содержание .. 8 9 10 11 ..
SINUMERIK 840D sl. Токарная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 10
Программирование технологических функций (циклы)
11.6 Фрезерование контура
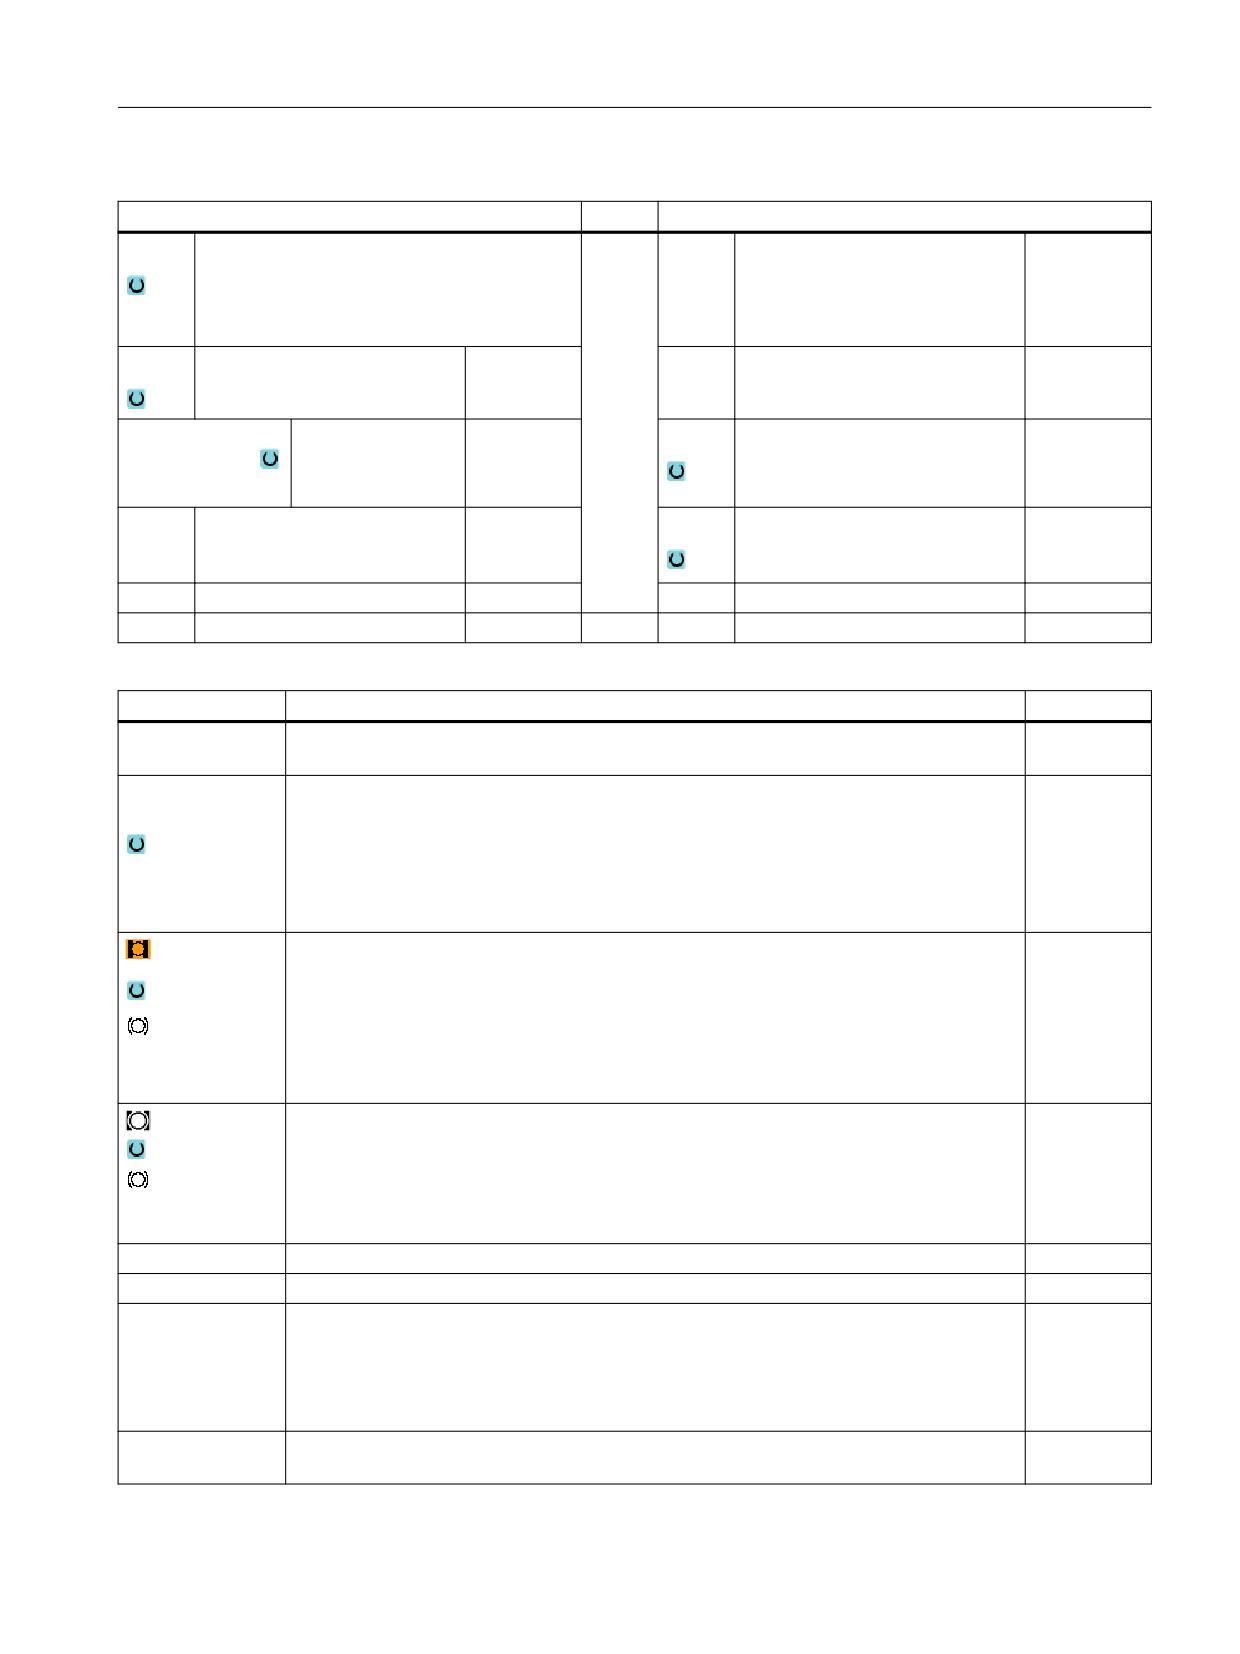
Параметр
Описание
Единица
Отвод
Режим отвода "Плоскость"
• Четверть круга:
часть спирали (только при фрезеровании траектории слева и справа от контура)
• Полукруг:
часть спирали (только при фрезеровании траектории слева и справа от контура)
• Прямая:
Стратегия отвода
• каждой осью
• пространственная
R2
Радиус отвода - (только при отводе "Четверть круга или полукруг")
мм
L2
Длина отвода - (только для отвода "Прямая")
мм
Режим подъема
Если требуется сделать несколько подач на глубину, то необходимо указать высоту
отвода, на которую уходит инструмент между отдельными подачами (при переходе
от конца на начало контура).
Режим подъема перед повторной подачей
• Нет обратного хода
• На RP
• Z0 + безопасное расстояние
• На безопасное расстояние
FS
Ширина фаски для снятия фаски - (только для обработки "Снятие фаски")
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только для обработки
мм
"Снятие фаски")
* Единица подачи как запрограммировано перед вызовом цикла
11.6.8
Контурный карман/контурная цапфа (CYCLE63/64)
Контуры для карманов или островков
Контуры для карманов или островков должны быть замкнутыми, т.е. начальная и
конечная точки контура идентичны. Также можно фрезеровать карманы, содержащие
внутри один или несколько островков. Островки могут частично находится за пределами
кармана или пересекаться. Первый указанный контур интерпретируется как контур
кармана, все последующие - как островки.
Автоматическое вычисление / ручной ввод начальной точки
С помощью "Начальная точка автоматически" можно вычислить оптимальную точку для
врезания.
При выборе "Начальная точка в ручную" точка врезания определяется в маске
параметров.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
629
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Если из-за контура кармана, островков и диаметра фрезы требуется врезание в
различных местах, то ручной ввод определяет только первую точку врезания, а все
остальные снова вычисляются автоматически.
Контуры для цапф
Контуры для цапф должны быть замкнутыми, т.е. начальная и конечная точки контура
идентичны. Может быть определено несколько цапф, которые могут пересекаться.
Первый указанный контур интерпретирует как контур заготовки, все остальные - как
цапфы.
Обработка
Обработка контурных карманов с островками/контуром заготовки с цапфами
программируются, к примеру, следующим образом:
1. Ввод контура кармана/контура заготовки
2. Ввод контура островков /цапф
3. Вызов контура для контура кармана/контура заготовки или островков/контура цапфы
(только для программы в G-кодах)
4. Центрование (возможно только для контура кармана)
5. Предварительное сверление (возможно только для контура кармана)
6. Выборка/обработка кармана/цапфы - черновая обработка
7. Выборка/обработка остаточного материала - черновая обработка
8. Чистовая обработка (основание/край)
9. Снятие фаски
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными параметрами
для FS и ZFS в принципе было бы возможно, но тогда более не было бы соблюдено
безопасное расстояние.
Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Опция программного обеспечения
Для выборки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
Токарная обработка
630
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Правило создания имен
В многоканальных системах к именам генерируемых программ циклы добавляют "_C" и
двухзначный номер конкретного канала, например, для канала 1 "_C01". Поэтому имя
главной программы не должно оканчиваться на "_C" и двухзначный номер. Это
контролируется циклами.
В системах с одним каналом циклы не добавляют расширений к именам генерируемых
программ.
Примечание
Программы в G-кодах
В случае программ в G-кодах, генерируемые программы, не содержащие указания пути,
помещаются в директорию, в которой находится главная программа. При этом помнить,
что имеющиеся в директории программы с тем же именем, что и генерируемые
программы, заменяются.
11.6.9
Предварительное сверление контурного кармана (CYCLE64)
Функция
Наряду с предварительным сверлением с помощью цикла можно выполнить
центрование. Для этого вызываются сгенерированные циклом программы центрования
или предварительного сверления.
Для предотвращения смещения сверла при предварительном сверлении можно сначала
осуществить центрование.
Перед предварительным сверлением кармана необходимо ввести контур кармана. Если
необходима центровка перед предварительным сверлением, то обе обработки должны
быть запрограммированы в отдельных кадрах.
Количество и позиции необходимых предварительных сверлений зависят от конкретной
ситуации (к примеру, форма контура, инструмент, подача в плоскости, чистовой
припуск) и вычисляются циклом.
Если фрезеруется несколько карманов и необходимо избежать ненужной смены
инструмента, то имеет смысл сначала осуществить предварительное сверление всех
карманов с последующей выборкой.
В этом случае при центровании/предварительном сверлении необходимо заполнить и
параметры, которые появляются дополнительно при нажатии программной клавиши
"Все параметры". Они должны соответствовать параметрам относящегося к ним шага
выборки. При программировании действовать следующим образом:
1. Контур кармана 1
2. Центрование
3. Контур кармана 2
4. Центрование
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
631
Программирование технологических функций (циклы)
11.6 Фрезерование контура
5. Контур кармана 1
6. Предварительное сверление
7. Контур кармана 2
8. Предварительное сверление
9. Контур кармана 1
10.Выборка
11.Контур кармана 2
12.Выборка
Если осуществляется комплексная обработка кармана, т. е. центрование,
предварительное сверление и выборка выполняются последовательно друг за другом, и
не введены дополнительные параметры для центрования/предварительного сверления,
то цикл берет значения этих параметров из шага обработки "Выборка" (черновая
обработка). При программировании в G-кодах эти значения должны быть специально
введены заново.
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция "Выполнение из внешней памяти (EES)".
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Токарная обработка
632
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Принцип действий при центровании
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование", "Фрезерование
контура", "Предварительное сверление" и "Центрование".
Открывается окно ввода "Центрование".
Параметры программы в G-кодах
Параметры программы ShopTurn
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения позиции врезания.
Поверхность
• Торец C
обработки
• Торец Y (только если имеется ось Y)
(только для
• Торец B
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y (только если имеется ось Y)
Зажать/освободить шпиндель (только для "торца Y/B" и "боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
633
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана ∅(абс.) или глубина относительно Z0
мм
CP
Угол позиционирования для области обработки
Градус
- (только для ShopTurn поверхность обработки "Торец Y")
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки
Градус
- (только для ShopTurn поверхность обработки "Боковая поверхность Y")
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
UXY
Чистовой припуск для плоскости
мм
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то можно запрограм-
мировать высоту отвода:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
При переходе к следующей точке врезания инструмент отводится на эту высоту.
Если в области кармана нет элементов больше Z0, то в качестве режима подъема
можно запрограммировать Z0 + безопасное расстояние.
Принцип действий предварительного сверления
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование", "Фрезерование
контура", "Предварительное сверление" и "Предварительное свер-
ление".
Открывается окно ввода "Предварительное сверление".
Токарная обработка
634
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметры программы в G-кодах
Параметры программы ShopTurn
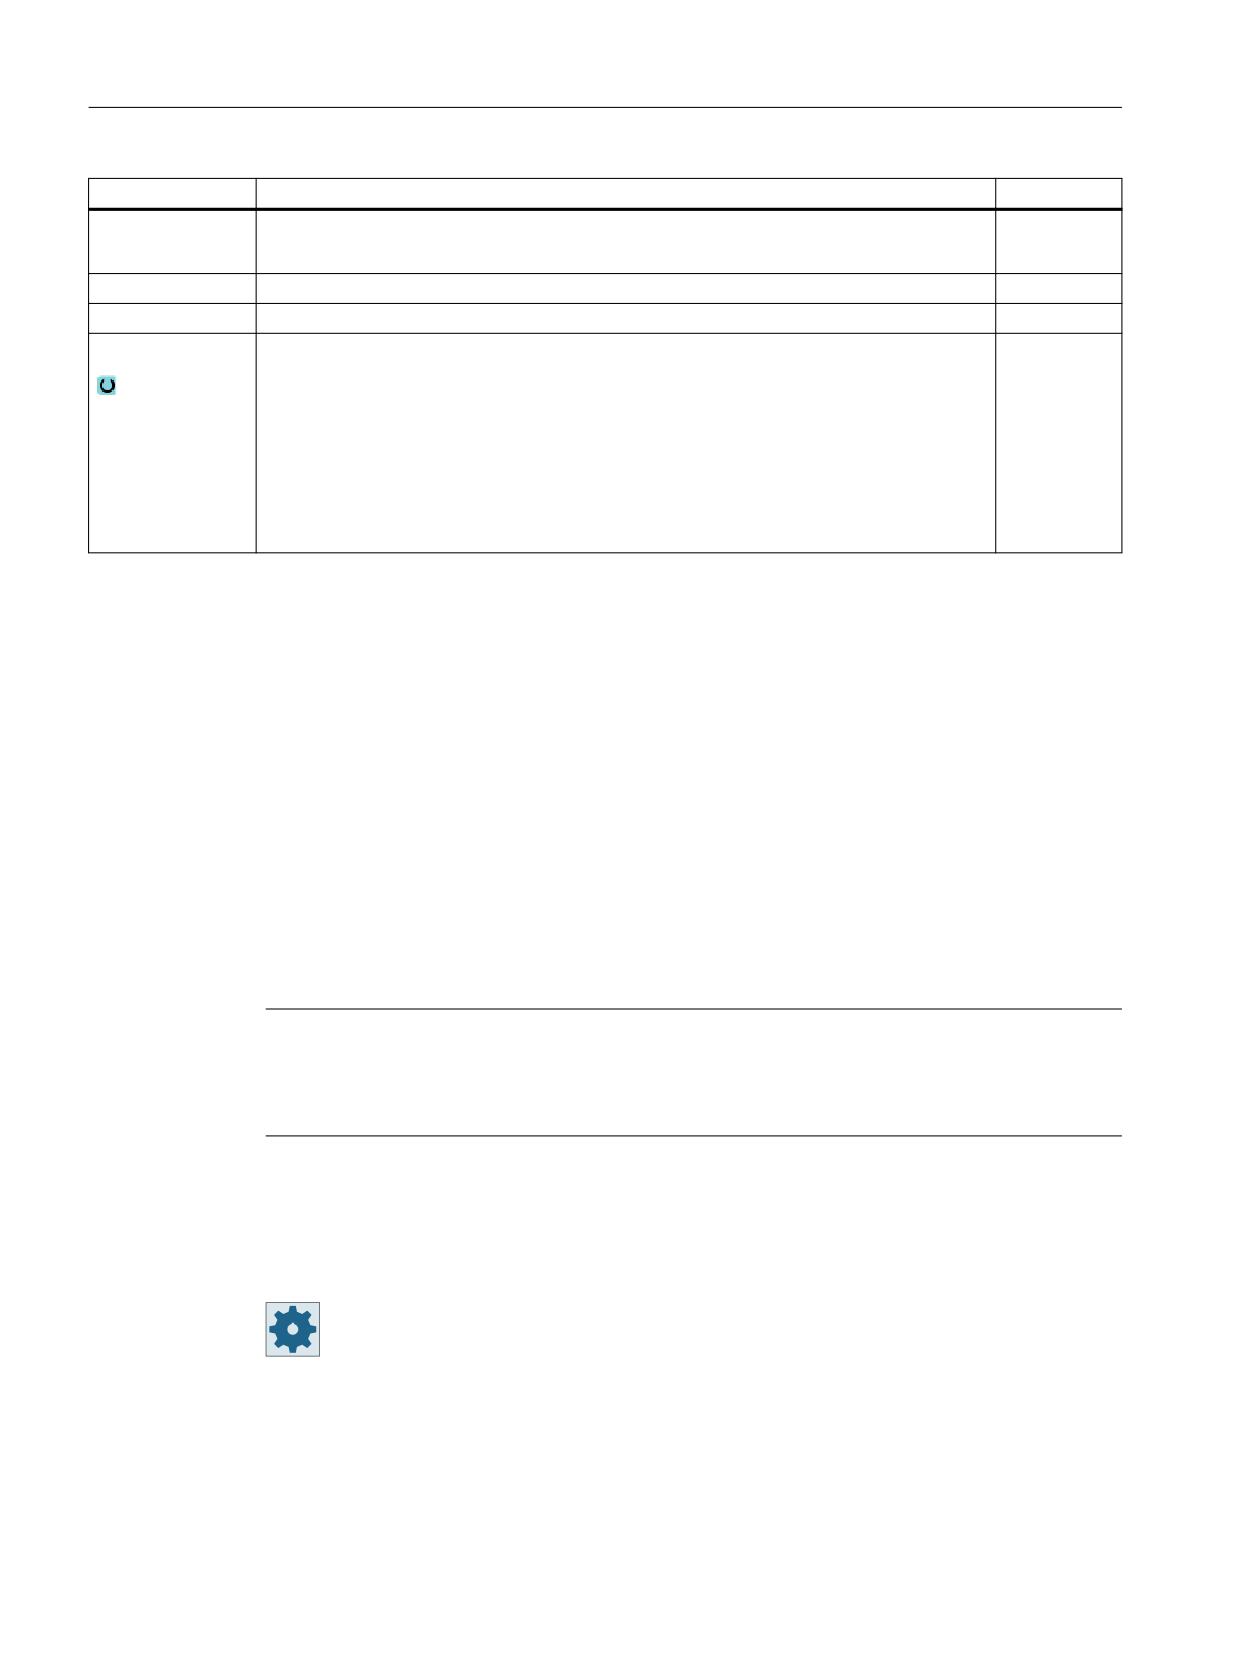
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения позиции врезания.
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Торец B
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Зажать/освободить шпиндель (только для "торца Y/B" и "боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 или X0 (инкр.)
мм
CP
Угол позиционирования для области обработки
Градус
- (только для ShopTurn поверхность обработки "Торец Y")
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки
Градус
- (только для ShopTurn поверхность обработки "Боковая поверхность Y")
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
635
Программирование технологических функций (циклы)
11.6 Фрезерование контура
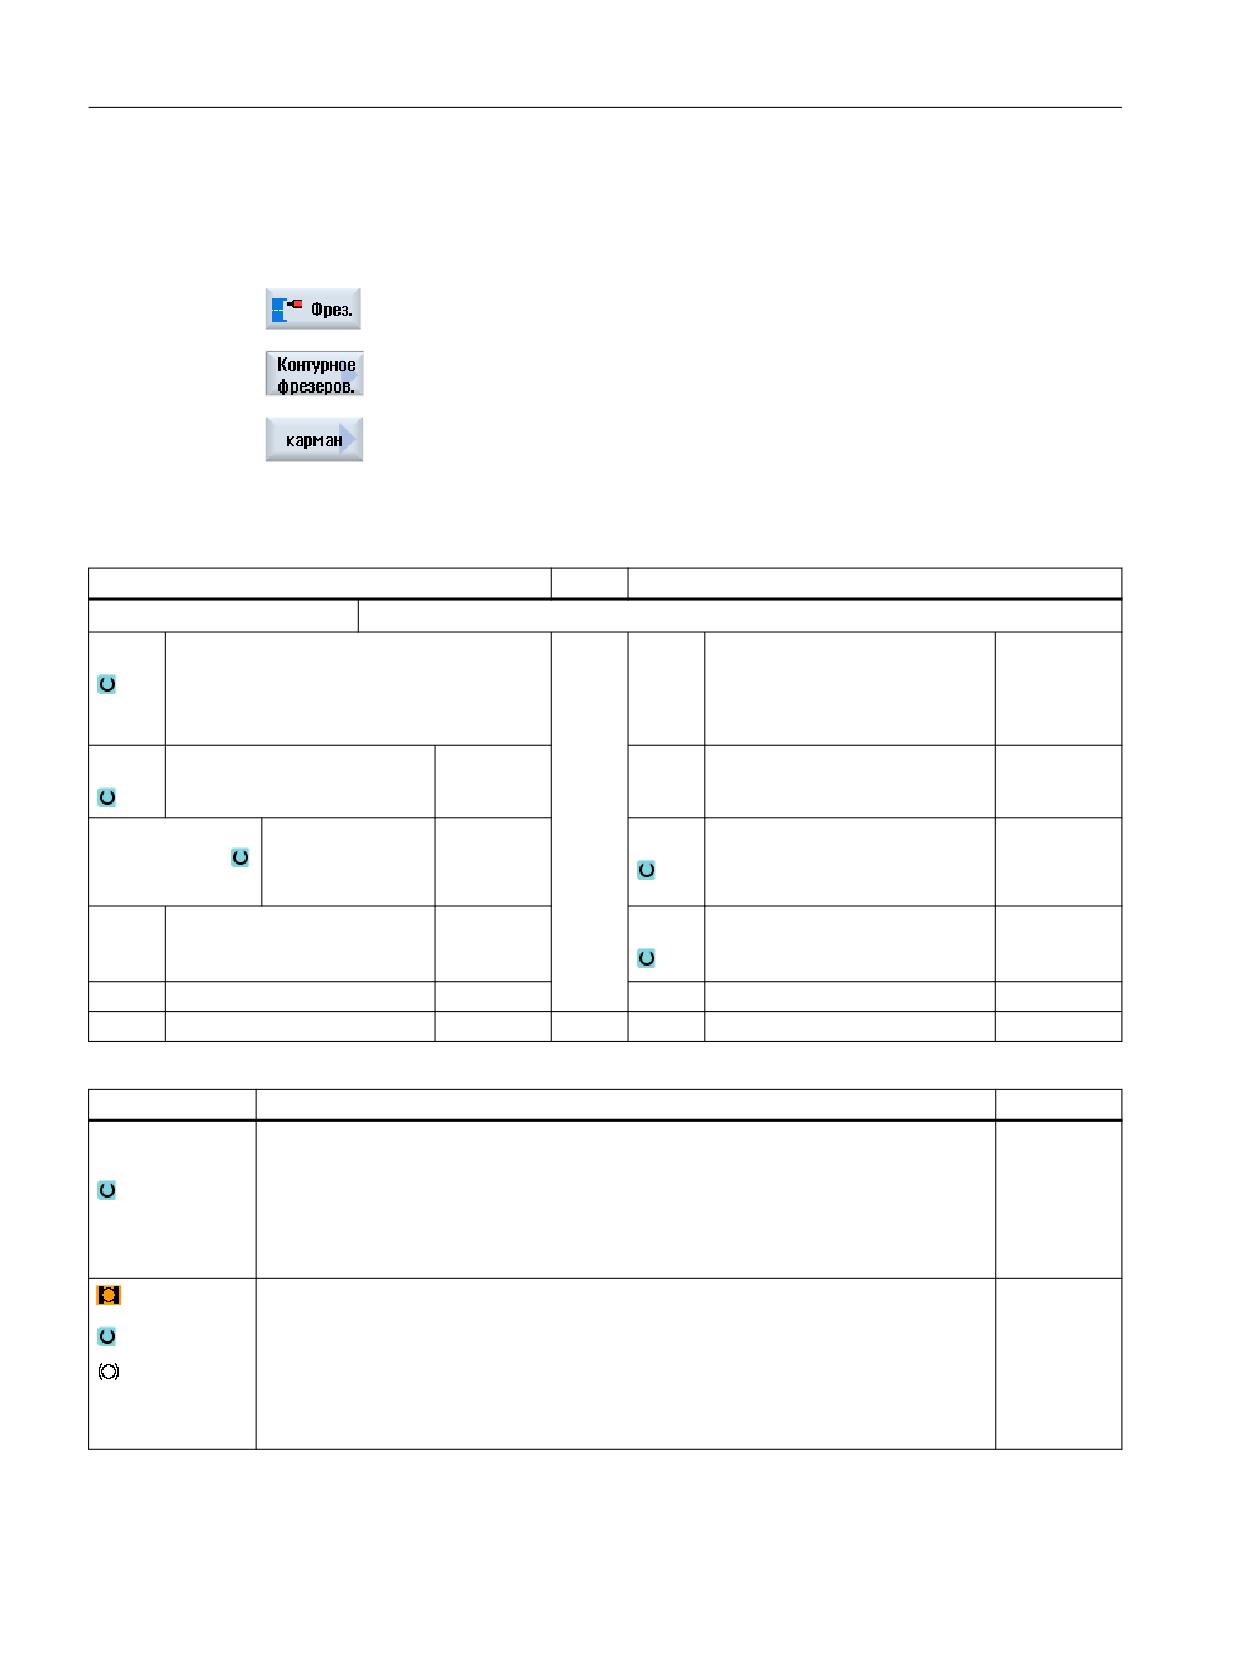
Параметр
Описание
Единица
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
UXY
Чистовой припуск для плоскости
мм
UZ
Чистовой припуск для глубины
мм
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то можно запрограм-
мировать высоту отвода:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
При переходе к следующей точке врезания инструмент отводится на эту высоту.
Если в области кармана нет элементов больше Z0 (X0), то в качестве режима под-
ъема можно запрограммировать Z0 (X0) + безопасное расстояние.
11.6.10
Фрезерование контурного кармана (CYCLE63)
Функция
С помощью функции "Фрезерование кармана" можно фрезеровать карман на торцовой
или боковой поверхности.
Перед выборкой кармана сначала необходимо ввести контур кармана и, при
необходимости, контур островка. Выборка кармана осуществляется параллельно
контуру изнутри наружу. Направление определяется направлением вращения
обработки (противоход или синхронный ход). Если в кармане находится островок, то
цикл учитывает это автоматически при выборке.
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция "Выполнение из внешней памяти (EES)".
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
636
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
При выборке можно выбирать режим обработки (черновая или чистовая обработка).
Если сначала необходима черновая, а потом чистовая обработка, то цикл обработки
должен быть вызван два раза (1-й кадр = черновая обработка, 2-ой кадр = чистовая
обработка). Запрограммированные параметры при втором вызове сохраняются.
При маятниковом врезании появляется сообщение "Слишком короткая рампа", если
инструмент на рампе удаляется от точки врезания меньше, чем на диаметр фрезы или
если глубина обработки не достигнута.
• Уменьшить угол врезания, если инструмент остается слишком близко от точки
врезания.
• Увеличить угол врезания, если инструмент не достигает глубины обработки.
• При необходимости использовать инструмент с меньшим радиусом или выбрать
другой режим врезания.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
637
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование", "Фрезерование
контура" и "Карман".
Открывается окно ввода "Фрезерование кармана".
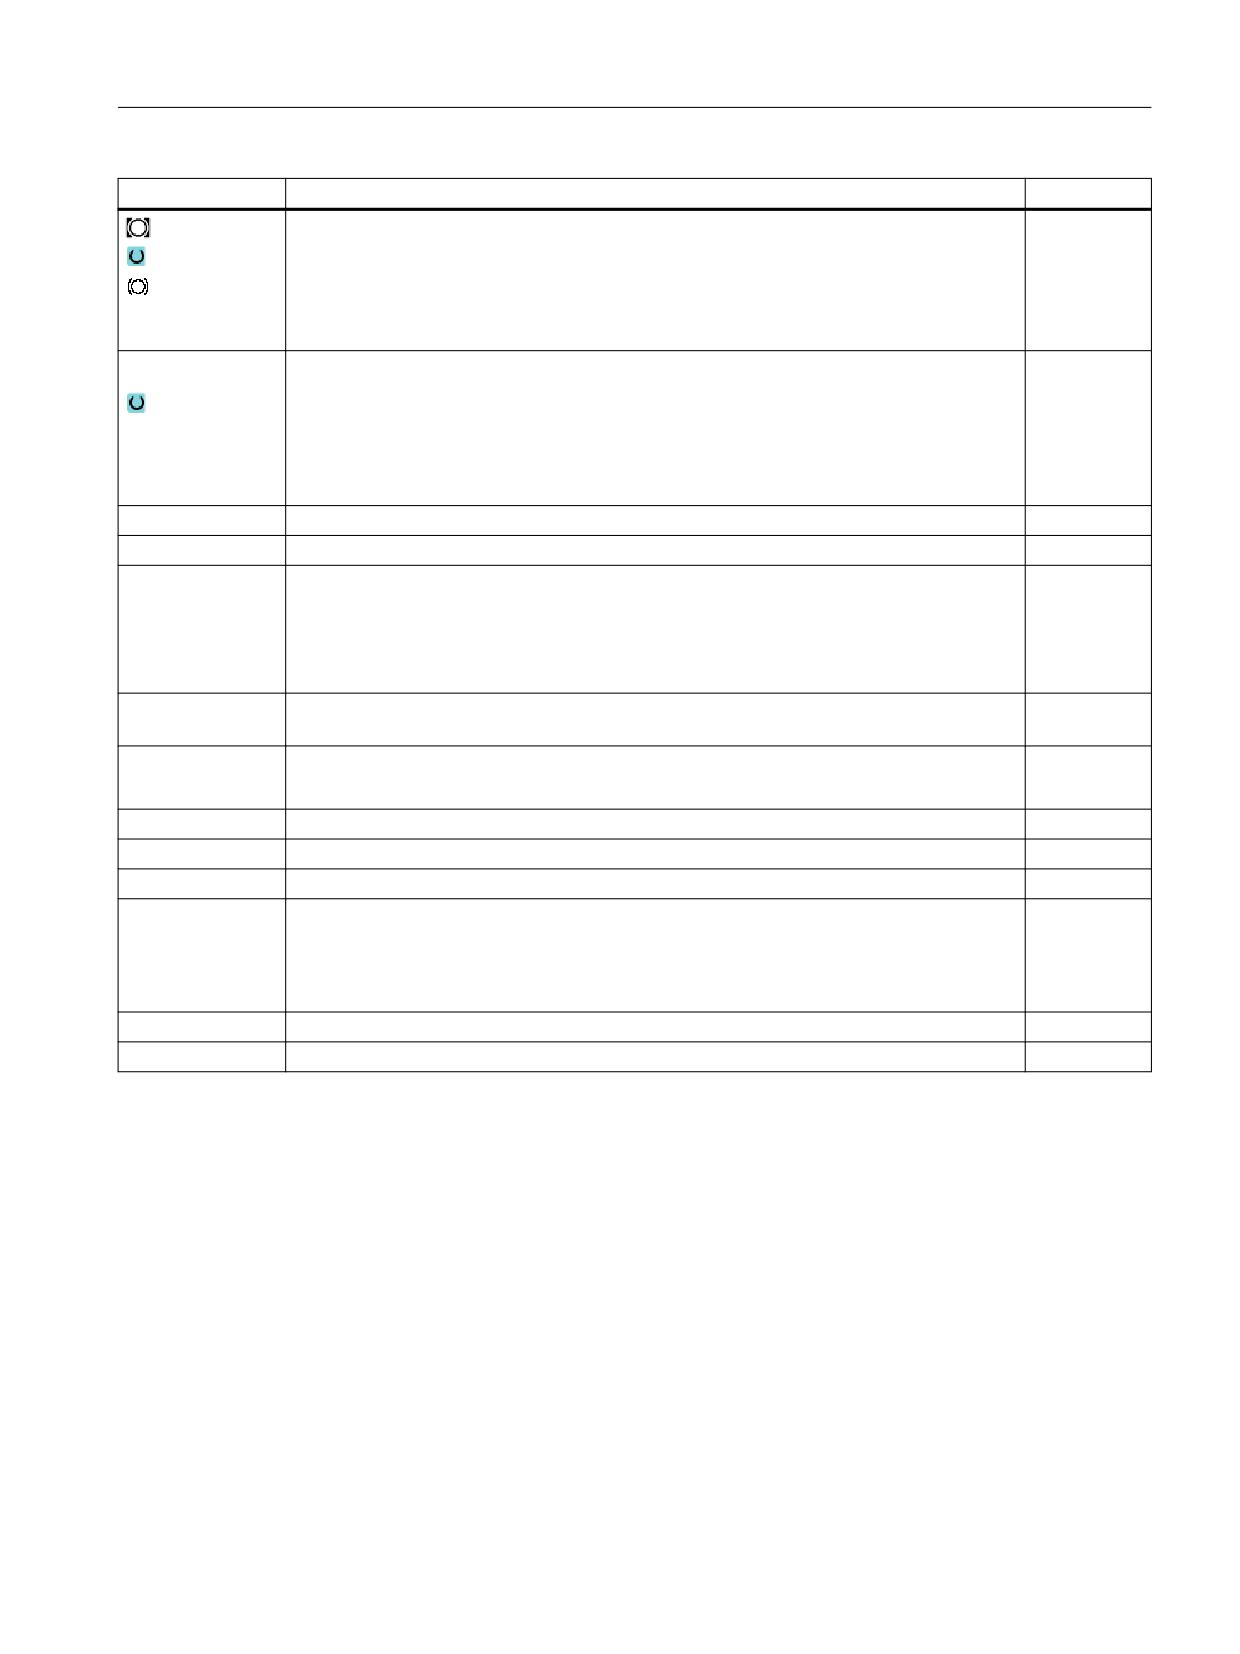
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование име-
ни программы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Торец B
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Зажать/освободить шпиндель (только для "торца Y/B" и "боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
638
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0
мм
CP
Угол позиционирования для области обработки
градус
- (только для ShopTurn поверхность обработки "Торец Y")
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки
градус
- (только для ShopTurn поверхность обработки "Боковая поверхность Y")
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
DZ
Макс. подача на глубину
мм
UXY
Чистовой припуск для плоскости
мм
UZ
Чистовой припуск для глубины
мм
Начальная точка
• вручную
Начальная точка задается
• автоматически
Автоматическое вычисление начальной точки
XS
Начальная точка X - (только для "ручной" начальной точки)
мм
YS
Начальная точка Y - (только для "ручной" начальной точки)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
639
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
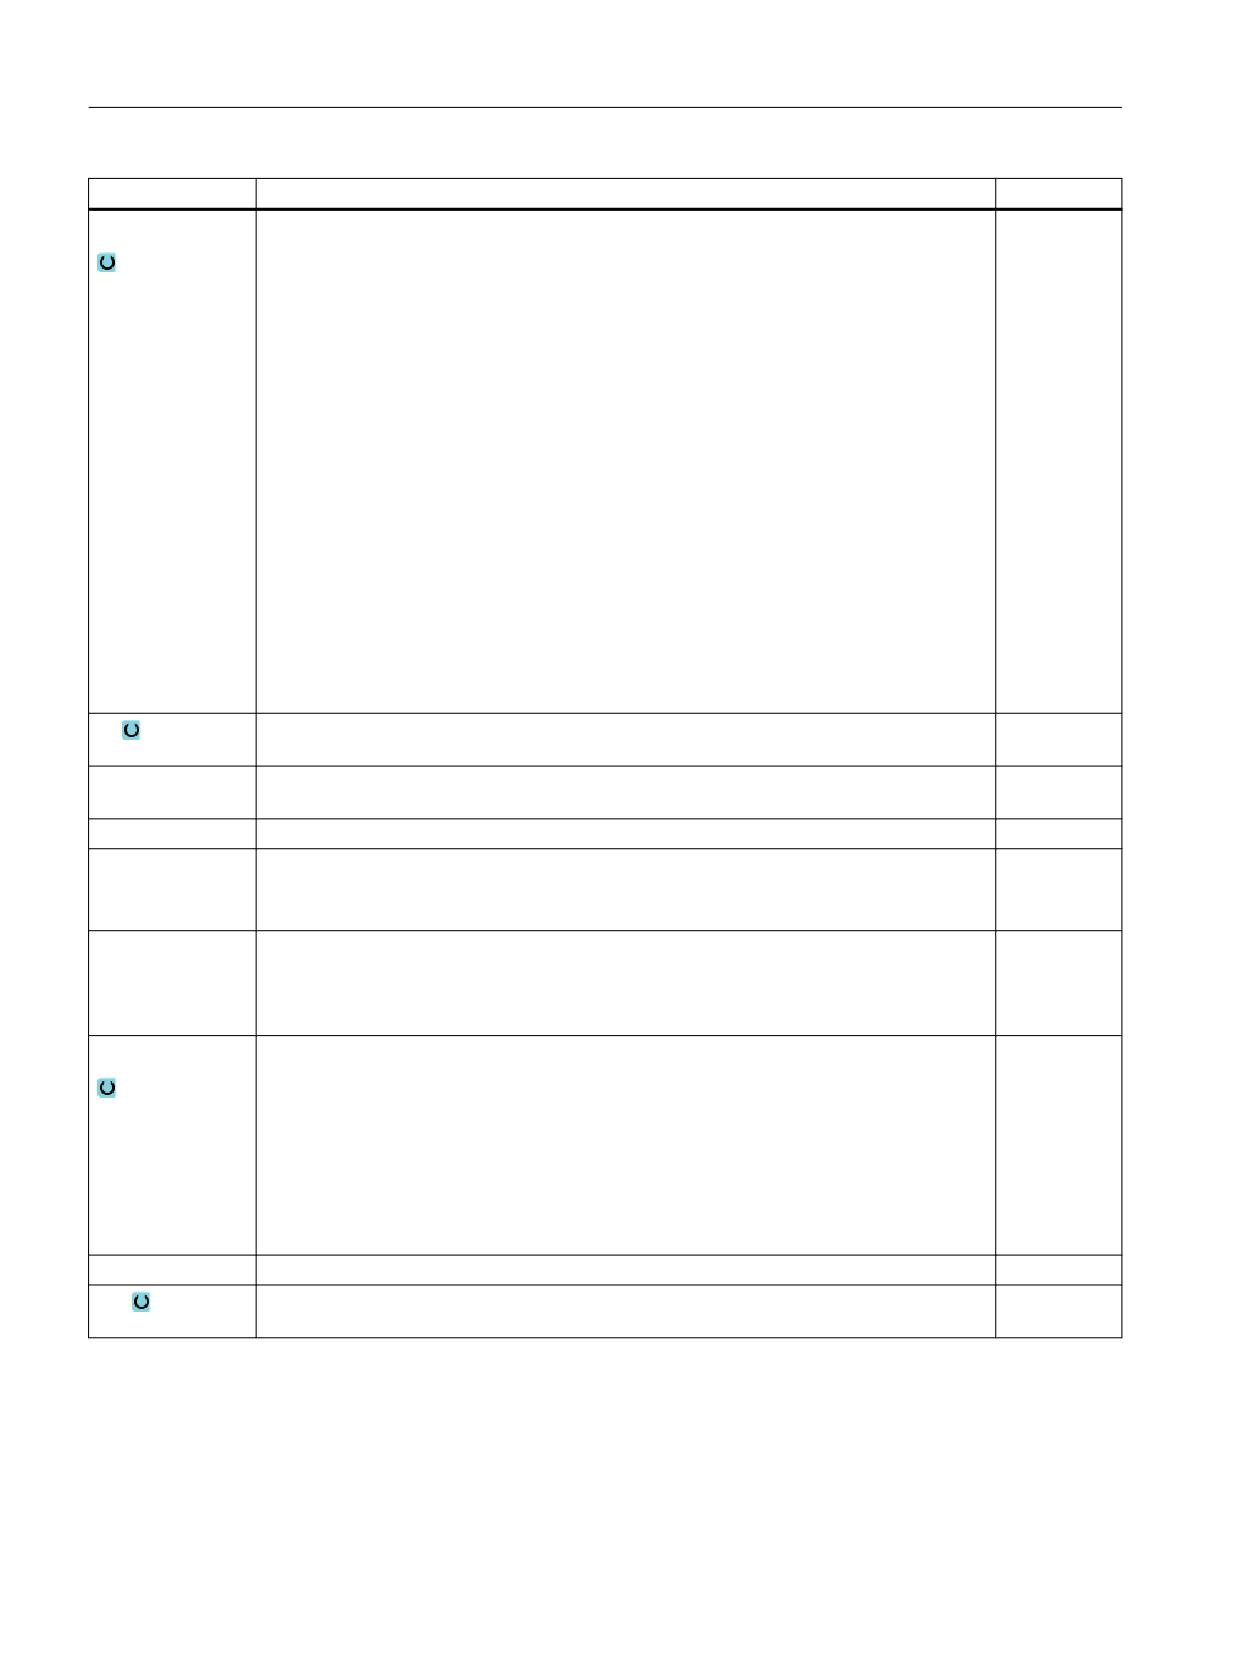
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ основание
или ∇∇∇ край):
• вертикальное врезание
На вычисленной позиции при "автоматической" начальной точке или на указан-
ной позиции при "ручной" начальной точке выполняется вычисленная текущая
глубина подачи.
• Указание
При этой установке фреза должна резать по центру или необходимо предвари-
тельное сверление.
• Врезание по спирали
Врезание по спиральной траектории.
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• Врезание качанием
Врезание качанием на центральной оси прямоугольного кармана.
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
FZ (только для
Подача на глубину - (только при вертикальном врезании)
мм/мин
ShopTurn)
мм/зуб
FZ (только для G-
Подача на глубину - (только при вертикальном врезании)
мм/мин
кода)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Указание:
градус
При маятниковом врезании появляется сообщение "Слишком короткая рампа",
если инструмент на рампе удаляется от точки врезания меньше, чем на диаметр
фрезы. В этом случае необходимо уменьшить угол врезания.
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то можно запрограм-
мировать высоту отвода:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
При переходе к следующей точке врезания инструмент отводится на эту высоту.
Если в области кармана нет элементов больше Z0 (X0), то в качестве режима под-
ъема можно запрограммировать Z0 (X0) + безопасное расстояние.
FS
Ширина фаски для снятия фаски - (только для обработки "Снятие фаски")
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только для обработки
мм
"Снятие фаски")
Токарная обработка
640
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
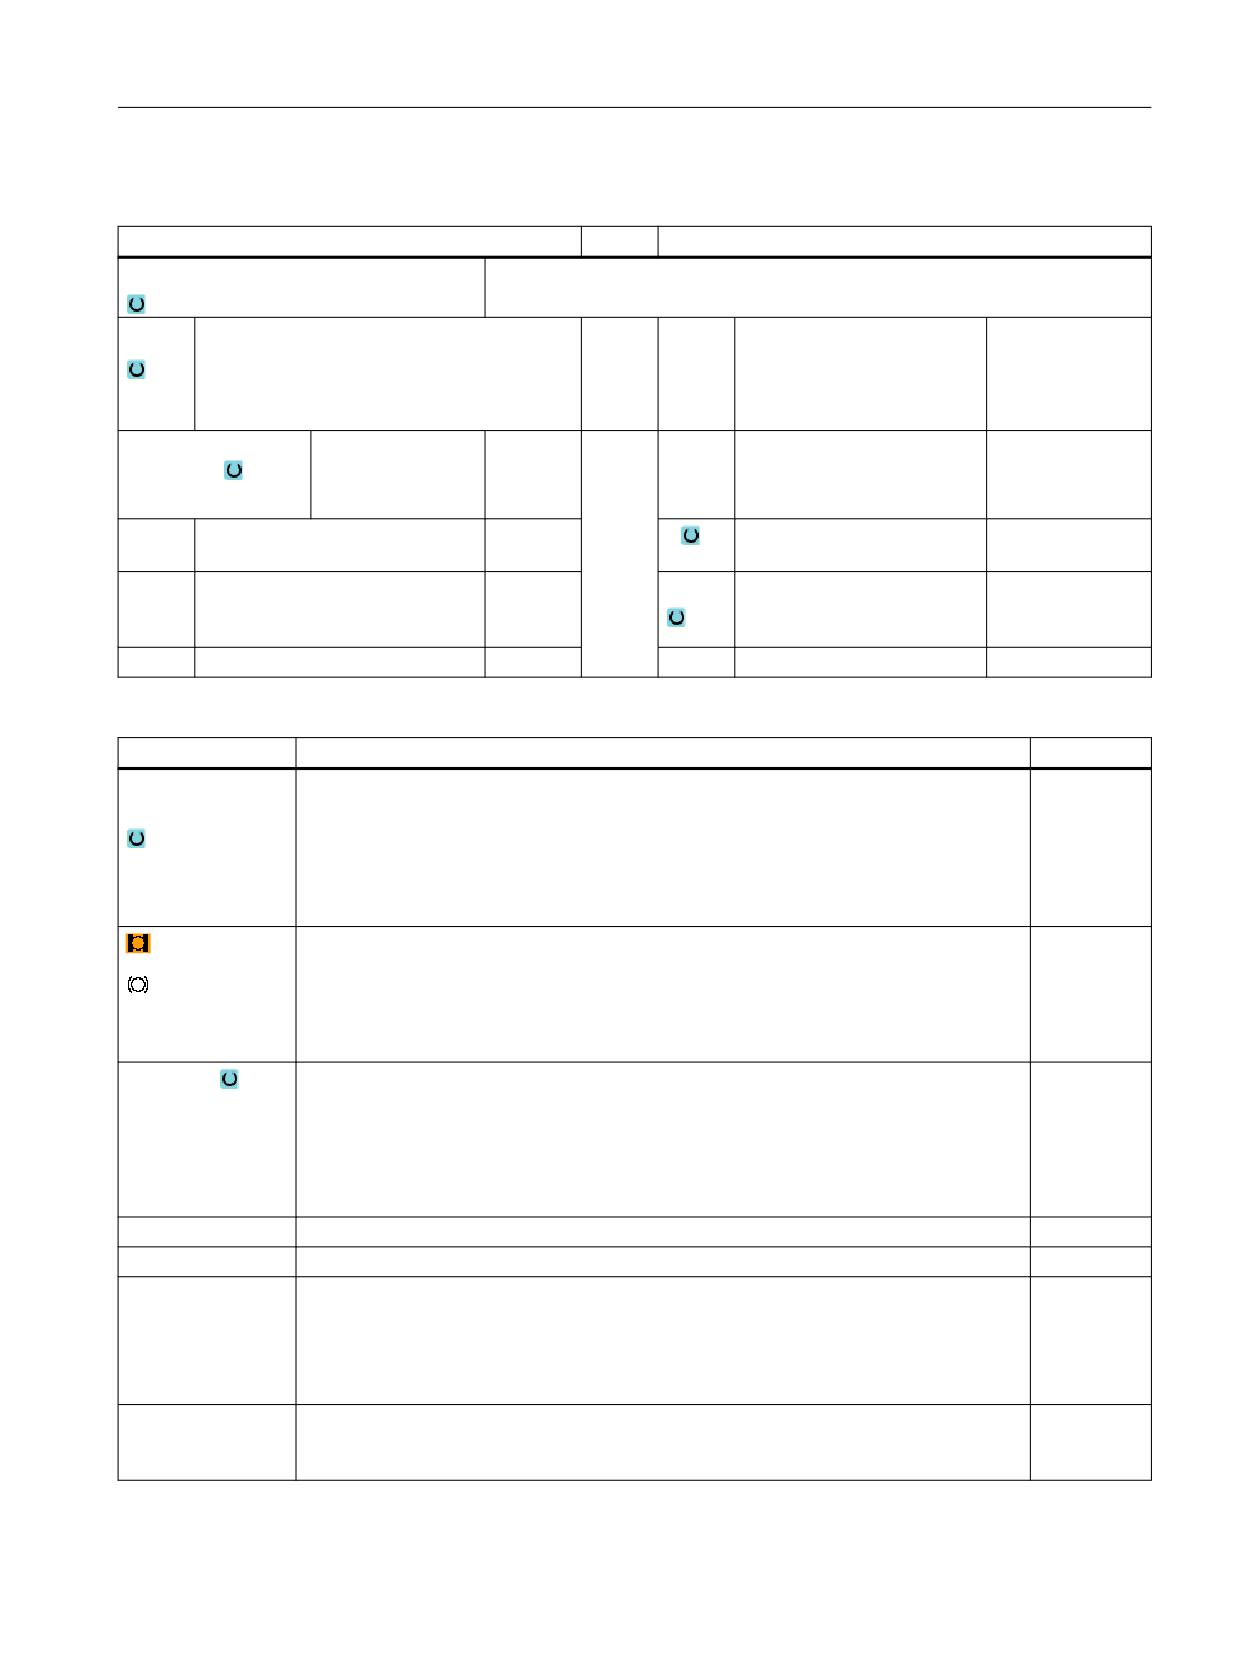
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование имени
программы
Направление фре-
• Синхронный
D
Номер режущей кромки
зерования
ход
• Противоход
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/об
F
Подача
*
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Зажать/разжать шпиндель (только для «торца Y/B» и «боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.)
мм
CP
Угол позиционирования для области обработки - (только для поверхности обра-
градус
(только для
ботки «Торец Y»)
ShopTurn)
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки - (только для поверхности об-
градус
(только для
работки «Боковая поверхность Y»)
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
641
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
DZ
Макс. подача на глубину
мм
UXY
Чистовой припуск для плоскости
мм
UZ
Чистовой припуск для глубины
мм
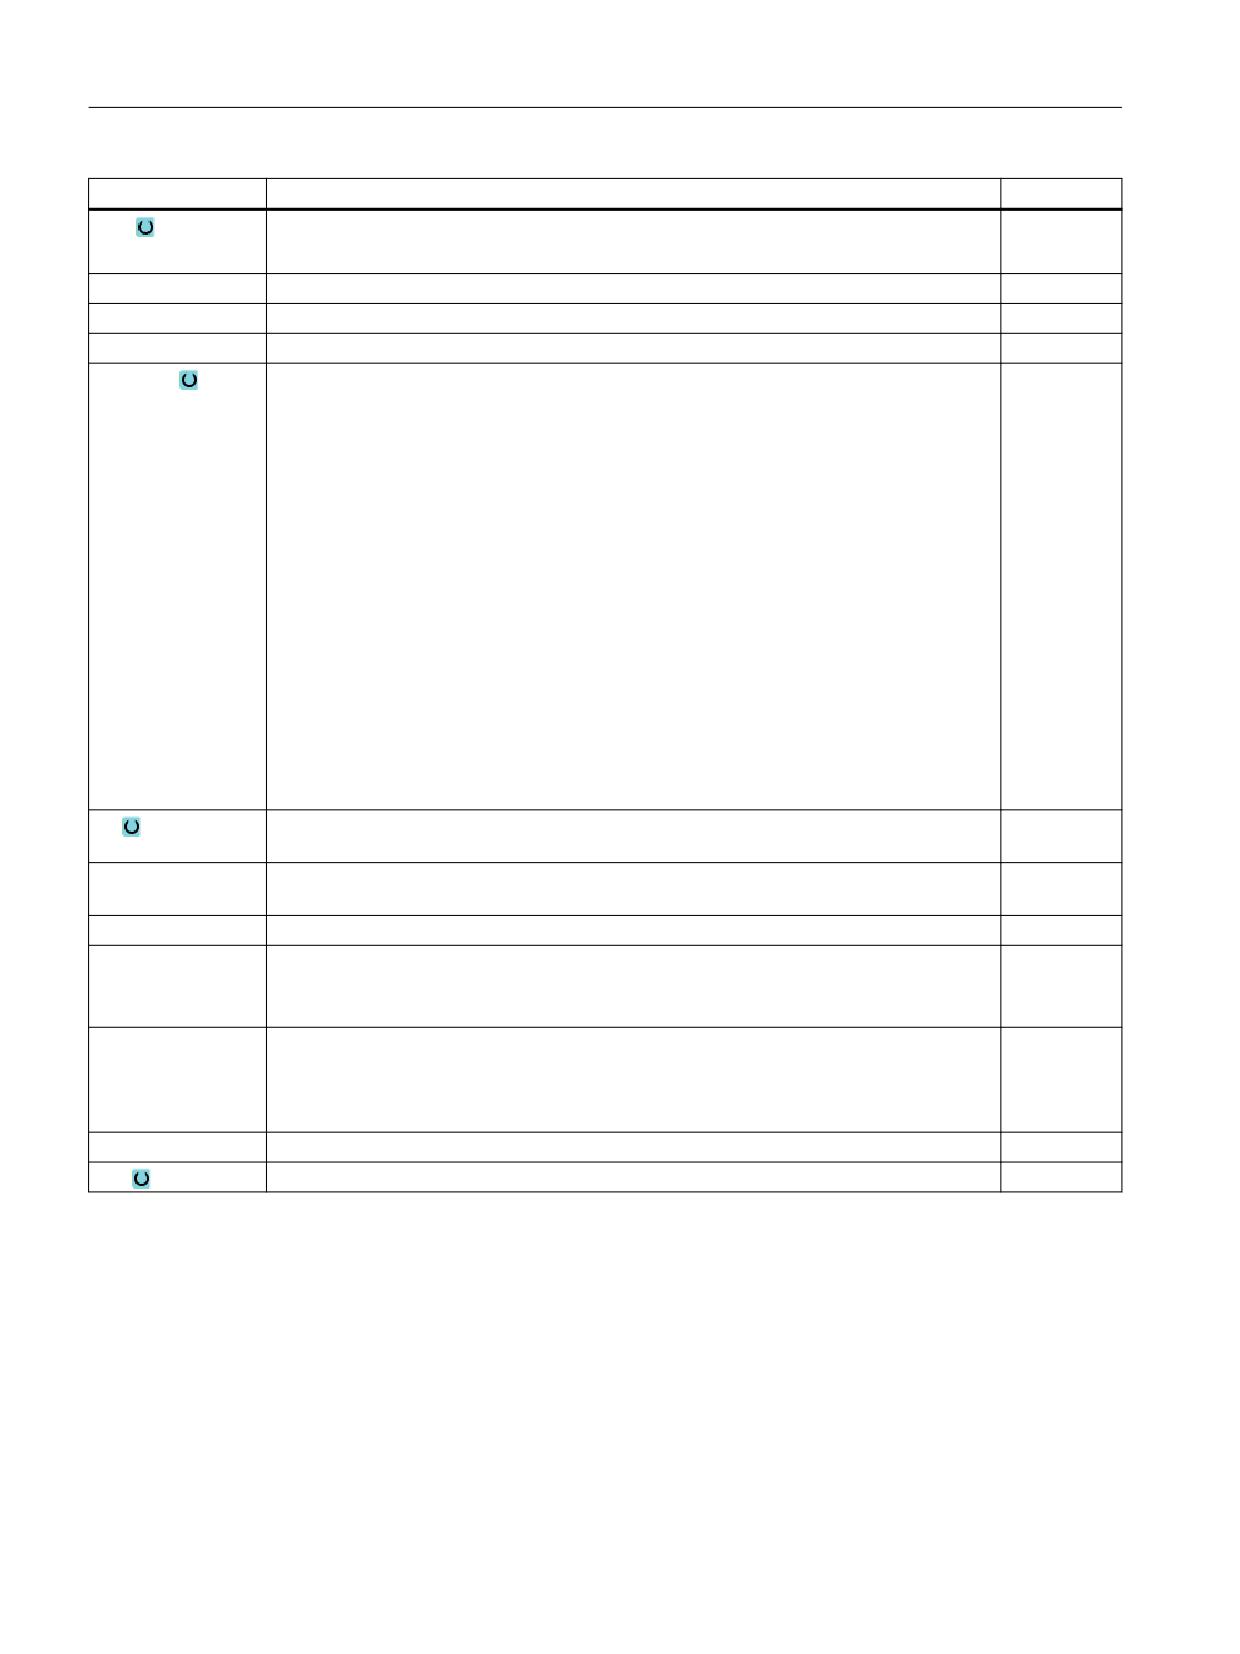
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ основание
или ∇∇∇ край):
• вертикально
На вычисленной позиции при «автоматической» начальной точке или на ука-
занной позиции при «ручной» начальной точке выполняется вычисленная те-
кущая глубина подачи.
Указание:
При этой установке фреза должна резать по центру или необходимо предвари-
тельное сверление.
• по спирали
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то выполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• качанием
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
FZ (только для
Подача на глубину - (только при вертикальном врезании и ∇)
мм/мин
ShopTurn)
мм/зуб
FZ (только для G-
Подача на глубину - (только при вертикальном врезании и ∇)
*
кода)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Указание:
градус
При маятниковом врезании появляется сообщение «Слишком короткая рампа»,
если инструмент на рампе удаляется от точки врезания меньше, чем на диаметр
фрезы. В этом случае необходимо уменьшить угол врезания.
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
642
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
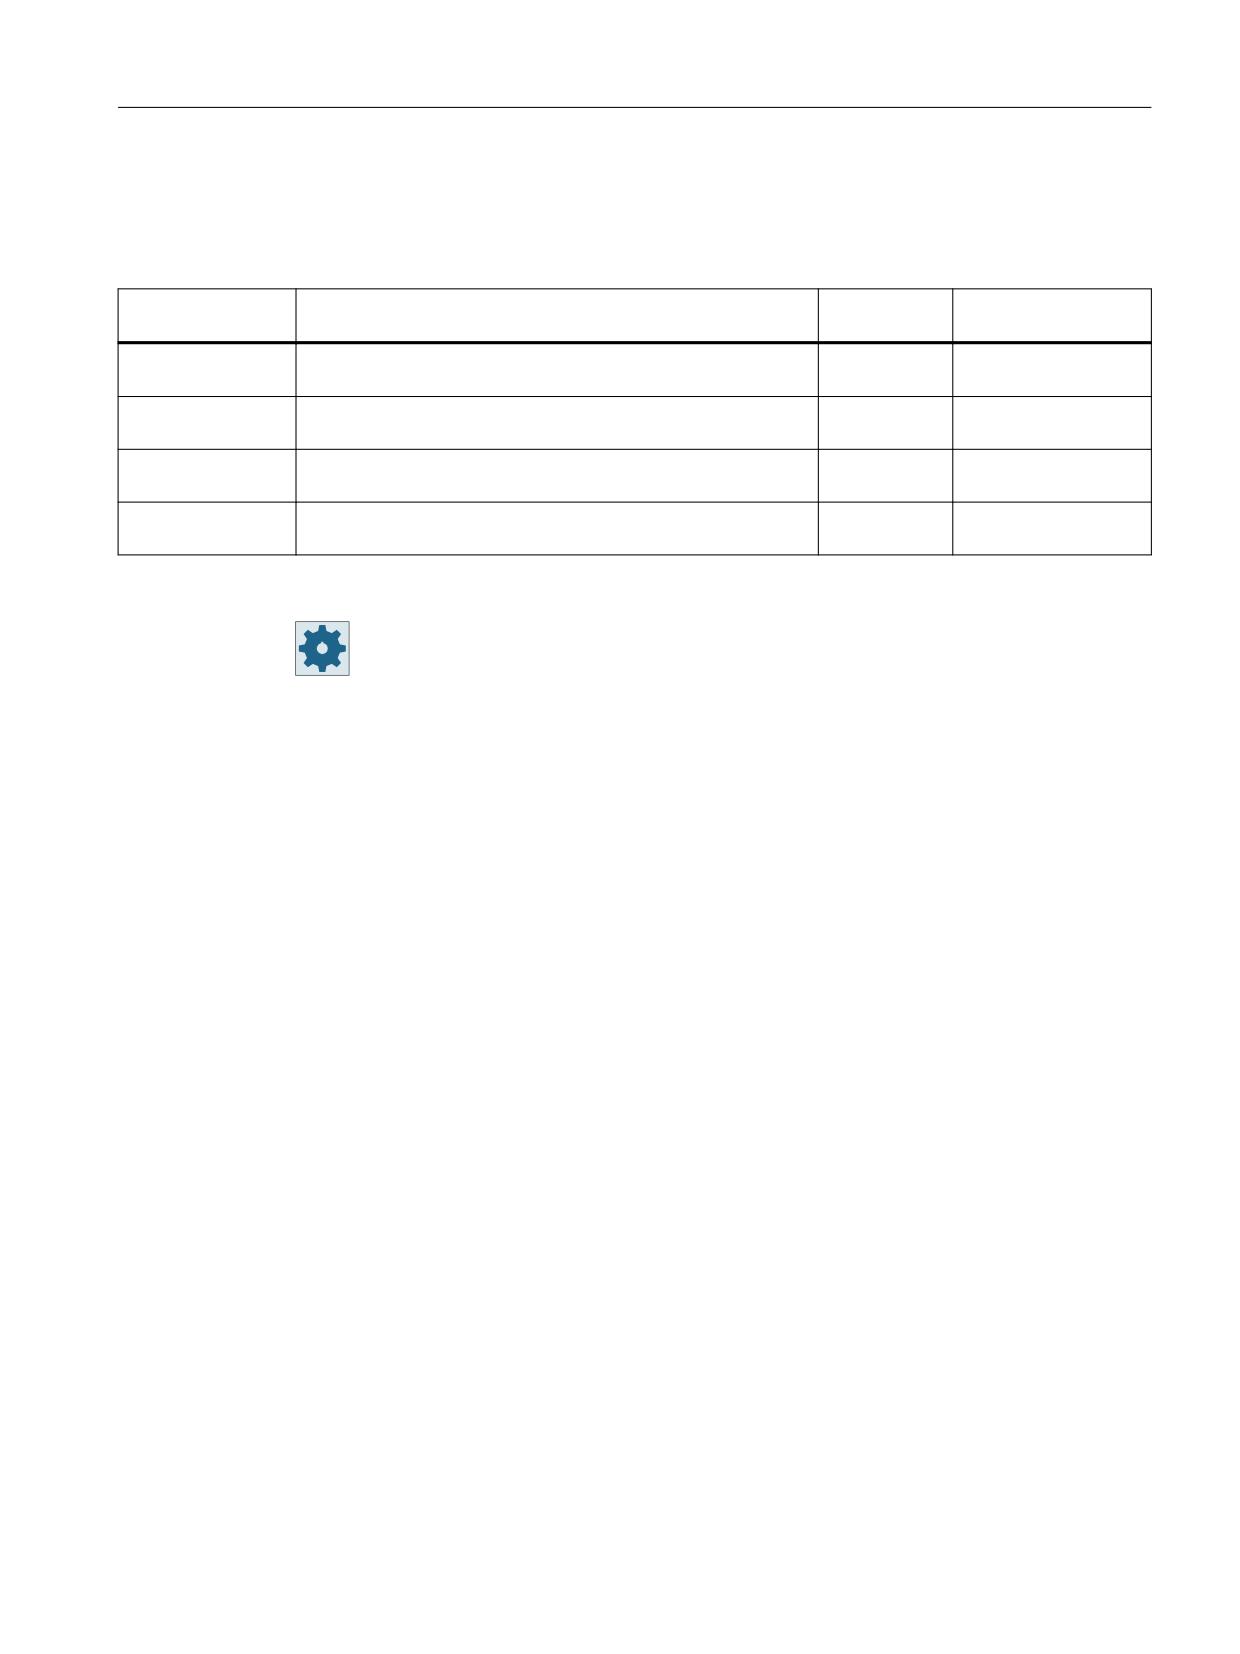
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Начальная точка
Начальная точка вычисляется автоматически - (только для
автоматиче-
∇ и ∇∇∇ основание)
ски
Режим отвода
Режим отвода перед повторной подачей - (только для ∇,
На RP
∇∇∇ основание или ∇∇∇ край)
Изготовитель станка
Следовать указаниям изготовителя станка.
11.6.11
Остаточный материал контурного кармана (CYCLE63, опция)
Функция
Если после выборки кармана (с/без островков) имеются остатки материала, то это
распознается автоматически. С помощью подходящего инструмента можно удалить эти
остатки материала без повторной обработки всего кармана, т. е. можно избежать
ненужного холостого хода. Чистовой припуск должен быть выбран одинаковым для всех
этапов обработки, так как он не относится к остаточному материалу.
Вычисление остаточного материала осуществляется на основе используемой при
выборке фрезы.
Также возможно выполнять несколько этапов снятия остаточного материала друг за
другом. При этом фреза, соответственно, должна быть выбрана в 3 раза тоньше.
Если фрезеруется несколько карманов и необходимо избежать ненужной смены
инструмента, то имеет смысл сначала выбрать все карманы, а потом удалить остаточный
материал. В этом случае при выборке остаточного материала необходимо также указать
параметр эталонного инструмента TR, который появляется дополнительно в программе
ShopTurn при нажатии программной клавиши "Все параметры". При программировании
действовать следующим образом:
1. Контур кармана 1
2. Выборка
3. Контур кармана 2
4. Выборка
5. Контур кармана 1
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
643
Программирование технологических функций (циклы)
11.6 Фрезерование контура
6. Удаление остаточного материала
7. Контур кармана 2
8. Удаление остаточного материала
Опция программного обеспечения
Для выборки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование", "Фрезерование
контура" и "Остаточный материал кармана".
Открывается окно ввода "Остаточный материал кармана".
3.
Нажать программную клавишу "Все параметры" в программе
ShopTurn, если необходимо ввести дополнительные параметры.
Токарная обработка
644
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
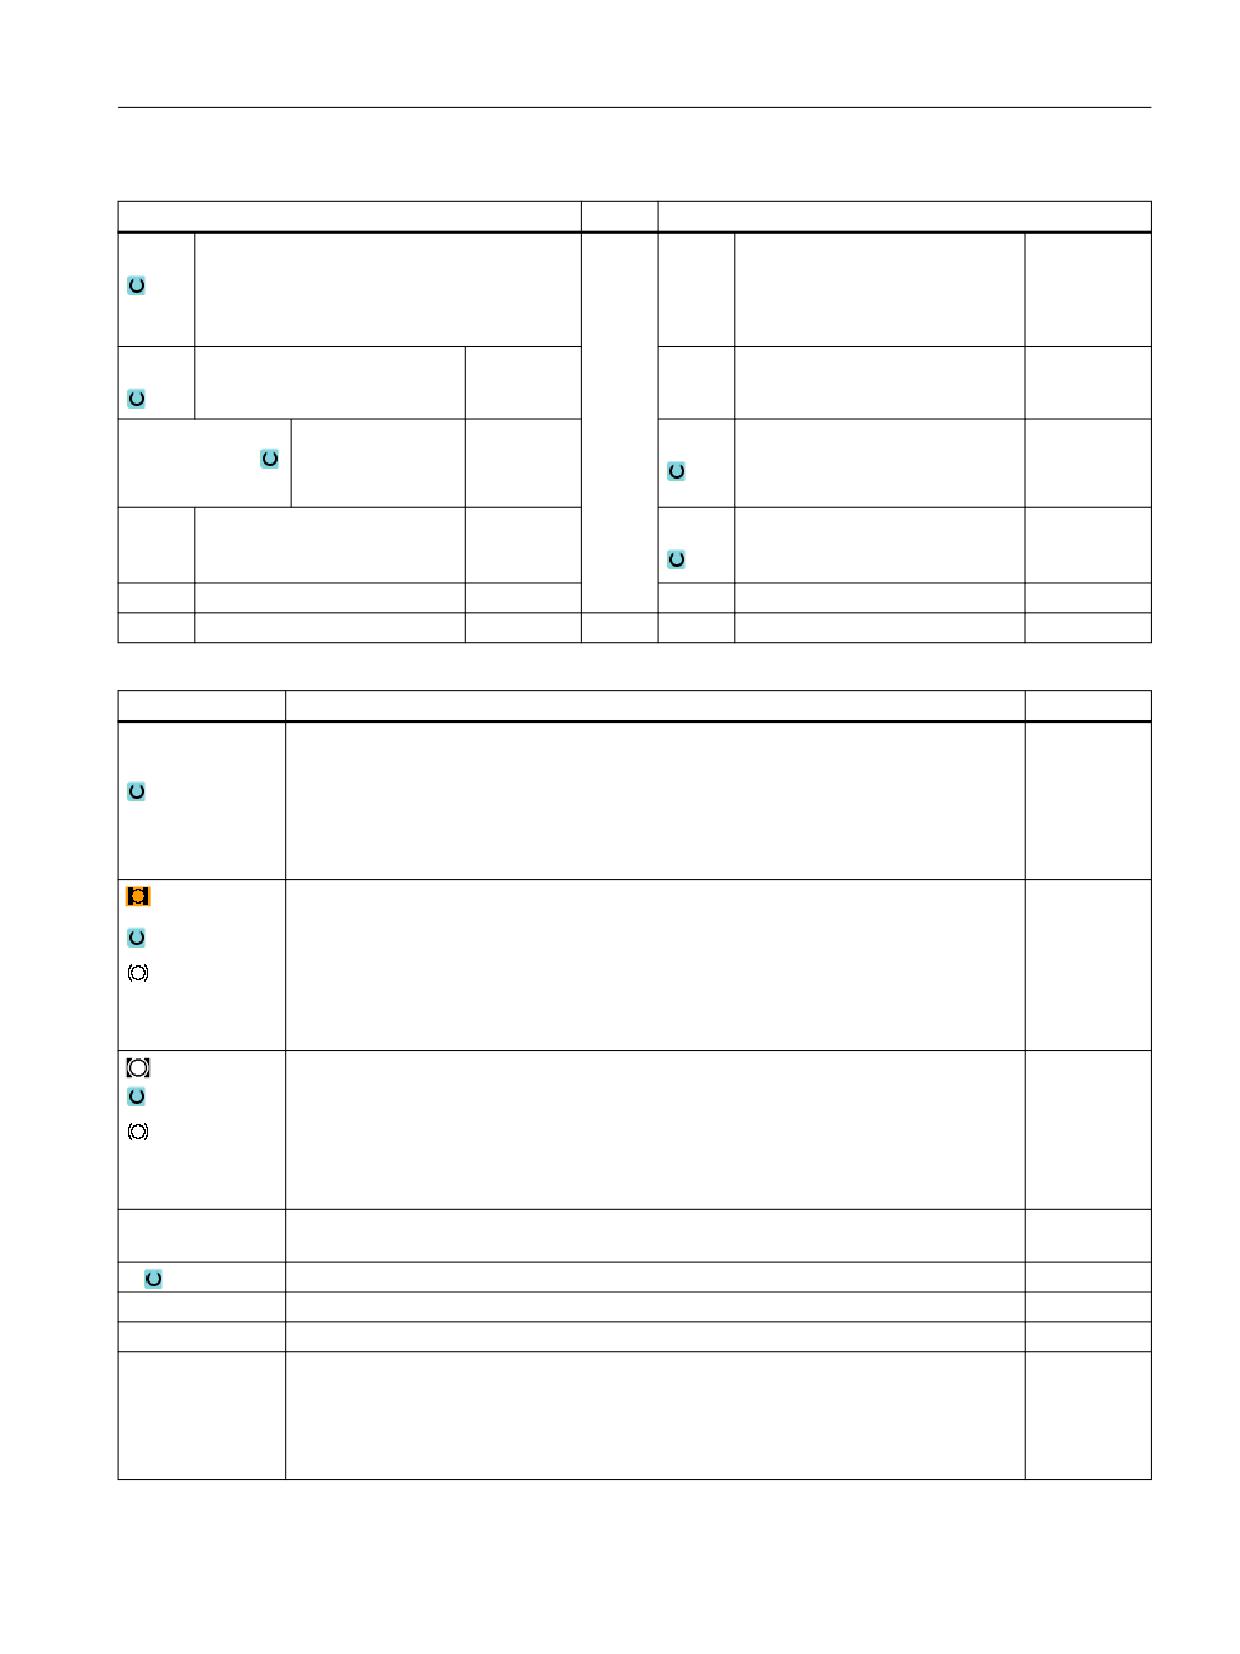
Параметры программы в G-кодах
Параметры программы ShopTurn
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Торец B
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Зажать/освободить шпиндель (только для "торца Y/B" и "боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения остаточных углов.
D
Номер режущей кромки
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 или X0 (инкр.)
мм
CP
Угол позиционирования для области обработки
Градус
- (только для ShopTurn поверхность обработки "Торец Y")
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
645
Программирование технологических функций (циклы)
11.6 Фрезерование контура
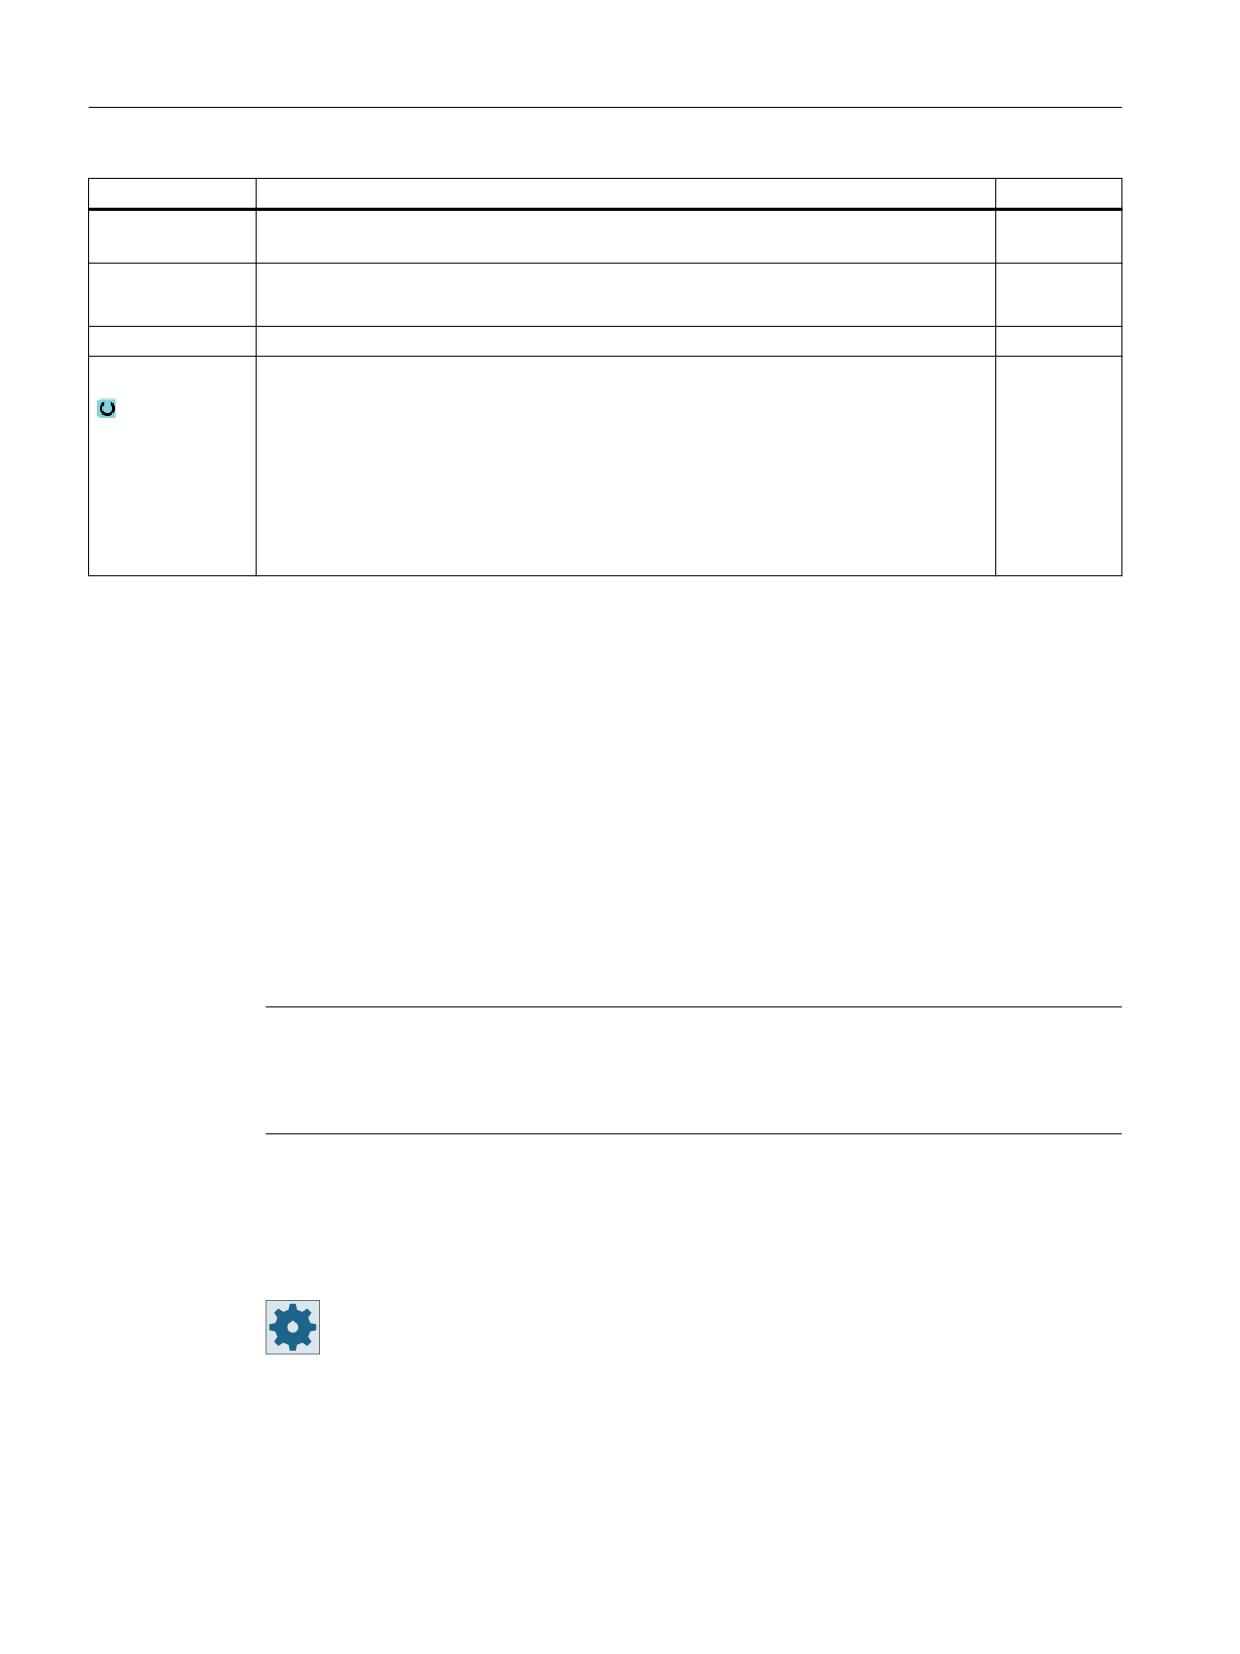
Параметр
Описание
Единица
C0
Угол позиционирования для поверхности обработки
Градус
- (только для ShopTurn поверхность обработки "Боковая поверхность Y")
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
DZ
Макс. подача на глубину
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то можно запрограм-
мировать высоту отвода:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
При переходе к следующей точке врезания инструмент отводится на эту высоту.
Если в области кармана нет элементов больше Z0 (X0), то в качестве режима под-
ъема можно запрограммировать Z0 (X0) + безопасное расстояние.
11.6.12
Фрезерование контурной цапфы (CYCLE63)
Функция
С помощью функции "Фрезерование цапфы" можно фрезеровать любую цапфу на
торцовой или боковой поверхности.
Перед фрезерованием цапфы сначала необходимо ввести контур заготовки, а потом -
один или несколько контуров цапф. Контур заготовки определяет область, вне которой
отсутствует материал, т. е движение там осуществляется ускоренным ходом. После
материал между контуром заготовки и контуром цапфы удаляется.
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция "Выполнение из внешней памяти (EES)".
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
646
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
При фрезеровании можно выбирать режим обработки (черновая обработка, чистовая
обработка основания/края, снятие фаски). Если сначала необходима черновая, а потом
чистовая обработка, то цикл обработки должен быть вызван два раза (1-ый кадр =
черновая обработка, 2-ой кадр = чистовая обработка). Запрограммированные
параметры при втором вызове сохраняются.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние. Стартовая точка вычисляется циклом.
2. Инструмент сначала подается на глубину обработки и после подводится к контуру
цапфы сбоку по четверти круга с подачей обработки.
3. Выборка цапфы осуществляется параллельно контуру снаружи внутрь. Направление
определяется через направление вращения обработки (встречный или синхронный
ход) (см. главу "Изменение программных установок").
4. Если цапфы выбрана в плоскости, то инструмент выходит из контура по четверти
круга и осуществляется подача на следующую глубину обработки.
5. Снова осуществляется подвод к цапфе по четверти круга и ее выборка параллельно
контуру снаружи внутрь.
6. Шаги 4 и 5 повторяются до достижения запрограммированной глубины цапфы.
7. Инструмент отводится ускоренным ходом на безопасное расстояние.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
647
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование", "Фрезерование
контура" и "Цапфы".
Открывается окно ввода "Фрезерование цапфы".
3.
Выбрать режим обработки "Черновая обработка".
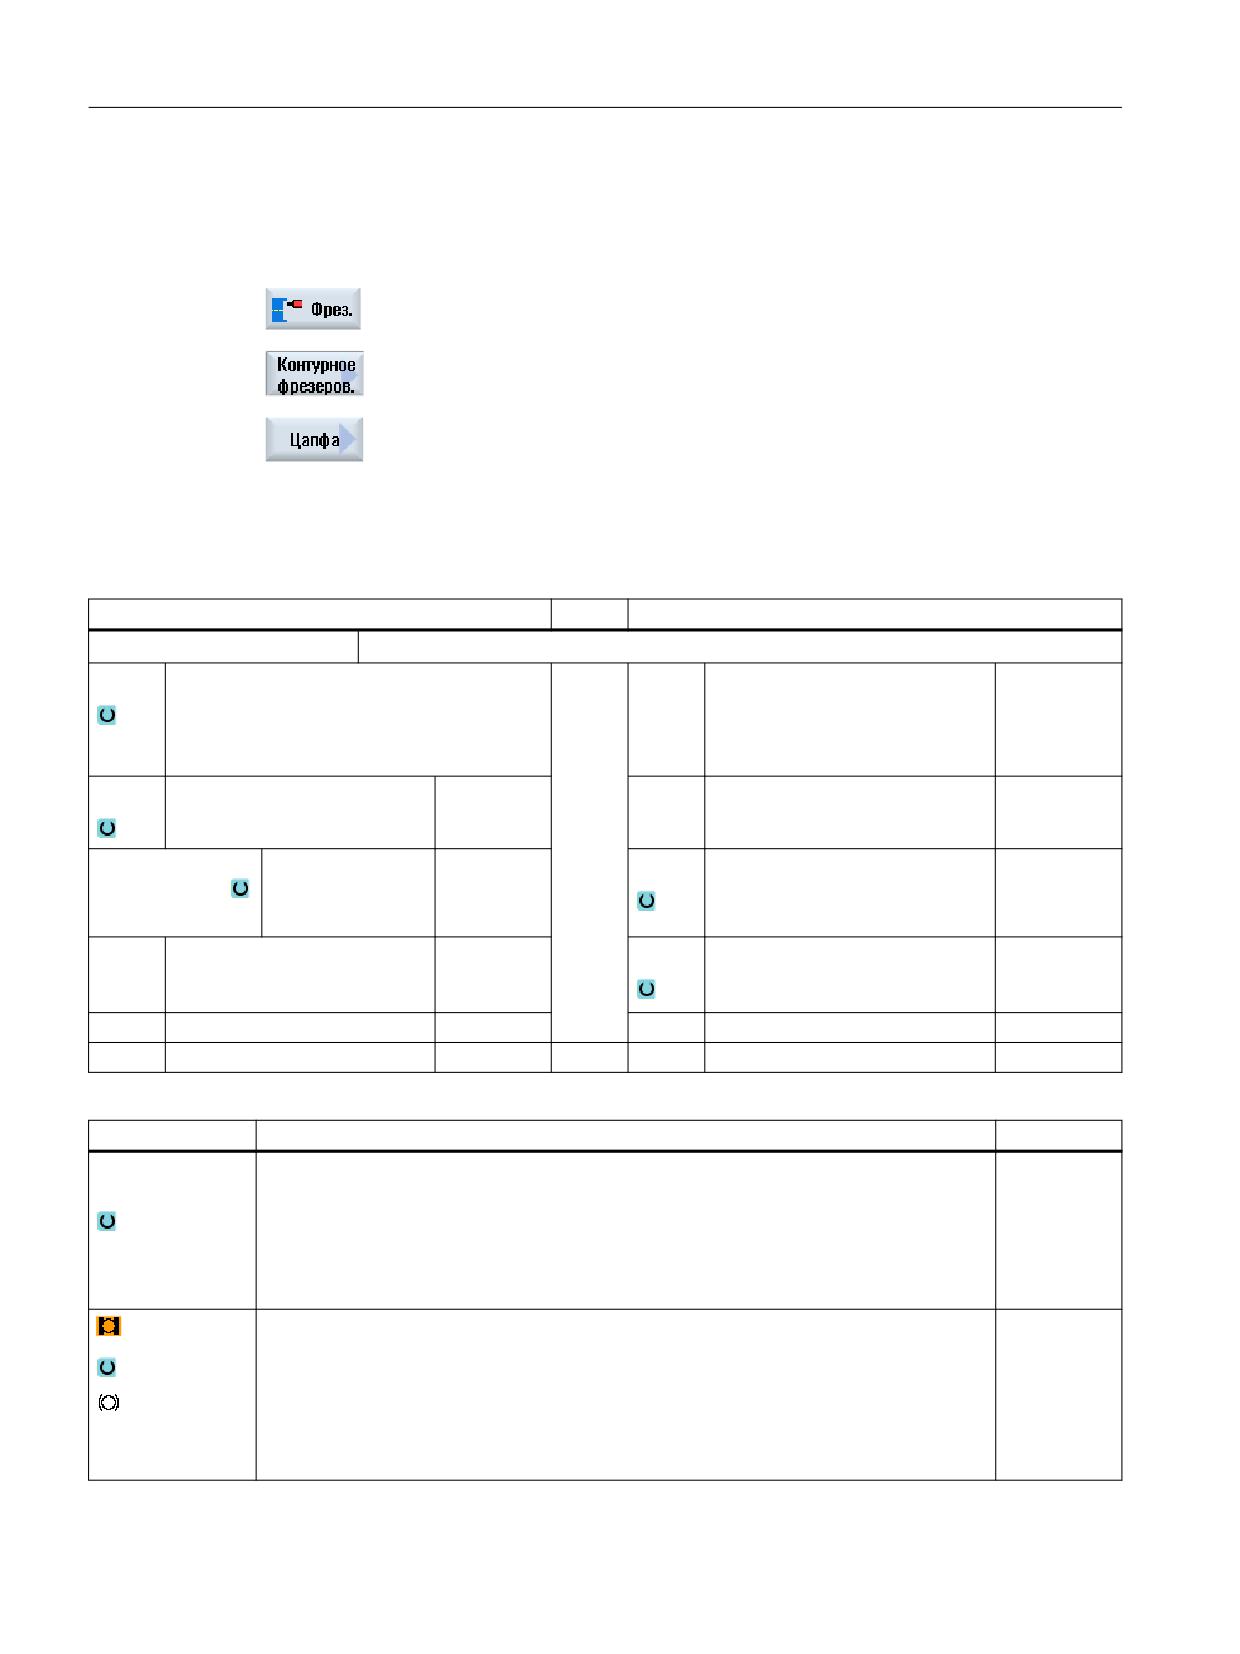
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование име-
ни программы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Торец B
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Зажать/освободить шпиндель (только для "торца Y/B" и "боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
648
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
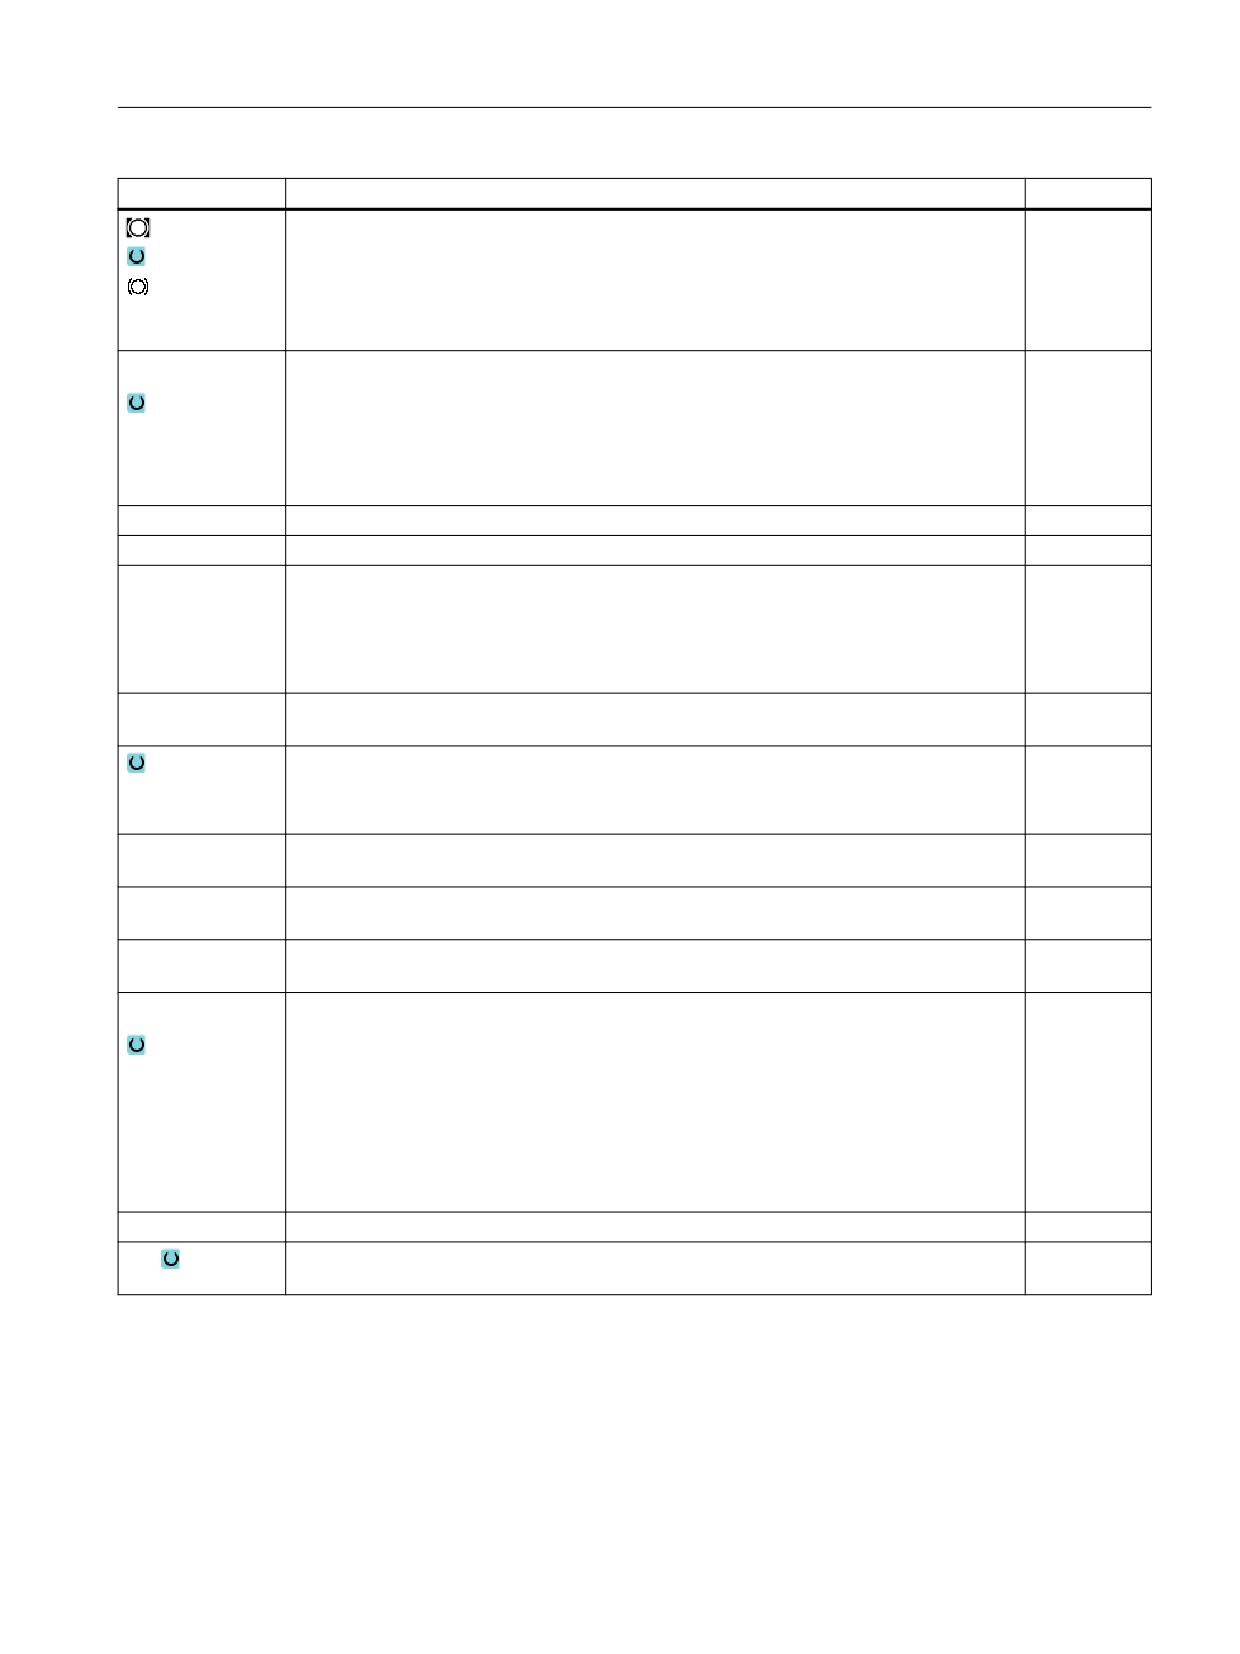
Параметр
Описание
Единица
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 или X0 (инкр.)
мм
CP
Угол позиционирования для области обработки
градус
- (только для ShopTurn поверхность обработки "Торец Y")
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки
градус
- (только для ShopTurn поверхность обработки "Боковая поверхность Y")
• Макс. подача в плоскости
мм
DXY
%
• Макс. подача в плоскости как процентное значение от диаметра фреза
- (только для ∇ и ∇∇∇ основание)
DZ
Макс. подача на глубину
мм
– (только для ∇ или ∇∇∇ край)
UXY
Чистовой припуск для плоскости
мм
- (только для ∇, ∇∇∇ основание или ∇∇∇ край)
UZ
Чистовой припуск для глубины
мм
– (только для ∇ или ∇∇∇ основание)
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то можно запрограм-
мировать высоту отвода:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
мм
При переходе к следующей точке врезания инструмент отводится на эту высоту.
Если в области кармана нет элементов больше Z0 (X0), то в качестве режима под-
ъема можно запрограммировать Z0 (X0) + безопасное расстояние.
FS
Ширина фаски для снятия фаски - (только для обработки "Снятие фаски")
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только для обработки
мм
"Снятие фаски")
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
649
Программирование технологических функций (циклы)
11.6 Фрезерование контура
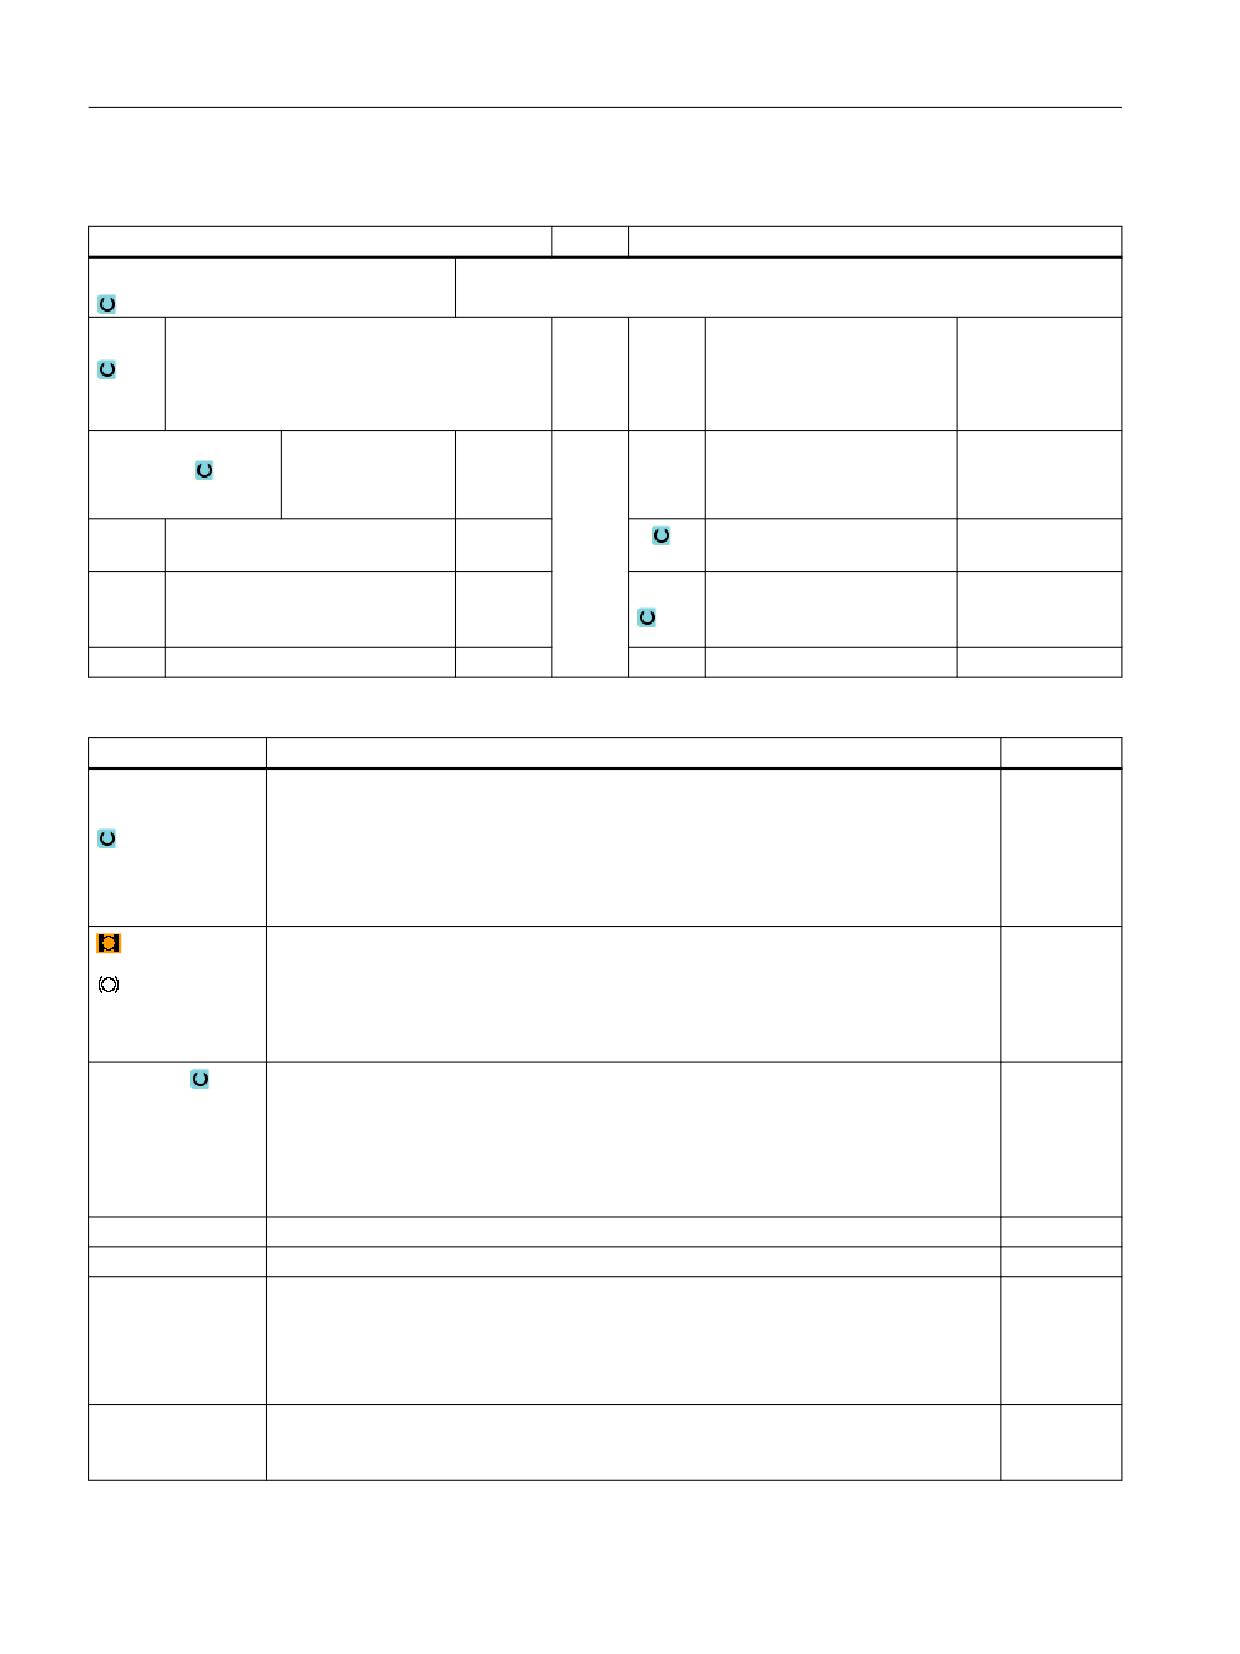
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование имени
программы
Направление фре-
• Синхронный
D
Номер режущей кромки
зерования
ход
• Противоход
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/об
F
Подача
*
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Зажать/разжать шпиндель (только для «торца Y/B» и «боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Z0
Опорная точка в оси инструмента Z
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.)
мм
CP
Угол позиционирования для области обработки - (только для поверхности обра-
градус
(только для
ботки «Торец Y»)
ShopTurn)
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки - (только для поверхности об-
градус
(только для
работки «Боковая поверхность Y»)
ShopTurn)
Токарная обработка
650
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
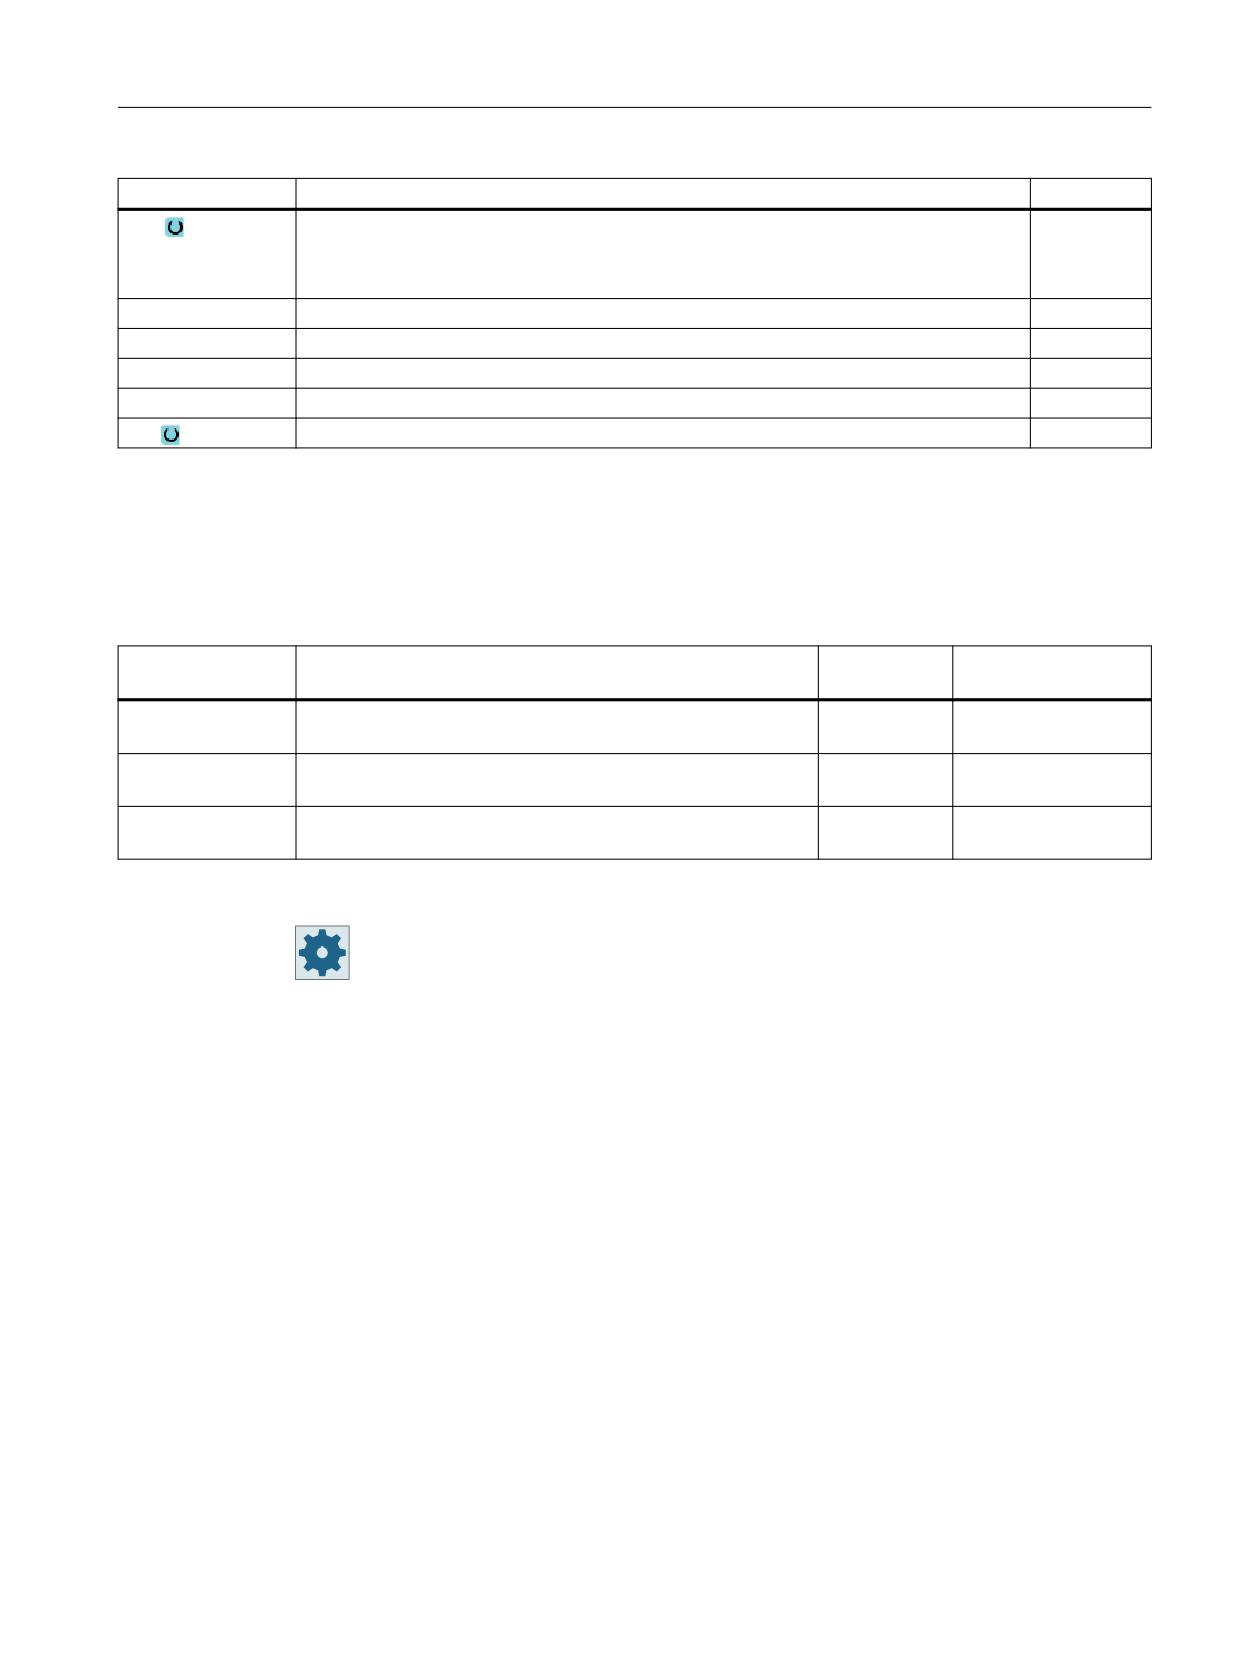
Параметр
Описание
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процентное значение от диаметра фрезы (только
для ∇ и ∇∇∇ основание)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ основание или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ и ∇∇∇ основание)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Режим отвода
Режим отвода перед повторной подачей - (только для ∇,
На RP
∇∇∇ основание или ∇∇∇ край)
Изготовитель станка
Следовать указаниям изготовителя станка.
11.6.13
Остаточный материал контурной цапфы (CYCLE63, опция)
Функция
Если после фрезерования контурной цапфы имеются остатки материала, то это
распознается автоматически. С помощью подходящего инструмента можно удалить эти
остатки материала без повторной обработки всей цапфы, т. е. можно избежать
ненужного холостого хода. Чистовой припуск должен быть выбран одинаковым для всех
этапов обработки, так как он не относится к остаточному материалу.
Вычисление остаточного материала осуществляется на основе используемой при
выборке фрезы.
Также возможно выполнять несколько этапов снятия остаточного материала друг за
другом. При этом фреза, соответственно, должна быть выбрана в 3 раза тоньше.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
651
Программирование технологических функций (циклы)
11.6 Фрезерование контура
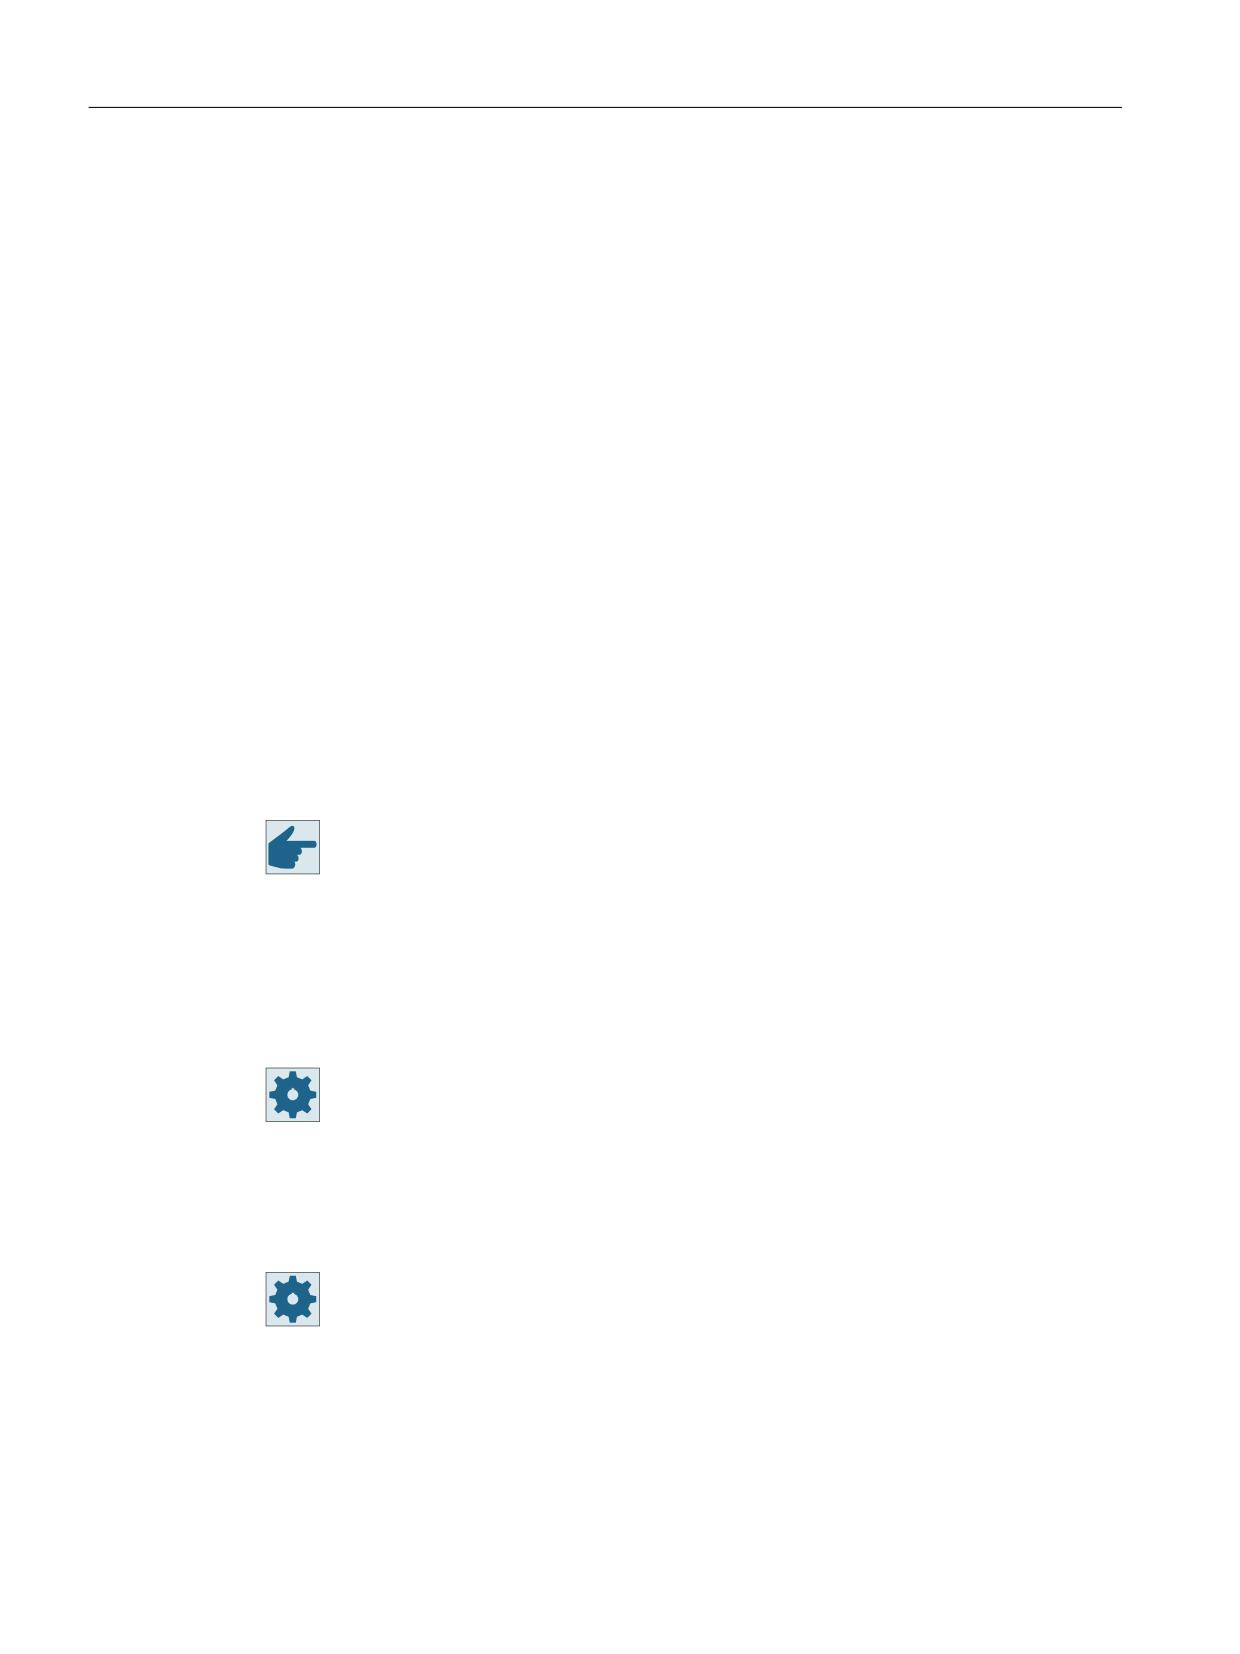
Если фрезеруется несколько цапф и необходимо избежать ненужной смены
инструмента, то имеет смысл сначала выбрать все цапфы, а потом удалить остаточный
материал. В этом случае при выборке остаточного материала необходимо также указать
параметр эталонного инструмента TR, который появляется дополнительно в программе
ShopTurn при нажатии программной клавиши "Все параметры". При программировании
действовать следующим образом:
1. Контур заготовки 1
2. Контур цапфы 1
3. Выборка цапфы 1
4. Контур заготовки 2
5. Контур цапфы 2
6. Выборка цапфы 2
7. Контур заготовки 1
8. Контур цапфы 1
9. Выборка остаточного материала цапфы 1
10.Контур заготовки 2
11.Контур цапфы 2
12.Выборка остаточного материала цапфы 2
Опция программного обеспечения
Для выборки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Токарная обработка
652
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
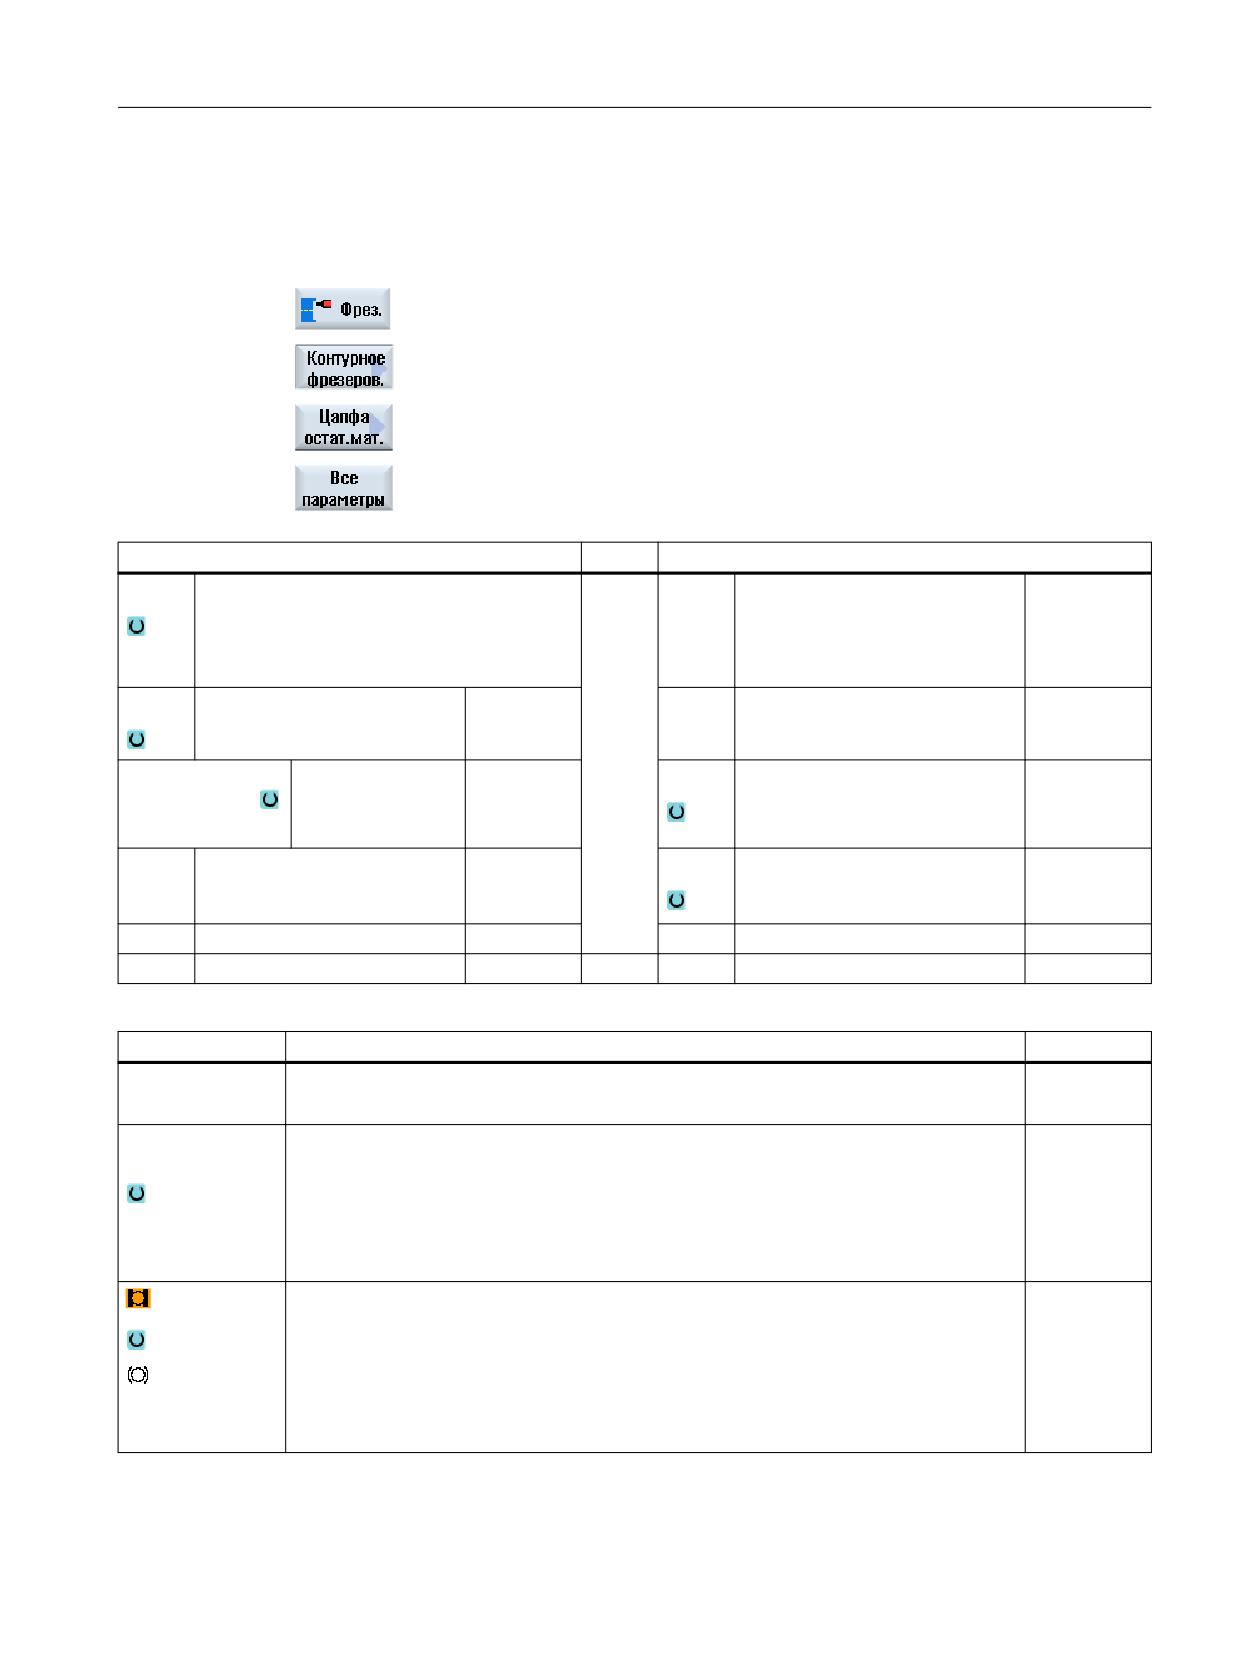
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование", "Фрезерование
контура" и "Остаточный материал цапфы".
Открывается окно ввода "Остаточный материал цапфы".
3.
Нажать программную клавишу "Все параметры" в программе
ShopTurn, если необходимо ввести дополнительные параметры.
Параметры программы в G-кодах
Параметры программы ShopTurn
PRG
• Имя для генерируемой программы
T
Имя инструмента
• автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер режущей кромки
Направление
• Синхронный
F
Подача
мм/мин
фрезерования
ход
мм/зуб
• Противоход
RP
Плоскость отвода
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
SC
Безопасное расстояние
мм
F
Подача
мм/мин
Параметр
Описание
Единица
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Торец B
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Зажать/освободить шпиндель (только для "торца Y/B" и "боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
653
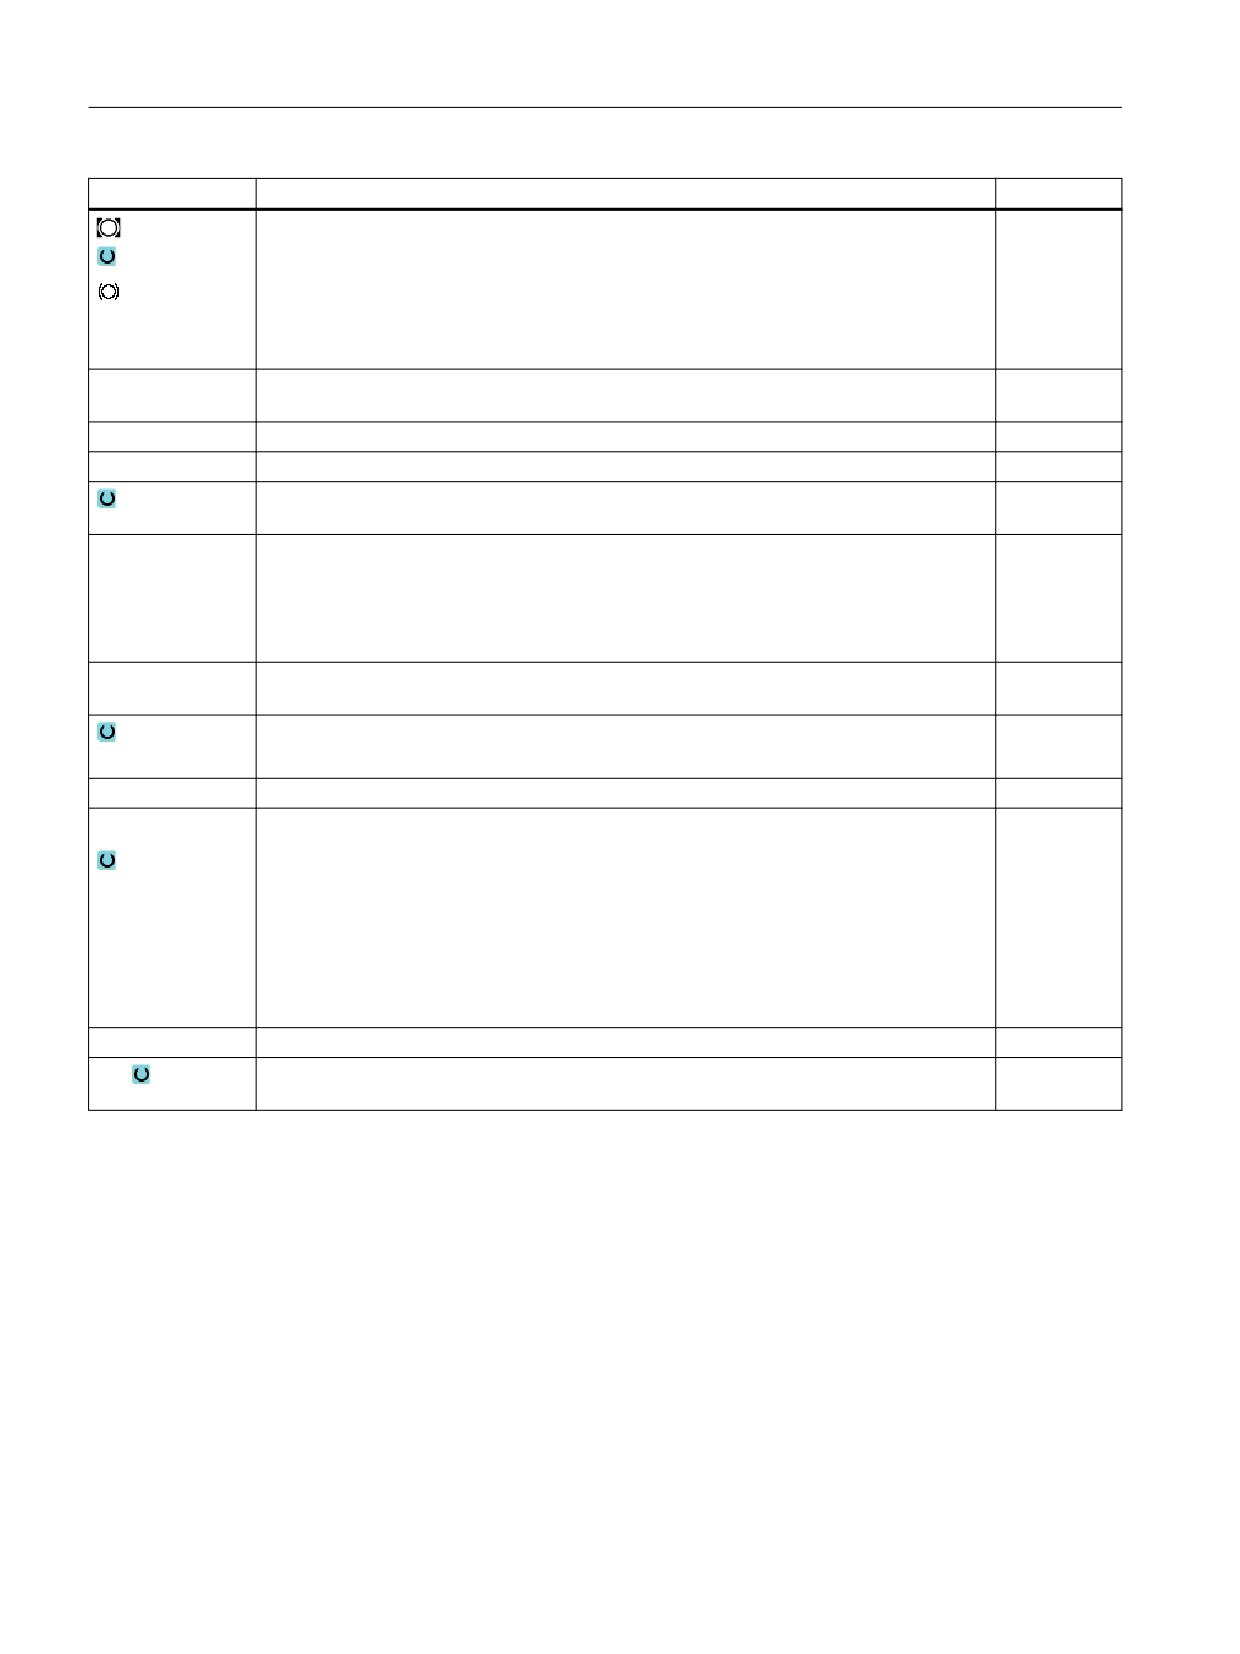
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
TR
Эталонный инструмент. Инструмент, используемый на этапе обработки "Выборка".
Служит для определения остаточных углов.
D
Номер режущей кромки
Z0
Опорная точка в осях инструмента Z
мм
Глубина кармана (абс.) или глубина относительно Z0
мм
Z1
CP
Угол позиционирования для области обработки
Градус
- (только для ShopTurn поверхность обработки "Торец Y")
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки
Градус
- (только для ShopTurn поверхность обработки "Боковая поверхность Y")
• Макс. подача в плоскости
мм
DXY
%
• Макс. подача в плоскости как процент от диаметра фрезы
DZ
Макс. подача на глубину
Режим подъема
Режим подъема перед повторной подачей
Если при обработке необходимо несколько точек врезания, то можно запрограм-
мировать высоту отвода:
мм
• на плоскость отвода
мм
• Z0 + безопасное расстояние
При переходе к следующей точке врезания инструмент отводится на эту высоту.
Если в области кармана нет элементов больше Z0, то в качестве режима подъема
можно запрограммировать Z0 + безопасное расстояние.
FS
Ширина фаски для снятия фаски - (только для обработки "Снятие фаски")
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только для обработки
мм
"Снятие фаски")
Токарная обработка
654
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
11.7
Другие циклы и функции
11.7.1
Поворот плоскости / точная установка инструмента (CYCLE800)
Цикл поворота CYCLE800 служит для поворота на любую поверхность для ее обработки
или измерения. В этом цикле активные нулевые точки детали и коррекции инструмента
пересчитываются с учетом кинематической цепочки станка через вызов
соответствующих функций ЧПУ на наклонную поверхность и позиционируются круговые
оси (по выбору).
Возможен поворот:
• каждой осью
• через пространственный угол
• через угол проецирования
• напрямую
Перед позиционированием круговых осей возможен свободный ход линейных осей по
выбору.
Условием поворота всегда являются три гео-оси.
В базовой комплектации доступны функции
•
3 + 2 оси наклонная обработка и
• ориентируемый инструментальный суппорт
Установка/точная установка инструмента в программе в G-кодах
Функция поворота также содержит функции "Установка инструмента", "Точная установка
фрезерного инструмента" и "Точная установка токарного инструмента". При установке и
точной установке, в отличие от поворота, система координат (WCS) не поворачивается.
Условия перед вызовом цикла поворота
Перед 1-ым вызовом цикла поворота в главной программе должны быть
запрограммированы инструмент (резец инструмента D > 0) и смещение нулевой точки
(WO), с помощью которого было выполнено касание или измерение детали.
Пример:
N1 T1D1
N2 M6
N3 G17 G54
N4 CYCLE800(1,"",0,57,0,0,0,0,0,0,0,0,0,1,0,1))
;поворот НОЛЬ на
;первичную установку
;кинематики станка
N5 WORKPIECE(,,,,"BOX",0,0,50,0,0,0,100,100)
;согласование заготовки для
;симуляции и
;прорисовки
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
655
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
На станках, на которых установлен поворот, каждая главная программа должна
начинаться с поворота в первичную установку станка.
Определение заготовки (WORKPIECE) всегда относится к актуальному действующему
смещению нулевой точки. Т.е. в программах, использующих "поворот", перед
определением заготовки должен быть выполнен поворот на ноль. В программах
ShopTurn заготовка в "шапке" программы автоматически относится к не повернутому
состоянию.
В цикле поворота смещение нулевой точки (WO), а также смещения и вращения
параметров CYCLE800 пересчитываются на соответствующую плоскость обработки.
Смещение нулевой точки сохраняется. Смещения и вращения сохраняются в системных
фреймах, фреймах поворота (индикация в Параметры/смещения нулевой точки):
• По отношению к инструменту ($P_TOOLFRAME)
• По отношению к круговому столу ($P_PARTFRAME)
• По отношению к детали ($P_WPFRAME)
Актуальная плоскость обработки (G17, G18, G19) учитывается циклом поворота.
Поворот на поверхность обработки или вспомогательную поверхность всегда
содержит 3 шага:
• Смещение WCS перед вращением
• Вращение WCS (каждой осью, ...)
• Смещение WCS после вращения
Смещения или вращения относятся к системе координат X, Y, Z детали и поэтому не
зависят от станка (кроме поворота "Круговая ось напрямую").
В цикле поворота не используются программируемые фреймы. Запрограммированные
пользователем фреймы учитываются при аддитивном повороте.
При повороте на новую повернутую плоскость программируемые фреймы напротив
удаляются. На повернутой плоскости возможны любые обработки, к примеру, через
вызов стандартных циклов или измерительных циклов.
После сброса программы или при исчезновении питания активной остается последняя
повернутая плоскость. Поведение при Reset и Power-On может быть установлено через
машинные данные.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
656
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Поиск кадра при повороте плоскости / повороте инструмента
При поиске кадра с вычислением после старта ЧПУ сначала выполняется
предварительное позиционирование автоматических круговых осей активного блока
данных поворота, а после позиционирование оставшихся осей станка. Это не действует,
если трансформация типа TRACYL или TRANSMIT активна после поиска кадра. В этом
случае все найденные позиции всех осей перемещаются одновременно.
Изготовитель станка
Следовать указаниям изготовителя станка.
Точная установка инструментов
С помощью функции "Точная установка токарного инструмента" осуществляется
поддержка токарных станков с качающейся осью B. Положение и ориентация токарного
инструмента может изменяться через вращение оси качаний B (вокруг Y) и
инструментального шпинделя.
В отличие от "Поворота плоскости" при "Точной установке инструмента" не действует
вращение в активных смещениях нулевой точки в WCS.
Макс. угловой диапазон при "Точной установке фрезерного инструмента"
ограничивается диапазоном перемещения участвующих круговых осей. Угловой
диапазон дополнительного ограничивается технологически в зависимости от
используемого инструмента.
При точной установке инструмента при команде ЧПУ CUTMOD данные инструмента
вычисляются online на основе ориентации инструмента (позиции оси В и
инструментального шпинделя). В случае токарного инструмента это положение резцов,
угол зажима и направление резания.
Имя блока данных поворота
Выбор блока данных поворота или отмена блока данных поворота.
Выбор может быть скрыт через машинные данные.
При "Повороте плоскости" и "Повороте инструмента" / "Установка инструмента" на выбор
доступны только блоки данных поворота, в которых не установлена кинематика оси B
токарной технологии.
"Поворот инструмента" / "Точная установка инструмента" на выбор доступны только
блоки данных поворота, в которых установлена кинематика оси B токарной технологии.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
657
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Подвод к обработке
При подводе к запрограммированной обработке в повернутой плоскости в
неблагоприятных случаях могут возникнуть нарушения программных конечных
выключателей. Над плоскостью отвода система в таком случае осуществляет движение
вдоль программных конечных выключателей. При нарушении ниже плоскости отвода
программа по соображениям безопасности отменяется с выводом ошибки. Чтобы
избежать этого, перед поворотом можно, к примеру, подвести инструмент как можно
ближе в плоскости X/Y к стартовой точке обработки или определить плоскость отвода
ближе к детали.
Свободный ход
Перед поворотом осей или отменой выбора блока данных поворота необходимо
перевести инструмент на безопасную позицию свободного хода. Какие варианты
свободного хода доступны, определяется при вводе в эксплуатацию.
Режим свободного хода действует модально. При смене инструмента или после поиска
кадра используется последний установленный режим свободного хода.
Изготовитель станка
Следовать указаниям изготовителя станка.
ПРЕДУПРЕЖДЕНИЕ
Опасность столкновений
Позиция свободного хода должна быть выбрана таким образом, чтобы при повороте не
произошло столкновения инструмента и детали.
Инструмент
Во избежание столкновений с помощью 5-осевой трансформации (опция ПО) можно
сохранить позицию острия инструмента при повороте.
• отслеживать
Позиция острия инструмента отслеживается при повороте.
• не отслеживать
Позиция острия инструмента не отслеживается при повороте.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
658
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Повернутая плоскость (только для программирования в G-кодах)
• новая
Активные ранее фреймы поворота и запрограммированные фреймы удаляются.
Определенные на экране ввода значения образуют новый фрейм поворота.
Каждая главная программа должна начинаться с цикла поворота с повернутой
плоскостью, чтобы обеспечить отсутствие фрейма поворота из другой программы.
• аддитивная
Фрейм поворота добавляется аддитивно к фрейму поворота последнего цикла
поворота.
Если в одной программе запрограммировано несколько циклов поворота, между
которыми дополнительно активны программируемые фреймы (например, AROT
ATRANS), они учитываются во фрейме поворота. Если активируется другой блок
данных поворота, а не активный до этого блок, фреймы поворота не удаляются.
Если актуальное действующее смещение нулевой точки содержит вращения, например,
из-за предшествующего измерения детали, то они учитываются в цикле поворота.
Режим поворота
Поворот может осуществляться каждой осью, через пространственный угол, через угол
проецирования или напрямую. Доступный вариант поворота определяет изготовитель
станка при установке функции "Поворот плоскости/поворот инструмента".
Изготовитель станка
Следовать указаниям изготовителя станка.
• каждой осью
При повороте каждой оси осуществляется последовательное вращение системы
координат вокруг отдельных осей, при этом каждое вращение накладывается на
предыдущее. Последовательность осей может задаваться свободно.
• Пространственный угол
При повороте через пространственный угол сначала осуществляется поворот вокруг
оси Z, а потом поворот вокруг оси Y. Второй поворот накладывается на первый.
• Угол проецирования
При повороте посредством угла проецирования угловое значение повернутой
поверхности проецируется на первые две оси прямоугольной системы координат.
Последовательность вращений осей может выбираться свободно.
3-е вращение накладывается на предыдущее вращение. При использовании угла
проецирования учитывать активную плоскость и ориентацию инструмента:
- Для G17 угол проецирования XY, 3-е вращение вокруг Z
- Для G18 угол проецирования ZX, 3-е вращение вокруг Y
- Для G19 угол проецирования YZ, 3-е вращение вокруг X
При программировании углов проецирования вокруг XY или YX новая ось X повернутой
системы координат лежит в старой плоскости Z-X.
При программировании углов проецирования вокруг XZ или ZX новая ось Z повернутой
системы координат лежит в старой плоскости Y-Z.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
659
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
При программировании углов проецирования вокруг YZ или ZY новая ось Y повернутой
системы координат лежит в старой плоскости X-Y.
• напрямую
При прямом повороте указываются желаемые позиции круговых осей. Из них HMI
вычисляет подходящую новую систему координат. Ось инструмента точно
устанавливается в направлении Z. Получаемое направлении осей X и Y можно
определить через перемещение осей.
Примечание
Направление вращения
Соответствующее положительное направление вращения для различных вариантов
поворота можно увидеть на вспомогательных изображениях.
Последовательность осей
Последовательность осей, вокруг которых выполняется вращение:
XYZ или XZY или YXZ или YZX или ZXY или ZYX
Направление (минусовое/плюсовое)
Зависимость направления перемещения круговой оси 1 или 2 активного блока данных
поворота (кинематика станка). Из-за углового диапазона перемещения круговых осей
кинематики станка ЧПУ вычисляет два возможных решения запрограммированного в
CYCLE800 вращения / смещения. При этом с технологической точки зрения чаще всего
имеет смысл только одно решение. Решения отличаются друг от друга на 180 градусов
соответственно. Выбор, по какому из двух возможных решений должно осуществляться
перемещение, осуществляется через выбор направления "минусовое" или "плюсовое".
• "Минусовое" → меньшее значение круговой оси
• "Плюсовое" → большее значение круговой оси
В исходном положении (позиция полюса) кинематики станка, ЧПУ также вычисляет два
решения, реализуемые CYCLE800. Отношением является круговая ось, которая при
вводе в эксплуатацию функции "Поворот" была установлена как зависимость
направления перемещения.
Изготовитель станка
Следовать указаниям изготовителя станка.
Если одна из двух позиций не может быть достигнута из механических причин, то
автоматически выбирается альтернативная позиция, независимо от установки в
параметре "Направление".
Токарная обработка
660
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
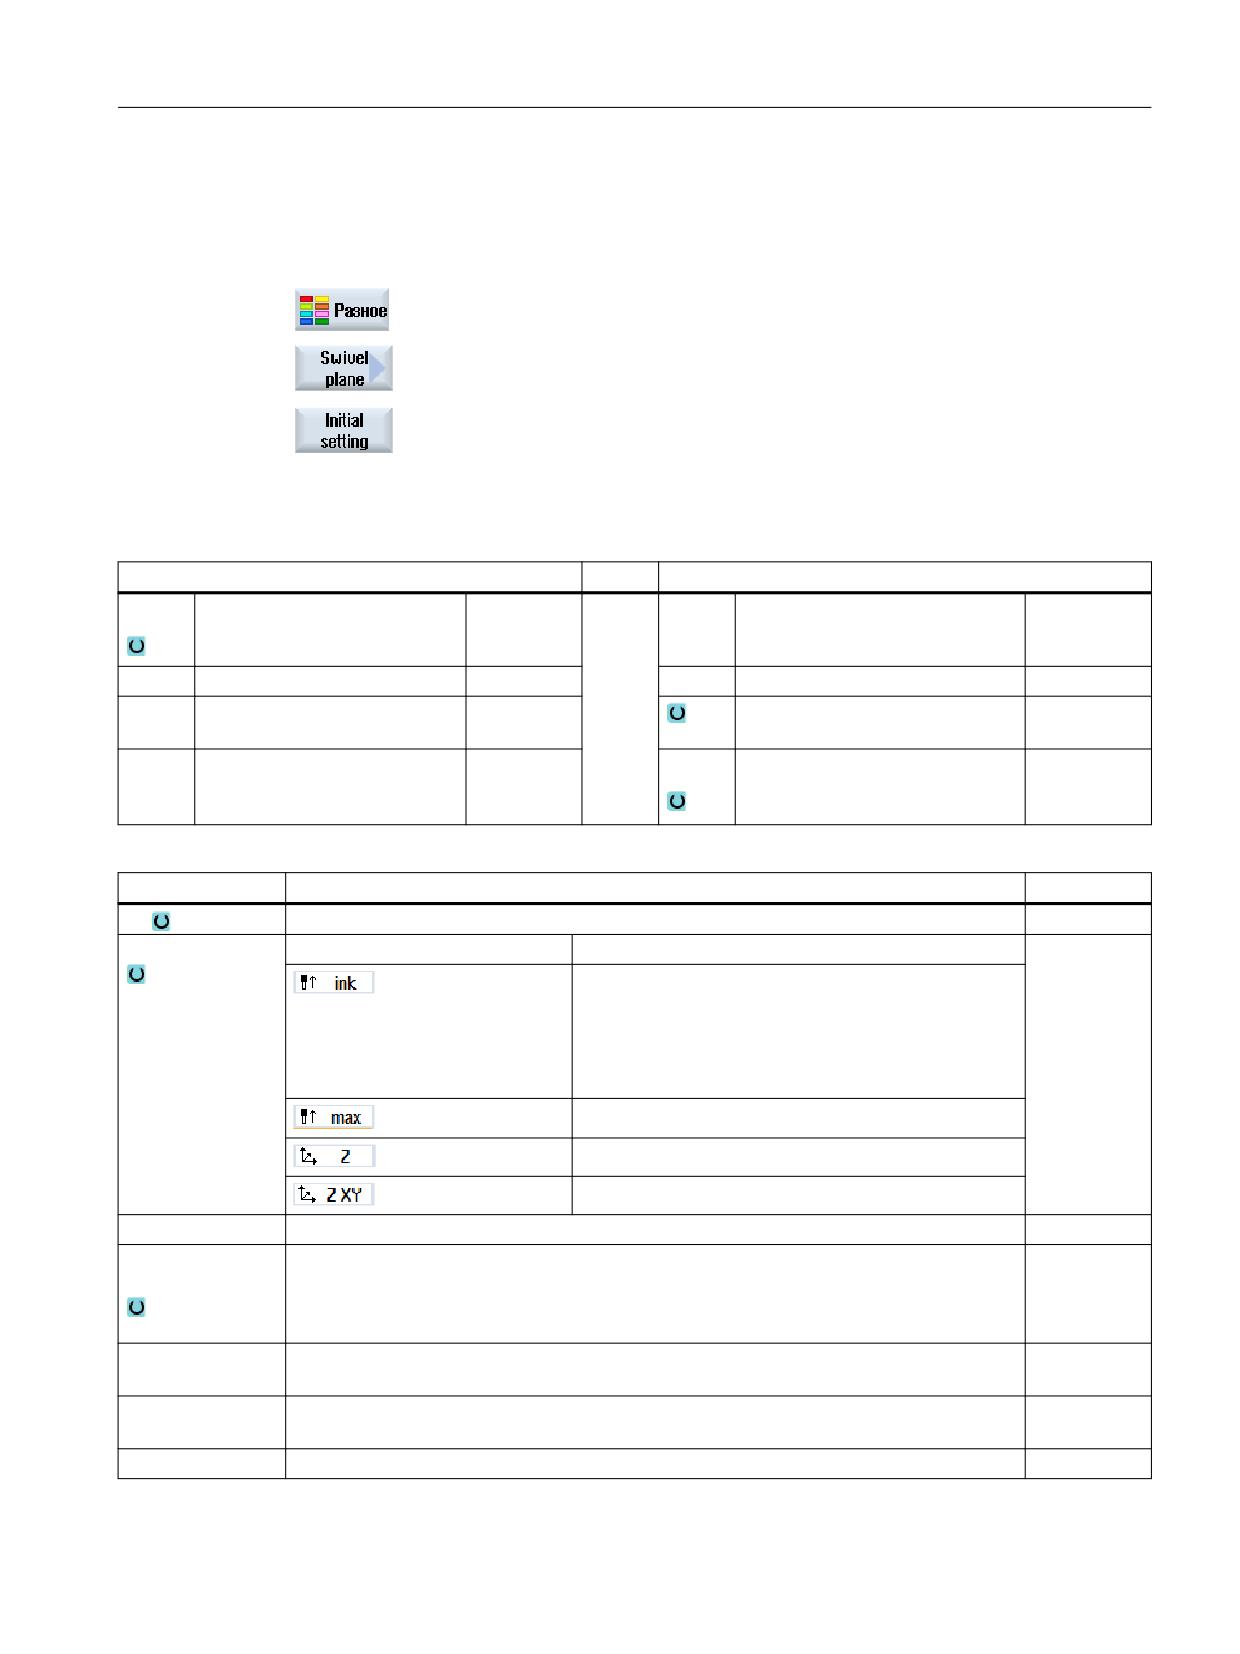
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Разное".
3.
Нажать программную клавишу "Поворот плоскости".
Открывается окно ввода "Поворот плоскости".
4.
Нажать программную клавишу "Первичная установка", если снова
необходимо восстановить первичное состояние, т.е. снова устано-
вить значения на 0.
Использовать это, к примеру, если необходимо снова повернуть си-
стему координат в исходное положение.
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
D
Номер режущей кромки
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
TC
Имя блока данных поворота
Отвод
нет
Без отвода перед поворотом
- (только для G-
Отвод инкр. в направлении инструмента
кода)
Ввод пути отвода в параметре ZR
При отводе в направлении инструмента в повер-
нутом состоянии станка может перемещаться не-
сколько осей.
Отвод макс. в направлении инструмента
Отвод в направлении оси станка Z
Отвод в направлении оси станка Z и после по X, Y
ZR
Путь отвода - (только при отводе инкр. в направлении инструмента)
мм
Повернутая пло-
• Новая: Новая повернутая плоскость
скость
• Аддитивная: Аддитивная повернутая плоскость
- (только для G-
кода)
RP - (только для
Плоскость отвода для Торец B
ShopTurn)
C0 - (только для
Позиционный угол для поверхности обработки
градус
ShopTurn)
X0
Опорная точка для вращения X
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
661
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Параметр
Описание
Единица
Y0
Опорная точка для вращения Y
Z0
Опорная точка для вращения Z
Режим
• Каждой осью: вращение системы координат каждой осью
поворота
• Пространственный угол: поворот через пространственный угол
• Угол проецирования: поворот через угол проецирования
• Напрямую: Прямое позиционирование круговых осей
Последователь-
Последовательность осей, вокруг которых осуществляется вращение - (только для
ность осей
режима поворота каждой осью)
XYZ или XZY или YXZ или YZX или ZXY или ZYX
Х
Вращение вокруг X
- (только для последовательности осей)
градус
Y
Вращение вокруг Y
градус
Z
Вращение вокруг Z
градус
Позиция проеци-
Положение проекции в пространстве - (только для режима поворота угол проеци-
рования
рования)
Xα, Yα, Zβ или Yα, Zα, Zβ или Zα, Xα, Zβ
Xα
Угол проецирования
- (только для позиции проецирования)
градус
Yα
Угол проецирования
градус
Zβ
Угол поворота в плоскости
градус
Z
Угол поворота в плоскости
градус
X1
Нулевая точка повернутой плоскости X
Y1
Нулевая точка повернутой плоскости Y
Z1
Нулевая точка повернутой плоскости Z
Направление
-
Предпочтительное направление оси вращения 1 - (не для режима поворота напря-
(только для G-ко-
мую)
да)
•
+
•
-
Инструмент
Позиция острия инструмента при повороте
- (только для G-
отслеживать
кода)
Позиция острия инструмента сохраняется при по-
вороте.
не отслеживать
Позиция острия инструмента изменяется при по-
вороте.
Токарная обработка
662
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
11.7.2
Поворот инструмента (CYCLE800)
11.7.2.1
Точная установка токарных инструментов - только для программы кода G
(CYCLE800)
Функция
С помощью функции "Точная установка токарного инструмента" и "Точная установка
фрезерного инструмента" осуществляется поддержка комбинированных токарно-
фрезерных станков с качающейся осью В.
В отличие от "Поворота плоскости" при "Точной установке инструмента" не действует
вращение в активных смещениях нулевой точки в WCS. При этом действуют только
рассчитанные ЧПУ смещения и соответствующая ориентация инструмента.
Макс. угловой диапазон при "Точной установке инструмента" составляет +/- 360 ° или
ограничивается областью перемещения участвующих круговых осей. Угловой диапазон
дополнительного ограничивается технологически в зависимости от используемого
инструмента. При точной установке инструмента при команде ЧПУ CUTMOD данные
инструмента вычисляются онлайн на основе ориентации инструмента. В случае
токарного инструмента расчет касается положения резцов, угла державки и
направление резания.
Определение угла β и γ
Для точной установки токарных инструментов используются углы бета и гамма. При этом
они относятся к WСS. Если WCS и MCS совпадают, то при β=0° / γ=0° данные инструмента
не изменяются (положение резцов, угол державки, ...).
Определение угла бета и гамма не зависит от станка. В исходном положении кинематики
станка для токарной обработки токарный инструмент может быть ориентирован по Z или
X.
Изготовитель станка
Следовать указаниям изготовителя станка.
Исходное положение кинематики станка
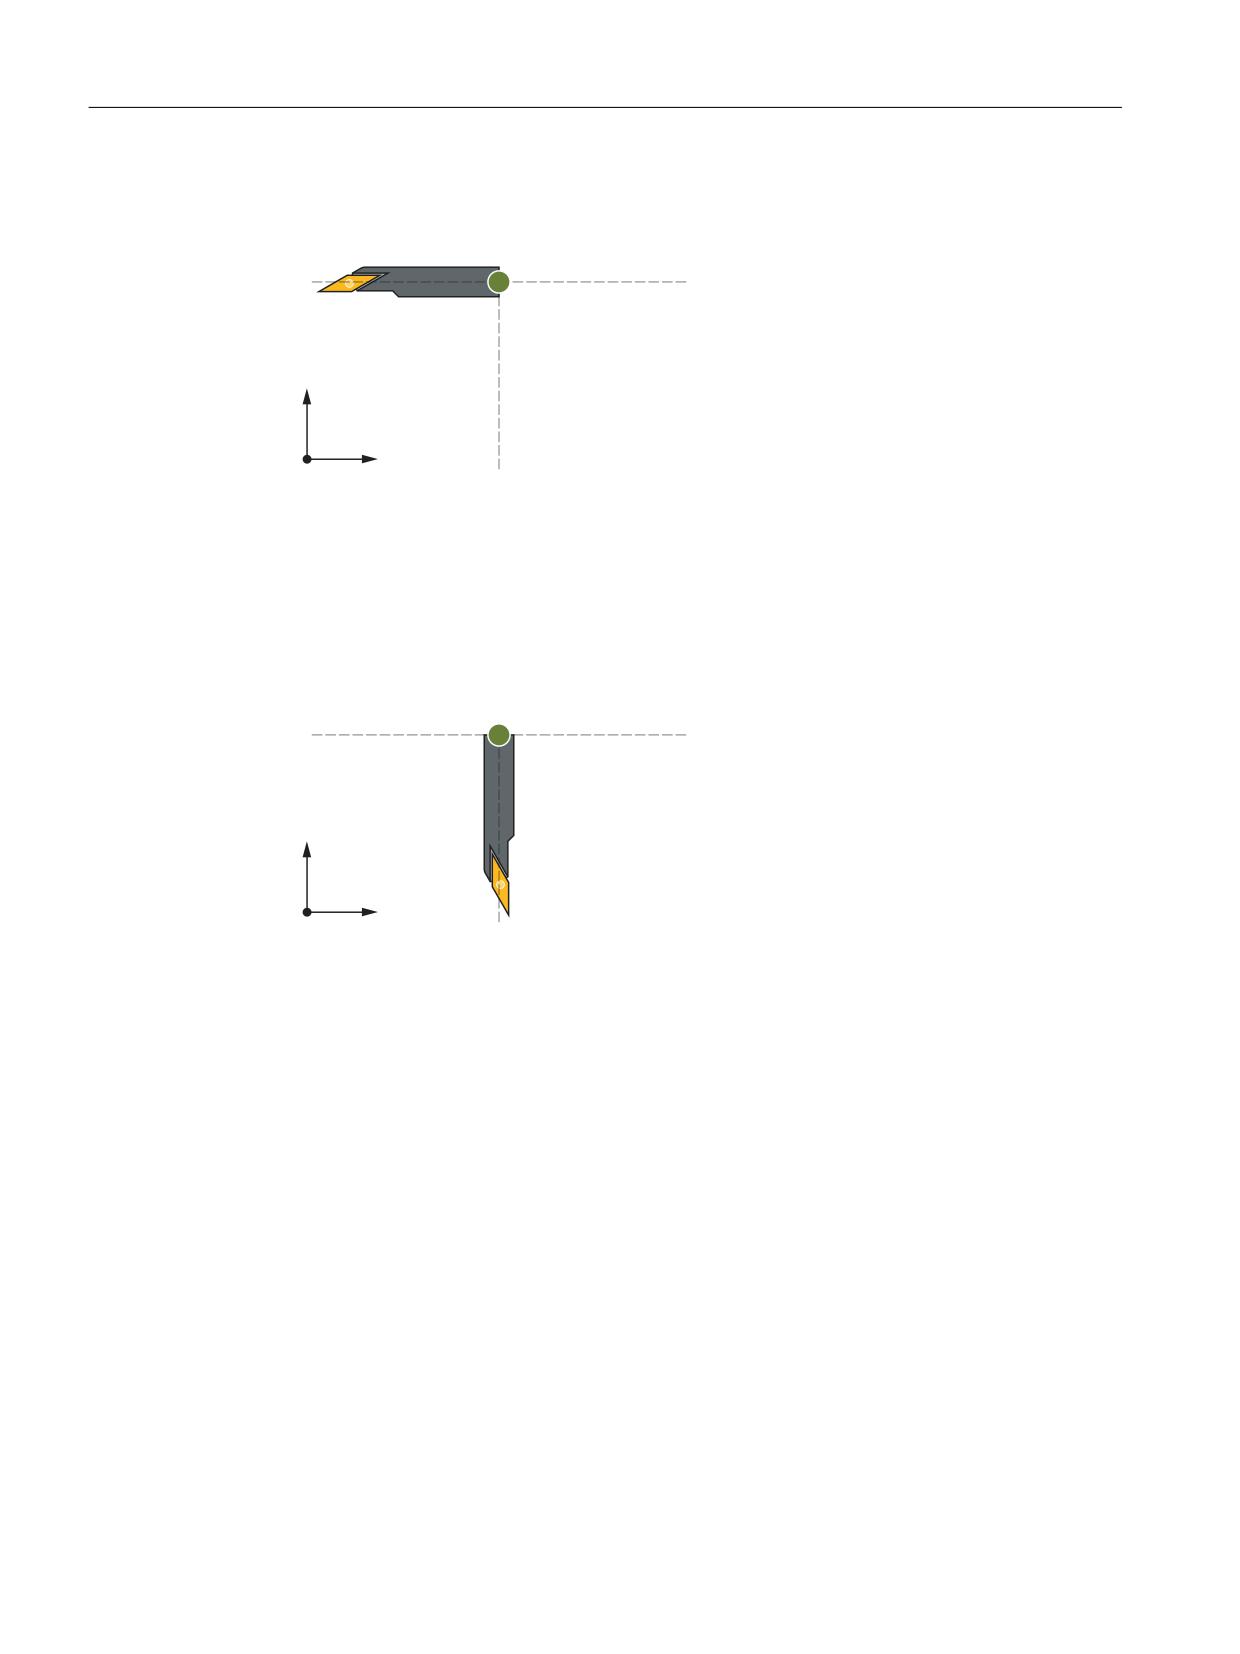
Ось инструмента выверена в направлении -Z
• Точная установка инструмента, положение резца = 3, B = 0 °, C = 0 °, β = 0 °, γ = 0 °
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
663
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
r
%
r
;
=
r
β=90° соответствует вращению режущей пластинки вокруг +Y.
• Точная установка инструмента, положение резца = 4, B = 90 °, C = 0 °, β = 90 °, γ = 0 °
r
%
r
;
=
r
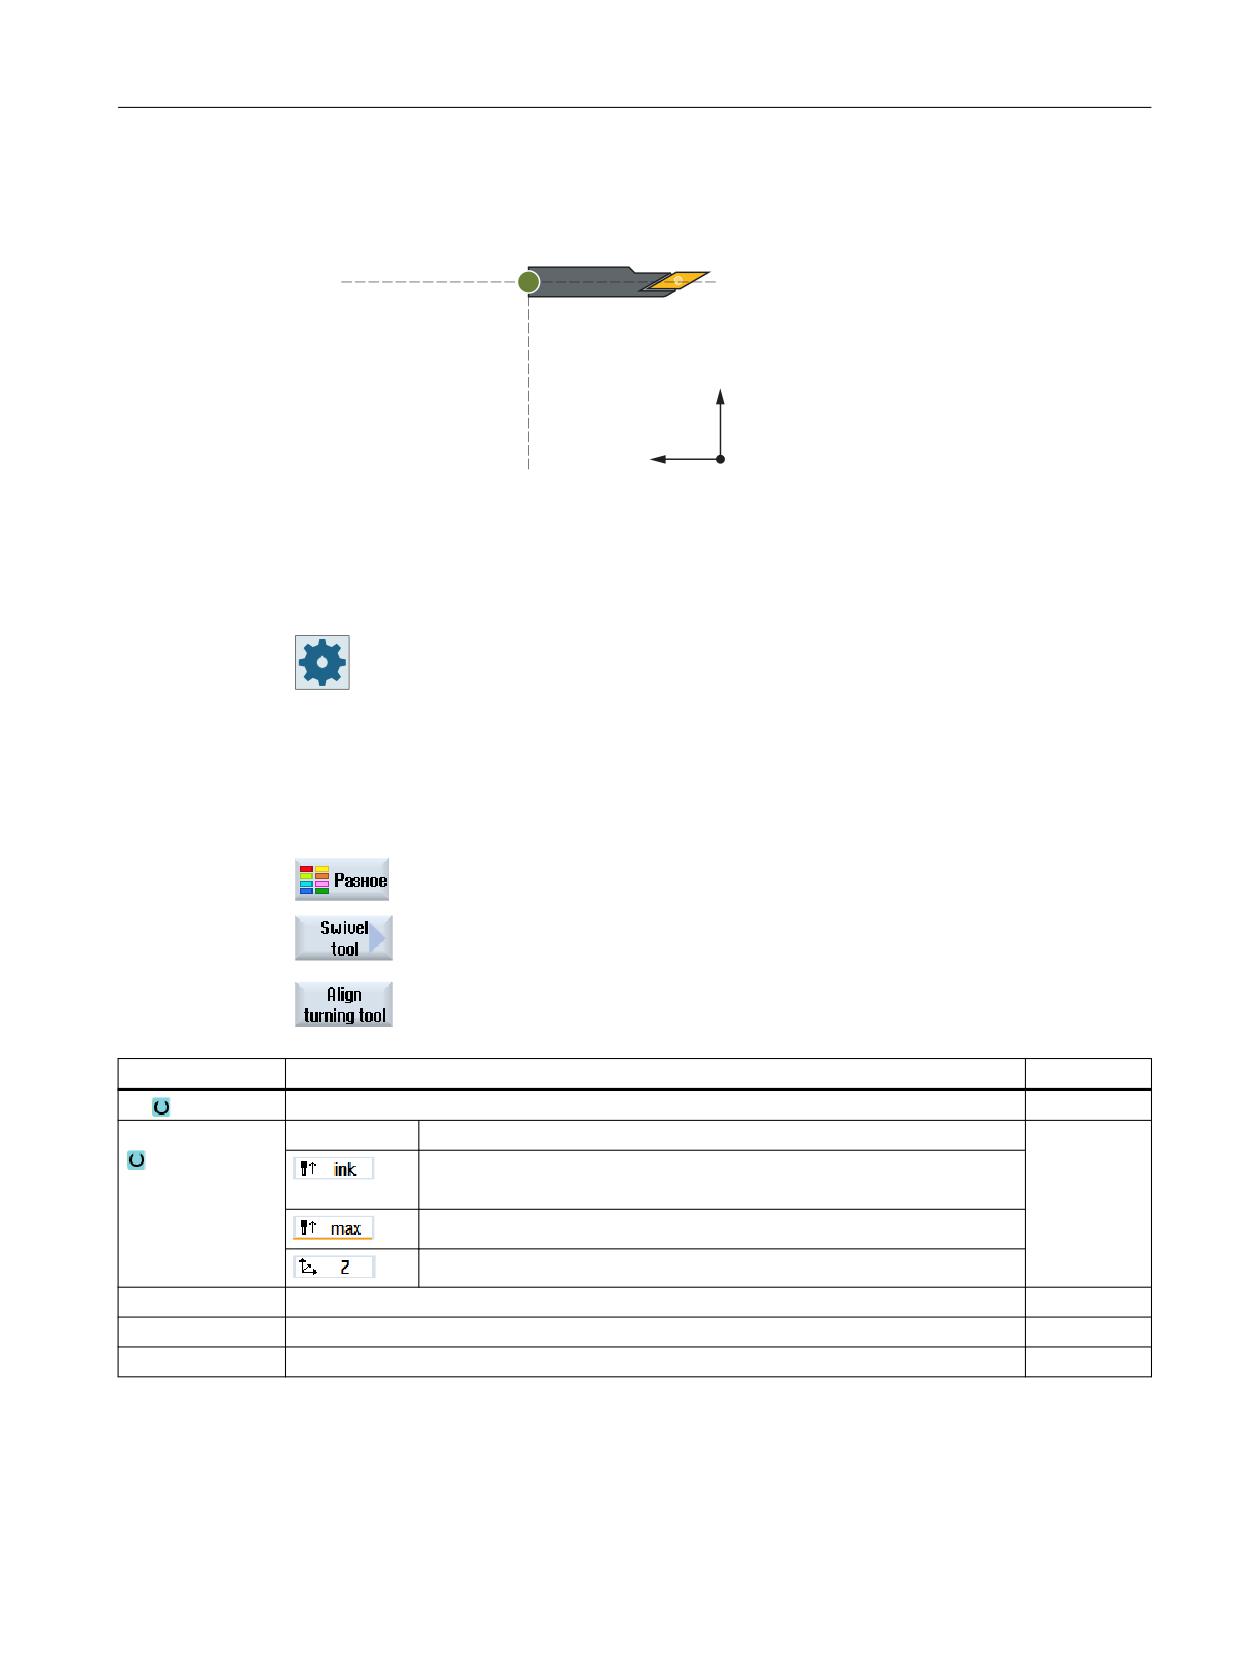
Отражение
Отражение оси Z (например, на противошпиндель) при β = 0 ° / γ = 0 ° ведет к идентичной
обработке в отраженной системе координат.
Отражение оси Z должно быть активировано на постоянной основе в смещении нулевой
точки
• Точная установка инструмента, положение резца = 3, B = 180 °, C = 180 °
Токарная обработка
664
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
r
%
r
;
=
r
Положение режущих кромок рассчитывается с помощью функции CUTMOD.
Если необходима фрезерная обработка на произвольно повернутых плоскостях
обработки, то это должно быть выполнено с помощью функции "Поворот плоскости".
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Разное".
3.
Нажать программные клавиши "Поворот инструмента" и "Точная ус-
тановка токарного инструмента".
Открывается окно ввода "Точная установка токарного инструмента".
Параметр
Описание
Единица
TC
Имя блока данных поворота
Свободный ход
нет
Без отвода перед поворотом
Отвод инкр. в направлении инструмента
Ввод пути отвода в параметре ZR
Отвод макс. в направлении инструмента
Отвод в направлении оси станка Z
ZR
Путь отвода - (только при отводе инкр. в направлении инструмента)
β
Вращение вокруг 3-й геометрической оси (при G18 Y)
градус
γ
Вращение вокруг токарного инструмента
градус
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
665
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Параметр
Описание
Единица
Инструмент
Позиция острия инструмента при повороте
отслеживать
Позиция острия инструмента сохраняется при повороте.
не отслеживать
Позиция острия инструмента изменяется при повороте.
11.7.2.2
Точная установка фрезерных инструментов - только для программы кода G
(CYCLE800)
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Разное".
3.
Нажать программные клавиши "Поворот инструмента" и "Точная ус-
тановка фрезерного инструмента".
Открывается окно ввода "Точная установка фрезерного инструмен-
та".
Параметр
Описание
Единица
PL
Плоскость для фрезерной обработки
TC
Имя блока данных поворота
Свободный ход
нет
Без отвода перед поворотом
Отвод инкр. в направлении инструмента
Ввод пути отвода в параметре ZR
Отвод макс. в направлении инструмента
Отвод в направлении оси станка Z
Отвод в направлении оси станка Z и после по X, Y
ZR
Путь отвода - (только при отводе инкр. в направлении инструмента)
β
Поворот вокруг 3-й геометрической оси (при G18 Y)
градус
Инструмент
Позиция острия инструмента при повороте
отслеживать
Позиция острия инструмента сохраняется при повороте.
не отслеживать
Позиция острия инструмента изменяется при повороте.
Токарная обработка
666
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
11.7.2.3
Установка фрезерных инструментов - только для программы кода G (CYCLE800)
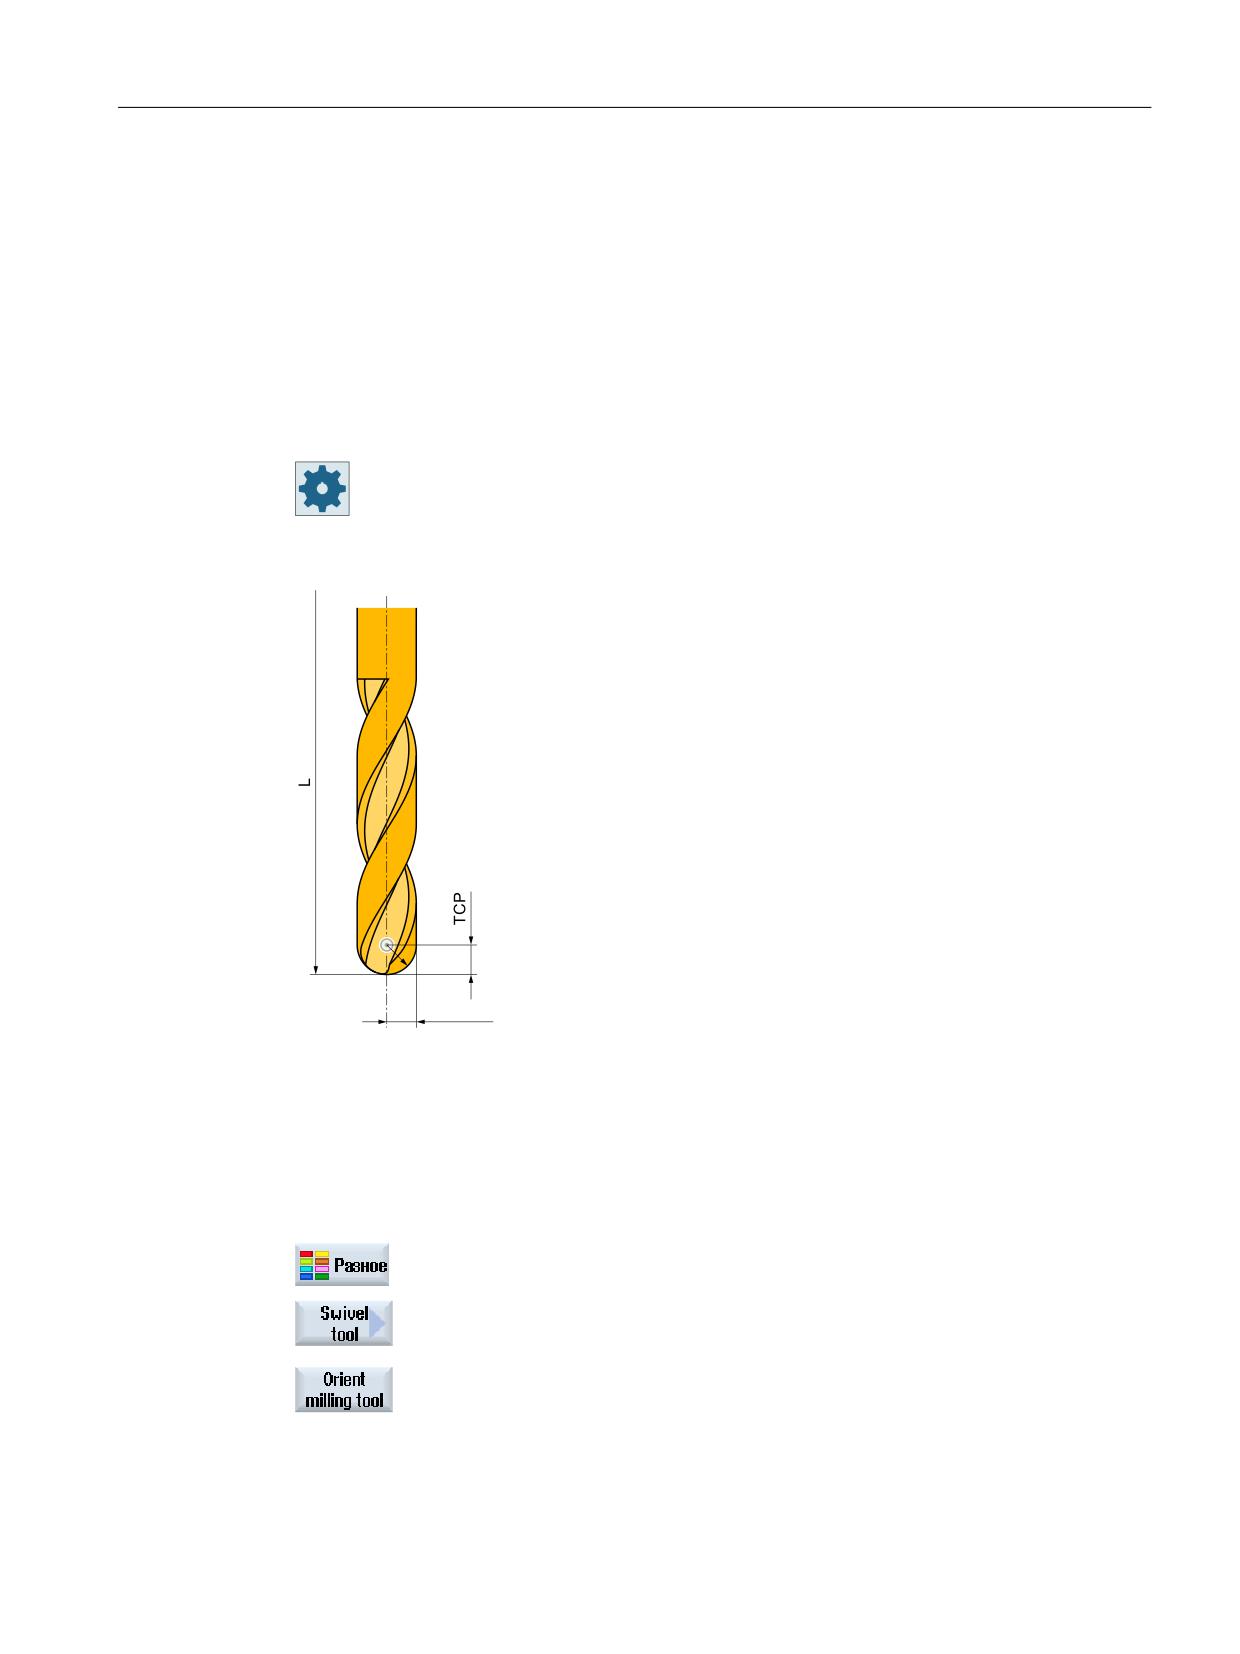
Ориентация инструмента после "Поворота плоскости" всегда вертикально на плоскости
обработки. При фрезеровании радиусной фрезой с технологической точки зрения
может иметь смысл установки инструмента к вектору нормали плоскости под углом. В
цикле поворота угол установки создается через вращения оси (макс. +- 90 градусов) на
активную повернутую плоскость. Повернутая плоскость при установке всегда
"аддитивная". На экране ввода цикла поворота при "Установке инструмента"
индицируются только вращения. Последовательность вращения может быть выбрано
свободно.
Изготовитель станка
Следовать указаниям изготовителя станка.
5
7&3
Рисунок 11-19
В качестве длины инструмента "радиусная фреза" необходимо ввести длину до
TCP (Tool Center Point).
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Разное".
3.
Нажать программные клавиши "Поворот инструмента" и "Установка
фрезерного инструмента".
Открывается окно ввода "Установка инструмента".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
667
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Параметр
Описание
Единица
PL
Плоскость для фрезерной обработки
TC
Имя блока данных поворота
Свободный ход
нет
Без отвода перед поворотом
Отвод инкр. в направлении инструмента
Ввод пути отвода в параметре ZR
Отвод макс. в направлении инструмента
Отвод в направлении оси станка Z
Отвод в направлении оси станка Z и после по X, Y
ZR
Путь отвода - (только при отводе инкр. в направлении инструмента)
Последователь-
Последовательность осей, вокруг которых выполняется вращение
ность осей
XY или XZ или YX или YZ или ZX или ZY
Х
Вращение вокруг X
градус
Y
Вращение вокруг Y
градус
Инструмент
Позиция острия инструмента при повороте
отслеживать
Позиция острия инструмента сохраняется при повороте.
не отслеживать
Позиция острия инструмента изменяется при повороте.
11.7.3
High Speed Settings (CYCLE832)
Функция
С помощью функции "High Speed Settings" (CYCLE832) данные для обработки
поверхностей свободной формы предустанавливаются для оптимальной обработки.
Вызов CYCLE832 содержит три параметра:
● режим обработки (технология)
● допуск оси
● ввод допуска ориентации (у 5-осевых станков)
При обработке поверхностей свободной формы выдвигаются высокие требования, как
к скорости, так и к точности и качеству поверхностей.
С помощью функции "High Speed Settings" легко достигается оптимальное управление
скоростью в зависимости от вида обработки (черновая, получистовая,
чистовая / скорость и тонкая чистовая обработка / точность). Возможна также обработка
Токарная обработка
668
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
и выполнение очень тонких структур. Для этого цикл включает компрессор COMPCAD
(при опции Advanced Surface) или COMPSURF (при опции TOP Surface).
Примечание
Программирование цикла
Запрограммировать цикл в технологической программе перед вызовом
геометрической программы.
Если при работе программы обработки детали вызвать CYCLE832 до CYCLE800, то есть
риск использования неправильных круговых осей рассмотрения для компрессора.
Необходимый вызов CYCLE800 должен выполняться перед вызовом CYCLE832.
Опция программного обеспечения
Для использования функции "High Speed Settings" (CYCLE832) потребуется оп-
ция ПО "Advanced Surface".
Стандартные значения
Программная клавиша "Стандартные значения" для параметров допуска позволяет
принять стандартные значения.
Изготовитель станка
Следовать указаниям изготовителя станка.
Уменьшение шероховатости поверхностей
Для функции "High Speed Settings" (CYCLE832) есть и другие возможности улучшить
качество поверхностей свободой формы. При этом для уменьшения шероховатости
поверхностей траектория оптимизируется в пределах заданного допуска контура.
Опция программного обеспечения
Для сглаживания контуров при функции "High Speed Settings" (CYCLE832) тре-
буется опция ПО "Top Surface".
Режимы обработки
Имеется возможность выбора между следующими видами обработки:
• "Черновая обработка"
• "Получистовая обработка"
• "Чистовая обработка / скорость"
• "Тонкая чистовая обработка / точность"
• "Отмена" (стандартная установка)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
669

Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Примечание
Ввод открытым текстом
В поле выбора "Обработка" можно ввести параметр открытым текстом. При закрытии
маски ввода для параметра "Режим обработки" генерируется открытый текст (например,
_ROUGH для черновой обработки).
Четыре режима обработки находятся в программах CAM в области HSC в
непосредственной связи для точности и скорости контура траектории (см.
вспомогательное изображение).
Оператор/программист через значение допуска может вывести соответствующий
коэффициент эквивалентности.
С четырьмя режимами работы согласованы соответствующие команды группы G
"Технология" G 59:
Режим обработки
G-группа "Технология" 59
Черновая обработка
DYNROUGH
Получистовая обработка
DYNSEMIFIN
Чистовая обработка / ско-
DYNFINISH
рость
Тонкая чистовая обработ-
DYNPREC
ка / точность
Отмена
DYNNORM
В области управления "Станок", в окне "G-функции" отображаются активные в
подпрограмме G-функции.
Допуск ориентации
Можно ввести допуск ориентации для приложений на станках с динамической
многоосевой трансформацией ориентации (TRAORI).
MD-указание
Другие команды G, связанные с обработкой поверхностей свободной формы, также
активируются в цикле High Speed Settings.
При отмене CYCLE832 G-группы при выполнении программы программируются на
установки, согласованные в машинных данных для состояния Reset.
Дополнительная информация
Дополнительная информация по функции High Speed Setting (CYCLE832) представлена в
следующих документах:
• Руководство по вводу в эксплуатацию SINUMERIK Operate
• Руководство по программированию Программирование ЧПУ
Токарная обработка
670
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
См. также
G-функции для изготовления пресс-форм (Страница 239)
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Разное".
3.
Нажать программную клавишу "HighSpeed Settings".
Открывается окно ввода "High Speed Settings".
4.
Нажать программную клавишу "Стандартные значения", если нужно
для значений осевых допусков, в зависимости от обработки, при-
нять стандартные значения.
11.7.3.1
Параметр
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇ (получистовая обработка)
•
∇∇∇ (чистовая обработка / скорость)
•
∇∇∇∇ (тонкая чистовая обработка / точность)
• Отмена
Функция изгото-
• Advanced Surface
вления пресс-
• Top Surface
форм
Указание
Поле может быть скрыто.
Следовать указаниям изготовителя станка.
Допуск контура
• Ввод максимального отклонения от запрограммированного контура.
• Стандартные значения в зависимости от вида обработки посредством про-
граммной клавиши "Стандартные значения":
-
∇ (черновая обработка): 0.100
–
∇∇ (получистовая обработка): 0.050
–
∇∇∇ (чистовая обработка / скорость): 0.010
–
∇∇∇∇ (тонкая чистовая обработка / точность): 0.005
Указание
Стандартные значения могут быть изменены изготовителем.
Следовать указаниям изготовителя станка.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
671
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Параметр
Описание
Единица
Сглаживание
• да
(кроме
Оптимизированная траектория в пределах допуска контура
"Advanced
• нет
Surface")
Близкая к контуру траектория
Указание
Поле может быть скрыто.
Следовать указаниям изготовителя станка.
Многоосевая
Многоосевая программа для 5-осевых станков
программа
• да
Здесь можно ввести допуск ориентации >0 градусов
• нет
Автоматически вносится значение 1
Указание
Поле может быть скрыто.
Просьба следовать указаниям изготовителя станка.
ORI-допуск
Максимальное отклонение от запрограммированной ориентации инструмента (у
5-осевых станков).
Стандартные значения в зависимости от вида обработки посредством программ-
ной клавиши "Стандартные значения":
•
∇ (черновая обработка): 1
•
∇∇ (получистовая обработка): 0.5
•
∇∇∇ (чистовая обработка / скорость): 0.3
•
∇∇∇∇ (тонкая чистовая обработка / точность): 0.1
11.7.4
Подпрограммы
Если необходимы одни и те же шаги обработки при программировании различных
деталей, то эти шаги обработки могут быть определены в качестве отдельной
подпрограммы. Эта подпрограмма после может вызываться в любых программах.
Благодаря этому не требуется многократное программирование одинаковых шагов
обработки.
При этом не делается различия между главными и подпрограммами. Т. е. "обычная"
программа ShopTurn или программа в G-кодах может быть вызвана в другой программе
ShopTurn как подпрограмма.
В подпрограмме в свою очередь может быть вызвана другая подпрограмма. Макс.
глубина вложенности составляет 15 подпрограмм.
Примечание
Внутри связанных кадров нельзя вставлять подпрограмму.
Токарная обработка
672
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Если необходимо вызвать программу ShopTurn как подпрограмму,то прежде эта
программа должна была быть просчитана (загрузить программу в режиме работы
"Machine Auto" или моделировать). Для подпрограмм кода G этого не требуется.
Память программ
Если используется опция ПО "Выполнение из внешней памяти (EES)", то подпрограмма
может быть сохранена в любой, сконфигурированной для EES памяти программ,
локально или на внешнем устройстве.
Если используется опция ПО "Память пользователя СЧПУ расширенная", то
подпрограмма может быть сохранена в любой, сконфигурированной для EES памяти
программ на системной карте CF.
Без этих двух опций ПО подпрограмма всегда должна быть сохранена в рабочей памяти
NCK (в собственной директории "XYZ" или в директории "Подпрограммы"). Если все же
необходимо вызвать подпрограмму, находящуюся на другом диске, то для этого можно
использовать команду G-кода "EXTCALL".
Заголовок программы
Помнить, что при вызове подпрограммы обрабатываются установки из заголовка
подпрограммы. Эти установки действуют и после завершения подпрограммы.
Если необходимо снова активировать установки из заголовка главной программы, то
после вызова подпрограммы можно установить в главной программе требуемые
параметры.
Порядок действий
1.
Создать программу ShopTurn или программу в G-кодах, которую не-
обходимо вызвать в качестве подпрограммы в другой программе.
2.
Переместить курсор в технологической карте или в окне главной
программы на кадр программы, после которого необходимо вы-
звать подпрограмму.
3.
Нажать программную клавишу "Разное" и "Подпрограмма".
4.
Указать путь подпрограммы, если желаемая подпрограмма нахо-
дится не в той же директории, что и главная программа.
5.
Ввести имя подпрограммы, которую необходимо вставить.
Расширение файла (*.mpf или *.spf) должно быть также указано
только в том случае, если расширение файла подпрограммы отли-
чается от расширения, предустановленного для директории, в кото-
рой сохранена подпрограмма.
6.
Нажать программную клавишу "Применить".
Вызов подпрограммы вставляется в главную программу.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
673
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Параметр
Описание
Путь/деталь
Указать путь подпрограммы, если желаемая подпрограмма находится не в той
же директории, что и главная программа.
Имя программы
Имя подпрограммы, которая вставляется.
Пример программирования
N10 T1 D1
;установить инструмент
N11 M6
N20 G54 G710
;выбрать смещение нулевой точки
N30 M3 S12000
;включить шпиндель
N40 CYCLE832(0.05,3,1)
;значение допуска 0.05 мм, режим обработки Черно-
вая обработка
N50 EXTCALL"CAM_SCHRUPP"
Вызов подпрограммы CAM_SCHRUPP внешний вы-
зов
N60 T2 D1
;установить инструмент
N61 M6
N70 CYCLE832(0.005,1,1)
;значение допуска 0.005 мм, режим обработки Чисто-
вая обработка
N80 EXTCALL"CAM_SCHLICHT"
;вызов подпрограммы CAM_SCHLICHT
N90 M30
;конец программы
Подпрограммы CAM_SCHRUPP.SPF, CAM_SCHLICHT.SPF содержат геометрию инструмента
и технологические значения (подачи). Из-за размера программ они вызываются с
внешнего устройства.
11.7.5
Адаптация к загрузке (CYCLE782)
Функция
Установ и масса заготовки влияют на динамическое поведение станка. Функция
"Согласовать по загрузке" позволяет автоматически корректировать настройки
регулятора привода или параметрировать динамику оси в зависимости от
соответствующей ситуации.
Опция программного обеспечения
Для использования функции "Согласовать по загрузке" (CYCLE782) необходима
опция ПО "Интеллектуальное согласование груза".
Для адаптации можно либо задать неизменное значение момента инерции, либо
автоматически определить загрузку во время прогона программы. Для определения
Токарная обработка
674
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
момента инерции выполняются прогоны с ускорением. Можно также отобразить
результат измерения во время прогона программы.
Изготовитель станка
Следовать указаниям изготовителя станка.
Если функция "Согласовать по загрузке" использовалась ранее, результат последнего
измерения можно перенести программной клавишей в маску. Так согласование
выполняется без повторного определения момента инерции при каждом запуске
программы.
Порядок действий
1.
Выполняемая программа обработки детали создана и редактор от-
крыт.
2.
Нажать программную клавишу "Разное".
3.
Нажать программные клавиши ">>" и "Согласовать по загрузке".
Открывается окно ввода "Согласовать по загрузке".
Параметр
Описание
Единица
Ось
Имя оси канала
Динамика оси
• Стандарт
Адаптация деактивирована. Используются стандартные настройки регуля-
тора.
• Согласовать
Адаптация активирована. Настройки регулятора согласовываются по теку-
щей загрузке.
Общая загрузка
Актуальная загрузка
• Определить:
Выполняются движения перемещения для определения загрузки.
• Задать:
Передается неизменное значение момента инерции.
Экран результата из-
Экран результата измерения
мерения
• вкл
• выкл
Режим индикации
Длительность отображения результата измерения
• автом. 8 сек
Автоматическая отмена через 8 сек.
• NC-Start
Квитирование индикации клавишей <NC-START>
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
675
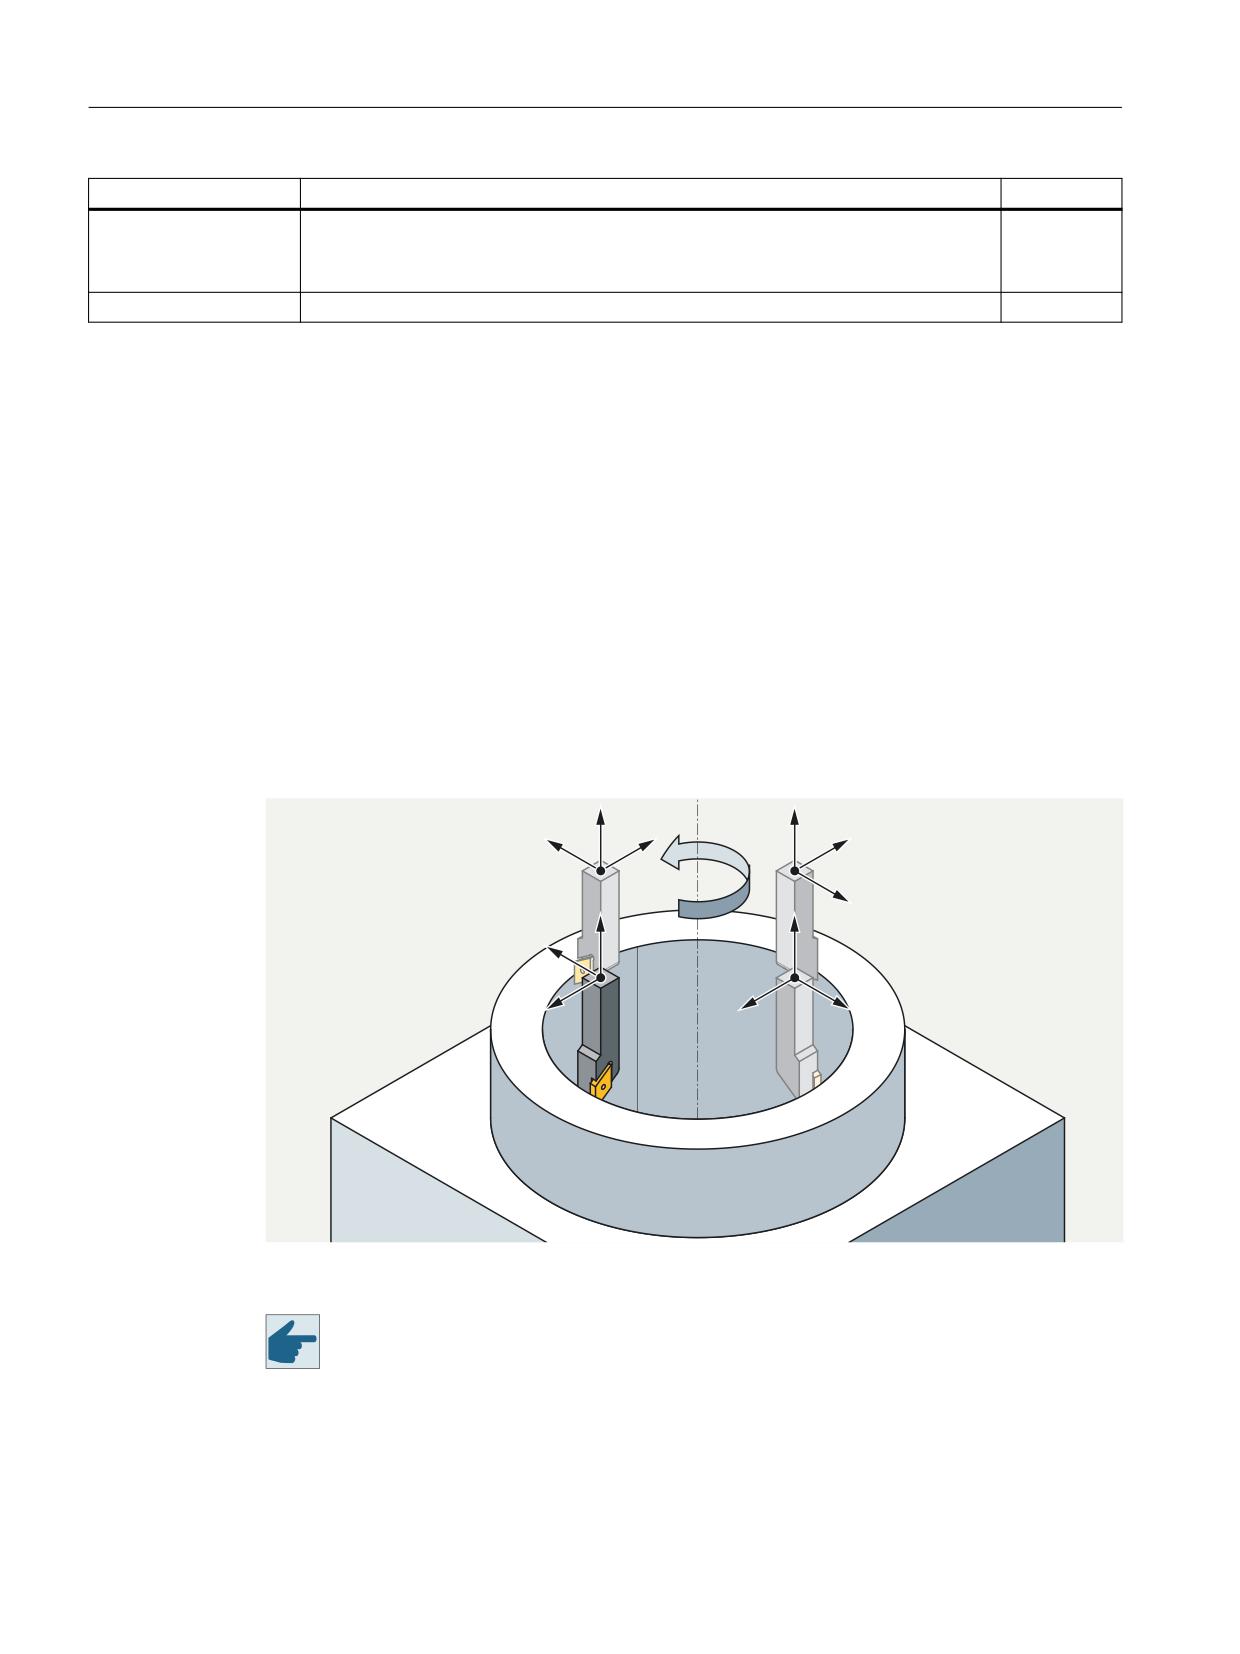
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
Параметр
Описание
Единица
Момент инерции
Момент инерции общей загрузки
кгм2
Значение последнего измерения принимается программной клавишей "Вста-
вить последний результат".
Масса
Масса общей загрузки (только для линейных осей с линейным приводом)
кг
11.7.6
Интерполированное вращение (CYCLE806)
11.7.6.1
Функция
Функция "Интерполированное вращение" дает возможность токарной обработки на
станке с хотя бы тремя линейными осями и одним позиционируемым шпинделем. При
интерполированном вращении вращается не подвергаемая токарной обработке деталь,
а инструмент вращается вокруг детали. Линейные оси выполняют круговое движение,
инструментальный шпиндель удерживает резец инструмента перпендикулярно к
окружности. Ось вращения может быть ориентирована по любой позиции детали; на 4-
осевых или 5-осевых станках возможна свободная ориентация в пространстве. Это
позволяет выполнять токарную обработку различных поверхностей, например,
поверхностей фланцев, расположенных в пространстве не по центру или даже наклонно.
Это позволяет сократить время на переоснастку.
Интерп
олированное вращение возможно на фрезерных и токарных станках.
Программная опция
Для использования функции "Интерполированное вращение" необходима
программная опция "Интерполированное вращение".
После разрешения опции интерполированного вращения токарные инструменты
отображаются в списке инструментов.
Токарная обработка
676
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
CYCLE800 позволяет выполнить поворот так, чтобы токарный инструмент стал
перпендикулярно к плоскости обработки.
CYCLE806 позволяет включить интерполированное вращение. После этого можно
использовать определенные циклы токарной обработки.
При активном интерполированном вращении обработка всегда выполняется в
плоскости G18.
Примечание
Функция "Интерполированное вращение" недоступна для работы с "Ручной станок".
Циклы интерполированного вращения
Для интерполированного вращения можно использовать следующие стандартные
циклы:
• Обработка резанием (CYCLE951), все варианты
• Обработка резанием (CYCLE952) Обработка контура резанием, прорезание контура
• Выточка (CYCLE930), все варианты
• Канавка (CYCLE940), все варианты
Те же виды токарной обработки можно использовать в ShopMill и ShopTurn.
Позиционирование шпинделя посредством CYCLE806
При активации функции интерполированного вращения резец токарного инструмента в
системе координат детали (WСS) должен находиться на Y = 0. При необходимости в
CYCLE806 вращается система координат детали (WСS) и инструментальный шпиндель, и
так корректируется расположение токарного инструмента. Перед запуском функции
интерполированного вращения инструмент должен находиться на безопасном
расстоянии от заготовки.
Дополнительная информация
Дополнительная информация по функции "Интерполированное вращение"
представлена в Описании функций - Трансформации.
См. также
Параметр (Страница 680)
11.7.6.2
Позиционирование токарного инструмента посредством угла зажима
При позиционировании токарного инструмента ЧПУ учитывает при расчете длины
инструментов, так что резец находится на запрограммированной позиции в WСS.
Угол зажима инструмента - угол, к которому должен выполнить подвод
инструментальный шпиндель, чтобы токарный инструмент находился в требуемой
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
677
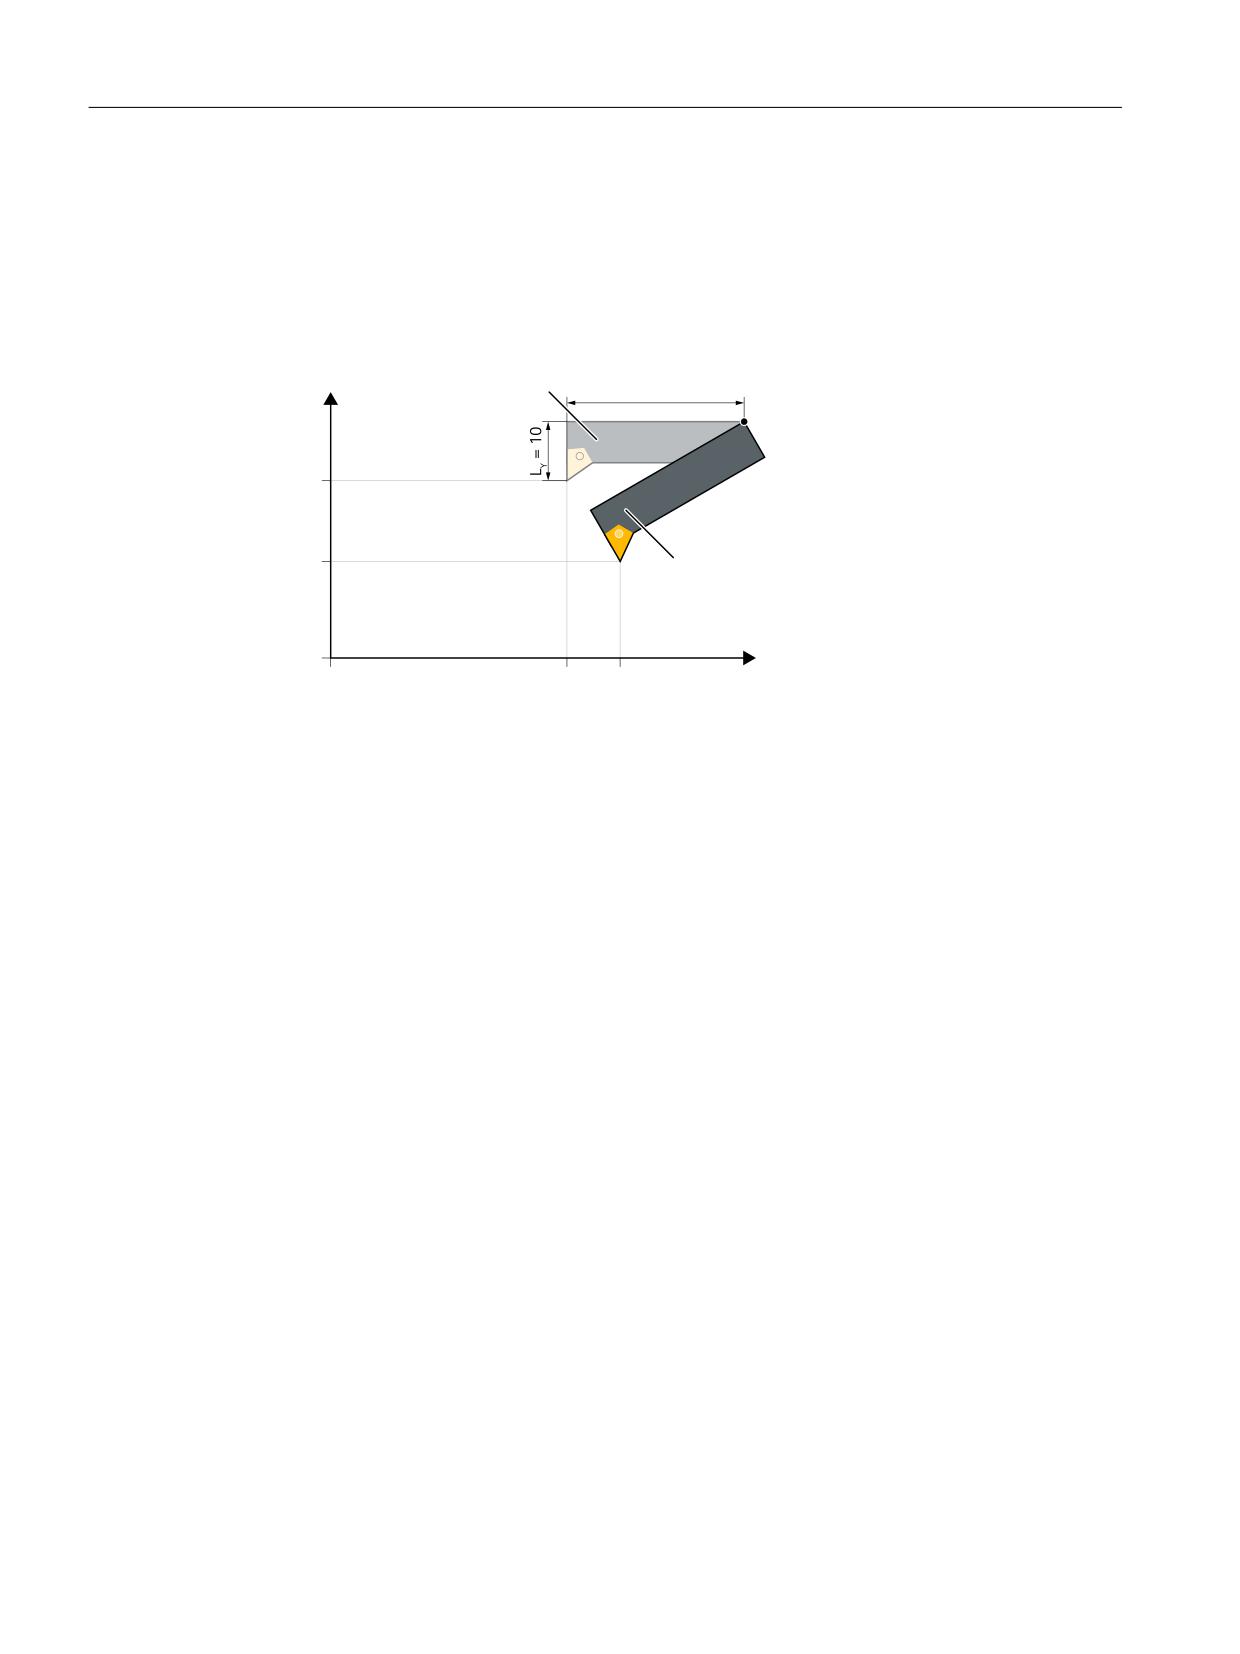
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
позиции. ЧПУ рассчитывает угол зажима и отображает в WСS позицию, когда
инструментальный шпиндель находится на 0 °.
Если соответствующая трансформация неактивна, фактическая позиция шпинделя не
учитывается при расчете.
В следующем примере показано позиционирование токарного инструмента
посредством угла зажима в плоскости XY:
4104
-9
:8Ⱦ4
4104
ɂ8Ⱦ4
В примере описан токарный инструмент, в котором длина X составляет LX = 30 мм, длина Y
составляет LY = 10 мм, угол зажима α = 30°.
Если острие резца должно находиться на позиции X = 40 и Y = 30, а инструментальный
шпиндель должен находиться на 30 °, необходимо произвести пересчет с учетом длины
инструмента и угла зажима. Необходимо получить позицию, представленную на
изображении темно-серым цветом.
Вспомогательной информацией о позиционировании являются следующие формулы:
X = XPOS - (LX cos(α) - LY sin(α)) + LX
Y = YPOS - (LX sin(α) - LY cos(α)) + LY
В указанных формулах XPOS и YPOS представляют желаемую позицию в WСS. X и Y
представляют фактическую позицию, к которой выполняется подвод в WСS.
11.7.6.3
Выбор/отмена интерполированного вращения - CYCLE806
1. Заменить токарный инструмент.
2. При необходимости установить плоскость поворота.
3. Предварительно позиционировать инструмент.
Токарная обработка
678
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
4. Посредством CYCLE806 запустить интерполированное вращение.
- Задать центр поворота (XC/YC).
- Токарный инструмент ориентирован в направлении центра поворота.
Запуск компенсирующего движения начинается с запуска шпинделя (M3/M4).
На следующем этапе можно использовать стандартные циклы, циклы пользователя
или G-код.
5. Посредством CYCLE806 завершить интерполированное вращение:
- Токарный инструмент отводится на стартовую позицию интерполированного
вращения.
11.7.6.4
Цикл изготовителя CUST_800.SPF для интерполированного вращения
В цикле CUST_800.SPF подготовлены и задокументированы метки функций (от _M80: до
_M85:).
Здесь изготовитель может при необходимости оказать воздействие при выборе
трансформации TRAINT.
_M80: Инициализация.
_M81: непосредственно перед выбором трансформации типа TRAINT. Выполнено
позиционирование шпинделя.
_M82: непосредственно после выбора трансформации типа TRAINT. Трансформация
активна, все G-группы установлены.
_M83: по окончании выбора. Трансформация полностью выбрана. Направление
вращения шпинделя задано.
_M85: после отмены выбора трансформации типа TRAINT.
11.7.6.5
Вызов цикла
Порядок действий
1.
Выполняемая программа обработки детали создана и редактор от-
крыт.
2.
Нажать программные клавиши ">" и "Интерполированное враще-
ние".
Открывается окно ввода.
3.
Нажать программную клавишу "Выбор/отмена интерполированно-
го вращения".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
679
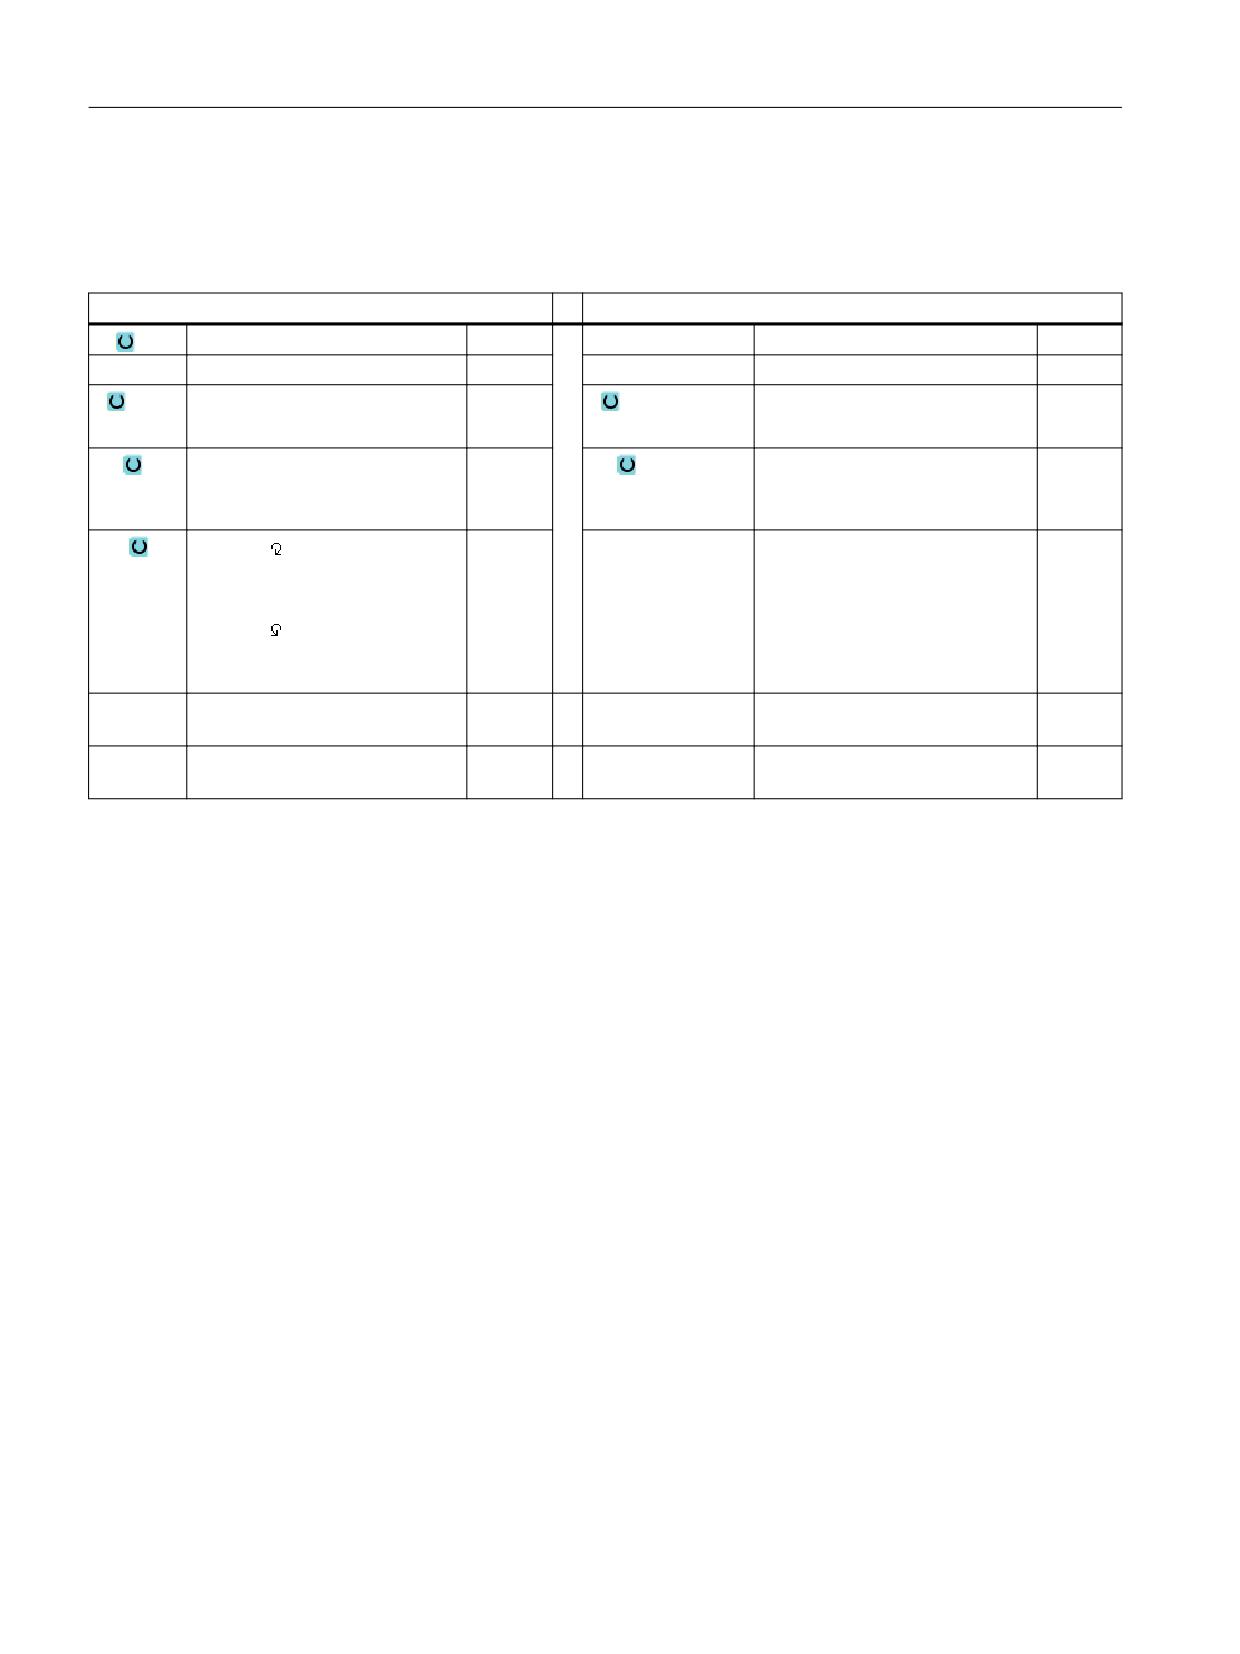
Программирование технологических функций (циклы)
11.7 Другие циклы и функции
11.7.6.6
Параметр
В следующей таблице представлены доступные параметры интерполированного
вращения (CYCLE806):
Параметры программы G-кодов
Параметры программы ShopTurn/ShopMill
PL
Плоскость обработки G17 (XY)
T
Имя инструмента
F
Подача
мм/об
γ
•
0 °
градус
γ
•
0 °
градус
•
180 °
•
180 °
S/V
Частота вращения шпинделя
об/мин
S/V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
или постоянная скорость реза-
путь/ми
м/мин
ния
ния
н
DIR
•
Шпиндель
Торец Y/торец B (в
Плоскости обработки для точ-
вращается по часовой
случае
ной установки и поворота ин-
программы
струментов на главном шпин-
стрелке
ShopTurn)
деле и противошпинделе или
•
Шпиндель
для обработки наклонных по-
вращается против часовой
верхностей
стрелки
XC
Задать среднюю точку обра-
XC
Задать среднюю точку обра-
ботки в текущей плоскости
ботки в текущей плоскости
YC
Задать среднюю точку обра-
YC
Задать среднюю точку обра-
ботки в текущей плоскости
ботки в текущей плоскости
См. также
Функция (Страница 676)
Вызов цикла (Страница 679)
Токарная обработка
680
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4

Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
11.8
Другие циклы и функции ShopTurn
11.8.1
Сверление по центру
Функция
С помощью цикла "Сверление по центру" можно изготовить отверстие в центре торцовой
поверхности.
Можно выбирать, будет ли осуществлено ломание стружки при сверлении или для
удаления стружки инструмент выводится из детали. При обработке вращается главный
или противошпиндель. В качестве типа инструмента может использоваться не только
сверло или расточное сверло, но и фреза.
Инструмент движется с учетом плоскости отвода и безопасного расстояния на
запрограммированную позицию.
Примечание
Использование вращающегося инструментального шпинделя
Если, к примеру, необходимо сверление очень глубоких отверстий, то можно
дополнительно работать с вращающимся инструментальным шпинделем. Сначала
указать в "Прямая Окружность" → "Инструмент" необходимый инструмент и частоту
вращения шпинделя инструмента. После этого программируется функция "Сверление
по центру".
Примечание
Остановка инструментального шпинделя
Если при "Сверлении по центру" инструментальный шпиндель, несмотря на включение,
не должен вращаться, то запрограммировать перед "Сверлением по центру" команду
G-кода "M5", чтобы остановить инструментальный шпиндель.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для настройки программы, то через "Полный ввод" можно
отобразить и изменить все параметры.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
681
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Подвод/отвод с ломкой стружки
1. Инструмент осуществляет сверление с запрограммированной подачей F до 1-й
глубины подачи.
2. Инструмент отводится для ломки стружки на определенный интервал отвода V2 и
снова осуществляет сверление до следующей глубины подачи, которая
соответственно может быть уменьшена на коэффициент DF.
3. Шаг 2 повторяется до тех пор, пока не будет достигнута конечная глубина сверления
Z1 и истечет время ожидания DT.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Подвод/отвод с удалением стружки
1. Инструмент осуществляет сверление с запрограммированной подачей F до 1-й
глубины подачи.
2. Инструмент выводится для удаления стружки ускоренным ходом на безопасное
расстояние из детали и снова врезается до 1-й глубины подачи в автоматическом
режиме, уменьшенной на вычисленный СЧПУ упреждающий зазор.
3. После этого осуществляется сверление до следующей глубины подачи, которая
может быть уменьшена на коэффициент DF, и инструмент снова отводится для
удаления стружки на Z0 + безопасное расстояние.
4. Шаг 3 повторяется до тех пор, пока не будет достигнута конечная глубина сверления
Z1 и истечет время ожидания DT.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Принцип действий
1.
Выполняемая программа ShopTurn создана и Вы находитесь в ре-
дакторе.
2.
Нажать программные клавиши "Сверление", Сверление по центру и
"Сверление по центру".
Открывается окно ввода "Сверление по центру".
Параметры в режиме "Полный ввод"
Параметр
Описание
Единица
Ввод
полный
T
Имя инструмента
D
Номер режущей кромки
Токарная обработка
682
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Параметр
Описание
Единица
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или
об/мин
постоянная скорость резания
м/мин
Обработка
• Ломка стружки
• Удаление стружки
Z0
Опорная точка Z (абс.)
Глубина
Относительно
сверления
• хвостовкика
Врезание до достижения хвостовиком сверла запрограммированного значения
Z1. При этом учитывается занесенный в список инструментов угол.
• острия
Врезание до достижения острием сверла запрограммированного значения Z1.
Z1
Конечная глубина сверления Z (абс.) или конечная глубина сверления
относительно Z0 (инкр.)
D
Макс. подача на глубину
FD1
Процент для подачи при первой подаче
%
DF
• Процентное значение для каждой последующей подачи или
%
мм
• Величина для каждой следующей подачи
DF = 100: значение подачи остается тем же
DF < 100: значение подачи уменьшается в направлении конечной глубины сверле-
ния
Пример: DF = 80
Последняя подача была 4 мм;
4 x 80% = 3,2; следующее значение подачи будет 3,2 мм
3,2 x 80% = 2,56; следующее значение подачи будет 2,56 мм и т.д.
V1
Мин. подача на глубину
Параметр V1 имеется только тогда, когда было запрограммировано DF<100%.
С помощью параметра V1 программируется мин. подача.
V2
Величина обратного хода после каждой обработки - (только для обработки "Ломка
стружки")
Упреждающий
- (только для обработки "Удаление стружки")
зазор
• вручную
• автоматически
V3
Упреждающий зазор - (только для упреждающего зазора "вручную")
DT
• Время ожидания в секундах
с
об
• Время ожидания в оборотах
XD
Смещение центров в направлении X
мм
Смещение центров можно использовать, например, для изготовления отверстия
точно по допуску. Для этого потребуется расточное сверло (тип "Расточное сверло")
или U-сверло (тип "Сверло"). Другие типы сверл не подходят.
Макс.смещение центров определено в машинных данных.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
683
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Параметры в режиме "Простой ввод"
Параметр
Описание
Единица
Ввод
прост.
T
Имя инструмента
D
Номер режущей кромки
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя или
об/мин
постоянная скорость резания
м/мин
Обработка
• Ломка стружки
• Удаление стружки
Z0
Опорная точка Z
Z1
Конечная глубина сверления X (абс.) или конечная глубина сверления
относительно Z0 (инкр.)
D
Макс. подача на глубину
XD
Смещение центров в направлении X
мм
Смещение центров можно использовать, например, для изготовления отверстия
точно по допуску. Для этого потребуется расточное сверло (тип "Расточное сверло")
или U-сверло (тип "Сверло"). Другие типы сверл не подходят.
Макс.смещение центров определено в машинных данных.
Скрытые параметры
Параметр
Описание
Значение
Могут задаваться в
SD
Глубина сверле-
Глубина сверления относительно острия
Острие
ния
FD1
Процент для подачи при первой подаче
90 %
x
DF
Процентное значение для каждой последующей подачи
90 %
x
V1
мин. подача
1,2 мм
x
V2
Величина обратного хода после каждой обработки
1,4 мм
x
Упреждающий за-
Упреждающий зазор вычисляется циклом.
автоматиче-
x
зор
ски
DBT
Время ожидания на глубине сверления
0,6 с
x
DT
Время ожидания на конечной глубине сверления
0,6 с
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
684
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
11.8.2
Резьба по центру
Функция
С помощью цикла "Резьба по центру" можно изготовить правую или левую резьбу в
центре торцовой поверхности.
При обработке вращается главный или встречный шпиндель. Число оборотов шпинделя
можно изменять с помощью процентовки шпинделя, процентовка подачи не действует.
Можно выбирать между сверлением за один проход резца, ломкой стружки или отводом
инструмента из детали для удаления стружки.
Инструмент движется с учетом плоскости отвода и безопасного расстояния ускоренным
ходом на запрограммированную позицию.
Подвод/отвод при одном проходе резца
1. Инструмент осуществляет сверление в направлении продольной оси с
запрограммированным числом оборотов шпинделя S или скоростью резания V до
конечной глубины сверления Z1.
2. Направление вращения шпинделя изменяется, и инструмент выводится с
запрограммированным числом оборотов шпинделя SR или скоростью резания VR до
безопасного расстояния.
Подвод/отвод при удалении стружки
1. Инструмент осуществляет сверление в направлении продольной оси с
запрограммированным числом оборотов шпинделя S или скоростью подачи V до 1-ой
глубины подачи (макс. глубина подачи D).
2. Инструмент для удаления стружки выводится из детали с числом оборотов шпинделя
SR или скоростью резания VR на безопасное расстояние.
3. После инструмент снова врезается с числом оборотов шпинделя S или скоростью
подачи V и осуществляет сверление до следующей глубины подачи.
4. Шаги 2 и 3 повторяются до достижения запрограммированной глубины конечной
глубины сверления Z1.
5. Направление вращения шпинделя изменяется и инструмент выводится с числом
оборотов шпинделя SR или скоростью резания VR до безопасного расстояния.
Подвод/отвод при ломке стружки
1. Инструмент осуществляет сверление в направлении продольной оси с
запрограммированным числом оборотов шпинделя S или скоростью подачи V до 1-ой
глубины подачи (макс. глубина подачи D).
2. Для ломки стружки инструмент отводится на значение отвода V2.
3. После инструмент осуществляет сверление с числом оборотов шпинделя S или
скоростью подачи V до следующей глубины подачи.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
685
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
4. Шаги 2 и 3 повторяются до достижения запрограммированной глубины конечной
глубины сверления Z1.
5. Направление вращения шпинделя изменяется и инструмент выводится с числом
оборотов шпинделя SR или скоростью резания VR до безопасного расстояния.
В машинных данных изготовитель станка может осуществить определенные установки
для нарезания резьбы по центру.
Изготовитель станка
Следовать указания изготовителя станка.
Принцип действий
1.
Выполняемая программа ShopTurn создана и Вы находитесь в ре-
дакторе.
2.
Нажать программные клавиши "Сверление", Сверление по центру и
"Резьба по центру".
Открывается окно ввода "Нарезание внутренней резьбы по центру".
Параметр
Описание
Единица
T
Имя инструмента
D
Номер резца
F
Подача
мм/мин
мм/об.
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• Дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор
Выбор значения из таблицы:
• M1 - M68 (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
•
1" - 8 UNC; и т.д. (UNC)
Токарная обработка
686
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Параметр
Описание
Единица
P
Шаг резьбы ...
- (выбор-
• в MODUL: MODUL = шаг/π
MODUL
возможно толь-
мм/об
• в мм/об
ко при выборе в
дюймов/об
• в дюймах/об
таблице "без")
витков/"
• в витках на дюйм: К примеру, является актуальным для трубной резьбы.
При вводе на дюйм в первое поле параметров вводится целое число перед за-
пятой, а во второе и третье поле - число после запятой как дробь.
Шаг резьбы зависит от используемого инструмента.
S / V
Число оборотов шпинделя
об/мин
или постоянная скорость резания
м/мин
SR
Число оборотов шпинделя для обратного хода
Об./мин
VR
Постоянная скорость резания для обратного хода
м/мин
Обработка
•
1. Проход резца
Резьба нарезается за один проход резца, без прерываний.
• Ломка стружки
Для ломки стружки сверло отводится на интервал отвода V2.
• Удаление стружки
Сверло для удаления стружки выводится из детали.
Z0
Исходная точка Z)
мм
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
D
Макс. подача на глубины - (только при удалении стружки или ломке стружки)
мм
Обратный ход
- (только для обработки "Ломка стружки")
Величина обратного хода
• ручной
• автоматический
V2
Величина обратного хода - (только для обратного хода "ручной")
мм
Значение, на которое отводится метчик при ломке стружки.
V2 = автоматически: Инструмент отводится на один оборот.
11.8.3
Трансформации
Для облегчения программирования можно трансформировать систему координат.
Использовать эту возможность, к примеру, для поворота системы координат.
Трансформации координат действуют только в актуальной программе.
Могут быть определены следующие трансформации:
• Смещение
• Вращение
• Масштабирование
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
687
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
• Отражение
• Вращение оси С
При этом можно выбирать соответственно между новой и аддитивной трансформацией
координат.
При новой трансформации координат все определенные до этого трансформации
координат выключаются. Аддитивная трансформация координат действует
дополнительно к актуальной выбранной трансформации координат.
Трансформация касается обрабатываемой в данный момент поверхности (токарная
обработка, торец …, боковая поверхность …). Поэтому нужно выбрать её до выбора
трансформации (например, прямая/окружность => инструмент).
Примечание
Трансформации с виртуальными осями
Просьба учитывать, что при выборе TRANSMIT или TRACYL смещения, масштабирования
и отражения реальной Y не передаются на виртуальную ось Y.
Смещения, масштабирования и отражения виртуальной оси Y при TRAFOOF удаляются.
Принцип действий для смещения нулевой точки, смещения, вращения, масштабирования,
отражения или вращения оси C
1.
Программа ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Разное" и "Трансформации".
3.
Нажать программную клавишу "Смещения нулевой точки".
Открывается окно ввода "Смещения нулевой точки".
- ИЛИ -
Нажать программную клавишу "Смещение".
Открывается окно ввода "Смещение".
- ИЛИ -
Нажать программную клавишу "Вращение".
Открывается окно ввода "Вращение".
- ИЛИ -
Нажать программную клавишу "Масштабирование".
Открывается окно ввода "Масштабирование".
- ИЛИ -
Нажать программную клавишу "Отражение".
Открывается окно ввода "Отражение".
Токарная обработка
688
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
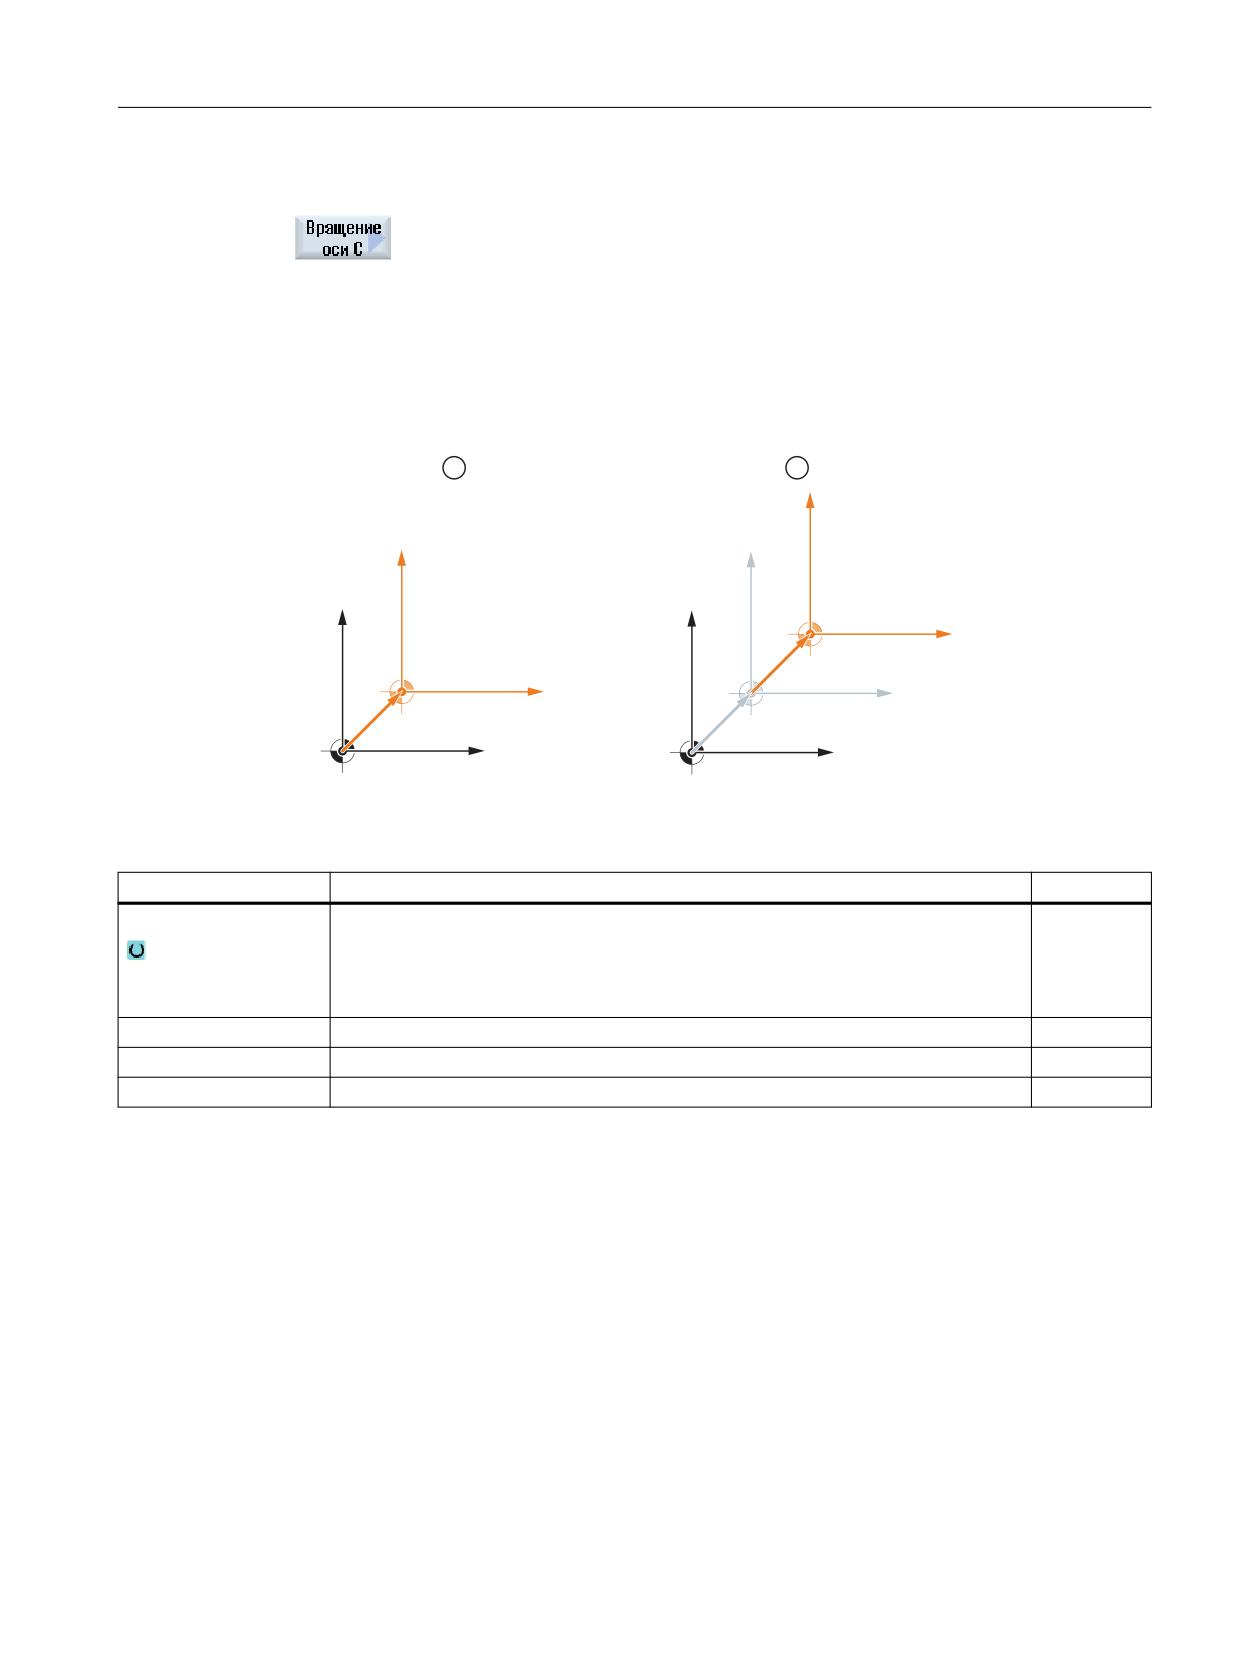
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
- ИЛИ -
Нажать программную клавишу "Вращение оси С".
Открывается окно ввода "Вращение оси С".
11.8.4
Смещение
Для каждой оси можно запрограммировать смещение нулевой точки.
;
;
;
;
;
=
=
=
=
=
① Новое смещение
② Аддитивное смещение
Параметр
Описание
Единица
Смещение
• новое
Новое смещение
• аддитивное
Аддитивное смещение
Z
Смещение Z
мм
X
Смещение X
мм
Y
Смещение Y
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
689
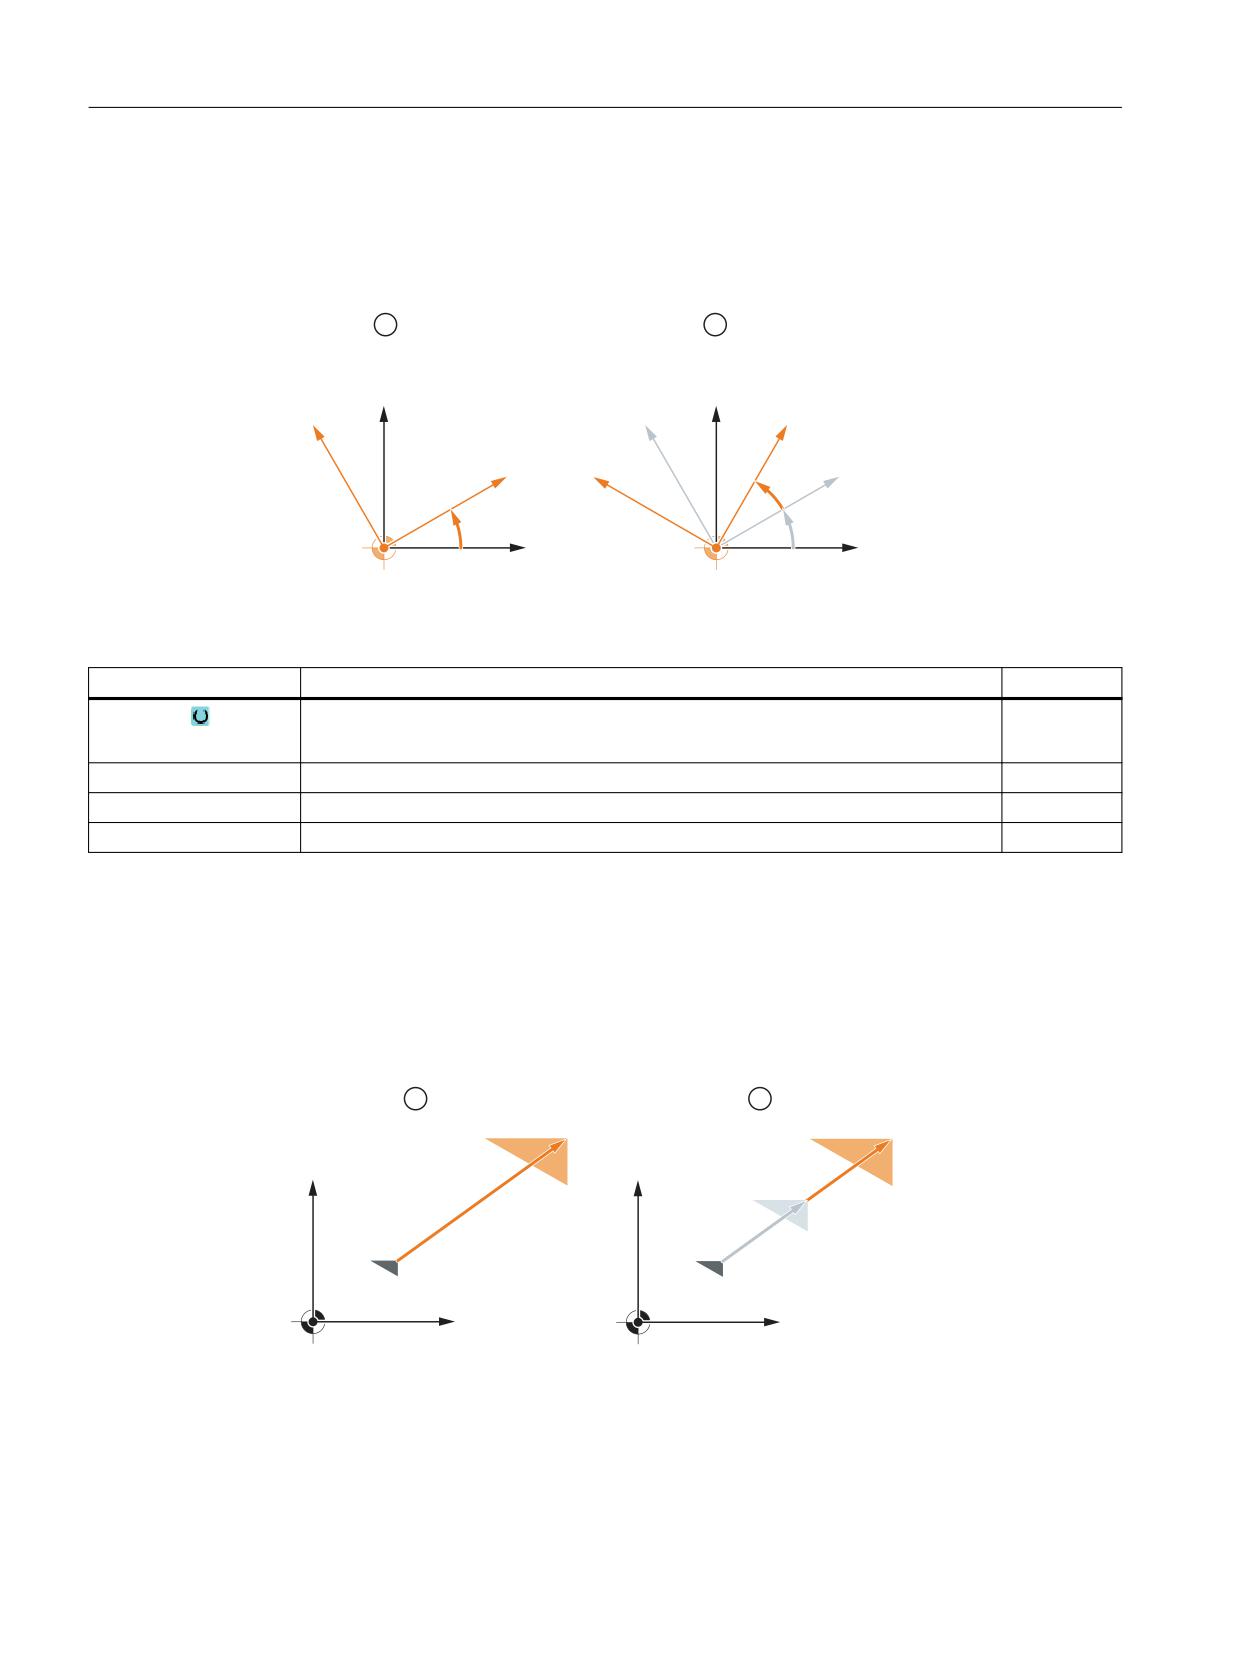
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
11.8.5
Вращение
Можно повернуть любую ось на определенный угол. Положительный угол соответствует
вращению против часовой стрелки.
;
;
;
;
=
;
=
=
=
=
① Новое вращение
② Аддитивное вращение
Параметр
Описание
Единица
Вращение
• новое
• Новое вращение
Z
Вращение вокруг Z
градус
X
Вращение вокруг X
градус
Y
Вращение вокруг Y
градус
11.8.6
Масштабирование
Для активной плоскости обработки и для оси инструмента можно ввести коэффициент
масштабирования. В этом случае запрограммированные координаты умножаются на
этот коэффициент.
;
;
=
=
① Новое масштабирование
② Аддитивное масштабирование
Токарная обработка
690
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
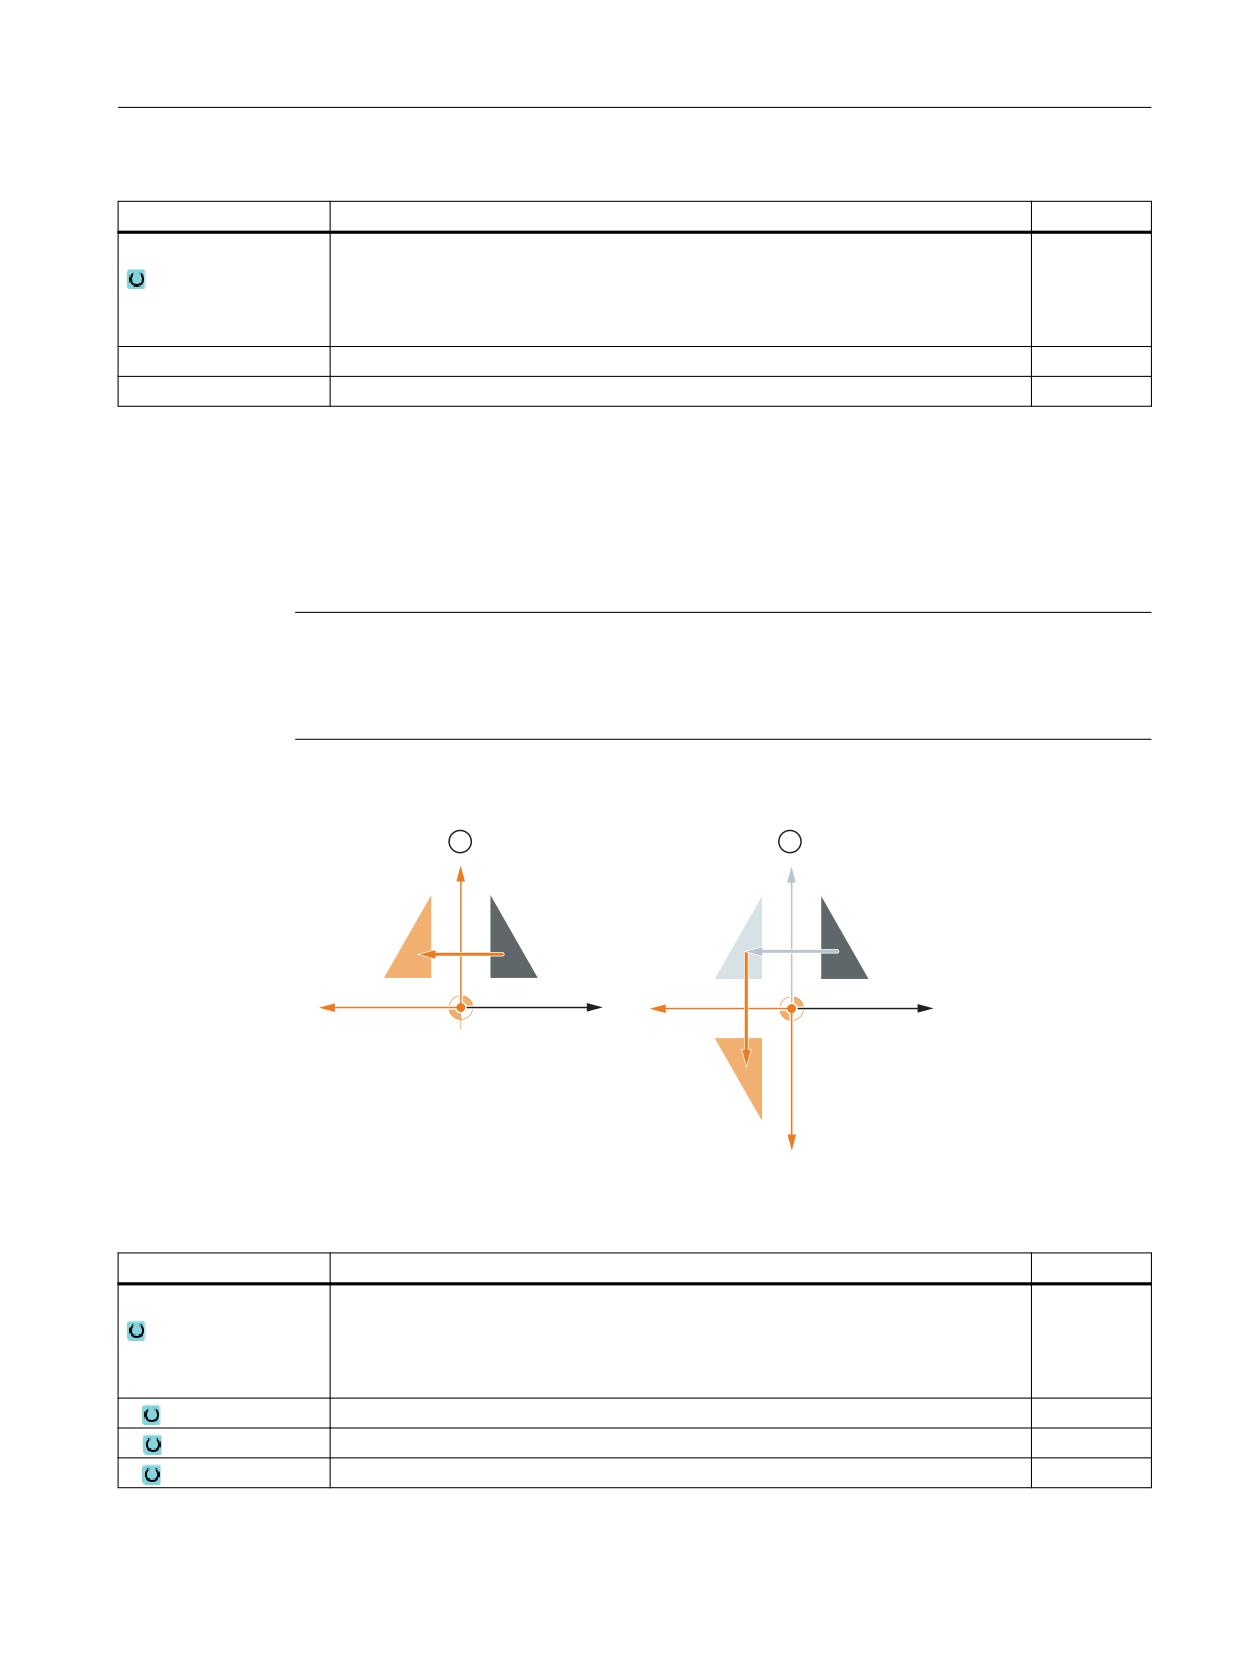
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Параметр
Описание
Единица
Масштабирование
• новое
Новое масштабирование
• аддитивное
Аддитивное масштабирование
ZX
Коэффициент масштабирования ZX
Y
Коэффициент масштабирования Y
11.8.7
Отражение
Кроме того, есть возможность отражения всех осей. Ввести ось, которую необходимо
отразить.
Примечание
Направление перемещения фрезы
Следует учитывать, что при отражении отражается и направление перемещения фрезы
(противоход / синхронный ход).
;
;
=
=
=
=
;
① Новое отражение
② Аддитивное отражение
Параметр
Описание
Единица
Отражение
• новое
Новое отражение
• аддитивное
Аддитивное отражение
Z
Отражение оси Z вкл./выкл.
X
Отражение оси X вкл./выкл.
Y
Отражение оси Y вкл./выкл.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
691
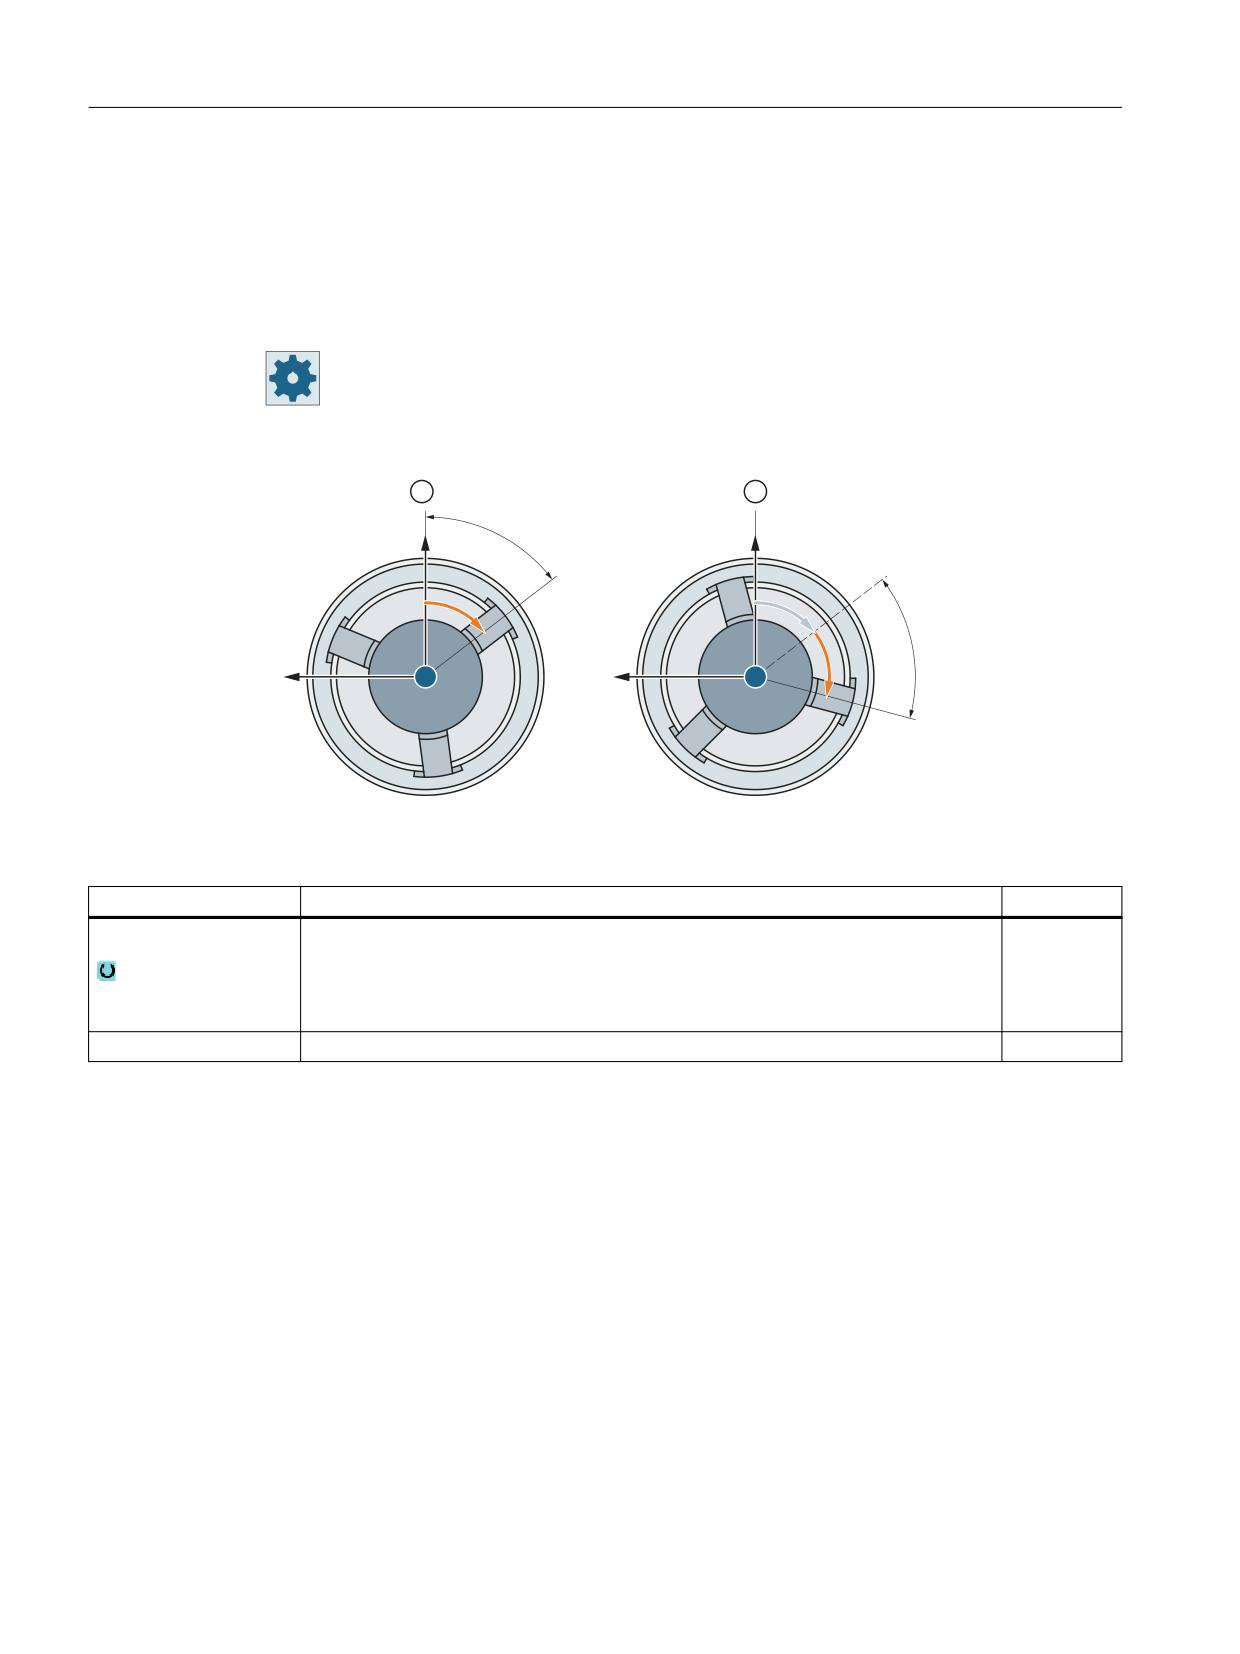
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
11.8.8
Вращение оси C
Можно повернуть ось С на определенный угол, чтобы можно было осуществить
последующие обработки на торцовой или боковой стороне на определенной позиции.
Направление вращения определено в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
;
;
&
&
&
&
<
<
① Новое вращение оси С
② Аддитивное вращение оси С
Параметр
Описание
Единица
Вращение
• новое
Новое вращение
• аддитивное
Аддитивное вращение
C
Вращение C
градус
11.8.9
Линейные или круговые обработки
Если необходимо осуществить простые, т.е. линейные или круговые движения по
траектории или обработки, без определения всего контура, то используются функции
"Прямая" или "Окружность".
Общий процесс
При программировании простых обработок действовать по следующей схеме:
• Определить инструмент и скорость шпинделя
• Запрограммировать обработку
Токарная обработка
692
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Возможности обработки
Существуют следующие возможности обработки:
• Прямая
• Окружность известным центром
• Окружность известным радиусом
• Прямая с полярными координатами
• Окружность с полярными координатами
Перед программированием прямой или окружности с полярными координатами
необходимо до этого определить полюс.
ВНИМАНИЕ
Опасность столкновений
Если инструмент линейным или круговым движением по траектории вводится в
определенную в заголовке программы зону отвода, то следует учитывать, чтобы при
обычной логике обратного хода не возникло бы столкновений.
Для безопасности необходимо снова вывести инструмент из зоны отвода.
11.8.10
Выбор инструмента и плоскости обработки
Перед программированием прямой или окружности нужно выбрать инструмент,
шпиндель, а также частоту вращения шпинделя и плоскость обработки.
Если программируются несколько последовательных линейных или круговых движений
по траектории, то установки для инструмента, шпинделя, частоты вращения шпинделя и
плоскости обработки остаются активными до тех пор, пока не будут изменены.
Если позднее изменить выбранную плоскость обработки, то координаты
запрограммированного движения по траектории автоматически подстраиваются к
новой плоскости обработки. Только в случае прямой (прямоугольная, не полярная)
сохраняются запрограммированные изначально координаты.
Порядок действий
1.
Выполняемая программа ShopTurn создана и открыт редактор.
2.
Нажать клавишу перехода по меню вперед и программную клавишу
"Прямая Окружность".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
693
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
3.
Нажать программную клавишу "Инструмент".
Открывается окно "Инструмент".
4.
Ввести в поле параметра "T" инструмент.
- ИЛИ -
Нажать программную клавишу "Выбрать инструмент", чтобы вы-
брать инструмент из списка инструментов, и поместить курсор на
инструмент, который необходимо использовать для обработки. На-
жать программную клавишу "В программу".
Инструмент передается в поле параметра "T".
5.
Выбрать для инструментов с несколькими режущими кромками но-
мер режущей кромки D инструмента.
6.
Выбрать в левом поле ввода параметра "Шпиндель" главный шпин-
дель, инструментальный шпиндель или противошпиндель.
7.
Ввести частоту вращения шпинделя или скорость резания.
8.
Выбрать в поле выбора "Выбор плоскости" плоскость обработки.
9.
Ввести диаметр цилиндра, если выбрана плоскость обработки Боко-
вая поверхность С.
- ИЛИ -
Ввести угол позиционирования для области обработки CP, если вы-
брана плоскость обработки Торец Y.
- ИЛИ -
Ввести опорную точку C0, если выбрана плоскость обработки Боко-
вая поверхность Y.
- ИЛИ -
Выбрать, должен ли шпиндель быть зажат или разжат или изменение
не требуется (пустое поле ввода).
Нажать программную клавишу "Применить".
Значения сохраняются, и окно закрывается. Появляется технологи-
ческая карта, новый созданный кадр программы помечен.
Параметр
Описание
Единица
T
Имя инструмента
D
Номер режущей кромки
S1 / V1
Частота вращения шпинделя или
об/мин
постоянная скорость резания
м/мин
Выбор плоскости
Выбор между следующими поверхностями обработки:
• Боковая поверхность/боковая поверхность C
• Боковая поверхность Y - только при наличии оси Y
• Торец/торец C
• Торец Y - только при наличии оси Y
• Токарная обработка
∅
Диаметр цилиндра (для «Боковая поверхность / боковая поверхность C»)
мм
Токарная обработка
694
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
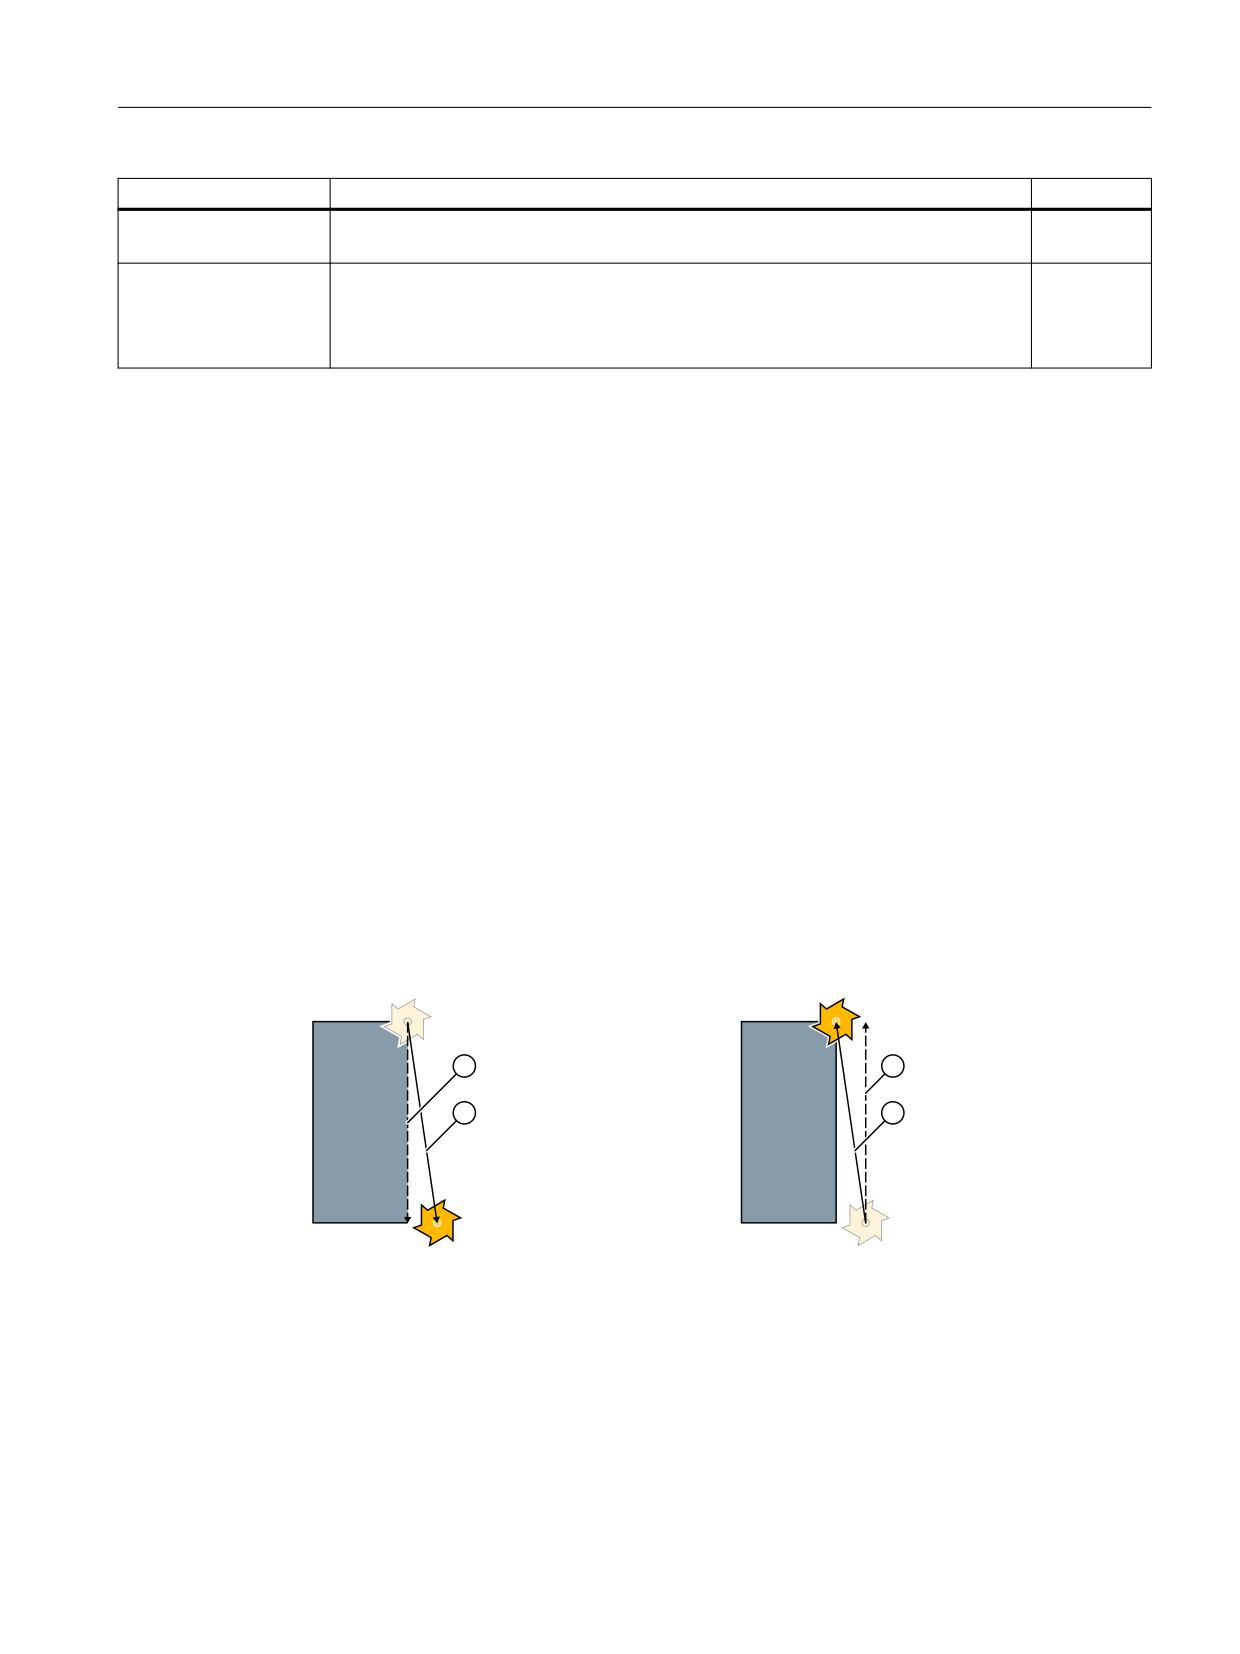
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Параметр
Описание
Единица
C0
Угол позиционирования для области обработки (только для «Боковая
градус
поверхность Y»)
CP
Угол позиционирования для области обработки (только для «Торец Y»)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой дета-
ли. Он служит только для такого позиционирования обрабатываемой детали с
круговой осью C, которое позволяет выполнять обработку на станке.
11.8.11
Программирование прямой
Если необходимо запрограммировать прямую в прямоугольных координатах, то
используется функция "Прямая".
Инструмент перемещается по прямой с запрограммированной подачей или ускоренным
ходом от актуальной позиции к запрограммированной конечной позиции.
Коррекция радиуса
По выбору можно проводить прямые с коррекцией радиуса. Коррекция радиуса имеет
самоудержание (действует модально), т.е. необходимо отключить коррекцию радиуса,
если необходимо перемещение без нее. Кроме этого коррекцию радиуса в случае
нескольких следующих друг за другом прямых с коррекцией радиуса можно включать
только в первом программном кадре.
При первом движении по траектории с коррекцией радиуса инструмент движется в
начальной точке без коррекции радиуса, а в конечной точке с коррекцией радиуса. Это
означает, что при запрограммированной вертикальной траектории движение
осуществляется по диагонали. Лишь на втором запрограммированном движении по
траектории с коррекцией радиуса коррекция действует на всем пути перемещения.
Обратный эффект возникает при отключении коррекции радиуса.
Прямая при выборе коррекции радиуса
Прямая при отмене коррекции радиуса
① Запрограммированная траектория
② Путь перемещения
Во избежание отклонения пути перемещения от запрограммированной траектории
первая прямая с коррекцией радиуса или с отключенной коррекцией радиуса может
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
695
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
быть запрограммирована вне детали. Программирование без указания координат
невозможно.
Порядок действий
1.
Выполняемая программа ShopTurn создана и Вы находитесь в ре-
дакторе.
2.
Нажать клавишу перехода по меню вперед и программную клавишу
"Прямая Окружность".
3.
Нажать программную клавишу "Прямая".
4.
Нажать программную клавишу "Ускоренный ход", если необходимо
перемещение ускоренным ходом, а не с запрограммированной по-
дачей обработки.
Параметр
Описание
Единица
X
Заданное конечное положение X ∅ (абс.) или заданное конечное положение X
мм
относительно последней запрограммированной позиции (инкр.)
Y
Заданное конечное положение Y (абс.) или заданное конечное положение Y
мм
относительно последней запрограммированной позиции (инкр.)
Z
Заданное конечное положение Z (абс.) или заданное конечное положение Z
мм
относительно последней запрограммированной позиции (инкр.)
U
Заданное конечное положение (абс.) или заданное конечное положение отно-
мм
сительно актуальной позиции (инкр.)
C
Заданный угол (абс.) или заданный угол относительно актуальной позиции
град.
(инкр.)
C1
Заданное конечное положение оси С главного шпинделя (абс. или инкр.)
мм
C3
Заданное конечное положение оси С встречного шпинделя (абс. или инкр.)
мм
Z3
Заданное конечное положение дополнительной оси (абс. или инкр.)
мм
Указание:
Инкрементальный размер: Знак также обрабатывается.
AWZ
Заданный угол (абс.) или заданный угол относительно актуальной позиции
град.
(инкр.)
GS
Заданный угол (абс.) или заданный угол относительно актуальной позиции
град.
(инкр.)
F
Подача обработки
мм/об
мм/мин
Как альтернатива ускоренный ход
мм/зуб
Токарная обработка
696
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Параметр
Описание
Единица
Коррекция радиуса
Указание, на какой стороне контура в направлении перемещения движется
фреза:
коррекция радиуса справа от контура
коррекция радиуса слева от контура
коррекция радиуса выкл
Принимается последняя запрограммированная установка коррек-
ции радиуса.
11.8.12
Программирование окружности с известным центром
Если необходимо запрограммировать окружность или дугу окружности с известным
центром, то используется функция "Окружность Центр".
Инструмент движется по круговой траектории с подачей обработки от актуальной
позиции в запрограммированное заданное конечное положение. Система вычисляет
радиус окружности/дуги окружности с помощью введенных параметров интерполяции I
и K.
Принцип действий
1.
Выполняемая программа ShopTurn создана и Вы находитесь в ре-
дакторе.
2.
Нажать клавишу перехода по меню вперед и программную клавишу
"Прямая Окружность".
3.
Нажать программную клавишу "Окружность Центр".
Параметр
Описание
Единица
Направление враще-
Направление вращения, с которым осуществляется перемещение от началь-
ния
ной к конечной точке окружности:
направление вращения по часовой стрелке (вправо)
направление вращения против часовой стрелки (влево)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
697
Программирование технологических функций (циклы)
11.8 Другие циклы и функции ShopTurn
Параметр
Описание
Единица
Плоскость обработки Боковая поверхность C
Y
Заданное конечное положение Y (абс.) или заданное конечное положение X
мм
относительно последней запрограммированной позиции (инкр.)
Z
Заданное конечное положение Z (абс.) или заданное конечное положение Y
мм
J
относительно последней запрограммированной позиции (инкр.)
K
Центр окружности J (инкр.).
мм
Центр окружности K (инкр.).
мм
Указание:
Инкрементальный размер: Знак также обрабатывается.
Плоскость обработки Боковая поверхность Y
Y
Заданное конечное положение Y (абс.) или заданное конечное положение X
мм
относительно последней запрограммированной позиции (инкр.)
Z
Заданное конечное положение Z (абс.) или заданное конечное положение Y
мм
J
относительно последней запрограммированной позиции (инкр.)
мм
K
Центр окружности J (инкр.)
Центр окружности K (инкр.).
мм
Указание:
Инкрементальный размер: Знак также обрабатывается.
Плоскость обработки Торец C
X
Заданное конечное положение X ∅ (абс.) или заданное конечное положение X
мм
относительно последней запрограммированной позиции (инкр.)
Y
Заданное конечное положение Y (абс.) или заданное конечное положение Y
мм
I
относительно последней запрограммированной позиции (инкр.)
мм
J
Центр окружности J (инкр.)
Центр окружности J (инкр.).
мм
Указание:
Инкрементальный размер: Знак также обрабатывается.
Плоскость обработки торец Y
X
Заданное конечное положение X (абс.) или заданное конечное положение X
мм
относительно последней запрограммированной позиции (инкр.)
Y
Заданное конечное положение Y (абс.) или заданное конечное положение Y
мм
I
относительно последней запрограммированной позиции (инкр.)
мм
J
Центр окружности I (инкр.).
мм
Центр окружности J (инкр.).
Указание:
Инкрементальный размер: Знак также обрабатывается.
Токарная обработка
698
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
содержание .. 8 9 10 11 ..