содержание .. 6 7 8 9 ..
SINUMERIK 840D sl. Токарная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 8
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
;
˞
r
=
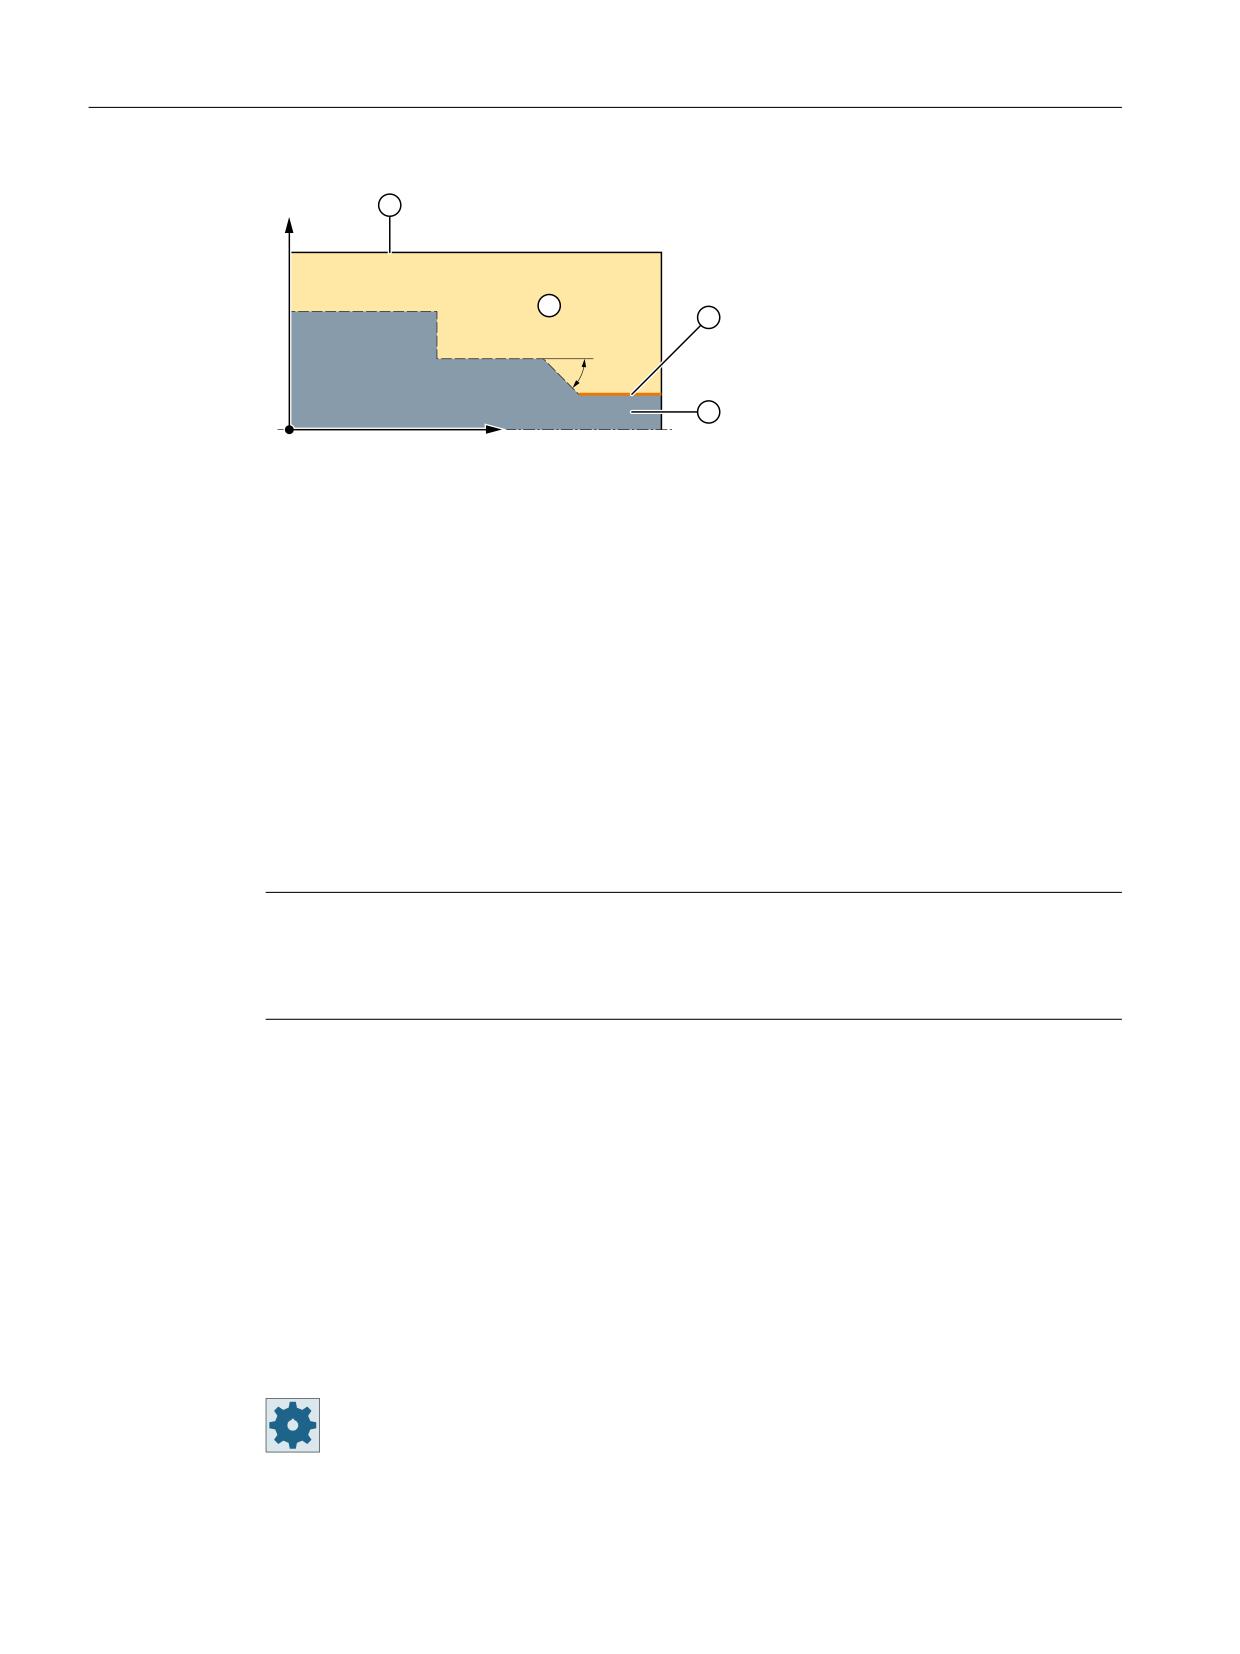
① Заготовка
② Готовая деталь
③ Конец контура
④ Обработка
Рисунок 11-5
α ≤ 1°: Завершение между заготовкой и готовой деталью сбоку
Условие
Для программы в G-кодах необходим как минимум CYCLE62 перед CYCLE952.
Если CYCLE62 присутствует только один раз, то речь идет о контуре готовой детали.
Если CYCLE62 присутствует два раза, то первый вызов это контур заготовки, а второй
вызов - контур готовой детали (см. также главу "Программирование (Страница 475)").
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
требуется функция "Выполнение из внешней памяти (EES)".
Возврат по контуру
Во избежание образования остаточных углов при черновой обработке, можно оставить
"всегда с возвратом по контуру". При этом выступы, остающиеся при каждом проходе
резца в конце на контуре (из-за геометрии резцов), удаляются. При установке "с
возвратом к прежней точке резания " обработка контура может быть ускорена. Но при
этом образующиеся остаточные углы не определяются и не обрабатываются. Поэтому
обязательно проверить поведение перед обработкой с помощью моделирования.
При установке "автоматический" возврат по контуру осуществляется в тех случаях, когда
угол между режущей кромкой и контуром превышает определенное значение. Угол
определен в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
490
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Переменная глубина резания
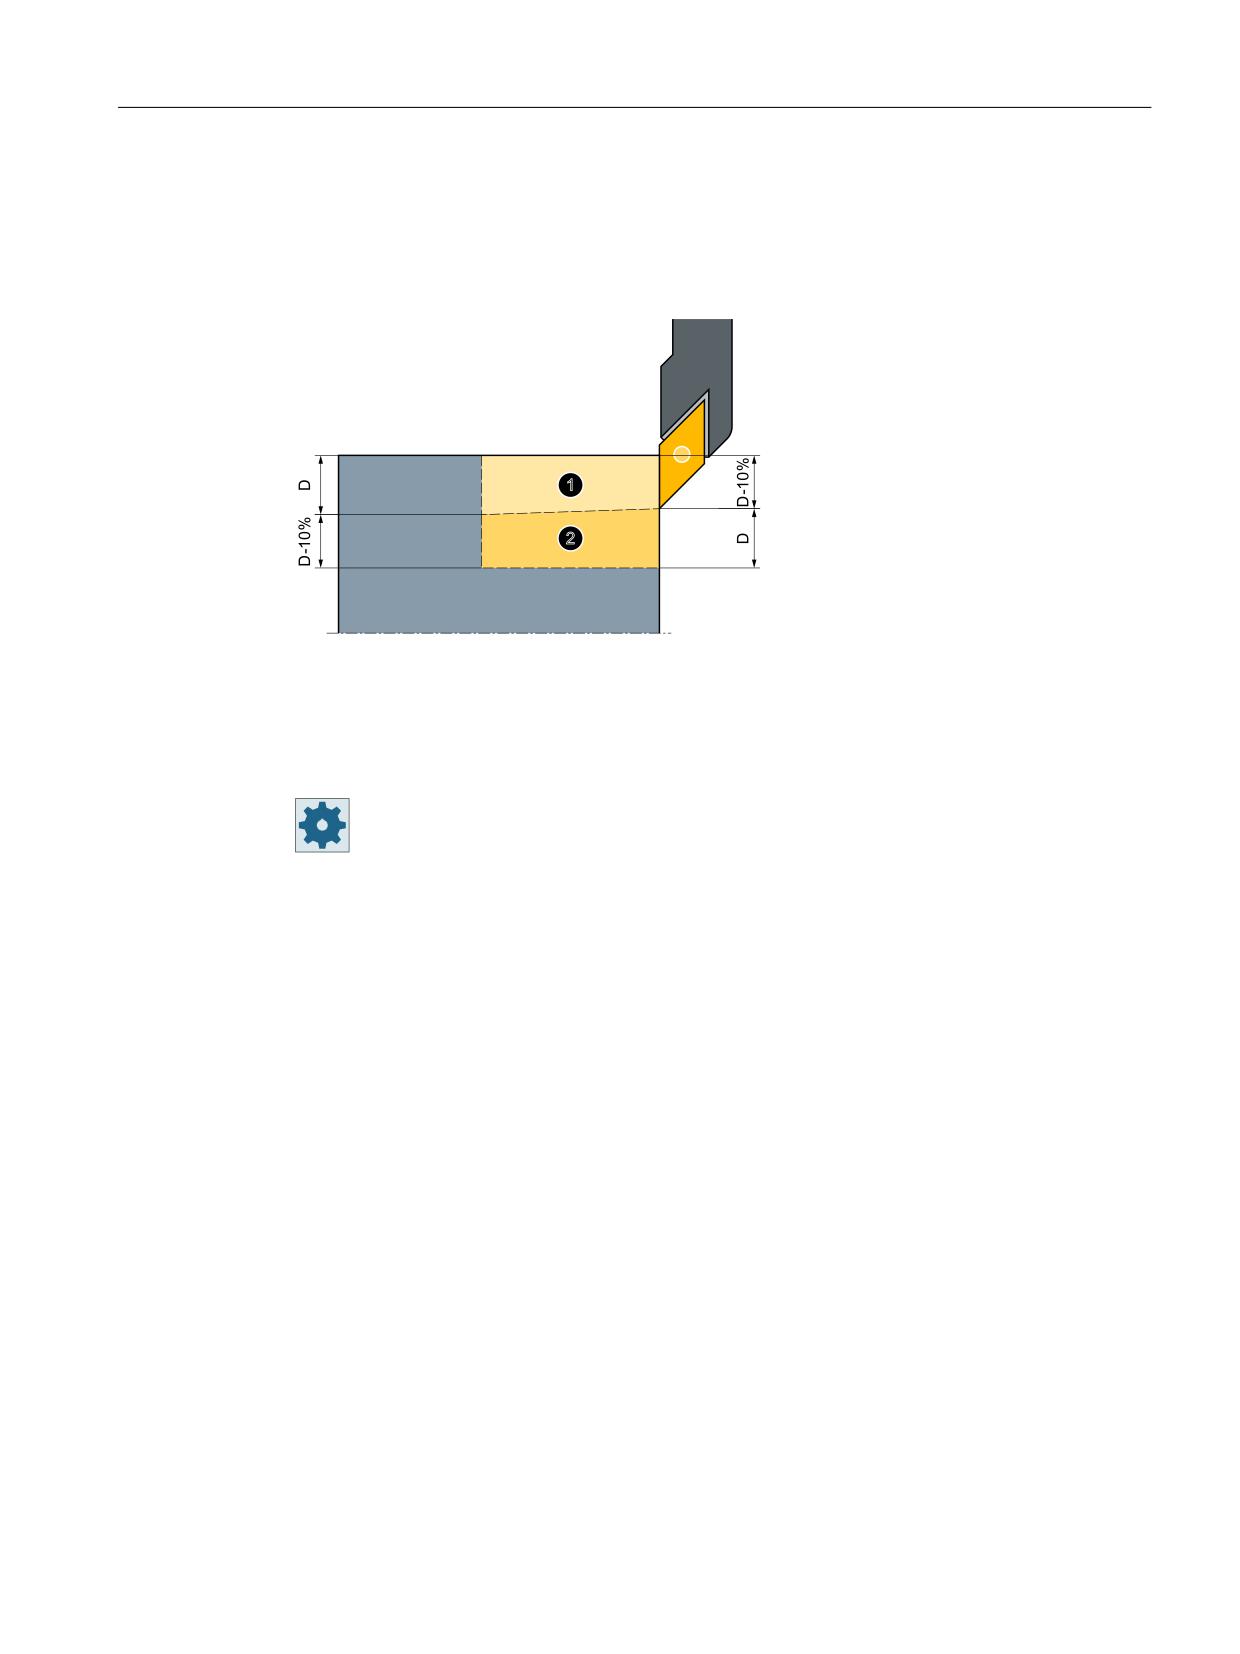
Вместо постоянной глубины резания D можно работать и с переменной глубиной
резания, чтобы не подвергать резец инструмента одинаковой нагрузке постоянно.
Благодаря этому можно увеличить стойкость инструмента.
① Первый проход
② Второй проход
Рисунок 11-6
Переменная глубина резания
Процент для переменной глубины резания определен в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подрез
Если необходимо предотвратить возникновение очень тонких проходов резца из-за
кромок контура при подрезе, то можно выправить подрез на кромках контура. В этом
случае при обработке контур разделяется через кромки на отдельные сегменты и для
каждого сегмента подрез осуществляется раздельно.
Ограничение области обработки
Если, например, определенную область контура необходимо обработать другим
инструментом, то можно ограничить область обработки, чтобы обрабатывалась только
желаемая часть контура. Можно определить от 1 до 4 граничных линий.
Граничные линии не должны при этом пересекаться с контуром на обращенной к
обработке стороне.
Границы действительны одинаково во время черновой и чистовой обработки.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
491
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
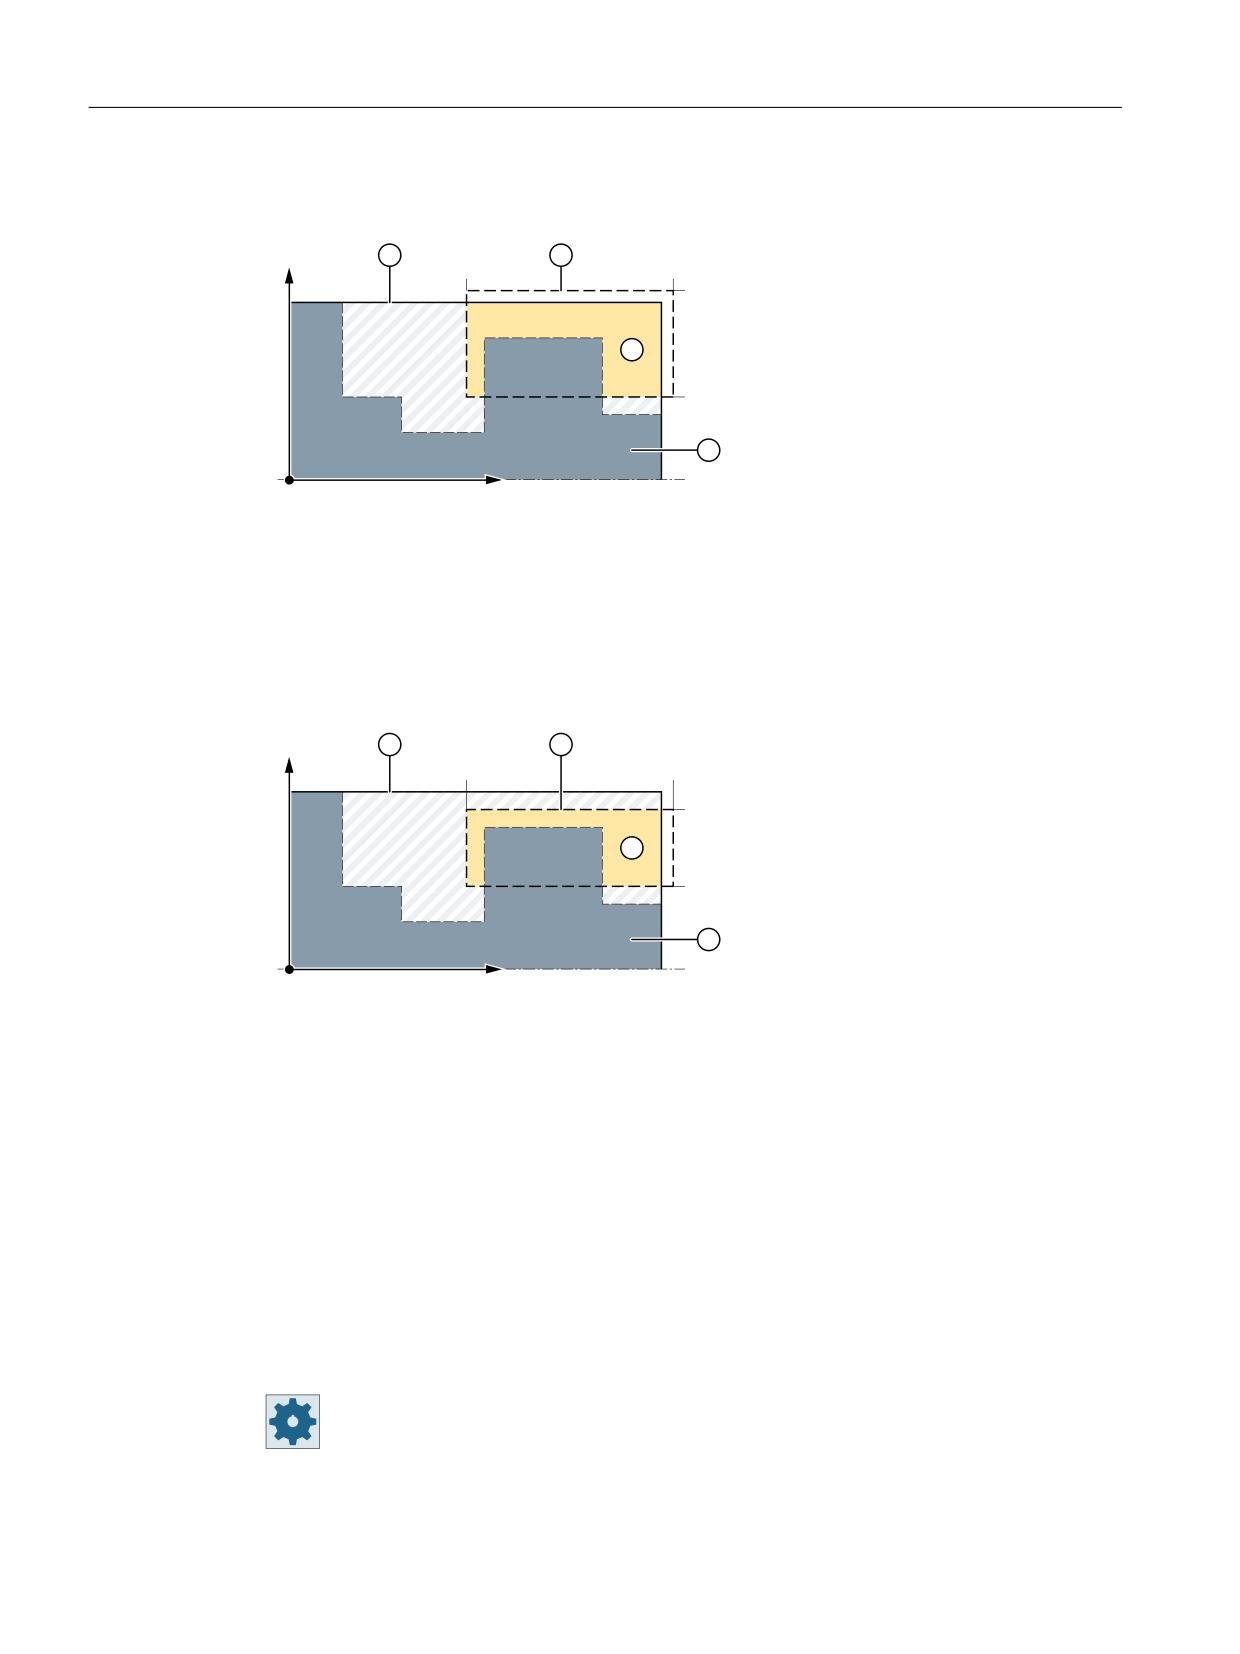
Пример ограничения области продольной наружной обработки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-7
Такое ограничение разрешено: Граничная линия XA находится за пределами
контура заготовки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-8
Такое ограничение не разрешено: Граничная линия XA находится в пределах
контура заготовки
Прерывание подачи
Если необходимо предотвратить возникновение слишком длинной стружки при
обработке, то можно запрограммировать прерывание подачи. Параметр DI указывает
путь, после которого должно быть осуществлено прерывание подачи.
Время прерывания или путь отвода зафиксированы в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
492
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Обработка остаточного материала / правила создания имен
Программа в G-кодах
В многоканальных системах к именам генерируемых программ циклы добавляют "_C" и
двухзначный номер конкретного канала, например, для канала 1 "_C01".
Поэтому имя главной программы не должно оканчиваться на "_C" и двухзначный номер.
Это контролируется циклами.
В программах с обработкой остатков при указании имени для файла, содержащего
актуализированный контур заготовки, учитывать, что это должно быть выполнено без
добавления символов ("_C" и двухзначный номер).
В системах с одним каналом циклы не добавляют расширений к именам генерируемых
программ.
Примечание
Программы в G-кодах
В случае программ в G-кодах генерируемые программы, не содержащие указания пути,
помещаются в директорию, в которой находится главная программа. При этом помнить,
что имеющиеся в директории программы с тем же именем, что и генерируемые
программы, заменяются.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
Режим обработки (черновая, чистовая или комплексная обработка (черновая +
чистовая)) может выбираться свободно. При черновой обработке контура создаются
параллельные проходы резца с максимальной запрограммированной глубиной подачи.
Черновая обработка осуществляется до запрограммированного чистового припуска.
При чистовой обработке дополнительно можно ввести коррекционный припуск U1, что
дает возможность либо выполнять многократную чистовую обработку (положительный
коррекционный припуск), либо сжимать контур (отрицательный коррекционный
припуск). Чистовая обработка осуществляется в том же направлении, что и черновая
обработка.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
493
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка контура".
3.
Нажать программную клавишу "Обработка резаньем".
Открывается окно ввода "Обработка резаньем".
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PRG
• Имя создаваемой программы
T
Имя инструмента
• Автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
F
Подача
мм/об
для направления обработ-
ки вдоль, внутри)
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
м/мин
или постоянная скорость реза-
ния
F
Подача
*
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала
Токарная обработка
494
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
• изнутри наружу
обработки
• продольная
• параллельно конту-
ру
• снаружи внутрь
• с торцовой к обратной стороне
• с обратной к торцовой стороне
Направление обработки зависит от направления резания или выбора инстру-
мента.
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
DX
Макс. подача на глубину - (только при параллельной контуру как альтернатива D)
мм
Возврат всегда по контуру.
Без возврата по контуру.
Возврат по контуру только до предшествующей точки резания.
Равномерный подрез
Возврат подреза по кромке
Постоянная глубина резания
Переменная глубина резания - (только при точной установке подреза на кромке)
DZ
Макс. подача на глубину - (только при положении параллельно контуру и UX)
мм
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
495
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
UZ
Чистовой припуск в Z - (только для UX)
мм
DI
При нуле: непрерывное резание - (только при ∇)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1. граница XA ∅
XB
2. граница XB ∅ (абс.) или 2 граница относительно XА (инкр.)
ZA
1. граница ZA
ZB
2. граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
Токарная обработка
496
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Поднутрения
Обработка поднутрений
• да
• нет
FR
Подача врезания поднутрения
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
PRG
Имя создаваемой программы
T
Имя инструмента
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
F
Подача
мм/об
для направления обработ-
ки вдоль, внутри)
F
Подача
*
S / V
Частота вращения шпинделя
м/мин
или постоянная скорость реза-
ния
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
• изнутри наружу
обработки
• продольная
• параллельно конту-
ру
• снаружи внутрь
• с торцовой к обратной стороне
• с обратной к торцовой стороне
Направление обработки зависит от направления резания или выбора инстру-
мента.
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
497
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
DX
Макс. подача на глубину - (только при параллельной контуру как альтернатива D)
мм
DZ
Макс. подача на глубину - (только при положении параллельно контуру и UX)
мм
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
Поднутрения
Обработка поднутрений (внесение изменений невозможно)
FR
Подача врезания поднутрения
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
498
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Скрытые параметры
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
Остаточный мате-
С последующей обработкой остаточного материала
нет
риал
SC (только для G-
Безопасное расстояние
x
кода)
Выбор
Всегда возврат всегда по контуру.
Равномерный подрез
Постоянная глубина резания
DI
непрерывное резание - (только при ∇)
0
Ограничение
Ограничение области обработки
нет
Поднутрения
Обработка поднутрений (затенено)
да
Изготовитель станка
Следовать указаниям изготовителя станка.
11.4.9
Обработка резаньем остатков материала (CYCLE952)
Функция
С помощью функции "Обработка резаньем остаточного материала" обрабатывается
материал, оставшийся при обработке резаньем против контура.
При обработке резаньем против контура ShopTurn автоматически распознает возможно
имеющийся остаточный материал и генерирует актуализированный контур заготовки. В
ShopTurn актуализированный контур заготовки создается автоматически. В программе
кода C для обработки резаньем остаточного материала необходимо запрограммировать
"да". Материал, оставшийся после чистового припуска, не является остаточным
материалом. С помощью функции "Обработка резаньем остаточного материала" можно
обрабатывать излишний материал с помощью подходящего инструмента.
Программная опция
Для обработки резаньем остаточного материала необходима опция "Определе-
ние и обработка остаточного материала".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
499
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка контура".
3.
Нажать программную клавишу "Обработка резаньем остаточного
материала".
Открывается окно ввода "Обработка резаньем остаточного мате-
риала".
Параметры программы в G-кодах
Параметры программы ShopTurn
PRG
• Имя создаваемой программы
T
Имя инструмента
• Автоматически
Автоматическое генерирование
имени программы
PL
Плоскость обработки
D
Номер резца
RP
Плоскость отвода
мм
F
Подача
мм/об
SC
Безопасное расстояние
мм
S / V
Скорость шпинделя или постоян-
об/мин
ная скорость резания
м/мин
F
Подача
*
CON
Имя актуализированного контура за-
готовки для обработки остатков (без
прикрепленного символа "_C" и двухз-
начного номера)
Остаточ-
С последующей обработкой остаточ-
ный ма-
ного материала
териал
• да
• нет
CONR
Имя актуализированного для сохране-
ния контура заготовки для обработки
остаточного материала - (только для
обработки остаточного материала
"да")
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление
• поперечная
• изнутри наружу
обработки
• продольная
• снаружи внутрь
• параллельно конту-
• с торцовой к обратной стороне
ру
• с обратной к торцовой стороне
Направление обработки зависит от направления резания или выбора инстру-
мента.
Токарная обработка
500
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
DX
Макс. подача на глубину - (только при параллельной контуру как альтернатива D)
мм
В конце прохода резца прямой возврат.
В конце прохода резца всегда возврат по контуру.
Равномерный подрез
Возврат подреза по кромке
Только для точной установки подреза на кромке:
Постоянная глубина резанья
Переменная глубина резанья
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
сек
• да
U1 Припуск контура
• нет
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: корректурный припуск остается
• Отрицательное значение: корректурный припуск удаляется дополнительно к
чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1. граница XA ∅
XB
2. граница XB ∅ (абс.) или 2 граница относительно XА (инкр.)
ZA
1. граница ZA
ZB
2. граница ZB (абс.) или 2 граница относительно ZА (инкр.)
Поднутрения
Обработка поднутрений
• да
• нет
FR
Подача врезания поднутрений
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
501
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
11.4.10
Выточка (CYCLE952)
Функция
Если необходимо изготовить выточку любой формы, то используется функция "Прорез".
Перед программированием выточки необходимо ввести контур выточки.
Если выточка шире активного инструмента, то ширина снимается за несколько проходов
резца. При этом инструмент при каждой выточке смещается на (макс.) 80% ширины
инструмента.
Заготовка
При прорезе цикл учитывает заготовку, которая может состоять из цилиндра, припуска
на контур готовой детали или любого контура заготовки.
Примечание
Во избежание столкновений инструмента и заготовки из-за движений при
позиционировании запрограммированная заготовка должна совпадать с реальной
заготовкой.
Условие
Для программы в G-кодах необходим как минимум CYCLE62 перед CYCLE952.
Если CYCLE62 присутствует только один раз, то речь идет о контуре готовой детали.
Если CYCLE62 присутствует два раза, то первый вызов это контур заготовки, а второй
вызов - контур готовой детали (см. также главу "Программирование (Страница 475)").
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
требуется функция "Выполнение из внешней памяти (EES)".
Ограничение области обработки
Если, например, определенную область контура необходимо обработать другим
инструментом, то можно ограничить область обработки, чтобы обрабатывалась только
желаемая часть контура.
Граничные линии не должны при этом пересекаться с контуром на обращенной к
обработке стороне.
Границы действительны одинаково во время черновой и чистовой обработки.
Токарная обработка
502
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
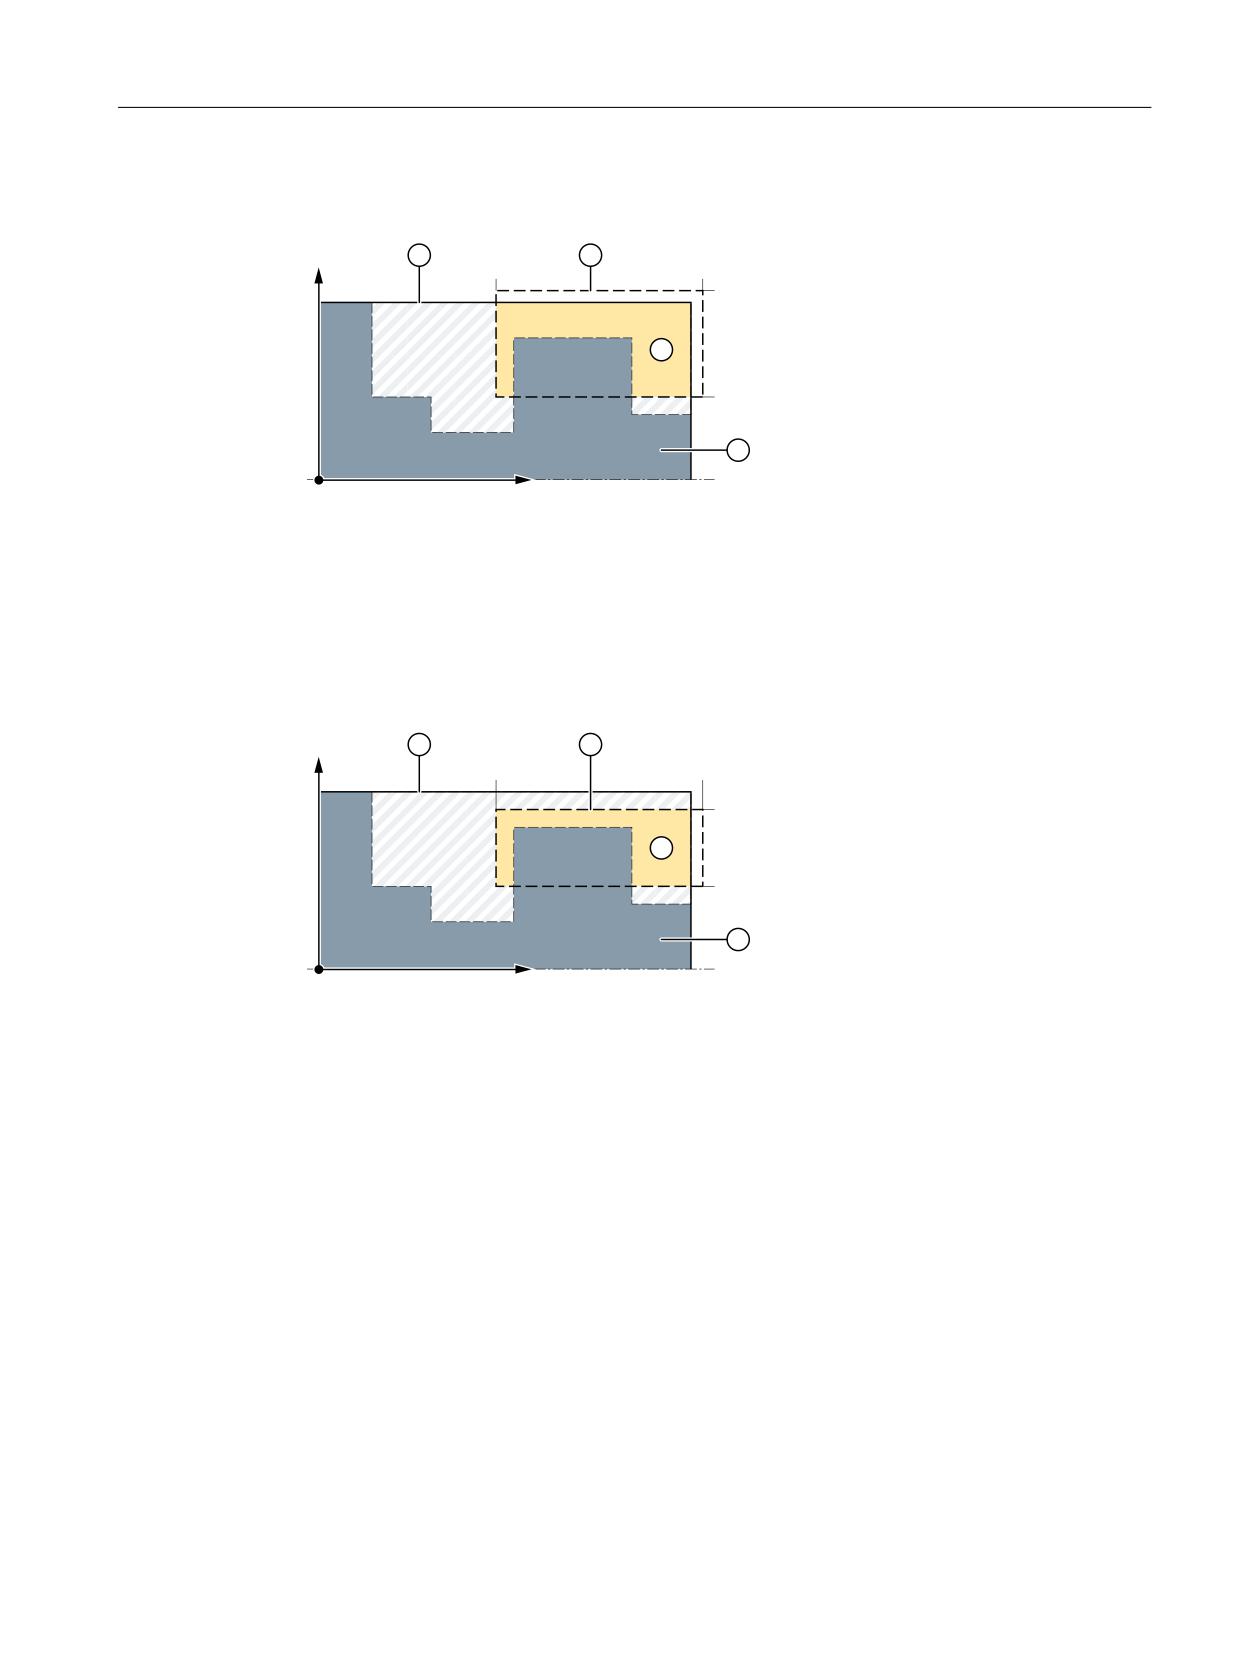
Пример ограничения области продольной наружной обработки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-9
Такое ограничение разрешено: Граничная линия XA находится за пределами
контура заготовки
;
=%
=$
;$
;%
=
① Заготовка
② Готовая деталь
③ Ограничение
④ Обработка
Рисунок 11-10
Такое ограничение не разрешено: Граничная линия XA находится в пределах
контура заготовки
Прерывание подачи
Если необходимо предотвратить возникновение слишком длинной стружки при
обработке, то можно запрограммировать прерывание подачи.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
503
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Режим обработки
Режим обработки (черновая, чистовая или комплексная обработка) может выбираться
свободно.
Более подробную информацию можно получить в главу "Обработка резанием".
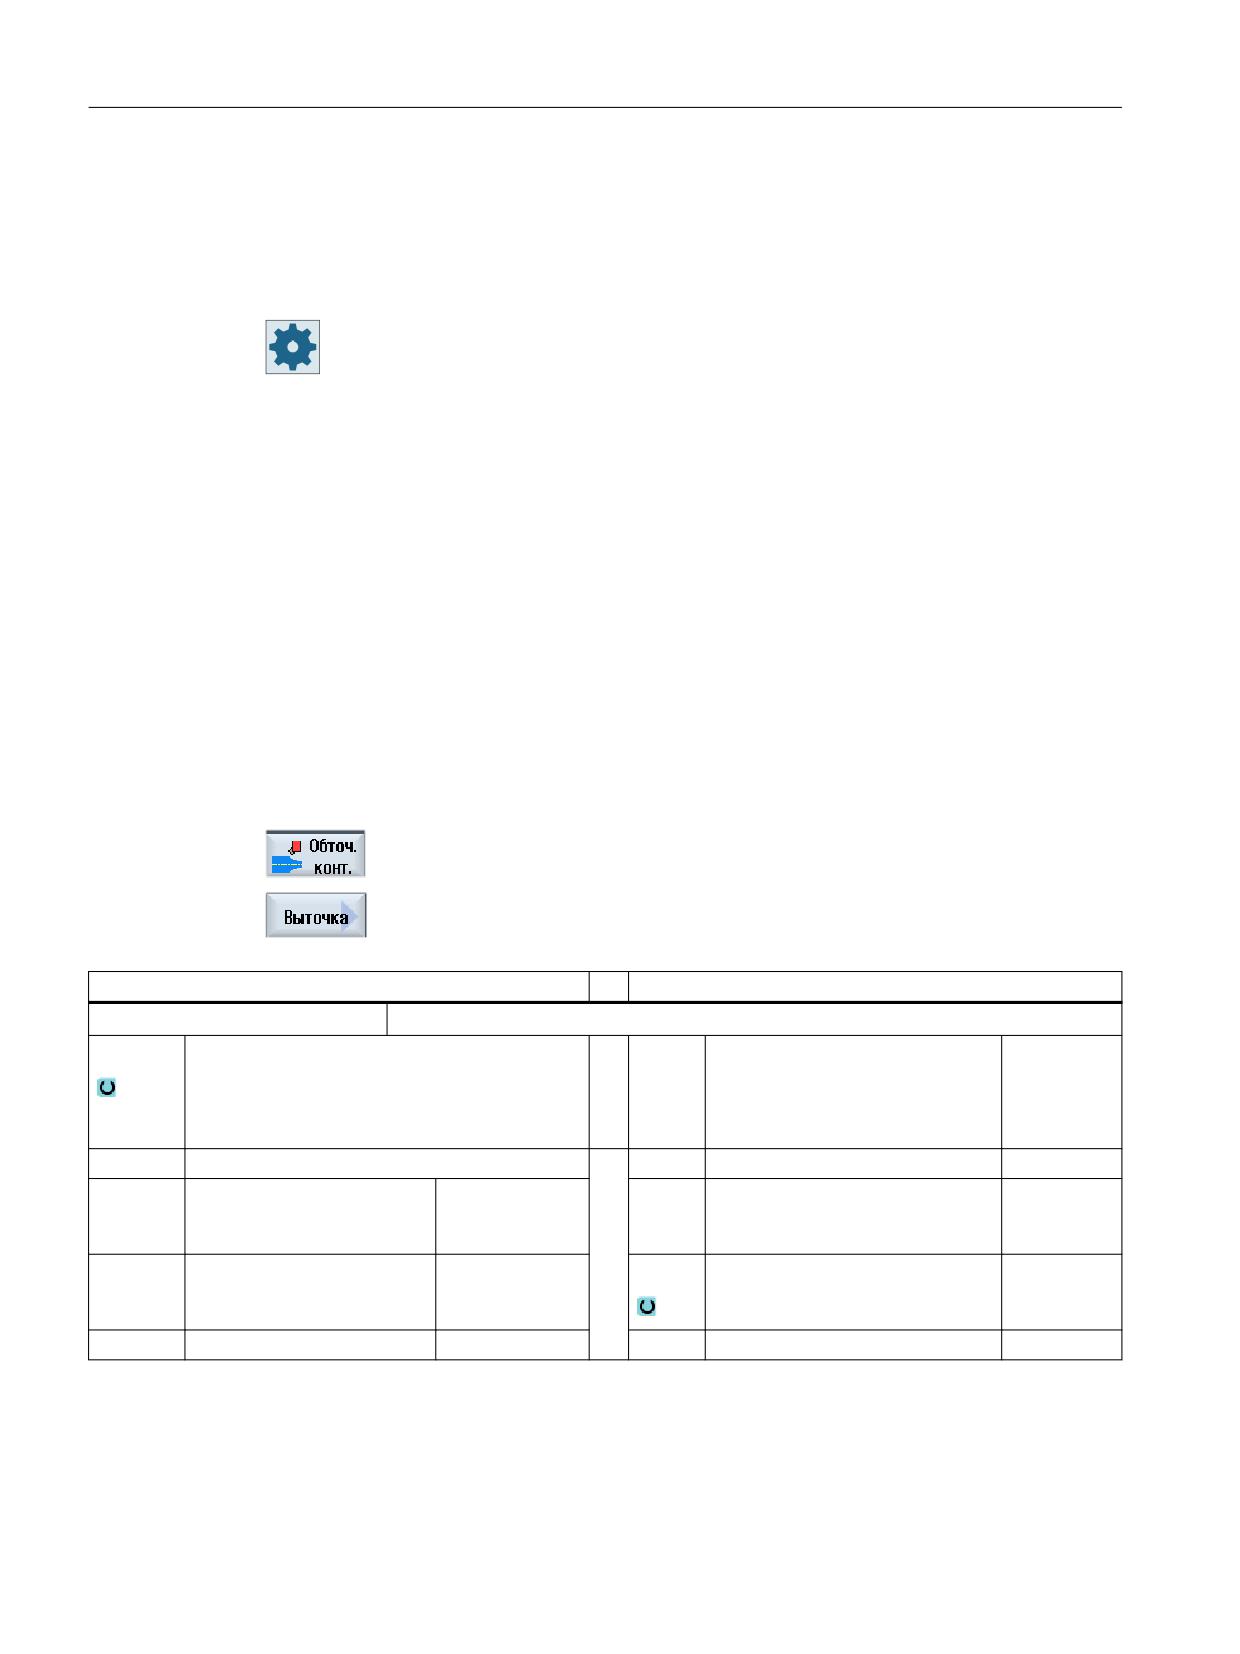
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка контура".
3.
Нажать программную клавишу "Прорез".
Открывается окно ввода "Прорез".
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PRG
• Имя создаваемой программы
T
Имя инструмента
• Автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
F
Подача
мм/об
для направления обработ-
ки вдоль, внутри)
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Токарная обработка
504
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметры программы в G-кодах
Параметры программы ShopTurn
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
DI
При нуле: непрерывное резание - (только при ∇)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
505
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
Припуск к контуру готовой детали CYCLE62 (инкр.)
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1. граница XA ∅
XB
2. граница XB ∅ (абс.) или 2 граница относительно XА (инкр.)
ZA
1. граница ZA
ZB
2. граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
PRG
Имя создаваемой программы
T
Имя инструмента
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
F
Подача
мм/об
для направления обработ-
ки вдоль, внутри)
F
Подача
*
S / V
Частота вращения шпинделя
м/мин
или постоянная скорость реза-
ния
Токарная обработка
506
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4

Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1. предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
XDB
2. предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
507

Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Параметр
Описание
Значение
Могут задаваться в
SD
Остаточный мате-
С последующей обработкой остаточного материала
нет
риал
SC
Безопасное расстояние
x
DI
непрерывное резание - (только при ∇)
0
Ограничение
Ограничение области обработки
нет
N
Количество выточек
1
Изготовитель станка
Следовать указаниям изготовителя станка.
11.4.11
Выточка остатков материала (CYCLE952)
Функция
Если необходимо обработать материал, который остался после прорезе, то используется
функция "Прорез остаточного материала".
При прорезе ShopTurn цикл автоматически распознает возможно имеющийся
остаточный материал и генерирует актуализированный контур заготовки. В программе
в G-кодах функция должна быть выбрана заранее. Материал, оставшийся после
чистового припуска, не является остаточным материалом. С помощью функции "Прорез
Токарная обработка
508
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
остаточного материала" можно обрабатывать излишний материал с помощью
подходящего инструмента.
Программная опция
Для обработки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
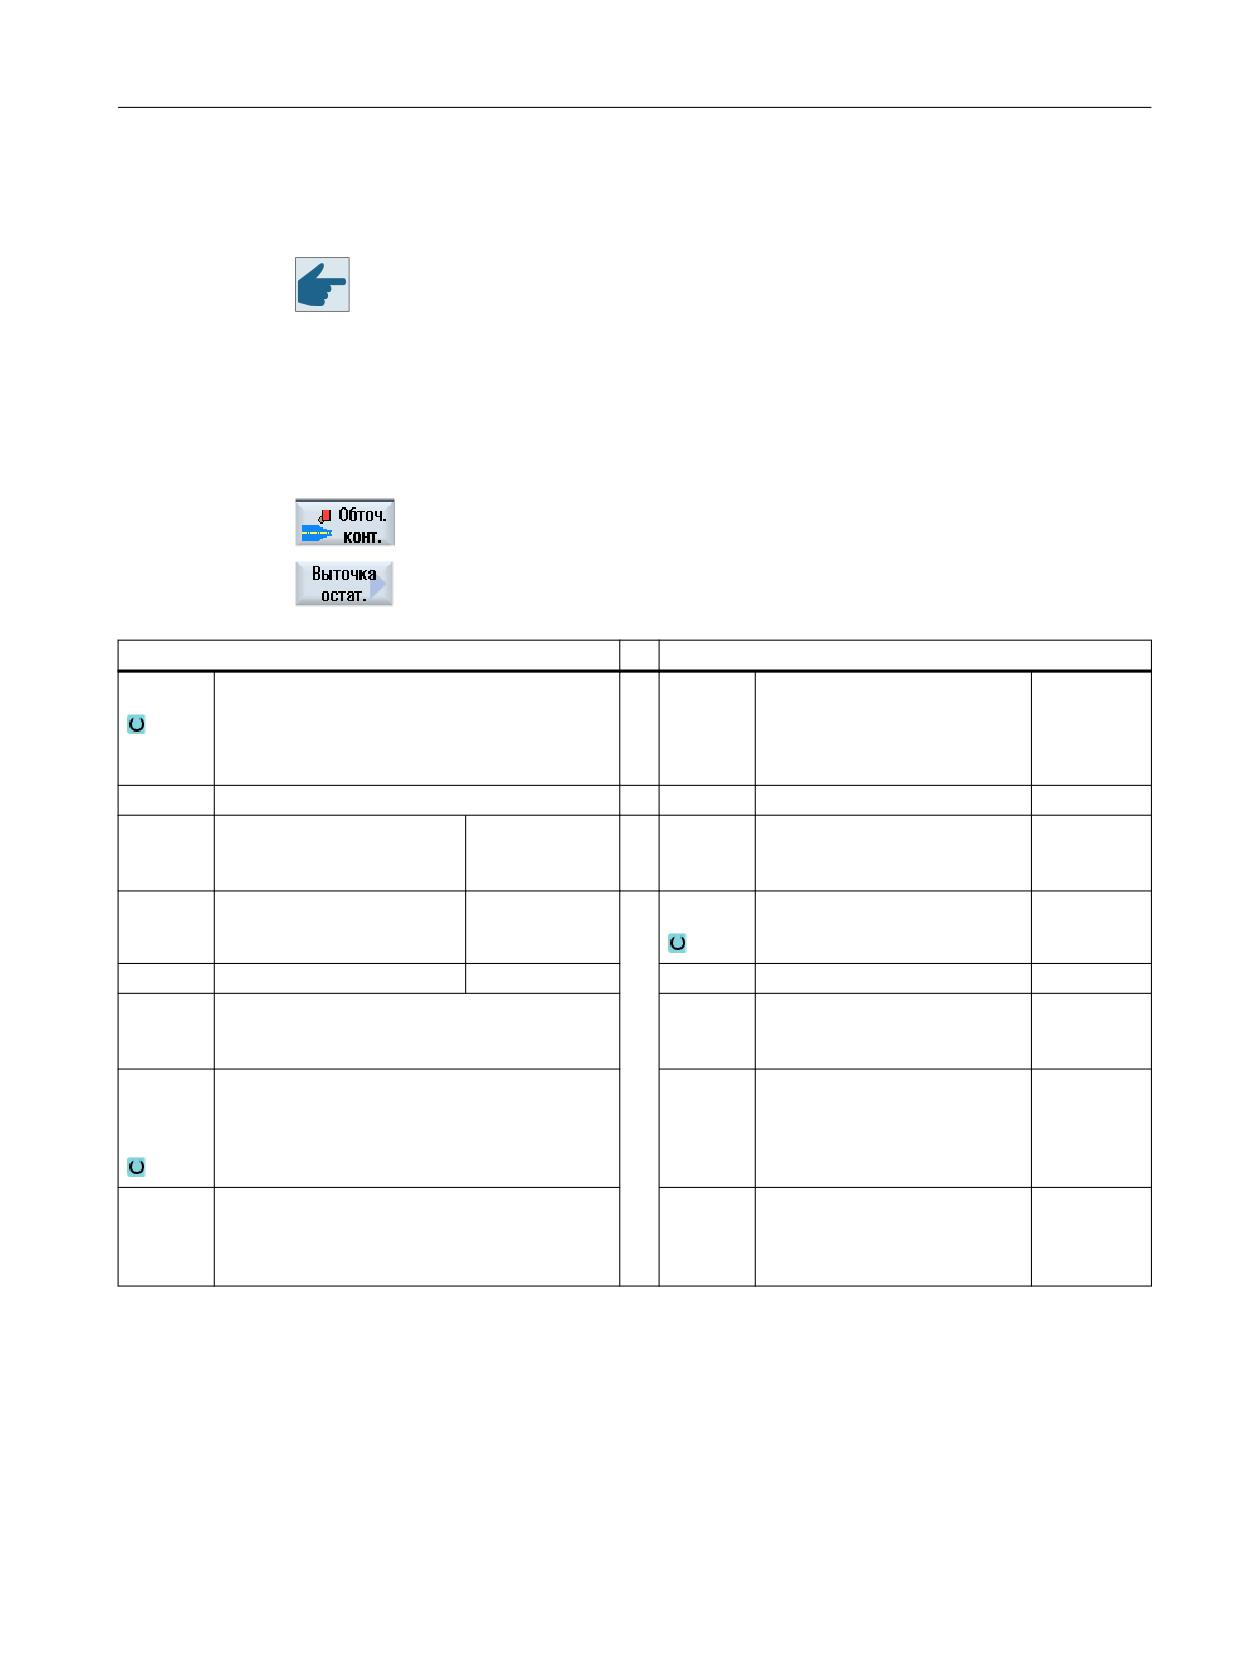
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка контура".
3.
Нажать программную клавишу "Прорез остаточного материала".
Открывается окно ввода "Прорез остаточного материала".
Параметры программы в G-кодах
Параметры программы ShopTurn
PRG
• Имя создаваемой программы
T
Имя инструмента
• Автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер резца
RP
Плоскость отвода - (только
мм
F
Подача
мм/об
для направления обработ-
ки вдоль)
SC
Безопасное расстояние
мм
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
F
Подача
*
CON
Имя актуализированного контура заготовки
для обработки остатков (без прикрепленно-
го символа "_C" и двухзначного номера)
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
509
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
DI
При нуле: непрерывный проход резца - (только при ∇)
мм
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: корректурный припуск остается
• Отрицательное значение: корректурный припуск удаляется дополнительно к
чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1. граница XA ∅
XB
2. граница XB ∅ (абс.) или 2 граница относительно XА (инкр.)
ZA
1. граница ZA
ZB
2. граница ZB (абс.) или 2 граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
510
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
11.4.12
Токарная выточка (CYCLE952)
Функция
С помощью функции «Врезное точение» можно изготовить выточку любой формы.
В отличие от прореза при врезном точении после каждой выточки осуществляется и
обработка резанием боковых поверхностей, что значительно сокращает время
обработки. В отличии от обработки резанием при врезном точении можно обрабатывать
и контуры, ввод в которые должен осуществляться вертикально.
Для врезного точения необходим специальный инструмент. Перед программированием
цикла «Врезное точение» нужно ввести желаемый контур.
Заготовка
При врезном точении цикл учитывает заготовку, которая может состоять из цилиндра,
припуска на контур готовой детали или любого контура заготовки.
Условие
Для программы в G-кодах необходим как минимум CYCLE62 перед CYCLE952.
Если CYCLE62 присутствует только один раз, то речь идет о контуре готовой детали.
Если CYCLE62 присутствует два раза, то первый вызов это контур заготовки, а второй
вызов - контур готовой детали (см. также главу «Программирование (Страница 475)»).
Примечание
Выполнение с внешних носителей
Для выполнения программ с внешнего диска (например, локального или сетевого диска)
потребуется функция «Выполнение из внешней памяти (EES)».
Ограничение области обработки
Если, к примеру, необходимо обработать определенную область контура другим
инструментом, то можно ограничить область обработки, чтобы обрабатывалась только
желаемая часть контура.
При этом разграничительные линии не должны пересекать контур на стороне, которая
примыкает к обработке.
Ограничение действует в равной степени при черновой и чистовой обработке
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
511
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
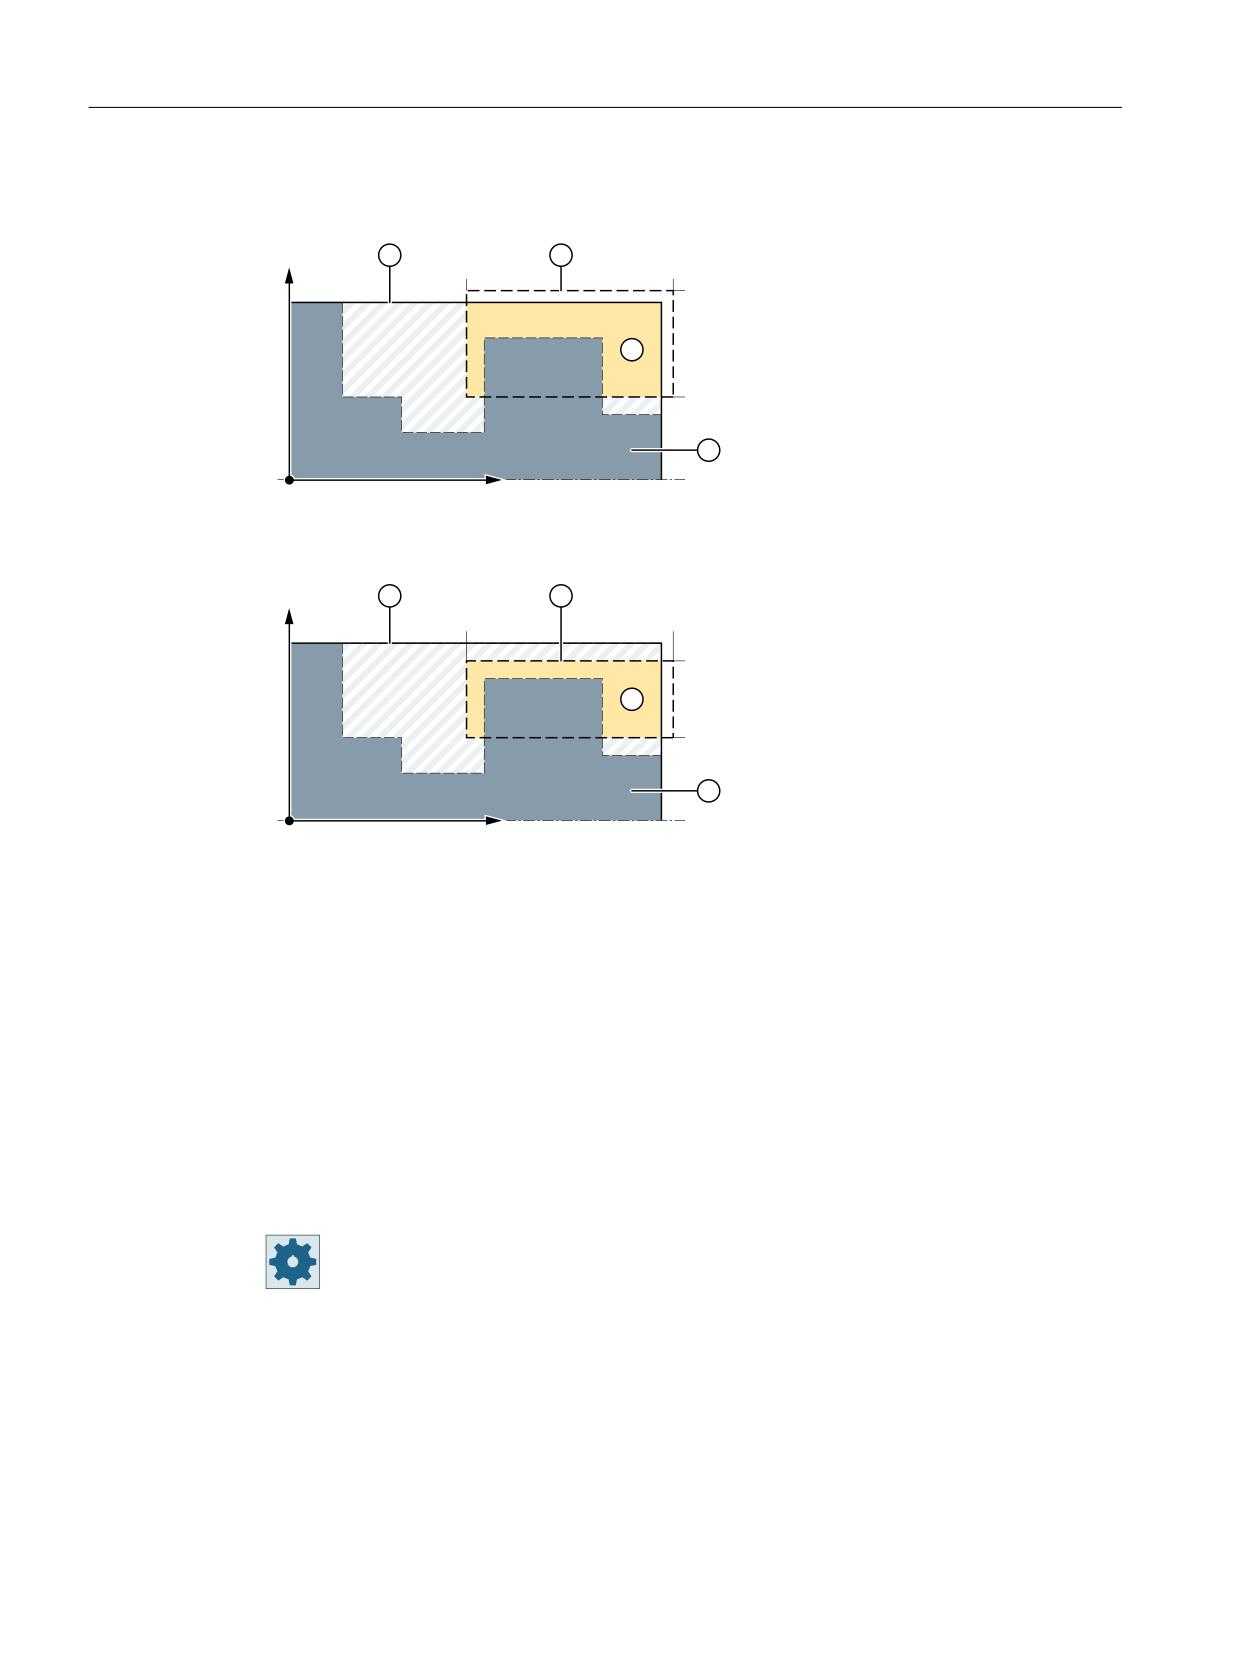
Пример ограничения при продольной наружной обработке
;
=%
=$
;$
;%
=
Рисунок 11-11
Допустимое ограничение Линия разграничения XA лежит вне контура заготовки
;
=%
=$
;$
;%
=
Рисунок 11-12
Недопустимое ограничение Линия разграничения XA лежит в пределах контура
заготовки
Прерывание подачи
Если необходимо предотвратить возникновение слишком длинной стружки при
обработке, то можно запрограммировать прерывание подачи.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора «Ввод». В этом режиме «Простой ввод»
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то в режиме «Полный ввод» можно
отобразить и изменить все параметры.
Токарная обработка
512
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Режим обработки
Режим обработки (черновая, чистовая или комплексная обработка) может выбираться
свободно.
Более подробную информацию можно получить в главу "Обработка резанием".
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка контура".
3.
Нажать программную клавишу "Токарная выточка".
Открывается окно ввода "Токарная выточка".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PRG
• Имя создаваемой программы
T
Имя инструмента
• Автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
S / V
Частота вращения шпинделя
об/мин
для направления обработ-
или постоянная скорость реза-
м/мин
ки вдоль, внутри)
ния
SC
Безопасное расстояние
мм
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Параметр
Описание
Единица
FX (только ShopTurn)
Подача в направлении X
мм/об
FZ (только ShopTurn)
Подача в направлении Z
мм/об
FX (только G-код)
Подача в направлении X
*
FZ (только G-код)
Подача в направлении Z
*
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
513
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
XDB
2-й предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для ∇)
мм
DI
При нуле: непрерывное резание - (только при ∇)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Токарная обработка
514
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
мм
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1-я граница XA ∅
XB
2-я граница XB ∅ (абс.) или 2-я граница относительно XА (инкр.)
ZA
1-я граница ZA
ZB
2-я граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
PRG
Имя создаваемой программы
T
Имя инструмента
PL
Плоскость обработки
D
Номер режущей кромки
RP
Плоскость отвода - (только
мм
S / V
Частота вращения шпинделя
м/мин
для направления обработ-
или постоянная скорость реза-
ки вдоль, внутри)
ния
Параметр
Описание
Единица
FX (только ShopTurn)
• Подача в направлении X
мм/об
FZ (только ShopTurn)
• Подача в направлении Z
мм/об
FX (только G-код)
• Подача в направлении X
*
FZ (только G-код)
• Подача в направлении Z
*
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇+∇∇∇ (комплексная обработка)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
515
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Направление
• поперечная
обработки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
XDA
1. предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
XDB
2. предел прорезания инструмента (абс.) - (только при поперечном направле-
мм
нии обработки)
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для UX)
мм
BL
Описание заготовки (только для ∇)
• Цилиндр (описание через XD, ZD)
• Припуск (XD и ZD к контуру готовой детали)
• Контур (дополнительный вызов CYCLE62 с контуром заготовки - к примеру,
литейная форма)
XD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра ∅ (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
ZD
- (только для обработки ∇)
мм
- (только при описании заготовки "Цилиндр" и "Припуск")
• Для описания заготовки "Цилиндр"
- Абсолютный вариант:
Размер цилиндра (абс.)
- Инкрементальный вариант:
Припуск (инкр.) к макс. значениям контура готовой детали CYCLE62
• Для описания заготовки "Припуск"
- Припуск к контуру готовой детали CYCLE62 (инкр.)
Токарная обработка
516
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Припуск
Припуск для получистовой обработки - (только для ∇∇∇)
• да
U1 Припуск контура
• нет
U1
Коррекционный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: коррекционный припуск остается
• Отрицательное значение: коррекционный припуск удаляется дополнительно
к чистовому припуску
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Параметр
Описание
Значение
Могут задаваться в
SD
Остаточный мате-
С последующей обработкой остаточного материала
нет
риал
SC
Безопасное расстояние
DI
непрерывное резание - (только при ∇)
0
Ограничение
Ограничение области обработки
нет
N
Количество выточек
1
Изготовитель станка
Следовать указаниям изготовителя станка.
11.4.13
Токарная выточка остатков материала (CYCLE952)
Функция
Если необходимо обработать материал, который остался после токарной выточки, то
используется функция "Токарная выточка остаточного материала ".
При токарной выточке ShopTurn цикл автоматически распознает возможно имеющийся
остаточный материал и генерирует актуализированный контур заготовки. В программе
в G-кодах функция должна быть выбрана заранее в экранной форме. Материал,
оставшийся после чистового припуска, не является остаточным материалом. С
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
517
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
помощью функции "Токарная выточка остаточного материала" можно обрабатывать
излишний материал с помощью подходящего инструмента.
Программная опция
Для обработки остаточного материала необходима опция "Определение и обра-
ботка остаточного материала".
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка контура".
3.
Нажать программную клавишу "Токарная выточка остаточного ма-
териала".
Открывается окно ввода "Токарная выточка остаточного материа-
ла".
Параметры программы в G-кодах
Параметры программы ShopTurn
PRG
• Имя создаваемой программы
T
Имя инструмента
• Автоматически
Автоматическое генерирование имени
программы
PL
Плоскость обработки
D
Номер резца
RP
Плоскость отвода - (только
мм
F
Подача
мм/об
для направления обработ-
ки вдоль)
SC
Безопасное расстояние
мм
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
CON
Имя актуализированного контура заготовки
для обработки остатков (без прикрепленно-
го символа "_C" и двухзначного номера)
Остаточ-
С последующей обработкой остаточного ма-
ный ма-
териала
териал
• да
• нет
CONR
Имя актуализированного для сохранения
контура заготовки для обработки остаточно-
го материала - (только для обработки оста-
точного материала "да")
Параметр
Описание
Единица
FX (только
Подача в направлении X
мм/об
ShopTurn)
FZ (только ShopTurn)
Подача в направлении Z
мм/об
Токарная обработка
518
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
FX (только G-код)
Подача в направлении X
*
FZ (только G-код)
Подача в направлении Z
*
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление обра-
• поперечная
ботки
• продольная
Положение
• впереди
• сзади
• внутри
• снаружи
D
Макс. подача на глубину - (только для ∇)
мм
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇)
мм
UZ
Чистовой припуск в Z - (только для ∇)
мм
XDA
1-й предел прорезания инструмента ∅ (инкр.) - (только торцевая или обратная
мм
сторона)
XDB
2-й предел прорезания инструмента ∅ (инкр.) - (только торцевая или обратная
мм
сторона)
Припуск
Припуск для предварительной чистовой обработки
• да
U1 Припуск контура
• нет
DI
При нуле: непрерывный проход резца - (только при ∇)
мм
U1
Корректурный припуск в направлении X и Z (инкр.) - (только при припуске)
мм
• Положительное значение: корректурный припуск остается
• Отрицательное значение: корректурный припуск удаляется дополнительно к
чистовому припуску
Ограничение
Ограничение области обработки
• да
• нет
Только при ограничении да:
мм
XA
1-я граница XA ∅
XB
2-я граница XB ∅ (абс.) или 2-я граница относительно XА (инкр.)
ZA
1-я граница ZA
ZB
2-я граница ZB (абс.) или 2-я граница относительно ZА (инкр.)
N
Количество выточек
DP
Интервал выточек (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
519
Программирование технологических функций (циклы)
11.5 Фрезерование
11.5
Фрезерование
11.5.1
Плоское фрезерование (CYCLE61)
Функция
С помощью цикла "Плоское фрезерование" возможно плоское фрезерование любой
детали.
При этом всегда обрабатывается прямоугольная поверхность. Прямоугольник
получается из точек перехода 1 и 2, которым в программе ShopTurn присвоены значения
размеров заготовки из заголовка программы.
Можно фрезеровать плоскости деталей с или без ограничений.
Зажим шпинделя
Для ShopTurn функция "Зажим шпинделя" может быть установлена изготовителем станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Подвод/отвод
1. Точка старта при вертикальной обработке всегда лежит вверху или внизу. При
горизонтальной обработке она лежит справа или слева.
Точка старта обозначена на вспомогательном изображении.
2. Обработка осуществляется снаружи.
Режим обработки
Цикл подразделяется на черновую и чистовую обработку:
• Черновая обработка:
фрезерование поверхности
Инструмент поворачивается вокруг кромки детали
• Чистовая обработка:
однократное фрезерование поверхности
Инструмент поворачивается на безопасном расстоянии в плоскости X/Y
Свободный ход фрезы
Подача на глубину всегда осуществляется за пределами детали.
Токарная обработка
520
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Если предусмотрена деталь с прерыванием кромки, то выбрать цикл прямоугольной
цапфы.
При плоском фрезеровании эффективный диаметр фрезы для инструмента типа "фреза"
сохранен в машинных данных.
Изготовитель станка
Следовать указания изготовителя станка.
Выбор направления обработки
Переключать в поле "Направление" направление обработки до тех пор, пока не появится
символ для необходимого направления обработки.
• Одно направление обработки
• Разное направление обработки
Выбор ограничений
Нажать соответствующую программную клавишу для каждого необходимого
ограничения.
влево
вверх
вниз
вправо
Выбранные границы показываются на вспомогательном изображении и в векторной
графике.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Плоское фрезерование".
Открывается окно ввода "Плоское фрезерование".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
521
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
F
Подача
*
Параметр
Описание
Единица
Поверхность об-
• Торец Y
работки
• Боковая поверхность Y
(только для
ShopTurn)
Зажать/освободить шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление
Одно направление обработки
•
•
Разное направление обработки
•
•
(только G-код)
Позиции относятся к исходной точке:
X0
Точка перехода 1 в X
мм
Y0
Точка перехода 1 в Y
мм
Z0
Высота заготовки
мм
X1
Точка перехода 2X (абс.) или точка перехода 2X относительно X0 (инкр.)
мм
Y1
Точка перехода 2Y (абс.) или точка перехода 2Y относительно Y0 (инкр.)
мм
Z1
Высота готовой детали (абс.) или высота готовой детали относительно Z0 (инкр.)
мм
Токарная обработка
522
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
(только
Торец Y: Позиции относятся к исходной точке:
ShopTurn)
Угол позиционирования для области обработки - (только для «торца Y»)
Градус
CP
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
Точка перехода 1 в X
мм
X0
Точка перехода 1 в Y
мм
Y0
Высота заготовки
мм
Z0
Точка перехода 2 в X (абс.) или точка перехода 2X относительно X0 (инкр.)
мм
X1
Точка перехода 2 в Y (абс.) или точка перехода 2Y относительно Y0 (инкр.)
мм
Y1
Высота готовой детали (абс.) или высота готовой детали относительно Z0 (инкр.)
мм
Z1
(только
Боковая поверхность Y: Позиции относятся к исходной точке:
ShopTurn)
Угол позиционирования для поверхности обработки - (только для боковой
Градус
C0
поверхности Y)
мм
Y0
Точка перехода 1 в Y
мм
Z0
Точка перехода 1 в Z
мм
X0
Высота заготовки
мм
Y1
Точка перехода 2 в Y (абс.) или точка перехода 2Х относительно Y0 (инкр.)
мм
Z1
Точка перехода 2 в Z (абс.) или точка перехода 2Y относительно Z0 (инкр.)
мм
X1
Высота готовой детали (абс.) или высота готовой детали относительно Х0 (инкр.)
DXY
Макс. подача в плоскости
мм
В качестве альтернативы подача в плоскости может быть указана и в %, как соотно-
%
шение подачи в плоскости (мм) к диаметру по кромкам резцов фрезы (мм).
DZ
Макс. подача на глубину - (только для черновой обработки)
мм
UZ
Чистовой припуск для глубины
мм
* Единица подачи как запрограммировано перед вызовом цикла
Примечание
Для чистовой обработки необходимо ввести тот же чистовой припуск, что и для черновой
обработки. Чистовой припуск используется при позиционировании для свободного хода
инструмента.
11.5.2
Прямоугольный карман (POCKET3)
Функция
С помощью цикла "Фрезерование прямоугольного кармана" можно фрезеровать любой
прямоугольный карман на торцовой или боковой поверхности.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
523
Программирование технологических функций (циклы)
11.5 Фрезерование
Имеются следующие варианты обработки:
• Фрезерование прямоугольного кармана из цельной заготовки.
• Сначала выполнить предварительное сверление прямоугольного кармана в центре,
если, например, фреза не режет по центру (например, в ShopTurn последовательно
запрограммировать кадры программы Сверление, Прямоугольный карман и
Позиция).
• Обработка предварительно изготовленного прямоугольного кармана (см. параметр
"Выборка").
- Комплексная обработка
- Доработка
В зависимости от того, как прямоугольный карман измерен на рабочем чертеже, можно
выбрать соответствующую опорную точку для прямоугольного кармана.
Примечание
Предварительное сверление
Если результатом запрограммированных входных параметров является отличный от
Pocket3 продольный паз, то из Pocket3 вызывается соответствующий цикл для обработки
паза (Slot1 или Longhole). В таких случаях точки врезания могут находиться не в центре
кармана.
Учитывать эту особенность при предварительном сверлении.
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
524
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к центру прямоугольного кармана на
высоте плоскости отвода и подается на безопасное расстояние.
2. Инструмент врезается в материал в зависимости от выбранной стратегии.
3. Обработка прямоугольного кармана осуществляется в выбранном режиме
обработки всегда изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Режим обработки
• Черновая обработка
При черновой обработке последовательно от центра обрабатываются отдельные
плоскости кармана до достижения глубины Z1 или X1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край. Подвод к краю
кармана осуществляется по четверти круга, который переходит в угловой радиус. При
последней подаче из центра осуществляется чистовая обработка основания.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
525
Программирование технологических функций (циклы)
11.5 Фрезерование
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
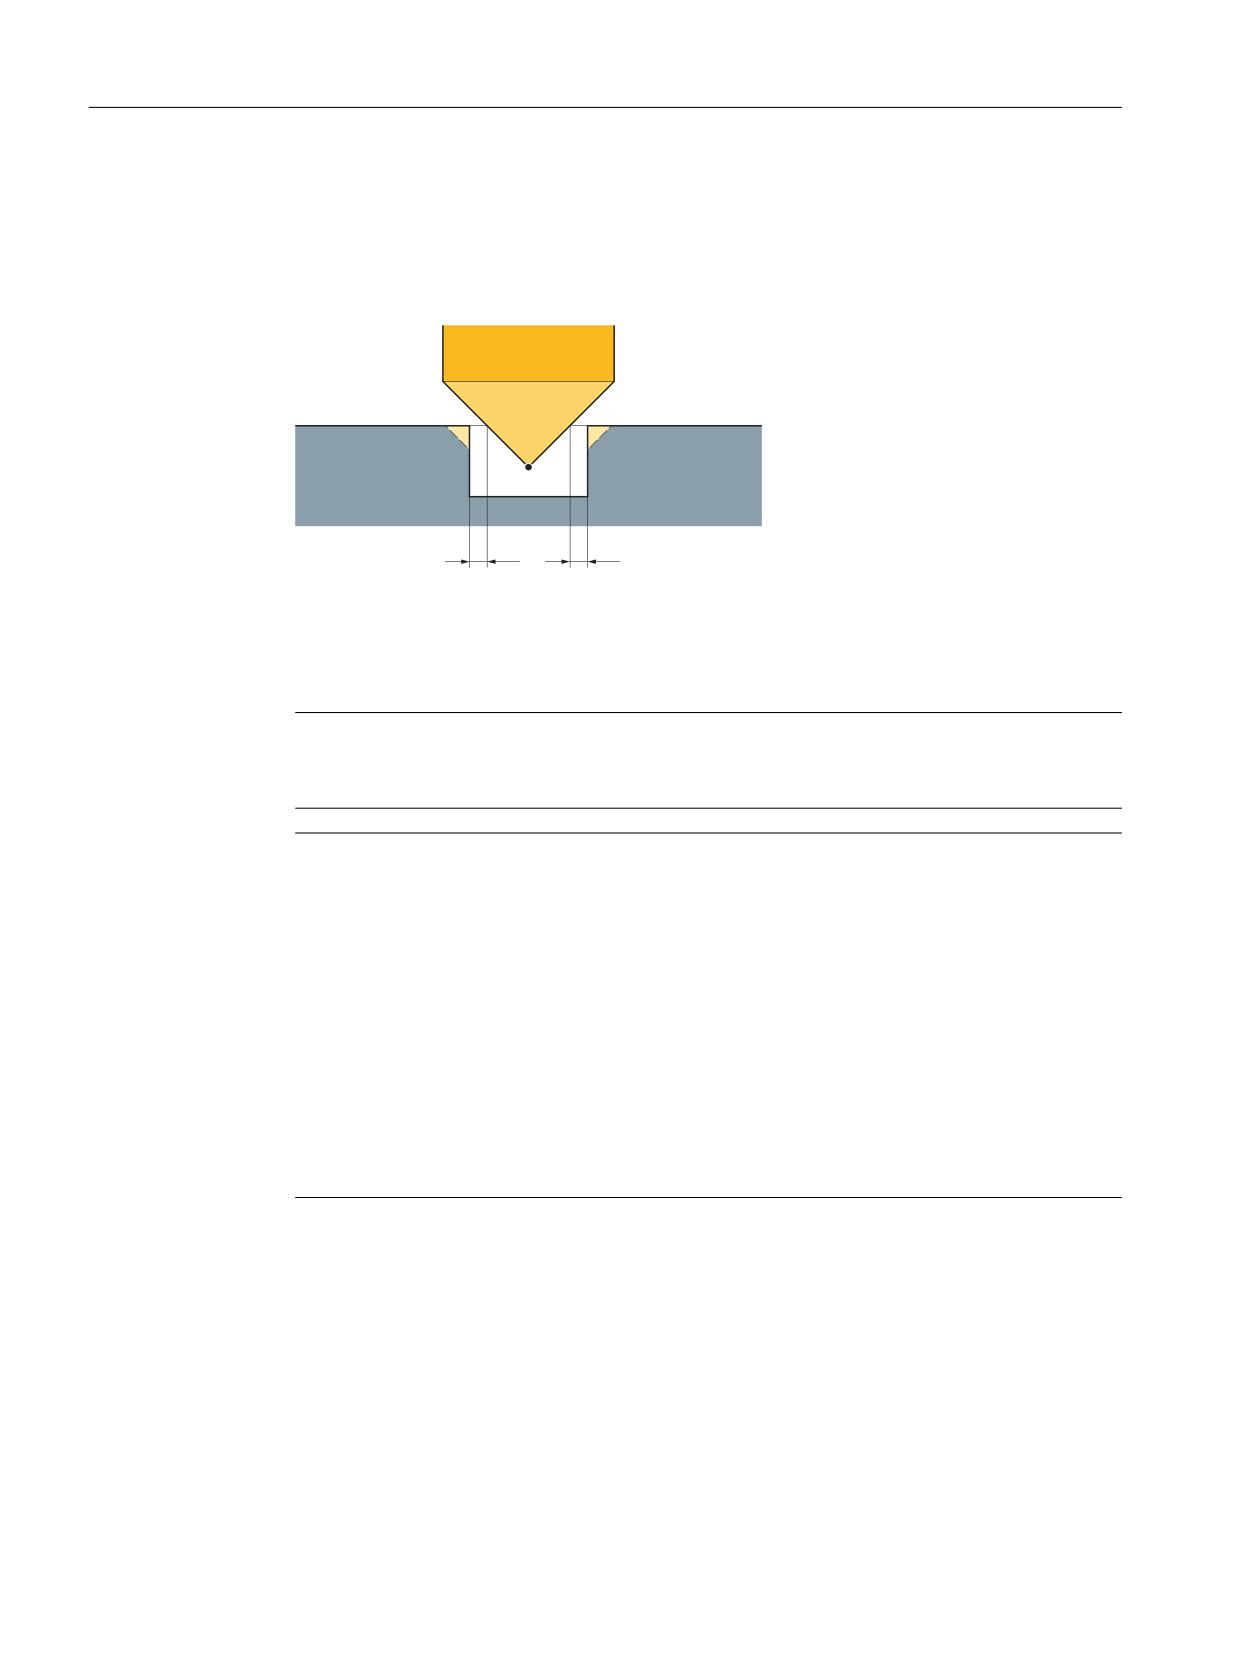
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю прямоугольного кармана.
=)6
6&
6&
Рисунок 11-13
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90 °.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными
параметрами для FS и ZFS в принципе было бы возможно, но тогда более не было
бы соблюдено безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Токарная обработка
526
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Карман" и "Прямоугольный карман".
Открывается окно ввода "Прямоугольный карман".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
Опорная точка
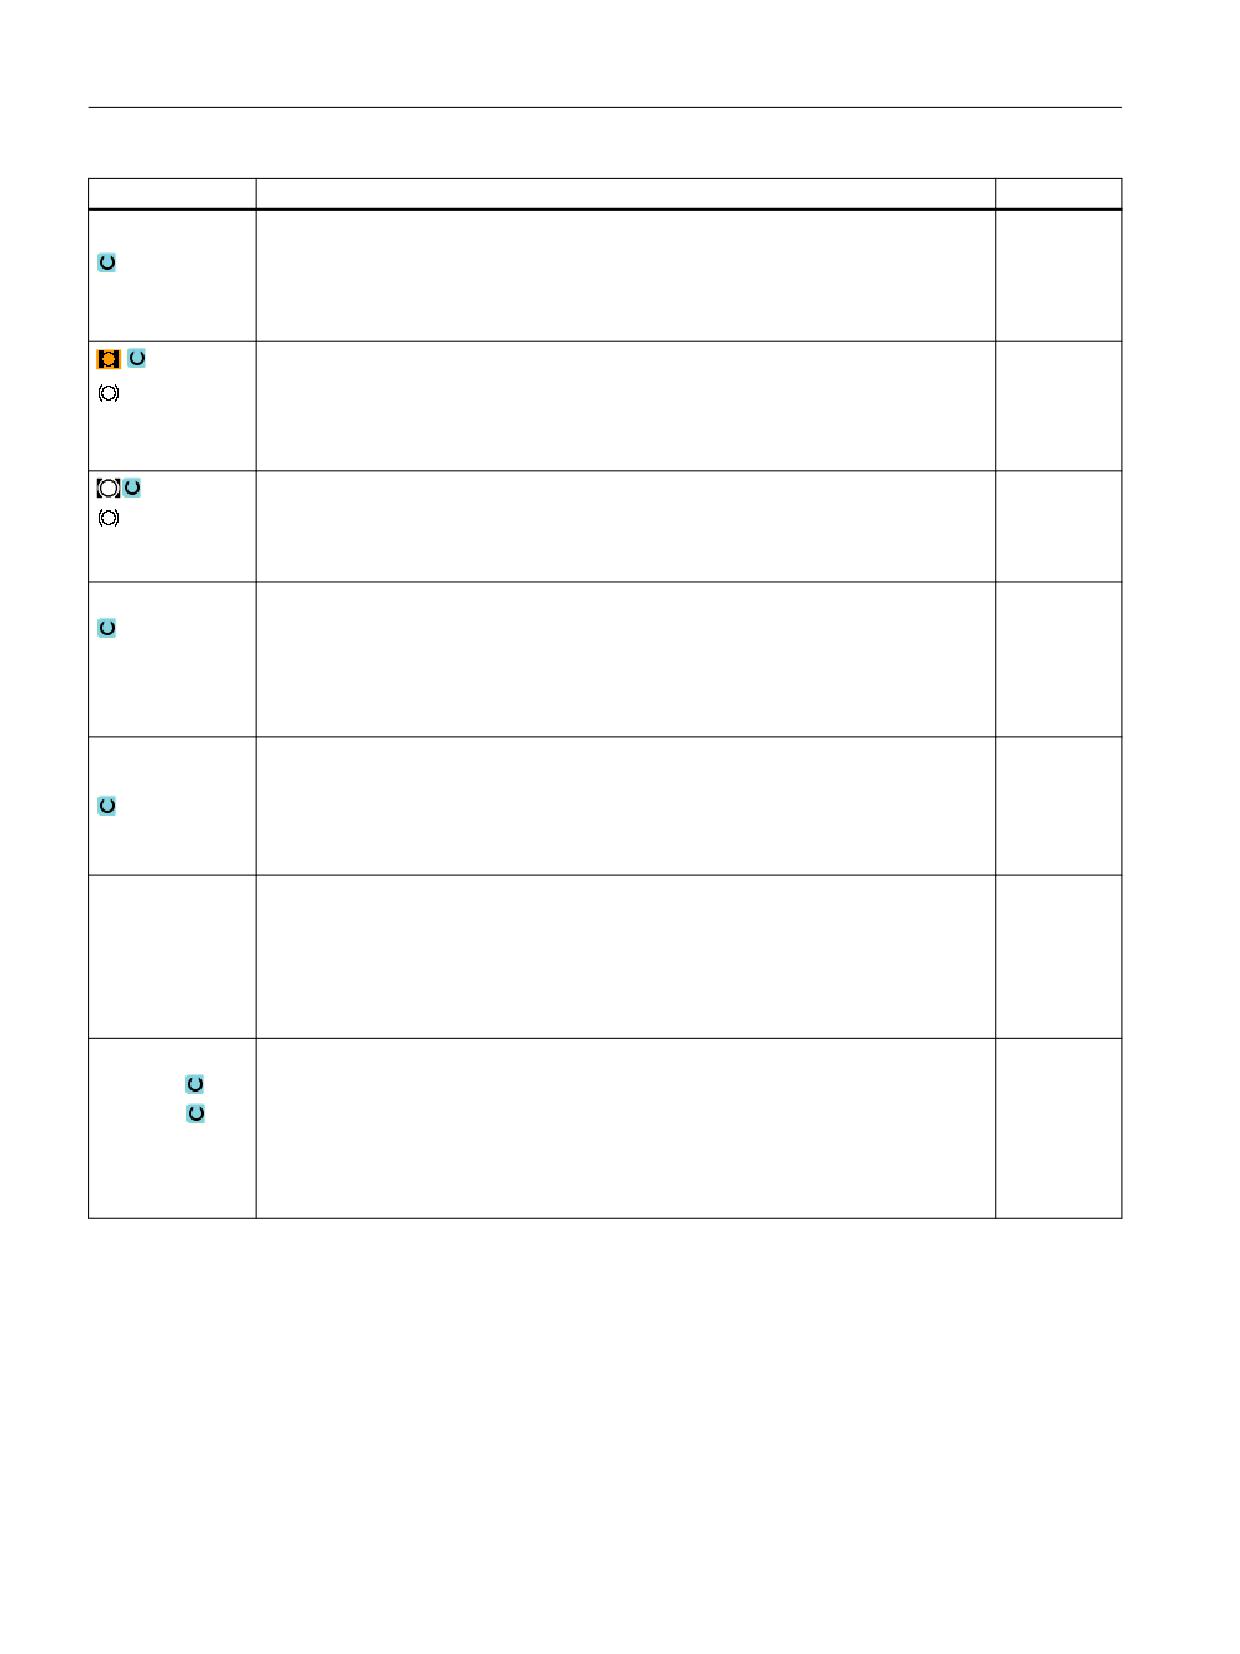
Могут быть выбраны следующие различные положения опорной точки:
(только для G-ко-
•
(центр)
да)
•
(внизу слева)
•
(внизу справа)
•
(вверху слева)
•
(вверху справа)
Опорная точка (помечена голубым) отображается на вспомогательном изображе-
нии.
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
527
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/разжать шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиция
• Отдельная позиция
обработки
Фрезерование прямоугольного кармана на запрограммированной позиции
(X0, Y0, Z0).
• Образец позиции
Позиция с MCALL
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
Z0
ции)
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Токарная обработка
528
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования для области обработки - (только отдельная позиция)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
Z0
ции)
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
Диаметр цилиндра ∅ - (только для отдельной позиции)
(только для
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
градус
ции)
Y0
мм
Опорная точка Y - (только для отдельной позиции)
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Опорная точка X - (только для отдельной позиции)
ShopTurn)
W
Ширина кармана
мм
L
Длина кармана
мм
R
Угловой радиус
мм
α0
Угол поворота
градус
Z1
Глубина кармана (абс.) или глубина относительно Z0 (инкр.) - (только для ∇, ∇∇∇ или
мм
∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
– (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
529
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ или ∇∇∇
край):
• засверливание: (только для G-кода)
С G0 выполняется подвод к центру кармана на высоте плоскости отвода и после
также с G0 на этой позиции на вынесенную на безопасное расстояние опорную
точку. После этого осуществляется обработка прямоугольного кармана в соот-
ветствии с выбранной стратегией врезания с учетом размеров вчерне.
• вертикально: Вертикальное врезание в центре кармана
Вычисленная актуальная глубина подачи исполняется в центре кармана в од-
ном кадре. При этой установке фреза должна резать по центру или необходимо
предварительное сверление.
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то исполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• качанием: Врезание качанием на центральной оси прямоугольного карма-
на (только для G-кода)
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
Зажать/разжать шпиндель (только для "торца C / боковой поверхности C" при вер-
тикальном врезании)
Функция должна быть установлена изготовителем станка
(только для
ShopTurn)
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
мм/зуб
(только для
ShopTurn)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
Выборка - (толь-
• Комплексная обработка
ко при черновой
Прямоугольный карман фрезеруется из цельного материала.
обработке)
• Доработка
Уже имеющийся маленький прямоугольный карман или отверстие увеличи-
вается в одной из нескольких осей. После нужно запрограммировать
параметры AZ, W1 и L1.
AZ
Глубина предварительной обработки - (только для доработки)
мм
W1
Ширина предварительной обработки - (только для доработки)
мм
L1
Длина предварительной обработки - (только для доработки)
мм
Токарная обработка
530
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Поверхность
• Торец C
обработки (только
• Торец Y
для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Положение (толь-
• спереди (торец)
ко для ShopTurn)
• сзади (торец)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель (только для «торца Y / боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
531
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
Опорная точка Z
мм
ShopTurn)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
Опорная точка Z
мм
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка «Полярная длина»
мм или гра-
дус
Z0
Опорная точка Z
мм
X0
Диаметр цилиндра ∅
мм
(только для
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки
градус
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
X0
Опорная точка X
мм
(только для
ShopTurn)
W
Ширина кармана
мм
L
Длина кармана
мм
R
Угловой радиус
мм
Z1
Глубина относительно Z0 (инкр.) или глубина кармана (абс.) - (только для ∇, ∇∇∇
мм
или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
Токарная обработка
532
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇)
мм
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ или ∇∇∇
край):
• засверливание: (только для G-кода)
С G0 выполняется подвод к центру кармана на высоте плоскости отвода и после
также с G0 на этой позиции на вынесенную на безопасное расстояние опорную
точку. После этого осуществляется обработка прямоугольного кармана в соот-
ветствии с выбранной стратегией врезания с учетом размеров вчерне.
• вертикально: Вертикальное врезание в центре кармана
Вычисленная актуальная глубина подачи выполняется в центре кармана в од-
ном кадре. При этой установке фреза должна резать по центру или необходимо
предварительное сверление.
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то выполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
• качанием: Врезание качанием на центральной оси прямоугольного карма-
на
Центр фрезы качается на прямой до достижения подачи на глубину. Если глубина
достигнута, то путь проходится еще раз без подачи на глубину, чтобы устранить
диагональную траекторию врезания.
Зажать/разжать шпиндель (только для «торца C / боковой поверхности C» при вер-
тикальном врезании)
Функция должна быть установлена изготовителем станка
(только для
ShopTurn)
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
(только для
мм/зуб
ShopTurn)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
533
Программирование технологических функций (циклы)
11.5 Фрезерование
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
Позиция
Фрезерование прямоугольного кармана на запрограмми-
Отдельная
обработки
рованной позиции (X0, Y0, Z0).
позиция
α0
Угол поворота
0°
Выборка
Прямоугольный карман фрезеруется из цельного мате-
Комплексная
риала - (только для черновой обработки)
обработка
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.3
Круговой карман (POCKET4)
Функция
С помощью цикла "Круговой карман" можно фрезеровать круговой карман на торцовой
или боковой поверхности.
Имеются следующие варианты обработки:
• Фрезерование кругового кармана из цельной заготовки.
• Предварительное сверление кругового кармана в центре, если, к примеру, фреза не
режет по центру (последовательное программирование программных кадров
Сверление, Круговой карман и Позиция).
Для фрезерования с помощью функции "Круговой карман" имеется два метода,
плоскостной и спиральный принцип работы:
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
534
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод при плоскостной выборке
При плоскостной выборке кармана материал снимается горизонтально "послойно".
1. Инструмент подводится ускоренным ходом к центру кармана на высоте плоскости
отвода и подается на безопасное расстояние.
2. Инструмент врезается в материал в зависимости от выбранной стратегии.
3. Обработка кругового кармана осуществляется в выбранном режиме обработки
всегда изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Подвод/отвод при спиральной выборке
При спиральной выборке материал снимается винтовым движением до глубины
кармана.
1. Инструмент подводится ускоренным ходом к центру кармана на высоте плоскости
отвода и подается на безопасное расстояние.
2. Подача на первый диаметр обработки.
3. Обработка выполняется с выбранным режимом обработки на глубине кармана.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
535
Программирование технологических функций (циклы)
11.5 Фрезерование
Режим обработки: в плоскости
При фрезеровании кругового кармана можно выбрать метод для следующей обработки:
• Черновая обработка
При черновой обработке последовательно от центра обрабатываются отдельные
плоскости кругового кармана до достижения глубины Z1 или X1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край. Подвод к краю
кармана осуществляется по четверти круга, который переходит в радиус кармана.
При последней подаче из центра осуществляется чистовая обработка основания.
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
Режим обработки: по спирали
При фрезеровании кругового кармана можно выбрать метод для следующей обработки:
• Черновая обработка
При черновой обработке круговой карман обрабатывается винтовыми движениями
сверху вниз.
На глубине кармана выполняется полный круг для удаления остаточного материала.
Выполняется свободный ход инструмента от края и основания кармана по четверти
круга и он отводится ускоренным ходом на безопасное расстояние.
Этот процесс повторяется послойно изнутри наружу то полной обработки кармана.
• Чистовая обработка
При чистовой обработке сначала происходит обработка края винтовыми движениями
до основания.
На глубине кармана выполняется полный круг для удаления остаточного материала.
Фрезерование основания выполняется по спирали снаружи внутрь.
Из центра кармана выполняется отвод ускоренным ходом на безопасное расстояние.
• Чистовая обработка края
При чистовой обработке края сначала происходит обработка края винтовыми
движениями до основания.
На глубине кармана выполняется полный круг для удаления остаточного материала.
Выполняется свободный ход инструмента от края и основания кармана по четверти
круга и он отводится ускоренным ходом на безопасное расстояние.
Обработка Снятие фаски
При снятии фаски ломается кромка на верхнем краю кругового кармана.
Токарная обработка
536
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
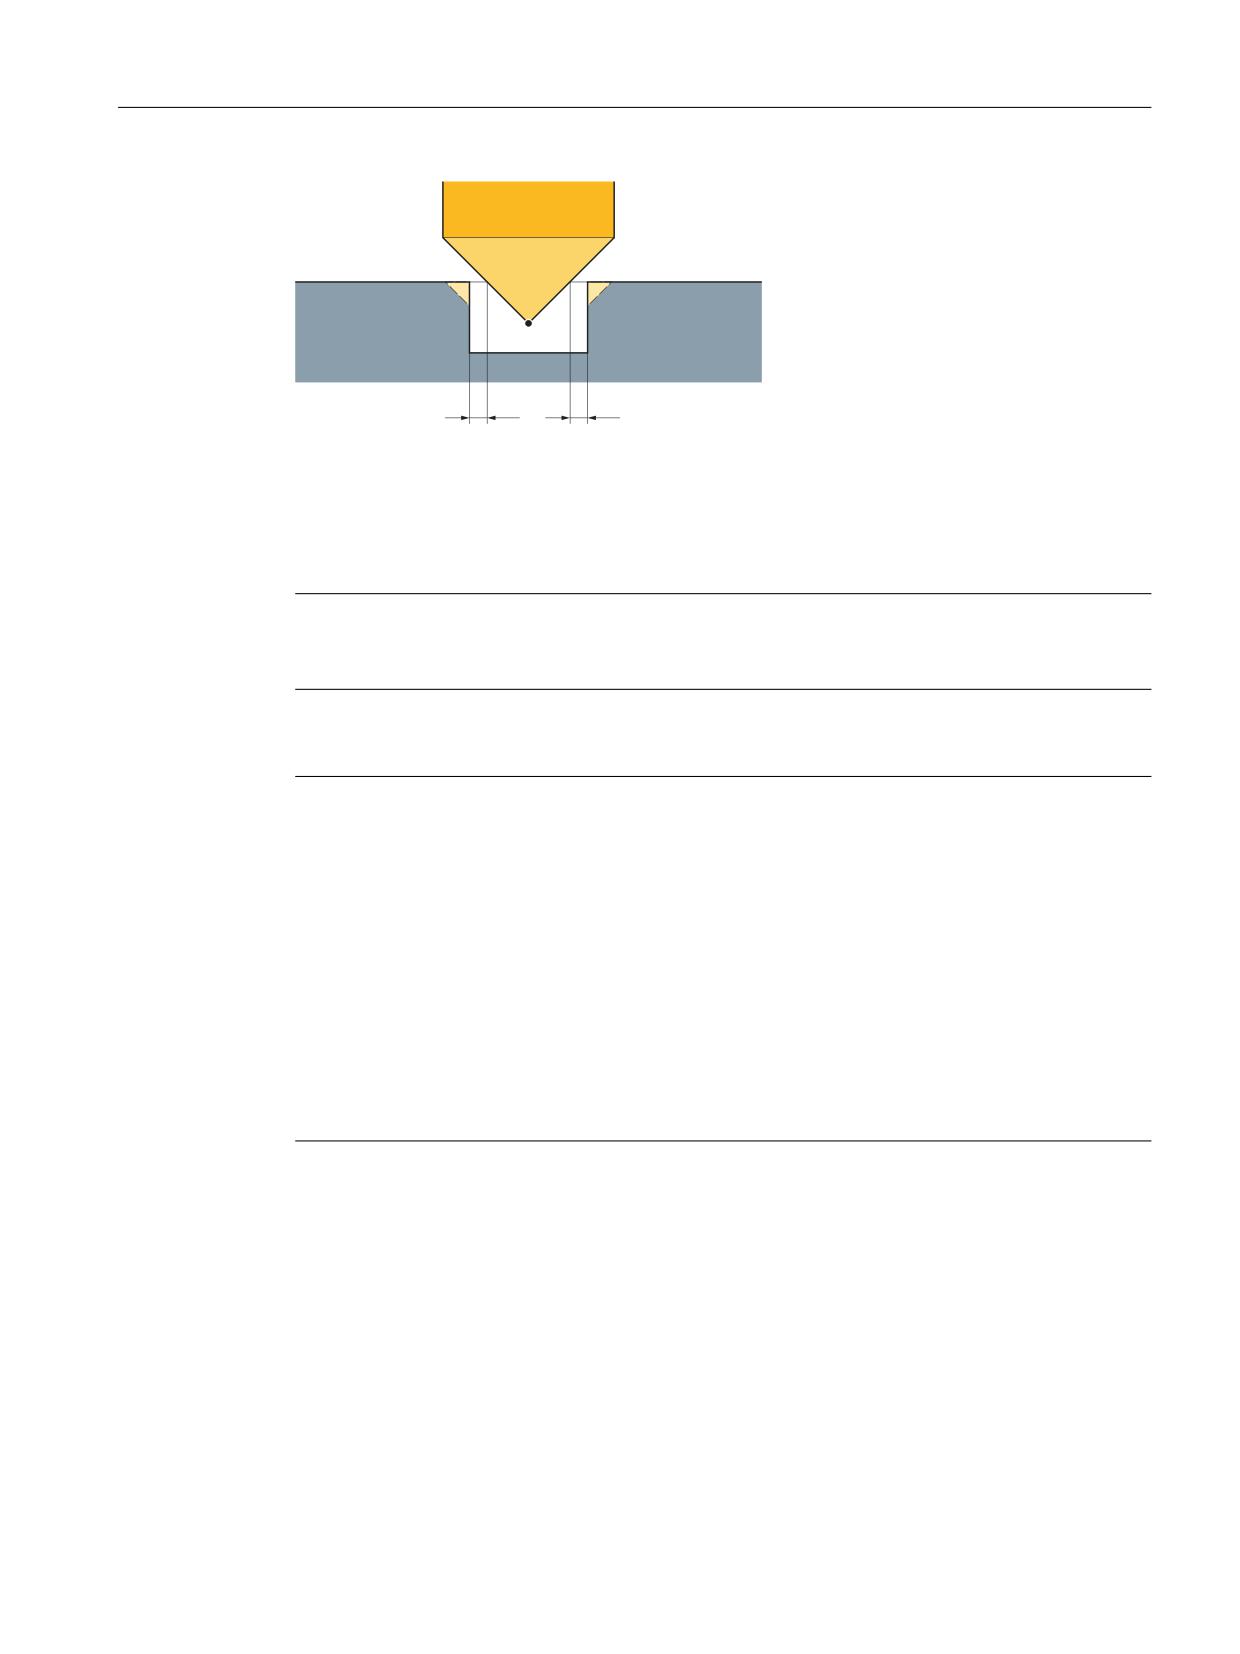
Программирование технологических функций (циклы)
11.5 Фрезерование
=)6
6&
6&
Рисунок 11-14
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при вершине
90 °.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными параметрами
для FS и ZFS в принципе было бы возможно, но тогда более не было бы соблюдено
безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
537
Программирование технологических функций (циклы)
11.5 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Карман" и "Круговой карман".
Открывается окно ввода "Круговой карман".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
538
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка, в плоскости или по спирали)
•
∇∇∇ (чистовая обработка, в плоскости или по спирали)
•
∇∇∇ край (чистовая обработка края, в плоскости или по спирали)
• Снятие фаски
Режим обработ-
• в плоскости
ки
Выборка кругового кармана в плоскости
• по спирали
Выборка кругового кармана по спирали
Позиция обра-
• Отдельная позиция
ботки
Фрезерование кругового кармана на запрограммированную позицию (X0, Y0,
Z0).
• Образец позиции
Фрезерование нескольких круговых карманов на образце позиции
(например, полная окружность, делительная окружность, решетка и т. п.).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
ции)
Z0
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования для области обработки - (только отдельная позиция)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
Z0
ции)
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Диаметр цилиндра ∅ - (только для отдельной позиции)
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
539
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
градус
ции)
Y0
мм
Опорная точка Y - (только для отдельной позиции)
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Опорная точка X - (только для отдельной позиции)
ShopTurn)
∅
Диаметр кармана
мм
Z1
Глубина кармана (абс.) или глубина относительно Z0/X0 (инкр.) - (только для ∇, ∇∇∇
мм
или ∇∇∇ край)
DXY
• Макс. подача в плоскости
в
%
• Макс. подача в плоскости как процент от диаметра фрезы
– (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ и ∇∇∇)
мм
Врезание
Могут быть выбраны различные режимы врезания - (только для варианта обра-
ботки "в плоскости" и для ∇, ∇∇∇ и ∇∇∇ край):
• засверливание (только для G-кода)
• вертикально: Вертикальное врезание в центре кармана
Вычисленная глубина подачи выполняется в центре кармана вертикально.
Подача: Подача как запрограммировано в FZ
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина подачи достигнута, то выполняется еще один
полный круг, чтобы устранить диагональную траекторию врезания.
Подача: Подача обработки
Указание: При вертикальном врезании в центре кармана фреза должна резать
по центру или необходимо предварительное сверление.
Зажать/разжать шпиндель (только для "торца C / боковой поверхности C" при вер-
тикальном врезании)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
мм/зуб
(только для
ShopTurn)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
Подъем спирали из-за геометрических отношений может быть меньше.
Токарная обработка
540
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
ER
Радиус спирали (только при спиральном врезании)
мм
Радиус не может быть больше, чем радиус фрезы, иначе образуются остатки мате-
риала. Кроме этого не допускать повреждений кругового кармана.
Выборка
• Комплексная обработка
Круговой карман должен фрезероваться из цельного материала (к примеру,
отливка).
(только для G-ко-
• Доработка
да)
Уже имеется карман меньшего размера или отверстие, которые должны быть
увеличены. Необходимо запрограммировать параметры AZ, и ∅1.
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
AZ
Глубина предварительной обработки - (только для доработки)
мм
(только для G-ко-
да)
∅1
Диаметр предварительной обработки - (только для доработки)
мм
(только для G-ко-
да)
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Поверхность
• Торец C
обработки (только
• Торец Y
для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Положение (толь-
• спереди (торец)
ко для ShopTurn)
• сзади (торец)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
541
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Зажать/разжать шпиндель (только для «торца Y/боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края, в плоскости или по спирали)
• Снятие фаски
Режим обработки
• в плоскости
Выборка кругового кармана в плоскости
• по спирали
Выборка кругового кармана по спирали
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
Опорная точка Z
мм
ShopTurn)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
Опорная точка Z
мм
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка «Полярная длина»
мм или гра-
дус
Z0
Опорная точка Z
мм
X0
Диаметр цилиндра ∅
мм
(только для
ShopTurn)
Токарная обработка
542
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки
градус
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
X0
Опорная точка X
мм
(только для
ShopTurn)
∅
Диаметр кармана
мм
Z1
Глубина относительно Z0/X0 (инкр.) или глубина кармана (абс.) - (только для ∇, ∇∇∇
мм
или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ или ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ или ∇∇∇)
мм
Врезание
Могут быть выбраны следующие режимы врезания - (только для варианта обра-
ботки «в плоскости» и для ∇, ∇∇∇ и ∇∇∇ край):
• засверливание: (только для G-кода)
• вертикально: Вертикальное врезание в центре кармана
Вычисленная глубина подачи выполняется в центре кармана в одном кадре.
При этой установке фреза должна резать по центру или необходимо предвари-
тельное сверление.
• спиральное: Врезание по спиральной траектории
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то выполняется еще
один полный круг, чтобы устранить диагональную траекторию врезания.
Подача: Подача обработки
Указание: При вертикальном врезании в центре кармана фреза должна резать
по центру или необходимо предварительное сверление.
Зажать/разжать шпиндель (только для «торца C / боковой поверхности C» при вер-
тикальном врезании)
Функция должна быть установлена изготовителем станка
(только для
ShopTurn)
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при вертикальном врезании)
мм/мин
(только для
мм/зуб
ShopTurn)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
ER
Радиус спирали - (только для врезания по спирали)
мм
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
териал.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
543
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Позиция
Фрезерование кругового кармана на запрограммирован-
Отдельная
обработки
ной позиции (X0, Y0, Z0).
позиция
Выборка
Прямоугольный карман фрезеруется из цельного мате-
Комплексная
риала - (только для черновой обработки)
обработка
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.4
Прямоугольная цапфа (CYCLE76)
Функция
Цикл "Прямоугольная цапфа" позволяет фрезеровать различные прямоугольные цапфы.
При этом доступны следующие формы с или без углового радиуса:
Дополнительно к желаемой прямоугольной цапфе необходимо определить цапфу-
заготовку. Цапфа-заготовка определяет область, вне которой материал отсутствует. В
этой области движение осуществляется ускоренным ходом. Цапфа-заготовка не должна
перекрывать соседние цапфы-заготовки и автоматически устанавливается циклом по
центру готовой цапфы.
Цапфа обрабатывается только одной подачей. При необходимости в обработке с
несколькими подачами нужно запрограммировать несколько раз функцию
"Прямоугольная цапфа" с постоянно уменьшаемым чистовым припуском.
Токарная обработка
544
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Зажим шпинделя
Для ShopTurn можно настроить функцию "Зажим шпинделя".
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
В поле выбора "Ввод" можно уменьшить число параметров для простых обработок до
самых важных параметров. В этом режиме "Простой ввод" пропущенные параметры
получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения предустанавливаются в установочных дан-
ных.
Следовать указаниям изготовителя станка.
Если этого требует программирование детали, через "Полный ввод" можно отобразить и
изменить все параметры.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние. Стартовая точка лежит на повернутой на
α0 положительной оси Х.
2. Инструмент подводится к контуру цапфы сбоку по полукругу с подачей обработки.
Сначала осуществляется подача на глубину обработки, после этого осуществляется
движение в плоскости. Обработка цапфы осуществляется в зависимости от
запрограммированного направления вращения обработки (противоход/синхронный
ход) по часовой или против часовой стрелки.
3. После однократного обхода цапфы инструмент выходит из контура по полукругу и
осуществляется подача на следующую глубину обработки.
4. Подвод к цапфе всегда осуществляется по полукругу с одним обходом. Этот процесс
повторяется до тех пор, пока не будет достигнута запрограммированная глубина
цапфы.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
545
Программирование технологических функций (циклы)
11.5 Фрезерование
Режим обработки
• Черновая обработка
При черновой обработке выполняется обход прямоугольной цапфы до достижения
запрограммированного чистового припуска.
• Чистовая обработка
Если запрограммирован чистовой припуск, то прямоугольная цапфа обходится до
достижения глубины Z1.
• Снятие фаски
При снятии фаски ломается кромка на верхнем крае прямоугольной цапфы.
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Цапфа Многогранник" и "Прямоу-
гольная цапфа".
Открывается окно ввода "Прямоугольная цапфа".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Токарная обработка
546
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
FZ
Подача на глубину (только для ∇ и ∇∇∇)
*
(только для G-ко-
да)
Опорная точка
Могут быть выбраны следующие различные положения опорной точки:
•
(центр)
•
(внизу слева)
(только для G-ко-
•
(внизу справа)
да)
•
(вверху слева)
•
(вверху справа)
Поверхность об-
• Торец C
работки
• Торец Y
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Позиция обра-
• Отдельная позиция
ботки
Фрезерование прямоугольного кармана на запрограммированной позиции
(X0, Y0, Z0).
• Образец позиции
Позиция с MCALL
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
547
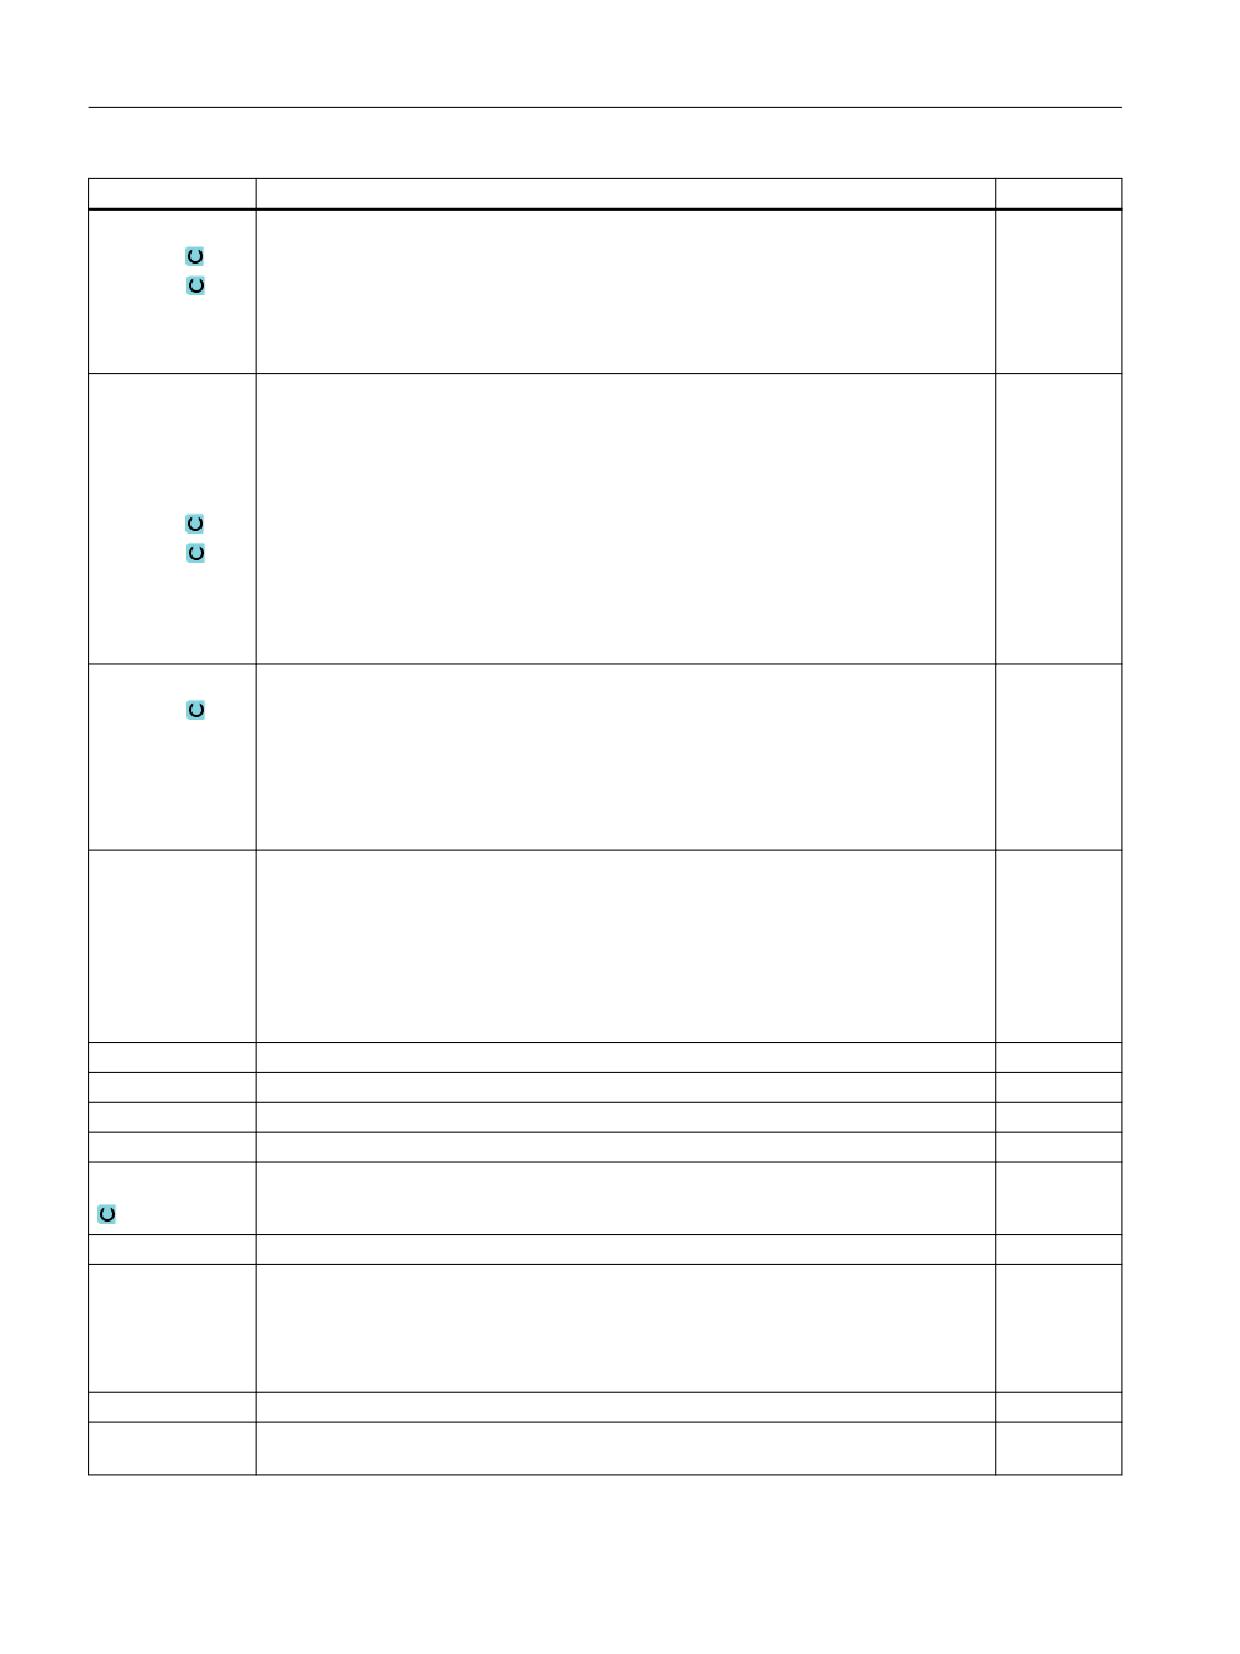
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
Z0
мм
ции)
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования для области обработки - (только отдельная позиция)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
ции)
Z0
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Диаметр цилиндра ∅ - (только для отдельной позиции)
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
градус
ции)
Y0
мм
Опорная точка Y - (только для отдельной позиции)
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Опорная точка X - (только для отдельной позиции)
ShopTurn)
W
Ширина цапфы
мм
L
Длина цапфы
мм
R
Угловой радиус
мм
α0
Угол поворота
градус
Z1
Глубина цапфы (абс.) или глубина относительно Z0 или X0 (инкр.) - (только для ∇ и
мм
∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск плоскости на длину (L) прямоугольной цапфы и ширину (W) пря-
мм
моугольной цапфы.
Меньший размер прямоугольной цапфы достигается посредством повторного вы-
зова цикла и программирования с уменьшенным чистовым припуском (только для
∇ и ∇∇∇).
UZ
Чистовой припуск на глубину (ось инструмента) - (только для ∇ и ∇∇∇)
мм
W1
Ширина цапфы-заготовки (важно для определения позиции подвода) - (только для
мм
∇ и ∇∇∇)
Токарная обработка
548
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
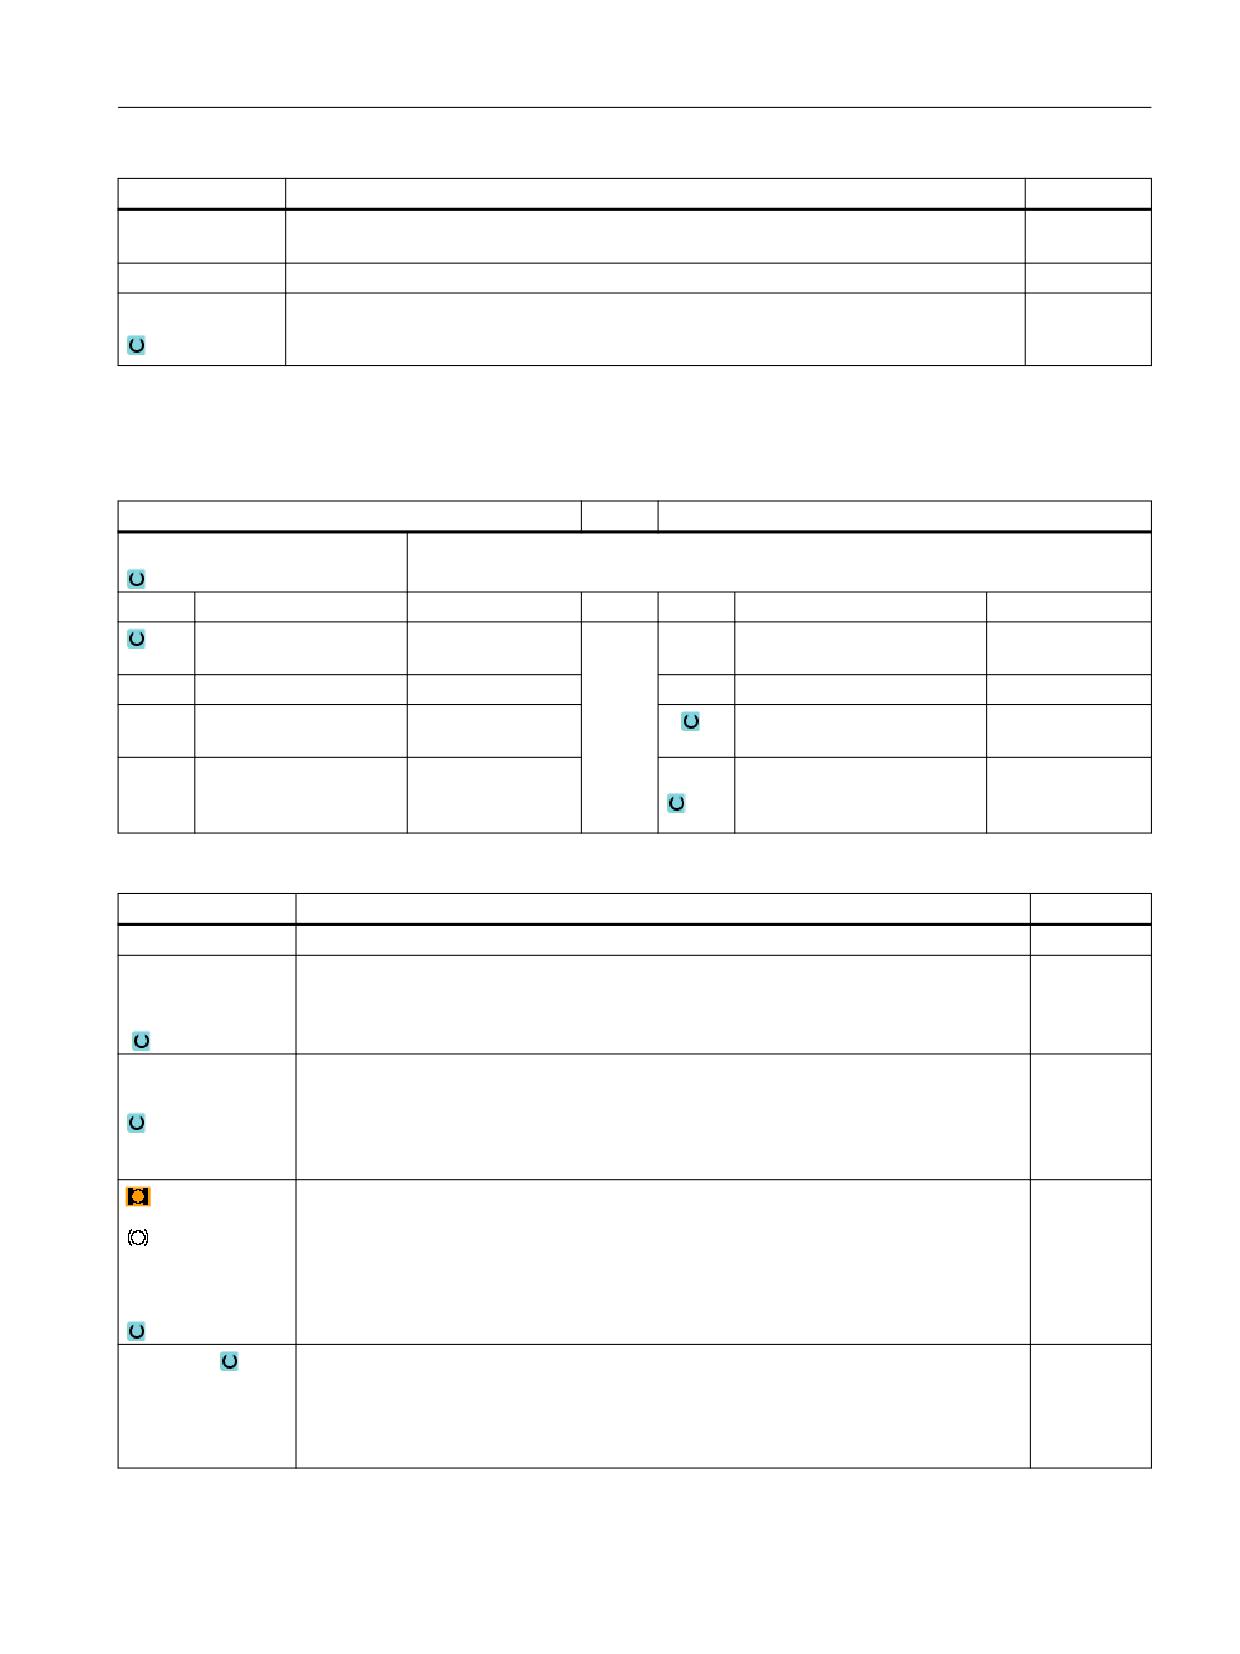
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
L1
Длина цапфы-заготовки (важно для определения позиции подвода) - (только для ∇
мм
и ∇∇∇)
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
FZ
Подача на глубину (только для ∇ и ∇∇∇)
*
Поверхность
• Торец C
обработки (только
• Торец Y
для ShopTurn)
• Боковая поверхность Y
Положение (толь-
• спереди (торец)
ко для ShopTurn)
• сзади (торец)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель (только для «торца Y / боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
549
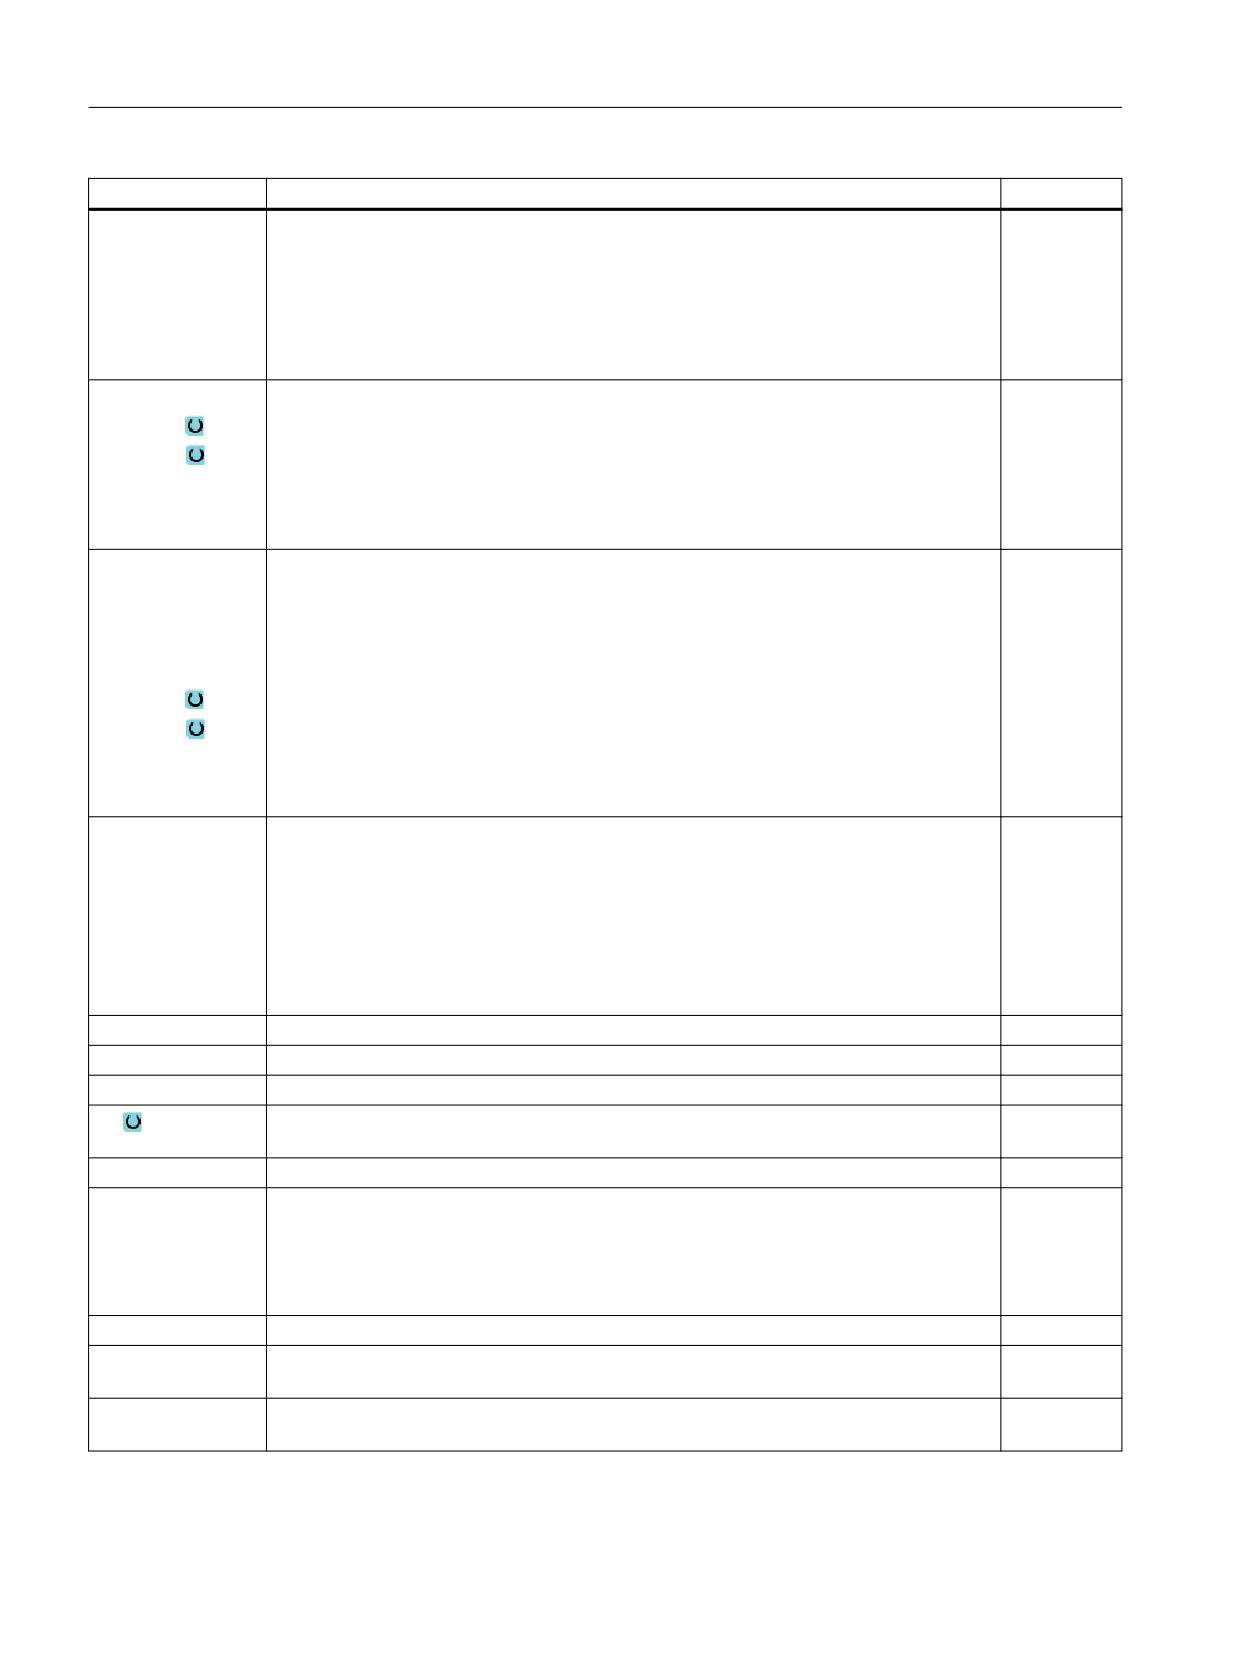
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
Опорная точка Z
мм
ShopTurn)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
мм
Опорная точка Z
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки
градус
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
X0
Опорная точка X
мм
(только для
ShopTurn)
W
Ширина цапфы
мм
L
Длина цапфы
мм
R
Угловой радиус
мм
Z1
Глубина цапфы (абс.) или глубина относительно Z0 или X0 (инкр.) - (только для ∇ и
мм
∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск плоскости на длину (L) прямоугольной цапфы и ширину (W)
мм
прямоугольной цапфы.
Меньший размер прямоугольной цапфы достигается посредством повторного вы-
зова цикла и программирования с уменьшенным чистовым припуском
(только для ∇ и ∇∇∇).
UZ
Чистовой припуск для глубины (ось инструмента) - (только для ∇ и ∇∇∇)
мм
W1
Ширина цапфы-заготовки (важно для определения позиции подвода) - (только для
мм
∇ и ∇∇∇)
L1
Длина цапфы-заготовки (важно для определения позиции подвода) - (только для ∇
мм
и ∇∇∇)
Токарная обработка
550
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
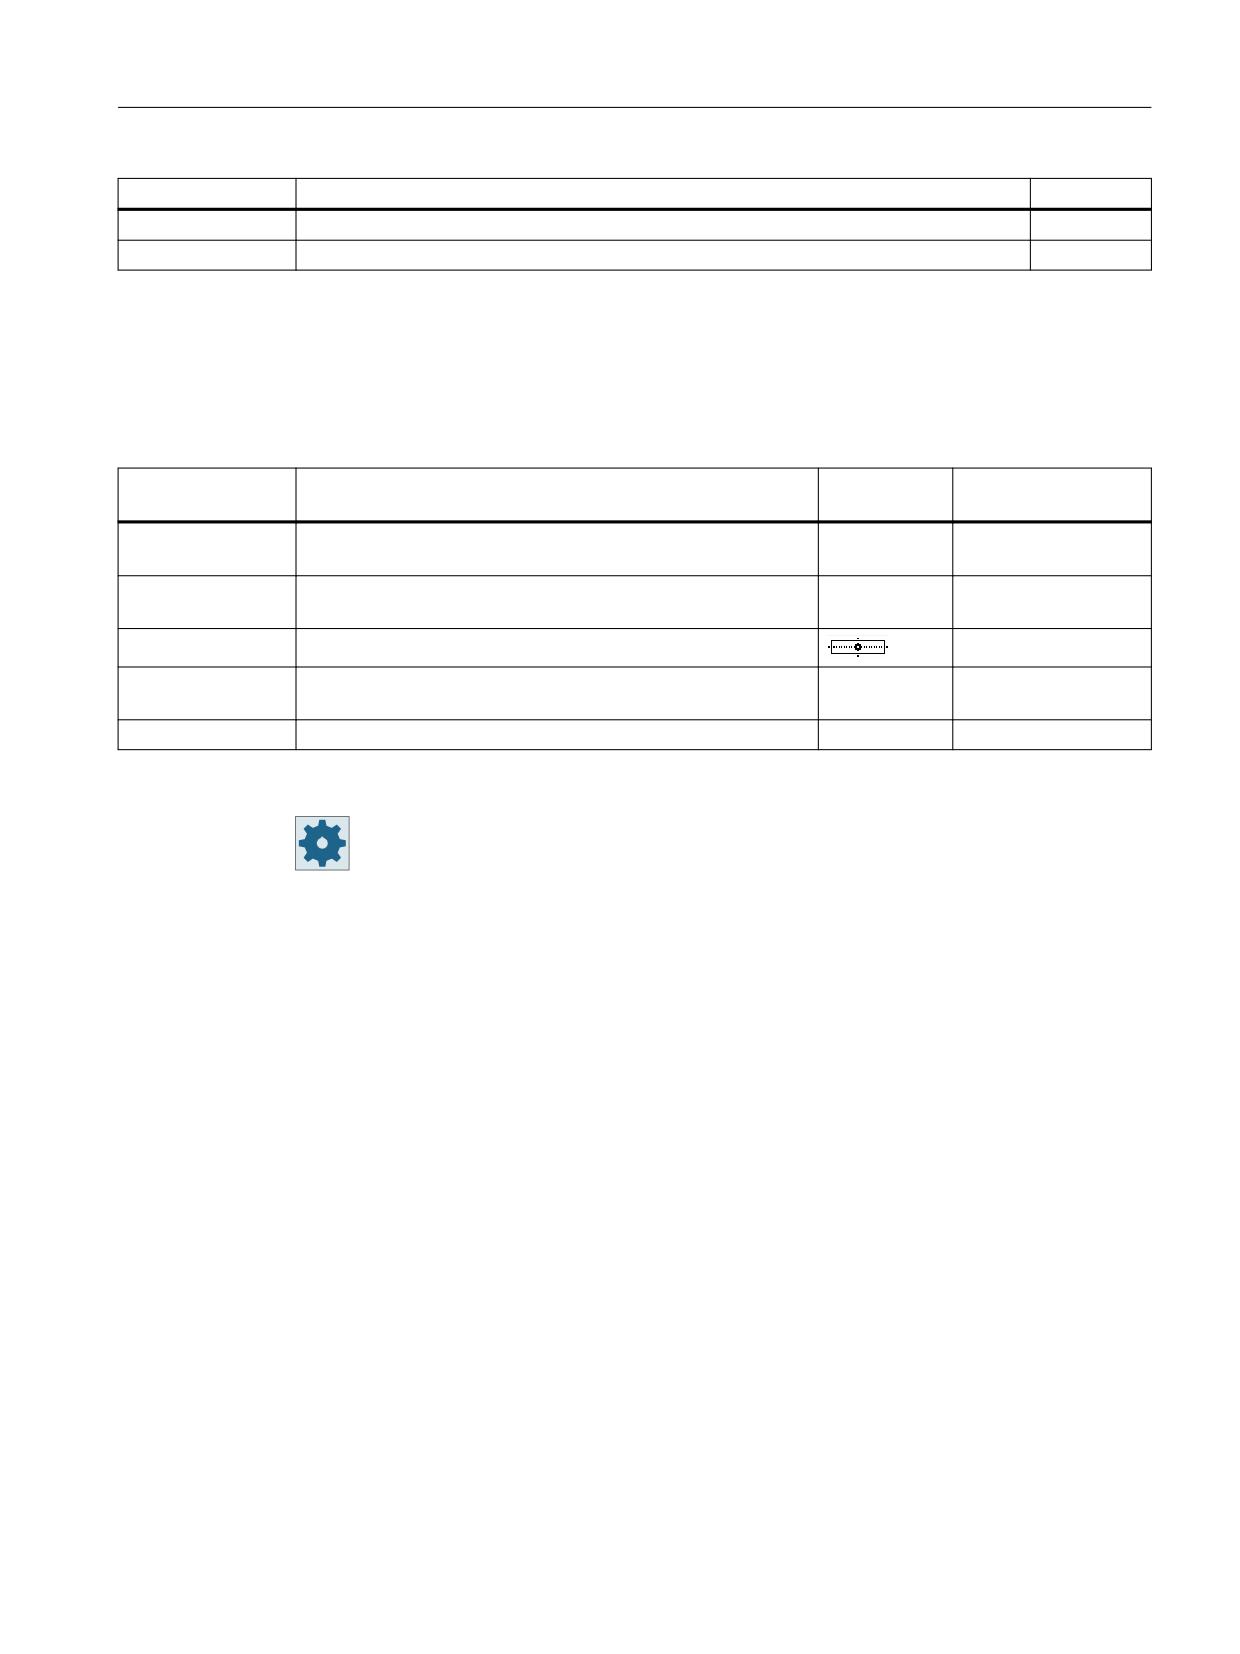
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
Позиция
Фрезерование прямоугольной цапфы на запрограммиро-
Отдельная
обработки
ванной позиции (X0, Y0, Z0).
позиция
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.5
Круговая цапфа (CYCLE77)
Функция
С помощью цикла "Круговая цапфа" можно фрезеровать различные круговые цапфы.
Дополнительно к желаемой круговой цапфе необходимо определить цапфу-заготовку.
Цапфа-заготовка определяет область, вне которой отсутствует материал, т.е движение
там осуществляется ускоренным ходом. Цапфа-заготовка не должна перекрывать
соседние цапфы-заготовки и автоматически устанавливается по центру готовой цапфы.
Круговая цапфа обрабатывается только одной подачей. Если необходимо осуществить
обработку с несколькими подачами, то необходимо запрограммировать функцию
"Круговая цапфа" несколько раз с постоянно уменьшаемым чистовым припуском.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
551
Программирование технологических функций (циклы)
11.5 Фрезерование
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние. Стартовая точка всегда лежит на
положительной оси Х.
2. Инструмент подводится к контуру цапфы сбоку по полукругу с подачей обработки.
Сначала осуществляется подача на глубину обработки, после этого осуществляется
движение в плоскости. Обработка круговой цапфы осуществляется в зависимости от
запрограммированного направления вращения обработки (противоход/синхронный
ход) по часовой или против часовой стрелки.
3. После однократного обхода круговой цапфы инструмент выходит из контура по
полукругу и осуществляется подача на следующую глубину обработки.
4. Подвод к круговой цапфе всегда осуществляется по полукругу с одним обходом. Этот
процесс повторяется до тех пор, пока не будет достигнута запрограммированная
глубина цапфы.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Токарная обработка
552
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
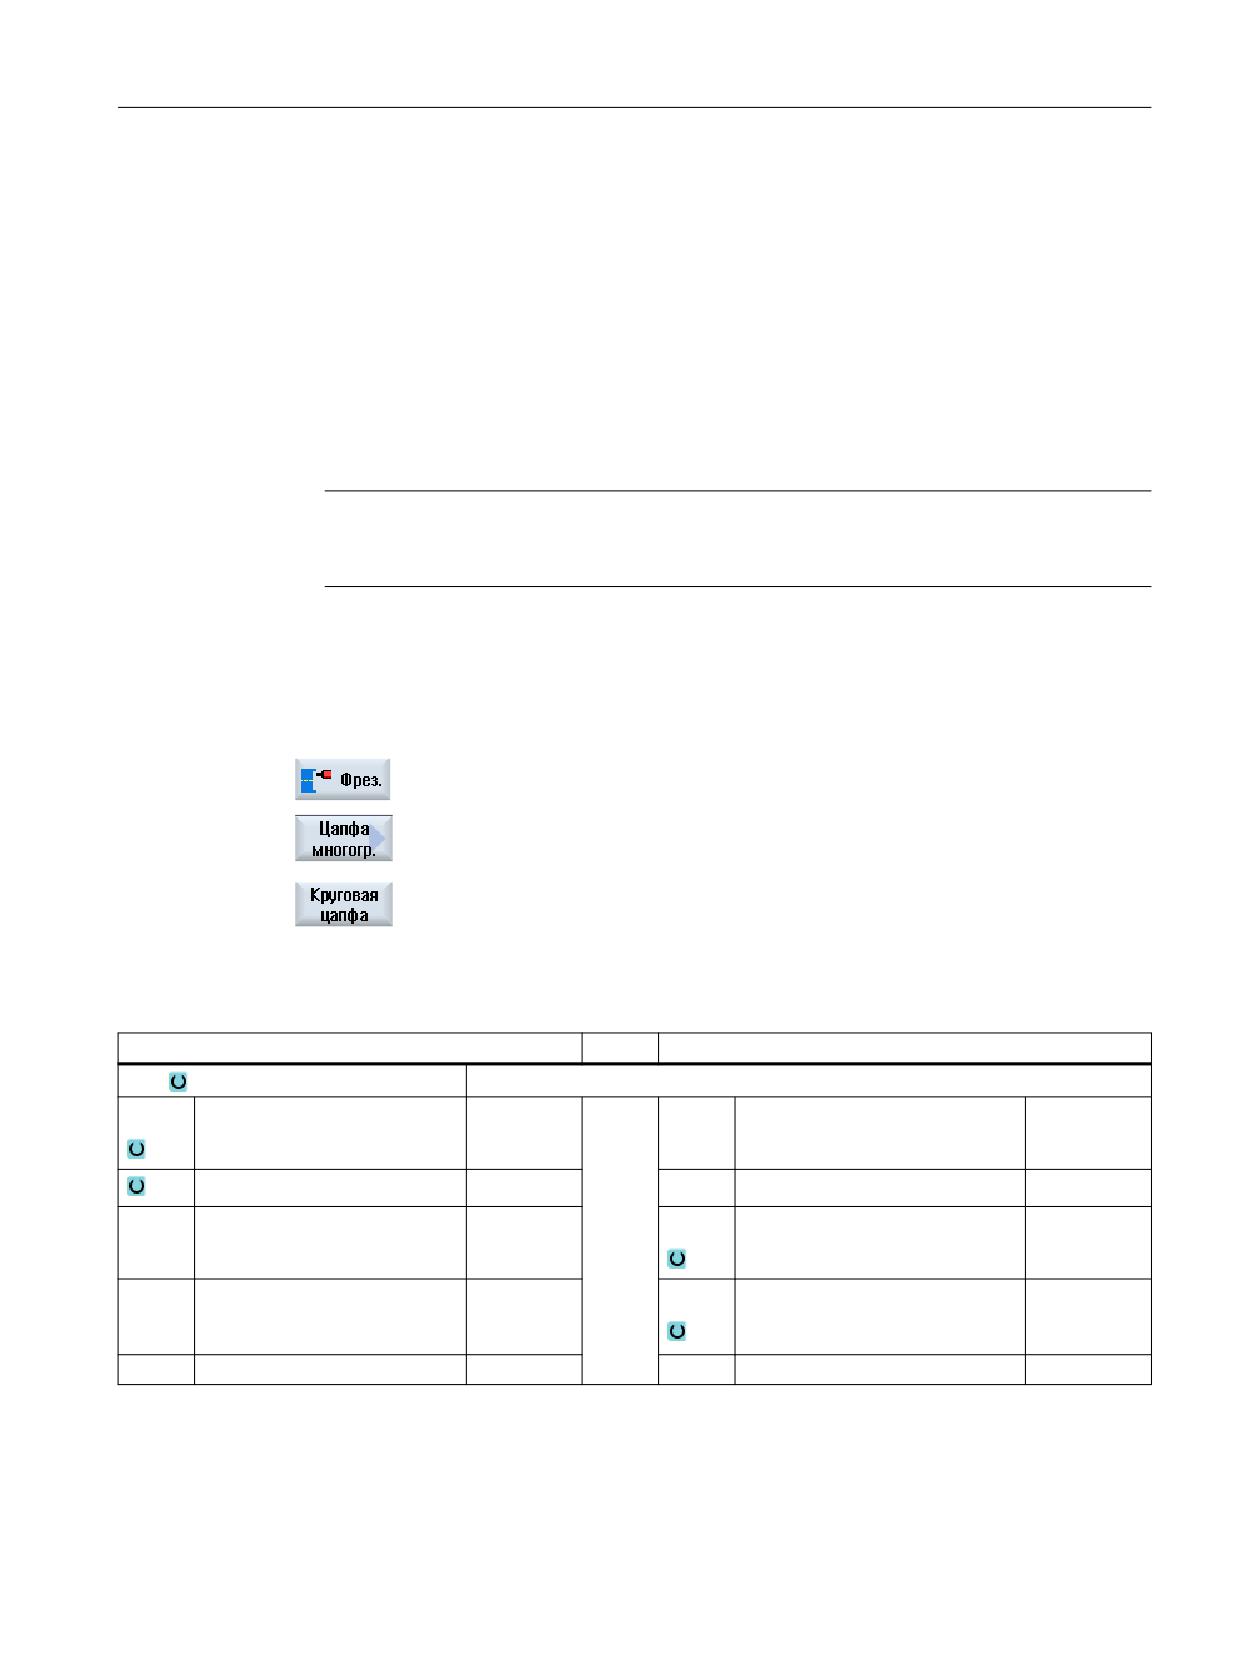
Программирование технологических функций (циклы)
11.5 Фрезерование
Режим обработки
При фрезеровании круговой цапфы режим обработки выбирается свободно:
• Черновая обработка
При черновой обработке осуществляется обход круговой цапфы до достижения
запрограммированного чистового припуска.
• Чистовая обработка
Если запрограммирован чистовой припуск, то круговая цапфа обходится до
достижения глубины Z1.
• Снятие фаски
При снятии фаски кромка ломается на верхнем краю круговой цапфы.
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Цапфа Многогранник" и "Круговая
цапфа".
Открывается окно ввода "Круговая цапфа".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
553
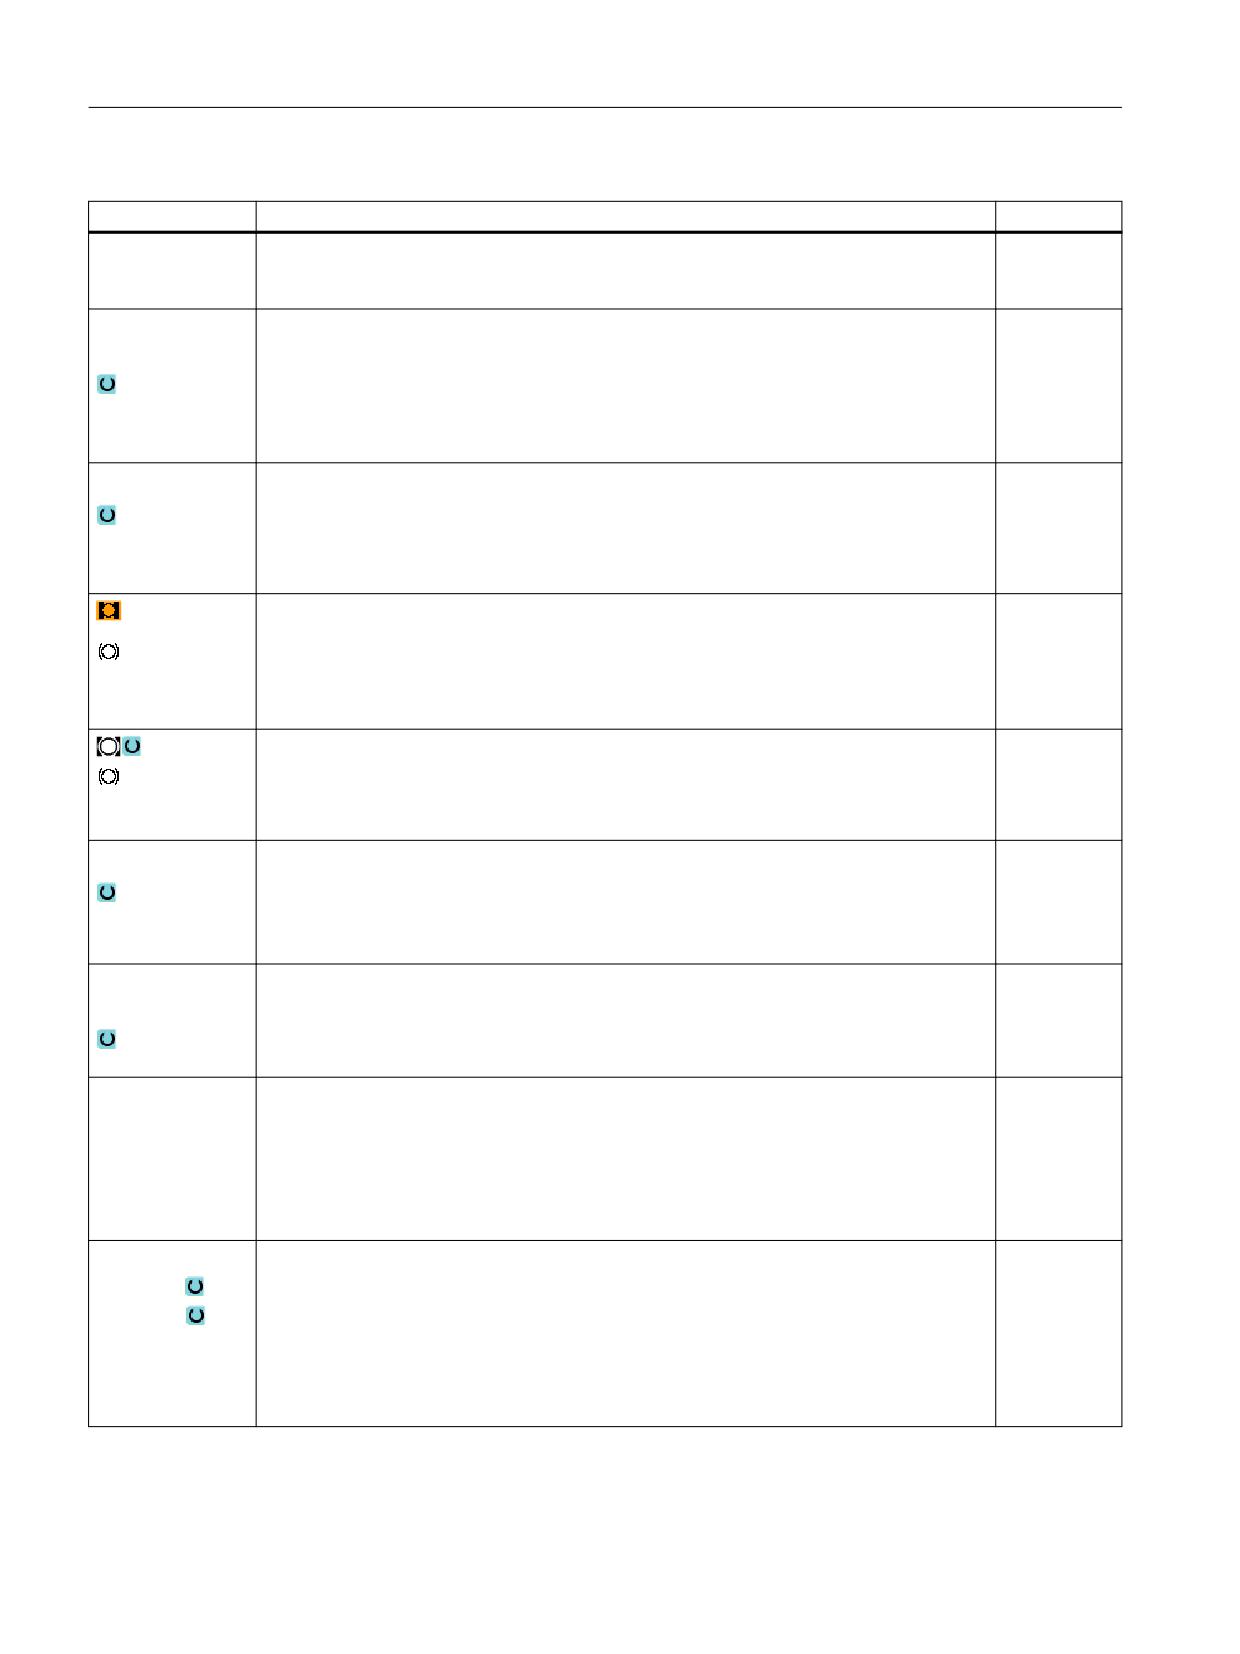
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
FZ
Подача на глубину
*
(только для G-ко-
да)
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Позиция обра-
• Отдельная позиция
ботки
Фрезерование круговой цапфы на запрограммированной позиции (X0, Y0, Z0).
• Образец позиции
Позиция с MCALL
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
ции)
Z0
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Токарная обработка
554
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
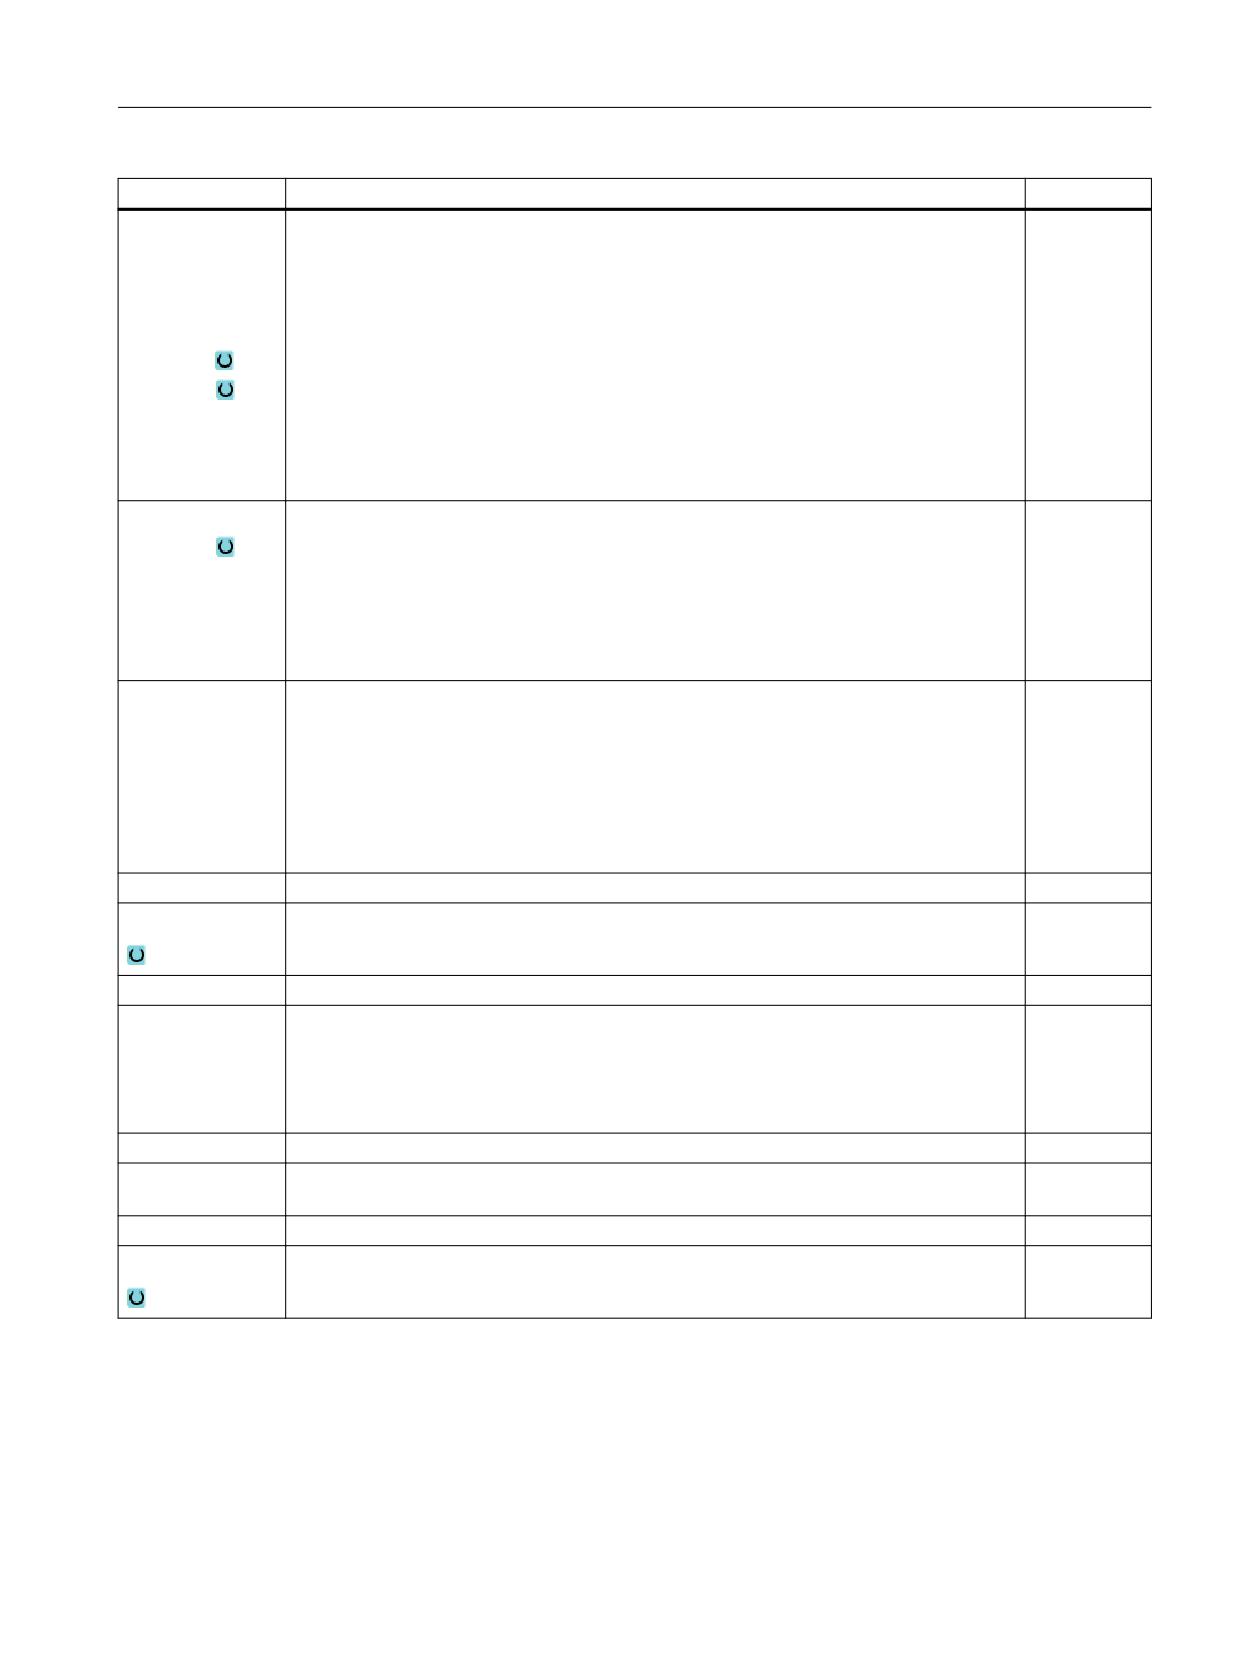
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования для области обработки - (только отдельная позиция)
Градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
ции)
Z0
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Диаметр цилиндра ∅ - (только для отдельной позиции)
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
градус
ции)
Y0
мм
Опорная точка Y - (только для отдельной позиции)
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Опорная точка X - (только для отдельной позиции)
ShopTurn)
∅
Диаметр цапфы
мм
Z1
Глубина цапфы (абс.) или глубина относительно Z0 или X0 (инкр.) - (только для ∇ и
мм
∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск плоскости на длину (L) круговой цапфы и ширину (W) круговой
мм
цапфы.
Меньший размер круговой цапфы достигается посредством повторного вызова
цикла и программирования с уменьшенным чистовым припуском (только для ∇ и
∇∇∇).
UZ
Чистовой припуск на глубину (ось инструмента) - (только для ∇ и ∇∇∇)
мм
∅1
Диаметр цапфы-заготовки (важно для определения позиции подвода) - (только для
мм
∇ и ∇∇∇)
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
(ZFS для поверхности обработки "торец C/Y" или XFS для "боковой поверхности C/Y")
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
555
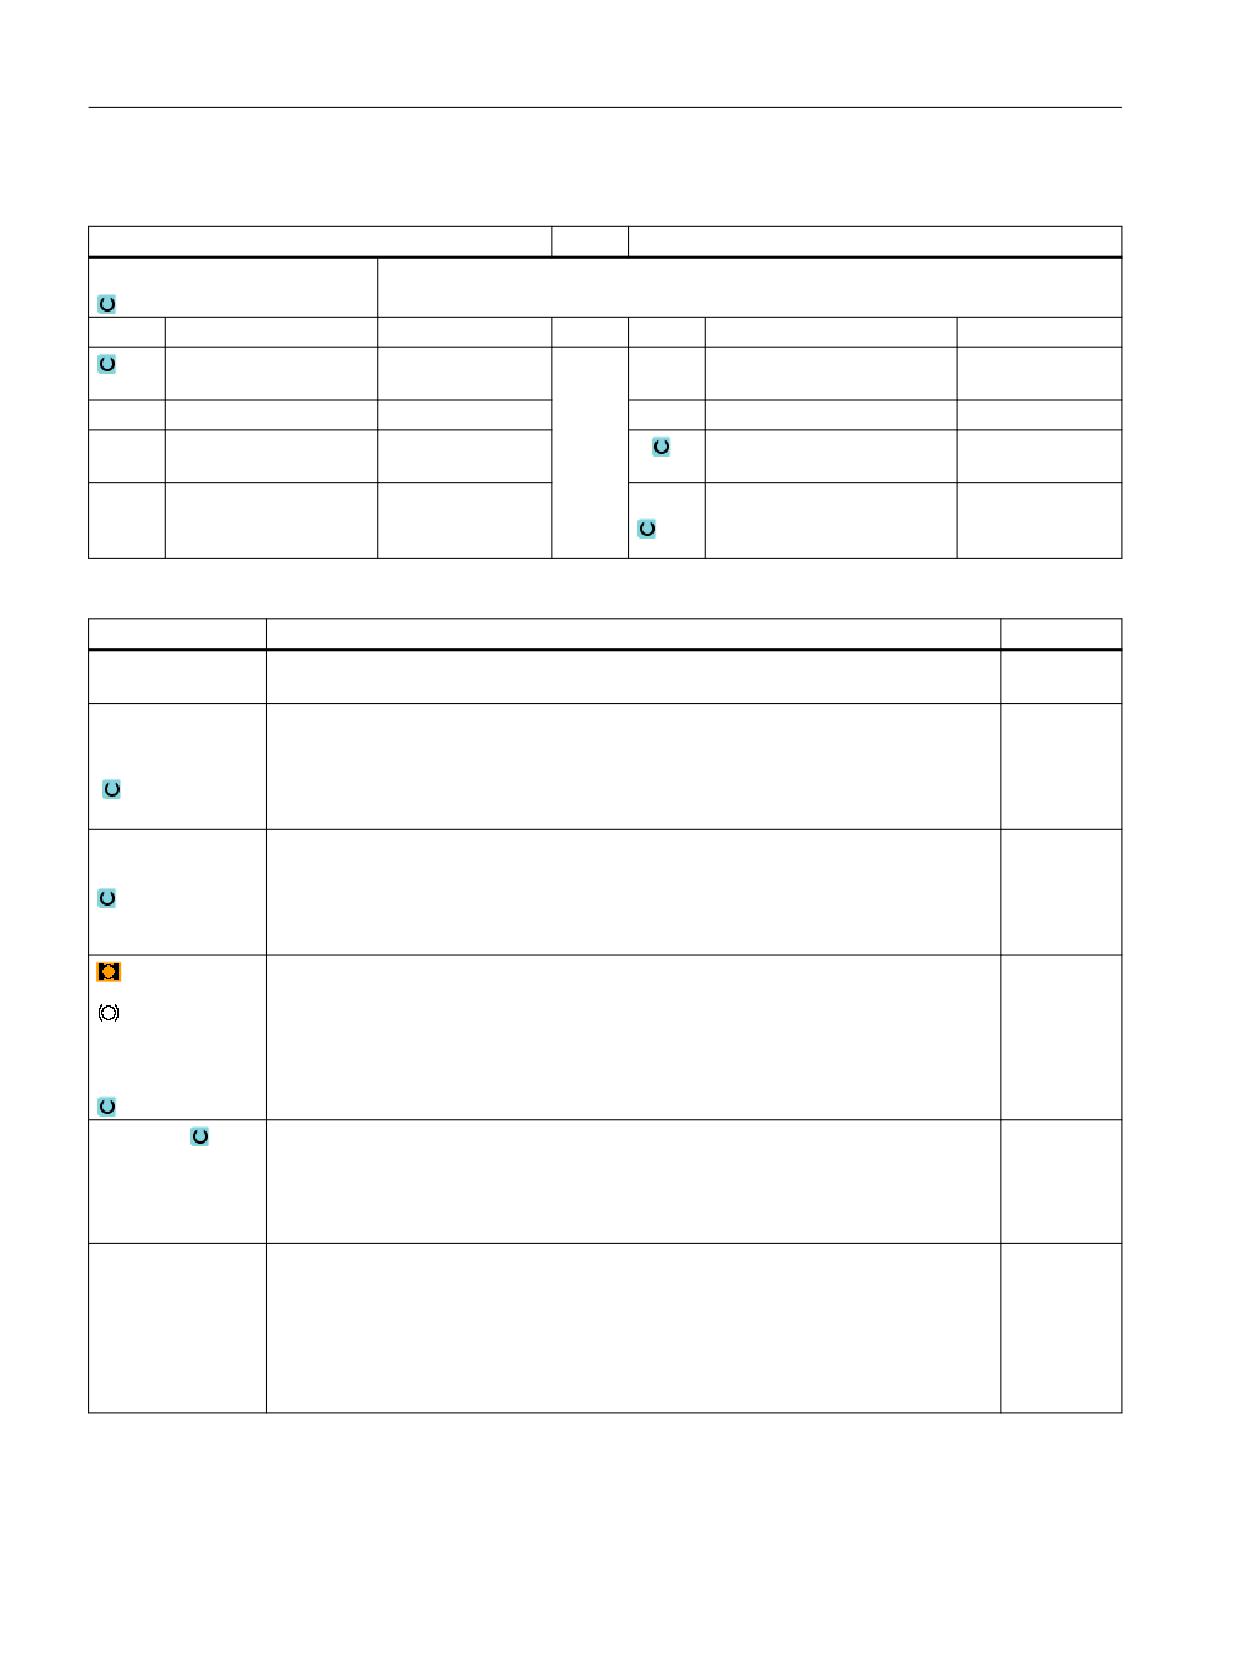
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
FZ (только для G-
Подача на глубину
*
кода)
Поверхность
• Торец C
обработки (только
• Торец Y
для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Положение (толь-
• спереди (торец)
ко для ShopTurn)
• сзади (торец)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель (только для «торца Y / боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Токарная обработка
556
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
Опорная точка Z
мм
ShopTurn)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка X или опорная точка «Полярный угол»
мм или
градус
Z0 (только для
Опорная точка Z
мм
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или гра-
дус
Z0
Опорная точка Z
мм
X0 (только для
Диаметр цилиндра ∅
ShopTurn)
мм
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки
градус
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
X0
Опорная точка X
мм
(только для
ShopTurn)
∅1
Диаметр цапфы-заготовки (важно для определения позиции подвода) - (только
мм
для ∇ и ∇∇∇)
∅
Диаметр цапфы
мм
Z1
Глубина цапфы (абс.) или глубина относительно Z0 или X0 (инкр.) - (только для ∇ и
мм
∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск плоскости на длину (L) прямоугольной цапфы и ширину (W)
мм
прямоугольной цапфы.
Меньший размер прямоугольной цапфы достигается посредством повторного вы-
зова цикла и программирования с уменьшенным чистовым припуском
(только для ∇ и ∇∇∇).
UZ
Чистовой припуск для глубины (ось инструмента) - (только для ∇ и ∇∇∇)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
(ZFS для поверхности обработки «торец C/Y» или XFS для «боковой поверхности
C/Y»)
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
557
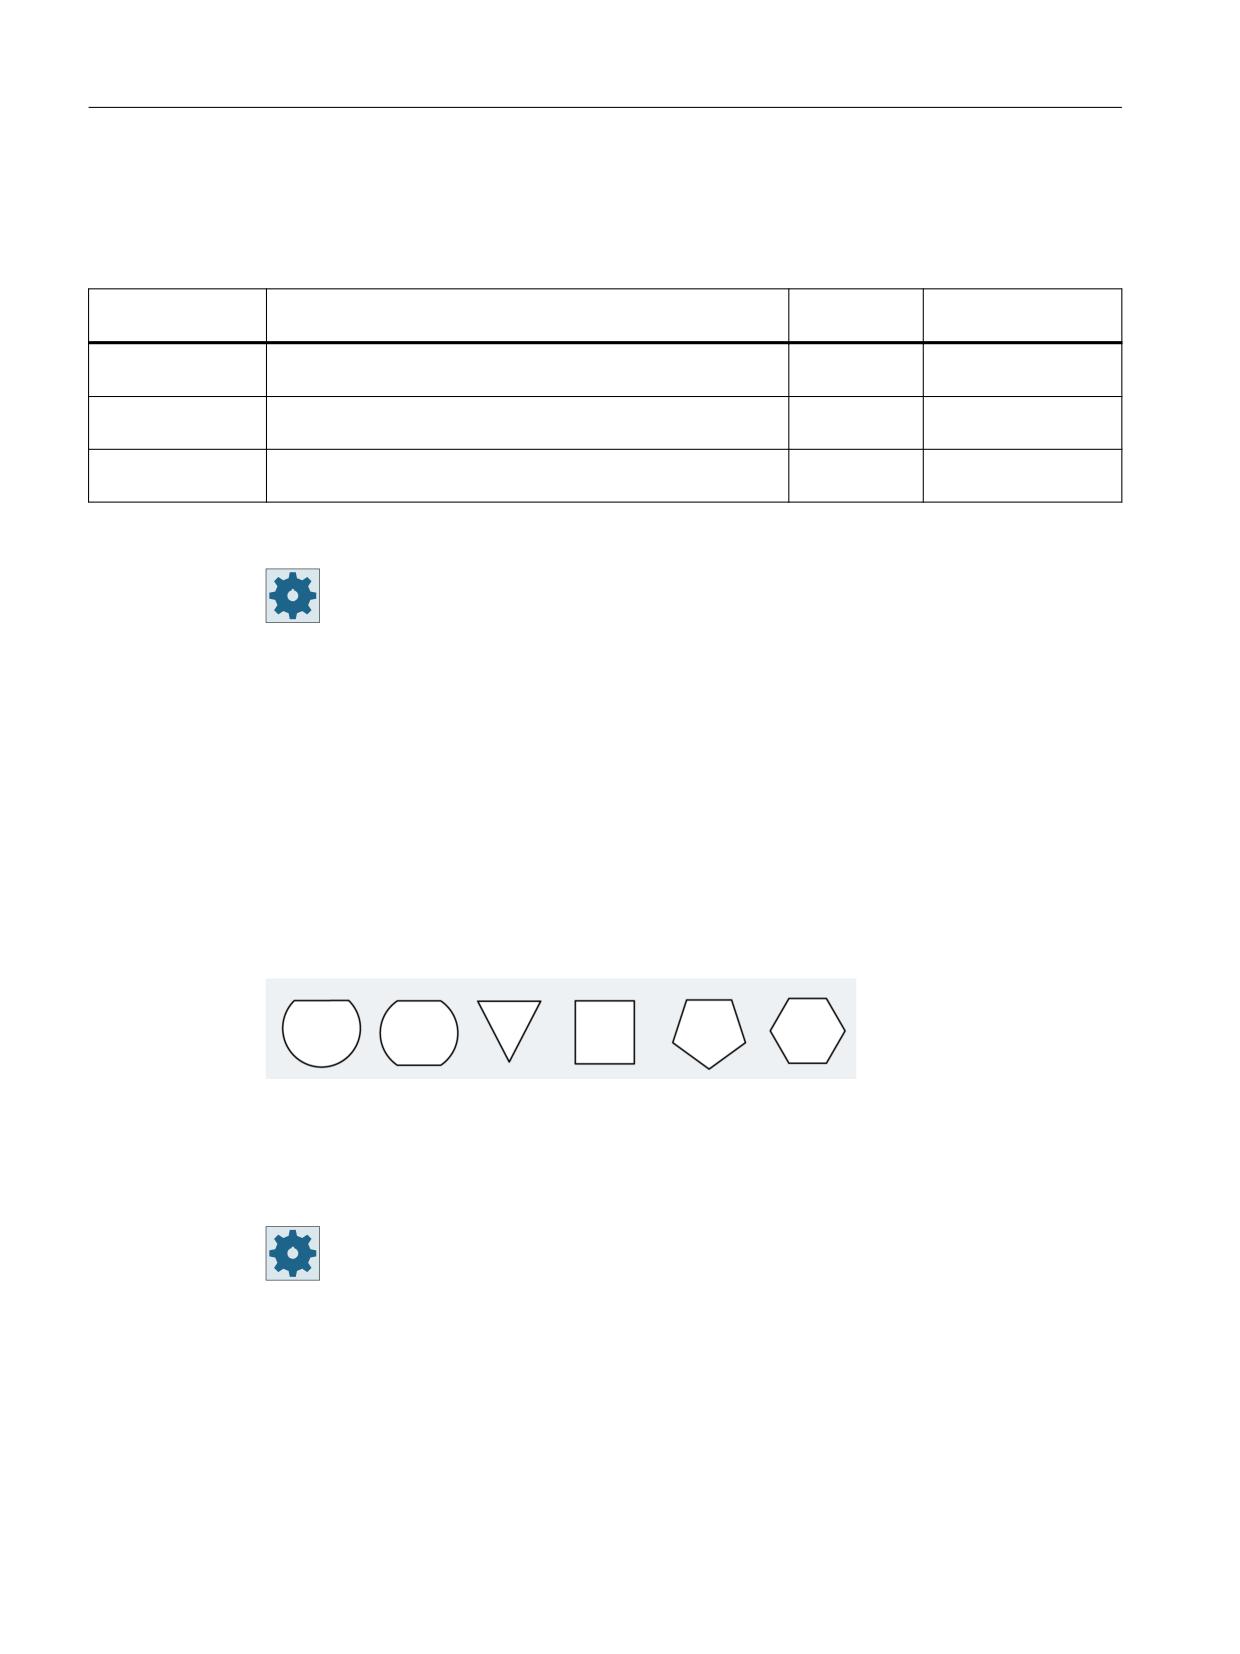
Программирование технологических функций (циклы)
11.5 Фрезерование
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Позиция
Фрезерование круговой цапфы на запрограммированной
Отдельная
обработки
позиции (X0, Y0, Z0).
позиция
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.6
Многогранник (CYCLE79)
Функция
С помощью цикла "Многогранник" можно фрезеровать многогранник с любым числом
граней.
При этом среди прочего доступны следующие формы с или без углового радиуса или
фаски:
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
558
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние.
2. Инструмент подводится к многограннику по четверти круга с подачей обработки.
Сначала осуществляется подача на глубину обработки, после этого осуществляется
движение в плоскости. Обработка многогранника осуществляется в зависимости от
запрограммированного направления вращения обработки (противоход/синхронный
ход) по часовой или против часовой стрелки.
3. Если первая плоскость обработана, то инструмент отводится от контура по четверти
круга и осуществляется подача на следующую глубину обработки.
4. Снова осуществляется подвод к многограннику по четверти круга. Этот процесс
повторяется до тех пор, пока не будет достигнута запрограммированная глубина
многогранника.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Примечание
Обработка многогранника с более чем двумя гранями осуществляется по спирали, у
одно- и двухгранника каждая грань обрабатывается отдельно.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
559
Программирование технологических функций (циклы)
11.5 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Цапфа Многогранник" и "Много-
гранник".
Открывается окно ввода "Многогранник".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
(только для
ShopTurn)
Положение
• спереди
• сзади
(только для
ShopTurn)
Зажать/разжать шпиндель (только для Торец Y)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
560
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
содержание .. 6 7 8 9 ..