содержание .. 4 5 6 7 ..
SINUMERIK 840D sl. Токарная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 6
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
10.19
Пример: Стандартная обработка
Общая информация
Пример ниже описывается подробно как программа ShopTurn. Создание программы в G-
кодах осуществляется сходным образом, но при этом необходимо учесть некоторые
различия.
Если скопировать приведенную ниже программу в G-кодах, загрузить ее в СЧПУ и
открыть в редакторе, то можно повторить отдельные шаги программы.
Изготовитель станка
При этом обязательно следователь указаниям изготовителя станка.
Инструменты
В управлении инструментом имеются следующие инструменты:
Schrupper_80
80°, R0.6
Schrupper_55
55°, R0.4
Чистовой инструмент 35°, R0.4
резец
Ширина плоскости 4
Gewindestahl_2
Bohrer_D5
∅5
Fräser_D8
∅8
Согласовать параметры резания с используемыми инструментами и конкретными
условиями использования на станке.
Заготовка
Размеры: ∅90 × 120
Материал: алюминий
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
351
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
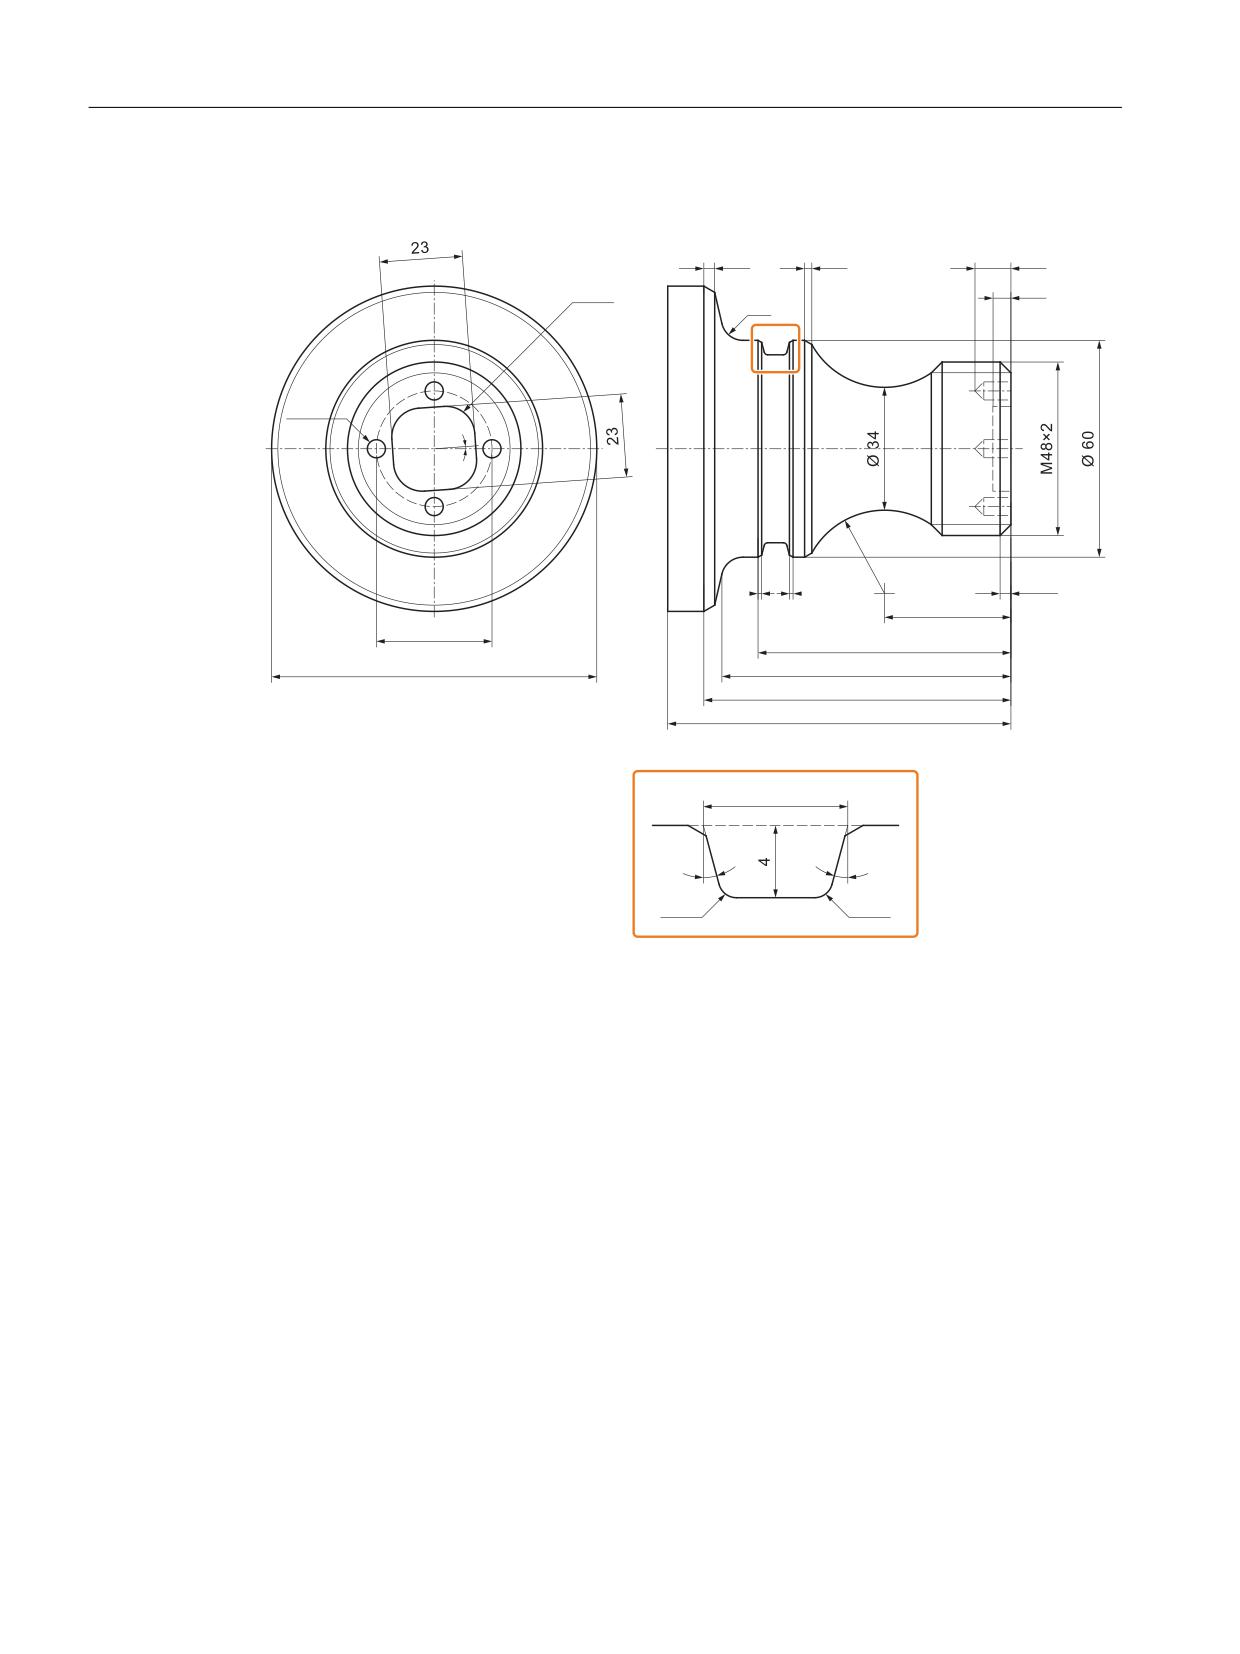
10.19.1
Чертеж детали
)6
)6
5
5
;
r
5
)6 )6
r
;
r
r
5
5
10.19.2
Программирование
1. Заголовок программы
1.
Определить заготовку.
Единица измерения мм
Заготовка
Цилиндр
XA
90 абс.
ZA
+1.0 абс.
ZI
-120 абс.
ZB
-100 абс.
Отвод
прост.
XRA
2 инкр.
ZRA
5 инкр.
Токарная обработка
352
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
Точка смены инстру-
MCS
мента
XT
160 абс.
ZT
409 абс.
SC
1
S1
4000 об/мин
Направление враще-
Синхрон-
ния обработки
ный ход
2.
Нажать программную клавишу "Применить".
Появляется технологическая карта. Заголовок программы и конец
программы созданы как кадры программы.
Конец программы определен автоматически.
2. Цикл обработки резанием для поперечной обточки
1.
Нажать программные клавиши "Токарная обработка" и
"Обработка резанием".
2.
Выбрать стратегию обработки.
3.
Ввести следующие технологические параметры:
T Schrupper_80
D1
F 0.300 мм/об
V 350 м/мин
4.
Ввести следующие параметры:
Обработка
Черновая обработка
(∇)
Положение
Направление
поперечное (параллельно оси X)
X0
90 абс.
Z0
2 абс.
X1
-1.6 абс.
Z1
0 абс.
D
2 инкр.
UX
0 инкр.
UZ
0.1 инкр.
5.
Нажать программную клавишу "Применить".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
353
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
3. Ввод контура заготовки с помощью контурного вычислителя
1.
Нажать программные клавиши "Контурная обточка" и "Новый кон-
тур".
Открывается окно ввода "Новый контур".
2.
Ввести имя контура (здесь: Kont_1).
Вычисленный как код ЧПУ контур записывается как внутренняя под-
программа между меткой начала и меткой конца, который содержит
введенное имя контура.
3.
Нажать программную клавишу "Применить".
Открывается окно ввода "Стартовая точка".
4.
Создать начальную точку контура.
Х
60 абс.
Z
0 абс.
5.
Нажать программную клавишу "Применить".
6.
Ввести следующие элементы контура и подтвердить каждый ввод
программной клавишей "Применить".
6.1
Z
-40 абс.
6.2
Х
80 абс.
Z
-45 абс.
6.3
Z
-65 абс.
6.4
Х
90 абс.
Z
-70 абс.
6.5
Z
-95 абс.
6.6
Х
0 абс.
6.7
Z
0 абс.
6.8
Х
60 абс.
Z
0 абс.
Токарная обработка
354
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
7.
Нажать программную клавишу "Применить".
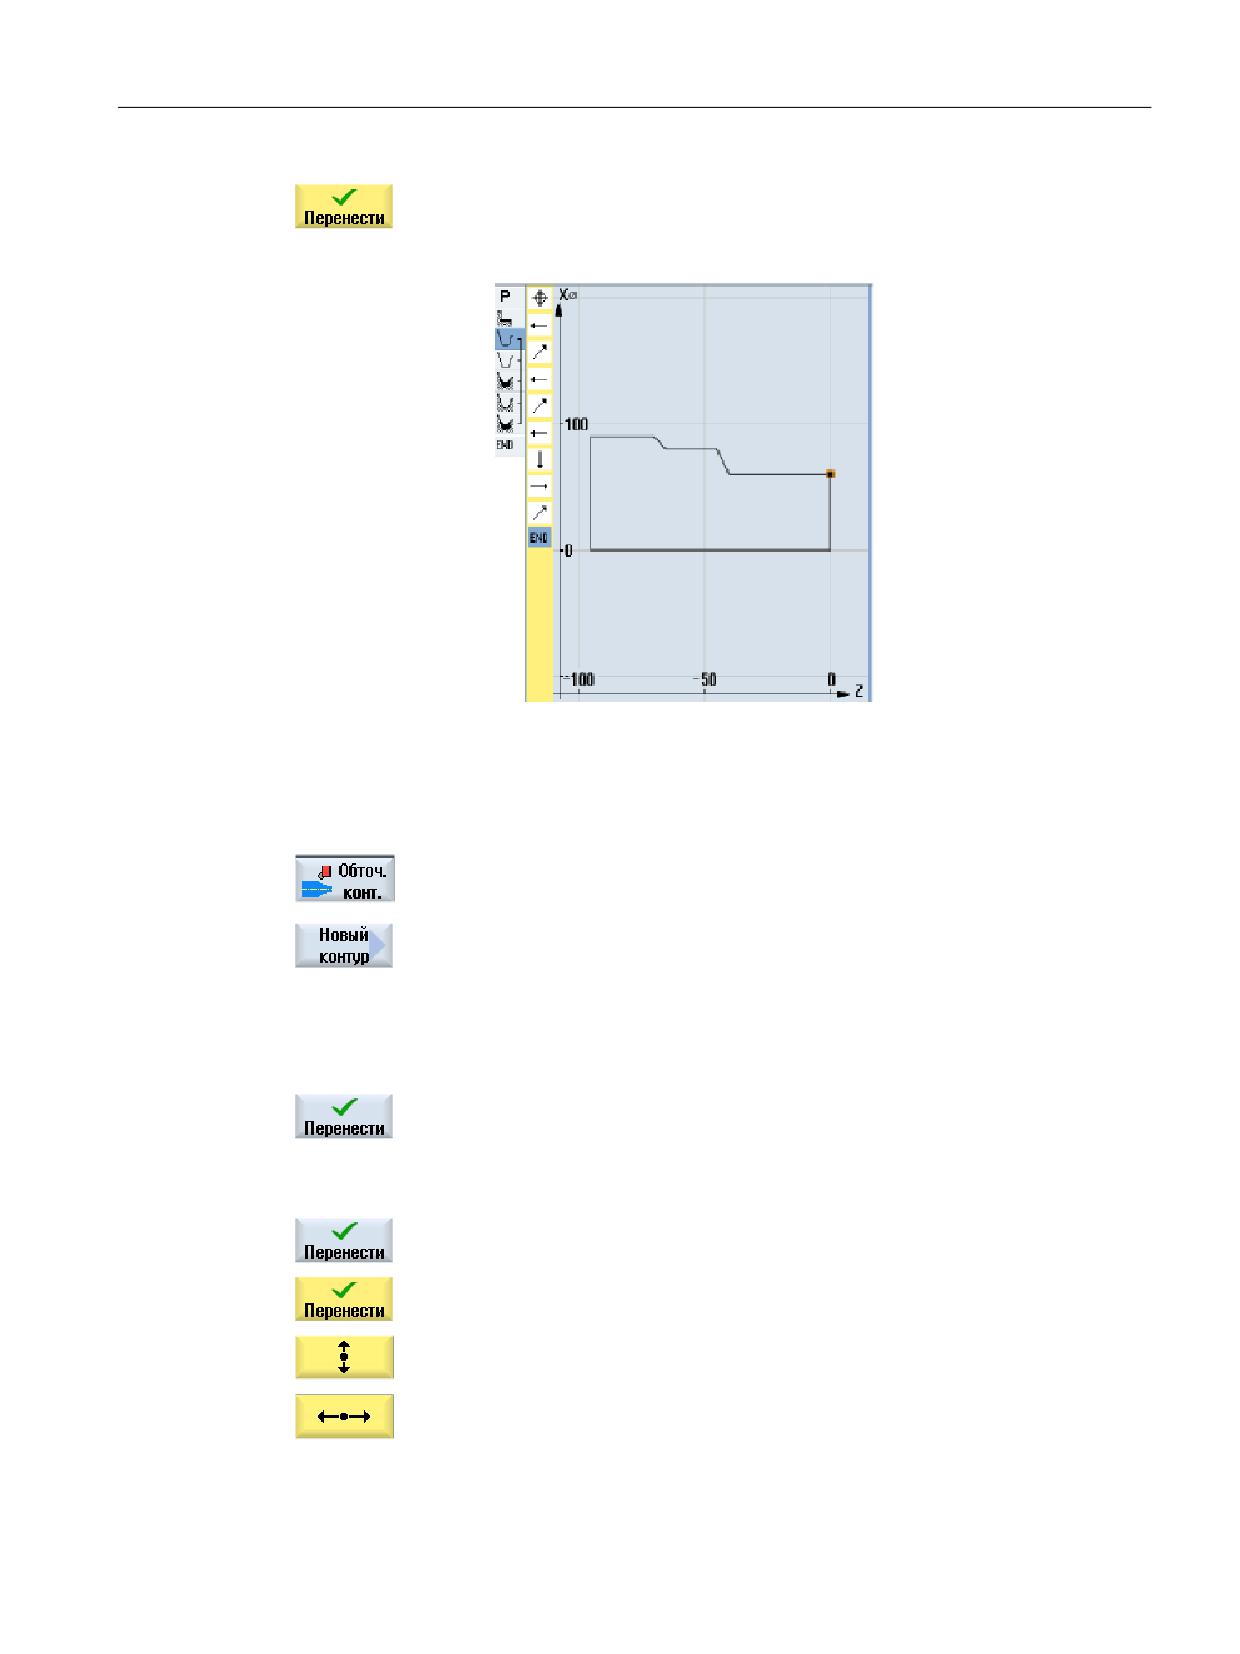
Ввод контура заготовки необходим только при использовании пред-
варительно обработанной заготовки.
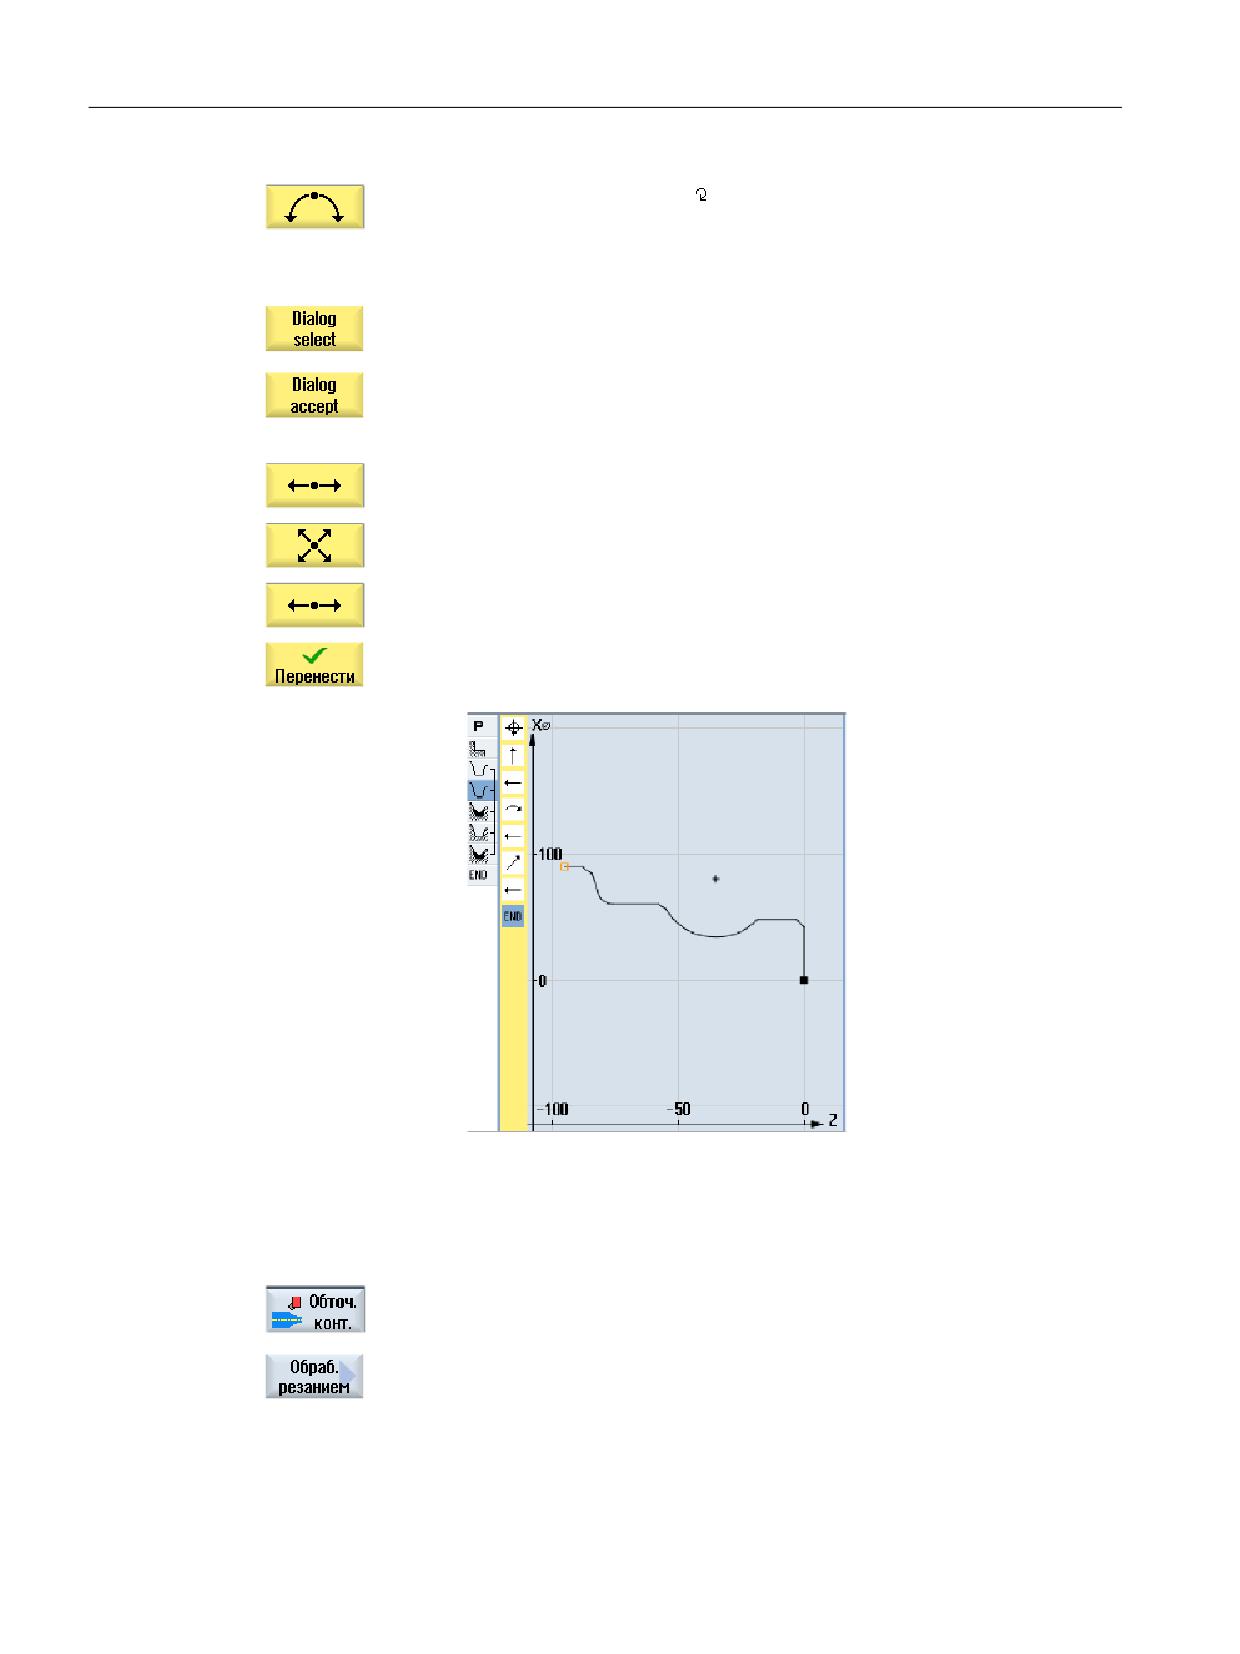
Контур заготовки
4. Ввод готовой детали с помощью контурного вычислителя
1.
Нажать программные клавиши "Контурная обточка" и "Новый кон-
тур".
Открывается окно ввода "Новый контур".
2.
Ввести имя контура (здесь: Kont_2).
Вычисленный как код ЧПУ контур записывается как внутренняя под-
программа между меткой начала и меткой конца, который содержит
введенное имя контура.
3.
Нажать программную клавишу "Применить".
Открывается окно ввода "Начальная точка".
4.
Определить начальную точку контура.
Х
0 абс.
Z
0 абс.
5.
Нажать программную клавишу "Применить".
6.
Ввести следующие элементы контура и подтвердить каждый ввод
программной клавишей "Применить".
6.1
Х
48 абс.
FS
3
6.2
α2
90°
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
355
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
6.3
Направление вра-
щения
R
23 абс.
Х
60 абс.
K
-35 абс. I
80
абс.
После этого поля ввода не активны.
6.4
Осуществить с помощью программной клавиши "Диалог выбора"
выбор необходимого элемента контура и подтвердить программной
клавишей "Применить диалог". Поля ввода снова активны. Ввести
следующие параметры.
FS
2
6.5
Z
-80 абс.
R
6
6.6
Х
90 абс.
Z
-85 абс.
FS 3
6.7
Z
-95 абс.
7.
Нажать программную клавишу "Применить".
Контур готовой детали
5. Обработка резанием (черновая обработка)
1.
Нажать программные клавиши "Контурная обточка" и "Обработка
резанием".
Открывается окно ввода "Обработка резанием".
2.
Ввести следующие технологические параметры:
T Schrupper 80 D1
F 0.350 мм/об
V 400 м/мин
Токарная обработка
356
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
3.
Ввести следующие параметры:
Обработка
Черновая обработка (∇)
Направление обработ- продольная
ки
Положение
снаружи
Направление обработ-
ки
(от торцовой к задней стороне)
D
4.000 инкр.
Глубина резания
UX
0.4 инкр.
UZ
0.2 инкр.
DI
0
BL
Цилиндр
XD
0 инкр.
ZD
0 инкр.
Поднутрения
нет
Ограничение
нет
4.
Нажать программную клавишу "Применить".
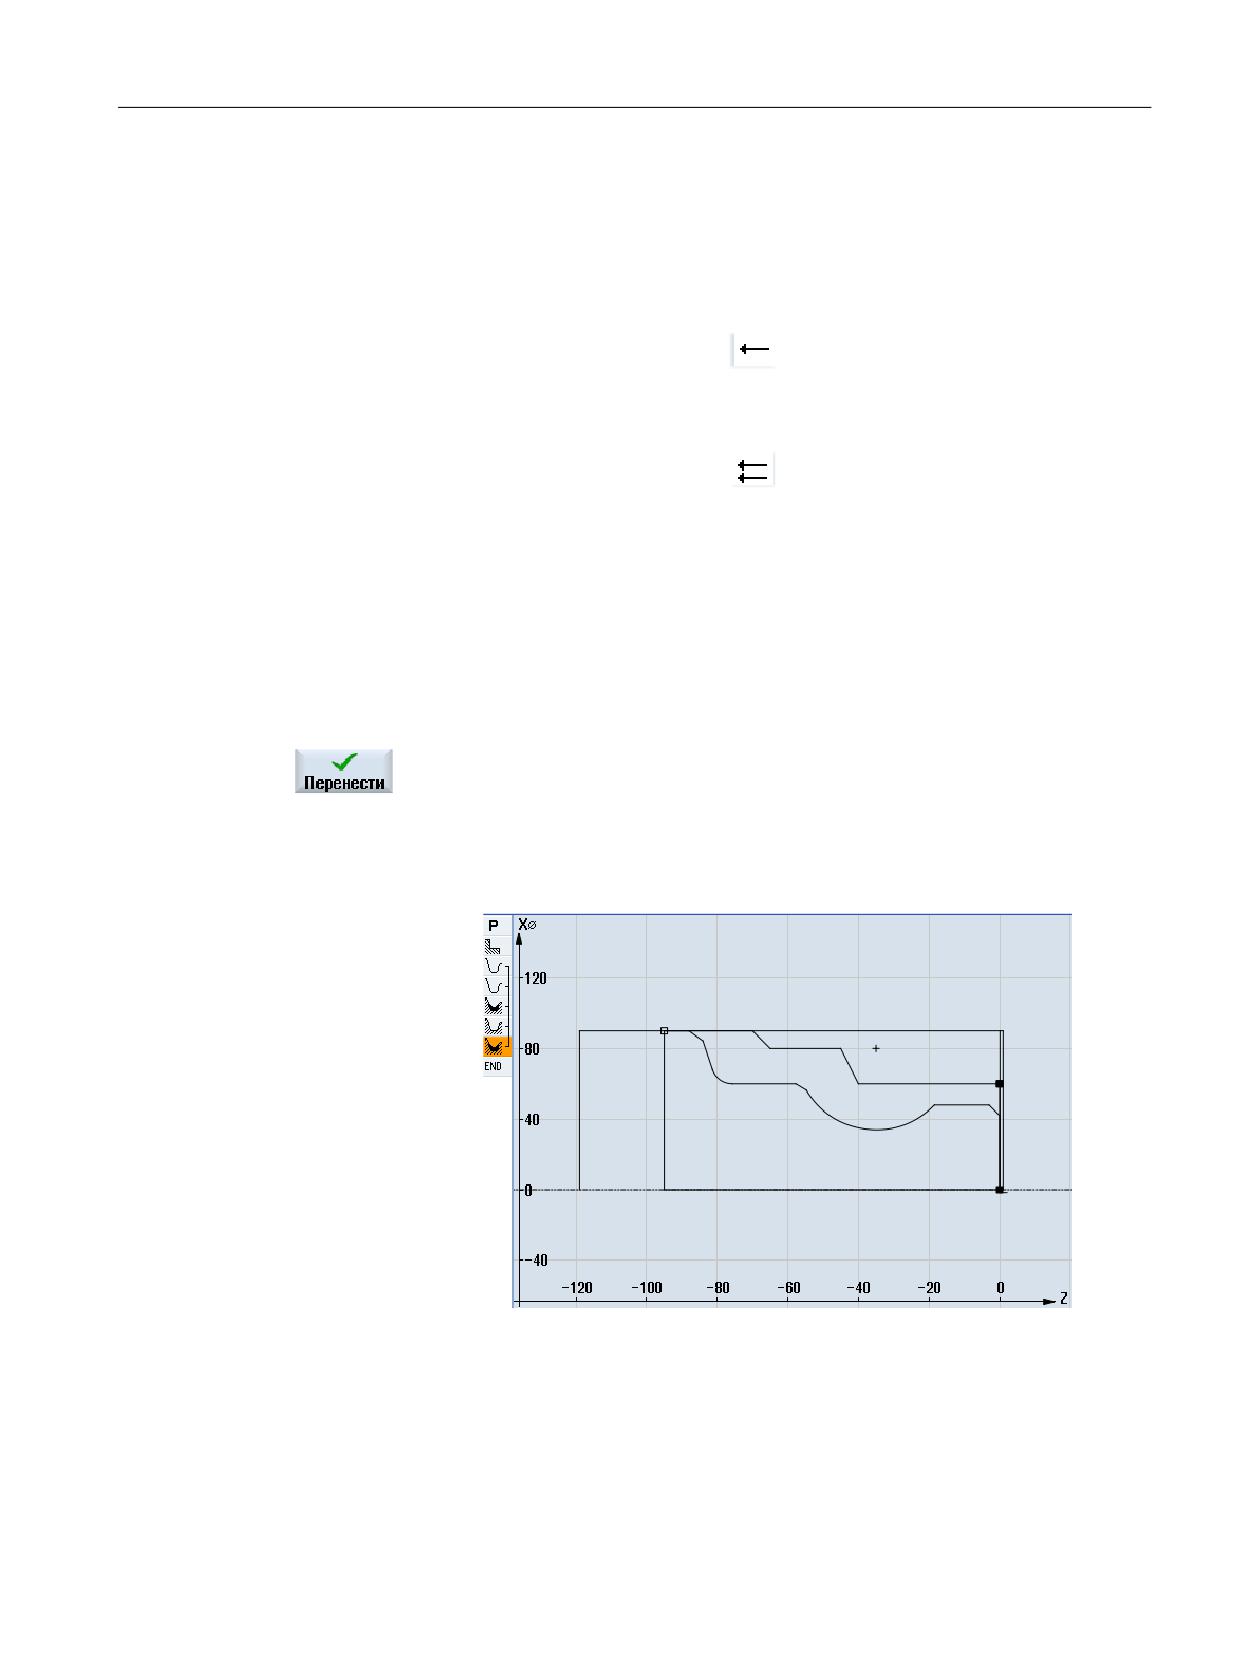
Если используется запрограммированная в "KONT_1" заготовка, то
выбрать в параметре "BL" вместо "Цилиндр" описание заготовки
"Контур". При выборе "Цилиндр" обработка резанием осуществляет-
ся из цельного материала.
Контур резания
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
357
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
6. Удаление остаточного материала
1.
Нажать программные клавиши "Токарная обработка контура" и "Об-
работка резанием остатков".
Открывается окно ввода "Обработка резанием остаточного материа-
ла".
2.
Ввести следующие технологические параметры:
T Schrupper_55 D1
F 0.35 мм/об
V 400 м/мин
3.
Ввести следующие параметры:
Обработка
Черновая обработка (∇)
Направление обработ- продольная
ки
Положение
снаружи
Направление обработ-
ки
D
2 инкр.
Глубина резания
UX
0.4 инкр.
UZ
0.2 инкр.
DI
0
Поднутрения
да
FR
0.200 мм/об
Ограничение
нет
4.
Нажать программную клавишу "Применить".
7. Обработка резанием (чистовая обработка)
1.
Нажать программные клавиши "Контурная обточка" и "Обработка
резанием".
Открывается окно ввода "Обработка резанием".
2.
Ввести следующие технологические параметры:
T Schlichter D1
F 0.1 мм/об
V 450 м/мин
3.
Ввести следующие параметры:
Обработка
Чистовая обработка
(∇∇∇)
Направление обработ- продольная
ки
Положение
снаружи
Токарная обработка
358
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
Направление обработ-
ки
(от торцовой к задней стороне)
Припуск
нет
Поднутрения
да
Ограничение
нет
4.
Нажать программную клавишу "Применить".
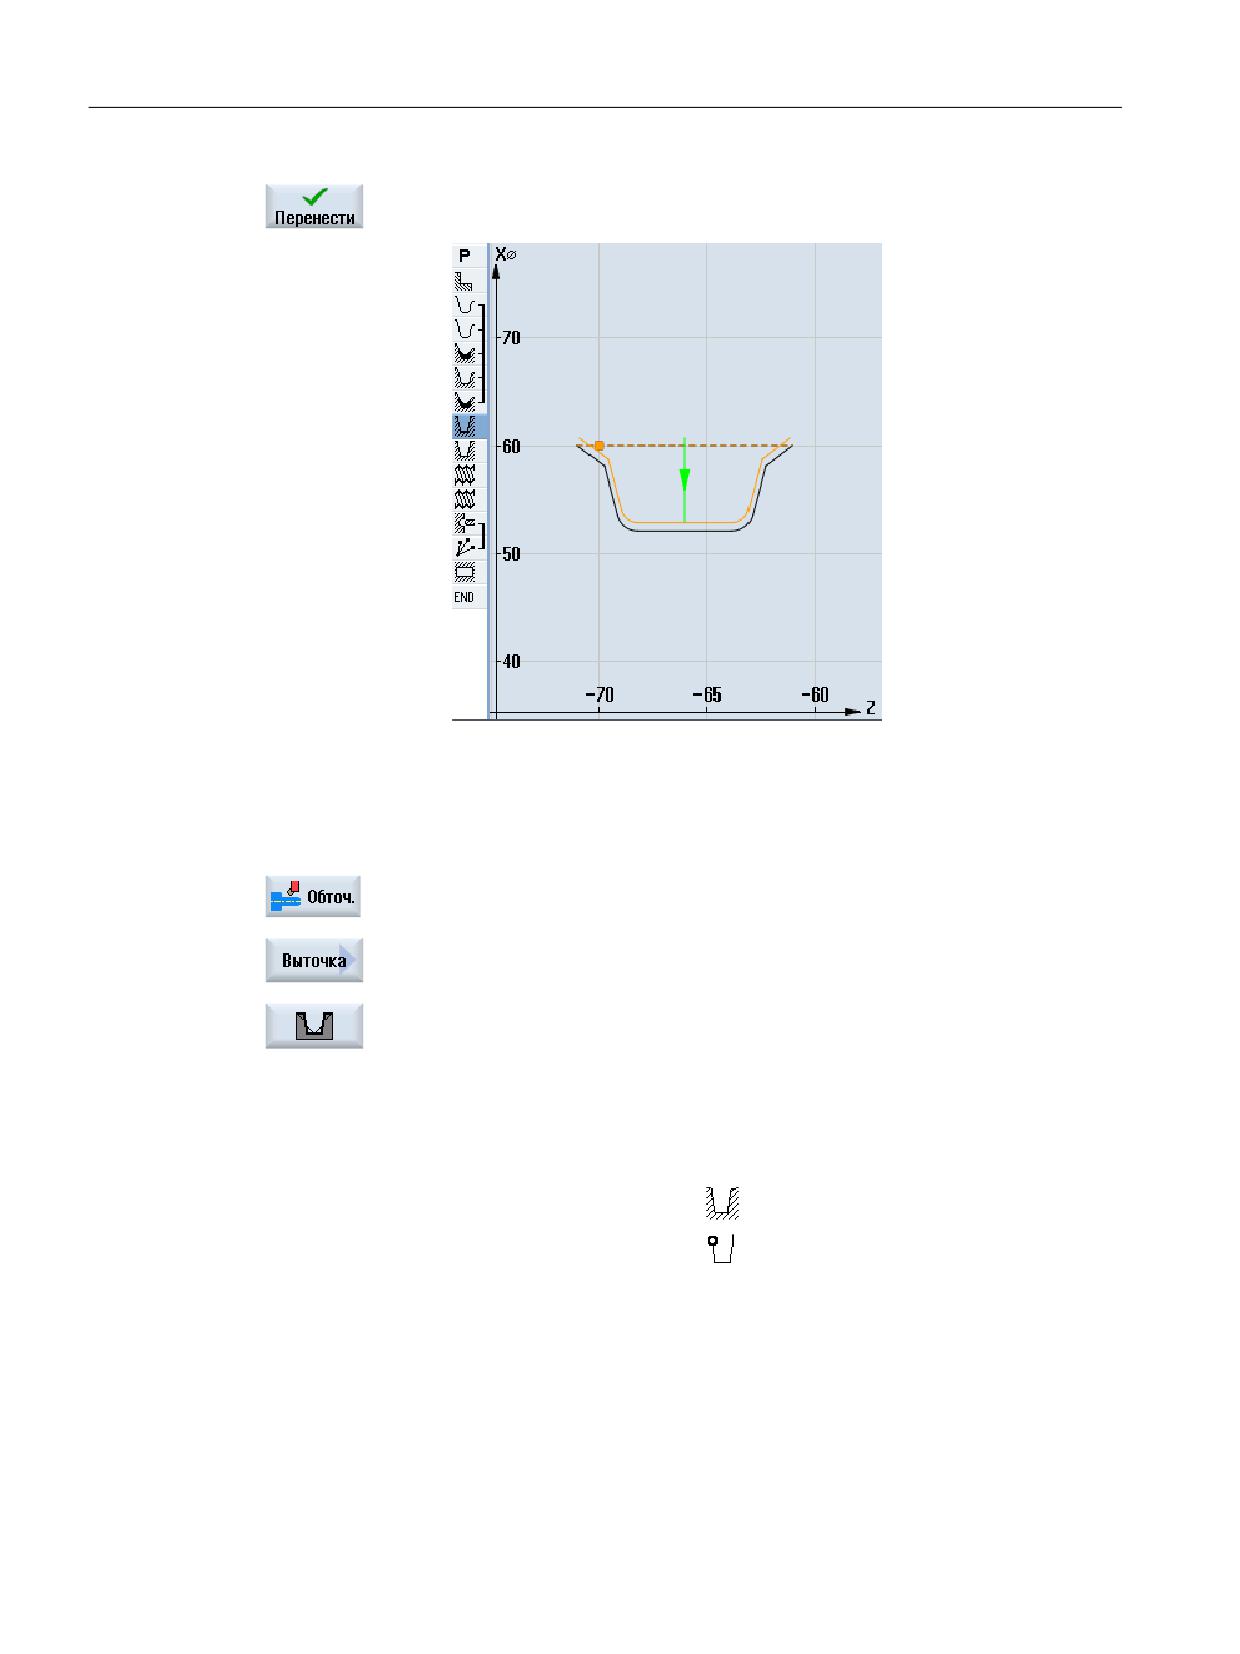
8. Выточка (черновая обработка)
1.
Нажать программные клавиши "Токарная обработка", "Выточка" и
"Выточка с диагоналями".
Открывается окно ввода "Выточка 1".
2.
Ввести следующие технологические параметры:
T Stecher
D1
F 0.150 мм/об
V 220 м/мин
3.
Ввести следующие параметры:
Обработка
Черновая обработка (∇)
Полож. выточки
Опорная точка
X0
60 абс.
Z0
-70
B2
8 инкр.
T1
4 инкр.
α1
15 градус
α2
15 градус
FS1
1
R2
1
R3
1
FS4
1
D
2 инкр.
UX
0.4 инкр.
UZ
0.2 инкр.
N
1
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
359
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
4.
Нажать программную клавишу "Применить".
Контур выточки
9. Выточка (чистовая обработка)
1.
Нажать программные клавиши "Токарная обработка", "Выточка" и
"Выточка с диагоналями".
Открывается окно ввода "Выточка 2".
2.
Ввести следующие технологические параметры:
T Stecher
D1
F 0.1 мм/об
V 220 м/мин
3.
Ввести следующие параметры:
Обработка
Чистовая обработка (∇∇∇)
Полож. выточки
Опорная точка
X0
60 абс.
Z0
-70
B1
5.856 инкр.
T1
4 инкр.
α1
15 градус
α2
15 градус
FS1
1
Токарная обработка
360
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
R2
1
R3
1
FS4
1
N
1
4.
Нажать программную клавишу "Применить".
10. Резьба продольная M48 x2
(черновая обработка)
1.
Нажать программные клавиши "Токарная обработка", "Резьба" и
"Резьба продольная".
Открывается окно ввода "Резьба продольная".
2.
Ввести следующие параметры:
T
Gewindestahl_2
D1
Таблица
без
P
2 мм/об
G
0
S
995 об/мин
Режим обработки
Черновая обработка
(∇)
Подача: постоянное по-
Дегрессивная
перечное сечение реза-
ния
Резьба
Наружная резьба
X0
48 абс.
Z0
0 абс.
Z1
-25 абс.
LW
4 инкр.
LR
4 инкр.
H1
1.227 инкр.
αP
30 градус
Подача
ND
5
U
0.150 инкр.
VR
1 инкр.
Многозаходная
нет
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
361
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
α0
0 градус
3.
Нажать программную клавишу "Применить".
11. Резьба продольная M48 x 2 (чистовая обработка)
1.
Нажать программные клавиши "Токарная обработка", "Резьба" и
"Резьба продольная".
Открывается окно ввода "Резьба продольная".
2.
Ввести следующие параметры:
T
Gewindestahl_2
D1
Таблица
без
P
2 мм/об
G
0
S
995 об/мин
Режим обработки
Чистовая обработка
(∇∇∇)
Резьба
Наружная резьба
X0
48 абс.
Z0
0 абс.
Z1
-25 абс.
LW
4 инкр.
LR
4 инкр.
H1
1.227 инкр.
αP
30 градус
Подача
NN
2
VR
1 инкр.
Многозаходная
нет
α0
0 градус
3.
Нажать программную клавишу "Применить".
Токарная обработка
362
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
12. Сверление
1.
Нажать программные клавиши "Сверление" и "Сверление Разверты-
вание" и "Сверление".
Открывается окно ввода "Сверление".
2.
Ввести следующие технологические параметры:
T Bohrer_D5
D1
F 0.1 мм/об
V 50 м/мин
3.
Ввести следующие параметры:
Поверхность обработки Торец C
Глубина сверления
Острие
Z1
10 инкр.
DT
0 с
4.
Нажать программную клавишу "Применить".
13. Позиционирование
1.
Нажать программные клавиши "Сверление", "Позиции" и "Любые по-
зиции".
Открывается окно ввода "Позиции".
2.
Ввести следующие параметры:
Поверхность обработки Торец C
Система координат
полярная
Z0
0 абс.
C0
0 абс.
L0
16 абс.
C1
90 абс.
L1
16 абс.
C2
180 абс.
L2
16 абс.
C3
270 абс.
L3
16 абс.
3.
Нажать программную клавишу "Применить".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
363
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
14. Фрезерование прямоугольного кармана
1.
Нажать программные клавиши "Фрезерование", "Карман" и "Пря-
моугольный карман".
Открывается окно ввода "Прямоугольный карман".
2.
Ввести следующие технологические параметры:
T Fräser_D8
D1
F 0.030 мм/зуб
V 200 м/мин
3.
Ввести следующие параметры:
Поверхность обработки Торец C
Режим обработки
Черновая обработка
(∇)
Позиция обработки
Отдельная позиция
X0
0 абс.
Y0
0 абс.
Z0
0 абс.
W
23
L
23
R
8
α0
4 градус
Z1
5 инкр.
DXY
50 %
DZ
3
UXY
0.1 мм
UZ
0
Врезание
вертикально
FZ
0.015 мм/зуб
4.
Нажать программную клавишу "Применить".
Токарная обработка
364
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
10.19.3
Результаты/тестирование через симуляцию
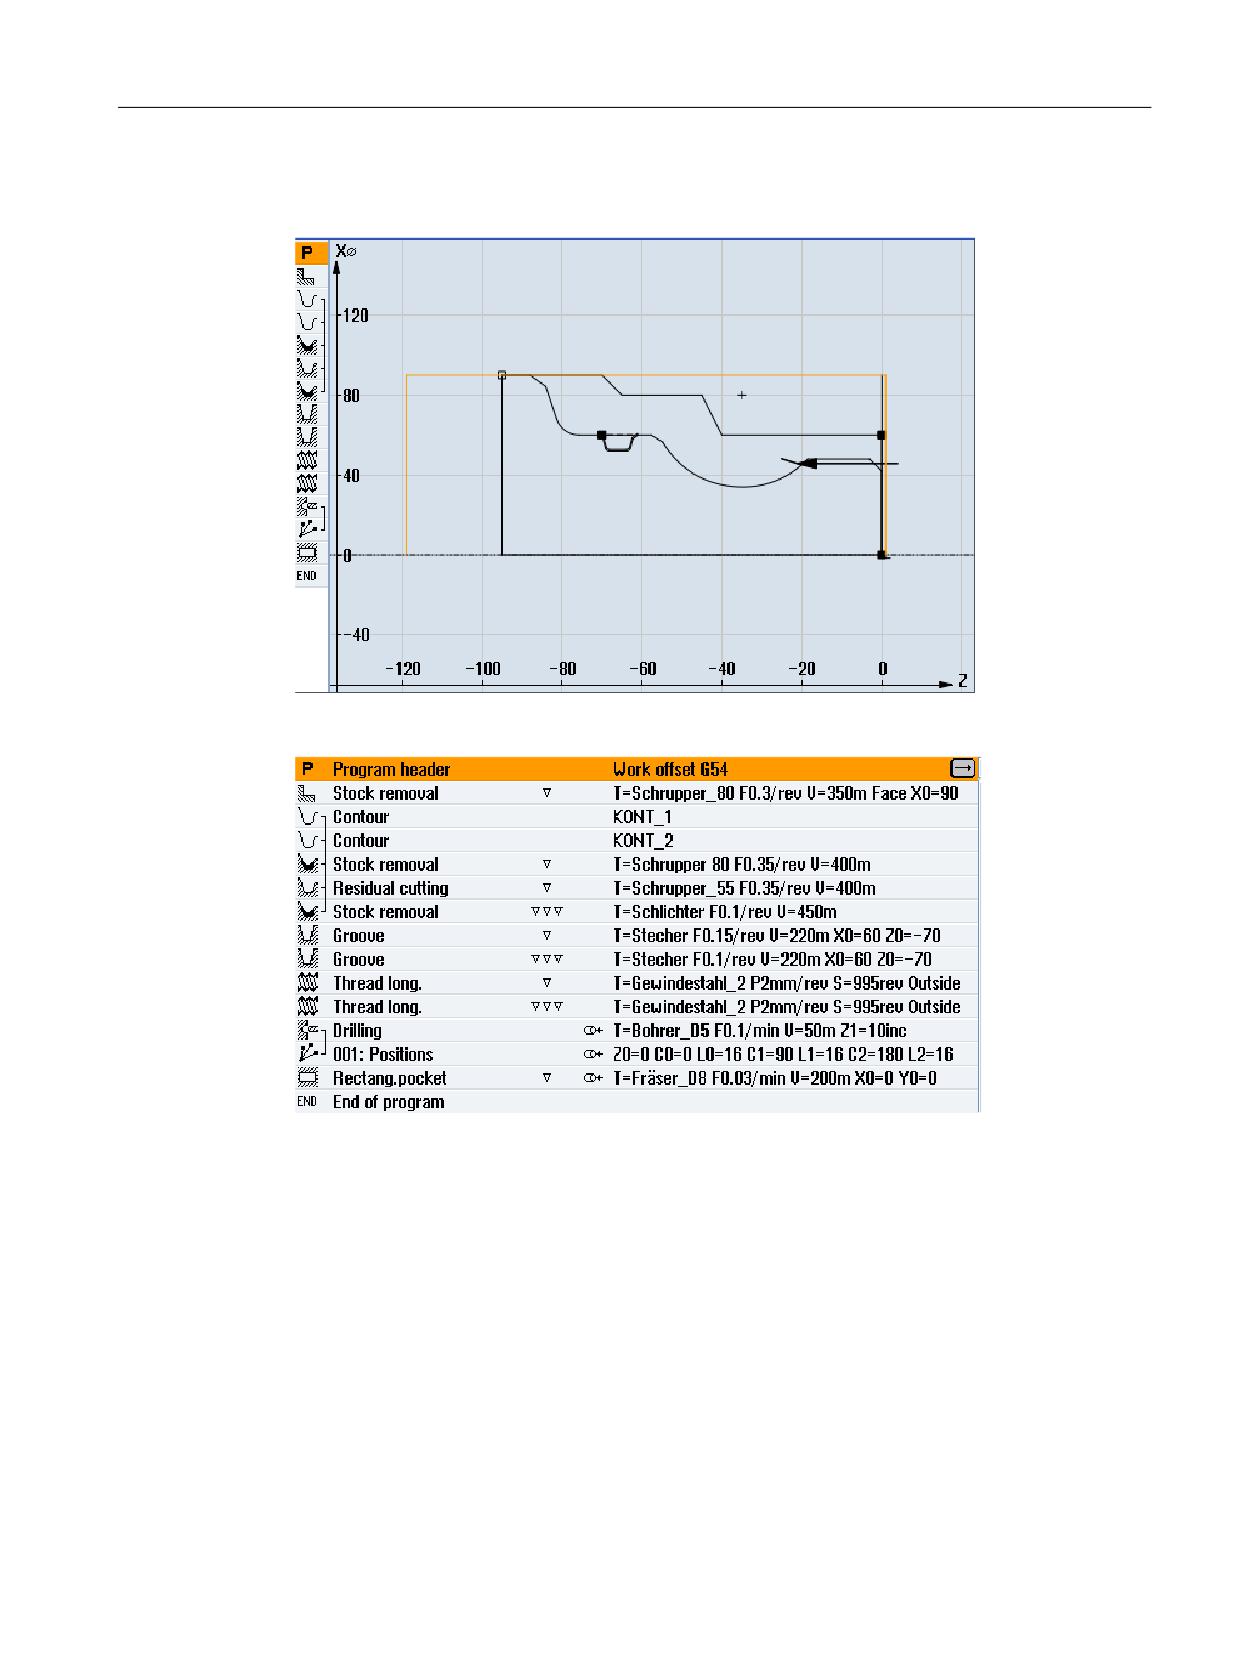
Рисунок 10-10
Графическое программирование
Рисунок 10-11
Технологическая карта
Тестирование программы посредством симуляции
При симуляции осуществляется полное вычисление актуальной программы и
представление результата в графическом виде.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
365
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
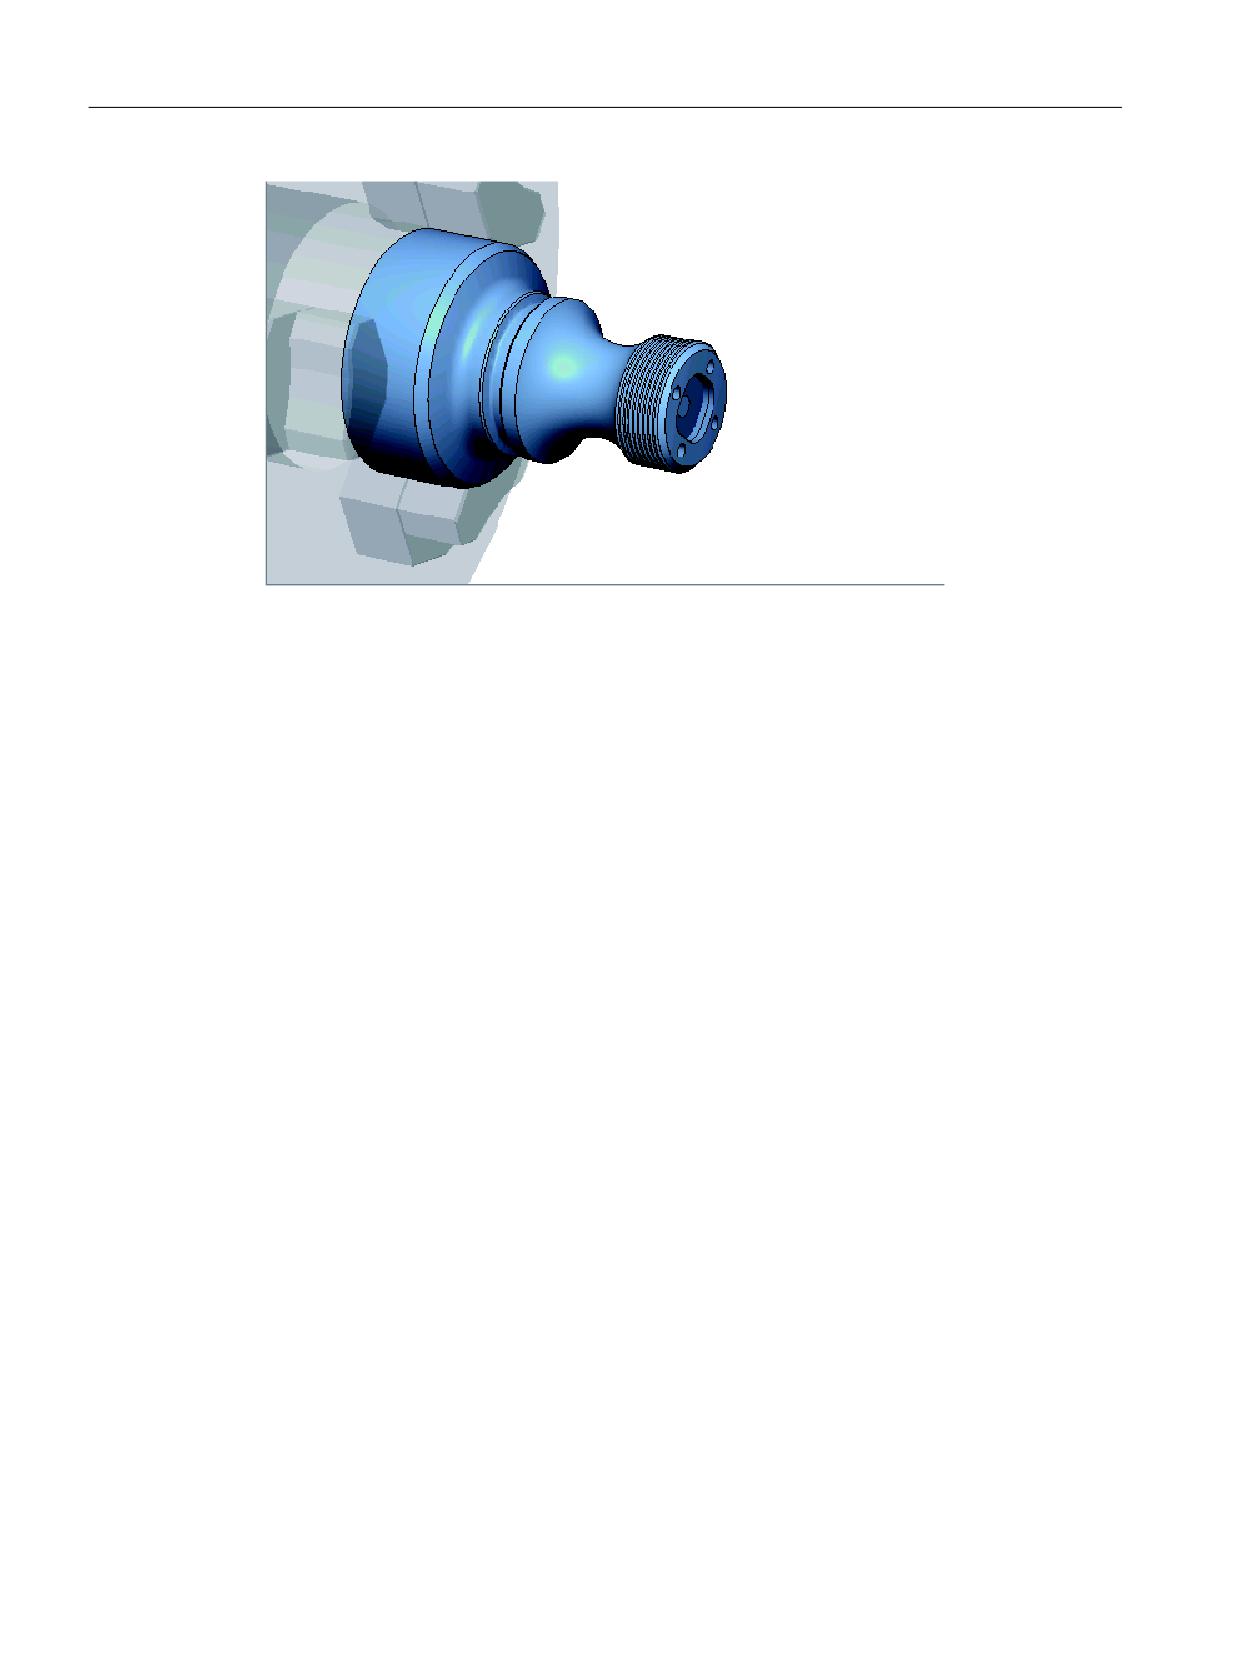
Рисунок 10-12
Вид 3D
Токарная обработка
366
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
10.19.4
Управляющая программа в G-кодах
N1 G54
N2 WORKPIECE(,,"","CYLINDER",192,2,-120,-100,90)
N3 G0 X200 Z200 Y0
;*****************************************
N4 T="SCHRUPPER_80" D1
N5 M06
N6 G96 S350 M04
N7 CYCLE951(90,2,-1.6,0,-1.6,0,1,2,0,0.1,12,0,0,0,1,0.3,0,2,1110000)
N8 G96 S400
N9 CYCLE62(,2,"E_LAB_A_KONT_2","E_LAB_E_KONT_2")
N10
CYCLE952("ABSPANEN_1",,"ROHTEIL_1",2301311,0.35,0.15,0,4,0.1,0.1,0.4,0.2,0.1,0,1,0,0,,,,,2,2,,,0,1,,0
,12,1110110)
N11 G0 X200 Z200
;*****************************************
N12 T="SCHRUPPER_55" D1
N13 M06
N14 G96 S400 M04
N15
CYCLE952("ABSPANEN_2","ROHTEIL_1","Rohteil_1",1301311,0.35,0.2,0,2,0.1,0.1,0.4,0.2,0.1,0,1,0,,,,,,2,2
,,,0,1,,0,112,1100110)
N16 G0 X200 Z200
;*****************************************
N17 T="SCHLICHTER" D1
N18 M06
N19 G96 S450 M04
N20
CYCLE952("ABSPANEN_3",,"",1301321,0.1,0.5,0,1.9,0.1,0.1,0.2,0.1,0.1,0,1,0,0,,,,,2,2,,,0,1,,0,12,10001
10)
N21 G0 X200 Z200
;*****************************************
N22 T="STECHER" D1
N23 M06
N24 G96 S220 M04
N25 CYCLE930(60,-70,5.856406,8,4,,0,15,15,1,1,1,1,0.2,2,1,10110,,1,30,0.15,1,0.4,0.2,2,1001010)
N26 CYCLE930(60,-70,5.856406,8,4,,0,15,15,1,1,1,1,0.2,2,1,10120,,1,30,0.1,1,0.1,0.1,2,1001110)
N27 G0 X200 Z200
;*****************************************
N28 T="GEWINDESTAHL_2" D1
N29 M06
N30 G97 S995 M03
N31 CYCLE99(0,48,-25,,4,4,1.226,0.1,30,0,5,0,2,1100103,4,1,0.2815,0.5,0,0,1,0,0.707831,1,,,,2,0)
N32 CYCLE99(0,48,-25,,4,4,1.226,0.02,30,0,3,2,2,1210103,4,1,0.5,0.5,0,0,1,0,0.707831,1,,,,2,0)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
367
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
N33 G0 X200 Z200
;*****************************************
N34 T="BOHRER_D5" D1
N35 M06
N36 SPOS=0
N37 SETMS(2)
N38 M24
; подключение вращающегося инструмента, спец. для станка
N39 G97 S3183 M3
N40 G94 F318
N41 TRANSMIT
N42 MCALL CYCLE82(1,0,1,,10,0,0,1,11)
N43 HOLES2(0,0,16,0,30,4,1010,0,,,1)
N44 MCALL
N45 M25
; отключение вращающегося инструмента, спец. для станка
N46 SETMS(1)
N47 TRAFOOF
N48 G0 X200 Z200
;*****************************************
N49 T="FRAESER_D8"
N50 M6
N51 SPOS=0
N52 SETMS(2)
N53 M24
N54 G97 S1989 M03
N55 G95 FZ=0.15
N56 TRANSMIT
N57 POCKET3(20,0,1,5,23,23,8,0,0,4,3,0,0,0.12,0.08,0,11,50,8,3,15,0,2,0,1,2,11100,11,111)
N58 M25
N59 TRAFOOF
N60 DIAMON
N61 SETMS(1)
N62 G0 X200 Z200
N63 M30
;*****************************************
N64 E_LAB_A_KONT_1: ;#SM Z:3
;#7__DlgK contour definition begin - Don't change!;*GP*;*RO*;*HD*
G18 G90 DIAMOF;*GP*
G0 Z0 X30 ;*GP*
G1 Z-40 ;*GP*
Z-45 X40 ;*GP*
Z-65 ;*GP*
Z-70 X45 ;*GP*
Z-95 ;*GP*
X0 ;*GP*
Токарная обработка
368
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
Z0 ;*GP*
X30 ;*GP*
;CON,2,0.0000,1,1,MST:0,0,AX:Z,X,K,I;*GP*;*RO*;*HD*
;S,EX:0,EY:30;*GP*;*RO*;*HD*
;LL,EX:-40;*GP*;*RO*;*HD*
;LA,EX:-45,EY:40;*GP*;*RO*;*HD*
;LL,EX:-65;*GP*;*RO*;*HD*
;LA,EX:-70,EY:45;*GP*;*RO*;*HD*
;LL,EX:-95;*GP*;*RO*;*HD*
;LD,EY:0;*GP*;*RO*;*HD*
;LR,EX:0;*GP*;*RO*;*HD*
;LA,EX:0,EY:30;*GP*;*RO*;*HD*
;#End contour definition end - Don't change!;*GP*;*RO*;*HD*
E_LAB_E_KONT_1:
N65 E_LAB_A_KONT_2: ;#SM Z:4
;#7__DlgK contour definition begin - Don't change!;*GP*;*RO*;*HD*
G18 G90 DIAMOF;*GP*
G0 Z0 X0 ;*GP*
G1 X24 CHR=3 ;*GP*
Z-18.477 ;*GP*
G2 Z-55.712 X30 K=AC(-35) I=AC(40) ;*GP*
G1 Z-80 RND=6 ;*GP*
Z-85 X45 CHR=3 ;*GP*
Z-95 ;*GP*
;CON,V64,2,0.0000,0,0,MST:0,0,AX:Z,X,K,I;*GP*;*RO*;*HD*
;S,EX:0,EY:0,ASE:90;*GP*;*RO*;*HD*
;LU,EY:24;*GP*;*RO*;*HD*
;F,LFASE:3;*GP*;*RO*;*HD*
;LL,DIA:225/0,AT:90;*GP*;*RO*;*HD*
;ACW,DIA:210/0,EY:30,CX:-35,CY:40,RAD:23;*GP*;*RO*;*HD*
;LL,EX:-80;*GP*;*RO*;*HD*
;R,RROUND:6;*GP*;*RO*;*HD*
;LA,EX:-85,EY:45;*GP*;*RO*;*HD*
;F,LFASE:3;*GP*;*RO*;*HD*
;LL,EX:-95;*GP*;*RO*;*HD*
;#End contour definition end - Don't change!;*GP*;*RO*;*HD*
E_LAB_E_KONT_2:
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
369
Создание программы ShopTurn
10.19 Пример: Стандартная обработка
Токарная обработка
370
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций
(циклы)
11
11.1
Защита ноу-хау
Для защиты технологических знаний необходимо защитить циклы посредством
индивидуальных прав доступа и дополнительного шифрования файла.
Такая защита цикла реализуется при помощи следующих мер:
• Зашифруйте данные циклов при помощи дополнительного приложения SIEMENS под
названием SINUCOM Protector.
Дополнительная информация о приложении SINUCOM Protector представлена здесь
• Присвойте данным циклов отдельные права доступа и скорректируйте уровни
авторизации пользователя.
Дополнительная информация по предоставлению индивидуальных прав доступа
представлена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
371
Программирование технологических функций (циклы)
11.2 Сверление
11.2
Сверление
11.2.1
Общая информация
Общие геометрические параметры
• Плоскость отвода RP и исходная точка Z0
Как правило, исходная точка Z0 и плоскость отвода RP имеют различные значения. В
цикле предполагается, что плоскость отвода лежит перед исходной точкой.
Примечание
При идентичных значениям для исходной точки и плоскости отвода относительное
указание глубины не допускается. Следует сообщение об ошибке "Референтная
плоскость определена неправильно" и цикл не выполняется.
Это сообщение об ошибке появляется и тогда, когда плоскость отвода лежит за
исходной точкой, т.е. расстояние до конечной глубины сверления меньше.
• Безопасное расстояние SC
Действует относительно исходной точки. Направление, в котором действует
безопасное расстояние, определяется циклом автоматически.
• Глубина сверления
В циклах с полем выбора запрограммированная глубина сверления относится, в
зависимости от выбора, к хвостовику или острию сверла или к диаметру центровки:
- Острие (глубина сверления относительно острия)
Врезание осуществляется до тех пор, пока острие сверла не достигнет
запрограммированного значения Z1.
- Хвостовик (глубина сверления относительно хвостовика)
Врезание осуществляется до тех пор, пока хвостовик сверла не достигнет
запрограммированного значения Z1. При этом учитывается введенный в списке
инструментов угол.
- Диаметр (центровка относительно диаметра, только для CYCLE81)
В Z1 программируется диаметр центрового отверстия. В этом случае в списке
инструментов должен быть указан угол при вершине инструмента. В этом случае
инструмент врезается до достижения заданного диаметра.
Позиции сверления
Для цикла необходимы установленные координаты отверстия плоскости.
Токарная обработка
372
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Поэтому центры отверстий должны быть запрограммированы до или после вызова цикла
следующим образом (см. также главу Циклы на отдельной позиции или образце позиции
(MCALL):
• отдельная позиция должна быть запрограммирована перед вызовом цикла
• Образцы позиции (MCALL) должны быть запрограммированы после вызова цикла
- как цикл формирования отверстий (линия, окружность и т.д.) или
- как последовательность кадров позиционирования к центрам отверстий
См. также
Выбор циклов через программную клавишу (Страница 298)
11.2.2
Центрование (CYCLE81)
Функция
С помощью цикла "Центрование" инструмент выполняет сверление с
запрограммированной скоростью шпинделя и скоростью подачи по выбору
• до запрограммированной конечной глубины сверления или
• до достижения запрограммированного диаметра центровки
Обратный ход инструмента выполняется по истечении запрограммированного времени
ожидания.
Зажим шпинделя
Для ShopTurn функция "Зажим шпинделя" может быть установлена изготовителем станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Подвод/отвод
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. С G1 и запрограммированной подачей F осуществляется врезание в деталь до
достижения глубины или диаметра центровки.
3. По истечении времени ожидания DT инструмент отводится ускоренным ходом G0 на
плоскость отвода.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
373
Программирование технологических функций (циклы)
11.2 Сверление
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Центрование".
Открывается окно ввода "Центрование".
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для G-кода)
• Образец позиции
Позиция с MCALL
Z0 (только для G-
Исходная точка Z
мм
кода)
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/освободить шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Центрование
• Диаметр (центрование относительно диаметра)
При этом учитывается введенный в списке инструментов угол центрового свер-
ла.
• Острие (центрование относительно глубины)
Инструмент врезается до достижения запрограммированной глубины врезания.
∅
Врезание до достижения диаметра. - (только при центровании на диаметр)
мм
Токарная обработка
374
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Z1
Глубина сверления (абс.) или глубина сверления относительно Z0 (инкр.)
мм
Врезание до достижения Z1. - (только при центровании на острие)
DT
• Время ожидания (на конечной глубине сверления) в секундах
сек
об
• Время ожидания (на конечной глубине сверления) в оборотах
11.2.3
Сверление (CYCLE82)
Функция
С помощью цикла "Сверление" инструмент осуществляет сверление с
запрограммированной частотой вращения шпинделя и скоростью подачи до введенной
конечной глубины сверления (хвостовик или острие).
Отвод инструмента выполняется по истечении запрограммированного времени
ожидания.
Зажим шпинделя
Для ShopTurn функция "Зажим шпинделя" может быть установлена изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
См. также
Зажим шпинделя (Страница 321)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
375
Программирование технологических функций (циклы)
11.2 Сверление
Подвод/отвод
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Инструмент врезается с G1 и запрограммированной подачей F в деталь до
достижения запрограммированной конечной глубины Z1.
3. По истечении времени ожидания DT инструмент отводится ускоренным ходом G0 на
плоскость отвода.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Сверление Развертывание".
4.
Нажать программную клавишу "Сверление".
Открывается окно ввода "Сверление".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для G-кода)
• Образец позиции
Позиция с MCALL
Z0 (только для G-
Опорная точка Z
мм
кода)
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Токарная обработка
376
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Глубина сверле-
• Хвостовик (глубина сверления относительно хвостовика)
ния
Врезание осуществляется до достижения хвостовиком сверла запрограммиро-
ванного значения Z1. При этом учитывается занесенный в список инструментов
угол.
• Острие (глубина сверления относительно острия)
Врезание осуществляется до тех пор, пока острие сверла не достигнет запро-
граммированного значения Z1.
Указание:Если в управлении инструментом нельзя указать угол для сверла, то вы-
бор острие/хвостовик не предлагается (всегда острие, 0 поле).
Z1
Глубина сверления (абс.) или глубина сверления относительно Z0 (инкр.)
мм
Врезание до достижения Z1.
Засверловка
• да
• нет
ZA - (только для
Глубина засверловки (абс.) или глубина засверловки относительно опорной точки
мм
Засверловка
(инкр.)
"да")
FA - (только для
Уменьшенная подача при засверловке в процентах от подачи сверления
%
Засверловка
Подача для засверловки (ShopMill)
мм/мин или
"да")
мм/об
Подача для засверловки (G-код)
путь/мин
или путь/об
Сквозное сверле-
• да
ние
Сквозное сверление с подачей FD
• нет
ZD - (только для
Глубина для уменьшения подачи (абс.) или глубина для уменьшения подачи
мм
Сквозное сверле-
относительно Z1 (инкр.)
ние "да")
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
377
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
FD - (только для
Уменьшенная подача для сквозного сверления относительно подачи при
%
Сквозное сверле-
сверлении F
ние "да")
Подача для сквозного сверления (ShopTurn)
мм/мин или
мм/об
Подача для сквозного сверления (G-код)
путь/мин
или путь/об
DT - (только для
• Время ожидания (на конечной глубине сверления) в секундах
с
Сквозное сверле-
об
• Время ожидания (на конечной глубине сверления) в оборотах
ние "нет")
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
RP
Плоскость отвода
мм
T
Имя инструмента
D
Номер режущей кромки
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Позиция
• Отдельная позиция
обработки (толь-
Сверление отверстия на запрограммированной позиции.
ко для G-кода)
• Образец позиций
Позиция с MCALL
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Токарная обработка
378
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
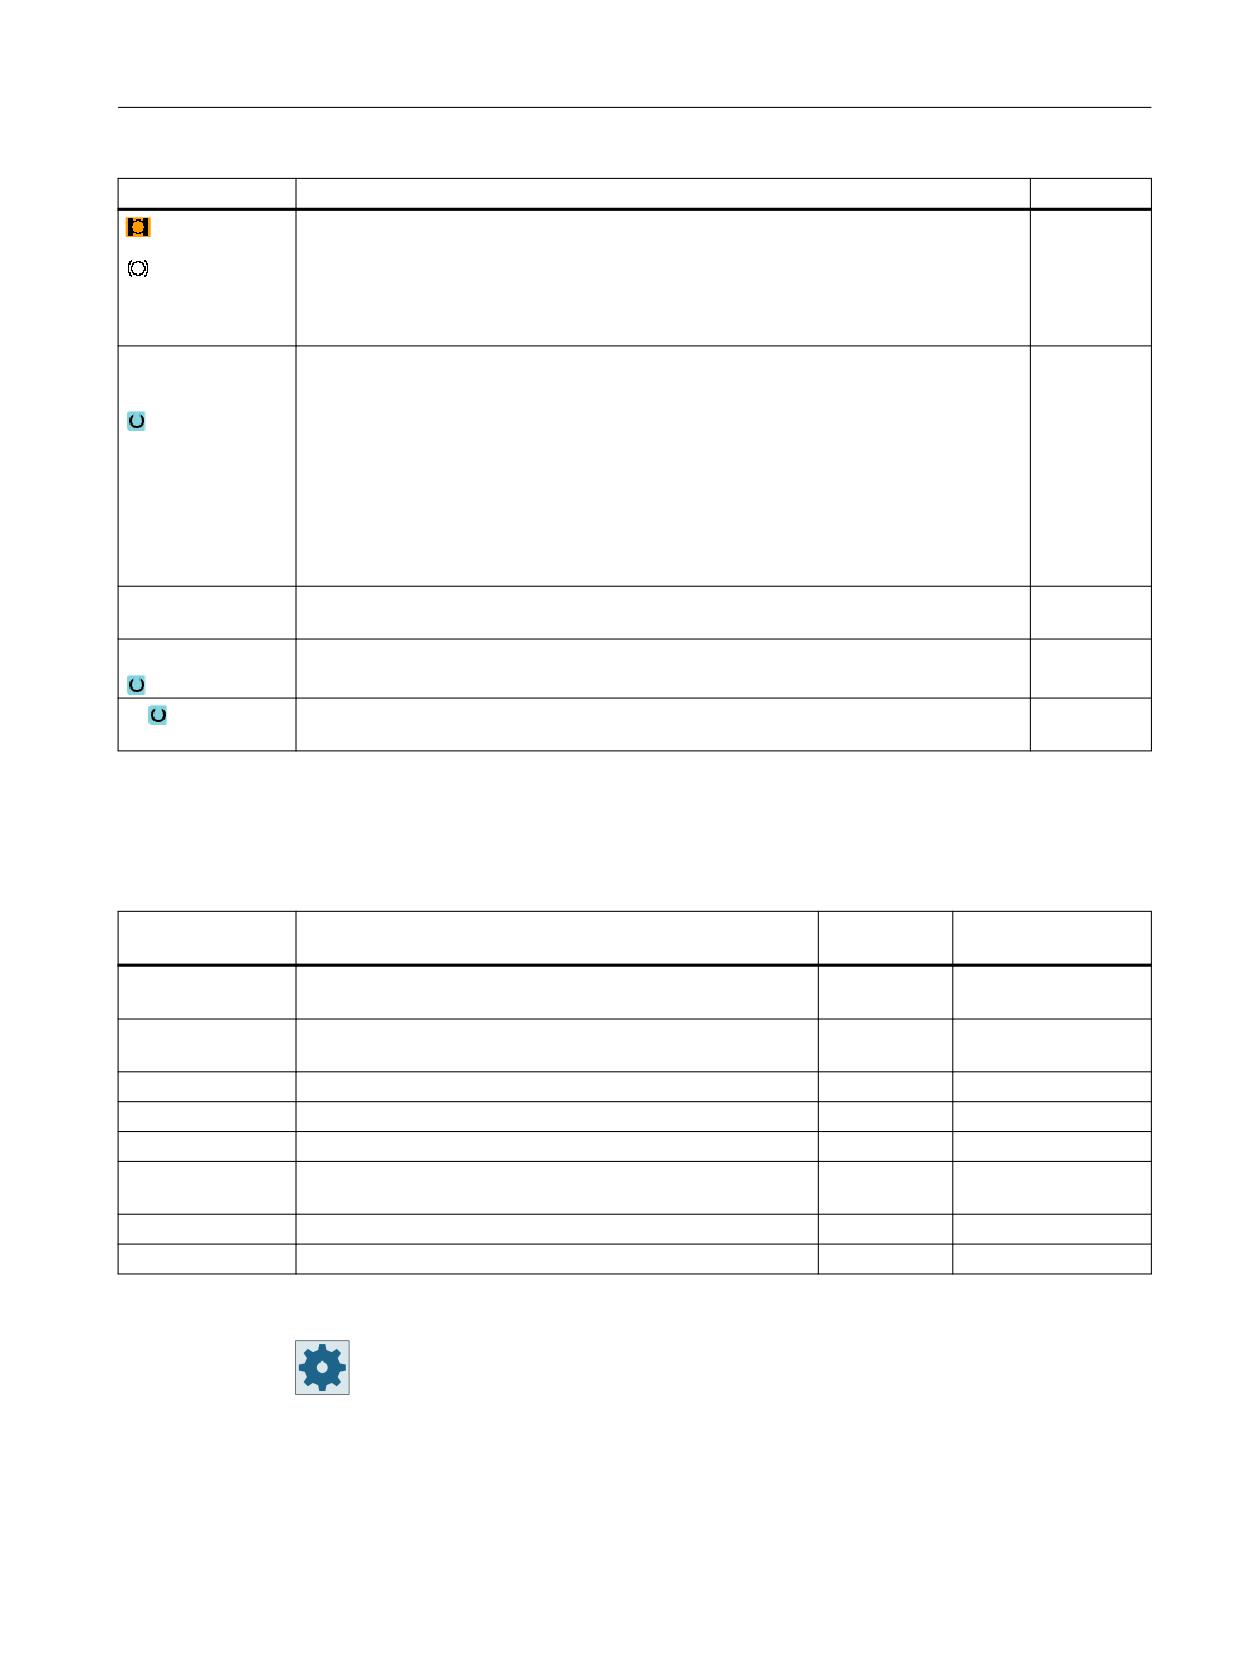
Параметр
Описание
Зажать/разжать шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Глубина сверле-
• Хвостовик (глубина сверления относительно хвостовика)
ния
Врезание осуществляется до достижения хвостовиком сверла запрограммиро-
ванного значения Z1. При этом учитывается занесенный в список инструментов
угол.
• Острие (глубина сверления относительно острия)
Врезание осуществляется до тех пор, пока острие сверла не достигнет запро-
граммированного значения Z1.
Указание:Если в управлении инструментом нельзя указать угол для сверла, то вы-
бор острие/хвостовик не предлагается (всегда острие, 0 поле).
Z0 (только для G-
Опорная точка Z
мм
кода)
Z1
Глубина сверления (абс.) или глубина сверления относительно Z0 (инкр.)
Врезание до достижения Z1.
DT
Время ожидания на конечной глубине сверления
с
об
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Засверловка
ZA
Глубина засверловки
FA
Уменьшенная подача засверловки
Сквозное сверле-
ние
ZD
Глубина для уменьшения подачи
FD
Уменьшенная подача сквозного сверления
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
379
Программирование технологических функций (циклы)
11.2 Сверление
11.2.4
Развертывание (CYCLE85)
Функция
С помощью цикла "Развертывание" инструмент с запрограммированной скоростью
шпинделя и запрограммированной в F подачей входит в деталь.
Если значение Z1 достигнуто и время ожидания истекло, при развертывании
выполняется отвода с запрограммированной подачей обратного хода на плоскость
отвода.
Зажим шпинделя
Для ShopTurn функция "Зажим шпинделя" может быть установлена изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Подвод/отвод
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Инструмент врезается с запрограммированной подачей F в деталь до достижения
запрограммированной конечной глубины Z1.
3. Время ожидания DT на конечной глубине сверления.
4. Обратный ход на плоскость отвода с запрограммированной подачей обратного хода
FR.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Сверление Развертывание".
4.
Нажать программную клавишу "Развертывание".
Открывается окно ввода "Развертывание".
Токарная обработка
380
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
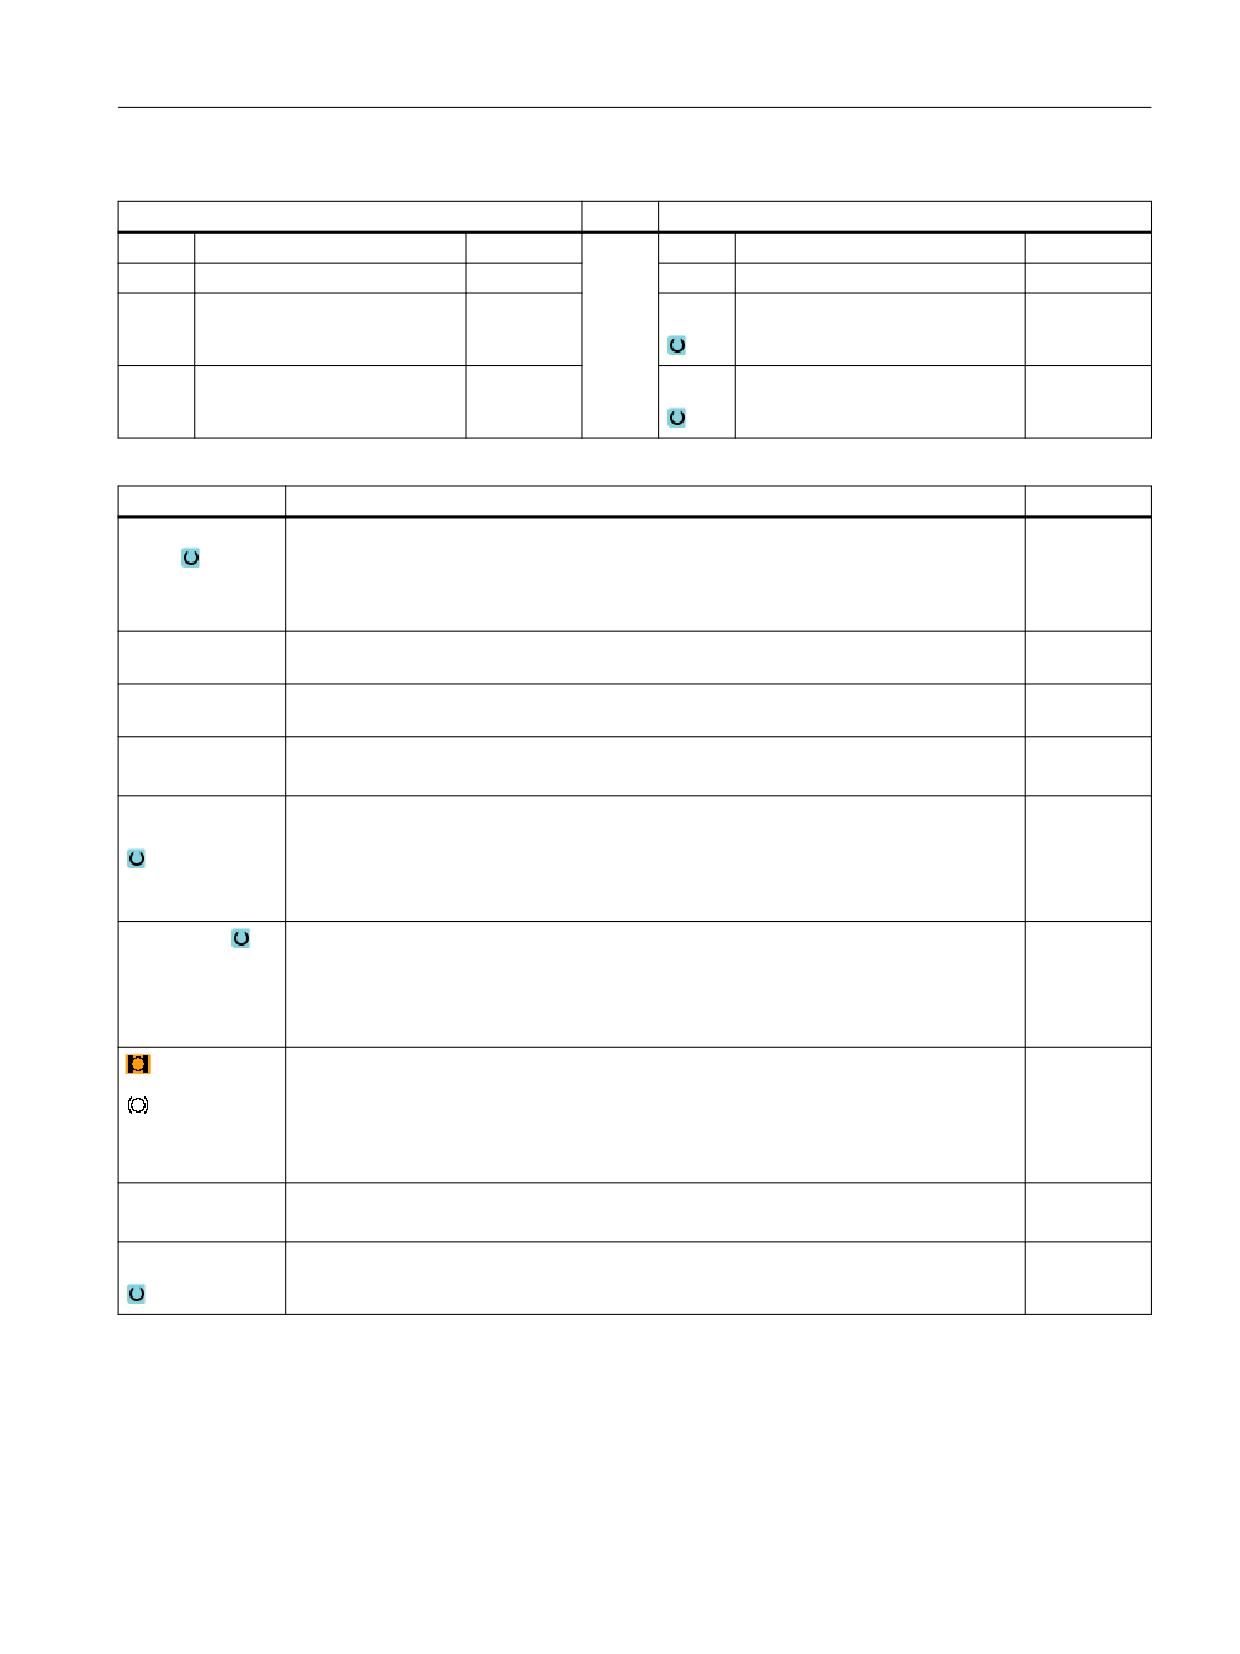
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/об
F
Подача
*
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для G-кода)
• Образец позиции
Позиция с MCALL
Z0 (только для G-
Исходная точка Z
мм
кода)
FR (только для G-
Подача при обратном ходе
*
кода)
FR (только для
Подача при обратном ходе
мм/мин
ShopTurn)
мм/об
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/освободить шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Z1
Глубина сверления (абс.) или глубина сверления относительно Z0 (инкр.)
мм
Врезание до достижения Z1.
DT
• Время ожидания (на конечной глубине сверления) в секундах
сек
об
• Время ожидания (на конечной глубине сверления) в оборотах
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
381
Программирование технологических функций (циклы)
11.2 Сверление
11.2.5
Растачивание (CYCLE86)
Функция
С помощью цикла "Растачивание" инструмент движется с учетом плоскости отвода и
безопасного расстояния ускоренным ходом на запрограммированную позицию. После
этого инструмент врезается с запрограммированной подачей (F) до
запрограммированной глубины (Z1). Осуществляется ориентированный останов
шпинделя с командой SPOS. По истечении времени ожидания осуществляется обратный
ход инструмента с или без отвода инструмента.
Примечание
Если перед обработкой, к примеру, с CYCLE800 выполняется поворот или отражение, то
согласовать команду SPOS таким образом, чтобы позиция шпинделя действовала
синхронно с DX и DY.
Зажим шпинделя
Для ShopTurn функция "Зажим шпинделя" может быть установлена изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Отвод
При отводе определяется величина отвода D и угол ориентации инструмента α.
Примечание
Цикл "Растачивание" может использоваться тогда, когда предусмотренный для
сверления шпиндель технически в состоянии, перейти в режим ориентации шпинделя.
См. также
Зажим шпинделя (Страница 321)
Подвод/отвод
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Движение на конечной глубине сверления с G1 и запрограммированной перед
вызовом цикла скоростью и скоростью подачи.
3. Время ожидания на конечной глубине сверления.
Токарная обработка
382
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
4. Ориентированный останов шпинделя на запрограммированной в SPOS позиции
шпинделя.
5. При выборе "Отвод" осуществляется свободный ход резца в макс. 3 осях с G0 от края
отверстия.
6. Обратный ход с G0 на безопасное расстояние от исходной точки.
7. Обратный ход на плоскость отвода с G0 на позиции сверления в обеих осях плоскости
(координаты центра отверстия).
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Растачивание" при G-коде.
- ИЛИ -
3.
Нажать программные клавиши "Сверление Развертывание" и "Рас-
тачивание" для ShopTurn.
Открывается окно ввода "Растачивание".
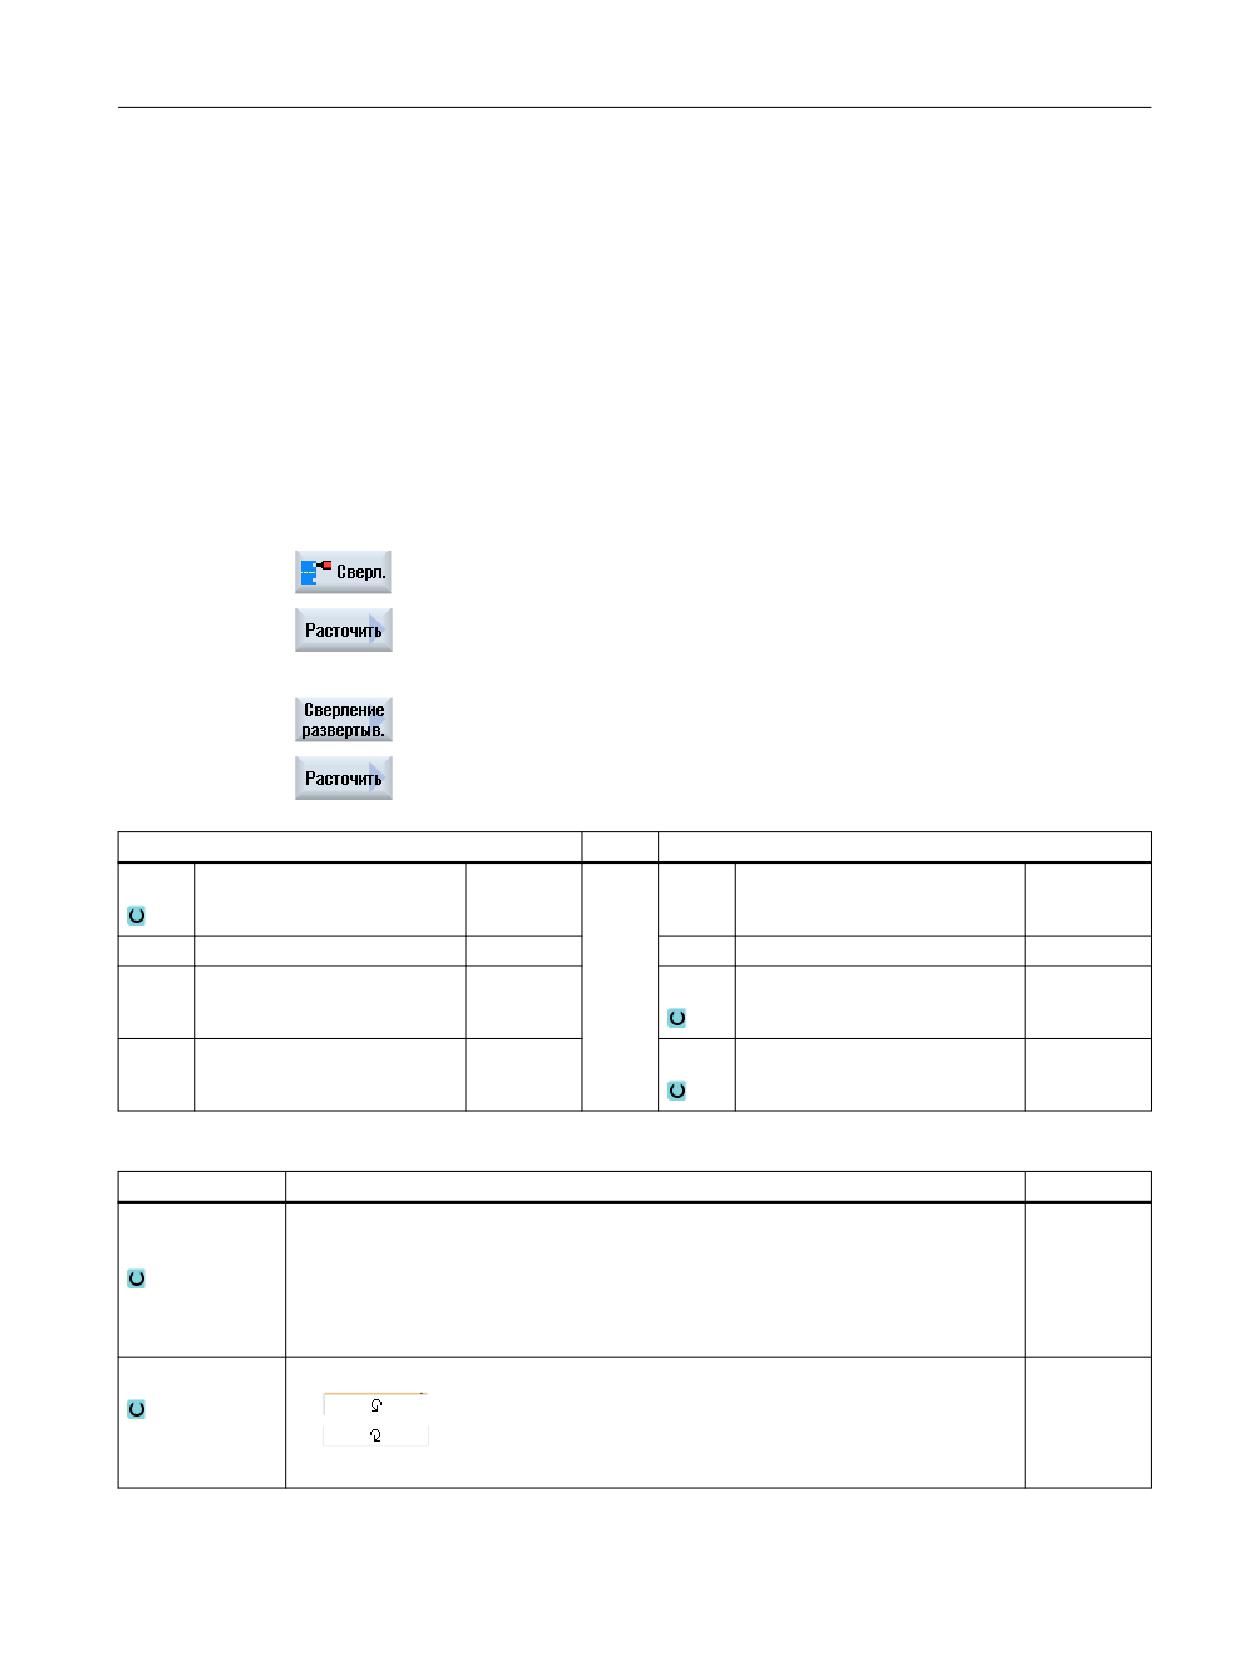
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции.
• Образец позиции
Позиция с MCALL
(только для G-ко-
да)
DIR
Направление вращения
•
•
(только для G-ко-
да)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
383
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Z0 (только для G-
Исходная точка Z
мм
кода)
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/освободить шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Z1
Глубина сверления (абс.) или глубина сверления относительно Z0 (инкр.)
мм
DT
• Время ожидания на конечной глубине сверления в секундах
сек
об
• Время ожидания на конечной глубине сверления в оборотах
SPOS
Позиция останова шпинделя
Градус
Режим подъема
• Нет подъема
Резец не движется, а отводится ускоренным ходом на безопасное расстояние.
• Отвод
Резец движется от края отверстия и поднимается на плоскость отвода.
DX (только G-код)
Величина отвода в направлении X (инкр.) - (только при отводе)
мм
DY (только G-код)
Величина отвода в направлении Y (инкр.) - (только при отводе)
мм
DZ (только G-код)
Величина отвода в направлении Z (инкр.) - (только при отводе)
мм
D (только
Величина отвода (инкр.) - (только при отводе)
мм
ShopTurn)
11.2.6
Глубокое сверление 1 (CYCLE83)
Функция
В цикле «Глубокое сверление 1» инструмент врезается в деталь с запрограммированной
частотой вращения шпинделя и скоростью подачи за несколько шагов подачи до
достижения глубины Z1. Можно задать:
• Постоянное или уменьшающееся число подач (через программируемый
коэффициент дегрессии)
• Ломка стружки без отвода или удаление стружки с отводом инструмента
Токарная обработка
384
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
• Коэффициент подачи для 1-й подачи для уменьшения или увеличения подачи
(например, если предварительное сверление уже выполнено)
• Время ожидания
• Глубина относительно хвостовика или острия сверла
Зажим шпинделя
Для ShopTurn функция «Зажим шпинделя» может быть установлена изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора «Ввод». В этом режиме «Простой ввод»
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то в режиме «Полный ввод» можно
отобразить и изменить все параметры.
Подвод/отвод с ломкой стружки
1. Инструмент движется с G0 до безопасного расстояния от опорной точки.
2. Инструмент выполняет сверление с запрограммированной частотой вращения
шпинделя и скоростью подачи F = F · FD1 [%] до 1-й глубины подачи.
3. Время ожидания на глубине сверления DTB.
4. Инструмент отводится для ломки стружки на величину обратного хода V2 и выполняет
сверление с запрограммированной скоростью подачи F до следующей глубины
подачи.
5. Шаг 4 повторяется до достижения конечной глубины сверления Z1.
6. Время ожидания на конечной глубине сверления DT.
7. Инструмент движется ускоренным ходом на плоскость отвода.
Подвод/отвод с удалением стружки
1. Инструмент движется с G0 до безопасного расстояния от опорной точки.
2. Инструмент выполняет сверление с запрограммированной частотой вращения
шпинделя и скоростью подачи F = F · FD1 [%] до 1-й глубины подачи.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
385
Программирование технологических функций (циклы)
11.2 Сверление
3. Время ожидания на глубине сверления DTB.
4. Инструмент выводится для удаления стружки на безопасное расстояние из детали.
5. Время ожидания в начальной точке DTS.
6. Подвод к последней глубине сверления с G0, уменьшенной на упреждающий зазор
V3.
7. После выполняется сверление до следующей глубины подачи.
8. Шаги с 4-го по 7-й повторяются до достижения запрограммированной конечной
глубины сверления Z1.
9. Время ожидания на конечной глубине сверления.
10.Инструмент движется ускоренным ходом на плоскость отвода.
DF (величина дегрессии / в процентах)
Глубокие отверстия, выполняемые в несколько этапов, рационально выполнять со
снижением отдельных значений высоты подъема (дегрессия). Это позволяет отводить
стружку и предотвращает поломку инструмента. Для этого в параметре
программируется либо инкрементальная величина дегрессии, на которую поэтапно
уменьшается глубина сверления, либо процентное значение коэффициента дегрессии.
DF как величина дегрессии
• На первом этапе выполняется перемещение на значение глубины,
спараметрированное посредством первой глубины сверления D, если оно не
превышает общую глубину сверления.
• Со второй глубины сверления и далее высота подъема определяется на основе
последней глубины сверления за вычетом величины дегрессии, пока высота подъема
больше запрограммированной величины дегрессии. Если значение второй высоты
подъема меньше запрограммированной величины дегрессии, то сверление
выполняется за один проход.
• Следующие значения высоты подъема соответствуют величине дегрессии, пока
остаток глубины больше удвоенной величины дегрессии.
• Две последних высоты подъема распределяются и проходятся равномерно и потому
всегда больше половины величины дегрессии.
• Если значение первой глубины сверления противоположно общей глубине,
появляется сообщение об ошибке 61107 "Неправильно задана первая глубина
сверления", и цикл не выполняется.
Токарная обработка
386
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
DF как процент
Текущая глубина определяется в цикле следующим образом:
• На первом этапе выполняется перемещение на значение глубины,
спараметрированное посредством первой глубины сверления D, если оно не
превышает общую глубину сверления.
• Следующие высоты подъема рассчитываются по последней высоте подъема,
помноженной на коэффициент дегрессии, пока высота подъема не будет ниже
минимальной глубины сверления.
• Две последних высоты подъема распределяются и проходятся равномерно и потому
всегда больше половины минимальной глубины сверления.
• Если значение первой глубины сверления противоположно общей глубине,
появляется сообщение об ошибке 61107 "Неправильно задана первая глубина
сверления", и цикл не выполняется.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Глубокое сверление" и "Глубокое
сверление 1".
Открывается окно ввода "Глубокое сверление 1".
Параметры в режиме «Полный ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстояние
мм
F
Линейная подача
мм/мин
Окружная подача
мм/об
S / V
Частота вращения шпинделя
об/мин
или
м/мин
постоянная скорость резания
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
387
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для G-кода)
• Образец позиции (MCALL)
Позиция с MCALL
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
(только для
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
• Удаление стружки
Сверло для удаления стружки выводится из детали.
• Ломка стружки
Для ломки стружки сверло отводится на величину обратного хода V2.
Z0 (только для G-
Опорная точка Z
мм
кода)
Глубина сверле-
• Хвостовик (глубина сверления относительно хвостовика)
ния
Врезание осуществляется до достижения хвостовиком сверла запрограммиро-
ванного значения Z1. При этом учитывается занесенный в список инструментов
угол.
• Острие (глубина сверления относительно острия)
Врезание осуществляется до тех пор, пока острие сверла не достигнет запро-
граммированного значения Z1.
Указание: Если в управлении инструментом нельзя указать углы для сверл, то вы-
бор «острие/хвостовик» не предлагается (всегда острие, поле 0).
Z1
Конечная глубина сверления (абс.) или конечная глубина сверления относительно
мм
Z0 (инкр.)
Врезание до достижения Z1.
FD1
Процент для подачи при первой подаче
%
D
1-я глубина сверления (абс.) или 1-я глубина сверления относительно Z0 (инкр.)
мм
(только для G-ко-
да)
D (только для
Макс. подача на глубину
мм
ShopTurn)
Токарная обработка
388
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
DF
Подача:
• величина дегрессии, на которую уменьшается каждая следующая подача
мм
%
• Процентное значение для каждой последующей подачи
DF = 100 %: значение подачи остается тем же
DF < 100 %: значение подачи уменьшается в направлении конечной глубины свер-
ления
Пример: Последняя подача была 4 мм; DF составляет 80 %
Следующая подача = 4 x 80 % = 3,2 мм
Следующая подача = 3,2 x 80 % = 2,56 мм и т. д.
V1
Минимальная подача - (только для DF в %)
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100.
Если значение подачи становится слишком маленьким, то с помощью параметра
«V1» можно запрограммировать минимальную подачу.
V1 < значения подачи: Подача осуществляется на значение подачи
V1 > значения подачи: Подача осуществляется на величину, запрограммирован-
ную в V1.
V2
Величина обратного хода после каждой обработки - (только для ломки стружки)
мм
Значение, на которое сверло отводится при ломке стружки.
V2 = 0: Инструмент не отводится, а останавливается на один оборот.
Упреждающий
• вручную
зазор (только
Упреждающий зазор вводится вручную.
при удалении
• автоматически
стружки)
Упреждающий зазор вычисляется циклом.
V3
Упреждающий зазор - (только при удалении стружки и упреждающем зазоре руч-
мм
ном)
Расстояние до последней глубины подачи, на которое сверло подводится ускорен-
ным ходом после удаления стружки.
DTB (только для
• Время ожидания на глубине сверления в секундах
с
G-кода)
об
• Время ожидания на глубине сверления в оборотах
Указание:
DT > 0: Действует запрограммированное значение
DT = 0: Действует значение, идентичное запрограммированному в DTB (DT = DTB)
DT
• Время ожидания на конечной глубине сверления в секундах
с
об
• Время ожидания на конечной глубине сверления в оборотах
DTS (только для
• Время ожидания для удаления стружки в секундах
с
G-кода)
об
• Время ожидания для удаления стружки в оборотах
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
389
Программирование технологических функций (циклы)
11.2 Сверление
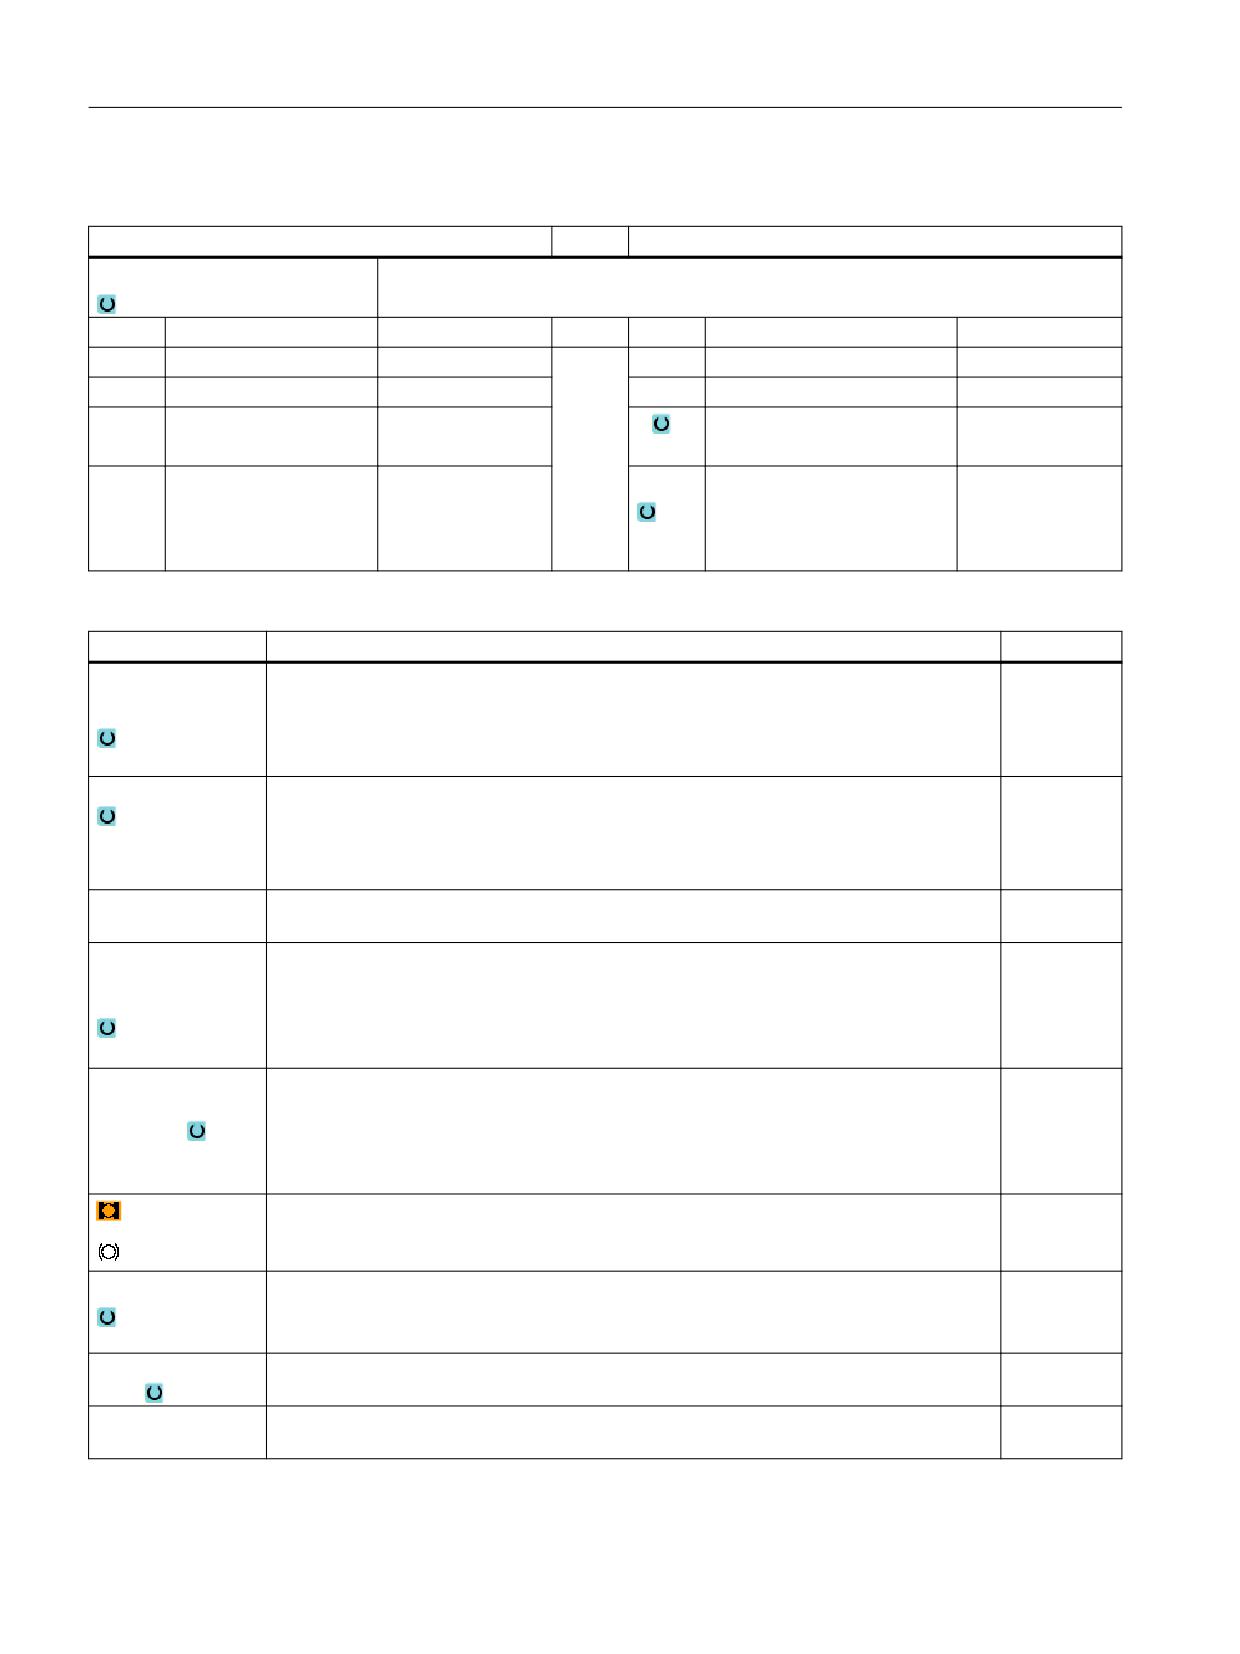
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
RP
Плоскость отвода
мм
T
Имя инструмента
D
Номер режущей кромки
F
Линейная подача
мм/мин
Окружная подача
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или
м/мин
постоянная скорость реза-
ния
Параметр
Описание
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции.
• Образец позиций
Позиция с MCALL
Обработка
• Удаление стружки
Сверло для удаления стружки выводится из детали.
• Ломка стружки
Для ломки стружки сверло отводится на величину обратного хода V2.
Z0 (только для G-
Опорная точка Z
мм
кода)
Поверхность
• Торец C
обработки (только
• Торец Y
для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Положение (толь-
• спереди (торец)
ко для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель
Функция должна быть установлена изготовителем станка.
Z1
Конечная глубина сверления (абс.) или конечная глубина сверления относительно
Z0 (инкр.)
Врезание до достижения Z1.
D - (только для G-
1-я глубина сверления (абс.) или 1-я глубина сверления относительно Z0 (инкр.)
мм
кода)
D - (только для
Макс. подача на глубину
мм
ShopTurn)
Токарная обработка
390
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
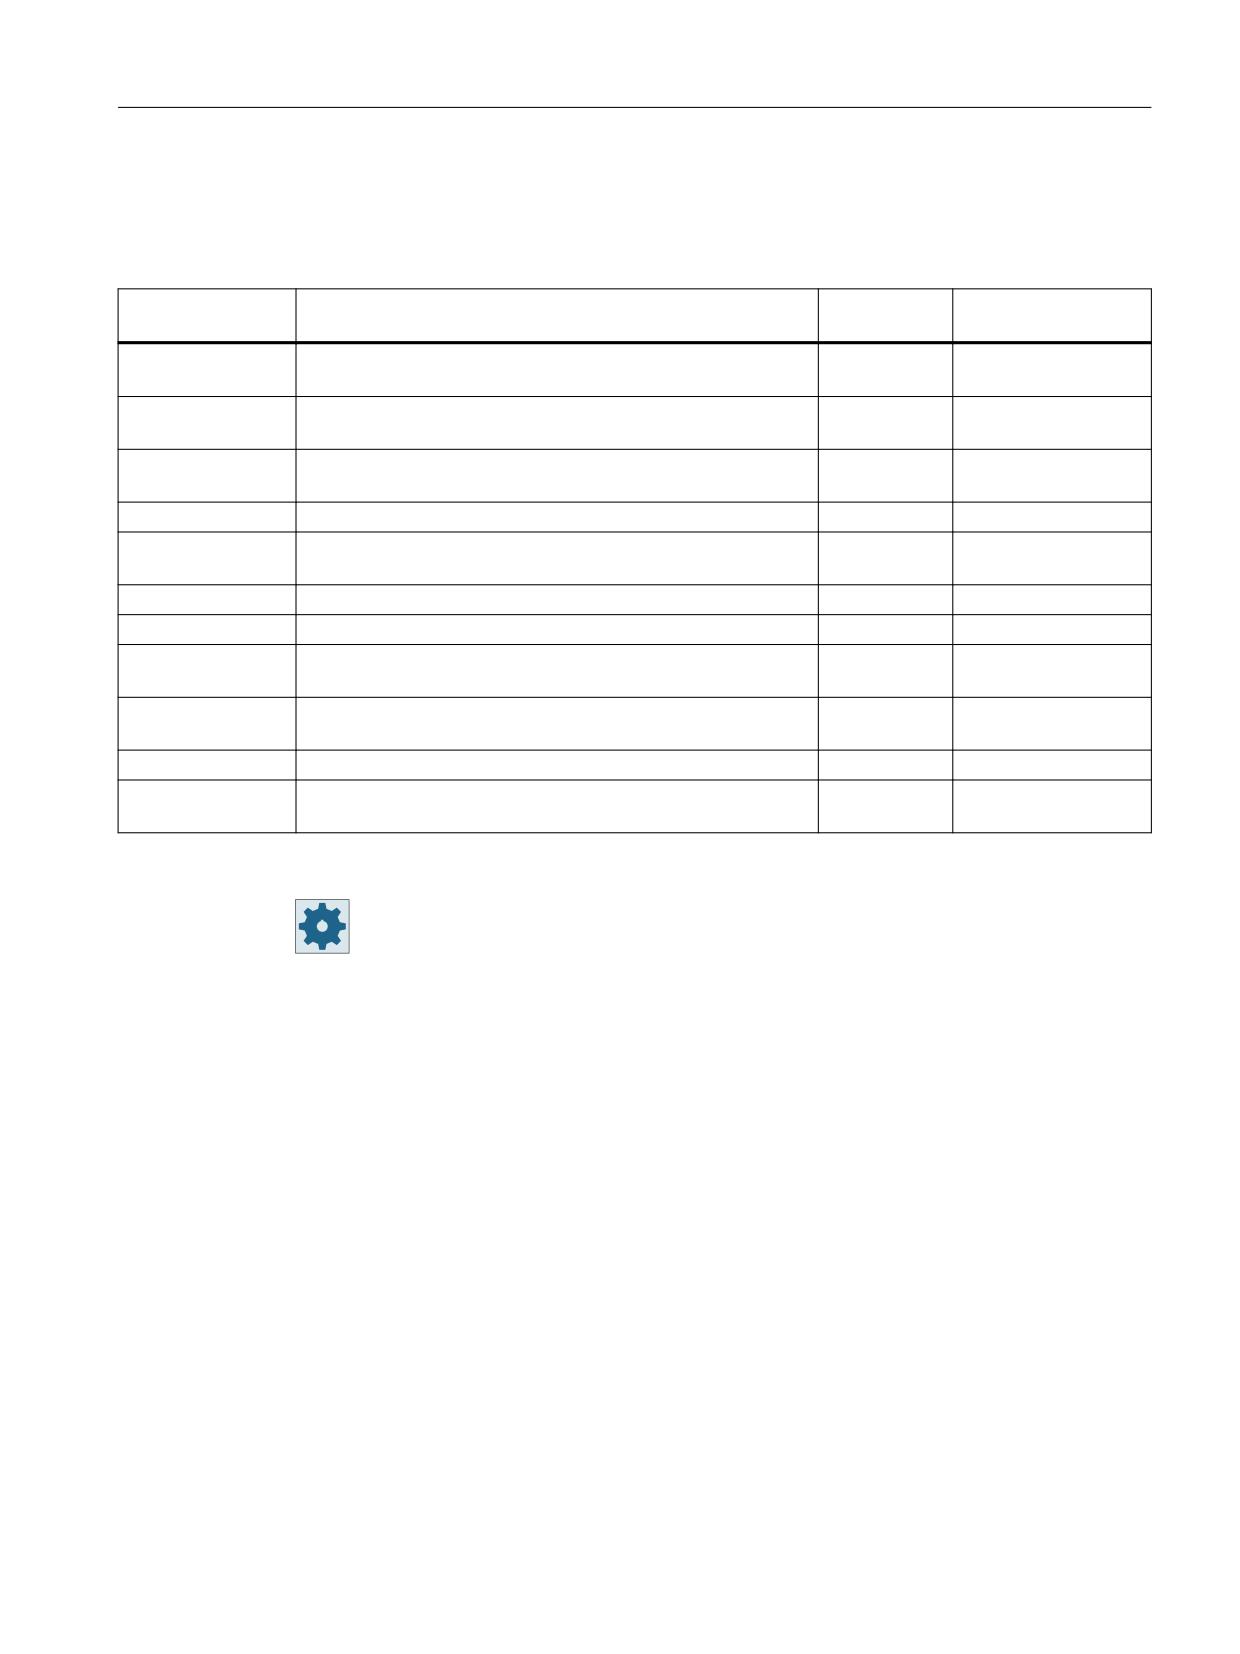
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Глубина сверле-
Глубина сверления относительно острия
Острие
ния
FD1
Процент для подачи при первой подаче
90 %
x
DF
Процентное значение для каждой последующей подачи
90 %
x
(только для удаления стружки)
V1
мин. подача
1,2 мм
x
V2
Величина обратного хода после каждой обработки
1,4 мм
x
Упреждающий за-
Упреждающий зазор вычисляется циклом.
автоматиче-
зор
ски
DBT (только для G-
Время ожидания на глубине сверления
0,6 с
x
кода)
DT
Время ожидания на конечной глубине сверления
0,6 с
x
DTS (только для G-
Время ожидания для удаления стружки (только при удале-
0,6 с
x
кода)
нии стружки)
Изготовитель станка
Следовать указаниям изготовителя станка.
11.2.7
Глубокое сверление 2 (CYCLE830)
Функция
Цикл „Глубокое сверление 2“ включает в себя все функции „Глубокого сверления 1“.
Дополнительно циклом предлагаются следующие функции:
• Засверловка с уменьшенной подачей
• Учет базового отверстия
• Мягкое врезание при вхождении в материал
• Сверление на конечной глубине за один проход
• Сквозное сверление с уменьшенной подачей
• Включение и выключении системы управления для СОЖ
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
391
Программирование технологических функций (циклы)
11.2 Сверление
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод с ломкой стружки
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Инструмент выполняет сверление с запрограммированным числом оборотов
шпинделя и скоростью подачи F = F · FD1 [%] до 1-ой глубины подачи.
3. Время ожидания на глубине сверления DTB.
4. Инструмент отводится для ломки стружки на величину обратного хода V2 и выполняет
сверление с запрограммированной скоростью подачи F до следующей глубины
подачи.
5. Шаг 4 повторяется до достижения конечной глубины сверления Z1.
6. Время ожидания на конечной глубине сверления DT.
7. Инструмент движется ускоренным ходом на плоскость отвода.
Подвод/отвод с удалением стружки
1. Инструмент движется с G0 до безопасного расстояния от исходной точки.
2. Инструмент выполняет сверление с запрограммированным числом оборотов
шпинделя и скоростью подачи F = F · FD1 [%] до 1-ой глубины подачи.
3. Время ожидания на глубине сверления DTB.
4. Инструмент выводится для удаления стружки на безопасное расстояние из детали.
5. Время ожидания в начальной точке DTS.
6. Подвод к последней глубине сверления с G0, уменьшенной на упреждающий зазор
V3.
7. После выполняется сверление до следующей глубины подачи.
8. Шаг 4 до 7 повторяется до достижения запрограммированной конечной глубины
сверления Z1.
9. Инструмент движется ускоренным ходом на плоскость отвода.
Токарная обработка
392
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Глубокое сверление на входе отверстия
Для глубокого сверления 2 доступны следующие варианты:
• Глубокое сверление с/без засверловки
• Глубокое сверление с базовым отверстием.
Примечание
Засверловка или базовое отверстие являются взаимоисключающими.
Засверловка
При засверловке работа до глубины засверловки (ZA) выполняется с уменьшенной
подачей (FA), а после с подачей сверления. При сверлении с несколькими подачами
глубина засверловки должна находиться между опорной точкой и 1-й глубиной
сверления.
Сквозное сверление
В случае сквозного отверстия начиная с остаточной глубины сверления (ZD) работа
выполняется с уменьшенной подачей (FD).
Базовое отверстие
Цикл выборочно учитывает глубину базового отверстия. Оно может быть
запрограммировано по выбору абс./инкр. или как кратное от диаметра отверстия
(обычно 1.5 до 5*D) и предполагается его наличие.
При наличии базового отверстия 1-я глубина сверления должна находиться между
базовым отверстием и конечной глубиной сверления. Ввод в базовое отверстие
выполняется с уменьшенной подачей и пониженной частотой вращения, эти значения
могут программироваться.
Направление вращения шпинделя
Направление вращения шпинделя для ввода и вывода из базового отверстия может быть
запрограммировано следующим образом:
• с остановленным шпинделем
• с вращающимся вправо шпинделем
• с вращающимся влево шпинделем
Тем самым при использовании длинных, тонких сверл предотвращается поломка сверла.
Горизонтальное сверление
При горизонтальном сверлении спиральными сверлами для лучшего врезания в базовое
отверстие рекомендуется горизонтальное положение режущих кромок сверла. Для
этого можно запрограммировать точную установку сверла в шпинделе на
определенную позицию (SPOS).
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
393
Программирование технологических функций (циклы)
11.2 Сверление
До достижения глубины базового отверстия подача останавливается, частота вращения
увеличивается до частоты вращения при сверлении и включается СОЖ.
Мягкое врезание в материал
Можно управлять врезанием в материал в зависимости от инструмента и материала.
Мягкое врезание состоит из следующих участков пути:
• На первом программируемом участке пути ZS1 поддерживается подача при
врезании.
• Следующий программируемый участок пути ZS2 вслед за ZS1 служит для плавного
увеличения подачи врезания (через FLIN) до подачи сверления.
При ломке стружки/удалении стружки этот механизм заново запускается при каждой
подаче.
Входные параметры ZS1 и ZS2 являются максимальными значениями, которые
ограничиваются циклом до требуемой каждый раз глубины подачи.
Глубокое сверление на выходе отверстия
Если при сквозном сверлении выход расположен под углом к оси инструмента, то имеет
смысл уменьшить подачу.
• Сквозное сверление "нет"
Сверление до конечной глубины сверления выполняется с подачей обработки.
Можно запрограммировать время ожидания на глубине сверления.
• Сквозное сверление "да"
До остаточной глубины сверления программируется сверление с подачей сверления,
а после - со специальной подачей FD.
Отвод
Отвод может выполняться на глубину базового отверстия или на плоскость отвода.
• Отвод на плоскость отвода выполняется с G0 или подачей, программируемой
частотой вращения, а также в направлении вращения или с остановленным
шпинделем.
• При отводе на глубину базового отверстия выполняются вывод и ввод с одинаковыми
параметрами.
Примечание
Направление вращения шпинделя
Направление вращения шпинделя не изменяется, а при необходимости выполняется
останов.
Токарная обработка
394
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
СОЖ
Технология и инструменты требуют поддержки управления для СОЖ и в G-коде.
• СОЖ вкл
Включение выполняется на Z0 + безопасное расстояние или на глубине базового
отверстия (если при работе используется базовое отверстие)
• СОЖ выкл
Выключение всегда на конечное глубине сверления
• Программирование в G-кодах)
Исполняемый кадр (M-команда или вызов подпрограммы), который может быть
запрограммирован как строка.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Глубокое сверление" и "Глубокое
сверление 2".
Открывается окно ввода "Глубокое сверление 2".
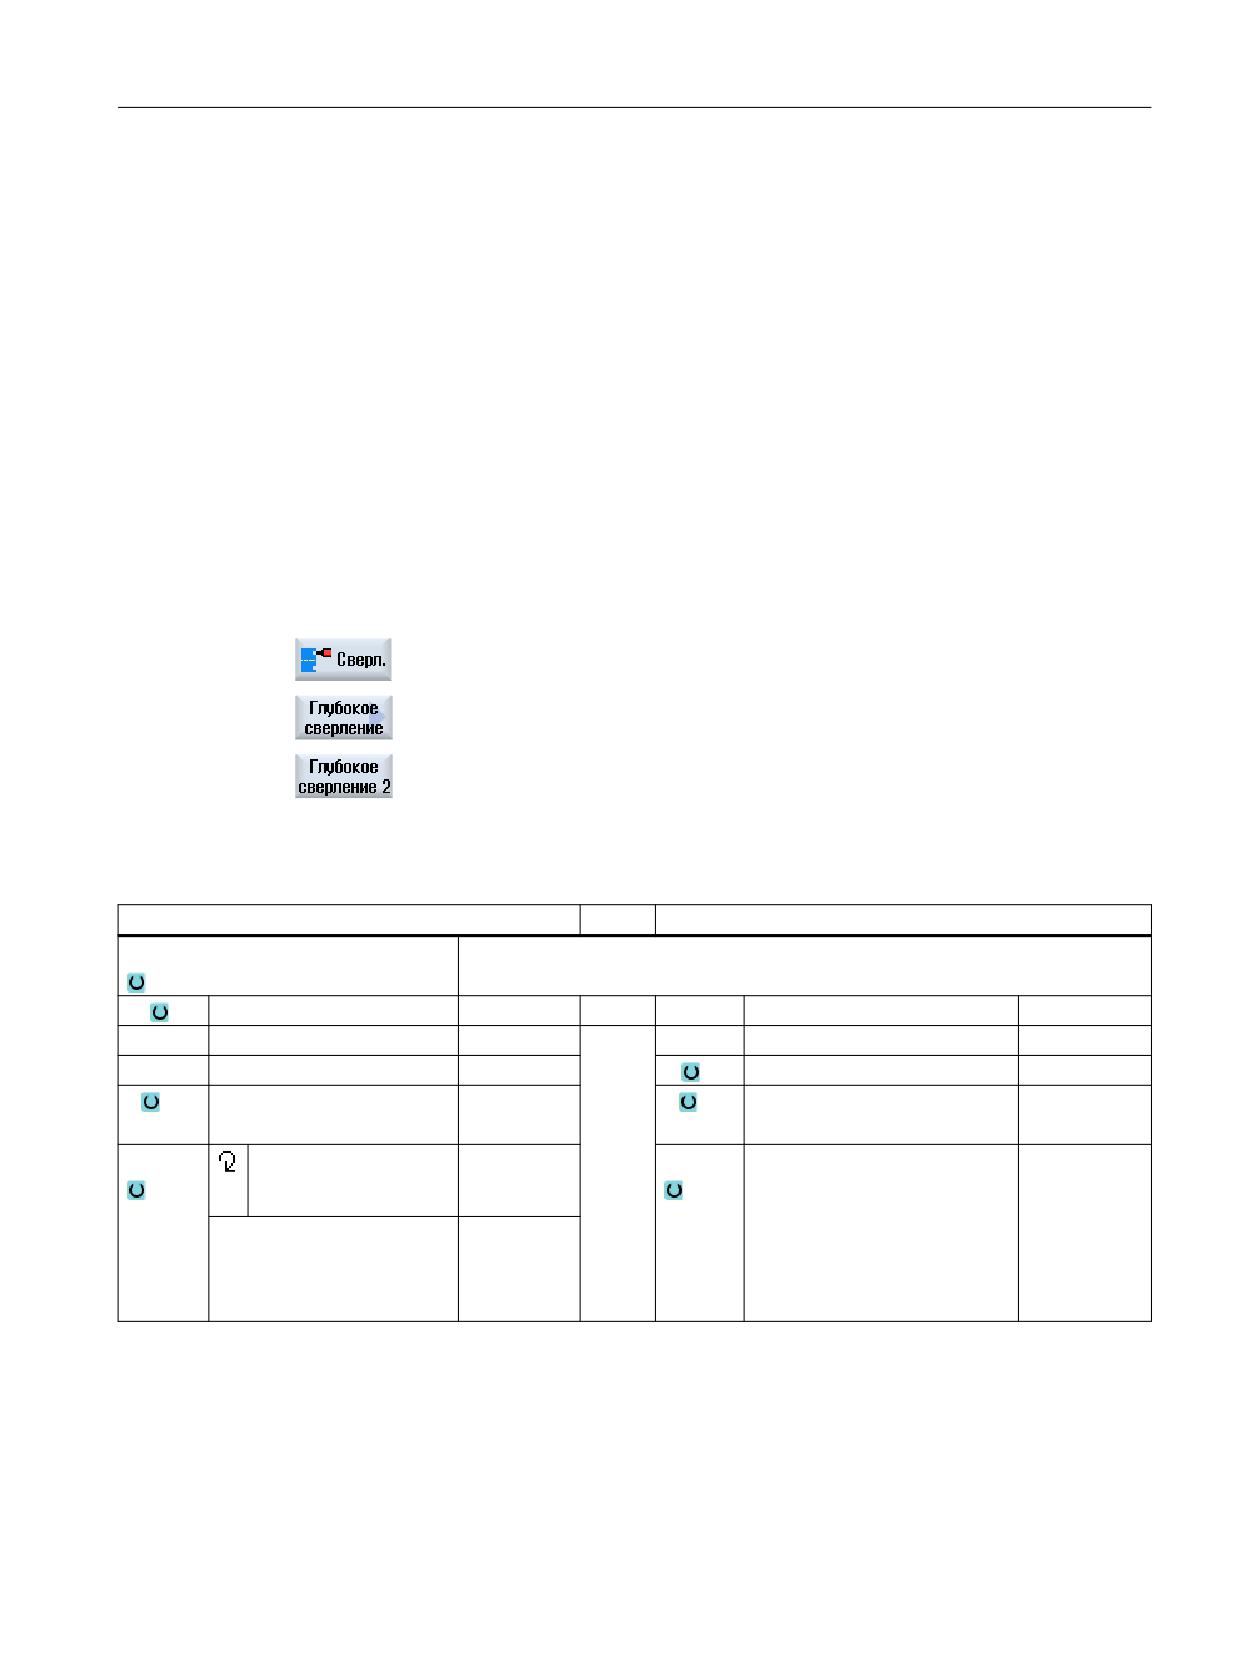
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
RP
Плоскость отвода
мм
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
путь/об
F
Линейная подача
мм/мин
путь/мин
Окружная подача
мм/об
S / V
Направление враще-
S / V
Частота вращения шпинделя
об/мин
ния шпинделя
или
м/мин
постоянная скорость резания
Частота вращения шпин-
об/мин
деля или
путь/мин
постоянная скорость реза-
ния
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
395
Программирование технологических функций (циклы)
11.2 Сверление
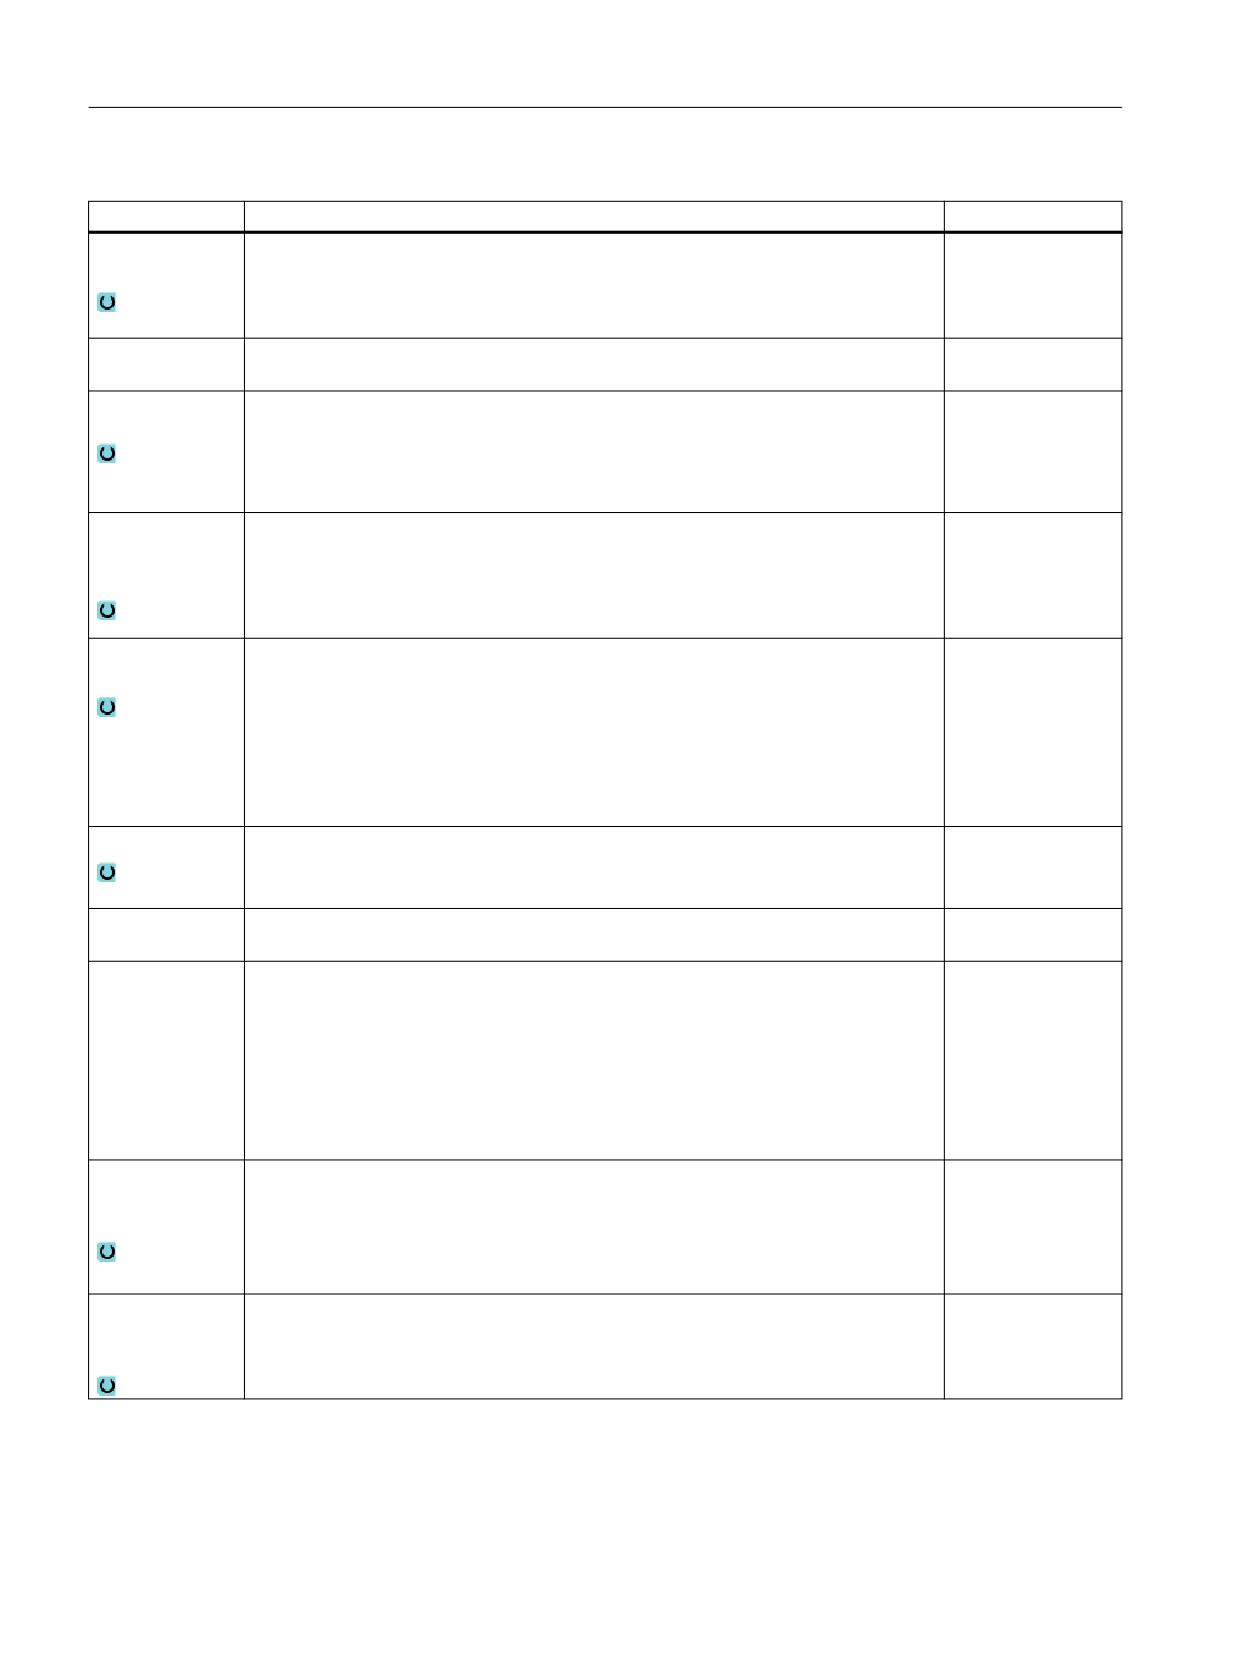
Параметр
Описание
Единица
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции
(только G-
• Образец позиций с MCALL
код)
Z0 (только G-
Опорная точка Z
мм
код)
Поверхность
• Торец
обработки
• Торец B
• Боковая поверхность
(только для
ShopTurn)
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Глубина сверле-
• Хвостовик (глубина сверления относительно хвостовика)
ния
Врезание осуществляется до достижения хвостовиком сверла запрограм-
мированного значения Z1. При этом учитывается занесенный в список ин-
струментов угол.
• Острие (глубина сверления относительно острия)
Врезание осуществляется до тех пор, пока острие сверла не достигнет за-
программированного значения Z1.
Z1
Конечная глубина сверления (абс.) или конечная глубина сверления
мм
относительно Z0 (инкр.)
Врезание до достижения Z1.
СОЖ вкл -
M-функция для включения СОЖ
(только G-код)
Технология на
Выбор подачи сверления
входе отверстия
• без засверловки
Сверление с подачей F
• с засверловкой
Сверление с подачей FA
• с базовым отверстием
Врезание в базовое отверстие с подачей FP
ZP - (только для
Глубина базового отверстия как коэффициент диаметра сверла
* Ø
базового отвер-
Глубина базового отверстия относительно Z0 (инкр.) или глубина базового от-
мм
стия)
верстия (абс.)
ZPV - (только
Упреждающий зазор базового отверстия
мм
для базового от-
верстия)
Токарная обработка
396
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
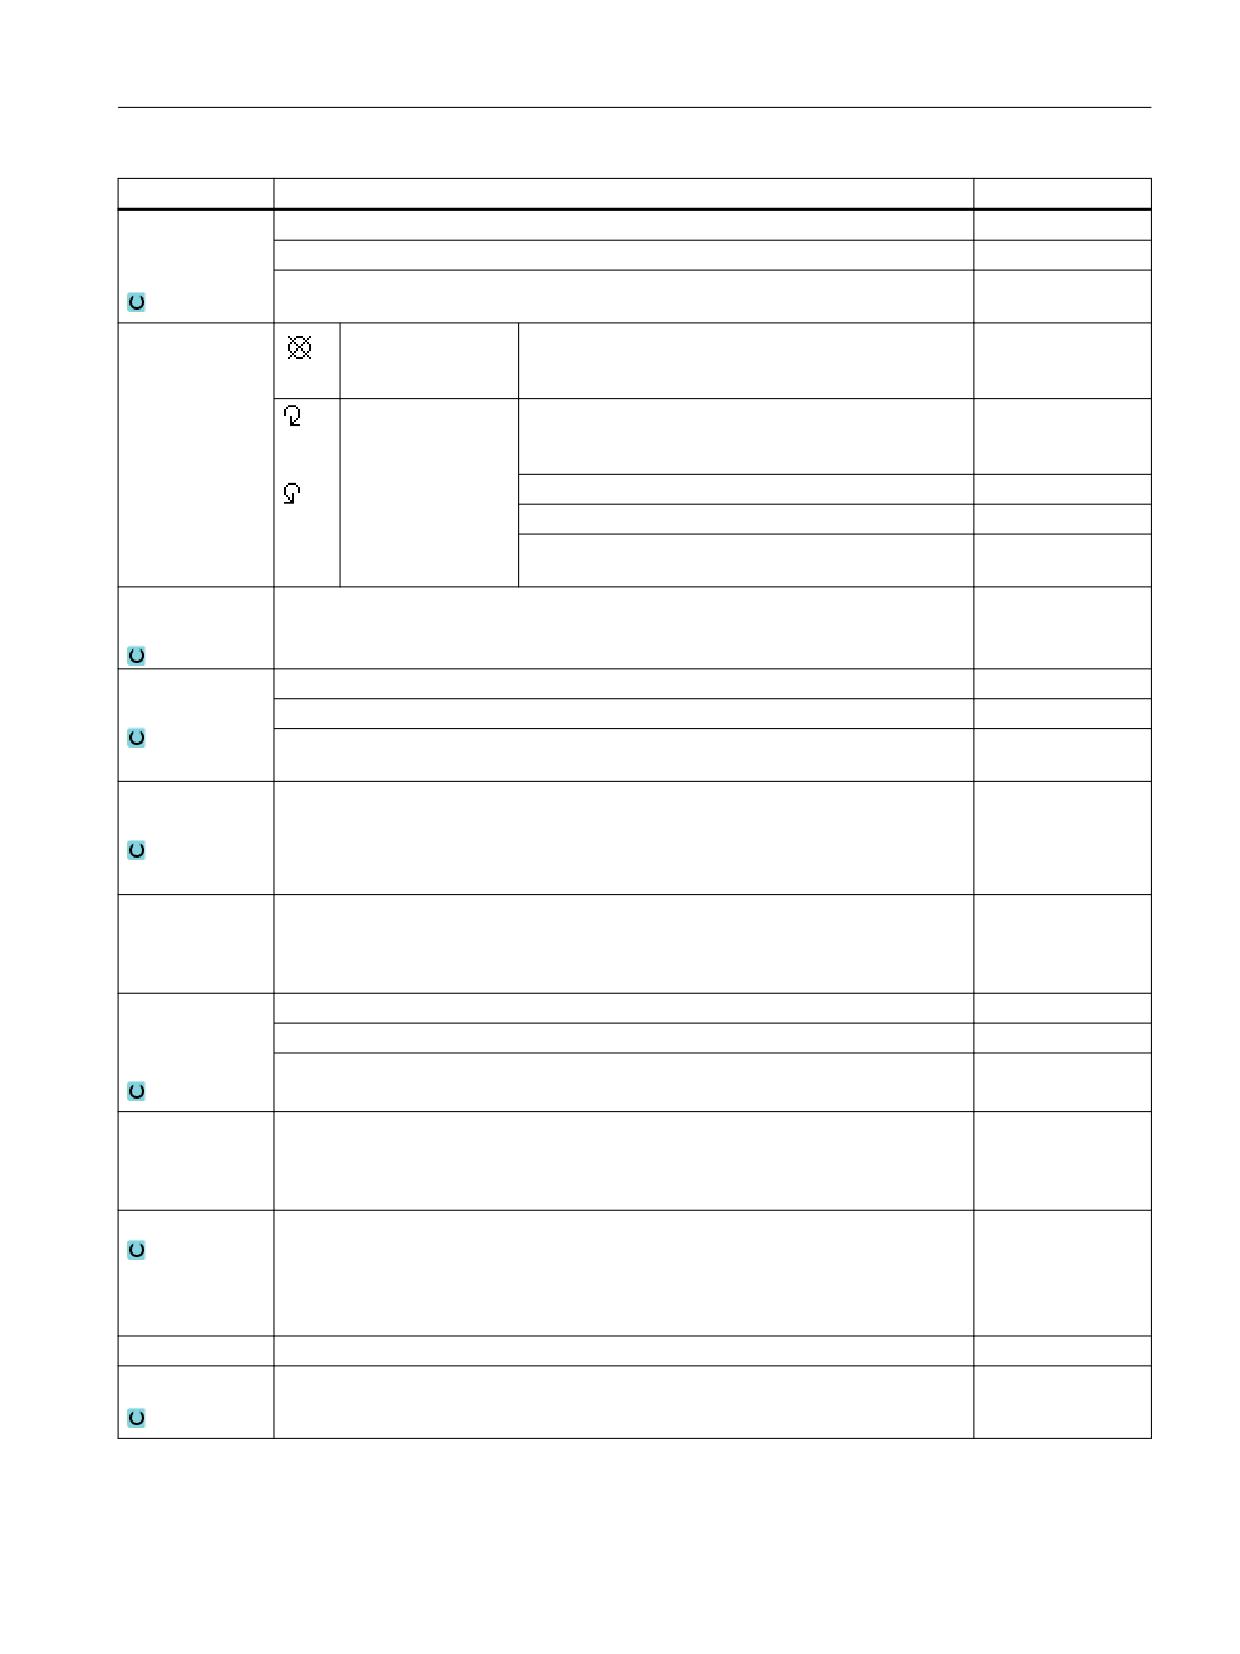
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
FP - (только для
Подача при врезании в процентах от подачи сверления
%
базового отвер-
Подача при врезании (ShopTurn)
мм/об или мм/мин
стия)
Подача при врезании (G-код)
путь/мин или путь/
об
SP / VP
Подвод при оста-
градус
(только для ба-
новленном шпин-
зового отвер-
деле
стия)
Направление вра-
Частота вращения шпинделя при подводе в про-
%
щения шпинделя
центах относительно частоты вращения при свер-
при подводе
лении
Частота вращения шпинделя при подводе
об/мин
Постоянная скорость резания при подводе (G-код)
путь/мин
Постоянная скорость резания при подводе
м/мин
(ShopTurn)
ZA - (только для
Глубина засверловки (абс.) или глубина засверловки относительно Z0 (инкр.)
мм
засверловки)
FA - (только для
Подача при засверловке в процентах от подачи сверления
%
засверловки)
Подача для засверловки (ShopTurn)
мм/мин или мм/об
Подача для засверловки (G-код)
путь/мин или путь/
об
Мягкое вреза-
• да
ние
Врезание с подачей FS
• нет
Врезание с подачей сверления
ZS1
Глубина каждого врезания с постоянной подачей при врезании FS (инкр.)
мм
(только для
Мягкое вреза-
ние "да")
FS (только для
Подача при врезании в процентах от подачи сверления
%
Мягкое вреза-
Подача при врезании (ShopTurn)
мм/мин или мм/об
ние "да")
Подача при врезании (G-код)
путь/мин или путь/
об
ZS2
Глубина каждого врезания для увеличения подачи (инкр.)
мм
(только для
Мягкое вреза-
ние "да")
Обработка
•
1 проход
• Ломка стружки
• Удаление стружки
• Ломка стружки и удаление стружки
FD1
Процент для подачи при первой подаче
%
D
1-я глубина сверления (абс.) или 1-я глубина сверления относительно Z0
мм
(инкр.)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
397
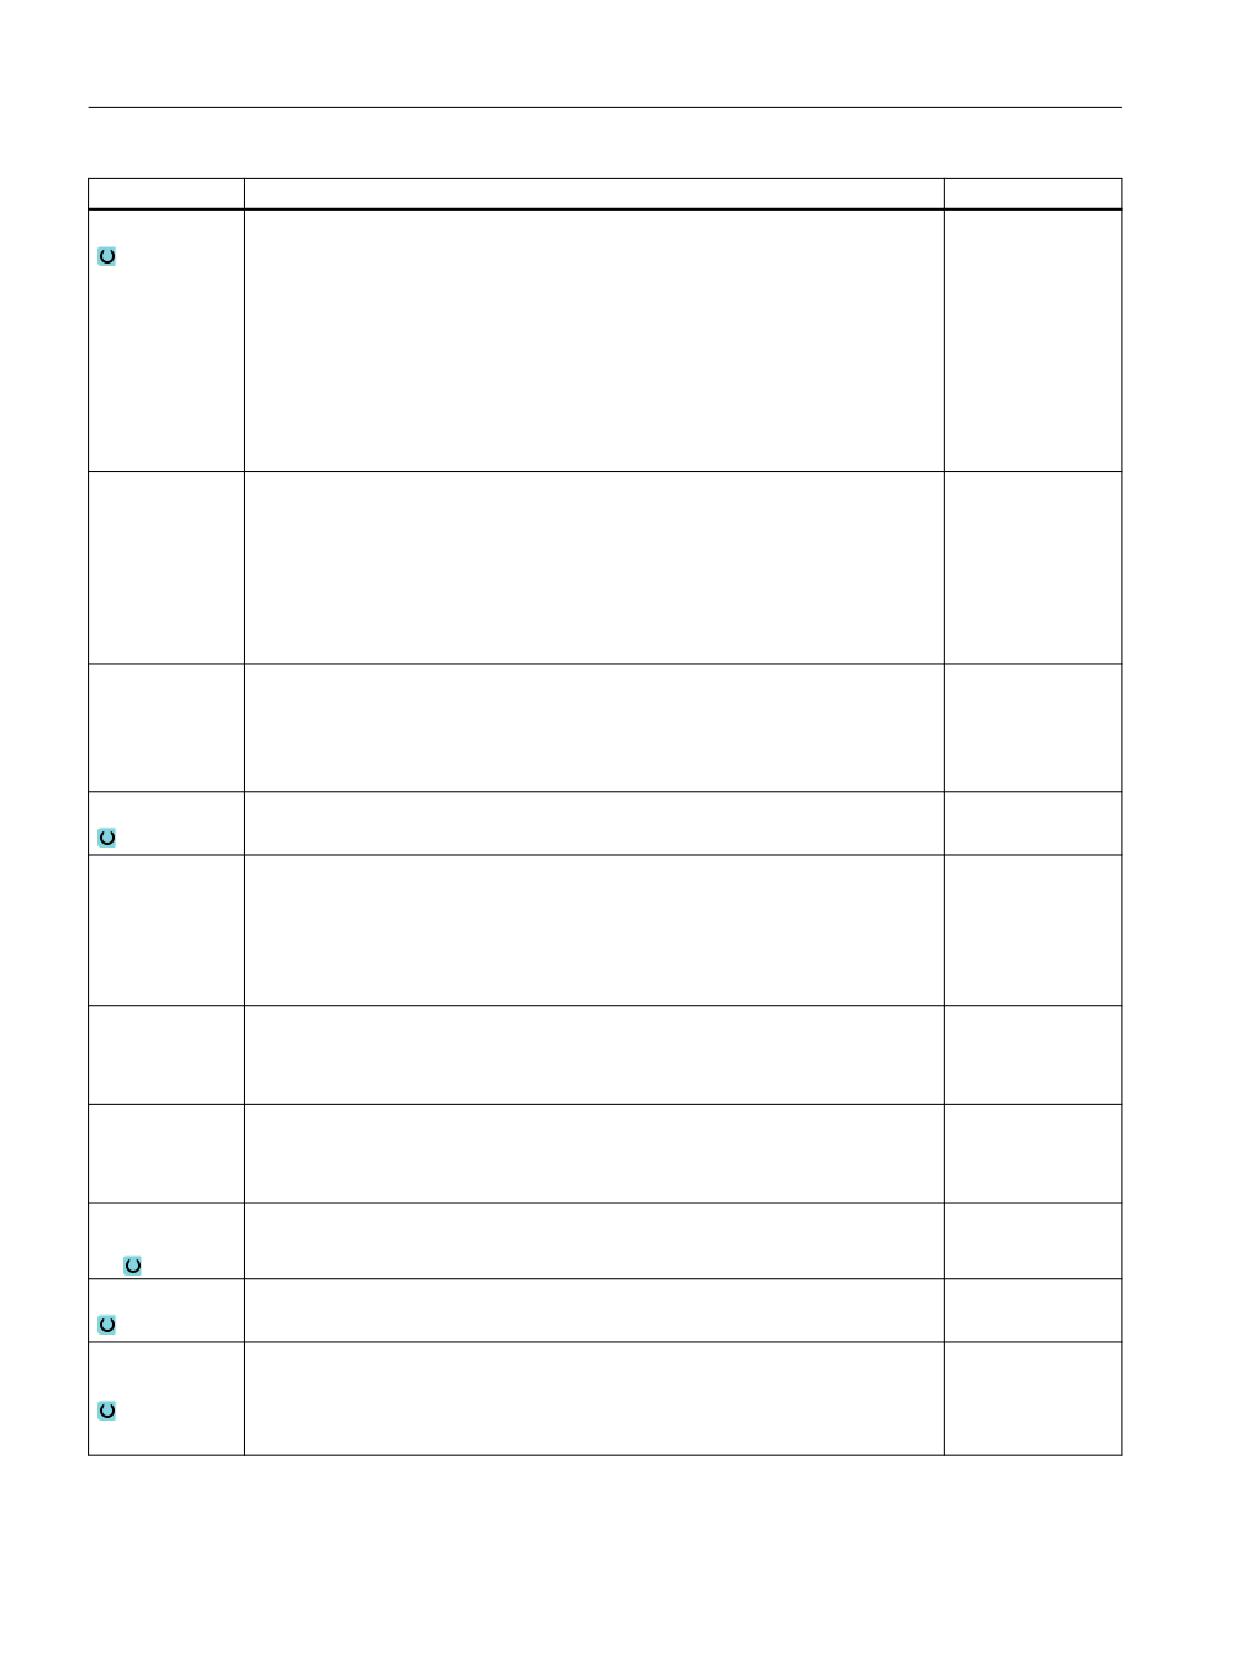
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
DF
Подача:
• величина дегрессии, на которую уменьшается каждая следующая подача
мм
%
• Процентное значение для каждой последующей подачи
DF = 100 %: значение подачи остается тем же
DF < 100 %: значение подачи уменьшается в направлении конечной глубины
сверления
Пример: Последняя подача была 4 мм; DF составляет 80 %
Следующая подача = 4 x 80 % = 3,2 мм
Следующая подача = 3,2 x 80 % = 2,56 мм и т.д.
V1
Минимальная подача - (только для DF в %)
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100.
Если значение подачи становится слишком маленьким, то с помощью
параметра "V1" можно запрограммировать минимальную подачу.
V1 < значения подачи: Подача осуществляется на значение подачи
V1 > значения подачи: Подача осуществляется на величину, запрограммиро-
ванную в V1.
V2
Величина обратного хода после каждой обработки
мм
(только для
Значение, на которое сверло отводится при ломке стружки.
ломки стружки
V2 = 0: Инструмент не отводится, а останавливается на один оборот.
и Мягкое вреза-
ние "нет")
DTB
• Время ожидания на глубине сверления в секундах
с
об
• Время ожидания на глубине сверления в оборотах
Упреждающий
• вручную
зазор
Упреждающий зазор вводится вручную.
(только для уда-
• автоматически
ления стружки
Упреждающий зазор вычисляется циклом.
и Мягкое вреза-
ние "нет")
V3 - (только при
Упреждающий зазор (инкр.)
мм
"ручном" упре-
ждающем зазо-
ре)
N - ( только для
Число ходов стружколомания перед каждым удалением стружки
"Ломка стружки
и удаление
стружки")
Отвод для уда-
• Удаление стружки на глубине базового отверстия
ления струж-
• Удаление стружки на безопасном расстоянии
ки
DTS
• Время ожидания для удаления стружки в секундах
с
об
• Время ожидания для удаления стружки в оборотах
Сквозное свер-
• да
ление
Сквозное сверление с подачей FD
• нет
Сверление с постоянной подачей
Токарная обработка
398
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
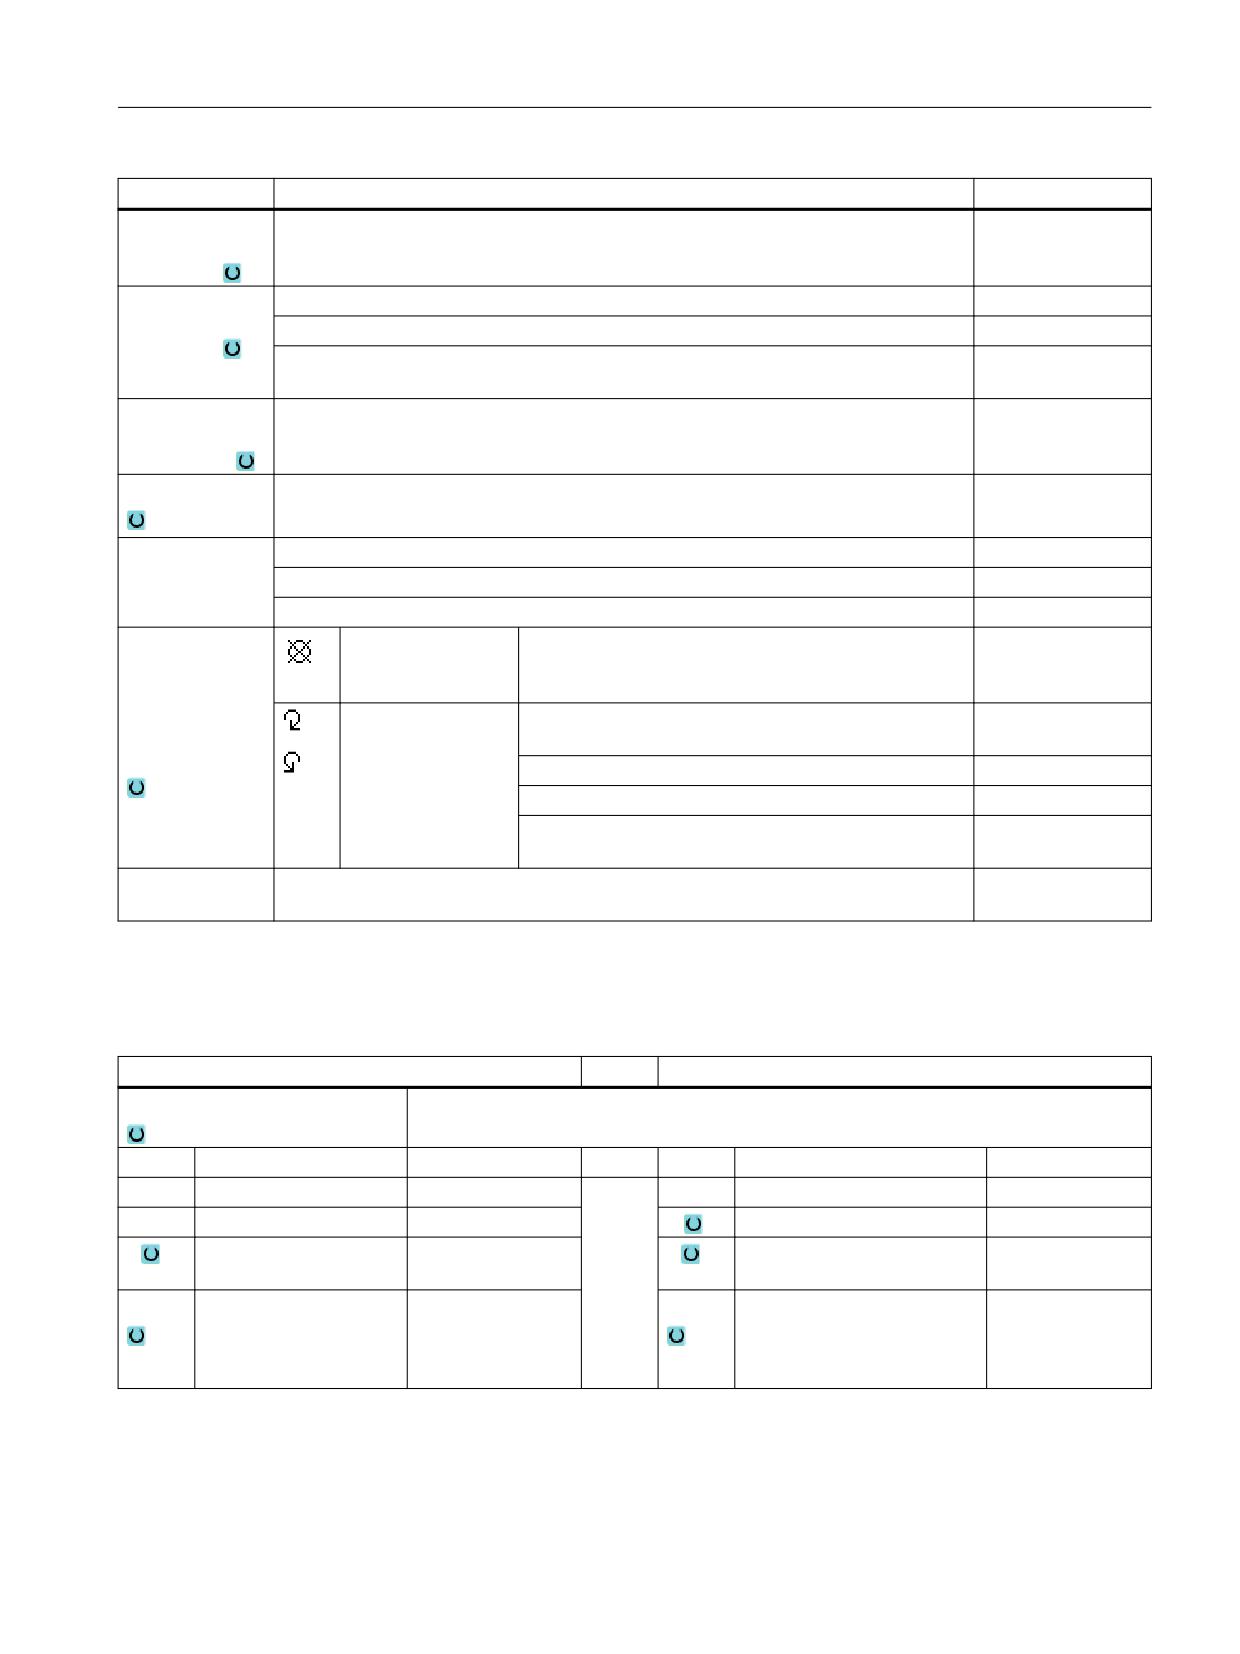
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
ZD - (только для
Глубина сквозного сверления (абс.) или глубина сквозного сверления
мм
Сквозное свер-
относительно Z1 (инкр.)
ление "да")
FD - (только для
Подача для сквозного сверления относительно подачи при сверлении F
%
Сквозное свер-
Подача для сквозного сверления (ShopTurn)
мм/мин или мм/об
ление "да")
Подача для сквозного сверления (G-код)
путь/мин или путь/
об
DT - (только для
• Время ожидания на конечной глубине в секундах
с
Сквозное свер-
• Время ожидания на конечной глубине в оборотах
об
ление "нет")
Отвод
• Отвод на глубину базового отверстия
• Отвод на плоскость отвода
FR
Отвод ускоренным ходом
Подача для отвода (G-код)
путь/мин
Подача для отвода (ShopTurn)
мм/мин
SR / VR
Отвод с остано-
(только при вы-
вленным шпинде-
бранном на-
лем
правлении вра-
Направление вра-
Частота вращения шпинделя при отводе относи-
%
щения шпинде-
щения шпинделя
тельно частота вращения при сверлении
ля)
при отводе
Частота вращения шпинделя при отводе
об/мин
Постоянная скорость резания при отводе (G-код)
путь/мин
Постоянная скорость резания при отводе
м/мин
(ShopTurn)
СОЖ выкл -
M-функция для выключения СОЖ
(только G-код)
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
RP
Плоскость отвода
мм
T
Имя инструмента
D
Номер режущей кромки
F
Подача
мм/мин
F
Подача
мм/мин
мм/об
мм/об
S / V
Частота вращения
об/мин
S / V
Частота вращения шпинде-
об/мин
шпинделя или по-
м/мин
ля или постоянная ско-
м/мин
стоянная скорость ре-
рость резания
зания
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
399
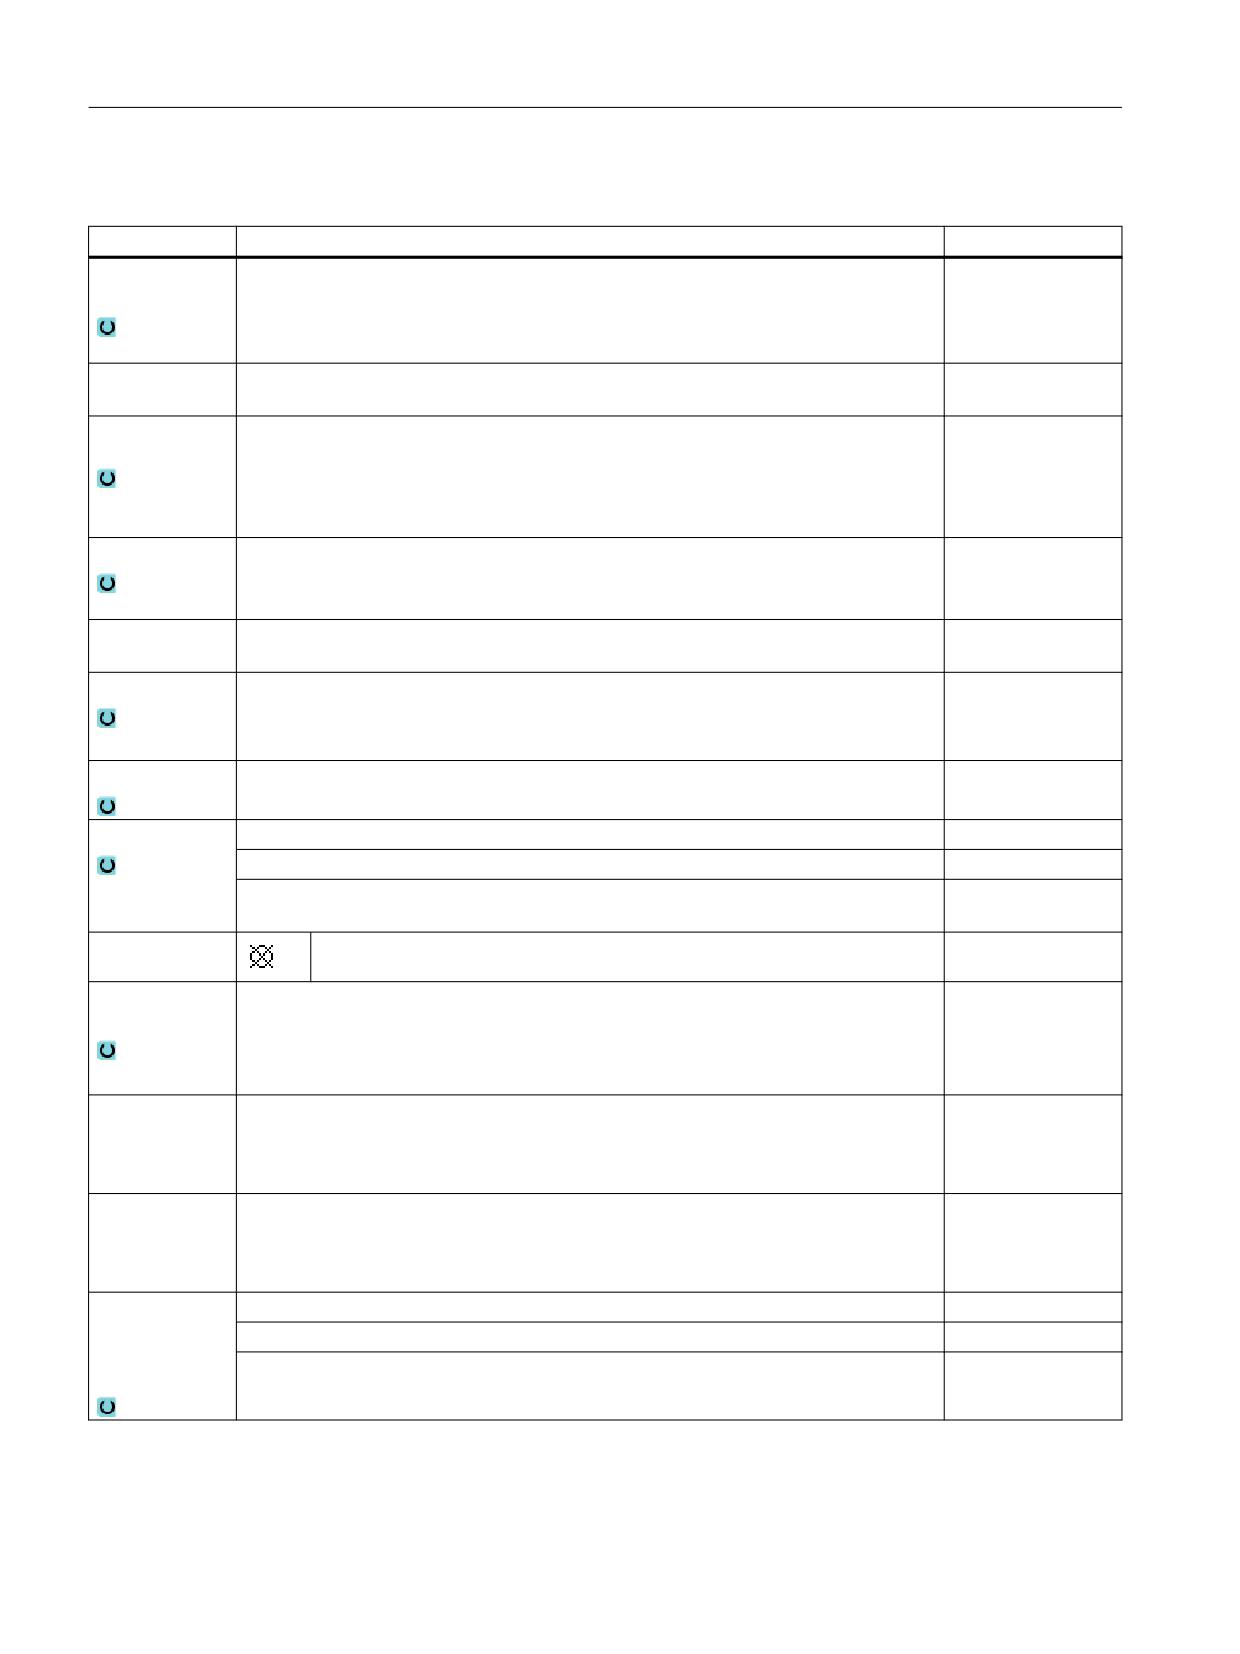
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции
(только G-
• Образец позиций с MCALL
код)
Z0 (только G-
Опорная точка Z
мм
код)
Поверхность
• Торец
обработки
• Торец B
• Боковая поверхность
(только
ShopTurn)
Z1
Конечная глубина сверления (абс.) или конечная глубина сверления
мм
относительно Z0 (инкр.)
Врезание до достижения Z1.
СОЖ вкл -
M-функция для включения СОЖ
(только G-код)
ZP
Глубина базового отверстия как коэффициент диаметра сверла
* Ø
Глубина базового отверстия относительно Z0 (инкр.) или глубина базового от-
мм
верстия (абс.)
ZPV
Упреждающий зазор базового отверстия
мм
FP
Подача при врезании в процентах от подачи сверления
%
Подача при врезании (ShopTurn)
мм/об или мм/мин
Подача при врезании (G-код)
путь/мин или путь/
об
SP
Позиция шпинделя при подводе (шпиндель выкл)
градус
Мягкое вреза-
• да
ние
Врезание с подачей FS
• нет
Врезание с подачей сверления
ZS1
Глубина каждого врезания с постоянной подачей при врезании FS (инкр.)
мм
(только для
Мягкое вреза-
ние "да")
ZS2
Глубина каждого врезания для увеличения подачи (инкр.)
мм
(только для
Мягкое вреза-
ние "да")
FS
Подача при врезании в процентах от подачи сверления
%
(только для
Подача при врезании (ShopTurn)
мм/мин или мм/об
Мягкое вреза-
Подача при врезании (G-код)
путь/мин или путь/
ние "да")
об
Токарная обработка
400
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Сквозное свер-
• да
ление
Сквозное сверление с подачей FD
• нет
ZD - (только
Глубина сквозного сверления (абс.) или глубина сквозного сверления
мм
для Сквозное
относительно Z1 (инкр.)
сверление
"да")
FD - (только
Подача для сквозного сверления относительно подачи при сверлении F
%
для Сквозное
Подача для сквозного сверления (ShopTurn)
мм/мин или мм/об
сверление
Подача для сквозного сверления (G-код)
путь/мин или путь/
"да")
об
СОЖ выкл -
M-функция для выключения СОЖ
(только G-код)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Глубина сверле-
Глубина сверления относительно хвостовика или острия
Острие
ния
Вход отверстия
Технология на входе отверстия
с базовым от-
верстием
ZA
Глубина засверловки (инкр.)
1 мм
FA
Подача засверловки
50 %
Прерывание
•
1 проход
сверления
• Ломка стружки
• Удаление стружки
• Ломка стружки и удаление стружки
D
1. Глубина сверления относительно Z0 (инкр.)
10 мм
FD1
Процент для подачи при первой подаче
DF
Процент для подачи для каждой следующей подачи
90 %
Значение подачи постоянно уменьшается в направлении
конечной глубины сверления
V1
мин. подача
2 мм
V1 < значения подачи: Подача осуществляется на значе-
ние подачи
V1 > значения подачи: Подача осуществляется на величи-
ну, запрограммированную в V1.
V2
Величина обратного хода после каждой обработки
1 мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
401
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Значение
Могут задаваться в
SD
Упреждающий за-
Упреждающий зазор вычисляется циклом.
автоматиче-
зор
ски
DTB
Время ожидания на каждой глубине сверления
0,6 с
N - ( только для
Число ходов стружколомания перед каждым удалением
1
"Ломка стружки и
стружки
удаление струж-
ки")
Отвод для удале-
Удаление стружки на глубине базового отверстия или без-
Безопасное
ния стружки
опасном расстоянии
расстояние
DTS
Время ожидания для удаления стружки в секундах
0,6 с
DT - (только для
Время ожидания на конечной глубине в секундах
0,6 с
Сквозное сверле-
ние "нет")
Отвод
Отвод на глубину базового отверстия или на плоскость от-
Глубина базо-
вода
вого отвер-
стия
FR
Отвод ускоренным ходом
Направление вра-
M5
щения шпинделя
при отводе
SR (только при вы-
Частота вращения шпинделя при отводе относительно
10 %
бранном направ-
скорости резания при сверлении
лении вращения
шпинделя)
Изготовитель станка
Следовать указаниям изготовителя станка.
11.2.8
Нарезание внутренней резьбы (CYCLE84, 840)
Функция
С помощью цикла «Нарезание внутренней резьбы» можно нарезать внутреннюю
резьбу.
Инструмент движется с активной частотой вращения и ускоренным ходом на безопасное
расстояние. Выполняется останов шпинделя, шпиндель и подача синхронизируются.
После инструмент врезается в деталь с запрограммированной частотой вращения (в
зависимости от %S).
Можно выбрать, будет ли сверление выполнено за один шаг, ломка стружки или отвод
для удаления стружки из детали.
Токарная обработка
402
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
В зависимости от выбора в поле «Режим компенсирующего патрона» генерируются
следующие вызовы циклов:
• С компенсирующим патроном: CYCLE840
• Без компенсирующего патрона: CYCLE84
При нарезании внутренней резьбы с компенсирующим патроном резьба нарезается за
один проход резца. CYCLE84 обеспечивает нарезание внутренней резьбы за несколько
проходов, если шпиндель оснащен измерительной системой.
Зажим шпинделя
Для ShopTurn функция «Зажим шпинделя» может быть установлена изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод (только для G-кода)
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора «Ввод». В этом режиме «Простой ввод»
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то в режиме «Полный ввод» можно
отобразить и изменить все параметры.
Подвод/отвод CYCLE840 - с компенсирующим патроном
1. Инструмент движется с G0 до безопасного расстояния от опорной точки.
2. Инструмент выполняет сверление с G1 и запрограммированной частотой вращения и
направлением вращения шпинделя до глубины Z1. Подача F вычисляется циклом из
частоты вращения и шага.
3. Выполняется реверсирование.
4. Время ожидания на конечной глубине сверления.
5. Движение обратного хода до безопасного расстояния с G1.
6. Реверсирование или останов шпинделя.
7. Отвод на плоскость отвода с G0.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
403
Программирование технологических функций (циклы)
11.2 Сверление
Подвод/отвод CYCLE84 - без компенсирующего патрона в режиме "1 проход"
1. Движение с G0 на безопасное расстояние от опорной точки.
2. Шпиндель синхронизируется и включается с запрограммированной частотой
вращения (в зависимости от %S).
3. Нарезание внутренней резьбы при синхронизации шпинделя/подачи до Z1.
4. Останов шпинделя и время ожидания на глубине сверления.
5. Реверсирование шпинделя по истечении времени ожидания.
6. Отвод с активной частотой вращения отвода шпинделя (в зависимости от %S) на
безопасное расстояние
7. Останов шпинделя.
8. Отвод на плоскость отвода с G0.
Подвод/отвод CYCLE84 - без компенсирующего патрона в режиме "Удаление стружки"
1. Инструмент сверлит с запрограммированной частотой вращения шпинделя S (в
зависимости от %S) до 1-й глубины подачи (макс. глубина подачи D).
2. Останов шпинделя и время ожидания DT.
3. Инструмент выводится для удаления стружки с частотой вращения шпинделя SR на
безопасное расстояние из детали.
4. Останов шпинделя и время ожидания DT.
5. После инструмент выполняет сверление с частотой вращения шпинделя S до
следующей глубины подачи.
6. Шаги 2 до 5 повторяется до достижения запрограммированной конечной глубины
сверления Z1.
7. По истечении времени ожидания DT инструмент выводится с частотой вращения
шпинделя SR до безопасного расстояния. Осуществляется останов шпинделя и отвод
на плоскость отвода.
Подвод/отвод CYCLE84 - без компенсирующего патрона в режиме "Ломка стружки"
1. Инструмент сверлит с запрограммированной частотой вращения шпинделя S (в
зависимости от %S) до 1-й глубины подачи (макс. глубина подачи D).
2. Останов шпинделя и время ожидания DT.
3. Инструмент отводится для ломки стружки на величину обратного хода V2.
4. После инструмент выполняет сверление с частотой вращения шпинделя S (в
зависимости от %S) до следующей глубины подачи.
5. Шаги 2 до 4 повторяется до достижения запрограммированной конечной глубины
сверления Z1.
6. По истечении времени ожидания DT инструмент выводится с частотой вращения
шпинделя SR до безопасного расстояния. Осуществляется останов шпинделя и отвод
на плоскость отвода.
Токарная обработка
404
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Изготовитель станка
Следовать указаниям изготовителя станка.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Резьба" и "Нарезание внутренней
резьбы".
Открывается окно ввода "Нарезание внутренней резьбы".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод (только G-код)
• полный
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Режим компен-
• с компенсирующим патроном
сирующего пат-
• без компенсирующего патрона
рона
Позиция обра-
• Отдельная позиция
ботки (только
Сверление отверстия на запрограммированной позиции
для G-кода)
• Образец позиции
Позиция с MCALL
Z0 (только для G-
Опорная точка Z
мм
кода)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
405
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Обработка - (с
Могут быть выбраны следующие технологические обработки для нарезания внут-
компенсирую-
ренней резьбы:
щим патроном)
• с датчиком
Нарезание внутренней резьбы с датчиком шпинделя
• без датчика
Нарезание внутренней резьбы без датчика шпинделя - отображаются следую-
щие поля:
- Выбор параметра "шаг" (только G-код)
- Ввод параметра "DT" (только ShopMill)
Указание:
В ShopMill поле выбора отображается только при разрешенном нарезании внут-
ренней резьбы без датчика.
См. указания изготовителя станка.
SR (только для
Частота вращения шпинделя для отвода - (только для частоты вращения шпинделя
об/мин
ShopTurn)
"S")
VR (только для
Постоянная скорость резания для отвода - (только для постоянной скорости
м/мин
ShopTurn)
резания "V")
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Торец B
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.) - (только для G-кода и
мм
"ShopTurn поверхность обработки торец")
Врезание до достижения Z1.
X1
Конечная точка резьбы (абс.) или длина резьбы (инкр.) - (только для "ShopTurn по-
мм
верхность обработки боковая поверхность")
Врезание до достижения X1.
Шаг - (только об-
• Данные вводятся пользователем
работка без дат-
Шаг получается из введенных данных
чика)
• активной подачи
Шаг получается из подачи
(только для G-ко-
да)
Токарная обработка
406
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Резьба
Направление вращения резьбы
(только для G-ко-
• Правая резьба
да)
• Левая резьба
(только в режиме "без компенсирующего патрона")
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• Дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор
Выбор значения из таблицы: К примеру,
• M3; M10; и т.д. (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
•
1" - 8 UNC; и т.д. (UNC)
P
Шаг резьбы ...
- (возмож-
• в MODUL: MODUL = шаг/π
MODUL
ность
• в витках на дюйм: Например, является актуальным для трубной резьбы.
витков/"
выбора только
При вводе на дюйм в первое поле параметров вводится целое число перед за-
для Таблица вы-
пятой, а во второе и третье поле - число после запятой как дробь.
бор "без")
мм/об
• в мм/об
дюймов/об
• в дюймах/об
Шаг резьбы зависит от используемого инструмента.
αS
Смещение стартового угла - (только для нарезания внутренней резьбы без компен-
градус
(только для G-ко-
сирующего патрона)
да)
S
Частота вращения шпинделя - (только для нарезания внутренней резьбы без ком-
об/мин
(только для G-ко-
пенсирующего патрона)
да)
Обработка (не в
Могут быть выбраны следующие технологические обработки:
режиме "с ком-
•
1 проход
пенсирующим
Резьба нарезается за один проход, без прерываний.
патроном")
• Ломка стружки
Для ломки стружки сверло отводится на величину обратного хода V2.
• Удаление стружки
Сверло для удаления стружки выводится из детали.
D
Макс. подача на глубину - (только без компенсирующего патрона, удаление струж-
мм
ки или ломка стружки)
Отвод
Величина обратного хода - (только при ломке стружки)
• вручную
Величина обратного хода после каждой обработки (V2)
• автоматически
Инструмент отводится на один оборот.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
407
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
V2
Величина обратного хода после каждой обработки - (только без компенсирующего
мм
патрона, ломка стружки и отвод вручную)
Значение, на которое отводится сверло при ломке стружки.
DT (для ShopTurn
Время ожидания в секундах:
с
только в режиме
• без компенсирующего патрона:
"с компенсирую-
-
1 проход: Время ожидания на конечной глубине сверления
щим патроном
без датчика")
- Ломка стружки: Время ожидания на глубине сверления
- Удаление стружки: Время ожидания на глубине сверления и после отвода
• с компенсирующим патроном
- с датчиком: Время ожидания после сверления
- без датчика: Время ожидания на конечной глубине сверления
SR
Частота вращения шпинделя для отвода - (только без компенсирующего патрона)
об/мин
(только для G-ко-
да)
SDE
Направление вращения после завершения цикла:
(только для G-ко-
•
да)
•
•
Технология
Настройка технологии:
• да
- Точный останов
- Предуправление
- Ускорение
- Шпиндель
• нет
Указание:
Поля технологии отображаются только при разрешении их отображения.
См. указания изготовителя станка.
Точный останов
• пустые: Поведение как перед вызовом цикла
(только для тех-
• G601: переход кадра при точном останове точном
нологии да)
• G602: переход кадра при точном останове грубом
• G603: переход кадра при достижении заданного значения
Предуправление
• пустые: Поведение как перед вызовом цикла
(только для Тех-
• FFWON: с предуправлением
нология "да")
• FFWOF: без предуправления
Токарная обработка
408
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Ускорение (толь-
(только в режиме "без компенсирующего патрона")
ко для Техноло-
• пустые: Поведение как перед вызовом цикла
гия "да")
• SOFT: ускорение осей с ограничением рывка
• BRISK: скачкообразное ускорение осей
• DRIVE: уменьшенное ускорение осей
Шпиндель (толь-
(только в режиме "без компенсирующего патрона")
ко для Техноло-
• упр. по част.вращ.: Шпиндель с MCALL: Режим управления по частоте вращения
гия "да")
• упр. по положению: Шпиндель с MCALL: Режим управления по положению
Параметры в режиме «Простой ввод» (только для программы в G-кодах)
Параметры программы в G-кодах
Ввод
• прост.
RP
Плоскость отвода
мм
Параметр
Описание
Режим компенси-
• с компенсирующим патроном
рующего патро-
• без компенсирующего патрона
на
Позиция
• Отдельная позиция
обработки
Сверление отверстия на запрограммированной позиции.
• Образец позиций
Позиция с MCALL
Z0
Опорная точка Z
мм
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Врезание до достижения Z1.
Обработка - (с
• с датчиком
компенсирую-
Нарезание внутренней резьбы с датчиком шпинделя
щим патроном)
• без датчика
Нарезание внутренней резьбы без датчика шпинделя; выбор:
- Определение параметра «Шаг»
Шаг - (только об-
• Данные вводятся пользователем
работка без датчи-
Шаг получается из введенных данных
ка)
• активной подачи
Шаг получается из подачи
Резьба
Направление вращения резьбы
• Правая резьба
• Левая резьба
(только в режиме «без компенсирующего патрона»)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
409
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
P
Шаг резьбы ...
• в MODUL: MODUL = шаг/π
MODUL
витков/"
• в витках на дюйм: Например, является актуальным для трубной резьбы.
При вводе на дюйм в первое поле параметров вводится целое число перед
запятой, а во второе и третье поле - число после запятой как дробь.
мм/об
дюймов/об
• в мм/об
• в дюймах/об
Шаг резьбы зависит от используемого инструмента.
S
Частота вращения шпинделя - (только для нарезания внутренней резьбы без ком-
пенсирующего патрона)
Обработка (не
Могут быть выбраны следующие виды технологической обработки:
для режима «с
•
1 проход
компенсирую-
Резьба нарезается за один проход, без прерываний.
щим патроном»)
• Ломка стружки
Для ломки стружки сверло отводится на величину обратного хода V2.
• Удаление стружки
Сверло для удаления стружки выводится из детали.
D
Макс. подача на глубину - (только при нарезании внутренней резьбы без компен-
мм
сирующего патрона, удаление стружки или ломка стружки)
SR
Частота вращения шпинделя для отвода - (только для режима «без компенсирую-
об/мин
щего патрона»)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
SC
Безопасное расстояние
1 мм
x
Таблица
Выбор таблицы резьбы
без
αS
Смещение начального угла
0°
Отвод
Без величины обратного хода после каждой обработки -
автоматиче-
(только для ломки стружки)
ски
DT
Время ожидания на конечной глубине сверления
0,6 с
x
SDE
Направление вращения после завершения цикла
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
410
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
11.2.9
Сверлильное резьбофрезерование (CYCLE78)
Функция
С помощью сверлильной резьбовой фрезы можно изготовить внутреннюю резьбу с
определенной глубиной и шагом за один рабочий ход. Т.е., для сверления и
резьбофрезерования используется один и тот же инструмент, дополнительной смены
инструмента не требуется.
Может изготовляться левая и правая резьба.
Зажим шпинделя
Для ShopTurn функция "Зажим шпинделя" может быть установлена изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Подвод/отвод
1. Инструмент движется ускоренным ходом на безопасное расстояние.
2. Если требуется засверловка, то инструмент движется с уменьшенной подачей
сверления до определенной в установочных данных глубины засверловки (ShopMill/
ShopTurn). При программировании кода G глубина засверловки может быть
запрограммирована через вводные параметры.
Изготовитель станка
Следовать указаниям изготовителя станка.
1. Инструмент выполняет сверление с подачей сверления F1 до первой глубины
сверления D. Если конечная глубина сверления Z1 еще не достигнута, то инструмент
отводится для удаления стружки ускоренным ходом на поверхность детали. После
инструмент выполняет позиционирование с ускоренным ходом на 1 мм над прежде
достигнутой глубиной сверления, чтобы продолжить сверление с подачей сверления
F1 со следующей подачей. От 2-ой подачи учитывается параметр "DF" (см. таблицу
"Параметры").
2. Если для сквозного сверления необходима другая подача FR, то сверление до
конечной глубины сверления ZR выполняется с этой подачей.
3. При необходимости инструмент отводится перед резьбофрезерованием с
ускоренным ходом для удаления стружки на поверхность детали.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
411
Программирование технологических функций (циклы)
11.2 Сверление
4. Инструмент движется на стартовую позицию для резьбофрезерования.
5. Выполняется резьбофрезерование (синхронный ход, противоход или противоход +
синхронный ход) с подачей фрезерования F2. Вход и выход фрезы из резьбы
осуществляется по полукругу с одновременной подачей в оси инструмента.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Резьба" и "Сверлильное резьбофре-
зерование".
Открывается окно ввода "Сверлильное резьбофрезерование".
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер резца
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Позиция обра-
• Отдельная позиция
ботки
Сверление отверстия на запрограммированной позиции
(только для G-ко-
• Образец позиции
да)
Позиция с MCALL
F1
Подача сверления
мм/мин
(только для G-ко-
мм/об
да)
Z0
Исходная точка Z
мм
(только для G-ко-
да)
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Токарная обработка
412
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/освободить шпиндель (только для Торец Y/Боковая поверхность Y)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Z1
Длина резьбы (инкр.) или конечная точка резьбы (абс.)
мм
D
Макс. подача на глубину
мм
DF
• Процентное значение для каждой последующей подачи
%
DF=100: значение подачи остается тем же
DF<100: значение подачи уменьшается в направлении конечной глубины
сверления Z1
Пример: Последняя подача 4 мм; DF 80%
мм
Следующая подача = 4 x 80% = 3.2 мм
Следующая подача = 3.2 x 80% = 2.56 мм и т.д.
• Величина для каждой следующей подачи
V1
Минимальная подача - (только для DF, процент для каждой следующей подачи)
мм
Параметр V1 имеется только тогда, когда было запрограммировано DF<100.
Если значение подачи становится слишком маленьким, то с помощью параметра
"V1" можно запрограммировать минимальную подачу.
V1 < значения подачи: Подача осуществляется на значение подачи
V1 > значения подачи: Подача осуществляется на величину, запрограммирован-
ную в V1.
Засверловка
Засверловка с уменьшенной подачей
• да
• нет
Уменьшенная подача сверления получается следующим образом:
Подача сверления F1 < 0,15 мм/об.: Подача засверловки = 30% от F1
Подача сверления F1 ≥ 0,15 мм/об: Подача засверловки = 0,1 мм/об
AZ
Глубина засверловки с уменьшенной подачей сверления - (только для засверловки
мм
"да")
(только для G-ко-
да)
Сквозное сверле-
Оставшаяся глубина сверления с подачей сверления
ние
• да
• нет
ZR
Оставшаяся глубина сверления со сквозным сверлением - (только для сквозного
мм
сверления "да")
FR
Подача сверления для оставшейся глубины сверления - (только для сквозного свер-
мм/мин
ления "да")
мм/об
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
413
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Удаление струж-
Удаление стружки перед резьбофрезерованием
ки
• да
• нет
Отвод перед резьбофрезерованием для удаления стружки на поверхность детали.
Резьба
Направление вращения резьбы
• Правая резьба
• Левая резьба
F2
Подача для резьбофрезерования
мм/мин
мм/зуб
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор - (не для
Выбор значения из таблицы: К примеру,
таблицы "без")
• M3; M10; и т.д. (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
• N1" - 8 UNC; и т.д. (UNC)
P
Шаг резьбы ...
- (возможность
• в MODUL: MODUL = шаг/π
MODUL
выбора только
• в витках на дюйм: К примеру, является актуальным для трубной резьбы.
витков/"
для "Таблица
При вводе на дюйм в первое поле параметров вводится целое число перед за-
без выбора")
пятой, а во второе и третье поле - число после запятой как дробь.
мм/об
• в мм/об
дюймов/об
• в дюймах/об
Шаг резьбы зависит от используемого инструмента.
Z2
Величина обратного хода перед резьбофрезерованием
мм
С Z2 определяется глубина резьбы в направлении оси инструмента. Z2 при этом
относится к острию инструмента.
∅
Номинальный диаметр
мм
Направление
• Синхронный ход: фрезерование резьбы за один оборот.
фрезерования
• Противоход: фрезерование резьбы за один оборот.
• Синхронный ход - противоход: фрезерование резьбы за 2 оборота, при этом
выполняется предварительное фрезерование на противоходе с установленным
припуском и последующее чистовое фрезерование с подачей фрезерования FS
на противоходе.
FS
Чистовая подача - (только для синхронный ход - противоход)
мм/мин
мм/зуб
Токарная обработка
414
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
11.2.10
Позиции и образцы позиций
Функция
• Любые позиции
• Позиционирование на линии, на решетке или на матрице
• Позиционирование на полном круге или делительной окружности
Программирование образцов позиций в ShopTurn
Может быть последовательно запрограммировано несколько образцов позиций (вместе
макс. 20 технологий и образцов позиций). Они обрабатываются в запрограммированной
последовательности.
Примечание
Число позиций, которое может быть запрограммировано за один шаг "Позиции",
ограничено макс. до 600!
Запрограммированная до этого технология и запрограммированные после позиции
связываются автоматически.
Показать/скрыть позиции
Можно показать или скрыть любые позиции (глава "Показать и скрыть позиции
(Страница 433)").
Подвод/отвод
1. В рамках образца позиций, а также при подводе к следующему образцу позиций,
выполняется отвод на плоскость отвода с последующим подводом к новой позиции
или к следующем у образцу позиций ускоренным ходом.
2. В случае технологической цепочки (например, центрование - сверление - нарезание
внутренней резьбы) после вызова следующего инструмента (например, сверла)
программируется соответствующий цикл сверления, а непосредственного после него
вызов обрабатываемого образца позиций.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
415
Программирование технологических функций (циклы)
11.2 Сверление
Путь перемещения инструмента
• ShopTurn
Запрограммированные позиции обрабатываются с запрограммированным заранее
инструментом (к примеру, центровым сверлом). Обработка позиций всегда
начинается в опорной точке. В случае решетки обработка сначала осуществляется в
направлении 1-й оси и после петлей. Матрица и окружность отверстий
обрабатываются против часовой стрелки.
• G-код
В случае G-кода обработка на линии/матрице/решетке всегда начинается на
ближайшем углу матрицы или решетки или на конце линии. Матрица и окружность/
делительная окружность продолжают обрабатываться против часовой стрелки.
Работа с круговой осью
В G-коде ось C поддерживается при сверлении (любой образец позиции, полная
окружность и неполная окружность).
При ShopTurn ось C поддерживают следующие возможности выбора обрабатываемой
поверхности:
• Торец C
• Боковая поверхность C
11.2.11
Любые позиции (CYCLE802)
Функция
С помощью функции "Любые позиции" программируются произвольные позиции в
прямоугольных или полярных координатах. Отдельные позиции проходятся в
запрограммированной последовательности.
С помощью программной клавиши "Удалить все" удаляются все запрограммированные
позиции X/Y.
Круговая ось
Плоскость ZC
Осуществляется программирование в ZC, если ось Y при обработке не должна
перемещаться.
Если отверстия должны указывать на центр "цилиндра", то сначала необходимо
позиционировать ось Y по центру над "цилиндром".
Токарная обработка
416
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
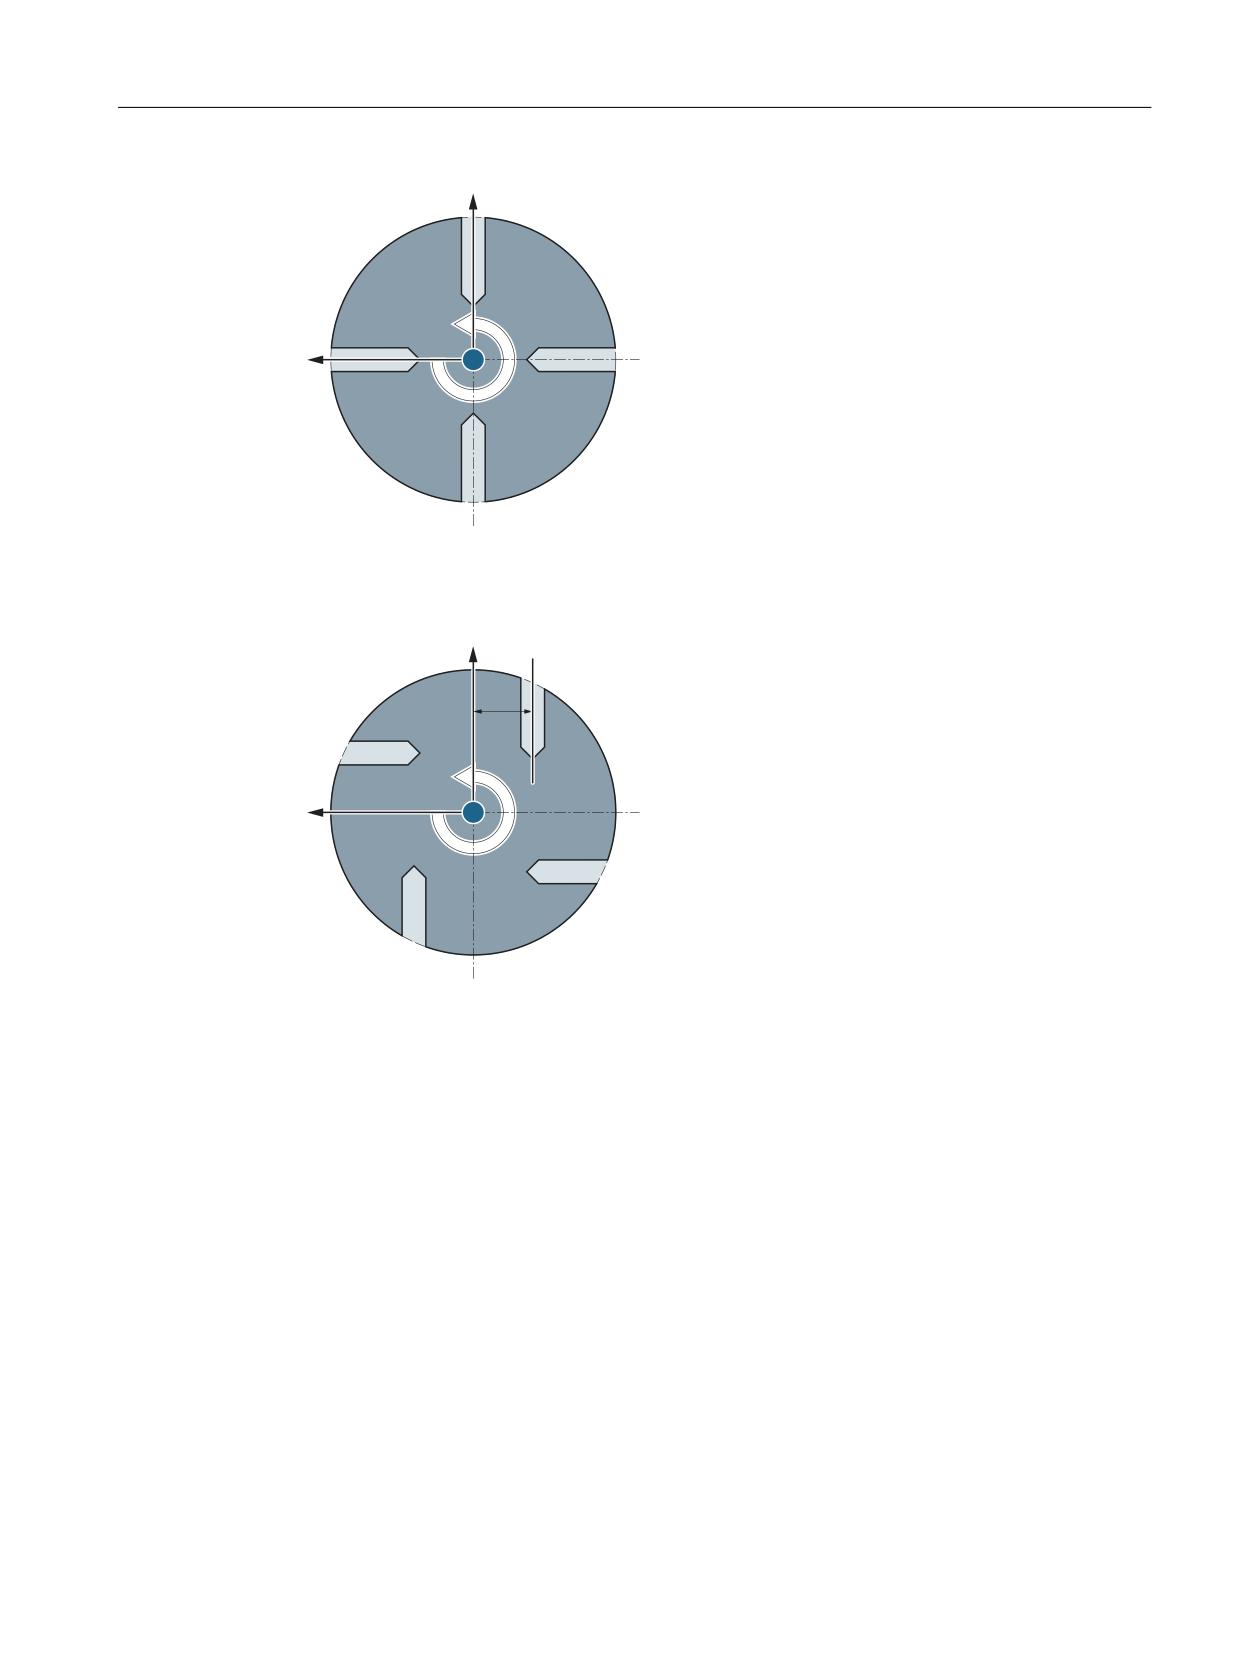
Программирование технологических функций (циклы)
11.2 Сверление
;
&
<
Рисунок 11-1
Ось Y располагается по центру над цилиндром
;
˂<
&
<
Рисунок 11-2
Ось Y располагается не по центру над цилиндром
Плоскость YZC
Осуществляется программирование в YZC, если ось Y также должна перемещаться. Для
каждой позиции можно указать значение. В дополнение к возможностям с ZC можно
реализовать, к примеру, и следующие варианты.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
417
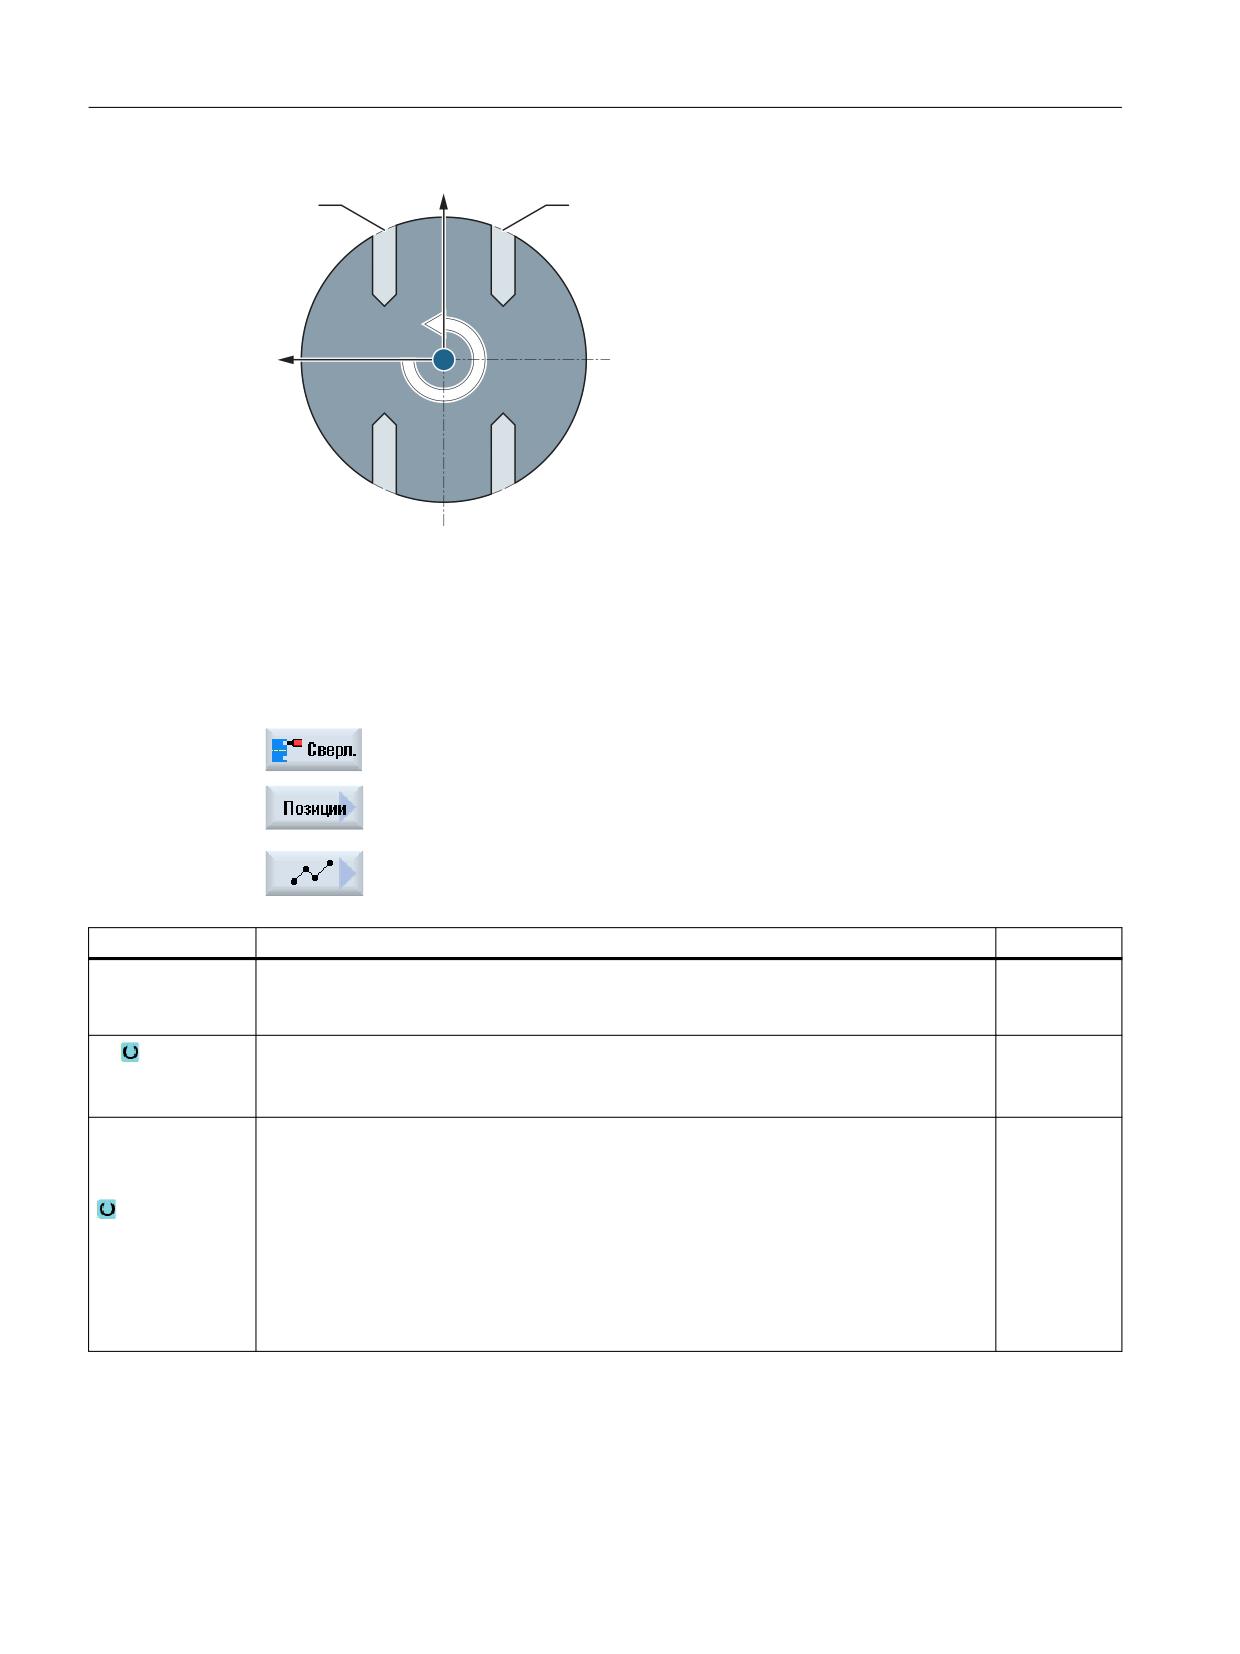
Программирование технологических функций (циклы)
11.2 Сверление
;
<
<
&
<
Рисунок 11-3
Ось Y перемещается (Y0, Y1)
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Позиции" и "Любые позиции".
Открывается окно ввода "Позиции".
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Оси
Выбор участвующих осей
(только для G-ко-
• XY (1-я и 2-я оси плоскости)
да)
• ZC (круговая ось и соответствующая линейная ось)
• YZC (круговая ось и обе оси плоскости)
Указание:
Круговые оси отображаются в поле выбора только в том случае, если они разре-
шены для использования в образце позиции.
См. указания изготовителя станка.
Токарная обработка
418
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для
ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Система
• прямоугольная или полярная
координат
Размеры указаны в прямоугольных координатах или полярных координатах -
(только для
(только для «торца C» и «торца Y»)
ShopTurn)
• прямоугольная или цилиндрическая
Размеры указаны в прямоугольных координатах или цилиндрических коорди-
натах - (только для «боковой поверхности C»)
Оси XY (прямоугольная)
X0
Координата X 1-й позиции (абс.)
мм
Y0
Координата Y 1-й позиции (абс.)
мм
X1 ...X8
Координата X других позиций (абс. или инкр.)
мм
Y1 ...Y8
Координата Y других позиций (абс. или инкр.)
мм
(только для G-ко-
да)
Оси ZC ( для G19)
Z0
Координата Z 1-й позиции (абс.)
мм
C0
Координата C 1-й позиции (абс.)
градус
Z1
... Z8
Координаты Z других позиций (абс. или инкр.)
мм
C1
... C8
Координаты C других позиций (абс. или инкр.)
градус
(только для G-ко-
да)
Оси YZC (для G19)
Y0
Координата Y 1-й позиции (абс.)
мм
Z0
Координата Z 1-й позиции (абс.)
мм
C0
Координата C 1-й позиции
градус
Y1 ... Y5
Координаты Y других позиций (абс. или инкр.)
мм
Z1
... Z5
Координаты Z других позиций (абс. или инкр.)
мм
C1 ... C5
Координаты C других позиций (абс. или инкр.)
градус
(только для G-ко-
да)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
419