содержание .. 5 6 7 8 ..
SINUMERIK 840D sl. Токарная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 7
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Торец C и торец Y - прямоуг.
Z0
Координата Z опорной точки (абс.)
мм
CP
Угол позиционирования для области обработки (только для «торца Y»)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
Координата X 1-й позиции (абс.)
X0
мм
Координата Y 1-й позиции (абс.)
Y0
мм
Координата X других позиций (абс. или инкр.)
X1 ... X7
мм
Инкрементальный размер: Знак также обрабатывается.
Координата Y других позиций (абс. или инкр.)
Y1 ... Y7
мм
(только для
Инкрементальный размер: Знак также обрабатывается.
ShopTurn)
Торец C и торец Y - поляр. (ShopTurn):
Z0
Координата Z опорной точки (абс.)
мм
CP
Угол позиционирования для области обработки (только для «торца Y»)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Координата C 1-й позиции (абс.)
градус
L0
1-я позиция отверстия относительно оси Y (абс)
мм
C1 ... C7
Координата C других позиций (абс. или инкр.)
градус
Инкрементальный размер: Знак также обрабатывается.
L1 ... L7
Интервал позиции (абс. или инкр.)
мм
(только для
Инкрементальный размер: Знак также обрабатывается.
ShopTurn)
Боковая поверхность C - прямоуг.
X0
Диаметр цилиндра ∅ (абс.)
мм
Y0
Координата Y 1-й позиции (абс.)
мм
Z0
Координата Z 1-й позиции (абс.)
мм
Y1 ...Y7
Координата Y других позиций (абс. или инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
Z1 ...Z7
Координата Z других позиций (абс. или инкр.)
мм
(только для
Инкрементальный размер: Знак также обрабатывается.
ShopTurn)
Токарная обработка
420
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Боковая поверхность C - цилиндр.
C0
Координата C 1-й позиции (абс.)
градус
Z0
1-я позиция отверстия относительно оси Z (абс)
мм
C1 ... C7
Координата C других позиций (абс. или инкр.)
градус
Инкрементальный размер: Знак также обрабатывается.
Z1 ...Z7
Другие позиции в оси Z (абс. или инкр.)
мм
(только для
Инкрементальный размер: Знак также обрабатывается.
ShopTurn)
Боковая поверхность Y:
X0
Опорная точка в направлении Х (абс.)
мм
C0
Угол позиционирования для поверхности обработки
градус
Y0
Координата Y 1-й позиции (абс.)
мм
Z0
Координата Z 1-й позиции (абс.)
мм
Y1 ...Y7
Координата Y других позиций (абс. или инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
Z1 ...Z7
Координата Z других позиций (абс. или инкр.)
мм
(только для
Инкрементальный размер: Знак также обрабатывается.
ShopTurn)
11.2.12
Образец позиции "Линия" (HOLES1)
Функция
С помощью функции "Образец позиции "Линия"" программируется любое число
позиций, расположенных с одинаковым интервалом друг от друга на одной линии.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программные клавиши "Позиции" и "Линия".
Открывается окно ввода "Ряд позиций".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
421
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
(только для
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
X0
Координата X опорной точки X (абс.)
мм
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
Y0
мм
Координата Y опорной точки Y (абс.)
α0
градус
При 1-м вызове эта позиция должна быть запрограммирована абсолютно.
(только для G-ко-
да)
Угол поворота линии относительно оси X
Положительный угол: линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
Торец C:
Z0
Координата Z опорной точки (абс.)
мм
X0
Координата X опорной точки - первая позиция (абс.)
мм
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии, относительно оси X
градус
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Торец Y:
Z0
Координата Z опорной точки (абс.)
мм
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
Координата X опорной точки - первая позиция (абс.)
X0
мм
Координата Y опорной точки - первая позиция (абс.)
Y0
мм
Угол поворота линии, относительно оси X
α0
градус
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Токарная обработка
422
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Боковая поверхность C:
X0
Диаметр цилиндра ∅ (абс.)
мм
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
Z0
Координата Z опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии, относительно оси Y
градус
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Боковая поверхность Y:
X0
Координата X опорной точки (абс.)
мм
C0
Угол позиционирования для поверхности обработки
градус
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
Z0
Координата Z опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии, относительно оси Y
градус
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
L0
Расстояние от 1-й позиции до опорной точки
мм
L
Расстояние между позициями
мм
N
Число позиций
11.2.13
Образец позиции "Решетка или рамка" (CYCLE801)
Функция
• С помощью цикла "Образец позиций "Решетка"" (CYCLE801) программируется любое
число позиций, расположенных на одинаковом расстоянии друг от друга на одной или
нескольких прямых.
Если требуется запрограммировать ромбовидную решетку, то ввести углы αX или αY.
• Рамка
С помощью функции "Образец позиций "Рамка"" (CYCLE801) программируется любое
число позиций, расположенных на одинаковом расстоянии друг от друга на одной
рамке. Расстояние может быть различным по осям.
Если требуется запрограммировать ромбовидную рамку, то ввести углы αX или αY.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Позиции".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
423
Программирование технологических функций (циклы)
11.2 Сверление
4.
Нажать программную клавишу "Решетка".
- ИЛИ -
Нажать программную клавишу "Рамка".
Открывается окно ввода "Позиционная решетка" или "Позиционная
рамка".
Параметры - Образец позиции "Решетка"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
(только для
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
X0
Координата X опорной точки X (абс.)
мм
При 1-м вызове данную позицию следует запрограммировать абсолютно.
мм
Координата Y опорной точки Y (абс.)
Y0
град.
При 1-м вызове данную позицию следует запрограммировать абсолютно.
α0
Угол поворота линии относительно оси X
(только для G-ко-
Положительный угол: Линия поворачивается против часовой стрелки.
да)
Отрицательный угол: линия поворачивается по часовой стрелке.
Торец C:
Z0
Координата Z опорной точки (абс.)
мм
X0
Координата X опорной точки - первая позиция (абс.)
мм
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии относительно оси X
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Токарная обработка
424
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Торец Y:
Z0
Координата Z опорной точки (абс.)
мм
CP
Угол позиционирования области обработки
град.
Угол CP не влияет на позицию обработки относительно заготовки. Он служит ис-
ключительно для такого позиционирования заготовки с круговой осью C, при ко-
тором возможна обработка на станке.
X0
Координата X опорной точки - первая позиция (абс.)
мм
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии относительно оси X
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Боковая поверхность C:
X0
Диаметр цилиндра ∅ (абс.)
мм
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
Z0
Координата Z опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии относительно оси Y
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Боковая поверхность Y:
X0
Координата X опорной точки (абс.)
мм
C0
Угол позиционирования для поверхности обработки
град.
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
Z0
Координата Z опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии относительно оси Y
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
αX
Угол среза X
град.
αY
Угол среза Y
град.
L1
Интервал между столбцами
мм
L2
Интервал между рядами
мм
N1
Число столбцов
N2
Число рядов
Параметры - Образец позиции "Рамка"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
425
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
(только для
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
X0
Координата X опорной точки X (абс.)
мм
При 1-м вызове данную позицию следует запрограммировать абсолютно.
Y0
мм
Координата Y опорной точки Y (абс.)
α0
град.
При 1-м вызове данную позицию следует запрограммировать абсолютно.
(только для G-ко-
да)
Угол поворота линии относительно оси X
Положительный угол: Линия поворачивается против часовой стрелки.
Отрицательный угол: линия поворачивается по часовой стрелке.
Торец C:
Z0
Координата Z опорной точки (абс.)
мм
X0
Координата X опорной точки - первая позиция (абс.)
мм
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии относительно оси X
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Торец Y:
Z0
Координата Z опорной точки (абс.)
мм
CP
Угол позиционирования области обработки
град.
Угол CP не влияет на позицию обработки относительно заготовки. Он служит ис-
ключительно для такого позиционирования заготовки с круговой осью C, при ко-
тором возможна обработка на станке.
Координата X опорной точки - первая позиция (абс.)
X0
мм
Координата Y опорной точки - первая позиция (абс.)
Y0
мм
Угол поворота линии относительно оси X
α0
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Боковая поверхность C:
X0
Диаметр цилиндра ∅ (абс.)
мм
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
Z0
Координата Z опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии относительно оси Y
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
Токарная обработка
426
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4

Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Боковая поверхность Y:
X0
Координата X опорной точки (абс.)
мм
C0
Угол позиционирования для поверхности обработки
град.
Y0
Координата Y опорной точки - первая позиция (абс.)
мм
Z0
Координата Z опорной точки - первая позиция (абс.)
мм
α0
Угол поворота линии относительно оси Y
град.
(только для
Положительный угол: линия поворачивается против часовой стрелки.
ShopTurn)
Отрицательный угол: линия поворачивается по часовой стрелке.
L0
Интервал от 1-й позиции до опорной точки
мм
L
Интервал между позициями
мм
N
Число позиций
αX
αY
Угол среза X
град.
L1
Угол среза Y
град.
L2
Интервал между столбцами
мм
N1
Интервал между рядами
мм
N2
Число столбцов
Число рядов
11.2.14
Образец позиции "Окружность или неполная окружность" (HOLES2)
Функция
С помощью функции "Образец позиции "Окружность"" и "Образец позиции "Делительная
окружность"" программируются отверстия на полной или делительной окружности с
заданным радиусом. Базовый угол поворота (α0) для 1-й позиции относится к оси X. ЧПУ
выполняет поворот на угол, вычисленный в зависимости от числа отверстий. Этот угол
одинаков для всех позиций.
Подвод инструмента к следующей позиции возможен по прямой или круговой
траектории.
Круговые оси
Если на станке установлены круговые оси, их можно выбрать для образца позиции
"Окружность" или "Делительная окружность".
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
427
Программирование технологических функций (циклы)
11.2 Сверление
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Сверление".
3.
Нажать программную клавишу "Позиции".
4.
Нажать программную клавишу "Окружность".
- ИЛИ -
Нажать программную клавишу "Делительная окружность".
Открывается окно ввода "Делительная окружность позиции".
Параметры - Образец позиции "Окружность"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Оси
Выбор участвующих осей:
• XY (1-я и 2-я оси плоскости)
(только для G-ко-
• ZC (круговая ось и соответствующая линейная ось)
да)
Указание:
Круговые оси отображаются в поле выбора только в случае, если они разрешены
для использования в образце позиции.
См. указания изготовителя станка.
Оси XY (под прямым углом)
X0
Координата X опорной точки (абс.)
мм
Y0
Координата Y опорной точки (абс.)
мм
α0
Исходный угол для первой позиции относительно оси X.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
R
Радиус
мм
N
Число позиций
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для G-ко-
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
да)
тории, с заданной в машинных данных скоростью подачи.
Токарная обработка
428
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Оси ZC (G19)
Z0
Координата Z опорной точки (абс.)
мм
C0
Исходный угол оси C (абс.)
град.
N
Число позиций
(только для G-ко-
да)
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Положение
Возможность выбора следующих положений - (только для торца C/Y)
позиции
• по центру
(только для
• не по центру
ShopTurn)
Торец C:
по центру/
Позиционировать окружность по центру торцовой поверхности
не по центру
Позиционировать окружность не по центру торцовой поверхности
Z0
Координата Z опорной точки (абс.)
мм
X0
Координата X опорной точки (абс.) - (только при "не по центру")
мм
Y0
Координата Y опорной точки (абс.) - (только при "не по центру")
мм
α0
Исходный угол для первой позиции относительно оси X.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
R
Радиус
мм
N
Число позиций
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
ShopTurn)
тории, с заданной в машинных данных скоростью подачи.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
429
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Торец Y:
по центру/
Позиционировать окружность по центру торцовой поверхности
не по центру
Позиционировать окружность не по центру торцовой поверхности
Z0
Координата Z опорной точки (абс.)
мм
CP
Угол позиционирования области обработки
град.
Угол CP не влияет на позицию обработки относительно заготовки. Он служит ис-
ключительно для такого позиционирования заготовки с круговой осью C, при ко-
тором возможна обработка на станке.
X0 или L0
Координата X опорной точки (абс.) или опорная точка "Полярная длина"
мм
- (только при "не по центру")
Координата Y опорной точки (абс.) или
Y0 или C0
мм
опорная точка "Полярный угол" - (только при "не по центру")
град.
Исходный угол для первой позиции относительно оси X.
α0
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
R
Радиус
мм
N
Число позиций
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
ShopTurn)
тории, с заданной в машинных данных скоростью подачи.
Боковая поверхность C:
X0
Диаметр цилиндра ∅ (абс.)
мм
Z0
Координата Z опорной точки (абс.)
мм
α0
Исходный угол для первой позиции относительно оси Y.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
N
Число позиций
(только для
ShopTurn)
Боковая поверхность Y:
X0
Координата X опорной точки (абс.)
мм
C0
Угол позиционирования для поверхности обработки
град.
Y0
Координата Y опорной точки (абс.)
мм
Z0
Координата Z опорной точки (абс.)
мм
α0
Исходный угол для первой позиции относительно оси Y.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
N
Число позиций
R
Радиус
мм
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
ShopTurn)
тории, с заданной в машинных данных скоростью подачи.
Токарная обработка
430
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметры - Образец позиции "Делительная окружность"
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
PL
Плоскость обработки
(только для G-ко-
да)
Оси
Выбор участвующих осей:
• XY (1-я и 2-я оси плоскости)
(только для G-ко-
• ZC (круговая ось и соответствующая линейная ось)
да)
Указание:
Круговые оси отображаются в поле выбора только в случае, если они разрешены
для использования в образце позиции.
См. указания изготовителя станка.
Оси XY (под прямым углом)
X0
Координата X опорной точки (абс.)
мм
Y0
Координата Y опорной точки (абс.)
мм
α0
Исходный угол для первой позиции относительно оси X.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
α1
Угловое приращение
град.
R
Радиус
мм
N
Число позиций
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для G-ко-
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
да)
тории, с заданной в машинных данных скоростью подачи.
Оси ZC (для G19)
Z0
Координата Z опорной точки (абс.)
мм
C0
Исходный угол оси C
град.
N
Число позиций
(только для G-ко-
да)
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
431
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Положение
Возможность выбора следующих положений - (только для торца C/Y)
позиции
• по центру
(только для
• не по центру
ShopTurn)
Торец C:
по центру/
Позиционировать окружность по центру торцовой поверхности
не по центру
Позиционировать окружность не по центру торцовой поверхности
Z0
Координата Z опорной точки (абс.)
мм
X0
Координата X опорной точки (абс.) - (только при "не по центру")
мм
Y0
Координата Y опорной точки (абс.) - (только при "не по центру")
мм
α0
Исходный угол для первой позиции относительно оси X.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
α1
Угловое приращение
град.
R
Радиус
мм
N
Число позиций
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
ShopTurn)
тории, с заданной в машинных данных скоростью подачи.
Торец Y:
по центру/
Позиционировать окружность по центру торцовой поверхности
не по центру
Позиционировать окружность не по центру торцовой поверхности
Z0
Координата Z опорной точки (абс.)
мм
CP
Угол позиционирования области обработки
град.
Угол CP не влияет на позицию обработки относительно заготовки. Он служит ис-
ключительно для такого позиционирования заготовки с круговой осью C, при ко-
тором возможна обработка на станке.
X0 или L0
Координата X опорной точки (абс.) или опорная точка "Полярная длина"
мм
- (только при "не по центру")
Координата Y опорной точки (абс.) или
Y0 или C0
мм
опорная точка "Полярный угол" - (только при "не по центру")
град.
Исходный угол для первой позиции относительно оси X.
α0
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
α1
Угловое приращение
град.
R
Радиус
мм
N
Число позиций
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
ShopTurn)
тории, с заданной в машинных данных скоростью подачи.
Токарная обработка
432
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Параметр
Описание
Единица
Боковая поверхность C:
X0
Диаметр цилиндра ∅ (абс.)
мм
Z0
Координата Z опорной точки (абс.)
мм
α0
Исходный угол для первой позиции относительно оси Y.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
α1
Угловое приращение
град.
N
Число позиций
(только для
ShopTurn)
Боковая поверхность Y:
X0
Координата X опорной точки (абс.)
мм
C0
Угол позиционирования для поверхности обработки
град.
Y0
Координата Y опорной точки (абс.)
мм
Z0
Координата Z опорной точки (абс.)
мм
α0
Исходный угол для первой позиции относительно оси Y.
град.
Положительный угол: Окружность поворачивается против часовой стрелки.
Отрицательный угол: Окружность поворачивается по часовой стрелке.
α1
Угловое приращение
град.
N
Число позиций
R
Радиус
мм
Позиционирова-
• Прямая: Подвод к следующей позиции осуществляется по прямой, ускоренным
ние
ходом.
(только для
• Окружность: Подвод к следующей позиции осуществляется по круговой траек-
ShopTurn)
тории, с заданной в машинных данных скоростью подачи.
11.2.15
Показать/скрыть позиции
Функция
На следующих образцах позиций можно скрывать любые позиции:
• Образец позиции "линия"
• Образец позиции "решетка"
• Образец позиции "рамка"
• Образец позиции "полный круг"
• Образец позиции "делительная окружность"
Скрытые позиции при обработке пропускаются.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
433
Программирование технологических функций (циклы)
11.2 Сверление
Представление
Запрограммированные позиции образца позиций представлены в графическом
программировании следующим образом:
x
Позиция активиро- = показана (позиция представлена как крест)
вана
o
Позиция деактиви- = скрыта (позиция представлена как кружок)
рована
Выбор позиций
Можно показывать или скрывать позиции как с помощью клавиатуры, так и с помощью
мыши в в появившейся таблице позиций посредством активации кнопок-флажков.
Принцип действий:
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Сверление" и "Позиции".
3.
Нажать программные клавиши "Линия/решетка/рамка" или "Пол-
ный круг/делительная окружность".
4.
Нажать программную клавишу "Скрыть позицию".
Через маску ввода образца позиций открывается окно "Скрыть по-
зицию".
Позиции отображаются в таблице.
Отображаются номера позиций, их координаты (X, Y), а также кноп-
ка-флажок с состоянием (активировано = вкл / деактивировано =
выкл).
На графическом изображении текущая позиция выделяется цветом.
5.
Выбрать с помощью мыши требуемую позицию и деактивировать
или активировать кнопку-флажок чтобы скрыть или снова показать
позицию.
На графическом изображении скрытые позиции отображаются кру-
жочком, а показанные (активные) крестиком.
Указание: Можно выбирать отдельные позиции с помощью клави-
ши <курсор вверх> или <курсор вниз> и показывать или скрывать с
помощью клавиши <SELECT>.
Токарная обработка
434
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.2 Сверление
Скрыть или показать все позиции за один раз
1.
Нажать программную клавишу "Скрыть все", чтобы скрыть все по-
зиции.
2.
Нажать программную клавишу "Показать все", чтобы снова пока-
зать все позиции.
11.2.16
Повторение позиций
Функция
Если необходимо еще раз перейти к уже запрограммированным позициям, то это может
быть быстро реализовано с помощью функции "Повторение позиции".
Для этого необходимо указать номер образца позиции. Этот номер присваивается
циклом автоматически (в ShopTurn). Этот номер образца позиции находится в
технологической карте (окно программы) или программе в G-кодах после номера кадра.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программные клавиши "Сверление" и "Повторение пози-
ции".
Открывается окно ввода "Повторение позиции".
3.
После ввода метки или номера образца позиции, например, 1, на-
жать программную клавишу "Применить". После выполняется по-
вторный подвод к выбранному образцу позиции.
Параметр
Описание
Единица
LAB
Повторение метки перехода для позиции
(только для G-ко-
да)
Позиция (только
Ввести номер образца позиции
для ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
435
Программирование технологических функций (циклы)
11.3 Токарная обработка
11.3
Токарная обработка
11.3.1
Общая информация
Во всех токарных циклах, за исключением токарной обработки контура (CYCLE95), в
комбинированном режиме черновой и чистовой обработки можно уменьшать процент
подачи при чистовой обработке.
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.2
Обработка резаньем (CYCLE951)
Функция
С помощью цикла "Обработка резанием" возможна обработка резанием углов на
наружных или внутренних контура вдоль или поперек.
Примечание
Обработка резанием угла
Безопасное расстояние в этом цикле дополнительного ограничивается через
установочные данные. Для обработки берется соответствующее меньшее значение.
Следовать указаниям изготовителя станка.
Режим обработки
• Черновая обработка
При черновой обработке создаются проходы резца, параллельные оси, до
запрограммированного чистового припуска. Если чистовой припуск не
запрограммирован, то при черновой обработке материал снимается до конечного
контура.
Цикл при необходимости уменьшает при черновой обработке
запрограммированную глубину подачи D так, что создаются одинаковые проходы
резца. Если, например, общая глубина подачи составляет 10, и задана глубина
подачи 3, то получаются проходы резца 3, 3, 3 и 1. Цикл уменьшает глубину подачи на
2,5 для получения 4 одинаковых проходов резца.
Будет ли инструмент в конце каждого прохода резца возвращаться по контуру на
глубину подачи D, чтобы удалить остаточные углы, или возвращаться напрямую,
зависит от угла между контуром и резцом инструмента. От какого угла выполняется
возврат по контуру, зафиксировано в машинных данных.
Токарная обработка
436
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Изготовитель станка
Следовать указаниям изготовителя станка.
Если инструмент в конце прохода резца не возвращается по контуру, то он отводится
ускоренным ходом на безопасное расстояние или на определенное в машинных данных
значение. Цикл всегда учитывает меньшее значение, иначе, например, при обработке
резаньем внутренних контуров возможны их повреждения.
Изготовитель станка
Следовать указаниям изготовителя станка.
• Чистовая обработка
Чистовая обработка выполняется в том же направлении, что и черновая обработка.
При чистовой обработке цикл автоматически включает и выключает коррекцию
радиуса инструмента.
Подвод/отвод
1. Сначала инструмент движется ускоренным ходом на вычисленную циклом стартовую
точку для обработки (исходная точка + безопасное расстояние).
2. Инструмент движется ускоренным ходом на 1-ую глубину подачи.
3.
1-ый проход резца снимается с подачей обработки.
4. Инструмент возвращается с подачей обработки по контуру и и отводится с
ускоренным ходом (см. раздел "Черновая обработка").
5. Инструмент движется с ускоренным ходом на стартовую точку для следующей
глубины подачи.
6. Следующий проход резца снимается с подачей обработки.
7. Шаги 4 до 6 повторяются до достижения конечной глубины.
8. Инструмент отводится ускоренным ходом на безопасное расстояние.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Обработка резаньем".
Открывается окно ввода "Обработка резаньем".
4.
Выбрать через программную клавишу один из трех циклов обработ-
ки резаньем:
Простой цикл обработки резаньем "Прямая".
Открывается окно ввода "Обработка резаньем 1".
- ИЛИ
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
437
Программирование технологических функций (циклы)
11.3 Токарная обработка
Цикл обработки резаньем "Прямая с радиусами или фасками".
Открывается окно ввода "Обработка резаньем 2".
- ИЛИ
Цикл обработки резаньем с наклонными поверхностями, радиуса-
ми или фасками.
Открывается окно ввода "Обработка резаньем 3".
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/об
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
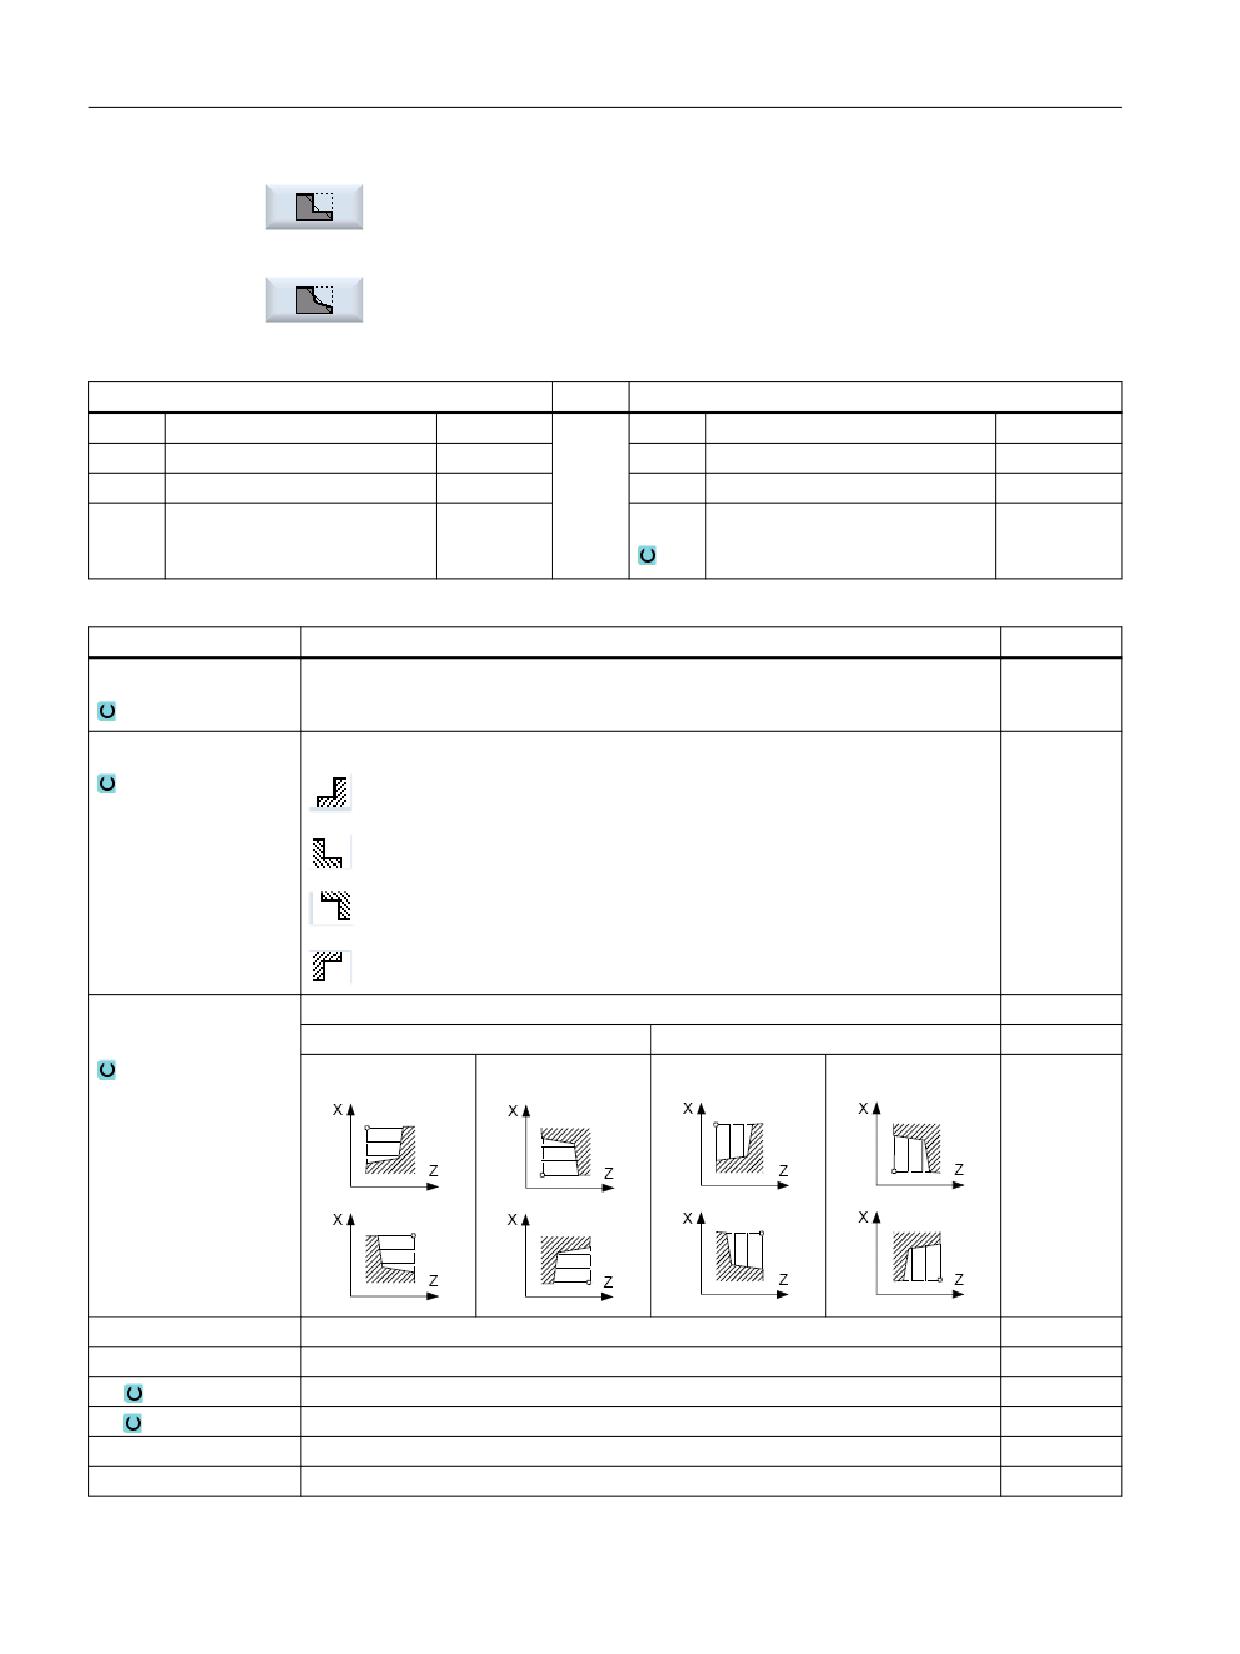
Положение
Положение обработки:
Направление
Направление резания (поперечное или продольное) в системе координат
обработки
Параллельно оси Z (продольное)
Параллельно оси X (поперечное)
снаружи
внутри
снаружи
внутри
X0
Опорная точка в X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка в Z (абс.)
мм
X1
Конечная точка X (абс.) или конечная точка X относительно X0 (инкр.)
Z1
Конечная точка Z (абс.) или конечная точка Z относительно Z0 (инкр.)
D
Макс. подача на глубину - (не при чистовой обработке)
мм
UX
Чистовой припуск в X- (не при чистовой обработке)
мм
Токарная обработка
438
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
UZ
Чистовой припуск в Z- (не при чистовой обработке)
мм
FS1...FS3 или R1...R3
Ширина фаски (FS1...FS3) или радиус закругления (R1...R3) - (не при
мм
обработке резанием 1)
Выбор параметра "Промежуточная точка"
Промежуточная точка может быть определена через указание позиции или
угол. Возможны следующие комбинации - (не при обработке резаньем 1 и 2)
• XM ZM
• XM α1
• XM α2
• α1 ZM
• α2 ZM
• α1 α2
XM
Промежуточная точка X ∅ (абс.) или промежуточная точка X относительно X0
мм
(инкр.)
ZM
Промежуточная точка Z (абс. или инкр.)
мм
α1
Угол 1-ой кромки
градус
α2
Угол 2-ой кромки
градус
* Единица подачи как запрограммировано перед вызовом цикла
11.3.3
Выточка (CYCLE930)
Функция
С помощью цикла "Выточка" изготовляются симметричные и асимметричные выточки на
любых прямых элементах контура.
Возможна продольная или поперечная обработка наружных или внутренних выточек. С
помощью параметров "ширина выточки" и "глубина выточки" определяется форм
выточки. Если выточка шире активного инструмента, то ширина снимается за несколько
проходов резца. При этом инструмент при каждой выточке смещается на (макс.) 80%
ширины инструмента.
Для основания выточки и боковых стенок можно указать чистовой припуск, до которого
осуществляется обработка резанием при черновой обработке.
Время ожидания между врезанием и отводом определено в установочных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
439
Программирование технологических функций (циклы)
11.3 Токарная обработка
Подвод/отвод при черновой обработке
Глубина подачи D > 0
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Инструмент врезается в центре на глубину подачи D.
3. Инструмент отводится ускоренным ходом на D + безопасное расстояние.
4. Инструмент врезается рядом с 1-ой выточкой на глубину подачи 2 · D.
5. Инструмент отводится ускоренным ходом на D + безопасное расстояние.
6. Инструмент попеременно врезается в 1-ой и 2-ой выточке соответственно на глубину
подачи 2 · D до достижения конечной глубины T1.
Между отдельными выточками инструмент ускоренным ходом отводится
соответственно на D + безопасное расстояние. После последней выточки инструмент
ускоренным ходом отводится на безопасное расстояние.
7. Все следующие выточки осуществляются попеременно прямо до конечной глубины
T1. Между отдельными выточками инструмент ускоренным ходом отводится
соответственно на безопасное расстояние.
Подвод/отвод при чистовой обработке
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Инструмент движется вниз по одной из боковых стенок с подачей обработки и по
основанию дальше до центра.
3. Инструмент отводится ускоренным ходом на безопасное расстояние.
4. Инструмент движется с подачей обработки вдоль другой боковой стенки и по
основанию дальше до центра.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Выточка".
Открывается окно ввода "Выточка".
4.
Выбрать через программную клавишу один из трех циклов выточки:
Простой цикл выточки
Открывается окно ввода "Выточка 1".
- ИЛИ
Токарная обработка
440
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Цикл выточки резаньем с наклонными поверхностями, радиусами
или фасками.
Открывается окно ввода "Выточка 2".
- ИЛИ
Цикл выточки на наклонной поверхности с наклонными поверхно-
стями, радиусами или фасками
Открывается окно ввода "Выточка 3".
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер резца
F
Подача
*
F
Подача
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Положение
Положение выточки:
X0
Исходная точка в X ∅
мм
Z0
Исходная точка в Z
мм
B1
Ширина выточки
мм
T1
Глубина выточки ∅ (абс.) или глубина выточки относительно X0 или Z0 (инкр.)
мм
D
• Макс. подача на глубину при врезании - (только для ∇ и ∇ + ∇∇∇)
мм
• При нуле: Врезание за один проход резца - (только для ∇ и ∇ + ∇∇∇)
D = 0: 1. проход резца осуществляется прямо до конечной глубины T1
D > 0: 1-ый и 2-ой проход резца выполняются попеременно на глубину подачи
D, чтобы обеспечить лучшее удаление стружки и избежать поломки инстру-
мента, см. подвод/отвод при черновой обработке.
Попеременное резание с каждой стороны невозможно, если инструмент мо-
жет достичь основания выточки только в одной позиции.
UX или U
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇ и ∇ + ∇∇∇)
мм
UZ
Чистовой припуск в Z - (для UX, только при ∇ и ∇ + ∇∇∇)
мм
N
Число выточек (N = 1
65535)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
441
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
DP
Интервал выточек (инкр.)
мм
При N = 1 DP не индицируется
α1, α2
Угол профиля 1 или угол профиля 2 - (только для выточки 2 и 3)
Градус
Через раздельные углы можно описывать ассиметричные выточки. Углы могут
принимать значения между 0 и < 90° .
FS1...FS4 или R1...R4
Ширина фаски (FS1...FS4) или радиус закругления (R1...R4) - (не для выточки 2
мм
и 3)
α0
Угол диагонали - (только для Выточка 3)
Градус
* Единица подачи как запрограммировано перед вызовом цикла
11.3.4
Канавка формы E и F (CYCLE940)
Функция
С помощью циклов "Канавка формы E" или "Канавка формы F" изготовляются канавки
по DIN 509 форм E или F.
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Канавка изготовляется за один проход резца с подачей обработки, начиная с боковой
стороны до поперечной подачи VX.
3. Инструмент отводится ускоренным ходом на стартовую точку.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Канавка".
Открывается окно ввода "Канавка".
4.
Выбрать через программную клавишу один из следующих циклов
изготовления канавки:
Нажать программную клавишу "Канавка формы E".
Открывается окно ввода "Канавка формы E (DIN 509)"
- ИЛИ
Нажать программную клавишу "Канавка формы F".
Открывается окно ввода "Канавка формы F (DIN 509)"
Токарная обработка
442
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметры программы в G-кодах (канавка
Параметры программы ShopTurn (канавка формы E)
формы E)
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер резца
F
Подача
*
F
Подача
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
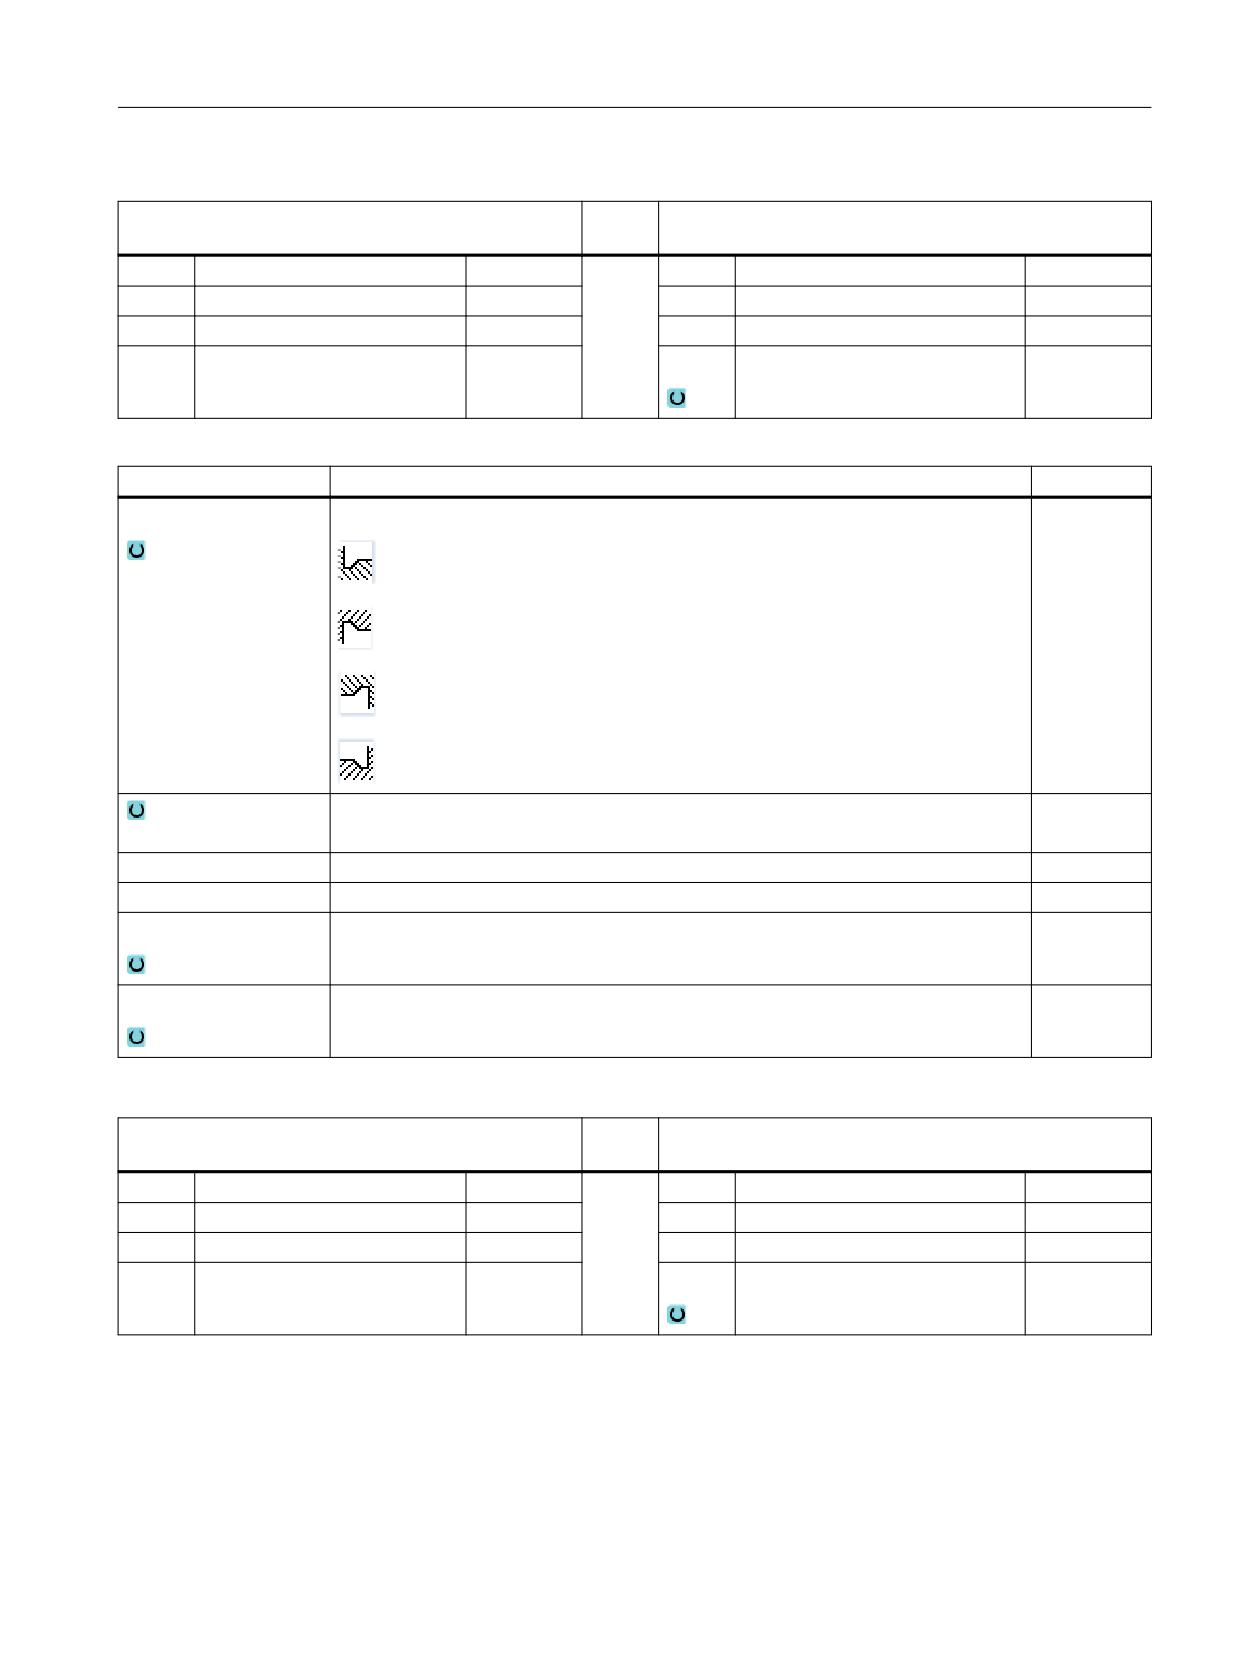
Положение
Положение обработки формы E:
Размер канавки по таблице DIN:
к примеру: E1.0 x 0.4 (канавка формы E)
X0
Исходная точка X ∅
мм
Z0
Исходная точка Z
мм
X1
Припуск в X ∅ (абс.) или припуск в направлении X (инкр.)
мм
VX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры программы в G-кодах (канавка
Параметры программы ShopTurn (канавка формы F)
формы F)
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер резца
F
Подача
*
F
Подача
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
443
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
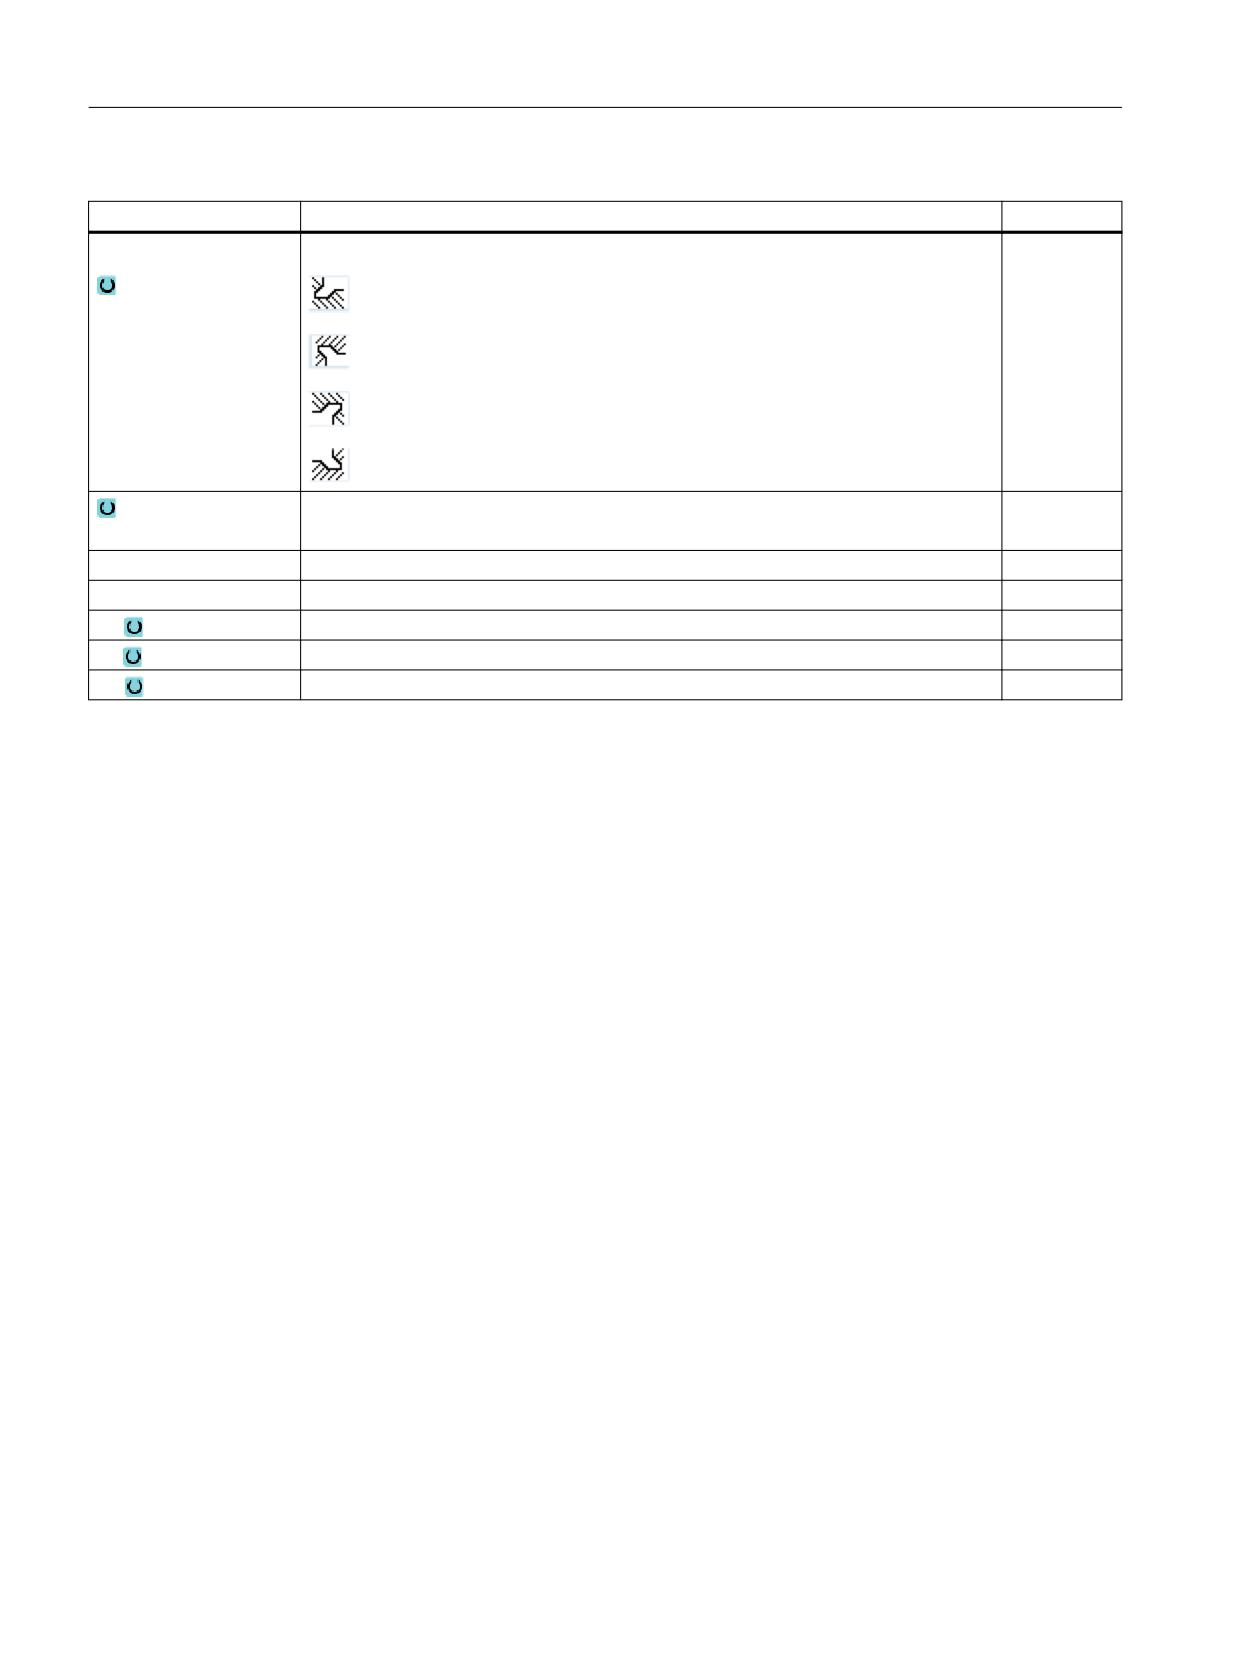
Положение
Положение обработки формы F:
Размер канавки по таблице DIN:
к примеру: F0.6 x 0.3 (канавка формы F)
X0
Исходная точка X ∅
мм
Z0
Исходная точка Z
мм
X1
Припуск в X ∅ (абс.) или припуск в направлении X (инкр.)
мм
Z1
Припуск в Z (абс.) или припуск в Z (инкр.) - (только для канавки формы F)
мм
VX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
11.3.5
Резьбовые канавки (CYCLE940)
Функция
С помощью цикла "Канавка Резьба DIN" или "Канавка Резьба" программируются
резьбовые канавки по DIN 76 для деталей с метрической ISO-резьбой или свободно
определяемые резьбовые канавки.
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2.
1-ый проход осуществляется с подачей обработки начиная с боковой стороны вдоль
формы резьбовой канавки до безопасного расстояния.
3. Инструмент движется ускоренным ходом на следующую стартовую позицию.
4. Шаги 2 и 3 повторяются до полного изготовления резьбовой канавки.
5. Инструмент отводится ускоренным ходом на стартовую точку.
При чистовой обработке инструмент движется до поперечной подачи VX.
Токарная обработка
444
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Канавка".
4.
Нажать программную клавишу "Канавка Резьба DIN".
Открывается окно ввода "Канавка Резьба F (DIN 76)"
- ИЛИ -
Нажать программную клавишу "Канавка Резьба".
Открывается окно ввода "Канавка Резьба"
Параметры программы в G-кодах
Параметры программы ShopTurn
(канавка резьба DIN)
(канавка резьба DIN)
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер резца
F
Подача
*
F
Подача
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
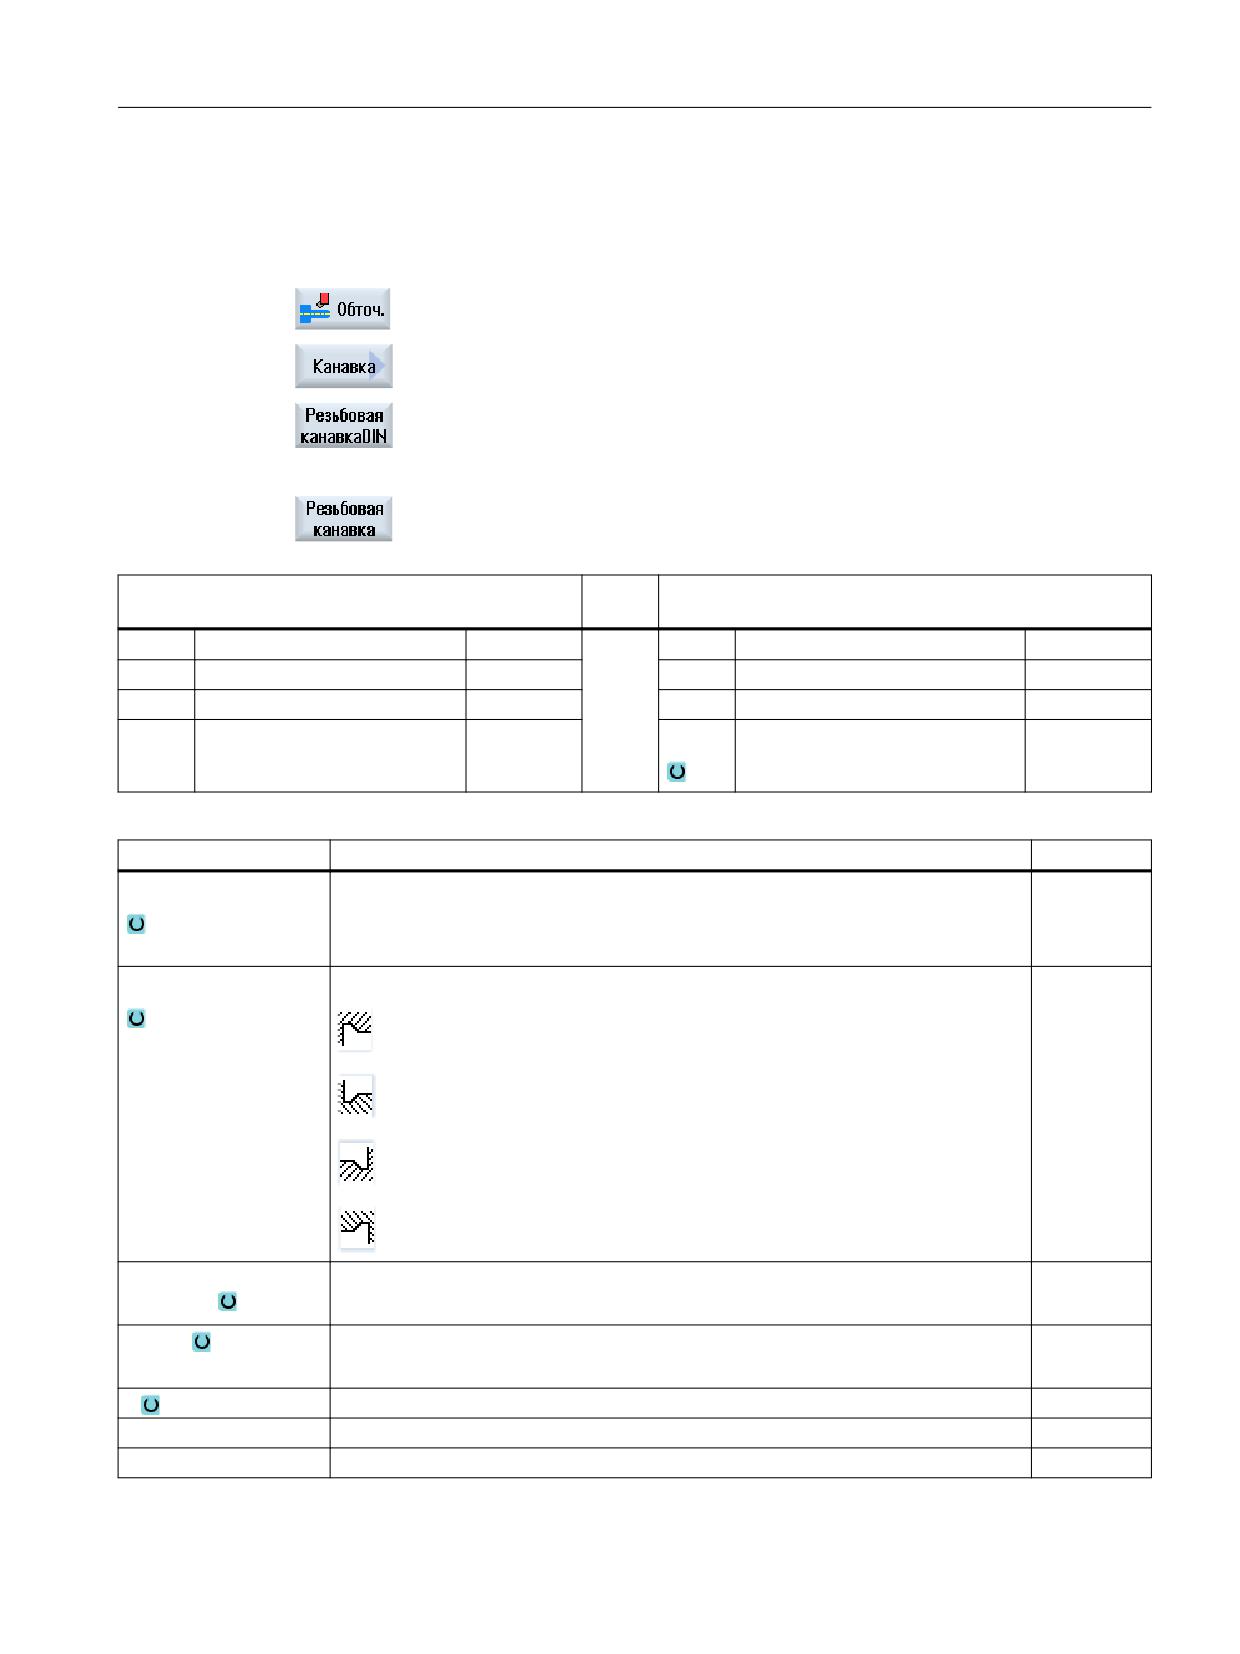
Положение
Положение обработки:
Направление
• продольная
обработки
• параллельно контуру
Форма
• обычная (форма A)
• короткая (форма B)
P
Шаг резьбы (выбрать из заданной таблицы DIN или ввести)
мм/об
X0
Исходная точка X ∅
мм
Z0
Исходная точка Z
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
445
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
α
Угол врезания
Градус
VX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.) - (только для ∇∇∇ и
мм
∇ + ∇∇∇)
D
Макс. подача на глубину - (только для ∇ и ∇ + ∇∇∇)
мм
U или UX
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇ и ∇ + ∇∇∇)
мм
UZ
Чистовой припуск в Z - (только для UX, ∇ и ∇ + ∇∇∇)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры программы в G-кодах (канавка резь-
Параметры программы ShopTurn (канавка резьба)
ба)
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер резца
F
Подача
*
F
Подача
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Направление
• продольная
обработки
• параллельно контуру
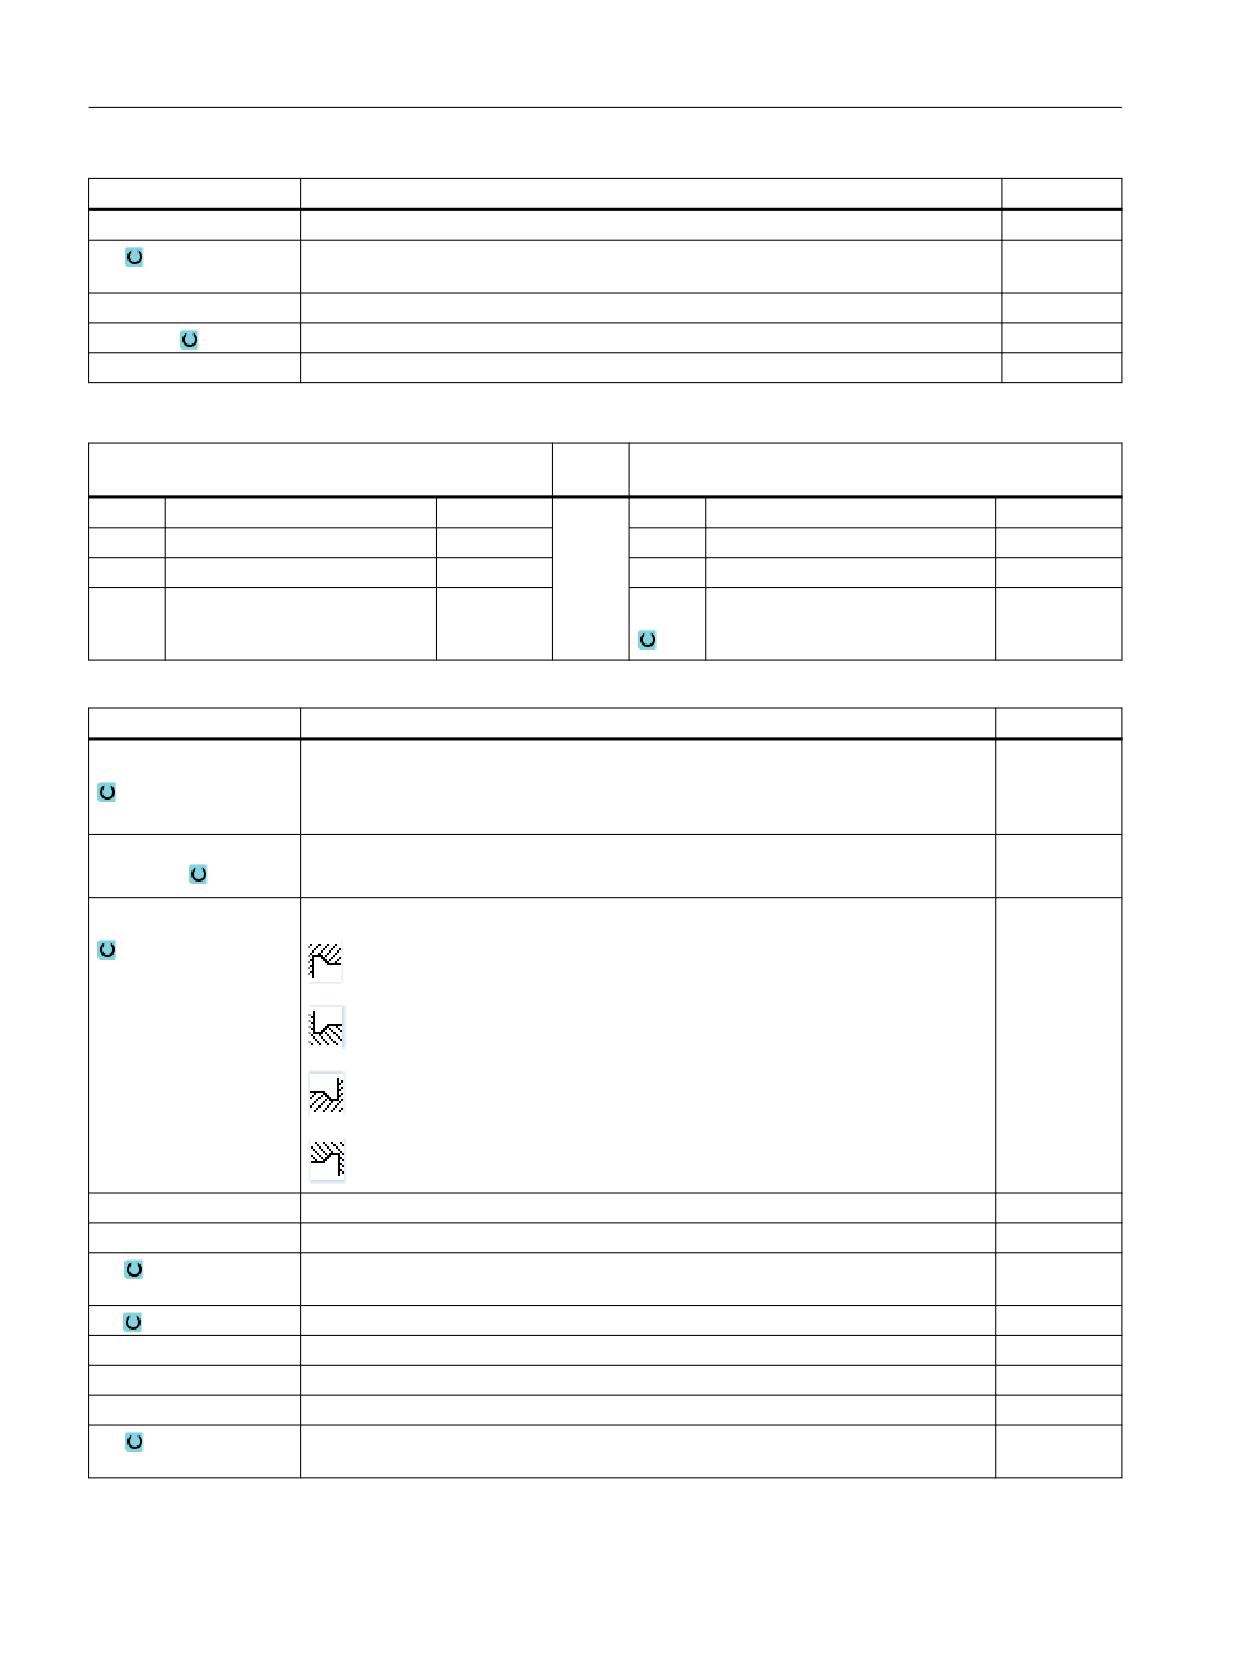
Положение
Положение обработки:
X0
Исходная точка X ∅
мм
Z0
Исходная точка Z
мм
X1
Глубина канавки относительно X ∅ (абс.) или глубина канавки относительно X
мм
(инкр.)
Z1
Припуск Z (абс. или инкр.)
мм
R1
Радиус закругления 1
мм
R2
Радиус закругления 2
мм
α
Угол врезания
Градус
VX
Поперечная подача ∅ (абс.) или поперечная подача (инкр.) - (только для ∇∇∇ и
∇ + ∇∇∇)
Токарная обработка
446
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
D
Макс. подача на глубину - (только для ∇ и ∇ + ∇∇∇)
мм
U или UX
Чистовой припуск в X или чистовой припуск в X и Z - (только при ∇ и ∇ + ∇∇∇)
мм
UZ
Чистовой припуск в Z - (только для UZ, ∇ и ∇ + ∇∇∇)
мм
* Единица подачи как запрограммировано перед вызовом цикла
11.3.6
Нарезание резьбы резцом (CYCLE99)
Функция
С помощью цикла "Продольная резьба", "Коническая резьба" или "Спиральная резьба"
нарезается наружная или внутренняя резьба с постоянным или переменным шагом.
Резьба может быть как однозаходной, так и многозаходной.
Для метрической резьбы (шаг резьбы P в мм/об) цикл присваивает параметру "глубина
резьбы H1" значение, вычисленное из шага резьбы. Это значение может изменяться.
Предустановка должна быть активирована через установочные данные SD 55212
$SCS_FUNCTION_MASK_TECH_SET.
Изготовитель станка
Следовать указаниям изготовителя станка.
Цикл предполагает наличие управляемого по частоте вращения шпинделя с системой
измерения перемещения.
Прерывание нарезания резьбы
Можно прервать нарезание резьбы (к примеру, при поломке режущей пластинки).
1. Нажать клавишу <CYCLE STOP>.
Инструмент выводится из резьбы и шпиндель останавливается.
2. Заменить режущую пластинку и нажать клавишу <CYCLE START>.
Отмененная обработка резьбы заново запускается на прерванном проходе резца на
той же глубине.
Дополнительная обработка резьбы
Существует возможность дополнительной обработки резьбы. Для этого перейти в режим
работы "JOG" и выполнить синхронизацию резьбы.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
447
Программирование технологических функций (циклы)
11.3 Токарная обработка
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для настройки программы, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. Резьба с заходом:
Инструмент движется ускоренным ходом до первой стартовой позиции,
выступающей на заход резьбы LW.
Резьба с входом:
Инструмент движется ускоренным ходом до стартовой позиции, выступающей на
вход резьбы LW2.
3.
1-ый проход выполняется с шагом резьбы Р до выхода резьбы LR.
4. Резьба с заходом:
Инструмент движется ускоренным ходом до интервала обратного хода VR и потом на
следующую стартовую позицию.
Резьба с входом:
Инструмент движется ускоренным ходом до интервала обратного хода VR и потом
снова на стартовую позицию.
5. Шаги 3 и 4 повторяются до полного изготовления резьбы.
6. Инструмент отводится ускоренным ходом на плоскость отвода.
Прерывание обработки резьбы возможно в любое время благодаря функции "Быстрый
отвод“. Она обеспечивает, что инструмент не повредит виток резьбы при отводе.
Начало и конец резьбы
В начале резьбы различают заход резьбы (параметр LW) и вход резьбы (парамерт LW2).
При программировании захода резьбы запрограммированная начальная точка
смещается на эту сумму вперед. Заход резьбы используется, если резьба начинается на
открытом месте, например, на плече вращающейся части.
При программировании входа резьбы внутри цикла создается дополнительный кадр
резьбы. Кадр резьбы предшествует самой резьбе, на которой врезается инструмент. Вход
резьбы необходим, если требуется нарезать резьбу посередине вала.
Токарная обработка
448
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
При программировании сбега резьбы > 0 также создается дополнительный кадр резьбы
на конце резьбы.
Примечание
Команды DITS и DITE
В CYCLE99 команды DITS и DITE не программируются. Установочные данные SD 42010
$SC_THREAD_RAMP_DISP[0] и [1] не изменяются.
Используемые в циклах параметры вход резьбы (LW2) и сбег резьбы (LR) имеют
исключительно геометрическое значение. Они не влияют на динамику кадров резьбы.
На внутреннем уровне параметры ведут к соединению нескольких кадров резьбы в цепь.
Принцип действий для продольной резьбы, конической резьбы или спиральной резьбы
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Резьба".
Открывается окно ввода "Резьба".
4.
Нажать программную клавишу "Резьба продольная".
Открывается окно ввода "Резьба продольная".
- ИЛИ -
Нажать программную клавишу "Резьба коническая".
Открывается окно ввода "Резьба коническая".
- ИЛИ -
Нажать программную клавишу "Резьба спиральная".
Открывается окно ввода "Резьба спиральная".
Параметры "Продольной резьбы" в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
449
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
Таблица
Выбор таблицы резьбы:
• без
• ISO метрическая
• Дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор - (не для Табли-
Указание табличного значения, к примеру, M10, M12, M14, ...
ца "без")
P
Выбор шага/витков резьбы для таблицы "без" или указание шага/витков резьбы
мм/об
согласно выбору в таблице резьбы:
дюймов/об
витков/"
• Шаг резьбы в мм/оборот
MODUL
• Шаг резьбы в дюймах/оборот
• Витков резьбы на дюйм
• Шаг резьбы в MODUL
G
Изменение шага резьбы на оборот - (только для P = мм/об или дюймов/об)
мм/об2
G = 0: Шаг резьбы Р не изменяется.
G > 0: Шаг резьбы Р увеличивается на оборот на значение G.
G < 0: Шаг резьбы Р уменьшается на оборот на значение G.
Если начальный и конечный шаг резьбы известны, то программируемое изме-
нение шага может быть вычислено следующим образом:
|Pe2 - P2 |
G = ----------------- [мм/об2]
2 * Z1
Где:
Pe: конечный шаг резьбы [мм/об]
Pa: начальный шаг резьбы [мм/об]
Z1: длина резьбы [мм]
Больший шаг вызывает больший интервал между витками резьбы на детали.
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X из таблицы резьбы ∅ (абс.)
мм
Z0
Опорная точка Z (абс.)
мм
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
Токарная обработка
450
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
Бочкообразность
Припуск для компенсации провисания ( - только для наружной резьбы и G=0)
• XS
мм
Высота сегмента сферической резьбы
• RS
мм
Радиус сферической резьбы
Положительные значения: Вешняя бочкообразность (выпуклость)
Отрицательные значения: Внутренняя бочкообразность (вогнутость)
Указание:
Изменение шага резьбы на оборот "G" должно быть равно "0".
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы из таблицы резьбы (инкр.)
мм
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
мм
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
451
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
D0
Начальная глубина врезания - (только для ∇ и ∇ + ∇∇∇ в Manual machine)
мм
Для выполнения дополнительной обработки резьбы ввести начальную глубину
врезания D0 (инкр.). Это глубина, уже достигнутая при предшествующей обра-
ботке.
Благодаря вводу глубины врезания удается избежать ненужных холостых про-
ходов при дополнительной обработке резьбы.
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
½
Половина первой глубины подачи
или 1
Нормальная первая глубина подачи
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода (инкр.)
мм
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбы
Витки резьбы равномерно распределяются на длину окружно-
сти вращающейся детали, при этом 1-й виток резьбы всегда
находится на 0°.
DA
Глубина смены витка (инкр.)
мм
Сначала все витки резьбы обрабатываются последовательно до
глубины смены витка DА, после обработка всех витков резьбы
последовательно до глубины 2 · DA и т.д. до достижения конеч-
ной глубины.
DA = 0: глубина смены витка не учитывается, т.е. каждый виток
обрабатывается до конца, а только потом начинается обработка
следующего витка.
Обработка:
• полностью или
• от витка N1
N1 (1...4) стартовый виток N1 = 1...N или
• только виток NX
NX (1...4) 1 из N витков
Параметры "Продольной резьбы" в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Токарная обработка
452
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
P
Выбор шага/витков резьбы для таблицы "без" или указание шага/витков резьбы
мм/об
согласно выбору в таблице резьбы:
дюймов/об
витков/"
• Шаг резьбы в мм/оборот
MODUL
• Шаг резьбы в дюймах/оборот
• Витков резьбы на дюйм
• Шаг резьбы в MODUL
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X из таблицы резьбы ∅ (абс.)
мм
Z0
Опорная точка Z (абс.)
мм
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы из таблицы резьбы (инкр.)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
453
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
мм
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
Таблица
Выбор таблицы резьбы
без
G
Изменение шага резьбы на оборот - (только для P = мм/об
0
или дюймов/об):
без изменения шага резьбы
XS
Высота сегмента сферической резьбы
0 мм
RS
Радиус сферической резьбы
0 мм
D0
Начальная глубина врезания для доработки резьбы
0 мм
½
Половина первой глубины подачи
да
VR
Интервал обратного хода
2 мм
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Токарная обработка
454
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Изготовитель станка
Следуйте указаниям изготовителя станка.
Параметры "Конической резьбы" в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
P
• Шаг резьбы в мм/оборот
мм/об
дюймов/об
• Шаг резьбы в дюймах/оборот
витков/"
• Витков резьбы на дюйм
MODUL
• Шаг резьбы в MODUL
G
Изменение шага резьбы на оборот - (только для P = мм/об или дюймов/об)
мм/об2
G = 0: Шаг резьбы Р не изменяется.
G > 0: Шаг резьбы Р увеличивается на оборот на значение G.
G < 0: Шаг резьбы Р уменьшается на оборот на значение G.
Если начальный и конечный шаг резьбы известны, то программируемое изме-
нение шага может быть вычислено следующим образом:
|Pe2 - P2 |
G = ----------------- [мм/об2]
2 * Z1
Где:
Pe: конечный шаг резьбы [мм/об]
P: начальный шаг резьбы [мм/об]
Z1: длина резьбы [мм]
Больший шаг вызывает больший интервал между витками резьбы на детали.
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
455
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
X1 или
Конечная точка X ∅ (абс.) или конечная точка относительно X0 (инкр.) или
мм или
X1α
Наклон резьбы
градус
Инкрементальный размер: Знак также обрабатывается.
Z1
Конечная точка Z (абс.) или конечная точка относительно Z0 (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы (инкр.)
мм
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
мм
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D0
Начальная глубина врезания - (только для ∇ и ∇ + ∇∇∇ в Manual machine)
мм
Для выполнения дополнительной обработки резьбы ввести начальную глубину
врезания D0 (инкр.). Это глубина, уже достигнутая при предшествующей обра-
ботке.
Благодаря вводу глубины врезания удается избежать ненужных холостых про-
ходов при дополнительной обработке резьбы.
Токарная обработка
456
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
½
Половина первой глубины подачи
или 1
Нормальная первая глубина подачи
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода (инкр.)
мм
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбы
Витки резьбы равномерно распределяются на длину окруж-
ности вращающейся детали, при этом 1-й виток резьбы всегда
находится на 0°.
DA
Глубина смены витка (инкр.)
мм
Сначала все витки резьбы обрабатываются последовательно
до глубины смены витка DА, после обработка всех витков
резьбы последовательно до глубины 2 · DA и т.д. до достиже-
ния конечной глубины.
DA = 0: глубина смены витка не учитывается, т.е. каждый виток
обрабатывается до конца, а только потом начинается обра-
ботка следующего витка.
Обработка:
• полностью или
• от витка N1
N1 (1...4) стартовый виток N1 = 1...N или
• только виток NX
NX (1...4) 1 из N витков
Параметры "Конической резьбы" в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
457
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
P
Выбор шага/витков резьбы для таблицы "без" или указание шага/витков резьбы
мм/об
согласно выбору в таблице резьбы:
дюймов/об
витков/"
• Шаг резьбы в мм/оборот
MODUL
• Шаг резьбы в дюймах/оборот
• Витков резьбы на дюйм
• Шаг резьбы в MODUL
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
X1 или
Конечная точка X ∅ (абс.) или конечная точка относительно X0 (инкр.) или
мм или
X1α
наклон резьбы
градус
Инкрементальный размер: Знак также обрабатывается.
Z1
Конечная точка Z (абс.) или конечная точка относительно Z0 (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы (инкр.)
мм
Токарная обработка
458
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
мм
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
G
Изменение шага резьбы на оборот - (только для P = мм/об
0
или дюймов/об):
без изменения шага резьбы
D0
Начальная глубина врезания для доработки резьбы
0 мм
½
Половина первой глубины подачи
да
VR
Интервал обратного хода
2 мм
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
459
Программирование технологических функций (циклы)
11.3 Токарная обработка
Изготовитель станка
Следовать указаниям изготовителя станка.
Параметры "Спиральной резьбы" в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
P
• Шаг резьбы в мм/оборот
мм/об
дюймов/об
• Шаг резьбы в дюймах/оборот
витков/"
• Витков резьбы на дюйм
MODUL
• Шаг резьбы в MODUL
G
Изменение шага резьбы на оборот - (только для P = мм/об или дюймов/об)
мм/об2
G = 0: Шаг резьбы Р не изменяется.
G > 0: Шаг резьбы Р увеличивается на оборот на значение G.
G < 0: Шаг резьбы Р уменьшается на оборот на значение G.
Если начальный и конечный шаг резьбы известны, то программируемое изме-
нение шага может быть вычислено следующим образом:
|Pe2 - P2 |
G = ----------------- [мм/об2]
2 * Z1
Где:
Pe: конечный шаг резьбы [мм/об]
P: начальный шаг резьбы [мм/об]
Z1: длина резьбы [мм]
Больший шаг вызывает больший интервал между витками резьбы на детали.
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Токарная обработка
460
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
X1
Конечная точка резьбы ∅ (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы (инкр.)
мм
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D0
Начальная глубина врезания - (только для ∇ и ∇ + ∇∇∇ в Manual machine)
мм
Для выполнения дополнительной обработки резьбы ввести начальную глубину
врезания D0 (инкр.). Это глубина, уже достигнутая при предшествующей обра-
ботке.
Благодаря вводу глубины врезания удается избежать ненужных холостых про-
ходов при дополнительной обработке резьбы.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
461
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
½
Половина первой глубины подачи
или 1
Нормальная первая глубина подачи
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода (инкр.)
мм
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбы
Витки резьбы равномерно распределяются на длину окружно-
сти вращающейся детали, при этом 1-й виток резьбы всегда
находится на 0°.
DA
Глубина смены витка (инкр.)
мм
Сначала все витки резьбы обрабатываются последовательно до
глубины смены витка DА, после обработка всех витков резьбы
последовательно до глубины 2 · DA и т.д. до достижения конеч-
ной глубины.
DA = 0: глубина смены витка не учитывается, т.е. каждый виток
обрабатывается до конца, а только потом начинается обработка
следующего витка.
Обработка:
• полностью или
• от витка N1
N1 (1...4) стартовый виток N1 = 1...N или
• только виток NX
NX (1...4) 1 из N витков
Параметры "Спиральной резьбы" в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Токарная обработка
462
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
P
Выбор шага/витков резьбы для таблицы "без" или указание шага/витков резьбы
мм/об
согласно выбору в таблице резьбы:
дюймов/об
витков/"
• Шаг резьбы в мм/оборот
MODUL
• Шаг резьбы в дюймах/оборот
• Витков резьбы на дюйм
• Шаг резьбы в MODUL
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
X1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Инкрементальный размер: Знак также обрабатывается.
LW
Заход резьбы (инкр.)
мм
Начальной точкой резьбы является опорная точка (X0, Z0), которая лежит на
расстоянии захода резьбы W Заход резьбы может использоваться, если необ-
ходимо начать отдельные проходы резца несколько раньше, чтобы точно из-
или
готовить и начало резьбы.
мм
LW2
Вход резьбы (инкр.)
Вход резьбы можно использовать, если невозможен боковой подвод к изгото-
вляемой резьбе, а требуется врезание в материал (пример: смазочная канавка
мм
или
на валу).
LW2 = LR
Вход резьбы = выход резьбы (инкр.)
LR
Выход резьбы (инкр.)
мм
Выход резьбы можно использовать, если необходим вывод в конце резьбы по
диагонали (пример: смазочная канавка на валу).
H1
Глубина резьбы из таблицы резьбы (инкр.)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
463
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
DP
Наклон подачи как боковая сторона (инкр.) - (как альтернатива наклону пода-
мм
чи как углу)
DP > 0: подача вдоль задней боковой стороны
или
DP < 0: подача вдоль передней боковой стороны
αP
Наклон подачи как угол - (как альтернатива наклону подачи как боковой сто-
градус
роне)
α > 0: подача вдоль задней боковой стороны
α < 0: подача вдоль передней боковой стороны
α = 0: подача под прямым углом к направлению резания
Если подача должна осуществляться вдоль боковых сторон, то абсолютное
значение этого параметра может составлять максимум половину угла профиля
инструмента.
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной (альтернатива)
Вместо подачи вдоль одной боковой стороны можно изменять стороны пода-
чи, чтобы не нагружать постоянно одну и ту же режущую кромку инструмента.
Благодаря этому можно увеличить стойкость инструмента.
α > 0: старт на задней боковой стороне
α < 0: старт на передней боковой стороне
D1 или ND
Первая глубина подачи или число черновых проходов
мм
(только для ∇ и
При переключении между количеством черновых проходов и первой подачей
∇ + ∇∇∇)
отображается соответствующее значение.
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
G
Изменение шага резьбы на оборот - (только для P = мм/об
0
или дюймов/об):
без изменения шага резьбы
D0
Начальная глубина врезания для доработки резьбы
0 мм
½
Половина первой глубины подачи
да
VR
Интервал обратного хода
2 мм
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Токарная обработка
464
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.6.1
Особенности альтернатив выбора глубины подачи
Учитывайте следующие особенности альтернатив выбора при черновой обработке
между параметрами D1 "Первая максимальная глубина подачи" и ND "Количество
черновых проходов" и альтернативы "Первая подача: половина" и "Первая подача:
обычная" при дегрессивной подаче.
При программировании количества проходов посредством параметра ND глубина
отдельных подач равна частному глубины резьбы на количество проходов (режим
постоянной подачи) или рассчитывается внутри так, что при каждой подаче поперечное
сечение резания остается постоянным (режим дегрессивной подачи).
При дегрессивной подаче возможен выбор "Первая подача: половина" или "Первая
подача: обычная". Алгоритм вычисления n-подач при "Первая подача: половина"
сопоставим с алгоритмом вычисления n-1-подач при "Первая подача: обычная".
Единственная разница заключается в следующем: первая подача делится пополам,
поэтому всего подач на одну больше.
При программировании первой подачи посредством параметра D1 вычисляемое внутри
цикла разделение проходов также зависит от выбора постоянной или дегрессивной
подачи.
При постоянной подаче необходимое количество подач вычисляется на основе D1 так,
что подача всегда выполняется на одно и тоже значение. Это может привести к тому, что
для получения целочисленного кратного действительной глубины подачи к глубине
резьбы действует значение подачи, меньшее запрограммированного в D1.
Пример 1
При глубине подачи 7 мм и первой подаче 2 мм в этом режиме выполняются 4 прохода
по 1,75 мм.
При дегрессивной подаче поперечное сечение резания для всей глубины резьбы
разделено на проходы так, что снова получается целочисленное кратное фактически
выполненного поперечного сечения резания на одну подачу. Во многих случаях это
также означает, что значение первой подачи меньше значения, запрограммированного
в D1. Здесь также возможен выбор "Первая подача: половина" или "Первая подача:
обычная". При половине первой подачи для вычисления подач для постоянного
поперечного сечения резания используется удвоенное значение D1, в ином случае -
простое значение D1.
Пример 2
При глубине резьбы 7 мм, D1 = 2 мм и "Первая подача: половина" выполняется пять
подач; при "Первая подача: обычная" выполняется 13 подач.
Однако первая подача - менее 2 мм.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
465
Программирование технологических функций (циклы)
11.3 Токарная обработка
11.3.7
Цепочка резьб (CYCLE98)
Функция
Цикл обеспечивает изготовление нескольких нанизанных друг на друга цилиндрических
или конических резьб с постоянным шагом в продольной и поперечной обработке, шаг
резьбы которых может быть различным.
Резьба может быть как однозаходной, так и многозаходной. У многозаходных резьб
отдельные витки резьбы обрабатываются последовательно.
Левая или правая резьба определяется через направление вращения шпинделя и
направление подачи.
Подача осуществляется автоматически с постоянной глубиной подачи или постоянным
поперечным сечением резания.
• При постоянной глубине подачи поперечное сечение резания увеличивается с
каждым проходом резца. Чистовой припуск снимается после черновой обработки за
один проход резца.
Для небольших глубин резьбы этот вариант может способствовать улучшению
условий резания.
• При постоянном поперечном сечении резания усилие резания остается постоянным
для всех черновых проходов резца и глубина подачи уменьшается.
Процентовка подачи на кадрах перемещения с резьбой не действует. Процентовка
подачи не может изменяться при изготовлении резьбы.
Прерывание нарезания резьбы
Можно прервать нарезание резьбы (к примеру, при поломке режущей пластинки).
1. Нажать клавишу <CYCLE STOP>.
Инструмент выводится из резьбы и шпиндель останавливается.
2. Заменить режущую пластинку и нажать клавишу <CYCLE START>.
Отмененная обработка резьбы заново запускается на прерванном проходе резца на
той же глубине.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Токарная обработка
466
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Подвод/отвод
1. Подвод к вычисленной циклом стартовой точке в начале входного участка для
первого витка резьбы с G0.
2. Подача для черновой обработки согласно установленному типу подачи.
3. Нарезание резьбы резцом повторяется согласно запрограммированному числу
черновых проходов.
4. При следующем проходе резца с G33 снимается чистовой припуск.
5. Согласно числу холостых проходов этот проход резца повторяется.
6. Для каждого следующего витка резьбы весь процесс движения повторяется.
Начало и конец резьбы
В начале резьбы различают заход резьбы (параметр LW) и вход резьбы (парамерт LW2).
При программировании захода резьбы запрограммированная начальная точка
смещается на эту сумму вперед. Заход резьбы используется, если резьба начинается на
открытом месте, например, на плече вращающейся части.
При программировании входа резьбы внутри цикла создается дополнительный кадр
резьбы. Кадр резьбы предшествует самой резьбе, на которой врезается инструмент. Вход
резьбы необходим, если требуется нарезать резьбу посередине вала.
При программировании сбега резьбы > 0 также создается дополнительный кадр резьбы
на конце резьбы.
Примечание
Команды DITS и DITE
В CYCLE99 команды DITS и DITE не программируются. Установочные данные SD 42010
$SC_THREAD_RAMP_DISP[0] и [1] не изменяются.
Используемые в циклах параметры вход резьбы (LW2) и сбег резьбы (LR) имеют
исключительно геометрическое значение. Они не влияют на динамику кадров резьбы.
На внутреннем уровне параметры ведут к соединению нескольких кадров резьбы в цепь.
Принцип действий для цепочки резьб
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Резьба".
Открывается окно ввода "Резьба".
4.
Нажать программную клавишу "Резьба Цепочка".
Открывается окно ввода "Резьба Цепочка".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
467
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
Подача с постоянной глубиной резания
• Дегрессивная:
Подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
P0
Шаг резьбы 1
мм/об
дюймов/об
витков/"
MODUL
X1 или X1α
• Промежуточная точка 1 X ∅ (абс.) или
мм
• Промежуточная точка 1 относительно X0 (инкр.) или
Градус
• Наклон резьбы 1
Инкрементальный размер: Знак также обрабатывается.
Z1
• Промежуточная точка 1 Z (абс.) или
мм
• Промежуточная точка 1 относительно Z0 (инкр.)
P1
Шаг резьбы 2 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X2 или X2α
• Промежуточная точка 2 X ∅ (абс.) или
мм
• Промежуточная точка 2 относительно X1 (инкр.) или
Градус
• Наклон резьбы 2
Инкрементальный размер: Знак также обрабатывается.
Z2
• Промежуточная точка 2 Z (абс.) или
мм
• Промежуточная точка 2 относительно Z1 (инкр.)
Токарная обработка
468
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
P2
Шаг резьбы 3 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X3
• Конечная точка X ∅ (абс.) или
мм
• Конечная точка 3 относительно X2 (инкр.) или
Градус
• Наклон резьбы 3
Z3
• Конечная точка Z ∅ (абс.) или
мм
• Конечная точка относительно Z2 (инкр.)
LW
Форма резьбы
мм
LR
Выход резьбы
мм
H1
Глубина резьбы
мм
DP или αP
Наклон подачи (боковая сторона) или наклон подачи (угол)
мм или гра-
дус
• Подача вдоль боковой стороны
• Подача с изменяемой боковой стороной
D1 или ND
Первая глубина подачи или число черновых проходов - (только для ∇ и ∇ + ∇∇∇)
мм
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
VR
Интервал обратного хода
мм
Многозаходная
Нет
α0
Смещение начального угла
градус
Да
N
Число витков резьбы
DA
Глубина смены витка (инкр.)
мм
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
T
Имя инструмента
D
Номер режущей кромки
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
469
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇ + ∇∇∇ (черновая и чистовая обработка)
Подача (только для ∇ и
• Линейная:
∇ + ∇∇∇)
подача с постоянной глубиной резания
• Дегрессивная:
подача с постоянным поперечным сечением резания
Резьба
• Внутренняя резьба
• Наружная резьба
X0
Опорная точка X ∅ (абс., всегда диаметр)
мм
Z0
Опорная точка Z (абс.)
мм
P0
Шаг резьбы 1
мм/об
дюймов/об
витков/"
MODUL
X1 или
• Промежуточная точка 1 X ∅ (абс.) или
мм
X1α
Градус
• Промежуточная точка 1 относительно X0 (инкр.) или
Наклон резьбы 1
Инкрементальный размер: Знак также обрабатывается
Z1
• Промежуточная точка 1 Z (абс.) или
мм
• Промежуточная точка 1 относительно Z0 (инкр.)
P1
Шаг резьбы 2 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X2 или
• Промежуточная точка 2 X ∅ (абс.) или
мм
X2α
Градус
• Промежуточная точка 2 относительно X1 (инкр.) или
Наклон резьбы 2
Инкрементальный размер: Знак также обрабатывается
Z2
• Промежуточная точка 2 Z (абс.) или
мм
• Промежуточная точка 2 относительно Z1 (инкр.)
P2
Шаг резьбы 3 (единица как спараметрировано в P0)
мм/об
дюймов/об
витков/"
MODUL
X3
• Конечная точка X ∅ (абс.) или
мм
Градус
• Конечная точка 3 относительно X2 (инкр.) или
• Наклон резьбы 3
Z3
• Конечная точка Z ∅ (абс.) или
мм
• Конечная точка относительно Z2 (инкр.)
LW
Заход резьбы (инкр.)
мм
LR
Выход резьбы (инкр.)
мм
H1
Глубина резьбы (инкр.)
мм
Токарная обработка
470
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
DP или αP
Наклон подачи (боковая сторона) или наклон подачи (угол)
мм или
градус
Подача вдоль боковой стороны
Подача с изменяемой боковой стороной
D1 или ND
Первая глубина подачи или число черновых проходов - (только для ∇ и ∇ + ∇∇∇)
мм
об
Чистовой припуск в X и Z - (только для ∇ и ∇ + ∇∇∇)
мм
NN
Число холостых проходов - (только для ∇∇∇ и ∇ + ∇∇∇)
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL
Плоскость обработки
Определена
в MD 52005
VR
Интервал обратного хода
2 мм
x
Многозаходная
1 заход
нет
α0
Смещение начального угла
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.3.7.1
Особенности альтернатив выбора глубины подачи
Учитывайте следующие особенности альтернатив выбора при черновой обработке
между параметрами D1 "Первая максимальная глубина подачи" и ND "Количество
черновых проходов" и альтернативы "Первая подача: половина" и "Первая подача:
обычная" при дегрессивной подаче.
При программировании количества проходов посредством параметра ND глубина
отдельных подач равна частному глубины резьбы на количество проходов (режим
постоянной подачи) или рассчитывается внутри так, что при каждой подаче поперечное
сечение резания остается постоянным (режим дегрессивной подачи).
При дегрессивной подаче возможен выбор "Первая подача: половина" или "Первая
подача: обычная". Алгоритм вычисления n-подач при "Первая подача: половина"
сопоставим с алгоритмом вычисления n-1-подач при "Первая подача: обычная".
Единственная разница заключается в следующем: первая подача делится пополам,
поэтому всего подач на одну больше.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
471
Программирование технологических функций (циклы)
11.3 Токарная обработка
При программировании первой подачи посредством параметра D1 вычисляемое внутри
цикла разделение проходов также зависит от выбора постоянной или дегрессивной
подачи.
При постоянной подаче необходимое количество подач вычисляется на основе D1 так,
что подача всегда выполняется на одно и тоже значение. Это может привести к тому, что
для получения целочисленного кратного действительной глубины подачи к глубине
резьбы действует значение подачи, меньшее запрограммированного в D1.
Пример 1
При глубине подачи 7 мм и первой подаче 2 мм в этом режиме выполняются 4 прохода
по 1,75 мм.
При дегрессивной подаче поперечное сечение резания для всей глубины резьбы
разделено на проходы так, что снова получается целочисленное кратное фактически
выполненного поперечного сечения резания на одну подачу. Во многих случаях это
также означает, что значение первой подачи меньше значения, запрограммированного
в D1. Здесь также возможен выбор "Первая подача: половина" или "Первая подача:
обычная". При половине первой подачи для вычисления подач для постоянного
поперечного сечения резания используется удвоенное значение D1, в ином случае -
простое значение D1.
Пример 2
При глубине резьбы 7 мм, D1 = 2 мм и "Первая подача: половина" выполняется пять
подач; при "Первая подача: обычная" выполняется 13 подач.
Однако первая подача - менее 2 мм.
11.3.8
Отрез (CYCLE92)
Функция
Если необходимо отрезать вращательно-симметричные детали (к примеру, винты, болты
или трубы), то используется цикл "Отрез".
На кромке готовой детали можно запрограммировать фаску или закругление. До
глубины X1 можно работать с постоянной скоростью резания V или числом оборотов S,
после этого обработка осуществляется только с постоянным числом оборотов. Начиная
с глубины X1 можно также запрограммировать уменьшенную подачу FR или
уменьшенное число оборотов SR, чтобы согласовать скорость с уменьшенным
диаметром.
Через параметр X2 вводится конечная глубина, которая должна быть достигнута
отрезом. У труб, к примеру, не нужно отрезать полностью до центра, а достаточно отреза
немного больше толщины стенки трубы.
Токарная обработка
472
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.3 Токарная обработка
Подвод/отвод
1. Инструмент сначала движется ускоренным ходом на вычисленную циклом стартовую
точку.
2. При необходимости с подачей обработки изготовляется фаска или радиус.
3. Отрез осуществляется с подачей обработки до глубины Х1.
4. Отрез продолжается с уменьшенной подачей FR и уменьшенной скоростью SR до
глубины X2.
5. Инструмент отводится ускоренным ходом на безопасное расстояние.
Если токарный станок имеет соответствующее оборудование, то можно выдвигать
деталеприемник (приемник деталей), который принимает отрезанную деталь.
Выдвижение деталеприемника должно быть разрешено в машинных данных.
Изготовитель станка
Следовать указаниям изготовителя станка.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка".
3.
Нажать программную клавишу "Отрез".
Открывается окно ввода "Отрез".
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
SC
Безопасное расстояние
мм
D
Номер резца
F
Подача
*
F
Подача
мм/об
S / V
Скорость шпинделя или по-
об/мин
стоянная скорость резания
м/мин
Параметр
Описание
Единица
DIR
Направление вращения шпинделя
(только для G-кода)
S
Скорость шпинделя
об/мин
V
Постоянная скорость резания
м/мин
SV
Граница макс. скорости - (только для постоянной скорости резания V)
об/мин
X0
Исходная точка в X ∅ (абс., всегда диаметр)
мм
Z0
Исходная точка в Z (абс.)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
473
Программирование технологических функций (циклы)
11.3 Токарная обработка
Параметр
Описание
Единица
FS или R
Ширина фаски или радиус закругления
мм
X1
Глубина для уменьшения скорости ∅ (абс.) или глубина для уменьшения ско-
мм
рости относительно X0 (инкр.)
FR
Уменьшенная подача
мм/об
(только для ShopTurn)
FR
*
(только для G-кода)
SR
Уменьшенная скорость
об/мин
X2
Конечная глубина ∅ (абс.) или конечная глубина относительно X1 (инкр.)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
474
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
11.4
Токарная обработка контура
11.4.1
Общая информация
Функция
С помощью цикла "Токарная обработка контура" можно изготовлять простые или
сложные контуры. Контур состоит из отдельных элементов контура, при этом минимум
два и макс. 250 элементов дают определенный контур.
Между элементами контура можно программировать фаски, радиусы, канавки или
тангенциальные переходы.
Встроенный контурный вычислитель вычисляет точки пересечения отдельных
элементов контура с учетом геометрических связей и обеспечивает тем самым ввод
элементов с не полностью указанными размерами.
При обработке контура можно учитывать контур заготовки, который вводится перед
контуром готовой детали. После выбрать из следующих технологий обработки:
• Обработка резаньем
• Выточка
• Токарная выточка
В каждой из 3 различных технологии можно соответственно осуществлять черновую
обработку, удалять остатки материал и осуществлять чистовую обработку.
Примечание
Начальная точка или конечная точка обработки вне плоскостей отвода
В программах с обработкой контура по более ранним вариантам ПО иногда при запуске
ЧПУ (NC-Start) отображается одно из аварийных сообщений 61281 "Начальная точка
обработки вне плоскостей отвода" или 61282 "Конечная точка обработки вне плоскостей
отвода".
В этом случае скорректировать плоскости отвода в заголовке программы.
Программирование
К примеру, программирование для обработки резаньем выглядит следующим образом:
Примечание
При программировании кода G учитывать, что контуры должны стоять после
идентификатора конца программы!
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
475
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
1. Ввод контура заготовки
Если при обработке резаньем против контура в качестве формы заготовки
необходимо учитывать контур заготовки (а не цилиндр или припуск), то перед
контуром готовой детали нужно определить контур заготовки. Контур заготовки
последовательно составляется из различных элементов контура.
2. Ввод готового контура
Контур готовой детали последовательно составляется из различных элементов
контура.
3. Вызов контура - только для программы кода G
4. Обработка резаньем против контура (черновая обработка)
Контур обрабатывается в продольном или поперечном направлении или
параллельно контуру.
5. Выборка остаточного материала (черновая обработка)
ShopTurn при обработке резаньем автоматически определяет остаточный материал.
При программировании кода G при обработке резаньем сначала необходимо решить,
с или без распознавания остаточного материала. С помощью подходящего
инструмента они могут быть удалены без повторной обработки всего контура.
6. Обработка резаньем против контура (чистовая обработка)
Если при черновой обработке был запрограммирован чистовой припуск, то контур
обрабатывается повторно.
11.4.2
Представление контура
Программа в G-кодах
В редакторе контур отображается в сегменте программы с отдельными кадрами
программы. При открытии отдельного кадра, открывается контур.
Программа ShopTurn
Цикл представляет контур в программе как кадр программы. При открытии этого кадра
отдельные элементы контура перечисляются как символы и показываются в векторной
графике.
Символическое представление
Отдельные элементы контура представляются в последовательности ввода
символически рядом с графическим окном.
Элемент контура
Символ
Значение
Стартовая точка
Стартовая точка контура
Прямая вверх
Прямая в растре 90°
Прямая вниз
Прямая в растре 90°
Токарная обработка
476
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Элемент контура
Символ
Значение
Прямая влево
Прямая в растре 90°
Прямая вправо
Прямая в растре 90°
Любая прямая
Прямая с любым наклоном
Дуга окружности вправо
Окружность
Дуга окружности влево
Окружность
Полюс
Диагональная прямая или ок-
ружность в полярных коорди-
натах
Конец контура
END
Конец описания контура
Различный цвет символов показывает их статус:
Передний план
Задний план
Значение
черный
голубой
Курсор на активном элементе
черный
оранжевый
Курсор на актуальном элемен-
те
черный
белый
Обычный элемент
красный
белый
Элемент в настоящее время не
рассматривается
(элемент начинает рассматри-
ваться при выборе его курсо-
ром)
Графическое представление
Синхронно с текущим вводом элементов контура в графическом окне показывается
прогресс программирования контура в векторной графике.
Созданный элемент контура при этом может принимать различные типы линий и цвета:
• черный: запрограммированный контур
• оранжевый: актуальный элемент контура
• зеленая штриховка: альтернативный элемент
• голубой пунктир: частично определенный элемент
Масштабирование системы координат согласуется с изменениями всего контура.
Положение системы координат также показывается в графическом окне.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
477
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
11.4.3
Создание нового контура
Функция
Для каждого контура, который необходимо обработать резаньем, необходимо создать
свой контур.
При создании нового контура сначала необходимо определить стартовую точку. Ввести
элементы контура. После этого контурный процессор автоматически определяет конец
контура.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Контурная обточка".
3.
Нажать программные клавиши "Контур" и "Новый контур".
Открывается окно ввода "Новый контур".
4.
Ввести имя для нового контура. Имя контура должно быть одно-
значным.
5.
Нажать программную клавишу "Применить".
Открывается окно ввода для начальной точки контура.
Ввести отдельные элементы контура (см. главу "Создание элементов
контура").
Параметр
Описание
Единица
Z
Стартовая точка Z (абс.)
мм
Х
Стартовая точка X ∅ (абс.)
мм
Переход в нача-
Тип перехода
ле контура
• Радиус
• Фаска
FS=0 или R=0: нет переходного элемента
R
Переход к следующему элементу - радиус
мм
FS
Переход к следующему элементу - фаска
мм
Токарная обработка
478
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Направление пе-
Направление элемента контура к стартовой точке:
ред контуром
• в отрицательном направлении горизонтальной оси
• в положительном направлении горизонтальной оси
• в отрицательном направлении вертикальной оси
• в положительном направлении вертикальной оси
Дополнительные
Для каждого элемента контура можно вводить любые дополнительные команды в
команды
форме кода G. Доп. команды (макс. 40 знаков) вводятся в расширенной маске па-
раметров (программная клавиша "Все параметры"). В случае стартовой точки про-
граммная клавиша имеется всегда, она должна быть нажата только при вводе дру-
гих элементов контура.
Посредством дополнительных команд кода G можно, к примеру, программировать
подачи и команды М. Но необходимо учитывать, что дополнительные команды не
должны противоречить созданному коду G контура и быть совместимыми с желае-
мой обработкой.. Поэтому не использовать команд кода G группы 1 (G0, G1, G2, G3),
координаты в плоскости и команды кода G, для которых необходим отдельный кадр.
При чистовой обработке контура движение осуществляется в режиме управления
траекторией (G64). Т.е. переходы контура, к примеру, углы, фаски или радиуса при
определенных условиях не могут быть обработаны точно.
Если требуется не допустить этого, то существуют возможности использования до-
полнительных команд при программировании.
Пример: Сначала для контура программируется прямая параллельно X и для пара-
метра вводится дополнительная команда "G9" (покадровый точный останов). После
запрограммировать прямую параллельно Z. Угол обрабатывается точно, так как
подача в конце параллельной X прямой кратковременно равна нулю.
Указание:
Дополнительные команды действуют только для чистовой обработки!
11.4.4
Создание элементов контура
Создание элементов контура
После создания нового контура и определения начальной точки необходимо определить
отдельные элементы контура, из которых состоит контур.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
479
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Для определения контура доступны следующие элементы контура:
• Вертикальная прямая
• Горизонтальная прямая
• Диагональная прямая
• Окружность / дуга окружности
Для каждого элемента контура заполняется собственная маска параметров. При вводе
параметров помощь различные вспомогательные изображения объясняют эти
параметры.
Если в отдельные поля значения не вводятся, то цикл исходит из того, что эти значения
неизвестны, и пытается вычислить их по другим параметрам.
В случае контуров, для которых введено больше параметров, чем это необходимо, могут
возникать противоречия. В этом случае попытаться ввести меньше параметров и
поручить циклу вычислить как можно большее количество параметров.
Переходные элементы контура
В качестве переходного элемента между двумя элементами контура можно выбрать
радиус, фаску или (в случае прямых элементов контура) канавку. Переходный элемент
всегда прикрепляется в конце элемента контура. Выбор переходного элемента контура
осуществляется в маске параметров соответствующего элемента контура.
Переходный элемент контура можно использовать при наличии точки пересечения двух
соседних элементов, которую можно вычислить по введенным значениям. В остальных
случаях необходимо использовать элементы контура "прямая/окружность".
Дополнительные команды
Для каждого элемента контура можно вводить дополнительные команды в форме G-
кода. Доп. команды (макс. 40 знаков) вводятся в расширенной маске параметров
(программная клавиша "Все параметры").
Дополнительными командами в G-кодах можно, например, программировать подачи и
М-команды. Но необходимо учитывать, что дополнительные команды не должны
противоречить созданному G-коду контура. Поэтому не использовать команды в G-кодах
группы 1 (G0, G1, G2, G3), координаты в плоскости и команды в G-кодах, для которых
необходим отдельный кадр.
Другие функции
При программировании контура доступны следующие дополнительные функции:
• Касательная к предшествующему элементу
Переход к предшествующему элементу можно запрограммировать как касательную.
• Диалоговый выбор
Если по введенным ранее параметрам получается две различных возможности для
контура, то необходимо выбрать одну из них.
• Замыкание контура
Токарная обработка
480
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
От актуальной позиции можно с помощью прямой к начальной точке замкнуть контур.
Изготовление точных переходов контура
Движение осуществляется в режиме управления траекторией (G64). Это означает, что
переходы контура, например, углы, фаски или радиусы обрабатываются, вероятно,
неточно.
Для недопущения этого в программировании есть две различных возможности.
Использовать дополнительные команды или отдельно запрограммировать подачу для
переходного элемента.
• Дополнительная команда
Сначала для контура программируется вертикальная прямая параллельно X, и для
параметра вводится дополнительная команда "G9" (покадровый точный останов). После
запрограммировать горизонтальную прямую. Угол обрабатывается точно, так как
подача в конце вертикальной прямой кратковременно равна нулю.
*
*
① Направление обработки
② Деталь
• Подача для переходного элемента
Если в качестве переходного элемента выбрана фаска или радиус, то ввести в параметре
"FRC" уменьшенную подачу. Благодаря меньшей скорости обработки переходный
элемент изготавливается точнее.
Принцип действий при вводе элементов контура
1.
Программа обработки детали открыта. Установить курсор на желае-
мую позицию ввода, обычно на физический конец программы
после M02 или M30.
2.
Ввод контура с помощью поддержки контура:
2.1
Нажать программные клавиши ""Контурная обточка", "Контур" и
"Новый контур".
2.2
Ввести в открытое окно ввода имя для контура, к примеру, Kontur_1.
Нажать программную клавишу "Применить".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
481
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
2.3
Открывается маска ввода для контура, в которой сначала указы-
вается начальная точка контура. Она обозначается на левой панели
навигации символом "+".
Нажать программную клавишу "Применить".
3.
Ввести отдельные элементы контура направления обработки.
Выбрать через программную клавишу элемент контура.
Открывается окно ввода "Прямая (к примеру, Z)".
- ИЛИ
Открывается окно ввода "Прямая (к примеру, X)".
- ИЛИ
Открывается окно ввода "Прямая (к примеру, ZX)".
- ИЛИ
Открывается окно ввода "Окружность".
4.
Ввести в маске ввода все данные, следующие из чертежа детали (к
примеру, длина прямых, конечная позиция, переход к следующему
элементу, угол подъема и т.д.).
5.
Нажать программную клавишу "Применить".
Элемент добавляется к контуру.
6.
При вводе данных элемента контура, можно запрограммировать
переход с предшествующему элементу как касательную.
Нажать программную клавишу "Касательная к пред. эл.". В поле вво-
да параметра α2 появляется выбор "касательная".
7.
Повторить процесс до завершения контура.
8.
Нажать программную клавишу "Применить".
Запрограммированный контур передается в технологическую кар-
ту (окно программы).
9.
Если для отдельных элементов контура необходимо показать и дру-
гие параметры, к примеру, чтобы ввести и дополнительные коман-
ды, нажать программную клавишу "Все параметры".
Элемент контура "Прямая, к примеру, Z"
Параметр
Описание
Единица
Z
Конечная точка Z (абс. или инкр.)
мм
α1
Стартовый угол к оси Z
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Канавка
• Фаска
Токарная обработка
482
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Радиус
R
Переход к следующему элементу - радиус
мм
Канавка
Форма E
Размер канавки
к примеру, E1.0x0.4
Форма F
Размер канавки
к примеру, F0.6x0.3
Резьба DIN
P
Шаг резьбы
мм/об.
α
Угол врезания
Градус
Резьба
Z1
Длина Z1
мм
Z2
Длина Z2
мм
R1
Радиус R1
мм
R2
Радиус R2
мм
T
Глубина врезания
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Прямая, к примеру, X"
Параметр
Описание
Единица
X
Конечная точка X ∅ (абс.) или конечная точка X (инкр.)
мм
α1
Стартовый угол к оси Z
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Канавка
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Канавка
Форма E
Размер канавки
к примеру, E1.0x0.4
Форма F
Размер канавки
к примеру, F0.6x0.3
Резьба DIN
P
Шаг резьбы
мм/об.
α
Угол врезания
Градус
Резьба
Z1
Длина Z1
мм
Z2
Длина Z2
мм
R1
Радиус R1
мм
R2
Радиус R2
мм
T
Глубина врезания
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
483
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Прямая, к примеру, ZX"
Параметр
Описание
Единица
Z
Конечная точка Z (абс. или инкр.)
мм
X
Конечная точка X ∅ (абс.) или конечная точка X (инкр.)
мм
α1
Стартовый угол к оси Z
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Окружность"
Параметр
Описание
Единица
Направление враще-
• Правое направление вращения
ния
• Левое направление вращения
Z
Конечная точка Z (абс. или инкр.)
мм
X
Конечная точка X ∅ (абс.) или конечная точка X (инкр.)
мм
K
Центр окружности (абс. или инкр.)
мм
I
Центр окружности I ∅ (абс) или центр окружности I (инкр.)
мм
α1
Стартовый угол к оси Z
Градус
β1
Конечный угол к оси Z
Градус
β2
Апертурный угол
Градус
Токарная обработка
484
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Параметр
Описание
Единица
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
CA
Припуск на шлифование
мм
•
Припуск на шлифование справа от контура
•
Припуск на шлифование слева от контура
Дополнительные ко-
Дополнительные команды в G-кодах
манды
Элемент контура "Конец"
В маске параметров "Конец" отображаются данные по переходу на конце контура
предшествующего элемента контура.
Редактирование значений невозможно.
11.4.5
Ввод посадочного размера
Если необходимо изготовитель детали с точной посадкой, то при программировании
можно ввести посадочный размер непосредственно в маску параметров.
Посадочный размер указывается следующим образом:
F<диаметр/линейные данные> <класс допуска><качество допуска>
При этом "F" означает, что последует посадочный размер, т.е. в этом случае отверстие.
Пример: F20h7
Возможные классы допуска:
A, B, C, D, E, F, G, H, J, T, U, V, X, Y, Z
Прописные буквы: отверстия
Строчные буквы: Валы
Возможные качества допуска:
1 до 18, если они не ограничены через стандарт DIN 7150.
Посадочный калькулятор
При вводе Вам поможет посадочный калькулятор.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
485
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Принцип действий
1.
Переместить курсор на необходимое поле ввода.
2.
Нажать клавишу <=>.
Появляется калькулятор.
3.
Нажать программную клавишу "Посадка Вал" или "Посадка Отвер-
стие".
Перед полями ввода для диаметра или длины, класса допуска и ка-
чества допуска автоматически вставляется " F" (для отверстия) или
"f" (для вала).
4.
Ввести в первое поле значение для диаметра или длины.
5.
Выбрать во втором поле класс допуска и ввести в третьем поле ка-
чество допуска.
6.
Нажать знак равно калькулятора.
- ИЛИ -
Нажать программную клавишу "Вычислить".
- ИЛИ -
Нажать клавишу <INPUT>.
Значение вычисляется и индицируется в поле ввода калькулятора.
Нажать программную клавишу "Применить".
Вычисленное значение передается в поле ввода окна и индицирует-
ся.
Отмена введенных данных
Нажать программную клавишу "Удалить" для отмены введенных
данных.
11.4.6
Изменение контура
Функция
Уже созданный контур в дальнейшем может быть изменен.
Отдельные элементы контура можно
• присоединять,
• изменять,
• добавлять или
• удалять.
Токарная обработка
486
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Принцип действий при изменении элемента контура
1.
Открыть выполняемую программу обработки детали или
программу ShopTurn.
2.
Выбрать с помощью курсора кадр программы, где необходимо из-
менить контур. Открыть геометрический процессор.
Перечисляются отдельные элементы контура.
3.
Поместить курсор на место для вставки или изменения.
4.
Выбрать с помощью клавиш-курсоров желаемый элемент контура.
5.
Ввести параметры в экранную форму или удалить элемент и вы-
брать новый элемент.
6.
Нажать программную клавишу "Применить".
Необходимый элемент вставляется в контур или изменяется.
Принцип действий для удаления элемента контура
1.
Открыть выполняемую программу обработки детали или
программу ShopTurn.
2.
Поместить курсор на элемент контура, который необходимо уда-
лить.
3.
Нажать программную клавишу "Удалить элемент".
4.
Нажать программную клавишу "Удалить".
11.4.7
Вызов контура (CYCLE62) - только для программы кода G
Функция
Через вводные данные создается ссылка на выбранный контур.
Имеется четыре возможности выбора вызова контура:
1. Имя контура
Контур находится в вызывающей главной программе.
2. Метки
Контур находится в вызывающей главной программе и ограничивается введенными
метками.
3. Подпрограмма
Контур стоит в подпрограмме в той же детали.
4. Метки в подпрограмме
Контур находится в подпрограмме и ограничивается введенными метками.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
487
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Токарная обработка контура".
3.
Нажать программные клавиши "Контур" и "Вызов контура".
Открывается окно ввода "Вызов контура".
4.
Спараметрировать выбор контура.
Параметр
Описание
Единица
Выбор контура
• Имя контура
• Метки
• Подпрограмма
• Метки в подпрограмме
Имя контура
CON: Имя контура
Метки
• LAB1: Метка 1
• LAB2: Метка 2
Подпрограмма
PRG: Подпрограмма
Метки в подпрограм-
• PRG: Подпрограмма
ме
• LAB1: Метка 1
• LAB2: Метка 2
Примечание
EXTCALL / EES
При вызове программы обработки детали через EXTCALL без EES вызов контура может
происходить только через „Имя контура " или „Метки". Это проверяется в цикле. Т. е.
вызовы контура через „Подпрограмму" или „Метки в подпрограмме" возможны только с
активным EES.
11.4.8
Обработка резаньем (CYCLE952)
Функция
Для обработки контуров в продольном или поперечном направлении или параллельно
контуру использовать функцию "Обработка резаньем".
Токарная обработка
488
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
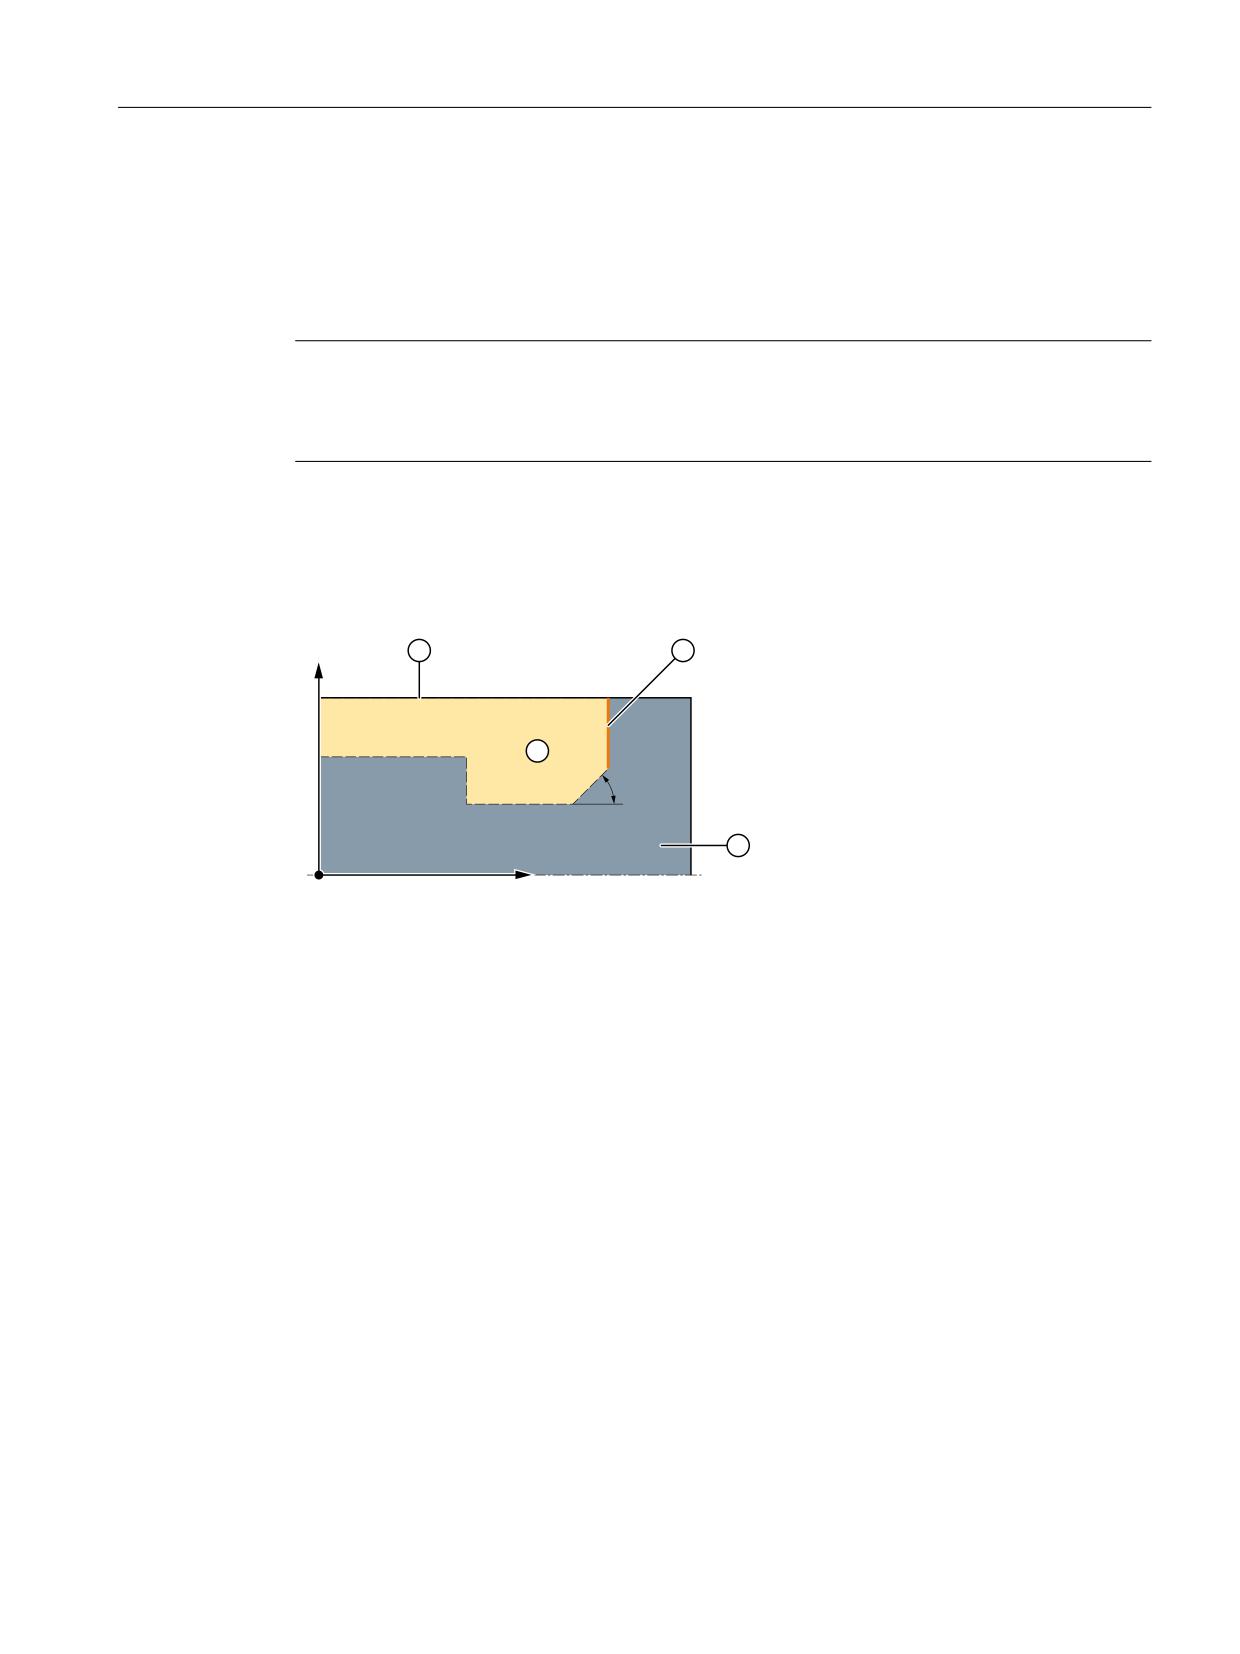
Программирование технологических функций (циклы)
11.4 Токарная обработка контура
Заготовка
При обработке резанием цикл учитывает заготовку, которая может состоять из цилиндра,
припуска на контур готовой детали или любого контура заготовки. Контур заготовки
должен быть определен как своя замкнутая линия контура перед контуром готовой
детали.
Примечание
Во избежание столкновений инструмента и заготовки из-за движений при
позиционировании запрограммированная заготовка должна совпадать с реальной
заготовкой.
Если контур заготовки и контур готовой детали не пересекаются, цикл устанавливает
завершение между заготовкой и готовой деталью. Если угол между прямой и осью Z
больше 1 градуса, то завершение перемещают вверх, если угол меньше/равен 1 градусу,
то завершение перемещают в сторону.
;
˞
r
=
① Заготовка
② Готовая деталь
③ Конец контура
④ Обработка
Рисунок 11-4
α > 1°: Завершение между заготовкой и готовой деталью вверх
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
489
содержание .. 5 6 7 8 ..