содержание .. 7 8 9 10 ..
SINUMERIK 840D sl. Токарная обработка ЧПУ. Руководство по эксплуатации (2021 год) - часть 9
Программирование технологических функций (циклы)
11.5 Фрезерование
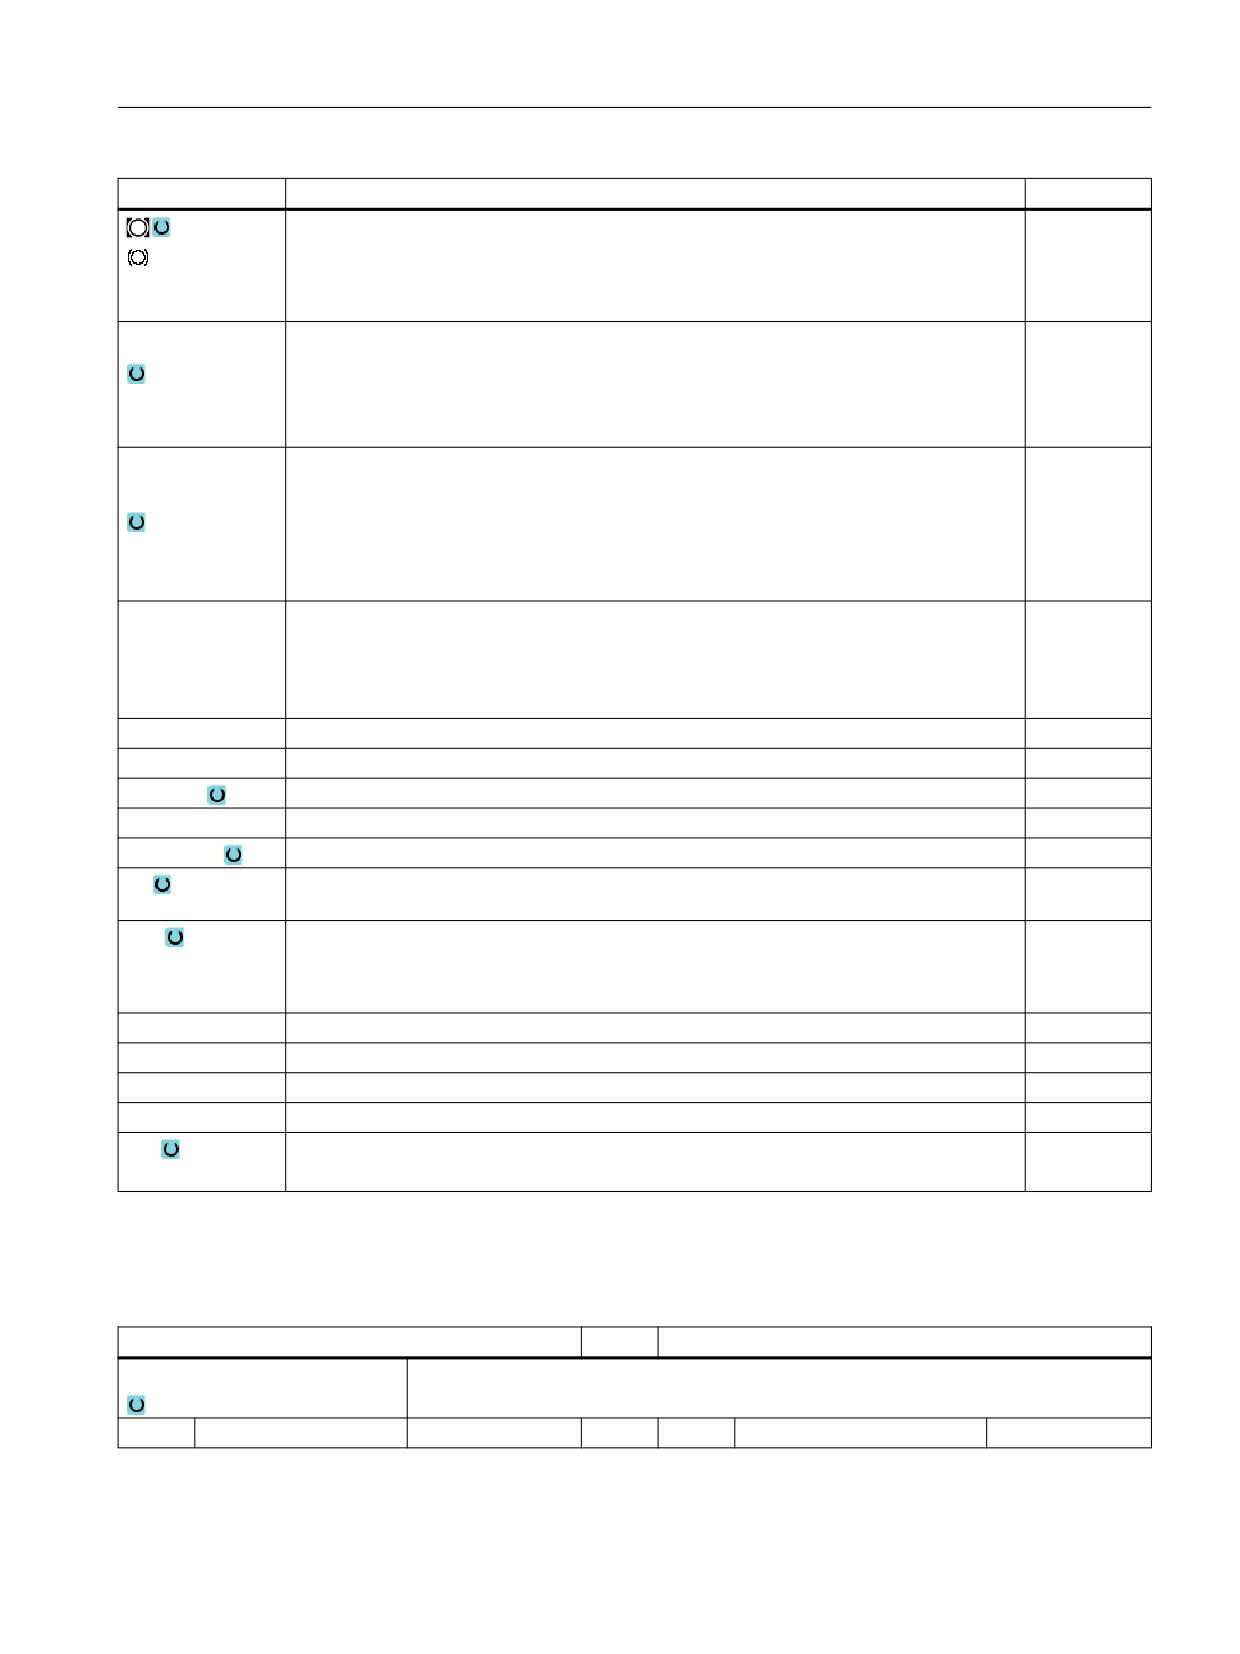
Параметр
Описание
Единица
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиция
• Отдельная позиция
обработки
Фрезерование многогранника на запрограммированную позицию (X0, Y0, Z0).
• Образец позиции
Фрезеровка нескольких многогранников на запрограммированном образце
(только для G-ко-
позиции (к примеру, делительная окружность, решетка, линия).
да)
Позиции относятся к опорной точке:
X0 (только G-код)
Опорная точка X - (только для отдельной позиции)
мм
Y0 (только G-код)
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только для отдельной позиции)
мм
∅
Диаметр цапфы-заготовки
мм
N
Число граней
SW или L
Размер под ключ или длина граней
мм
α0
Угол поворота
градус
R1 или FS1
Радиус закругления или ширина фаски
мм
Z1
Глубина многогранника (абс.) или глубина относительно Z0 (инкр.) - (только для ∇,
мм
∇∇∇ и ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UZ
Чистовой припуск для глубины - (только для ∇ и ∇∇∇)
мм
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
%
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме "Простой ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
561
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметры программы в G-кодах
Параметры программы ShopTurn
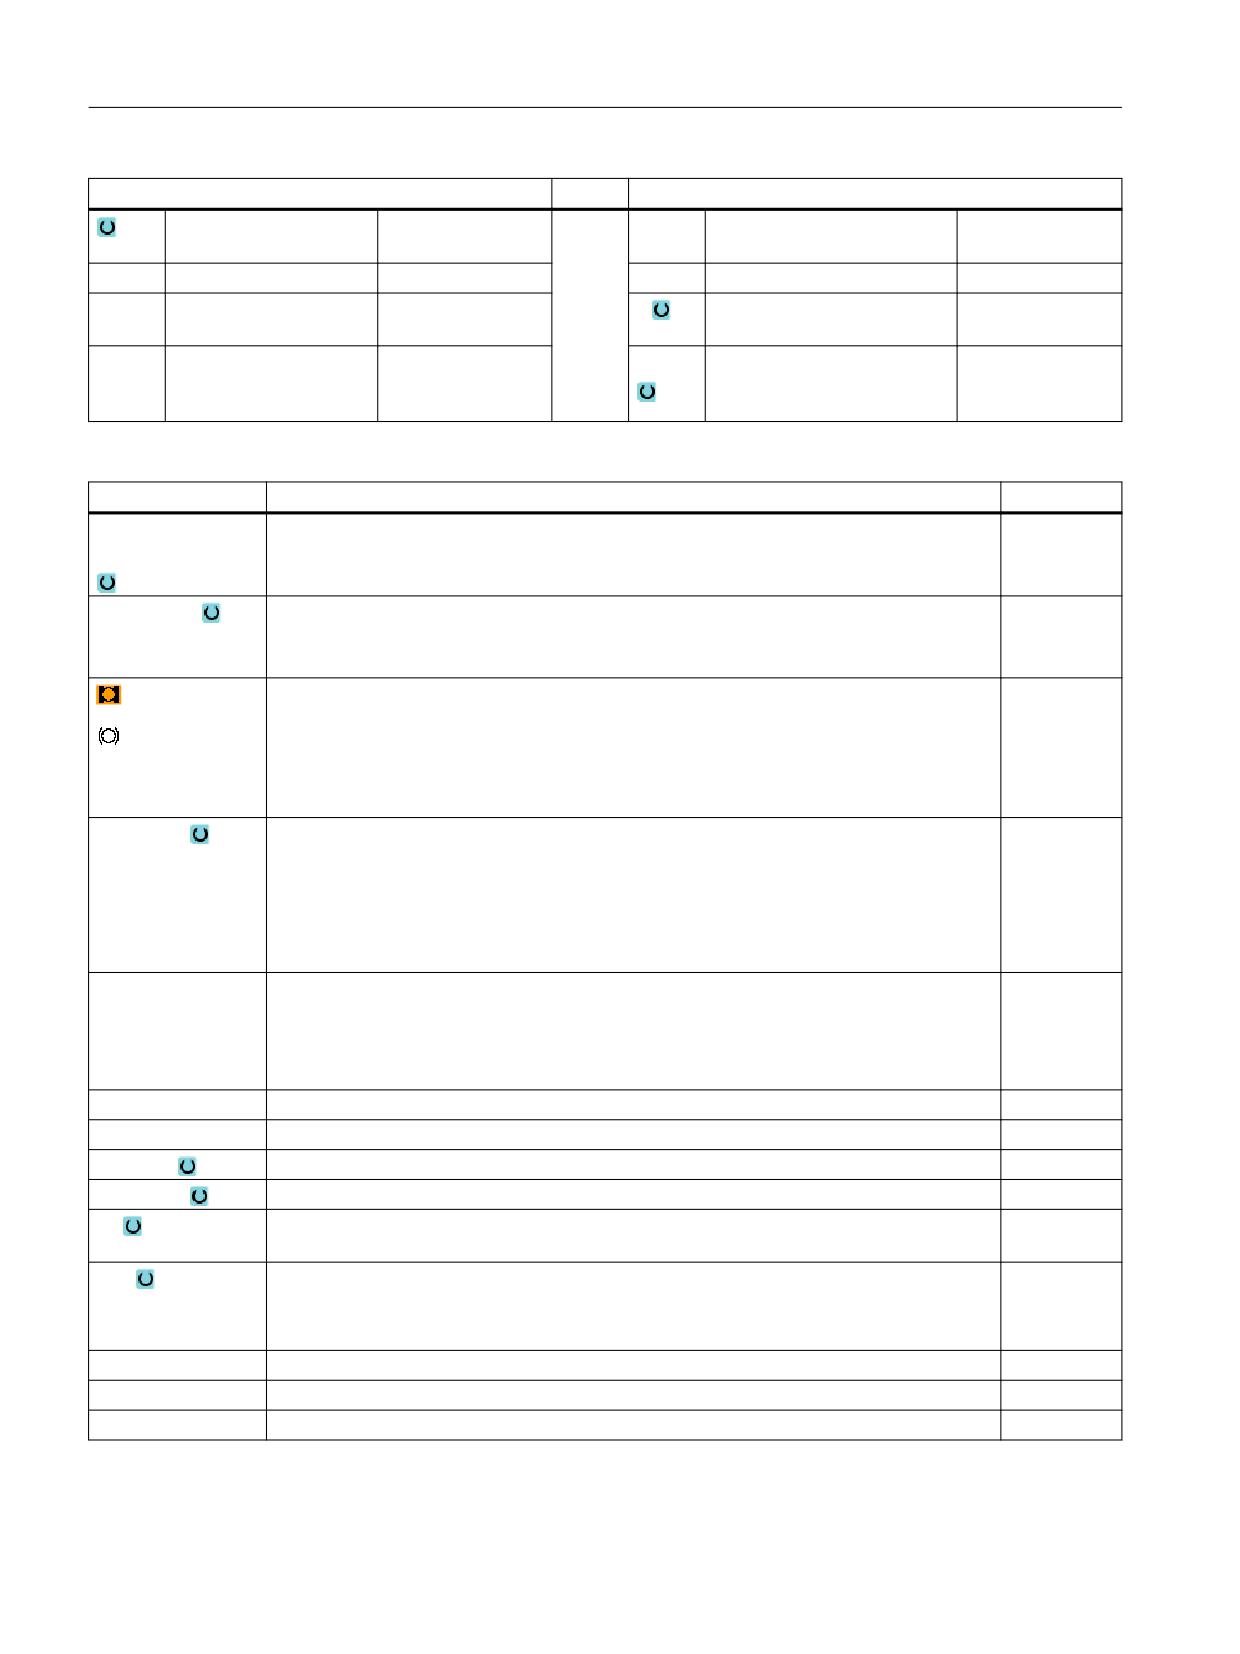
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Поверхность
• Торец C
обработки
• Торец Y
Положение
• спереди
(только для
• сзади
ShopTurn)
Зажать/разжать шпиндель (только для Торец C)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиции относятся к опорной точке:
X0 (только G-код)
Опорная точка X
мм
Y0 (только G-код)
Опорная точка Y
мм
Z0
Опорная точка Z
мм
∅
Диаметр цапфы-заготовки
мм
N
Число граней
SW или L
Размер под ключ или длина граней
мм
R1 или FS1
Радиус закругления или ширина фаски
Z1
Глубина многогранника (абс.) или глубина относительно Z0 (инкр.) - (только для ∇,
мм
∇∇∇ или ∇∇∇ край)
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процентное значение от диаметра фреза
- (только для ∇ и ∇∇∇ основание)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск Плоскость - (только для ∇, ∇∇∇ и ∇∇∇ край).
мм
UZ
Чистовой припуск Глубина (только для ∇ и ∇∇∇)
мм
Токарная обработка
562
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
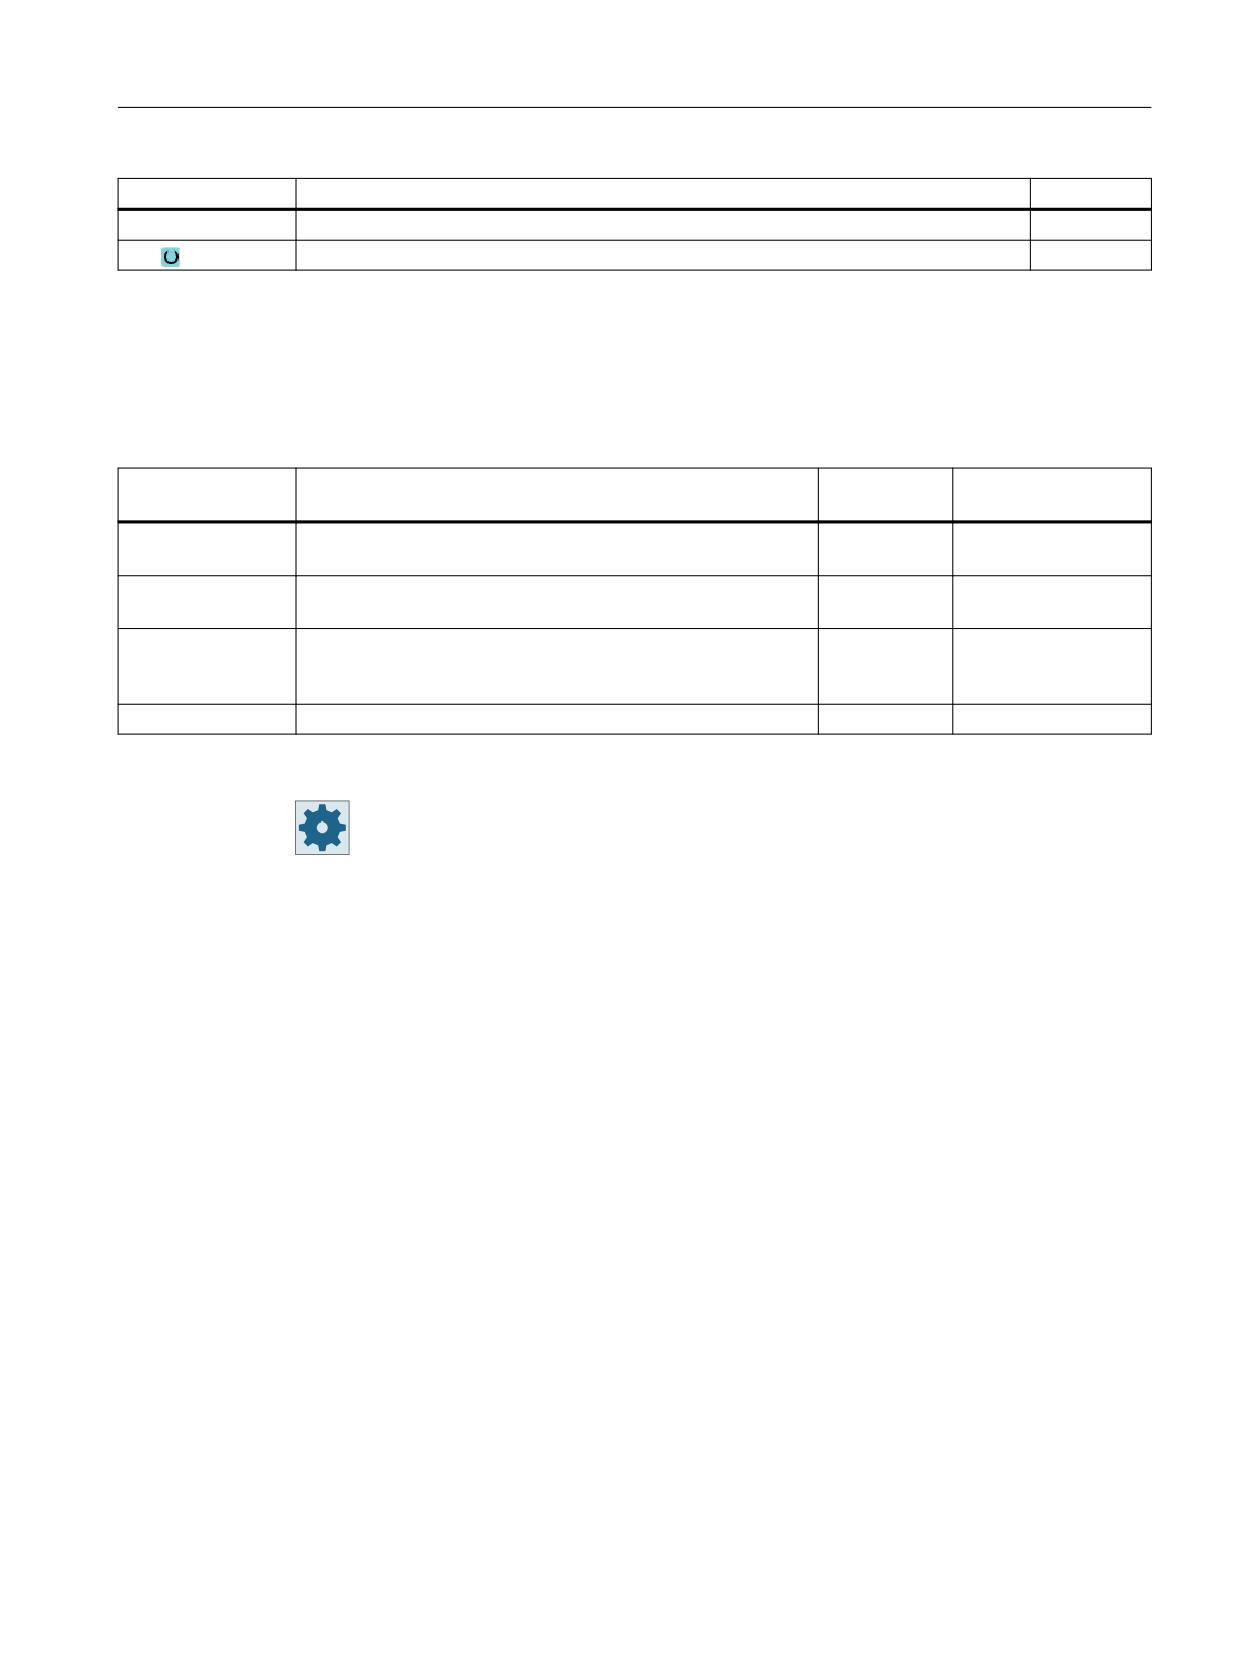
Параметр
Описание
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Позиция
Фрезерование многогранника на запрограммированной
Отдельная
обработки (толь-
позиции (X0, Y0, Z0).
позиция
ко для G-кода)
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.7
Продольный паз (SLOT1)
Функция
С помощью функции "Продольный паз" можно фрезеровать любой продольный паз.
При этом доступны следующие варианты обработки:
• Фрезерование продольного паза из цельного материала.
В зависимости от того, как продольный паз измерен на рабочем чертеже, можно
выбрать соответствующую опорную точку для продольного паза.
• Сначала выполнить предварительное сверление продольного паза, если, например,
фреза не режет по центру (например, в ShopTurn последовательно
запрограммировать кадры программы Сверление, Продольный паз и Позиция).
В этом случае выбрать позицию предварительного сверления согласно параметру
"вертикально" во „врезании“ (см. "Порядок действий").
В зависимости от того, как продольный паз измерен на рабочем чертеже, можно
выбрать соответствующую опорную точку для продольного паза.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
563
Программирование технологических функций (циклы)
11.5 Фрезерование
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Продольный паз с шириной инструмента
При фрезеровании продольного паза, лежащего параллельно оси шпинделя и который
должен быть создан с шириной инструмента, зажим после врезания остается активным,
чтобы получить более точные результаты.
Если следующие граничные условия выполняются, то циклы распознают этот
специальный случай и не снимают зажим после врезания.
После обработки зажим снова отменяется в циклах.
Граничные условия
• Чистовая обработка продольного паза с шириной = диаметр инструмента
• Черновая обработка продольного паза с (ширина - 2 * чистовой припуск) = диаметр
инструмента
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Токарная обработка
564
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости отвода на центр паза и
подается на безопасное расстояние.
2. Инструмент врезается в материал в зависимости от выбранной стратегии.
3. Обработка продольного паза осуществляется в выбранном режиме обработки всегда
изнутри наружу.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Режим обработки
При фрезеровании продольного паза режим обработки выбирается свободно:
• Черновая обработка
При черновой обработке последовательно от центра обрабатываются отдельные
плоскости паза до достижения глубины Z1 или X1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край. При этом подвод к
краю паза осуществляется по четверти круга, завершающегося в угловом радиусе.
При последней подаче из центра осуществляется чистовая обработка основания.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
565
Программирование технологических функций (циклы)
11.5 Фрезерование
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
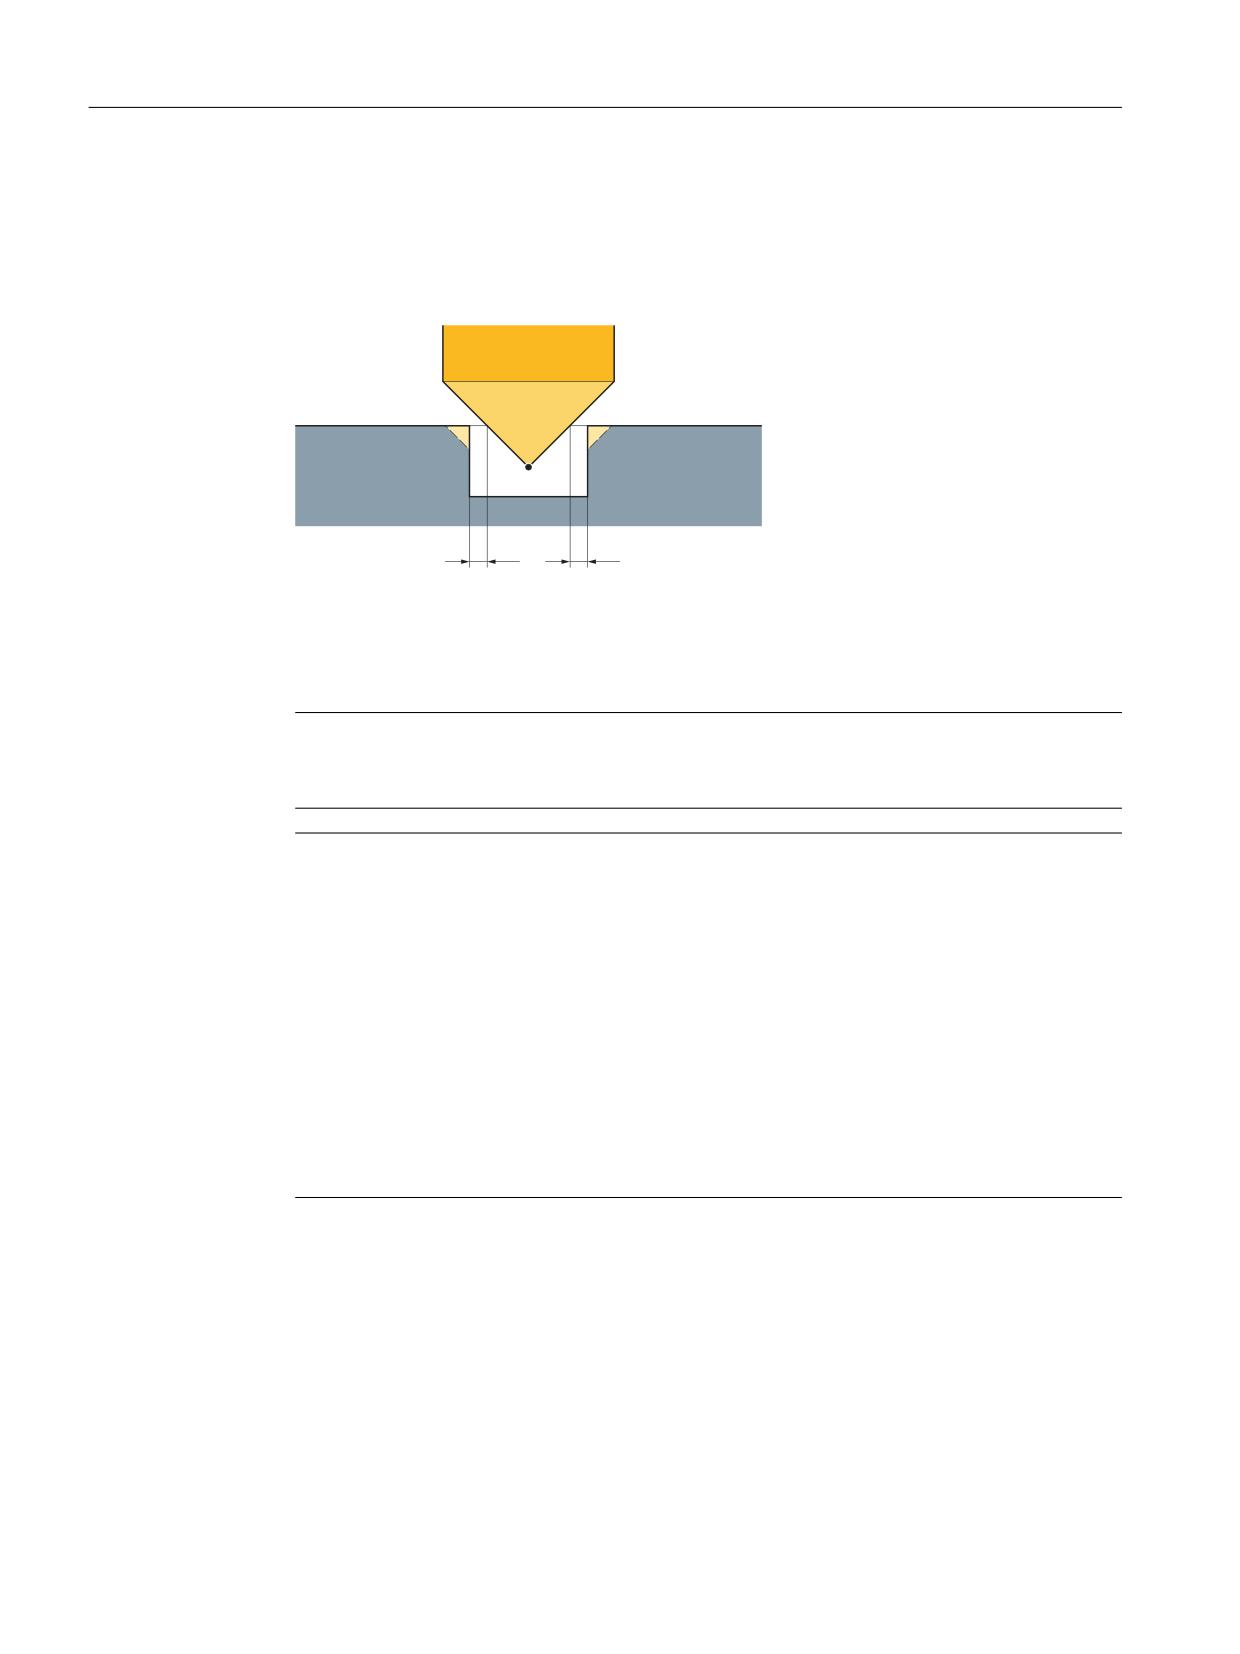
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю продольного паза.
=)6
6&
6&
Рисунок 11-15
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90 °.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными
параметрами для FS и ZFS в принципе было бы возможно, но тогда более не было
бы соблюдено безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Токарная обработка
566
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Продольный паз".
Открывается окно ввода "Продольный паз (SLOT1)".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
Опорная точка
Положение опорной точки:
•
(левый край)
•
(слева внутри)
(только для G-ко-
•
(центр)
да)
•
(справа внутри)
•
(правый край)
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
567
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Зажать/разжать шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиция
• Отдельная позиция
обработки
Фрезерование паза на запрограммированную позицию (X0, Y0, Z0).
• Образец позиции
Фрезерование нескольких пазов на запрограммированный образец позиции
(например, неполная окружность, решетка, линия).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
ции)
Z0
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования для области обработки - (только отдельная позиция)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
Z0
ции)
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Токарная обработка
568
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Диаметр цилиндра ∅ - (только для отдельной позиции)
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
градус
ции)
Y0
мм
Опорная точка Y - (только для отдельной позиции)
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Опорная точка X - (только для отдельной позиции)
ShopTurn)
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота паза
градус
Торец: α0 относится к оси X, при полярной опорной точке - к позиции C0
Боковая поверхность: α0 относится к оси Y
Z1
Глубина паза (абс.) или глубина относительно Z0 или X0 (инкр.) - (только для ∇ и ∇∇∇)
мм
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
- (только для ∇ и ∇∇∇)
(только
ShopTurn)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ и ∇∇∇ край)
мм
UXY
Чистовой припуск плоскости на длину (L) паза и ширину (W) паза.
мм
- (только для ∇ и ∇∇∇)
UZ
Чистовой припуск на глубину (ось инструмента) - (только для ∇ и ∇∇∇)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
569
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ или ∇∇∇
край):
• засверливание (только для G-кода)
Подвод к вынесенной на безопасное расстояние опорной точке с G0.
• вертикально
ShopTurn: В зависимости от эффективной ширины фрезы (диаметр фрезы x DXY
[%]) или DXY [мм] в центре кармана или на краю кармана выполняется движе-
ние на глубину подачи.
- На краю продольного паза ("слева внутри"): Эффективная ширина фрезы >=
половина ширины паза.
- На центр продольного паза: Эффективная ширина фрезы < половина шири-
ны паза.
G-код: В опорной точке "слева внутри" выполняется движение на глубину пода-
чи.
Указание: При этой установке фреза должна резать по центру.
• по спирали (только для G-кода)
Врезание по спиральной траектории:
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то выполняется еще
один полный продольный паз, чтобы устранить диагональную траекторию вре-
зания.
• качанием
Врезание качанием на центральной оси продольного паза:
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
Зажать/разжать шпиндель (только для "торца C / боковой поверхности C" при вер-
тикальном врезании)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при врезании c засверливанием и вертикально)
мм/мин
мм/зуб
(только для
ShopTurn)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
(только для G-ко-
да)
ER
Радиус спирали - (только для врезания по спирали)
мм
(только для G-ко-
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
да)
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
Токарная обработка
570
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Примечание
Позиция сверления
Позиция, в которой при выборе "засверливание" выполняется врезание, - это та же
позиция, которая была выбрана при задании опорной точки как "слева внутри". В случае
паза без угла поворота позицией засверливания является центр левого радиуса
закругления паза. При вызове цикла на позиционном кругу позицией засверливания
всегда является центр радиуса закругления, расположенный ближе от центра
окружности.
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
571
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Зажать/разжать шпиндель (только для «торца Y / боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
Могут быть выбраны следующие технологические обработки:
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
Опорная точка Z
мм
(только для
ShopTurn)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
мм
Опорная точка Z
(только для
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
Опорная точка Z
мм
X0
Диаметр цилиндра ∅
мм
(только для
ShopTurn)
Токарная обработка
572
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки
градус
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
X0
Опорная точка X
мм
(только для
ShopTurn)
W
Ширина паза
мм
L
Длина паза
мм
Z1
Глубина паза (абс) или глубина относительно Z0 или X0 (инкр.) - (только для ∇ и ∇∇∇)
мм
DXY
• Макс. подача в плоскости
мм
%
(только для
• Макс. подача в плоскости как процентное значение от диаметра фреза
ShopTurn)
- (только для ∇ и ∇∇∇ основание)
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск - плоскость на длину (L) паза и ширину (W) паза (только для ∇ и
мм
∇∇∇).
UZ
Чистовой припуск для глубины (ось инструмента) - (только для ∇ и ∇∇∇)
мм
Врезание
Могут быть выбраны следующие режимы врезания - (только для ∇, ∇∇∇ или ∇∇∇
край):
• засверливание (только для G-кода)
Подвод к вынесенной на безопасное расстояние опорной точке с G0.
• вертикально
ShopTurn: В зависимости от эффективной ширины фрезы (диаметр фрезы x DXY
[%]) или DXY [мм] в центре кармана или на краю кармана выполняется движе-
ние на глубину подачи.
- На краю продольного паза («слева внутри»): Эффективная ширина фрезы
>= половина ширины паза.
- На центр продольного паза: Эффективная ширина фрезы < половина ши-
рины паза.
G-код: В опорной точке «слева внутри» выполняется движение на глубину по-
дачи.
Указание: При этой установке фреза должна резать по центру.
• по спирали (только для G-кода)
Врезание по спиральной траектории:
Центр фрезы движется по спиральной траектории, определенной радиусом и
глубиной на оборот. Если глубина для подачи достигнута, то выполняется еще
один полный продольный паз, чтобы устранить диагональную траекторию вре-
зания.
• качанием
Врезание качанием на центральной оси продольного паза:
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
573
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Зажать/разжать шпиндель (только для «торца C / боковой поверхности C» при вер-
тикальном врезании)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
FZ
Подача на глубину - (только при вертикальном врезании)
*
(только для G-ко-
да)
FZ
Подача на глубину - (только при врезании c засверливанием и вертикально)
мм/мин
(только для
мм/зуб
ShopTurn)
EP
Макс. подъем спирали - (только для врезания по спирали)
мм/об
(только для G-ко-
да)
ER
Радиус спирали - (только для врезания по спирали)
мм
(только для G-ко-
Радиус не должен быть больше радиуса фрезы, иначе образуется остаточный ма-
да)
териал.
EW
Макс. угол врезания - (только при маятниковом врезании)
градус
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
Примечание
Позиция сверления
Позиция, в которой при выборе "засверливание" выполняется врезание, - это та же
позиция, которая была выбрана при задании опорной точки как "слева внутри". В случае
паза без угла поворота позицией засверливания является центр левого радиуса
закругления паза. При вызове цикла на позиционном кругу позицией засверливания
всегда является центр радиуса закругления, расположенный ближе от центра
окружности.
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
(только для G-ко-
да)
Токарная обработка
574
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Значение
Могут задаваться в
SD
Позиция
Фрезерование паза на запрограммированной позиции
Отдельная
обработки (толь-
(X0, Y0, Z0).
позиция
ко для G-кода)
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.8
Кольцевая канавка (SLOT2)
Функция
С помощью цикла "Кольцевая канавка" можно фрезеровать одну или несколько
кольцевых канавок одного размера на полной или делительной окружности.
Размер инструмента
Учитывать, что фреза при обработке кольцевой канавки не может быть меньше
минимального размера:
• Черновая обработка:
1⁄2 ширины канавки W - чистовой припуск UXY ≤ диаметр фрезы
• Чистовая обработка:
1/2 ширины канавки W ≤ диаметр фрезы
• Чистовая обработка края:
Чистовой припуск UXY ≤ диаметр фрезы
Кольцевая выточка
Для создания кольцевой выточки необходимо ввести для параметров "количество N" и
"апертурный угол α1" следующие значения:
N = 1
α1 = 360°
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
575
Программирование технологических функций (циклы)
11.5 Фрезерование
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Подвод/отвод
1. Инструмент движется ускоренным ходом на высоте плоскости отвода к центру
полукруга на конце паза и подается на безопасное расстояние.
2. После этого инструмент врезается с подачей обработки в деталь, при этом
учитывается макс. подача в направлении Z (при торцовой обработке) и направлении
X (при обработке боковой поверхности), а также чистовой припуск. Обработка
кольцевой канавки осуществляется в зависимости от направления вращения
обработки (синхронный ход или противоход) против или по часовой стрелке.
3. После завершения первой кольцевой канавки инструмент движется ускоренным
ходом до плоскости отвода.
4. Подвод к следующей кольцевой канавке осуществляется по прямой или по круговой
траектории с последующей обработкой.
5. Подача ускоренного хода для позиционирования по круговой траектории
установлена в машинных данных.
Токарная обработка
576
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Режим обработки
При фрезеровании кольцевой канавки режим обработки выбирается свободно:
• Черновая обработка
При черновой обработке последовательно от центра полукруга на конце канавки
обрабатываются отдельные плоскости канавки до достижения глубины Z1.
• Чистовая обработка
При чистовой обработке сначала всегда обрабатывается край до достижения глубины
Z1. При этом подвод к краю канавки осуществляется по четверти круга,
завершающегося в угловом радиусе. При последней подаче из центра полукруга на
конце канавки происходит чистовая обработка основания.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
577
Программирование технологических функций (циклы)
11.5 Фрезерование
• Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без
последней подачи (чистовая обработка основания).
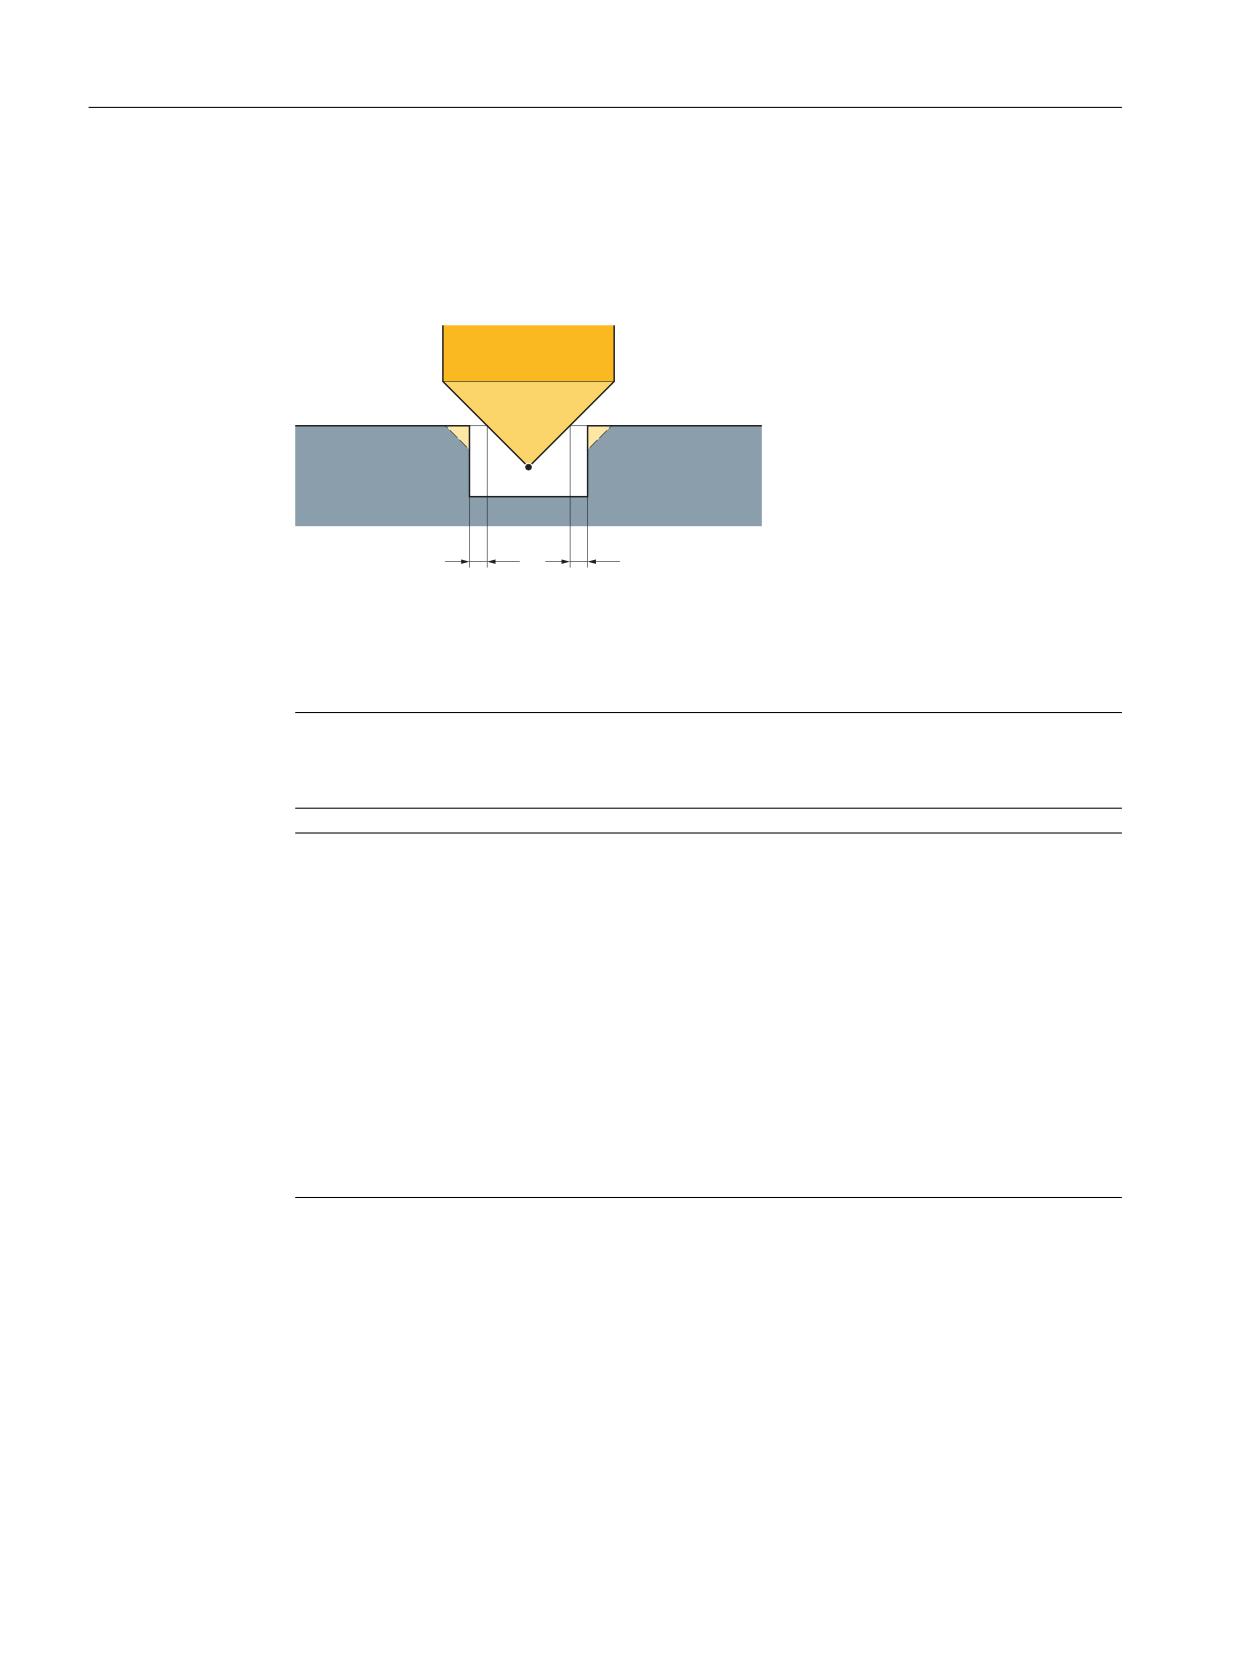
• Снятие фаски
При снятии фаски ломается кромка на верхнем краю кольцевой канавки.
=)6
6&
6&
Рисунок 11-16
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при
вершине 90°.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными
параметрами для FS и ZFS в принципе было бы возможно, но тогда более не было
бы соблюдено безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Токарная обработка
578
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
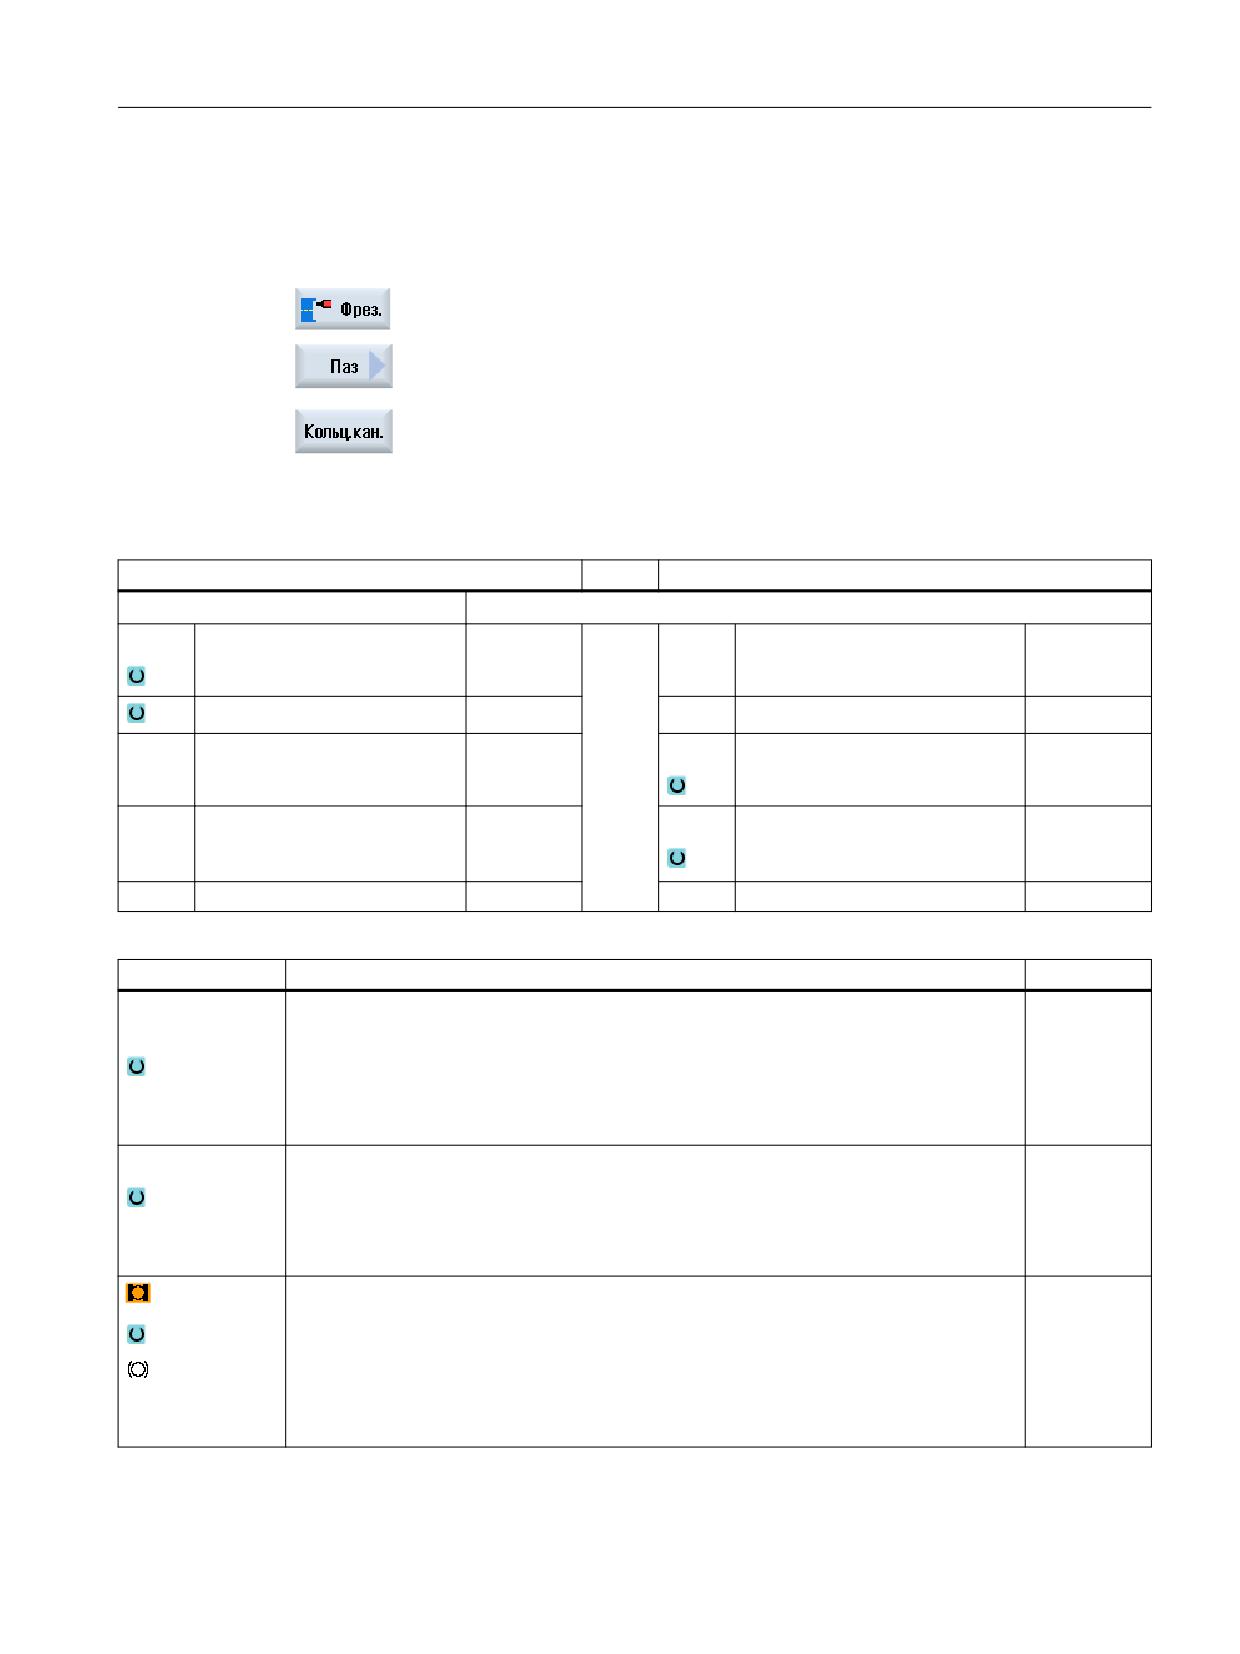
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Кольцевая канавка".
Открывается окно ввода "Кольцевая канавка".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
*
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
579
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
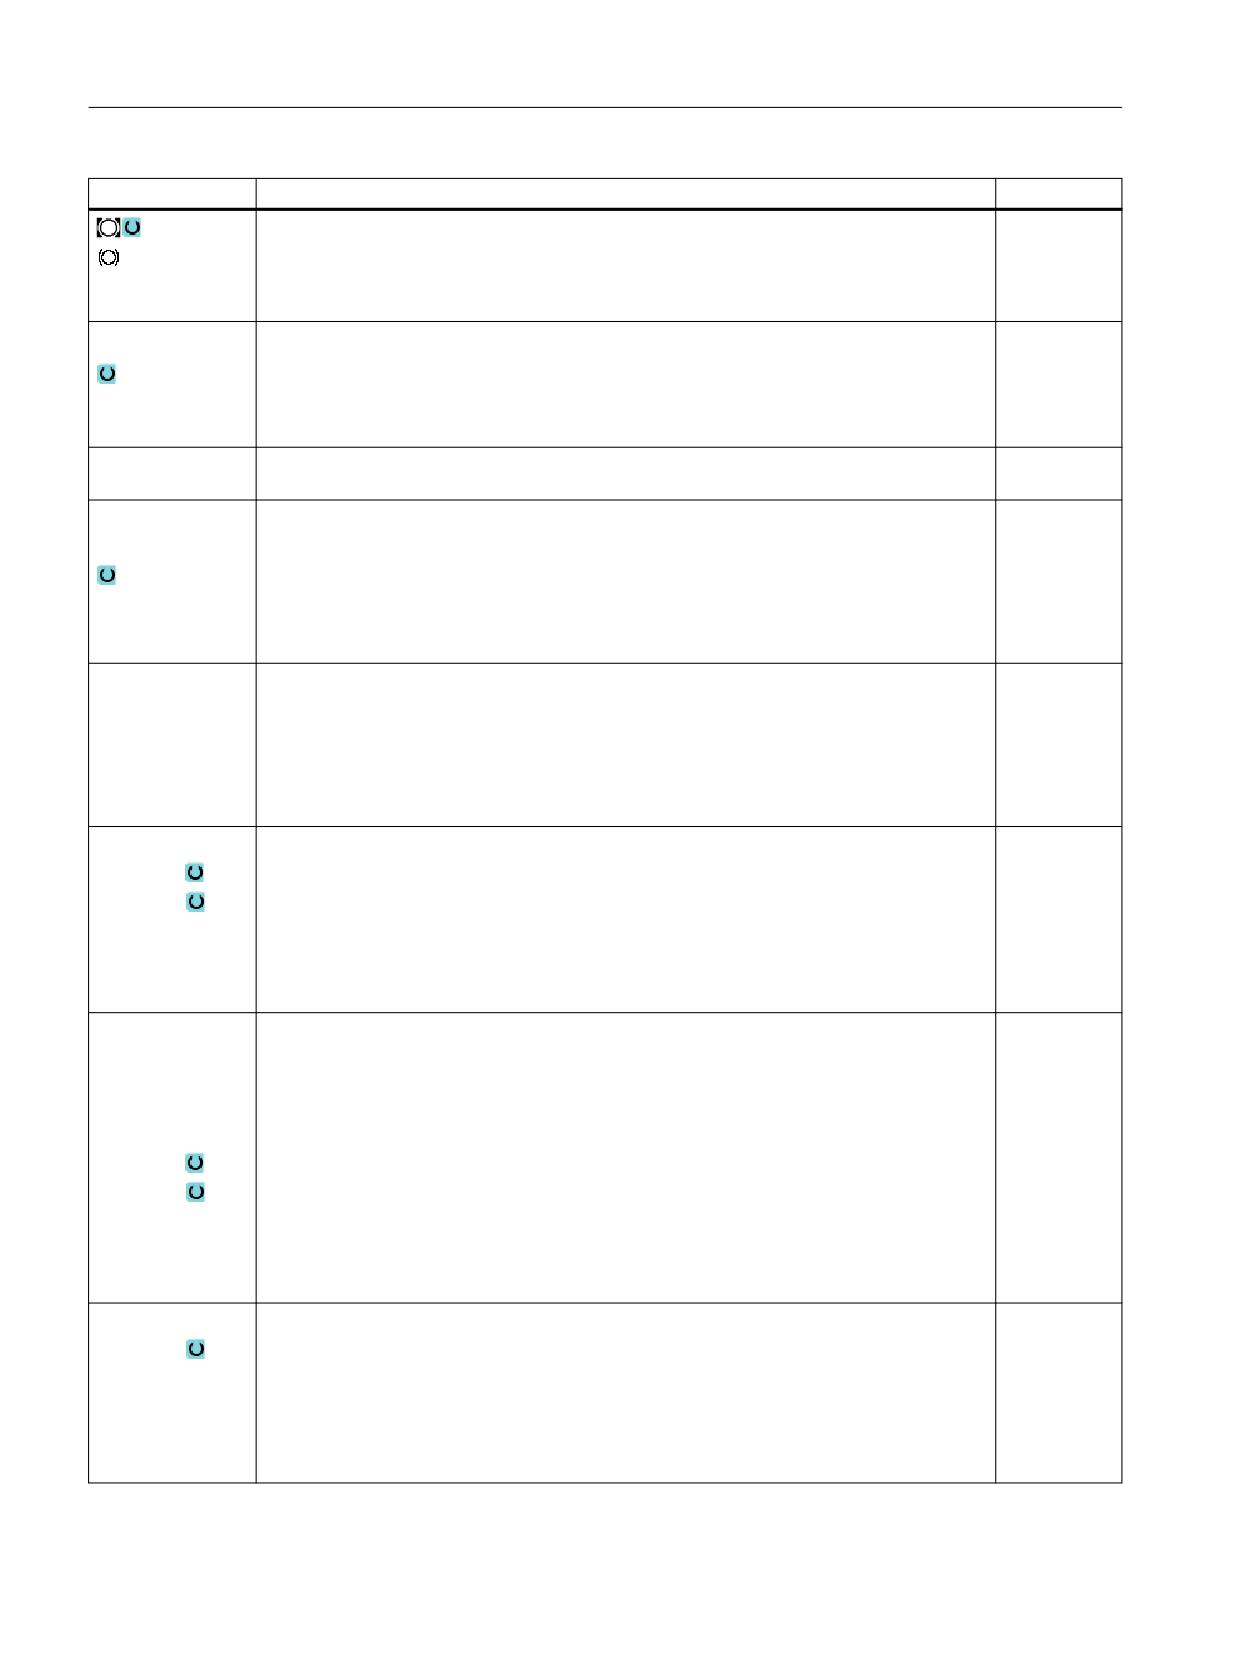
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
FZ (только для G-
Подача на глубину
*
кода)
Образец окруж-
• Полный круг
ности
Кольцевые канавки позиционируются на полном круге. Расстояние от одной
кольцевой канавки до другой всегда одинаково и вычисляется ЧПУ.
• Делительная окружность
Кольцевые канавки позиционируются на делительной окружности. Расстояние
от одной кольцевой канавки до другой может определяться углом α2.
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только для отдельной позиции)
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
ции)
Z0
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования для области обработки - (только отдельная позиция)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
ции)
Z0
мм
(только для
Опорная точка Z - (только для отдельной позиции)
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Диаметр цилиндра ∅ - (только для отдельной позиции)
ShopTurn)
Токарная обработка
580
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
градус
ции)
Y0
мм
Опорная точка Y - (только для отдельной позиции)
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Опорная точка X - (только для отдельной позиции)
ShopTurn)
N
Количество канавок
R
Радиус кольцевой канавки
мм
α0
Начальный угол
градус
α1
Апертурный угол канавки
градус
α2
Угловое приращение - (только для делительной окружности)
градус
W
Ширина паза
мм
Z1
Глубина канавки (абс.) или глубина относительно Z0 или X0 (инкр.) - (только для ∇,
мм
∇∇∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇∇ )
мм
UXY
Чистовой припуск для плоскости - (только для ∇, ∇∇∇)
мм
позициониро-
Движение позиционирования между канавками:
вать
• Прямая:
Подвод к следующей позиции по прямой ускоренным ходом.
• Окружность:
подвод к следующей позиции осуществляется по круговой траектории с уста-
новленной через машинные данные
подачей.
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
Направление фрезе-
T
Имя инструмента
рования
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
581
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
(только для
• Боковая поверхность Y
ShopTurn)
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель (только для «торца Y / боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
FZ (только для G-
Подача на глубину
*
кода)
Образец окружно-
• Полный круг
сти
Кольцевые канавки позиционируются на полном круге. Расстояние от одной
кольцевой канавки до другой всегда одинаково и вычисляется СЧПУ.
• Делительная окружность
Кольцевые канавки позиционируются на делительной окружности. Расстояние
от одной кольцевой канавки до другой может определяться углом α2.
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
Опорная точка Z
мм
(только для
ShopTurn)
Токарная обработка
582
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
мм
Z0
Опорная точка Z
(только для
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
Опорная точка Z
мм
X0
Диаметр цилиндра ∅
мм
(только для
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки
градус
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
X0
Опорная точка X
мм
(только для
ShopTurn)
N
Количество канавок
мм
R
Радиус кольцевой канавки
градус
α1
Апертурный угол канавки
градус
α2
Угловое приращение - (только для делительной окружности)
градус
W
Ширина канавки
мм
Z1
Глубина паза (абс) или глубина относительно Z0 или X0 (инкр.) - (только для ∇ и ∇∇∇)
мм
DZ
Макс. подача на глубину - (только для ∇ и ∇∇∇)
мм
UXY
Чистовой припуск - плоскость (только для ∇ и ∇∇∇).
мм
позиционировать
Движение позиционирования между канавками:
мм
• Прямая:
Подвод к следующей позиции по прямой ускоренным ходом.
• Окружность:
Подвод к следующей позиции осуществляется по круговой траектории и опре-
деленной через машинные данные подачей.
FS
Ширина фаски для снятия фаски - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
583
Программирование технологических функций (циклы)
11.5 Фрезерование
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
α0
Угол поворота
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.9
Открытый паз (CYCLE899)
Функция
Если необходимо выбрать открытый паз, то используется функция "Открытый паз".
В зависимости от свойств детали и станка, можно выбрать одну из следующих стратегий
черновой обработки:
• Вихревое фрезерование
• Врезное фрезерование
Для полной обработки паза имеются следующие режимы обработки:
• Черновая обработка
• Предварительная чистовая обработка
• Чистовая обработка
• Чистовая обработка основания
• Чистовая обработка края
• Снятие фаски
Вихревое фрезерование
Специальное для закаленных материалов используется этот метод черновой обработки
и обработки контура с помощью фрез с покрытием VHM.
В качестве предпочтительной стратегии для черновой обработки HSC вихревое
фрезерование обеспечивает защиту от полного врезания инструмента. Благодаря этому
точно соблюдается установленное перекрытие.
Токарная обработка
584
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Врезное фрезерование
Врезное фрезерование считается предпочтительной стратегией для выборки пазов для
"нестабильных" станков и геометрии инструмента. При этой стратегии в основном
действуют только силы вдоль оси инструмента, т.е. вертикально к поверхности
выбираемого кармана/паза (для плоскости XY в направлении Z). Поэтому инструмент
практически не деформируется. Благодаря осевой нагрузке инструмента, и для
неустойчивых деталей опасность вибрации практически отсутствует.
Глубина резания может быть значительно увеличена. Через использование так
называемой врезной фрезы достигается более высокая стойкость благодаря
уменьшению вибрации при большей длине.
Простой ввод
Можно уменьшить число параметров для простых обработок до самых важных
параметров с помощью поля выбора "Ввод". В этом режиме "Простой ввод"
пропущенные параметры получают постоянное, неизменное значение.
Изготовитель станка
Различные установленные значения могут быть предустановленны через уста-
новочные данные.
Следовать указаниям изготовителя станка.
Если это необходимо для программирования детали, то через "Полный ввод" можно
отобразить и изменить все параметры.
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подвод/отвод при вихревом фрезеровании
1. Инструмент движется ускоренным ходом на начальную точку перед пазом, соблюдая
при этом безопасное расстояние.
2. Инструмент подается на глубину резания.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
585
Программирование технологических функций (циклы)
11.5 Фрезерование
3. Обработка открытого паза осуществляется с выбранным режимом обработки всегда
по всей длине паза.
4. Инструмент отводится ускоренным ходом на безопасное расстояние.
Подвод/отвод при врезном фрезеровании
1. Инструмент подается ускоренным ходом на начальную точку перед пазом на
безопасное расстояние.
2. Обработка открытого паза осуществляется с выбранным режимом обработки всегда
по всей длине паза.
3. Инструмент отводится ускоренным ходом на безопасное расстояние.
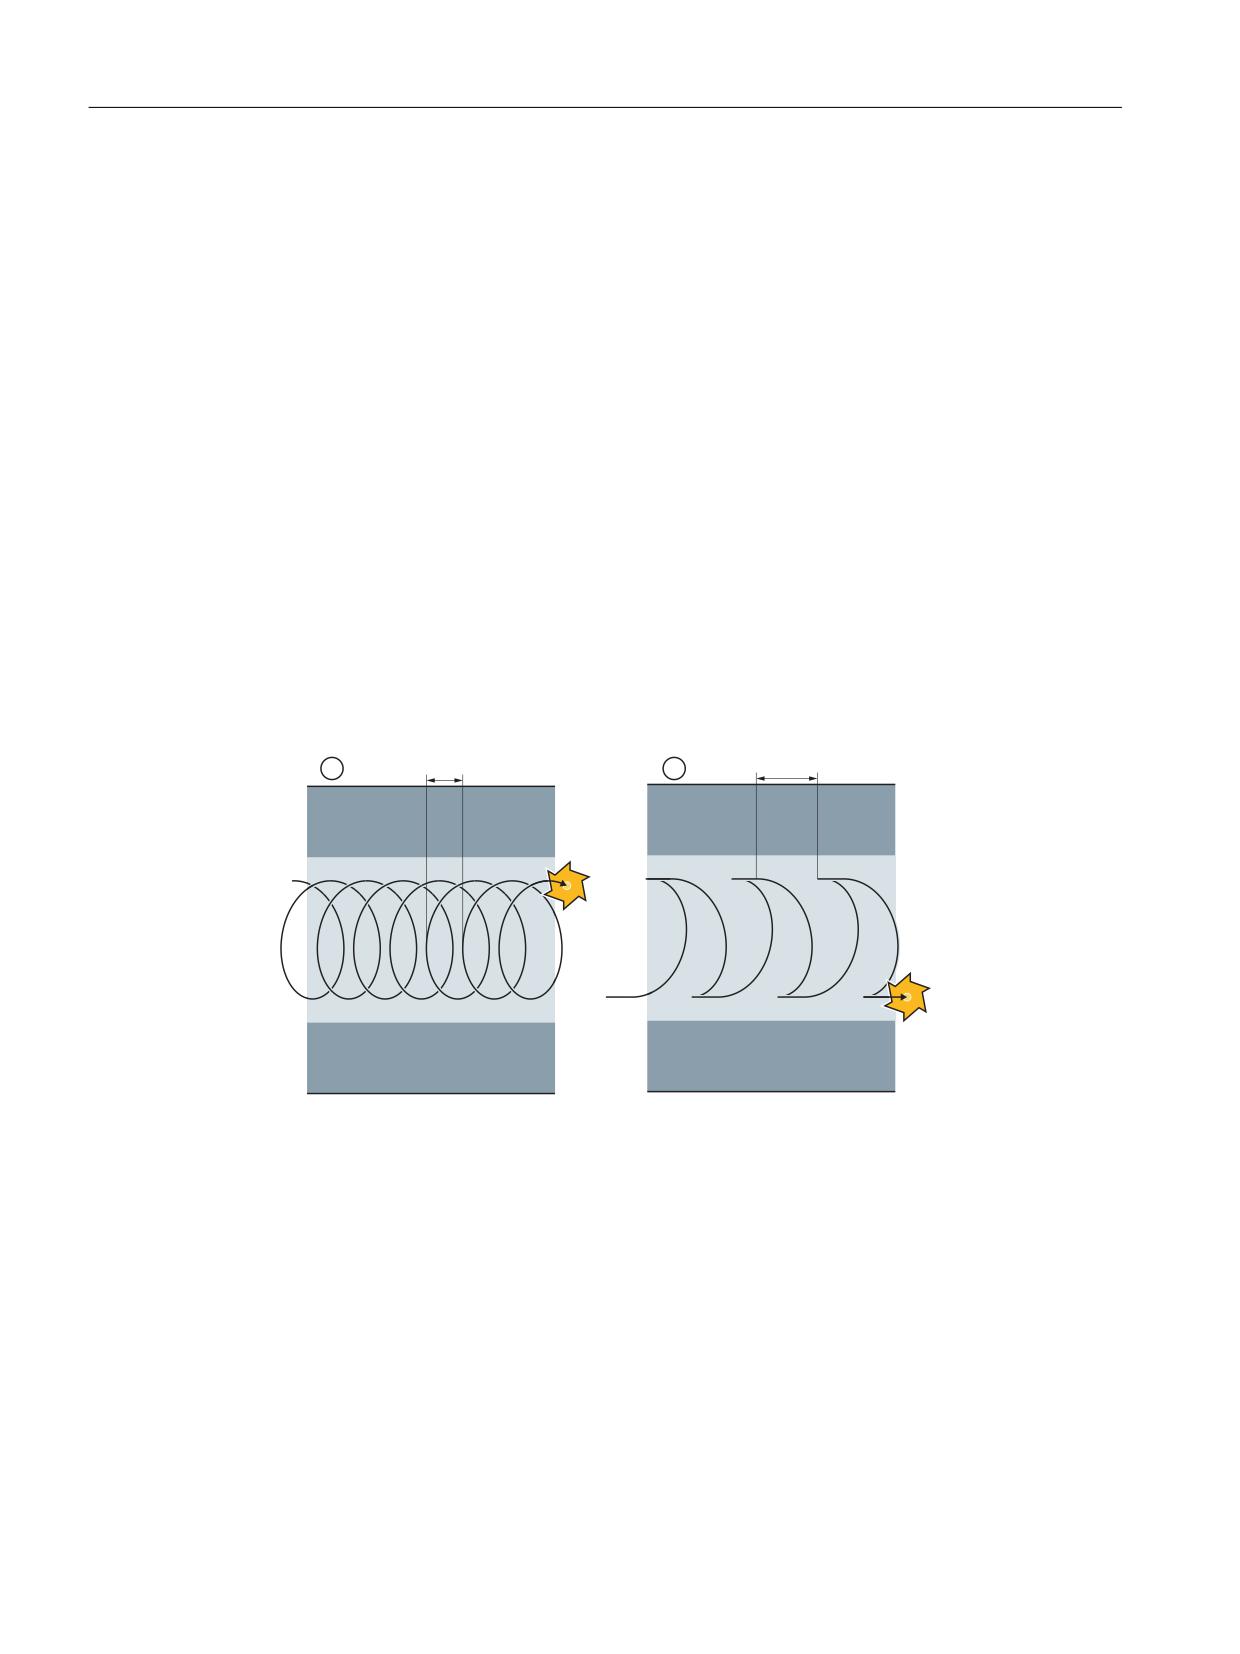
Режим обработки Черновая обработка Вихревое фрезерование
Черновая обработка выполняется круговыми движениями фрезы.
При этих движениях фреза непрерывно подается в плоскости. После прохождения
фрезой всего паза она круговым движением снова отводится назад и снимает
следующий слой (глубина подачи) в направлении Z. Этот процесс повторяется до
достижения предустановленной глубины паза плюс чистовой припуск.
';<
';<
① Вихревое фрезерование: синхронный ход или противоход
② Вихревое фрезерование: Синхронный ход-противоход
Граничные условия при вихревом фрезеровании
• Черновая обработка
1/2 ширины паза W - чистовой припуск UXY ≤ диаметр фрезы
• Ширина паза
Минимум 1,15 x диаметр фрезы + чистовой припуск
Максимум 2 x диаметр фрезы + 2 x чистовой припуск
Токарная обработка
586
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
• Радиальная подача
Минимум 0,02 x диаметр фрезы
Максимум 0,25 x диаметр фрезы
• Макс. глубина подачи ≤ высота среза фрезы
Учитывать, что нельзя проверить высоту среза фрезы.
Макс. радиальная подача зависит от фрезы.
Выбрать для твердых материалов меньшую подачу.
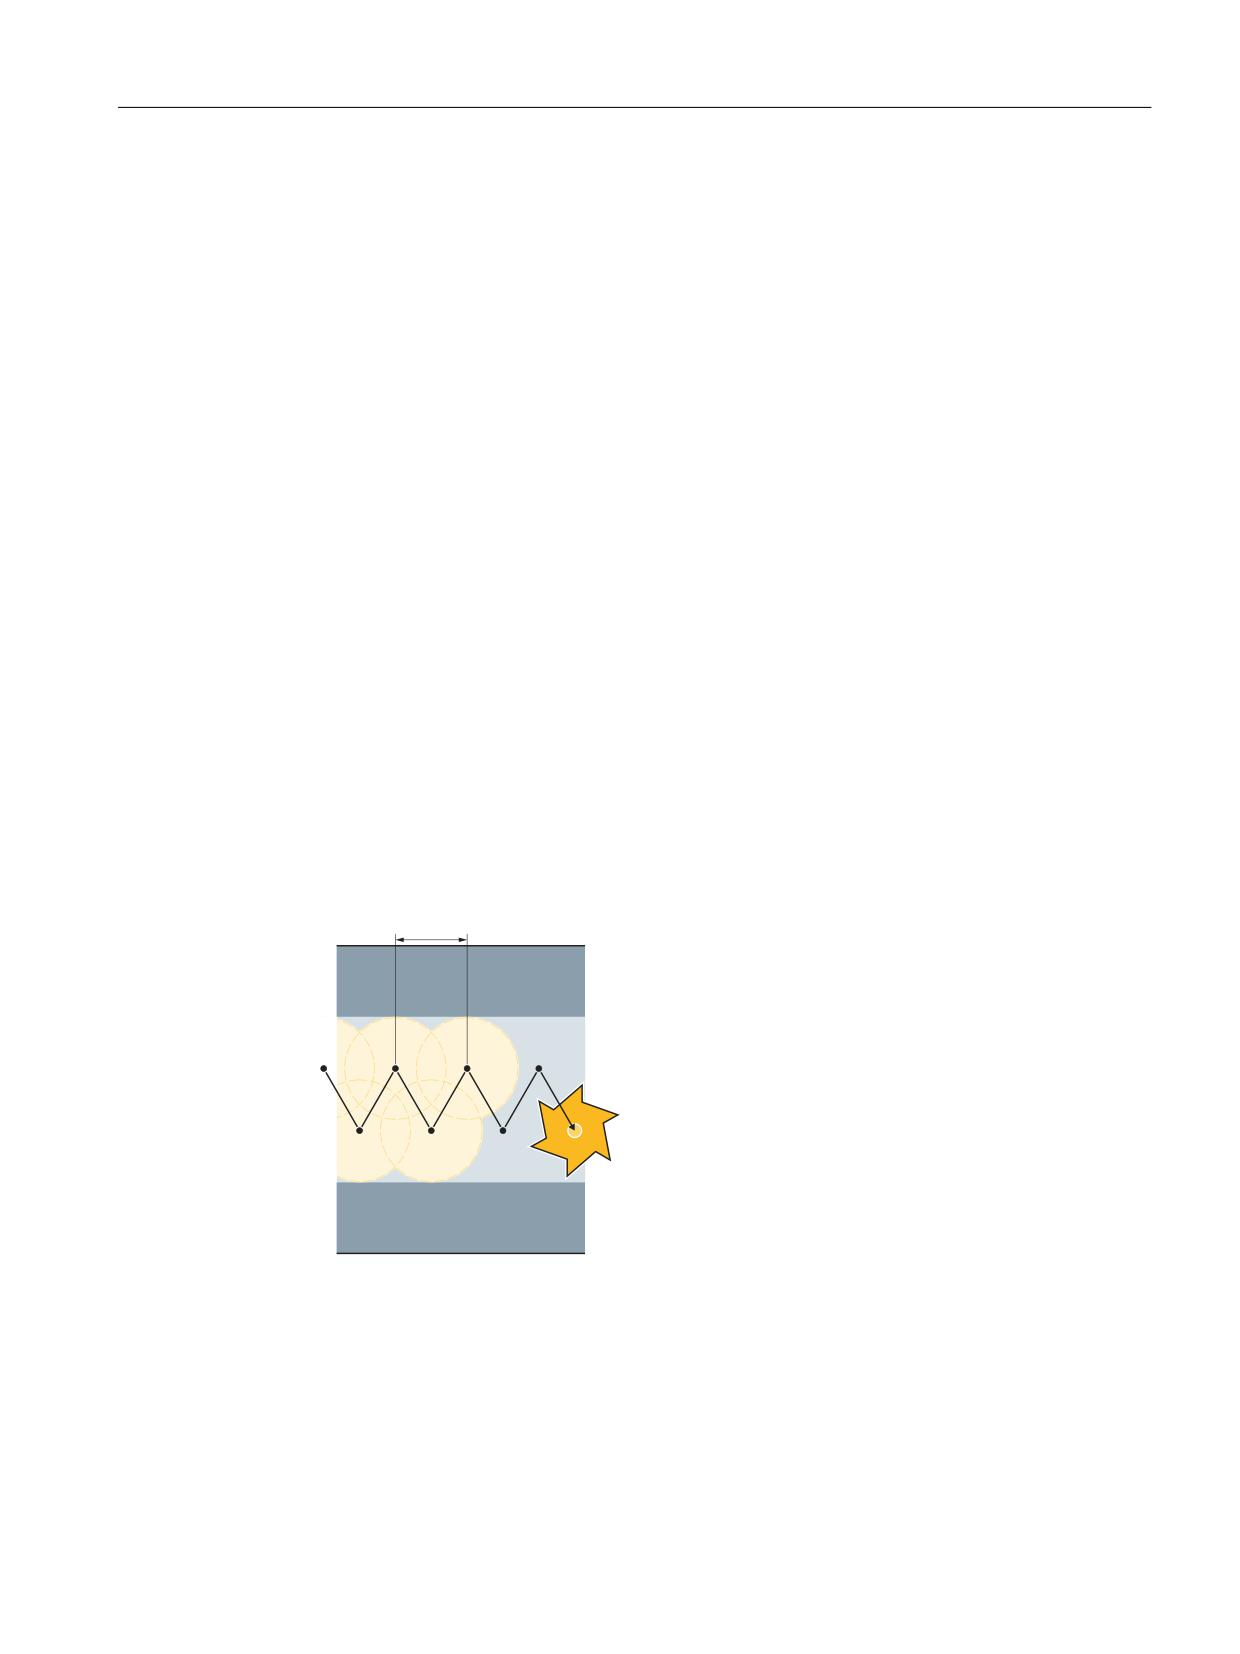
Режим обработки Черновая обработка Врезное фрезерование
Черновая обработка паза осуществляется последовательно вдоль паза через
вертикальные движения врезания фрезы с рабочей подачей. После выполняется отвод
и движение позиционирования на следующую точку врезания.
Выполняется попеременное врезание вдоль паза со смещением на половину значения
подачи на левой и правой стенке соответственно.
Первое движение врезания осуществляется на краю паза с врезанием фрезы на
половину подачи минус безопасное расстояние. (если безопасное расстояние больше
подачи, то она выполняется вне материала.) Макс. ширина паза для этого цикла должна
быть меньше двойной ширины фрезы + чистовой припуск.
После каждого движения врезания фреза отводится также с рабочей подачей на
безопасное расстояние. По возможности это выполняется по так называемому методу
Retract, т.е. при обхвате фрезы меньше 180° она отводится под углом 45° в направлении,
противоположном биссектрисе области обхвата, от основания.
После фреза движется ускоренным ходом над материалом.
';<
Граничные условия при врезном фрезеровании
• Черновая обработка
1/2 ширины паза W - чистовой припуск UXY ≤ диаметр фрезы
• Макс. радиальная подача
Макс. подача зависит от ширины резца фрезы.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
587
Программирование технологических функций (циклы)
11.5 Фрезерование
• Размер шага
Боковой размер шага получается из требуемой ширины паза, диаметра фрезы и
чистового припуска.
• Отвод
Обратный ход осуществляется с отводом под углом в 45°, если угол охвата меньше
180°. В ином случае осуществляется вертикальный отвод как при сверлении.
• Отвод
Отвод выполняется вертикально к охватывающей поверхности.
• Безопасное расстояние
Выполнить вывод на безопасное расстояние над концом детали, чтобы избежать
закруглений стенок паза на концах.
Учитывать, что нельзя проверить ширину режущей кромки фрезы для макс. радиальной
подачи.
Режим обработки Предварительная чистовая обработка
Если на стенках паза остается слишком много материала, то избыточные углы снимаются
до чистового припуска.
Режим обработки Чистовая обработка
При чистовой обработке стенок фреза двигается вдоль стенок паза, при этом снова
пошагово подается в направлении Z. При этом фреза выводится на безопасное
расстояние над началом паза и концом паза, чтобы обеспечить равномерную
поверхность стенки паза по всей длине паза.
Режим работы Чистовая обработка края
Чистовая обработка края осуществляется как чистовая обработка, только без последней
подачи (чистовая обработка основания).
Режим обработки Чистовая обработка основания
При чистовой обработке основания фреза один раз проходит готовый паз в прямом и
обратном направлении.
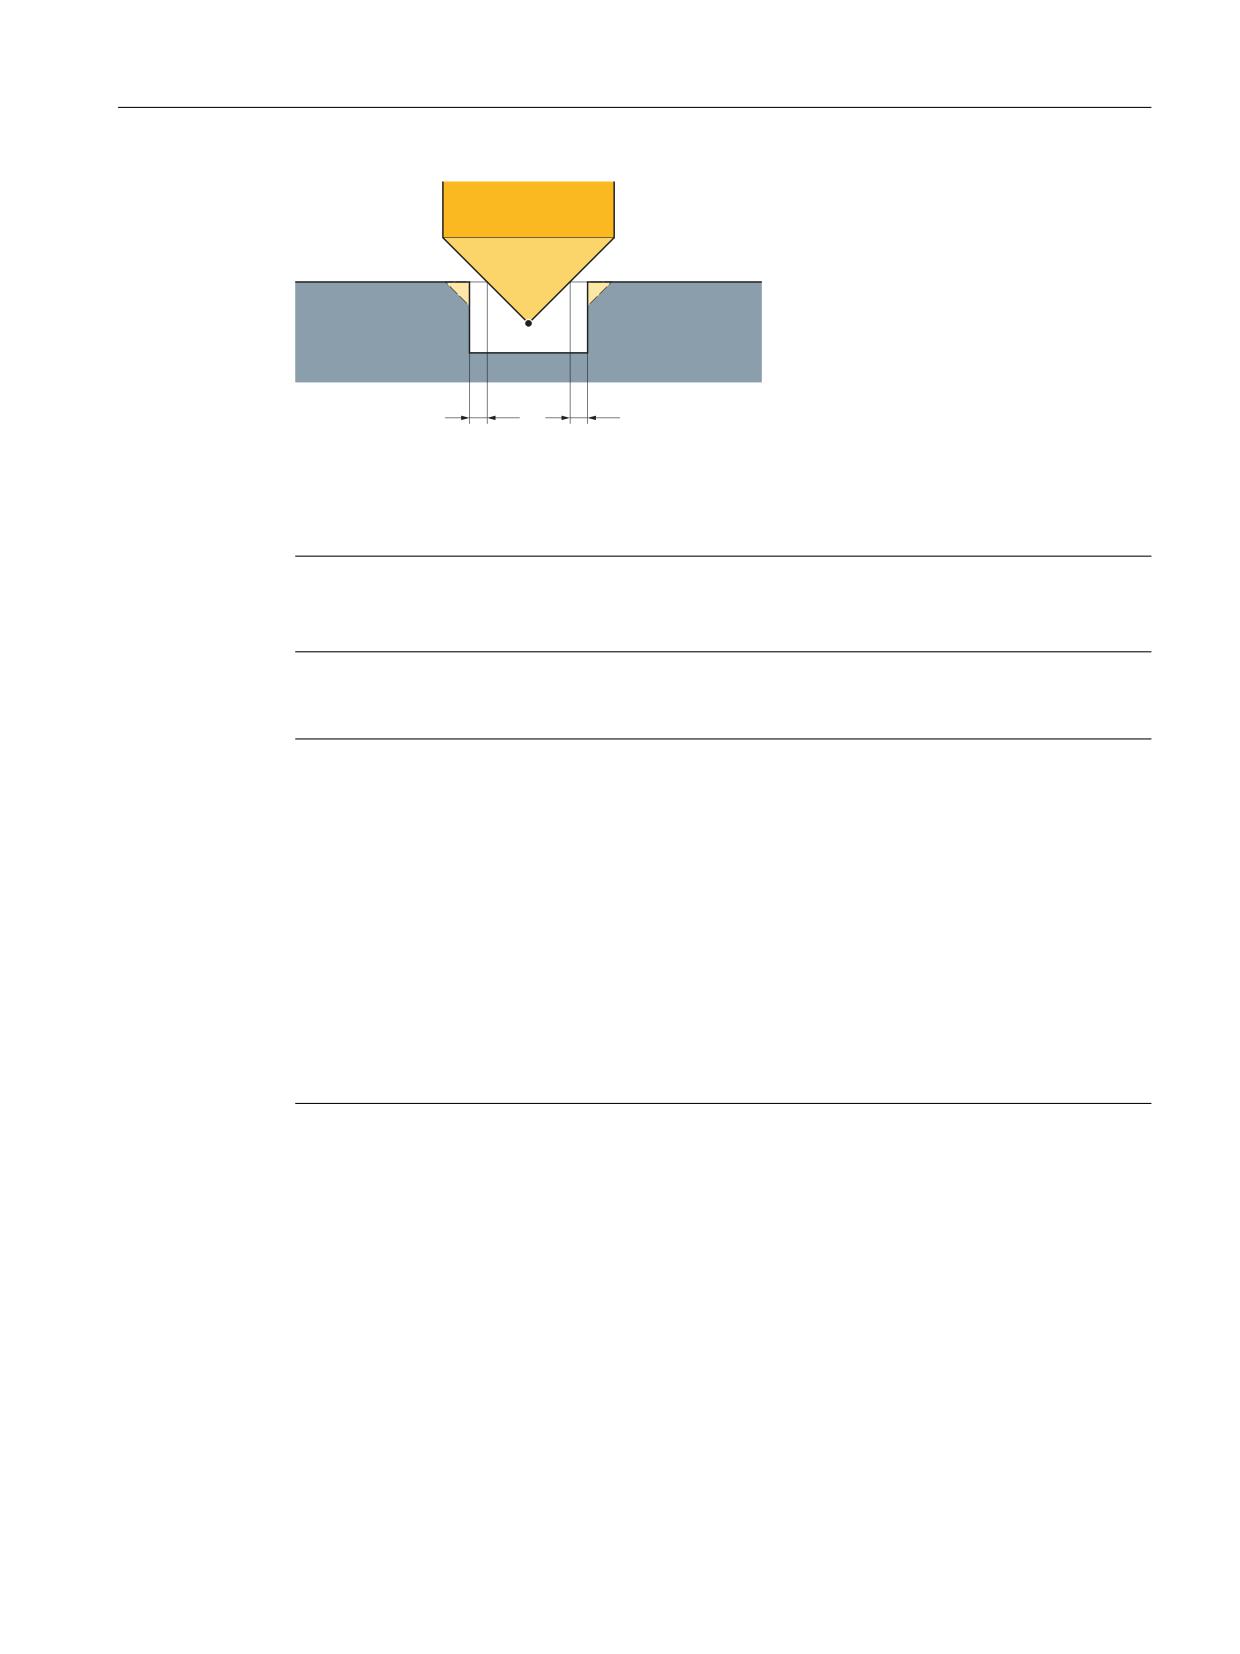
Режим обработки Снятия фаски
При снятии фаски ломается кромка на верхнем краю паза.
Токарная обработка
588
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
=)6
6&
6&
Рисунок 11-17
Геометрия при снятии фаски внутренних контуров
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при вершине
90°.
Примечание
При снятии фаски внутренних контуров могут появляться следующие сообщения об
ошибках:
• Слишком большое безопасное расстояние в заголовке программы
Это сообщение об ошибке появляется, если снятие фаски с введенными параметрами
для FS и ZFS в принципе было бы возможно, но тогда более не было бы соблюдено
безопасное расстояние
• Слишком большая глубина врезания
Это сообщение об ошибке появляется, если снятие фаски было бы возможно с
уменьшенной глубиной врезания ZFS.
• Слишком большой диаметр инструмента
Это сообщение об ошибке появляется, если инструмент при врезании повредил бы
кромки. В этом случае необходимо уменьшить фаску FS.
Другие граничные условия
• Чистовая обработка
1/2 ширины паза W ≤ диаметр фрезы
• Чистовая обработка края
Чистовой припуск UXY ≤ диаметр фрезы
• Снятие фаски
Угол при вершине должен быть внесен в таблицу инструментов.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
589
Программирование технологических функций (циклы)
11.5 Фрезерование
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Открытый паз".
Открывается окно ввода "Открытый паз".
Параметры в режиме "Полный ввод"
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• полный
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/зуб
F
Подача
*
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
590
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Опорная точка
Положение опорной точки:
•
(левый край)
•
(центр)
•
(правый край)
Обработка
•
∇ (черновая обработка)
•
∇∇ (получистовая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Технология
• Вихревое фрезерование
Круговое движение фрезы через паз и обратно.
• Врезное фрезерование
Последовательные сверлильные движения вдоль оси инструмента.
Направление фрезерования (кроме врезного фрезерования)
• Синхронный ход
• Противоход
• Синхронный ход-противоход
Позиция
• Отдельная позиция
обработки
Фрезерование паза на запрограммированной позиции (X0, Y0, Z0).
• Образец позиции
Фрезерование нескольких пазов на запрограммированном образце позиции (к
примеру, полная окружность или решетка).
Позиции относятся к опорной точке:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z - (только для отдельной позиции)
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
Z0
мм
ции)
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
591
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования для области обработки - (только отдельная позиция)
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка "Полярная длина" - (только для отдельной по-
мм
зиции)
Y0 или C0
мм или гра-
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
дус
Z0
ции)
мм
(только для
ShopTurn)
Опорная точка Z - (только для отдельной позиции)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Диаметр цилиндра ∅ - (только для отдельной позиции)
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
градус
ции)
Y0
мм
Опорная точка Y - (только для отдельной позиции)
Z0
мм
Опорная точка Z - (только для отдельной позиции)
X0
мм
(только для
Опорная точка X - (только для отдельной позиции)
ShopTurn)
W
Ширина паза
мм
L
Длина паза
мм
α0
Угол поворота паза
градус
Z1
Глубина паза (абс.) или глубина относительно Z0 (абс.) - (только для ∇, ∇∇∇, ∇∇∇
мм
(только для G-ко-
основание и ∇∇)
да)
Z1 или X1
Глубина паза (абс.) или глубина относительно Z0 или X0 (инкр.) - (только для ∇, ∇∇∇,
мм
(только для
∇∇∇ основание и ∇∇)
ShopTurn)
(Z1 для поверхности обработки "торец C/Y" или X1 для "боковой поверхности C/Y")
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процент от диаметра фрезы
– (только для ∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇, ∇∇∇ и ∇∇∇ край)
мм
- (только при вихревом фрезеровании)
UXY
Чистовой припуск для плоскости (край паза) - (только для ∇, ∇∇ и ∇∇∇ основание)
мм
UZ
Чистовой припуск для глубины (основание паза) - (только для ∇, ∇∇ и ∇∇∇ край)
мм
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
592
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметры в режиме «Простой ввод»
Параметры программы в G-кодах
Параметры программы ShopTurn
Ввод
• прост.
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
F
Подача
*
F
Подача
мм/мин
мм/об
S / V
Частота вращения шпинде-
об/мин
ля или постоянная ско-
м/мин
рость резания
Параметр
Описание
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
(только для
• сзади (торец)
ShopTurn)
• снаружи (боковая поверхность)
• внутри (боковая поверхность)
Зажать/разжать шпиндель (только для «торца Y / боковой поверхности Y»)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (получистовая обработка)
•
∇∇∇ (чистовая обработка)
•
∇∇∇ основание (чистовая обработка основания)
•
∇∇∇ край (чистовая обработка края)
• Снятие фаски
Технология
• Вихревое фрезерование
Круговое движение фрезы через паз и обратно.
• Врезное фрезерование
Последовательные сверлильные движения вдоль оси инструмента.
Направление фрезерования - (наружное врезное фрезерование)
• Синхронный ход
• Противоход
• Синхронный ход-противоход
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
593
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Позиции относятся к опорной точке:
X0
Опорная точка X
мм
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
Опорная точка Z
мм
(только для
ShopTurn)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или опорная точка «Полярная длина»
мм
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
Опорная точка Z
мм
(только для
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка «Полярный угол»
мм или
градус
Z0
Опорная точка Z
мм
X0
Диаметр цилиндра ∅
мм
(только для
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки
градус
Y0
Опорная точка Y
мм
Z0
Опорная точка Z
мм
X0
Опорная точка X
мм
(только для
ShopTurn)
W
Ширина паза
мм
L
Длина паза
мм
Z1
Глубина паза (абс.) или глубина относительно Z0 (абс.) - (только для ∇, ∇∇, ∇∇∇ и ∇∇∇
мм
основание)
(только для G-ко-
да)
Z1 или X1
Глубина паза (абс.) или глубина относительно Z0 или X0 (абс.) - (только для ∇,
мм
∇∇∇,∇∇∇, ∇∇∇ основание)
(только для G-ко-
да)
(Z1 для поверхности обработки «торец C/Y» или X1 для «боковой поверхности C/Y»)
Токарная обработка
594
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
DXY
• Макс. подача в плоскости
мм
%
• Макс. подача в плоскости как процентное значение от диаметра фрезы -
(только для ∇)
DZ
Макс. подача на глубину - (только для ∇, ∇∇, ∇∇∇ и ∇∇∇ край) - (только при вихревом
мм
фрезеровании)
UXY
Чистовой припуск для плоскости (край паза) - (только для ∇, ∇∇ и ∇∇∇ основание)
мм
UZ
Чистовой припуск для глубины (основание паза) - (только для ∇, ∇∇ и ∇∇∇ край)
мм
FS
Ширина фаски для снятия фаски (инкр.) - (только при снятии фаски)
мм
ZFS
Глубина врезания острия инструмента (абс. или инкр.) - (только при снятии фаски)
мм
* Единица подачи как запрограммировано перед вызовом цикла
Скрытые параметры
Следующие параметры скрыты. Они предустанавливаются на постоянные или
задаваемые через установочные данные значения.
Параметр
Описание
Значение
Могут задаваться в
SD
PL (только для G-
Плоскость обработки
Определена
кода)
в MD 52005
SC (только для G-
Безопасное расстояние
1 мм
x
кода)
Опорная точка
Положение опорной точки: центр
Позиция
Фрезерование паза на запрограммированной позиции
Отдельная
обработки
(X0, Y0, Z0).
позиция
α0
Угол поворота паза
0°
Изготовитель станка
Следовать указаниям изготовителя станка.
11.5.10
Продольный паз (LONGHOLE) - только для программ кода G
Функция
В отличие от паза, ширина продольного паза определяется диаметром инструмента.
Цикл вычисляет оптимальный путь перемещения, исключающий ненужные холостые
ходы. Если для обработки продольного паза требуется несколько подач на глубину, то
подача выполняется попеременно в конечных точках. Проходимая в плоскости
траектория вдоль продольной оси продольного паза изменяет направление после
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
595
Программирование технологических функций (циклы)
11.5 Фрезерование
каждой подачи. Цикл самостоятельно ищет кратчайший путь на переходе к следующему
продольному пазу.
Примечание
Для цикла требуется фреза с "Торцовым зубом, режущим по центру" (DIN 844).
Подвод/отвод
1. С G0 выполняется подвод к исходной позиции для цикла. В обеих осях актуальной
плоскости выполняется подвод к ближайшей конечной точке первого
обрабатываемого продольного паза на высоте плоскости отвода в оси инструмента и
после опускание до вынесенной на безопасное расстояние исходной точки.
2. Каждый продольный паз фрезеруется маятниковым движением. Обработка в
плоскости осуществляется с G1 и запрограммированным значением подачи. В
каждой точке возврата осуществляется подача до следующей вычисленной циклом
глубины обработки с G1 и с подачей до достижения конечной глубины.
3. Обратный ход на плоскость отвода с G0 и подвод к следующему продольному пазу по
кратчайшему пути.
4. После завершения обработки последнего продольного паза инструмент движется на
последней достигнутой позиции в плоскости обработки до плоскости отвода с G0 и
цикл завершается.
Принцип действий
1.
Выполняемая программа обработки детали создана и Вы находи-
тесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программные клавиши "Паз" и "Продольный паз".
Открывается окно ввода "Продольный паз".
Параметр
Описание
Единица
PL
Плоскость обработки
RP
Плоскость отвода (абс.)
SC
Безопасное расстояние (инкр.)
F
Подача
*
Токарная обработка
596
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Режим обработ-
• в плоскости
мм
ки
Движение на глубину подачи в центре паза.
Указание: При этой установке фреза должна резать по центру.
• качанием
Врезание качанием на центральной оси продольного паза:
Центр фрезы качается на прямой до достижения подачи на глубину. Если глу-
бина достигнута, то путь проходится еще раз без подачи на глубину, чтобы ус-
транить диагональную траекторию врезания.
Исходная точка
Положение исходной точки:
Позиция обра-
• Отдельная позиция
ботки
Фрезеровка продольного паза на запрограммированную позицию (X0, Y0, Z0).
• Образец позиции
Фрезеровка нескольких продольных пазов на запрограммированном образце
позиции (к примеру, делительная окружность, решетка, линия).
Позиции относятся к исходной точке:
X0
Исходная точка X - (только для отдельной позиции)
мм
Y0
Исходная точка Y - (только для отдельной позиции)
мм
Z0
Исходная точка Z
мм
L
Длина продольного паза
мм
α0
Угол поворота
Градус
Z1
Глубина продольного паза (абс.) или глубина относительно Z0 (инкр.)
мм
DZ
Макс. подача на глубину
мм
FZ
Подача на глубину
*
* Единица подачи как запрограммировано перед вызовом цикла
11.5.11
Резьбофрезерование (CYCLE70)
Функция
С помощью резьбофрезерования можно изготовить внутреннюю или наружную резьбу
с одинаковым шагом. Резьба может быть изготовлена левой или правой, обработка
осуществляется сверху вниз или наоборот.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
597
Программирование технологических функций (циклы)
11.5 Фрезерование
Для метрической резьбы (шаг резьбы P в мм/об.) цикл присваивает параметру "глубина
резьбы H1" значение, вычисленное из шага резьбы. Это значение может изменяться.
Предустановка должна быть активирована через машинные данные.
Изготовитель станка
Следовать указаниям изготовителя станка.
Введенная подача действует на контуре детали, т.е. она относится к диаметру резьбы. Но
индицируется подача центра фрезы. Поэтому для внутренней резьбы индицируется
значение меньше введенного, а для наружной резьбы - значение, больше введенного.
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подвод/отвод при фрезеровании внутренних резьб
1. Позиционирование на плоскость отвода ускоренным ходом.
2. Подвод к стартовой точке вводной окружности в актуальной плоскости ускоренным
ходом.
Примечание
При этом учитывается безопасное расстояние SC сбоку от резьбы. При
невозможности соблюдения безопасного расстояния из-за того, что резьба
ненамного больше инструмента, инструмент помещают на центр резьбы.
3. Подача на вычисленную СЧПУ стартовую точку в оси инструмента ускоренным ходом.
Примечание
В зависимости от направления обработки (Z0 → Z1 или Z1 → Z0) стартовая позиция
может находиться у Z0 или Z1.
4. Вводное движение на диаметр резьбы по вычисленной СЧПУ вводной окружности с
запрограммированной подачей с учетом чистового припуска и макс. подачи в
плоскости.
Токарная обработка
598
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
5. Резьбофрезерование по спиральной траектории по часовой стрелке или против
часовой стрелки (в зависимости от левой/правой резьбы, при числе режущих зубьев
фрезы (NT) ≥ 2 только 1 оборот со смещением в направлении Z).
Для достижения запрограммированной длины резьбы, в зависимости от параметров
резьбы, выполняется различный выход за значение Z1.
6. Движение вывода по круговой траектории с тем же направлением вращения и
запрограммированной подачей
7. При запрограммированном числе витков резьбы на резец NT > 2 инструмент подается
на число NT-1 в направлении Z (со смещением). Пункты 4 до 7 повторяются до
достижения запрограммированной глубины резьбы.
8. Если подача в плоскости меньше глубины резьбы, то пункты 3 до 7 повторяются до
достижения глубины резьбы + запрограммированный припуск.
9. Отвод на плоскость отвода в оси инструмента ускоренным ходом.
10.Для образца позиции (MCALL) подвод к средней точке резьбы укоренным ходом.
Учитывать, что инструмент при фрезеровании внутренней резьбы не должен превышать
следующей величины:
диаметр фрезы < (номинальный диаметр - 2 · глубина резьбы H1)
Подвод/отвод при фрезеровании наружных резьб
1. Позиционирование на плоскость отвода ускоренным ходом.
2. Подвод к стартовой точке вводной окружности в актуальной плоскости ускоренным
ходом.
Примечание
При этом учитывается безопасное расстояние SC сбоку от резьбы.
3. Подача на вычисленную СЧПУ стартовую точку в оси инструмента ускоренным ходом.
Примечание
В зависимости от направления обработки (Z0 → Z1 или Z1 → Z0) стартовая позиция
может находиться у Z0 или Z1.
4. Вводное движение на диаметр резьбы по вычисленной СЧПУ вводной окружности с
запрограммированной подачей с учетом чистового припуска и макс. подачи в
плоскости.
5. Резьбофрезерование по спиральной траектории по часовой стрелке или против
часовой стрелки (в зависимости от левой/правой резьбы, при NT ≥ 2 только 1 оборот
со смещением в направлении Z).
Для достижения запрограммированной длины резьбы, в зависимости от параметров
резьбы, выполняется различный выход за значение Z1.
6. Движение вывода по круговой траектории с противоположным направлением
вращения с запрограммированной подачей.
7. При запрограммированном числе витков резьбы на резец NT > 2 инструмент подается
на число NT-1 в направлении Z (со смещением). Пункты 4 до 7 повторяются до
достижения запрограммированной глубины резьбы.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
599
Программирование технологических функций (циклы)
11.5 Фрезерование
8. Если подача в плоскости меньше глубины резьбы, то пункты 3 до 7 повторяются до
достижения глубины резьбы + запрограммированный припуск.
9. Обратный ход на плоскость отвода в оси инструмента ускоренным ходом
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Резьбофрезерование".
Открывается окно ввода "Резьбофрезерование".
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/об
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
мм/мин
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Токарная обработка
600
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
Направление обработки:
• Z0 → Z1
Обработка сверху вниз
• Z1 → Z0
Обработка снизу вверх
Направление вращения резьбы:
• Правая резьба
Фрезеруется правая резьба.
• Левая резьба
Фрезеруется левая резьба.
Положение резьбы:
• Внутренняя резьба
Фрезеруется внутренняя резьба.
• Наружная резьба
Фрезеруется наружная резьба.
NT
Число зубьев на резец
Могут использоваться однозубчатые или многозубчатые фрезы. Необходимые дви-
жения осуществляются циклом таким образом, что по достижении конечной пози-
ции резьбы острие нижнего зуба фрезы совпадает с запрограммированной конеч-
ной позицией. В зависимости от геометрии фрезы необходимо учитывать путь сво-
бодного движения на основании детали.
Позиция обработки:
• Отдельная позиция
(только для G-ко-
да)
• Образец позиции (MCALL)
Позиции относятся к центру:
X0
Опорная точка X - (только для отдельной позиции)
мм
Y0
Опорная точка Y - (только для отдельной позиции)
мм
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Z1
Конечная точка резьбы (абс.) или длина резьбы (инкр.)
мм
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
601
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Таблица
Выбор таблицы резьб:
• без
• ISO метрическая
• дюймовая резьба BSW
• Дюймовая резьба BSP
• UNC
Выбор - (не для
Выбор значения из таблицы: К примеру,
таблицы "без")
• M3; M10; и т.д. (ISO метрическая)
• W3/4"; и т.д. (дюймовая резьба BSW)
• G3/4"; и т.д. (дюймовая резьба BSP)
• N1" - 8 UNC; и т.д. (UNC)
P
Индикация шага резьбы для ввода параметров в поле ввода "Таблица" и "Выбор".
MODUL
витков/"
мм/об
дюймов/об
P
Шаг резьбы ...
- (выбор-
• в MODUL: К примеру, является актуальной для шнеков, которые входят в заце-
MODUL
возможно толь-
пление с шестерней.
витков/"
ко при выборе в
• на дюйм: К примеру, является актуальным для трубной резьбы.
таблице "без")
При вводе на дюйм в первое поле параметров вводится целое число перед за-
мм/об
пятой, а во второе и третье поле - число после запятой как дробь.
дюймов/об
• в мм/об
• в дюймах/об
Используемый инструмент зависит от шага резьбы.
∅
Номинальный диаметр,
мм
Пример: номинальный диаметр M12 = 12 мм
H1
Глубина резьбы
мм
DXY
Макс. подача в плоскости
мм
U
Чистовой припуск в X и Y - (только для ∇)
мм
αS
Начальный угол
Градус
11.5.12
Гравирование (CYCLE60)
Функция
С помощью функции "Гравирование" можно гравировать текст вдоль линии или дуги
окружности на детали.
Необходимый текст может быть введен напрямую как "фиксированный текст" в поле
текста или согласован как "переменный текст" через переменную.
При гравировании ShopTurn использует пропорциональный шрифт, т.е. отдельные знаки
имеют различную ширину.
Токарная обработка
602
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Подвод/отвод
1. Инструмент подводится ускоренным ходом к стартовой точке на высоте плоскости
отвода и подается на безопасное расстояние.
2. Инструмент движется с подачей FZ на глубину обработки Z1 и фрезерует знак.
3. Инструмент отводится ускоренным ходом на безопасное расстояние и движется по
прямой к следующему знаку.
4. Шаги 2 и 3 повторяются до завершения фрезерования всего текста.
5. Инструмент движется ускоренным ходом на плоскость отвода.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Гравирование".
Открывается окно ввода "Гравирование".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
603
Программирование технологических функций (циклы)
11.5 Фрезерование
Ввести гравируемый текст
4.
Нажать программную клавишу "Специальные символы", если необ-
ходим знак, отсутствующий на клавишах ввода.
Открывается окно "Специальные символы".
• Переместить курсор на необходимый символ.
• Нажать программную клавишу "OK".
Выбранный символ вставляется в позиции курсора в текст.
5.
Последовательно нажать программные клавиши "Удалить текст" и
"Удалить", если необходимо удалить весь текст.
6.
Нажать программную клавишу "Маленький шрифт", если необходи-
мо ввести строчные буквы. При повторном нажатии снова можно
вводить большие буквы.
7.
Нажать программные клавиши "Переменная" и "Дата", если необхо-
димо гравировать актуальную дату.
Дата вставляется в европейском формате (<ДД>.<ММ>.<ГГГГ>).
Для получения другого написания, необходимо соответственно со-
гласовать заданный формат в текстовом поле. Для гравировки даты,
к примеру, в американском формате (Месяц/день/год => 8/16/04),
изменить формат на <M>/<Д>/<ГГ> .
7.
Нажать программные клавиши "Переменная" и "Время", если необ-
ходимо гравировать актуальное время.
Время вставляется в европейском формате (<TIME24>).
Для изменения написания на американское, изменить формат на
<TIME12>.
Пример:
Ввод текста: Время: <TIME24> Исполнение: Время: 16.35
Время: <TIME12> Исполнение: Время: 04.35 PM
7.
• Нажать программные клавиши "Переменная" и "Количество
штук 000123", если необходимо гравировать количество штук с
фиксированным количеством мест и вводными нулями.
Текст в формате <######,_$AC_ACTUAL_PARTS> вставляется и с
помощью панели программных клавиш осуществляется возврат
к полю гравировки.
• Определить количество мест, согласовав число замещений (#) в
поле гравировки.
Если указанного количества мест (к примеру,##) недостаточно
для представления
количества штук, то цикл автоматически увеличивает количе-
ство мест.
- ИЛИ
Токарная обработка
604
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
7.
• Нажать программные клавиши "Переменная" и "Количество
штук 123", если необходимо гравировать количество штук без
вводных нулей.
Текст в формате <#,_$AC_ACTUAL_PARTS> вставляется и с по-
мощью панели программных клавиш осуществляется возврат к
полю гравировки.
• Определить количество мест, согласовав число замещений в по-
ле гравировки.
Если указанного числа мест (к примеру,123) недостаточно для
представления количества штук, то цикл автоматически увели-
чивает необходимое количество мест.
7.
• Нажать программные клавиши "Переменная" и "Число 123.456",
если необходимо гравировать любое число в определенном
формате.
Текст формата <#.###,_VAR_NUM> вставляется и с помощью па-
нели программных клавиш осуществляется возврат к полю гра-
вировки.
• Определить с помощью замещений #.###, в каком формате
мест должно гравироваться определенное в _VAR_NUM число.
Если в _VAR_NUM, к примеру, внесено 12.35, то существуют сле-
дующие возможности форматирования переменной.
Ввод
Вывод
Значение
<#,_VAR_NUM>
12
Места перед запятой не форма-
тированы, места после запятой
отсутствуют
<####,_VAR_NUM>
0012
4 места перед запятой, вводные
нули, места после запятой отсут-
ствуют
< #,_VAR_NUM>
12
4 места перед запятой, вводные
пробелы, места после запятой
отсутствуют
<#.,_VAR_NUM>
12.35
Места перед и после запятой не
форматированы
<#.#,_VAR_NUM>
12.4
Места перед запятой не форма-
тированы,
1 место после запятой (округле-
но)
<#.##,_VAR_NUM>
12.35
Места перед запятой не форма-
тированы,
2 места после запятой (округле-
но)
<#.####,_VAR_NUM>
12.3500
Места перед запятой не форма-
тированы,
4 места после запятой (округле-
но)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
605
Программирование технологических функций (циклы)
11.5 Фрезерование
Если места перед запятой недостаточно для представления введен-
ного числа, то оно автоматически расширяется. Если указанное
число мест больше, чем гравируемое число, то формат вывода ав-
томатически заполняется соответствующим количеством вводных
и конечных нулей.
Для форматирования десятичной запятой также по выбору можно
использовать пробелы.
Вместо _VAR_NUM можно использовать и любую другую числовую
переменную (к примеру, R0).
7.
Нажать программные клавиши "Переменная" и "Переменный
текст", если необходимо взять гравируемый текст (макс. 200 знаков)
из переменной.
Текст в формате <Текст, _VAR_TEXT> вставляется и с помощью па-
нели программных клавиш осуществляется возврат к полю грави-
ровки.
Вместо _VAR_TEXT можно использовать и любую другую текстовую
переменную.
Примечание
Ввести гравируемый текст
Допускается ввод только в одну строку и без перехода на новую строку!
Переменные тексты
Существует несколько способов создания переменных текстов:
• Дата и время
К примеру, можно нанести на детали дату изготовления и актуальное время.
Значения для даты и времени берутся из NCK.
• Количество штук
С помощью переменных количества штук можно присваивать деталям текущий
серийный номер.
При этом можно определять формат (количество мест, водные нули).
С помощью замещений (#) осуществляется форматирование количества мест, на
котором начинается выводимое количество штук.
Если для первой детали не нужно выводить количество штук 1, то можно указать
аддитивное значение (к примеру, (<#,$AC_ACTUAL_PARTS + 100>). В этом случае
выводимое число штук увеличивается на это значение (к примеру, 101, 102, 103,...).
Токарная обработка
606
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
• Числа
При выводе чисел (к примеру, результатов измерения) формат вывода (места перед
и после запятой) гравируемого числа может выбираться свободно.
• Текст
Вместо ввода фиксированного текста в текстовое поле гравировки, гравируемый
текст может задаваться и с помощью текстовой переменной (к примеру,
_VAR_TEXT="ABC123").
Зеркальный шрифт
Текст может быть нанесен на деталь в отраженном виде.
Полная окружность
Если необходимо распределить знаки равномерно на полной окружности, то ввести
апертурный угол α2=360°. В этом случае цикл автоматически распределяет знаки
равномерно на полной окружности.
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
Направление фрезерования
D
Номер режущей кромки
RP
Плоскость отвода
мм
F
Подача
мм/мин
мм/зуб
SC
Безопасное расстояние
мм
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
F
Подача
мм/мин
Параметр
Описание
Единица
FZ
Подача на глубину
*
(только для G-ко-
да)
FZ
Подача на глубину
мм/мин
(только для
мм/зуб
ShopTurn)
Поверхность
• Торец C
обработки
• Торец Y
• Боковая поверхность C
• Боковая поверхность Y
(только для
ShopTurn)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
607
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Выравнивание
•
(линейная точная установка)
•
(изогнутая точная установка)
•
(изогнутая точная установка)
Опорная точка
Положение опорной точки
•
внизу слева
•
внизу по центру
•
внизу справа
•
вверху слева
•
вверху по центру
•
вверху справа
•
левый край
•
центр
•
правый край
Зеркальный
• да
шрифт
Текст гравируется зеркальным шрифтом на детали.
• нет
Текст гравируется на детали без отражения.
Гравируемый
Макс. 100 символов
текст
Позиции относятся к опорной точке:
X0 или R
Опорная точка X или исходная точка "Полярная длина"
мм
Y0 или α0
Опорная точка Y или исходная точка "Полярный угол"
мм или гра-
дус
Z0
Опорная точка Z
мм
(только для G-ко-
да)
Токарная обработка
608
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
Торец C: Позиции относятся к опорной точке:
X0 или L0
Опорная точка X или исходная точка "Полярная длина"
мм
Y0 или C0
Опорная точка Y или исходная точка "Полярный угол"
мм или гра-
дус
Z0
Опорная точка Z
мм
(только
ShopTurn)
Торец Y: Позиции относятся к опорной точке:
CP
Угол позиционирования области обработки
Градус
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
X0 или L0
Опорная точка X или исходная точка "Полярная длина"
мм
Y0 или C0
Опорная точка Y или исходная точка "Полярный угол"
мм или гра-
дус
мм
Z0
Опорная точка Z
(только
ShopTurn)
Боковая поверхность C: Позиции относятся к опорной точке:
Y0 или C0
Опорная точка Y или опорная точка "Полярный угол" - (только для отдельной пози-
мм или гра-
ции)
дус
Z0
Опорная точка Z
мм
X0
(только
Диаметр цилиндра ∅
мм
ShopTurn)
Боковая поверхность Y: Позиции относятся к опорной точке:
C0
Угол позиционирования для поверхности обработки - (только для отдельной пози-
Градус
ции)
Y0
мм
Опорная точка Y
Z0
мм
Опорная точка Z
X0
мм
(только
Опорная точка X
ShopTurn)
Z1
Глубина гравировки (абс.) или глубина относительная (инкр.)
мм
W
Высота знаков
мм
DX1 или α2
Интервал между знаками или апертурный угол - (только при изогнутой точной ус-
мм или
тановке)
Градус
DX1 или DX2
Интервал между знаками или общая ширина - (только при изогнутой точной уста-
мм
новке)
α1
Направление текста (только при линейной точной установке)
Градус
XM или LM
Центр X (абс.) или центр "Полярная длина"
мм
(только код G)
- (только при изогнутой точной установке)
YM или αM
Центр Y (абс.) или центр "Полярный угол"
мм
(только код G)
- (только при изогнутой точной установке)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
609

Программирование технологических функций (циклы)
11.5 Фрезерование
Параметр
Описание
Единица
YM или CM
Центр Y или C (абс.) - (только при изогнутой точной установке)
мм или гра-
(только
дус
- (только для поверхности обработки "Боковая поверхность C/Y")
ShopTurn)
ZM
Центр Z (абс.) - (только при изогнутой точной установке)
мм
(только
- (только для поверхности обработки "Боковая поверхность C/Y")
ShopTurn)
* Единица подачи как запрограммировано перед вызовом цикла
Токарная обработка
610
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
11.6
Фрезерование контура
11.6.1
Общая информация
Функция
С помощью цикла "Фрезерование контура" можно фрезеровать простые или сложные
контуры. Можно определять открытые или замкнутые контуры (карманы, островки,
цапфы).
Контур состоит из отдельных элементов контура, при этом минимум два и макс. 250
элементов дают определенный контур. В качестве переходных элементов контура
доступны радиусы, фаски и тангенциальные переходы.
Встроенный контурный вычислитель вычисляет точки пересечения отдельных
элементов контура с учетом геометрических связей и обеспечивает тем самым ввод
элементов с не полностью указанными размерами.
При фрезеровании контура сначала всегда программируется геометрия контура, а
после - технология.
11.6.2
Представление контура
Программа в G-кодах
В редакторе контур отображается в сегменте программы с отдельными кадрами
программы. При открытии отдельного кадра, открывается контур.
Программа ShopTurn
Цикл представляет контур в программе как кадр программы. При открытии этого кадра
отдельные элементы контура перечисляются как символы и показываются в векторной
графике.
Символическое представление
Отдельные элементы контура представляются в последовательности ввода
символически рядом с графическим окном.
Элемент контура
Символ
Значение
Стартовая точка
Стартовая точка контура
Прямая вверх
Прямая в растре 90°
Прямая вниз
Прямая в растре 90°
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
611
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Элемент контура
Символ
Значение
Прямая влево
Прямая в растре 90°
Прямая вправо
Прямая в растре 90°
Любая прямая
Прямая с любым наклоном
Дуга окружности вправо
Окружность
Дуга окружности влево
Окружность
Полюс
Диагональная прямая или ок-
ружность в полярных коорди-
натах
Конец контура
END
Конец описания контура
Различный цвет символов показывает их статус:
Передний план
Задний план
Значение
черный
голубой
Курсор на активном элементе
черный
оранжевый
Курсор на актуальном элемен-
те
черный
белый
Обычный элемент
красный
белый
Элемент в настоящее время не
рассматривается
(элемент начинает рассматри-
ваться при выборе его курсо-
ром)
Графическое представление
Синхронно с текущим вводом элементов контура в графическом окне показывается
прогресс программирования контура в векторной графике.
Созданный элемент контура при этом может принимать различные типы линий и цвета:
• черный: запрограммированный контур
• оранжевый: актуальный элемент контура
• зеленая штриховка: альтернативный элемент
• голубой пунктир: частично определенный элемент
Масштабирование системы координат согласуется с изменениями всего контура.
Положение системы координат также показывается в графическом окне.
Токарная обработка
612
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
11.6.3
Создание нового контура
Функция
Для каждого контура, который необходимо фрезеровать, необходимо создать
собственный контур.
Контуры сохраняются в конце программы.
Примечание
При программировании в G-кодах учитывать, что контуры должны стоять после
идентификатора конца программы!
При создании нового контура сначала необходимо определить стартовую точку. Ввести
элементы контура. После этого контурный процессор автоматически определяет конец
контура.
При изменении оси инструмента цикл автоматически изменяет соответствующие оси
стартовой точки. Для стартовой точки можно вводить любые дополнительные команды
(макс. 40 символов) в форме G-кодов.
Дополнительные команды
Посредством дополнительных команд в G-кодах можно, к примеру, программировать
подачи и команды М. Доп. команды (макс. 40 знаков) вводятся в расширенной маске
параметров (программная клавиша "Все параметры"). Но необходимо учитывать, что
дополнительные команды не должны противоречить созданному G-коду контура.
Поэтому не использовать команд в G-кодах группы 1 (G0, G1, G2, G3), координаты в
плоскости и команды в G-кодах, для которых необходим отдельный кадр.
Порядок действий
1.
Выполняемая программа обработки детали или программа
ShopTurn создана и открыт редактор.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Фрезерование контура" и "Новый
контур".
Открывается окно ввода "Новый контур".
4.
Ввести имя контура.
5.
Нажать программную клавишу "Применить".
Открывается маска ввода для начальной точки контура. Координа-
ты могут указываться декартово или полярно.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
613
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Декартова начальная точка
1.
Ввести начальную точку контура.
2.
Ввести, если необходимо, дополнительные команды в форме G-ко-
дов.
3.
Нажать программную клавишу "Применить".
4.
Ввести отдельные элементы контура.
Полярная начальная точка
1.
Нажать программную клавишу "Полюс".
2.
Ввести позицию в декартовых координатах.
3.
Ввести начальную точку контура в полярных координатах.
4.
Ввести, если необходимо, дополнительные команды в форме G-ко-
дов.
5.
Нажать программную клавишу "Применить ".
6.
Ввести отдельные элементы контура.
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
PL
Плоскость обработки
(только для G-кода)
• G17 (XY)
• G19 (YZ)
ϕ
Диаметр цилиндра
мм
(только ShopTurn)
(только боковая сторона C)
G17
G19
или
или:
Торец C/Y/B
Боковая
поверхност
ь C/Y
Декартово:
Х
Y
Стартовая точка X или Y (абс.)
мм
Y
Z
Стартовая точка Y или Z (абс.)
мм
Полярный:
Х
Y
Позиция Полюс (абс.)
мм
Y
Z
Позиция Полюс (абс.)
мм
Токарная обработка
614
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
Стартовая точка
L1
Расстояние до полюса, конечная точка (абс.)
мм
ϕ1
Полярный угол к полюсу, конечная точка (абс.)
Градус
Дополнительные коман-
Посредством дополнительных команд в G-кодах можно, к примеру, про-
ды
граммировать подачи и команды М. Но необходимо учитывать, что допол-
нительные команды не должны противоречить созданному коду G контура
и быть совместимыми с желаемой обработкой.. Поэтому не использовать
команд в G-кодах группы 1 (G0, G1, G2, G3), координаты в плоскости и ко-
манды в G-кодах, для которых необходим отдельный кадр.
При чистовой обработке контура движение осуществляется в режиме упра-
вления траекторией (G64). Т.е. переходы контура, к примеру, углы, фаски
или радиусы при определенных условиях не могут быть обработаны точно.
Если требуется не допустить этого, то существуют возможности использова-
ния дополнительных команд при программировании.
Пример: Сначала для контура программируется прямая параллельно X и
для параметра вводится дополнительная команда "G9" (покадровый точный
останов). После запрограммировать прямую параллельно Y. Угол обраба-
тывается точно, так как подача в конце параллельной X прямой кратковре-
менно равна нулю.
Указание:
Дополнительные команды действуют только для фрезерования траектории!
11.6.4
Создание элементов контура
После создания нового контура и определения стартовой точки необходимо определить
отдельные элементы контура, из которых состоит контур.
Следующие элементы контура доступны для определения контура:
• Вертикальная прямая
• Горизонтальная прямая
• Диагональная прямая
• Окружность / дуга окружности
• Полюс
Для каждого элемента контура заполняется собственная маска параметров.
Координаты для горизонтальной или вертикальной прямой вводятся декартово, для
элементов контура "диагональная прямая" и "окружность/дуга окружности" напротив
можно выбирать между декартовыми и полярными координатами. Если необходимо
ввести полярные координаты, то сначала надо определить полюс. Если уже был
определен полюс для стартовой точки, то можно отнести полярные координаты к этому
полюсу. Т.е. в этом случае не нужно определять другой полюс.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
615
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Трансформация боковой поверхности цилиндра
Для контуров (к примеру, пазов) на цилиндрах часто указываются угловые данные для
длин. Если функция "Трансформация боковой поверхности цилиндра" активирована, то
длины контуров на цилиндре (в направлении обвода боковой поверхности цилиндра) и
через указание углов. Т.е. вместо X, Y и I, J вводится Xα, Yα и Iα, Jα.
Изготовитель станка
Следовать указаниям изготовителя станка.
Ввод параметров
При вводе параметров помощь оказывают различные вспомогательные изображения,
объясняющие эти параметры.
Если в отдельные поля значения не вводятся, то геометрический процессор исходит из
того, что эти значения не известны и пытается вычислить их из других параметров.
У контуров, для которых введено больше параметров, чем это необходимо, могут
возникнуть противоречия. В этом случае попытаться ввести меньше параметров, и
вычислить как можно большее количество параметров геометрическим процессором.
Переходные элементы контура
Между двумя элементами контура в качестве переходного элемента можно выбрать
радиус или фаску. Переходный элемент всегда прикрепляется в конце элемента контура.
Выбор переходного элемента контура осуществляется в маске параметров
соответствующего элемента контура.
Переходный элемент контура может использоваться в тех случаях, когда существует
точка пересечения двух соседних элементов и она может быть вычислена из введенных
значений. В остальных случаях необходимо использовать элементы контура "прямая/
окружность".
Исключением является конец контура. Там при отсутствии точки пересечения с другим
элементом все же можно определить радиус или фаску в качестве переходного элемента
к заготовке.
Другие функции
При программировании контура доступны следующие дополнительные функции:
• Касательная к предшествующему элементу
Переход к следующему элементу можно запрограммировать как касательную.
• Диалоговый выбор
Если из введенных прежде параметров получается две различные возможности для
контура, то необходимо выбрать одну из них.
• Замыкание контура
От актуальной позиции можно с помощью прямой к стартовой точке замкнуть контур.
Токарная обработка
616
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Принцип действий при вводе или изменении элементов контура
1.
Выполняемая программа обработки детали или программа
ShopTurn создана.
2.
Выбрать тип файла (MPF или SPF), ввести желаемое имя программы
и нажать программную клавишу "OK" или клавишу <Input>.
Открывается редактор.
3.
Выбрать через программную клавишу элемент контура.
Открывается окно ввода "Прямая (к примеру, X)".
- ИЛИ
Открывается окно ввода "Прямая (к примеру, Y)".
- ИЛИ
Открывается окно ввода "Прямая (к примеру, XY)".
- ИЛИ
Открывается окно ввода "Окружность".
- ИЛИ
Открывается окно ввода "Ввод полюса".
4.
Ввести в маске ввода все данные, следующие из чертежа детали (к
примеру, длина прямых, конечная позиция, переход к следующему
элементу, угол подъема и т.д.).
5.
Нажать программную клавишу "Применить".
Элемент добавляется к контуру.
6.
При вводе данных элемента контура, можно запрограммировать
переход с предшествующему элементу как касательную.
Нажать программную клавишу "Касательная к пред. эл.". Угол к
предшествующему элементу 〈α2 устанавливается на 0°. В поле
ввода параметра появляется выбор "тангенциальный!".
7.
Повторять процесс до завершения контура.
8.
Нажать программную клавишу "Применить".
Запрограммированный контур передается в технологическую кар-
ту (окно программы).
9.
Если для отдельных элементов контура необходимо показать и дру-
гие параметры, к примеру, чтобы ввести и дополнительные коман-
ды, нажать программную клавишу "Все параметры".
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
617
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Элемент контура "Прямая", к примеру, X
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
X
Конечная точка X (абс. или инкр.)
мм
α1
Стартовый угол, к примеру, к оси X
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Прямая", к примеру, Y
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Y
Конечная точка Y (абс. или инкр.)
мм
α1
Стартовый угол к оси X
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды кода G
манды
Токарная обработка
618
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Элемент контура "Прямая, к примеру, XY"
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
X
Конечная точка X (абс. или инкр.)
мм
Y
Конечная точка Y (абс. или инкр.)
мм
L
Длина
мм
α1
Стартовый угол, к примеру, к оси X
Градус
α2
Угол к предшествующему элементу
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды кода G
манды
Элемент контура "Окружность"
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Направление враще-
• Правое направление вращения
ния
• Левое направление вращения
R
Радиус
мм
К примеру, X
Конечная точка X (абс. или инкр.)
мм
К примеру, Y
Конечная точка Y (абс. или инкр.)
мм
К примеру, I
Центр окружности I (абс. или инкр.)
мм
К примеру, J
Центр окружности J (абс. или инкр.)
мм
α1
Стартовый угол к оси X
Градус
α2
Угол к предшествующему элементу
Градус
β1
Конечный угол к оси Z
Градус
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
619
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
β2
Апертурный угол
Градус
Переход к следующе-
Тип перехода
му элементу
• Радиус
• Фаска
Радиус
R
Переход к следующему элементу - радиус
мм
Фаска
FS
Переход к следующему элементу - фаска
мм
Дополнительные ко-
Дополнительные команды в G-кодах
манды
Элемент контура "Полюс"
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
• Торец B
(только для ShopTurn)
• Боковая поверхность C
• Боковая поверхность Y
Х
Позиция Полюс (абс.)
мм
Y
Позиция Полюс (абс.)
Градус
Элемент контура "Конец"
В маске параметров "Конец" отображаются данные по переходу на конце контура
предшествующего элемента контура.
Редактирование значений невозможно.
11.6.5
Изменение контура
Функция
Уже созданный контур в дальнейшем может быть изменен.
Если необходимо создать контур, похожий на уже существующий, то можно скопировать
старый контур, переименовать его и изменить выбранные элементы контура.
Отдельные элементы контура можно
• присоединять,
• изменять,
• добавлять или
• удалять.
Токарная обработка
620
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Принцип действий при изменении элемента контура
1.
Открыть выполняемую программу обработки детали или
программу ShopTurn.
2.
Выбрать с помощью курсора кадр программы, где необходимо из-
менить контур. Открыть геометрический процессор.
Перечисляются отдельные элементы контура.
3.
Поместить курсор на место для вставки или изменения.
4.
Выбрать с помощью клавиш-курсоров желаемый элемент контура.
5.
Ввести параметры в экранную форму или удалить элемент и вы-
брать новый элемент.
6.
Нажать программную клавишу "Применить".
Необходимый элемент вставляется в контур или изменяется.
Принцип действий для удаления элемента контура
1.
Открыть выполняемую программу обработки детали или
программу ShopTurn.
2.
Поместить курсор на элемент контура, который необходимо уда-
лить.
3.
Нажать программную клавишу "Удалить элемент".
4.
Нажать программную клавишу "Удалить".
11.6.6
Вызов контура (CYCLE62) - только для программы кода G
Функция
Через вводные данные создается ссылка на выбранный контур.
Имеется четыре возможности выбора вызова контура:
1. Имя контура
Контур находится в вызывающей главной программе.
2. Метки
Контур находится в вызывающей главной программе и ограничивается введенными
метками.
3. Подпрограмма
Контур стоит в подпрограмме в той же детали.
4. Метки в подпрограмме
Контур находится в подпрограмме и ограничивается введенными метками.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
621
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программные клавиши "Фрезерование" и "Фрезерование
контура".
3.
Нажать программные клавиши "Контур" и "Вызов контура".
Открывается окно ввода "Вызов контура".
4.
Спараметрировать выбор контура.
Параметр
Описание
Единица
Выбор контура
• Имя контура
• Метки
• Подпрограмма
• Метки в подпрограмме
Имя контура
CON: Имя контура
Метки
• LAB1: Метка 1
• LAB2: Метка 2
Подпрограмма
PRG: Подпрограмма
Метки в подпрограм-
• PRG: Подпрограмма
ме
• LAB1: Метка 1
• LAB2: Метка 2
Примечание
EXTCALL / EES
При вызове программы обработки детали через EXTCALL без EES вызов контура может
происходить только через „Имя контура " или „Метки". Это проверяется в цикле. Т. е.
вызовы контура через „Подпрограмму" или „Метки в подпрограмме" возможны только с
активным EES.
Токарная обработка
622
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
11.6.7
Фрезерование траектории (CYCLE72)
Функция
С помощью функции "Фрезерование траектории" можно осуществлять фрезерование
вдоль любого запрограммированного контура. Функция работает с коррекцией радиуса
фрезы. Обработку можно выполнить в любом направлении, т. е. в
запрограммированном направлении контура или против запрограммированного
направления контура.
Для обработки в противоположном направлении контуры могут состоять макс. из 170
элементов (вкл. фаски/радиусы). Особенности (кроме значений подачи) свободного
ввода кода G при фрезеровании траектории против направления контура не
учитываются.
Примечание
Активирование G40
Рекомендуется активировать G40 перед вызовом цикла.
Зажим шпинделя
Для ShopTurn функцию "Зажим шпинделя" может установить изготовитель станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
Включить демпфирующий тормоз
Для ShopTurn функцию "Демпфирующий тормоз" может установить изготовителем
станка.
Изготовитель станка
Следовать указаниям изготовителя станка.
См. также
Зажим шпинделя (Страница 321)
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
623
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Программирование любых контуров
Обработка любых открытых или замкнутых контуров обычно программируется
следующим образом:
1. Ввод контура
Контур последовательно составляется из различных элементов контура.
Определить контур в подпрограмме или в программе обработки, например, после
конца программы (M02 или M30).
2. Вызов контура (CYCLE62)
Выбрать обрабатываемый контур.
3. Фрезерование траектории (черновая обработка)
Контур обрабатывается с учетом различных стратегий подвода и отвода.
4. Фрезерование траектории (чистовая обработка)
Если при черновой обработке был запрограммирован чистовой припуск, то контур
обрабатывается повторно.
5. Фрезерование траектории (снятие фаски)
Если предусмотрен перелом кромки, то снять фаску детали специальным
инструментом.
Фрезерование траектории слева или справа от контура
Запрограммированный контур может обрабатываться с помощью коррекции радиуса
фрезы справа или слева. При этом оператор может выбирать различные режимы и
стратегии подвода и отвода.
Примечание
Концевая фреза действует при снятии фаски как центровое сверло с углом при вершине
90°.
Режим подвода/отвода
Подвод к контуру или отвод от контура может осуществляться по четверти круга, по
полукругу или по прямой.
• При четверти круга или полукруге необходимо указать радиус траектории центра
фрезы.
• У прямых необходимо указать расстояние от внешней кромки фрезы до стартовой
или конечной точки контура.
Возможно и смешанное программирование, например, подвод по четверти круга, отвод
по полукругу.
Токарная обработка
624
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
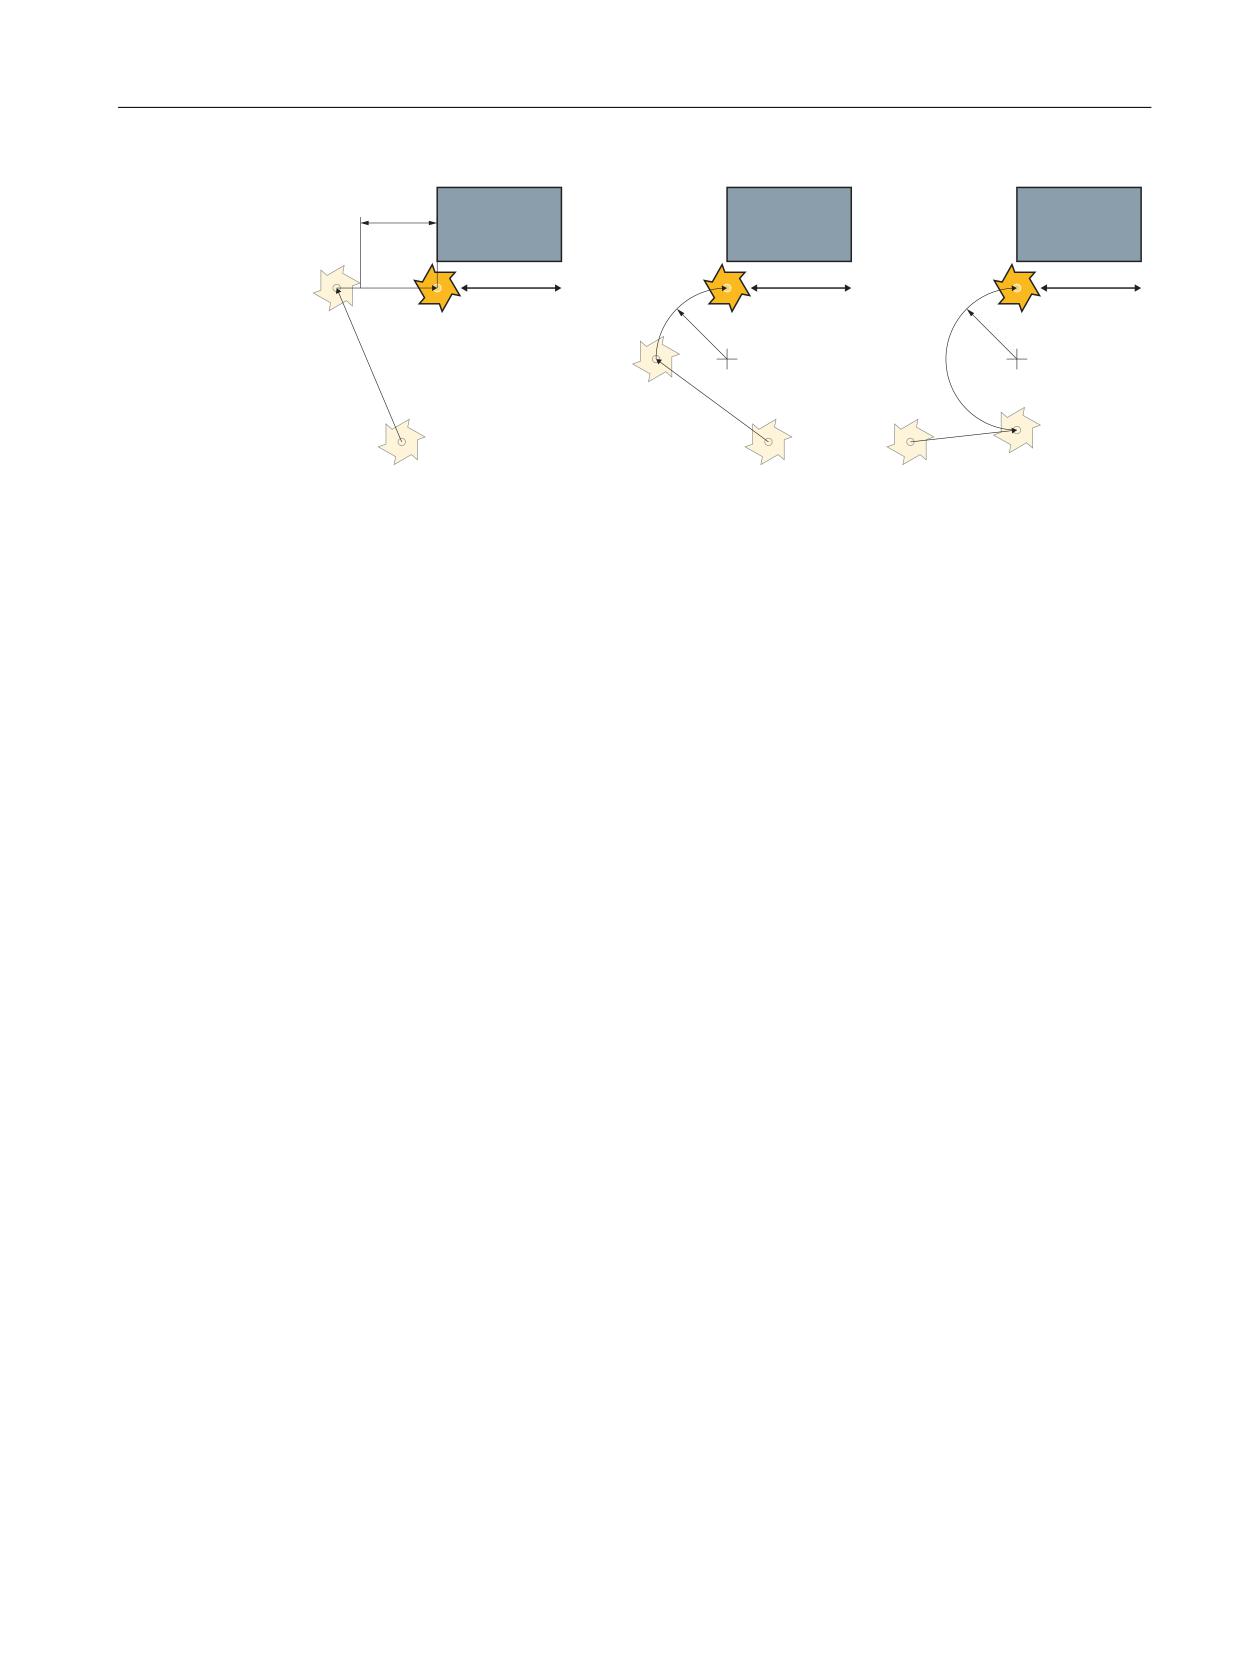
Программирование технологических функций (циклы)
11.6 Фрезерование контура
/
/
5 5
5 5
L1
Длина подвода
L2
Длина отвода
R1
Радиус подвода
R2
Радиус отвода
Рисунок 11-18
Подвод и отвод контура по прямой, по четверти круга и по полукругу
Стратегия подвода/отвода
Можно выбирать между плоскостными и пространственными подводами/отводами:
• Плоскостной подвод:
Подвод сначала осуществляется на глубину и после в плоскости обработки.
• Пространственный подвод:
Выполняется одновременный подвод на глубину и в плоскости обработки.
• Отвод осуществляется в обратной последовательности.
Возможно смешанное программирование, например, подвод в плоскости обработки
и пространственный отвод.
Фрезерование траектории на центральной траектории
Запрограммированный контур может обрабатываться и на центральной траектории,
если коррекции радиуса была отключена. При этом возможен подвод и отвод по прямой
или вертикали. Вертикальный подвод/отвод может использоваться, например, для
замкнутых контуров.
Режим обработки
При фрезеровании траектории можно выбирать режим обработки (черновая/чистовая
обработка, снятие фаски). Если сначала необходима черновая, а потом чистовая
обработка, то цикл обработки должен быть вызван два раза (1-ый кадр = черновая
обработка, 2-ой кадр = чистовая обработка). Запрограммированные параметры при
втором вызове сохраняются.
Кроме этого можно определить, будет ли обработка контура осуществляться с
коррекцией радиуса фрезы или будет движение на центральной траектории.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
625
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Коррекция стенки паза
Если фрезеруется контур на боковой поверхности (поверхность обработки "боковая
поверхность/боковая поверхность С"), то можно работать с или без коррекции стенки
паза.
• коррекция стенки паза выключена
ShopTurn создает пазы с параллельными стенками, если диаметр инструмента равен
ширине паза. Если ширина паза больше диаметра инструмента, то параллельные
стенки паза не получаются.
• Коррекция стенки паза включена
ShopTurn создает пазы с параллельными стенками, даже если ширина паза больше
диаметра инструмента. Если необходимо работать с коррекцией стенки паза, то надо
программировать не контур паза, а мнимую центральную траекторию вставленной в
паз оси, при этом ось должна двигаться вдоль каждой стенки. Ширина паза
определяется параметром D.
Примечание
Если необходимо работать с коррекцией стенки паза, то надо программировать как
траекторию от начальной до конечной точки, так и траекторию от конечной до
начальной точки.
Принцип действий
1.
Выполняемая программа обработки детали или программы
ShopTurn создана и Вы находитесь в редакторе.
2.
Нажать программную клавишу "Фрезерование".
3.
Нажать программную клавишу "Фрезерование контура" и "Фрезе-
рование траектории".
Открывается окно ввода "Фрезерование траектории".
Параметры программы в G-кодах
Параметры программы ShopTurn
PL
Плоскость обработки
T
Имя инструмента
RP
Плоскость отвода
мм
D
Номер режущей кромки
SC
Безопасное расстояние
мм
F
Подача
мм/мин
мм/зуб
F
Подача
*
S / V
Частота вращения шпинделя
об/мин
или постоянная скорость реза-
м/мин
ния
Токарная обработка
626
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
Поверхность
• Торец C
обработки
• Торец Y
(только для
• Боковая поверхность C
ShopTurn)
• Боковая поверхность Y
Положение
• спереди (торец)
• сзади (торец)
• снаружи (боковая поверхность)
(только для
• внутри (боковая поверхность)
ShopTurn)
Зажать/освободить шпиндель (только для "торца Y / боковой поверхности Y")
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Включить/отпустить демпфирующий тормоз (только для торца С / боковой поверх-
ности С)
Функция должна быть установлена изготовителем станка.
(только для
ShopTurn)
Обработка
•
∇ (черновая обработка)
•
∇∇∇ (чистовая обработка)
• Снятие фаски
Направление об-
Обработка в запрограммированном направлении контура
работки
• Вперед:
обработка осуществляется в запрограммированном направления контура
• Назад:
обработка осуществляется против запрограммированного направления конту-
ра
Коррекция ра-
• слева (обработка слева от контура)
диуса
• справа (обработка справа от контура)
• выкл
Запрограммированный контур может обрабатываться и на центральной траекто-
рии. При этом возможен подвод и отвод по прямой или вертикали. Вертикальный
подвод/отвод может использоваться, к примеру, для замкнутых контуров.
Токарная обработка
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4
627
Программирование технологических функций (циклы)
11.6 Фрезерование контура
Параметр
Описание
Единица
Коррекция стен-
Коррекция стенки паза вкл. или выкл. (только для поверхности обработки "Боковая
ки паза
поверхность C")
(только
ShopTurn)
D
Сдвиг к запрограммированной траектории
- (только при включенной коррекции стенки паза)
CP
Угол позиционирования для области обработки
Градус
- (только для ShopTurn поверхность обработки "Торец Y")
Угол CP не влияет на позицию обработки относительно обрабатываемой детали. Он
служит только для такого позиционирования обрабатываемой детали с круговой
осью C, которое позволяет выполнять обработку на станке.
C0
Угол позиционирования для поверхности обработки
Градус
- (только для ShopTurn поверхность обработки "Боковая поверхность Y")
Z0
Опорная точка Z
мм
Z1
Конечная глубина (абс.) или конечная глубина относительно Z0 или X0 (инкр.)
мм
DZ
Макс. подача на глубину - (только для обработки ∇ и ∇∇∇)
мм
UZ
Чистовой припуск для глубины (только для обработки ∇)
мм
UXY
Чистовой припуск для плоскости
мм
Подвод
Режим подвода "Плоскость"
• Четверть круга:
часть спирали (только при фрезеровании траектории слева и справа от контура)
• Полукруг:
часть спирали (только при фрезеровании траектории слева и справа от контура)
• Прямая:
наклонная в пространстве
• Вертикально:
вертикально к траектории (только при фрезеровании траектории на централь-
ной траектории)
Стратегия подво-
• каждой осью - (только при подводе "Четверть круга, полукруг или прямая")
да
• пространственная - (только при подводе "Четверть круга, полукруг или прямая")
R1
Радиус подвода - (только при подводе "Четверть круга или полукруг")
мм
L1
Длина подвода - (только для подвода "Прямая")
мм
FZ
Подача на глубину
*
(только для G-ко-
да)
FZ
Подача на глубину
мм/мин
(только для
мм/зуб
ShopTurn)
Токарная обработка
628
Руководство по эксплуатации, 07/2021, 6FC5398-8CP40-6PA4