содержание .. 2 3 4 5 ..
SINUMERIK 840D sl/828D. Измерительные циклы. Руководство по программированию ЧПУ (2021 год) - часть 4
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
YMS
Установка заданного значения для средней точки Y
мм
α0
Угол измерения 5)
градус
α1
Угловое приращение 6)
градус
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер при коррекции на инструмент
-
мер
• Да
• Нет
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
5)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
6)
Знак перед значением углового приращения указывает направление позиционирования этого угла.
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу “Отверстие”.
3. Нажать программную клавишу "Внутренний круговой сегмент".
Открывается окно ввода "Измерение: внутренний круговой сег-
мент".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
211
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
(только при измерении без реверса шпинделя)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Внутренний круговой сегмент" предоставляет следующие
результирующие параметры:
Таблица 4-22 Результирующие параметры "Внутренний круговой сегмент"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, диаметр отверстия
мм
_OVR [1]
Заданное значение, центр в 1-й оси плоскости
мм
_OVR [2]
Заданное значение, центр во 2-й оси плоскости
мм
_OVR [4]
Фактическое значение, диаметр отверстия
мм
_OVR [5]
Фактическое значение, центр в 1-й оси плоскости
мм
_OVR [6]
Фактическое значение, центр во 2-й оси плоскости
мм
_OVR [16]
Разница, диаметр отверстия
мм
_OVR [17]
Разница, центр в 1-й оси плоскости
мм
_OVR [18]
Разница, центр во 2-й оси плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
212
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.16
Цапфа - прямоугольная цапфа (CYCLE977)
Функция
С помощью этого варианта измерения можно измерить прямоугольную цапфу на
детали. Измеряются ширина и длина цапфы, а также определяется центр цапфы.
Измерения всегда выполняются параллельно гео-осям активной плоскости. Измерения
на повернутой вокруг оси подачи прямоугольной цапфе также возможны. Для этого
ввести в парам. оси угол согласно реальному положению цапфы. Снятие размеров на
сторонах цапфы всегда выполняется под прямым углом к ним.
Вокруг цапфы можно определить зону защиты.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Последовательно выполняется два полных
измерения прямоугольной цапфы, один раз с позицией шпинделя 180 градусов и один
раз с 0 градусов. Особенности такого измерения позволяют использовать
некалиброванный разнонаправленный измерительный щуп. Но правильный радиус
инструмента щупа должен быть однократно определен с помощью калибровки щупа.
Типы измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным
условием является наличие позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка детали относится к центру
прямоугольной цапфы.
• Коррекция на инструмент,
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
Принцип измерения
Измеряется по 2 противоположные точки в обеих гео-осях плоскости. Измерения
начинаются в положительном направлении 1-й гео-оси. Из 4 измеренных фактических
позиций сторон цапфы с учетом значений калибровки вычисляются ширина и длина
цапфы. Согласно выбранному исправляемому смещению нулевой точки положение
центра цапфы определяется как нулевая точка детали. Разности измерений длин сторон
служат базовой величиной коррекции инструмента. Положение нулевой точки цапфы
служит основой коррекции нулевой точки.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
213
Варианты измерения
4.3 Измерение детали (фрезерование)
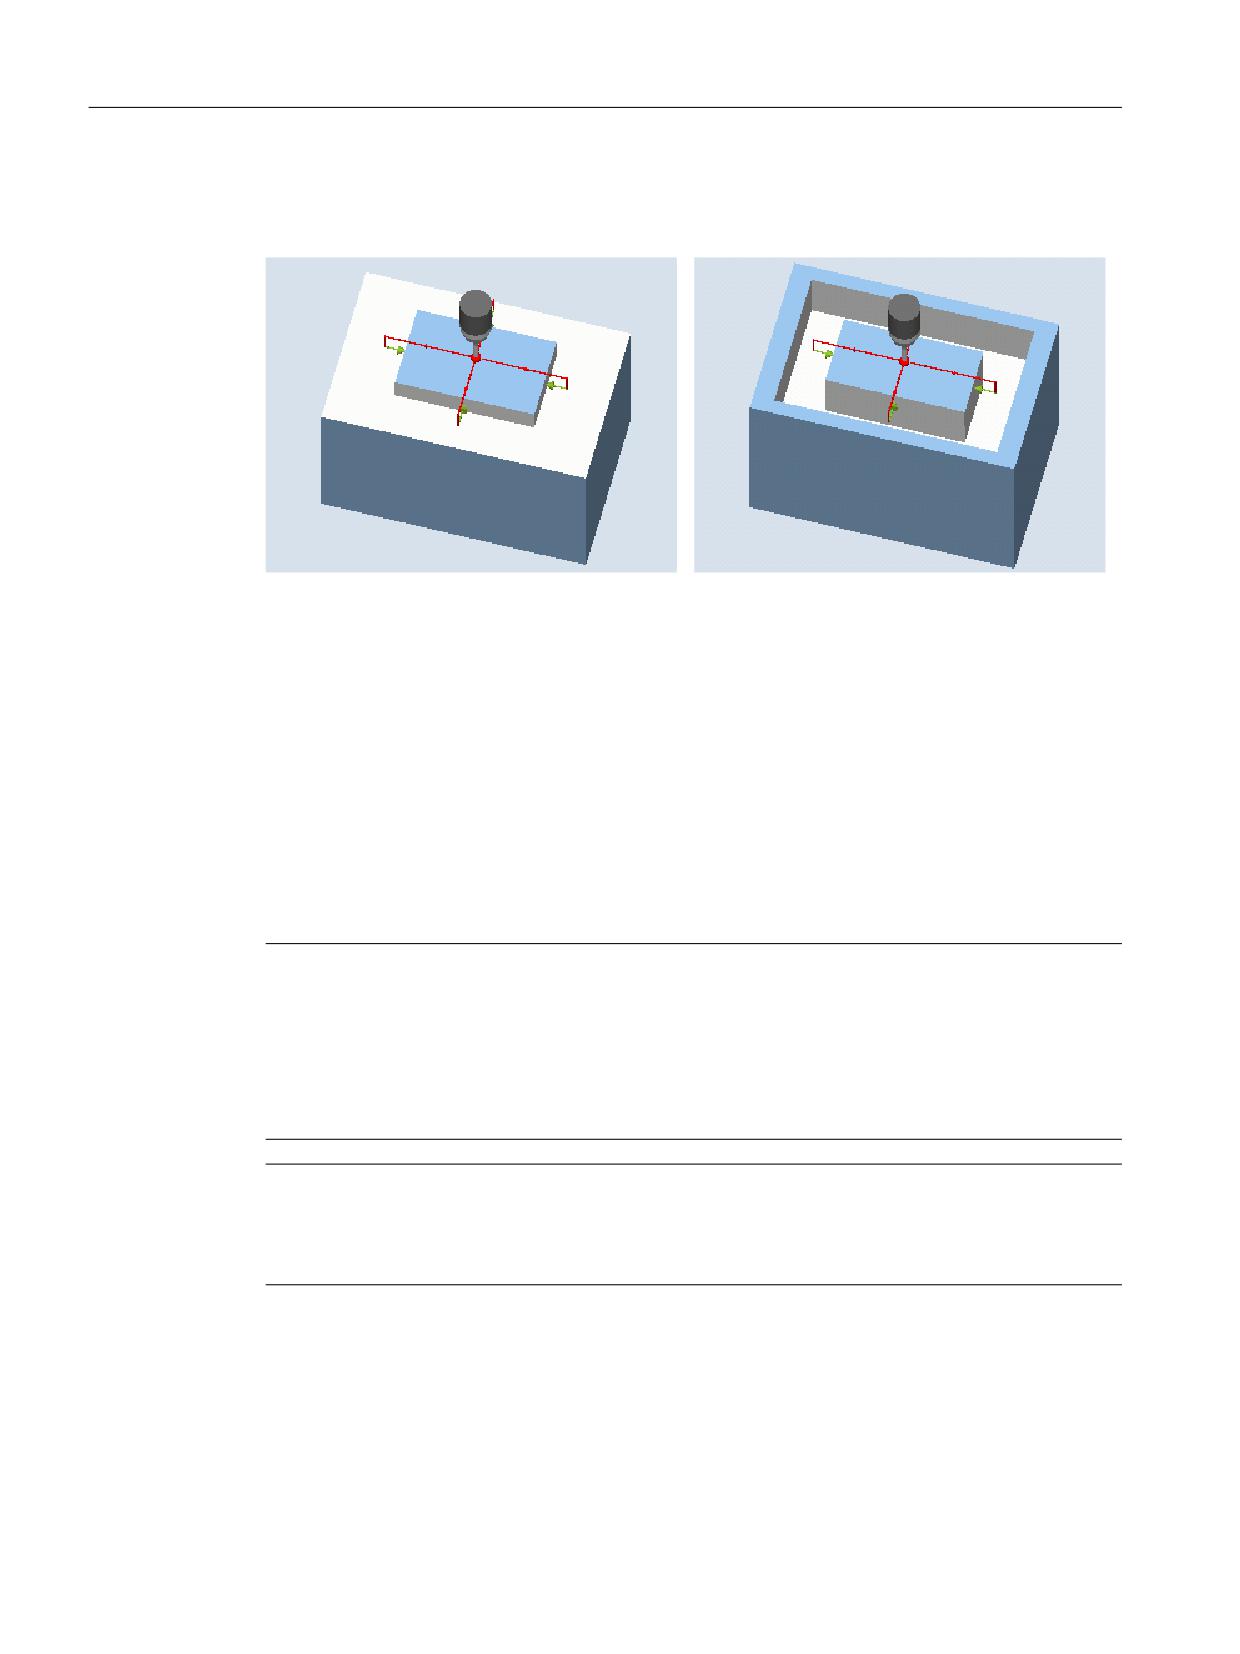
Выбрав "ДА" для "Центр заданных значений", в установках заданных значений можно
определить положение центра прямоугольной цапфы в качестве нулевой точки детали.
Измерение: прямоугольная цапфа
Измерение: прямоугольная цапфа с зоной
(CYCLE977)
защиты (CYCLE977)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- Звездообразный щуп (тип 714)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительных щупов типа 712 и типа 714 необходим шпиндель
с возможностью SPOS.
Исходная позиция перед измерением
Позиционировать измерительный щуп над прямоугольной цапфой на заданную
позицию центра. Эта позиция подвода над цапфой является одновременно исходной
позицией и заданным значением для получаемых коррекций.
Измерительные циклы
214
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Необходимое условие - возможность достижения желаемой высоты измерения на
прямоугольной цапфе с введенным путем подачи, начиная с высоты исходной позиции.
Зона защиты не влияет на исходную позицию.
Примечание
Если длина измерения DFA выбрана такой большой, что зона защиты была бы нарушена,
то расстояние автоматически уменьшается в цикле. Но достаточное пространство для
шарика измерительного щупа все же необходимо сохранить.
Позиция после завершения измерительного цикла
Конечная позиция измерительного цикла шарика измерительного щупа расположена по
центру над цапфой на высоте исходной позиции измерительного цикла.
Примечание
Ширина разброса начальной точки цикла относительно центра цапфы должна
находиться в рамках значения длины измерения DFA, в противном случае есть опасность
столкновений, или измерение не может быть выполнено!
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Цапфа".
3. Нажать программную клавишу "Прямоугольная цапфа"
Открывается окно ввода "Измерение: прямоугольная цапфа".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
215
Варианты измерения
4.3 Измерение детали (фрезерование)
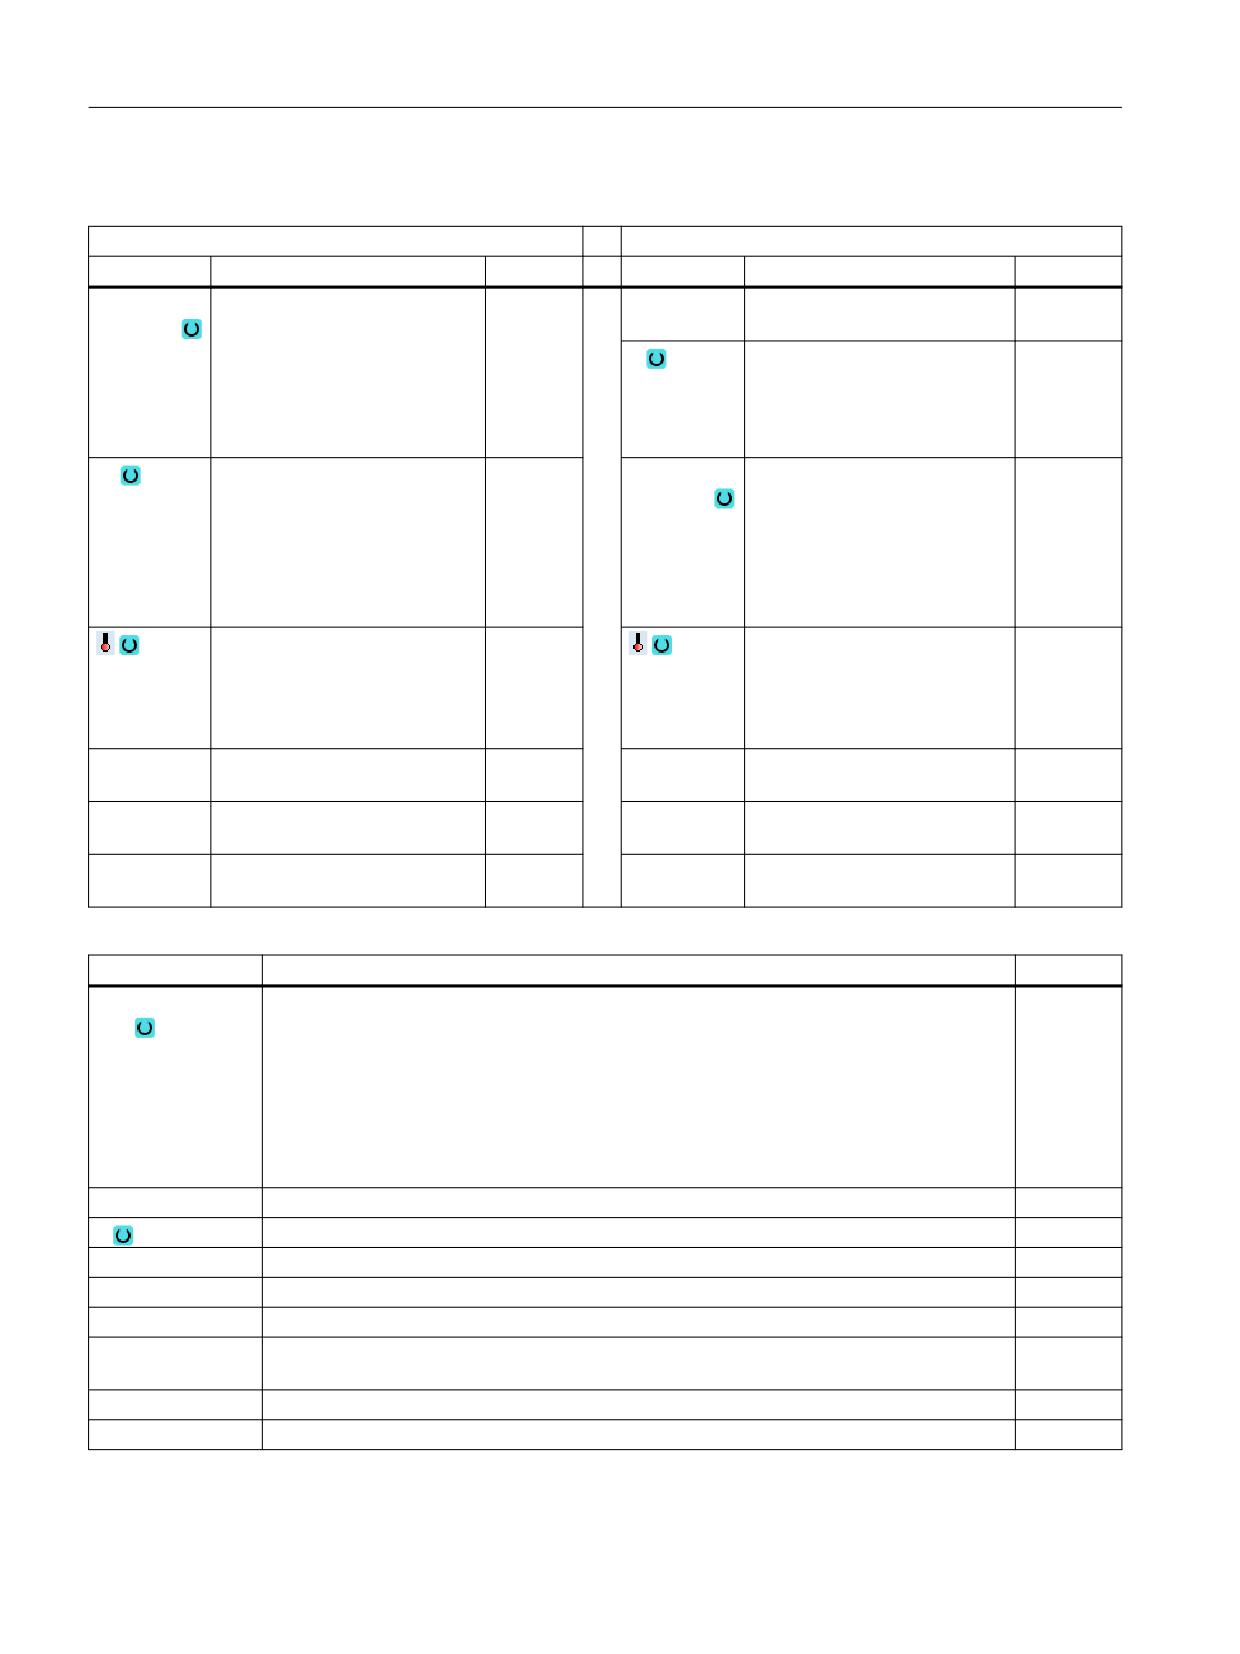
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
Метод из-
• Стандартный метод изме-
-
T
Название измерительного
-
мерения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мерения
рения
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
40), возможен ввод перемен-
ной3)
ной3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 4)
• Коррекция на инструмент (сохранение измеренного значения в данные инстру-
мента)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
W
Заданное значение, ширина цапфы
мм
L
Заданное значение, длина цапфы
мм
XM, YM
Установка заданного значения для средней точки прямоугольной цапфы (только
мм
если "Средняя точка заданного значения" - "Да")
α0
Угол измерения 5)
градус
DZ
Путь подачи на высоте измерения (при G17)
мм
Измерительные циклы
216
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
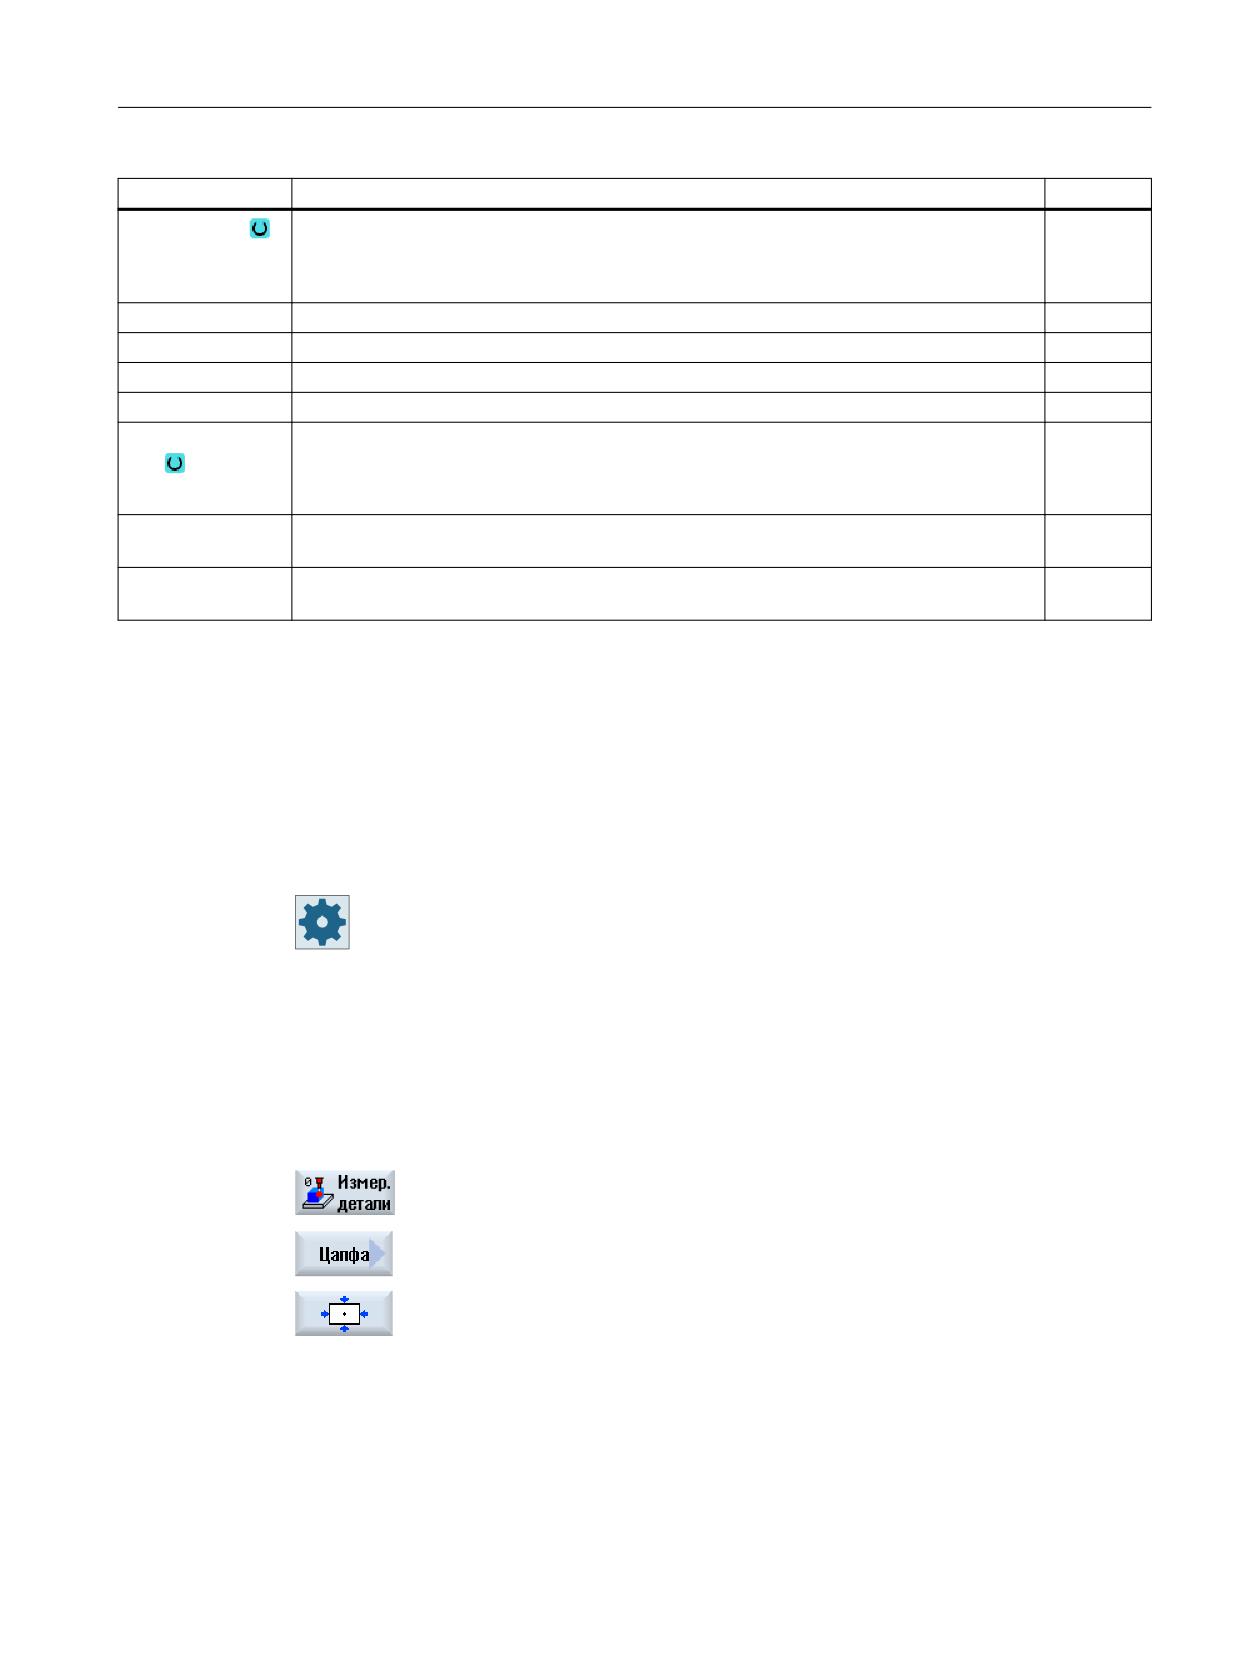
Параметр
Описание
Единица
Зона защиты
Использовать зону защиты
-
• Да
• Нет
WS
Ширина зоны защиты (только для зона защиты "Да")
мм
LS
Длина зоны защиты (только для зона защиты "Да")
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер при коррекции на инструмент
-
мер
• Да
• Нет
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
5)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Цапфа".
3. Нажать программную клавишу "Прямоугольная цапфа"
Открывается окно ввода "Измерение: прямоугольная цапфа".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
217
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод
-
переменной1)
(только при измерении без реверса шпинделя)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
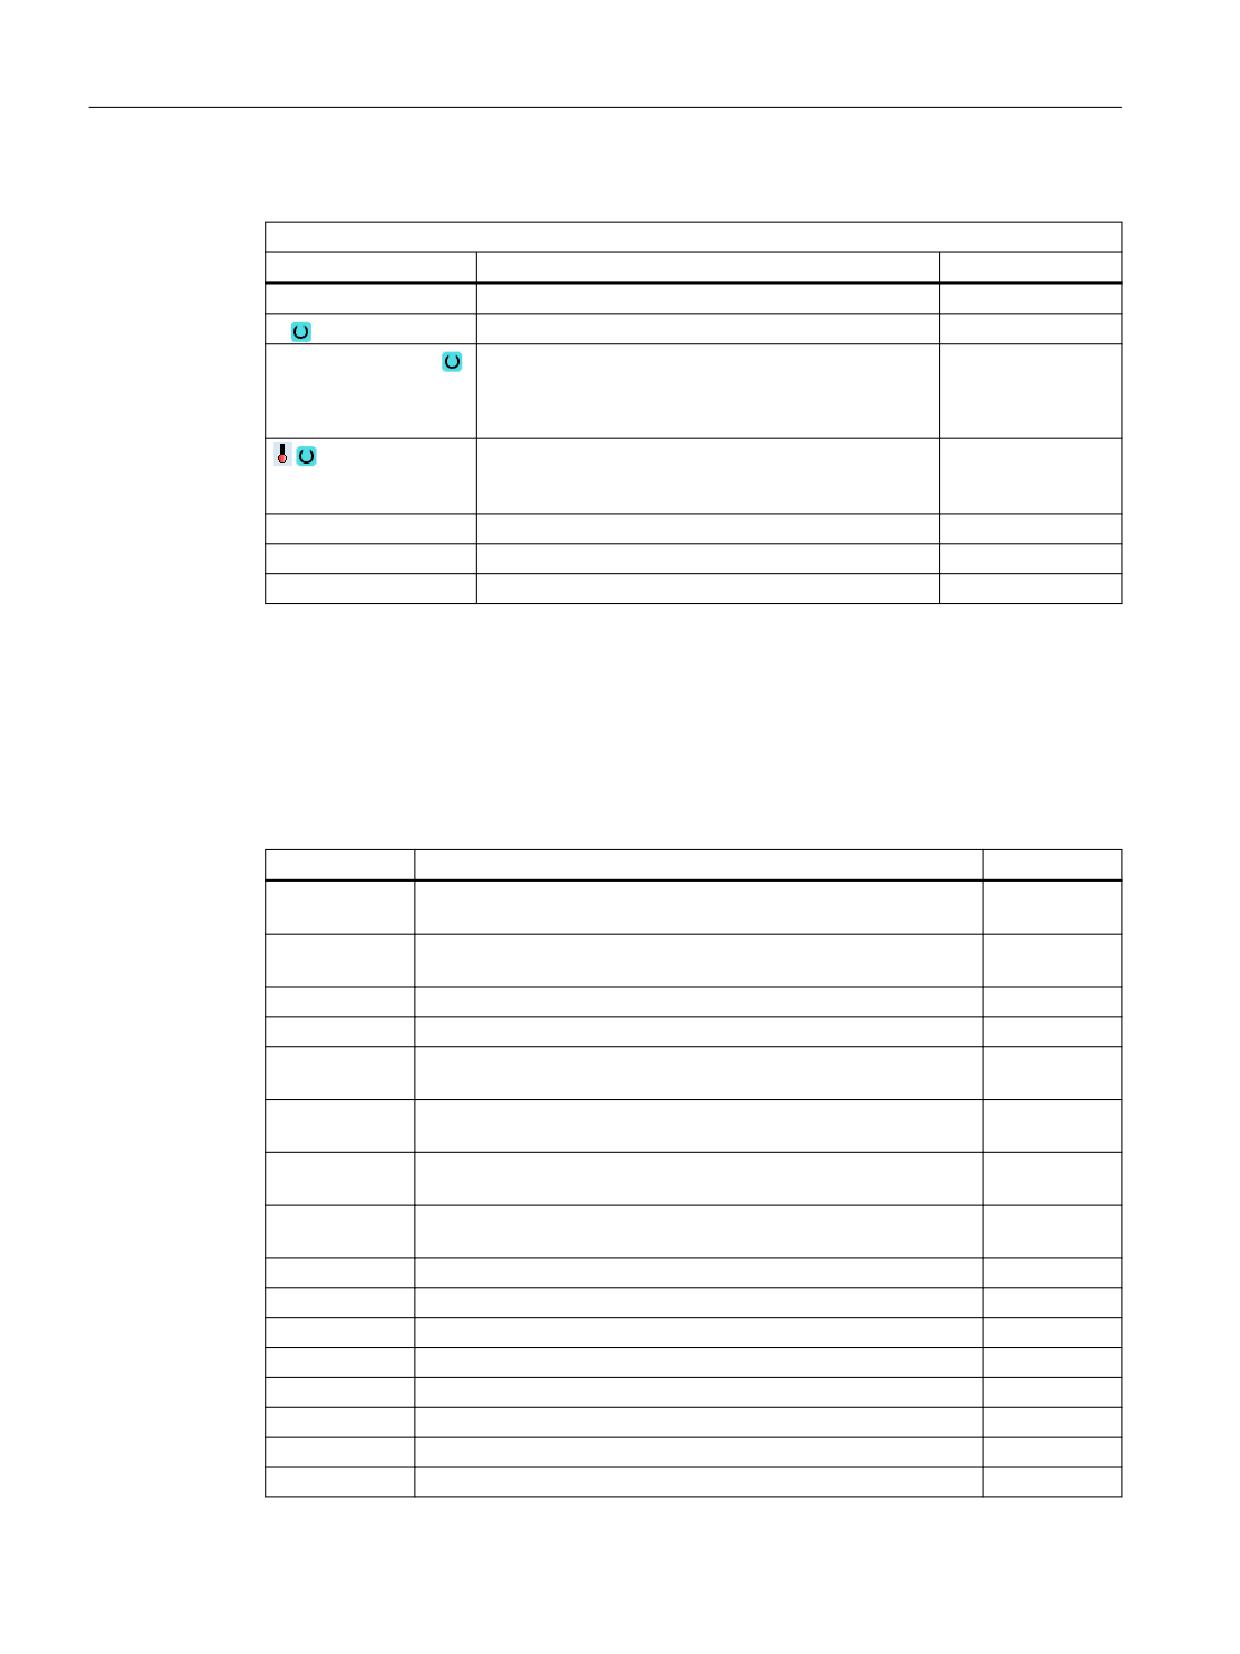
Список результирующих параметров
Вариант измерения "Прямоугольная цапфа" предоставляет следующие результирующие
параметры:
Таблица 4-23 Результирующие параметры "Прямоугольная цапфа"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, длина прямоугольника (в 1-й оси плоско-
мм
сти)
_OVR [1]
Заданное значение, длина прямоугольника (в 2-й оси плоско-
мм
сти)
_OVR [2]
Заданное значение, центр прямоугольника, 1-я ось плоскости
мм
_OVR [3]
Заданное значение, центр прямоугольника, 2-я ось плоскости
мм
_OVR [4]
Фактическое значение, длина прямоугольника (в 1-й оси пло-
мм
скости)
_OVR [5]
Фактическое значение, длина прямоугольника (в 2-й оси пло-
мм
скости)
_OVR [6]
Фактическое значение, центр прямоугольника, 1-я ось плоско-
мм
сти
_OVR [7]
Фактическое значение, центр прямоугольника, 2-я ось плоско-
мм
сти
_OVR [16]
Разница, длина прямоугольника (в 1-й оси плоскости)
мм
_OVR [17]
Разница, длина прямоугольника (в 2-й оси плоскости)
мм
_OVR [18]
Разница, центр прямоугольника, 1-я ось плоскости
мм
_OVR [19]
Разница, центр прямоугольника, 2-я ось плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
Измерительные циклы
218
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
4.3.17
Цапфа - 1 круговая цапфа (CYCLE977)
Функция
С помощью этого варианта измерения можно измерить круговую цапфу на детали.
Измеряется диаметр цапфы и определяется центр цапфы. Измерения всегда
выполняются параллельно гео-осям активной плоскости.
С помощью начального угла точки замера вокруг оси подачи как центра вращения могут
быть сдвинуты на периферии цапфы.
Вокруг цапфы можно определить зону защиты.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Последовательно выполняется два полных
измерения цапфы, один раз с позицией шпинделя 180 градусов и один раз с 0 градусов.
Особенности такого измерения позволяют использовать некалиброванный
разнонаправленный измерительный щуп. Но правильный радиус инструмента щупа
должен быть однократно определен с помощью калибровки щупа. Типы измерительных
щупов 712, 713 и 714 для этого не подходят. Обязательным условием является наличие
позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка относится к центру цапфы.
• Коррекция инструмента
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
Принцип измерения
Измеряется по 2 противоположные точки в обеих гео-осях плоскости. Из этих 4
измеренных фактических позиций с учетом значений калибровки вычисляются диаметр
и центр цапфы. Из точек измерения 1-ой гео-оси плоскости вычисляется центр этой оси
и щуп позиционируется на этот центр.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
219
Варианты измерения
4.3 Измерение детали (фрезерование)
Исходя из этого центра выполняется измерение точек во 2-й гео-оси, из чего
определяется фактический диаметр цапфы. Измерения начинаются в положительном
направлении 1-й гео-оси. Измерительная разница диаметра цапфы служит для
коррекции на инструмент, а положение нулевой точки цапфы как основа коррекции
нулевой точки.
Выбрав "ДА" для "Центр заданных значений", в установках заданных значений можно
определить положение центра цапфы в качестве нулевой точки детали.
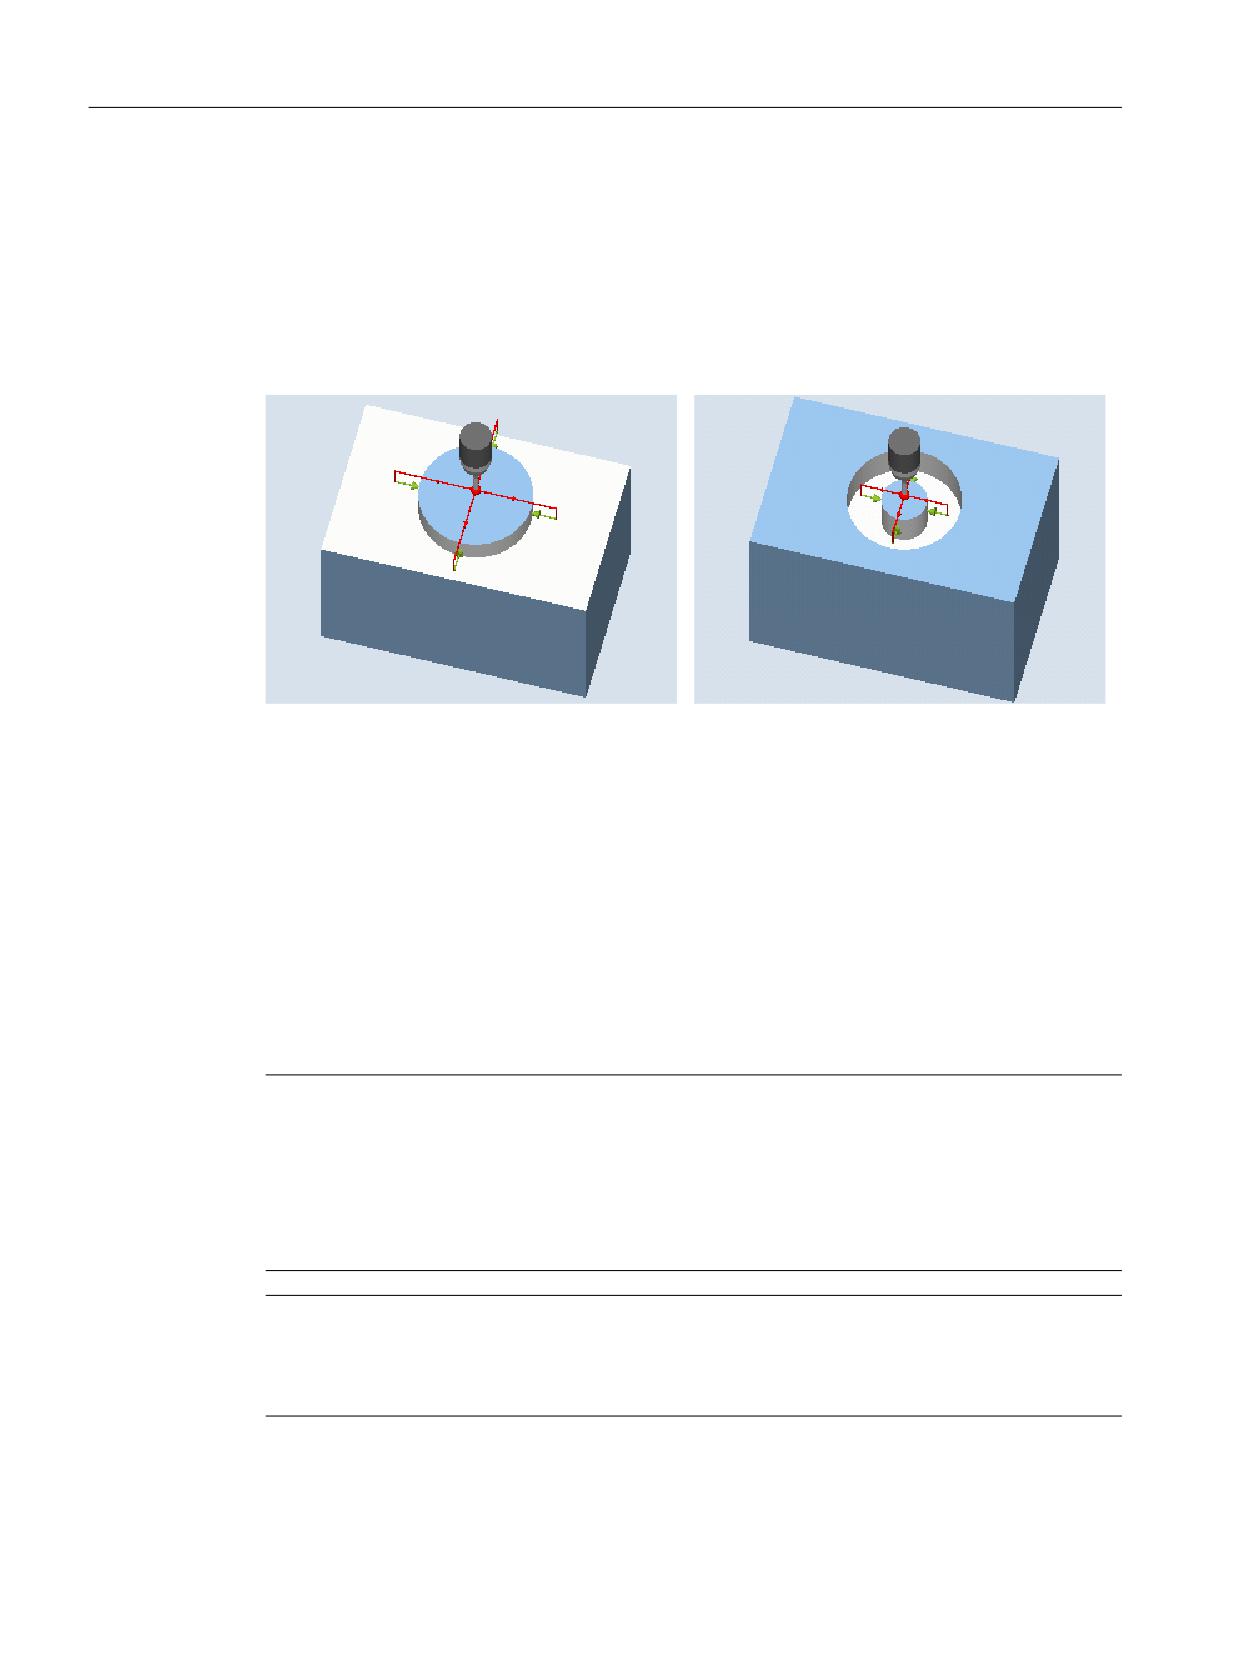
Измерение: круговая цапфа (CYCLE977)
Измерение: круговая цапфа с зоной защи-
ты (CYCLE977)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- Звездообразный щуп (тип 714)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительных щупов типа 712 и типа 714 необходим шпиндель
с возможностью SPOS.
Измерительные циклы
220
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Исходная позиция перед измерением
Позиционировать измерительный щуп над круговой цапфой на заданную позицию
центра. Эта позиция подвода над цапфой является одновременно исходной позицией и
заданным значением для определяемых коррекций.
Необходимое условие - возможность достижения желаемой высоты измерения на
цапфе с введенным путем подачи, начиная с высоты исходной позиции.
Зона защиты не влияет на исходную позицию.
Примечание
Если выбранная длина измерения DFA настолько большая, что возможно нарушение
зоны защиты, расстояние в цикле автоматически уменьшается. Но достаточное
пространство для шарика измерительного щупа все же необходимо сохранить.
Позиция после завершения измерительного цикла
Конечная позиция измерительного цикла шарика измерительного щупа расположена по
центру над цапфой на высоте исходной позиции измерительного цикла.
Примечание
Ширина разброса начальной точки измерительных циклов относительно центра цапфы
должна не выходить за рамки значения длины измерения DFA, иначе существует
опасность столкновений или измерение не может быть выполнено!
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Цапфа".
3. Нажать программную клавишу "1 круговая цапфа".
Открывается окно ввода "Измерение: 1 круговая цапфа".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
221
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
Метод из-
• Стандартный метод изме-
-
T
Название измерительного
-
мерения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мерения
рения
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод пере-
40), возможен ввод перемен-
менной3)
ной3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 4)
• Коррекция на инструмент (сохранение измеренного значения в данные инструмен-
та)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
∅
Заданное значение, диаметр цапфы
мм
XM, YM
Установка заданного значения для средней точки цапфы (только если "Средняя точка
мм
заданного значения" - "Да")
α0
Угол измерения 5)
градус
DZ
Путь подачи на высоте измерения (при G17)
мм
Зона защи-
Использовать зону защиты
-
ты
• Да
• Нет
∅S
Диаметр зоны защиты (только для зона защиты "Да")
мм
Измерительные циклы
222
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер при коррекции на инструмент
-
мер
• Да
• Нет
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
5)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Фрезерование на токарном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Цапфа".
3. Нажать программную клавишу "1 круговая цапфа".
Открывается окно ввода "Измерение: 1 круговая цапфа".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
223

Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
(только при измерении без реверса шпинделя)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "1 круговая цапфа" предоставляет следующие результирующие
параметры:
Таблица 4-24 Результирующие параметры "1 круговая цапфа"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, диаметр круговой цапфы
мм
_OVR [1]
Заданное значение, центр, круговая цапфа в 1-й оси плоскости
мм
_OVR [2]
Заданное значение, центр, круговая цапфа во 2-й оси плоско-
мм
сти
_OVR [4]
Фактическое значение, диаметр круговой цапфы
мм
_OVR [5]
Фактическое значение, центр, круговая цапфа в 1-й оси пло-
мм
скости
_OVR [6]
Фактическое значение, центр, круговая цапфа во 2-й оси пло-
мм
скости
_OVR [16]
Разница, диаметр круговой цапфы
мм
_OVR [17]
Разница, центр, круговая цапфа в 1-й оси плоскости
мм
_OVR [18]
Разница, центр, круговая цапфа во 2-й оси плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
224
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.18
Цапфа - внешний круговой сегмент (CYCLE979)
Функция
С помощью этого варианта измерения можно измерить круговой сегмент снаружи.
Определяются диаметр и центр кругового сегмента в плоскости. Выбор «Да» для
«Средней точки заданного значения» определяет положение средней точки кругового
сегмента в качестве нулевой точки детали путем установки заданного значения. С
помощью начального угла, относящегося к 1-й гео-оси плоскости, можно смещать точки
измерения на обводе кругового сегмента. Круговое расстояние между точками
измерения определяется через угловое приращение.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Особенности такого измерения позволяют
использовать некалиброванный разнонаправленный измерительный щуп. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка детали относится к центру кругового
сегмента.
• Коррекция инструмента
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
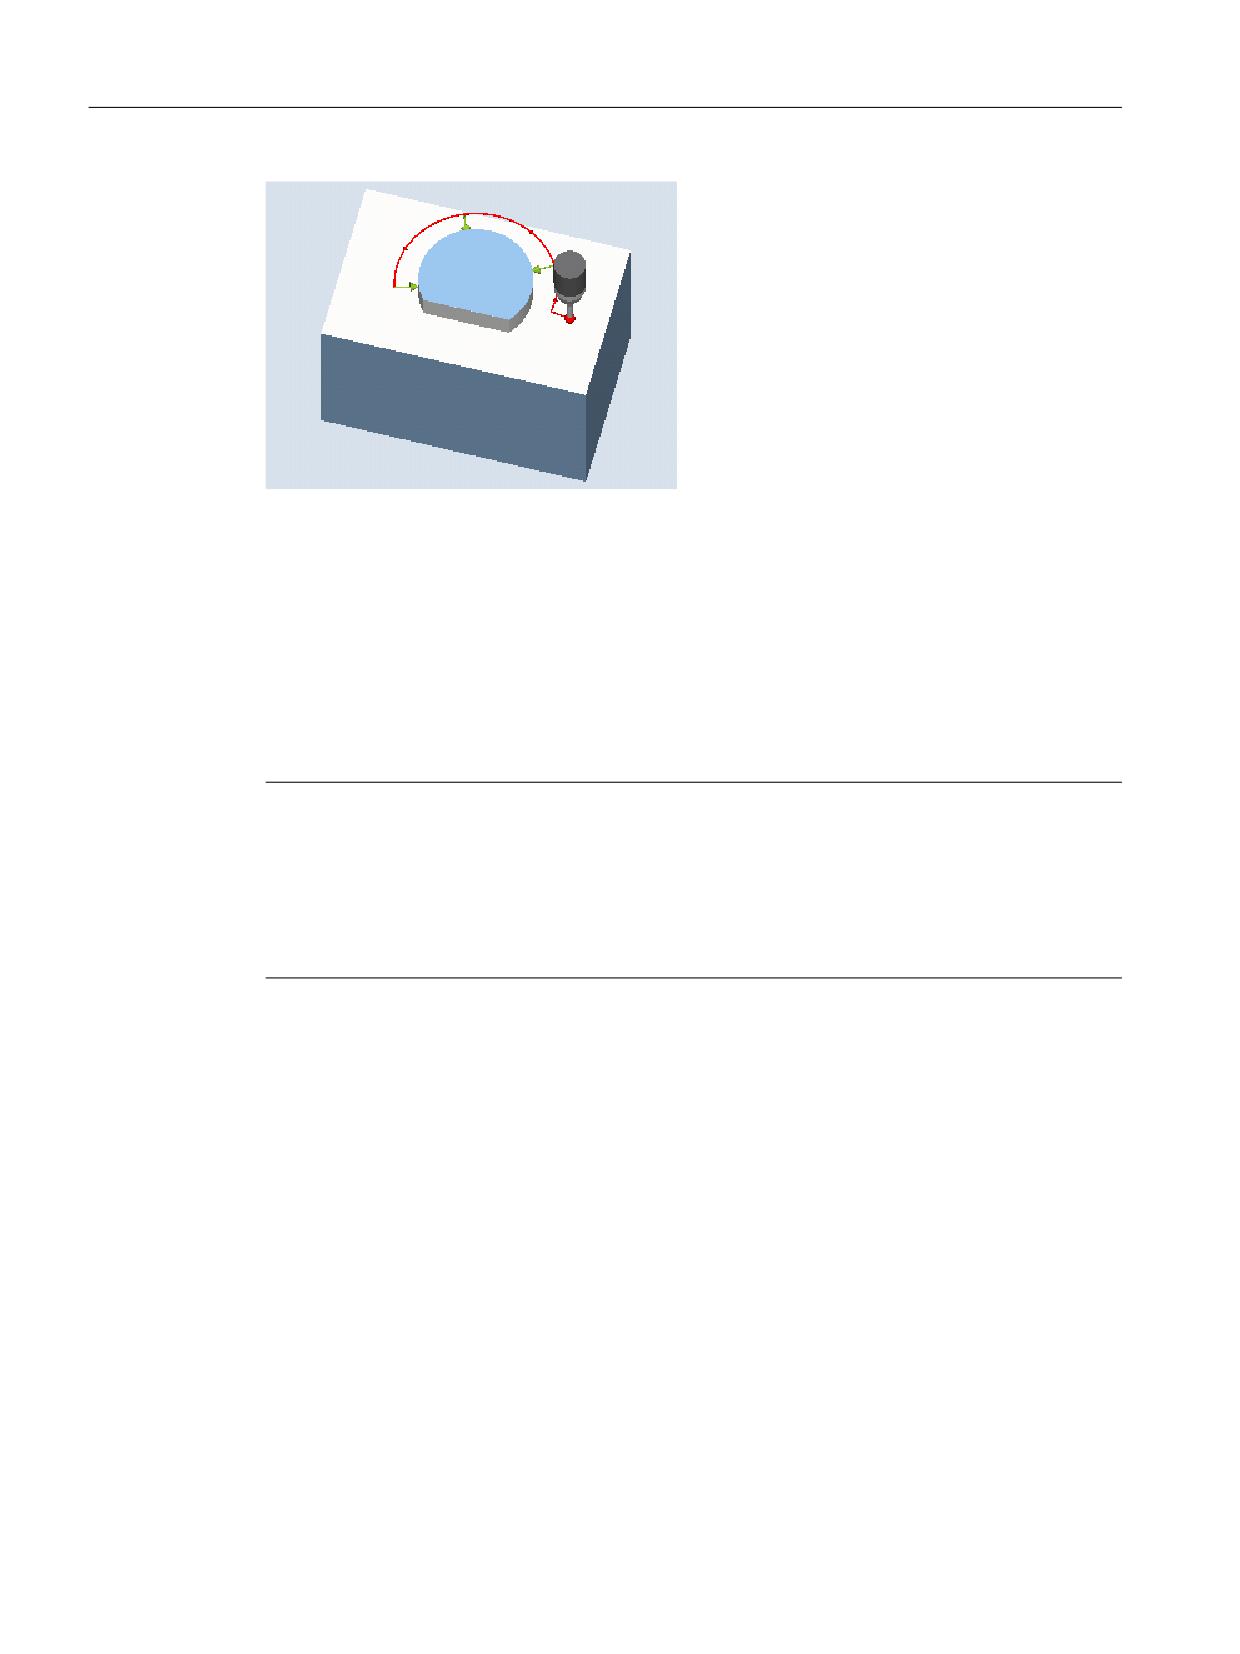
Принцип измерения
Круговой сегмент может быть измерен с 3 или 4 точками измерения. Подвод к
промежуточным позициям к точкам измерения выполняется не параллельно гео-осям
по круговой траектории. При этом расстояние от окружности шарика измерительного
щупа до отверстия соответствует длине измерения DFA. Направление круговой
траектории получается из знака углового приращения. Дина измерения от
промежуточных позиций к точкам измерения располагается радиально к периферии
отверстия.
Круговой сегмент, полученный из числа точек измерения и углового приращения, не
должен превышать 360 градусов. Измерительная разница диаметра сегмента служит для
коррекции инструмента и нулевая точка сегмента в качестве основы коррекции нулевой
точки.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
225
Варианты измерения
4.3 Измерение детали (фрезерование)
Рисунок 4-16
Измерение: внешний круговой сегмент (CYCLE977)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип710)
- Монощуп (тип 712)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Измерительные циклы
226
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
При измерении круговых сегментов < 90 градусов помнить, что по математическим
причинам отличные от круговой формы точки измерения оказывают особо большое
отрицательное воздействие на точность результатов (центр, диаметр)!
Поэтому измерение небольших круговых сегментов необходимо выполнять с особой
тщательностью. С помощью перечисленных ниже мер могут быть достигнуты хорошие
результаты.
Измеряемый круговой сегмент должен:
• не содержать остатков от обработки.
• обладать по возможности точной круговой формой, что обеспечивается технологией
производства!
• характеризоваться максимально низкой шероховатостью поверхности,
обеспечиваемой технологией производства!
• измеряться качественными измерительными щупами, т. е. форма шарика щупа
максимально равномерная и приближена к шарообразной.
• измеряться с 4 точками (установка через параметры).
• измеряться недавно калиброванным измерительным щупом
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительного щупа типа 712 необходим шпиндель с
возможностью SPOS.
Исходная позиция перед измерением
Позиционировать измерительный щуп в 3-й оси (ось инструмента) рабочей плоскости на
требуемую высоту измерения приблизительно на расстоянии измерения DFA перед
первой точкой измерения. При выборе данной предварительной позиции в осях
плоскости необходимо учитывать установки начального угла. Это обусловлено тем, что
первая и все остальные точки измерения смещены по круговой траектории на
начальный угол.
На примере начального угла 180° первая точка измерения расположена на
противоположной стороне измеряемой цапфы. Если для позиции подвода это не
учитывается, есть риск столкновения с измеряемым объектом.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
227
Варианты измерения
4.3 Измерение детали (фрезерование)
Позиция после завершения измерительного цикла
В конце процесса измерения окружность шарика измерительного щупа находится на
расстоянии длины измерения DFA радиально к последней точке измерения на высоте
измерения.
Примечание
Ширина разброса начальной точки измерительных циклов относительно центра
кругового сегмента должна не выходить за рамки значения длины измерения DFA, иначе
существует опасность столкновений или измерение не может быть выполнено!
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Цапфа".
3. Нажать программную клавишу "Внешний круговой сегмент".
Открывается окно ввода "Измерение: внешний круговой сег-
мент".
Измерительные циклы
228
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
Метод из-
• Стандартный метод изме-
-
T
Название измерительного
-
мерения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мерения
рения
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
40), возможен ввод перемен-
ной3)
ной3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 4)
• Коррекция на инструмент (сохранение измеренного значения в данные инстру-
мента)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
Количество то-
Измерение с:
-
чек измере-
•
3 точками
ния
•
4 точками
∅
Диаметр цапфы
мм
XM
Центр Х (при плоскости измерения G17)
мм
YM
Центр Y (при плоскости измерения G17)
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
229
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
XMS
Установка заданного значения для средней точки X
мм
YMS
Установка заданного значения для средней точки Y
мм
α0
Угол измерения 5)
градус
α1
Угловое приращение 6)
градус
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер при коррекции на инструмент
-
мер
• Да
• Нет
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
5)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
6)
Знак перед значением углового приращения указывает направление позиционирования этого угла.
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Цапфа".
3. Нажать программную клавишу "Внешний круговой сегмент".
Открывается окно ввода "Измерение: внешний круговой сег-
мент".
Измерительные циклы
230
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
(только при измерении без реверса шпинделя)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Внешний круговой сегмент" предоставляет следующие
результирующие параметры:
Таблица 4-25 Результирующие параметры "Внешний круговой сегмент"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, диаметр кругового сегмента
мм
_OVR [1]
Заданное значение, центр в 1-й оси плоскости
мм
_OVR [2]
Заданное значение, центр во 2-й оси плоскости
мм
_OVR [4]
Фактическое значение, диаметр кругового сегмента
мм
_OVR [5]
Фактическое значение, центр в 1-й оси плоскости
мм
_OVR [6]
Фактическое значение, центр во 2-й оси плоскости
мм
_OVR [16]
Разница, диаметр кругового сегмента
мм
_OVR [17]
Разница, центр в 1-й оси плоскости
мм
_OVR [18]
Разница, центр во 2-й оси плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
231
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.19
3D - точная установка плоскости (CYCLE998)
Функция
С помощью этого варианта измерения можно определить и исправить наклонное
положение расположенной под углом в пространстве плоскости на детали через
измерение 3 точек. Углы относятся к вращению вокруг осей активной плоскости G17 до
G19.
Действуют те же условия, что и при простом измерении углов, см. вариант измерения
Выверить кромку (Страница 163).
Дополнительные данные необходимы для установки заданного значения 2-ого угла.
Коррекция в смещении нулевой точки выполняется в круговые доли (вращение)
указанного смещения нулевой точки (WO).
Линейные доли WO остаются без изменений и должны быть исправлены при
последующем измерении (например, при установке кромки, угла).
На пригодных для этого станках с настроенным преобразованием ориентации (поворот,
TRAORI), измерительный щуп после измерения может быть установлен точно
вертикально на плоскости измерения (обработки).
• Дополнительные сведения по теме поворота представлена в справочнике
пользователя "Фрезерование".
• TRAORI
G0 C3=1 ;выверка по оси инструмента Z при G17
Принцип измерения
Вариант измерения "Точная установка плоскости" работает при принципу измерения 2
углов:
Для детали с наклонной в пространстве плоскостью угловые коррекции выполняются в
круговой части гео-осей.
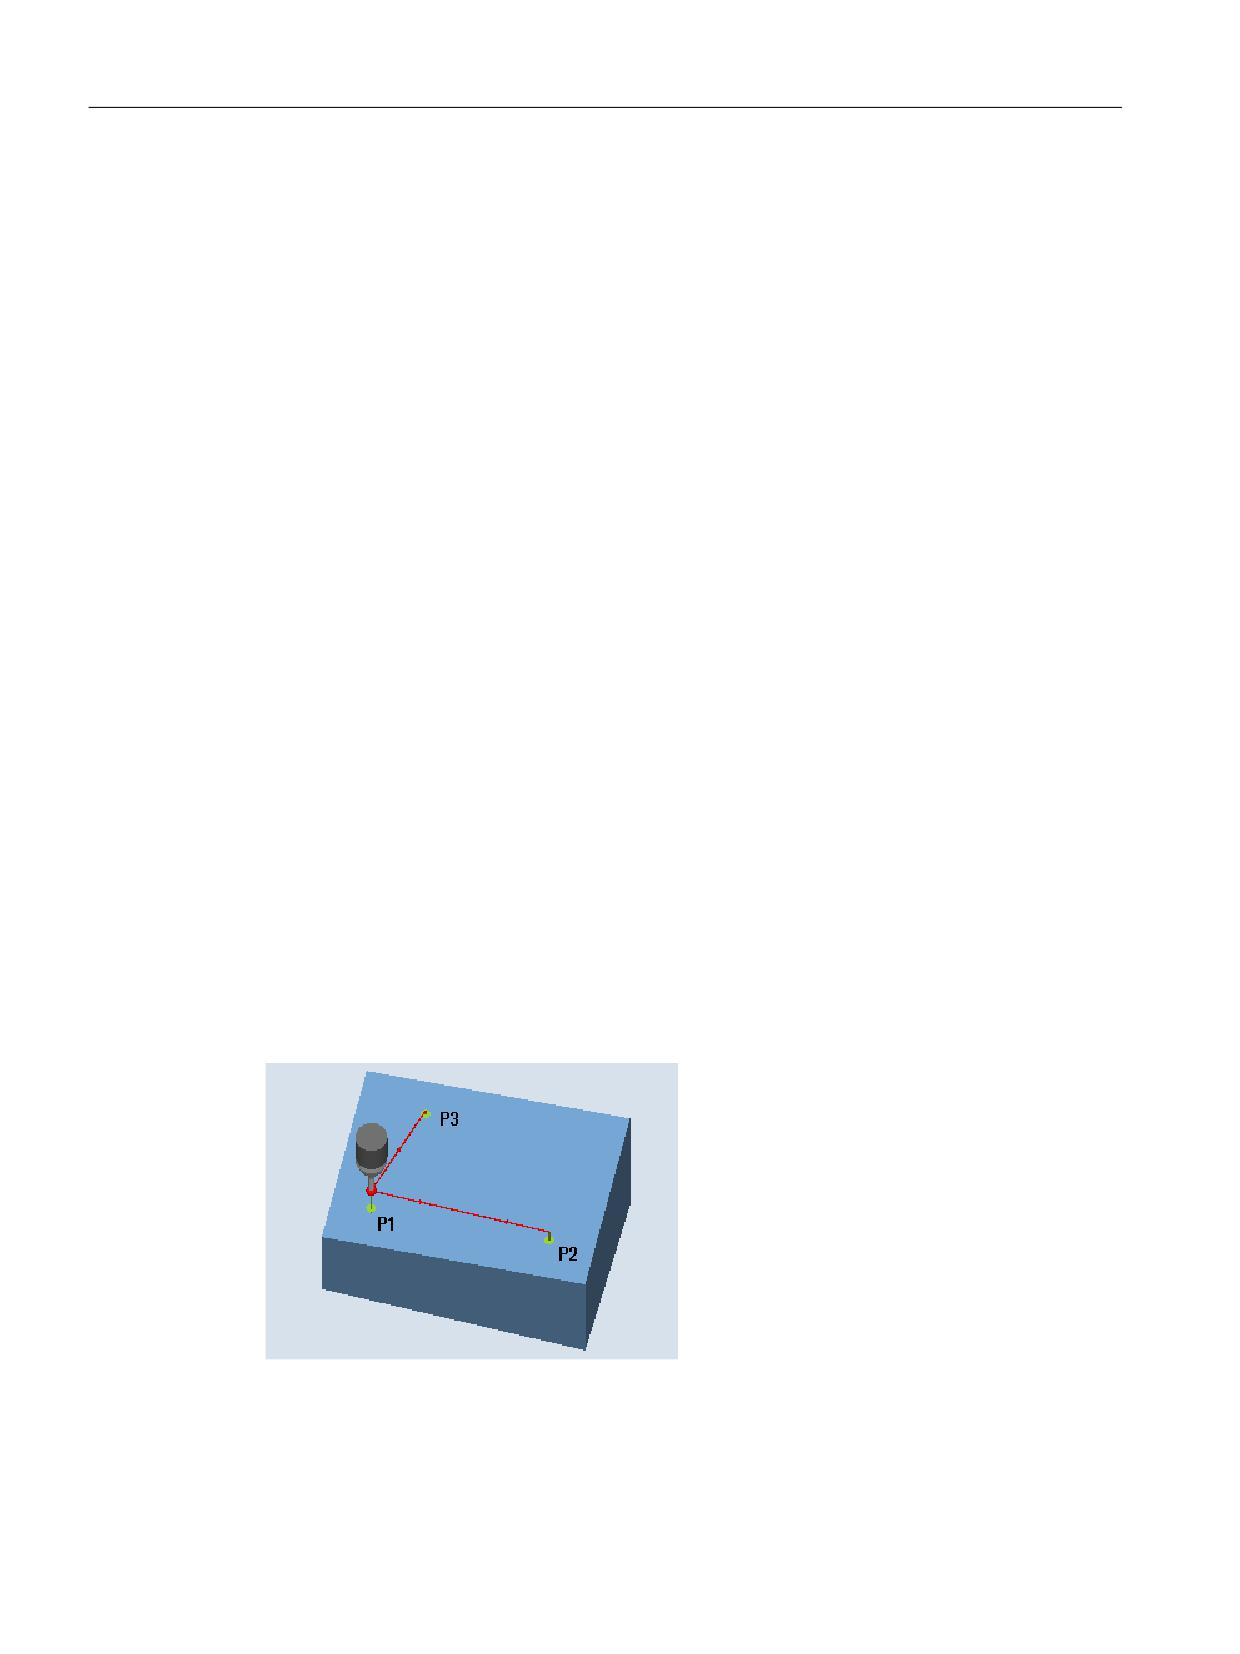
Рисунок 4-17
Измерение: точная установка плоскости (CYCLE998)
Измерительные циклы
232
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
Макс. измеряемый угол
Измерительный цикл CYCLE998 может измерить макс. угол в -45...+45 градусов.
Условия
• Измерительный щуп должен вызываться как инструмент с коррекцией длин
инструмента.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип710)
- Монощуп (тип 712)
Исходная позиция перед измерением
Измерительный щуп предварительно позиционирован над 1-й точкой измерения P1 в
осях плоскости (при G17: XY).
Позиционирование с учетом зоны защиты
• Зона защиты "Нет"
Измерительный щуп позиционируется в измерительной оси макс. на расстоянии
длины измерения DFA над измеряемой плоскостью над точкой измерения P1 на
высоте измерения.
• Зона защиты "Да"
Измерительный щуп позиционируется в измерительной оси макс. на расстоянии
длины измерения DFA и величине в параметре DZ (при G17 всегда измерительная ось
Х) над измеряемой поверхностью над точкой измерения P1 на высоте измерения.
В обоих случаях в процессе измерения точка измерения P1 должна быть надежно
доступна.
Если при 1-ом измерении расстояния от опорной поверхности выбраны слишком
большими, то измерение не выполняется.
Измерительной осью всегда является 3-я ось плоскости (при G17: Z). Выбрать точку
измерения P1 в плоскости таким образом, чтобы расстояние до 2-й точки измерения (L2)
и до 3-й точки измерения (L3) давали бы положительные значения.
Позиционирование между точками измерения P1, P2, P3
Промежуточное позиционирование "параллельно плоскости"
Измерительный щуп движется параллельно опорной плоскости на расстоянии
параметра L2 к точке измерения P2 или после 2-ого измерения на расстоянии параметра
L3 к точке измерения P3. При этом учитывается угол из параметров α и TSA . TSA содержит
значение для макс. допустимого углового отклонения.
После выполнения измерения в P1 выполняется позиционирование к P2 в 1-й оси
плоскости и в 3-й оси плоскости (при G17 в X и Z) с учетом угла β и макс. отклонения в
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
233
Варианты измерения
4.3 Измерение детали (фрезерование)
TSA. После выполнения измерения в P2 выполняется репозиционирование к P1 тем же
путем. После выполняется позиционирование от Р1 к P3 во 2-й оси плоскости (при G17 в X
и Y) и в 3-й оси плоскости с учетом угла α и макс. отклонения в TSA и после измерение.
Промежуточное позиционирование "параллельно оси"
Позиционирование от P1 к P2 осуществляется в 1-й оси плоскости, от P1 к P3 во 2-й оси
плоскости. Также должен быть обеспечен переход без столкновений к P2 или P3 с
начальной позицией P1 в 3-й оси плоскости (при G17 в Z).
Позиция после завершения измерительного цикла
Измерительный щуп расположен над последней точкой измерения (P3) на расстоянии
длины измерения напротив мерительной поверхности.
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "3D".
3. Нажать программную клавишу "Точная установка плоскости".
Открывается окно ввода "Измерение: точная установка плоско-
сти".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного щу-
-
G19)
па
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 - 9)
-
40), возможен ввод перемен-
ной1)
Блок данных калибровки (1-
-
40), возможен ввод перемен-
ной1)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Измерительные циклы
234
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 2)
Позиционирова-
Позиционирование измерительного щупа:
-
ние
• параллельно осям
• параллельно плоскости
α
Наклон плоскости по отношению к оси X (X при G17)
градус
L2X
Расстояние до 2-й точки измерения в направлении оси X
мм
β
Наклон плоскости по отношению к оси Y (Y при G17)
градус
L3X
Расстояние до 3-й точки измерения в направлении оси X
мм
L3Y
Расстояние до 3-й точки измерения в направлении оси Y
мм
Зона защиты
Использовать зону защиты
-
• Да
• Нет
DZ
Путь подачи на высоте измерения в оси Z (при G17)
мм
(только, если зо-
на защиты "Да")
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть незаполненным.
2)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "3D".
3. Нажать программную клавишу "Точная установка плоскости".
Открывается окно ввода "Измерение: точная установка плоско-
сти".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
235

Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Точная установка плоскости" предоставляет следующие
результирующие параметры:
Таблица 4-26 Результирующие параметры "Точная установка плоскости"
Параметр
Описание
Единица
_OVR [0]
Заданное значение угла между поверхностью детали и 1-й осью пло-
Градус
скости активной WСS
_OVR [1]
Заданное значение угла между поверхностью детали и 2-й осью пло-
Градус
скости активной WСS
_OVR [4]
Фактическое значение угла между поверхностью детали и 1-й осью
Градус
плоскости активной WСS
_OVR [5]
Фактическое значение угла между поверхностью детали и 2-й осью
Градус
плоскости активной WСS
_OVR [16]
Разность, угол вокруг 1-й оси плоскости
Градус
_OVR [17]
Разность, угол вокруг 2-й оси плоскости
Градус
_OVR [20]
Поправка, угол
Градус
_OVR [21]
Поправка, угол вокруг 1-й оси плоскости
Градус
_OVR [22]
Поправка, угол вокруг 2-й оси плоскости
Градус
_OVR [23]
Поправка, угол вокруг 3-й оси плоскости
Градус
_OVR [28]
Доверительная область
Градус
_OVR [30]
Эмпирическое значение
Градус
_OVI [0]
WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [7]
Номер памяти эмпирических значений
-
_OVI [9]
Номер ошибки
-
_OVI [11]
Состояние задания коррекции
-
Измерительные циклы
236
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.20
3D - сфера (CYCLE997)
Функция
С помощью этого варианта измерения можно измерить сферу. Измерение может
осуществляться параллельно осям или на круговой траектории в WСS.
Из 3 или 4 точек измерения на окружности и одной точки измерения на "северном
полюсе" сферы (макс. точка) определяется центр (положение сферы) при известном
диаметре. При выборе "Определить диаметр сферы" и "без повторного измерения" с
помощью дополнительного измерения правильно определяется диаметр сферы.
При выборе "Определить диаметр сферы" и "с повторным измерением" дополнительное
измерение выполняется только при 1-м проходе.
На 2-м проходе (повторный проход) диаметр вычисляется системой без
дополнительного измерения.
Измерительный цикл CYCLE997 может измерить сферу и дополнительно автоматически
исправить смещение нулевой точки (WO) на основе положения центра сферы в
линейных смещениях 3 осей активной плоскости.
Принцип измерения
Описание ниже относится к плоскости обработки G17:
• Оси плоскости: XY
• Ось инструмента: Z
Исходя из начальной позиции, сначала выполняется движение в -X и после в -Z на
заданное значение экватора сферы. На этой высоте выполняется измерение 3 или 4
точек.
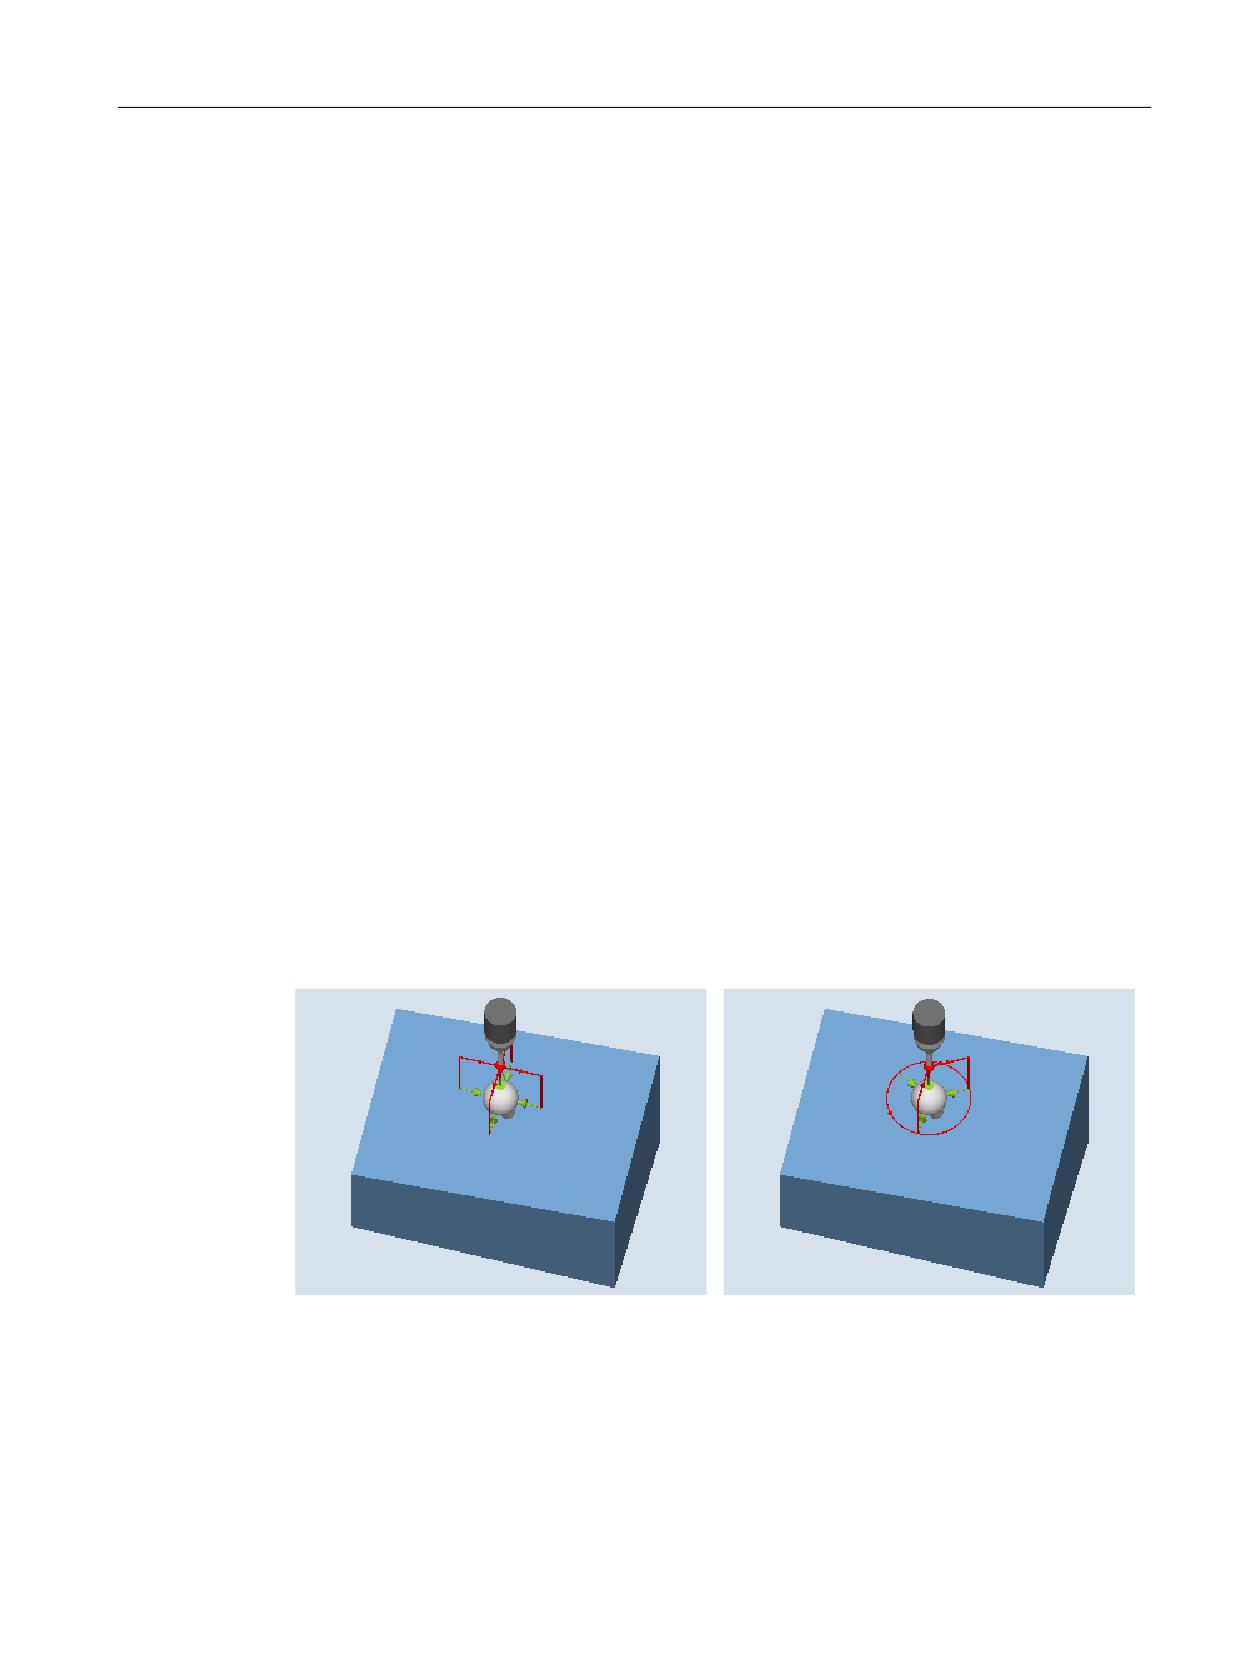
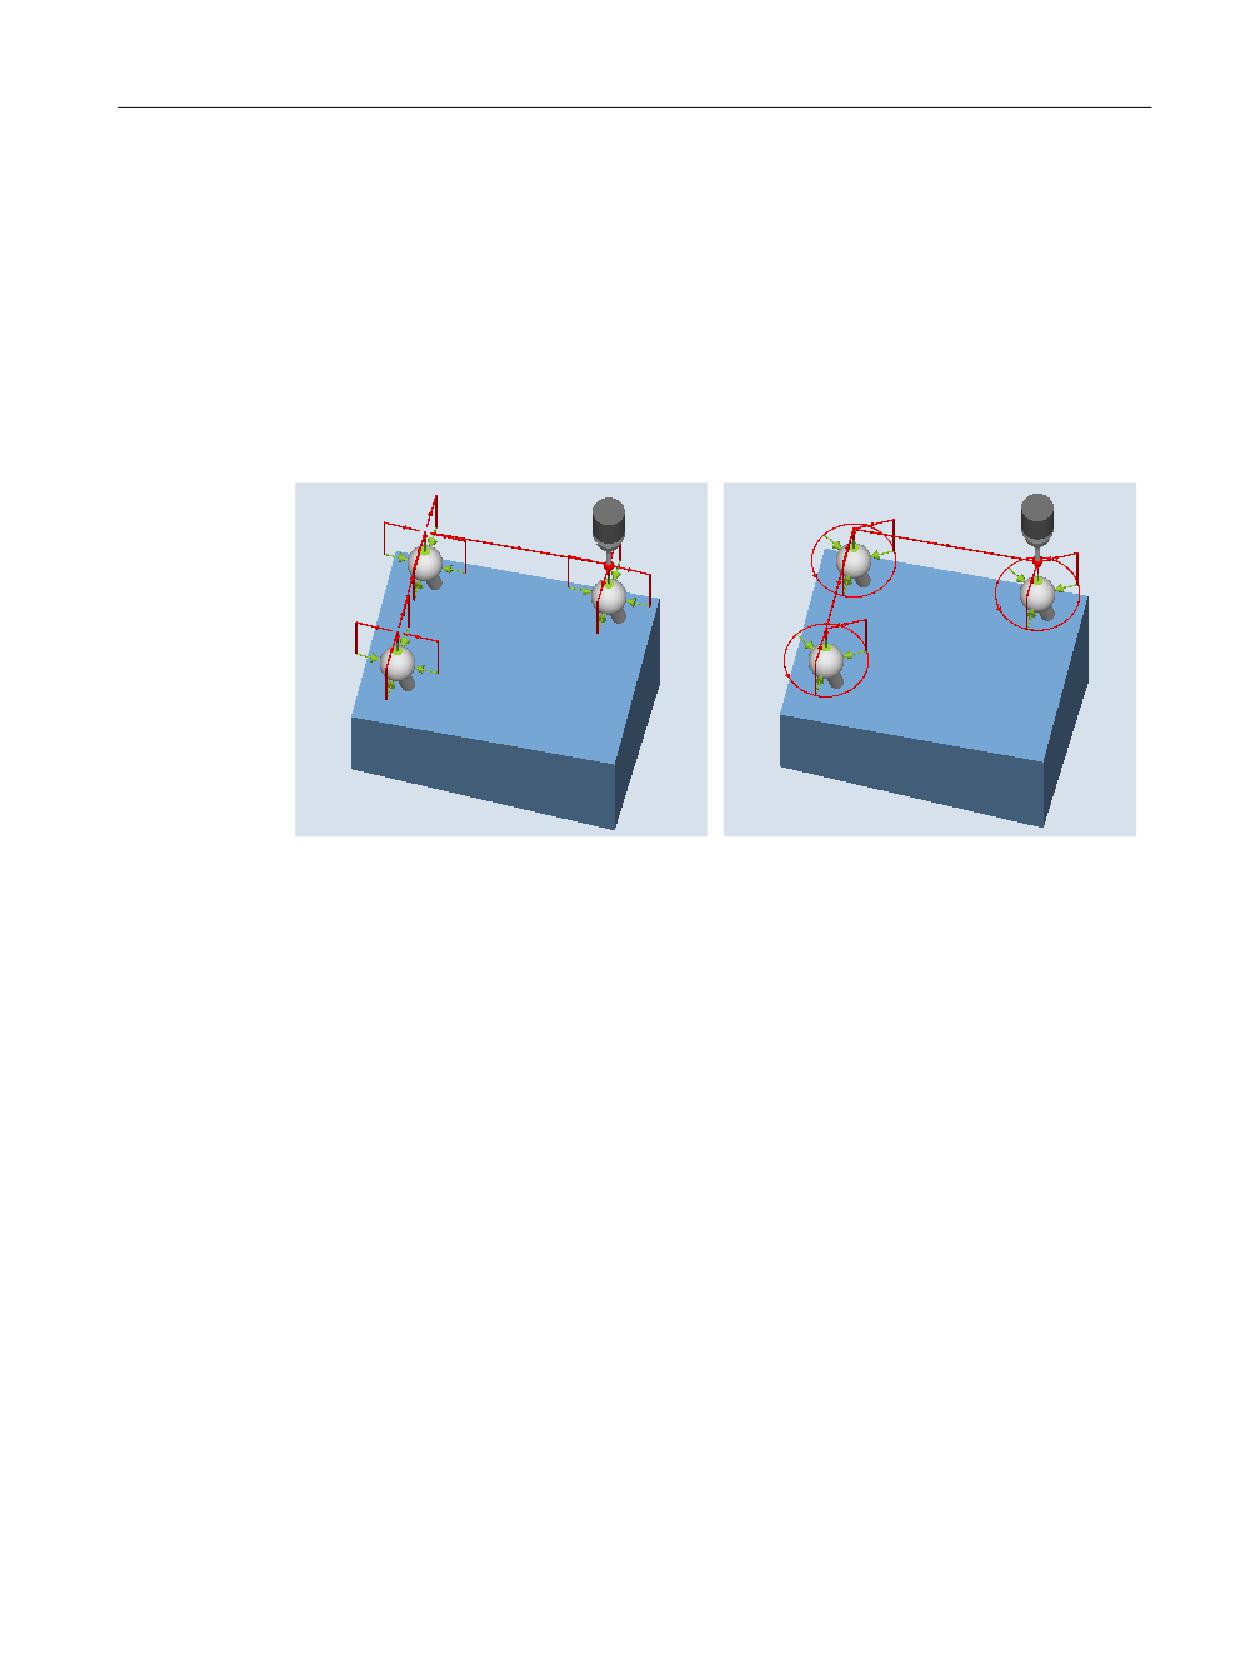
Измерение: сфера (CYCLE997),
Измерение: сфера (CYCLE997),
пример позиционирования "параллельно
пример позиционирования "по круговой
осям"
траектории"
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
237
Варианты измерения
4.3 Измерение детали (фрезерование)
• Вариант измерения, позиционирование "параллельно осям":
При позиционировании между точками измерения (к примеру, P1-> P2, P2->P3) всегда
выполняется отвод на начальную позицию (на северном полюсе сферы).
С помощью угла измерения α0 (начальный угол) определяется угловое положение
при измерении точки измерения P1
• Вариант измерения, позиционирование "по круговой траектории":
Позиционирование между точками измерения (к примеру, P1-> P2, P2->P3)
выполняется по круговой траектории на высоте экватора сферы.
С помощью угла измерения α0 (начальный угол) определяется угловое положение
при измерении точки P1; с α1 определяется угловое приращение к P2 и дальше к P3 и
при варианте измерения с 4 точками измерения к P4.
Число точек измерения, умноженное на угловое приращение α1 , не должно
превышать 360 градусов.
Из этих измеренных значений определяется фактический центр окружности XY (центр
сферы в плоскости). После с +Z и в XY выполняется движение на вычисленный "северный
полюс" сферы. Там осуществляется измерение в -Z.
Из точек измерения вычисляется полный фактический центр сферы в 3 осях плоскости
(XYZ).
При повторении измерения выполняется движение на точном экваторе сферы (из 1-
го измерения) и измерение, что приводит к улучшению результата измерения.
Если кроме центра сферы необходимо измерить и фактический диаметр сферы, то при
1-м проходе измерения выполняется дополнительное параллельное осям измерение на
экваторе в направлении +X.
Если выбрано "Повторение измерения", то на 2-м проходе (повторный проход) диаметр
вычисляется системой без дополнительного измерения.
Предпочтительным является вариант измерения "Позиционирование по круговой
траектории", т.к. это обеспечивает оптимальные параметры позиционирования.
Дополнительно при этом варианте измерения измерительный щуп при обходе сферы
может быть точно установлен в направлении срабатывания (см. параметр "Точная
установка измерительного щупа").
Коррекция в смещение нулевой точки (WO)
Разности между заданным/фактическим значением координат центра учитываются в
линейной доле WO. При коррекции полученный центр сферы занимает установленную
позицию заданного значения в исправленном WO (координаты детали, три оси).
Измерительные циклы
238
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Условия
• Измерительный щуп должен вызываться как инструмент с коррекцией длин
инструмента и быть активным.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
• Подлежащий замеру диаметр сферы должен быть значительно больше диаметра
сферы измерительного щупа (отношение ок. 10:1).
Примечание
В сочетании с функцией "Точная установка 3D-щупа" или при использовании
измерительного щупа типа 712 необходим шпиндель с возможностью SPOS.
Примечание
При измерении опорных сфер диаметр опорной сферы только тогда точно отражается в
результатах измерений, когда учитывается механическая сложность всех позиций осей.
Достичь этого можно калибровкой, соответствующей условиям последующих
измерений. Это правило верно в отношении всех измерений сфер.
Исходная позиция перед измерением
Позиционировать измерительный щуп над заданным центром сферы на безопасной
высоте.
Измерительный цикл самостоятельно создает движения перемещения для подвода к
точкам измерения и выполняет измерения согласно выбранному варианту измерения.
Примечание
Измеряемая сфера должна быть смонтирована таким образом, чтобы при
позиционировании измерительного щупа сфера щупа могла бы достичь экватора
измеряемого объекта в WСS и не произошло бы столкновения с зажимом сферы. Через
указание переменного начального угла и углового приращения при позиционировании
по круговой траектории это всегда возможно и при сложных установах.
Выбрать длину измерения в параметре DFA таким, чтобы достичь всех точек измерения
в рамках общей длины измерения 2 · DFA. В ином случае измерение не будет выполнено
или измерения будут неполными.
Позиция после завершения измерительного цикла
Измерительный щуп располагается над полученным центром сферы на безопасной
высоте (высота как исходная позиция).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
239
Варианты измерения
4.3 Измерение детали (фрезерование)
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "3D".
3. Нажать программную клавишу "Сфера".
Открывается окно ввода "Измерение: сфера".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения
-
T
Название измерительного щу-
-
(G17 - G19)
па
Блок данных калибровки
-
D
Номер режущей кромки (1 - 9)
-
(1-40), возможен ввод пе-
ременной1)
Блок данных калибровки (1-
-
40), возможен ввод перемен-
ной1)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Параметр
Описание
Единица
Цель коррекции
• Только измерение (без коррекции)
-
• Смещение нулевой точки (сохранение измеренных значений в
настраиваемое WO) 2)
Позиционирова-
Обход сферы:
-
ние
• параллельно осям
• по круговой траектории
только при позиционировании "по круговой траектории":
Точная установка из-
Всегда точно устанавливать измерительный щуп в одном направлении измере-
-
мерительного щупа
ния
• Нет
• Да
Число точек измере-
Измерение сферы с 3 или 4 точками измерения на экваторе сферы
-
ния
Повторение измере-
Повторить измерение с полученными значениями
-
ния
• Нет
• Да
Измерительные циклы
240
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Определение диа-
• Нет
-
метра сферы
• Да
∅
Заданное значение, диаметр сферы
мм
α0
Угол измерения 3)
градус
α1
Угловое приращение (только при позиционировании "по круговой траекто-
градус
рии") 4)
XM
Центр сферы на X-оси (при G17)
мм
YM
Центр сферы на Y-оси
мм
ZM
Центр сферы на Z-оси
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть незаполненным.
2)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
3)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
4)
Знак перед значением углового приращения указывает направление позиционирования этого угла.
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "3D".
3. Нажать программную клавишу "Сфера".
Открывается окно ввода "Измерение: сфера".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
X
Начальная точка X измерения
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
241

Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Сфера" предоставляет следующие результирующие параметры:
Таблица 4-27 Результирующие параметры "Сфера"
Параметр
Описание
Единица
_OVR[0]
Заданное значение, диаметр сферы
мм
_OVR[1]
Заданное значение, координата центра, 1-я ось плоскости
мм
_OVR[2]
Заданное значение, координата центра, 2-я ось плоскости
мм
_OVR[3]
Заданное значение, координата центра, 3-я ось плоскости
мм
_OVR[4]
Фактическое значение диаметра сферы
мм
_OVR[5]
Фактическое значение, координата центра, 1-я ось плоскости
мм
_OVR[6]
Фактическое значение, координата центра, 2-я ось плоскости
мм
_OVR[7]
Фактическое значение, координата центра, 3-я ось плоскости
мм
_OVR[8]
Разница, диаметр сферы
мм
_OVR[9]
Разница, координата центра, 1-я ось плоскости
мм
_OVR[10]
Разница, координата центра, 2-я ось плоскости
мм
_OVR[11]
Разница, координата центра, 3-я ось плоскости
мм
_OVR[28]
Доверительная область
мм
_OVI[0]
WO-номер
-
_OVI[2]
Номер измерительного цикла
-
_OVI[5]
Номер щупа
-
_OVI[9]
Номер ошибки
-
_OVI[11]
Состояние задания коррекции
-
_OVI[12]
Дополнительные данные при ошибке, внутренний анализ изме-
-
рения
4.3.21
3D - 3 сферы (CYCLE997)
Функция
С помощью этого варианта можно изменить 3 сферы одного размера, закрепленные на
общем основании (деталь).
Измерение отдельных сфер выполняется как описано в измерении одной сферы, см. 3D -
сфера (CYCLE997) (Страница 237).
Измерительные циклы
242
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
После измерения 3-й сферы при коррекции в смещение нулевой точки (WO) положение
детали, на которой закреплены сферы, подвергается коррекции как вращение в WO.
Принцип измерения
Положение центров 3 сфер установлено как заданное значение в параметрах XM1 до
ZM3 в активной WСS. Измерение начинается с 1-й сферы и заканчивается на 3-й сфере.
Позиционирование между сферами осуществляется по прямой на высоте исходной
позиции 1-й сферы. Установки параметров, к примеру, число точек измерения,
определение диаметра, диаметр действуют для всех 3 сфер.
Измерение: 3 сферы (CYCLE997),
Измерение: 3 сферы (CYCLE997),
пример "позиционирование параллельно
пример "позиционирование по круговой
осям"
траектории"
Коррекция смещения нулевой точки (WO)
После измерения 3-й сферы по измеренным центрам сфер вычисляется WO. Оно состоит
из линейных долей (смещение) и круговых долей (вращение" и описывает положение
детали, на которой закреплены сферы.
При коррекции треугольник полученных центров сфер занимает установленную
позицию заданного значения центра (координаты детали). При этом сумма
погрешностей сфер друг к другу не должно выходит за пределы значения из параметра
TVL. Иначе коррекция не выполняется и выводится аварийное сообщение.
Условия
• Измерительный щуп должен вызываться как инструмент с коррекцией длин
инструмента и быть активным.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
243
Варианты измерения
4.3 Измерение детали (фрезерование)
• В активном WO введены и активированы приблизительные значения положения сфер
в смещении и вращении. Значение в смещении WO относится к 1-й сфере.
• Цикл ожидает только небольшие отклонения от фактического положения детали.
• Подлежащий замеру диаметр сферы должен быть значительно больше диаметра
сферы измерительного щупа (отношение ок. 10:1).
Примечание
В сочетании с функцией "Точная установка 3D-щупа" или при использовании
измерительного щупа типа 712 необходим шпиндель с возможностью SPOS.
Исходная позиция перед измерением
Позиционировать измерительный щуп над заданным центром 1-й сферы на безопасной
высоте.
Примечание
Выбрать точки измерения таким образом, чтобы при измерениях или при
промежуточном позиционировании столкновение при креплением сферы или другим
препятствием было бы исключено.
Выбрать длину измерения в параметре DFA такой, чтобы достичь всех точек измерения
в рамках общей длины измерения 2 · DFA. В ином случае измерение не будет выполнено
или измерения будут неполными.
Позиция после завершения измерительного цикла
Измерительный щуп располагается над полученным центром 3-й сферы на безопасной
высоте (высота как исходная позиция).
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "3D".
3. Нажать программную клавишу "3 сферы".
Открывается окно ввода "Измерение: 3 сферы".
Измерительные циклы
244
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
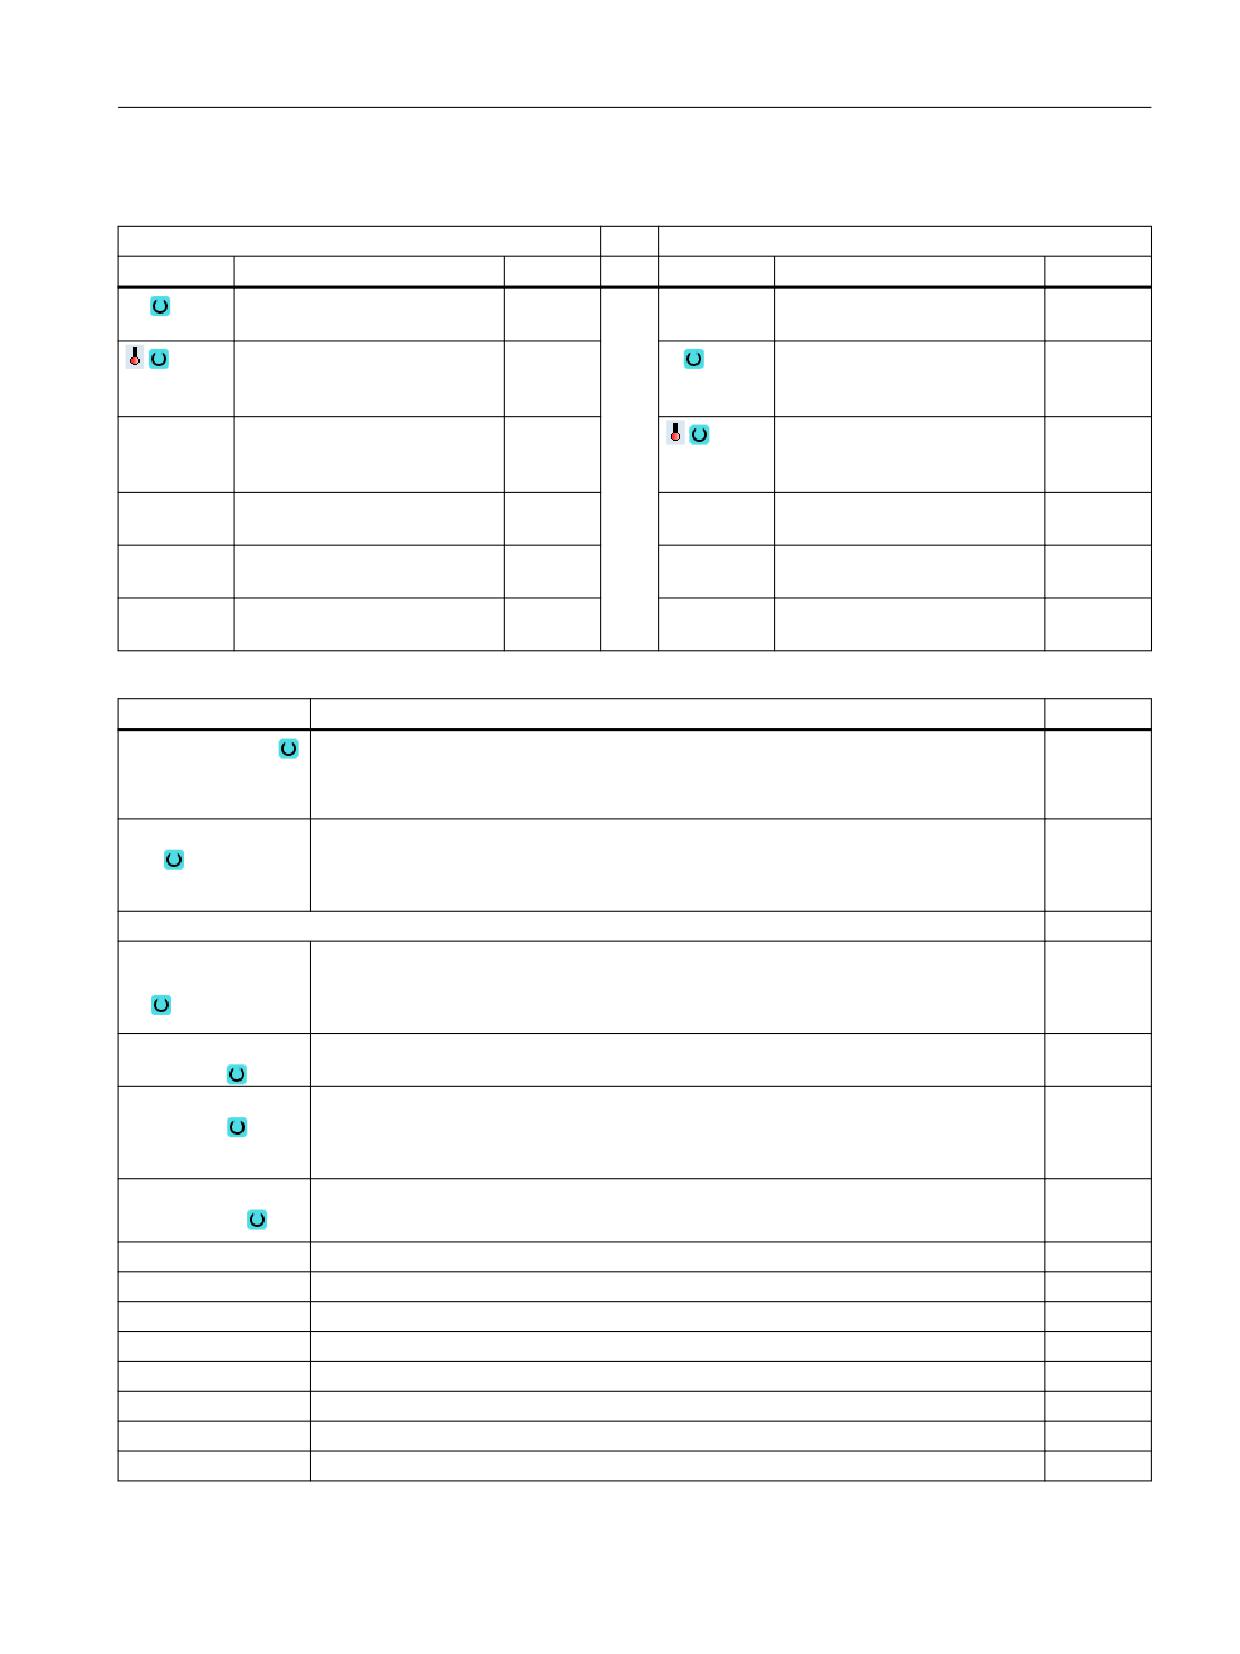
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного
-
G19)
щупа
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 -
-
40), возможен ввод перемен-
9)
ной1)
Блок данных калибровки (1-
-
40), возможен ввод перемен-
ной1)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Цель коррекции
• Только измерение (без коррекции)
-
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 2)
Позиционирова-
Обход сферы:
-
ние
• параллельно осям
• по круговой траектории
только при позиционировании "по круговой траектории":
Точная установка
Всегда точно устанавливать измерительный щуп в одном направлении измерения
-
измерительного щу-
• Да
па
• Нет
Количество точек
Измерение сферы с 3 или 4 точками измерения на экваторе сфер
-
измерения
Повторение
Повторить измерение с полученными значениями
-
измерения
• Да
• Нет
Определение диа-
• Да
-
метра сферы
• Нет
∅
Заданное значение, диаметр сферы
мм
α0
Угол измерения 3)
градус
α1
Угловое приращение (только при позиционировании "по круговой траектории") 4)
градус
XM1
Центр 1-й сферы, ось X
мм
YM1
Центр 1-й сферы, ось Y
мм
ZM1
Центр 1-й сферы, ось Z
мм
XM2
Центр 2-й сферы, ось X
мм
YM2
Центр 2-й сферы, ось Y
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
245
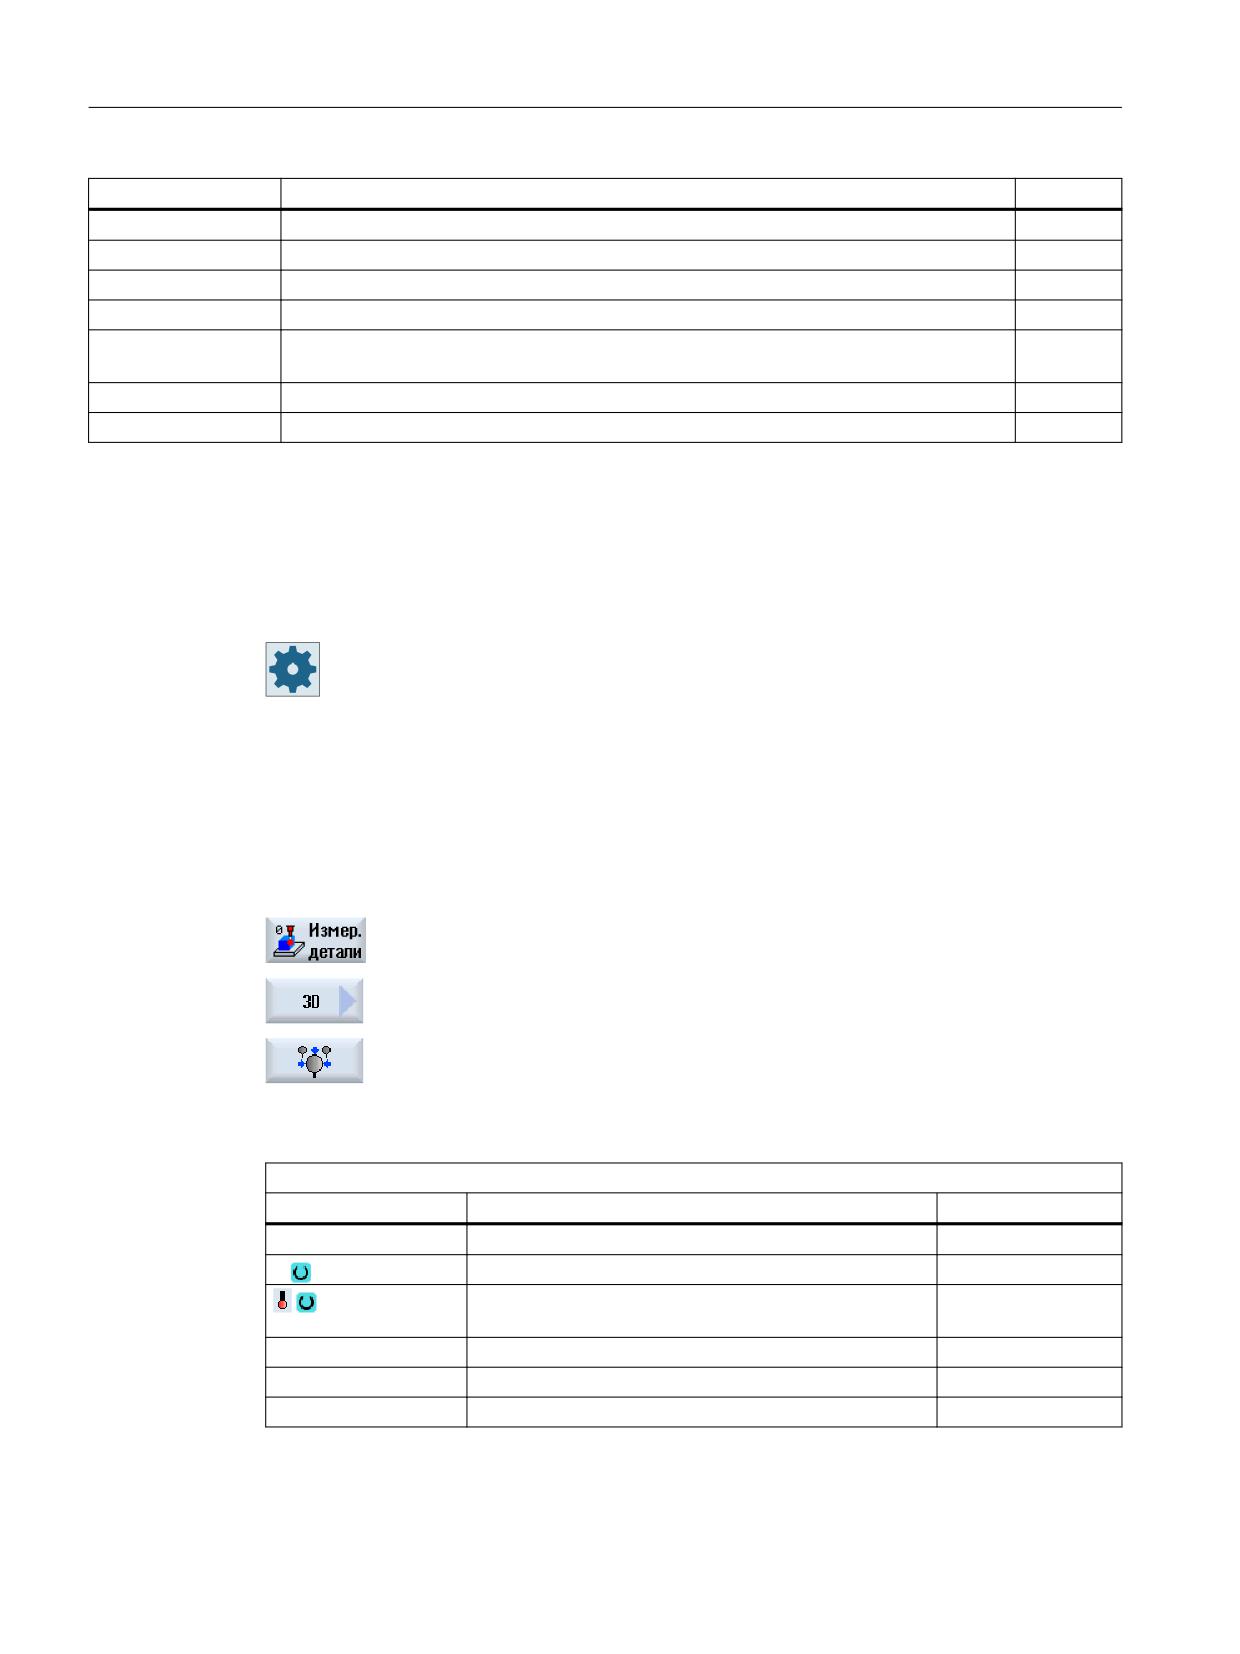
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
ZM2
Центр 2-й сферы, ось Z
мм
XM3
Центр 3-й сферы, ось X
мм
YM3
Центр 3-й сферы, ось Y
мм
ZM3
Центр 3-й сферы, ось Z
мм
TVL
Предельное значение мин. внутреннего угла измеренного треугольника трех из-
-
мерений круговых осей
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть незаполненным.
2)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
3)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
4)
Знак перед значением углового приращения указывает направление позиционирования этого угла.
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "3D".
3. Нажать программную клавишу "3 сферы".
Открывается окно ввода "Измерение: 3 сферы".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
246
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.3 Измерение детали (фрезерование)
Список результирующих параметров
Вариант измерения "3 сферы" предоставляет следующие результирующие параметры:
Таблица 4-28
Результирующие параметры "3 сферы"
Параметр
Описание
Единица
_OVR[0]
Заданное значение, диаметр сферы, 1-я сфера
мм
_OVR[1]
Заданное значение, координата центра, 1-я ось плоскости, 1-я сфера
мм
_OVR[2]
Заданное значение, координата центра, 2-я ось плоскости, 1-я сфера
мм
_OVR[3]
Заданное значение, координата центра, 3-я ось плоскости, 1-я сфера
мм
_OVR[4]
Фактическое значение, диаметр сферы, 1-я сфера
мм
_OVR[5]
Фактическое значение, координата центра, 1-я ось плоскости, 1-я
мм
сфера
_OVR[6]
Фактическое значение, координата центра, 2-я ось плоскости, 1-я
мм
сфера
_OVR[7]
Фактическое значение, координата центра, 3-я ось плоскости, 1-я
мм
сфера
_OVR[8]
Разница, диаметр сферы, 1-я сфера
мм
_OVR[9]
Разница, координата центра, 1-я ось плоскости, 1-я сфера
мм
_OVR[10]
Разница, координата центра, 2-я ось плоскости, 1-я сфера
мм
_OVR[11]
Разница, координата центра, 3-я ось плоскости, 1-я сфера
мм
_OVR[12]
Фактическое значение, диаметр сферы, 2-я сфера
мм
_OVR[13]
Фактическое значение, координата центра, 1-я ось плоскости, 2-я
мм
сфера
_OVR[14]
Фактическое значение, координата центра, 2-я ось плоскости, 2-я
мм
сфера
_OVR[15]
Фактическое значение, координата центра, 3-я ось плоскости, 2-я
мм
сфера
_OVR[16]
Разница, диаметр сферы, 2-я сфера
мм
_OVR[17]
Разница, координата центра, 1-я ось плоскости, 2-я сфера
мм
_OVR[18]
Разница, координата центра, 2-я ось плоскости, 2-я сфера
мм
_OVR[19]
Разница, координата центра, 3-я ось плоскости, 2-я сфера
мм
_OVR[20]
Фактическое значение, диаметр сферы, 3-я сфера
мм
_OVR[21]
Фактическое значение, координата центра, 1-я ось плоскости, 3-я
мм
сфера
_OVR[22]
Фактическое значение, координата центра, 2-я ось плоскости, 3-я
мм
сфера
_OVR[23]
Фактическое значение, координата центра, 3-я ось плоскости, 3-я
мм
сфера
_OVR[24]
Разница, диаметр сферы, 3-я сфера
мм
_OVR[25]
Разница, координата центра, 1-я ось плоскости, 3-я сфера
мм
_OVR[26]
Разница, координата центра, 2-я ось плоскости, 3-я сфера
мм
_OVR[27]
Разница, координата центра, 3-я ось плоскости, 3-я сфера
мм
_OVR[28]
Доверительная область
мм
_OVI[0]
WO-номер
-
_OVI[2]
Номер измерительного цикла
-
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
247
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
_OVI[5]
Номер щупа
-
_OVI[9]
Номер ошибки
-
_OVI[11]
Состояние задания коррекции
-
_OVI[12]
Дополнительные данные при ошибке, внутренний анализ измерения
-
4.3.22
3D - угловое отклонение шпинделя (CYCLE995)
Функция
С помощью этого варианта измерения на калибровочной сфере измеряется наклон
(параллельность) шпинделя относительно станка. Измерение выполняется через
комбинацию вариантов измерения "Сфера" (CYCLE997) и "Внешний круговой сегмент"
(CYCLE979).
На основе измеренных значений рассчитывается угловое отклонение шпинделя
относительно осей плоскости.
С помощью измеренных угловых отклонений шпиндель может быть выверен
механически параллельно оси инструмента или могут быть обновлены соответствующие
таблицы компенсаций провисания.
При наличии круговых осей полученные угловые данные могут использоваться для
точной установки круговой оси. Для этого надо использовать результирующие
параметры (_OVR) CYCLE995
Принцип измерения
1-е измерение калибровочной сферы осуществляется с CYCLE997 и повторением.
Начальный угол может выбираться свободно. Угловое приращение между точками
измерения установлено на 90 градусов. Из 2 точек измерения на периферии и одной
точки измерения на "северном полюсе" сферы (наивысшая точка) определяется центр
(положение сферы). Дополнительно можно вычислить диаметр калибровочной сферы.
2-ое измерение выполняется с CYCLE979 на стержне измерительного щупа на
расстоянии DZ. Начальный угол и угловое приращение берутся из 1-го измерения. Длина
измерения и доверительная область (также берутся из 1-ого измерения) умножаются на
коэффициент 1.5. Определяется центр стержня измерительного щупа в плоскости.
При обоих измерениях направление срабатывания измерительного щупа отслеживается
в каждом измерении.
Угловое отклонение в XY вычисляется из результатов обоих центров в XY и расстояния
обоих измерений в Z (при G17).
Как опция проверяются параметры допуска угловых значений (допуск на размер "да").
Примечание:
Цикл CYCLE995 использует метод Renishaw AxiSetTM на базе патентной заявки, WO
2007068912 A1.
Измерительные циклы
248
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Поэтом для CYCLE995 рекомендуется использовать измерительные щупы наивысшей
точности фирмы Renishaw.
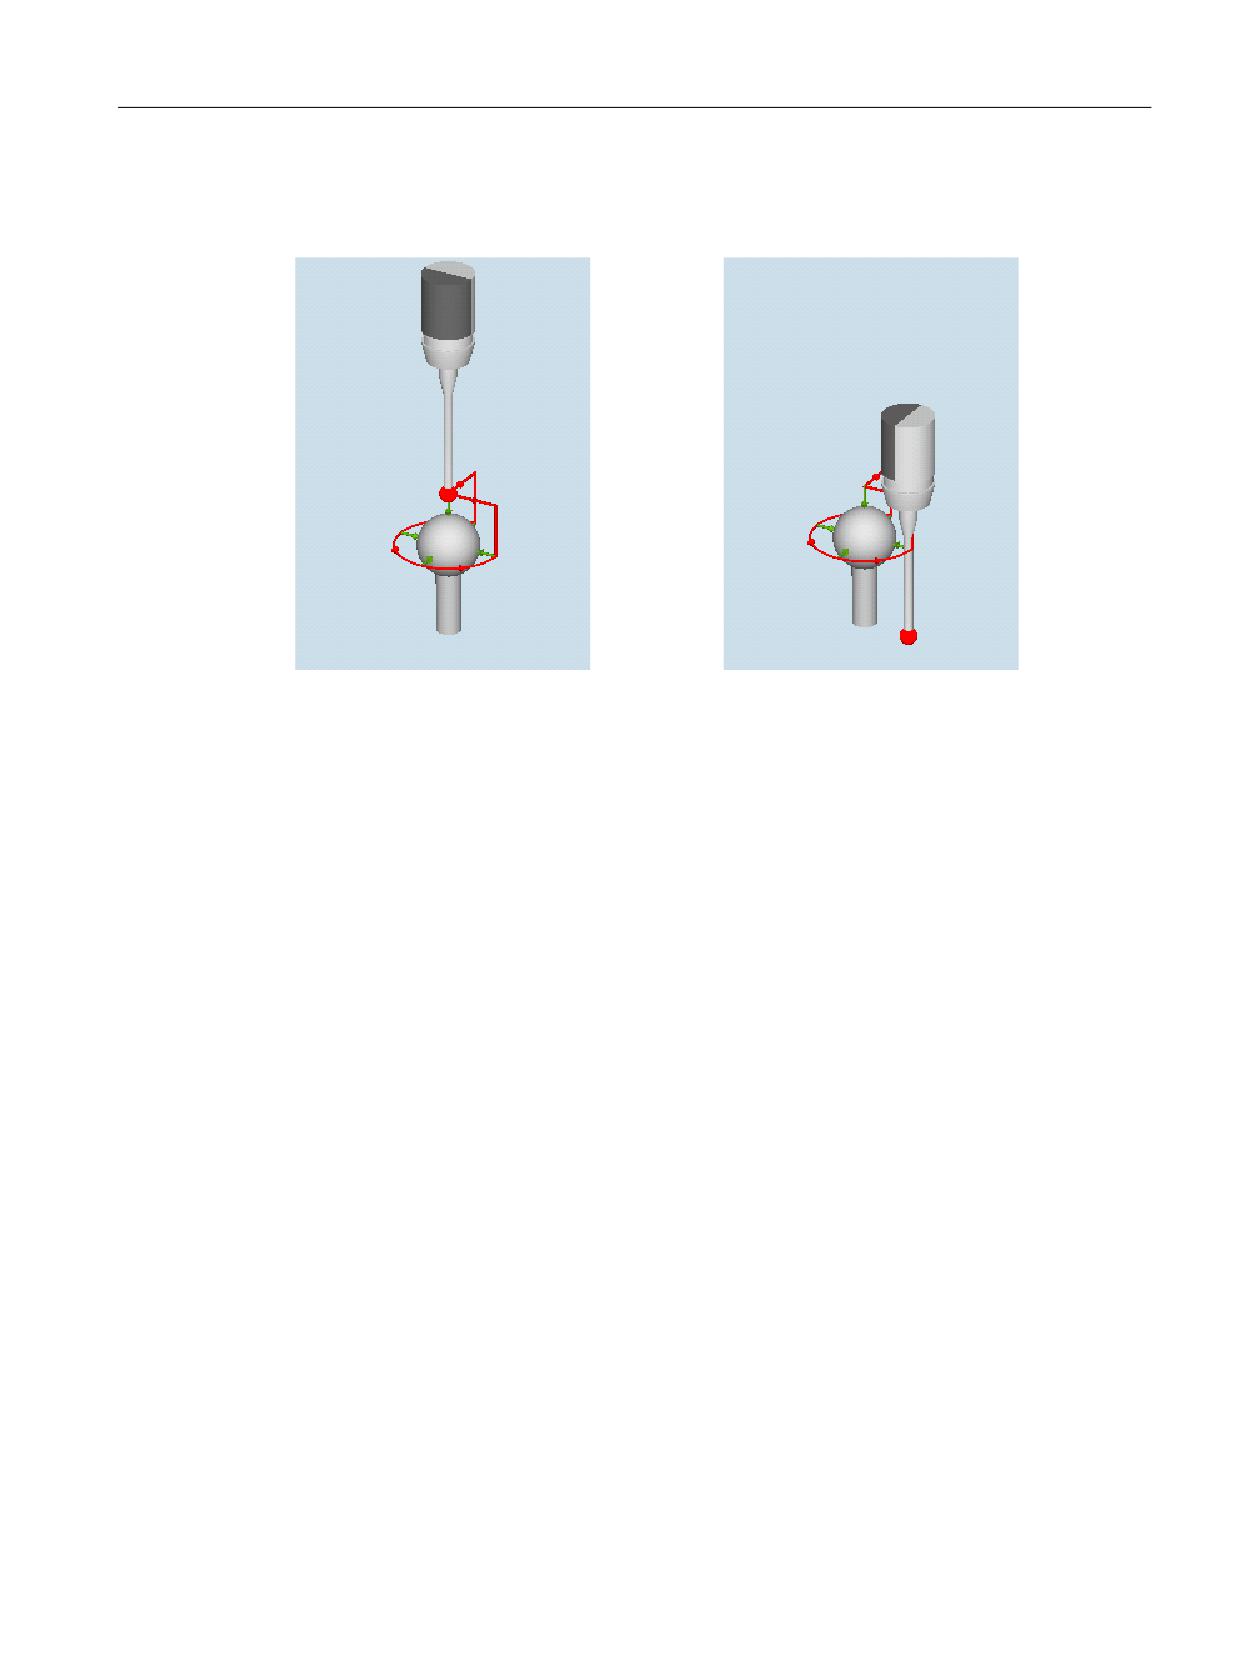
Измерение: Угловое отклонение шпинделя Измерение: Угловое отклонение шпинделя
(CYCLE995), 1-е измерение
(CYCLE995), 2-е измерение
Условия
• Точность калибровочной сферы не должна превышать 0,001 мм.
• В шпиндель установлен электронный измерительный щуп с по возможности длинным
наконечником (>100 мм).
• Стержень измерительного щупа должен иметь хорошее качество поверхности (к
примеру, отшлифованный стальной стержень).
Исходная позиция перед измерением
Измерительный щуп перед вызовом цикла должен располагаться на расстоянии длины
измерения (DFA) над смонтированной калибровочной сферой (северный полюс) таким
образом, чтобы можно было бы выполнит подвод к ее периферии (экватор) без
столкновений.
Позиция после завершения измерительного цикла
После измерительного цикла измерительный щуп находится на исходной позиции. В
направлении измерительного щупа (при G17 Z) измерительный щуп находится на
расстоянии длины измерения (DFA) над северным полюсом.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
249
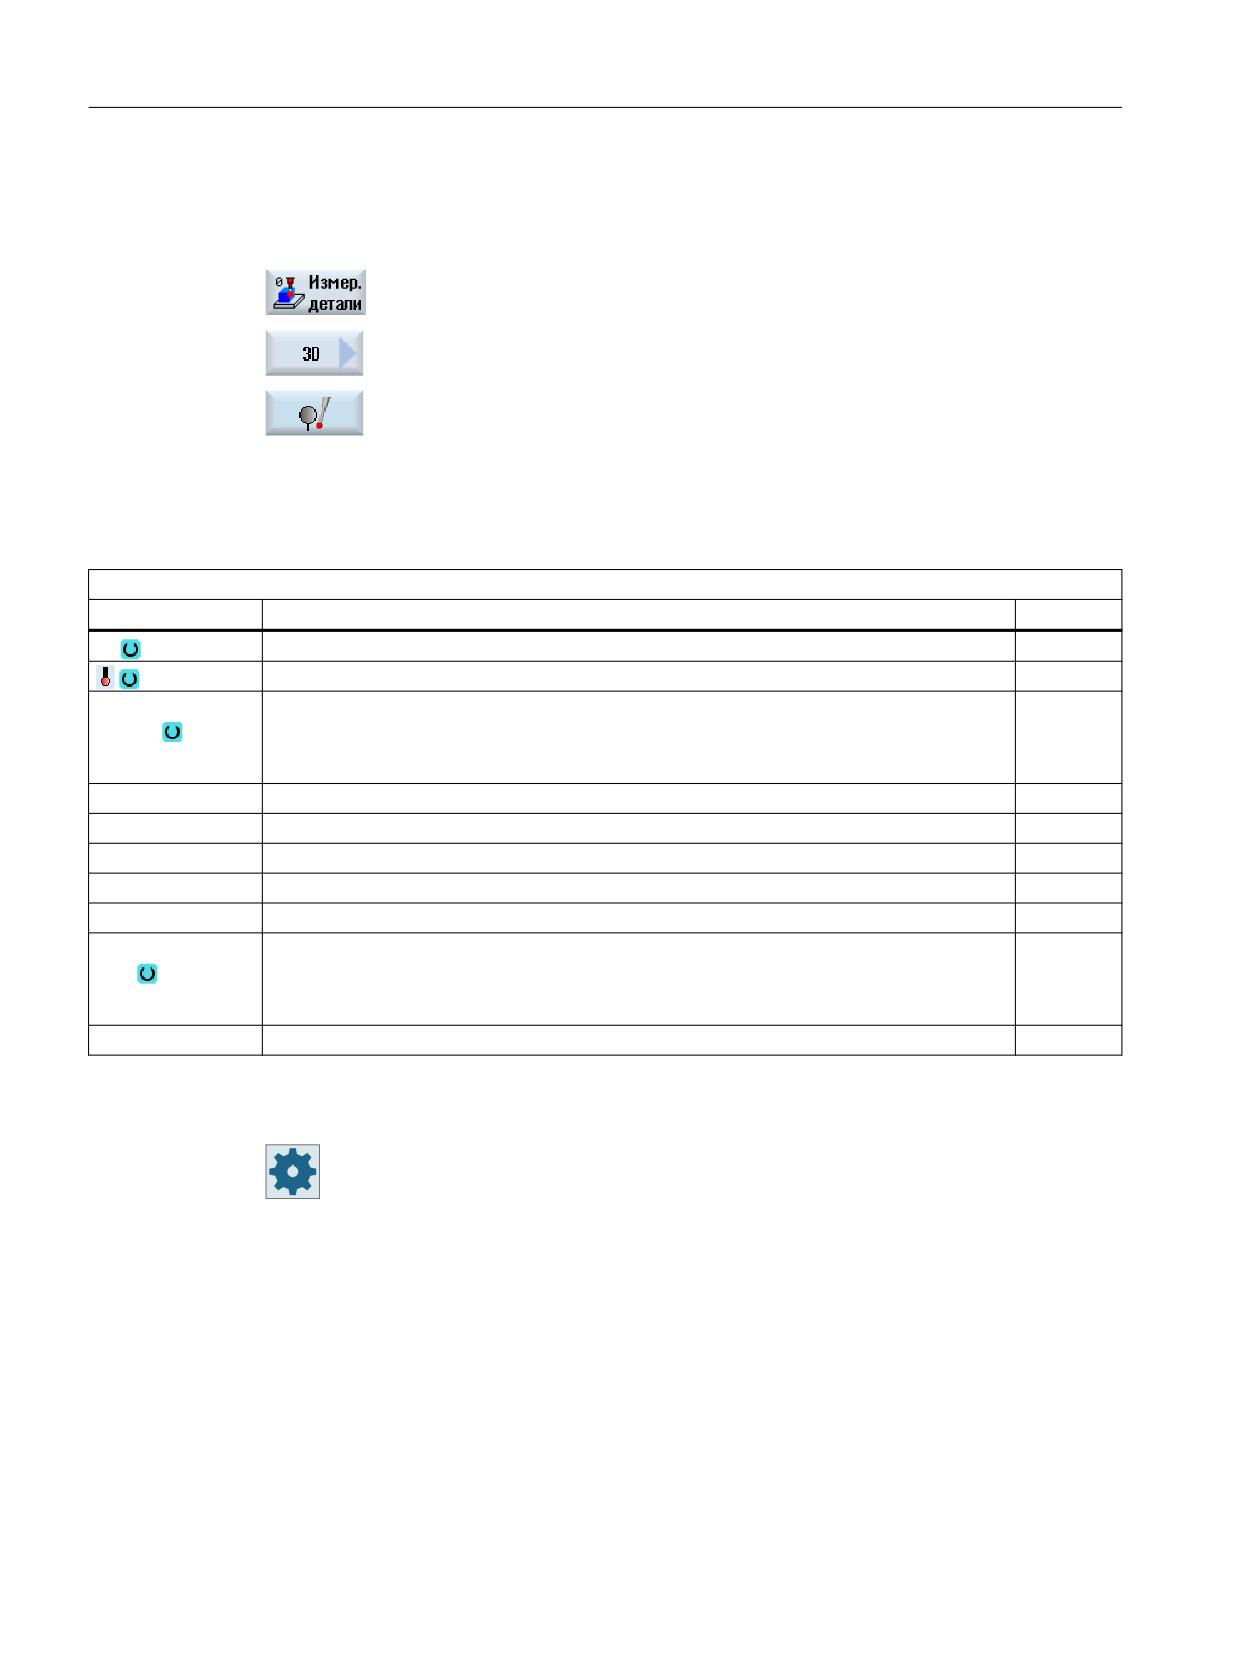
Варианты измерения
4.3 Измерение детали (фрезерование)
Порядок действий
Выполняемая программа обработки детали создана и Вы находитесь в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "3D".
3. Нажать программную клавишу "Угловое отклонение шпинделя".
Открывается окно ввода "Измерение: угловое отклонение шпин-
деля".
Параметр
Программа в G-кодах
Параметр
Описание
Единица
PL
Плоскость измерения (G17 - G19)
-
Блок данных калибровки (1-40), возможен ввод переменной1)
-
Опред. диаметра
Определение диаметра сферы
-
сферы
• Нет
• Да
∅
Диаметр сферы
мм
α0
Угол измерения
градус
DZ
Подача на глубину для 2-го Измерение
мм
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер
-
мер
• Да
• Нет
TUL
Верхняя граница допуска углового смещения (только при допуске на размер "Да")
градус
1)
Имя переменной не должно быть пустым.
Изготовитель станка
Следовать указаниям изготовителя станка.
Измерительные циклы
250
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.3 Измерение детали (фрезерование)
Список результирующих параметров
Вариант измерения "Геометрия станка" предлагает следующие результирующие
параметры:
Таблица 4-29 Результирующие параметры "Геометрия станка" (CYCLE995)
Параметр
Описание
Единица
_OVR [2]
Фактическое значение угла между X и Z
Градус
(X = 1-я ось плоскости при G17, Z = 3-я ось плоскости при G17)
_OVR [3]
Фактическое значение угла между Y и Z (Y = 2-я ось плоскости при G17)
Градус
_OVR [4]
Расстояние в Z между сферой измерительного щупа и позицией из-
мм
мерения на стержне измерительного щупа
_OVR [5]
Превышение допуска между X и Z (при допуске на размер "да")
мм
_OVR [6]
Превышение допуска между Y и Z (при допуске на размер "да")
мм
_OVR [7]
Наклон шпинделя в XZ (XZ при G17)
мм
_OVR [8]
Наклон шпинделя в YZ (YZ при G17)
мм
_OVR [9]
Верхняя граница допуска измеренных угловых значений (_OVR[2],
мм
_OVR[3])
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVI [5]
Номер массива данных калибровки измерительного щупа
-
_OVI [9]
Номер ошибки
-
Таблица 4-30 Промежуточные результаты 1-ого измерения (калибровочная сфера)
Параметр
Описание
Единица
_OVR [10]
Заданное значение калибровочной сферы
мм
_OVR [11]
Заданное значение координаты центра 1-й оси плоскости
мм
_OVR [12]
Заданное значение координаты центра 2-й оси плоскости
мм
_OVR [13]
Заданное значение координаты центра 3-й оси плоскости
мм
_OVR [14]
Фактическое значение диаметра сферы
мм
_OVR [15]
Фактическое значение координаты центра 1-й оси плоскости
мм
_OVR [16]
Фактическое значение координаты центра 2-й оси плоскости
мм
_OVR [17]
Фактическое значение координаты центра 3-й оси плоскости
мм
_OVR [18]
Разность диаметра сферы
мм
_OVR [19]
Разность координаты центра 1-й оси плоскости
мм
_OVR [20]
Разность координаты центра 2-й оси плоскости
мм
_OVR [21]
Разность координаты центра 3-й оси плоскости
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
251

Варианты измерения
4.3 Измерение детали (фрезерование)
Таблица 4-31 Промежуточные результаты 2-ого измерения (стержень измерительного щупа или 2-
й шарик измерительного щупа на стержне)
Параметр
Описание
Единица
_OVR [22]
Заданное значение диаметра калибровочной сферы
мм
_OVR [23]
Заданное значение центра в 1-й оси плоскости
мм
_OVR [24]
Заданное значение центра в 2-й оси плоскости
мм
_OVR [25]
Фактическое значение центра в 1-й оси плоскости
Градус
_OVR [26]
Фактическое значение центра в 2-й оси плоскости
Градус
_OVR [27]
Разность центра в 1-й оси плоскости
Градус
_OVR [28]
Разность центра в 2-й оси плоскости
Градус
4.3.23
Полное измерение кинематики (CYCLE9960)
4.3.23.1
Функция
Вариант измерения "Полное измерение кинематики" (CYCLE9960) позволяет
посредством измерения позиций сферы в пространстве скорректировать
геометрические векторы для определения кинематической 5-осевой трансформации на
основе кинематических цепей и инструментального магазина (классическое по
$TC_CARR и на основе кинематической цепи).
Во время измерения щупы детали всегда измеряют на каждой из поворотных осей до
двенадцати позиций измерительной сферы. Позиции сферы устанавливаются
равномерно в заданном пользователем диапазоне в соответствии с геометрическими
соотношениями на станке. Позиции сферы настраиваются автоматически: для этого
выполняется изменение позиции соответствующей измеряемой поворотной оси.
Чтобы обеспечить автоматическое изменение позиции, для использования CYCLE9960
кинематика должна быть точно настроена по указанным в чертежах размерам.
После измерения и коррекции кинематики CYCLE9960 позволяет также измерить
отклонение на острие инструмента (TCP) при активной трансформации для различных
позиций круговых осей. Такие отклонения можно компенсировать посредством
компилятивного цикла "VCS Rotary".
Измерительные циклы
252
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Возможные области применения
• Проверка и коррекция кинематики станка
- Сервисное обслуживание после столкновений
- Проверка кинематики в процессе обработки
- Возможно исправление уже измеренной кинематики
• Измерение эталона (только для кинематики со сменными головками)
- Использование размера Z эталонной головки
- Вектор оси инструмента остается таким, как его внес изготовитель станка, и не
меняется.
• Адаптация по эталону (только для кинематики со сменными головками)
- Возможность использования нескольких головок для обработки одной детали
• Измерение и коррекция опорных точек (только если установлен "VCS Rotary")
- Компенсация TCP посредством компилированного цикла VCS Rotary при движении
круговой оси
- Автоматическое создание файла компенсации
• Измерение и компенсация ориентации круговых осей (только если установлен "VCS")
- Компенсация ориентации круговых осей посредством компилированного цикла
"VCS"
- Автоматическое создание файла компенсации
При измерении должна быть активна трансформация или инструментальный магазин.
Условия
Для использования CYCLE9960 (измерение кинематики) должны быть выполнены
следующие условия:
• Калиброванный измерительный щуп 3D или монощуп
• Смонтированная калибровочная сфера
• Должны быть настроены трансформация на основе кинематических цепей или
инструментальный магазин.
• Прямоугольная эталонная базовая геометрия станка (X, Y, Z)
• Прямоугольность относится к инструментальному шпинделю и проверяется
преимущественно посредством контрольной оправки или измерительного
цикла CYCLE995.
• Специфицированная позиция участвующих в трансформации поворотных осей
• Специфицированные нормированные направления перемещения всех участвующих
в трансформации осей согласно ISO 841-2001 или DIN 66217 (правило правой руки)
• Динамика линейных и поворотных осей должна быть оптимально настроена.
• Измерительный щуп должен быть точно калиброван. Калиброванная длина
инструмента щупа включается напрямую в вычисленные векторы кинематики.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
253
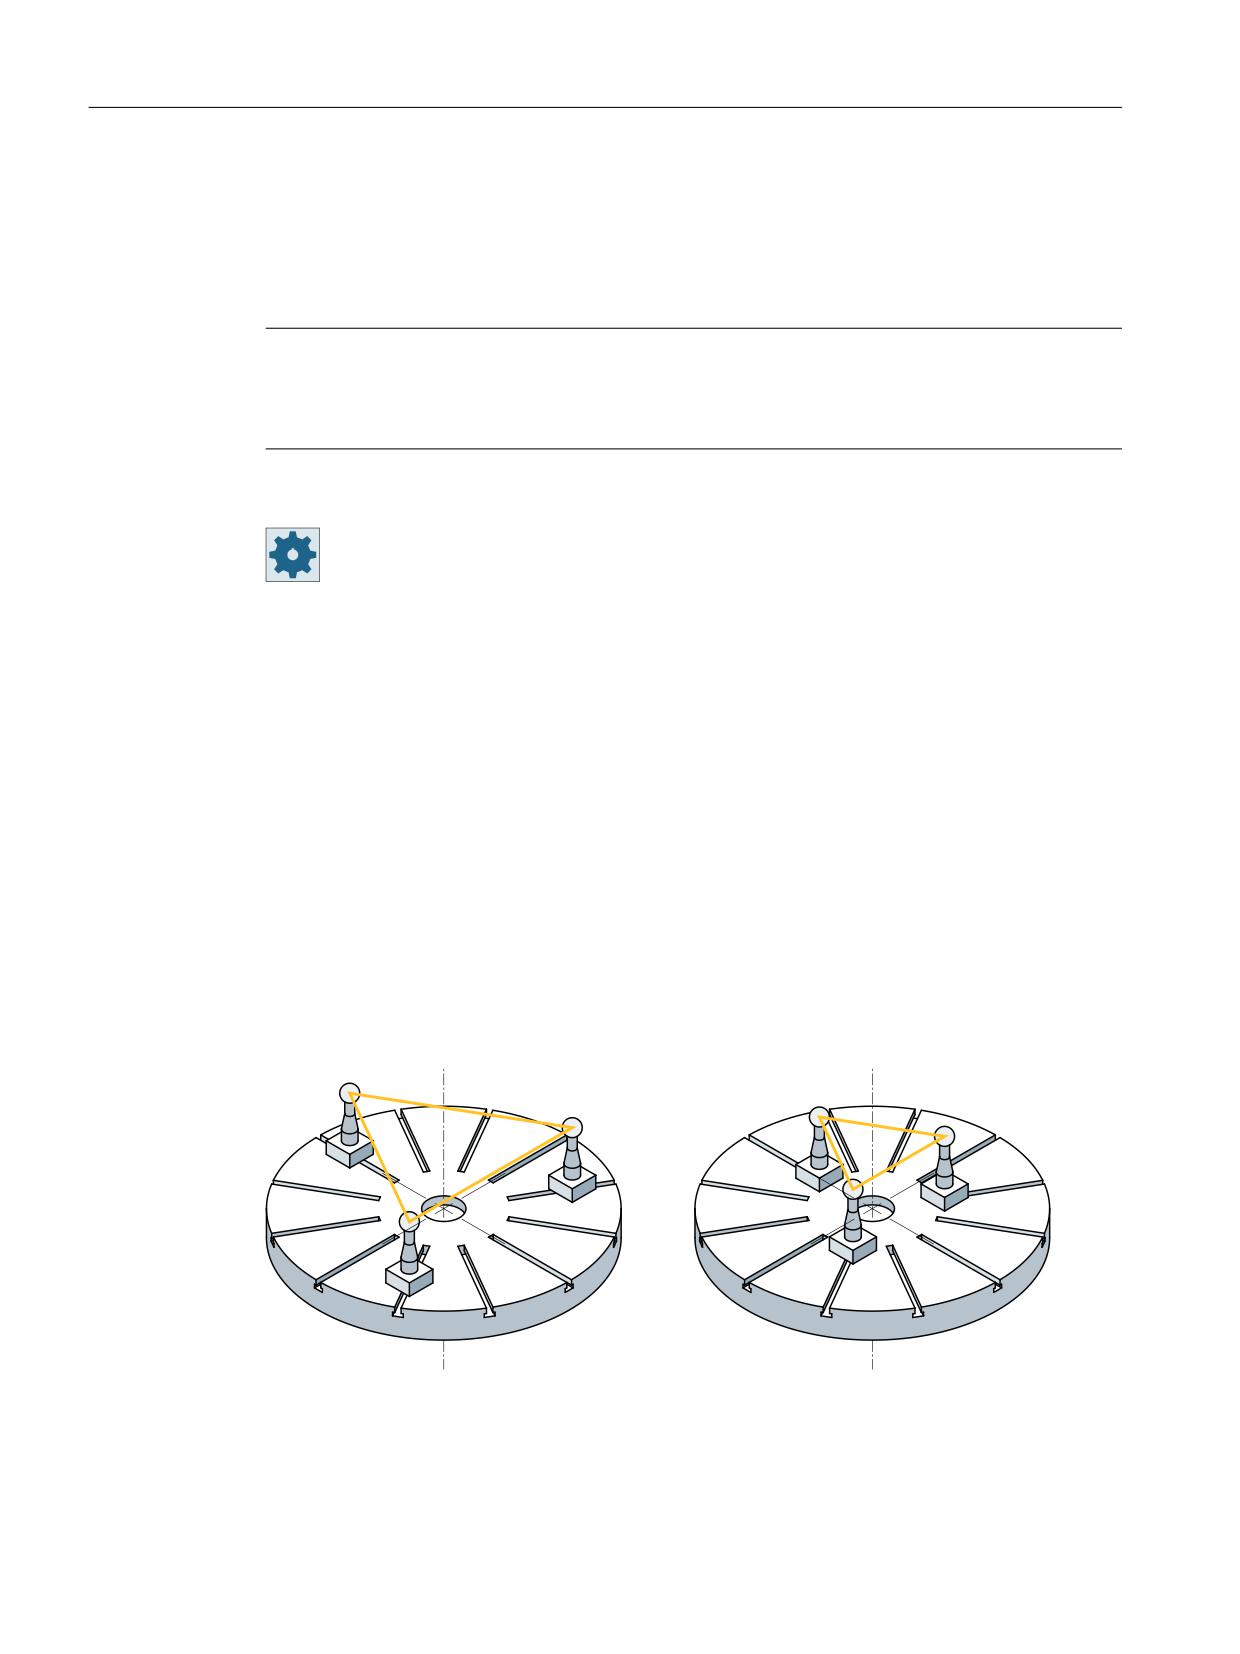
Варианты измерения
4.3 Измерение детали (фрезерование)
• При измерении необходимо использовать вариант измерения "Обход калибровочной
сферы с отслеживанием направления срабатывания".
• Измерение с активным поворотом (TCARR) или активным TRAORI, SD55740:
$SCS:MEA_FUNCTION_MASK, настроить Бит 8 = 1.
Примечание
Кинематику можно корректировать, только если постоянная трансформация не активна.
В этом случае возможно измерение кинематики посредством опции "Только измерение".
Параметры от _OVR[1] до _OVR[20] могут считывать результирующие векторы.
Изготовитель станка
Следовать указаниям изготовителя станка.
Обмер круговой оси должен быть выполнен в основной системе станка. Метрический
станок с G710 и позициями в мм. ДЮЙМОВЫЙ станок с G700 и позициями в ДЮЙМАХ.
4.3.23.2
Монтаж калибровочной сферы
Калибровочная сфера монтируется на стол станка. Для измерения кинематики
поворотных зажимных приспособлений сферу необходимо установить в
соответствующее зажимное приспособление. Необходимо исключить возможность
столкновений при подводе и обходе смонтированной калибровочной сферы
измерительным щупом в любых позициях круговых осей.
Необходимо монтировать калибровочную сферу так, чтобы не допускать столкновений
и как можно дальше от центра вращения измеряемой круговой оси.
Калибровочная сфера смонтирована на до-
Калибровочная сфера смонтирована сли-
статочном расстоянии от центра вращения,
шком близко к центру вращения, получен-
может быть образован большой треуголь-
ный треугольник слишком маленький
ник
Измерительные циклы
254
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
Запрещено менять механическую фиксацию калибровочной сферы в процессе
измерения круговой оси!
4.3.23.3
Позиционирование круговых осей
Пользователь указывает измеряемый диапазон каждой поворотной оси и число точек
измерения в этом диапазоне.
CYCLE9960 вычисляет позиции круговых осей, к которым выполняется подвод, в
указанном диапазоне измерений. В маске можно настроить направление
позиционирования осей по модулю. В случае осей не по модулю возможно измерение
через начальное и конечное положение в математически положительном или
отрицательном направлении.
Сначала всегда выполняется эталонное измерение в исходном положении (в
большинстве случаев 0°). Если исходное положение попадает в заданный диапазон
измерений, оно не измеряется повторно.
Для измерения опорных точек необходимо, чтобы точка исходного положения входила
в диапазон измерений. Диапазон измерений не должен превышать 360°. Подвод
совершается к заданному количеству точек измерения.
В случае осей с хиртовым зацеплением позиции измерения соответствующим образом
округляются и корректируются по растру. В случае начальных и конечных углов
круговых осей всегда подразумевается позиция круговой оси (а не эффективный угол
установки).
Пример 1a - Ось не по модулю с угловым диапазоном -100° ... 100°
Начальный угол = -90°, конечный угол = 0°, количество точек измерения = 3
Точка измерения 1 = 0°, точка измерения 2 = -90 °, точка измерения 3 = -45°
Пример 1b - Ось не по модулю с угловым диапазоном -100° ... 100°
Начальный угол = 0°, конечный угол = 90°, количество точек измерения = 3
Точка измерения 1 = 0°, точка измерения 2 = 45°, точка измерения 3 = -90°
Пример 2a - Ось по модулю с угловым диапазоном 0° ... 360°
Начальный угол = 270°, конечный угол = 0°, количество точек измерения = 4
Точка измерения 1 = 0°, точка измерения 2 = 270°, точка измерения 3 = 300°, точка
измерения 4 = 330°
Пример 2b - Ось по модулю с угловым диапазоном 0° ... 360°
Начальный угол = 0°, конечный угол = 270°, количество точек измерения = 4
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
255
Варианты измерения
4.3 Измерение детали (фрезерование)
Точка измерения 1 = 0°, точка измерения 2 = 90°, точка измерения 3 = 180°, точка
измерения 4 = 270°
Пример 3 (эталонное измерение в исходном положении также выполняется)
Начальный угол = 30°, конечный угол = 180°, число точек измерения = 6 (опорные точки)
Эталонное измерение = 0°, MP 1 = 30°, MP 2 = 60°, MP 3 = 90°, MP 4 = 120°, MP 5 = 150°,
MP 6 = 180°
Пример 4
Начальный угол = -180°, конечный угол = 180°, число точек измерения = 6
Эталонное измерение = 0°, MP 1 = -180°, MP 2 = -120°, MP 3 = -60°, MP 4 = 0°, MP 5 = 60°,
MP 6 = 120°
MP 4 пропускается, применяются значения эталонного измерения. +180° не
измеряются, поскольку эта позиция MP 1 соответствует -180°.
Пример 5: Кинематика головки с 2 поворотными осями
1-я и 2-я поворотная ось: начальный угол = -120°, конечный угол = 120°, число точек
измерения = 6
1-я поворотная ось: эталонное измерение не требуется
MP 1 = -120°, MP 2 = -72°, MP 3 = -24°, MP 4 = 24°, MP 5 = 72°, MP 6 = 120°
2-я поворотная ось:
эталонное измерение: MP 1 = 0°, MP 2 = -120°, MP 3 = -60°, MP 4 = 0°, MP 5 = 60°, MP 6 = 120°
MP 4 пропускается, поскольку эталонное измерение уже выполнено.
Для получения максимально точного результата измерения измеряемый диапазон
круговой оси не должен быть слишком малым. Параметр настройки 55648
$SCS_MEA_KIN_MIN_ANG_POS позволяет установить минимальный угол измеряемого
диапазона круговой оси.
При измерении круговых осей с 3 точками измерения параметр настройки 55647
$SCS_MEA_KIN_MIN_ANG_TRIANGLE позволяет установить минимальный внутренний
угол измеряемого треугольника.
В случае кинематики головки может быть настроена вторая круговая ось, чтобы получить
для измерения первой круговой оси больший измерительный контур. Если одна
круговая ось находится в головке и ещё одна в столе, то ось в столе можно настроить для
измерения оси в головке. В случае кинематики стола поворотный диск можно наклонить
для измерения посредством другой круговой оси.
Измерительные циклы
256
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.23.4
Варианты измерения
Измерение кинематики
По точкам измерения (до двенадцати на каждую поворотную ось) вычисляются и
выборочно регистрируются линейные векторы осей ориентации.
При коррекции трансформации ориентации или инструментального магазина на основе
кинематической цепи выполняется коррекция указанных изготовителем станка
элементов коррекции кинематической цепи. Для трансформации ориентации имена
элементов коррекции находятся в переменных $NT_CORR_ELEM_P und
$NT_CORR_ELEM_T. Для TCARR имена элементов коррекции сохраняются в переменной
$TC_CARR_CORR_ELEM. В случае классического инструментального магазина
переменные $TC_CARR, как и ранее, корректируются соответствующим образом
напрямую.
При наличии нескольких сменяющих друг друга кинематических связей (например,
сменные головки сверлильных инструментов) их измеряют независимо друг от друга.
Взаимосвязи длины Z между отдельными кинематическими связями не
устанавливаются. Активн. NVP не изменяется.
Измерение эталона
Выбор эталона отображается только при наличии не менее двух качающихся головок на
выбор. В случае кинематики стола переключатель не отображается. В этом случае всегда
подразумевается соотношение размера Z между MCS и WCS! Эту функцию можно
подключить посредством бита 10 параметра настройки 55740
$SCS_MEA_FUNCTION_MASK.
При этом для определения центра измерительной сферы в Z используется размер Z
эталонной головки. При измерении выполняется соответствующая коррекция нулевой
точки активного настраиваемого NVP. При коррекции векторов корректируются только
обе оси плоскости (X, Y при G17), а не вектор оси инструмента (Z). Вектор оси
инструмента остается таким, как его внес изготовитель станка, и не меняется. Данные
активного NVP хранятся для проверки последующих изменений.
Адаптация по эталону
При этом корректируются все векторы длин головки (X, Y, Z). В качестве исходной служит
нулевая точка активного NVP, соответствующим образом скорректированная методом
измерения "Измерение эталонной головки". Вследствие этого для обработки одной
детали можно использовать несколько головок. За соблюдение последовательности
процедур измерения (сначала "Измерение эталонной головки", затем все остальные
головки методом "Коррекция головки по эталонной головке") несет ответственность
оператор. Тем не менее, при методе измерения "Коррекция головки по эталонной
головке" контролируется идентичность сохраненного и активного NVP таковому при
методе измерения "Измерение эталонной головки".
Коррекции подвергаются все векторы длины кинематики (например, размеры на
чертежах корректируются на реальные значения).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
257
Варианты измерения
4.3 Измерение детали (фрезерование)
Измерение опорных точек
Для функции "Измерение опорных точек" необходим компилируемый цикл "VCS Rotary".
Сначала всегда следует измерять и корректировать кинематику. В станках с очень
высокими требованиями к точности может потребоваться применение более точной
компенсации посредством компилируемого цикла "VCS Rotary". Выбор "Измерение
опорных точек" отображается, только если установлен компилируемый цикл "VCS Rotary".
На каждой круговой оси регистрируется до двенадцати точек измерения, равномерно
распределенных по измерительной сетке.
CYCLE9960 генерирует файл с таблицей (одна длина измерительного щупа).
Процесс измерения
При различных ориентациях в каждой из точек измерения определяется и сохраняется
отклонение по трем гео-осям. При этом определяется компенсация, которая в конце
автоматически сохраняется в файле компенсации и активируется.
Файл компенсации
Файл компенсации создается автоматически и хранится в директории циклов
изготовителя или пользователя.
MD62738 $MC_E996_FILE_LOCATION: Место хранения файла компенсации, 1=CMA.DIR,
2=CUS.DIR
CYCLE9960 предоставляет файл компенсации под следующим именем:
E996<TC_NAME>_<ChanNo>.SPF
При этом TC_NAME - имя активной трансформации, а ChanNo - номер канала, например,
E996HEAD_1.spf
Если перед пуском файл компенсации активен, то он сохраняет такой статус. Перед
измерением проверяется, согласуется ли имя файла компенсации с активной
трансформацией (начиная с SW 4.7 SP2).
• Измерение и коррекция опорных точек
Для уже имеющегося файла компенсации автоматически создается резервная копия
под именем E996<TC_NAME>_OLD<n>_<ChanNo>.SPF.
При этом n - последовательный номер меньше двенадцати. Преимущество
автоматического создания резервных копий заключается в возможности
активирования старого файла, если при измерении возникает ошибка, или если
результат измерения неудовлетворительный. После измерения оператор может
квитированием (Пуск ЧПУ) записать и активировать файл компенсации.
• Измерение опорных точек (исключительно)
После дополнительного измерения опорных точек записывается новый файл, в
котором содержится новая измеренная компенсация. Этот файл называется
E996>TC_NAME>_MEA<n>.SPF, после измерения он записывается автоматически.
Преимущество этого файла заключается в следующем: если оператор считает, что
необходимо использовать новую компенсацию посредством дополнительного
измерения, то активация новой компенсации выполняется простой сменой имени
файла.
Измерительные циклы
258
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Таблица 4-32 Активация и деактивация файла компенсации
CC_E996()
Деактивация компилируемого цикла "VCS Rotary"
CC_E996("TC_NAME")
Активация файла компенсации
E996<TC_NAME>_<ChanNo>.SPF. Если выполнялось только из-
мерение, и если необходимо активировать файл компенсации
(E996TC_NAME_MEA1.MPF), этот файл необходимо перезапи-
сать как E996TC_NAME_1.MPF, так что он будет активирован
при помощи CC_E996("TC_NAME").
Или: файл компенсации перезаписывается как
E996TC_NAME_MEA_1.MPF и активируется посредством
CC_E996("TC_NAME_MEA"). Преимущество таких действий в
том, что старый файл компенсации остается в наличии.
4.3.23.5
Экран результата измерения
Экран результата измерения схож с журналом. В верхней части указаны вариант
измерения, активная трансформация, измеренные поворотные оси и соответствующий
диапазон измерений. Далее представлены значения разности каждого измерения в
базовой кинематической системе. Для оценки того, необходимо ли также
корректировать измеренную кинематику, отображается текущий и заново вычисленный
элемент коррекции.
Пример 1: Трансформация на основе кинематической цепи
---------------------------------------------------------------------------------------------------------
2 :
Time: 08:59:42
Results measure: Kinematic measure complete /CYCLE9960
Variant
: S_MVAR=11400
Measuring plane: G17
Name / number : HEAD_CA_Y100/2
Rotary axis 1
: C1 start:
120.000 final:
240.000 no.:3
Position of rotary axis 2: 30
Rotary axis 2 : A1 start:
30.000 final:
90.000 no.:3
Position of rotary axis 1: 0
---------------------------------------------------------------------------------------------------------
Difference of measure:
X [мм]
Y [мм]
Z [мм]
max Value
0.03663
0.01208
0.04873
min Value
-0.02591
-0.05250
0.00000
C1[deg]
A1[deg]
X [мм]
Y [мм]
Z [мм]
120.0000
30.0000
-0.02591
0.00373
0.01599
180.0000
30.0000
-0.00379
-0.03623
0.03088
240.0000
30.0000
0.03663
-0.05250
0.04800
0.0000
0.00000
0.00000
0.00000
0.00000
0.0000
30.0000
0.00682
-0.00950
0.04377
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
259
Варианты измерения
4.3 Измерение детали (фрезерование)
0.0000
90.0000
0.00505
0.01208
0.01473
Difference of vector
X [мм]
Y [мм]
Z [мм]
before:
MC1_OFFSET_2_CORR
0.00000
0.00000
0.00000
MA1_OFFSET_2_CORR
0.00000
0.00000
0.00000
Results:
Difference of vector:
X [мм]
Y [мм]
Z [мм]
MC1_OFFSET_2_CORR
0.00470
-0.00449
0.15641
MA1_OFFSET_2_CORR
-0.01612
-0.00129
-0.25343
Overwrite kinematics data record, yes -> NC start, no -> reset
Пример 2: Инструментальный магазин (классический)
---------------------------------------------------------------------------------------------------------
2 :
Time: 08:59:42
Results measure: Kinematic measure complete /CYCLE9960
Variant
: S_MVAR=11400
Measuring plane: G17
Name / number
: HEAD_CA / 2
Rotary axis 1
: C1 start:
120.000 final:
240.000 no.:3
Position of rotary axis 2 : 30
Rotary axis 2 : A1 start:
30.000 final:
90.000 no.:3
Position of rotary axis 1 : 0
---------------------------------------------------------------------------------------------------------
Difference of measure:
X [мм]
Y [мм]
Z [мм]
max Value
0.03663
0.01208
0.04873
min Value
-0.02591
-0.05250
0.00000
C1[deg]
A1[deg]
X [мм]
Y [мм]
Z [мм]
120.0000
30.0000
-0.02591
0.00373
0.01599
180.0000
30.0000
-0.00379
-0.03623
0.03088
240.0000
30.0000
0.03663
-0.05250
0.04800
0.0000
0.00000
0.00000
0.00000
0.00000
0.0000
30.0000
0.00682
-0.00950
0.04377
0.0000
90.0000
0.00505
0.01208
0.01473
vectors before:
X [мм]
Y [мм]
Z [мм]
I1
-9.50000
0.00000
-80.00000
I2
9.50000
0.00000
30.00000
I3
0.00000
0.00000
50.00000
Results:
vectors:
X [мм]
Y [мм]
Z [мм]
I1
-9.50470
0.00449
-79.90200
Измерительные циклы
260
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
I2
9.50470
-0.00440
30.15640
I3
0.00000
0.00000
49.74650
Overwrite kinematics data record, yes -> NC start, no -> reset
4.3.23.6
Калибровка на калибровочной сфере
Перед измерением кинематики с предварительным позиционированием на северном
полюсе калибровочной сферы в CYCLE9960 можно выбрать автоматическую
калибровку на калибровочной сфере. При этом новая калибровка выполняется только в
плоскости (X, Y при PL = G17). Необходимо максимально точно определить длину
измерительного щупа.
4.3.23.7
Обход калибровочной сферы
Для обеспечения при автоматическом измерении калибровочной сферы отсутствия
столкновений со стержнем калибровочной сферы можно задать ориентацию стержня в
настройке 55649$SCS_MEA_KIN_BALL_VEC[0..2]. Направление вектора: от
калибровочной сферы к стержню. Если этот вектор задан, при измерении сферы
автоматически вычисляются начальные углы α1 и α2, и столкновения со стержнем не
происходит.
Скорость изменения позиционирования круговых осей задается в SD55637
$SCS_MEA_FEED_POS_DEG. Движение перемещения задается в градус/мин.
4.3.23.8
Границы допуска
Допуск векторов смещения (TLIN)
Активация границ допуска при параметрировании CYCLE9960 (сравнение: начальные
значения - вычисленные значения) позволяет делать выводы о необычных изменениях
кинематики. Несанкционированная автоматическая перезапись начальных значений
может быть заблокирована через границы допуска.
Допуск направляющих векторов поворотных осей
Полученные векторы круговых осей в первую очередь позволяют делать выводы о
механическом заданном/фактическом состоянии кинематики. В зависимости от
имеющейся конфигурации кинематики, минимальные полученные и исправленные
отклонения в положении векторов круговых осей могут привести к значительным
компенсирующим движениям.
SD41611 $SN_CORR_TRAFO_DIR_MAX позволяет установить максимально допустимое
угловое отклонение вычисленных векторов круговых осей.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
261
Варианты измерения
4.3 Измерение детали (фрезерование)
SD55740 $SCS_MEA_FUNCTION_MASK BIT12 позволяет переключаться для несоблюдения
допусков между предупреждениями CANCAL и RESET.
Примечание
Векторы поворотных осей V1/V2 (ориентация поворотных осей) никогда не
перезаписываются автоматически.
Проверка допуска диаметра сферы
Если параметр настройки SD55644 $SCS_MEA_KIN_DM_TOL > 0, то после каждого
измерения выполняется проверка измеренного диаметра калибровочной сферы. Если
отклонение превышает значение параметра настройки SD55644
$SCS_MEA_KIN_DM_TOL, выводится ошибка 62321 или 62322.
62321 Поворотная ось 1: превышен допуск диаметра калибровочной сферы между
измерениями %4.
62322 Поворотная ось 2: превышен допуск диаметра калибровочной сферы между
измерениями %4.
4.3.23.9
Установка фиксированного значения (нормирование)
Для каждой поворотной оси можно установить фиксированное значение в одном
осевом направлении (X,Y,Z). В первую очередь это относится к кинематике стола, т. к.
результат расчета кинематики относится к высоте измерения калибровочной сферы.
Посредством фиксированного значения можно рассчитать, например, Z-компонент
относительно опорной точки стола детали.
Установка фиксированного значения имеет смысл только для определенных осевых
направлений.
Пример
Кинематика стола
• Поворотная ось C вращается вокруг Z → Установка фиксированного значения для
поворотной оси C в осевом направлении Z.
Смешанная кинематика
• Поворотная ось C в головке вращается вокруг Y и вокруг Z (вектор поворотной
оси = (0,1,1))
→ Установка фиксированного значения для поворотной оси C в осевом направлении
Y или Z.
• Стол вращается вокруг Y
→ Установка фиксированного значения для поворотной оси B в осевом направлении
Y.
Измерительные циклы
262
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Присвоение компонентов соответствующим поворотным осям осуществляется с
помощью параметров настройки SD55645 $SCS_MEA_KIN_MODE и SD55646
$SCS_MEA_KIN_VALUE.
SCS_MEA_KIN_MOD
Свободный компонент линейного вектора 1-й поворотной оси
E[0]
=0
Вычисляются все компоненты линейного вектора
=1
Компонент для X принимается из $SCS_MEA_KIN_VALUE[0].
=2
Компонент для Y принимается из $SCS_MEA_KIN_VALUE[0].
=3
Компонент для Z принимается из $SCS_MEA_KIN_VALUE[0].
=4
Компонент для X переносится из активного преобразования.
=5
Компонент для Y переносится из активного преобразования.
=6
Компонент для Z переносится из активного преобразования.
SCS_MEA_KIN_MOD
Свободные компоненты линейного вектора 2-й поворотной оси
E[1]
Примечание
Фиксированное значение всегда устанавливается на основе внесенных в
кинематической цепи или в инструментальном магазине векторов ориентации
поворотных осей.
Закрытие цепи
При преобразовании на основе кинематических цепей системная переменная
$NT_CNTRL Bit7 и Bit8 замыкает цепь инструмента или цепь детали. Для
инструментального магазина десятичный разряд параметра настройки SD55645
$SCS_MEA_KIN_MODE позволяет установить, необходимо ли вычисление закрывающего
вектора.
Таблица 4-33 SCS_MEA_KIN_MODE[0]
Значение
Значение
0x по умолчанию
Цепь головки замыкается, это означает, что I1 вычисляется как замыкаю-
щий вектор.
1x
Цепь головки не замыкается, это означает, что I1=(0,0,0)
Таблица 4-34 SCS_MEA_KIN_MODE[1]
Значение
Значение
0x по умолчанию
Цепь стола замыкается, это означает, что I4 вычисляется как замыкающий
вектор.
1x
Цепь стола не замыкается, это означает, что I4=(0,0,0).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
263
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.23.10
Только исправление кинематики
Исправление уже измеренной кинематики возможно через «Только исправление». Если,
например, при помощи варианта «Только измерение» измерили кинематику, то
кинематику можно исправить без повторного измерения.
Необходимые переменные сохранены при измерении кинематики в следующих GUD:
Параметр
Значение
_OVR[120]
Количество позиций измерения 1-й круговой оси
_OVR[121]
Количество позиций измерения 2-й круговой оси
_MEA_MKS[n,m]
Поле всех точек измерения
_MEA_MKS[n,0..2]
Позиция X, Y, Z при измерении n
_MEA_MKS[n,3]
Позиция 1-й круговой оси при измерении n
_MEA_MKS[n,4]
Позиция 2-й круговой оси при измерении n
_MEA_MKS[0,m]
Измерение в исходном положении, это значение может
повторяться
_MEA_MKS[1,m]
1-е измерение 1-й круговой оси
_MEA_MKS[_OVR[120],m]
Последнее измерение 1-й круговой оси
_MEA_MKS[_OVR[120]+1,m]
1-е измерение 2-й круговой оси
_MEA_MKS[_OVR[120]+_OVR[121],m]
Последнее измерение 2-й круговой оси
_OVR[7..9]
Ориентация 1-й круговой оси
_OVR[10..12]
Ориентация 2-й круговой оси
_OVR[50]
Длина измерительного щупа
_OVR[66..68]
Активный фрейм при 1-м измерении
Настройки проверки допуска или установки фиксированного значения должны для
«Только исправление» отличаться от настроек при чистом измерении кинематики. Уже
скорректированную кинематику можно повторно подвергнуть действию «Только
исправление». Это выполняется, например, с новым фиксированным значением. После
коррекции выполняется запрос оператора, необходимо ли записать данные кинематики;
запрос необходимо подтвердить при помощи пуска ЧПУ.
Измерительные циклы
264
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
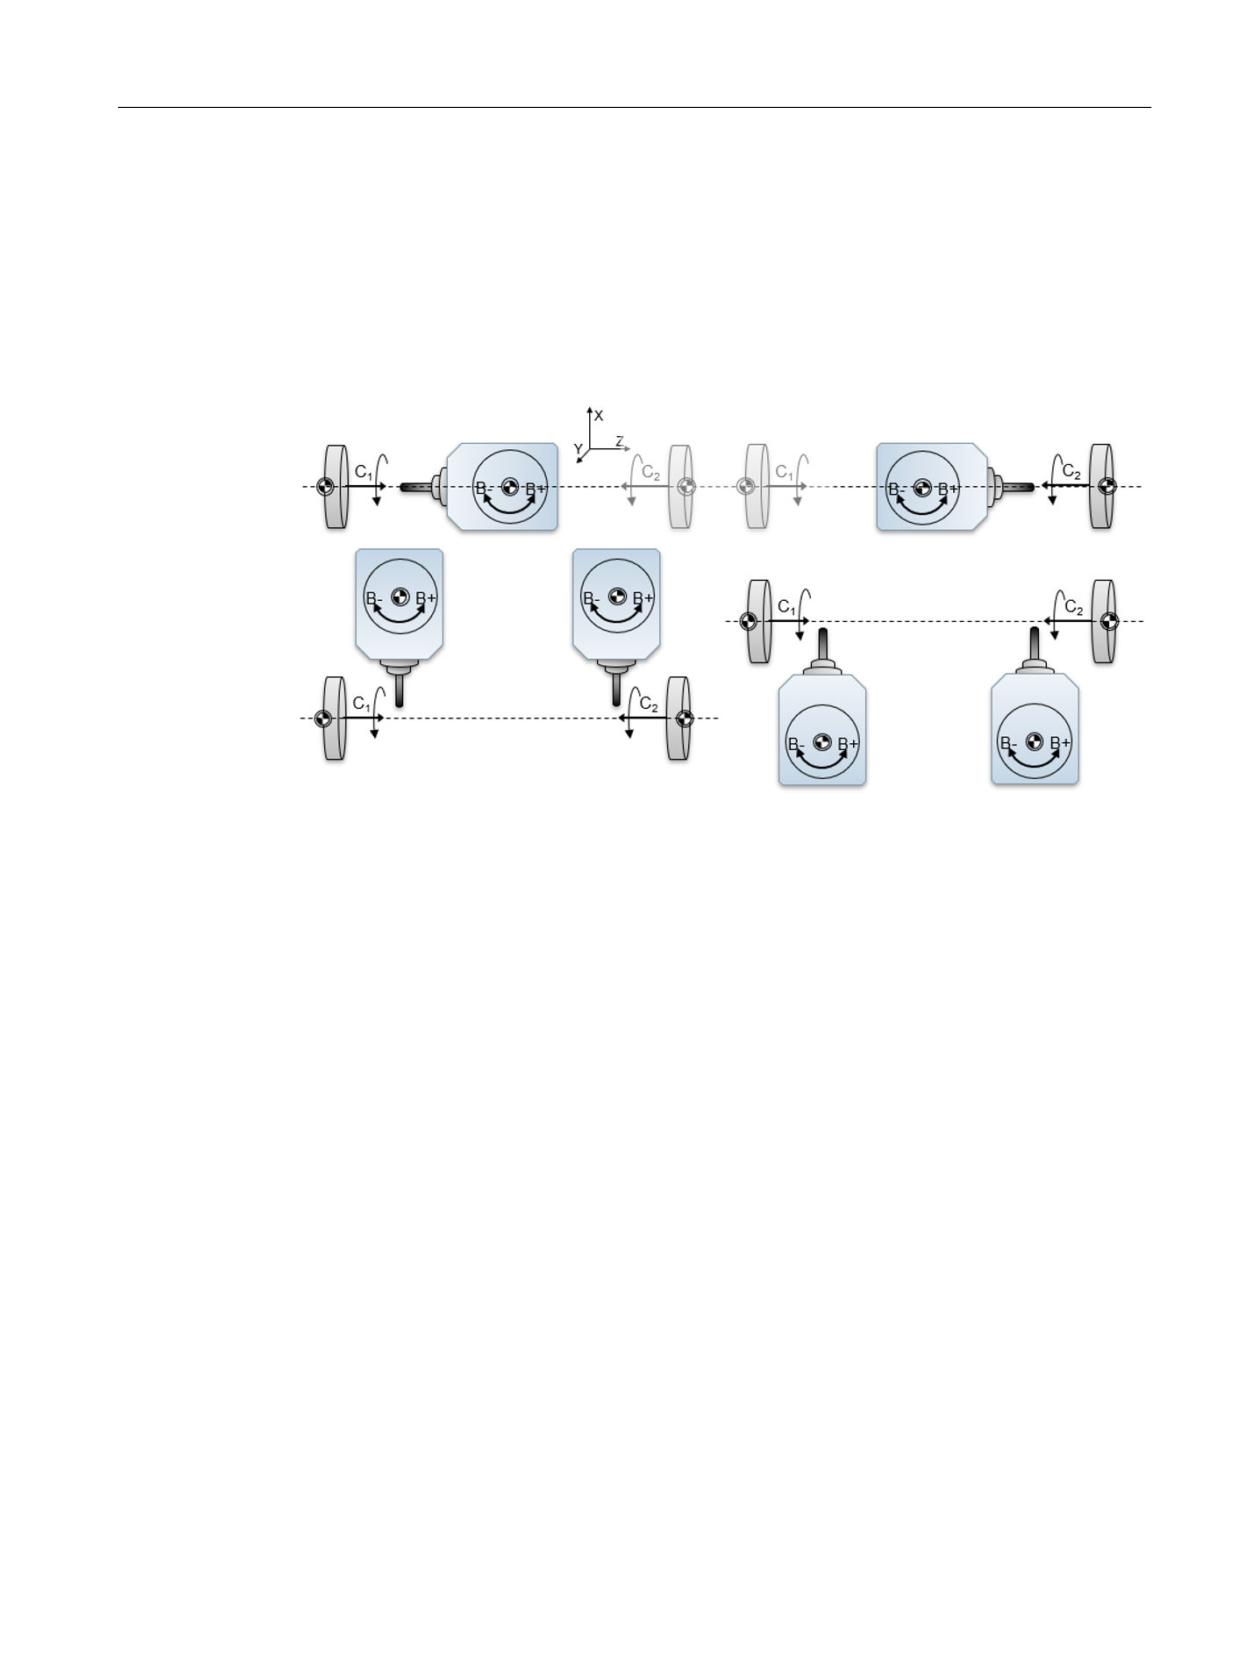
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.23.11
Измерение кинематики токарного станка
В токарных станках отсутствует исходное положение 1-го измерения (как это
предполагается для фрезерных станков). В случае токарных станков необходимо
выбрать позицию начала измерения / исходное положение оси B. В поле переключения
состояний на интерфейсе пользователя можно выбрать исходное положение оси B перед
измерением; это положение не обязательно должно соответствовать исходному
положению. При этом возможны следующие установки:
Рисунок 4-18
Измерение кинематики токарного станка
Две круговые оси
Если в каком-либо преобразовании или инструментальном суппорте созданы 2 круговых
оси, то при измерении кинематики измеряются и корректируются обе круговых оси. Для
первого процесса "Токарная обработка" можно выбрать, что будет выполняться лишь
коррекция оси B, хотя измерения будут выполняться на обеих круговых осях.
4.3.23.12
Измерение кинематики с паролем ПОЛЬЗОВАТЕЛЯ
Измерение кинематики обычно выполняется изготовителем станка с установленным
паролем изготовителя.
Изготовитель станка может решать, может ли конечный пользователь выполнять
измерение кинематики. Для такого случая ипользования следует установить следующие
MD:
Порядок действий
1. Установить MD11160 $NM_ACCESS_EXEC_CST = 1.
2. Установить MD51742 $MNS_MEA_ACCESS_EXEC[0] = 1 до 7.
Настройка вызывает ограничение уровней защиты при записи переменных системы во
время отработки измерительных циклов. MD51742 ограничивает диапазон текущего
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
265
Варианты измерения
4.3 Измерение детали (фрезерование)
уровня защиты между настройкой в MD11160 и настройкой в MD51742 при отработке
измерительных циклов. Значение числовых величин (уровень защиты) см. MD11160.
Настройка в MD51742 действует, только если настройка MD11160 = 1.
Пример
MD11160 = 1
MD51742[0] = 3
Цикл измерения CYCLE9960 может быть отработан с уровнем защиты от 1 (изготовитель)
до 3 (конечный пользователь).
4.3.23.13
Компенсация ориентации круговых осей посредством VCS и CYCLE996
Посредством CYCLE9960 выполняются измерения кинематики. Вычисленные векторы
вращения определяются, но не корректируются. CYCLE9960 записывает файл переноса
данных VCSROTVEC.SPF, считываемый системой VCS, таким образом посредством VCS
можно компенсировать отклонение векторов вращения от идеальных векторов.
Примечание
Эта функция работает только для классической TCARR.
Создание файла компенсации для VCS
VCSROTVEC_VERIFICATION=0 (стандарт)
Имеющийся файл /_N_CMA_DIR/_N_VCSROTVEC_SPF удаляется при измерении 1-й точки и
опять записывается с идеальными векторами из инструментального магазина.
После измерений вычисляются векторы ориентации, и перезаписывается файл
/_N_CMA_DIR/_N_VCSROTVEC_SPF. VCS-файл активируется заново.
Пример /_N_CMA_DIR/_N_VCSROTVEC_SPF:
[ROTV1]
-0,9999998863 0,000325562546 0,000348567077
[ROTV2]
0,000605196161 -0,000244774126 -0,9999997869
Верификация файла компенсации для VCS
VCSROTVEC_VERIFICATION=1
При измерении имеющийся файл /_N_CMA_DIR/_N_VCSROTVEC_SPF сохраняется. После
измерения создается новый файл /_N_CMA_DIR/_N_VCSROTVEC_VERIFI_SPF.
Этот файл содержит векторы ориентации для компенсации и вычисленные векторы
ориентации с активной компенсацией.
Измерительные циклы
266
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Пример /_N_CMA_DIR/_N_VCSROTVEC_VERIFI_SPF:
//activ compensation for rotary axis orientation
[ROTV1]
-0,9999998863 0,000325562546 0,000348567077
[ROTV2]
0,000605196161 -0,000244774126 -0,9999997869
//measured rotary axis orientation with activ compensation
[ROTV1]
-0,999999998 0,000003232074 0,000003458678
[ROTV2]
0,000006049775 -0,000002447851 -0,999999997
4.3.23.14
Параметр
Программа в G-кодах
Параметр
Описание
Единица
PL
Уровень, на котором производится измерение
-
Блок данных калибровки (1-40), возможен ввод переменной1)
-
TC
Имя трансформации
-
Метод измерения
• измерение кинематики
-
• Измерение эталона
• Адаптация по эталону
• измерение опорных точек
Смещение нулевой точ-
только при измерении эталона
ки
Измерение вариантов
• Только исправление
измерения кинематики:
• Только измерение
Калибровка
Калибровка измерительного щупа в плоскости при первом измерении 2)
• Да
• Нет
Выполнить позициони-
• Параллельно осям
рование
• По круговой траектории
∅
Диаметр сферы
мм
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
Круговая ось 1
Имя 1-й измеряемой круговой оси
-
AX1S
Начальный угол серии измерений 1
градус
AX1E
Конечный угол серии измерений 1
градус
AX1N
Число точек измерения для 1-й серии измерений (3...12)
-
Ax2P
Позиция 2-й круговой оси во время измерения
градус
αAx1
Угол измерения на калибровочной сфере в серии измерений круговой оси 1 3)
градус
Круговая ось 2
Имя 2-й измеряемой круговой оси
-
AX2S
Начальный угол серии измерений 2
градус
Ax2E
Конечный угол серии измерений 2
градус
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
267

Варианты измерения
4.3 Измерение детали (фрезерование)
Программа в G-кодах
Параметр
Описание
Единица
Ax2N
Число точек измерения для 2-й серии измерений (3...12)
-
Ax1P
Позиция 1-й круговой оси во время измерения
градус
αAx2
Угол измерения на калибровочной сфере в серии измерений круговой оси 2 3)
градус
Допуск
• Да
• Нет
Значение допуска линейных факторов при допуске "да":
мм
Значение в SD $SN_CORR_TRAFO_LIN_MAX
1)
Имя переменной не должно быть пустым.
2)
Калибровка измерительного щупа детали перед измерением возможна, только если измерительный щуп детали
вставлен в шпиндель с возможностью установки положения SPOS.
3)
Если направление стержня калибровочной сферы ($SCS_MEA_KIN_BALL_VEC) описано, угол измерения
вычисляется автоматически.
Список результирующих параметров
Вариант измерения "Полное измерение кинематики" предоставляет следующие
результирующие параметры:
Таблица 4-35 Трансформация на основе кинематических цепей
Параметр
Описание
Единица
_OVR[21,22,23]
Значения коррекции смещения поворотной оси 1
мм
_OVR[24,25,26]
Значения коррекции смещения поворотной оси 2
мм
_OVR[130,131,13
Разность измерений 1-го измерения в исходном положении
мм
2]
_OVR[133,134]
Позиция поворотной оси 1 и 2 при 1-м измерении
градус
_OVR[135,136,13
Разность измерений 2-го измерения
мм
7]
_OVR[138,139]
Позиция поворотной оси 2 и 2 при 2-м измерении
градус
_OVR[140,141,14
Разность измерений 2-го измерения
мм
2]
_OVR[143,144]
Позиция поворотной оси 1 и 2 при 3-м измерении
градус
Начиная с _OVR[130], разницы измерений сохранены с соответствующими позициями
круговых осей. В зависимости от количества измеряемых точек описано
соответствующее количество переменных _OVR.
Таблица 4-36 Инструментальный магазин (классический)
Параметр
Описание
Единица
_OVR[1,2,3]
Вектор смещения I1 1)
мм
_OVR[4,5,6]
Вектор смещения I2
мм
_OVR[7,8,9]
Вычисленный вектор поворотной оси V1 (без коррекции)
мм
_OVR[10,11,12]
Вычисленный вектор поворотной оси V2 (без коррекции)
мм
Измерительные циклы
268
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
_OVR[15,16,17]
Вектор смещения I3
мм
_OVR[18,19,20]
Вектор смещения I4 2)
мм
_OVR[130,131,13
Разность измерений 1-го измерения в исходном положении
мм
2]
_OVR[133,134]
Позиция поворотной оси 1 и 2 при 1-м измерении
градус
_OVR[135,136,13
Разность измерений 2-го измерения
мм
7]
_OVR[138,139]
Позиция поворотной оси 1 и 2 при 2-м измерении
градус
Не вычисляемые результирующие параметры равны 0.
1) Кинематика головки: Замкнуть цепочку векторов I1=-(I3+I2); для жестко пристроенной
кинематики станка
2) Кинематика стола: Замкнуть цепочку векторов I4=-(I3+I2); для жестко пристроенной кинематики
станка
Смешанная кинематика: Замкнуть цепочку векторов I1=-I2 I4=-I3; для жестко пристроенной
кинематики станка
4.3.24
3D-измерение на станках с трансформацией ориентации
Функция
Измерение с активной трансформацией ориентации, т.е. с циклом поворота CYCLE800
(ориентируемый инструментальный суппорт TCARR) или с кинематической 5-осевой
трансформацией (TRAORI) с измерительными циклами возможно.
Перед вызовом измерительных циклов щуп должен быть позиционирован вертикально
на плоскость обработки или параллельно оси инструмента.
Исключением являются функции измерения "Точная установка плоскости" (CYCLE998) и
"Измерение кинематики" (CYCLE9960/CYCLE996)). Здесь щуп располагается под углом к
измеряемому объекту.
Измерение детали всегда использует систему координат детали WСS.
Контроль правильного направления срабатывания при измерении детали
Если необходимо измерить элементы (отверстие, кромка, …) в наклоненной,
повернутой WСS, проконтролировать при 1-ом вводе в эксплуатацию станка
направление срабатывания 3D-щупа детали в режиме работы JOG и AUTO следующим
образом:
• В SD55740 $SCS_MEA_FUNCTION_MASK необходимо задать Бит1 = 1 (соединение
шпинделя с вращением координат).
• Соответственно обозначить на щупе направление срабатывания в X+ (при G17) в
первичной установке кинематики станка.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
269
Варианты измерения
4.3 Измерение детали (фрезерование)
• На примере измерения отверстия с CYCLE977 в повернутой плоскости обозначенное
направление срабатывания при подводе и обмере 1-й точки измерения должно быть
выверено на X+.
В измерительных циклах при активной трансформации ориентации (TCARR, CYCLE800,
TRAORI) измененная ориентацией инструмента позиция шпинделя вычисляется
системой и выполняется соответствующая коррекция шпинделя.
Результат вычисления сохраняется в GUD-переменной _MEA_CORR_ANGLE[1].
Правильность позиции шпинделя при измерении при разных ориентациях
измеряемого объекта должна контролироваться на детали.
• После успешной проверки может быть задано SD55740 $SCS_MEA_FUNCTION_MASK,
Бит1 = 0. Результаты измерения должны быть идентичны таковым с подсоединенным
шпинделем.
Примечание
Дополнительная настройка угла поправки
Для выбранной кинематики станков или приложений может потребоваться
дополнительная адаптация угла поправки для позиционирования шпинделя.
Для этого в цикле изготовителя CUST_MEACYC.SPF можно присвоить значение углу
поправки _MEA_CORR_ANGLE[0] и _MEA_CORR_ANGLE[1].
Эти углы действуют на позицию шпинделя / точную установку щупа при измерении или
на внутренний пересчет значений срабатывания, если щуп должен быть точно
установлен не в направлении срабатывания (SD55740 бит1 = 0, SPOS = 0 при измерении).
4.3.25
Измерение измерительным щупом без возможности позиционирования
Общая информация
Если измерительный щуп не позиционируется вокруг оси подачи, ни одна из функций
измерения, требующих позиционирования или точной установки, не работает.
Примерами таких функций измерения являются:
• Калибровка в опорном кольце с начальной точкой не в центре кольца
• Калибровка на сфере
• Функция «3D-щуп с реверсом шпинделя»
• Функция «Точная установка 3D-щупа»
• Функция «Соединение шпинделя с вращением координат».
Представленные далее пояснения относятся к циклам измерения фрез.
Измерительные циклы
270
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Различаются два основных случая применения:
• Измерительный щуп находится на «шпинделе без возможности позиционирования».
Это могут быть, например, шпиндели с регулируемым числом оборотов без
регулирования положения или шпиндели для работы на больших скоростях.
• Измерительный щуп закреплен «Фиксированно на станке». Это возможно, например,
на станках лазерной обработки без шпинделя или шлифовальных станках.
4.3.25.1
Шпиндель без возможности позиционирования
Условие
• Электронный измерительный 3D-щуп детали (мультищуп)
• Между калибровкой и измерением пользователь должен обеспечить идентичную
ориентацию (позицию шпинделя) измерительного щупа, например, путем
зажимания или индексации.
Функция
За основное условие принимается то, что шпиндель, который содержит измерительный
щуп, задан как ведущий шпиндель параметрами станка или программной командой.
Центр измерительного щупа и обрабатывающего шпинделя соответствуют
запрограммированной позиции оси.
Поведение измерительных циклов настраивается следующим спец. для канала
параметром станка:
MD 52207[n] $MCS_AXIS_USAGE_ATTRIB, бит 9
Значение бита 9
Объяснение
=0
Шпиндель с возможностью позиционирования
(по умолчанию)
=1
Независимо от характеристик шпинделя изме-
рительные циклы выполняют только функции
измерения без позиционирования шпинделя.
Программирование измерительных циклов вы-
полняется так же, как и в случае позиционируе-
мого измерительного щупа. Функции, предпо-
лагающие наличие позиционируемого шпин-
деля, в масках измерительных циклов не актив-
ны.
При выполнении измерительного цикла команды позиционирования шпинделя не
вызываются, а невыполнимые функции измерения отклоняются с выведением
аварийного сообщения.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
271
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
Калибровка
Если измерительный щуп непозиционируемый, или если он зафиксирован на станке,
имеют место следующие условия калибровки.
Допустимые варианты калибровки:
• Калибровка в кольце, «Начальная точка в центре кольца»
- BA AUTO: SD54760 бит 22=1
- BA JOG: SD55740 бит 15=1
• Калибровка на кромке / между двумя кромками
4.3.25.2
Измерительный щуп зафиксирован на станке
Условие
• Электронный измерительный 3D-щуп детали (мультищуп)
Функция
В случае жесткого крепления измерительного щупа на станке возможно механическое
смещение по трем геометрическим осям:
• между шариком измерительного щупа (острие инструмента)
• исходной точкой инструмента обрабатывающего шпинделя
• и обрабатывающей средой (лазер).
Это смещение необходимо внести в размер оправки (базовый размер) параметров
измерительного щупа для детали. Размер оправки как компонент геометрии
инструмента уже содержится в ЧПУ.
Разъясненная коррекция геометрии инструмента позволяет обеспечить соответствие
запрограммированной позиции оси шарику измерительного щупа (острие
инструмента). Учитывайте, относится ли длина измерительного щупа к центру или
периметру шарика измерительного щупа.
Поведение измерительных циклов настраивается следующих общим параметром
станка:
Измерительные циклы
272
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
MD 51740 $MNS_MEA_FUNCTION_MASK, бит 4
Значение бита 4
Объяснение
=0
Измерительный щуп детали находится в шпин-
деле (по умолчанию).
=1
Измерительный щуп зафиксирован на станке.
Программирование измерительных циклов вы-
полняется так же, как и в случае позиционируе-
мого измерительного щупа. Функции, предпо-
лагающие наличие позиционируемого шпин-
деля, в масках измерительных циклов не актив-
ны. При выполнении измерительного цикла ко-
манды позиционирования шпинделя не вызы-
ваются, а невыполнимые функции измерения
отклоняются с выведением аварийного сооб-
щения.
Примечание
Калибровка
Если измерительный щуп непозиционируемый, или если он зафиксирован на станке,
имеют место следующие условия калибровки.
Допустимые варианты калибровки:
• Калибровка в кольце, «Начальная точка в центре кольца»
- BA AUTO: SD54760 бит 22=1
- BA JOG: SD55740 бит 15=1
• Калибровка на кромке / между двумя кромками
4.3.26
Одновременное измерение на двойных шпинделях
4.3.26.1
Общая информация
Одновременное измерение позволяет одновременно измерять две идентичных детали
на двойных шпинделях. Поддерживаются исключительно измерительные циклы детали.
Одновременно измерять инструменты невозможно.
• Для использования функции "Одновременное измерение" необходима лицензия
"Измерение: уровень 2".
• В MD52740 бит 0 или бит 16 задают, на котором входе измерительной системы
подключаются измерительный щуп детали и измерительный щуп инструмента.
• При одновременном измерении измерительный щуп детали подключается на обоих
центральных входах измерительной системы.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
273
Варианты измерения
4.3 Измерение детали (фрезерование)
• Соответствие функций следующее:
- Первый измерительный щуп соответствует входу измерительного щупа детали.
- Второй измерительный щуп соответствует входу измерительного щупа
инструмента.
•
2 поля данных калибровки для 2 измерительных щупов должны следовать друг за
другом. Это означает, что поле данных калибровки для второго измерительного
щупа - это поле данных калибровки для первого измерительного щупа плюс 1. В
интерфейсе пользователя для измерения всегда указывается только первое поле
данных калибровки.
• Измерительные щупы устанавливаются командами SPOS. Пользователь должен
обеспечить действие команды SPOS на все шпиндели с измерительными щупами.
Остальное параметрирование измерительных циклов действует так же, как и с одним
измерительным щупом.
4.3.26.2
Калибровка
Калибровка обоих измерительных щупов выполняется по-отдельности
последовательно. Поскольку в управлении инструментов всегда активен только один
инструмент, а в действительности 2 измерительных щупа выполняют измерение
одновременно, результаты калибровки не разрешено записывать в данные
инструмента. Запись радиуса измерительного щупа блокируется параметром настройки
54740 Бит3 = 0. В интерфейсе пользователя "Калибровка длины" коррекция длины
инструмента в данных инструмента блокируется посредством "Коррекция длины
инструмента = НЕТ".
Ручное переключение входов измерения
Возможной процедурой для раздельной калибровки может быть размещение
калибровочного кольца соответственно только под одним измерительным щупом.
Функция "Одновременное измерение" должна быть выключена (MD51740 Бит14 = 0).
При этом учитывать следующее:
• Между обоими процессами калибровки поле данных калибровки увеличивается на 1
(высвечивание в маске с SD54760 Бит 3 = 1 или SD54780 Бит 3 = 1)
• Вход измерительной системы переключается (MD52740 Бит 0 / Бит 16).
Автоматическое переключение входов измерения
Для автоматического переключения входов измерения функция "Одновременное
измерение" должна быть включена (MD51740 Бит 14 = 1).
У созданного в управлении инструментом измерительного щупа 2 резца: "D1" и "D2".
Такая конфигурация позволяет калибровать измерительные щупы последовательно:
один раз с первым резцом, один раз со вторым резцом. Для каждого резца необходимо
подобрать в интерфейсе пользователя правильный блок данных калибровки. Если
номер резца больше 2, это вызывает предупреждение об ошибке цикла.
Измерительные циклы
274
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.26.3
Измерение
Измерение деталей происходит одновременно, т. е., оба измерительных щупа
выполняют измерение параллельно. На нынешнем уровне разработки поддерживаются
следующие варианты измерений:
• Измерение кромки
• Измерение перемычки
• Измерение паза
• Измерение отверстия
• Измерение круговой цапфы
• Измерение прямоугольного кармана
• Измерение прямоугольной цапфы
• Точная установка кромки
• Измерение плоскости
• Прямой угол
• Любой угол
• Измерение кругового сегмента
Результирующие параметры 2-го измерительного щупа сохранены параллельно с
параметрами первого измерительного щупа в поле GUD "_OVR[ ]". Смещение между
ними составляет 100. Так, _OVR[0] представляет собой результирующий параметр
первого измерительного щупа, _OVR[100] - соответствующий параметр второго
измерительного щупа. Начиная с параметра _OVR[900] сохранены средние значения
измерения первого и второго измерительного щупа. Пример: _OVR[900] - это среднее
значение от _OVR[0] и _OVR[100].
Результат для первого измерительного щупа можно как обычно вывести на экран
результата измерения и задокументировать посредством функции протоколирования.
Результаты второго измерительного щупа можно отобразить посредством функции
"Пользовательский протокол" и запротоколировать.
Пример программы
T="3D_TASTER"
M6
G54
F2000
CYCLE150(31,1,"MEAS_PROTOCOL.TXT")
CYCLE977(103,1,,1,50,,,5,5,0,1,1,,1,1,"",,0,1.01,1.01,-1.01,0.34,1,0
,,1,1)
;Протокол/Экран результата измерения Второй щуп Окружность-отверстие/цапфа
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
275
Варианты измерения
4.3 Измерение детали (фрезерование)
S_PROTTXT[0]=REP("")
S_PROTTXT[0]="2. Probe:"
S_PROTTXT[1]=SPRINT("X %10.3F
%10.3F
%10.3F
mm",_OVR[101],_OVR[105],_OVR[117])
S_PROTTXT[2]=SPRINT("Y %10.3F
%10.3F
%10.3F
mm",_OVR[102],_OVR[106],_OVR[118])
S_PROTTXT[3]=SPRINT("Diameter %10.3F
%10.3F
%10.3F
mm",_OVR[100],_OVR[104],_OVR[116])
CYCLE160 ;Запись и отображение протокола
M2
4.3.26.4
Контроли
Защита измерительного щупа
В следующих случаях есть риск повреждения измерительного щупа:
• По ошибке активен режим одновременного измерения, но закреплена только одна
деталь.
• Измеряемые одновременно элементы очень различны.
Во избежание таких ситуаций контролируется максимальный путь перебега
измерительных щупов. Путь перебега - это разность между позицией переключения
измерительного щупа, отведенного первым, и текущей позицией. Параметры такого
пути перебега можно настроить посредством SD55700 $SCS_MEA_SIMULTAN_LIMIT.
Стандартно SD предустанавливается на 1 мм, это значение можно свободно настраивать
в пределах от 0,5 мм до 5 мм. Если при измерении превышается максимальное значение
установленного в параметрах пути перебега, измерение прерывается
предупреждением.
Позиционное отклонение
Для высокой точности результатов необходимо, чтобы позиционное отклонение между
двумя измерительными щупами было не слишком большим. SD55701
$SCS_MEA_SIMULTAN_POS_DEV_MAX позволяет задать соответствующий допуск. В случае
нарушения система измерения генерирует аварийный сигнал 61967 "Чрезмерное
отклонение разницы положения измерительных щупов".
Поле данных калибровки
У каждого измерительного щупа есть поле данных калибровки. За счет одновременного
использования 2 измерительных щупов образуются пары блоков данных калибровки.
Это обуславливает тот факт, что для режима AUTO при измерении разрешено выбирать
только нечетные блоки данных калибровки. При выборе четных пар блоков данных
калибровки выводится предупреждение.
Измерительные циклы
276
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Для режима JOG и при калибровке при помощи CYCLE976 проверяется, чтобы для
резца D1 был выбран нечетный, а для резца D2 - четный блок данных калибровки.
4.3.26.5
Ограничения
• Не поддерживается измерение инструментов.
• Не поддерживается измерение сферы и кинематики.
• Запрещена запись значений калибровки в параметры инструмента.
• Не поддерживаются машины с более чем с 2 шпинделями.
Дополнительная информация по технологии фрезерования / токарной обработки
приведена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
4.3.26.6
Измерение в JOG
Даже если функция «Одновременное измерение» активна, измерение в режиме JOG все
равно последовательное (то есть друг за другом). Соответствующий измерительный щуп
можно выбрать, как и при калибровке, по номеру D. Место сохранения результирующих
параметров и вычисление коррекции выполняются как при измерении с одним
шпинделем. Для каждого резца необходимо подобрать правильный блок данных
калибровки.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
277
Варианты измерения
4.4 Измерение детали на станке с комбинированной технологией
4.4
Измерение детали на станке с комбинированной технологией
4.4.1
Измерение детали на фрезерных / токарных станках
Общая информация
В этой главе рассматривается измерение детали на фрезерных / токарных станках. При
этом фрезерование считают 1-й технологией, а токарную обработку - 2-й технологией
Условие:
1. Фрезерная технология: MD52200 $MCS_TECHNOLOGY = 2
2. Токарная технология: MD52201 $MCS_TECHNOLOGY_EXTENSION = 1
Кроме того, должны быть заданы следующие параметры настройки:
• SD42950 $SC_TOOL_LENGTH_TYPE = 3
• SD42940 $SC_TOOL_LENGTH_CONST = 17
• SD42942 $SC_TOOL_LENGTH_CONST_T = 19
Измерение деталей, полученных с помощью токарной технологии на фрезерном станке,
происходит в рамках циклов измерения фрезерной технологии. Если, например, нужно
измерить наружный диаметр контура, это можно сделать с помощью цикла CYCLE977
"Измерение цапфы" в плоскости G17. При необходимости выполнить коррекцию
измеренных значений для токарного инструмента программист может указать
корректируемую длину инструмента L3x или L1z и, при необходимости, знак коррекции.
При настройке "автоматически" цикл выбирает правильную длину и знак. Выбор
коррекции зависит от ориентации токарного инструмента (функция выверки токарного
инструмента бета и гамма) при токарной обработке.
Необходимо учитывать SD55760 $SNS_MEA_FUNCTION_MASK_PIECE, бит 12 и бит 13.
Коррекция измеренных значений обрабатываемой детали в смещение нулевой точки
имеет смысл только для оси Z. Правильная настройка центра вращения в XY
осуществляется изготовителем станка при вводе станка в эксплуатацию.
Просьба следовать указаниям изготовителя станка
Если контактную измерительную головку необходимо переориентировать для
измерения, то это осуществляется с помощью функции поворота плоскости (CYCLE800).
Прочие настройки / примечания к технологии фрезерования / токарной обработки
приведены в IM9 - глава "Токарная обработка на фрезерных станках".
Для параметрирования отдельных вариантов измерения см. описания соответствующих
циклов в данном справочнике.
4.4.2
Измерение детали на токарном / фрезерном станке
Следующая глава описывает измерение детали на токарных/фрезерных станках. При
этом токарную обработку считают 1-й технологией, а фрезерование - 2-й технологией
Измерительные циклы
278
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.4 Измерение детали на станке с комбинированной технологией
Щуп детали на токарных/фрезерных станках по геометрическим причинам не может
быть калиброван в активной рабочей плоскости G18 (токарная обработка). Измерения
деталей при токарной обработке должны выполняться в G18. Поэтому щуп калибруется
в G17 или G19 и значения срабатывания соответственно упорядочиваются системой.
Измерение при токарной обработке (измерение, внутренний/наружный диаметр и т. п.)
Если измерение должно выполняться при различной ориентации инструмента (B-ось для
токарной технологии), то возможно предпозиционирование щупа с помощью функции
"Точная установка инструмента" (CYCLE800).
Измерение при фрезеровании (измерение отверстия, ввод кромки, выверка кромки...)
Если измерение должно выполняться при различной ориентации инструмента, то
возможно предпозиционирование щупа с помощью функции "Поворот плоскости"
(CYCLE800).
Значения поперечной оси (X) измерительных циклов во фрезерной обработке задаются
в радиусе (DIAMOF). Измерительные циклы при фрезеровании работают в отношении
поперечной оси также с программированием радиуса.
Измерение отверстия и цапфы (CYCLE977, CYCLE979) измеряемый объект указывается в
диаметре.
Примечание
Измерение на контршпинделе с помощью CYCLE978
Следует исходить из того, что при выполнении работ и измерений на контршпинделе
активно зеркальное отображение на оси инструмента (Z).
Кроме того, выверку инструмента относительно основного и контршпинделя следует
осуществлять путем поворота вокруг оси B с ориентируемым инструментальным
суппортом. Для подавления изменения положения инструментального шпинделя со
встроенным измерительным щупом, при выполнении измерений на контрошпинеделе
необходимо задать канальный SD55740 $SCS_MEA_FUNCTION_MASK, бит1 = 0. Это
означает, что функция "Сопряжение положения инструментального шпинделя с
поворотом координат вокруг оси инструмента (Z)" деактивирована. Инструментальный
шпиндель остается в положении, заданным предыдущим циклом поворота CYCLE800.
Для выполнения измерений на контршпинделе калибровку освногно шпинделя следует
осуществлять при активном G17.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
279