содержание .. 3 4 5 6 ..
SINUMERIK 840D sl/828D. Измерительные циклы. Руководство по программированию ЧПУ (2021 год) - часть 5
Варианты измерения
4.4 Измерение детали на станке с комбинированной технологией
4.4.2.1
Упорядочение значений срабатывания
Функция
Функция «Возможна иная плоскость между калибровкой и измерением» начиная с ПО
4.5SP2 делает возможным следующий случай:
• Калибровка (с CYCLE976) в рабочей плоскости G17 или G19
• Измерение детали в G18 как токарная обработка (с CYCLE974, CYCLE994)
Условие
•
1. Токарная технология: MD 52200 $MCS_TECHNOLOGY = 1
•
2. Фрезерная технология: MD 52201 $MCS_TECHNOLOGY_EXTENSION = 2
• Активный инструмент это 3D-мульти-щуп, тип 710
4.4.2.2
Единообразие при использовании 3D-щупа типа 710
Функция
Согласно функции "Возможна иная плоскость между калибровкой и измерением" на
токарно-фрезерном станке можно использовать 3D-щуп (тип 710) на основе блока
данных калибровки для всех вариантов измерения детали (токарная и фрезерная
обработка).
Условие
• Параметр настройки SD42940 $SC_TOOL_LENGTH_CONST = 18 (или -18)
• Параметр настройки SD42950 $SC_TOOL_LENGTH_TYPE = 2
• Активный инструмент это 3D-мульти-щуп, тип 710
Примечание
Если вышеуказанные условия для измерения при токарной обработке не выполнены,
выводится предупреждение 61309 "Проверить тип измерительного щупа".
Измерительные циклы
280
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.4 Измерение детали на станке с комбинированной технологией
4.4.3
Измерение с активным предотвращением столкновений
При измерении посредством измерительных циклов на станке с активным
предотвращением столкновений необходимо учитывать следующее:
• Для измерительных циклов пользователь задает длину кадра измерения:
- В режиме «Автоматика» через параметр маски DFA
- Для измерения в режиме JOG: через общие машинные данные MD51751
$MNS_J_MEA_M_DIST_MANUELL = 10 мм (по умолчанию)
• При определении защищенных областей необходимо учитывать, что длины
измерения проходятся ДВАЖДЫ. Если не учитывать это при определении, то может
преждевременно сработать «Предупреждение 26260 - столкновение обеих
защищенных областей».
Поведение измерительных циклов, при котором заданная длина измерения
проходится дважды, правильное. Это объясняется тем, что кадр измерения
симметрично охватывает заданную позицию, т. е. ожидаемую точку касания. Так
обеспечивается возможность выполнения измерений, несмотря на отклонение
между ожидаемой и фактической точкой касания (разность измерения).
Примечание
При срабатывании контроля столкновений в кадре измерения эти длины измерения
могут быть соответственно сокращены. Эффективность такого действия тем выше,
чем ближе расположены заданное значение и значение измерения, то есть позиция
измерения уже известна (например, при контрольном измерении).
• При использовании измерительных циклов в симулированной среде, например,
VNCK, SINUTRAIN или на NCU с полностью симулированными осями, длина измерения
проходится только ОДИН РАЗ.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
281
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
4.5
Измерение инструмента (токарная обработка)
4.5.1
Общая информация
Следующие измерительные циклы предназначены для использования на токарных
станках.
Примечание
Шпиндель
Шпиндельные команды в измерительных циклах всегда относятся к активному мастер-
шпинделю СЧПУ.
При использовании измерительных циклов на станках с несколькими шпинделями
определить затронутый шпиндель перед вызовом цикла как мастер-шпиндель.
Дополнительная информация: Руководство по программированию
Программирование ЧПУ
Определение плоскостей
Внутренние операции измерительных циклов выполняются с 1-й и 2-й осью актуальной
плоскости G17 до G19.
У токарных станков установка по умолчанию G18.
Примечание
Измерительный цикл для измерения инструмента при токарной обработке (CYCLE982) не
выполняет позиционирования в 3-й оси (Y при G18). Позиционирование в 3-й оси должно
выполняться пользователем.
Измерительные циклы
282
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
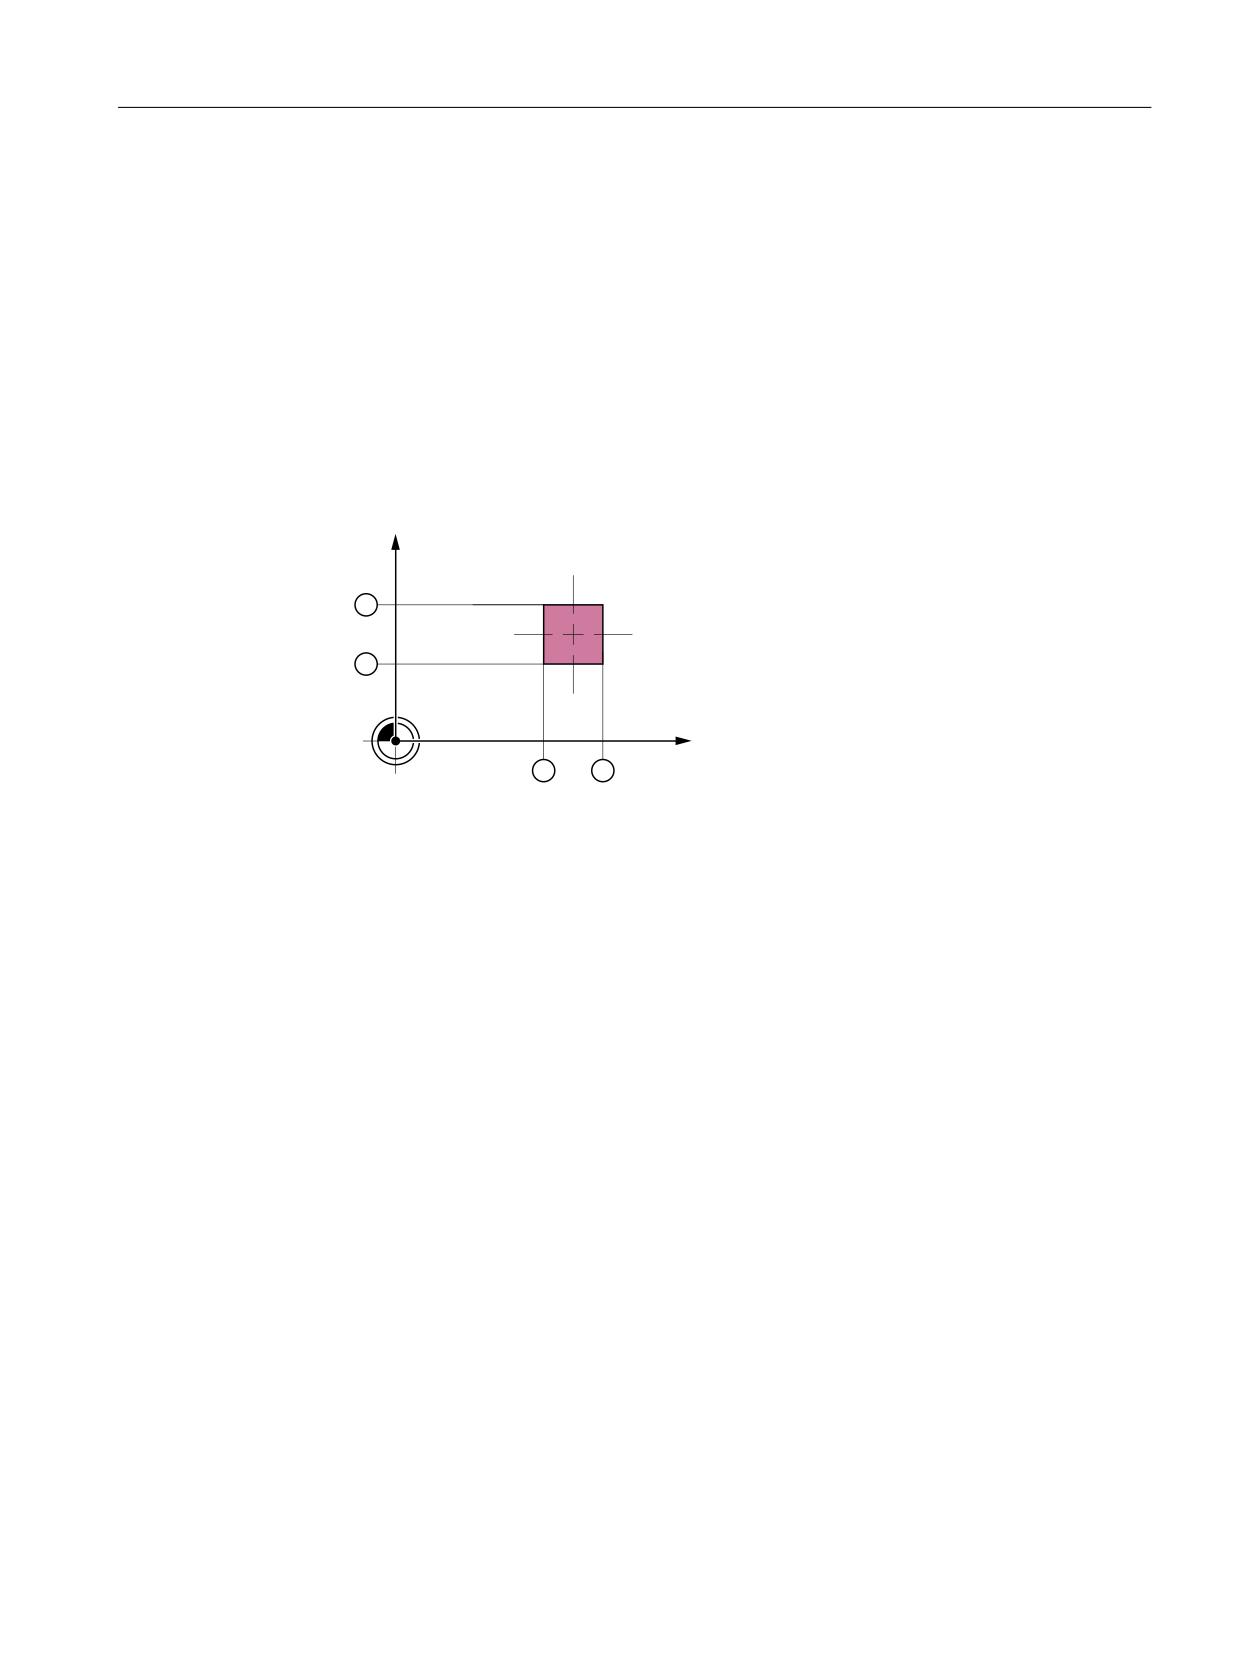
Измерение/калибровка по отношению к станку/детали:
• Измерение/калибровка по отношению к станку:
Измерение выполняется в базовой кинематической системе (система координат
станка при отключенной кинематической трансформации). Позиции контакта
измерительного щупа инструмента относятся к нулевой точке станка. Используются
данные из следующих общих параметров настройки (ПЛЮС и МИНУС обозначают
направление перемещения инструмента):
-
① SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
-
② SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
-
③ SD54627 $SNS_MEA_TP_TRIG_MINUS_DIR_AX2
-
④ SD54628 $SNS_MEA_TP_TRIG_PLUS_DIR_AX2
;
̮͔͇͔͌͞͏ͦ ͇͈͇͙͉͇͔͗͘͢͏ͦ ͏͎͓͌͗͏͙͔͌͒ͣ
͕͕͊ ͚͖͇͠ ͉ ͘͏͙͓͌͌͘ ͕͕͑͗͋͏͔͇͙ ͙͇͔͇͑͘
=
0
Рисунок 4-19
Измерительный щуп инструменты, по отношению к станку (G18)
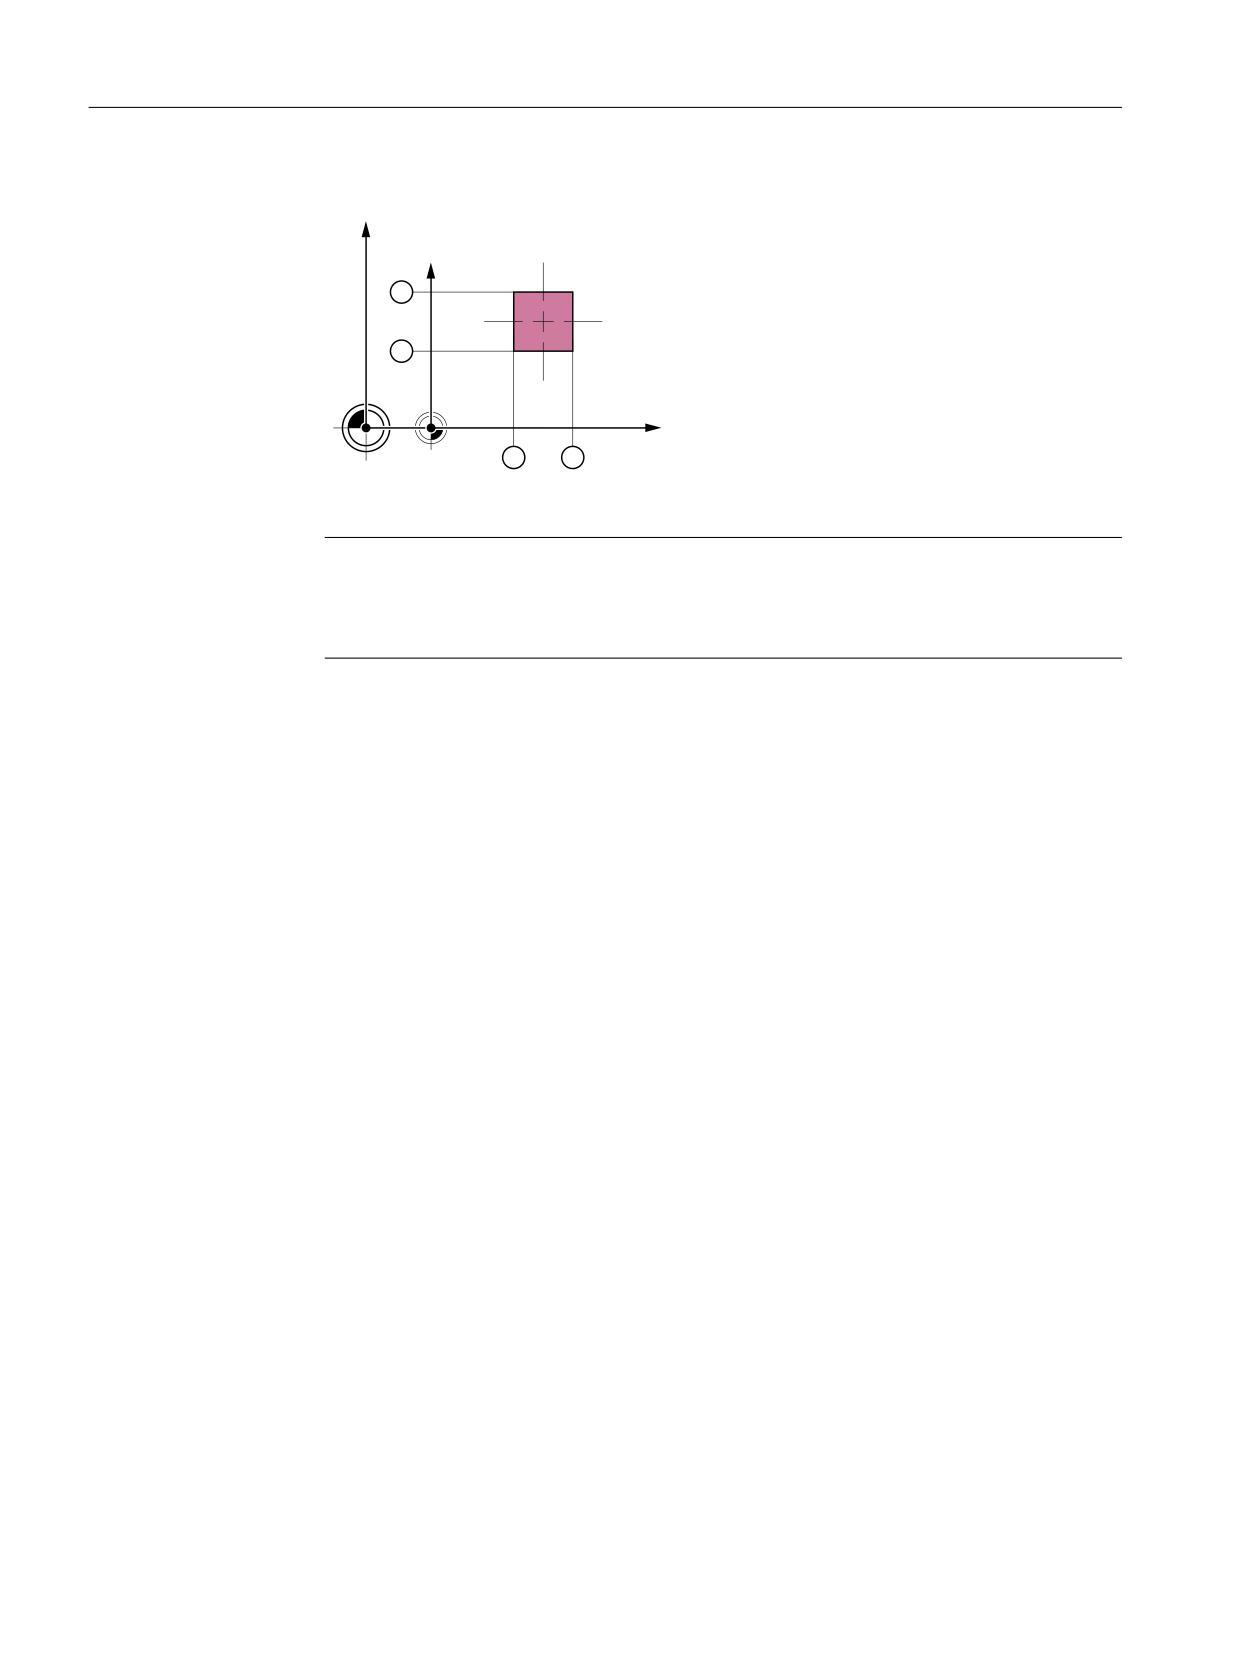
• Измерение/калибровка по отношению к детали:
Позиции контакта измерительного щупа инструмента относятся к нулевой точке
детали. Используются данные из следующих общих параметров настройки (ПЛЮС и
МИНУС обозначают направление перемещения инструмента):
-
① SD54640 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX1
-
② SD54641 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX1
-
③ SD54642 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX2
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
283
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
-
④ SD54643 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX2
;
̮͔͇͔͌͞͏ͦ ͇͈͇͙͉͇͔͗͘͢͏ͦ ͏͎͓͌͗͏͙͔͕͌͒ͣ
͕͊ ͚͖͇͠ ͉ ͘͏͙͓͌͌͘ ͕͕͑͗͋͏͔͇͙ ͙͇͋͌͒͏
;
==
:
0
Рисунок 4-20
Измерительный щуп инструменты, по отношению к детали (G18)
Примечание
Для измерения по отношению к детали или станку потребуется соответственно
калиброванный измерительный щуп инструмента, см. главу Калибровка
измерительного щупа (CYCLE982) (Страница 284).
Стратегия коррекции
Измерительный цикл инструмента предназначен для различных приложений:
• Первоначальное измерение инструмента (общий параметр настройки SD54762
$SNS_MEA_FUNCTION_MASK_TOOL Bit9):
Значения коррекции инструмента в геометрии и износе заменяются.
Исправление вносится в геометрический компонент соответствующей длины.
Компонент износа удаляется.
• Контрольное измерение инструмента (общий параметр настройки SD54762
$SNS_MEA_FUNCTION_MASK_TOOL Bit9):
Полученная разность учитывается в компоненте износа (длина) инструмента.
Эмпирические значения могут учитываться по выбору. Среднее значение не
формируется.
См. также
Изменения от версии циклов SW4.4 (Страница 385)
4.5.2
Калибровка измерительного щупа (CYCLE982)
Функция
С помощью этого варианта измерения можно калибровать измерительный щуп
инструмента. С помощью калибровочного инструмента определяются текущие
расстояния между нулевой точкой станка или детали и точками срабатывания
измерительного щупа.
Измерительные циклы
284
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Вычисление выполняется без опытного и среднего значения.
Примечание
Если специальный калибровочный инструмент отсутствует, то в качестве подмены
можно использовать токарный инструмент с положением резцов 1 до 4 для калибровки
2 сторон измерительного щупа.
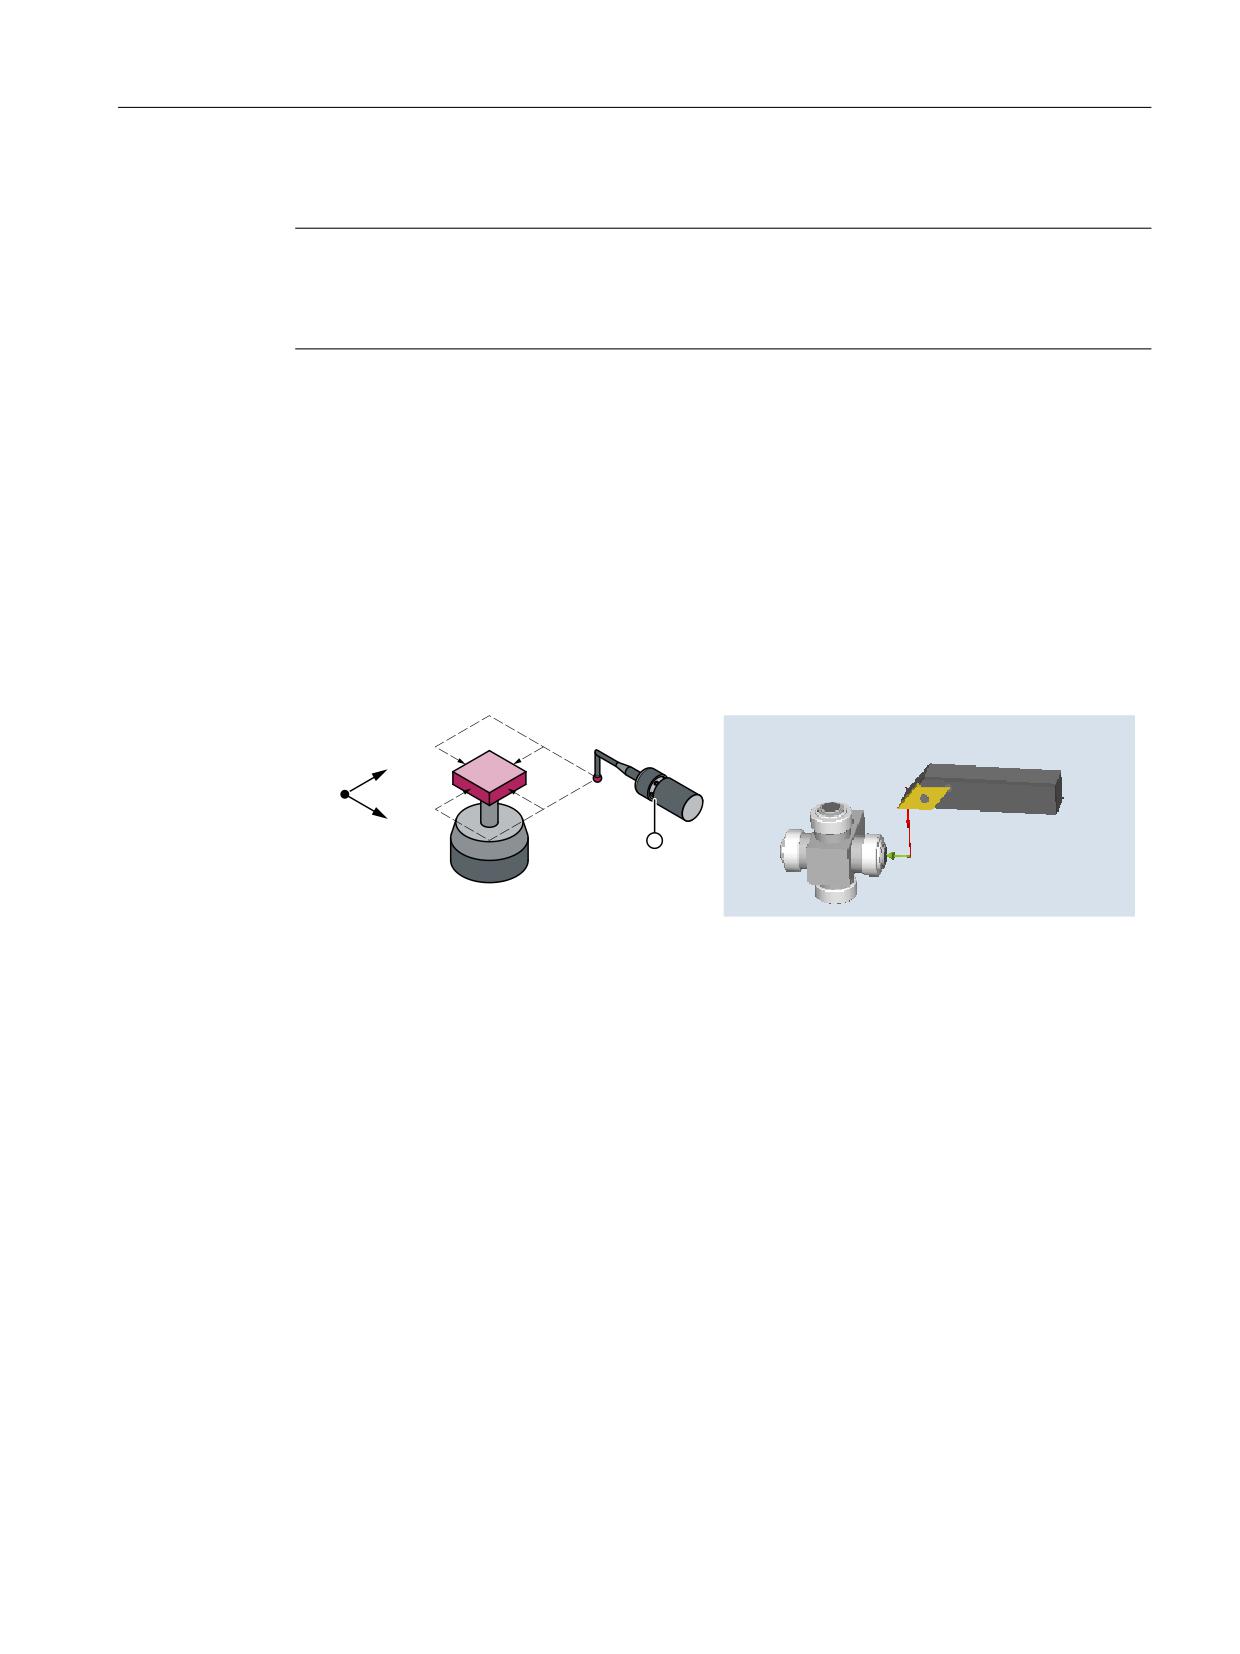
Принцип измерения
Калибровка с помощью типа инструмента "Калибровочный инструмент" (тип 585)
Калибровочный инструмент имеет такую форму, что с его помощью можно калибровать
измерительный щуп инструмента со всех 4 сторон.
Калибровка с помощью типа инструмента "Калибровочный инструмент" (тип 725)
или "Токарный инструмент" (тип 5xy)
При использовании токарного инструмента или калибровочного инструмента типа 725
измерительный щуп может быть калиброван только с 2 сторон.
;
=
Калибровка измерительного щупа инстру- Калибровка измерительного щупа инстру-
мента с калибровочным инструментом
мента с токарным инструментом
Позиционирование калибровочного или токарного инструмента относительно
измерительного щупа осуществляется через цикл. Дополнительный вызов калибрует
позицию контакта в указанной измерительной оси и направлении измерения.
Условия
• Длины 1 и 2 и радиус калибровочного или токарного инструмента должны быть точно
известны и находиться в блоке данных коррекции на инструмент.
Эта коррекция на инструмент должна быть активна при вызове измерительного
цикла.
• Для калибровки можно использовать эталонный токарный инструмент типа 5xy с
точно известной геометрией или калибровочный инструмент типа 585 или типа 725
(тип 580 3D-токарный щуп не подходит).
• Калибровка с калибровочным или токарным инструментом возможна с
положениями режущих кромок 1 до 4.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
285
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
• Боковое плоскости куба измерительного щупа должны быть выверены параллельно
осям станка Z1, X1 (оси плоскости).
• Перед началом калибровки необходимо ввести приблизительные позиции рабочей
поверхности измерительного щупа относительно нулевой точки станка или детали в
общие параметры настройки.
Дополнительная информация: Руководство по вводу в эксплуатацию SINUMERIK
Operate
Эти значения служат для автоматического подвода калибровочного инструмента к
измерительному щупу и по величине не должны отклоняться от фактического
значения более чем на значение параметра TSA.
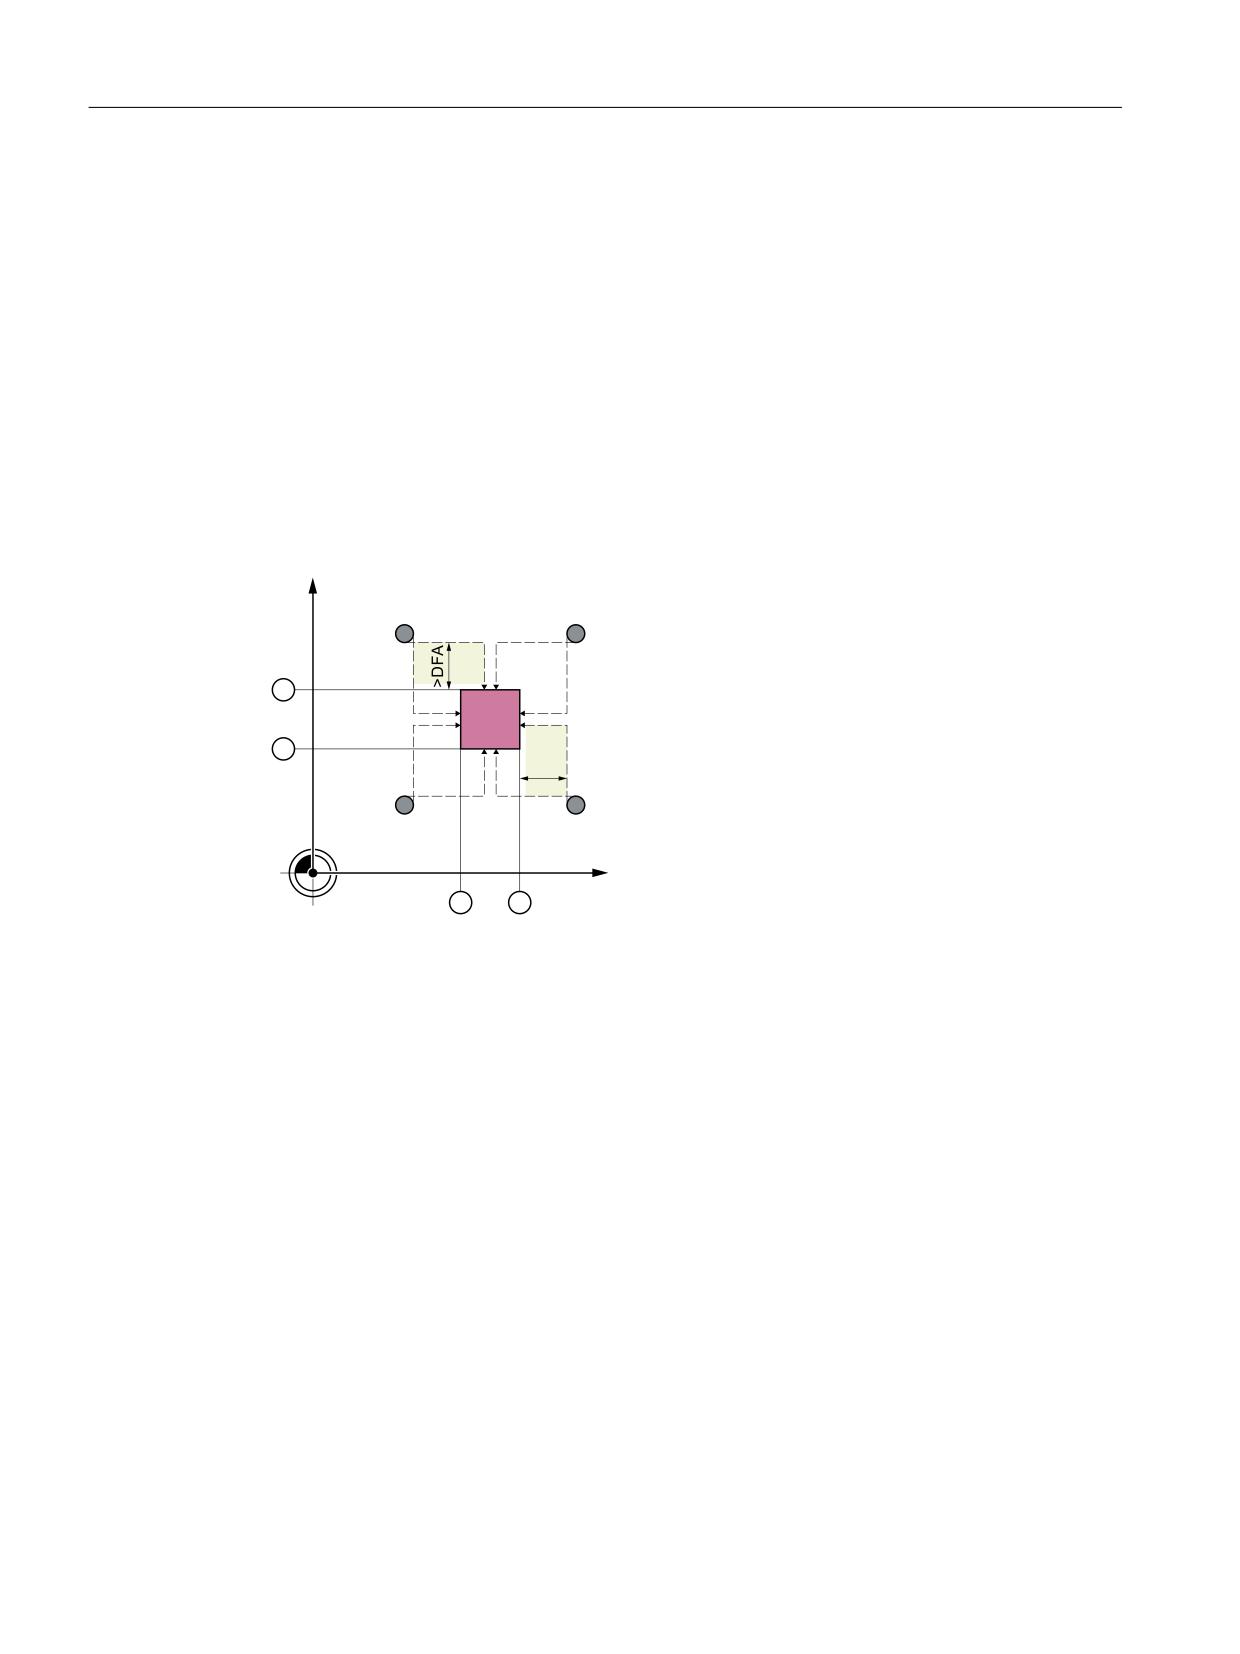
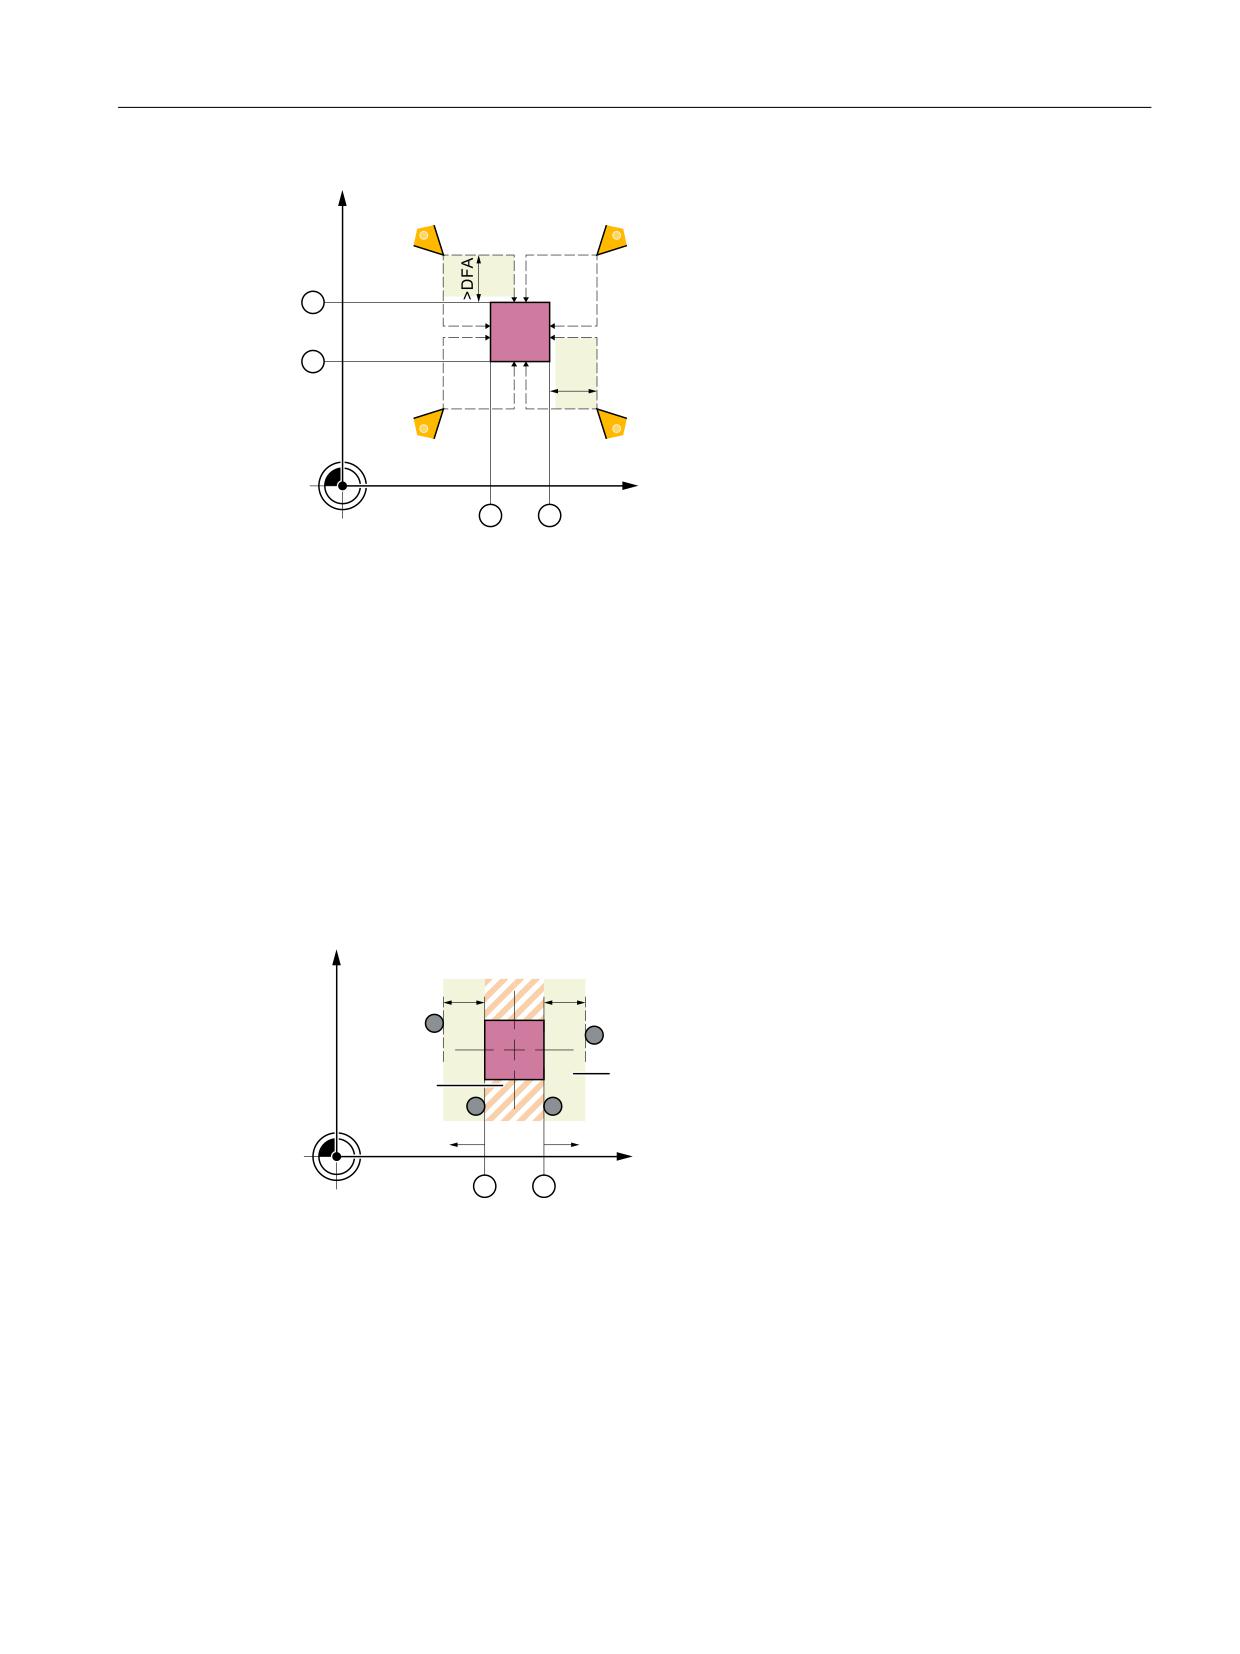
Измерительный щуп должен быть достигнут за общий путь 2 · DFA.
Исходная позиция перед измерением
;
6/
6/
!')$
6/
6/
=
0
Положение режущих кромок с 1-й по 4-ю и подходящие позиции подвода для обеих осей (отно-
сительно станка)
① Точка срабатывания 1-й оси измерения в отрицательном направлении (общие SD54625)
② Точка срабатывания 1-й оси измерения в положительном направлении (общие SD54626)
③ Точка срабатывания 2-й оси измерения в отрицательном направлении (общие SD54627)
④ Точка срабатывания 2-й оси измерения в положительном направлении (общие SD54628)
Рисунок 4-21
Калибровка измерительного щупа инструмента с калибровочным инструментом
Измерительные циклы
286
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
;
6/
6/
!')$
6/
6/
=
0
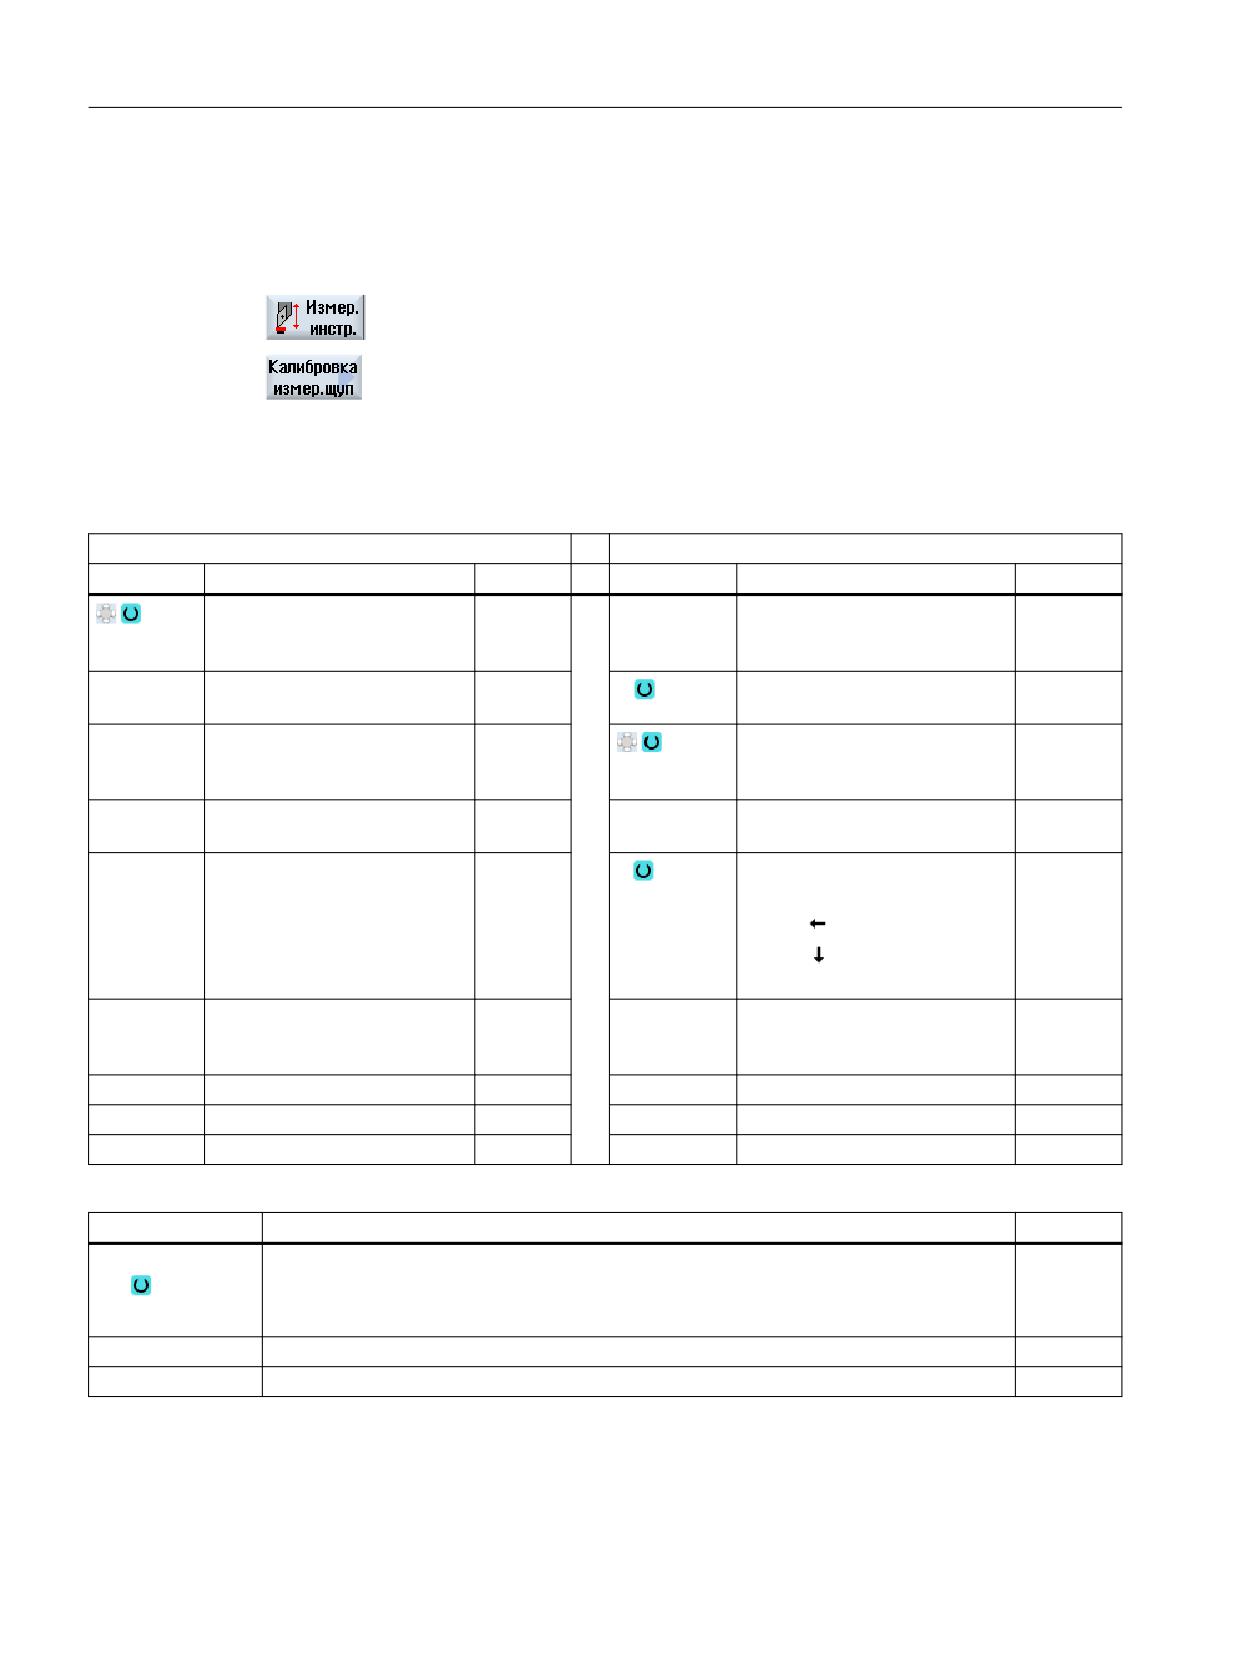
Положение режущих кромок с 1-й по 4-ю и подходящие позиции подвода для обеих осей (отно-
сительно станка)
① Точка срабатывания 1-й оси измерения в отрицательном направлении (общие SD54625)
② Точка срабатывания 1-й оси измерения в положительном направлении (общие SD54626)
③ Точка срабатывания 2-й оси измерения в отрицательном направлении (общие SD54627)
④ Точка срабатывания 2-й оси измерения в положительном направлении (общие SD54628)
Рисунок 4-22
Калибровка измерительного щупа инструмента с токарным инструментом
Подвод к измерительному щупу выполняется циклом.
Позиция после завершения измерительного цикла
Калибровочный или токарный инструмент находится на расстоянии пути измерения от
мерительной поверхности.
;
')$
')$
̷͕͓͔͚͌͑͌͋͌
͔͇͎͌͗͗͌͟
͓͕͌ ͓͏͔͏͓͇
͔͔͇͌ͦ ͕͈͒
͔͕͒ͣ͌ ͇͙͗͘͘
͇͙ͣ͘
͕͔ͦ͏͌
=
=
=
0
① Точка срабатывания 1-й оси измерения в положительном направлении (общие SD54626)
② Точка срабатывания 1-й оси измерения в отрицательном направлении (общие SD54625)
Рисунок 4-23
Позиция после завершения измерительного цикла, пример 1. ось плоскости (для
G18: Z)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
287
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Принцип действий
Выполняемая программа обработки детали или программа ShopTurn создана и Вы
находитесь в редакторе.
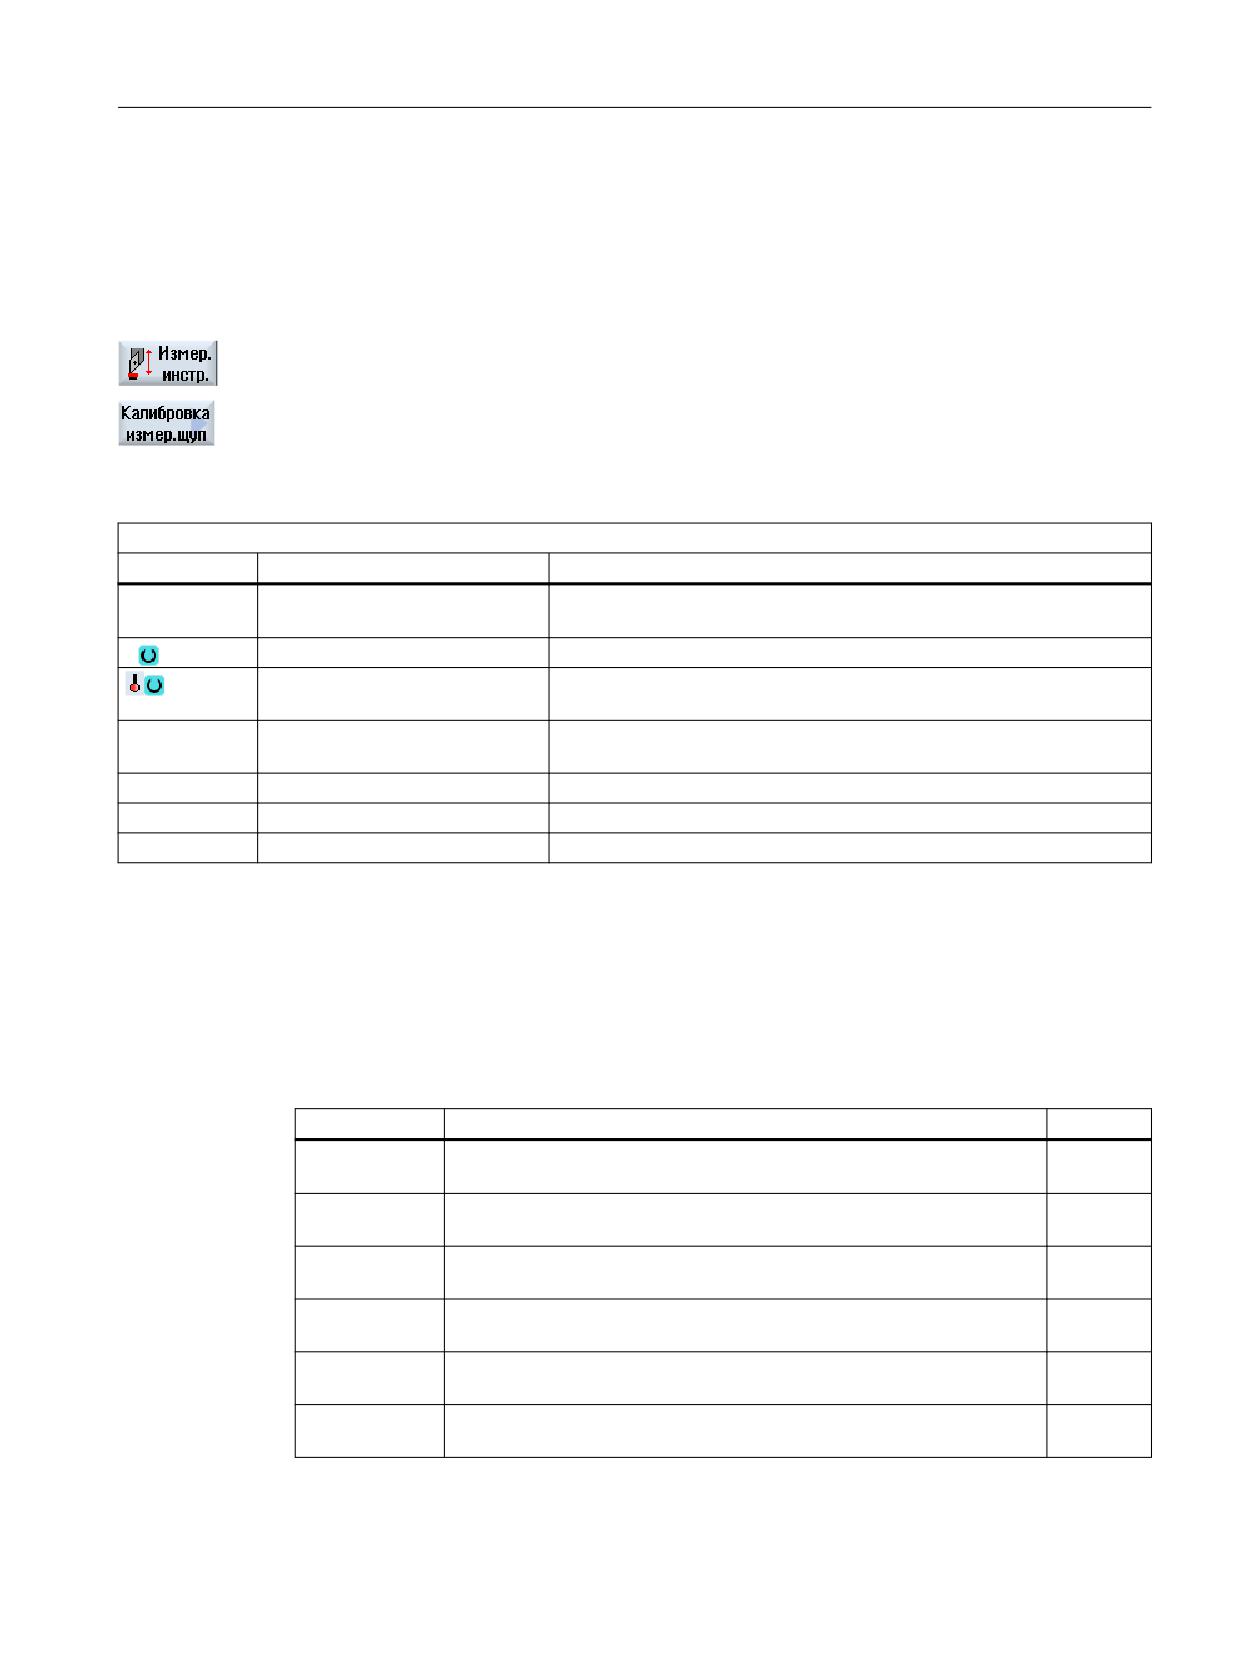
1. Нажать программную клавишу "Измерение инструмента".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
Открывается окно ввода "Калибровка: измерительный щуп".
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Единица
Параметр
Описание
Единица
Блок данных калибровки (1-
-
T
Имя калибровочного инстру-
-
6), возможен ввод перемен-
мента
ной1)
F
Подача калибровки и изме-
Путь/мин
D
Номер резца (1 - 9)
-
рения
Блок данных калибровки (1-
-
6), возможен ввод перемен-
ной1)
F
Подача калибровки и измере-
мм/мин
ния
β
Точная установка инструмен-
Градус
та с осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
V
Точная установка инструмен-
Градус
та с инструментальным шпин-
делем
Z
Начальная точка Z измерения
мм
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Параметр
Описание
Единица
Измерительная
Измерительная ось (при плоскости измерения G18)
-
ось
• X
• Z
DFA
Измерительное расстояние
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
288
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Варианты измерения фрезерной обработки на токарном станке
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1.
Нажать программную клавишу "Измерение инструмента".
2.
Нажать программную клавишу "Калибровка измерительного щупа".
Параметр
Программа ShopMill
Параметр
Описание
Единица
T
Название измерительного щу-
-
па
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-6),
-
возможен ввод переменной1)
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Калибровка измерительного щупа" предоставляет следующие
результирующие параметры:
Таблица 4-37 Результирующие параметры "Калибровка измерительного щупа"
Параметр
Описание
Единица
_OVR[8]
Точка срабатывания, минусовое направление, фактическое значе-
мм
ние, 1-я ось плоскости
_OVR[10]
Точка срабатывания, плюсовое направление, фактическое значе-
мм
ние, 1-я ось плоскости
_OVR[12]
Точка срабатывания, минусовое направление, фактическое значе-
мм
ние, 2-я ось плоскости
_OVR[14]
Точка срабатывания, плюсовое направление, фактическое значе-
мм
ние, 2-я ось плоскости
_OVR[9]
Точка срабатывания, минусовое направление, разница, 1-я ось пло-
мм
скости
_OVR[11]
Точка срабатывания, плюсовое направление, разница, 1-я ось пло-
мм
скости
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
289
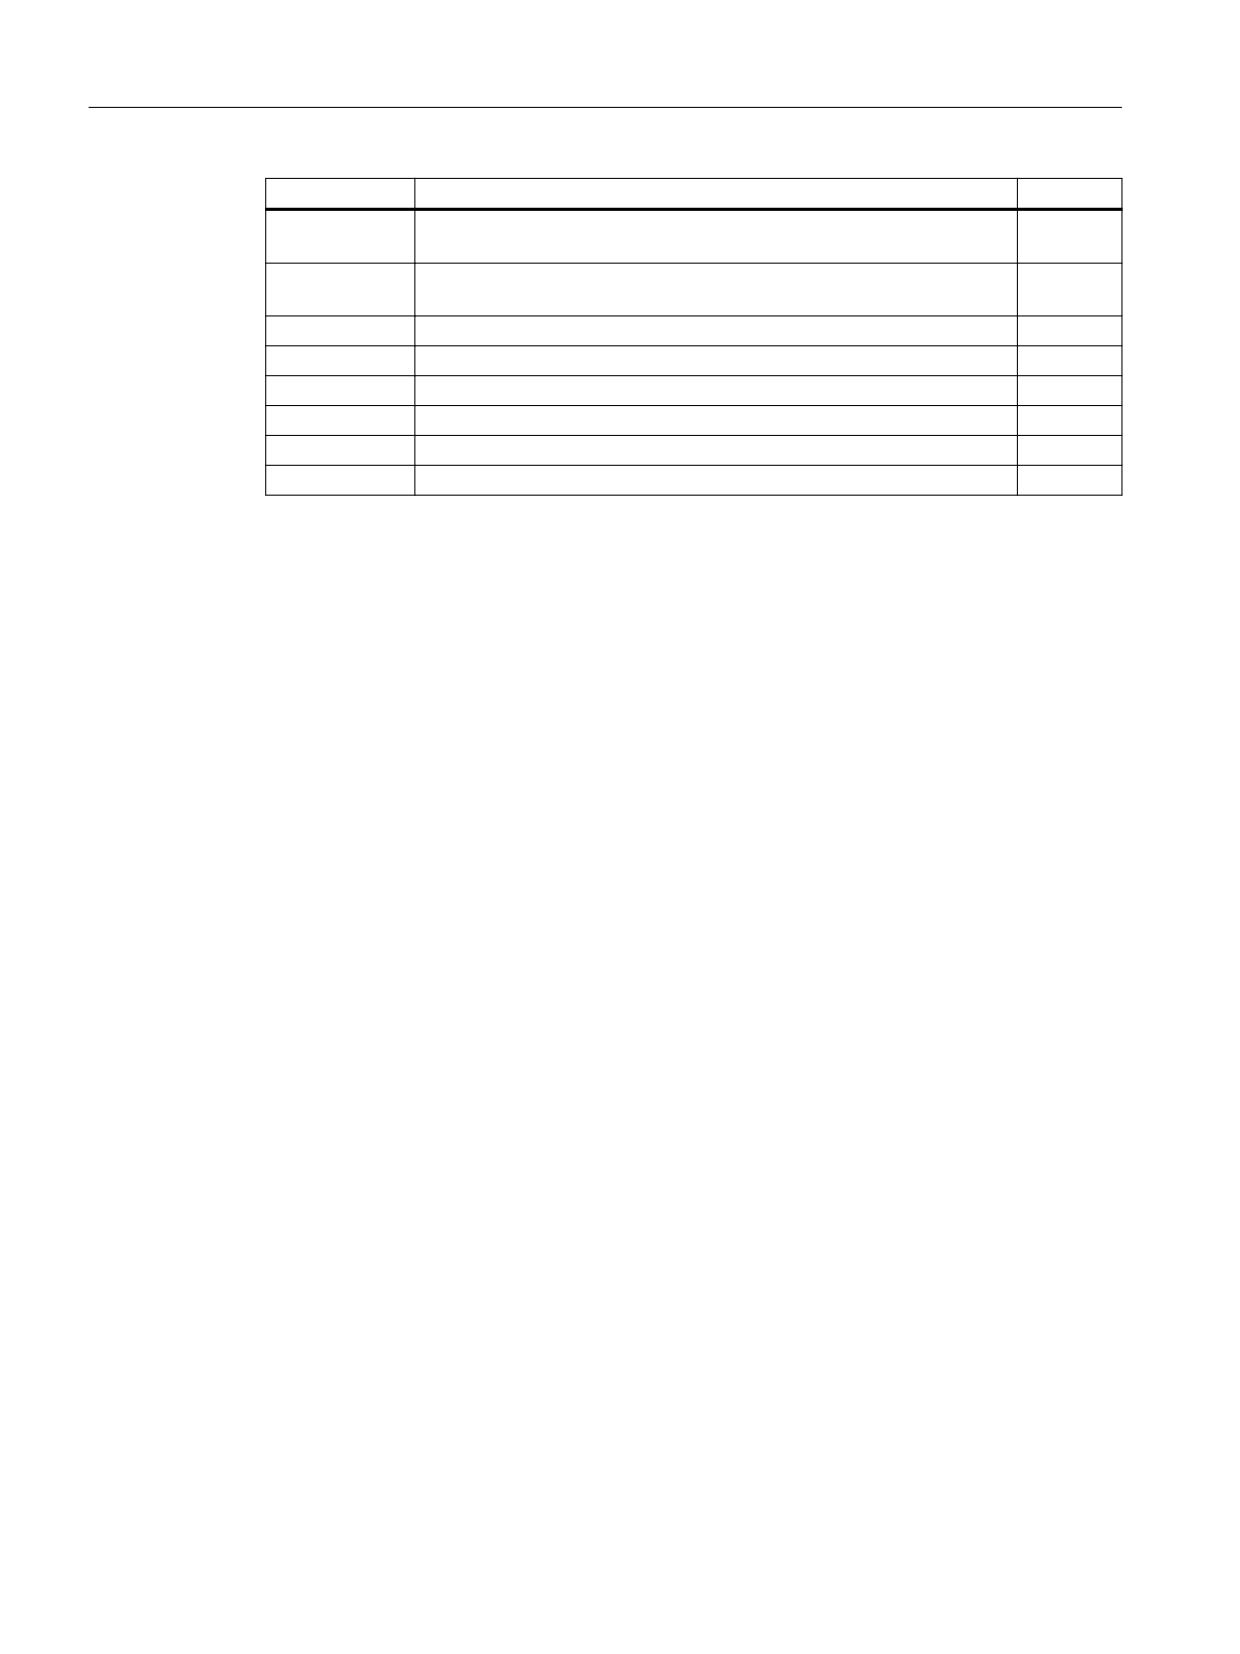
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Параметр
Описание
Единица
_OVR[13]
Точка срабатывания, минусовое направление, разница, 2-я ось пло-
мм
скости
_OVR[15]
Точка срабатывания, плюсовое направление, разница, 2-я ось пло-
мм
скости
_OVR[27]
Диапазон коррекции нуля
мм
_OVR[28]
Доверительная область
мм
_OVI[2]
Номер измерительного цикла
-
_OVI[3]
Вариант измерения
-
_OVI[5]
Номер щупа
-
_OVI[9]
Номер ошибки
-
4.5.3
токарный инструмент (CYCLE982)
Функция
С помощью этого варианта измерения можно определить длину инструмента (L1 и/или
L2) токарного инструмента с положениями режущих кромок 1 до 8. Вариант измерения
проверяет, находится ли исправляемая разница со старой длиной инструмента в рамках
определенного поля допуска:
• Верхние границы: доверительная область TSA и контроль разности размеров DIF
• Нижняя граница: область нулевой коррекции TZL
При соблюдении этой области новая длина инструмента передается в коррекцию на
инструмент, в ином случае при превышении выводится ошибка. При выходе за нижнюю
границу коррекция не выполняется.
Принцип измерения
При "полном" измерении измеряются все длины токарного инструмента:
• Токарный инструмент с положением режущих кромок 1 до 4: L1 и L2
• Токарный инструмент с положением режущих кромок 5 или 7: L2
• Токарный инструмент с положением режущих кромок 6 или 8: L1
Если положение режущих кромок токарного инструмента 1 до 4, то касание
измерительного щупа выполняется в обеих осях плоскости (при G18 Z и X), при этом
измерение начинается с 1-й оси плоскости (при G18 Z). При положении режущих кромок
5 до 8 измерение выполняется только в одной оси:
• Положение режущих кромок 5 или 7: 1. Измерительная ось при G18 Z
• Положение режущих кромок 6 или 8: 2. Измерительная ось при G18 X.
При измерении "по осям" длина токарного инструмента измеряется в
спараметрированной измерительной оси.
Измерительные циклы
290
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
/
/
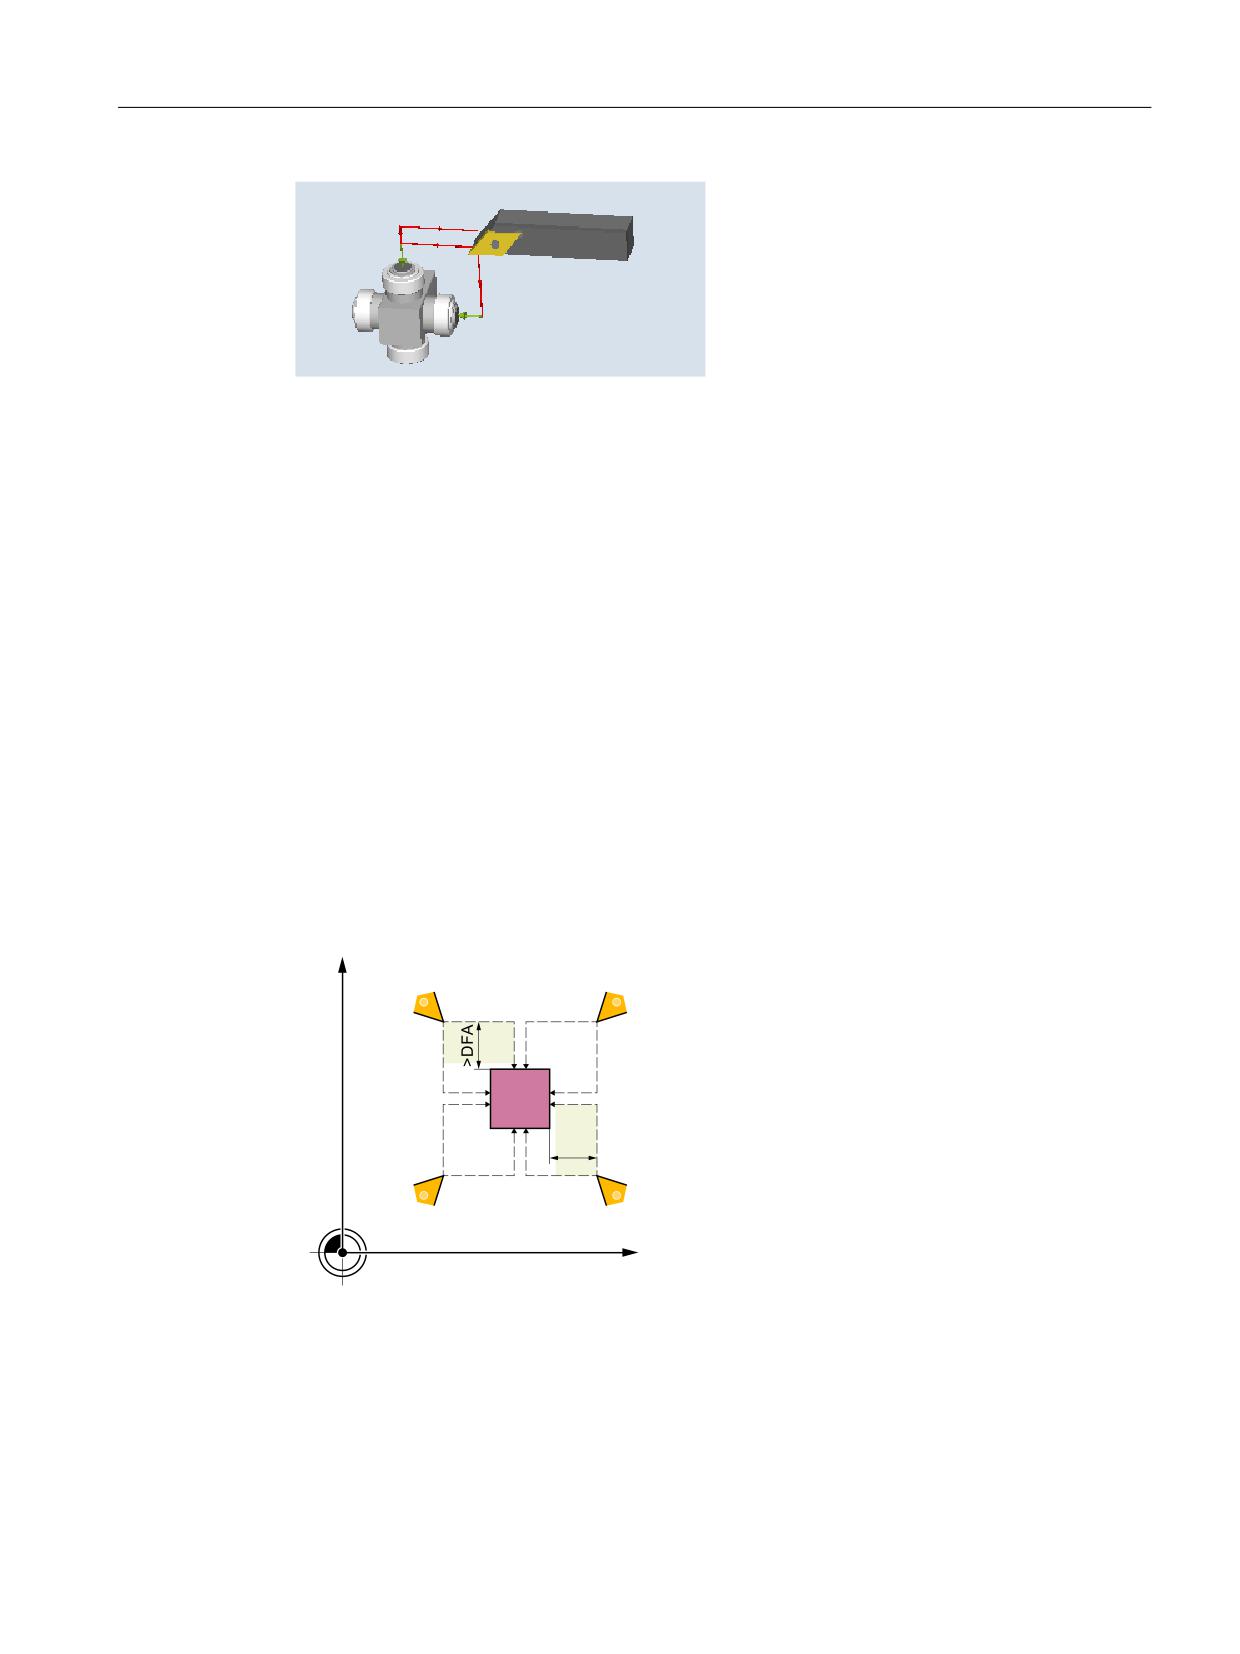
Рисунок 4-24
Измерение: токарный инструмент (CYCLE982), пример: полное измерение
Условия
Измерительный щуп инструмента должен быть калиброван, см. Калибровка
измерительного щупа (CYCLE982) (Страница 284).
Приблизительные размеры инструмента должны быть введены в данные коррекции на
инструмент:
• Тип инструмента 5xx
• Положение режущих кромок, радиус режущих кромок
• Длины в X и Z
Измеряемый инструмент со своими значениями коррекции на инструмент должен быть
активен при вызове цикла.
Исходная позиция перед измерением
Перед вызовом цикла острие инструмента должно занять исходную позицию согласно
рисунку ниже.
;
6/
6/
!')$
6/
6/
=
0
Рисунок 4-25
Положения режущих кромок 1 до 4 и подходящие исходные позиции для обеих
осей
Соответствующий центр измерительного щупа инструмента и пути подвода
вычисляются автоматически и создаются требуемые кадры перемещения. Центр
радиуса режущих кромок позиционируется на центр измерительного щупа.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
291
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
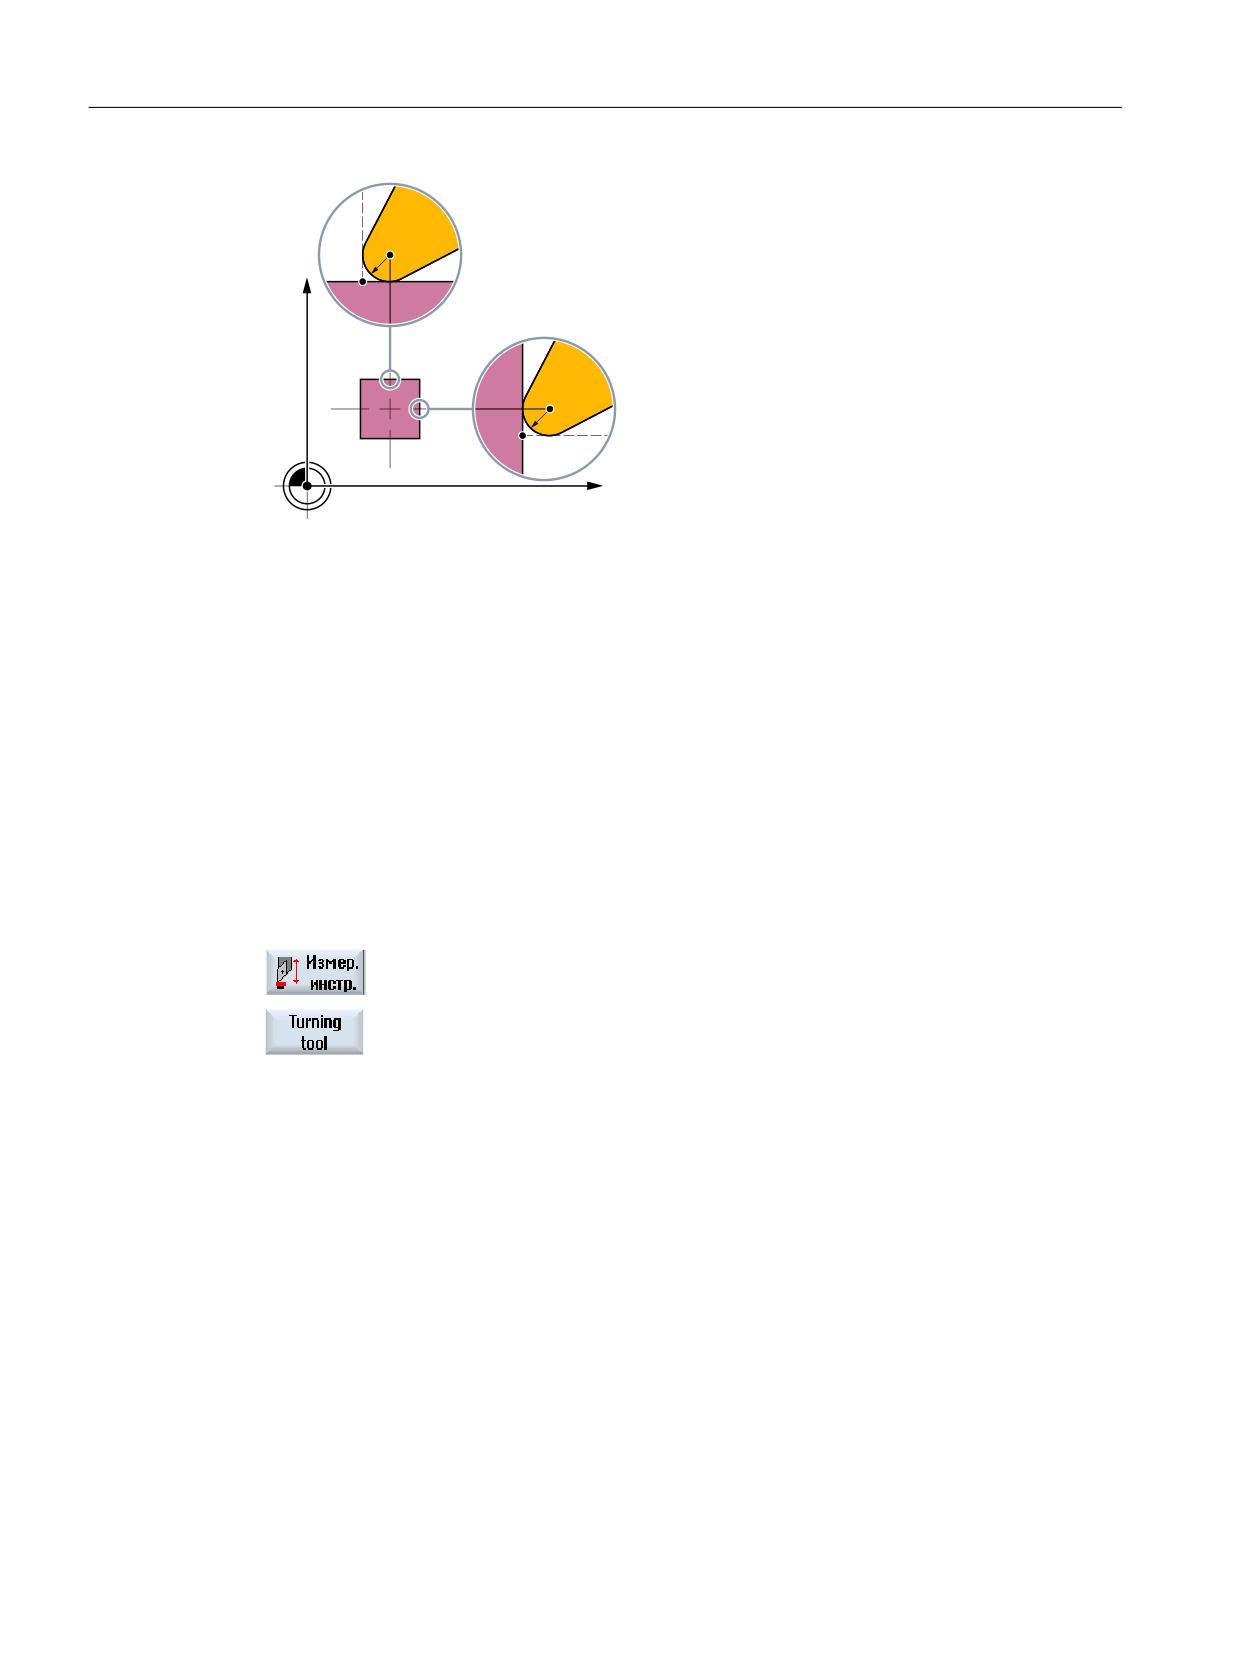
3 ದ ͕͙͗͘͏͌ ͏͔͙͚͓͔͙͇͗͌͘
6 ದ ͔͙͌͗͝ ͎͇͗͌͝
5 ದ ͇͗͋͏͚͘ ͎͇͗͌͝
6
5
;
3
6
5
3
=
0
Рисунок 4-26
Измерение длины токарного инструмента: смещение на радиус режущих кромок,
пример SL=3
Позиция после завершения измерительного цикла
При измерении "по осям" острие инструмента находится на расстоянии длины
измерения напротив мерительной поверхности измерительного щупа.
При "полном" измерении инструмент после измерения позиционируется на исходную
точку перед вызовом цикла.
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерение инструмента".
2. Нажать программную клавишу "Токарный инструмент".
Открывается окно ввода "Измерение: токарный инструмент".
Измерительные циклы
292
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
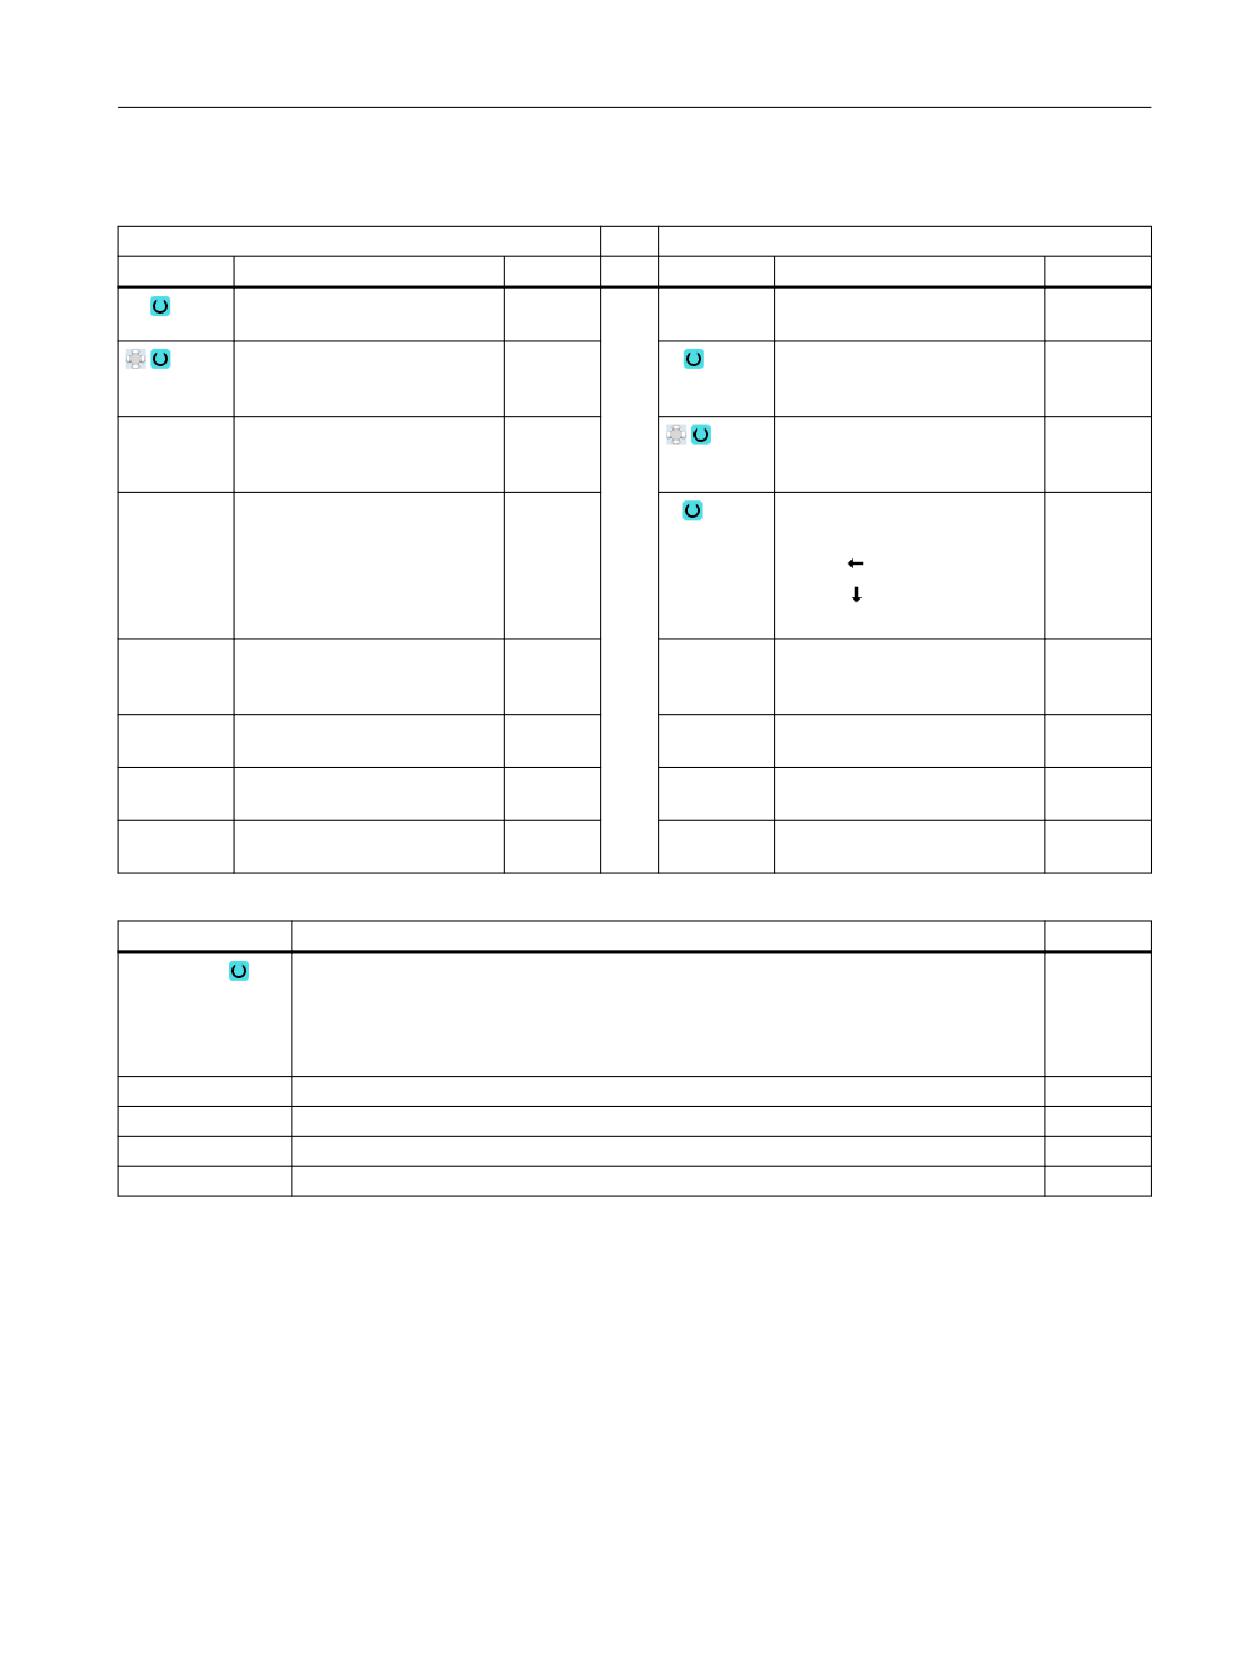
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Имя измеряемого инстру-
-
G19)
мента
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 -
-
6), возможен ввод перемен-
9)
ной1)
Блок данных калибровки (1-
-
6), возможен ввод перемен-
ной1)
β
Точная установка инструмен-
градус
та с осью качаний:
•
(0 градусов)
•
(90 градусов)
• Ввод значения
V
Точная установка инструмен-
градус
та с инструментальным
шпинделем
Z
Начальная точка Z измере-
мм
ния
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Параметр
Описание
Единица
Измерение
Измерение длин инструмента (при плоскости измерения G18)
-
• Полностью (измерение длины Z и длины X)
• Измерение только длины инструмента Z
• Измерение только длины инструмента Х
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
TZL
Поле допуска для коррекции нуля
мм
TDIF
Поле допуска для контроля разности размеров
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
293
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
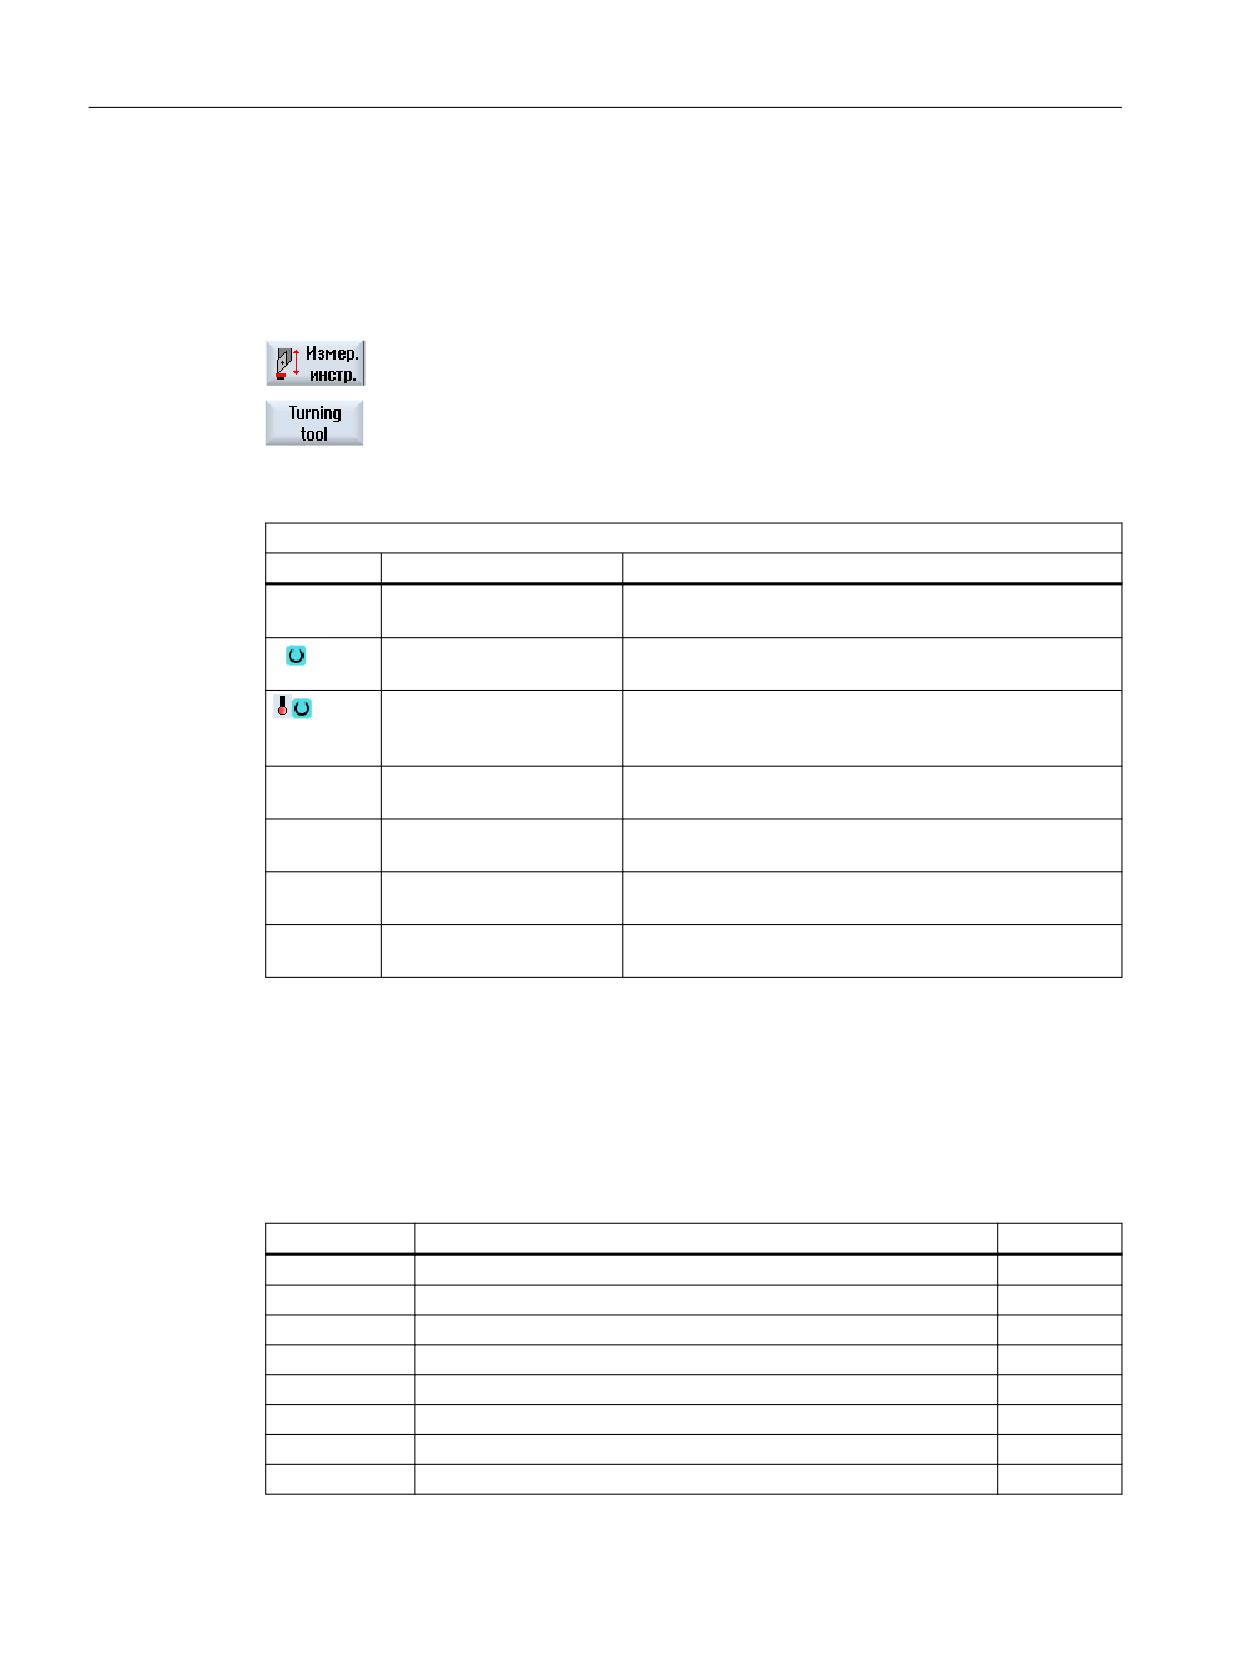
Варианты измерения фрезерной обработки на токарном станке
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерение инструмента".
2. Нажать программную клавишу "Токарный инструмент".
Параметр
Программа ShopMill
Параметр
Описание
Единица
T
Название измерительно-
-
го щупа
D
Номер режущей кромки
-
(1 - 9)
Блок данных калибровки
-
(1-6), возможен ввод пе-
ременной1)
F
Подача калибровки и из-
мм/мин
мерения
X
Начальная точка X изме-
мм
рения
Y
Начальная точка Y изме-
мм
рения
Z
Начальная точка Z изме-
мм
рения
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Токарный инструмент" предоставляет следующие результирующие
параметры:
Таблица 4-38 Результирующие параметры "Токарный инструмент"
Параметр
Описание
Единица
_OVR[8]
Фактическое значение длины L1
мм
_OVR[9]
Разница, длина L1
мм
_OVR[10]
Фактическое значение длины L2
мм
_OVR[11]
Разница, длина L2
мм
_OVR[12]
Фактическое значение длины L3
мм
_OVR[13]
Разница, длина L3
мм
_OVR[27]
Область нулевой коррекции
мм
_OVR[28]
Доверительная область
мм
Измерительные циклы
294
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Параметр
Описание
Единица
_OVR[29]
Допустимая разность размеров
мм
_OVR[30]
Эмпирическое значение
мм
_OVI[0]
D-номер
-
_OVI[2]
Номер измерительного цикла
-
_OVI[3]
Вариант измерения
-
_OVI[5]
Номер щупа
-
_OVI[7]
Номер памяти эмпирических значений
-
_OVI[8]
Номер инструмента
-
_OVI[9]
Номер аварийного сообщения
-
4.5.4
Фреза (CYCLE982)
Функция
С помощью этого варианта измерения можно измерить фрезерный инструмент на
токарном станке.
Могут быть выполнены следующие измерения:
• Длина
• Радиус
• Длина и радиус
Измерительный цикл проверяет, находится ли исправляемая разница со старой длиной
инструмента или со старым радиусом инструмента в рамках определенного поля
допуска:
• Верхние границы: доверительная область TSA и контроль разности размеров DIF,
• Нижняя граница: область нулевой коррекции TZL
При соблюдении этой области новая длина инструмента передается в коррекцию
инструмента, в ином случае при превышении выводится ошибка. При выходе за
нижнюю границу коррекция не выполняется.
Коррекция на длину инструмента выполняется спец. для токарного станка. Тем самым
согласование длин (L1 в X, L2 в Y) с гео-осями выполняется как для токарного
инструмента.
Принцип измерения
При "полном " измерении определяются все измеряемые величины, которые могут быть
определены (длины L1 и L2 и радиус). Размеры на измерительном щупе снимаются в
обеих осях (при G18: Z и X) плоскости, при этом измерение начинается с 1-й оси
плоскости (при G18: Z)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
295
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
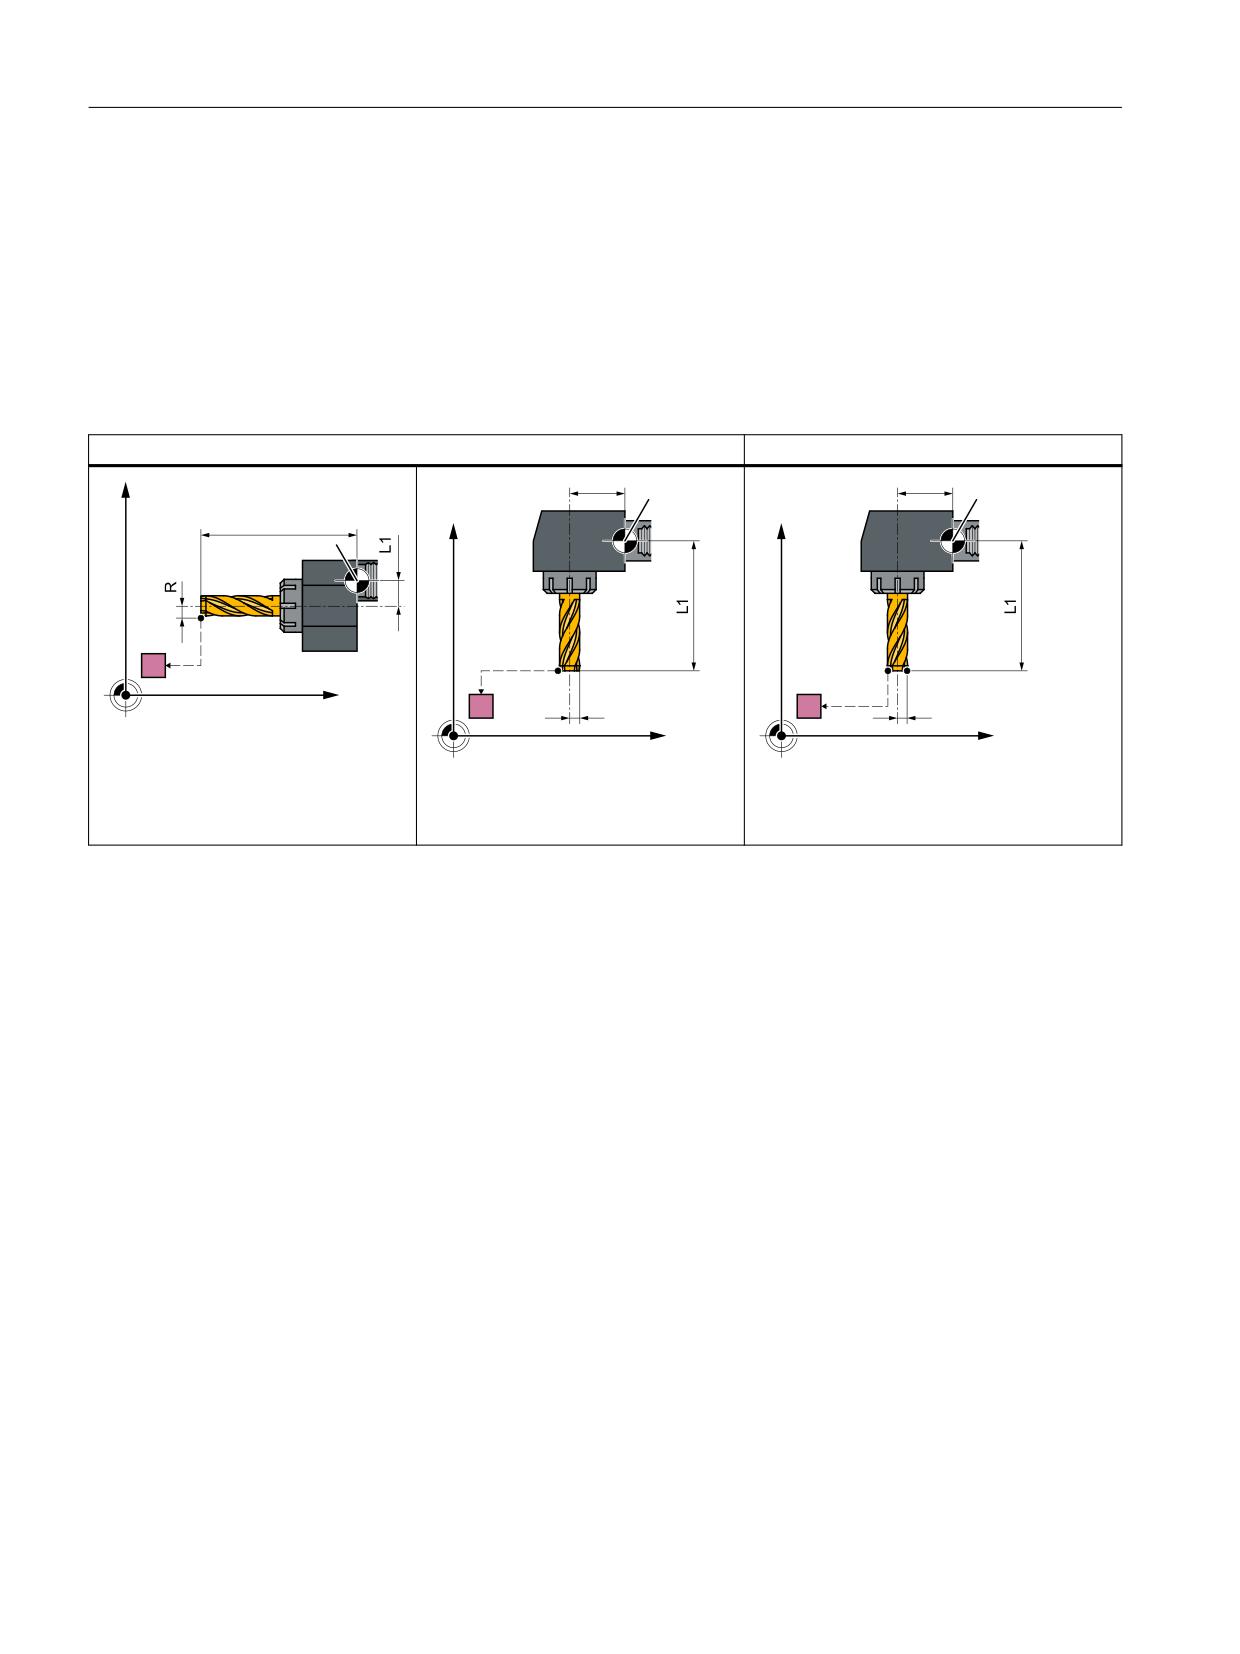
При измерении "по осям" измеряемые величины измеряются согласно выбору "только
длина (L1 или L2)", "только радиус" или "длина (L1 или L2) и радиус" только в
спараметрированной измерительной оси активной плоскости.
Измерение "по осям" - только длина (L1 или L2)
Измеряются длина L1 или L2 в соответствующей спараметрированной измерительной
оси.
Таблица 4-39 Измерение "по осям" - только длина (L1 или L2)
без реверсирования фрезы
с реверсированием фрезы
;
/
/
)
)
/
;
;
)
̹͕͇͑͞ ͏͎
̹͕͇͑͞ ͏͎
̹͕͇͑͞ ͏͎͓͌͗
̹͕͇͑͞ ͏͎͓͌͗
͓͔͌͗͌͏ͦ
͓͔͌͗͌͏ͦ
͔͌͏ͦ
͔͌͏ͦ
5
5
=
0
=
=
Измерение длины L2
0
0
Измерение длины L1
Измерение длины L2
Условие: Радиус R должен быть известен.
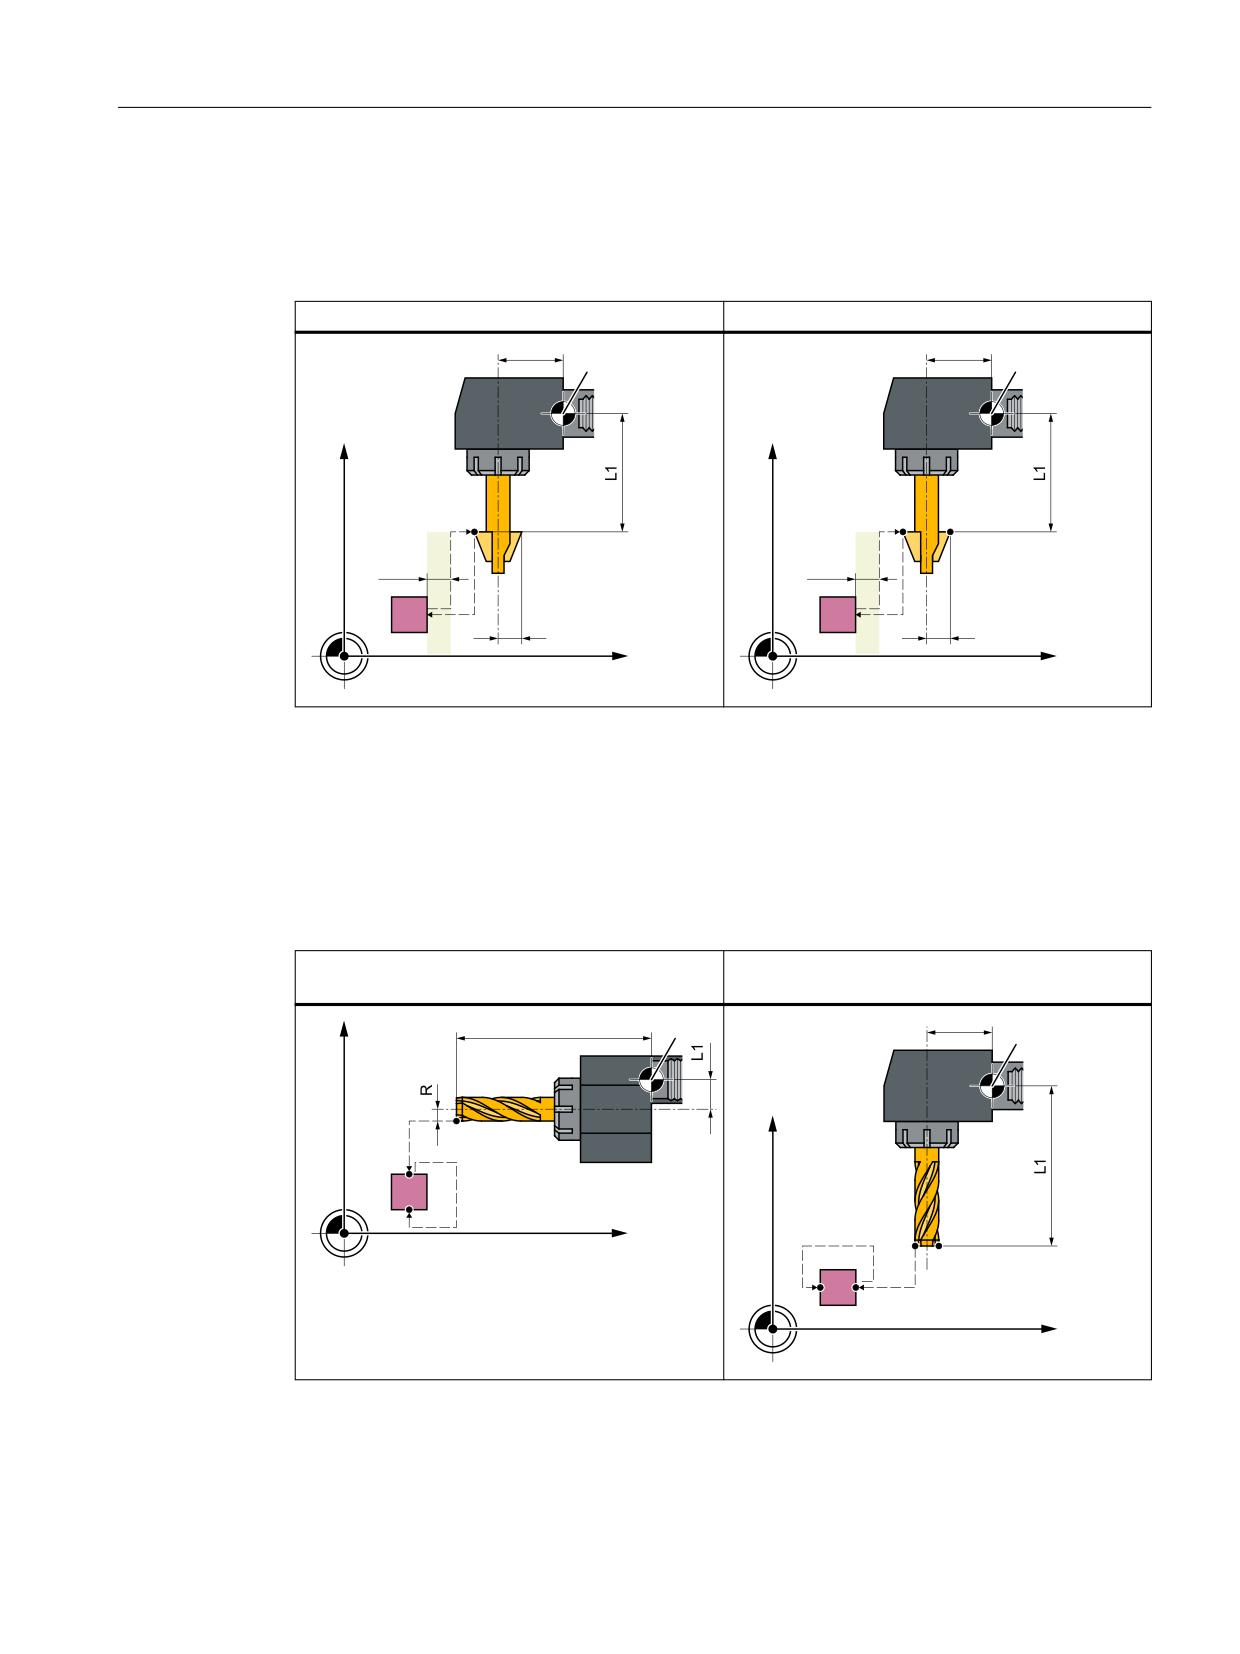
Измерение "по осям" - только радиус
Измеряется радиус в соответствующей спараметрированной измерительной оси. При
измерении с реверсом измеряется точка измерения 1 в выбранной оси и положении
Измерительные циклы
296
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
фрезерного шпинделя, затем инструмент поворачивают на 180° и измеряют повторно.
Среднее значение является измеренным значением.
Таблица 4-40 Измерение "по осям" - только радиус
без реверсирования фрезы
с реверсированием фрезы
/
/
)
)
;
;
̹͕͇͑͞ ͏͎͓͔͌͗͌
̹͕͇͑͞ ͏͎͓͔͌͗͌
̹͕͇͑͞ ͏͎͓͌
͔͗͌͏ͦ
͏ͦ
͏ͦ
̯͕͔͇͋ͦ͘͜ ͖͕͎͏͝͏ͦ
̯͕͔͇͋ͦ͘͜ ͖͕͎͏͝͏ͦ
')$
')$
͏͔͙͚͓͔͙͇͗͌͘ ͔͇ ͔͇
͏͔͙͚͓͔͙͇͗͌͘ ͔͇ ͔͇
͇͕͒͞ ͝͏͇͑͒
͇͕͒͞ ͝͏͇͑͒
5
5
=
=
0
0
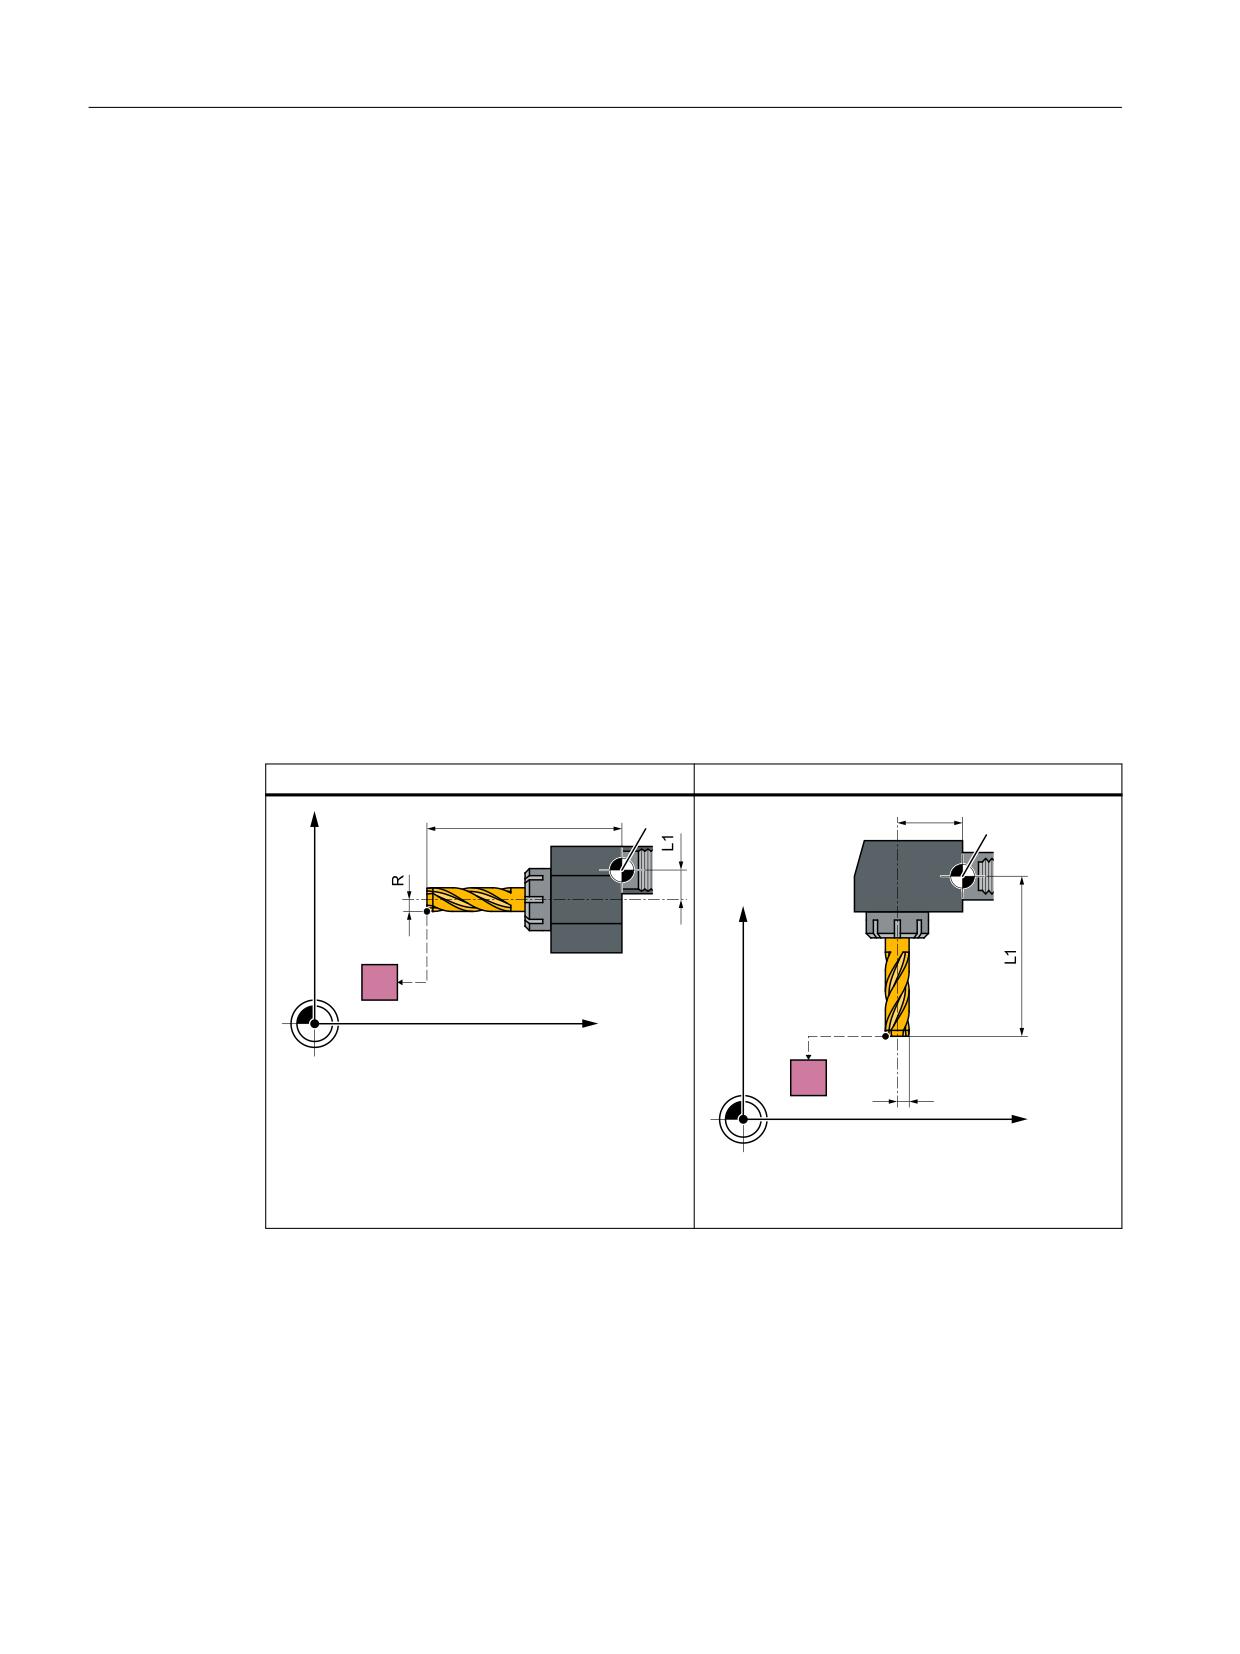
Измерение "по осям" - только длина (L1 или L2) и радиус
Измеряются длина L1 или L2 и радиус в соответствующей спараметрированной
измерительной оси через двукратное снятие размеров на двух разных сторонах
измерительного щупа.
Таблица 4-41 Измерение "по осям" - только длина (L1 или L2) и радиус
Измерение длины L1 и радиуса без реверса
Измерение длины L2 и радиуса с реверсом
фрезы
фрезы
;
/
/
)
)
;
̹͕͇͑͞ ͏͎͓͌
͔͗͌͏ͦ
3
̹͕͇͑͞ ͏͎͓͔͌͗͌
3
͏ͦ
=
0
̹͕͇͑͞ ͏͎͓͔͌͗͌͏ͦ
3
3
=
0
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
297
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Измерение "полное" - длины (L1 или L2) и радиус
При полном измерении определяются все коррекции:
• обе длины и радиус (4 измерения),
• если задан радиус = 0, то определяются только обе длины (2 измерения).
Измерительный цикл самостоятельно создает кадры подвода к измерительному щупу и
движения перемещения для измерения длины 1, длины 2 и радиуса. Условием является
правильный выбор исходной позиции.
Реверс фрезы
При измерении с реверсом сначала измеряется точка измерения в выбранной оси и
положении фрезерного шпинделя согласно начальному углу SPOS. После инструмент
(шпиндель) поворачивается на 180 градусов и снова измеряется.
Среднее значение является измеренным значением. Измерение с реверсом добавляет в
каждой точке измерения второе измерение с поворотом шпинделя на 180 градусов к
начальному углу. Данные угла поправки в SCOR прибавляются к этим 180 градусам. Это
позволяет выбрать определенный 2-й резец фрезы, который смещен не точно на 180° по
отношению к 1-му резцу. С помощью измерения с реверсом можно измерить два резца
одного инструмента. Среднее значение образует величину коррекции.
Положение инструмента
Осевое положение
Радиальное положение
;
/
/
)
)
;
̹͕͇͑͞ ͏͎͓͌
͔͗͌͏ͦ
̹͕͇͑͞ ͏͎͓͌͗͌
͔͏ͦ
=
0
5
Радиус фрезы во 2-й измерительной оси (при
G18: X)
=
0
Радиус фрезы во 1-й измерительной оси (при
G18: Z)
Измерение с вращающимся / неподвижным шпинделем
Возможно измерение с вращающимся (M3, M4) или с неподвижным фрезерным
шпинделем (M5).
Измерительные циклы
298
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
При неподвижном фрезерном шпинделе он в начале позиционируется на указанный
стартовый угол SPOS.
Примечание
Измерение с вращающимся шпинделем
Если выбор определенного резца фрезы невозможен, то можно измерять с
вращающимся шпинделем. Здесь пользователь с особой тщательностью должен
запрограммировать направление вращения, частоту вращения и подачу CYCLE982,
чтобы не допустить повреждения измерительного щупа. Частота вращения и подача
должны быть выбраны соответственно низкими.
Эмпирические значения могут учитываться по выбору. Среднее значение не
формируется.
Условия
• Измерительный щуп инструмента должен быть калиброван, см. Калибровка
измерительного щупа (CYCLE982) (Страница 284).
• Приблизительные размеры инструмента должны быть введены в данные коррекции
инструмента:
- Тип инструмента: 1xy (фрезерный инструмент)
- Радиус, длина 1, длина 2.
• Измеряемый инструмент со своими значениями коррекции на инструмент должен
быть активен при вызове цикла.
• Для фрезы должны быть установлены спец. для канала SD42950:
$SC_TOOL_LENGTH_TYPE = 2 (учет длины как у токарного инструмента).
• Инструментальный шпиндель должен быть заявлен как мастер-шпиндель.
Исходная позиция перед измерением
От исходной позиции должен быть возможен подвод без столкновений к
измерительному щупу.
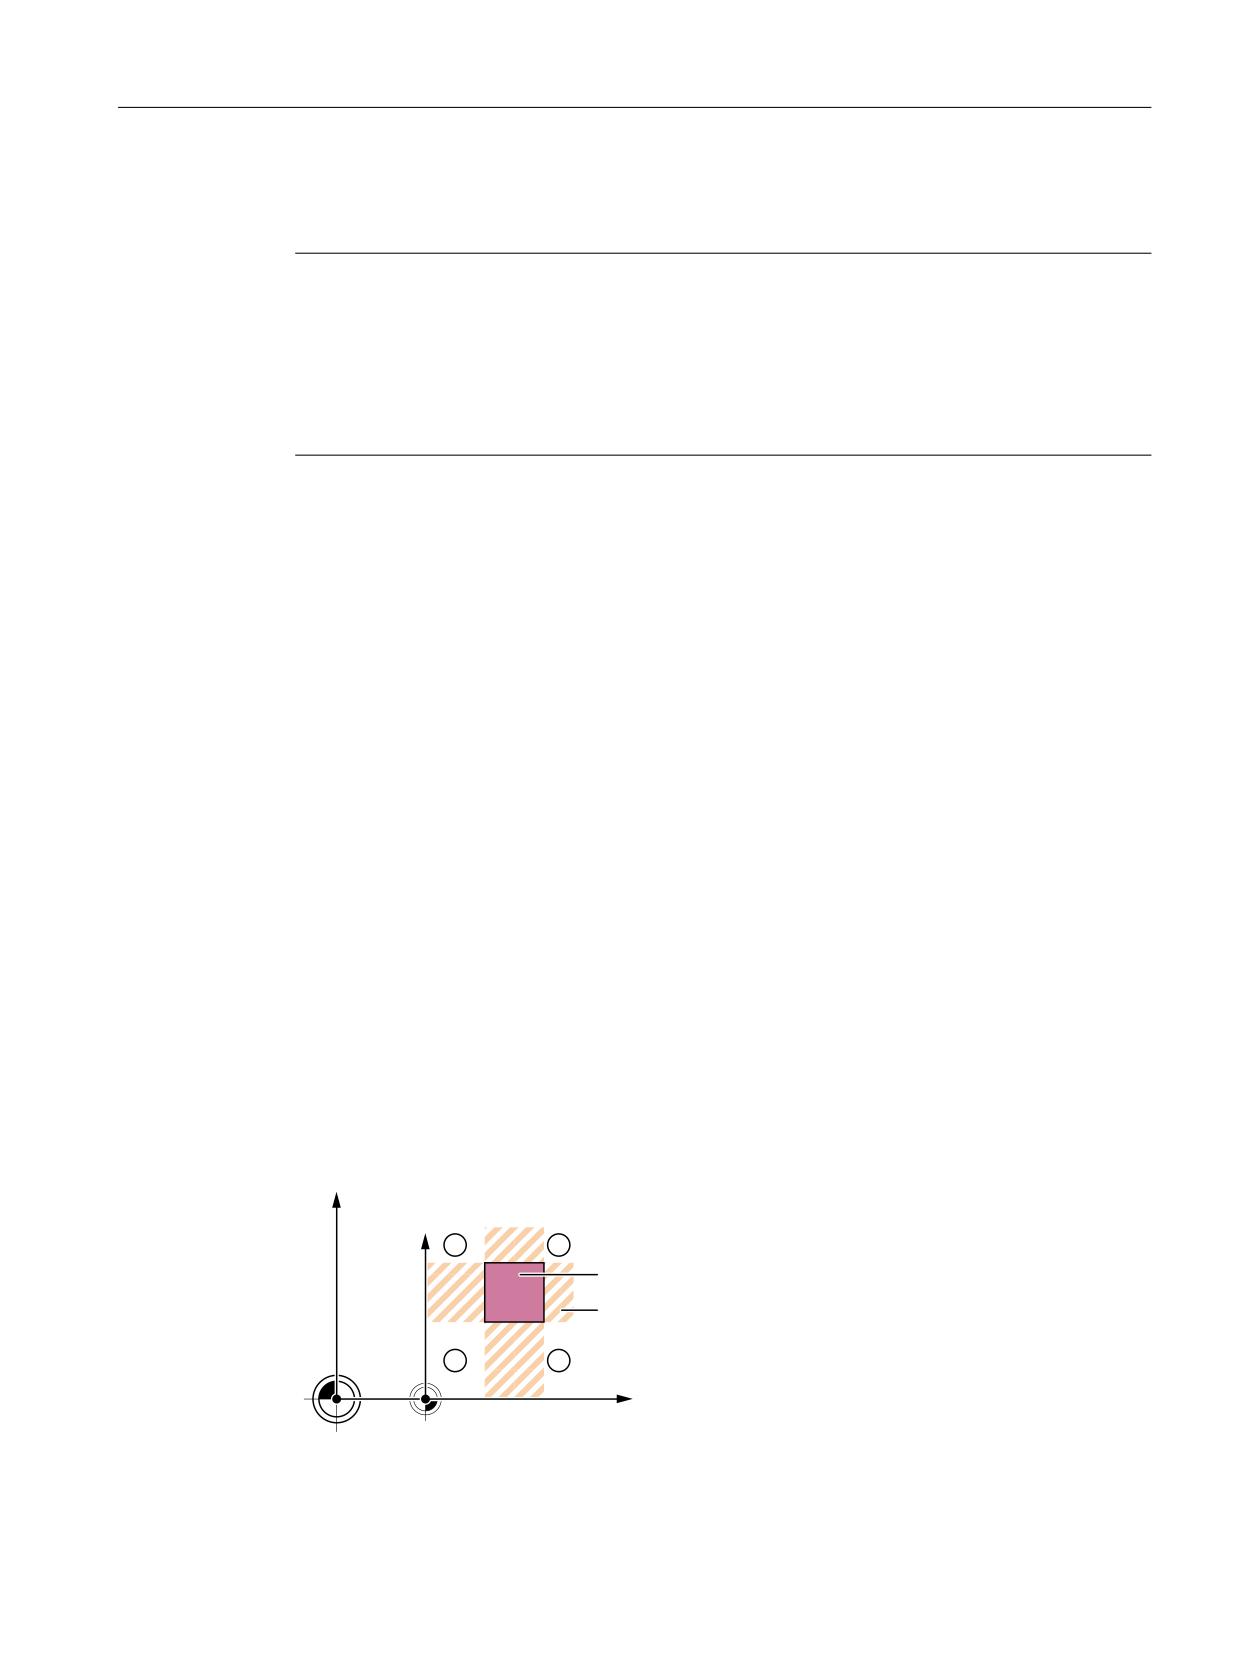
Исходные положения находятся вне не разрешенной области (см. рисунок ниже).
;
;
̯͎͓͌͗͏͙͔͌͒ͣ
͐͢ ͚͖͠
͔͇͎͔͔͌͗͗͌͌͟
͇ͦ ͕͈͇͙͒ͣ͘
==
:
0
① до ④ разрешенная область
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
299
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Рисунок 4-27
Измерение фрезы: возможные исходные положения во 2-й оси плоскости (при
G18: X)
Позиция после завершения измерительного цикла
При измерении "по осям" острие инструмента находится на расстоянии пути измерения
напротив последней измеренной мерительной поверхности измерительного щупа.
При "полном" измерении инструмент после измерения позиционируется на исходную
точку перед вызовом цикла.
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерение инструмента".
2. Нажать программную клавишу "Фреза".
Открывается окно ввода "Измерение: фреза".
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения
-
T
Имя измеряемого инстру-
-
(G17 - G19)
мента
Блок данных калибровки
-
D
Номер режущей кромки (1 -
-
(1-6), возможен ввод пере-
9)
менной1)
Блок данных калибровки (1-
-
6), возможен ввод перемен-
ной1)
β
Точная установка инструмен-
градус
та с осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
Z
Начальная точка Z измере-
мм
ния
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Измерительные циклы
300
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Параметр
Описание
Единица
Тип измерения
• по осям
-
• полностью (измерение длин и радиуса)
Положение
• осевое (←)
-
инструмента
• радиальное (↓)
При типе измерения "полное":
Измерение
Длины X, Z и радиус (согласно положению инструмента)
-
Режущая кромка
• Торцовая сторона
-
• Задняя сторона
Подвод
Подвод к измерительному щупу из следующего направления (при плоскости
-
измерения G18):
• При "осевом" положении инструмента: +/- X
• При "радиальном" положении инструмента: +/- Z
При типе измерения "по осям":
Измерение
При плоскости измерения G18:
-
• Длина X / Z и радиус (согласно положению инструмента)
• только длина Z
• только длина X
• только радиус
Реверс фрезы
• Да (измерение с реверсом фрезы (180 °))
-
• Нет (измерение без реверса)
Позиционирование
Установить позицию инструментального шпинделя (только при реверсе фрезы
-
шпинделя
"Нет")
• Нет (любая позиция инструментального шпинделя)
• Да (позиционировать инструментальный шпиндель на начальный угол)
SPOS
Угол для позиционирования на режущую пластинку (только при реверсе фрезы
градус
"Да" или позиционировании шпинделя "Да" или при типе измерения "полное" )
SCOR
Угол поправки для реверса только при реверсе фрезы "Да")
градус
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
TZL
Поле допуска для коррекции нуля
мм
TDIF
Поле допуска для контроля разности размеров
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
301
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Варианты измерения фрезерной обработки на токарном станке
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1.
Нажать программную клавишу "Измерение инструмента".
2.
Нажать программную клавишу "Фреза".
Параметр
Программа ShopMill
Параметр
Описание
Единица
T
Название измерительного щу-
-
па
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-6),
-
возможен ввод переменной1)
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Фреза" предоставляет следующие результирующие параметры:
Таблица 4-42 Результирующие параметры "Фреза"
Параметр
Описание
Единица
_OVR[8]
Фактическое значение длины L1
мм
_OVR[9]
Разница, длина L1
мм
_OVR[10]
Фактическое значение длины L2
мм
_OVR[11]
Разница, длина L2
мм
_OVR[12]
Фактическое значение радиуса
мм
_OVR[13]
Разница радиуса
мм
_OVR[27]
Диапазон коррекции нуля
мм
_OVR[28]
Доверительная область
мм
_OVR[29]
Допустимая разность размеров
мм
_OVR[30]
Эмпирическое значение
мм
_OVI[0]
D-номер
-
_OVI[2]
Номер измерительного цикла
-
Измерительные циклы
302
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Параметр
Описание
Единица
_OVI[5]
Номер щупа
-
_OVI[7]
Память эмпирических данных
-
_OVI[8]
Номер инструмента
-
_OVI[9]
Номер ошибки
-
4.5.5
Сверло (CYCLE982)
Функция
С помощью этого варианта измерения можно изменить длину инструмента (L1 или L2)
сверла. Вариант измерения проверяет, находится ли исправляемая разница со старой
длиной инструмента в рамках определенного поля допуска:
• Верхние границы: доверительная область TSA и контроль разности размеров DIF
• Нижняя граница: область нулевой коррекции TZL
При соблюдении этой области новая длина инструмента передается в коррекцию
инструмента, в ином случае при превышении выводится ошибка. При выходе за
нижнюю границу коррекция не выполняется.
Принцип измерения
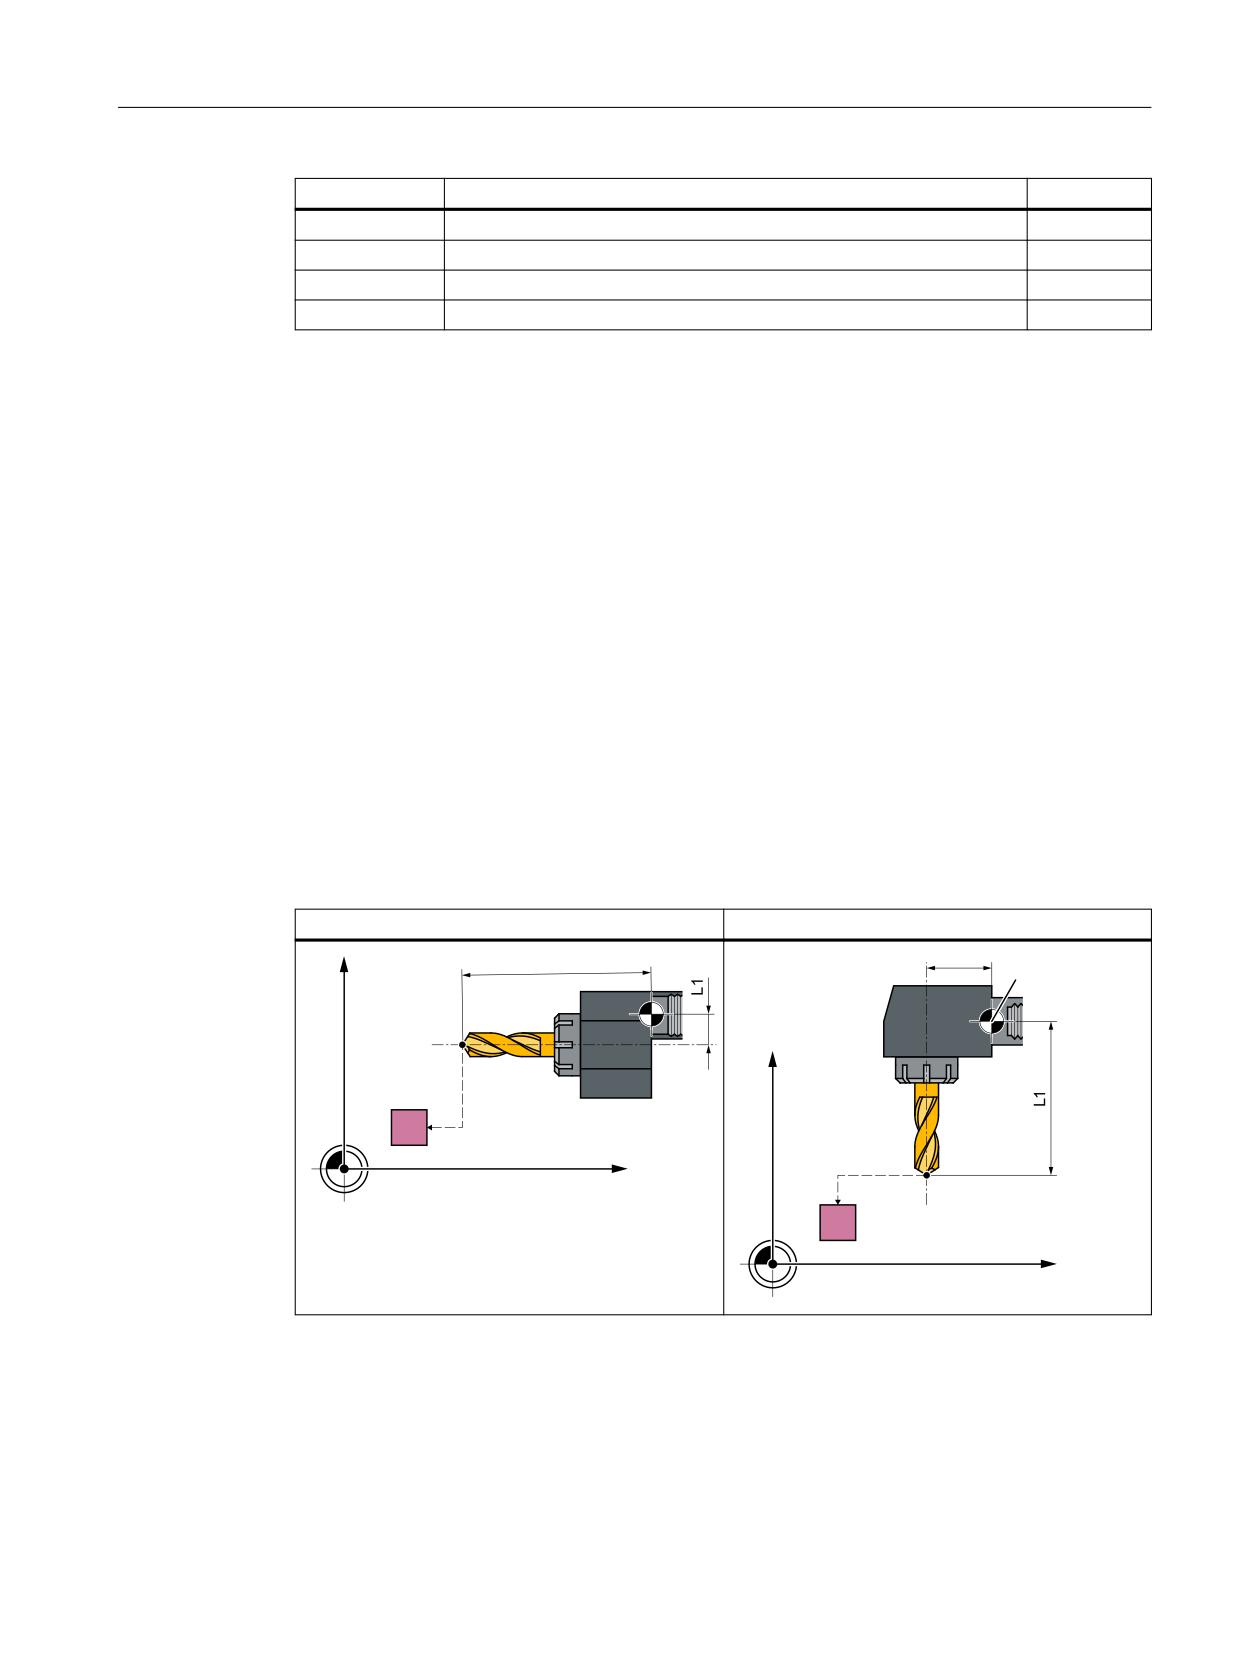
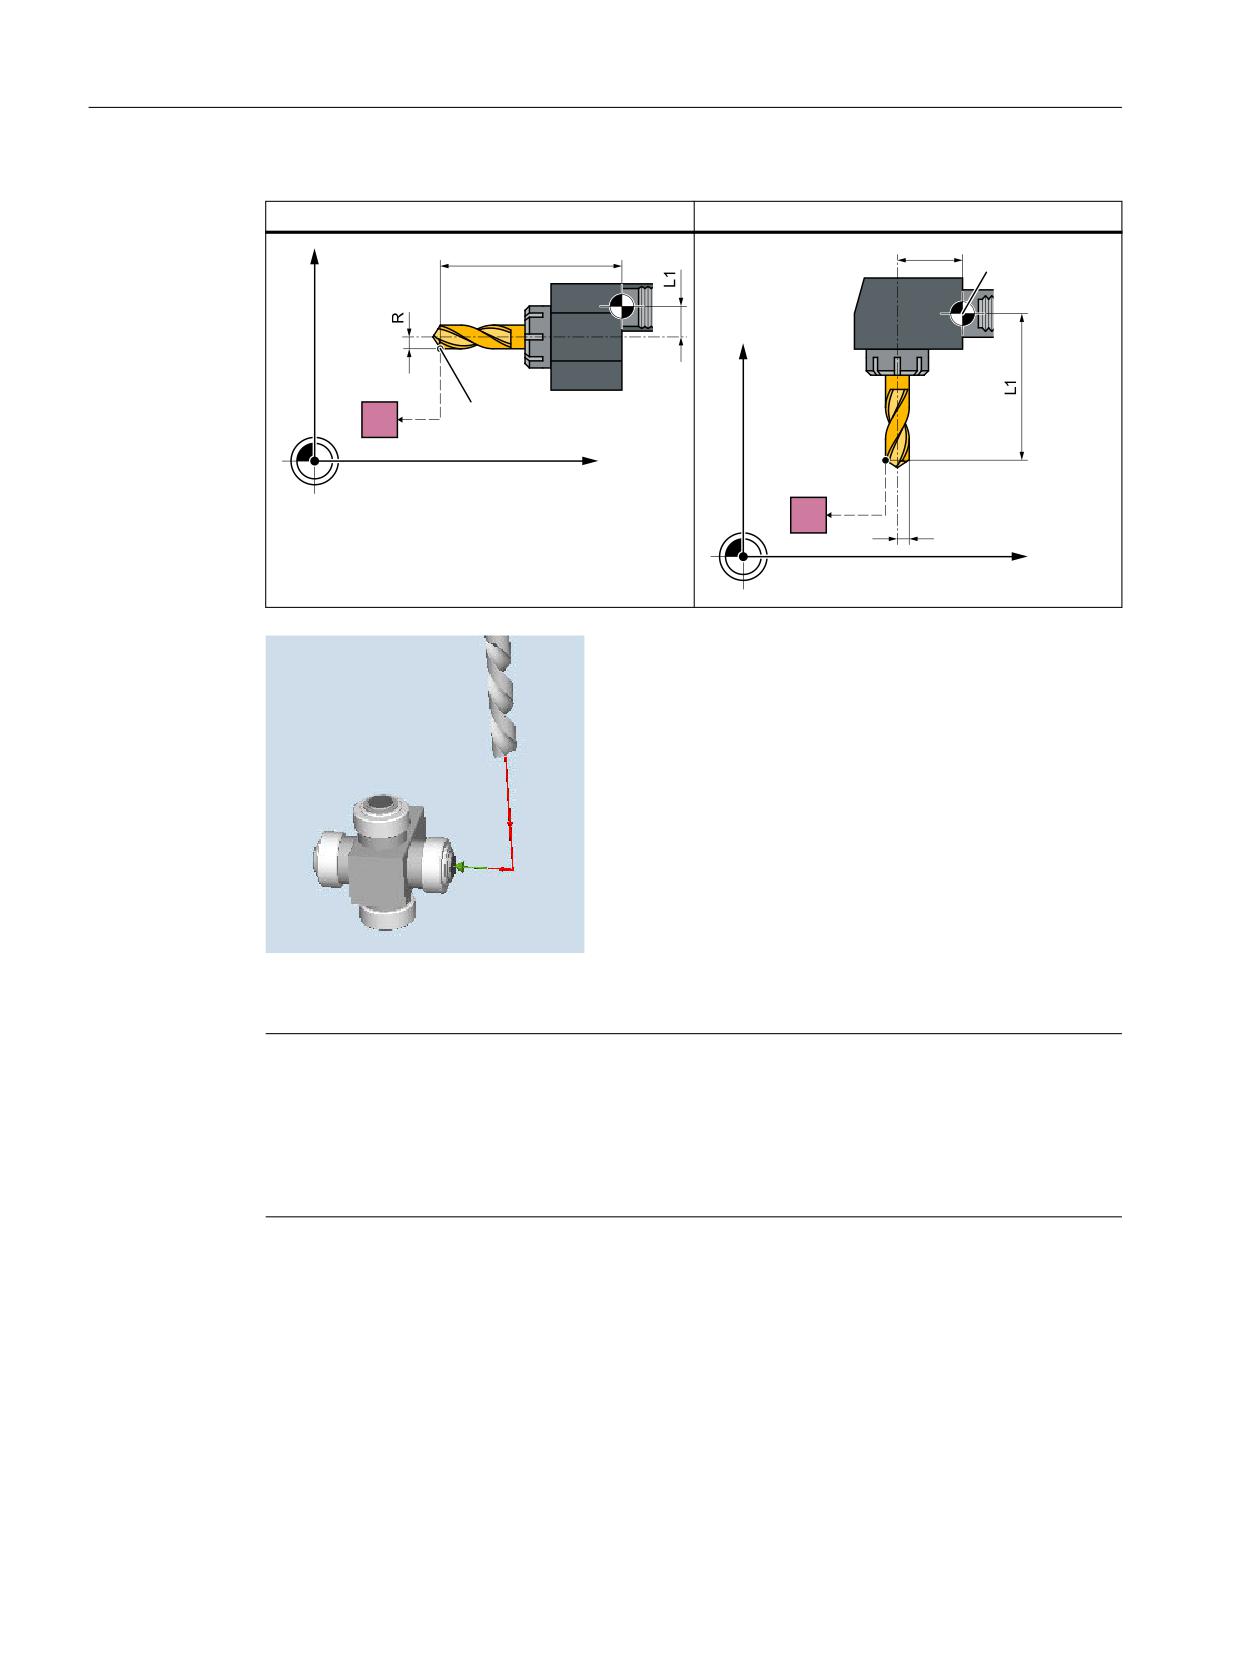
Измеряются длина (L1 или L2) сверла в спараметрированной измерительной оси.
Измерение длины L2
Измерение длины L1
;
/
/
)
;
̹͕͇͑͞ ͏͎͓͌
͔͗͌͏ͦ
=
̹͕͇͑͞ ͏͎͓͔͌͗͌͏ͦ
0
=
0
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
303
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Измерение длины L1
Измерение длины L2
;
/
/
)
;
̹͕͇͑͞ ͏͎͓͔͌͗͌͏ͦ
̹͕͇͑͞ ͏͎͓͌͗͌
=
͔͏ͦ
0
5
=
0
Рисунок 4-28
Измерение длины: сверло (CYCLE982), пример положения инструмента: ↓
радиальное положение
Примечание
Если длина сверла измеряется через боковой подвод к измерительному щупу, то
обеспечить, чтобы измеряемое сверло не отклоняло бы измерительного щупа в области
спиральной канавки или в области своего острия сверла.
Условием является внесение радиуса сверла в коррекцию инструмента, иначе
инициируется ошибка.
Условия
• Измерительный щуп инструмента должен быть калиброван.
• Приблизительные размеры инструмента должны быть введены в данные коррекции
инструмента:
- Тип инструмента: 2xy (сверло)
- Дина 1, длина 2
Измерительные циклы
304
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
• Измеряемый инструмент со своими значениями коррекции инструмента должен
быть активен при вызове цикла.
• Спец. для канала SD42950: $SC_TOOL_LENGTH_TYPE стандартно должны быть
установлены на 2 (согласование длины как у токарных инструментов). Для
специальных задач можно использовать значение 0.
Исходная позиция перед измерением
От исходной позиции должен быть возможен подвод без столкновений к
измерительному щупу.
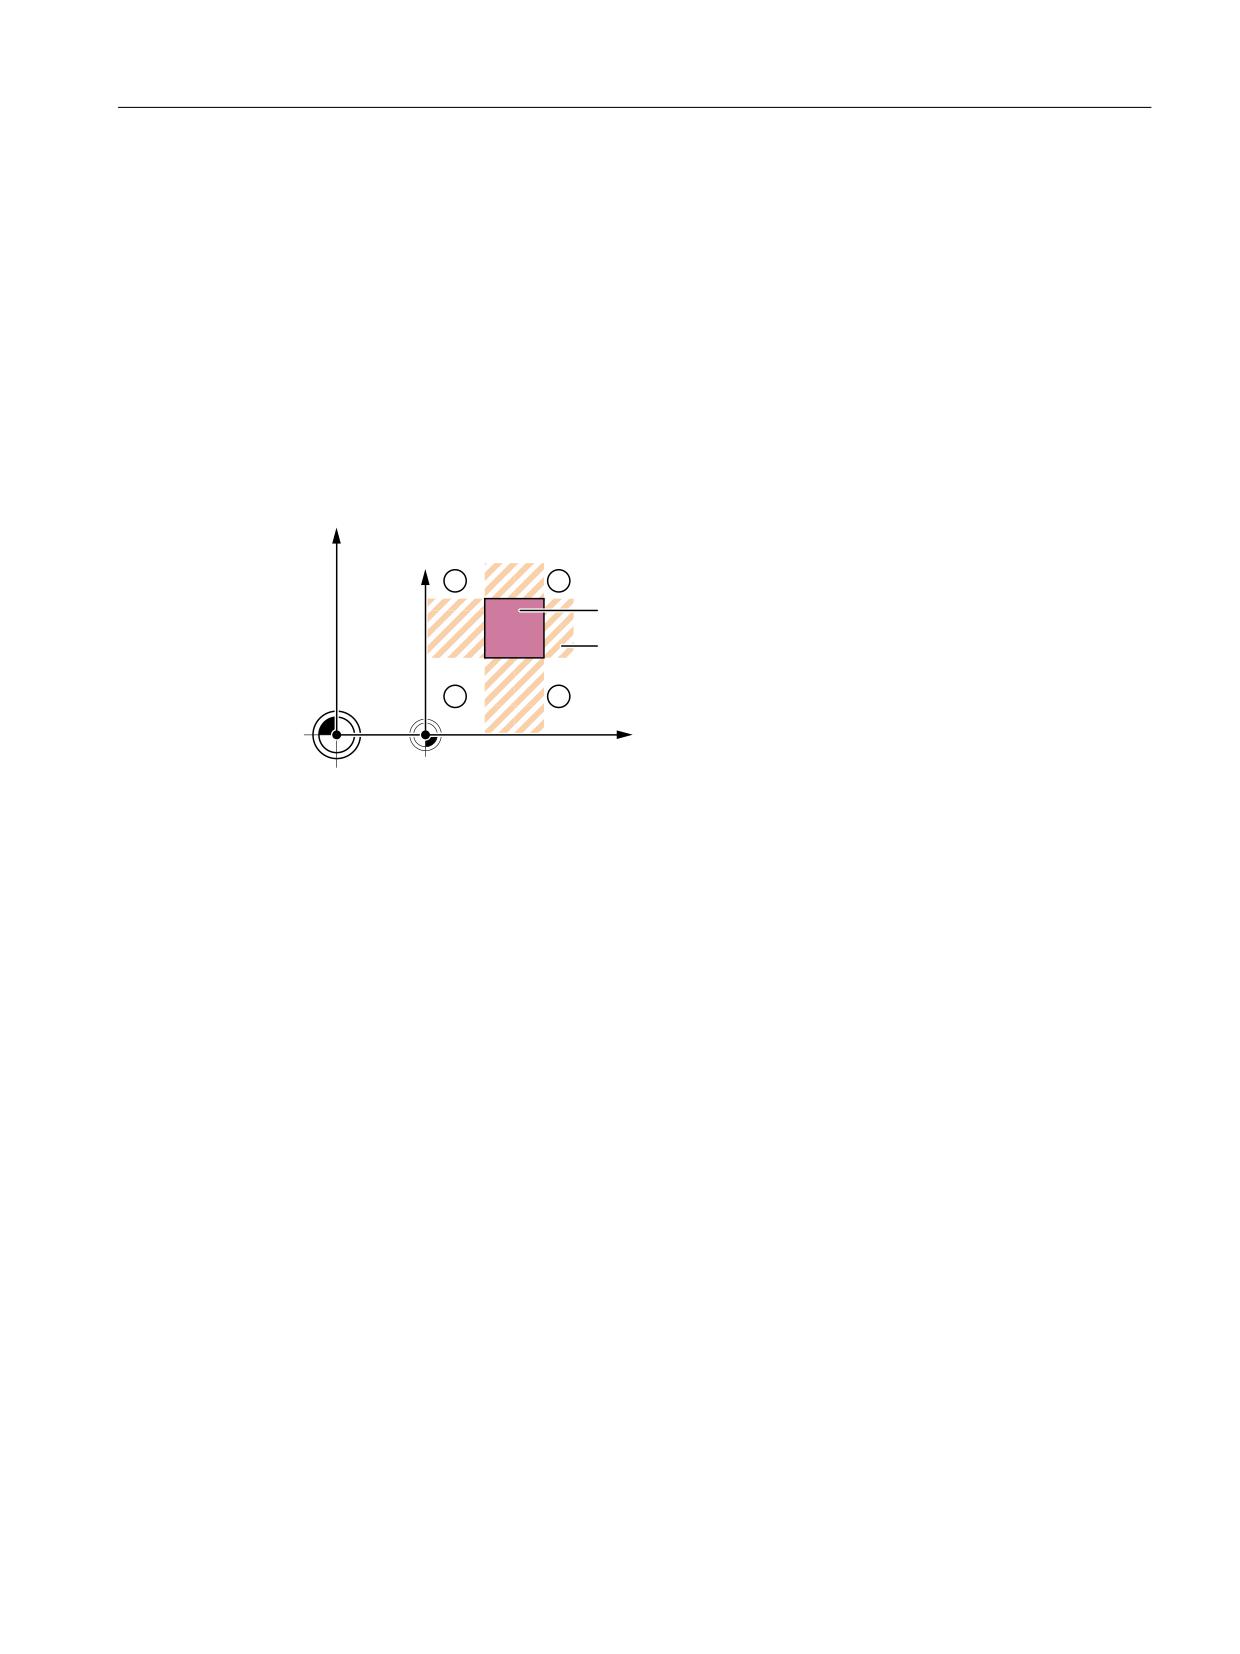
Исходные положения находятся вне не разрешенной области (см. рисунок ниже).
;
;
̯͎͓͌͗͏͙͔͌͒ͣ
͐͢ ͚͖͠
͔͇͎͔͔͌͗͗͌͌͟
͇ͦ ͕͈͇͙͒ͣ͘
==
:
0
① до ④
разрешенная область
Рисунок 4-29
Измерение сверла: возможные исходные положения во 2-й оси плоскости (при
G18: X)
Позиция после завершения измерительного цикла
Острие инструмента находится на расстоянии пути измерения от мерительной
поверхности.
См. также
Сверло (CYCLE982) (Страница 303)
Измерение сверла - специальные задачи
Измерительный щуп инструмента был калиброван при активной G18 , как это принято
для использования токарных инструментов.
Функция
Если на токарных станках используются сверла с коррекцией длины, как для фрезерных
станков (спец. для канала SD 42950:$SC_TOOL_LENGTH_TYPE=0), то в данном
приложении может быть измерено и сверло.
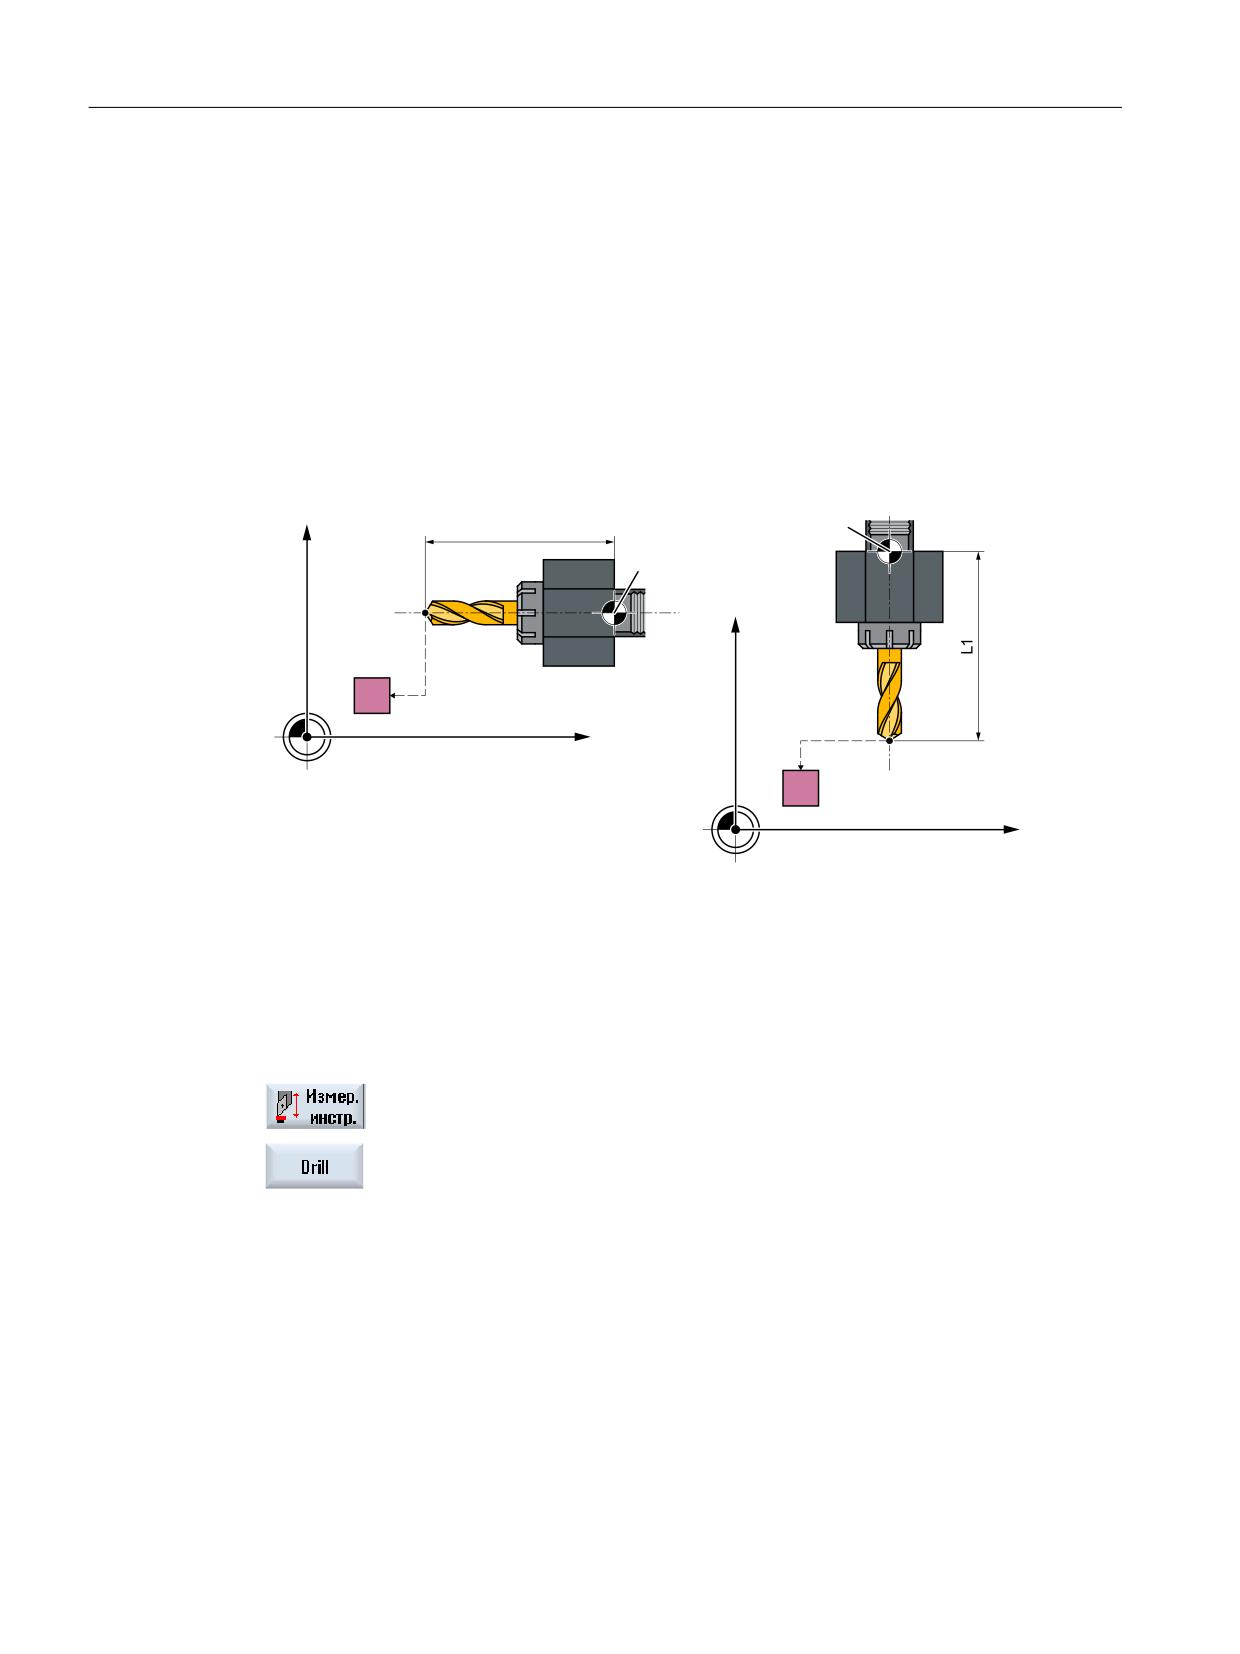
Длина L1 при этом всегда рассчитывается в 3-й оси (ось коррекции инструмента)
актуальной плоскости G17 до G19. Тем самым характеризуется и положение
инструмента.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
305
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
G17: L1 в Z-оси (соответствует осевому положению)
G18: L1 в Y-оси (не приложение для токарных станков)
G19: L1 в Х-оси (соответствует радиальному положению)
Условия
Определяется длина L1, если выполнены следующие условия:
• Активный инструмент типа 2xy (сверло)
• Спец. для канала SD42950: $SC_TOOL_LENGTH_TYPE=0
• G17 или G19 активна и
;
/
)
)
;
̹͕͇͑͞ ͏͎͓͌
͔͗͌͏ͦ
=
̹͕͇͑͞ ͏͎͓͔͌͗͌͏ͦ
0
Измерение длины сверла L1 при G17
=
0
Измерение длины сверла L1 при G19
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерение инструмента".
2. Нажать программную клавишу "Сверло".
Открывается окно ввода "Измерение: сверло".
Измерительные циклы
306
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения
-
T
Имя измеряемого инстру-
-
(G17 - G19)
мента
Блок данных калибровки
-
D
Номер резца (1 - 9)
-
(1-6), возможен ввод пере-
менной1)
Положе-
• осевое (←)
-
Блок данных калибровки (1-
-
ние ин-
6), возможен ввод перемен-
• радиальное (↓)
струмен-
ной1)
та
β
Точная установка инструмен-
Градус
та с осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
Z
Начальная точка Z измере-
мм
ния
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Параметр
Описание
Единица
DFA
Измерительное расстояние
мм
TSA
Доверительная область для результата измерения
мм
TZL
Поле допуска для коррекции нуля
мм
TDIF
Поле допуска для контроля разности размеров
мм
1)
Имя переменной не должно быть пустым.
Варианты измерения фрезерной обработки на токарном станке
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1.
Нажать программную клавишу "Измерение инструмента".
2.
Нажать программную клавишу "Сверло".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
307
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Параметр
Программа ShopMill
Параметр
Описание
Единица
T
Название измерительного щу-
-
па
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-6),
-
возможен ввод переменной1)
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Сверло" предоставляет следующие результирующие параметры:
Таблица 4-43 Результирующие параметры "Сверло"
Параметр
Описание
Единица
_OVR[8]
Фактическое значение длины L1
мм
_OVR[9]
Разница, длина L1
мм
_OVR[10]
Фактическое значение длины L2
мм
_OVR[11]
Разница, длина L2
мм
_OVR[27]
Диапазон коррекции нуля
мм
_OVR[28]
Доверительная область
мм
_OVR[29]
Допустимая разность размеров
мм
_OVR[30]
Эмпирическое значение
мм
_OVI[0]
D-номер
-
_OVI[2]
Номер измерительного цикла
-
_OVI[3]
Вариант измерения
-
_OVI[5]
Номер щупа
-
_OVI[7]
Память эмпирических данных
-
_OVI[8]
Номер инструмента
-
_OVI[9]
Номер ошибки
-
Измерительные циклы
308
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
4.5.6
Измерение инструмента с ориентируемым инструментальным
суппортом
Обзор
Функциональность предназначена для определенной конфигурации токарных станков
(токарных/фрезерных станков). Токарные станки, наряду с линейным осями (Z и X) и
главным шпинделем, должны иметь ось качаний вокруг Y с соответствующим
инструментальным шпинделем. С помощью оси качаний инструмент может быть точно
установлен в плоскости X/Z.
Условия
• Боковые поверхности контактной измерительной головки следует установить
параллельно соответствующим осям (система координат станка или детали в 1-й и 2-
й оси плоскости). Измерительный щуп инструмента должен быть калиброван в
измерительной оси и направлении, в которых должно выполняться измерение.
• Измеряемый инструмент со своими значениями коррекции инструмента должен
быть активен при вызове цикла.
• При измерении токарных инструментов необходимо ввести положение резцов
инструмента согласно первичной установке инструментального суппорта в
коррекцию инструмента.
• При измерении сверл и фрезерных инструментов параметр настройки должен
SD42950: TOOL_LENGTH_TYPE = 2
т.е. сопоставление длин с осями выполняется как у токарных инструментов.
• Активной плоскостью должна быть G18.
Функция
Для учета регулируемых инструментальных суппортов в цикле измерения CYCLE982
необходимо задать следующие данные машины:
MD51740 $MNS_MEA_FUNCTION_MASK, бит 16 = 1
Таким образом, коррекция компонентов инструмента осуществляется в соответствии с
ориентацией инструментального суппорта в исходном положении.
При измерении токарных инструментов, а именно чернового/чистового инструмента и
фигурных резцов, качающаяся ось может занимать любые положения вокруг Y. Для
фрезерных и сверлильных инструментов разрешены кратные 90°. Для
инструментального шпинделя разрешено позиционирование в кратных 180°.
Это контролируется циклом.
Если токарные инструменты измеряются с использованием произвольных позиций (не
кратных 90°) качающей оси вокруг Y, то помнить, что токарный инструмент по
возможности должен быть измерен в обеих осях X/Z с одинаковой позицией
инструмента.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
309
Варианты измерения
4.5 Измерение инструмента (токарная обработка)
Процесс
Перед вызовом CYCLE982 установить инструмент так, как он после должен быть измерен.
Точная установка инструмент должна преимущественно выполняться с CYCLE800, см.
Руководство оператора Токарная обработка, глава "Поворот плоскости / точная
установка инструмента (CYCLE800)".
Помнить, что измерительный цикл исходит из того, что инструмент предварительно был
точно установлен.
Из занятой позиции инструмента должен быть возможен подвод в X, Z к измерительному
щупу через измерительный цикл.
Дальнейший процесс измерения аналогичен вариантам измерения в первичной
установке инструментального суппорта.
Примечание
Измерение фрезерных инструментов
Следующие вариант измерения не поддерживается при использовании ориентируемого
инструментального суппорта:
Вид измерения: "полностью" и резец: измерение "задней стороны".
При использовании этого варианта измерения выводится аварийное сообщение 61037:
"Неправильный вариант измерения".
Измерительные циклы
310
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
4.6
Измерение инструмента (фрезерование)
4.6.1
Общая информация
Описанные в этой главе измерительные циклы предназначены для использования на
фрезерных станках и обрабатывающих центрах.
Примечание
Шпиндель
Шпиндельные команды в измерительных циклах всегда относятся к активному мастер-
шпинделю СЧПУ.
При использовании измерительных циклов на станках с несколькими шпинделями
определить затронутый шпиндель перед вызовом цикла как мастер-шпиндель.
Дополнительная информация: Руководство по программированию
Программирование ЧПУ
Определение плоскостей
У фрезерных станков и обрабатывающих центров установкой по умолчанию актуальной
плоскости обработки является G17.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
311
Варианты измерения
4.6 Измерение инструмента (фрезерование)
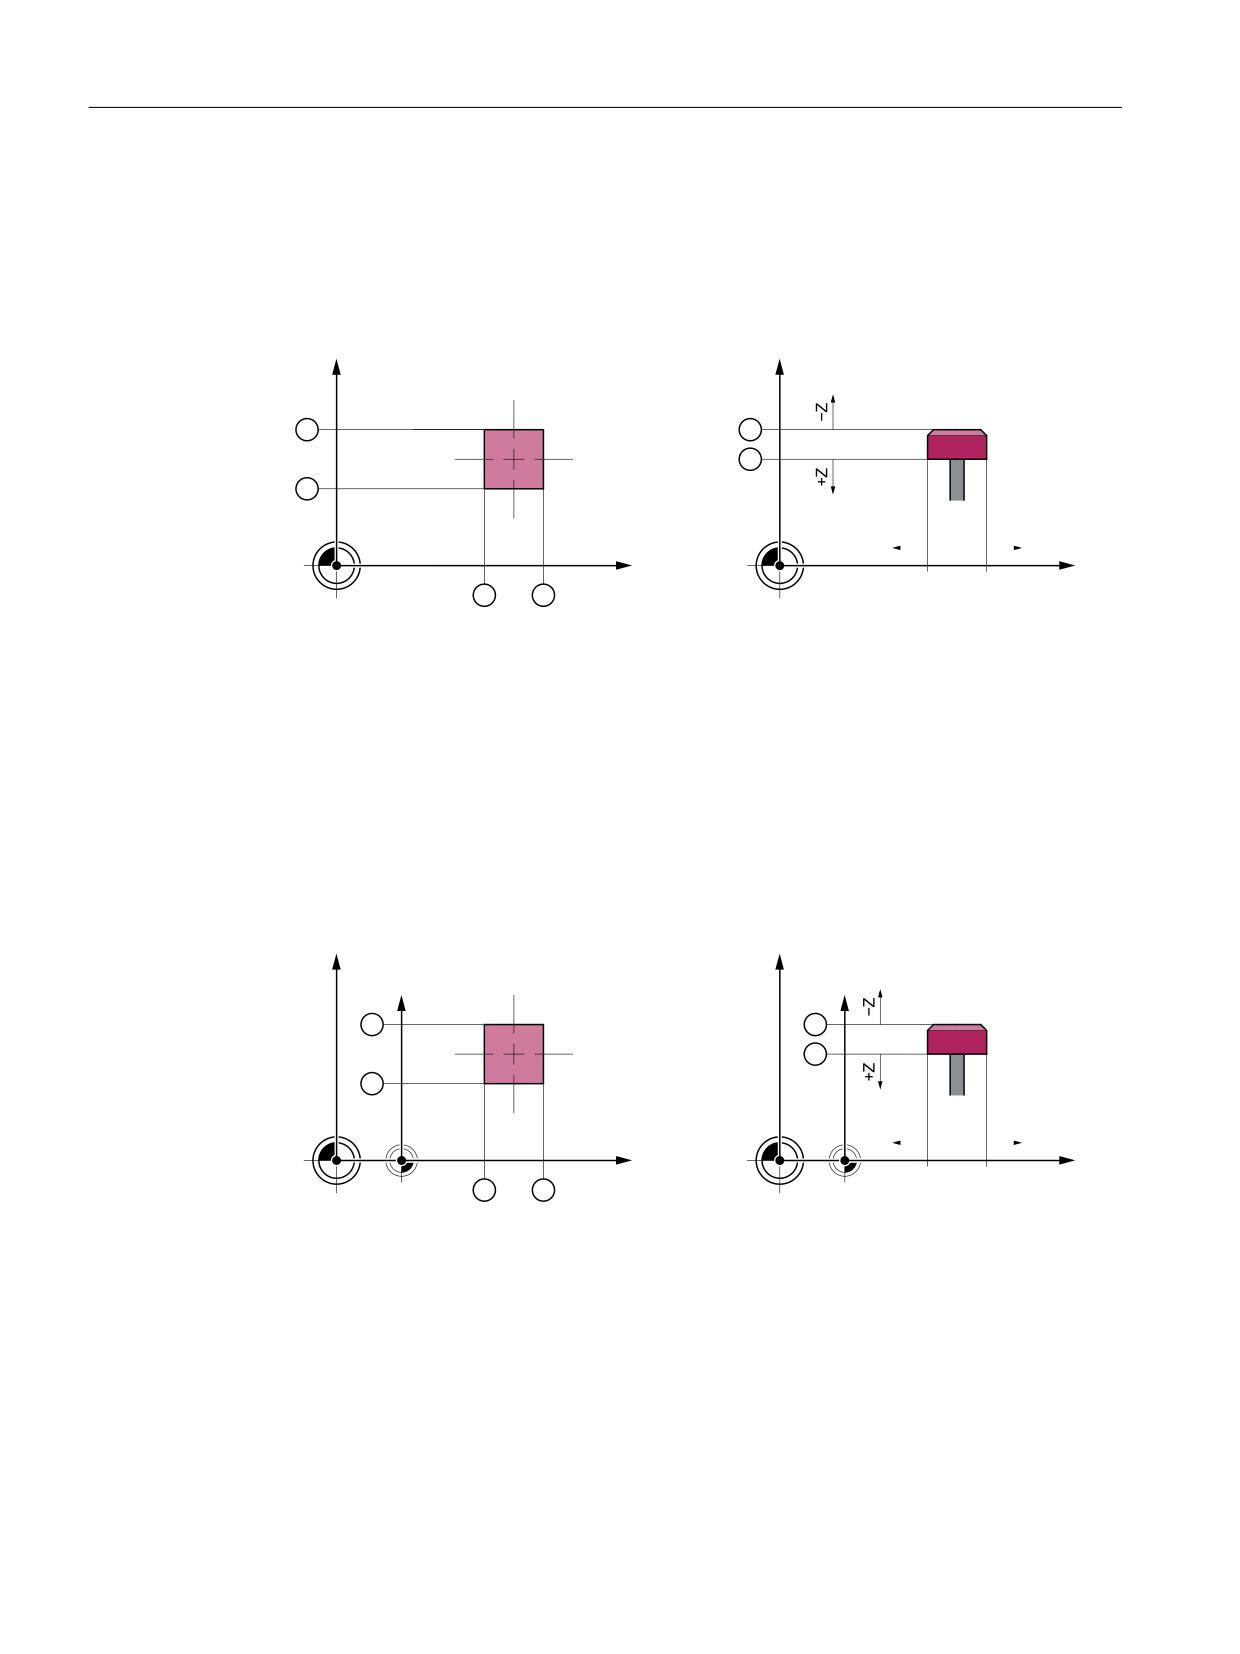
Измерение/калибровка по отношению к станку/детали:
• Измерение/калибровка по отношению к станку:
Измерение выполняется в базовой кинематической системе (система координат
станка при отключенной кинематической трансформации).
Позиции контакта измерительного щупа инструмента относятся к нулевой точке
станка. Используется информация из следующих общих параметров настройки:
<
=
̮͔͇͔͌͞͏ͦ ͇͈͇͙͉͇͔͗͘͢͏ͦ ͏͎͓͌͗͏͙͔͌͒ͣ
̳͕͓͔͙͌͢ ͇͈͇͙͉͇͔͗͘͢
͕͕͊ ͚͖͇͠ ͉ ͘͏͙͓͌͌͘ ͕͕͑͗͋͏͔͇͙ ͙͇͔͇͑͘
͏ͦ ͔͇ ͕͓͙͊͌͌͗͏͌͑͘͞͏͜
͕ͦ͘͜
;
;
;
;
0
0
① SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
② SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
③ SD54627 $SNS_MEA_TP_TRIG_MINUS_DIR_AX2
④ SD54628 $SNS_MEA_TP_TRIG_PLUS_DIR_AX2
⑤ SD54629 $SNS_MEA_TP_TRIG_MINUS_DIR_AX3
⑥ SD54630 $SNS_MEA_TP_TRIG_PLUS_DIR_AX3
Рисунок 4-30
Измерительный щуп инструменты, по отношению к станку (G17)
• Измерение/калибровка по отношению к детали:
Позиции контакта измерительного щупа инструмента относятся к нулевой точке
детали.
Используется информация из следующих общих параметров настройки:
<
=
̮͔͇͔͌͞͏ͦ ͇͈͇͙͉͇͔͗͘͢͏ͦ ͏͎͓͌͗͏͙͔͕͌͒ͣ͊
̳͕͓͔͙͌͢ ͇͈͇͙͉͇͔͗͘͢
͕ ͚͖͇͠ ͉ ͘͏͙͓͌͌͘ ͕͕͑͗͋͏͔͇͙ ͙͇͋͌͒͏
͏ͦ ͔͇ ͕͓͙͊͌͌͗͏͌͑͘͞͏͜
;
=
͕ͦ͘͜
;
;
;;
;;
0
:
0
:
① SD54640 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX1
② SD54641 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX1
③ SD54642 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX2
④ SD54643 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX2
⑤ SD54644 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX3
⑥ SD54645 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX3
Рисунок 4-31
Измерительный щуп инструменты, по отношению к детали (G17)
Измерительные циклы
312
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Примечание
Для измерения по отношению к детали или станку потребуется соответственно
калиброванный измерительный щуп инструмента, см. главу Калибровка
измерительного щупа (CYCLE971) (Страница 313).
Стратегия коррекции
Измерительный цикл инструмента предназначен для различных приложений:
• Первоначальное измерение инструмента (общий параметр настройки SD54762
$SNS_MEA_FUNCTION_MASK_TOOL[Бит9]):
Значения коррекции инструмента в геометрии и износе заменяются.
Исправление вносится в геометрический компонент длины или радиуса.
Компонент износа удаляется.
• Контрольное измерение инструмента (общий параметр настройки SD54762
$SNS_MEA_FUNCTION_MASK_TOOL[Бит9]):
Полученная разность учитывается в компоненте износа (длина или радиус)
инструмента.
Эмпирические значения могут учитываться по выбору. Среднее значение не
формируется.
4.6.2
Калибровка измерительного щупа (CYCLE971)
Функция
С помощью этого варианта измерения можно калибровать измерительный щуп
инструмента с привязкой к станку или детали.
Вычисление выполняется без опытного и среднего значения.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
313
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Принцип измерения
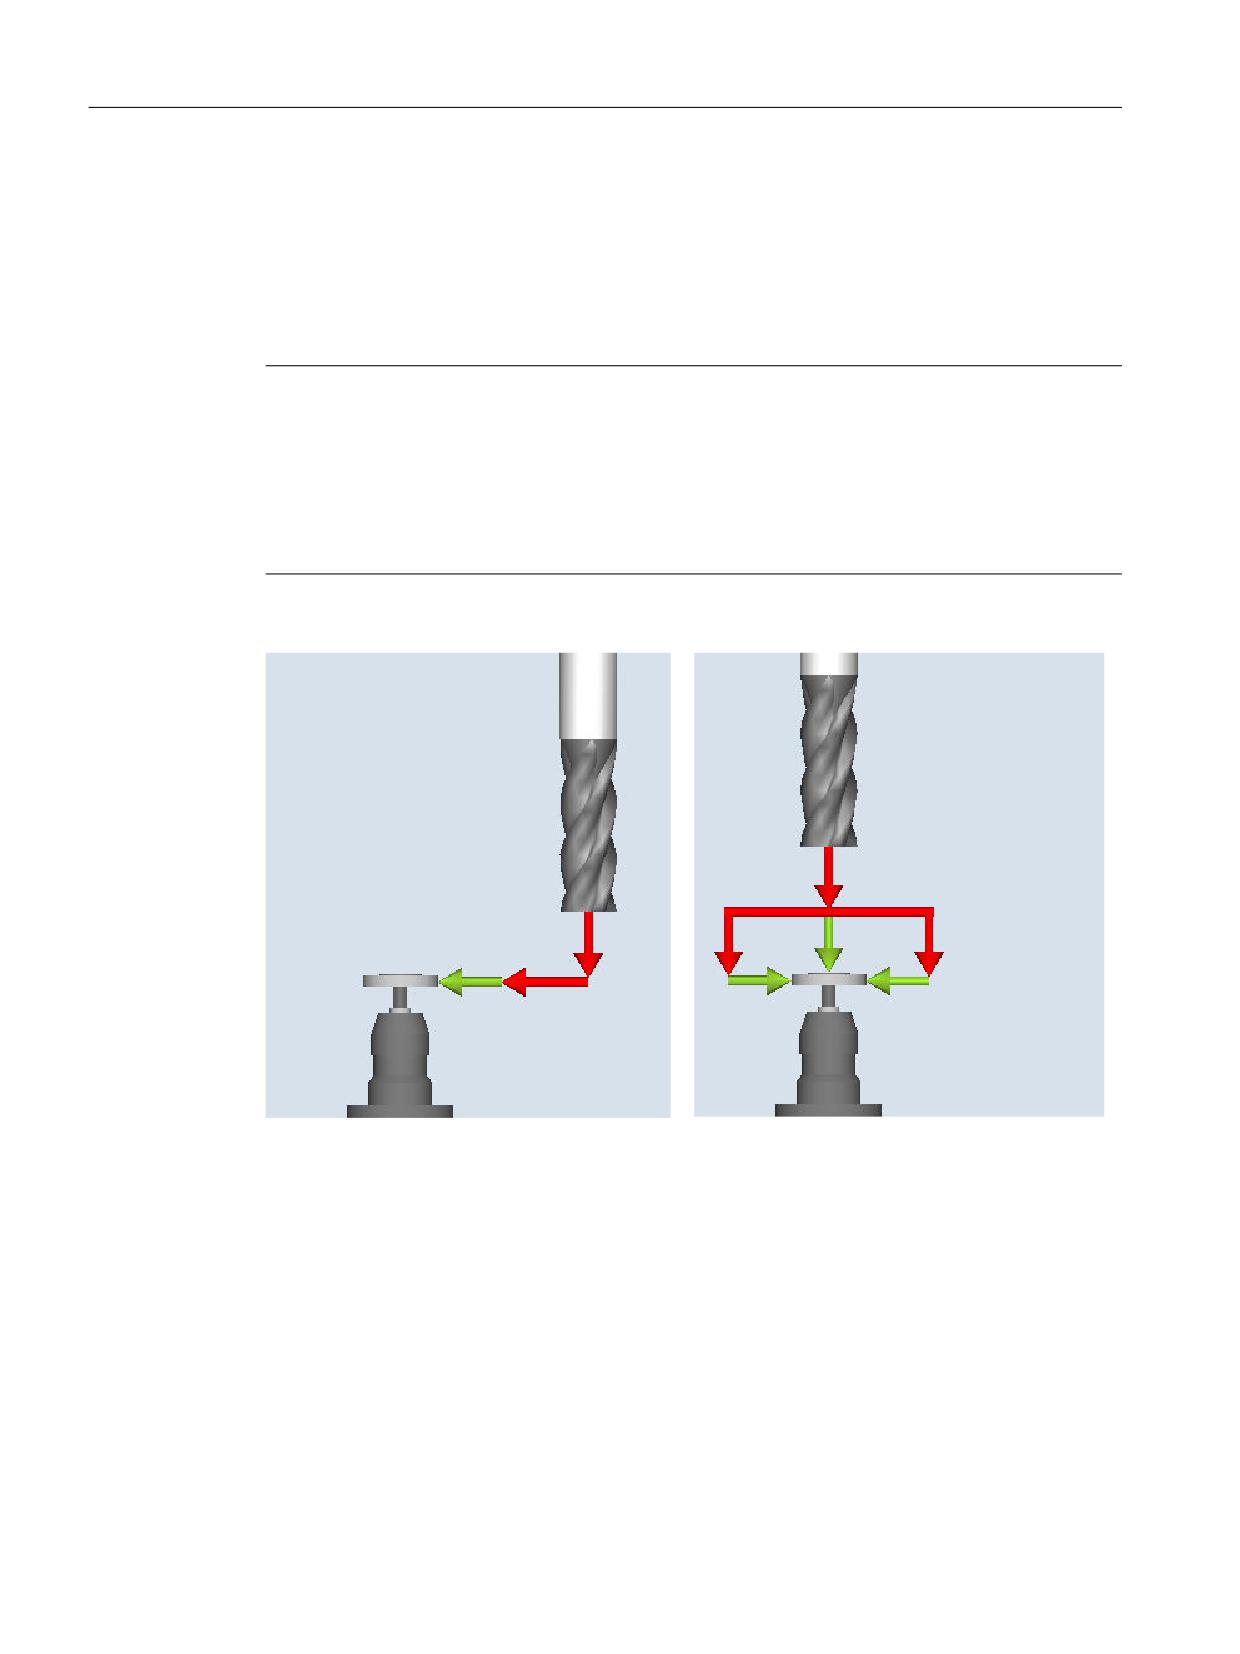
С помощью калибровочного инструмента определяются актуальные расстояния между
нулевой точкой станка (калибровка с привязкой к станку) или нулевой точкой детали
(калибровка с привязкой к детали) и точкой срабатывания измерительного щупа
инструмента. Позиционирование калибровочного инструмента к измерительному щупу
осуществляется через цикл.
Примечание
Чтобы гарантировать точность измерения, при использовании диска в качестве типа
измерительного щупа и вариантов калибровки "по осям" или "полная калибровка с
ограниченным количеством направлений подвода" точные позиции измерительного
щупа в плоскости должны быть предварительно занесены в параметры настройки.
Дополнительная информация приведена в Руководстве по вводу в эксплуатацию
SINUMERIK Operate
Калибровка: измерительный щуп
Калибровка: измерительный щуп
(CYCLE971), по осям
(CYCLE971), полная
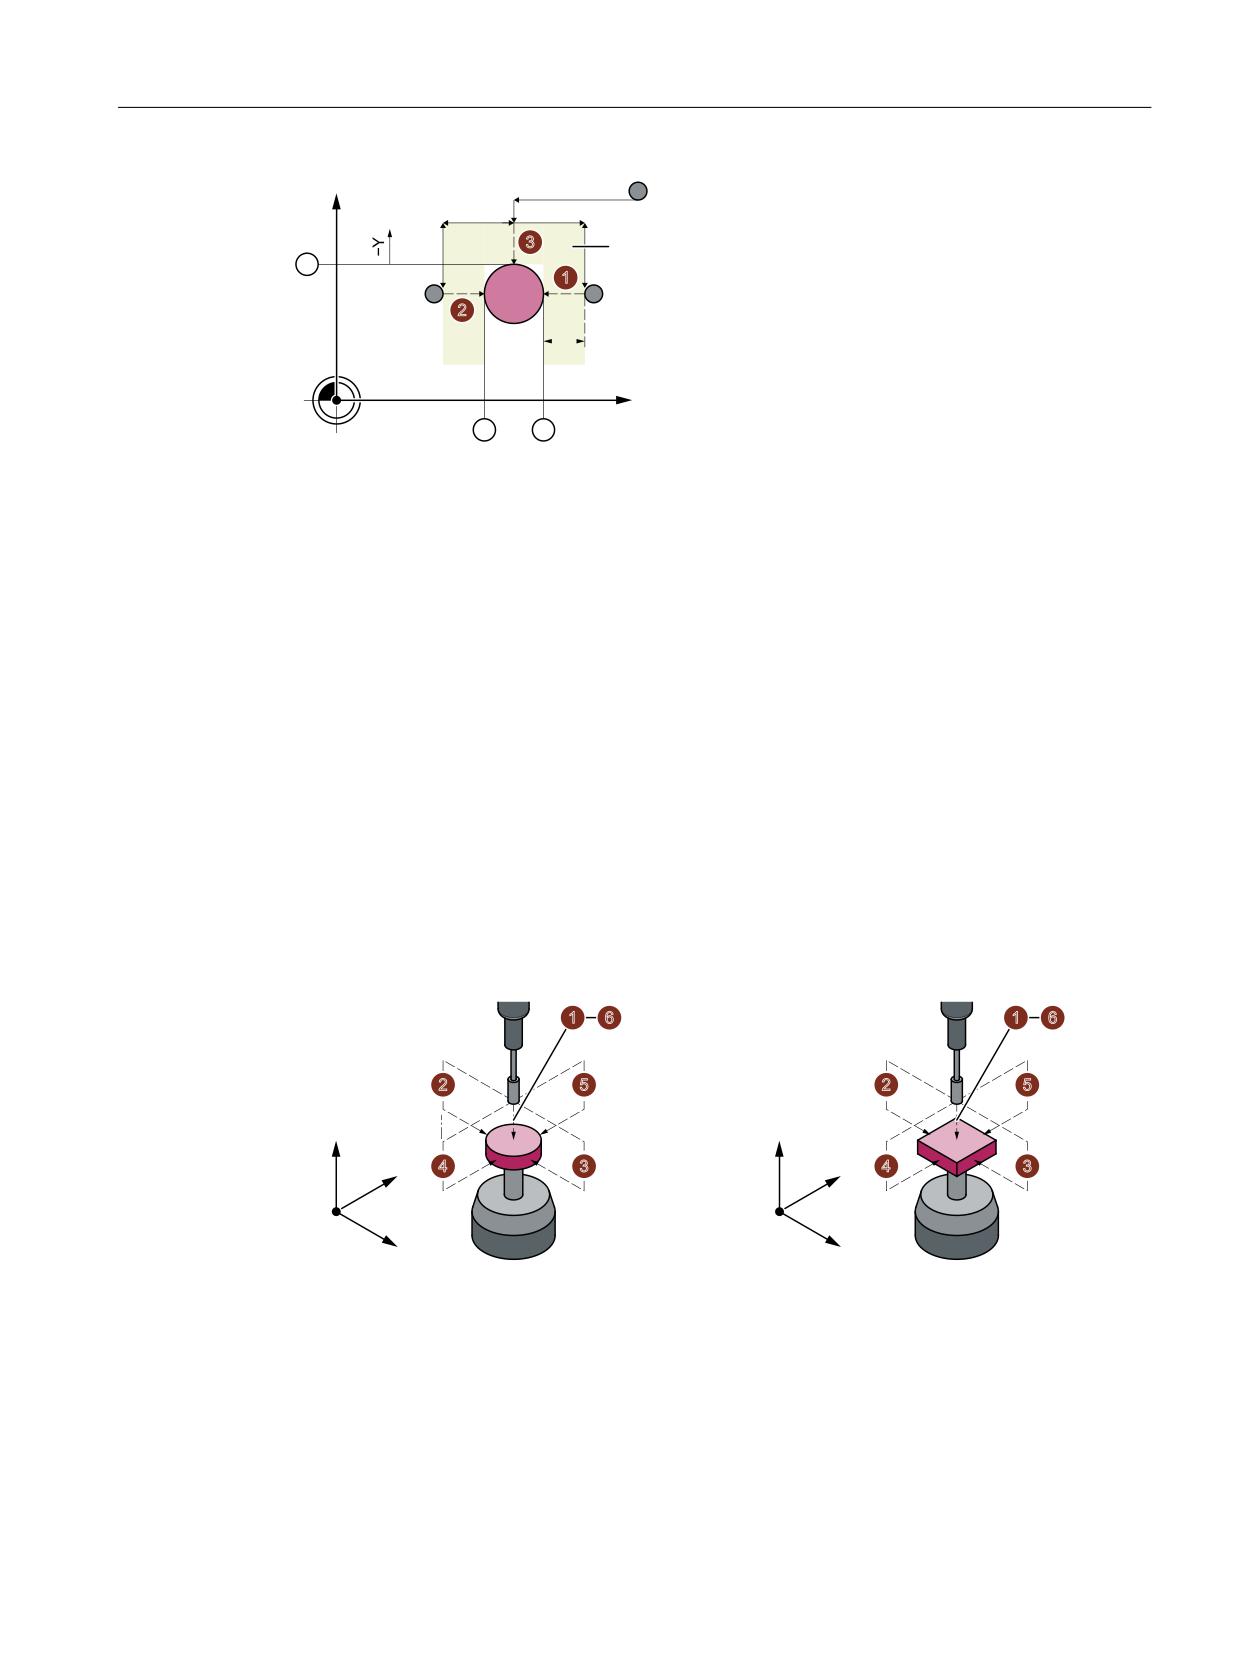
Калибровка по осям
При калибровке "по осям" измерительный щуп калибруется в спараметрированной
измерительной оси и направлении измерения. Точка измерения в смещенной оси может
центроваться. При этом сначала определяется фактический центр измерительного щупа
инструмента в смещенной оси, прежде чем будет калибрована измерительная ось.
Измерительные циклы
314
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
<
͇͙͕͔͗ͦ͘͘͏͌ ͋͒ͦ ͕͈
͕͇͋͜ ')$
͕͙͇͑͒͏͈͕͉͇͔͕͗
')$
;
0
͔͌ ͓͔͙͌ͦ͌ͦ͘
① Общие SD54627 $SNS_MEA_TP_TRIG_MINUS_DIR_AX2
② Общие SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
③ Общие SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
Рисунок 4-32
Калибровка измерительного щупа (CYCLE971) со смещенной осью, пример G17:
определение центра в X, калибровка в Y
Полная калибровка
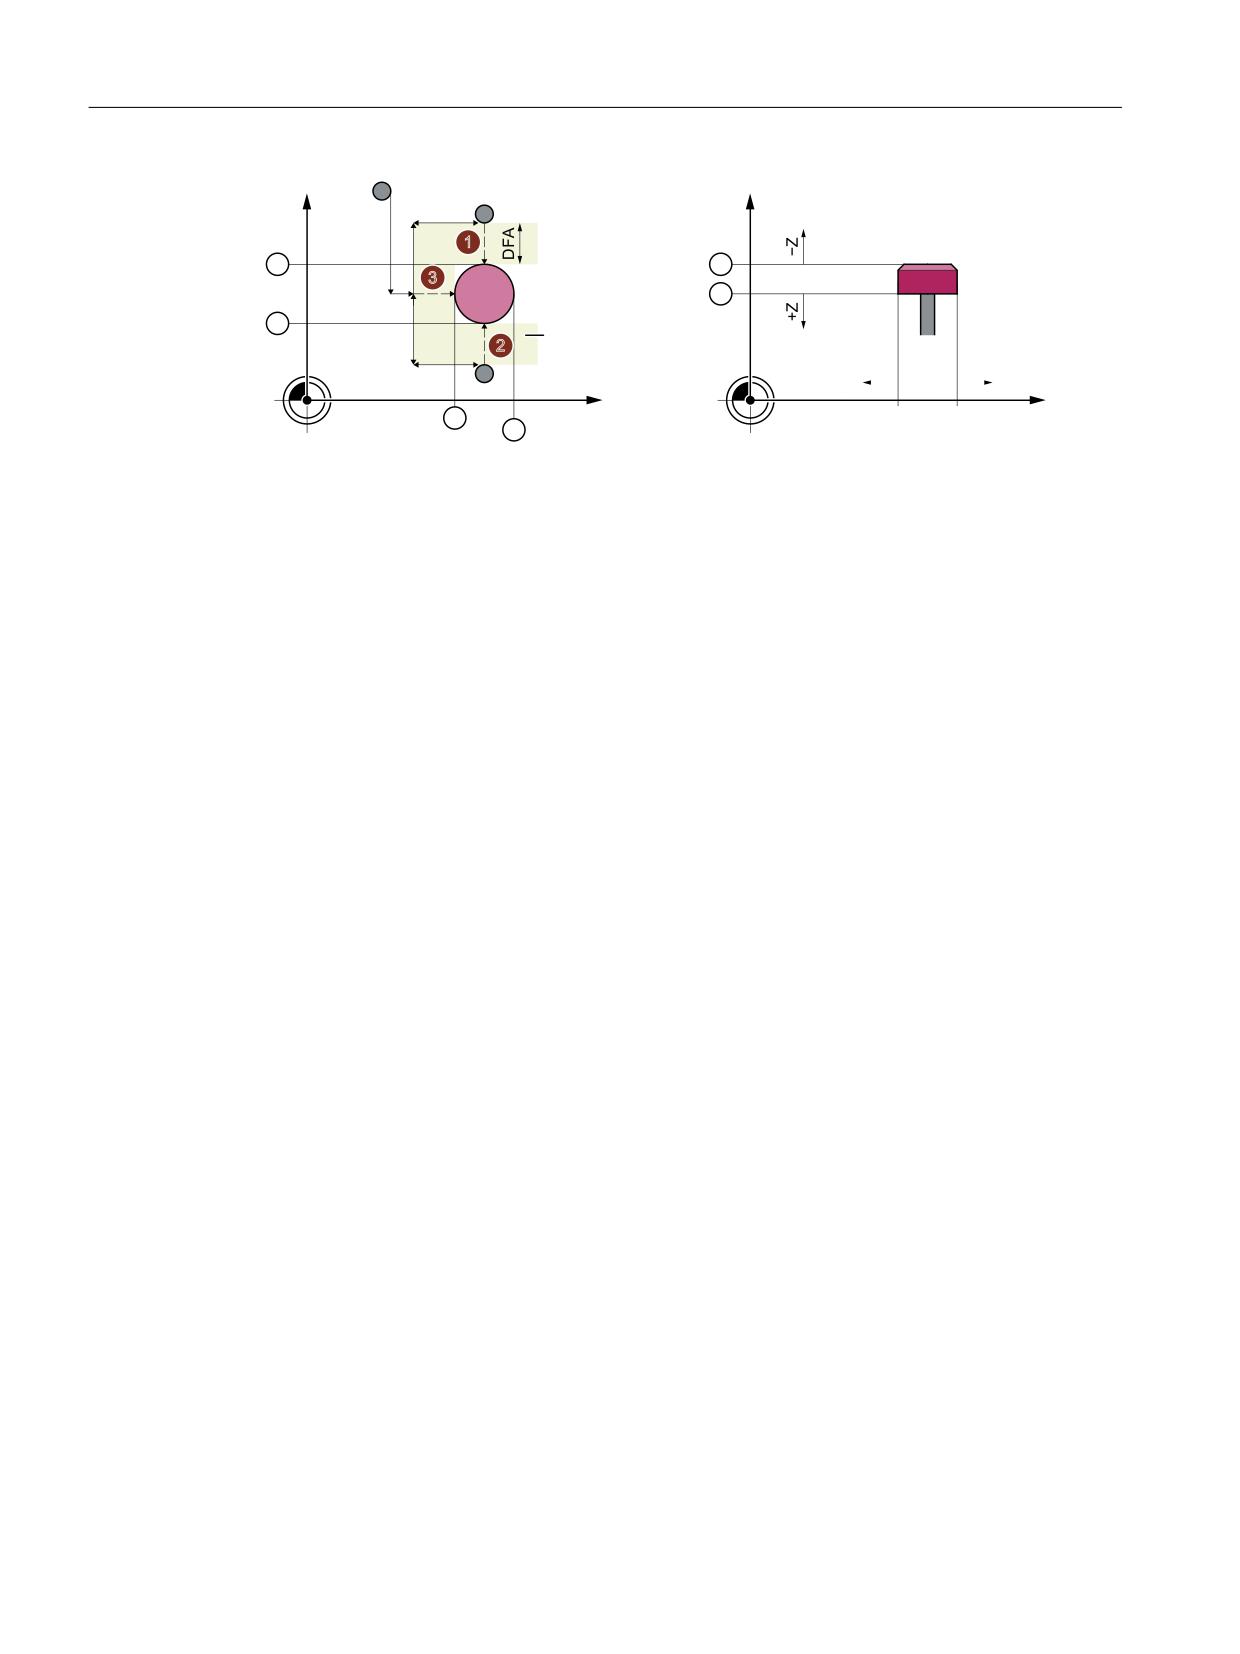
При "полной" калибровке измерительный щуп инструмента калибруется автоматически.
Измерительный цикл определяет с помощью калибровочного инструмента точки
срабатывания измерительного щупа инструмента во всех осях или направлениях осей, в
которых возможен подвод к измерительному щупу.
Дополнительная информация: Руководство по вводу в эксплуатацию
SINUMERIK Operate
$SNS_MEA_TP_AX_DIR_AUTO_CAL либо SD54647 $SNS_MEA_TPW_AX_DIR_AUTO_CAL.
Всегда должен быть возможен подвод к оси инструмента (при G17: Z) в минусовом
направлении. В ином случае "полная" калибровка невозможна. Сначала калибруется 3-я
ось, после оси плоскости. На рисунке ниже представлена "полная" калибровка (пример:
G17).
̱͇͒͏͈͕͉͕͔͗͐͢͞ ͏
̱͇͒͏͈͕͉͕͔͗͐͢͞ ͏
͔͙͚͓͔͙͗͌͘
͔͙͚͓͔͙͗͌͘
=
=
<
<
;
;
Рисунок 4-33
Измерительные щупы для инструмента с дисковым и кубическим наконечником
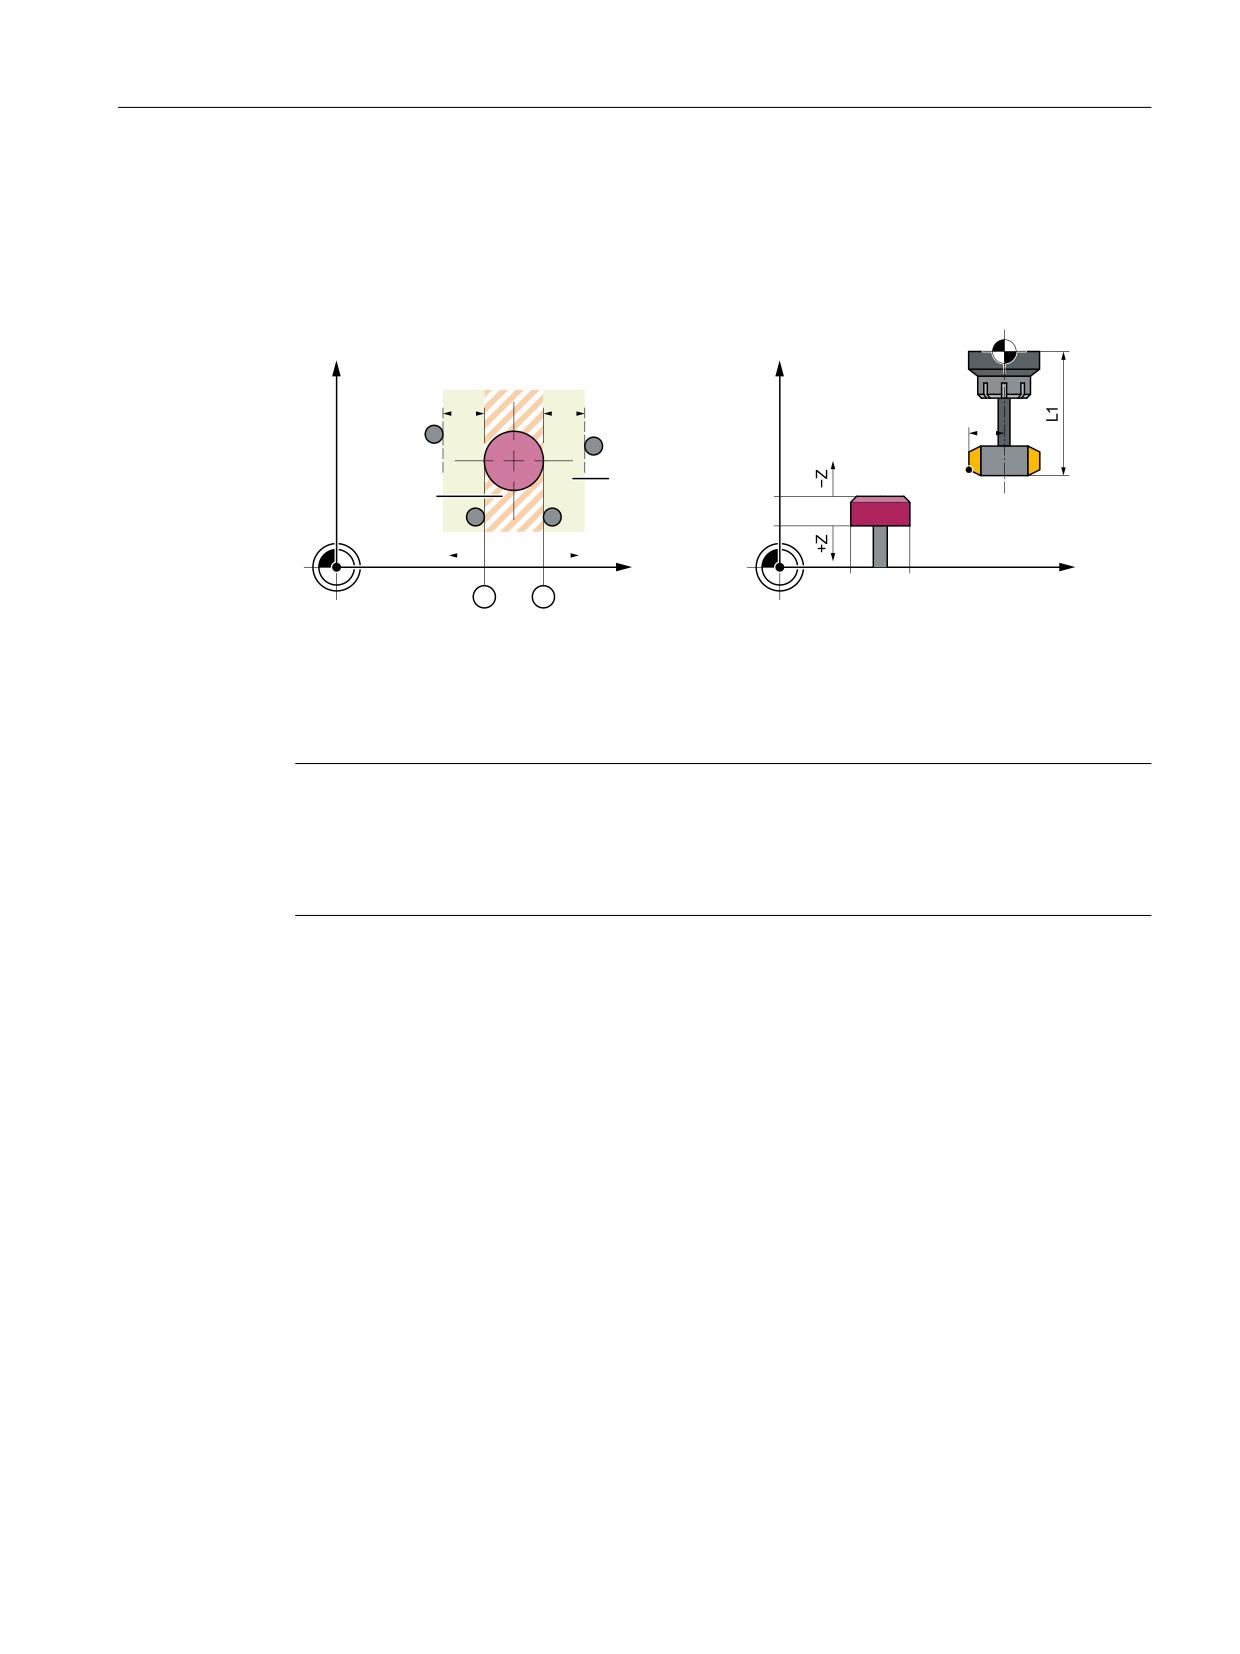
Перед первым процессом калибровки в плоскости, к примеру, плюсовое направление 1-
й оси, в другой оси (2-я ось), если в этой оси возможен подвод к щупу, определяется
точный центр измерительного щупа. Для этого выполняются дополнительные движения
перемещения в плоскости.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
315
Варианты измерения
4.6 Измерение инструмента (фрезерование)
<
=
͇͙͕͔͗ͦ͘͘͏͌ ͋͒ͦ ͕͈
͕͇͋͜ ')$
;
;
;
;
0
0
͕͙͇͑͒͏͈͕͉͇͔͕͗
① Общие SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
② Общие SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
③ Общие SD54627 $SNS_MEA_TP_TRIG_MINUS_DIR_AX2
④ Общие SD54628 $SNS_MEA_TP_TRIG_PLUS_DIR_AX2
⑤ Общие SD54629 $SNS_MEA_TP_TRIG_MINUS_DIR_AX3
⑥ Общие SD54630 $SNS_MEA_TP_TRIG_PLUS_DIR_AX3
Рисунок 4-34
Определение центра щупа во 2-й оси плоскости, калибровка +X
Условия
• Точная длина и радиус калибровочного инструмента должны быть зафиксированы в
блоке данных коррекции на инструмент. Эта коррекция инструмента должна быть
активна при вызове измерительного цикла.
• Тип инструмента:
- Калибровочный инструмент (тип 725)
- Фрезерный инструмент (тип 1xy)
• Плоскость обработки G17 или G18 или G19 должна быть определена перед вызовом
цикла.
• Перед началом калибровки необходимо ввести приблизительные координаты
измерительного щупа инструмента в общие параметры настройки (дополнительная
информация представлена в Руководстве по вводу в эксплуатацию SINUMERIK
Operate).
Эти значения служат для автоматического подвода калибровочного инструмента к
измерительному щупу и по величине не должны отклоняться от фактического
значения более чем на значение параметра TSA.
• Измерительный щуп должен быть достигнут за общий путь 2 · DFA.
Измерительные циклы
316
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Исходная позиция перед измерением
При калибровке "по осям" цикл вычисляет из исходной позиции путь подвода к
измерительному щупу и создает соответствующие кадры перемещения. Необходимо
обеспечить возможность подвода без столкновений.
)
<
=
')$
')$
5
̷͕͓͔͚͌͑͌͋͌
͔͇͎͌͗͗͌͟
͓͕͌ ͓͏͔͏͓͇
͔͔͇͌ͦ ͕͈͒
͔͕͒ͣ͌ ͇͙͗͘͘
͇͙ͣ͘
͕͔ͦ͏͌
;
;
;
;
0
0
① Общие SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
② Общие SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
Рисунок 4-35
Исходные позиции при калибровке в плоскости, пример: G17
Примечание
Калибровка в 3-й оси плоскости измерения
Если диаметр инструмента больше, то калибровочный инструмент позиционируется на
измерительный щуп со смещением на радиус инструмента к центру. За вычетом
действует значение смещения.
При "полной" калибровке позиция перед вызовом цикла должна быть выбрана так,
чтобы был возможен подвод без столкновений по центру на расстояние пути измерения
DFA над центром измерительного щупа. При подводе сначала движется ось инструмента
(3-я ось), а после оси плоскости.
Позиция после завершения измерительного цикла
При калибровке "по осям" калибровочный инструмент находится на расстоянии пути
измерения DFA напротив мерительной поверхности.
При "полной "калибровке калибровочный инструмент находится на расстоянии пути
измерения DFA над центром измерительного щупа.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
317
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и Вы
находитесь в редакторе.
1. Нажать программную клавишу "Измерение инструмента".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
Открывается окно ввода "Калибровка: измерительный щуп".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Имя калибровочного инстру-
-
G19)
мента
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 - 9)
-
6), возможен ввод перемен-
ной1)
F
Подача калибровки и изме-
путь/мин
Блок данных калибровки (1-
-
рения
6), возможен ввод перемен-
ной1)
F
Подача калибровки и измере-
мм/мин
ния
Параметр
Описание
Единица
Тип измерения
• калибровка по осям
-
• полная калибровка по осям
только для типа измерения "по осям" (при G17):
Измерительная
X
Y
Z
-
ось
Центрование точки
• Нет
• Нет
см. Смещение инструмен-
-
измерения
та
• в Y
• в X
Измерительные циклы
318
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Параметр
Описание
Единица
Смещение инстру-
Направление оси смещения инструмента для больших инструментов
-
мента
• Нет
- Калибровка в 3-й оси: калибровка по центру над измерительным щупом.
- Калибровка в плоскости: точный центр измерительного щупа не определ-
яется в другой не измерительной оси
• в X
- Калибровка в плоскости: перед калибровкой в Y определяется точный центр
измерительного щупа в X.
- Калибровка в 3-й оси: см. смещение
• в Y
- Калибровка в плоскости: перед калибровкой в X определяется точный центр
измерительного щупа в Y.
- Калибровка в 3-й оси: см. смещение
Реверс шпинделя
Компенсация радиального биения через реверс шпинделя 2)
-
• Да
• Нет
V
Боковое смещение (только для измерительной оси "Z", при G17)
мм
Смещение действует при калибровке 3-й измерительной оси, если диаметр кали-
бровочного инструмента больше, чем верхний диаметр измерительного щупа.
Здесь инструмент смещается на радиус инструмента из центра измерительного
щупа, за вычетом значения V. Необходимо указать смещенную ось.
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть незаполненным.
2)
Функция "Реверс шпинделя" отображается при установленном в общих SD54762 $SNS_MEA_FUNCTION_MASK_TOOL
бит 11.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного щу-
па".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
319
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щу-
-
па
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-6),
-
возможен ввод переменной1)
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Калибровка измерительного щупа" предоставляет следующие
результирующие параметры:
Таблица 4-44 Результирующие параметры "Калибровка измерительного щупа"
Параметр
Описание
Единица
_OVR [8]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 1-а гео-ось
_OVR [10]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 1-а гео-ось
_OVR [12]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 2-а гео-ось
_OVR [14]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 2-а гео-ось
_OVR [16]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 3-а гео-ось
_OVR [18]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 3-а гео-ось
_OVR [9]
Точка срабатывания, минусовое направление, разница, 1-а гео-
мм
ось
_OVR [11]
Точка срабатывания, плюсовое направление, разница, 1-а гео-
мм
ось
_OVR [13]
Точка срабатывания, минусовое направление, разница, 2-а гео-
мм
ось
_OVR [15]
Точка срабатывания, плюсовое направление, разница, 2-а гео-
мм
ось
_OVR [17]
Точка срабатывания, минусовое направление, разница, 3-а гео-
мм
ось
_OVR [19]
Точка срабатывания, плюсовое направление, разница, 3-а гео-
мм
ось
Измерительные циклы
320
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.6 Измерение инструмента (фрезерование)
Параметр
Описание
Единица
_OVR [27]
Диапазон коррекции нуля
мм
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
4.6.3
Фреза или сверло (CYCLE971)
Функция
С помощью этого варианта измерения можно измерить длину или радиус фрезерных или
сверлильных инструментов. В качестве опции для фрезерных инструментов возможно
измерение положения или радиуса режущих кромок (например, контроль отдельных
режущих кромок фрезерного инструмента на предмет поломки), см. раздел
"Индивидуальная проверка зубьев".
Проверяется, лежит ли исправляемая разница с внесенной длиной инструмента или с
внесенным радиусом инструмента в управлении инструментом в определенном поле
допуска:
• Верхняя граница: доверительная область TSA и контроль разности размеров DIF
• Нижняя граница: область нулевой коррекции TZL
При соблюдении этой области измеренная длина инструмента или радиус инструмента
вносятся в управление инструментом, в ином случае выводится сообщение об ошибке.
При выходе за нижнюю границу коррекция не выполняется.
Измерение возможно по выбору с
• остановленным шпинделем (см. раздел Измерение инструмента с остановленным
шпинделем (Страница 325))
• вращающимся шпинделем (см. раздел Измерение инструмента с вращающимся
шпинделем (Страница 325))
Примечание
Функция "Индивидуальная проверка зубьев" возможна только в комбинации с
функцией "Измерение инструмента с вращающимся шпинделем"!
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
321
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Принцип измерения
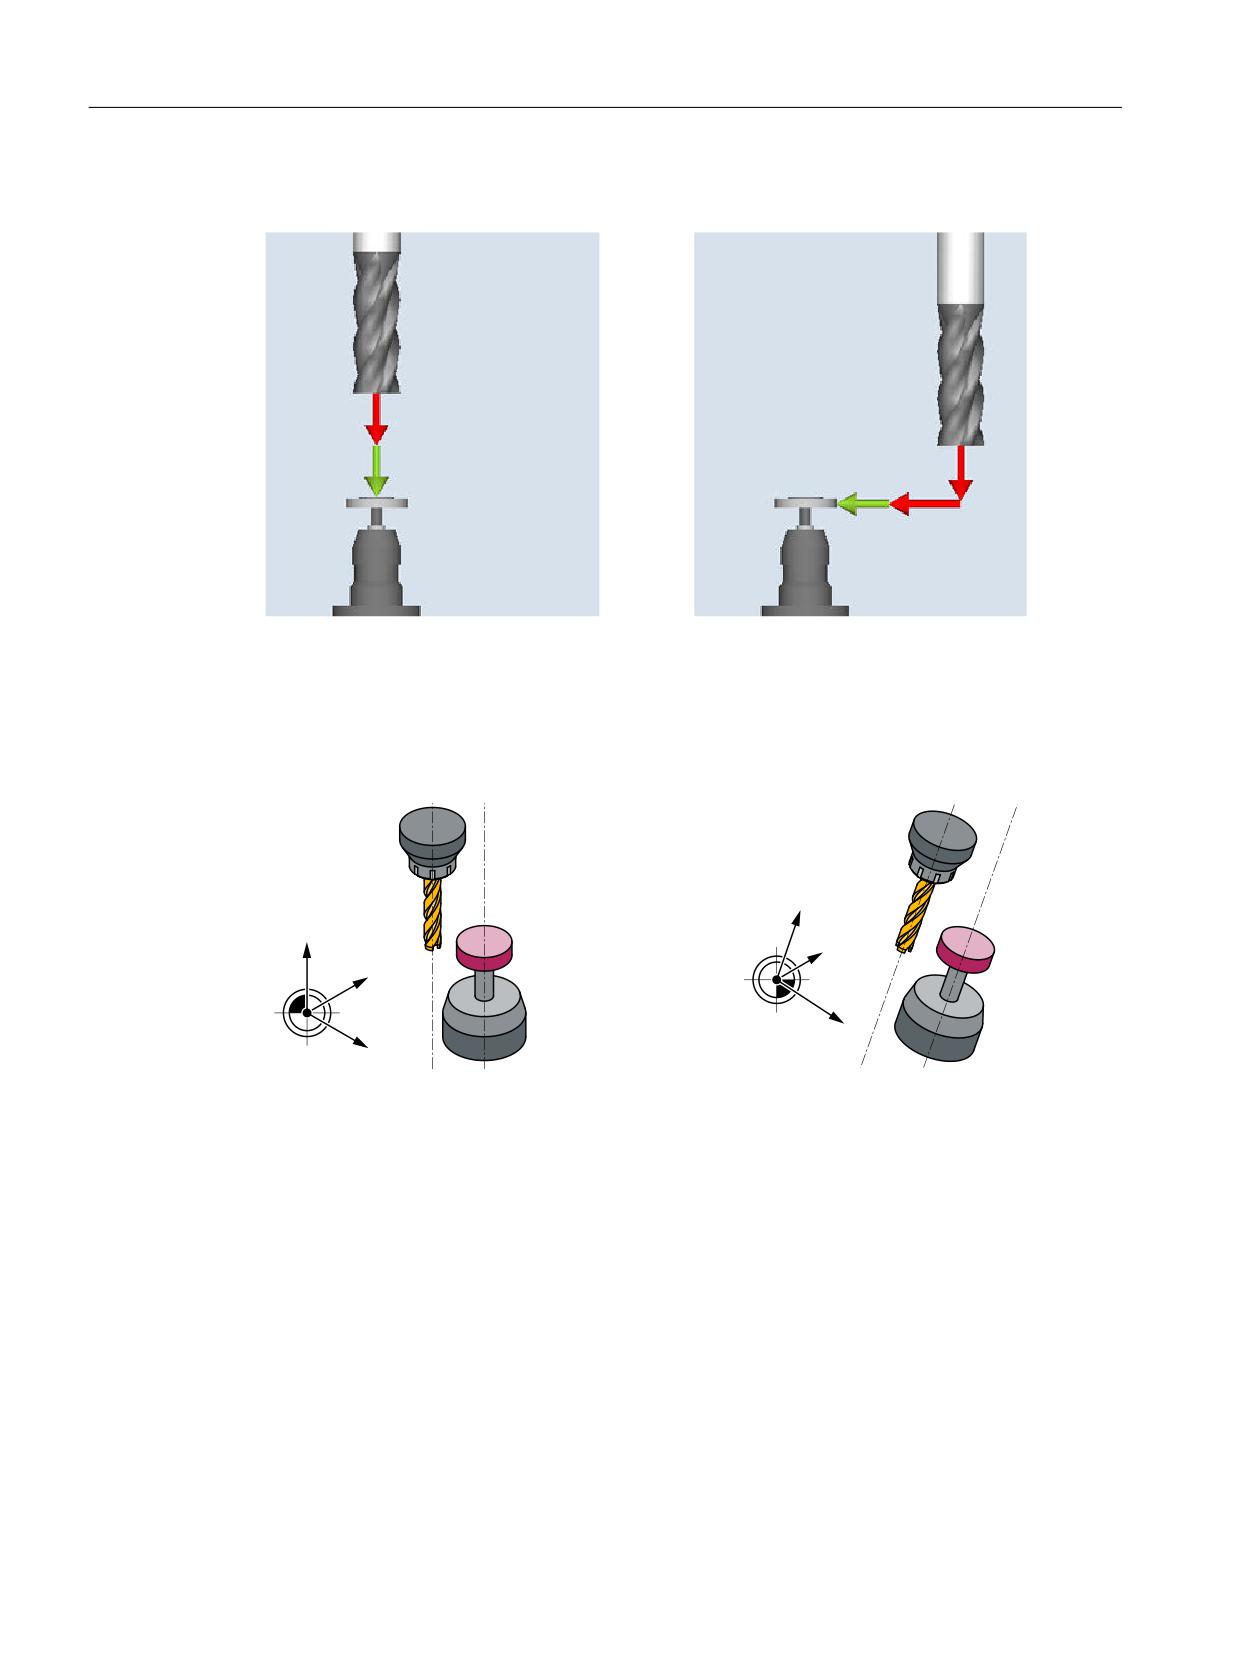
Измерение: Фреза (CYCLE971),
Измерение: Фреза (CYCLE971),
пример длины
пример радиуса
Фреза или сверло перед вызовом измерительного цикла всегда должны располагаться
точно вертикально к щупу. Т.е. ось инструмента расположена параллельно оси
симметрии щупа.
̶͗͏͓͌͗ *
̶͕ ͕͙͔͕͔͌͟͏ͥ ͑
̶͕ ͕͙͔͕͔͌͟͏ͥ ͑ ͙͇͋͌͒͏
͙͇͔͚͑͘
=
=
<
<
:
;
0
;
Рисунок 4-36
Параллельная выверка оси инструмента, оси измерительного щупа и оси системы
координат
Измерение длин
При измерении длины инструмента щуп ориентируется в направлении инструмента.
Измерение может производиться со смещением инструмента и без смещения.
Смещение инструмента означает боковой сдвиг инструмента от центра щупа по
смещенной оси на радиус инструмента и корректируется с помощью коррекции
смещения.
Измерительные циклы
322
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
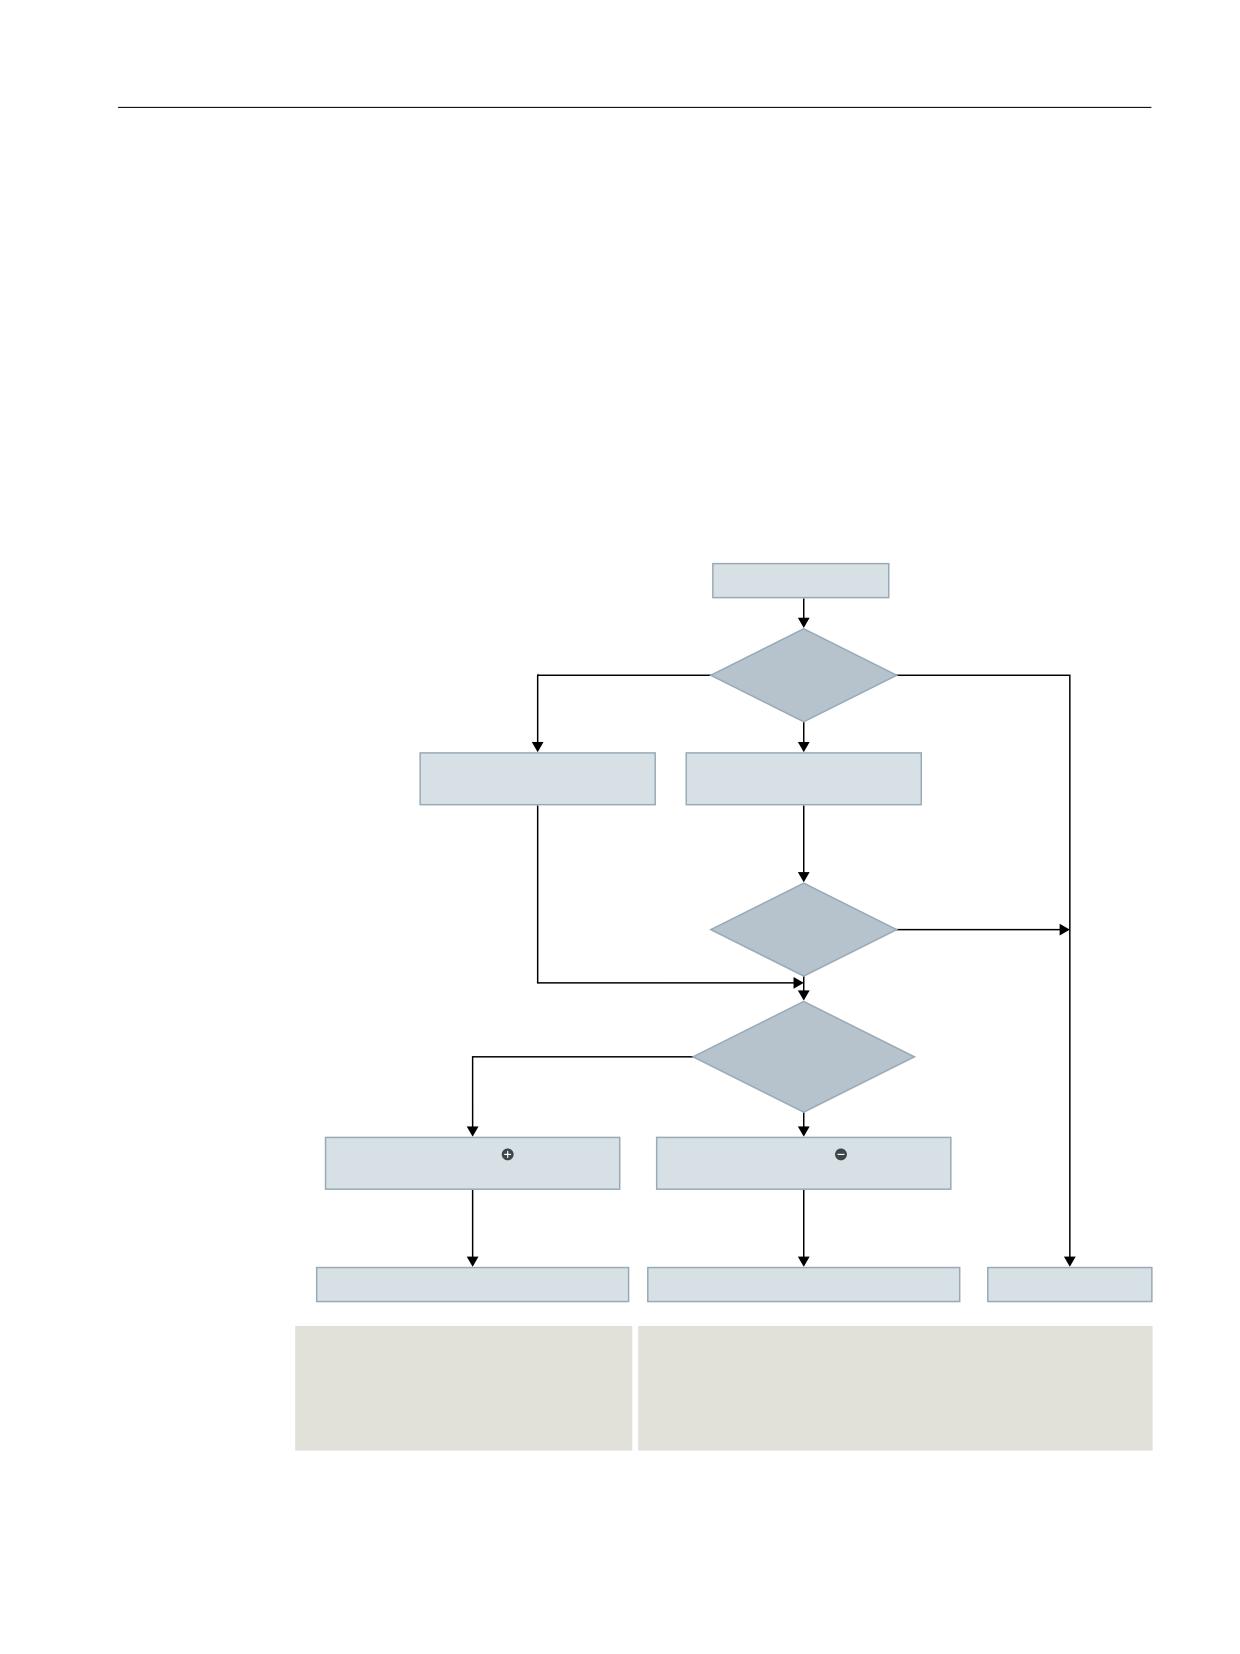
При измерении длины со смещением инструмента существуют две возможности:
1. Смещение инструмента „auto“:
Смещение в выбранной оси смещения происходит только тогда, когда диаметр
инструмента больше диаметра щупа для измерения длины
($SNS_MEA_TP_EDGE_DISK_SIZE или $SNS_MEA_TPW_EDGE_DISK_SIZE).
Направление смещения в выбранной оси смещения выводится из исходного
положения инструмента перед измерением. Если начальная позиция в оси смещения
больше относительно центра щупа, смещение происходит в направлении "+", в
противном случае - в направлении "-". Величина смещения инструмента выводится
из радиуса инструмента минус коррекция смещения.
2. Смещение инструмента „да“
Смещение выполняется независимо от значения диаметра инструмента к диаметру
измерительного щупа в выбранной смещенной оси и по способу выполнения
идентично смещению инструмента "авто".
̸͓͔͌͌͠͏͌ ͏͔͙͚͓͔͙͇͗͌͘
͇͋
͔͙͌
̩͈͕͗͢ ͉ ͓͇͑͌͘
͇͉͙͕͓͇͙͏͌͑͘͞͏
̱͕͗͗͌͑͝͏ͦ ͓͔͌͌͘͠͏ͦ ˂9
̱͕͗͗͌͑͝͏ͦ ͓͔͌͌͘͠͏ͦ ˂9
̸͓͔͔͇͌͌ͦ͠ ͕ͣ͘ ͉ ;
͉<
̸͓͔͔͇͌͌ͦ͠ ͕ͣ͘ ͉ ;
͉<
͔͙͌
&<&/(
̯͔͙͚͓͔͙͗͌͘ ෘ ! ͏͎͓
͚͖͠ ෘ
͇͋
͇͋
̯͕͋͘͜ ͖͕͎ ͏͔͙͗͘ !
̶͕͎ ͔͙͌͗͝ ͏͎͓ ͚͖͇͠
͔͙͌
̸͓͔͌͌͠͏͌ ͇͗͋͏͚͇͘ ͉
͔͇͖͇͉͔͗͒͌͏
̸͓͔͌͌͠͏͌ ͇͗͋͏͚͇͘ ͉
͔͇͖͇͉͔͗͒͌͏
͏ ͓͔͔͕͌͌͐͘͠ ͕͘͏ ͕͙ ͔͙͌͗͝ ͏͎͓ ͚͖͇͠
͏ ͓͔͔͕͌͌͐͘͠ ͕͘͏ ͕͙ ͔͙͌͗͝ ͏͎͓ ͚͖͇͠
̶͕͎ b͏͎͓
͔͙͌͗͝ ͏͎͓ ͚͖͇͠
͇͗͋͏͚͘b͏͔͙͗͘ ˂9
̶͕͎ b͏͎͓
͔͙͌͗͝ ͏͎͓ ͚͖͇͠
͇͗͋͏͚͘b͏͔͙͗͘ ˂9
̶͕͎ ͏͎͓
͔͙͌͗͝ ͏͎͓ ͚͖͇͠
͏͔͙͗͘
͏͔͙͚͓͔͙͗͌͘
͔͙͌͗͝ ͏͎͓ ͚͖͇͠
͔͙͌͗͝ ͏͎͓͌͗͏͙͔͕͕͌͒ͣ͊ ͚͖͇͠
͏͎͓ ͚͖͠
͏͎͓͌͗͏͙͔͌͒ͣ͐͢ ͚͖͠
̶͕͎ ͔͙͌͗͝ ͏͎͓ ͚͖͇͠
͖͕͎͏͝͏ͦ ͔͙͇͌͗͝ ͏͎͓͌͗͏͙͔͕͕͌͒ͣ͊
͖͕͎ b͏͎͓
͖͕͎͏͝͏ͦ ͏͎͓͔͌͗͌͏ͦ
͚͖͇͠ ͓͔͔͇͌͌ͦ͘͠ ͕ͣ͘
͇͗͋͏͚͘b͏͔͙͗͘
͇͗͋͏͚͘ ͏͔͙͚͓͔͙͇͗͌͘
̯͕͋͘͜ ͖͕͎ ͏͔͙͗͘ ದ F͓͌͠ ͕ͣ͘
̯͕͔͇͋ͦ͘͜ ͖͕͎͏͝͏ͦ ͏͔͙͚͓͔͙͗͌͘ ದ
̸͓͔͔͇͌͌ͦ͠ ͕ͣ͘
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
323
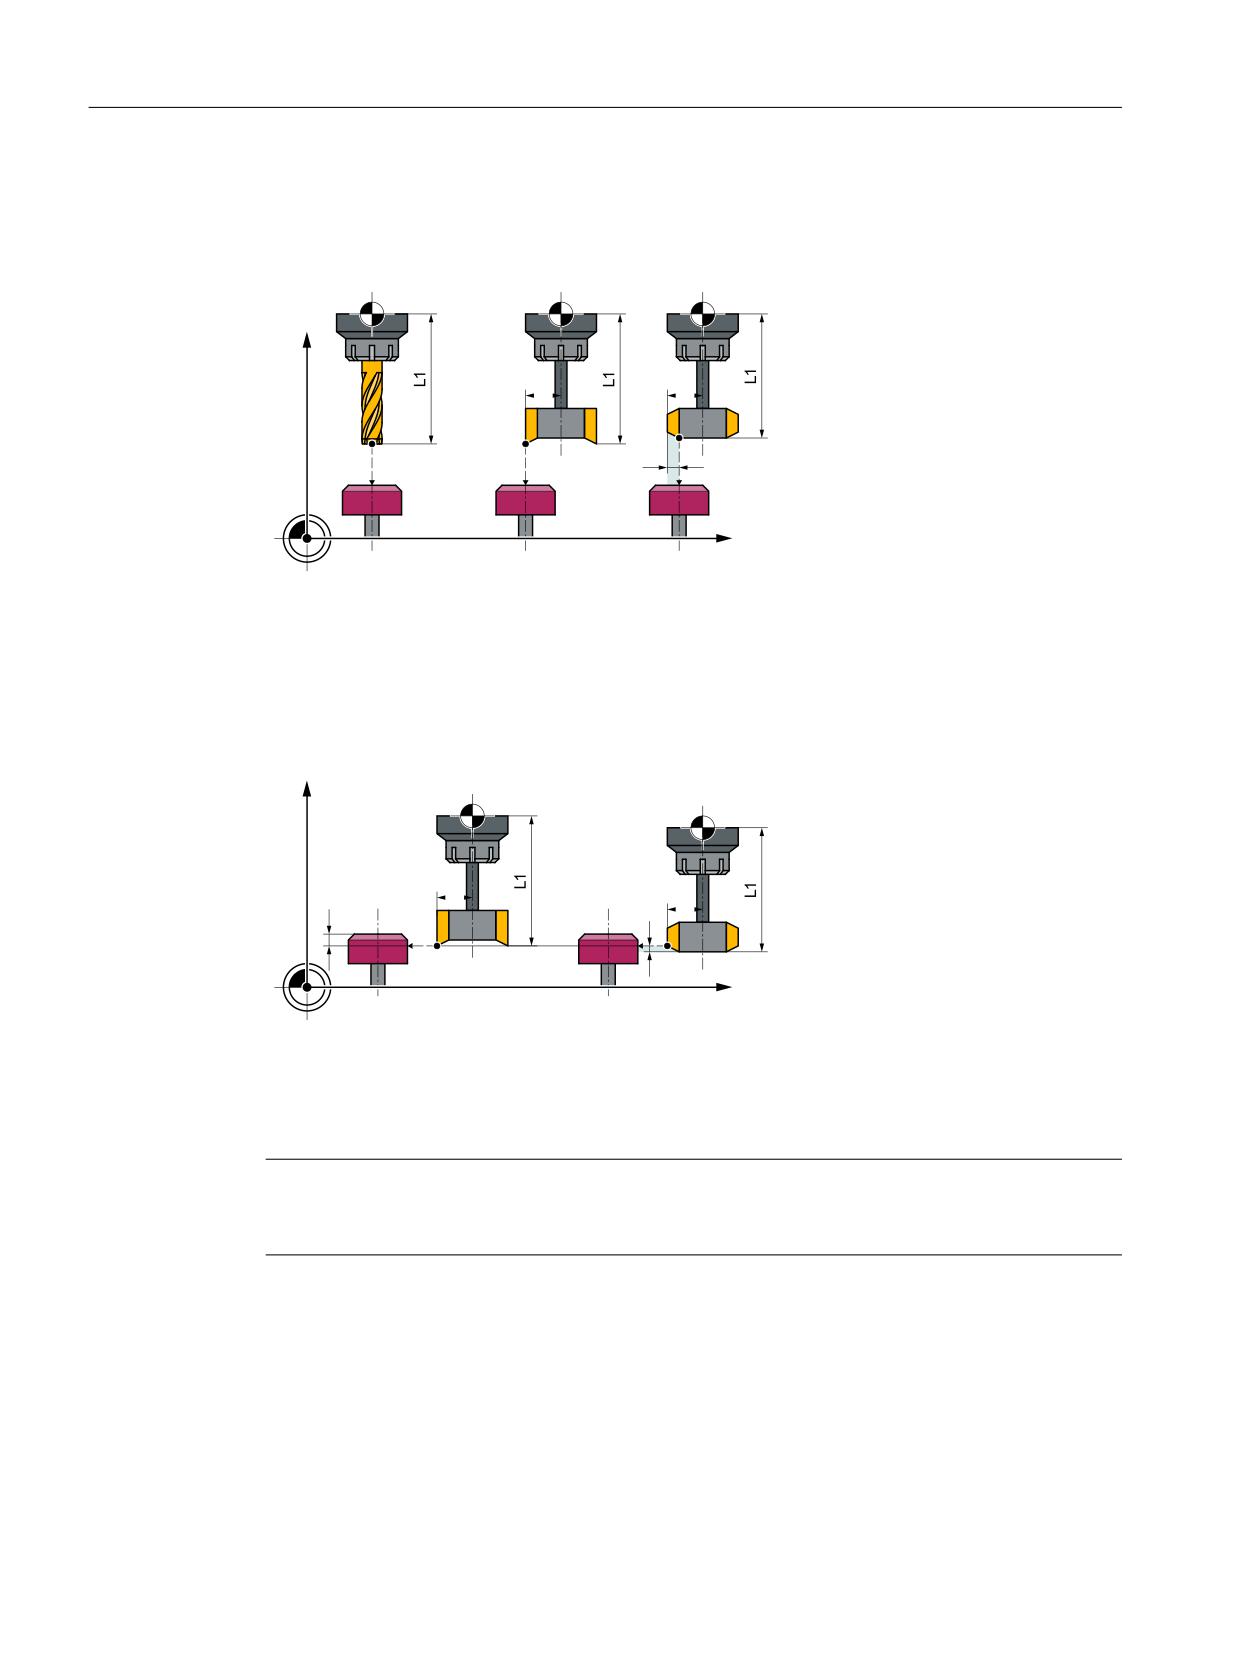
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Рисунок 4-37
Действие точного смещения инструмента (радиус) и коррекции смещения при
измерении длины инструмента или калибровке в 3-й оси посредством CYCLE971 в
плоскости G17
)
)
)
=
5
5
;
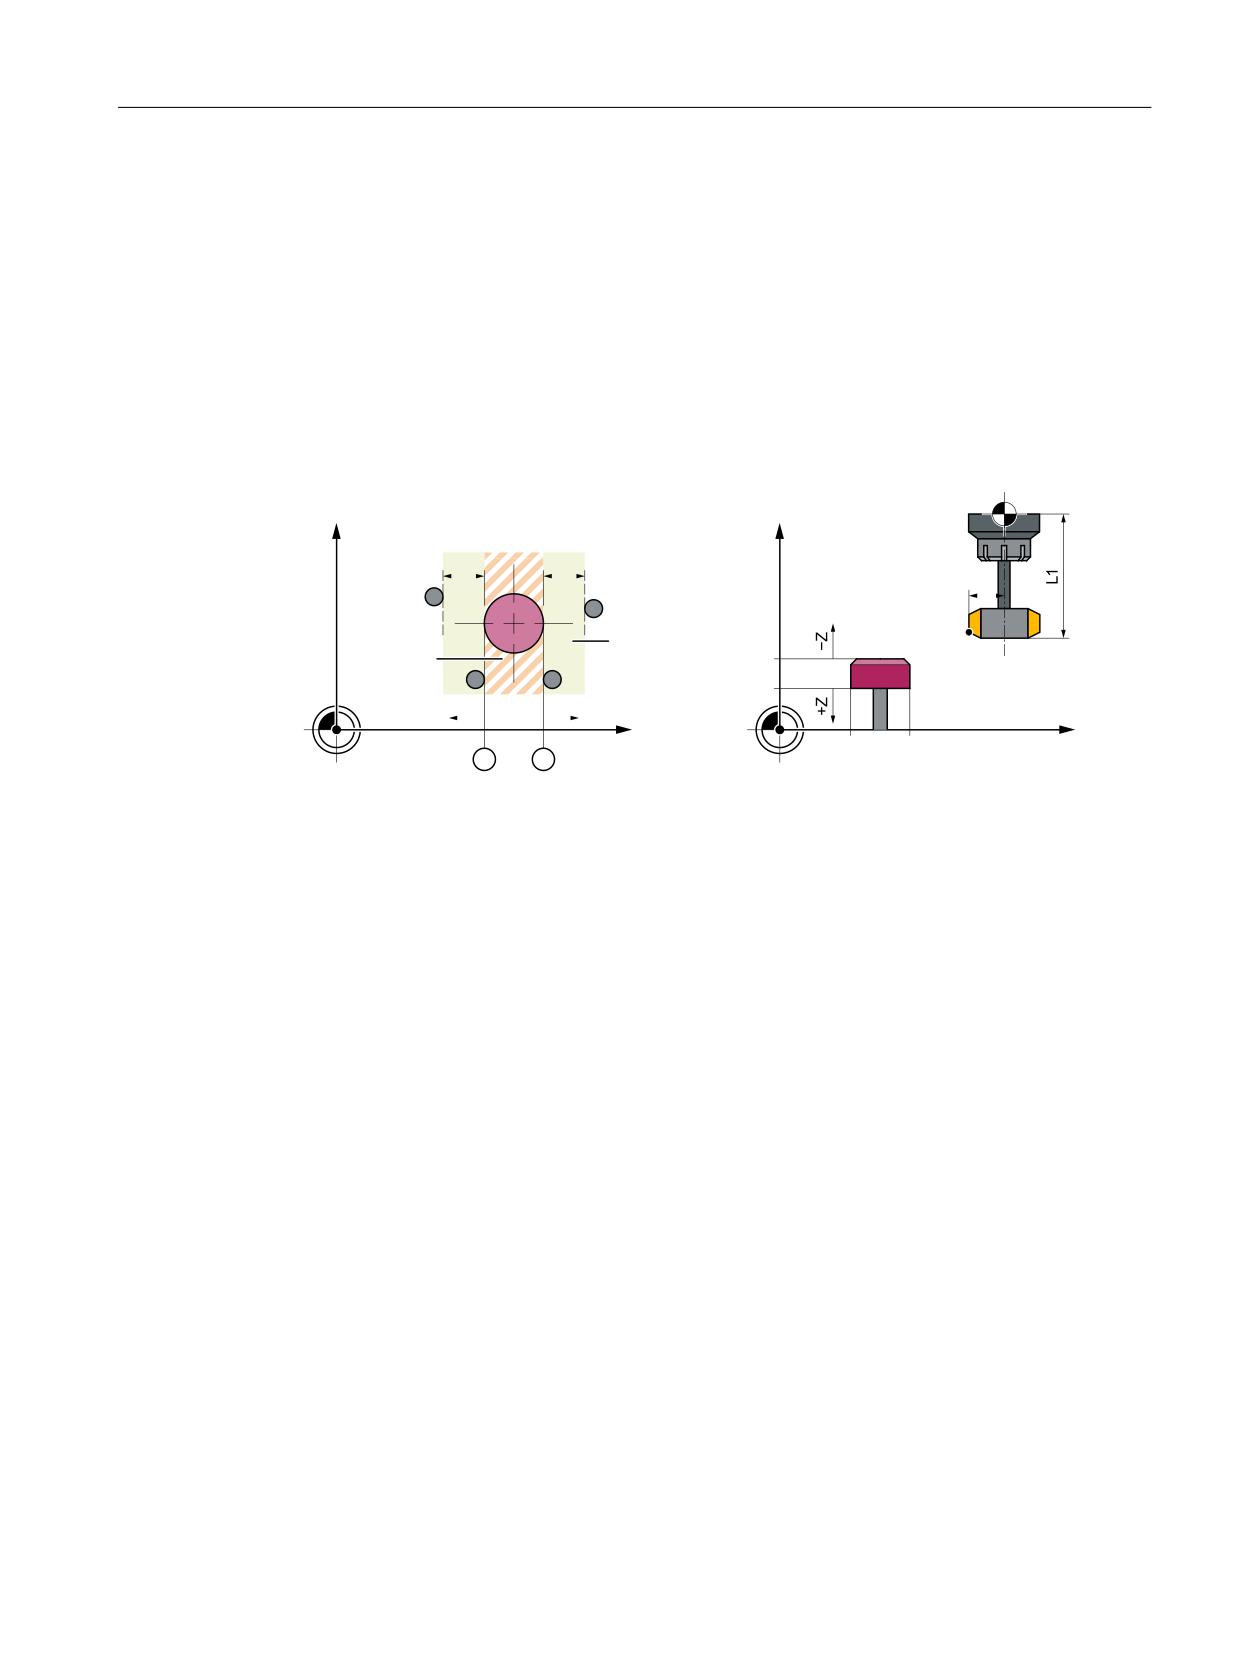
0
Рисунок 4-38
Измерение длины без и со смещением
Измерение радиуса
Радиус инструмента измеряется боковым касанием измерительного щупа в
спараметрированной измерительной оси и измерительном направлении (см. рисунок
ниже).
=
)
)
5
5
;
0
Рисунок 4-39
Измерение радиуса без и со смещением
Условия
Примечание
Измерительный щуп инструмента должен быть калиброван перед измерением
инструмента (см. Калибровка измерительного щупа (CYCLE971) (Страница 313)).
• Данные геометрии инструмента (приблизительные значения) должны быть внесены
в блок данных коррекции на инструмент.
• Инструмент должен быть активен.
Измерительные циклы
324
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
• Должна быть запрограммирована плоскость обработки, в которой был калиброван
измерительный щуп.
• Инструмент должен быть препозиционирован так, чтобы был возможен подвод к
нему измерительного щупа в измерительном цикле без столкновений.
Исходная позиция перед измерением
Перед вызовом цикла необходимо занять исходную позицию, из которой возможен
подвод к измерительному щупу без столкновений. Измерительный цикл вычисляет
дальнейший путь подвода и создает соответствующие кадры перемещения.
)
<
=
')$
')$
5
̷͕͓͔͚͌͑͌͋͌
͔͇͎͌͗͗͌͟
͓͕͌ ͓͏͔͏͓͇
͔͔͇͌ͦ ͕͈͒
͔͕͒ͣ͌ ͇͙͗͘͘
͇͙ͣ͘
͕͔ͦ͏͌
;
;
;
;
0
0
① Общие SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
② Общие SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
Рисунок 4-40
Измерение инструмента (CYCLE971), исходные позиции для измерения в
плоскости
Позиция после завершения измерительного цикла
Инструмент находится на расстоянии пути измерения от мерительной поверхности.
4.6.3.1
Измерение с неподвижным шпинделем
Измерение инструмента с неподвижным шпинделем
Перед вызовом измерительного цикла при измерении фрезерных инструментов,
инструмент со шпинделем должен быть повернут так, чтобы можно было измерить
выбранный резец (длина или радиус).
4.6.3.2
Измерение с вращающимся шпинделем
Измерение инструмента с вращающимся шпинделем
Обычно измерение радиуса фрезерных инструментов выполняется с вращающимся
шпинделем, т.е. больший резец определяет результат измерения.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
325
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Также имеет смысл измерять длину фрезерных инструментов с вращающимся
шпинделем.
Помнить следующее:
• Разрешен ли измерительный щуп инструмента для измерения с вращающимся
шпинделем для определения длины и/или радиуса? (данные изготовителя)
• Допустимая окружная скорость для измеряемого инструмента
• Макс. допустимая частота вращения
• Макс. допустимая подача при измерении
• Мин. подача при измерении
• Выбор направления вращения в зависимости от геометрии резцов для недопущения
жестких ударов при контакте с измерительным щупом
• Требуемая точность измерения
При измерении с вращающимся инструментом учитывать отношение подачи измерения
и частоты вращения. При этом рассматривается один резец. В случае нескольких резцов
соответствующий самый длинный резец отвечает за результат измерения.
Учитывать следующие зависимости:
n = S / (2π · r · 0.001)
F = n · Δ
Значения:
Основная система
метрическая
дюймовая
n
Частота вращения
Об./мин
Об./мин
S
Макс. допустимая окружная скорость
м/мин
футов/мин
r
Радиус инструмента
мм
дюймов
F
Подача измерения
мм/мин
дюймов/мин
Δ
Точность измерения
мм
дюймов
Измерительные циклы
326
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Особенности при измерении с вращающимся шпинделем
• Стандартно в цикле выполняется расчет подачи и частоты вращения с
определенными в общих параметрах настройки SD 54670 - SD 54677 предельными
значениями для окружной скорости, частоты вращения, мин. подачи, макс. подачи и
точности измерения, а также с предусмотренным для измерения направлением
вращения шпинделя (дополнительная информация представлена в Руководстве по
вводу в эксплуатацию SINUMERIK Operate)
Измерение осуществляется через двукратное снятие размера, при этом при 1-м
снятии размера действует большая подача. Макс. возможно одно измерение с тремя
снятиями размера. В случае многократного снятия размера, при последнем снятии
размера частота вращения дополнительно уменьшается.
Путем ввода общих настроек SD54740 $SNS_MEA_FUNCTION_MASK[Бит19] указанное
уменьшение частоты вращения может быть подавлено.
• С помощью общих SD54762 $SNS_MEA_FUNCTION_MASK_TOOL[Бит5] пользователь
может скрыть вычисления в цикле и задать значения подачи и частоты вращения
через маску ввода цикла.
Для ввода значений при установленном Бит5 в общих SD54762
$SNS_MEA_FUNCTION_MASK_TOOL служат поля ввода в маске F1 (подача 1) и S1
(частота вращения 1), F2 (подача 2) и S2 (частота вращения 2) или F3 (подача 3) и S3
(частота вращения 3). При первом снятии размера активируются значения F1 и S1, а
при втором снятии размера - значения F2 и S2. Если S2=0, то размер снимается только
один раз. Если S3>0 и S2>0 то выполняется трехкратный съем размера, при этом при
3-м съеме размера активируются значения из F3 и S3.
Контроль общих параметров настройки SD54670 - SD54677 не действует!
• Если при вызове измерительного цикла шпиндель неподвижен, то направление
вращения определяется из общих SD54674 $SNS_MEA_CM_SPIND_ROT_DIR.
Примечание
Если при вызове измерительного цикла шпиндель уже вращается, то это направление
вращения сохраняется независимо от общих SD54674 $SNS_MEA_CM_SPIND_ROT_DIR!
4.6.3.3
Индивидуальная проверка зубьев
Индивидуальная проверка зубьев
Функцию "Индивидуальная проверка зубьев" можно использовать для контрольного
измерения (исправление в износ) и первоначального измерения (исправление в
геометрию). Возможно измерение фрезерных инструментов макс. со 100 режущими
кромками.
Проверяется, лежат ли измеренные значения всех режущих кромок в границах
определенного поля допуска:
• Верхняя граница: доверительная область TSA и контроль разности размеров DIF
• Нижняя граница: область нулевой коррекции TZL
Ели измеренные значения выходят за границу поля допуска, то выводится аварийное
сообщение.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
327
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Если измеренное значение самой длинной режущей кромки лежит в границах поля
допуска, то оно вносится в управление инструментом. При выходе за нижнюю границу
коррекция не выполняется.
Примечание
Функция "Индивидуальная проверка зубьев" возможна только в комбинации с
функцией "Измерение инструмента с вращающимся шпинделем" (Страница 325)!
Измерение длин
Инструмент позиционируется сбоку от измерительного щупа и ниже верхней кромки
измерительного щупа в смещенной оси. Для определения позиции шпинделя режущей
кромки измерительного щупа два раза касается вращающийся инструмент.
После выполняется измерение длины с остановленным шпинделем. Для этого
инструмент позиционируется над измерительным щупом и со сдвигом на радиус
инструмента к центру измерительного щупа.
Сначала измеряется режущая кромка, позиция шпинделя которой была получена через
боковое контактирование. Другие режущие кромки измеряются через ориентацию
шпинделя.
После измерений измеренное значение самой длинной режущей кромки вносится в
коррекцию на инструмент, при условии его нахождения в поле допуска.
Измерение радиуса
Для измерения радиуса расстояние между режущими кромками должно быть
одинаковым (пример: каждая из 3 режущих кромок фрезы находится на расстоянии в
120 градусов о другой).
Инструмент позиционируется сбоку от измерительного щупа и ниже верхней кромки
измерительного щупа в смещенной оси. Для определения позиции шпинделя самой
длинной режущей кромки измерительного щупа два раза касается вращающийся
инструмент.
После через многократное касание с остановленным шпинделем выполняется
измерение точной позиции шпинделя и радиуса режущей кромки в высшей точке
режущей кромки.
Другие режущие кромки измеряются через изменение ориентации шпинделя.
Измеренный радиус самой длинной режущей кромки вносится в коррекцию на
инструмент, при условии, что значение находится в поле допуска.
Особенности функции "Индивидуальная проверка зубьев"
Действуют следующие дополнительные условия:
• Число режущих кромок фрезерного инструмента должно быть внесено в коррекцию
на инструмент.
• Инструментальный шпиндель с системой измерения положения.
• Измерительный щуп инструмента должен быть калиброван, см. Калибровка
измерительного щупа (CYCLE971) (Страница 313)
Измерительные циклы
328
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
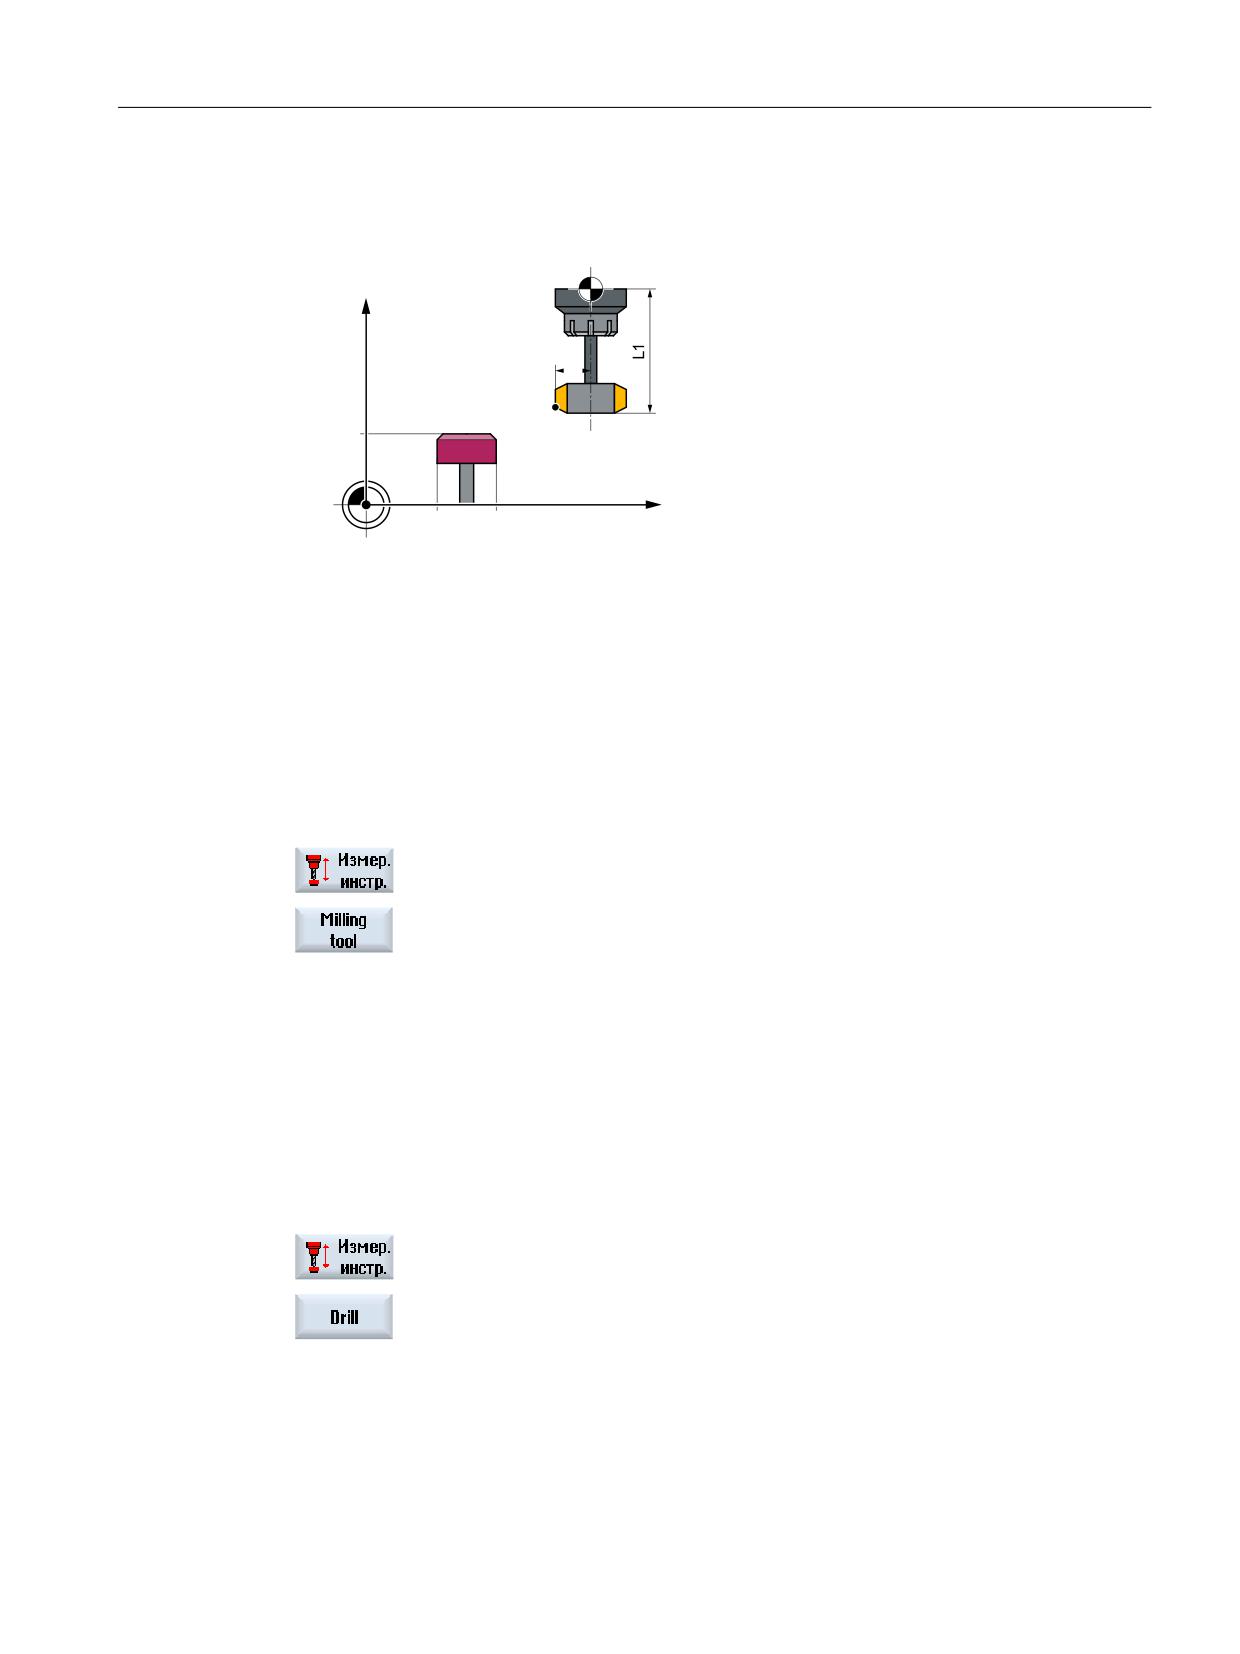
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Перед вызовом цикла инструмент должен располагаться сбоку рядом с измерительным
щупом и над кромкой измерительного щупа.
)
=
̯͕͔͇͋ͦ͘͜ ͖͕͎͏͝͏ͦ
5
B73>
@
B73>
@
B73>
@
;
0
Рисунок 4-41
"Индивидуальная проверка зубьев" (CYCLE971), исходная позиция перед вызовом
измерительного цикла
4.6.3.4
Вызов варианта измерения - Фреза
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерение инструмента" на вер-
тикальной панели программных клавиш.
2. Нажать программную клавишу "Фреза" на горизонтальной па-
нели программных клавиш.
Открывается окно ввода "Измерение: инструмент".
4.6.3.5
Вызов варианта измерения - Сверло
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерение инструмента" на вер-
тикальной панели программных клавиш.
2. Нажать программную клавишу "Сверло" на горизонтальной па-
нели программных клавиш.
Открывается окно ввода "Измерение: инструмент".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
329
Варианты измерения
4.6 Измерение инструмента (фрезерование)
4.6.3.6
Параметр
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Имя измеряемого инстру-
-
G19)
мента
Блок данных калибровки
-
D
Номер режущей кромки (1 -
-
(1-6), возможен ввод пере-
9)
менной1)
Блок данных калибровки (1-
-
6), возможен ввод перемен-
ной1)
Параметр
Описание
Единица
Измерение
• Длина (измерение длины инструмента)
-
• Радиус (измерение радиуса инструмента)
Шпиндель
Поведение шпинделя при измерении:
-
• Шпиндель неподвижен
• Шпиндель вращается
Индивидуальная про-
Контроль поломки зубьев (только при "Шпиндель вращается") 2)
-
верка зубьев
• да
• нет
только при измерении "Радиус":
-
Измерительная ось
согласно установленной плоскости измерения:
-
• X (при G17)
• Y (при G17)
DZ
Линейное смещение (при G17)
мм
только при измерении "Длина":
-
Смещение инструмен-
Смещенная ось
-
та
• да: с указанием смещенной оси
• нет: инструмент измеряется по центру
• auto: с указанием смещенной оси (действует только для больших инструмен-
тов)
ΔV
Коррекция смещения (только при смещении инструмента „да“ или „auto“)
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть незаполненным.
2)
Функция "Индивидуальная проверка зубьев" отображается при установленном в общих SD54762
$SNS_MEA_FUNCTIONS_MASK_TOOL бит 10.
Измерительные циклы
330
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Фреза".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щу-
-
па
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-6),
-
возможен ввод переменной1)
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
4.6.3.7
Результирующие параметры
Список результирующих параметров
Вариант измерения "Измерение фрезы" или "Измерение сверла" предоставляет
следующие результирующие параметры:
Таблица 4-45 Результирующие параметры "Измерение инструмента"
Параметр
Описание
Единица
_OVR [8]
Фактическое значение - длина L1 1) / длина самой длинной режу-
mm
щей кромки 3)
_OVR [9]
Разность - длина L1 1) / разность - длина самой длинной режущей
mm
кромки 3)
_OVR [10]
Фактическое значение - радиус R 2), / фактическое значение - ра-
mm
диус самой длинной режущей кромки 4)
_OVR [11]
Разность - радиус R 2), / разность - радиус самой длинной режущей
mm
кромки 4)
_OVR [12]
Фактическое значение - длина самой короткой режущей кром-
mm
ки 3)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
331

Варианты измерения
4.6 Измерение инструмента (фрезерование)
Параметр
Описание
Единица
_OVR [13]
Разность - длина самой короткой режущей кромки 3)
mm
_OVR [14]
Фактическое значение - радиус самой короткой режущей кром-
mm
ки 4)
_OVR [15]
Разность - радиус самой короткой режущей кромки 4)
mm
_OVR [27]
Область нулевой коррекции
mm
_OVR [28]
Доверительная область
mm
_OVR [29]
Допустимая разность размеров
mm
_OVR [30]
Опытное значение
mm
_OVR [100] -
Фактические значения отдельных радиусов 4),
mm
_OVR [199]
_OVR [200] -
Разность отдельных радиусов 4),
mm
_OVR [299]
_OVR [300] -
Фактическое значение отдельных длин 3)
mm
_OVR [399]
_OVR [400] -
Разность значение отдельных длин 3)
mm
_OVR [499]
_OVI [0]
D-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVI [5]
Номер щупа
-
_OVI [7]
Номер памяти опытных значений
-
_OVI [8]
T-имя
-
_OVI [9]
Номер аварийного сообщения
-
1)
только при измерении "Длина"
2)
только при измерении "Радиус"
3)
только для функции "Индивидуальная проверка зубьев", измерение длины режущей кромки
4)
только для функции "Индивидуальная проверка зубьев", измерение длины режущей кромки
4.6.3.8
Измерение инструмента на станке с комбинированной технологией
Общая информация
Эта глава относится к измерению инструмента на фрезерных / токарных станках. При
этом фрезерование считают 1-й технологией, а токарную обработку - 2-й технологией
Условие:
1. Фрезерная технология: MD 52200 $MCS_TECHNOLOGY = 2
2. Токарная технология: MD 52201 $MCS_TECHNOLOGY_EXTENSION = 1
Дополнительная информация по технологии фрезерования / токарной обработки
приведена в Руководстве по вводу в эксплуатацию SINUMERIK Operate.
Измерительные циклы
332
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.6 Измерение инструмента (фрезерование)
Функция
На фрезерных / токарных станках с помощью циклов измерения можно выверять
измерительные щупы и измерять фрезеровальные, сверлильные и токарные
инструменты.
• Выверка измерительных щупов происходит в цикле CYCLE971
• Измерение фрезеровальных и сверлильных инструментов происходит в цикле
CYCLE971
• Измерение токарных инструментов происходит в цикле CYCLE982
Для параметрирования отдельных вариантов измерения см. описания соответствующих
циклов в данном справочнике.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
333
Списки параметров
5
5.1
Обзор параметров измерительных циклов
5.1.1
Параметры измерительного цикла CYCLE973
PROC CYCLE973(INT S_MVAR,INT S_PRNUM,INT S_CALNUM,REAL S_SETV,INT S_MA,INT S_MD,REAL
S_FA,REAL S_TSA,REAL S_VMS,INT S_NMSP,INT S_MCBIT,INT _DMODE,INT _AMODE)
Таблица 5-1 Параметры вызывающей функции CYCLE973 1)
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
1
S_MVAR
Вариант измерения (default=0012103)
Значе-
ПЕРВАЯ ПОЗИЦИЯ: калибровка на поверхности, кромке или в пазу
ния:
0 = длина на поверхности /кромке (в WCS) с известным заданным значением
1 = радиус на поверхности (в WCS) с известным заданным значением
2 = длина в пазу (в MCS), см. S_CALNUM
3 = радиус в пазу (в MCS), см. S_CALNUM
ВТОРАЯ ПОЗИЦИЯ: зарезервировано
0 = 0
ТРЕТЬЯ ПОЗИЦИЯ: зарезервировано
0 = 0
ЧЕТВЕРТАЯ ПОЗИЦИЯ: выбор измерительной оси и направления измерения
при калибровке 2)
0 = нет данных (при калибровке поверхность на основании паза нет выбора
измерительной оси и направления измерения) 4)
1 = указать выбор измерительной оси и направления измерения, см. S_MA,
S_MD (одно направление измерения в одной измерительной оси)
2 = указать выбор измерительной оси, см. S_MA (два направления измерения
в одной измерительной оси)
ПЯТАЯ ПОЗИЦИЯ: полученное позиционное отклонение (наклонное положе-
ние измерительного щупа) 2), 3)
0 = определить позиционное отклонение
1 = не определять позиционное отклонение
ШЕСТАЯ ПОЗИЦИЯ: зарезервировано
0 = 0
EINEMILLION: адаптация длины инструмента 7)
0 = без адаптации длины инструмента (только точки срабатывания)
1 = с адаптацией длины инструмента
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
335
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
2
пикт.+
S_PRNUM
Номер массива параметров измерительного щупа (не номер измерительного щупа)
число
(default=1)
3
S_CALNUM
Номер калибровочного паза при калибровке в пазу (default=1) 5)
4
S_SETV
Заданное значение при калибровке на поверхности
5
X0
S_MA
Измерительная ось (номер оси) 6) (default=1)
Значе-
1 = 1-я ось плоскости (для G18 Z)
ния:
2 = 2-я ось плоскости (для G18 X)
3 = 3-я ось плоскости (для G18 Y) 6)
6
+-
S_MD
Направление измерения (default=1)
Значе-
0 = положительное направление измерения
ния:
1 = отрицательное направление измерения
7
DFA
S_FA
Путь измерения
8
TSA
S_TSA
Доверительная область
9
VMS
S_VMS
Переменная скорость измерения при калибровке 2)
10
Измерения
S_NMSP
Число измерений на одном месте 2) (default=1)
11
S_MCBIT
зарезервировано
12
_DMODE
Режим отображения
Значе-
ПЕРВАЯ ПОЗИЦИЯ: плоскость обработки G17/G18/G19
ния:
0 = совместимость, сохраняется активность плоскости, активной перед вызо-
вом цикла
1 = G17 (активность только в цикле)
2 = G18 (активность только в цикле)
3 = G19 (активность только в цикле)
13
_AMODE
Альтернативный режим
1)
все значения по умолчанию = 0 или обозначенные как default=x
2)
Отображение в зависимости от общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE
3)
Релевантно только при калибровке в двух осевых направлениях
4)
Только измерительная ось и направление измерения определяются автоматически из положения резцов (SL)
измерительного щупа. SL=8 → -X , SL=7 → -Z
5)
Номер калибровочного паза (n) ссылается на следующие общие параметры настройки (все позиции в MCS):
при положении резцов SL = 7:
SD54615 $SNS_MEA_CAL_EDGE_BASE_AX1[n] Позиция основания паза в 1-й оси плоскости (при G18 Z)
SD54621 $SNS_MEA_CAL_EDGE_PLUS_DIR_AX2[n] Позиция стенки паза в положительном направлении 2-й оси
плоскости (при G18 X)
SD54622 $SNS_MEA_CAL_EDGE_MINUS_DIR_AX2[n] Позиция стенки паза в отрицательном направлении 2-й оси
плоскости
при положении резцов SL = 8:
SD54619 $SNS_MEA_CAL_EDGE_BASE_AX2[n] Позиция основания паза во 2-й оси плоскости
SD54620 $SNS_MEA_CAL_EDGE_UPPER_AX2[n] Позиция верхней кромки паза во 2-й оси плоскости (только для
предварительного позиционирования измерительного щупа)
SD54617 $SNS_MEA_CAL_EDGE_PLUS_DIR_AX1[n] Позиция стенки паза в положительном направлении 1-й оси
плоскости
SD54618 $SNS_MEA_CAL_EDGE_MINUS_DIR_AX1[n] Позиция стенки паза в отрицательном направлении 1-й оси
плоскости
Указание:
Значения позиций стенки паза +- допускают грубое определение.
Значение ширины паза по разности значений позиций стенки паза необходимо определить точно (индикатор
часового типа).
Измерительные циклы
336
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Списки параметров
5.1 Обзор параметров измерительных циклов
При калибровке в пазу предполагается, что длина инструмента измерительного щупа калиброванной оси = 0.
Значения позиций для основания паза также необходимо определить на станке точно (не размеры по чертежу).
6)
Измерительная ось S_MA=3 при калибровке на плоскости и на токарном станке с реальной 3-й осью плоскости
(для G18 Y).
7)
Адаптация длины инструмента при выверке длины в пазе или длин на поверхности.
Контактная измерительная головка в токарных станках может быть описана с 2 длинами (X Z).
Измерительный щуп для токарной обработки, тип 580
Положение резца 7: При выверке длины по выбору корректируется Z-длина.
Измерительный щуп для токарной обработки, тип 580
Положение резца 8: При выверке длины корректируется по выбору X-длина
Для вариантов измерения радиуса в пазу или радиуса на поверхности коррекция длины инструмента не
выполняется.
Всегда сохраняются только соответствующие точки срабатывания.
5.1.2
Параметры измерительного цикла CYCLE974
PROC CYCLE974(INT S_MVAR,INT S_KNUM,INT S_KNUM1,INT S_PRNUM,REAL S_SETV,INT S_MA,REAL
S_FA,REAL S_TSA,REAL S_STA1,INT S_NMSP,STRING[32] S_TNAME,INT S_DLNUM,REAL S_TZL,REAL
S_TDIF,REAL S_TUL,REAL S_TLL,REAL S_TMV,INT S_K,INT S_EVNUM,INT S_MCBIT,INT _DMODE,INT
_AMODE,INT _DP)
Таблица 5-2 Параметры вызывающей функции CYCLE974 1)
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
1
S_MVAR
Вариант измерения
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
0 = измерение торцовой поверхности
1 = внутреннее измерение
2 = наружное измерение
ВТОРАЯ ПОЗИЦИЯ: зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ: Цель коррекции
0 = только измерение (без коррекции WO или без коррекции инструмента)
1 = измерение, определение и коррекция WO (см. S_KNUM) 3)
2 = измерение и коррекция инструмента (см. S_KNUM1)
ЧЕТВЕРТАЯ ПОЗИЦИЯ: зарезервировано
ПЯТАЯ ПОЗИЦИЯ: измерение с или без реверса главного шпинделя (токарный
шпиндель)
0 = измерение без реверса
1 = измерение с реверсом
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
337
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
2
Выбор
S_KNUM
Коррекция в смещение нулевой точки (WO), базовое WO или базовое отношение 2)
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
ВТОРАЯ ПОЗИЦИЯ:
0 = нет коррекции
1 до макс. 99 номеров смещения нулевой точки или
1 до макс. 16 номеров базового смещения
ТРЕТЬЯ ПОЗИЦИЯ: зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ: Коррекция в WO, базовое WO или базовое отношение
0 = коррекция настраиваемого WO
1 = коррекция спец. для канала базового WO
2 = коррекция базового отношения
3 = коррекция глобального базового WO
9 = коррекция активного WO или при G500 последнего активного спец. для
канала базового WO
ПЯТАЯ ПОЗИЦИЯ: Коррекция грубая или точная в WO, базовое WO или базовое
отношение
0 = коррекция точная 6)
1 = коррекция грубая
Измерительные циклы
338
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
3
Выбор
S_KNUM1
Коррекция в коррекции инструмента 2), 4)
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
ВТОРАЯ ПОЗИЦИЯ:
ТРЕТЬЯ ПОЗИЦИЯ:
0 = нет коррекции
1 до макс. 999 D-номеров (номеров резцов) при коррекции инструмента;
в суммарной и отладочной коррекции также S_DLNUM
ЧЕТВЕРТАЯ ПОЗИЦИЯ: 0 или однозначный D-номер
ПЯТАЯ ПОЗИЦИЯ: 0 или однозначный D-номер
от 1 до макс. 32000, если однозначные D-номера установлены в MD
ШЕСТАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция в геометрии инструмента)
1 = коррекция - длина L1
2 = коррекция - длина L2
3 = коррекция - длина L3
4 = коррекция - радиус
СЕДЬМАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция износа длины инструмента)
1 = коррекция инструмента - суммарная коррекция (SK) 5)
коррекция инструмента прибавляется к существующей SK
2 = коррекция инструмента - отладочная коррекция (EK) 5)
EK (новая) = EK (старая) + SK (старая) поправка, SK (новая) = 0
3 = коррекция инструмента - отладочная коррекция (EK) 5)
коррекция инструмента прибавляется к существующей EK
4 = коррекция инструмента - геометрия
ВОСЬМАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция в геометрии инструмента обычная, без инверсии)
1 = коррекция с инверсией
ДЕВЯТАЯ ПОЗИЦИЯ: Коррекция на инструмент
0 = Коррекция на инструмент без инструментов DUPLO
1 = Коррекция на инструмент: инструмент DUPLO (_DP)
4
пикт.+
S_PRNUM
Номер массива параметров измерительного щупа (не номер измерительного щупа)
число
(default=1)
5
X0
S_SETV
Заданное значение
6
X
S_MA
Измерительная ось (номер оси) (default=1)
Значе-
1 = 1-я ось плоскости (для G18 Z)
ния:
2 = 2-я ось плоскости (для G18 X)
3 = 3-я ось плоскости (для G18 Y) 5)
7
DFA
S_FA
Путь измерения
8
TSA
S_TSA
Доверительная область
9
α
S_STA1
Начальный угол при измерении с реверсом
10
Измерения
S_NMSP
Число измерений на одном месте 2) (default=1)
11
T
S_TNAME
Имя инструмента 2)
12
DL
S_DLNUM
Отладочная суммарная коррекция DL-номер 5)
13
ST
_DP
Номер подлежащего коррекции однотипного инструмента (номер DUPLO)
14
TZL
S_TZL
Коррекция нуля 2), 4)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
339
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
15
DIF
S_TDIF
Контроль разности размеров 2), 4)
16
TUL
S_TUL
Верхняя граница допуска (инкрементальная к заданному значению) 4)
17
TLL
S_TLL
Нижняя граница допуска (инкрементальная к заданному значению) 4)
18
TMV
S_TMV
Область коррекции при формировании среднего значения 2)
19
FW
S_K
Весовой коэффициент для формирования среднего значения 2)
20
EVN
S_EVNUM
Номер памяти эмпирических средних значений 2), 7)
21
S_MCBIT
зарезервировано
22
_DMODE
Режим отображения
Значе-
ПЕРВАЯ ПОЗИЦИЯ: плоскость обработки G17/G18/G19
ния:
0 = совместимость, сохраняется активность плоскости, активной перед вызо-
вом цикла
1 = G17 (активность только в цикле)
2 = G18 (активность только в цикле)
3 = G19 (активность только в цикле)
23
_AMODE
Альтернативный режим
Значе-
ПЕРВАЯ ПОЗИЦИЯ: допуск на размер да/нет
ния:
0 = нет
1 = да
1)
все значения по умолчанию = 0 или обозначенные как default=x
2)
Отображение в зависимости от общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE
3)
Коррекция в WO возможна только при измерении без реверса.
4)
При коррекции инструмента учитывать в спец. для канала MD 20360 TOOL_PARAMETER_DEF_MASK Бит0 и Бит1
5)
Только если функция "Отладочная суммарная коррекция" установлена в общих MD 18108
$MN_MM_NUM_SUMCORR . Дополнительно в общих MD 18080 $MN_MM_TOOL_MANAGEMENT_MASK должна быть
установка Бит8=1.
6)
Если "точное" WO в MD не установлено, коррекцию выполняют по "грубому" WO.
7)
Формирование эмпирического среднего значения возможно только при коррекции инструмента
Диапазон значений памяти эмпирических средних значений:
1 до 20 номеров (n) памяти эмпирических значений, см. спец. для канала SD55623 $SCS_MEA_EMPIRIC_VALUE[n-1]
10000 до 200000 номеров (n) памяти эмпирических значений, см. спец. для канала SD55625
$SCS_MEA_AVERAGE_VALUE[n-1]
5.1.3
Параметры измерительного цикла CYCLE994
PROC CYCLE994(INT S_MVAR,INT S_KNUM,INT S_KNUM1,INT S_PRNUM,REAL S_SETV,INT S_MA,REAL
S_SZA,REAL S_SZO,REAL S_FA,REAL S_TSA,INT S_NMSP,STRING[32] S_TNAME,INT S_DLNUM,REAL
S_TZL,REAL S_TDIF,REAL S_TUL,REAL S_TLL,REAL S_TMV,INT S_K,INT S_EVNUM,INT S_MCBIT,INT
_DMODE,INT _AMODE,INT _DP)
Измерительные циклы
340
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Списки параметров
5.1 Обзор параметров измерительных циклов
Таблица 5-3 Параметры вызывающей функции CYCLE994 1)
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
1
S_MVAR
Вариант измерения
Значе-
ПЕРВАЯ ПОЗИЦИЯ: измерение внутри или снаружи (default = 1)
ния:
1 = измерение внутри
2 = измерение снаружи
ВТОРАЯ ПОЗИЦИЯ: зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ: Цель коррекции
0 = только измерение (без коррекции WO или без коррекции инструмента)
1 = измерение, определение и коррекция WO (см. S_KNUM) 3)
2 = измерение и коррекция инструмента (см. S_KNUM1)
ЧЕТВЕРТАЯ ПОЗИЦИЯ: Диапазон обхода
0 = без диапазона обхода
1 = обходная ось, 1-я ось плоскости (при G18 Z) Измерительная ось
см. S_MA.
2 = обходная ось, 2-я ось плоскости (при G18 X). Измерительная ось
см. S_MA.
3 = обходная ось, 3-я ось плоскости (для G18 Y). Измерительная ось
см. S_MA. 8)
2
Выбор
S_KNUM
Коррекция смещения нулевой точки (WO), базового WO или базового отношения 2)
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
ВТОРАЯ ПОЗИЦИЯ:
0 = нет коррекции
1 до макс. 99 номеров смещения нулевой точки или
1 до макс. 16 номеров базового смещения
ТРЕТЬЯ ПОЗИЦИЯ: зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ: Коррекция WO, базового смещения или базового от-
ношения
0 = коррекция настраиваемого WO
1 = коррекция спец. для канала базового WO
2 = коррекция базового отношения
3 = коррекция глобального базового WO
9 = коррекция активного WO или при G500 в последнее активное спец. для
канала базовое WO
ПЯТАЯ ПОЗИЦИЯ: Коррекция грубая или точная в WO, базовое WO или ба-
зовое отношение
0 = коррекция точная 6)
1 = коррекция грубая
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
341
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
3
Выбор
S_KNUM1
Коррекция в коррекции инструмента 2), 4)
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
ВТОРАЯ ПОЗИЦИЯ:
ТРЕТЬЯ ПОЗИЦИЯ:
0 = нет коррекции
1 до макс. 999 D-номеров (номеров резцов) при коррекции инструмента
в суммарной и отладочной коррекции также S_DLNUM
ЧЕТВЕРТАЯ ПОЗИЦИЯ: 0 или однозначные D-номера
ПЯТАЯ ПОЗИЦИЯ: 0 или однозначные D-номера
от 1 до макс. 32000, если однозначные D-номера установлены в MD
ШЕСТАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция в геометрии инструмента)
1 = коррекция - длина L1
2 = коррекция - длина L2
3 = коррекция - длина L3
4 = коррекция - радиус
СЕДЬМАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция износа длины инструмента)
1 = коррекция инструмента - суммарная коррекция (SK) 5)
коррекция инструмента прибавляется к существующей SK
2 = коррекция инструмента - отладочная коррекция (EK) 5)
EK (новая) = EK (старая) + SK (старая) поправка, SK (новая) = 0
3 = коррекция инструмента - отладочная коррекция (EK) 5)
коррекция инструмента прибавляется к существующей EK
4 = коррекция инструмента - геометрия
ВОСЬМАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция в геометрии инструмента обычная, без инвер-
сии)
1 = коррекция с инверсией
ДЕВЯТАЯ ПОЗИЦИЯ: Коррекция на инструмент
0 = Коррекция на инструмент без инструментов DUPLO
1 = Коррекция на инструмент: инструмент DUPLO (_DP)
4
пикт.+
S_PRNUM
Номер массива параметров измерительного щупа (не номер измерительного щупа)
число
(default=1)
5
X0
S_SETV
Заданное значение
6
X
S_MA
Номер измерительной оси (по умолчанию=1)
Значе-
1 = 1-я ось плоскости (для G18 Z)
ния:
2 = 2-я ось плоскости (для G18 X)
3 = 3-я ось плоскости (для G18 Y) 8)
7
X1
S_SZA
Ширина обхода в измерительной оси
8
Y1
S_SZO
Ширина обхода в обходной оси
9
DFA
S_FA
Путь измерения
10
TSA
S_TSA
Доверительная область
11
Измерения
S_NMSP
Число измерений на одном месте 2) (default=1)
12
T
S_TNAME
Имя инструмента 2)
13
DL
S_DLNUM
Отладочная суммарная коррекция DL-номер 5)
Измерительные циклы
342
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
14
ST
_DP
Номер подлежащего коррекции однотипного инструмента (номер DUPLO)
15
TZL
S_TZL
Коррекция нуля 2), 4)
16
DIF
S_TDIF
Контроль разности размеров 2), 4)
17
TUL
S_TUL
Верхняя граница допуска (инкрементальная к заданному значению) 4)
18
TLL
S_TLL
Нижняя граница допуска (инкрементальная к заданному значению) 4)
19
TMV
S_TMV
Область коррекции при формировании среднего значения 2)
20
FW
S_K
Весовой коэффициент для формирования среднего значения 2)
21
EVN
S_EVNUM
Номер памяти эмпирических значений 2), 7)
22
S_MCBIT
зарезервировано
23
_DMODE
Режим отображения
Значе-
ПЕРВАЯ ПОЗИЦИЯ: плоскость обработки G17/G18/G19
ния:
0 = совместимость, сохраняется активность плоскости, активной перед вы-
зовом цикла
1 = G17 (активность только в цикле)
2 = G18 (активность только в цикле)
3 = G19 (активность только в цикле)
24
_AMODE
Альтернативный режим
Значе-
ПЕРВАЯ ПОЗИЦИЯ: допуск на размер да/нет
ния:
0 = нет
1 = да
1)
все значения по умолчанию = 0 или обозначенные как default=x
2)
Отображение в зависимости от общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE
3)
Коррекция в WO возможна только при измерении без реверса.
4)
При коррекции инструмента учитывать MD канала 20360 TOOL_PARAMETER_DEF_MASK
5)
Только если функция "Отладочная суммарная коррекция" установлена в общих MD 18108
$MN_MM_NUM_SUMCORR . Дополнительно должны быть установлены общие MD 18080
$MN_MM_TOOL_MANAGEMENT_MASK Бит8=1.
6)
Если "точное" WO в MD не установлено, коррекцию выполняют по "грубому" WO.
7)
Формирование эмпирического среднего значения возможно только при коррекции инструмента
Диапазон значений памяти эмпирических средних значений:
1 до 20 номеров (n) памяти эмпирических значений, см. спец. для канала SD55623 $SCS_MEA_EMPIRIC_VALUE[n-1]
10000 до 200000 номеров (n) памяти эмпирических значений, см. спец. для канала SD55625
$SCS_MEA_AVERAGE_VALUE[n-1]
8)
Если Y-ось есть на станке
5.1.4
Параметры измерительного цикла CYCLE976
PROC CYCLE976(INT S_MVAR,INT S_PRNUM,REAL S_SETV,REAL S_SETV0,INT S_MA,INT S_MD,REAL
S_FA,REAL S_TSA,REAL S_VMS,REAL S_STA1,INT S_NMSP,INT S_SETV1,INT _DMODE,INT _AMODE)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
343
Списки параметров
5.1 Обзор параметров измерительных циклов
Таблица 5-4 Параметры вызывающей функции CYCLE976 1)
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
1
S_MVAR
Вариант измерения (default=1000)
Значе-
ПЕРВАЯ ПОЗИЦИЯ: калибровка на поверхности, калибровочной сфере или в
ния:
калибровочном кольце 2)
0 = длина на поверхности с известным заданным значением
1 = радиус в калибровочном кольце с известным диаметром (заданное значе-
ние) и известным центром.
2 = радиус в калибровочном кольце с известным диаметром (заданное значе-
ние) и неизвестным центром
3 = радиус и длина на калибровочной сфере
4 = радиус на кромке с известным заданным значением. Учитывать выбор
измерительной оси и направление измерения. 3)
5 = радиус между двумя кромками с известным заданным значением и рас-
стоянием между кромками. Необходимо выбрать измерительную ось.
ВТОРАЯ ПОЗИЦИЯ: зарезервировано
0 = 0
ТРЕТЬЯ ПОЗИЦИЯ: зарезервировано
0 = 0
ЧЕТВЕРТАЯ ПОЗИЦИЯ: выбор измерительной оси и направление измерения
при калибровке
0 = нет данных (не требуется выбора измерительной оси и направления изме-
рения) 8)
1 = указать выбор измерительной оси и направления измерения, см. S_MA,
S_MD (одно направление измерения в одной измерительной оси)
2 = указать выбор измерительной оси, см. S_MA (два направления измерения
в одной измерительной оси)
ПЯТАЯ ПОЗИЦИЯ: полученное позиционное отклонение (наклонное положе-
ние измерительного щупа) 2)
0 = определить позиционное отклонение измерительного щупа6)
1 = не определять позиционное отклонение
ШЕСТАЯ ПОЗИЦИЯ: калибровка параллельно осям или под углом
0 = калибровка параллельно осям в активной WCS
1 = калибровка под углом 7)
СЕДЬМАЯ ПОЗИЦИЯ: определение длины инструмента при калибровке на по-
верхности или на сфере
0 = без определения длины инструмента
1 = определение длины инструмента 4)
2 = калибровка оси подачи на сфере, определение длины инструмента, вне-
сение разности измерений длины инструмента в данные калибровки
2
пикт.+
S_PRNUM
Номер массива параметров измерительного щупа (не номер измерительного щупа)
число
(default=1)
3
S_SETV
Заданное значение
4
Z0
S_SETV0
Заданное значение отношения длины при калибровке сфера
Измерительные циклы
344
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
5
X / Y / Z
S_MA
Измерительная ось (номер оси) 2), 6) (default=1)
Значе-
1 = 1-я ось плоскости (для G17 X)
ния:
2 = 2-я ось плоскости (для G17 Y)
3 = 3-я Ось плоскости (для G17 Z)
6
+ -
S_MD
Направление измерения 2), 6)
Значе-
0 = положительное
ния:
1 = отрицательное
7
DFA
S_FA
Путь измерения
8
TSA
S_TSA
Доверительная область
9
VMS
S_VMS
Переменная скорость измерения при калибровке 2)
10
α
S_STA1
Начальный угол 2), 5)
11
Измерения
S_NMSP
Число измерений на одном месте 2) (default=1)
12
X0
S_SETV1
Опорная точка кромки при выверке между 2 кромками 3)
13
_DMODE
Режим отображения
Зна-
ПЕРВАЯ ПОЗИЦИЯ: плоскость обработки G17/G18/G19
че-
0 = совместимость, сохраняется активность плоскости, активной перед вызо-
ния:
вом цикла
1 = G17 (активность только в цикле)
2 = G18 (активность только в цикле)
3 = G19 (активность только в цикле)
14
_AMODE
Альтернативный режим
1)
все значения по умолчанию = 0 или обозначенные как default=x
2)
Отображение в зависимости от общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE
3)
При калибровке "Радиус в калибровочном кольце" диаметр и центр кольца должны быть известны (4 направления
измерения).
При калибровке "Радиус на двух кромках" должен быть известен только интервал кромок в направлении
измерительной оси (2 направления измерения).
При калибровке "Радиус на кромке" должно быть известно заданное значение поверхности.
4)
Вариант измерения только калибровка на поверхности (длина на поверхности) исправленная длина инструмента
получается из S_MD и S_MA.
5)
Только для варианта измерения "Калибровочное кольцо, ... и известном центре" (S_MVAR=1xxx02).
6)
Измерительная ось только для варианта измерения S_MVAR=0 или =xx1x01 или =xx2x01 или =20000
Вариант измерения: "Калибровка на поверхности" → выбор измерительной оси и направления измерения
или на "Калибровочное кольцо, ... и известном центре" → выбор направления оси и выбор измерительной оси и
направления измерения
или на "Калибровочное кольцо, ... и известном центре" → выбор двух направлений оси и выбор измерительной оси
или "Определение длины измерительного щупа" → S_MA=3 → 3-я Ось плоскости (для G17 Z)
7)
Вариант измерения только калибровка в калибровочном кольце или на калибровочной сфере
При "Калибровке на калибровочной сфере" при измерении под углом сфера обходится по экватору.
8)
При калибровке "Радиус в калибровочном кольце" с неизвестным центром четыре направления измерения в
плоскости (при G17 +-X +-Y).
При калибровке "Длина на поверхности" в минусовом направлении оси инструмента (при G17 -Z).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
345
Списки параметров
5.1 Обзор параметров измерительных циклов
5.1.5
Параметры измерительного цикла CYCLE978
PROC CYCLE978(INT S_MVAR,INT S_KNUM,INT S_KNUM1,INT S_PRNUM,REAL S_SETV,REAL S_FA,REAL
S_TSA,INT S_MA,INT S_MD,INT S_NMSP,STRING[32] S_TNAME,INT S_DLNUM,REAL S_TZL,REAL
S_TDIF,REAL S_TUL,REAL S_TLL,REAL S_TMV,INT S_K,INT S_EVNUM,INT S_MCBIT,INT _DMODE,INT
_AMODE,INT _DP)
Таблица 5-5 Параметры вызывающей функции CYCLE978 1)
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
1
S_MVAR
Вариант измерения
Значе-
ПЕРВАЯ ПОЗИЦИЯ: элемент контура
ния:
0 = измерение поверхности
ВТОРАЯ ПОЗИЦИЯ: зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ: Цель коррекции
0 = только измерение (без коррекции WO или без коррекции инструмента)
1 = измерение, определение и коррекция WO (см. S_KNUM)
2 = измерение и коррекция инструмента (см. S_KNUM1)
ЧЕТВЕРТАЯ ПОЗИЦИЯ: зарезервировано
ПЯТАЯ ПОЗИЦИЯ: измерение с/без реверса шпинделя или точная установка
измерительного щупа в направлении срабатывания 9)
0 = измерение без реверса шпинделя, без точной установки измеритель-
ного щупа
1 = измерение с реверсом шпинделя
2 = точная установка измерительного щупа в направлении срабатывания
2
Выбор
S_KNUM
Коррекция смещения нулевой точки (WO), базового WO или базового отношения 2)
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
ВТОРАЯ ПОЗИЦИЯ:
0 = нет коррекции
1 до макс. 99 номеров смещения нулевой точки или
1 до макс. 16 номеров базового смещения
ТРЕТЬЯ ПОЗИЦИЯ: зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ: Коррекция WO, базового смещения или базового от-
ношения
0 = коррекция настраиваемого WO
1 = коррекция спец. для канала базового WO
2 = коррекция базового отношения
3 = коррекция глобального базового WO
9 = коррекция активного WO или при G500 в последнее активное спец. для
канала базовое WO
ПЯТАЯ ПОЗИЦИЯ: Коррекция грубая или точная в WO, базовое WO или ба-
зовое отношение
0 = коррекция точная 6)
1 = коррекция грубая
Измерительные циклы
346
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
3
Выбор
S_KNUM1
Коррекция в коррекции инструмента 2)
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
ВТОРАЯ ПОЗИЦИЯ:
ТРЕТЬЯ ПОЗИЦИЯ:
0 = нет коррекции
1 до макс. 999 D-номеров (номеров резцов) при коррекции инструмента,
в суммарной и отладочной коррекции также S_DLNUM
ЧЕТВЕРТАЯ ПОЗИЦИЯ: 0 или однозначные D-номера
ПЯТАЯ ПОЗИЦИЯ: 0 или однозначные D-номера
1 до макс. 32000, если однозначные D-номера установлены в MD
ШЕСТАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция в геометрии инструмента)
1 = коррекция - длина L1
2 = коррекция - длина L2
3 = коррекция - длина L3
4 = коррекция - радиус
СЕДЬМАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция износа радиуса инструмента)
1 = коррекция инструмента - суммарная коррекция (SK) 5)
коррекция инструмента прибавляется к существующей SK
2 = коррекция инструмента - отладочная коррекция (EK) 5)
EK (новая) = EK (старая) + SK (старая) поправка, SK (новая) = 0
3 = коррекция инструмента - отладочная коррекция (EK) 5)
коррекция инструмента прибавляется к существующей EK
4 = коррекция инструмента - геометрия
ВОСЬМАЯ ПОЗИЦИЯ: коррекция инструмента 2)
0 = нет данных (коррекция в геометрии инструмента обычная, без инвер-
сии)
1 = коррекция с инверсией
ДЕВЯТАЯ ПОЗИЦИЯ: Коррекция на инструмент
0 = Коррекция на инструмент без инструментов DUPLO
1 = Коррекция на инструмент: инструмент DUPLO (_DP)
4
пикт.+ чис-
S_PRNUM
Номер массива параметров измерительного щупа (не номер измерительного щупа)
ло
(диапазон значений: от 1 до 40)
5
X0
S_SETV
Заданное значение
6
DFA
S_FA
Путь измерения
7
TSA
S_TSA
Доверительная область
8
X
S_MA
Номер измерительной оси 7) (диапазон значений 1 до 3)
Значе-
1 = 1-я ось плоскости (для G17 X)
ния:
2 = 2-я ось плоскости (для G17 Y)
3 = 3-я ось плоскости (для G17 Z) измерение в направлении инструмента
9
S_MD
Направление измерения измерительной оси
Значе-
1 = положительное направление измерения
ния:
2 = отрицательное направление измерения
10
Измерения
S_NMSP
Число измерений на одном месте 2) (диапазон значений 1 до 9)
11
TR
S_TNAME
Имя инструмента 3)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
347
Списки параметров
5.1 Обзор параметров измерительных циклов
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
12
DL
S_DLNUM
Отладочная суммарная коррекция DL-номер 5)
13
ST
_DP
Номер подлежащего коррекции однотипного инструмента (номер DUPLO)
14
TZL
S_TZL
Коррекция нуля 2), 3)
15
DIF
S_TDIF
Контроль разности размеров 2), 3)
16
TUL
S_TUL
Верхняя граница допуска (инкрементальная к заданному значению) 3)
17
TLL
S_TLL
Нижняя граница допуска (инкрементальная к заданному значению) 3)
18
TMV
S_TMV
Область коррекции при формировании среднего значения 2)
19
FW
S_K
Весовой коэффициент для формирования среднего значения 2)
20
EVN
S_EVNUM
Блок данных памяти эмпирических значений 2), 8)
21
S_MCBIT
зарезервировано
22
_DMODE
Режим отображения
Значе-
ПЕРВАЯ ПОЗИЦИЯ: плоскость обработки G17/G18/G19
ния:
0 = совместимость, сохраняется активность плоскости, активной перед вы-
зовом цикла
1 = G17 (активность только в цикле)
2 = G18 (активность только в цикле)
3 = G19 (активность только в цикле)
23
_AMODE
Альтернативный режим
Значе-
ПЕРВАЯ ПОЗИЦИЯ: допуск на размер да/нет
ния:
0 = нет
1 = да
1)
все значения по умолчанию = 0 или обозначенные как диапазон значений a до b
2)
Отображение в зависимости от общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE
3)
Только при коррекции в инструменте, в ином случае параметр = ""
4)
Только при коррекции в инструменте и допуске на размер "да", в ином случае параметр = 0
5)
Только если функция "Отладочная суммарная коррекция" установлена в общих MD 18108
$MN_MM_NUM_SUMCORR . Дополнительно в общих MD 18080 $MN_MM_TOOL_MANAGEMENT_MASK должна быть
установка Бит8=1.
6)
Если "точное" WO в MD не установлено, коррекцию выполняют по "грубому" WO.
7)
Коррекция в геометрии инструмента:
- при измерении в плоскости (S_MA=1 или S_MA=2) Коррекция в радиусе инструмента
- при измерении в направлении инструмента (S_MA=3) Коррекция в длине инструмента L1
8)
Формирование эмпирического среднего значения возможно при коррекции инструмента и коррекции в WO
Диапазон значений памяти эмпирических средних значений:
от 1 до 20 номеров (n) памяти эмпирических значений, см. спец. для канала SD55623 $SCS_MEA_EMPIRIC_VALUE[n-1]
от 10000 до 200000 номеров (n) памяти эмпирических значений, см. спец. для канала SD55625
$SCS_MEA_AVERAGE_VALUE[n-1]
9)
При измерении с реверсом шпинделя радиус/диаметр измерительного щупа должен быть точно определен. Это
должно быть выполнено с помощью варианта калибровки CYCLE976 радиус на кольце или на кроме или на сфере.
Иначе результат измерения будет неправильным.
Измерительные циклы
348
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Списки параметров
5.1 Обзор параметров измерительных циклов
5.1.6
Параметры измерительного цикла CYCLE998
PROC CYCLE998(INT S_MVAR,INT S_KNUM,INT S_RA,INT S_PRNUM,REAL S_SETV,REAL S_STA1,REAL
S_INCA,REAL S_FA,REAL S_TSA,INT S_MA,INT S_MD,REAL S_ID,REAL S_SETV0,REAL S_SETV1,REAL
S_SETV2,REAL S_SETV3,INT S_NMSP,INT S_EVNUM,INT _DMODE,INT _AMODE)
Таблица 5-6 Параметры вызывающей функции CYCLE998 1)
№
Парамет-
Парамет-
Значение
ры масок
ры цикла
1
S_MVAR
Вариант измерения (default=5)
Значе-
ПЕРВАЯ ПОЗИЦИЯ: элемент контура
ния:
5 = измерение кромки (один угол)
6 = измерение плоскости (два угла)
ВТОРАЯ ПОЗИЦИЯ: зарезервировано
ТРЕТЬЯ ПОЗИЦИЯ: Цель коррекции
0 = только измерение, без коррекции WO
1 = измерение, определение и коррекция WO (см. S_KNUM)
ЧЕТВЕРТАЯ ПОЗИЦИЯ: зона защиты
0 = без учета зоны защиты
1 = с учетом зоны защиты
ПЯТАЯ ПОЗИЦИЯ: измерение с реверсом шпинделя (дифф. измерение)
0 = измерение без реверса шпинделя
1 = измерение с реверсом шпинделя
ШЕСТАЯ ПОЗИЦИЯ: измерение под углом или параллельно осям
0 = измерение под углом
1 = измерение параллельно осям
2
Выбор
S_KNUM
Коррекция смещения нулевой точки (WO), базового WO или базового отношения 2)
Значе-
ПЕРВАЯ ПОЗИЦИЯ:
ния:
ВТОРАЯ ПОЗИЦИЯ:
0 = нет коррекции
1 до макс. 99 номеров смещения нулевой точки или
1 до макс. 16 номеров базового смещения
ТРЕТЬЯ ПОЗИЦИЯ: зарезервировано
ЧЕТВЕРТАЯ ПОЗИЦИЯ: Коррекция WO, базового смещения или базового от-
ношения
0 = коррекция настраиваемого WO
1 = коррекция спец. для канала базового WO
2 = коррекция базового отношения
9 = коррекция активного WO или при G500 в последнее активное спец. для
канала базовое WO
ПЯТАЯ ПОЗИЦИЯ: Коррекция грубая или точная в WO, базовое WO или базо-
вое отношение 3)
0 = коррекция точная
1 = коррекция грубая
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
349