содержание .. 1 2 3 4 ..
SINUMERIK 840D sl/828D. Измерительные циклы. Руководство по программированию ЧПУ (2021 год) - часть 3
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.4
Калибровка измерительного щупа - радиус на кромке (CYCLE976)
Функция
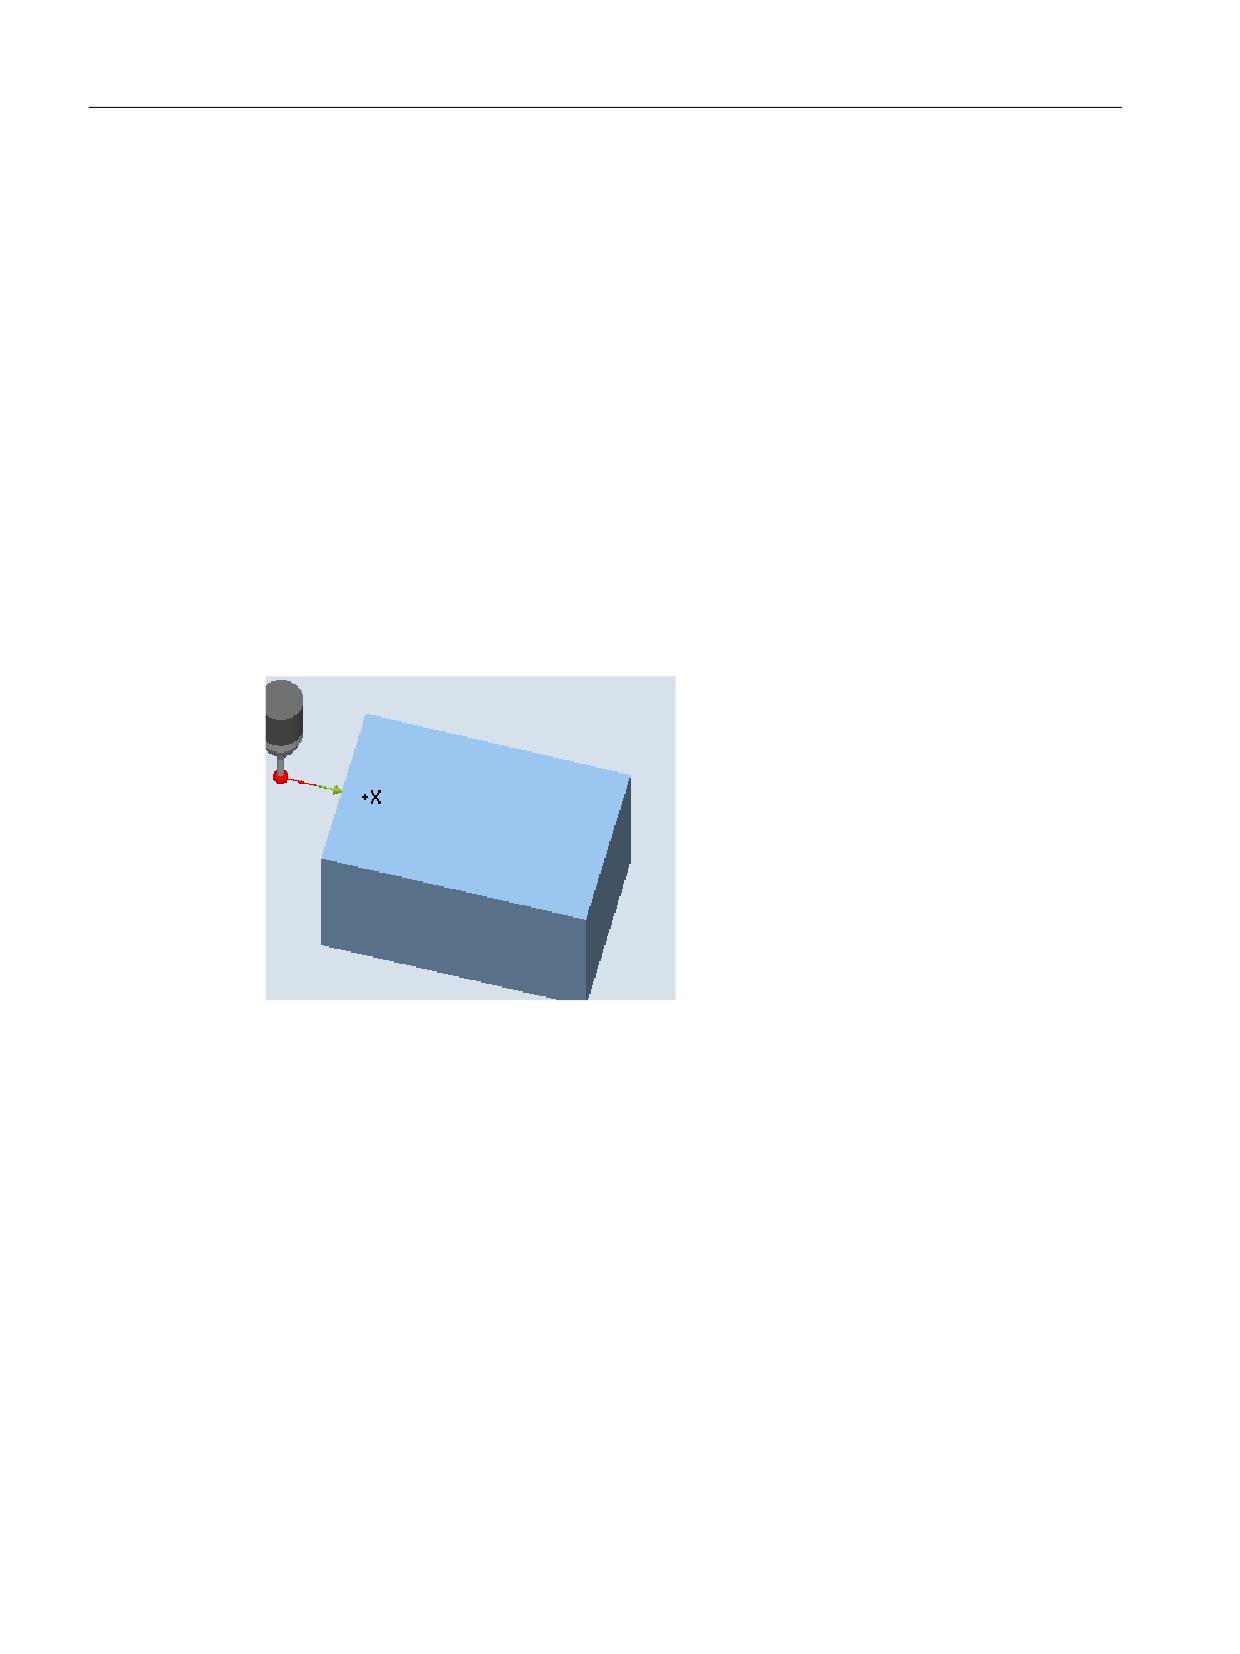
С помощью этого варианта измерения измерительный щуп детали может калиброван в
выбранных пользователем оси и направлении, на расположенной вертикально к ним
эталонной поверхности. Это может быть выполнено, к примеру, на детали.
Полученная точка срабатывания вносится в адресованное поле данных калибровки.
Принцип измерения
Измерительный щуп движется в выбранной оси и направлении к эталонной поверхности.
Полученное значение калибровки (точка срабатывания + позиционное отклонение)
вносится в адресованное поле данных калибровки. По данным измерительного щупа
радиус шарика измерительного щупа после пересчета в диаметр также записывается в
поле данных калибровки.
Калибровка: Радиус на кромке (CYCLE976),
направление калибровки
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- Звездообразный щуп (тип 714)
- L-щуп (тип 713)
Измерительные циклы
142
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
В сочетании с монощупом, L-щупом и звездообразным щупом необходим шпиндель с
возможностью SPOS.
Исходная позиция перед измерением
Расположить измерительный щуп на высоте измерения приблизительно на расстоянии
длины измерения (DFA) напротив кромки.
Позиция после завершения измерительного цикла
Центр шарика измерительного щупа находится на расстоянии длины измерения от
референтной кромки.
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
3. Нажать программную клавишу "Радиус на кромке".
Открывается окно ввода "Калибровка: радиус на кромке".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
143
Варианты измерения
4.3 Измерение детали (фрезерование)
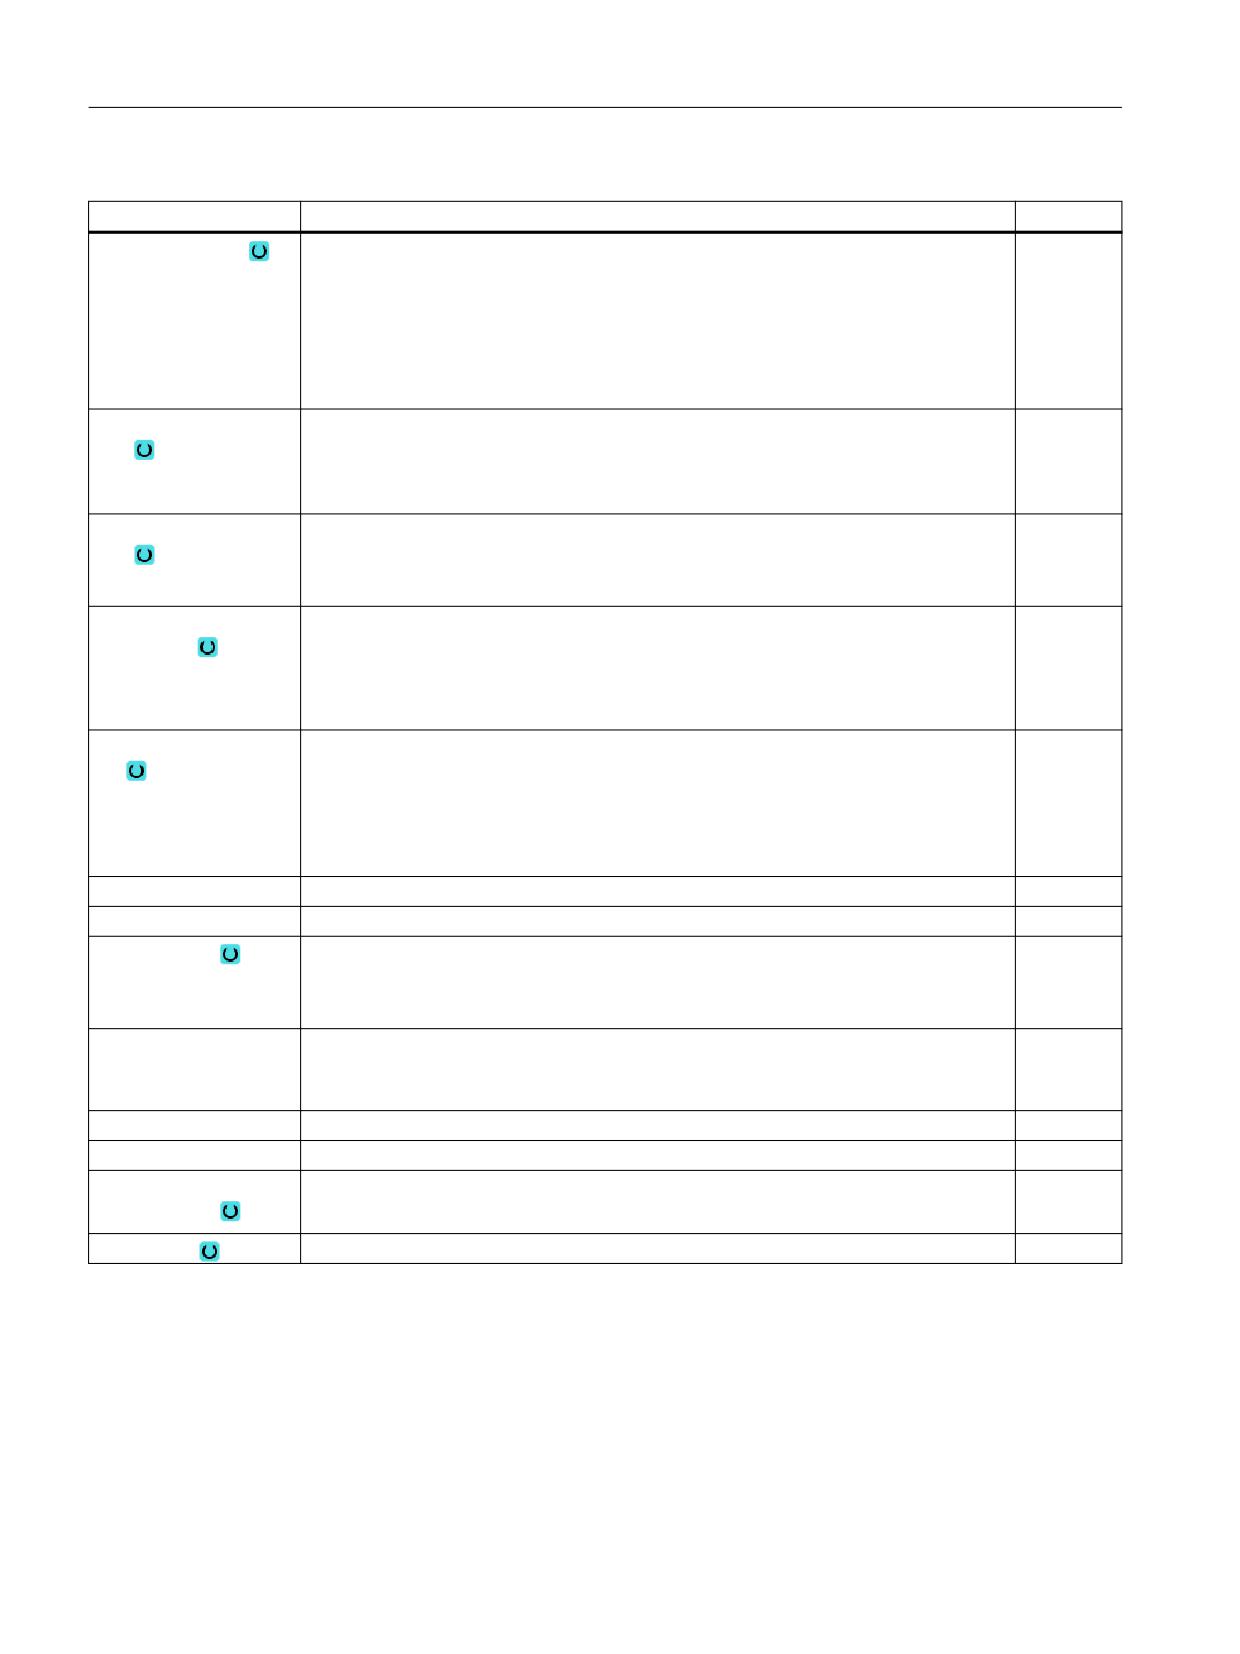
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного
-
G19)
щупа
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 -
-
40), возможен ввод перемен-
9)
ной1)
F
Подача калибровки и изме-
путь/мин
Блок данных калибровки (1-
-
рения
40), возможен ввод перемен-
ной1)
F
Подача калибровки и изме-
мм/мин
рения
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Направления кали-
•
1: калибровка в одном направлении
-
бровки
•
2: калибровка в противоположных направлениях
Определение пози-
• Да (определять позиционное отклонение измерительного щупа)
-
ционного отклоне-
• Нет (не определять позиционное отклонение измерительного щупа)
ния
Измерительная
• X (при G17)
-
ось
• Y (при G17 и G19)
• Z (при G19)
Направление
Измерительная ось:
-
измерения
•
(+/-) X (при G17)
•
(+/-) Y (при G17 и G19)
•
(+/-) Z (при G19)
X0 / Y0 / Z0
Опорная точка
мм
X1/ Y1 / Z1
Позиция 2-й Кромка относительно X0 / Y0 / Z0
инкр.
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
Измерения
Число измерений на одном месте (1-9)
-
1)
Имя переменной не должно быть пустым.
Измерительные циклы
144
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
При первой калибровке поле данных щупа еще предустановленно на "0". Поэтому
запрограммировать параметр TSA > радиуса сферы щупа, чтобы не допустить ошибки
"Превышение доверительной области".
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного щу-
па".
3. Нажать программную клавишу "Радиус на кромке".
Открывается окно ввода "Калибровка: радиус на кромке".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительно-
-
го щупа
D
Номер режущей кромки
-
(1 - 9)
Блок данных калибровки
-
(1-40), возможен ввод
переменной1)
F
Подача калибровки и из-
мм/мин
мерения
X
Начальная точка X изме-
мм
рения
Y
Начальная точка Y изме-
мм
рения
Z
Начальная точка Z изме-
мм
рения
1)
Имя переменной не должно быть пустым.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
145

Варианты измерения
4.3 Измерение детали (фрезерование)
Список результирующих параметров
Вариант измерения "Радиус на кромке" предоставляет следующие результирующие
параметры:
Таблица 4-11
Результирующие параметры "Радиус на кромке"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение диаметра сферы измерительного щупа
мм
_OVR [5]
Разность диаметра сферы измерительного щупа
мм
_OVR [8]
Точка срабатывания, отрицательное направление, фактическое
мм
значение, 1-я ось плоскости
_OVR [10]
Точка срабатывания, положительное направление, фактическое
мм
значение, 1-я ось плоскости
_OVR [40]
Точка срабатывания, отрицательное направление, фактическое
мм
значение, 2-я ось плоскости
_OVR [14]
Точка срабатывания, положительное направление, фактическое
мм
значение, 2-я ось плоскости
_OVR [9]
Точка срабатывания, отрицательное направление, разность, 1-я
мм
ось плоскости
_OVR [11]
Точка срабатывания, положительное направление, разность, 1-я
мм
ось плоскости
_OVR [13]
Точка срабатывания, отрицательное направление, разность, 2-я
мм
ось плоскости
_OVR [15]
Точка срабатывания, положительное направление, разность, 2-я
мм
ось плоскости
_OVR [20]
Позиционное отклонение, 1-я ось плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [21]
Позиционное отклонение, 2-я ось плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [24]
Угол, под которым были определены точки срабатывания
Градус
_OVR [27]
Диапазон коррекции нуля
мм
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
Измерительные циклы
146
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.5
Калибровка измерительного щупа - радиус между 2 кромками
(CYCLE976)
4.3.5.1
Функция
Функция
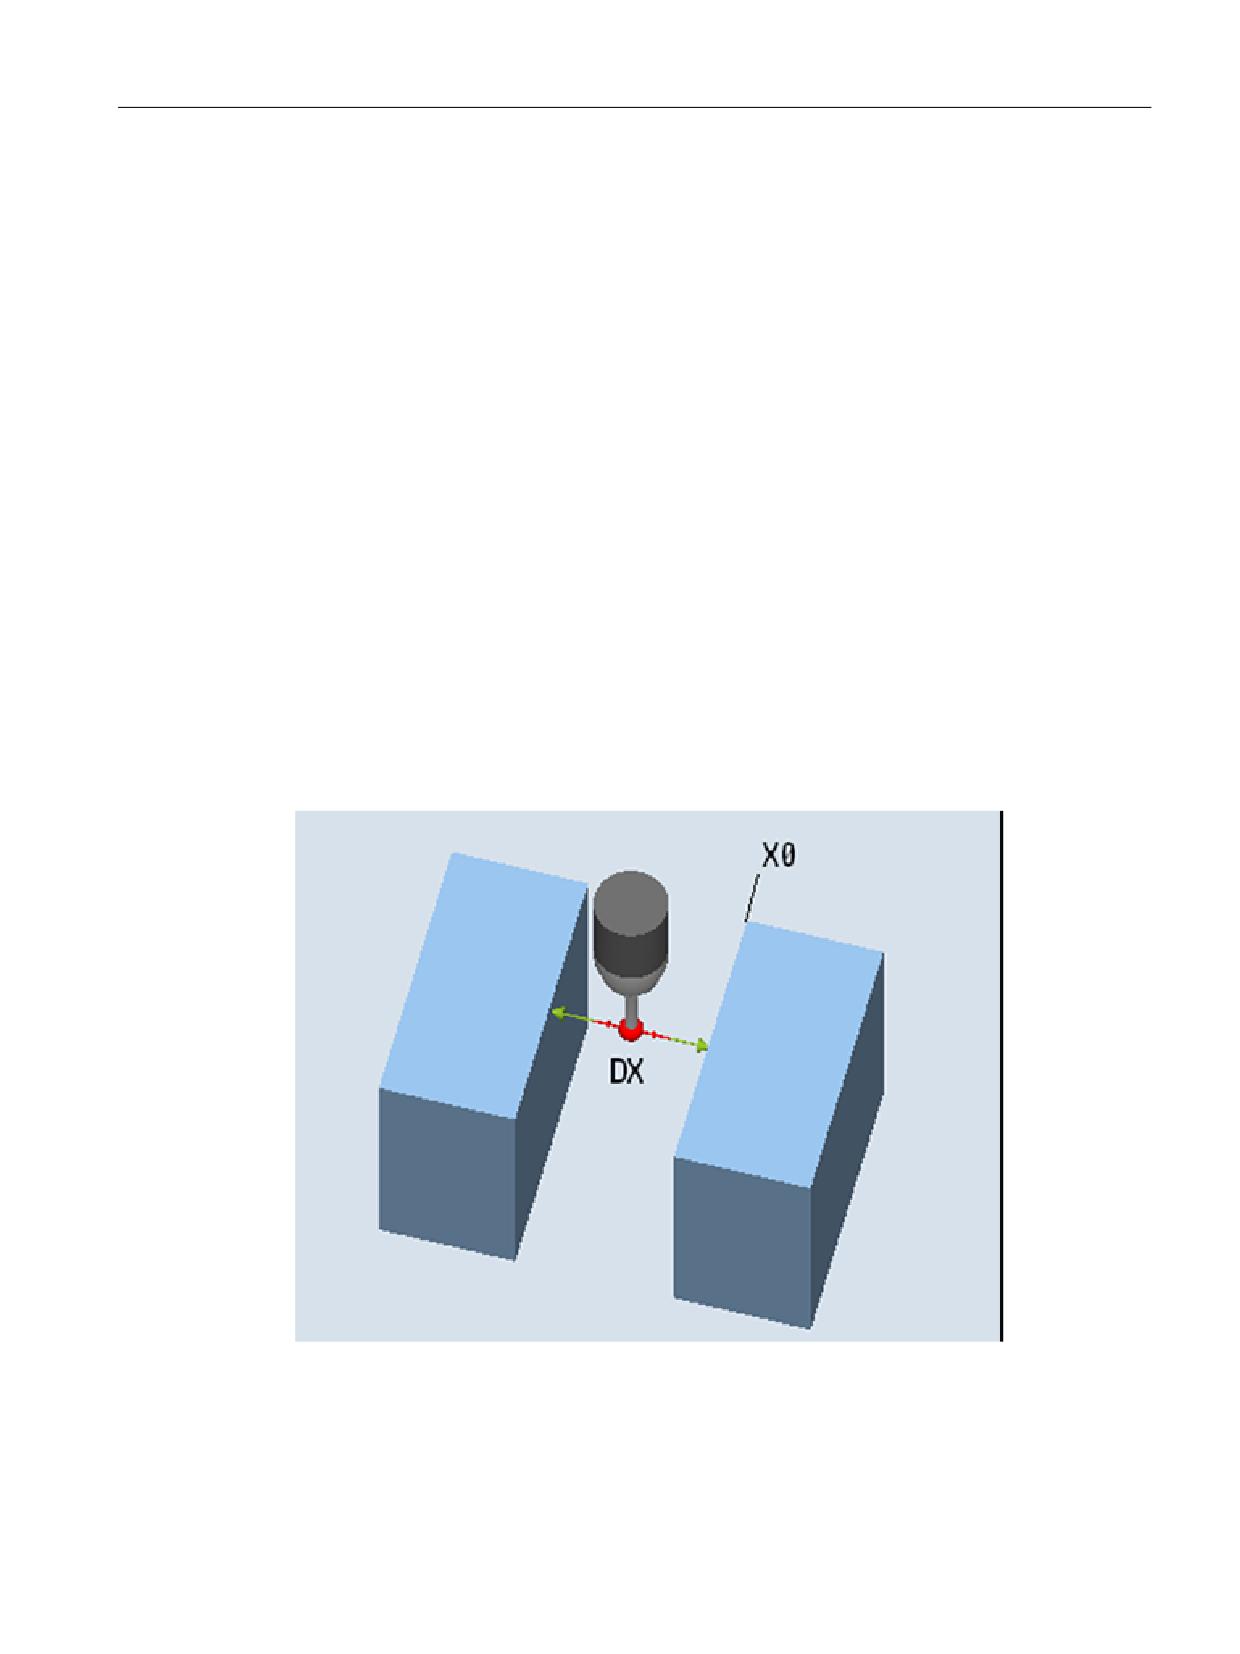
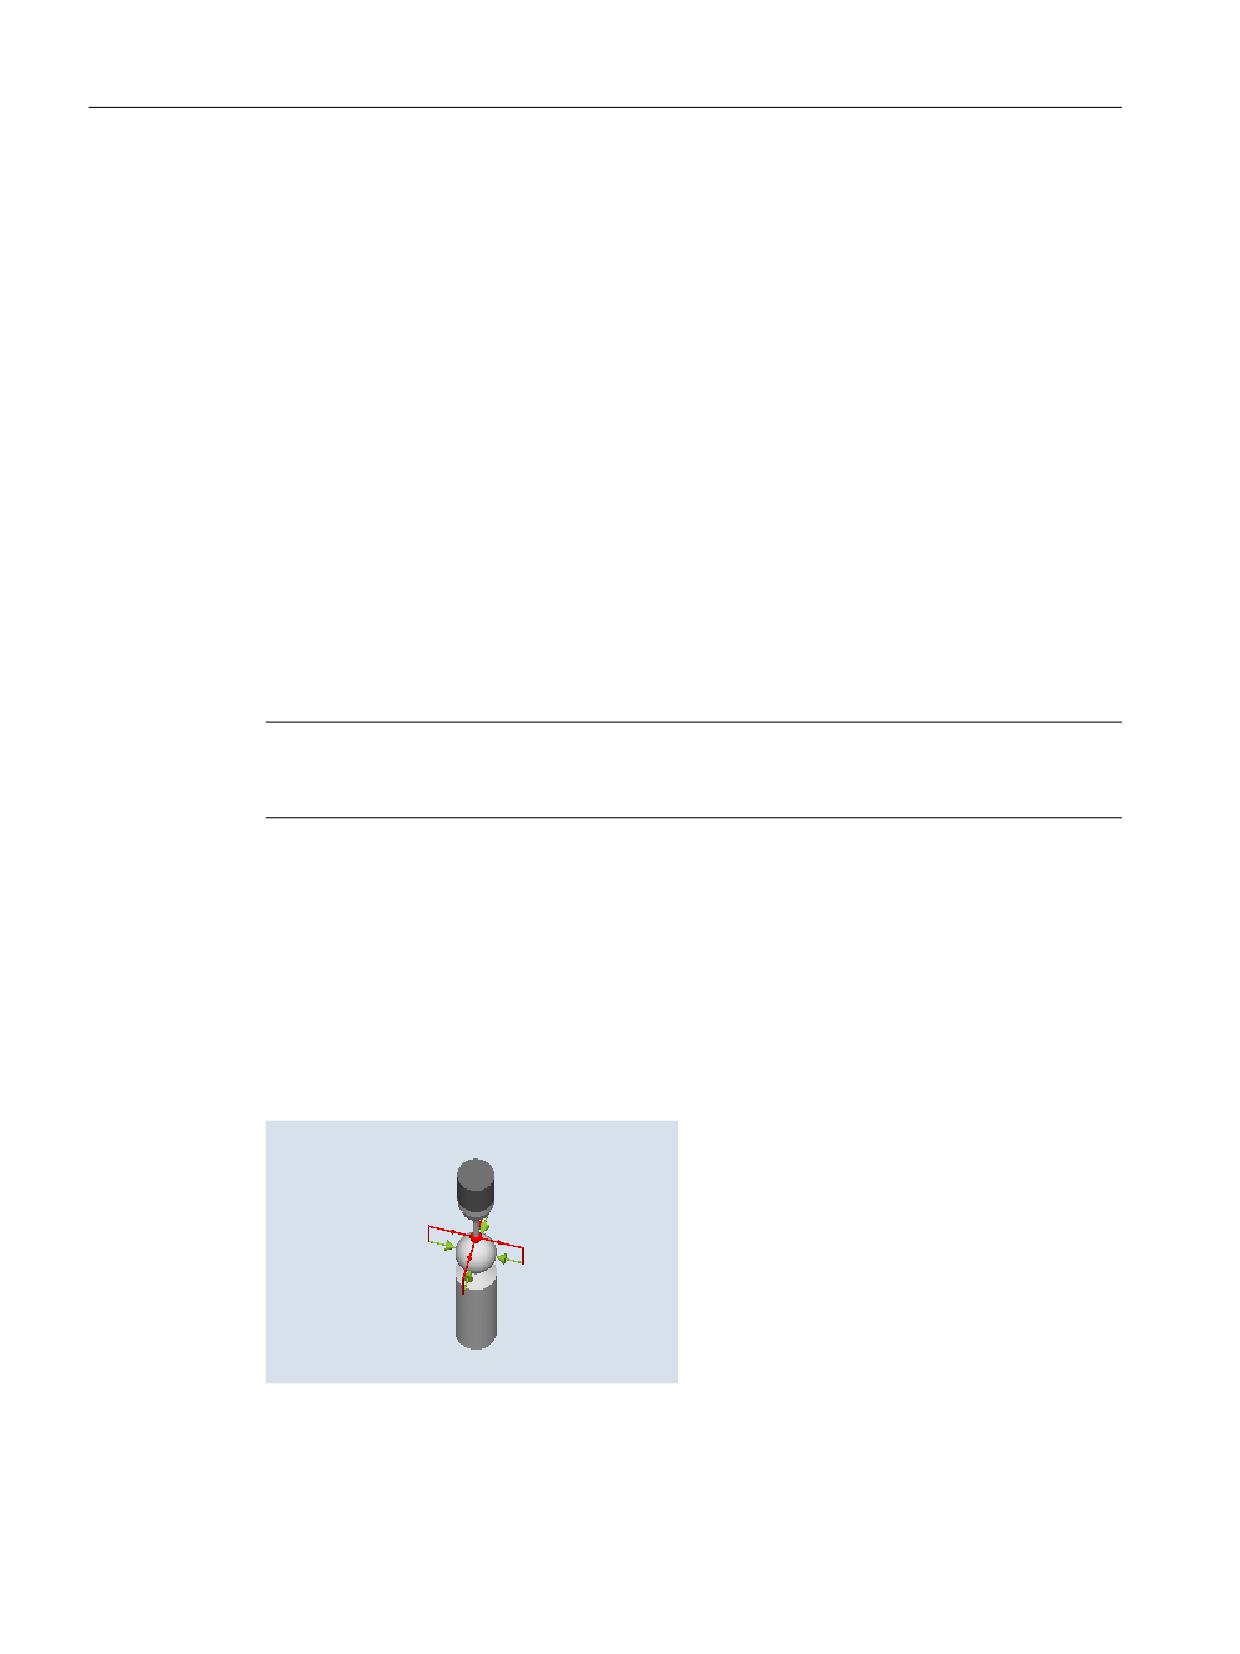
В этом варианте измерения измерительный щуп детали может быть калиброван в
выбранной пользователем оси плоскости обработки, между двумя расположенными
параллельно друг к другу эталонными поверхностями.
Принцип измерения
Измерительный щуп движется при постоянной точной установке шпинделя в выбранной
оси между эталонными поверхностями. Путь перемещения должен проходить под
прямым углом к эталонным поверхностям.
Полученное значение калибровки (точка срабатывания + позиционное отклонение) и
диаметр шарика измерительного щупа вносится в адресованное поле данных
калибровки. При выборе функции «Определение позиционного отклонения» точки
срабатывания и позиционное отклонение записываются раздельно в соответствующие
параметры калибровки.
Рисунок 4-9
Калибровка: радиус между 2 кромками (CYCLE976)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
147
Варианты измерения
4.3 Измерение детали (фрезерование)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
Исходная позиция перед измерением
Шарик должен находиться на высоте калибровки приблизительно по центру между
обеими кромками.
Позиция после завершения измерительного цикла
Центр измерительного щупа располагается по центру между опорными поверхностями.
4.3.5.2
Вызов варианта измерения
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного щупа".
3. Нажать программную клавишу "Радиус на кромке".
Открывается окно ввода "Калибровка: радиус на кромке".
4. Выбрать в поле выбора "Направления калибровки", "2".
Измерительные циклы
148
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного
-
G19)
щупа
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 -
-
40), возможен ввод перемен-
9)
ной1)
F
Подача калибровки и изме-
путь/мин
Блок данных калибровки (1-
-
рения
40), возможен ввод перемен-
ной1)
F
Подача калибровки и изме-
мм/мин
рения
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Направления кали-
•
1: калибровка в одном направлении
-
бровки
•
2: калибровка в противоположных направлениях
Определение пози-
• Да (определять позиционное отклонение измерительного щупа)
-
ционного отклоне-
• Нет (не определять позиционное отклонение измерительного щупа)
ния
Измерительная
• X (при G17)
-
ось
• Y (при G17 и G19)
• Z (при G19)
Направление
Измерительная ось:
-
измерения
•
(+/-) X (при G17)
•
(+/-) Y (при G17 и G19)
•
(+/-) Z (при G19)
X0 / Y0 / Z0
Опорная точка
мм
X1/ Y1 / Z1
Позиция 2-й Кромка относительно X0 / Y0 / Z0
инкр.
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
Измерения
Число измерений на одном месте (1-9)
-
1)
Имя переменной не должно быть пустым.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
149
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
При первой калибровке поле данных щупа еще предустановленно на "0". Поэтому
запрограммировать параметр TSA > радиуса сферы щупа, чтобы не допустить ошибки
"Превышение доверительной области".
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного щу-
па".
3. Нажать программную клавишу "Радиус на кромке".
Открывается окно ввода "Калибровка: радиус на кромке".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительно-
-
го щупа
D
Номер режущей кромки
-
(1 - 9)
Блок данных калибровки
-
(1-40), возможен ввод
переменной1)
F
Подача калибровки и из-
мм/мин
мерения
X
Начальная точка X изме-
мм
рения
Y
Начальная точка Y изме-
мм
рения
Z
Начальная точка Z изме-
мм
рения
1)
Имя переменной не должно быть пустым.
Измерительные циклы
150
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.5.3
Результирующие параметры
Список результирующих параметров
Измерительный щуп "Радиус между двумя кромками" предлагает следующие
результирующие параметры:
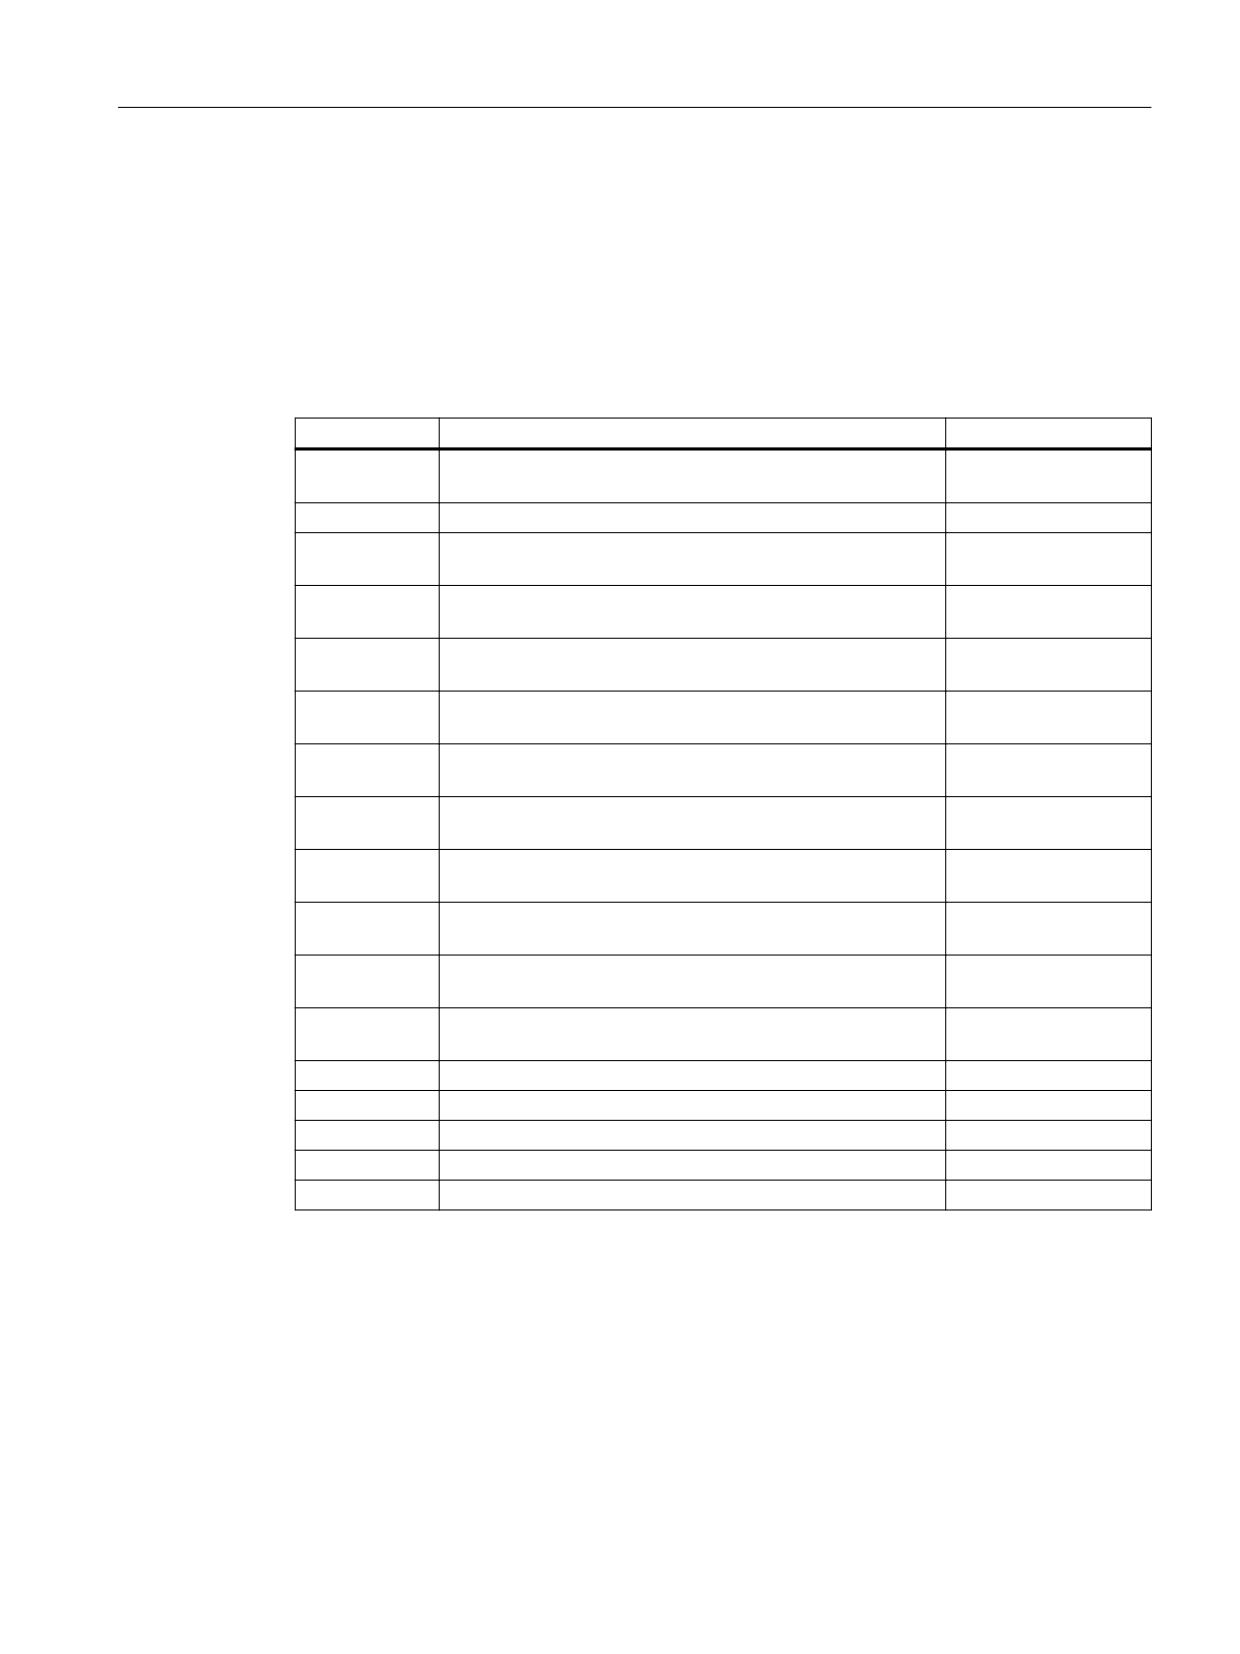
Таблица 4-12
Результирующий параметр "Радиус между двумя кромками"
Параметр
Описание
Единица
_OVR[4]
Фактическое значение диаметра сферы измерительно-
мм
го щупа
_OVR[5]
Разность диаметра сферы измерительного щупа
мм
_OVR[8]
Точка срабатывания, минусовое направление, фактиче-
мм
ское значение 1-й оси плоскости
_OVR[10]
Точка срабатывания, плюсовое направление, фактиче-
мм
ское значение 1-й оси плоскости
_OVR[12]
Точка срабатывания, минусовое направление, фактиче-
мм
ское значение 2-й оси плоскости
_OVR[14]
Точка срабатывания, плюсовое направление, фактиче-
мм
ское значение 2-й оси плоскости
_OVR[9]
Точка срабатывания, минусовое направление, разность
мм
1-й оси плоскости
_OVR[11]
Точка срабатывания, плюсовое направление, разность
мм
1-й оси плоскости
_OVR[13]
Точка срабатывания, минусовое направление, разность
мм
2-й оси плоскости
_OVR[15]
Точка срабатывания, плюсовое направление, разность
мм
2-й оси плоскости
_OVR[20]
Отклонение положения 1-й оси плоскости (наклонное
мм
положение измерительного щупа)
_OVR[21]
Отклонение положения 2-й оси плоскости (наклонное
мм
положение измерительного щупа)
_OVR[27]
Область нулевой коррекции
мм
_OVR[28]
Доверительная область
мм
_OVI[2]
Номер измерительного цикла
-
_OVI[5]
Номер щупа
-
_OVI[9]
Номер аварийного сообщения
-
Описываются результирующие параметры, соответствующие выбранной оси.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
151
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.6
Калибровка измерительного щупа - калибровка на сфере (CYCLE976)
Функция
С помощью этого варианта измерения возможна калибровка измерительного щупа
детали с произвольным положением в пространстве. Особое значение это имеет в
контексте функций поворота и трансформаций.
Создаются те же данные калибровки, что и при калибровке в кольце:
• Наклонное положение измерительного щупа детали
• Значения срабатывания
• Радиус шарика измерительного щупа.
Дополнительно через машинные данные можно определить длину щупа в оси
инструмента:
MD51740 $MNS_MEA_FUNCTION_MASK, бит 1 (центр или окружность шарика
измерительного щупа)
D качестве дополнительного результата определяется центр калибровочной сферы.
Примечание
В варианте "Позиционирование по круговой траектории" оно выполняется
соответственно на 90 ° всегда в математически положительном направлении.
Принцип измерения
Процесс измерения подразделяется на следующие этапы:
1. Определение координат центра эталонной сферы
2. Определение данных калибровки
Этот процесс может выполняться параллельно осям через переход или обход эталонной
сферы.
Рисунок 4-10
Калибровка на сфере (CYCLE976), пример перехода (промежуточное
позиционирование параллельно оси)
Измерительные циклы
152
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Условия
• Диаметр эталонной сферы должен быть известен.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
• Необходим шпиндель с возможностью позиционирования.
Исходная позиция перед измерением
Позиционировать измерительный щуп детали над эталонной сферой так, чтобы можно
было выполнить подвод к ней сверху или по периметру без столкновений.
Позиция после завершения измерительного цикла
Измерительный щуп детали находится над центром сферы.
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
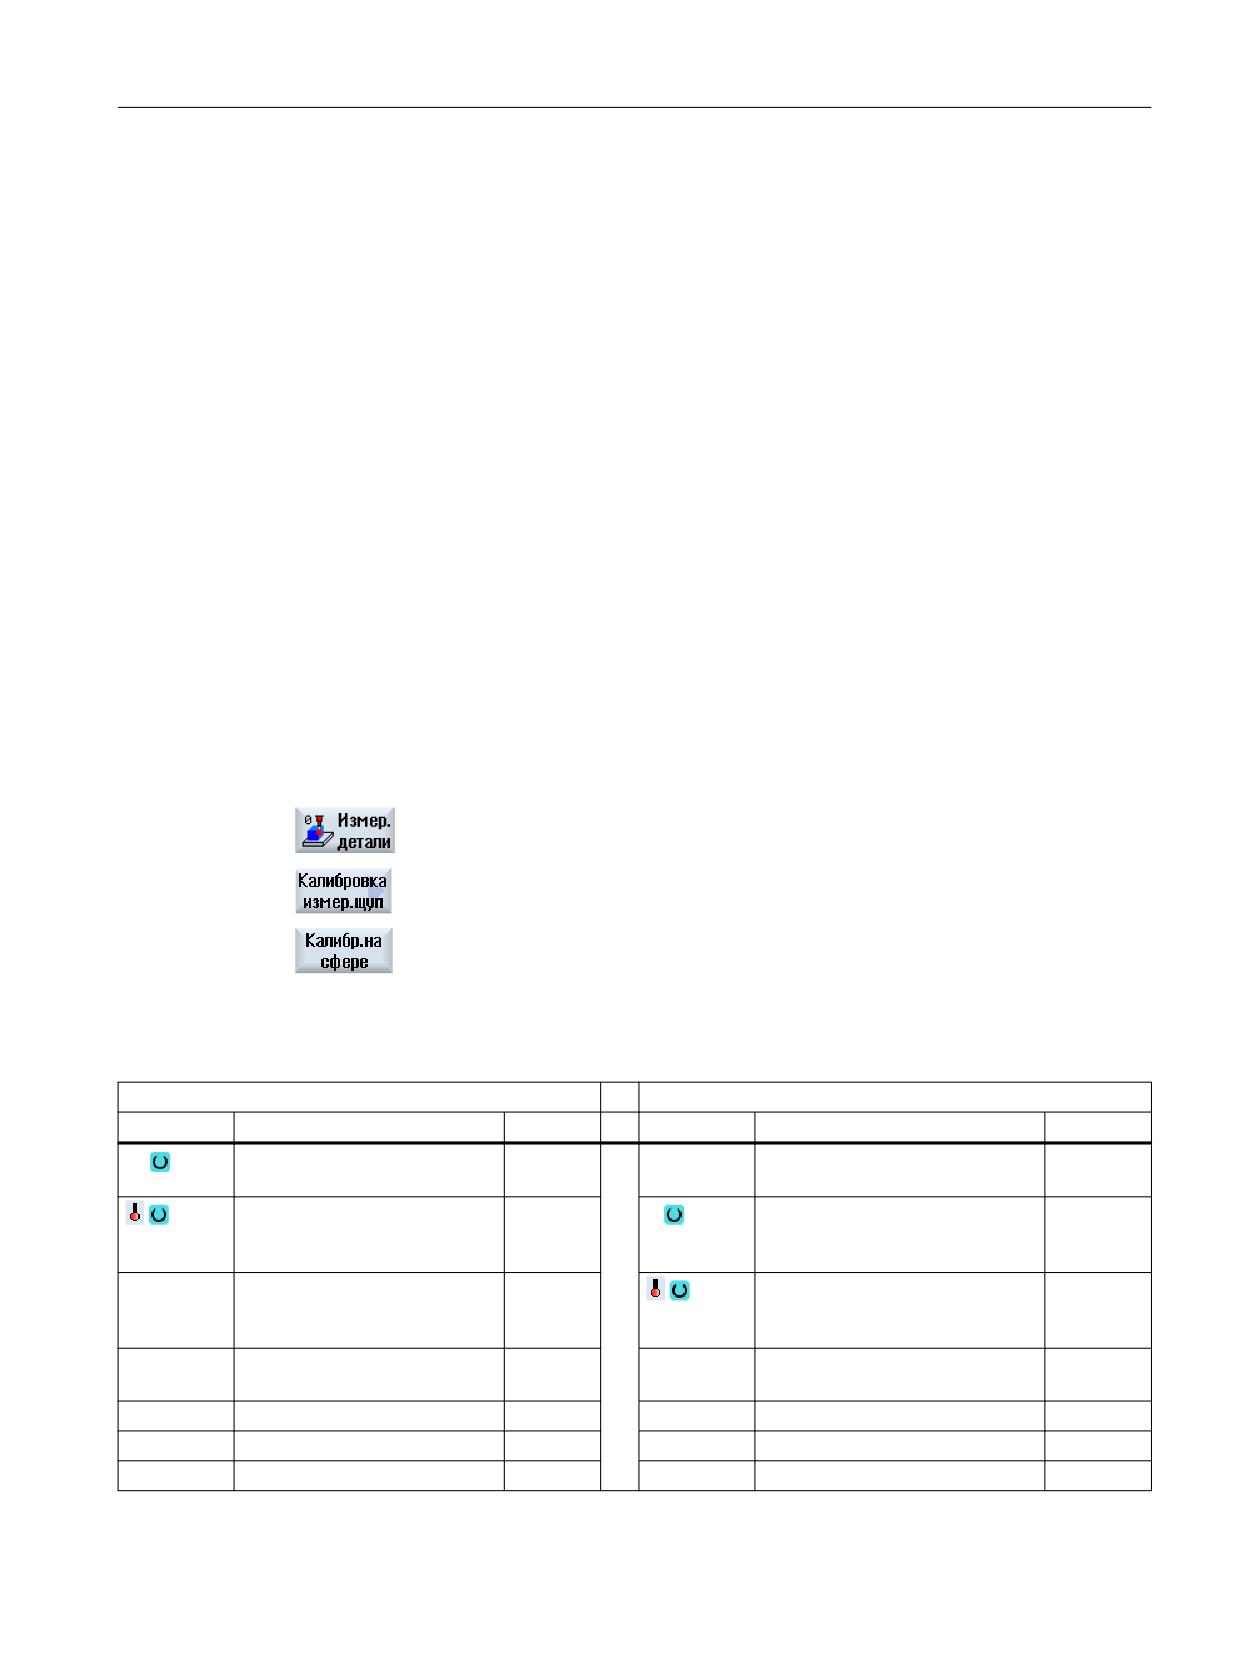
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного щу-
па".
3. Нажать программную клавишу "Калибровка на сфере".
Открывается окно ввода "Калибровка: щуп на сфере".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного щу-
-
G19)
па
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 - 9)
-
40), возможен ввод перемен-
ной 1)
F
Подача калибровки и изме-
путь/мин
Блок данных калибровки (1-
-
рения
40), возможен ввод перемен-
ной 1)
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
153
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Позициониро-
Обход сферы
-
вание
• параллельно осям
• обход по круговой траектории
Определение
• Да (определять позиционное отклонение измерительного щупа)
-
позиционного
• Нет (не определять позиционное отклонение измерительного щупа)
отклонения
Калибровка в
• Да (калибровать измерительный щуп в плоскости и оси подачи)
-
оси подачи
• Нет (калибровать измерительный щуп в плоскости)
Согласование
• Да (согласование длины щупа и точки срабатывания)
-
длины
• Нет (только согласование точки срабатывания)
инструмента
ZS (для G17)
Верхняя кромка калибровочной сферы (только при "согласование длины инструмента"
мм
"Да")
∅
Диаметр сферы
мм
α0
Угол измерения 2)
градус
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
Измерения
Число измерений на одном месте (1-9)
-
1)
Имя переменной не должно быть пустым.
2)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана, и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного щу-
па".
3. Нажать программную клавишу "Калибровка на сфере".
Открывается окно ввода "Калибровка: щуп на сфере".
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной 1)
F
Подача калибровки и измерения
мм/мин
Измерительные циклы
154
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
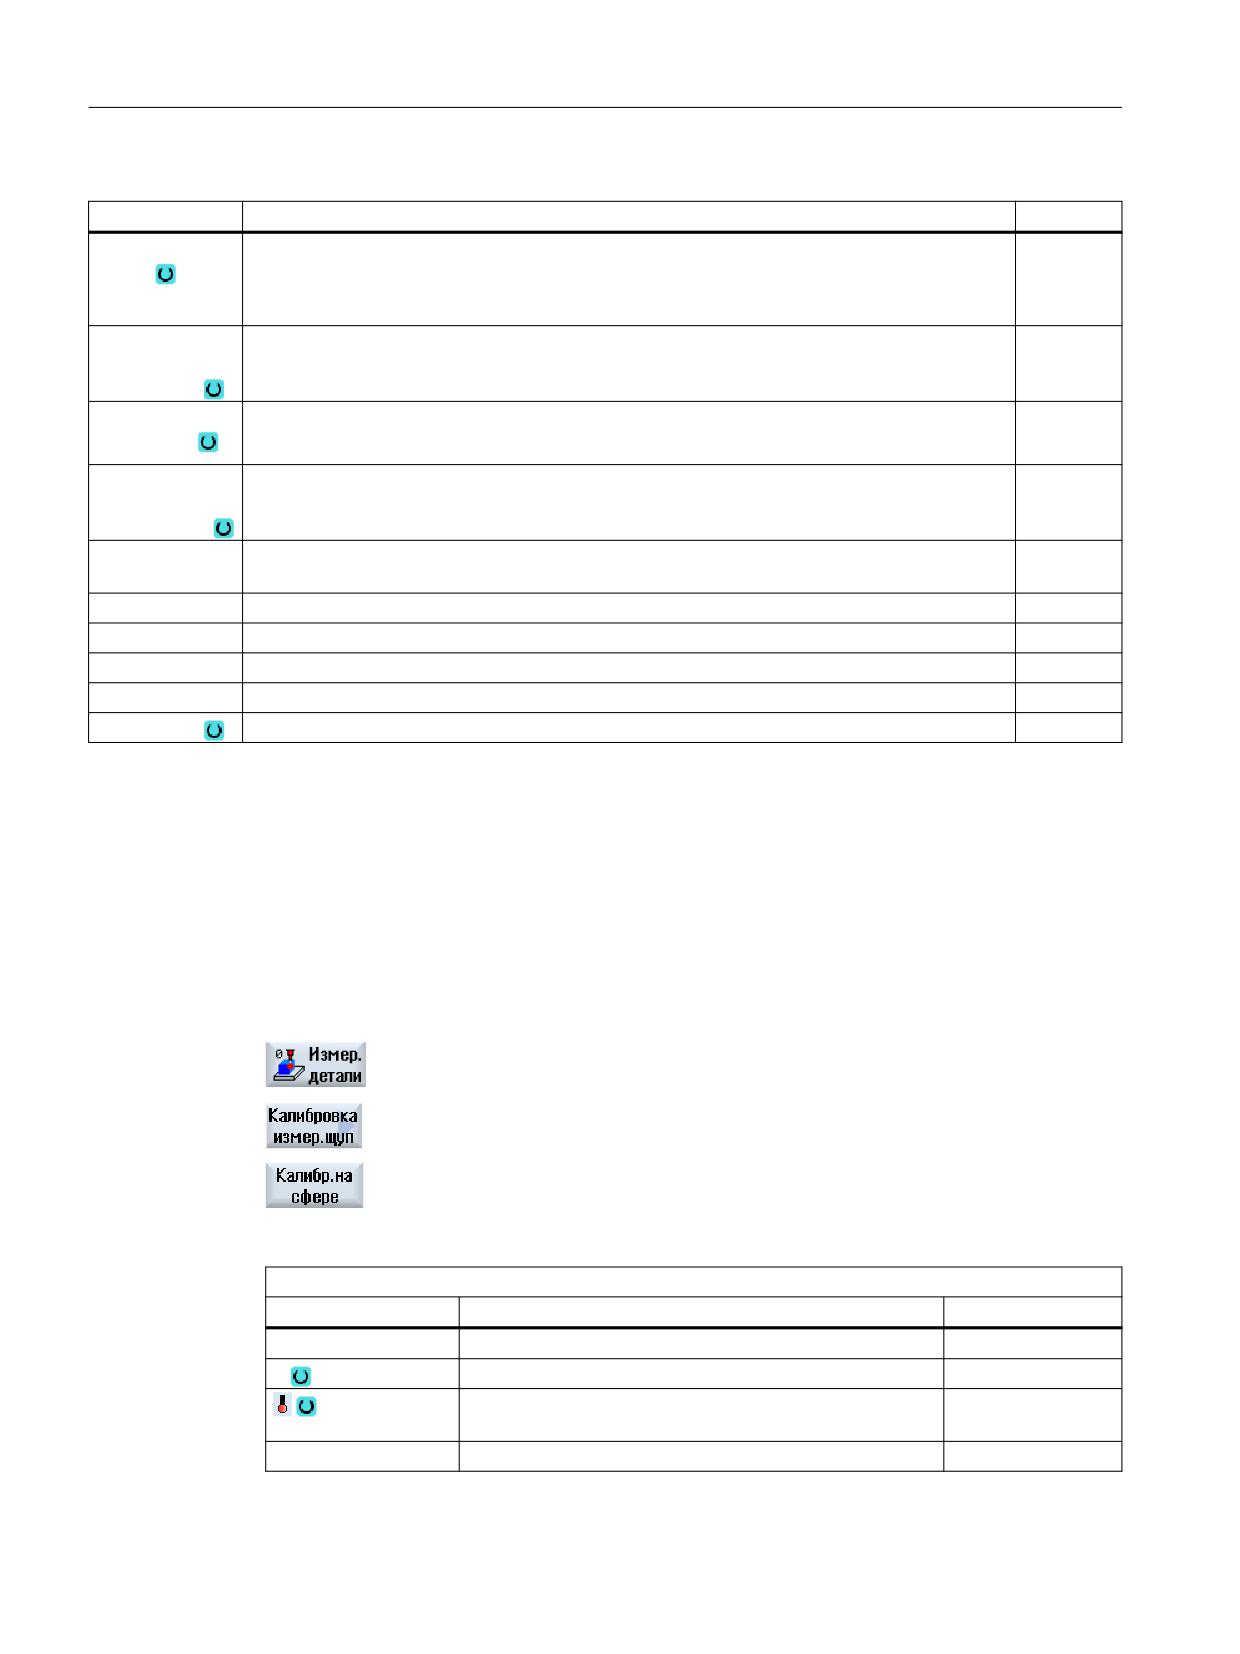
Список результирующих параметров
Вариант измерения "Радиус на сфере" предоставляет следующие результирующие
параметры:
Таблица 4-13
Результирующие параметры "Радиус на сфере"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение диаметра сферы измерительного щупа
мм
_OVR [5]
Разность диаметра сферы измерительного щупа
мм
_OVR [8]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [10]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [12]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [14]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [16]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 3-я ось плоскости
_OVR [18]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 3-я ось плоскости
_OVR [9]
Точка срабатывания, минусовое направление, разница, 1-я ось
мм
плоскости
_OVR [11]
Точка срабатывания, плюсовое направление, разница, 1-я ось
мм
плоскости
_OVR [13]
Точка срабатывания, минусовое направление, разница, 2-я ось
мм
плоскости
_OVR [15]
Точка срабатывания, плюсовое направление, разница, 2-я ось
мм
плоскости
_OVR [17]
Точка срабатывания, минусовое направление, разница, 3-я ось
мм
плоскости
_OVR [19]
Точка срабатывания, плюсовое направление, разница, 3-я ось
мм
плоскости
_OVR [20]
Позиционное отклонение 1-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [21]
Позиционное отклонение 2-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [22]
Длина измерительного щупа детали
мм
_OVR [24]
Угол, под которым были определены точки срабатывания
Градус
_OVR [27]
Диапазон коррекции нуля
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
155
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
4.3.7
Кромка Расстояние - установить кромку (CYCLE978)
Функция
Этот вариант измерения определяет положение параллельной оси кромки в системе
координат детали через 1-точечное измерение.
При использовании измерительных щупов с боковым рычагом (L-щуп, тип 713)
существует возможность тянущего измерения в положительном направлении оси
инструмента.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Последовательно выполняется два измерения, один
раз с позицией шпинделя 180 градусов и один раз с 0 градусов. Особенности такого
измерения позволяют использовать некалиброванный разнонаправленный
измерительный щуп. Но правильный радиус инструмента щупа должен быть однократно
определен с помощью калибровки щупа. Типы измерительных щупов 712, 713 и 714 для
этого не подходят. Обязательным условием является наличие позиционируемого
шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция смещения нулевой точки
• Коррекция на инструмент
• Измерение без коррекции
• Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
Принцип измерения
Измерительный цикл определяет фактическое значение точки измерения, с учетом
калибровочных значений, на кромке детали, относительно ее нулевой точки.
Измерительные циклы
156
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Рассчитывает разница между текущим фактическим значением (измеренное значение)
и установленным заданным значением в спараметрированной измерительной оси.
')$
=
=
=
;
;
;
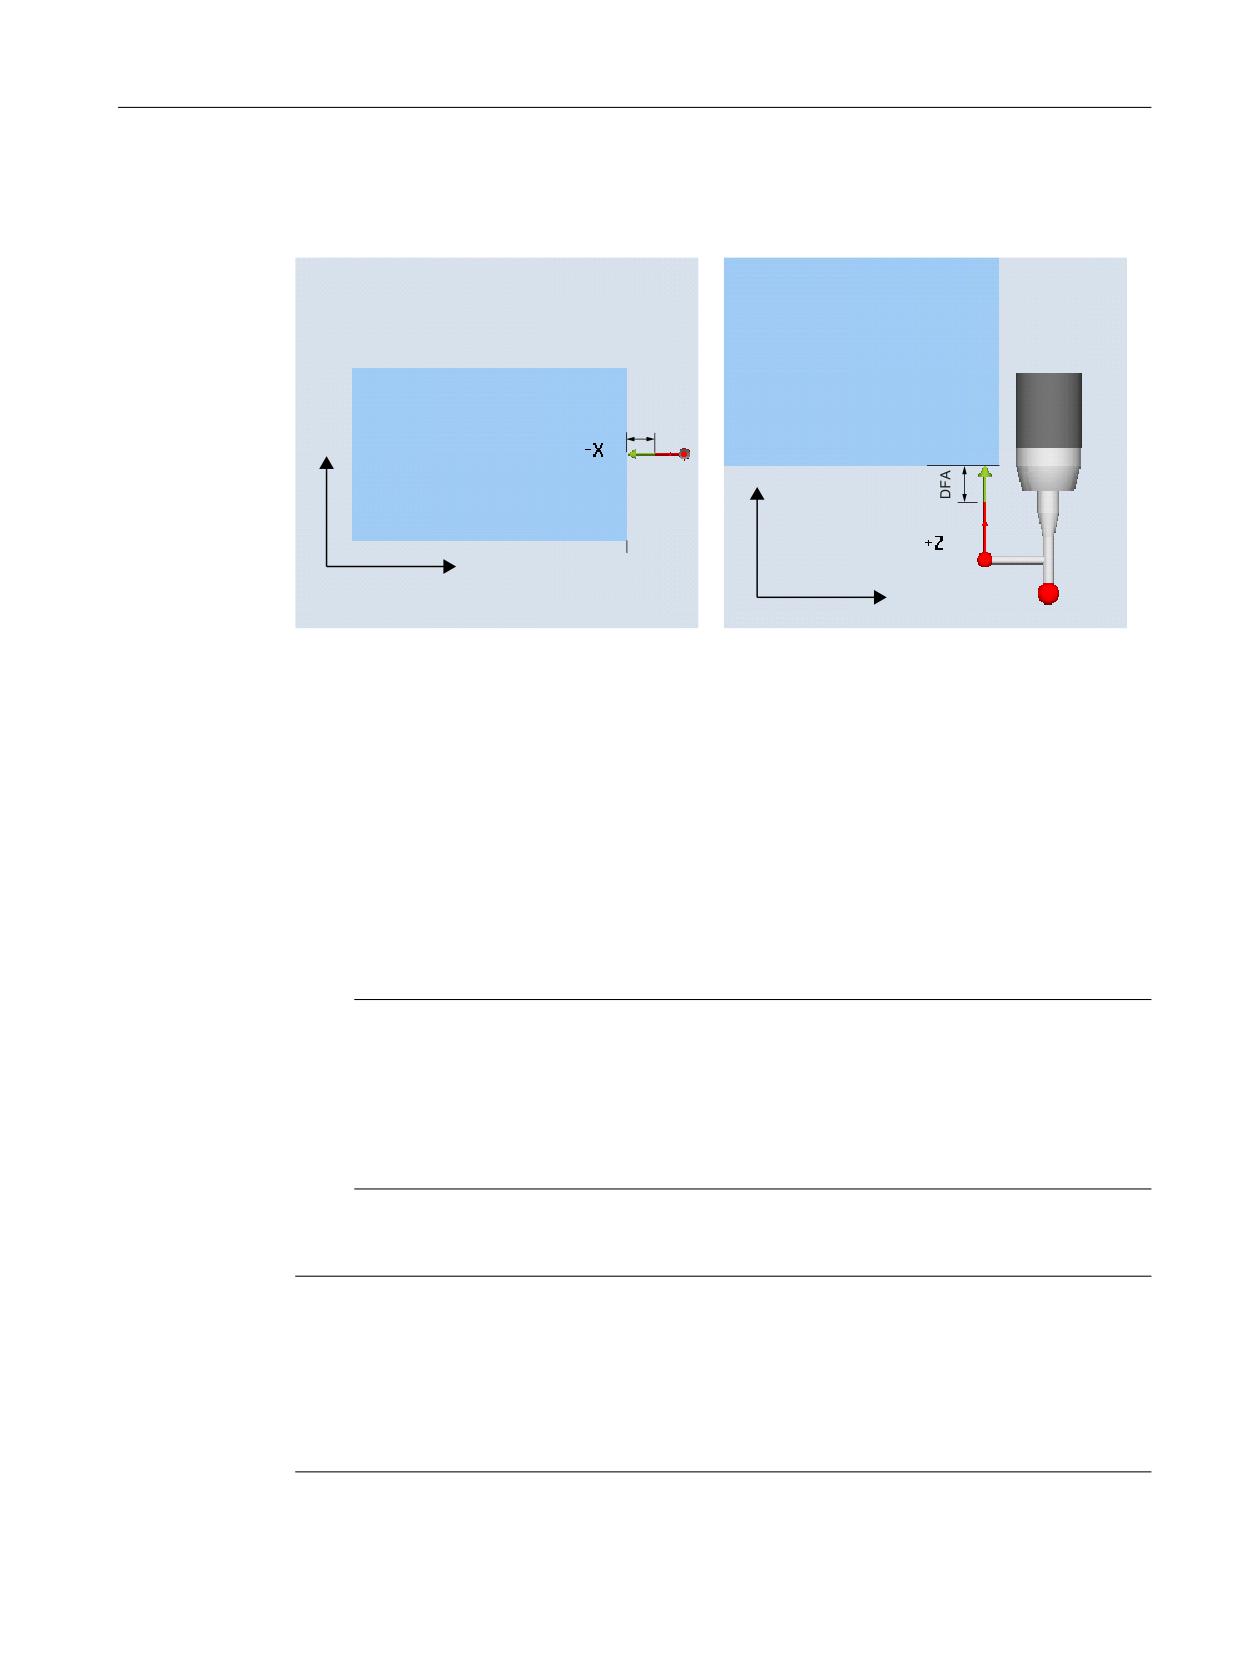
Измерение: Кромка (CYCLE978)
Измерение: Кромка (CYCLE978)
Направление измерения: -X
Направление измерения: +Z (протягиваю-
щее измерение)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- L-щуп (тип 713)
Примечание
Использование L-щупа (тип 713)
С помощью L-щупа возможно измерение по +Z (для протягивающего измерения).
Стандартная выверка рычага L-щупа это +X (угол поправки = 0). Если рычаг L-щупа
в программе измерений должен быть точно установлен в другом направлении, то
это возможно через вращение вокруг оси инструмента (к примеру, ROT Z = 90).
- Звездообразный щуп (тип 714)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
157
Варианты измерения
4.3 Измерение детали (фрезерование)
При использовании варианта измерения на токарных станках:
• Использовать щупы типа 710 или 580
• Установить исходную точку по длине щупа детали на центр шарика измерительного
щупа:
MD51740 $MNS_MEA_FUNCTION_MASK, бит 1 = 0
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительных щупов типа 712, типа 713 и типа 714 необходим
шпиндель с возможностью SPOS.
Исходная позиция перед измерением
Позиционировать измерительный щуп на расстояние, немного превышающее
расстояние длины измерения (DFA), напротив измеряемой поверхности.
Позиция после завершения измерительного цикла
После завершения процесса измерения поверхность шарика измерительного щупа
находится на расстоянии длины измерения DFA напротив мерительной поверхности.
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
3. Нажать программную клавишу "Установить кромку".
Открывается окно ввода "Измерение: кромка".
Измерительные циклы
158
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
Метод из-
• Стандартный метод изме-
-
T
Название измерительного
-
мерения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мерения
рения
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод пере-
40), возможен ввод перемен-
менной 3)
ной 3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
159
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренного значения в настраиваемое
WO) 4)
- Сохранение измеренных значений в настраиваемое WO (активное WO, G54,
G55, G56, G57, G505, G506)
- грубое / точное (сохранить измеренное значение в грубое смещение / сохранить
измеренное значение в точное смещение)
• Базовое отношение (сохранить измеренного значения в Базовое отношение)
- грубое / точное (сохранить измеренное значение в грубое смещение / сохранить
измеренное значение в точное смещение)
• Специфическая для канала база
- сохранять измеренные значения в номер фрейма (1-4)
- грубое / точное (сохранить измеренное значение в грубое смещение / сохранить
измеренное значение в точное смещение)
• Коррекция на инструмент (сохранение измеренного значения в данные инструмен-
та)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента (1-9)
-
• Геометрия: сохранять измеренные значения в геометрию инструмента
-
• Износ: сохранять измеренные значения в износ инструмента
• автоматически: автоматический выбор: Длина инструмента или Радиус инструмента
-
• Длина L1-L3: Коррекция длины инструмента L1-L3
• Радиус: Коррекция радиуса инструмента
ST
Номер однотипного инструмента (номер DUPLO)
-
Вычисление
• неинвертированое (рассчитать неинвертированное значение коррекции инстру-
-
мента)
• инвертированое (рассчитать инвертированное значение коррекции инструмента)
Направление
Измерительная ось
-
измерения
•
+/- X
•
+/- Y
•
+/- Z
X0 / Y0 / Z0
Заданное значение (согласно направлению измерения)
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
TDIF
Поле допуска для контроля разности размеров
мм
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TZL
Поле допуска для коррекции нуля
мм
Измерительные циклы
160
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Блок данных
• нет (не использовать опытные значения)
-
Опытное
•
1-20 (блок данных для опытных значений)
значение
Блок данных
нет (не формировать среднее значение)
-
Среднее
1-20 (блок данных для формирования среднего значения)
значение
TMV
Область для коррекции с формированием среднего значения
-
FW
Весовой коэффициент для формирования среднего значения
-
Измерения
Число измерений на одном месте (1-9)
-
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
3. Нажать программную клавишу "Установить кромку".
Открывается окно ввода "Измерение: кромка".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод
-
переменной1)
(только при измерении без реверса шпинделя)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
161

Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Установить кромку" предоставляет следующие результирующие
параметры:
Таблица 4-14 Результирующие параметры "Установить кромку"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, измерительная ось
мм
_OVR [1]
Заданное значение в 1-й оси плоскости → только при S_MA=1
мм
_OVR [2]
Заданное значение во 2-й оси плоскости → только при S_MA=2
мм
_OVR [3]
Заданное значение в 3-й оси плоскости → только при S_MA=3
мм
_OVR [4]
Фактическое значение, измерительная ось
мм
_OVR [5]
Фактическое значение в 1-й оси плоскости → только при S_MA=1
мм
_OVR [6]
Фактическое значение во 2-й оси плоскости → только при S_MA=2
мм
_OVR [7]
Фактическое значение в 3-й оси плоскости → только при S_MA=3
мм
_OVR [16]
Разница, измерительная ось
мм
_OVR [17]
Разница в 1-й оси плоскости → только при S_MA=1
мм
_OVR [18]
Разница во 2-й оси плоскости → только при S_MA=2
мм
_OVR [19]
Разница в 3-й оси плоскости → только при S_MA=3
мм
_OVR [21]
Среднее значение
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
162
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.8
Кромка Расстояние - выверить кромку (CYCLE998)
Функция
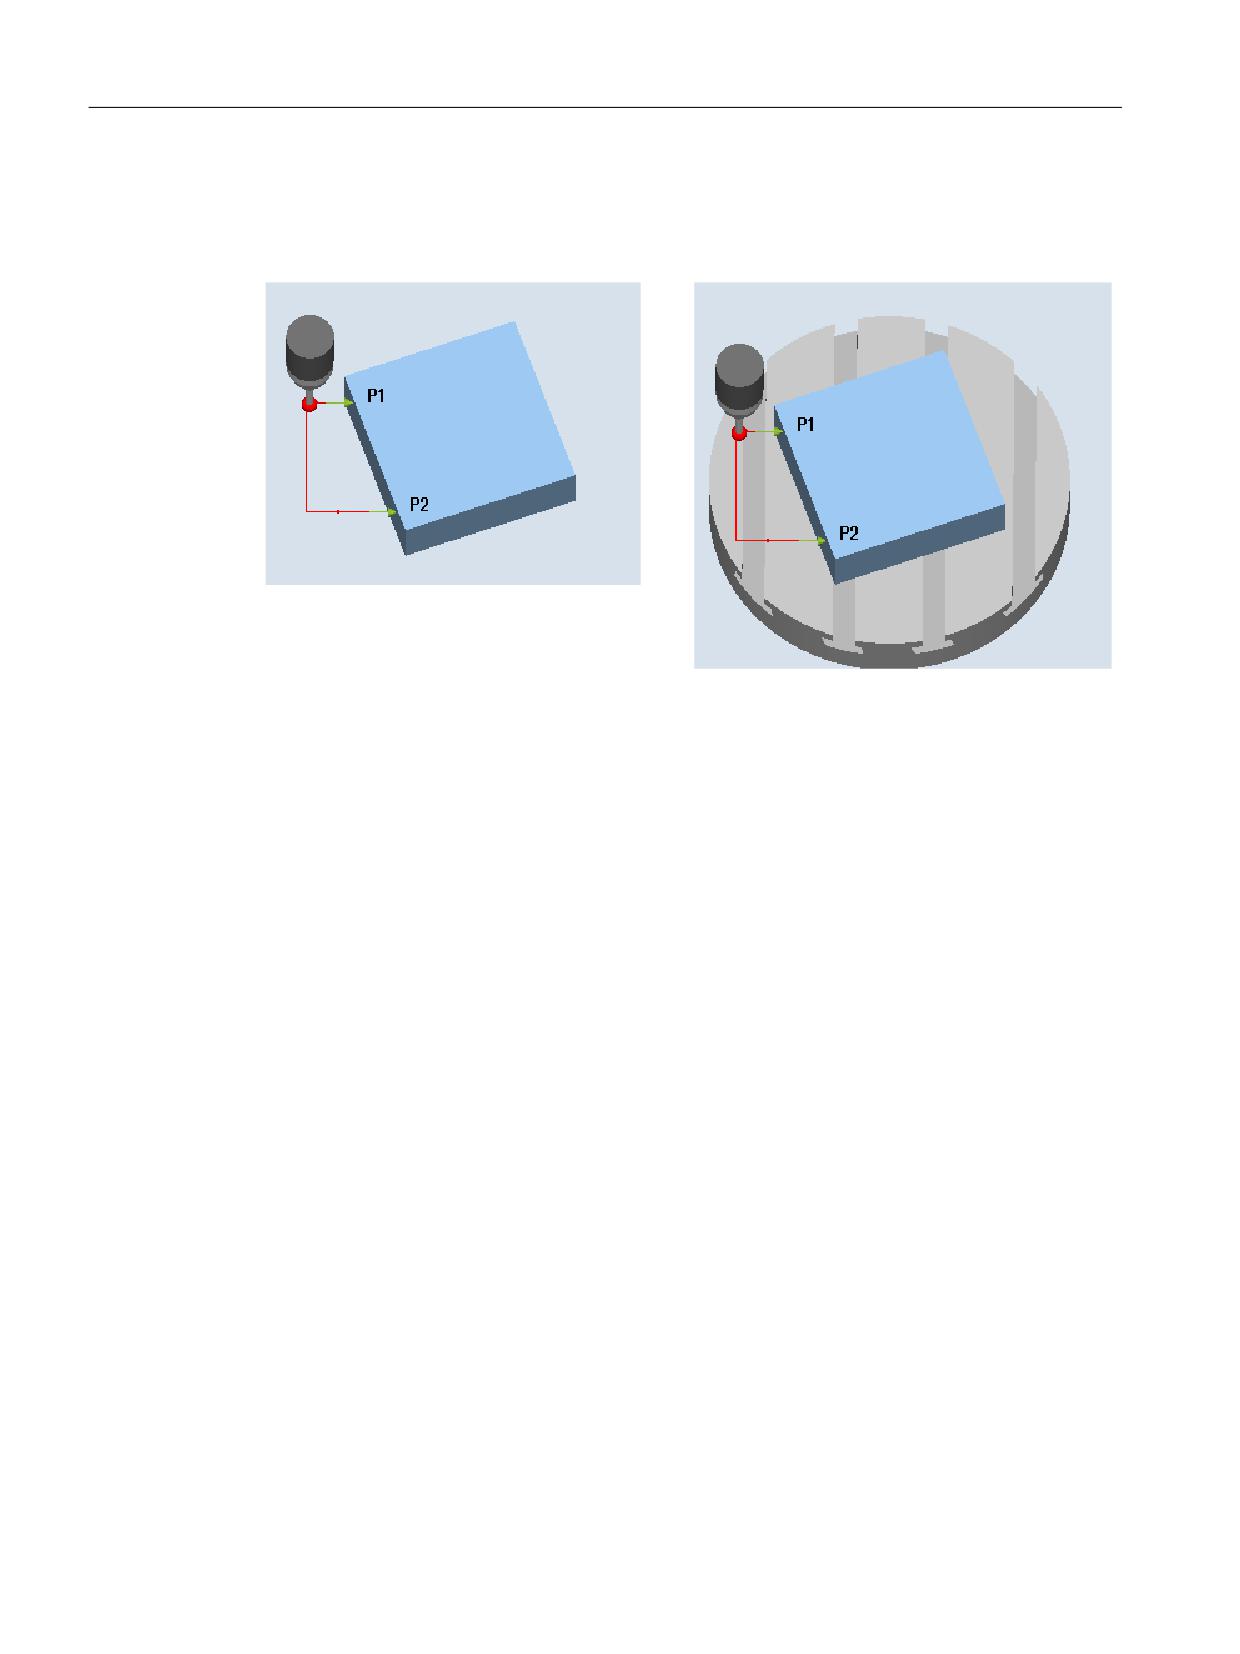
Деталь расположена на рабочем столе произвольно, т.е. не параллельно системе
координат детали (WСS). Посредством измерения двух точек на выбранной базовой
кроме детали определяется угол к активной системе координат. Этот угол можно
скорректировать либо как вращение в гео-оси, либо как линейное смещение по
круговой оси (круглый стол) в любом или в активном WO.
Примечание
Макс. измеряемый угол
С помощью варианта измерения "Выверить кромку" возможно измерение углов макс. +/-
45 градусов.
Принцип измерения
Вариант измерения "выверить кромку" работает при принципу измерения 1 угла:
• В случае зажатой с поворотом в плоскости детали угловая коррекция осуществляется
во вращательной части гео-оси, расположенной вертикально к плоскости измерения.
Пример для плоскости G17: Измерительная ось X, смещенная ось Y
- Угловая коррекция выполняется во вращении Z
- Коррекция вращения в WO осуществляется так, что действительное положение
кромки (фактическое значение) и требуемый заданный угол (α) учитываются в
системе координат детали.
• Для детали на поворотном столе угловая коррекция осуществляется аддитивно к
линейному смещению круговой оси (ось стола). Коррекция имеет смысл только тогда,
когда круговая ось вращается вокруг гео-оси, стоящей вертикально к плоскости
измерения.
Пример для плоскости G17: Измерительная ось X, смещенная ось Y
- Угловая коррекция выполняется в оси С. Круговая ось C вращает круглый стол
вокруг оси Z.
- После измерения для выверки детали необходимо заново позиционировать
круговую ось.
- Пример: G55 G0 C0.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
163
Варианты измерения
4.3 Измерение детали (фрезерование)
При обоих вариантах коррекции линейные доли WO остаются без изменений и подлежат
повторному определению после установки кромки. Это можно выполнить в
последующей программе измерения с помощью функции "Установить кромку".
Измерение: Выверить кромку (CYCLE998), Измерение: Выверить кромку (CYCLE998),
деталь зажата в плоскости
деталь зажата на оси С круглого стола
Измерение без реверса шпинделя
Условиями точного измерения являются калибровка измерительного щупа, т.е. рабочая
плоскость, выверка шпинделя в плоскости и скорость измерения при измерении и
калибровке должны совпадать. Отклонения могут вызвать дополнительные ошибки
измерения.
Измерение с реверсом шпинделя
При методе измерения "3D-щуп с реверсом шпинделя" точка измерения P1 измеряется
два раза с реверсом шпинделя 180 градусов (поворот измерительного щупа на
180 градусов) и 0 градусов. Тем самым происходит текущее переопределение точек
срабатывания для определенного направления оси для этого измерения (калибровка
измерительного щупа в направлении измерения не нужна). Метод измерения "3D-щуп с
реверсом шпинделя" имеет смысл только при точной установке кромки осей в рабочей
плоскости (при G17 XY).
Особенности такого измерения позволяют использовать некалиброванный
разнонаправленный измерительный щуп. Типы измерительных щупов 712, 713 и 714
для этого не подходят. Обязательным условием является наличие позиционируемого
шпинделя.
Условия
• Измерительный щуп должен вызываться как инструмент с коррекцией на длину
инструмента.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
Измерительные циклы
164
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
Для точного определения угла потребуется соответствующее качество поверхности как
минимум в точках измерения. Выбрать макс. возможные расстояния между точками
измерения.
Примечание
Функция "3D-щуп с реверсом шпинделя" (дифф. измерение) возможна только в осях
плоскости. Для этого метода измерения использование типов измерительных щупов
712, 713 и 714 невозможно в принципе.
Примечание
В сочетании с функцией "3D-щуп с реверсом шпинделя" или при использовании
измерительных щупов типа 712, типа 713 и типа 714 необходим шпиндель с
возможностью SPOS.
Исходная позиция перед измерением
Измерительная ось и позиционирующая ось (смещенная ось) могут выбираться
произвольно, но не должны совпадать.
Позиционирование с учетом зоны защиты
• Зона защиты = Нет
Измерительный щуп позиционируется в измерительной оси макс. на расстоянии
длины измерения DFA напротив измеряемой плоскости перед точкой измерения P1
на высоте измерения.
• Зона защиты = Да
Измерительный щуп позиционируется в измерительной оси макс. на расстоянии
длины измерения DFA и величине в параметре DX) (при G17 и измерительной оси Х)
напротив измеряемой плоскости перед точкой измерения P1 на высоте измерения.
В обоих случаях в процессе измерения точка измерения P1 должна быть надежно
доступна.
Если при 1-м измерении расстояния от исходной кромки выбраны слишком большими,
то измерение не выполняется.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
165
Варианты измерения
4.3 Измерение детали (фрезерование)
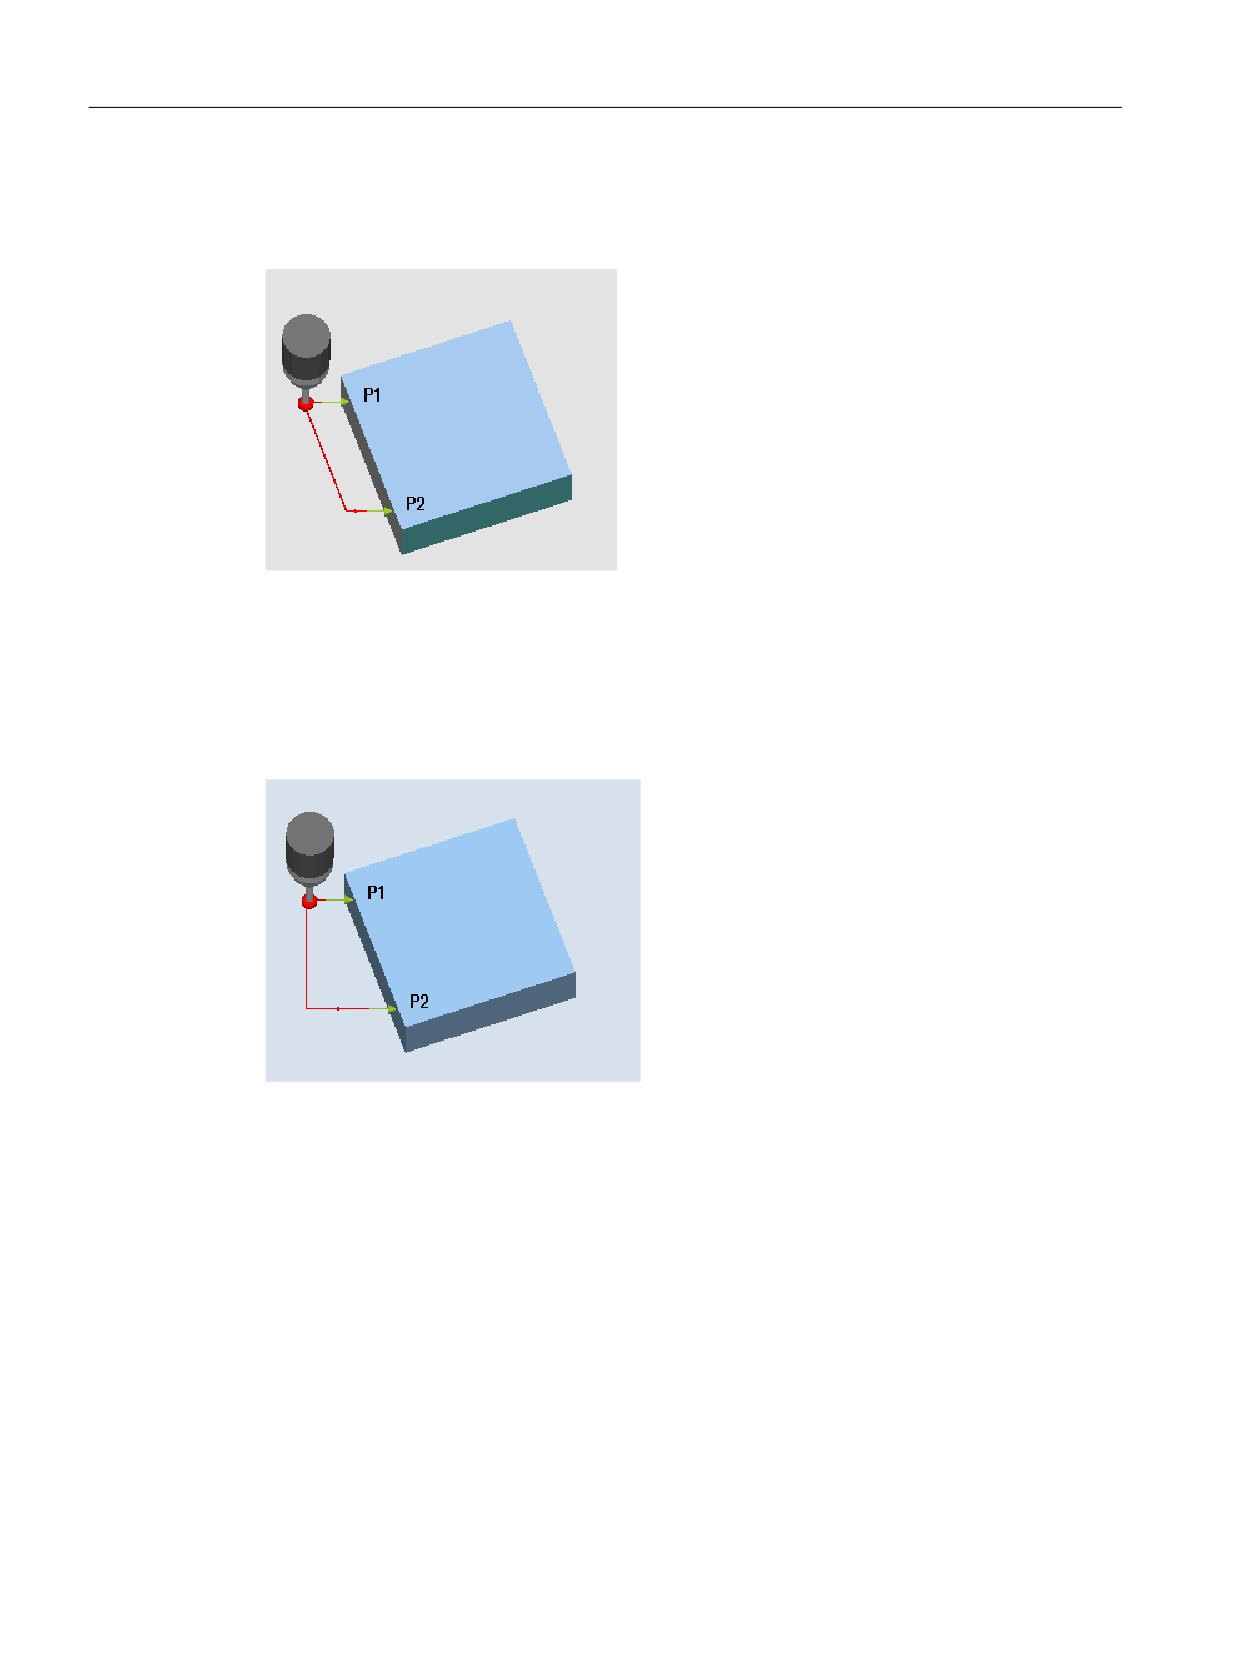
Промежуточное позиционирование от точки измерения P1 к точке измерения P2
Промежуточное позиционирование "параллельно кромке"
Рисунок 4-11
Выверить кромку (CYCLE998), промежуточное позиционирование "параллельно
кромке"
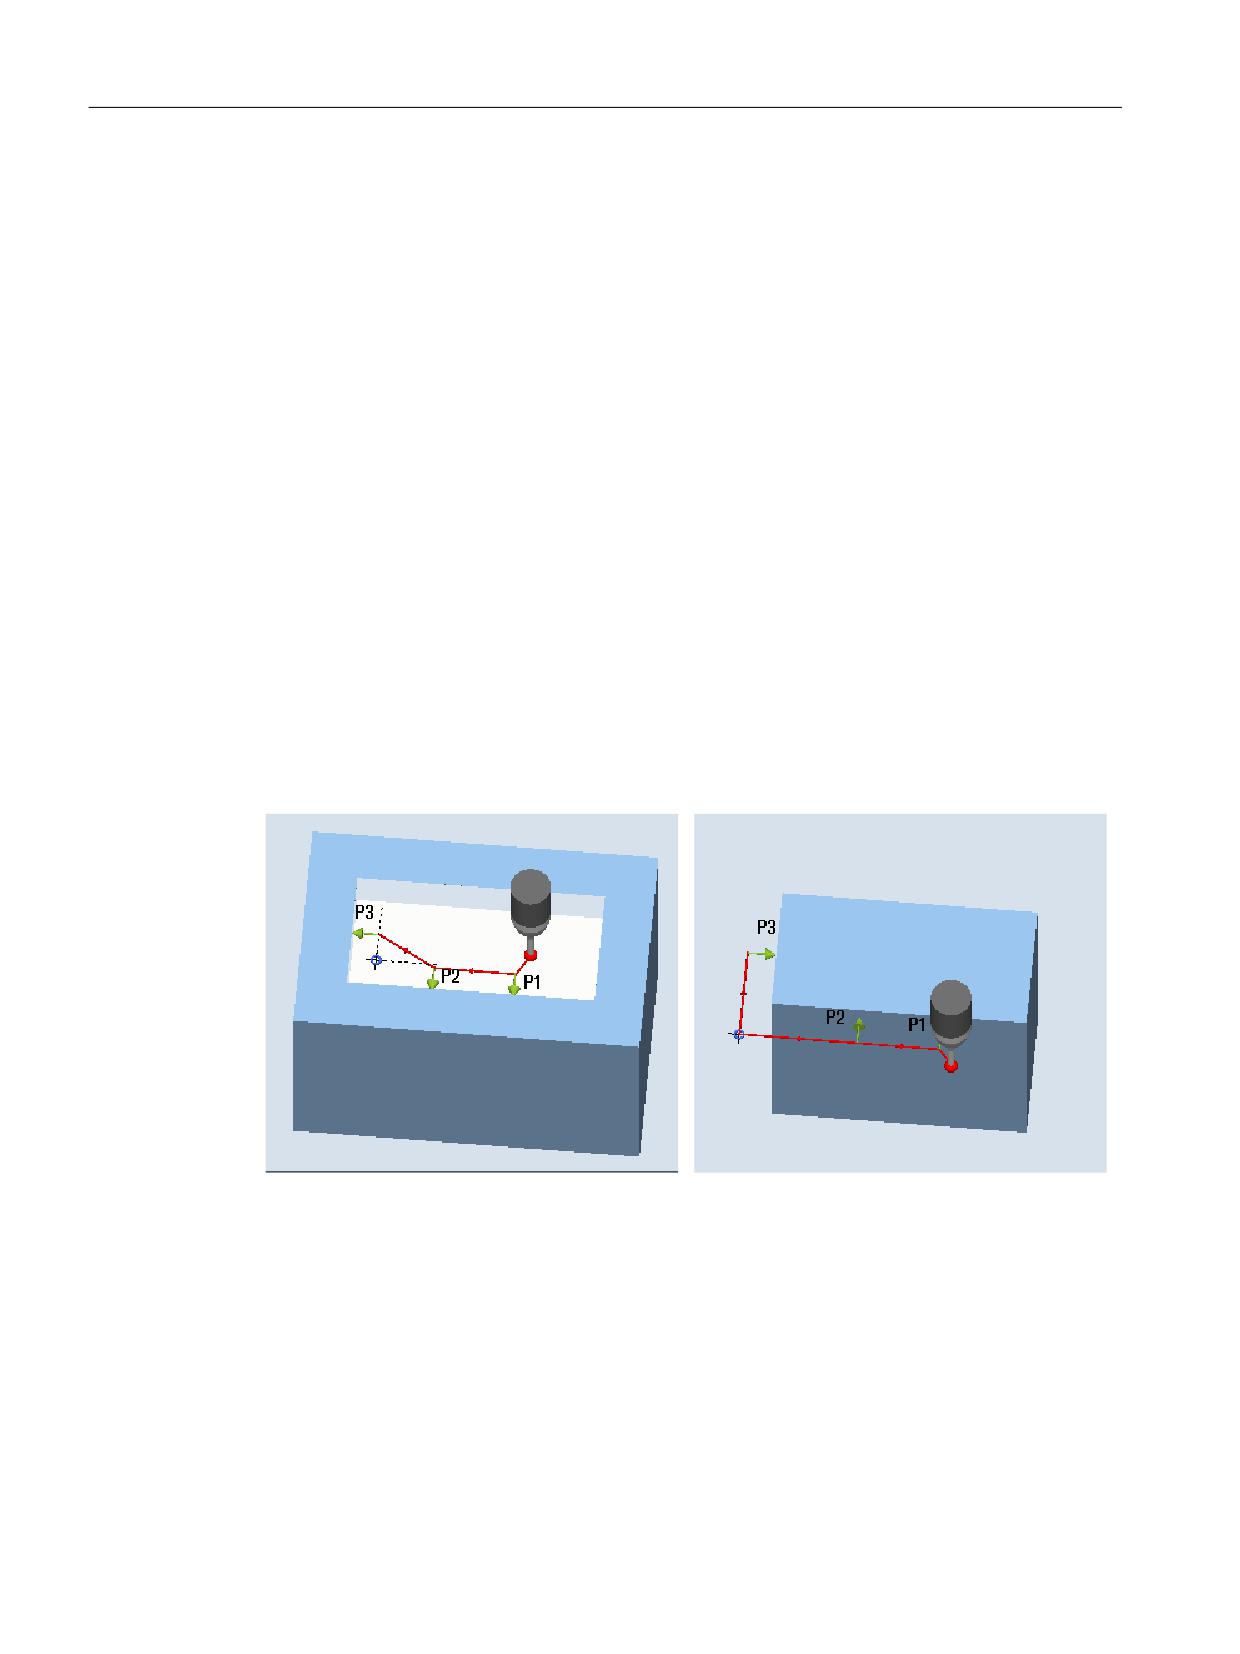
Измерительный щуп движется параллельно базовой кромке на расстоянии параметра L2
до точки измерения P2. При этом учитывается угол из параметров α и TSA . TSA содержит
значение для макс. допустимого углового отклонения.
Промежуточное позиционирование "параллельно оси"
Рисунок 4-12
Выверить кромку (CYCLE998), промежуточное позиционирование "параллельно
оси"
Измерительный щуп движется параллельно позиционирующей оси (смещенной оси) на
расстоянии параметра L2 до точки измерения P2.
Позиция после завершения измерительного цикла
После завершения процесса измерения измерительный щуп находится на точке
измерения Р2 на расстоянии длины измерения DFA напротив мерительной поверхности.
Измерительные циклы
166
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
3. Нажать программную клавишу "Выверить кромку".
Открывается окно ввода "Измерение: выверить кромку".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
Метод из-
• Стандартный метод измере-
-
T
Название измерительного
-
мере-
ния
щупа
ния
• 3D-щуп с реверсом шпинде-
D
Номер режущей кромки (1 -
-
9)
ля 1)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мере-
рения
ния
• 3D-щуп с реверсом шпин-
деля 1)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
40), возможен ввод перемен-
ной 2)
ной 2)
(только для стандартного мето-
(только для стандартного ме-
да измерения)
тода измерения)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
167
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Цель коррекции
• Только измерение (без коррекции)
-
• Смещение нулевой точки (сохранение измеренных значений в
настраиваемое WO) 3)
• Базовое отношение
• Специфическая для канала база (сохранять измеренные значения во фрейм
номер 1-4)
Угловая коррек-
Коррекция вызывает:
-
ция
• Вращение системы координат
(только при "Смеще-
4)
• Вращение круговой оси C
нии нулевой точки")
Позиционирова-
Позиционирование измерительного щупа:
-
ние
• параллельно осям
• параллельно кромке
Направление
Измерительная ось
-
измерения
•
(+/-) X
•
(+/-) Y
•
(+/-) Z
Позиционирующая
Смещенная ось (Указание: измерительная и смещенная ось не должны совпа-
-
ось
дать!)
• X
• Y
• Z
α
Угол между позиционирующей осью и кромкой 5)
градус
L2
Расстояние до 2-й точки измерения 6)
мм
Зона защиты
Использовать зону защиты
-
• Да
• Нет
DX / DY / DZ
Расстояние до кромки при точке измерения 1 (только для зона защиты "Да")
мм
(согласно направле-
нию измерения)
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
градус
Блок данных Опыт-
• нет (не использовать опытные значения)
-
ное значение
•
1-20 (блок данных для опытных значений)
Измерения
Число измерений на одном месте (1-9)
-
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Имя переменной не должно быть пустым.
3)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
4)
Для отображения соответствующей круговой оси как цели коррекции необходима установка в спец. для канала
MD52207 $MCS_AXIS_USAGE_ATTRIB, бит 6 = 1.
Если коррекция содержит более одного оборота вокруг одной из геометрических осей, то эта коррекция не может быть
выполнена круговой осью. Выводится предупреждение 61403 "Коррекция смещения нулевой точки не выполнена".
Измерительные циклы
168
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
5)
При указании измерительной оси в параметре направление измерения возможны все 3 плоскости измерения.
Поэтому заданный угол α относится к положительному направлению смещенной оси и отрицательный по часовой
стрелке, положительный против часовой стрелки.
Заданный угол α указывает требуемый угол между кромкой и положительным направлением смещенной оси.
При α=0 (S_STA=0) кромка относительно смещенной оси после успешной коррекции выровнена параллельно оси.
При позиционировании "параллельно кромке" угол α также используется для позиционирования. Вместе с
параметром TSA формируется угол позиционирования. Поэтому параметр α должен лишь немного отличаться от
измеренного угла!
6)
С помощью параметра L2 (S_ID) устанавливается расстояние в смещенной оси между P1 и P2. Для L2 допускаются
только положительные значения. Соответственно выбрать P1 в смещенной оси в начале цикла.
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
3. Нажать программную клавишу "Выверить кромку".
Открывается окно ввода "Измерение: Выверить кромку".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной 1)
(только для стандартного метода измерения)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
169

Варианты измерения
4.3 Измерение детали (фрезерование)
Список результирующих параметров
Вариант измерения "Выверить кромку" предоставляет следующие результирующие
параметры:
Таблица 4-15 Результирующие параметры "Выверить кромку"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, угол
Градус
_OVR [4]
Фактическое значение, угол
Градус
_OVR [16]
Разность, угол
Градус
_OVR [20]
Поправка, угол
Градус
_OVR [28]
Доверительная область
Градус
_OVR [30]
Эмпирическое значение
Градус
_OVI [0]
WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [7]
Номер памяти эмпирических значений
-
_OVI [9]
Номер ошибки
-
4.3.9
Кромка Расстояние - паз (CYCLE977)
Функция
С помощью этого варианта измерения можно измерить паз в детали. Измеряется
ширина паза и определяется центр паза. Измерения на наклонном пазу также
возможны. Для этого ввести в маске параметрирования угол согласно реальному углу
положения паза. Снятие размера на кромках паза всегда выполняется под прямым
углом. В рамках паза можно определить зону защиты.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Последовательно выполняется два полных
измерения паза, один раз с позицией шпинделя 180 градусов и один раз с 0 градусов.
Особенности такого измерения позволяют использовать некалиброванный
разнонаправленный измерительный щуп. Но правильный радиус инструмента щупа
должен быть однократно определен с помощью калибровки щупа. Типы измерительных
щупов 712, 713 и 714 для этого не подходят. Обязательным условием является наличие
позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Измерительные циклы
170
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка детали относится к центру паза.
• Коррекция на инструмент,
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
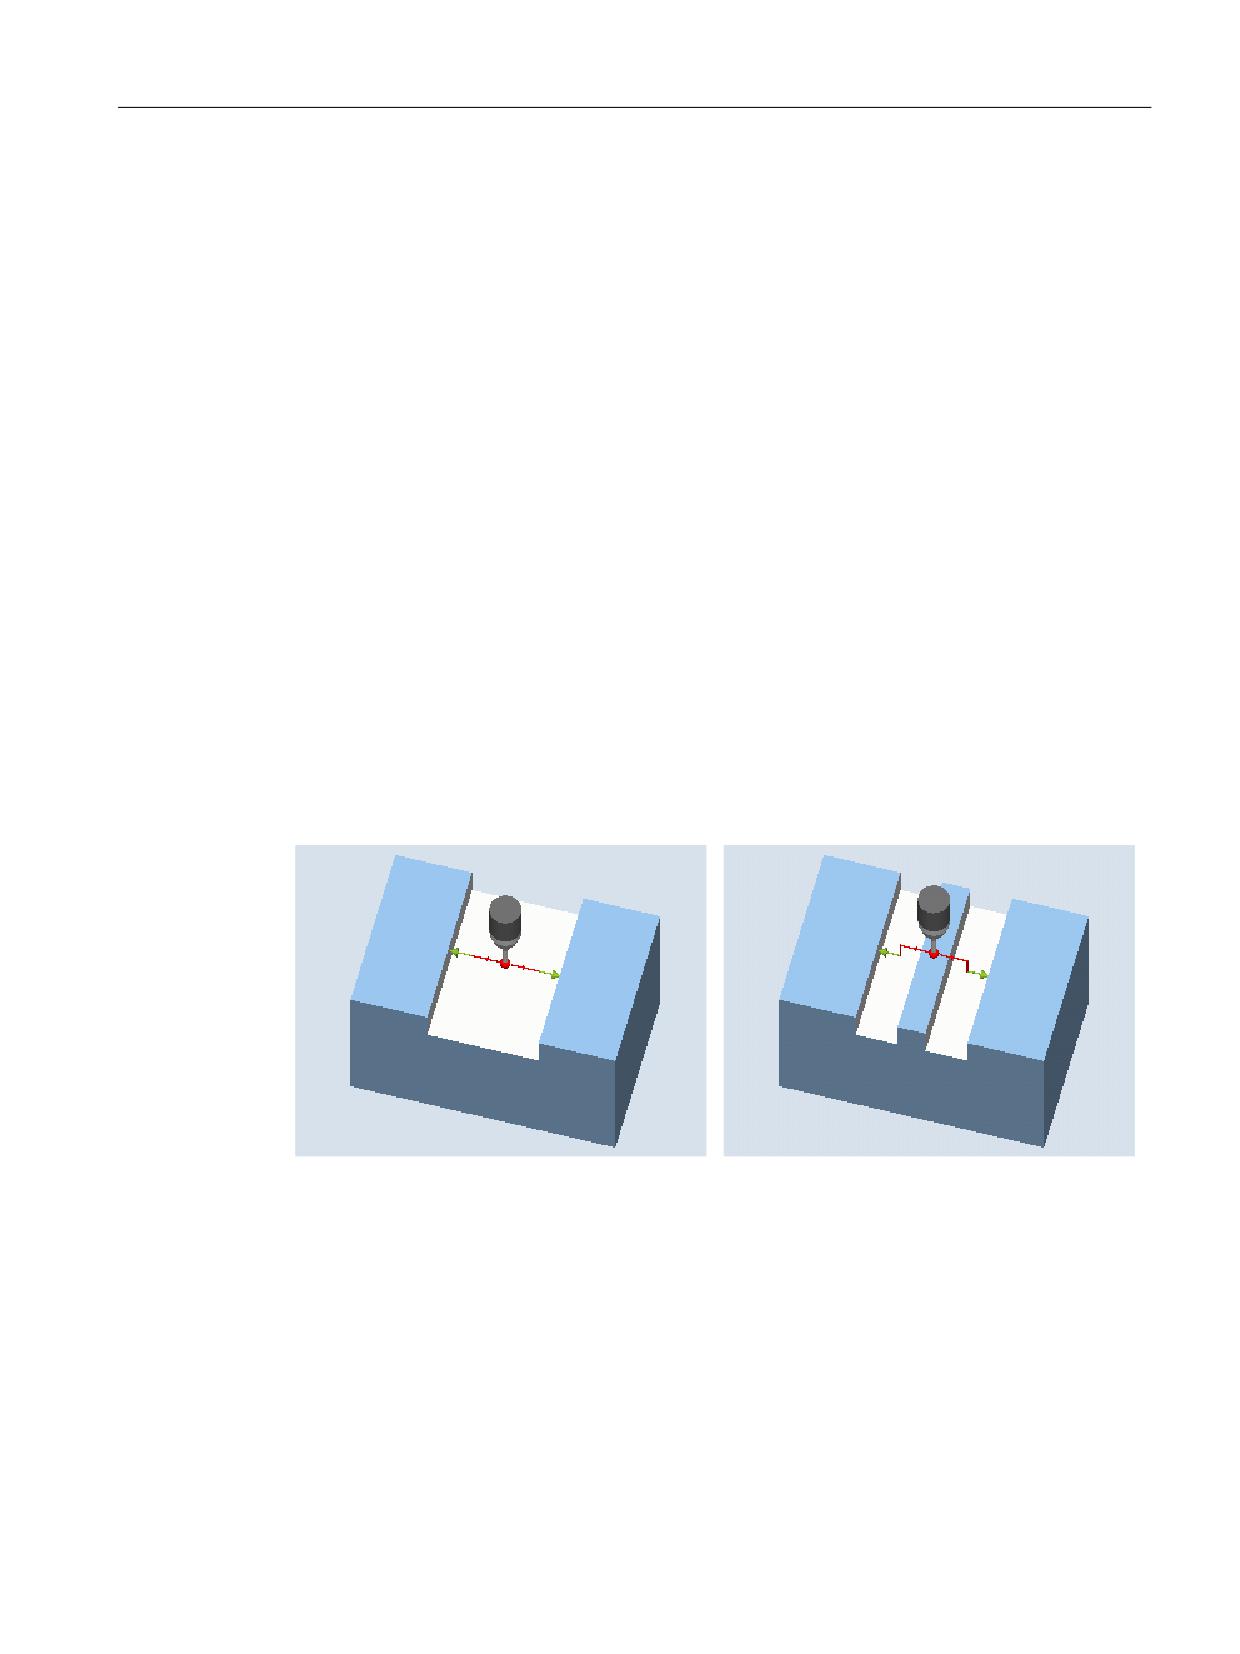
Принцип измерения
Изменяется по 1 точке на противоположных кромках паза на основе выбранной
измерительной оси. Положительное направление гео-оси сначала измеряется в
последовательности.
Из двух фактических позиций с учетом значений калибровки вычисляется ширина паза.
Положение центра паза как нулевой точки детали определяется согласно выбранному
исправляемому смещению нулевой точки.
Выбрав "ДА" для "Центр заданных значений", в установках заданных значений можно
определить положение центра паза в качестве нулевой точки детали.
Измерительная разница ширины паза служит базовой величиной для коррекции на
инструмент, положение нулевой точки паза основой коррекции нулевой точки.
Измерение: Паз (CYCLE977)
Измерение: паз с зоной защиты (CYCLE977)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
171

Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительных щупов типа 712, типа 713 и типа 714 необходим
шпиндель с возможностью SPOS.
Исходная позиция перед измерением
Позиционировать центр шарика измерительного щупа в измерительной оси
приблизительно по центру паза на высоте измерения. При наличии зоны защиты
позиционировать шарик измерительного щупа в измерительной оси приблизительно по
центру к пазу и на высоте над зоной защиты. Необходимо обеспечить, чтобы с введенным
путем подачи с этой высоты можно было было достичь требуемой высоты измерения в
пазу.
Примечание
Если длина измерения DFA выбрана такой большой, что зона защиты была бы нарушена,
то расстояние автоматически уменьшается в цикле. Но достаточное пространство для
шарика измерительного щупа все же необходимо сохранить.
Позиция после завершения измерительного цикла
Без активированной защищенной области шарик измерительного щупа располагается
на высоте измерения в центре паза. С защищенной областью позиция шарика
измерительного щупа располагается по центру относительно паза над защищенной
областью на начальной позиции измерительных циклов.
Измерительные циклы
172
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
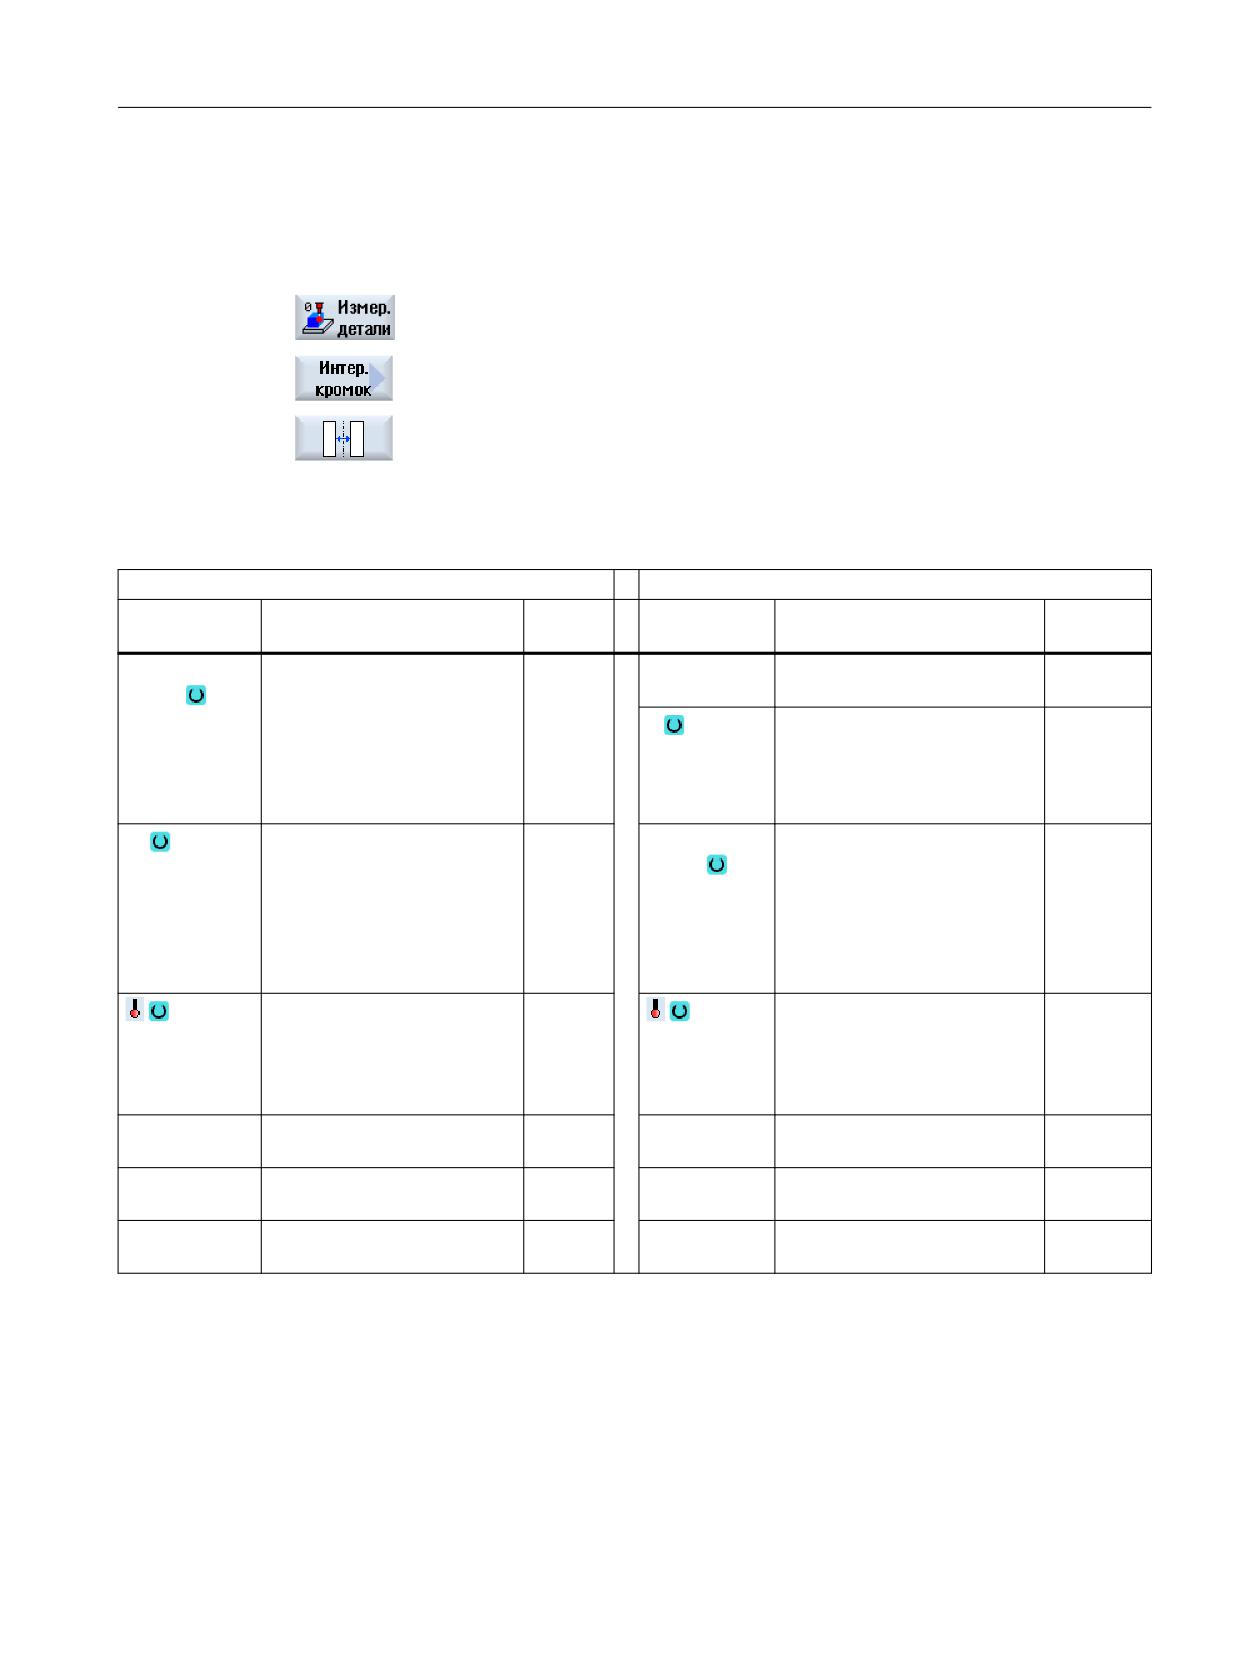
3. Нажать программную клавишу "Паз".
Открывается окно ввода "Измерение: паз".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
Метод изме-
• Стандартный метод из-
-
T
Название измерительного
-
рения
мерения
щупа
• 3D-щуп с реверсом
D
Номер режущей кромки (1 -
-
9)
шпинделя 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод изме-
• Стандартный метод изме-
-
G19)
рения
рения
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод пере-
40), возможен ввод перемен-
менной 3)
ной 3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
Х
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
173
Варианты измерения
4.3 Измерение детали (фрезерование)
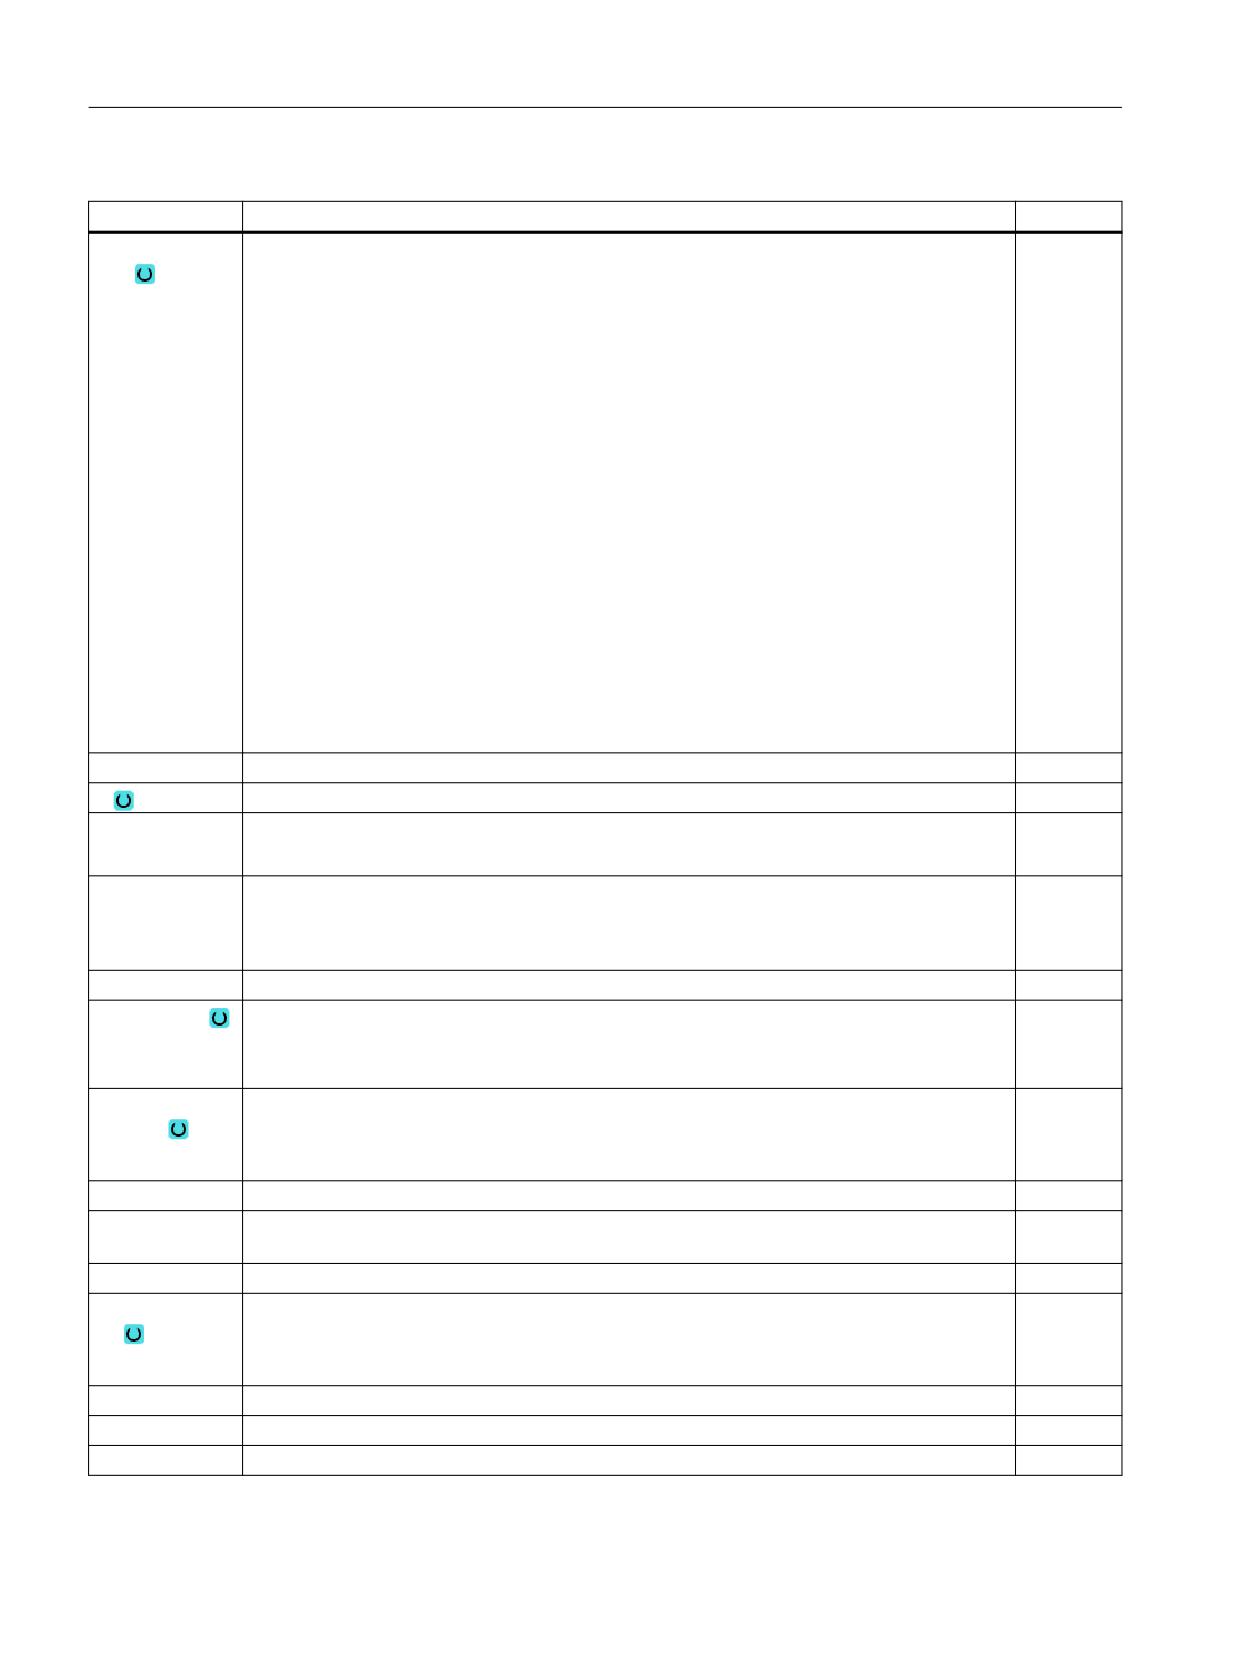
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 4)
- Сохранение измеренных значений в настраиваемое WO (активное WO, G54,
G55, G56, G57, G505, G506)
- грубое / точное (сохранить измеренное значение в грубое смещение / сохранить
измеренное значение в точное смещение)
• Базовое отношение
- грубое / точное (сохранить измеренное значение в грубое смещение / сохранить
измеренное значение в точное смещение)
• Специфическая для канала база
- сохранять измеренные значения в номер фрейма (1-4)
- грубое / точное (сохранить измеренное значение в грубое смещение / сохранить
измеренное значение в точное смещение)
• Коррекция на инструмент (сохранение измеренного значения в данные инструмен-
та)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента (1-9)
-
• Геометрия: сохранять измеренные значения в геометрию инструмента
• Износ: сохранять измеренные значения в износ инструмента
• автоматически: автоматический выбор: Длина инструмента или Радиус инструмента
• Длина L1-L3: Коррекция длины инструмента L1-L3
• Радиус: Коррекция радиуса инструмента
ST
Номер однотипного инструмента (номер DUPLO)
-
Вычисление
• неинвертированое (рассчитать неинвертированное значение коррекции инстру-
мента)
• инвертированое (рассчитать инвертированное значение коррекции инструмента)
Измеритель-
Измерительная ось (при G17):
-
ная ось
• X
• Y
W
Заданное значение, ширина паза
мм
XM, YM
Установка заданного значения для средней точки паза в соответствии с измерительной
мм
осью (только если "Средняя точка заданного значения" - "Да")
α0
Угол между измерительной осью и деталью
градус
Зона защи-
Использовать зону защиты
-
ты
• Да
• Нет
WS
Ширина зоны защиты (только для зона защиты "Да")
мм
DZ
Путь подачи на высоте измерения (при G17) (только для зоны защиты "Да")
мм
DFA
Путь измерения
мм
Измерительные циклы
174
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
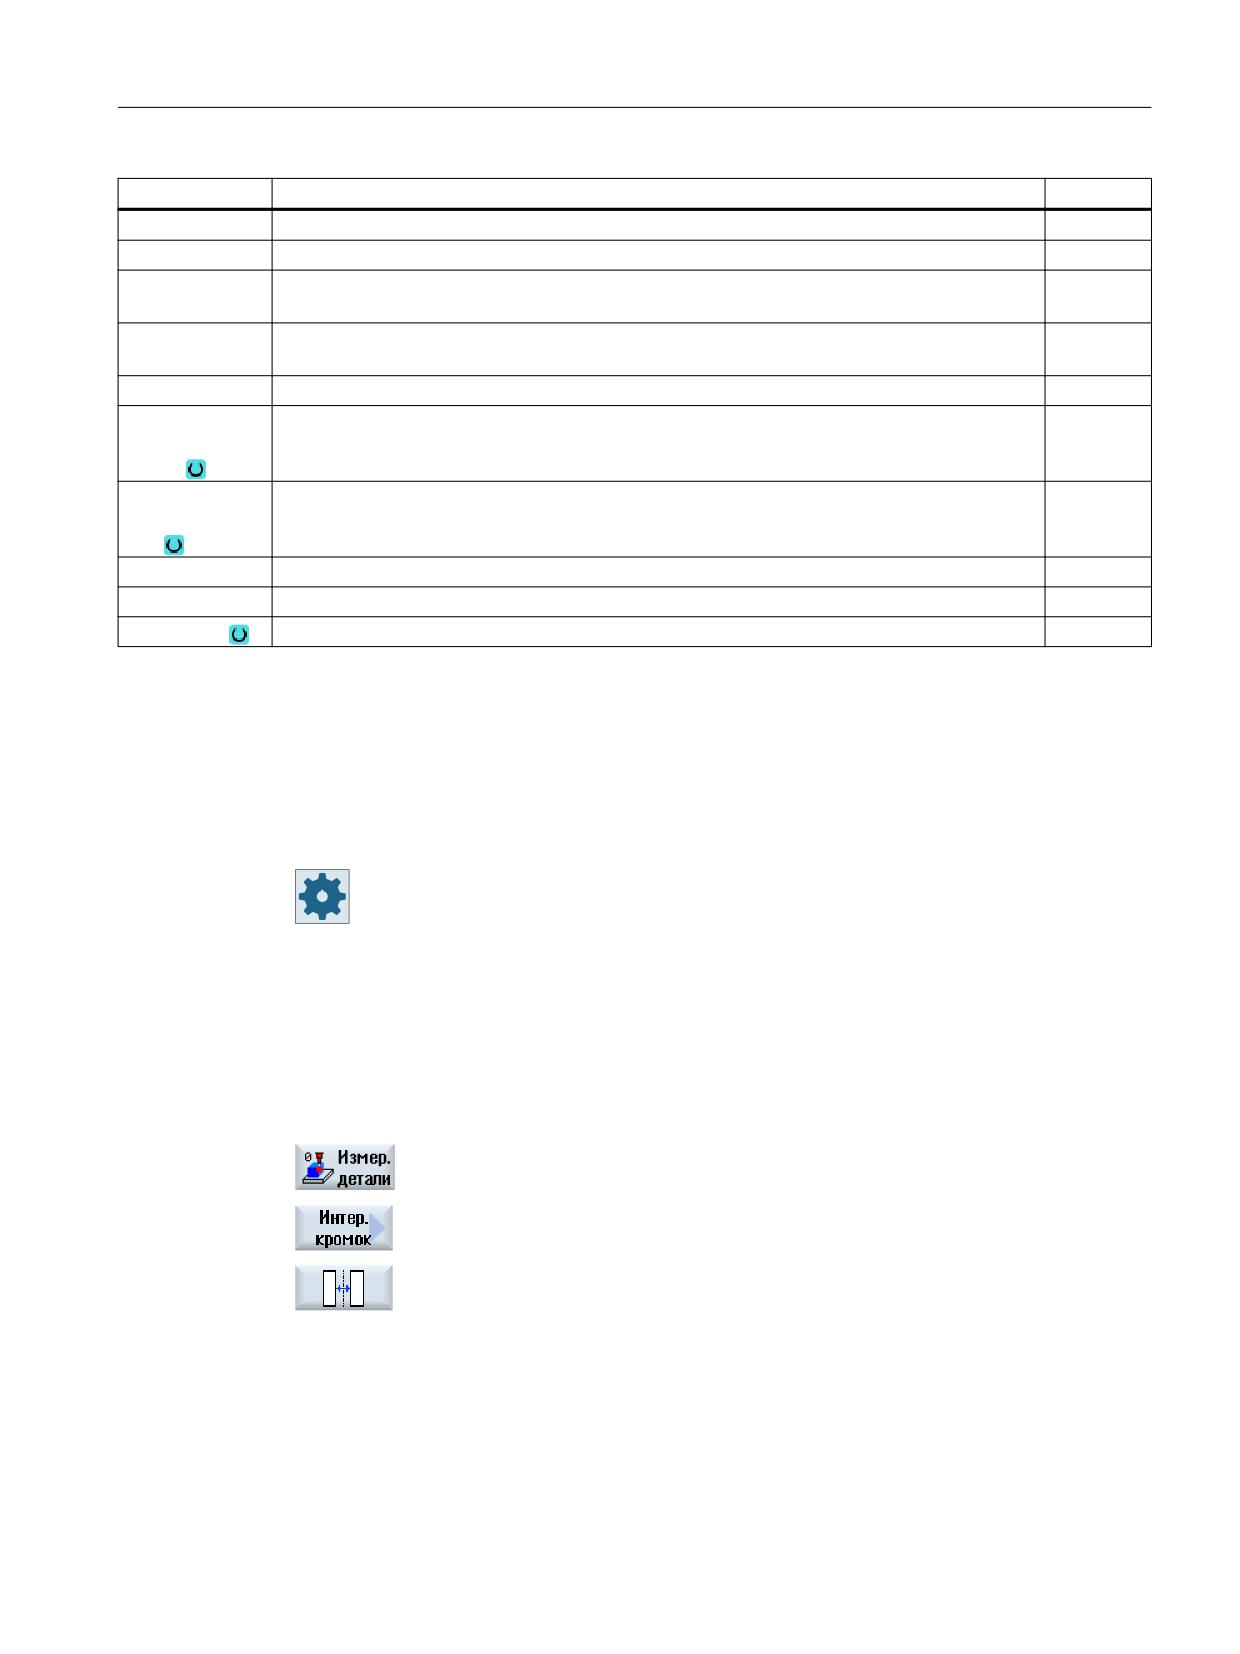
Описание
Единица
TSA
Доверительная область для результата измерения
мм
TDIF
Поле допуска для контроля разности размеров
мм
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TZL
Поле допуска для коррекции нуля
мм
Блок данных
• нет (не использовать опытные значения)
-
Опытное зна-
•
1-20 (блок данных для опытных значений)
чение
Блок данных
нет (не формировать среднее значение)
-
Среднее значе-
1-20 (блок данных для формирования среднего значения)
ние
TMV
Область для коррекции с формированием среднего значения
-
FW
Весовой коэффициент для формирования среднего значения
-
Измерения
Число измерений на одном месте
-
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
3. Нажать программную клавишу "Паз". Открывается окно ввода
"Измерение: паз".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
175
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод
-
переменной1)
(только при измерении без реверса шпинделя)
Х
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
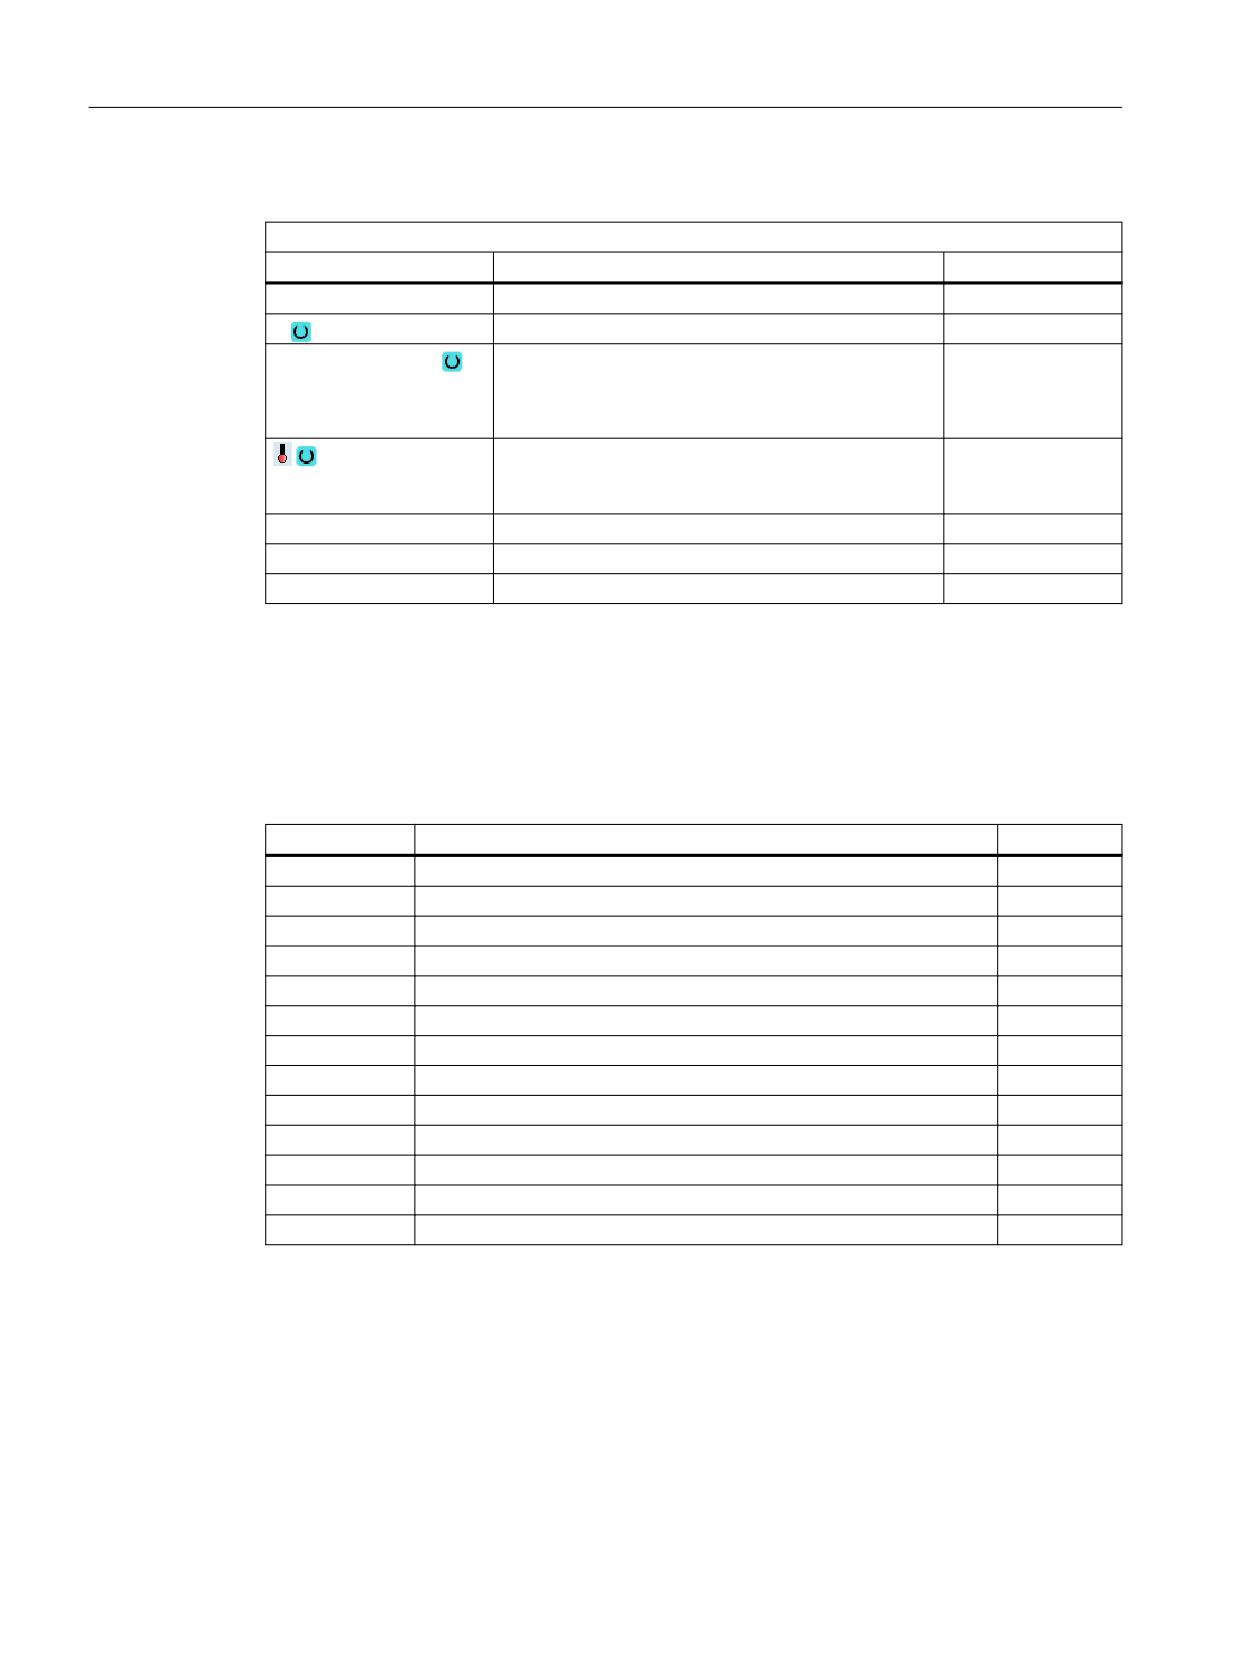
Вариант измерения "Паз" предоставляет следующие результирующие параметры:
Таблица 4-16 Результирующие параметры "Паз"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, ширина паза
мм
_OVR [1]
Заданное значение, центр паза в 1-й оси плоскости
мм
_OVR [2]
Заданное значение, центр паза во 2-й оси плоскости
мм
_OVR [4]
Фактическое значение, ширина паза
мм
_OVR [5]
Фактическое значение, центр паза в 1-й оси плоскости
мм
_OVR [6]
Фактическое значение, центр паза во 2-й оси плоскости
мм
_OVR [16]
Разница, ширина паза
мм
_OVR [17]
Разница, центр паза в 1-й оси плоскости
мм
_OVR [18]
Разница, центр паза во 2-й оси плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
176
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.10
Кромка Расстояние - перемычка (CYCLE977)
Функция
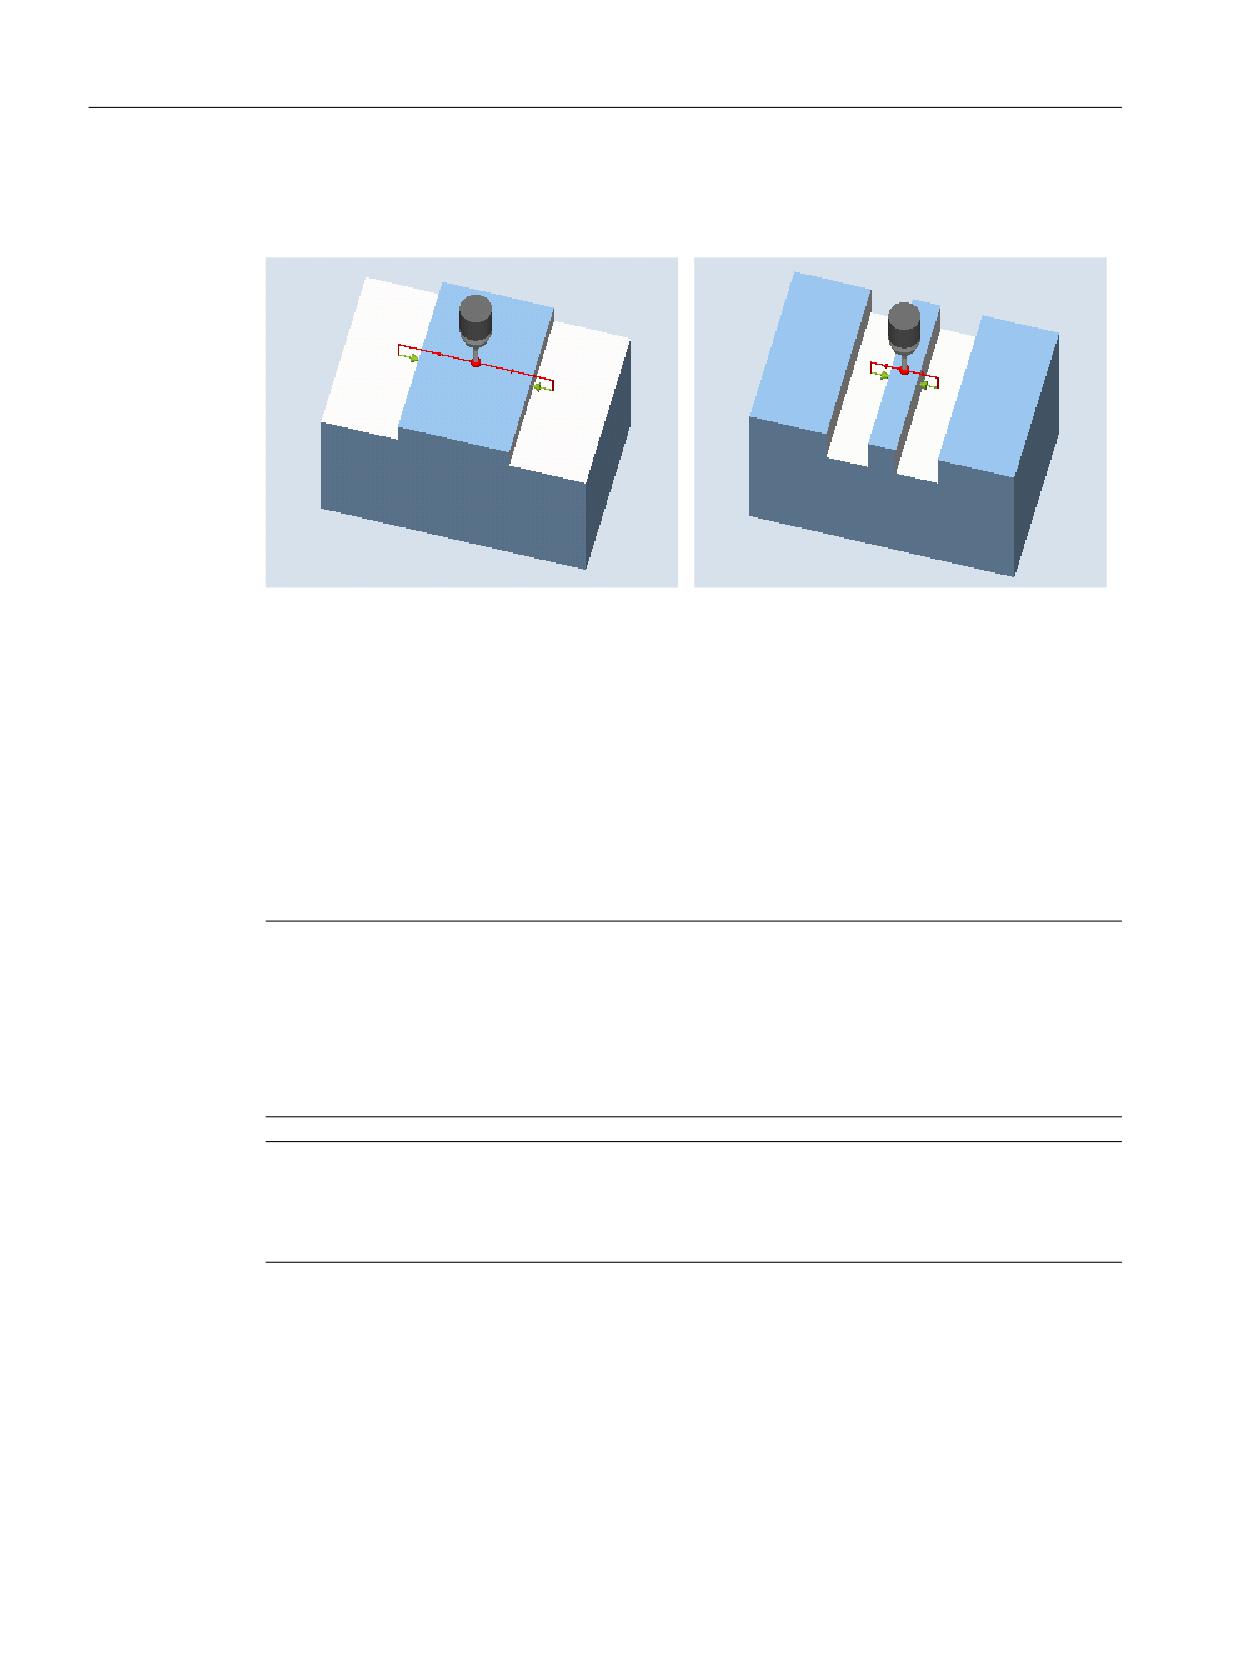
С помощью этого варианта измерения можно измерить перемычку на детали.
Измеряется ширина перемычки и определяется центр перемычки.
Измерения на наклонной перемычке также возможны. Для этого ввести в маске
параметрирования угол согласно реальному углу положения перемычки. Снятие
размера на кромках перемычки всегда выполняется под прямым углом. Сбоку от
перемычки можно установить зону защиты.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Последовательно выполняется два полных
измерения перемычки, один раз с позицией шпинделя 180 градусов и один раз с 0
градусов. Особенности такого измерения позволяют использовать некалиброванный
разнонаправленный измерительный щуп. Но правильный радиус инструмента щупа
должен быть однократно определен с помощью калибровки щупа. Типы измерительных
щупов 712, 713 и 714 для этого не подходят. Обязательным условием является наличие
позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка детали относится к центру перемычки.
• Коррекция инструмента
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
Принцип измерения
Изменяется по 1 точке на противоположных кромках перемычки на основе выбранной
измерительной оси. Положительное направление гео-оси сначала измеряется в
последовательности. Из двух фактических позиций с учетом значений калибровки
вычисляется ширина перемычки. Положение центра перемычки как нулевой точки
детали определяется согласно выбранному исправляемому смещению нулевой точки.
Выбрав "ДА" для "Центр заданных значений", в установках заданных значений можно
определить положение центра перемычки в качестве нулевой точки детали.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
177
Варианты измерения
4.3 Измерение детали (фрезерование)
Измерительная разница ширины перемычки служит базовой величиной для коррекции
на инструмент, положение нулевой точки перемычки основой коррекции нулевой точки.
Измерение: перемычка (CYCLE977)
Измерение: Перемычка с защищенной об-
ластью (CYCLE977)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительных щупов типа 712, типа 713 и типа 714 необходим
шпиндель с возможностью SPOS.
Измерительные циклы
178
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Исходная позиция перед измерением
Позиционировать центр шарика измерительного щупа в измерительной оси
приблизительно над центром перемычки. Необходимо обеспечить, чтобы с введенным
путем подачи с начальной высоты можно было бы достичь требуемой высоты измерения
на перемычке.
Примечание
Если длина измерения DFA выбрана такой большой, что зона защиты была бы нарушена,
то расстояние автоматически уменьшается в цикле. Но достаточное пространство для
шарика измерительного щупа все же необходимо сохранить.
Позиция после завершения измерительного цикла
Шарик измерительного щупа находится по центру над перемычкой на высоте исходной
позиции измерительных циклов.
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
3. Нажать программную клавишу "Перемычка".
Открывается окно ввода "Измерение: перемычка".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
179
Варианты измерения
4.3 Измерение детали (фрезерование)
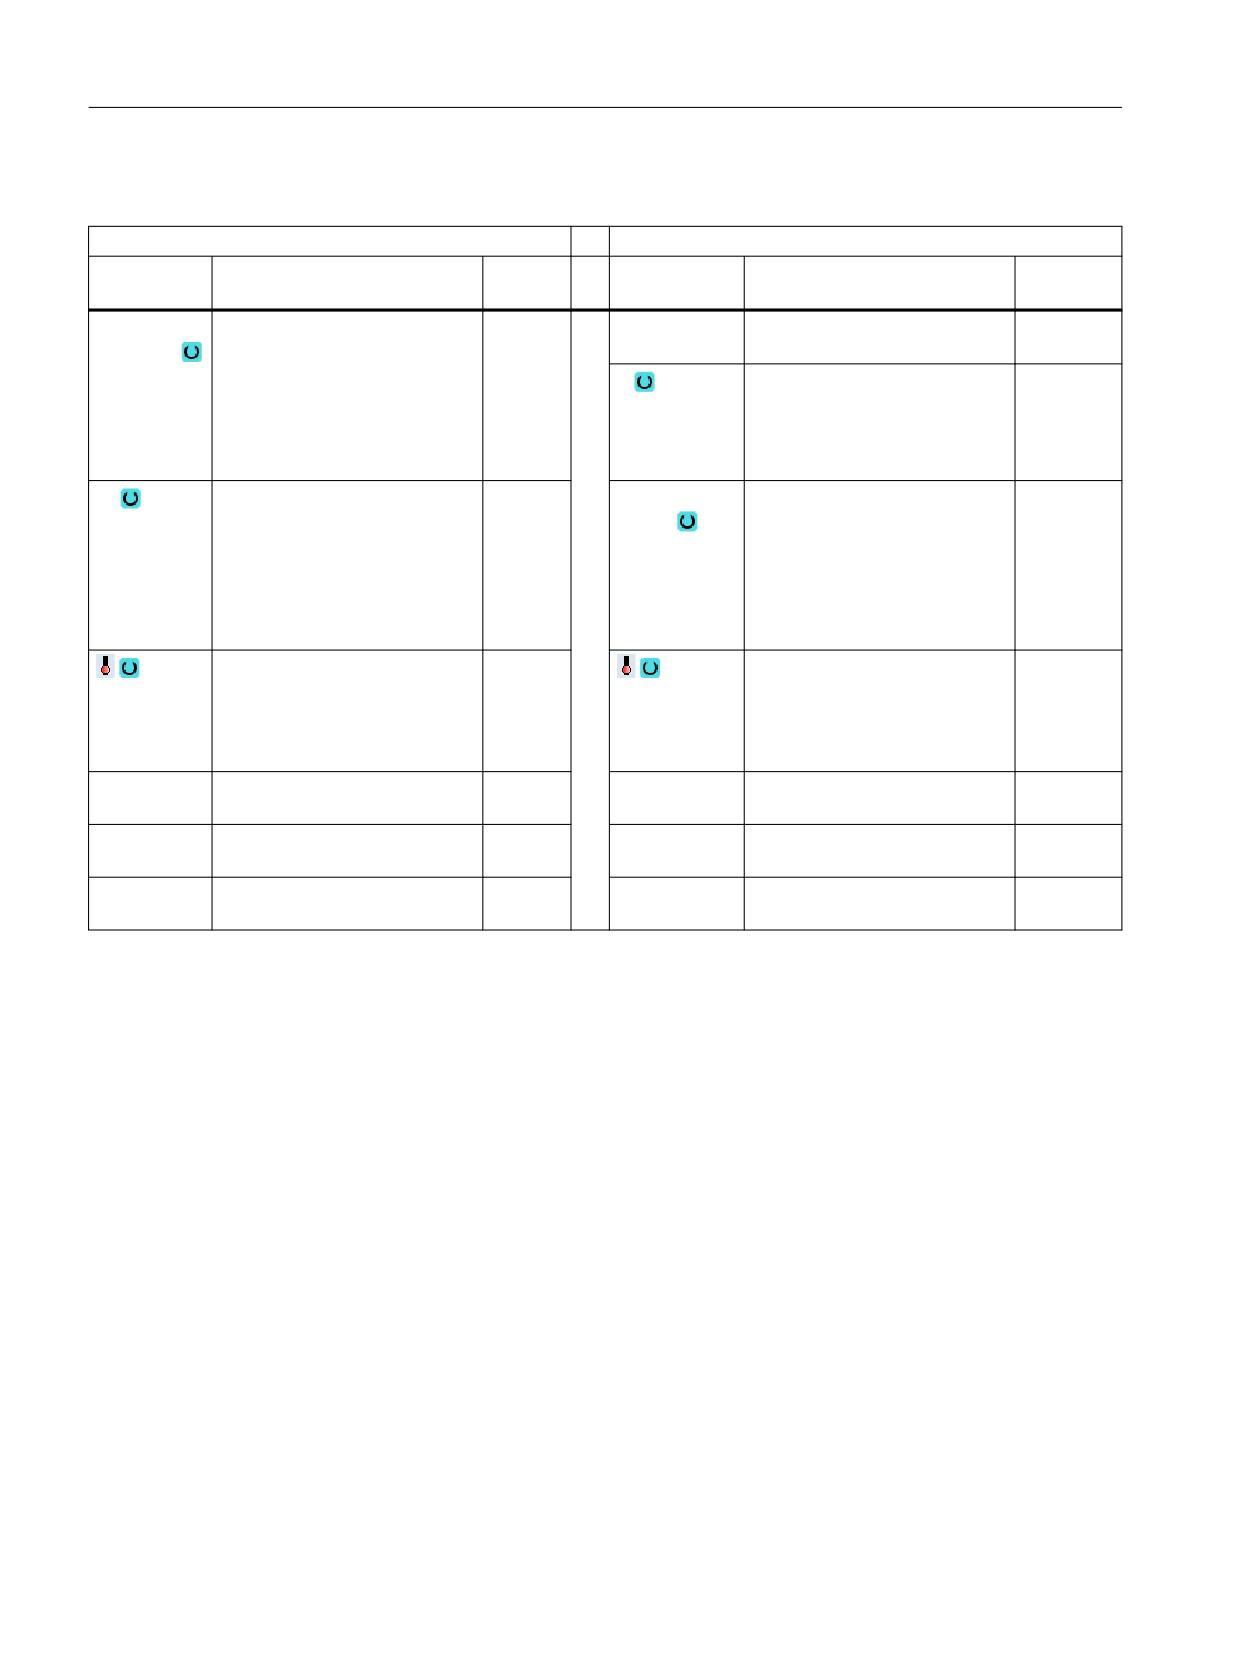
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
Метод из-
• Стандартный метод изме-
-
T
Название измерительного
-
мерения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод изме-
• Стандартный метод изме-
-
G19)
рения
рения
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
40), возможен ввод перемен-
ной 3)
ной 3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
Х
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Измерительные циклы
180
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
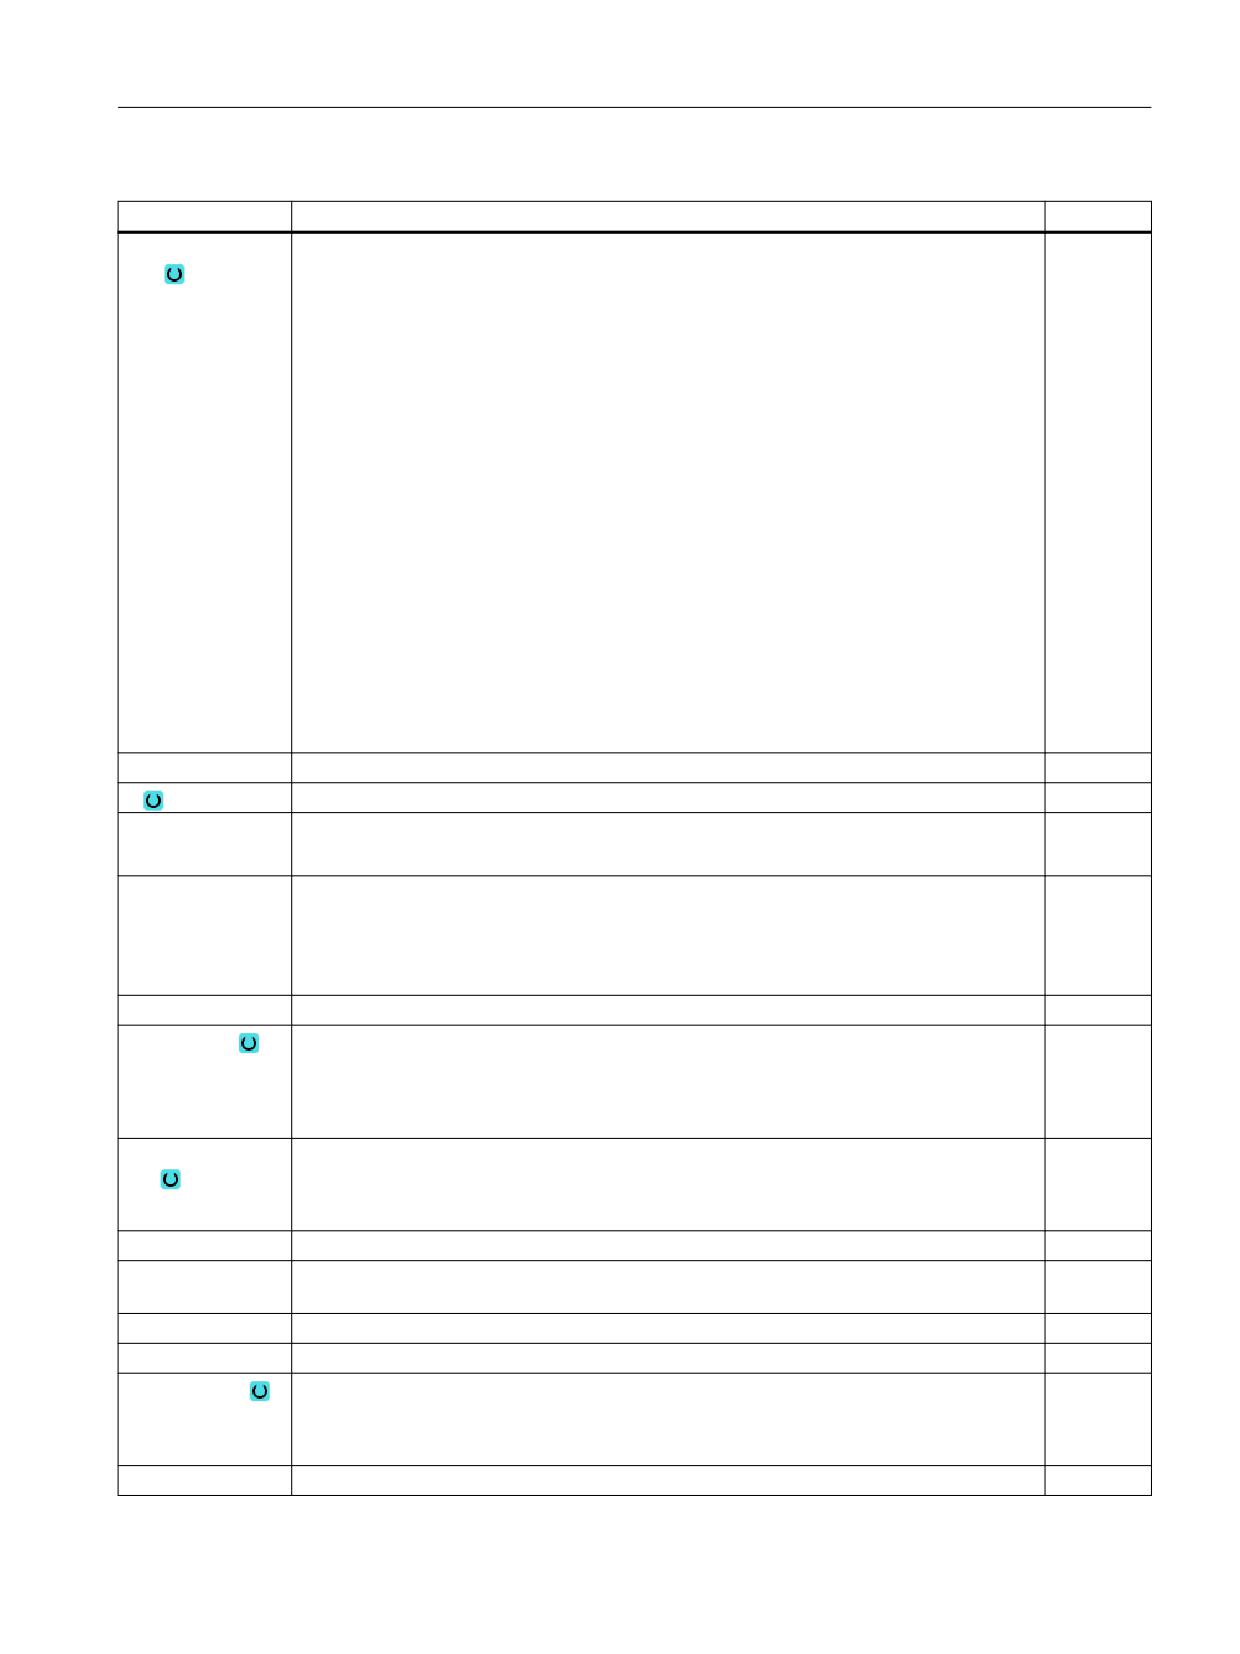
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 4)
- Сохранение измеренных значений в настраиваемое WO (активное WO, G54,
G55, G56, G57, G505, G506)
- грубое / точное (сохранить измеренное значение в грубое смещение / сохра-
нить измеренное значение в точное смещение)
• Базовое отношение
- грубое / точное (сохранить измеренное значение в грубое смещение / сохра-
нить измеренное значение в точное смещение)
• Специфическая для канала база
- сохранять измеренные значения в номер фрейма (1-4)
- грубое / точное (сохранить измеренное значение в грубое смещение / сохра-
нить измеренное значение в точное смещение)
• Коррекция на инструмент (сохранение измеренного значения в данные инстру-
мента)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента (1-9)
-
• Геометрия: сохранять измеренные значения в геометрию инструмента
-
• Износ: сохранять измеренные значения в износ инструмента
• автоматически: автоматический выбор: Длина инструмента или Радиус инстру-
-
мента
• Длина L1-L3: Коррекция длины инструмента L1-L3
• Радиус: Коррекция радиуса инструмента
ST
Номер однотипного инструмента (номер DUPLO)
-
Вычисление
• неинвертированое (рассчитать неинвертированное значение коррекции инстру-
-
мента)
• инвертированое (рассчитать инвертированное значение коррекции инструмен-
та)
Измерительная
Измерительная ось (при плоскости измерения G17):
-
ось
• X
• Y
W
Заданное значение, ширина перемычки
мм
XM, YM
Установка заданного значения для средней точки перемычки в соответствии с изме-
мм
рительной осью (только если "Средняя точка заданного значения" - "Да")
α0
Угол между измерительной осью и деталью
градус
DZ
Путь подачи на высоте измерения (при плоскости измерения G17)
мм
Зона защиты
Использовать зону защиты
-
• Да
• Нет
WS
Ширина зоны защиты (только для зона защиты "Да")
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
181
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
TDIF
Поле допуска для контроля разности размеров
мм
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TZL
Поле допуска для коррекции нуля
мм
Блок данных
• нет (не использовать опытные значения)
-
Опытное значе-
•
1-20 (блок данных для опытных значений)
ние
Блок данных
• нет (не формировать среднее значение)
-
Среднее значе-
•
1-20 (блок данных для формирования среднего значения)
ние
TMV
Область для коррекции с формированием среднего значения
-
FW
Весовой коэффициент для формирования среднего значения
-
Измерения
Число измерений на одном месте
-
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Кромка Расстояние".
3. Нажать программную клавишу "Перемычка".
Открывается окно ввода "Измерение: перемычка".
Измерительные циклы
182
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод
-
переменной1)
(только при измерении без реверса шпинделя)
Х
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Перемычка" предоставляет следующие результирующие
параметры:
Таблица 4-17 Результирующие параметры "Перемычка"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, ширина перемычки
мм
_OVR [1]
Заданное значение, центр перемычки в 1-й оси плоскости
мм
_OVR [2]
Заданное значение, центр перемычки во 2-й оси плоскости
мм
_OVR [4]
Фактическое значение, ширина перемычки
мм
_OVR [5]
Фактическое значение, центр перемычки в 1-й оси плоскости
мм
_OVR [6]
Фактическое значение, центр перемычки во 2-й оси плоскости
мм
_OVR [16]
Разница, ширина перемычки
мм
_OVR [17]
Разница, центр перемычки в 1-й оси плоскости
мм
_OVR [18]
Разница, центр перемычки во 2-й оси плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
183
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.11
Угол - прямой угол (CYCLE961)
Функция
С помощью этого варианта измерения можно измерить прямой внутренний или
внешний угол детали.
Наряду с измерением, в заданном смещении нулевой точки (WO) можно использовать
положение угла как нулевой точки детали.
Измерение выполняется параллельно осям WCS. Параметр маски α0 позволяет
корректировать движение при измерении параллельно кромке. Это заданное значение
угла не влияет на результат.
Принцип измерения
Измерительный цикл выполняет подвод к 3 точкам измерения и определяет точку
пересечения полученных прямых и угол поворота к положительной 1-й оси актуальной
плоскости.
Точка пересечения / величина угла означает ее расположение. Она сохраняется как
значение MCS и WCS в параметры результатов OVR[]. Если вычисленная угловая точка
используется как нулевая точка детали, установки заданных значений X0,Y0 (пример
G17) учитываются при вычислении смещения нулевой точки.
Измерение: Прямой внутренний угол
Измерение: Прямой наружный угол
(CYCLE961)
(CYCLE961)
Условия
• Измерительный щуп должен вызываться как инструмент с коррекцией на длину
инструмента.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712), только в случае варианта параметрирования "полярно"
Измерительные циклы
184
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
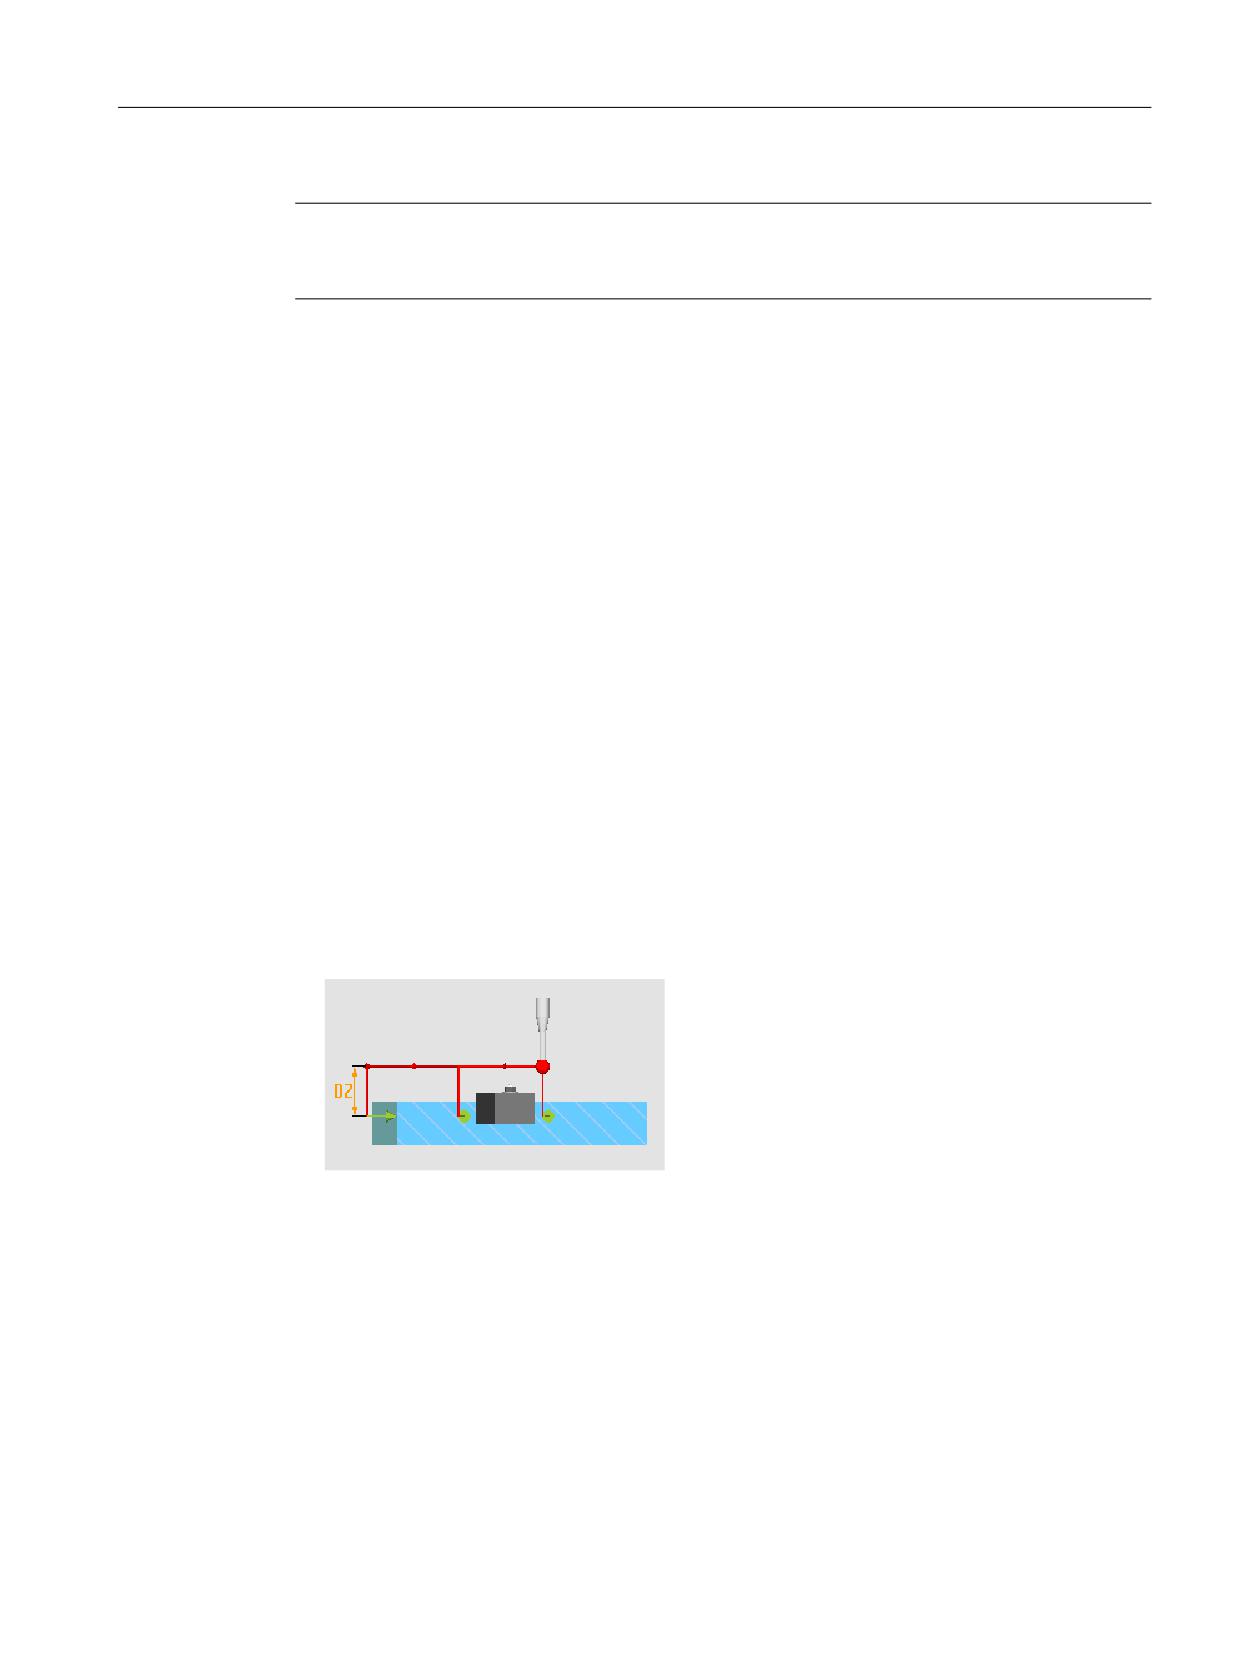
Варианты измерения
4.3 Измерение детали (фрезерование)
Примечание
В сочетании с функцией с измерительным щупом типа 712 необходим шпиндель с
возможностью SPOS.
Исходная позиция перед измерением
Измерительный щуп стоит на высоте измерения или над углом (см. зону защиты)
напротив измеряемого угла или перед 1-й точкой измерения.
Отсюда должна существовать возможность подвода к точкам измерения без
столкновений.
Точки измерения получаются из запрограммированных расстояний L1 до L3 и позиции
полюса (XP, YP). При позиционировании дополнительно учитывается α0 (угол между
осью X и 1-й кромкой в MCS).
Измерительный цикл создает необходимые кадры перемещения и выполняет
измерения в точках измерения P1 до P3, начиная с P1.
Позиционирование точек измерения P1 до P3 с учетом зоны защиты
• Зона защиты = Нет
Измерительный щуп предварительно позиционируется на высоте измерения и
остается на этой высоте при измерении угла. Внешний угол обходится.
• Зона защиты = Да
Измерительный щуп предварительно позиционируется над углом. При измерении
выполняется движение на значение в параметре DZ в 3-й оси плоскости (Z при G17) на
высоту измерения и измеряется соответствующая точка измерения. После
измерения щуп отводится на значения параметра DZ и движется к следующей точке
измерения, на которой снова опускается.
Рисунок 4-13
Зона защиты = Да: Переход через внешний угол с DZ>0 (высота
измерения + DZ) при G17
Позиция после завершения измерительного цикла
Измерительный щуп снова стоит на исходной позиции (напротив измеренного угла).
В зависимости от параметра "зона защиты да/нет" измерительный щуп стоит на высоте
измерения или над углом.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
185
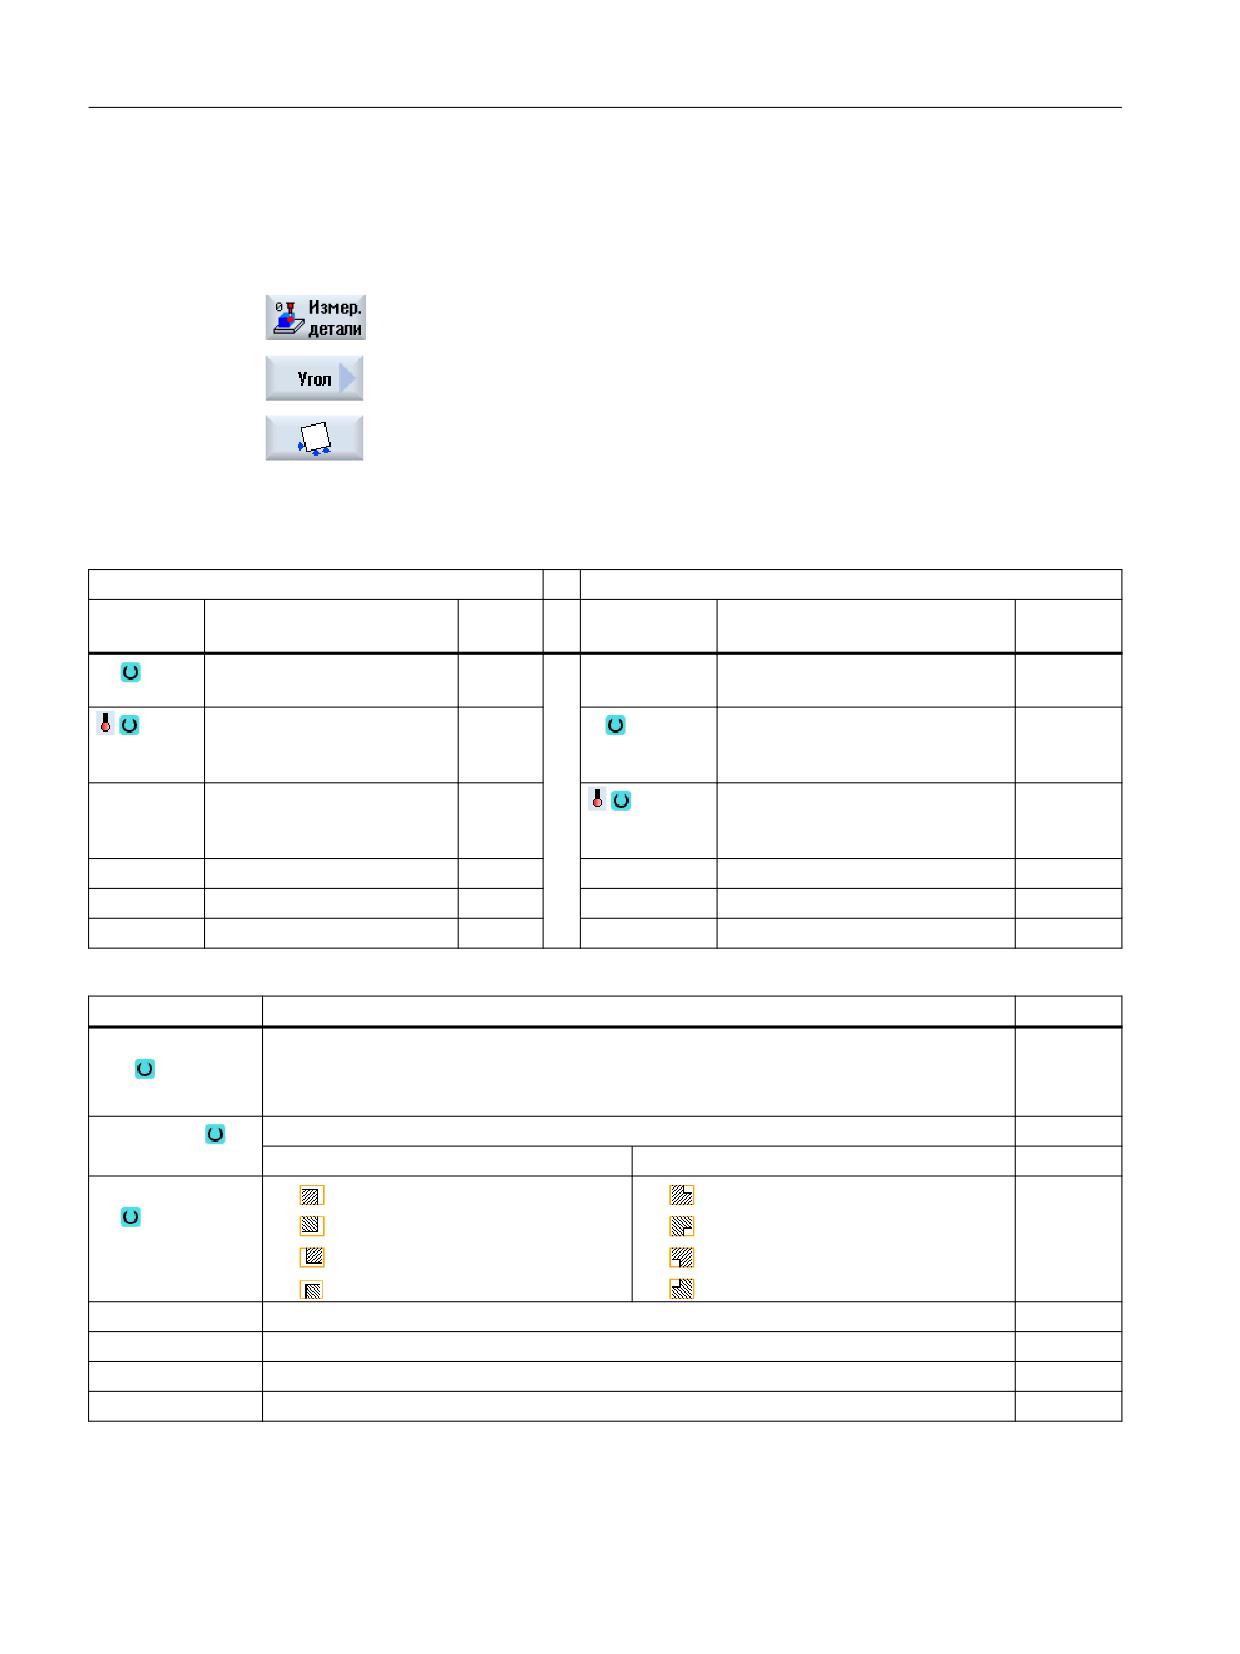
Варианты измерения
4.3 Измерение детали (фрезерование)
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Угол".
3. Нажать программную клавишу "Прямой угол".
Открывается окно ввода "Измерение: прямой угол".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
PL
Плоскость измерения
-
T
Название измерительного щупа
-
(G17 - G19)
Блок данных калибровки
-
D
Номер режущей кромки (1 - 9)
-
(1-40), возможен ввод пе-
ременной1)
Блок данных калибровки (1-
-
40), возможен ввод перемен-
ной1)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 2)
Положение
Тип угла:
-
Наружный угол
Внутренний угол
-
Положение уг-
•
•
-
ла
•
•
•
•
•
•
X0
Заданное значение X угла (при плоскости измерения G17)
мм
Y0
Заданное значение Y угла (при плоскости измерения G17)
мм
XP
Полюс (при плоскости измерения G17)
мм
YP
Полюс (при плоскости измерения G17)
мм
Измерительные циклы
186
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
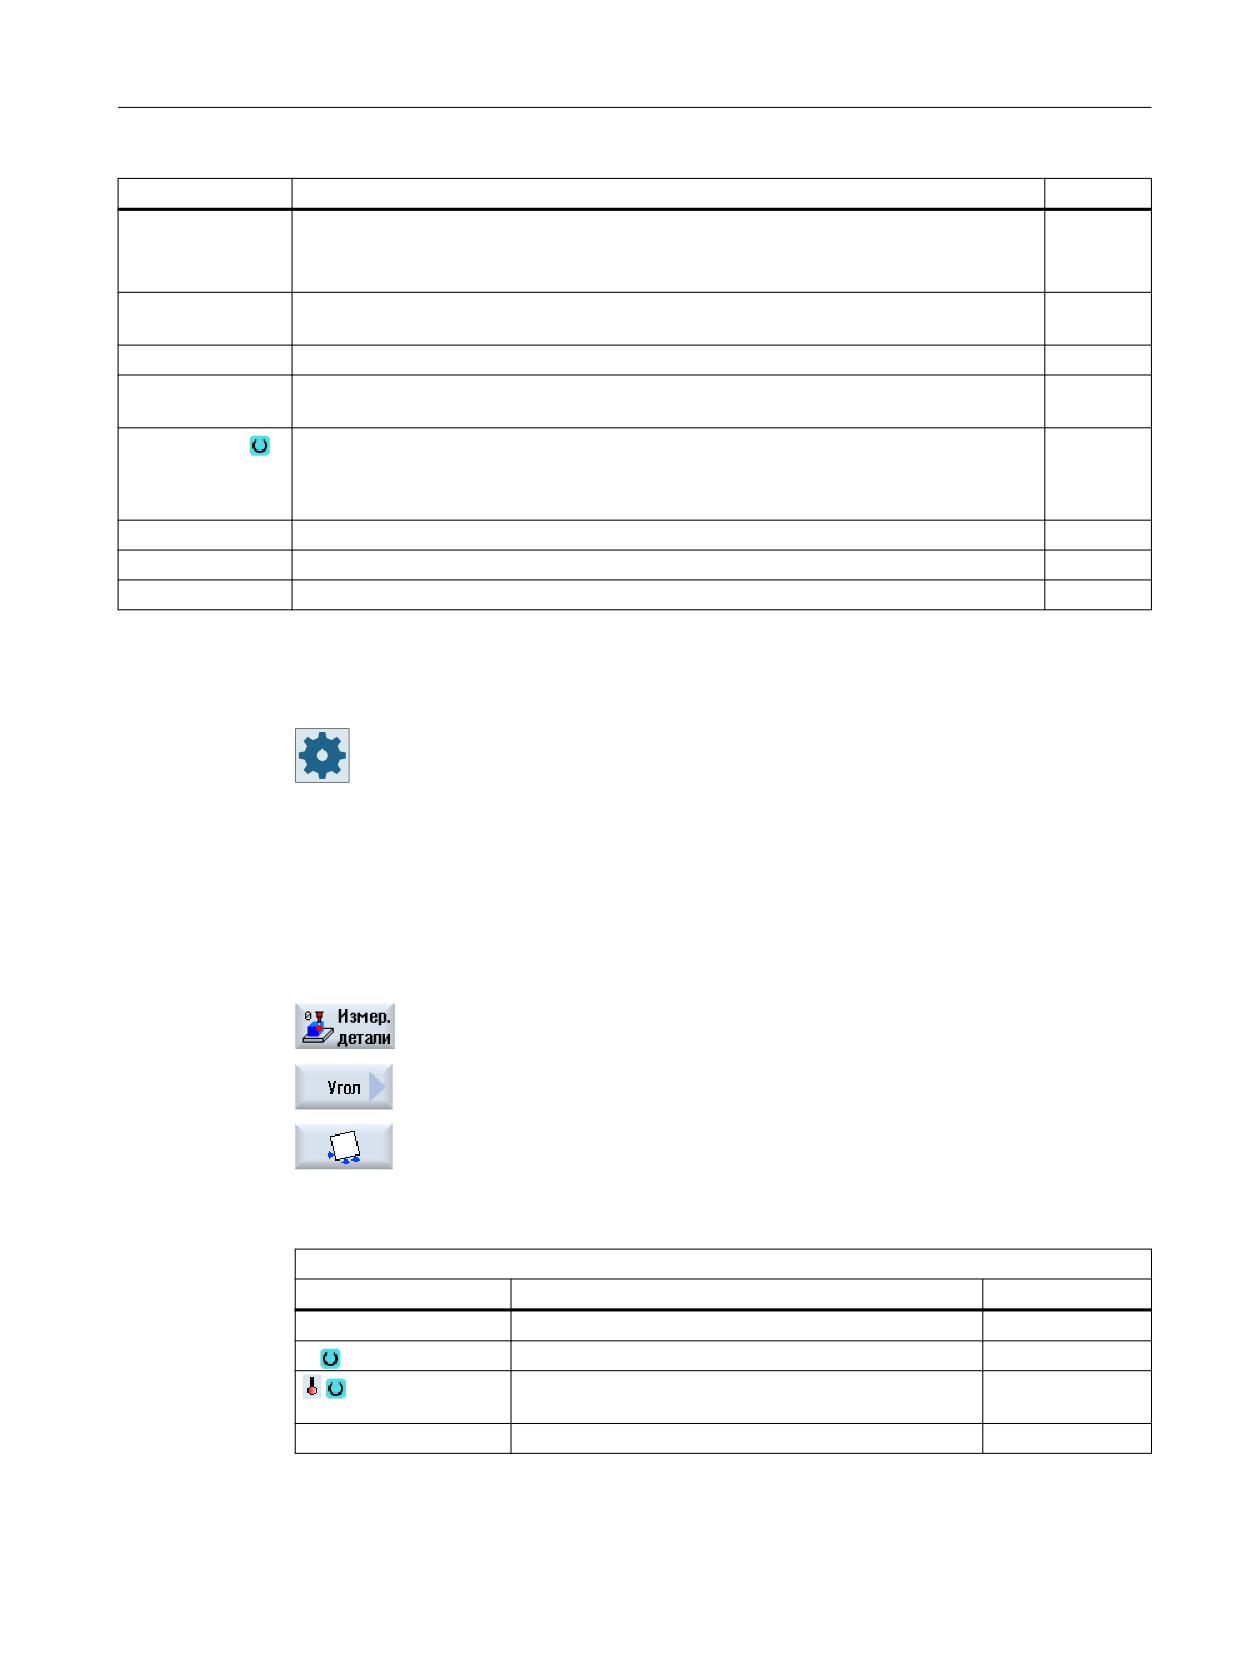
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
α0
Заданное значение угла относительно замеряемой исходной кромки угла и 1-й гео-
градус
метрической оси активной плоскости в системе координат станка (MСS).
Так можно выполнить параллельное кромке прохождение осей к углу.
L1
Расстояние между полюсом и точкой измерения P1 в направлении 1-й оси плоскости
мм
(при G17 X)
L2
Расстояние между полюсом и точкой измерения P2 в направлении 1-й оси плоскости
мм
L3
Расстояние между полюсом и точкой измерения P3 в направлении 2-й оси плоскости
мм
(при G17 Y)
Зона защиты
Использовать зону защиты
-
• Да
• Нет
DZ
Путь подачи на высоте измерения (только для зона защиты "Да")
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть незаполненным.
2)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Угол".
3. Нажать программную клавишу "Прямой угол".
Открывается окно ввода "Измерение: прямой угол".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
X
Начальная точка X измерения
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
187
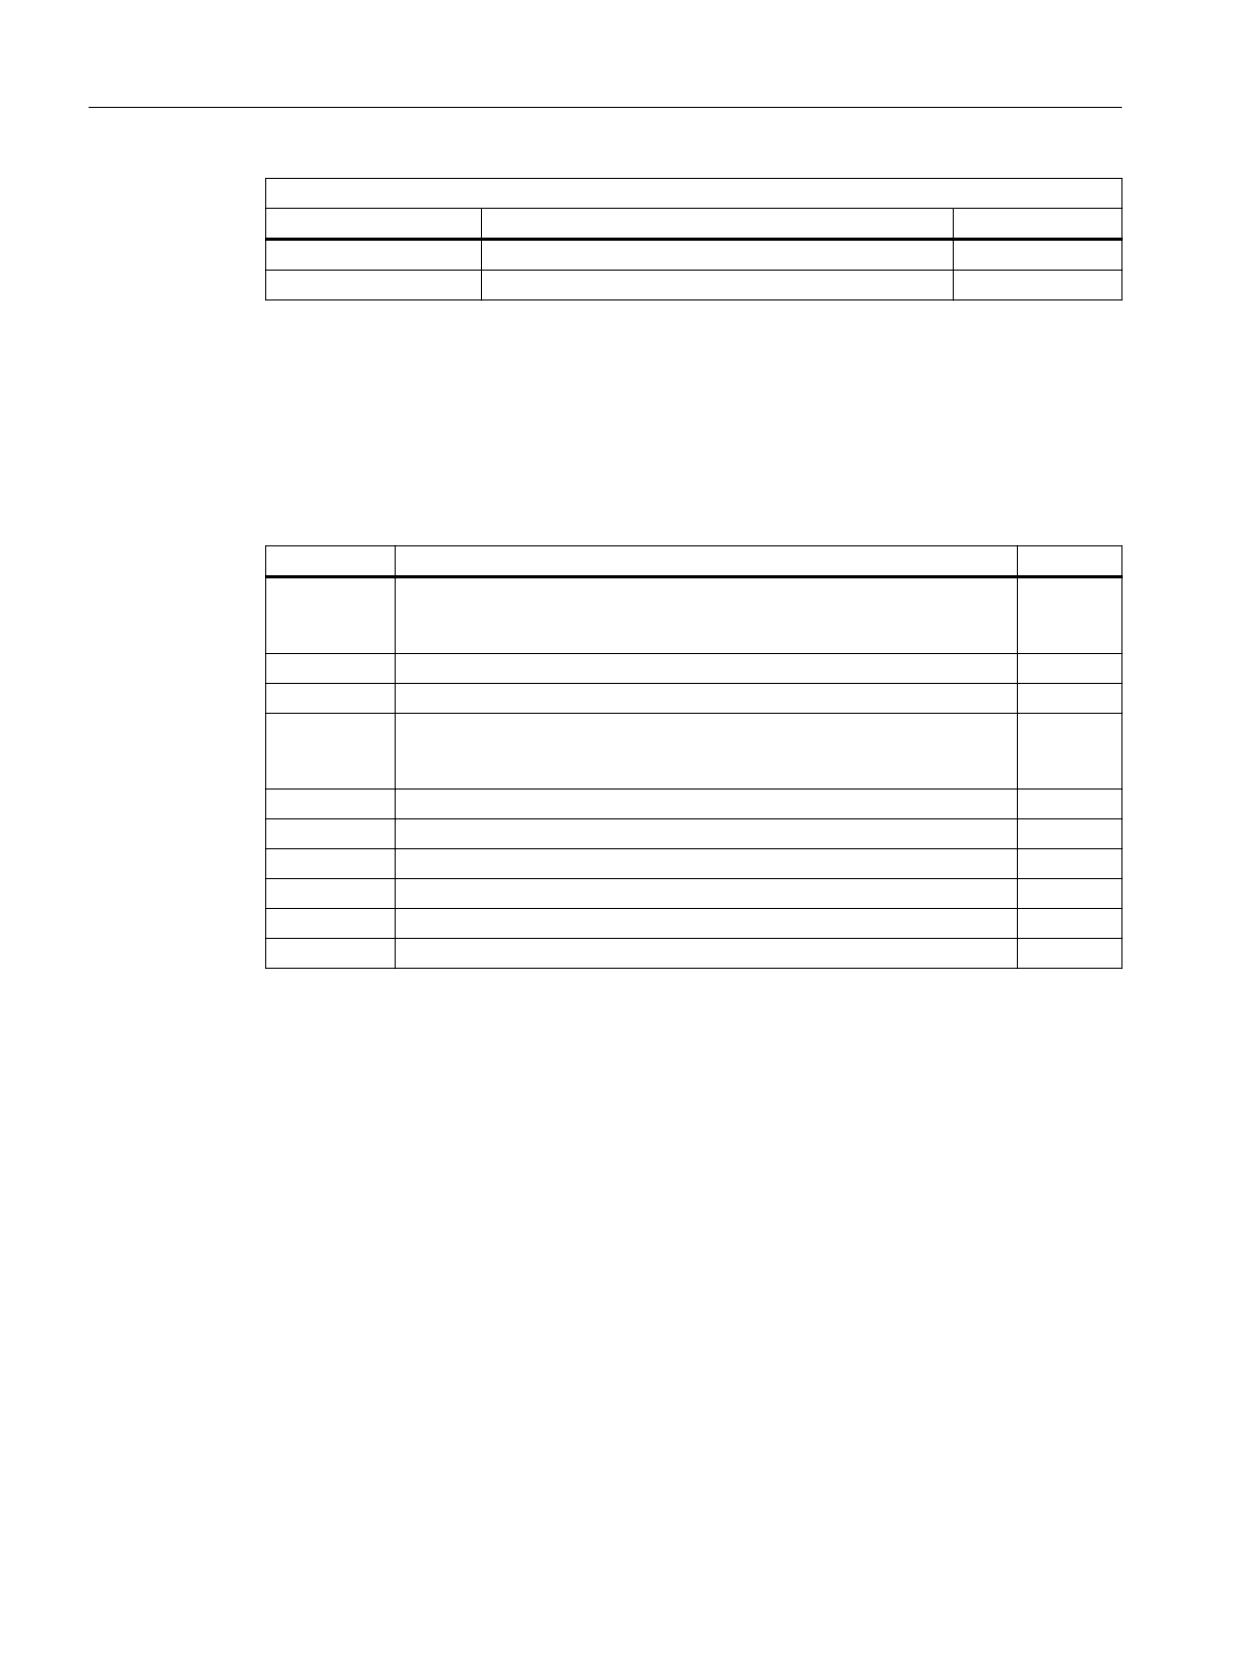
Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Прямой угол" предоставляет следующие результирующие
параметры:
Таблица 4-18 Результирующие параметры "Прямой угол"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение угла замеряемой исходной кромки угла отно-
Градус
сительно 1-й геометрической оси активной плоскости в системе коор-
динат детали (WCS).
_OVR [5]
Фактическое значение, угловая точка в 1-й оси плоскости WСS
мм
_OVR [6]
Фактическое значение, угловая точка в 2-й оси плоскости WСS
мм
_OVR [20]
Фактическое значение угла замеряемой исходной кромки угла отно-
Градус
сительно 1-й геометрической оси активной плоскости в системе коор-
динат станка (MCS).
_OVR [21]
Фактическое значение, угловая точка на 1-й оси плоскости МСS
мм
_OVR [22]
Фактическое значение, угловая точка на 2-й оси плоскости МСS
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
4.3.12
Угол - любой угол (CYCLE961)
Функция
С помощью этого варианта измерения можно измерить внутренний или внешний угол
неизвестной геометрии детали. Измерение выполняется параллельно осям WCS.
Параметр маски α0 позволяет корректировать движение при измерении параллельно
кромке. Это заданное значение угла не влияет на результат.
После измерения в заданном смещении нулевой точки (WO) можно использовать
положение угла как нулевой точки детали.
Измерительные циклы
188
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
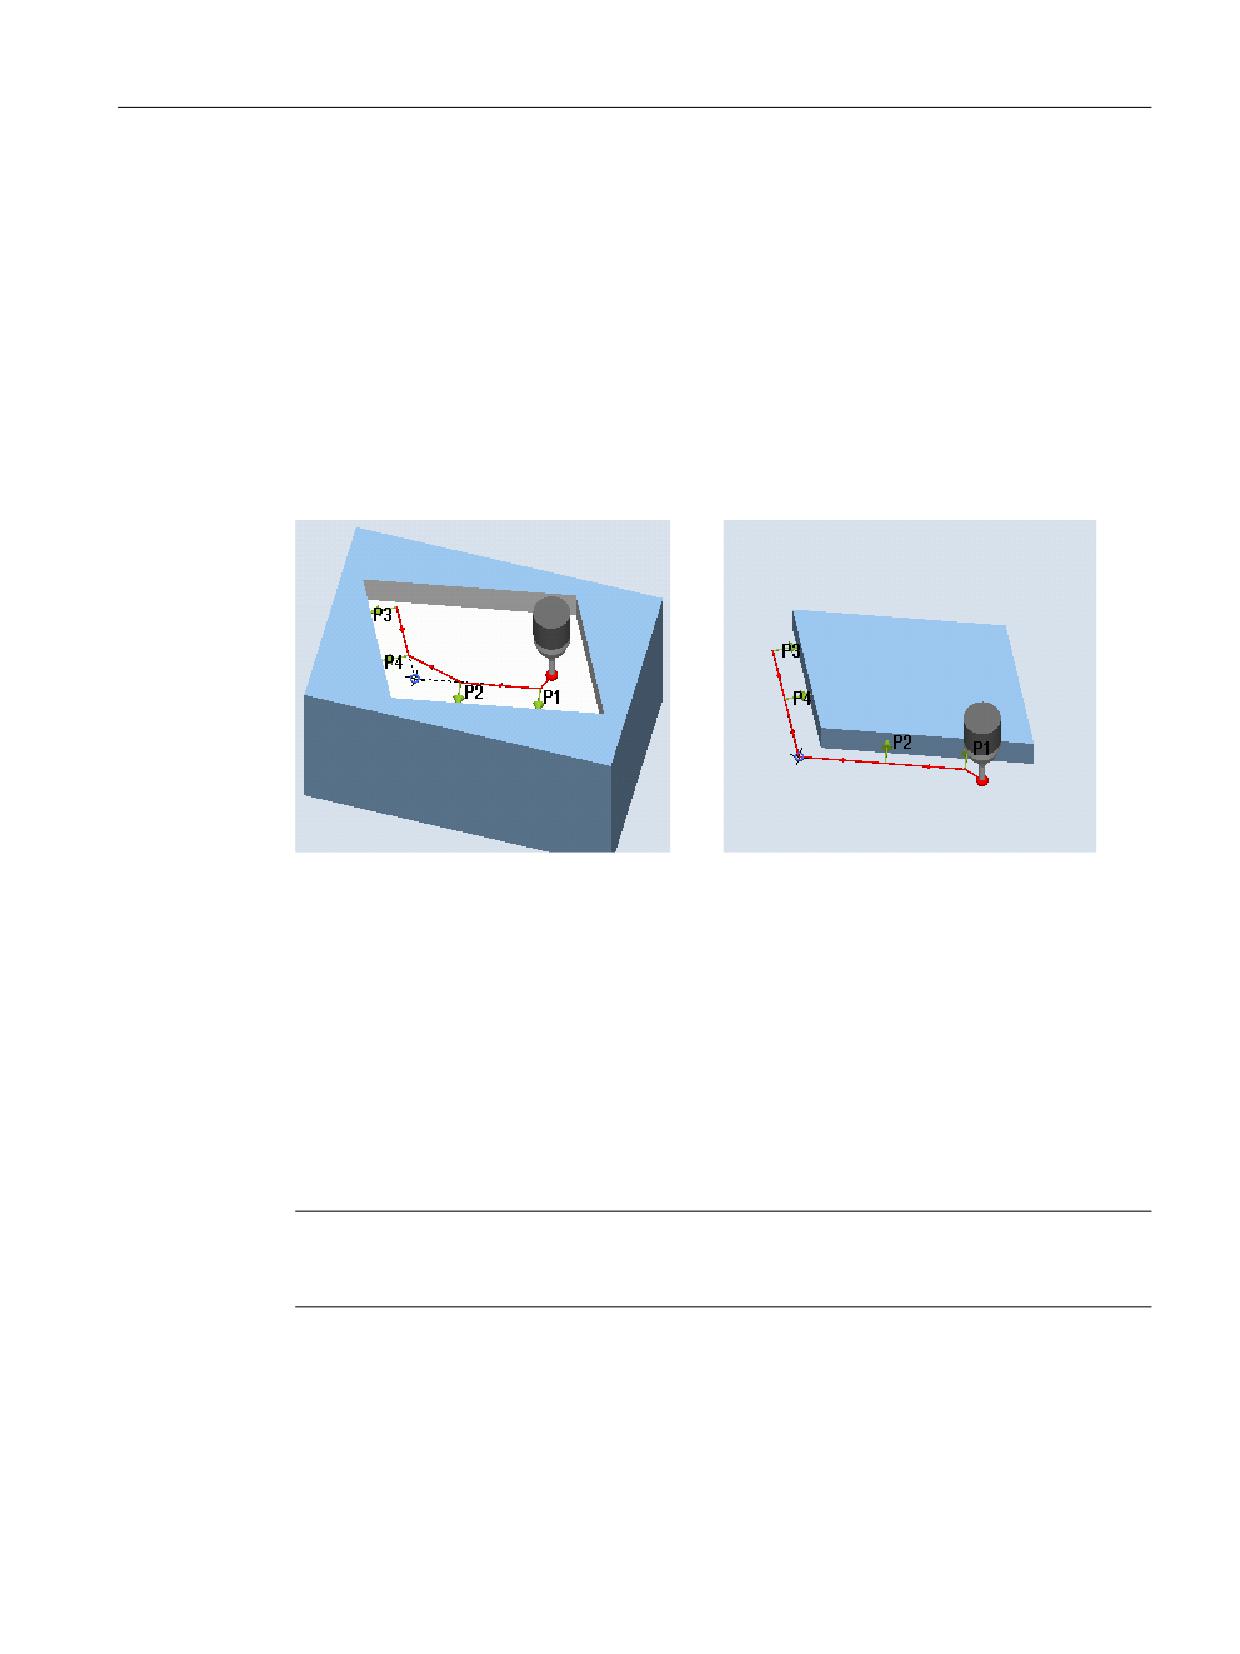
Варианты измерения
4.3 Измерение детали (фрезерование)
Принцип измерения
Измерительный цикл последовательно выполняет подвод к 4 точкам измерения (с P1 по
P4) и определяет точку пересечения полученных при этом прямых и угол поворота к
исходной кромке точек измерения P1 и P2 к 1-й оси плоскости (X для G17) в
положительном направлении
Точка пересечения / величина угла означает ее расположение. Она сохраняется как
значение MCS и WCS в параметры результатов OVR[]. Если вычисленная угловая точка
используется как нулевая точка детали, установки заданных значений X0,Y0 (пример
G17) учитываются при вычислении смещения нулевой точки.
Положение точек P1 и P2 друг к другу определяет направление 1-й оси плоскости новой
системы координат.
Измерение: любой внутренний угол
Измерение: любой внешний угол
(CYCLE961)
(CYCLE961)
Условия
• Измерительный щуп должен вызываться как инструмент с коррекцией длин
инструмента.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип710)
- Монощуп (тип 712), только в случае варианта функции "полярно"
Примечание
В сочетании с функцией с измерительным щупом типа 712 необходим шпиндель с
возможностью SPOS.
Исходная позиция перед измерением
Измерительный щуп стоит на высоте измерения или над углом (см. зону защиты)
напротив измеряемого угла или перед 1-й точкой измерения.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
189
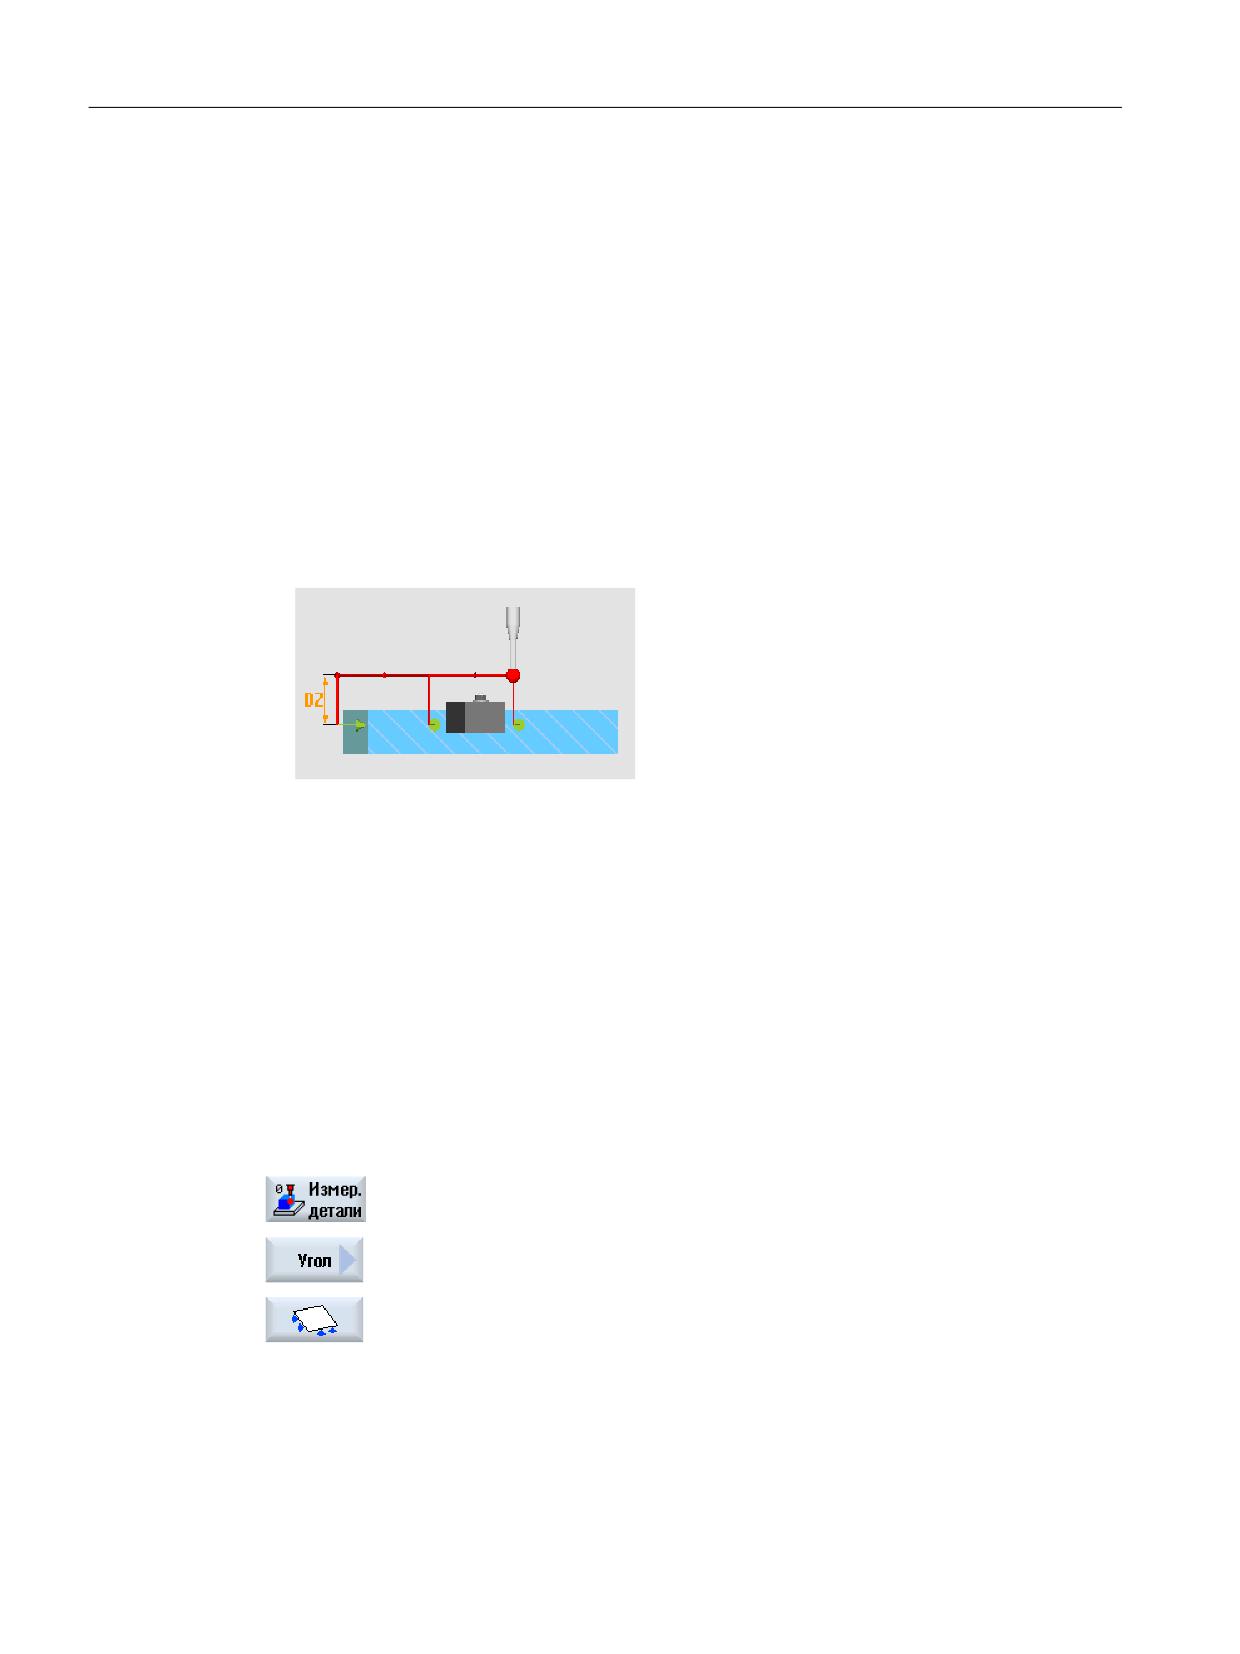
Варианты измерения
4.3 Измерение детали (фрезерование)
Отсюда должна существовать возможность подвода к точкам измерения без
столкновений.
Измерительный цикл создает необходимые кадры перемещения и выполняет
измерения в точках измерения P1 до P4, начиная с P1.
Позиционирование точек измерения P1 до P4 с учетом зоны защиты
• Зона защиты = Нет
Измерительный щуп предварительно позиционируется на высоте измерения и
остается на этой высоте при измерении угла. Внешний угол обходится.
• Зона защиты = Да
Измерительный щуп предварительно позиционируется над углом. При измерении
выполняется движение на значение в параметре DZ в 3-й оси плоскости (Z при G17) на
высоту измерения и измеряется соответствующая точка измерения. После
измерения щуп отводится на значения параметра DZ и движется к следующей точке
измерения, на которой снова опускается.
Рисунок 4-14
Зона защиты = Да: Переход через внешний угол с DZ>0 (высота
измерения + DZ) при G17
Позиция после завершения измерительного цикла
После последнего измерения щуп располагается на точке измерения P4.
В зависимости от параметра "зона защиты (да/нет)" измерительный щуп стоит на высоте
измерения или над углом.
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Угол".
3. Нажать программную клавишу "Любой угол".
Открывается окно ввода "Измерение: любой угол".
Измерительные циклы
190
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
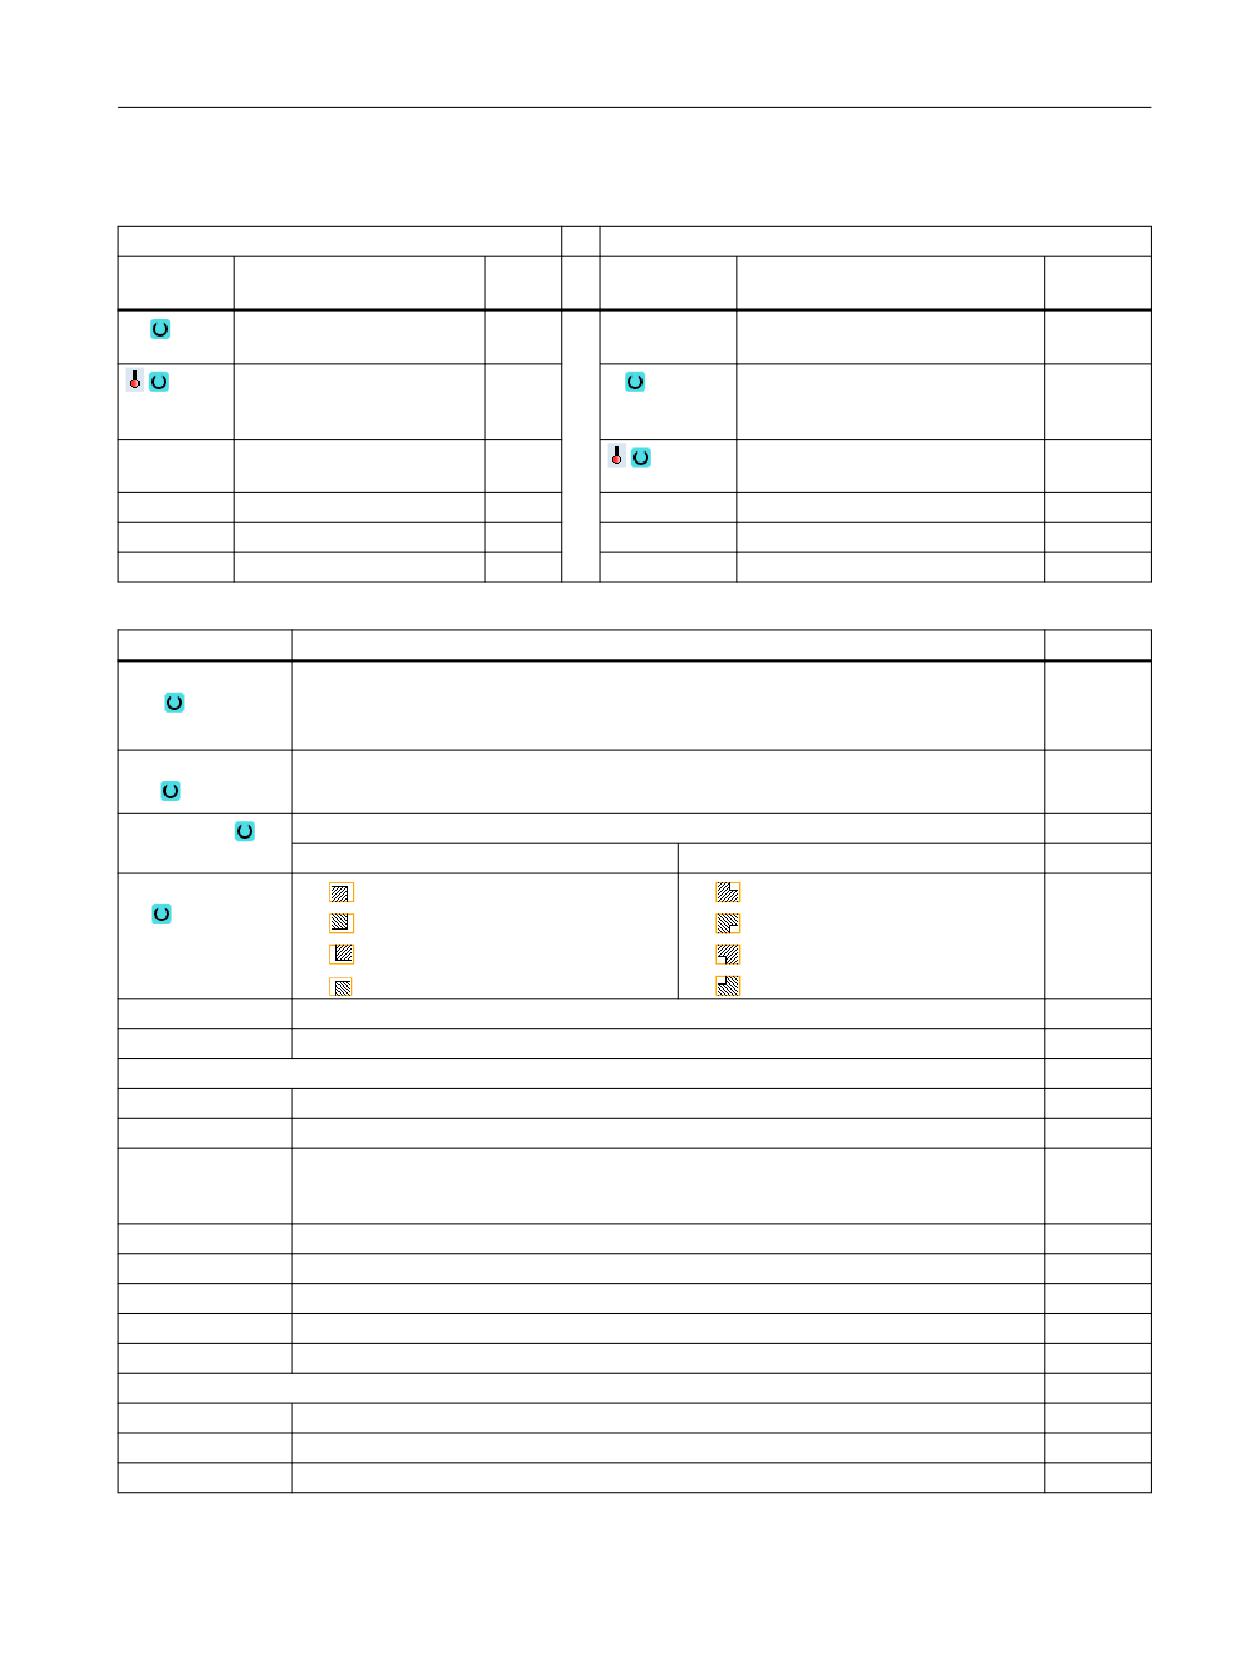
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
PL
Плоскость измерения
-
T
Название измерительного щупа
-
(G17 - G19)
Блок данных калибровки
-
D
Номер режущей кромки (1 - 9)
-
(1-40), возможен ввод пе-
ременной1)
Блок данных калибровки (1-40),
-
возможен ввод переменной1)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 2)
Система коорди-
• полярная
-
нат
• прямоугольная
Положение
Тип угла:
-
Наружный угол
Внутренний угол
-
Положение уг-
•
•
-
ла
•
•
•
•
•
•
X0
Заданное значение X измеренного угла (Х при G17)
мм
Y0
Заданное значение Y измеренного угла (Х при G17)
мм
Только для системы координат = "полярная":
XP
Положение полюса в 1-й оси плоскости (X при G17)
мм
YP
Положение полюса во 2-й оси плоскости (Y при G17)
мм
α0
Заданное значение угла относительно замеряемой исходной кромки угла и 1-й гео-
градус
метрической оси активной плоскости в системе координат станка (MСS). Так можно
выполнить параллельное кромке прохождение осей к углу.
L1
Расстояние до начальной точки 1-го измерения
мм
L2
Расстояние до начальной точки 2-го измерения
мм
α1
Апертурный угол
градус
L3
Расстояние до начальной точки 3-го измерения
мм
L4
Расстояние до начальной точки 4-го измерения
мм
Только для системы координат = "прямоугольная":
X1
Начальная точка X 1-го измерения
мм
Y1
Начальная точка Y 1-го измерения
мм
X2
Начальная точка X 2-го измерения
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
191
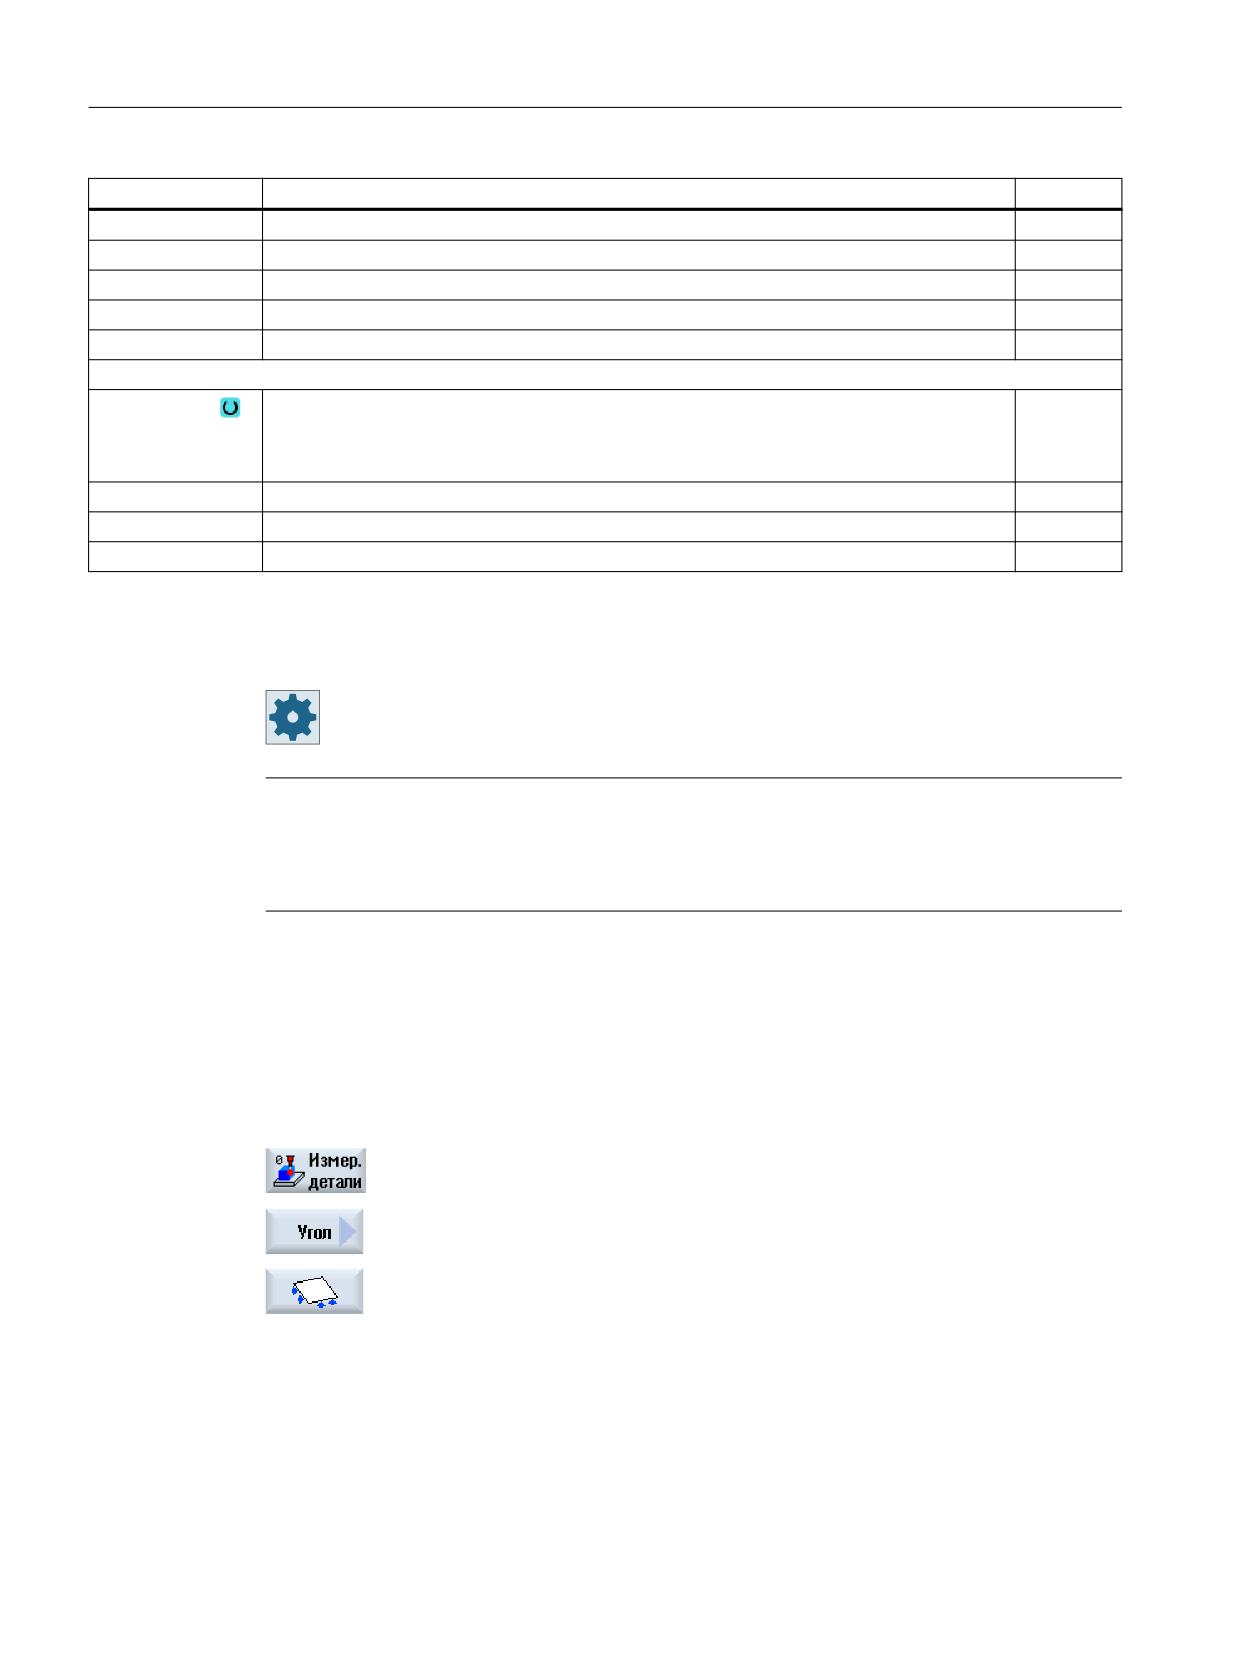
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Y2
Начальная точка Y 2-го измерения
мм
X3
Начальная точка X 3-го измерения
мм
Y3
Начальная точка Y 3-го измерения
мм
X4
Начальная точка X 4-го измерения
мм
Y4
Начальная точка Y 4-го измерения
мм
Зона защиты
Использовать зону защиты
-
• Да
• Нет
DZ
Путь подачи на высоте измерения (только для зона защиты "Да")
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть незаполненным.
2)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Изготовитель станка
Следовать указаниям изготовителя станка.
Примечание
Выбрать 4 точки измерения или путь измерения DFA таким образом, чтобы контур был
доступен на всем пути: 2 · DFA [в мм]. Иначе измерение невозможно.
Цикл создает мин. значение для пути измерения DFA в 20 мм.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Угол".
3. Нажать программную клавишу "Любой угол".
Открывается окно ввода "Измерение: любой угол".
Измерительные циклы
192
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
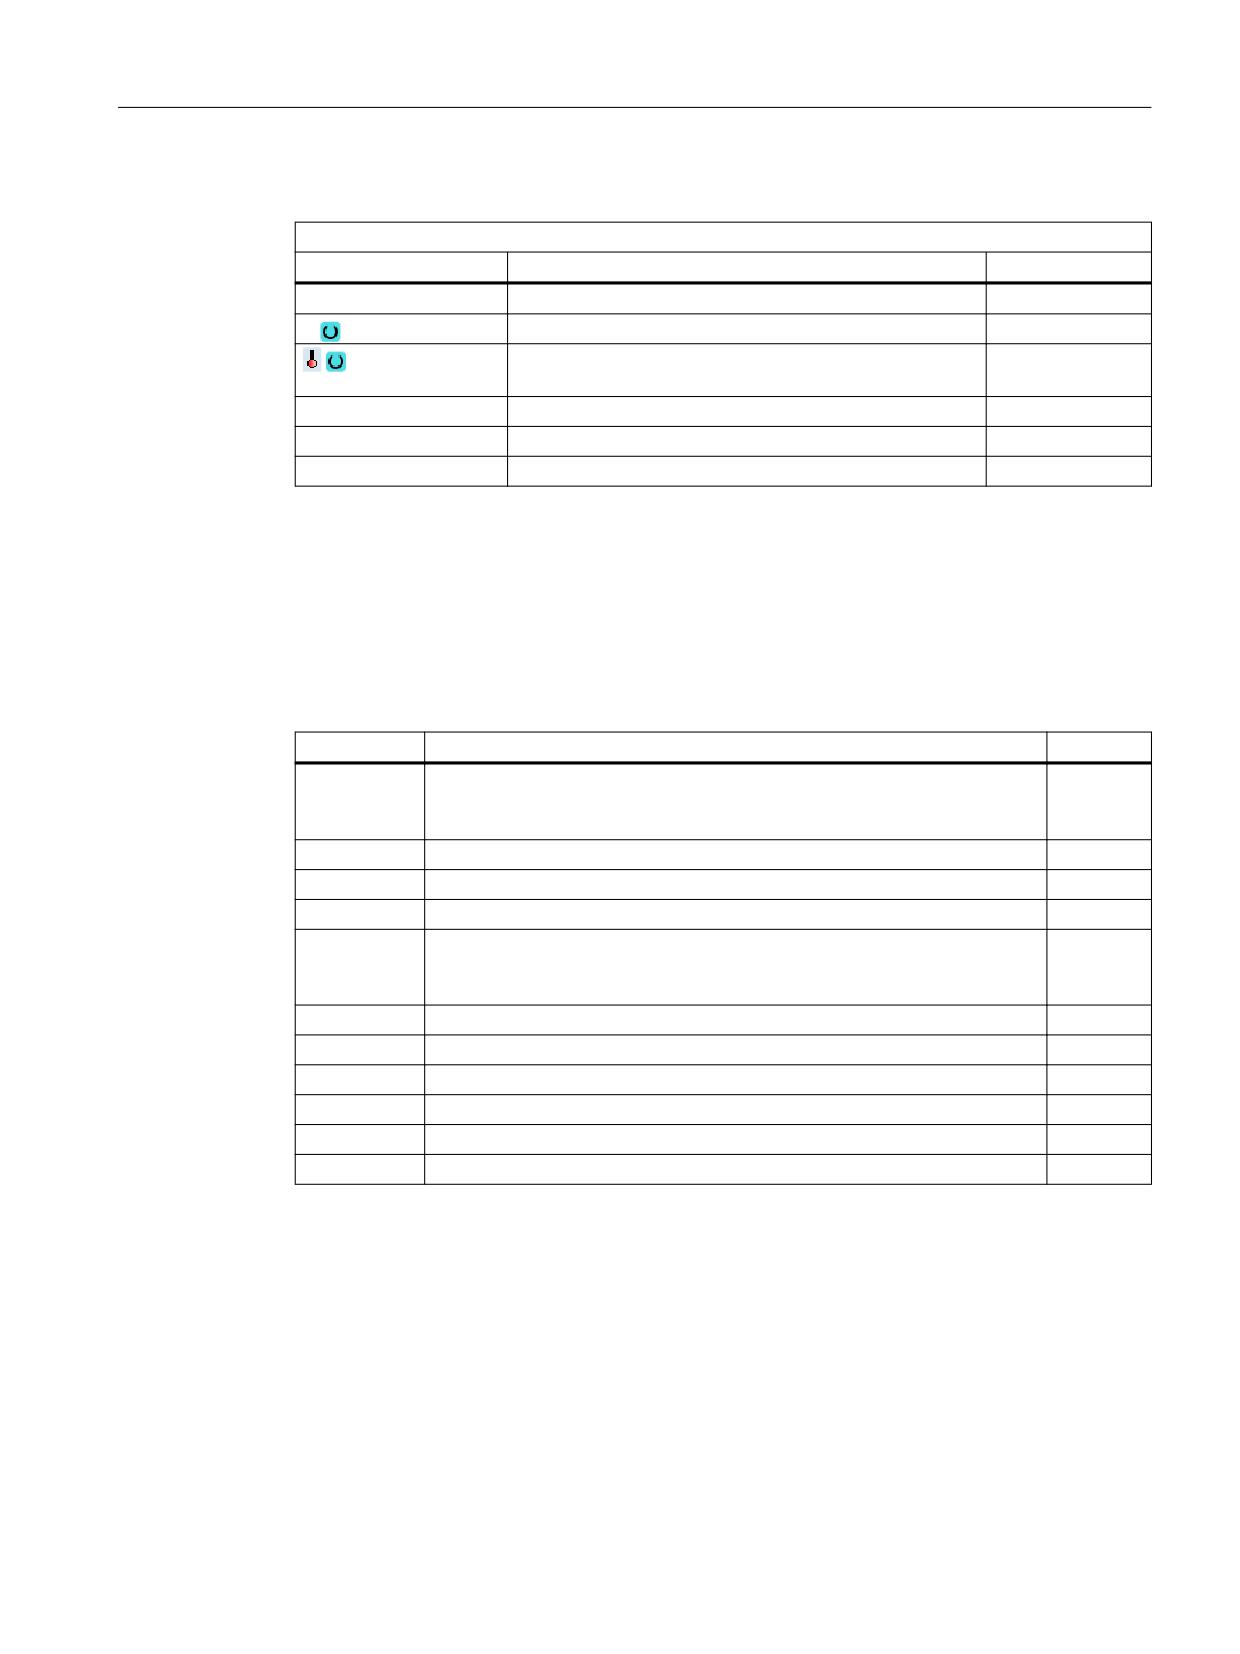
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Любой угол" предоставляет следующие результирующие
параметры:
Таблица 4-19 Результирующие параметры "Любой угол"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение угла замеряемой исходной кромки угла отно-
Градус
сительно 1-й геометрической оси активной плоскости в системе коор-
динат детали (WCS).
_OVR [5]
Фактическое значение, угловая точка в 1-й оси плоскости WСS
мм
_OVR [6]
Фактическое значение, угловая точка в 2-й оси плоскости WСS
мм
_OVR[8]
Фактическое значение, угловая точка
градус
_OVR [20]
Фактическое значение угла замеряемой исходной кромки угла отно-
Градус
сительно 1-й геометрической оси активной плоскости в системе коор-
динат станка (MCS).
_OVR [21]
Фактическое значение, угловая точка на 1-й оси плоскости МСS
мм
_OVR [22]
Фактическое значение, угловая точка на 2-й оси плоскости МСS
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
4.3.13
Отверстие - прямоугольный карман (CYCLE977)
Функция
С помощью этого варианта измерения можно измерить прямоугольный карман в
детали. Измеряются ширина и длина кармана и определяется центр кармана.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
193
Варианты измерения
4.3 Измерение детали (фрезерование)
Измерения всегда выполняются параллельно гео-осям активной плоскости. Измерения
на повернутом вокруг оси подачи прямоугольном кармане также возможны. Для этого
ввести в маске параметрирования угол согласно реальному углу положения кармана.
Снятие размеров на сторонах кармана всегда выполняется под прямым углом к ним. В
кармане можно определить зону защиты.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Последовательно выполняется два полных
измерения прямоугольного кармана, один раз с позицией шпинделя 180 градусов и один
раз с 0 градусов. Особенности такого измерения позволяют использовать
некалиброванный разнонаправленный измерительный щуп. Но правильный радиус
инструмента щупа должен быть однократно определен с помощью калибровки щупа.
Типы измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным
условием является наличие позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка детали относится к центру
прямоугольника
• Коррекция инструмента
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
Принцип измерения
Измеряется по две противоположные точки в обеих гео-осях плоскости. Измерения
начинаются в положительном направлении 1-й гео-оси. Из четырех измеренных
фактических позиций сторон кармана с учетом значений калибровки вычисляются
ширина и длина кармана. Положение центра кармана как нулевой точки детали
определяется согласно выбранному исправляемому смещению нулевой точки.
Измерительные разницы длин сторон служат базовой величиной для коррекции
инструмента, положение нулевой точки кармана основой коррекции нулевой точки.
Измерительные циклы
194
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
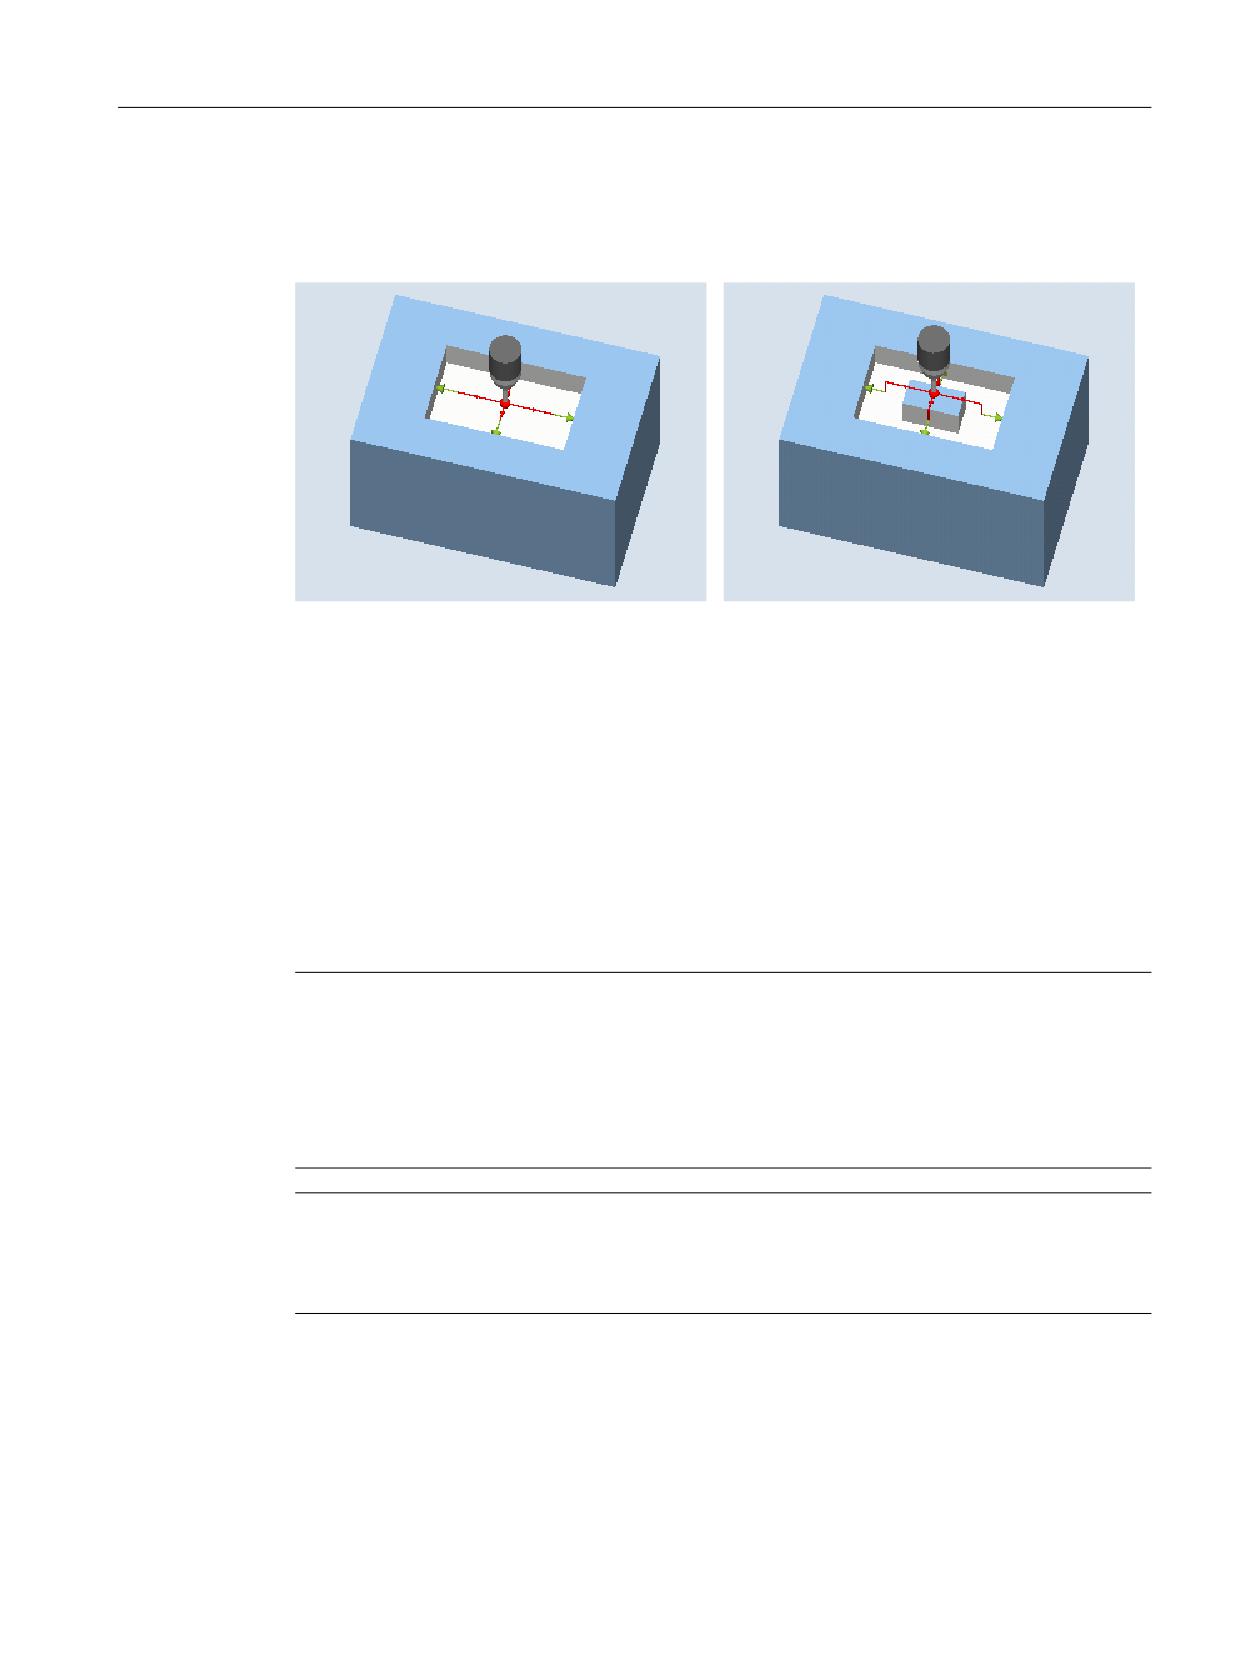
Варианты измерения
4.3 Измерение детали (фрезерование)
Выбрав "ДА" для "Центр заданных значений", в установках заданных значений можно
определить положение центра прямоугольного кармана в качестве нулевой точки
детали.
Измерение: прямоугольный карман
Измерение: прямоугольный карман с зо-
(CYCLE977)
ной защиты (CYCLE977)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- Звездообразный щуп (тип 714)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительных щупов типа 712 и типа 714 необходим шпиндель
с возможностью SPOS.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
195
Варианты измерения
4.3 Измерение детали (фрезерование)
Исходная позиция перед измерением
Позиционировать измерительный щуп на заданную позицию центра кармана. Эта
позиция подвода в кармане является одновременно исходной позицией и заданным
значением для получаемых коррекций. В случае зоны защиты позиция шарика
располагается на одной высоте над защитной зоной.
Необходимо обеспечить, чтобы с введенным путем подачи с этой высоты можно было
было достичь требуемой высоты измерения в кармане.
Примечание
Если длина измерения DFA выбрана такой большой, что зона защиты была бы нарушена,
то расстояние автоматически уменьшается в цикле. Но достаточное пространство для
шарика измерительного щупа все же необходимо сохранить.
Позиция после завершения измерительного цикла
Без активированной защищенной области шарик измерительного щупа в конце
измерительного цикла располагается на высоте измерения в центре кармана.
С защищенной областью шарик измерительного щупа в конце измерительного цикла
стоит по центру над карманом на высоте исходной позиции измерительных циклов.
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу “Отверстие”.
3. Нажать программную клавишу "Прямоугольный карман".
Открывается окно ввода "Измерение: прямоугольный карман".
Измерительные циклы
196
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
Метод из-
• Стандартный метод изме-
-
T
Название измерительного
-
мерения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мерения
рения
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
40), возможен ввод перемен-
ной3)
ной3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 4)
• Коррекция на инструмент (сохранение измеренного значения в данные инструмен-
та)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
W
Заданное значение, ширина кармана
мм
L
Заданное значение, длина кармана
мм
XM, YM
Установка заданного значения для средней точки прямоугольного кармана (только
мм
если "Средняя точка заданного значения" - "Да")
α0
Угол между измерительной осью и деталью
градус
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
197
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Зона защи-
Использовать зону защиты
-
ты
• Да
• Нет
WS
Ширина зоны защиты (только для зона защиты "Да")
мм
LS
Длина зоны защиты (только для зона защиты "Да")
мм
DX / DY / DZ
Путь подачи на высоте измерения (только для зона защиты "Да")
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер при коррекции на инструмент
-
мер
• Да
• Нет
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу “Отверстие”.
3. Нажать программную клавишу "Прямоугольный карман".
Открывается окно ввода "Измерение: прямоугольный карман".
Измерительные циклы
198
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод
-
переменной1)
(только при измерении без реверса шпинделя)
Х
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
4.3.13.1
Параметры смешанной технологии
Вариант измерения "Токарная обработка на фрезерном станке"
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу “Отверстие”.
3. Нажать программную клавишу "Прямоугольный карман".
Открывается окно ввода "Измерение: прямоугольный карман".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод
-
переменной1)
(только при измерении без реверса шпинделя)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
199
Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
Х
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Прямоугольный карман" предоставляет следующие
результирующие параметры:
Таблица 4-20 Результирующие параметры "Прямоугольный карман"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, длина прямоугольника (в 1-й оси плоскости)
мм
_OVR [1]
Заданное значение, длина прямоугольника (в 2-й оси плоскости)
мм
_OVR [2]
Заданное значение, центр прямоугольника, 1-я ось плоскости
мм
_OVR [3]
Заданное значение, центр прямоугольника, 2-я ось плоскости
мм
_OVR [4]
Фактическое значение, длина прямоугольника (в 1-й оси плоско-
мм
сти)
_OVR [5]
Фактическое значение, длина прямоугольника (в 2-й оси плоско-
мм
сти)
_OVR [6]
Фактическое значение, центр прямоугольника, 1-я ось плоскости
мм
_OVR [7]
Фактическое значение, центр прямоугольника, 2-я ось плоскости
мм
_OVR [16]
Разница, длина прямоугольника (в 1-й оси плоскости)
мм
_OVR [17]
Разница, длина прямоугольника (в 2-й оси плоскости)
мм
_OVR [18]
Разница, центр прямоугольника, 1-я ось плоскости
мм
_OVR [19]
Разница, центр прямоугольника, 2-я ось плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
200
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.14
Отверстие - 1 отверстие (CYCLE977)
Функция
С помощью этого варианта измерения можно измерить одно отверстие в детали.
Измеряется диаметр отверстия и определяется его центр. Измерения всегда
выполняются параллельно гео-осям активной плоскости.
С помощью начального угла за счет вращения вокруг оси подачи как центра, точки
замера могут быть перемещены на периферии отверстия.
В рамках отверстия можно определить зону защиты.
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Последовательно выполняется два полных
измерения отверстия, один раз с позицией шпинделя 180 градусов и один раз с 0
градусов. Особенности такого измерения позволяют использовать некалиброванный
разнонаправленный измерительный щуп. Но правильный радиус инструмента щупа
должен быть однократно определен с помощью калибровки щупа. Типы измерительных
щупов 712, 713 и 714 для этого не подходят. Обязательным условием является наличие
позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка детали относится к центру отверстия.
• Коррекция на инструмент,
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
Принцип измерения
Измеряется по 2 противоположные точки в обеих гео-осях плоскости. Из этих 4
измеренных фактических позиций с учетом значений калибровки вычисляются диаметр
и центр отверстия. Из точек измерения 1-ой гео-оси плоскости вычисляется центр этой
оси, и измерительный щуп устанавливается в этот центр. От этого центра выполняется
измерение обеих точек во 2-й гео-оси, на основании этого определяется фактический
диаметр отверстия. Измерения начинаются в положительном направлении 1-й гео-оси.
Измерительная разница диаметра отверстия служит для коррекции инструмента, а
положение нулевой точки отверстия как основа коррекции нулевой точки.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
201
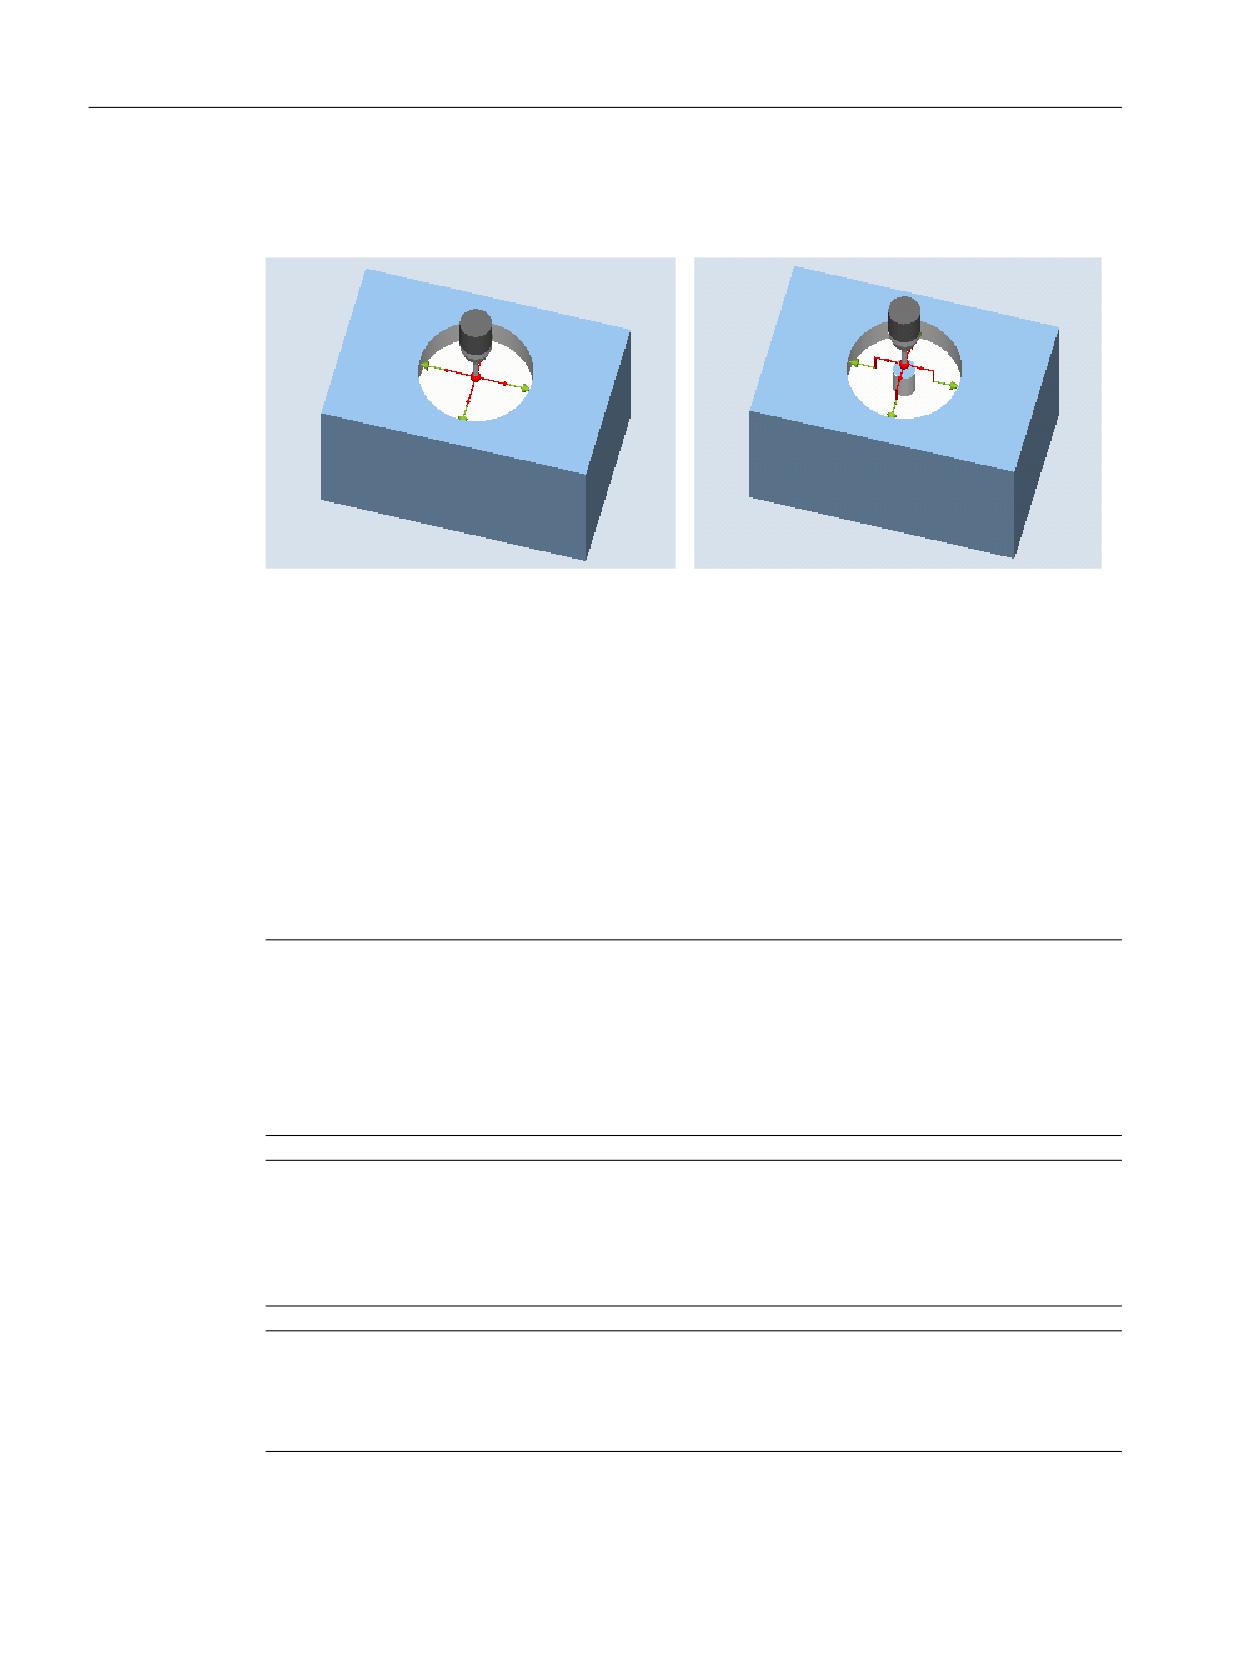
Варианты измерения
4.3 Измерение детали (фрезерование)
Выбрав "ДА" для "Центр заданных значений", в установках заданных значений можно
определить положение центра отверстия в качестве нулевой точки детали.
Измерение: отверстие (CYCLE977)
Измерение: отверстие с зоной защиты
(CYCLE977)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- Звездообразный щуп (тип 714)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Примечание
При измерении опорных колец диаметр опорного кольца только тогда точно отражается
в результатах измерений, когда учитывается механическая сложность всех позиций
осей. Достичь этого можно калибровкой, соответствующей условиям последующих
измерений. Это правило верно в отношении всех измерений.
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительных щупов типа 712 и типа 714 необходим шпиндель
с возможностью SPOS.
Измерительные циклы
202
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Исходная позиция перед измерением
Позиционировать измерительный щуп на заданную позицию центра отверстия. Эта
позиция подвода в отверстии является одновременно исходной позицией и заданным
значением для получаемых коррекций.
В случае зоны защиты центр шарика располагается на одной высоте над зоной защиты.
Необходимо обеспечить, чтобы с введенным путем подачи с этой высоты можно было
было достичь требуемой высоты измерения в отверстии.
Примечание
Если длина измерения DFA выбрана такой большой, что зона защиты была бы нарушена,
то расстояние автоматически уменьшается в цикле. Но достаточное пространство для
шарика измерительного щупа все же необходимо сохранить.
Позиция после завершения измерительного цикла
Без активированной защищенной области шарик измерительного щупа располагается
на высоте измерения в центре отверстия.
С защищенной областью конечная позиция шарика измерительного щупа по центру над
отверстием на высоте исходной позиции.
Примечание
Ширина разброса начальной точки измерительных циклов относительно центра
отверстия должна не выходить за рамки значения длины измерения DFA, иначе
существует опасность столкновений или измерение не может быть выполнено!
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу “Отверстие”.
3. Нажать программную клавишу "1 отверстие".
Открывается окно ввода "Измерение: 1 отверстие".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
203
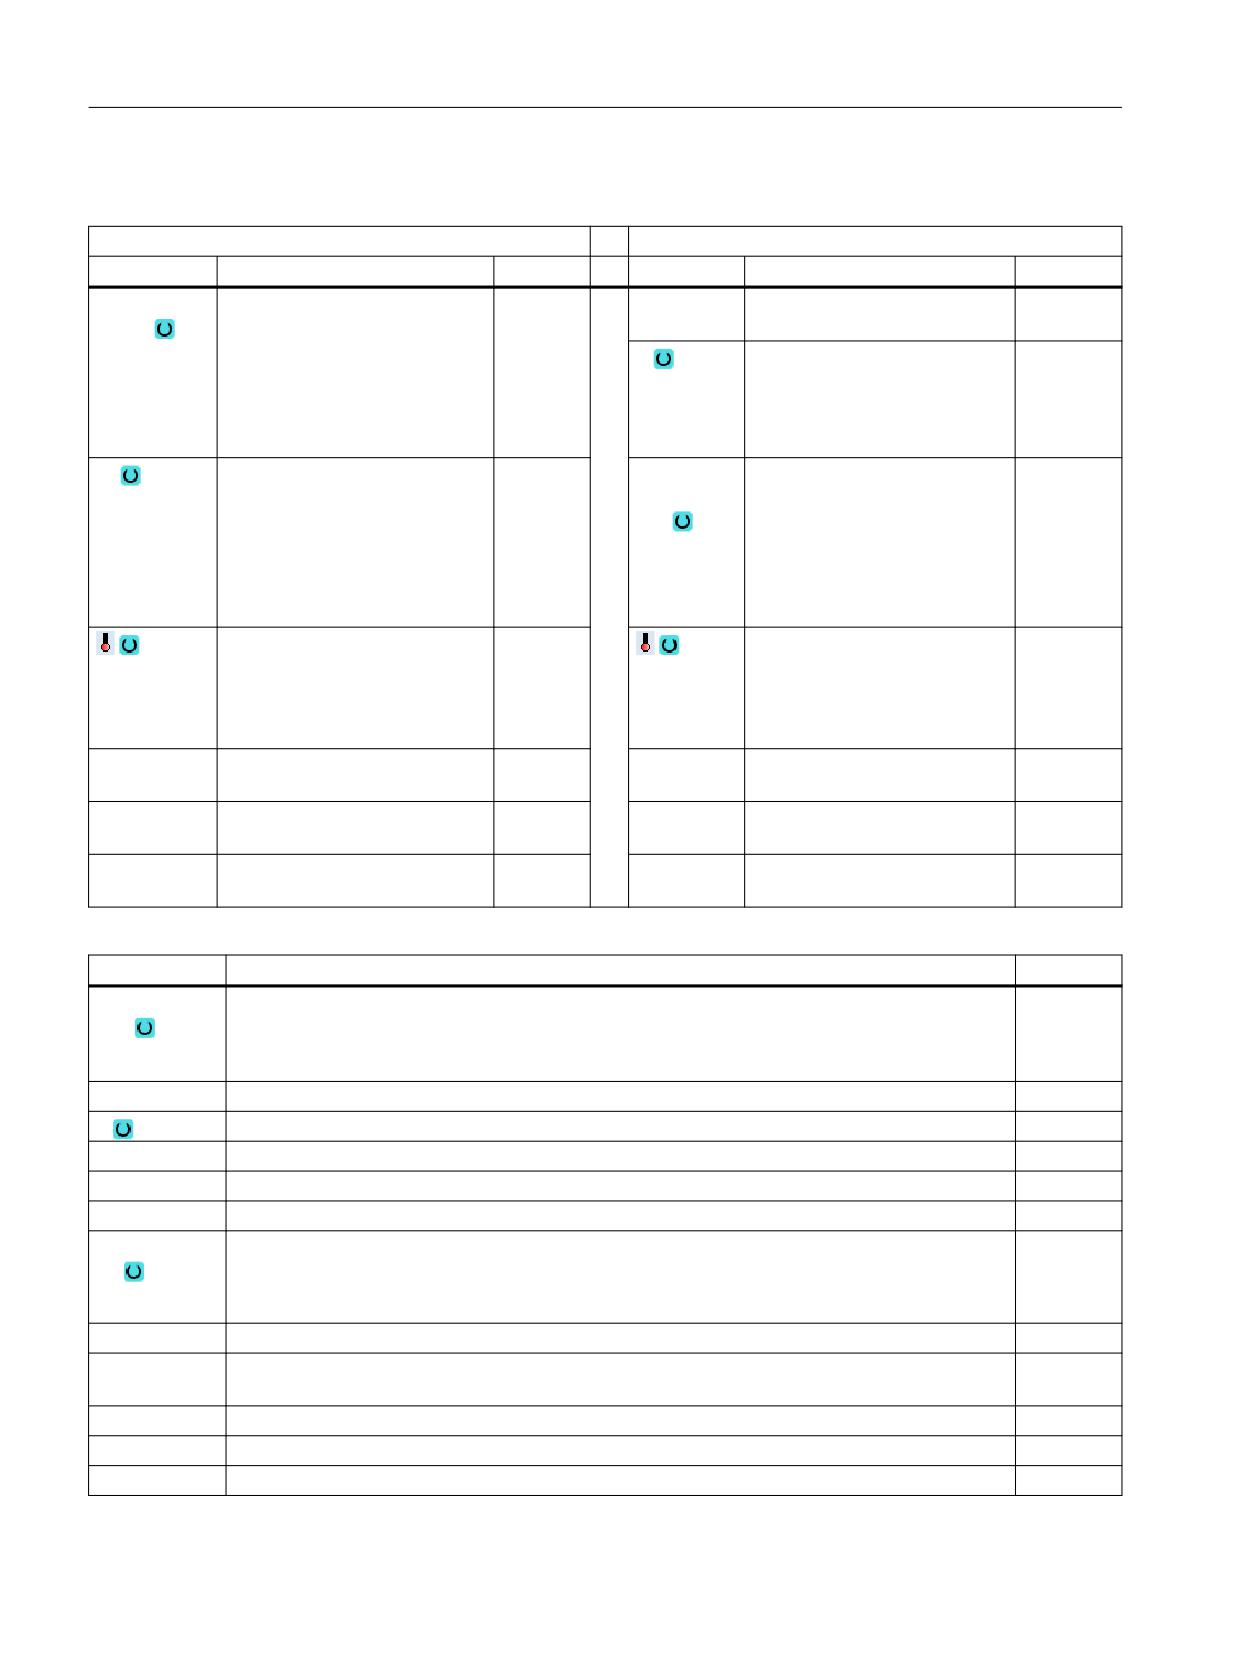
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
Метод изме-
• Стандартный метод изме-
-
T
Название измерительного
-
рения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-щу-
па 2)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мере-
рения
ния
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
40), возможен ввод перемен-
ной3)
ной3)
(только при измерении без
(только при измерении без
реверса шпинделя)
реверса шпинделя)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое WO) 4)
• Коррекция на инструмент (сохранение измеренного значения в данные инструмента)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (инструмент DUPLO, номер ST)
-
∅
Заданное значение, диаметр отверстия
мм
α0
Угол измерения 5)
градус
Зона защи-
Использовать зону защиты
-
ты
• Да
• Нет
∅S
Диаметр зоны защиты (только для зона защиты "Да")
мм
XM, YM
Установка заданного значения для средней точки отверстия (только если "Средняя точка
мм
заданного значения" - "Да")
DX / DY / DZ
Путь подачи на высоте измерения (только для зона защиты "Да")
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Измерительные циклы
204
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
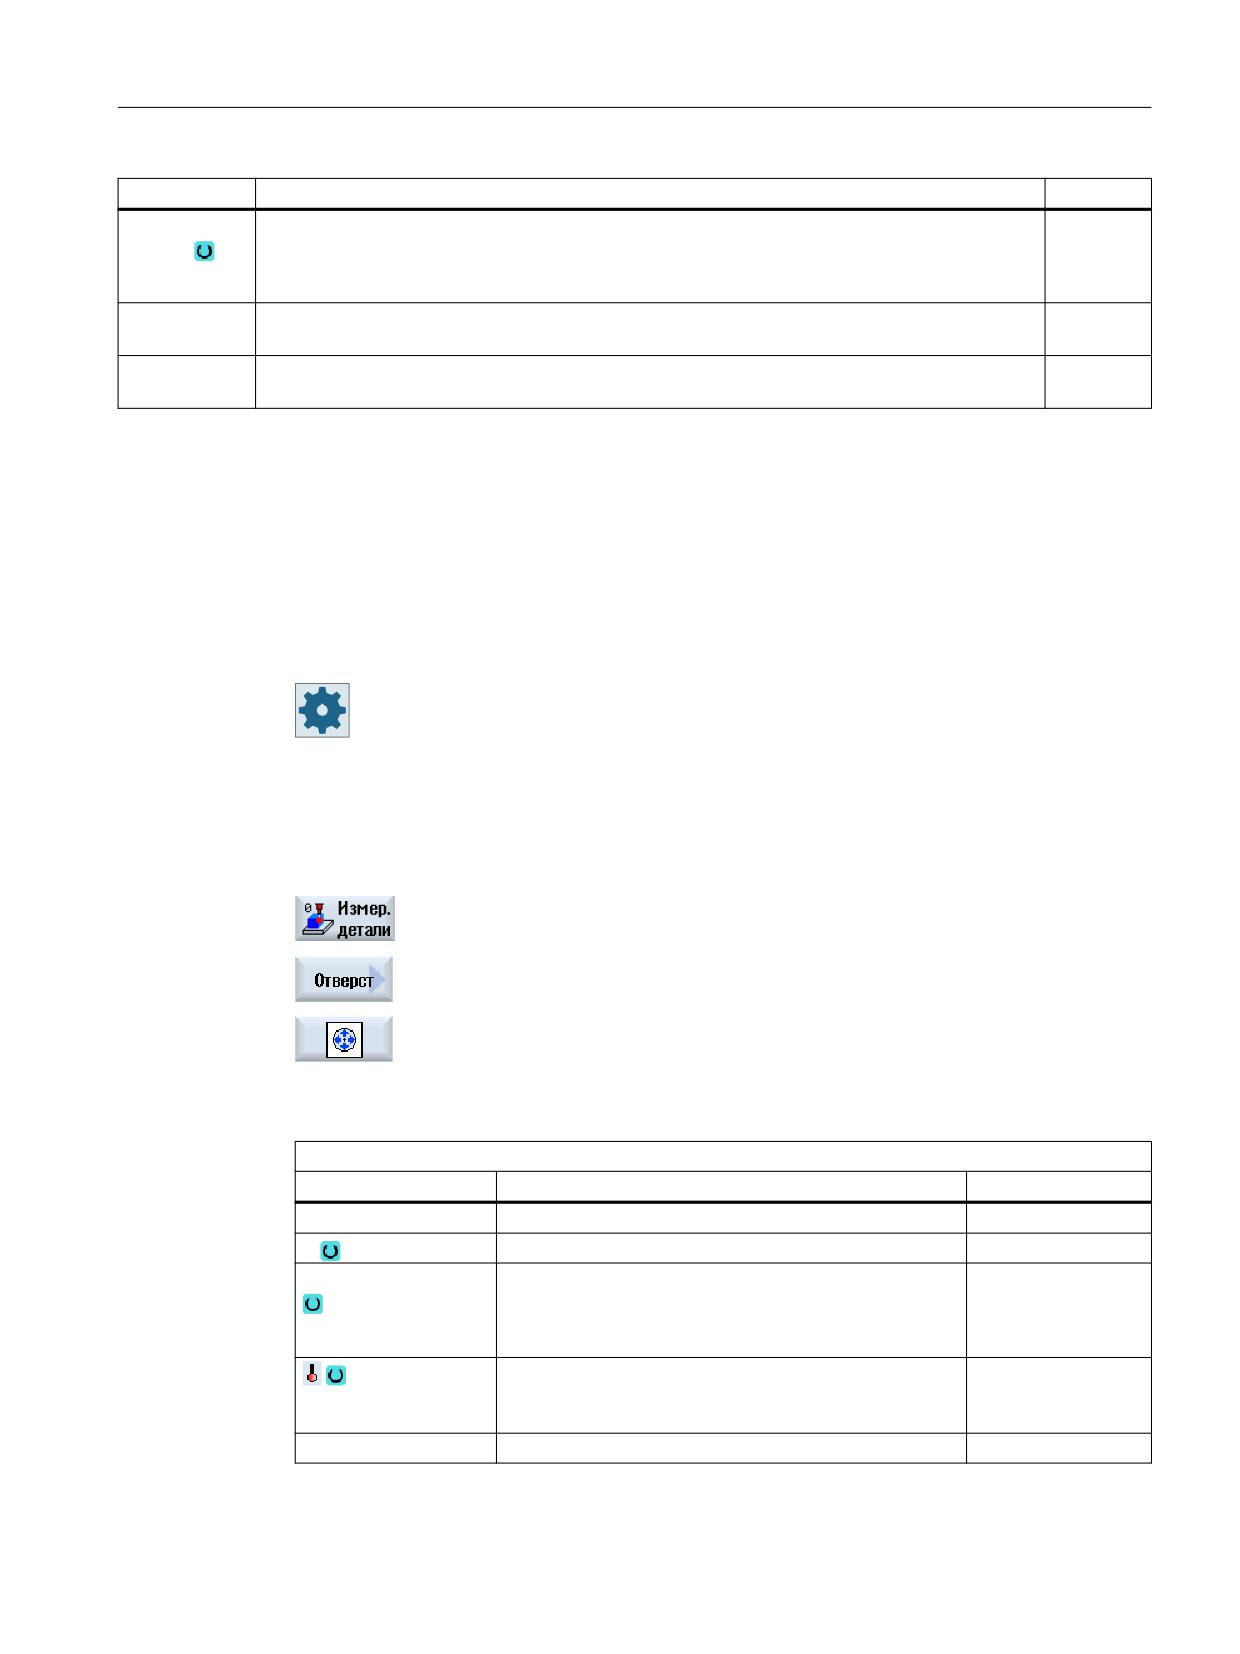
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
Допуск на
Использовать допуск на размер при коррекции на инструмент
-
размер
• Да
• Нет
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске на
мм
размер "Да")
1)
Функция "3D-щуп с реверсом шпинделя" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 16.
2)
Функция "Точная установка 3D-щупа" отображается при установленном в общих SD54760
$SNS_MEA_FUNCTION_MASK_PIECE бите 17.
3)
Имя переменной не должно быть пустым.
4)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
5)
Угол измерения всегда относится к положительному направлению, 1-й оси активной системы координат, например,
для G17 на +X, G18/+Z, G19/+Y
Изготовитель станка
Следовать указаниям изготовителя станка.
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу “Отверстие”.
3. Нажать программную клавишу "1 отверстие".
Открывается окно ввода "Измерение: 1 отверстие".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Метод измерения
• Стандартный метод измерения
-
• 3D-щуп с реверсом шпинделя
• Точная установка 3D-щупа
Блок данных калибровки (1-40), возможен ввод пе-
-
ременной1)
(только при измерении без реверса шпинделя)
X
Начальная точка X измерения
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
205
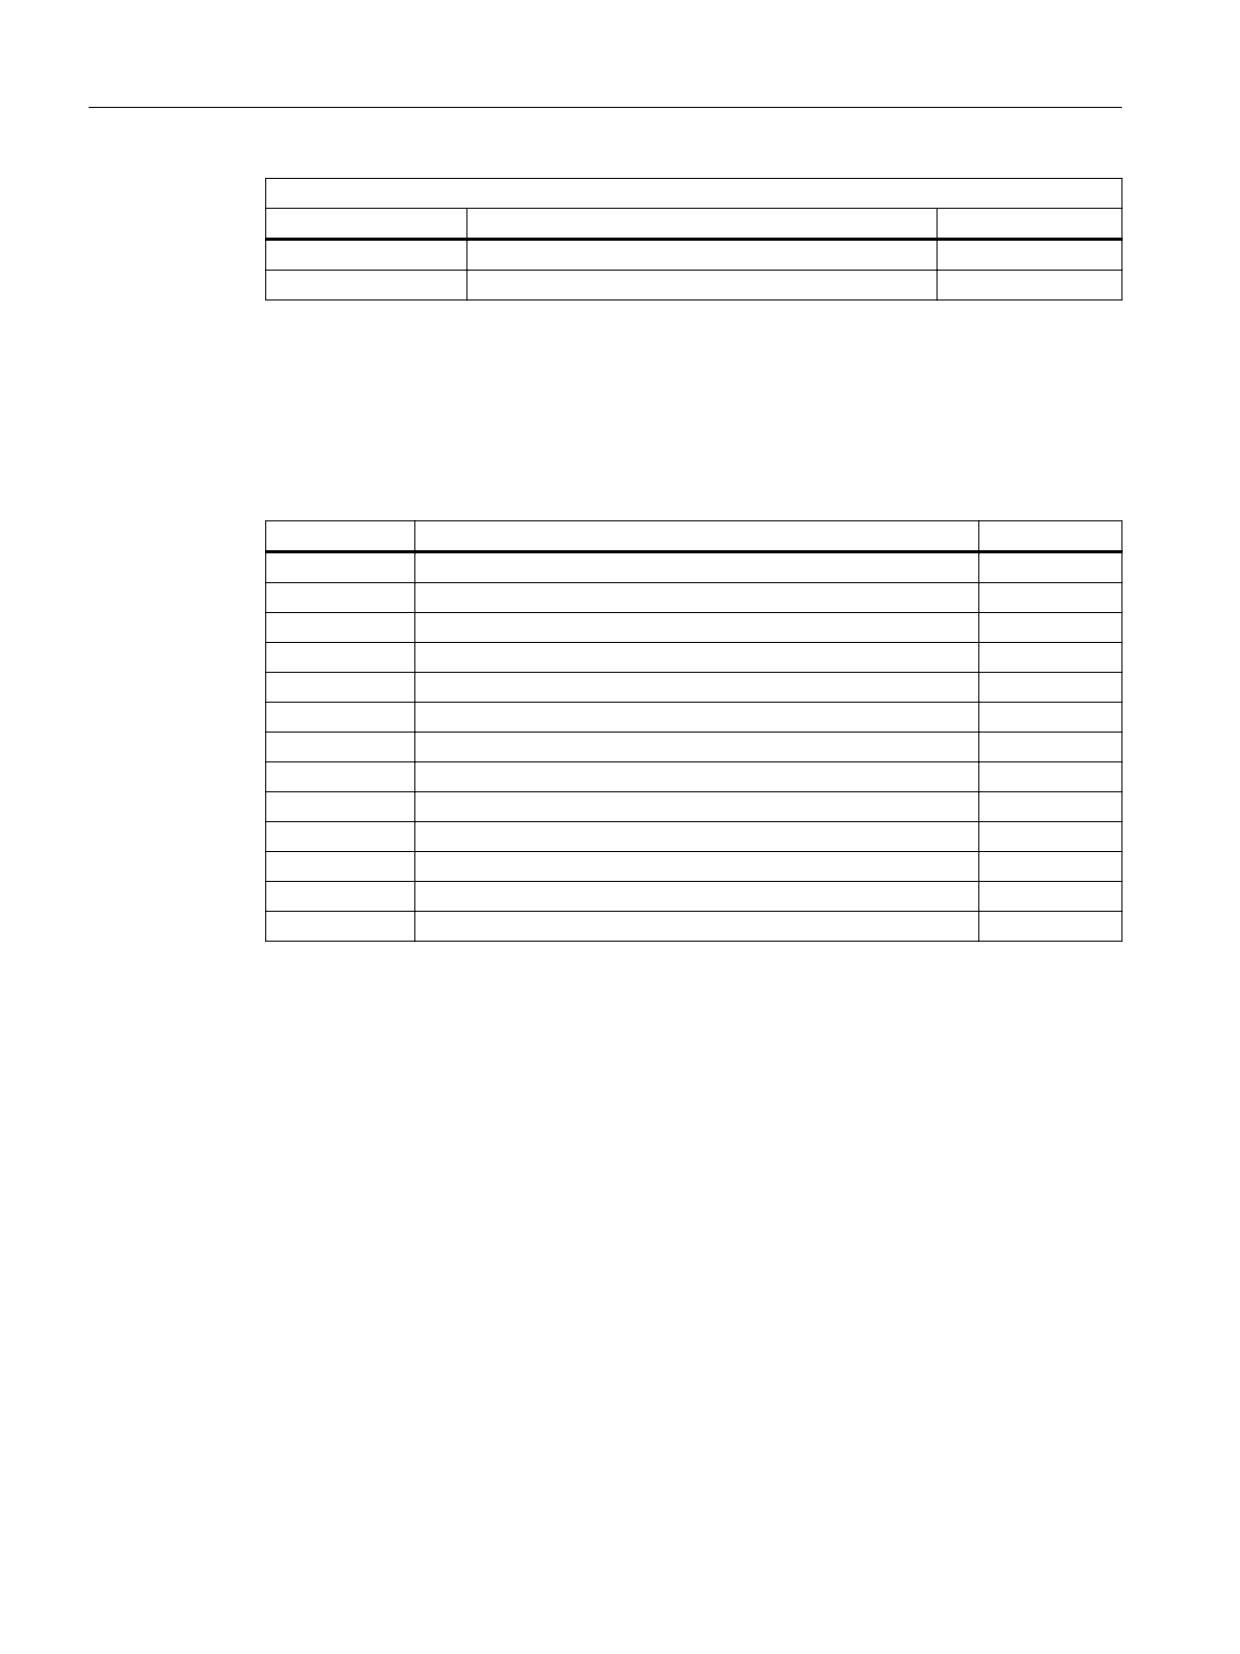
Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Отверстие" предоставляет следующие результирующие параметры:
Таблица 4-21 Результирующие параметры "Отверстие"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, диаметр отверстия
мм
_OVR [1]
Заданное значение, центр отверстия в 1-й оси плоскости
мм
_OVR [2]
Заданное значение, центр отверстия в 2-й оси плоскости
мм
_OVR [4]
Фактическое значение, диаметр отверстия
мм
_OVR [5]
Фактическое значение, центр отверстия в 1-й оси плоскости
мм
_OVR [6]
Фактическое значение, центр отверстия в 2-й оси плоскости
мм
_OVR [16]
Разница, диаметр отверстия
мм
_OVR [17]
Разница, центр отверстия в 1-й оси плоскости
мм
_OVR [18]
Разница, центр отверстия в 2-й оси плоскости
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
_OVI [3]
Вариант измерения
-
_OVS_TNAME
Имя инструмента
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
4.3.15
Отверстие - внутренний круговой сегмент (CYCLE979)
Функция
С помощью этого варианта измерения можно измерить круговой сегмент изнутри.
Определяются диаметр и центр кругового сегмента в плоскости. Выбор «Да» для
«Средней точки заданного значения» определяет положение средней точки кругового
сегмента в качестве нулевой точки детали путем установки заданного значения.
С помощью начального угла, относящегося к 1-й гео-оси плоскости, можно смещать
точки измерения на обводе кругового сегмента. Круговое расстояние между точками
измерения определяется через угловое приращение.
Измерительные циклы
206
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
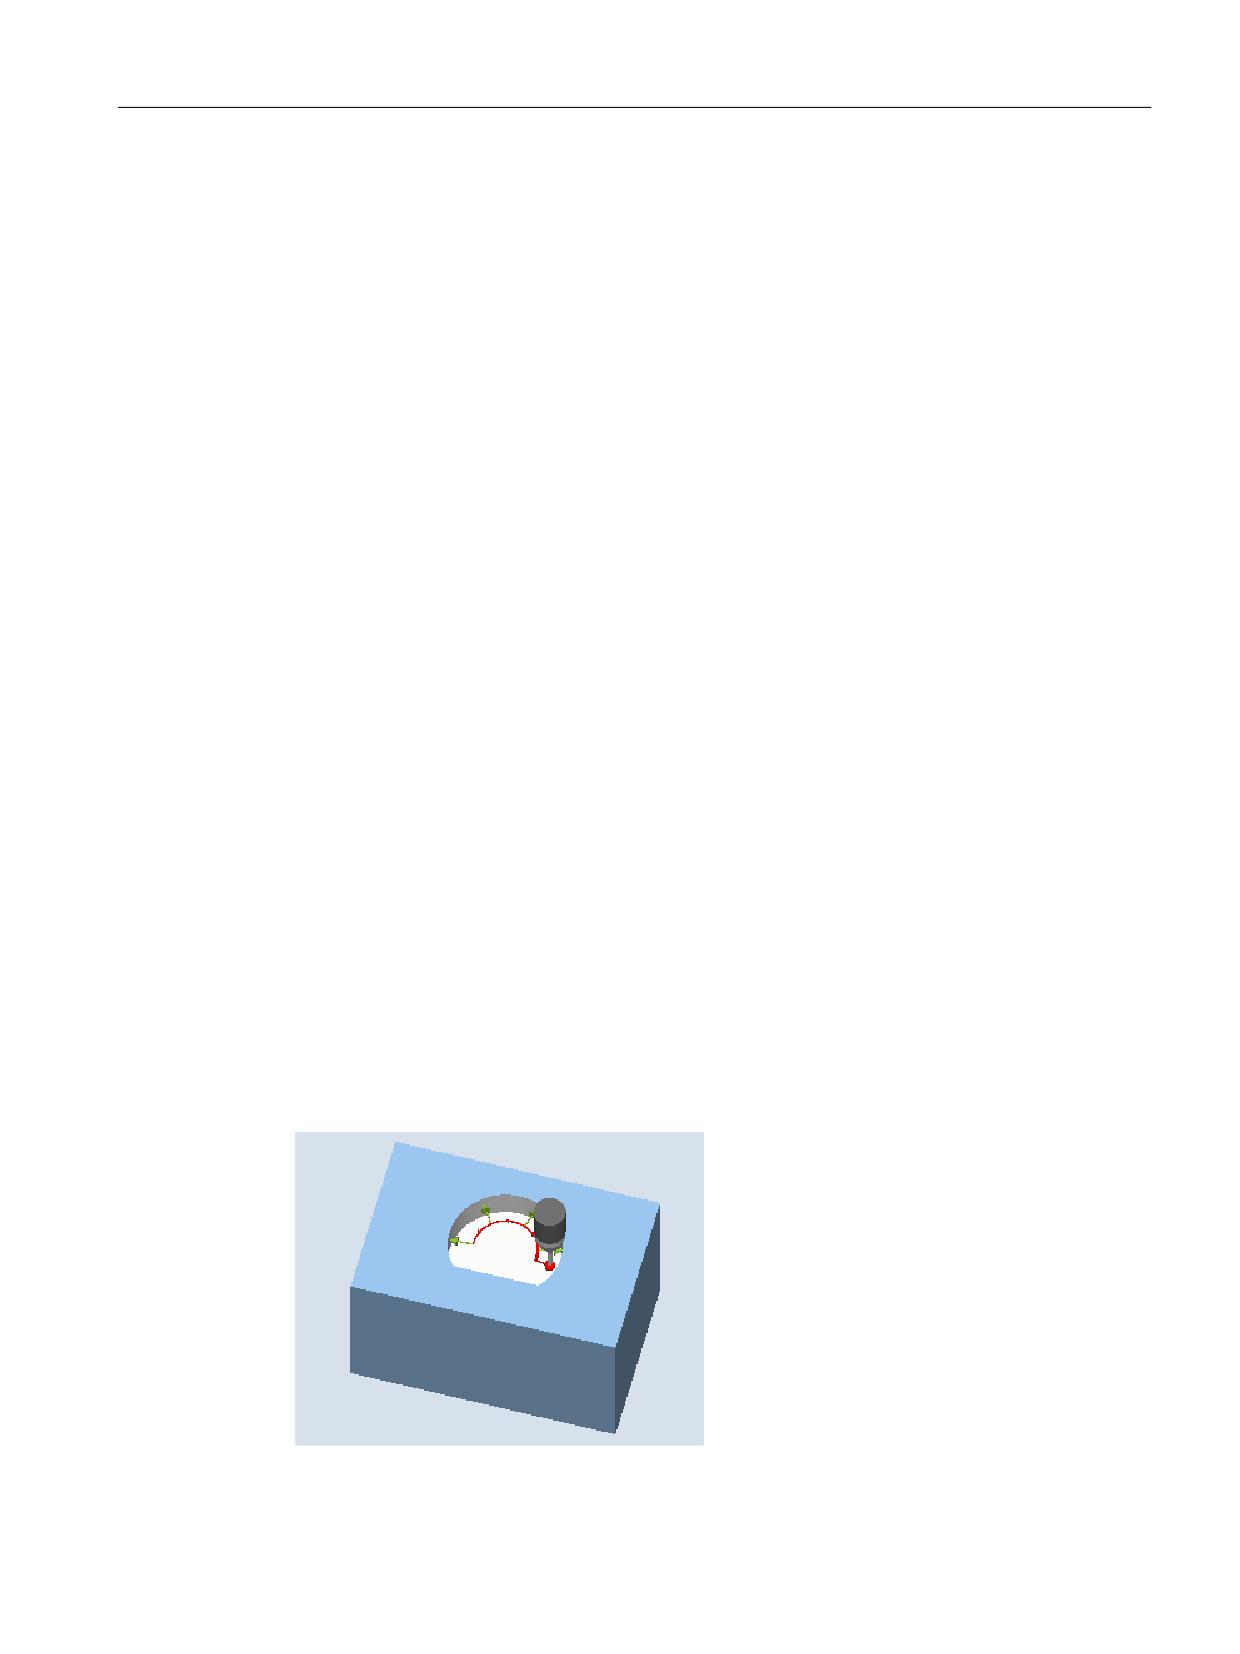
Варианты измерения
4.3 Измерение детали (фрезерование)
При методе измерения "3D-щуп с реверсом шпинделя" измерение в осях плоскости
выполняется как дифф. измерение. Особенности такого измерения позволяют
использовать некалиброванный разнонаправленный измерительный щуп. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
При методе измерения "Точная установка 3D-щупа" направление срабатывания
измерительного щупа всегда выверяется согласно ткущему направлению измерения.
Эта функция рекомендуется при высоких требованиях к точности измерения. Типы
измерительных щупов 712, 713 и 714 для этого не подходят. Обязательным условием
является наличие позиционируемого шпинделя.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция WO, после которой нулевая точка детали относится к центру кругового
сегмента.
• Коррекция инструмента
• Измерение без коррекции
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна. При коррекции инструмента всегда
могут учитываться эмпирические значения.
Принцип измерения
Круговой сегмент может быть измерен с 3 или 4 точками измерения. Подвод к
промежуточным позициям к точкам измерения выполняется не параллельно гео-осям
по круговой траектории. При этом расстояние от окружности шарика измерительного
щупа до отверстия соответствует длине измерения DFA. Направление круговой
траектории получается из знака углового приращения. Дина измерения от
промежуточных позиций к точкам измерения располагается радиально к периферии
отверстия.
Круговой сегмент, полученный из числа точек измерения и углового приращения, не
должен превышать 360 градусов. Измерительная разница диаметра сегмента служит для
коррекции инструмента, нулевая точка сегмента в качестве основы коррекции нулевой
точки.
Рисунок 4-15
Измерение: внутренний круговой сегмент (CYCLE979), пример 4 точек измерения
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
207
Варианты измерения
4.3 Измерение детали (фрезерование)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип инструмента измерительного щупа:
- 3D мульти-щуп (тип710)
- Монощуп (тип 712)
Примечание
Следующие методы измерения возможны только в осях плоскости:
• 3D-щуп с реверсом шпинделя (дифф. измерение)
• Точная установка 3D-щупа
Для этих методов измерения использование типов измерительных щупов 712, 713 и
714 невозможно в принципе.
Примечание
При измерении круговых сегментов < 90 градусов помнить, что по математическим
причинам отличные от круговой формы точки измерения оказывают особо большое
отрицательное воздействие на точность результатов (центр, диаметр)!
Поэтому измерение небольших круговых сегментов необходимо выполнять с особой
тщательностью. С помощью перечисленных ниже мер могут быть достигнуты хорошие
результаты.
Измеряемый круговой сегмент должен:
• не содержать остатков от обработки.
• обладать по возможности точной круговой формой, что обеспечивается технологией
производства!
• характеризоваться максимально низкой шероховатостью поверхности,
обеспечиваемой технологией производства!
• измеряться качественными измерительными щупами, т. е. форма шарика щупа
максимально равномерная и приближена к шарообразной.
• измеряться с 4 точками (установка через параметры).
• измеряться недавно калиброванным измерительным щупом
Примечание
В сочетании с функциями "3D-щуп с реверсом шпинделя", "Точная установка 3D-щупа"
или при использовании измерительного щупа типа 712 необходим шпиндель с
возможностью SPOS.
Измерительные циклы
208
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Исходная позиция перед измерением
Позиционировать измерительный щуп в 3-й оси (ось инструмента) рабочей плоскости на
требуемую высоту измерения приблизительно на расстоянии измерения DFA перед
первой точкой измерения. При выборе данной предварительной позиции на осях
плоскости необходимо учитывать настройки начального угла. Это обусловлено тем, что
первая и все остальные точки измерения смещены по круговой траектории на
начальный угол.
На примере начального угла 180° первая точка измерения расположена на
противоположной стороне измеряемого отверстия. Если для позиции подвода это не
учитывается, есть риск столкновения с возможными препятствиями в отверстии.
Позиция после завершения измерительного цикла
После процесса измерения окружность шарика измерительного щупа находится на
расстоянии длины измерения DFA радиально к последней точке измерения на высоте
измерения.
Примечание
Ширина разброса начальной точки измерительных циклов относительно центра
кругового сегмента должна не выходить за рамки значения длины измерения DFA, иначе
существует опасность столкновений или измерение не может быть выполнено!
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу “Отверстие”.
3. Нажать программную клавишу "Внутренний круговой сегмент".
Открывается окно ввода "Измерение: внутренний круговой сег-
мент".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
209
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
Метод из-
• Стандартный метод изме-
-
T
Название измерительного
-
мерения
рения
щупа
• 3D-щуп с реверсом шпин-
D
Номер режущей кромки (1 -
-
9)
деля 1)
• Точная установка 3D-
щупа 2)
PL
Плоскость измерения (G17 -
-
Метод из-
• Стандартный метод изме-
-
G19)
мере-
рения
ния
• 3D-щуп с реверсом шпин-
деля 1)
• Точная установка 3D-щу-
па 2)
Блок данных калибровки (1-
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
40), возможен ввод пере-
ной3)
менной3)
(только при измерении без ре-
(только при измерении без
верса шпинделя)
реверса шпинделя)
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 4)
• Коррекция на инструмент (сохранение измеренного значения в данные инстру-
мента)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
Количество то-
Измерение с:
-
чек измере-
•
3 точками
ния
•
4 точками
∅
Диаметр отверстия
мм
XM
Центр Х (при плоскости измерения G17)
мм
YM
Центр Y (при плоскости измерения G17)
мм
XMS
Установка заданного значения для средней точки X
мм
Измерительные циклы
210
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5