содержание .. 1 2 ..
SINUMERIK 840D sl/828D. Измерительные циклы. Руководство по программированию ЧПУ (2021 год) - часть 1
1
Введение
Основные указания по
2
безопасности
3
Описание
SINUMERIK
4
Варианты измерения
SINUMERIK 840D sl/828D
Измерительные циклы
5
Списки параметров
Изменения от версии
A
циклов SW4.4
Руководство по программированию
B
Приложение
Действительно для:
системы управления
SINUMERIK 840D sl / 840DE sl /828D
программное обеспечение
ПО для ЧПУ, версия 4.95
07/2021
6FC5398-4BP40-6PA5
Оглавление
1
Введение
9
1.1
Информация о SINUMERIK
9
1.2
Информация о данной документации
10
1.3
Документация в Интернете
12
1.3.1
Обзор документации SINUMERIK 840D sl
12
1.3.2
Обзор документации SINUMERIK 828D
13
1.3.3
Обзор документации для компонентов управления системы SINUMERIK
13
1.4
Комментарии, касающиеся технической документации
15
1.5
mySupport-Dokumentation
16
1.6
Сервис и поддержка
17
1.7
Важная информация об изделии
19
2
Основные указания по безопасности
21
2.1
Общие указания по безопасности
21
2.2
Гарантийные обязательства и ответственность за прикладные примеры
22
2.3
Информация о безопасности
23
3
Описание
25
3.1
Основы
25
3.2
Общие условия
27
3.3
Поведение при поиске кадра, пробном ходе, тестировании программы, симуляции
28
3.4
Исходные точки на станке и на детали
30
3.5
Определение плоскостей, типы инструментов
32
3.6
Используемые измерительные щупы
36
3.7
Измерительный щуп, эталон, калибровочный инструмент
40
3.7.1
Измерение деталей на фрезерных станках, обрабатывающих центрах
40
3.7.2
Измерение инструментов на фрезерных станках, обрабатывающих центрах
41
3.7.3
Измерение деталей на токарных станках
43
3.7.4
Измерение инструментов на токарных станках
46
3.8
Принцип измерения
49
3.9
Стратегия при измерении деталей с коррекцией инструмента
54
3.10
Параметры для контроля результата измерения и коррекции
57
3.11
Действие эмпирического значения, среднего значения и параметров допуска
62
3.12
Стратегия коррекции инструмента
64
3.12.1
Стратегия коррекции инструмента при измерения детали в соответствии с
группами инструментов (однотипные инструменты)
64
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
3
Оглавление
3.13
Вспомогательные программы измерительных циклов
65
3.13.1
CYCLE116: Расчет центра и радиуса окружности
65
3.13.2
CYCLE119: Цикл расчета для определения положения в пространстве
68
3.13.3
CUST_MEACYC: программа пользователя до/после измерения
70
3.14
Дополнительные функции
72
3.14.1
Поддержка измерительных циклов в редакторе текстов программ
72
3.14.2
Индикация результатов измерения
72
3.14.3
Регистрация в журнале
76
3.14.3.1
Общая информация
76
3.14.3.2
Управляющий цикл CYCLE150
77
3.14.3.3
Журнал "Последнее измерение"
81
3.14.3.4
Стандартный журнал
81
3.14.3.5
Журнал пользователя
83
3.14.3.6
Отображение пользовательского журнала в форме окна результатов измерения
87
3.14.3.7
Поведение при поиске, моделировании и в случае нескольких каналов
88
3.14.4
Расширенная реакция на ошибку при измерении инструментов
89
3.14.4.1
Дополнительный прогон CUST_MEACYC перед выводом предупреждения
89
3.14.4.2
Блокировка вывода предупреждения
90
4
Варианты измерения
91
4.1
Общие условия
91
4.1.1
Обзор измерительных циклов
91
4.1.2
Выбор вариантов измерения через программные клавиши (токарная обработка)
93
4.1.3
Выбор вариантов измерения через программные клавиши (фрезерная обработка)
96
4.1.4
Результирующие параметры
98
4.2
Измерение детали (токарная обработка)
100
4.2.1
Общая информация
100
4.2.2
Калибровка измерительного щупа - Длина (CYCLE973)
101
4.2.3
Калибровка измерительного щупа - Радиус на плоскости (CYCLE973)
104
4.2.4
Калибровка измерительного щупа - Калибровка в пазу (CYCLE973)
108
4.2.5
Измерение при токарной обработке - передняя кромка (CYCLE974)
113
4.2.6
Измерение при токарной обработке - Внутренний диаметр (CYCLE974, CYCLE994)
116
4.2.7
Измерение при токарной обработке - Наружный диаметр (CYCLE974, CYCLE994)
122
4.2.8
Расширенное измерение
129
4.3
Измерение детали (фрезерование)
131
4.3.1
Общая информация
131
4.3.2
Калибровка измерительного щупа - Длина (CYCLE976)
132
4.3.2.1
Функция
132
4.3.2.2
Вызов варианта измерения
134
4.3.2.3
Параметр
134
4.3.2.4
Результирующие параметры
136
4.3.3
Калибровка измерительного щупа - радиус в кольце (CYCLE976)
137
4.3.4
Калибровка измерительного щупа - радиус на кромке (CYCLE976)
142
4.3.5
Калибровка измерительного щупа - радиус между 2 кромками (CYCLE976)
147
4.3.5.1
Функция
147
4.3.5.2
Вызов варианта измерения
148
4.3.5.3
Результирующие параметры
151
4.3.6
Калибровка измерительного щупа - калибровка на сфере (CYCLE976)
152
4.3.7
Кромка Расстояние - установить кромку (CYCLE978)
156
4.3.8
Кромка Расстояние - выверить кромку (CYCLE998)
163
Измерительные циклы
4
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Оглавление
4.3.9
Кромка Расстояние - паз (CYCLE977)
170
4.3.10
Кромка Расстояние - перемычка (CYCLE977)
177
4.3.11
Угол - прямой угол (CYCLE961)
184
4.3.12
Угол - любой угол (CYCLE961)
188
4.3.13
Отверстие - прямоугольный карман (CYCLE977)
193
4.3.13.1
Параметры смешанной технологии
199
4.3.14
Отверстие - 1 отверстие (CYCLE977)
201
4.3.15
Отверстие - внутренний круговой сегмент (CYCLE979)
206
4.3.16
Цапфа - прямоугольная цапфа (CYCLE977)
213
4.3.17
Цапфа - 1 круговая цапфа (CYCLE977)
219
4.3.18
Цапфа - внешний круговой сегмент (CYCLE979)
225
4.3.19
3D - точная установка плоскости (CYCLE998)
232
4.3.20
3D - сфера (CYCLE997)
237
4.3.21
3D - 3 сферы (CYCLE997)
242
4.3.22
3D - угловое отклонение шпинделя (CYCLE995)
248
4.3.23
Полное измерение кинематики (CYCLE9960)
252
4.3.23.1
Функция
252
4.3.23.2
Монтаж калибровочной сферы
254
4.3.23.3
Позиционирование круговых осей
255
4.3.23.4
Варианты измерения
257
4.3.23.5
Экран результата измерения
259
4.3.23.6
Калибровка на калибровочной сфере
261
4.3.23.7
Обход калибровочной сферы
261
4.3.23.8
Границы допуска
261
4.3.23.9
Установка фиксированного значения (нормирование)
262
4.3.23.10
Только исправление кинематики
264
4.3.23.11
Измерение кинематики токарного станка
265
4.3.23.12
Измерение кинематики с паролем ПОЛЬЗОВАТЕЛЯ
265
4.3.23.13
Компенсация ориентации круговых осей посредством VCS и CYCLE996
266
4.3.23.14
Параметр
267
4.3.24
3D-измерение на станках с трансформацией ориентации
269
4.3.25
Измерение измерительным щупом без возможности позиционирования
270
4.3.25.1
Шпиндель без возможности позиционирования
271
4.3.25.2
Измерительный щуп зафиксирован на станке
272
4.3.26
Одновременное измерение на двойных шпинделях
273
4.3.26.1
Общая информация
273
4.3.26.2
Калибровка
274
4.3.26.3
Измерение
275
4.3.26.4
Контроли
276
4.3.26.5
Ограничения
277
4.3.26.6
Измерение в JOG
277
4.4
Измерение детали на станке с комбинированной технологией
278
4.4.1
Измерение детали на фрезерных / токарных станках
278
4.4.2
Измерение детали на токарном / фрезерном станке
278
4.4.2.1
Упорядочение значений срабатывания
280
4.4.2.2
Единообразие при использовании 3D-щупа типа 710
280
4.4.3
Измерение с активным предотвращением столкновений
281
4.5
Измерение инструмента (токарная обработка)
282
4.5.1
Общая информация
282
4.5.2
Калибровка измерительного щупа (CYCLE982)
284
4.5.3
токарный инструмент (CYCLE982)
290
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
5
Оглавление
4.5.4
Фреза (CYCLE982)
295
4.5.5
Сверло (CYCLE982)
303
4.5.6
Измерение инструмента с ориентируемым инструментальным суппортом
309
4.6
Измерение инструмента (фрезерование)
311
4.6.1
Общая информация
311
4.6.2
Калибровка измерительного щупа (CYCLE971)
313
4.6.3
Фреза или сверло (CYCLE971)
321
4.6.3.1
Измерение с неподвижным шпинделем
325
4.6.3.2
Измерение с вращающимся шпинделем
325
4.6.3.3
Индивидуальная проверка зубьев
327
4.6.3.4
Вызов варианта измерения - Фреза
329
4.6.3.5
Вызов варианта измерения - Сверло
329
4.6.3.6
Параметр
330
4.6.3.7
Результирующие параметры
331
4.6.3.8
Измерение инструмента на станке с комбинированной технологией
332
5
Списки параметров
335
5.1
Обзор параметров измерительных циклов
335
5.1.1
Параметры измерительного цикла CYCLE973
335
5.1.2
Параметры измерительного цикла CYCLE974
337
5.1.3
Параметры измерительного цикла CYCLE994
340
5.1.4
Параметры измерительного цикла CYCLE976
343
5.1.5
Параметры измерительного цикла CYCLE978
346
5.1.6
Параметры измерительного цикла CYCLE998
349
5.1.7
Параметры измерительного цикла CYCLE977
351
5.1.8
Параметры измерительного цикла CYCLE961
355
5.1.9
Параметры измерительного цикла CYCLE979
358
5.1.10
Параметры измерительного цикла CYCLE997
361
5.1.11
Параметры измерительного цикла CYCLE995
364
5.1.12
Параметры измерительного цикла CYCLE996
366
5.1.13
Параметры измерительного цикла CYCLE9960
369
5.1.14
Параметры измерительного цикла CYCLE982
371
5.1.15
Параметры измерительного цикла CYCLE971
374
5.1.16
Параметры измерительного цикла CYCLE150
377
5.2
Дополнительные параметры
379
5.3
Дополнительные результирующие параметры
381
5.4
Параметр
382
A
Изменения от версии циклов SW4.4
385
A.1
Согласование параметров измерительных циклов с параметрами
MEA_FUNCTION_MASK
385
A.2
Изменения в машинных и установочных данных от ПО 4.4
388
A.3
Общий обзор измененных машинных и установочных данных циклов
389
A.4
Сопоставление GUD-параметров (относительно измерительных функций)
391
A.5
Измененные названия программ циклов и GUD-блоков
395
B
Приложение
397
B.1
Сокращения
397
Измерительные циклы
6
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Введение
1
1.1
Информация о SINUMERIK
ЧПУ SINUMERIK предлагают походящее решение для любой концепции станков: начиная
от простейших стандартных станков с ЧПУ, до стандартизированных станков и
модульных концепций премиум-класса. Идет ли речь о штучном или массовом
производстве, простых или сложных изделиях - SINUMERIK представляет собой
высокопроизводительное решение по автоматизации всех без исключения
производственных участков, начиная от изготовления прототипов и форм и заканчивая
крупносерийным производством.
Дополнительная информация представлена на веб-странице SINUMERIK (https://
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
9
Введение
1.2 Информация о данной документации
1.2
Информация о данной документации
Содержание
Типичный порядок действий при настройке фрезерных станков с ЧПУ состоит в выверке
заготовки параллельно осям станка и в определении точки нуля, например, путем
прикосновения/ контактирования с помощью кромкоискателей или измерительных
щупов. Руководство описывает все измерительные циклы, реализуемые с помощью
SINUMERIK Operate (подпрограммы для решения определенных измерительных задач)
для процессов фрезерования и токарной обработки.
Целевая группа
Настоящее руководство по программированию предназначено для программистов
станков, оснащенных ПО SINUMERIK Operate. Данное руководство по
программированию помогает целевой группе в разработке, написании, тестировании и
устранении ошибок программ.
Структура
• Раздел "Описание" содержит указания на специальные и предварительные значения,
необходимые для использования измерительных циклов.
• Раздел "Варианты измерения" содержит множество обзоров, отражающих
измерительные циклы, доступные для того или иного процесса (подпроцесса). Ниже
представлено описание порядка функционирования и активации (с помощью
сенсорных клавиш) каждого отдельного измерительного цикла, а также пояснения
относительно возможных входных и выходных параметров.
• Раздел "Перечни параметров" содержит параметры измерительных циклов в
компактной табличной форме.
Стандартный объем
В настоящей документации описаны функции стандартного объема. Он может
отличаться от объема функций поставленной системы. Функции поставленной системы
указаны исключительно в документации по заказу.
Ваша система может иметь дополнительные функции, не описанные в данной
документации. Однако претензии на наличие указанных функций не принимаются ни
при поставке, ни при техническом обслуживании.
По соображениям наглядности данная документация может содержать не всю
детальную информацию о различных типах изделия. Кроме того, в данной
документации не могут быть учтены все возможные варианты расстановки,
эксплуатации и ремонта.
Дополнения и изменения изделия, осуществляемые изготовителем станка,
документирует изготовитель станка.
Измерительные циклы
10
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Введение
1.2 Информация о данной документации
Веб-страницы третьих лиц
Настоящий документ может содержать гиперссылки на веб-страницы третьих лиц.
Компания компания Siemens не несет ответственности за содержание этих веб-страниц
и не идентифицирует себя с их содержанием. Компания Siemens не контролирует
информацию на указанных веб-страницах и не несет ответственности за их содержание
и представленные на них сведения. Риски, связанные с их использованием, несет
пользователь.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
11
Введение
1.3 Документация в Интернете
1.3
Документация в Интернете
1.3.1
Обзор документации SINUMERIK 840D sl
Комплексная документация, касающаяся функций SINUMERIK 840D sl, начиная с версии
4.8 SP4, представлена в Обзоре документации 840D sl (https://
support.industry.siemens.com/cs/ww/en/view/109766213).
Существует возможность просмотра документов или их скачивания в форматах PDF или
HTML5.
Документация подразделяется на следующие категории:
• Пользователь: Управление
• Пользователь: Программирование
• Изготовитель/Сервис: Функции
• Изготовитель/Сервис: Аппаратное обеспечение
• Изготовитель/Сервис: Проектирование/ввод в эксплуатацию
• Изготовитель/Сервис: Safety Integrated
• Изготовитель/Сервис: SINUMERIK Integrate / MindApp
• Информация и обучение
• Изготовитель/Сервис: SINAMICS
Измерительные циклы
12
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Введение
1.3 Документация в Интернете
1.3.2
Обзор документации SINUMERIK 828D
Комплексная документация, касающаяся функций SINUMERIK 828D, начиная с версии
4.8 SP4, представлена в Обзоре документации 828D (https://support.industry.siemens.com/
cs/ww/en/view/109766724).
Существует возможность просмотра документов или их скачивания в форматах PDF или
HTML5.
Документация подразделяется на следующие категории:
• Пользователь: Управление
• Пользователь: Программирование
• Изготовитель/Сервис: Проектирование
• Изготовитель/Сервис: Ввод в эксплуатацию
• Изготовитель/Сервис: Функции
• Изготовитель/Сервис: Safety Integrated
• SINUMERIK Integrate/MindApp
• Информация и обучение
1.3.3
Обзор документации для компонентов управления системы SINUMERIK
Большой объем документации для компонентов управления системы SINUMERIK
представлен здесь: Обзор документации для компонентов управления системы
dokumentation-zu-sinumerik-bedienkomponenten?dti=0&lc=en-WW).
Существует возможность просмотра документов или их скачивания в форматах PDF или
HTML5.
Документация подразделяется на следующие категории:
• Пульты оператора
• Станочные пульты
• Кнопочные станочные панели
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
13
Введение
1.3 Документация в Интернете
• Миниатюрные ручные устройства
• Прочие компоненты систем управления
Обзор важнейших документов, статей и ссылок по теме "SINUMERIK" представлен здесь:
Тематический обзор по системе SINUMERIK (https://support.industry.siemens.com/cs/
document/109766201/sinumerik-an-overview-of-the-most-important-documents-and-links?
dti=0&lc=en-WW).
Измерительные циклы
14
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Введение
1.4 Комментарии, касающиеся технической документации
1.4
Комментарии, касающиеся технической документации
При наличии вопросов, пожеланий или исправлений к технической документации,
опубликованной на странице Siemens Industry Online Support, просим использовать
ссылку "Feedback senden" (обратная связь) в конце соответствующей статьи.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
15
Введение
1.5 mySupport-Dokumentation
1.5
mySupport-Dokumentation
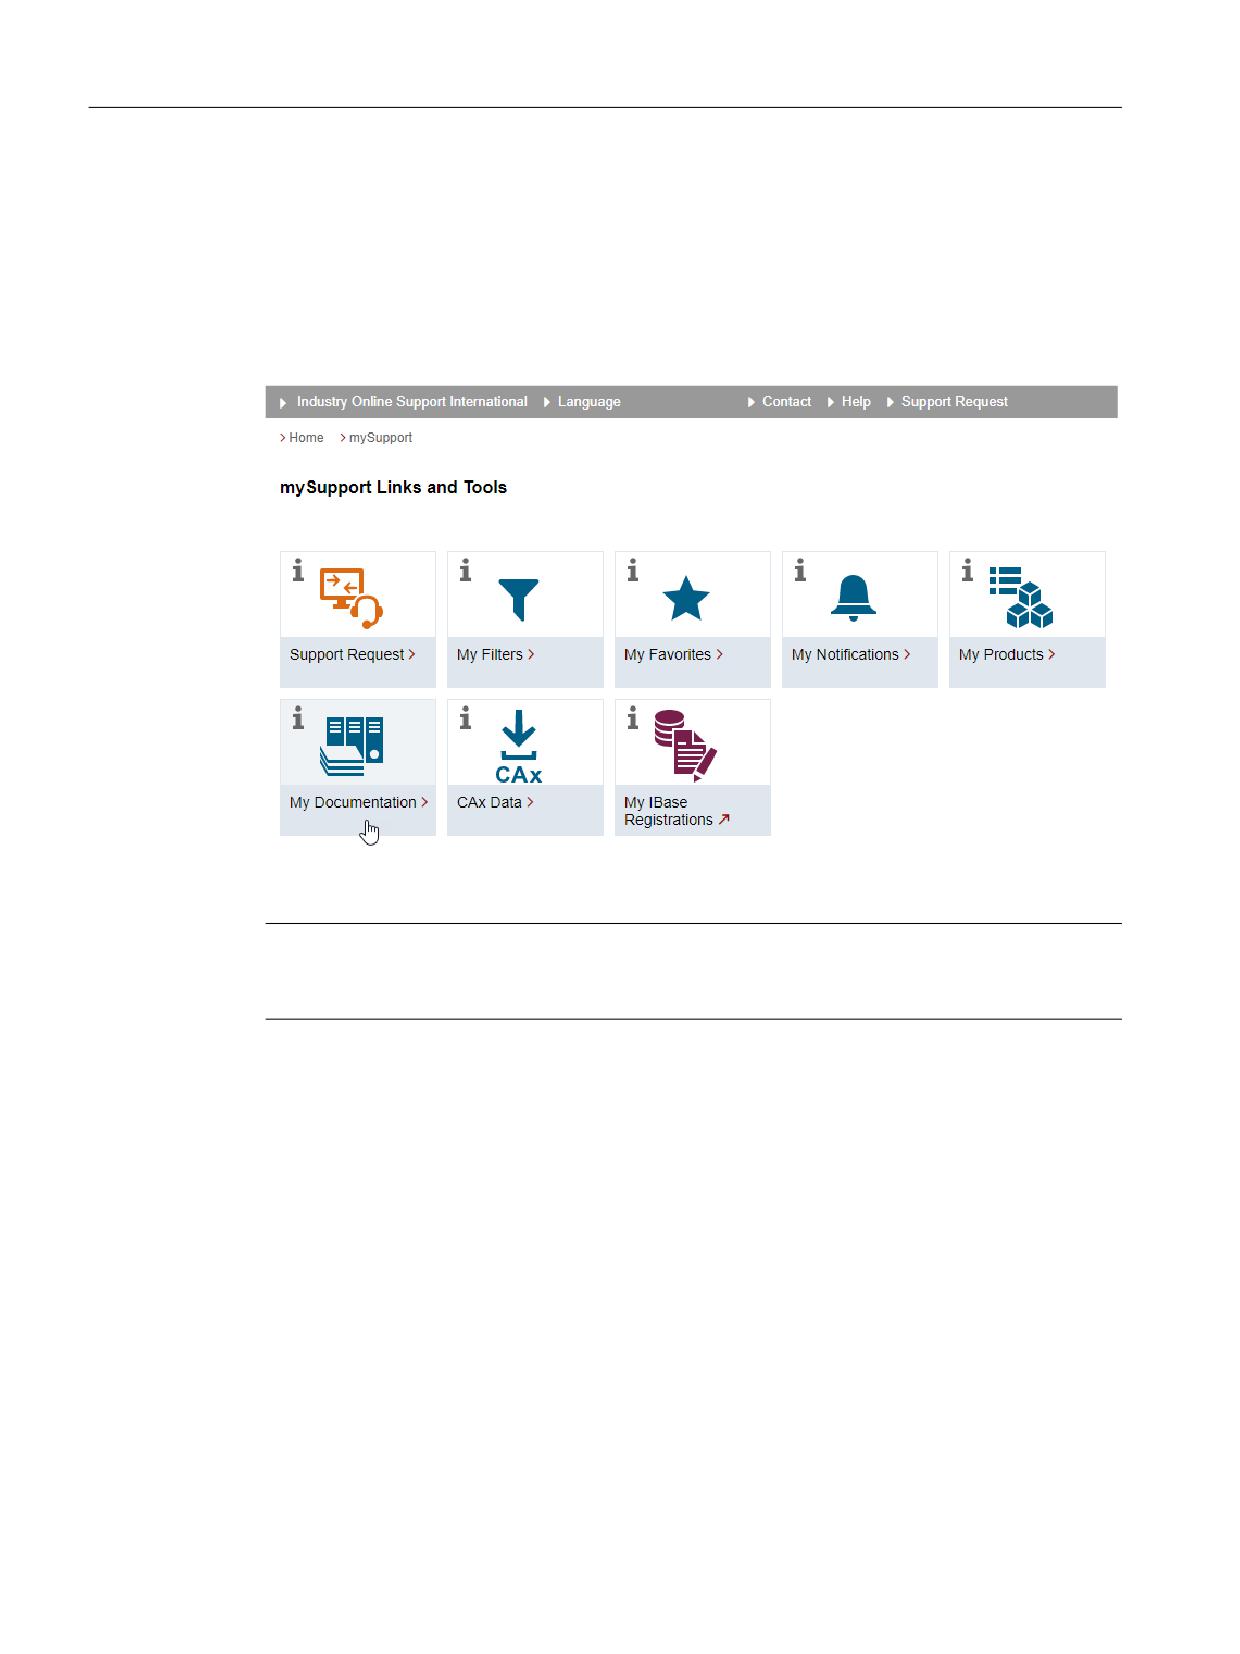
Веб-базированная система "mySupport-Dokumentation" позволяет составлять
индивидуальные пакеты документации на основе контента Siemens и адаптировать ее к
собственной документации на оборудование.
Для пуска приложения щелкните на кнопку "Meine Dokumentation" (моя документация)
Экспорт конфигурированного руководства возможен в форматах RTF, PDF или XML.
Примечание
Контент компании Siemens, совместимый с приложением "mySupport-Dokumentation",
обозначен ссылкой "Konfigurieren" (конфигурировать).
Измерительные циклы
16
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Введение
1.6 Сервис и поддержка
1.6
Сервис и поддержка
Сопровождение изделий
Дополнительная информация об изделии представлена в Интернете:
На данной странице представлены:
• Текущая информация об изделии (сообщения об изделии)
• FAQ (часто задаваемые вопросы)
• Руководства
• Скачивание информации
• Уведомление о новейших сведениях, касающихся ваших изделий
• Форум для дополнительного обмена информацией и опытом между пользователями
и специалистами
• Местные контактные лица (через нашу базу данных → "Kontakt" (контакт))
• Информация о местных услугах по обслуживанию, ремонту, обеспечению
запасными частями и многом другом (→ "Services" (услуги))
Техническая поддержка
Телефонные номера технической поддержки в конкретных странах указаны в Интернете
"Kontakt" (контакт).
При наличии технических вопросов используйте онлайн-формуляр в разделе "Support
Request" (запрос на поддержку).
Обучение
Информация о SITRAIN представлена по следующему адресу (https://www.siemens.com/
sitrain).
SITRAIN предлагает обучение работе с изделиями, системами и решениями для приводов
и технологий автоматизации Siemens.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
17
Введение
1.6 Сервис и поддержка
Поддержка от Siemens в любом месте в любое время
С помощью премированного приложения "Siemens Industry Online Support" (служба
онлайн-поддержки сектора Siemens Industry) вы можете в любое время и отовсюду
получить доступ более чем к 300.000 документов, касающихся продукции сектора
Siemens Industry. Помимо прочего, приложение предназначено для поддержки в
следующих сферах:
• Решение проблем при реализации проектов
• Порядок устранения отказов
• Расширение или перепланировка установок
Кроме того, вы получаете доступ к техническому форуму и прочей информации,
подготовленной нашими специалистами:
• FAQ
• Примеры использования
• Руководства
• Сертификаты
• Информация об изделиях и многое другое
Приложение "Siemens Industry Online Support" (служба онлайн-поддержки сектора
Siemens Industry) доступно для Apple iOS и Android.
Матричный штрих-код на паспортной табличке
Матричный штрих-код на паспортной табличке содержит индивидуальные
характеристики устройства. Этот код может быть считан с помощью любого смартфона,
мобильное приложение "Siemens Industry Online Support" (служба онлайн-поддержки
сектора Siemens Industry) позволяет просмотреть техническую информацию о
соответствующем устройстве.
Измерительные циклы
18
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Введение
1.7 Важная информация об изделии
1.7
Важная информация об изделии
Использование OpenSSL
Данный продукт может содержать следующее программное обеспечение:
• программное обеспечение, разработанное в рамках проекта OpenSSL для
использования в комплекте инструментов OpenSSL
• криптографическое программное обеспечение, разработанное Эриком Янгом (Eric
Young)
• программное обеспечение, разработанное Эриком Янгом (Eric Young)
Дополнительная информация представлена в Интернете:
Соблюдение общего регламента по защите данных
Компания Siemens соблюдает принципы защиты данных, в частности, принцип
минимизации объема данных (проектируемая конфиденциальность).
В отношении данного продукта это означает следующее:
Продукт не обрабатывает и не сохраняет никаких персональных данных, а лишь
технические функциональные параметры (например, метки времени). Если
пользователь связывает эти данные с другими данными (например, с графиками смен)
или сохраняет персональные данные на том же носителе (например, на жестком диске),
делая, тем самым, возможным их соотнесение с определенными лицами, обязанность
по соблюдению требований законодательства о защите данных переходит к нему.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
19
Введение
1.7 Важная информация об изделии
Измерительные циклы
20
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Основные указания по безопасности
2
2.1
Общие указания по безопасности
ПРЕДУПРЕЖДЕНИЕ
Опасность для жизни вследствие несоблюдения указаний по безопасности и
остаточным рискам
Несоблюдение указаний по безопасности и остаточным рискам, приведенных в
соответствующей документации аппаратного обеспечения, может стать причиной
тяжелых травм или смерти.
• Строго соблюдайте правила техники безопасности, указанные в документации на
аппаратное обеспечение.
• При оценке риска необходимо учитывать остаточные риски.
ПРЕДУПРЕЖДЕНИЕ
Неполадки машины вследствие ошибок или изменения параметризации
Ошибки или изменения параметризации могут стать причиной неполадок машин,
которые, в свою очередь, могут привести к тяжким или смертельным травмам.
• Обеспечьте защиту введенных параметров от несанкционированного доступа.
• В случае неполадок следует принимать надлежащие меры (например, АВАРИЙНЫЙ
ОСТАНОВ или АВАРИЙНОЕ ОТКЛЮЧЕНИЕ).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
21
Основные указания по безопасности
2.2 Гарантийные обязательства и ответственность за прикладные примеры
2.2
Гарантийные обязательства и ответственность за прикладные
примеры
Прикладные примеры не носят обязательного характера и не претендуют на полноту в
отношении конфигурации и оснащения, а также на универсальность для всех
возможных случаев. Прикладные примеры не представляют собой
специализированные решения, а лишь предлагают помощь в решении типичных задач.
Вы как пользователь несете ответственность за надлежащую эксплуатацию описанных
продуктов. Прикладные примеры не снимают с эксплуатирующего лица ответственности
за безопасное обращение при использовании, установке, эксплуатации и техническом
обслуживании.
Измерительные циклы
22
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Основные указания по безопасности
2.3 Информация о безопасности
2.3
Информация о безопасности
Siemens предоставляет продукты и решения для обеспечения промышленной
безопасности при эксплуатации производственных комплексов, систем, рабочих
станций и сетей.
Для защиты производственных комплексов, систем, машинного оборудования и сетей от
киберугроз необходимо внедрение и поддержка комплексной высокотехнологичной
модели промышленной безопасности. Продукты и решения Siemens являются только
одним из компонентов такой модели.
За предотвращение несанкционированного доступа к производственным комплексам,
системам, рабочим станциям и сетям клиента несет ответственность клиент. Доступ
систем, рабочих станций и их компонентов к корпоративной сети или сети Интернет
должен быть организован только в необходимой степени и с применением
соответствующих локальных мер безопасности (например, использование
брандмауэров и деление сети на подсети).
Для получения дополнительных сведений о возможных мерах промышленной
industrialsecurity).
Продукты и решения Siemens постоянно совершенствуются для обеспечения
максимальной степени безопасности. Siemens настоятельно рекомендует выполнять
обновления сразу после их выпуска и всегда использовать самые последние версии
продуктов. Использование неподдерживаемых версий продуктов и неприменение
последних обновлений повышает риск киберугроз для клиента.
Для получения сведений об обновлениях продуктов, подпишитесь на RSS-канал Siemens
по промышленной безопасности:
services/cert.html#Subscriptions).
Дополнительная информация представлена в Интернете:
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
23
Основные указания по безопасности
2.3 Информация о безопасности
Справочник по проектированию, промышленная безопасность (https://
support.industry.siemens.com/cs/ww/en/view/108862708)
ПРЕДУПРЕЖДЕНИЕ
Опасные режимы эксплуатации вследствие внесения несанкционированных
изменений в программное обеспечение
Несанкционированные изменения программного обеспечения, например, под
воздействием вирусов, троянов, вредоносного ПО или червей, может стать причиной
опасных режимов эксплуатации установки, и как следствие, привести к тяжким или
смертельным травмам и к повреждению оборудования.
• Постоянно обновляйте ПО.
• Интегрируйте компоненты автоматизации и приводов в единую концепцию
промышленной безопасности установки или машины, соответствующую
современному уровню развития техники.
• Единая концепция промышленной безопасности должна учитывать все
используемые изделия.
• Принимайте необходимые меры по защите файлов на сменных носителях от
вредоносного ПО, например, антивирусные программы.
• По завершении пусконаладки проконтролируйте все настройки, касающиеся
безопасности.
Измерительные циклы
24
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3
3.1
Основы
Общая информация
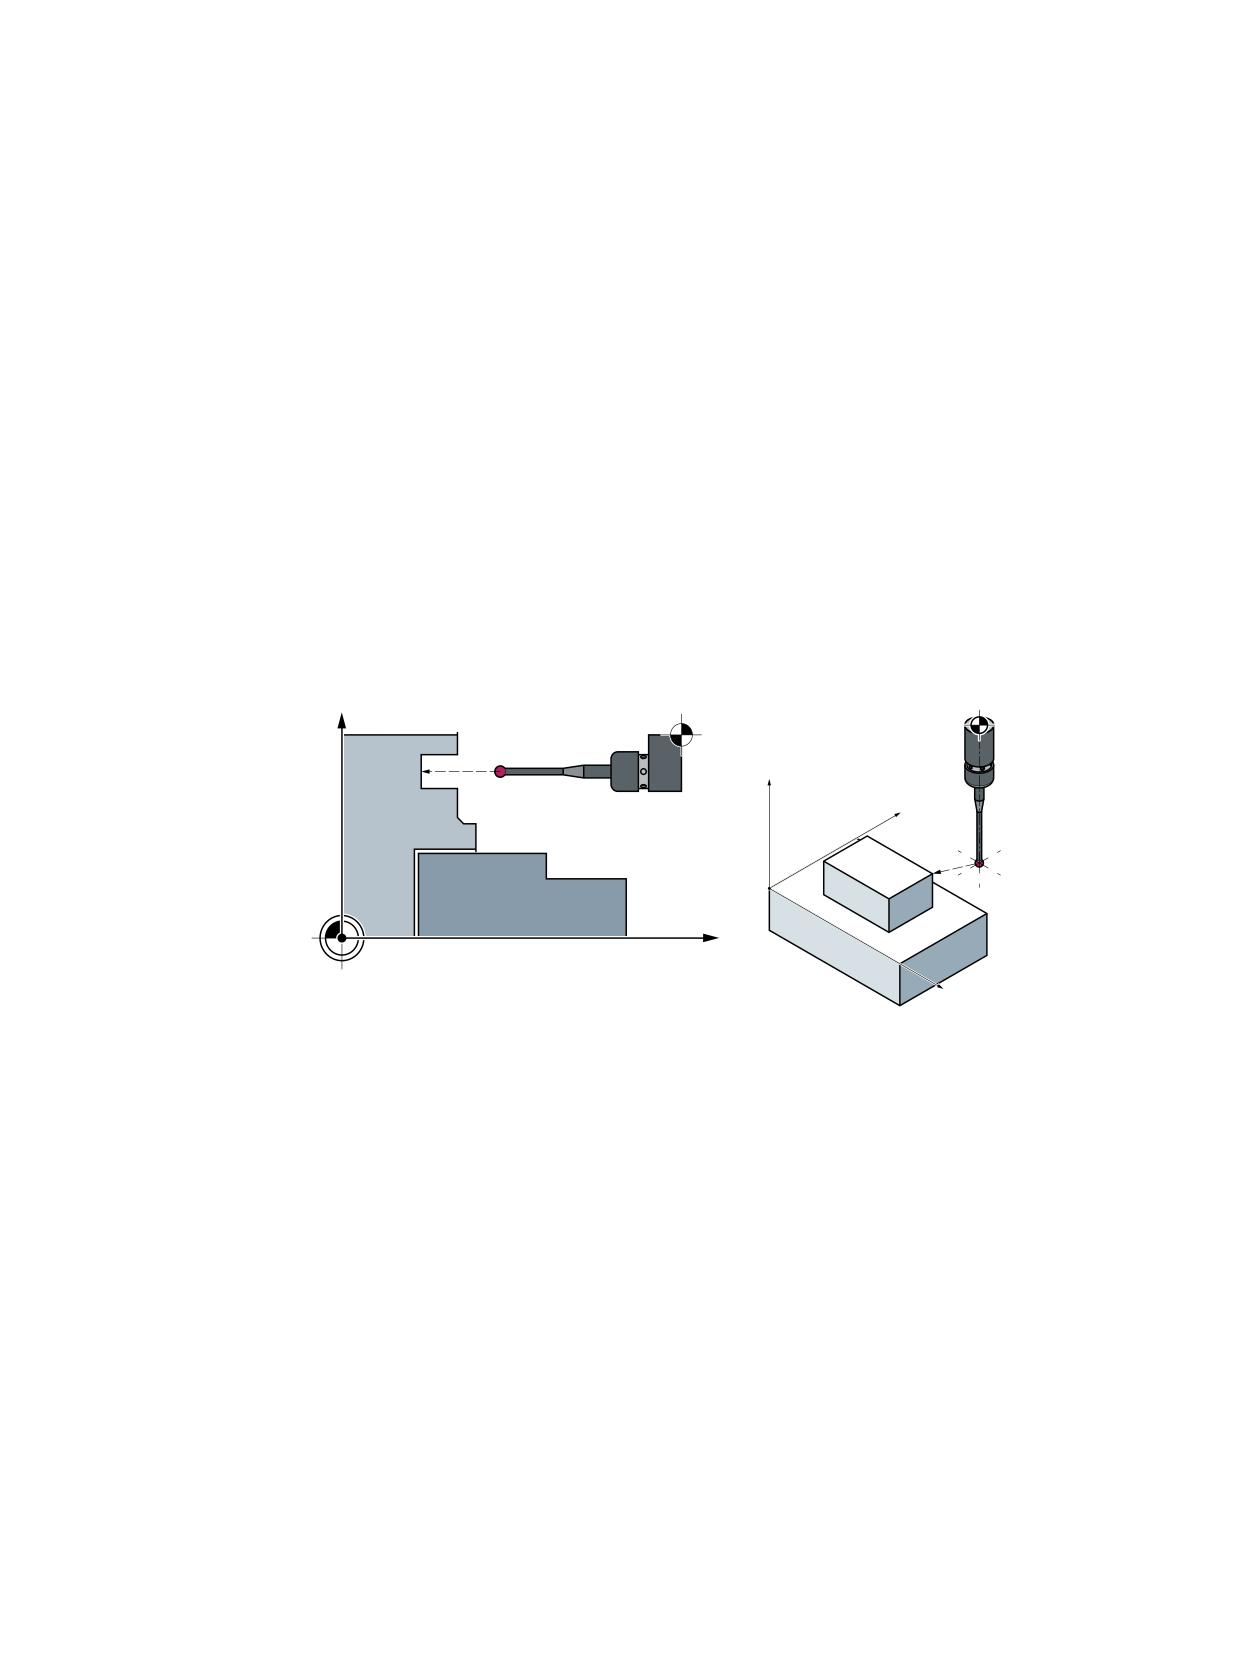
Измерительные циклы это общие подпрограммы для решения определенных задач
измерения, которые через параметры могут быть адаптированы к конкретной проблеме.
Базовыми вариантами измерения являются
• измерение инструмента и
• измерение детали.
Измерение детали
;
)
=
<
:
0
=
;
Измерение детали на примере токарной об- Измерение детали на примере фрезерной
работки
обработки
Для измерения детали измерительный щуп как инструмент подводится к зажатой детали
и измеренные значения регистрируются. Благодаря гибкой структуре измерительных
циклов возможно решение практически любых встречающихся на фрезерном или
токарном станке задач измерения.
Результат измерения детали можно использовать по выбору следующим образом:
• Коррекция в смещении нулевой точки
• Автоматическая коррекция инструмента
• Измерение без коррекции
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
25
Описание
3.1 Основы
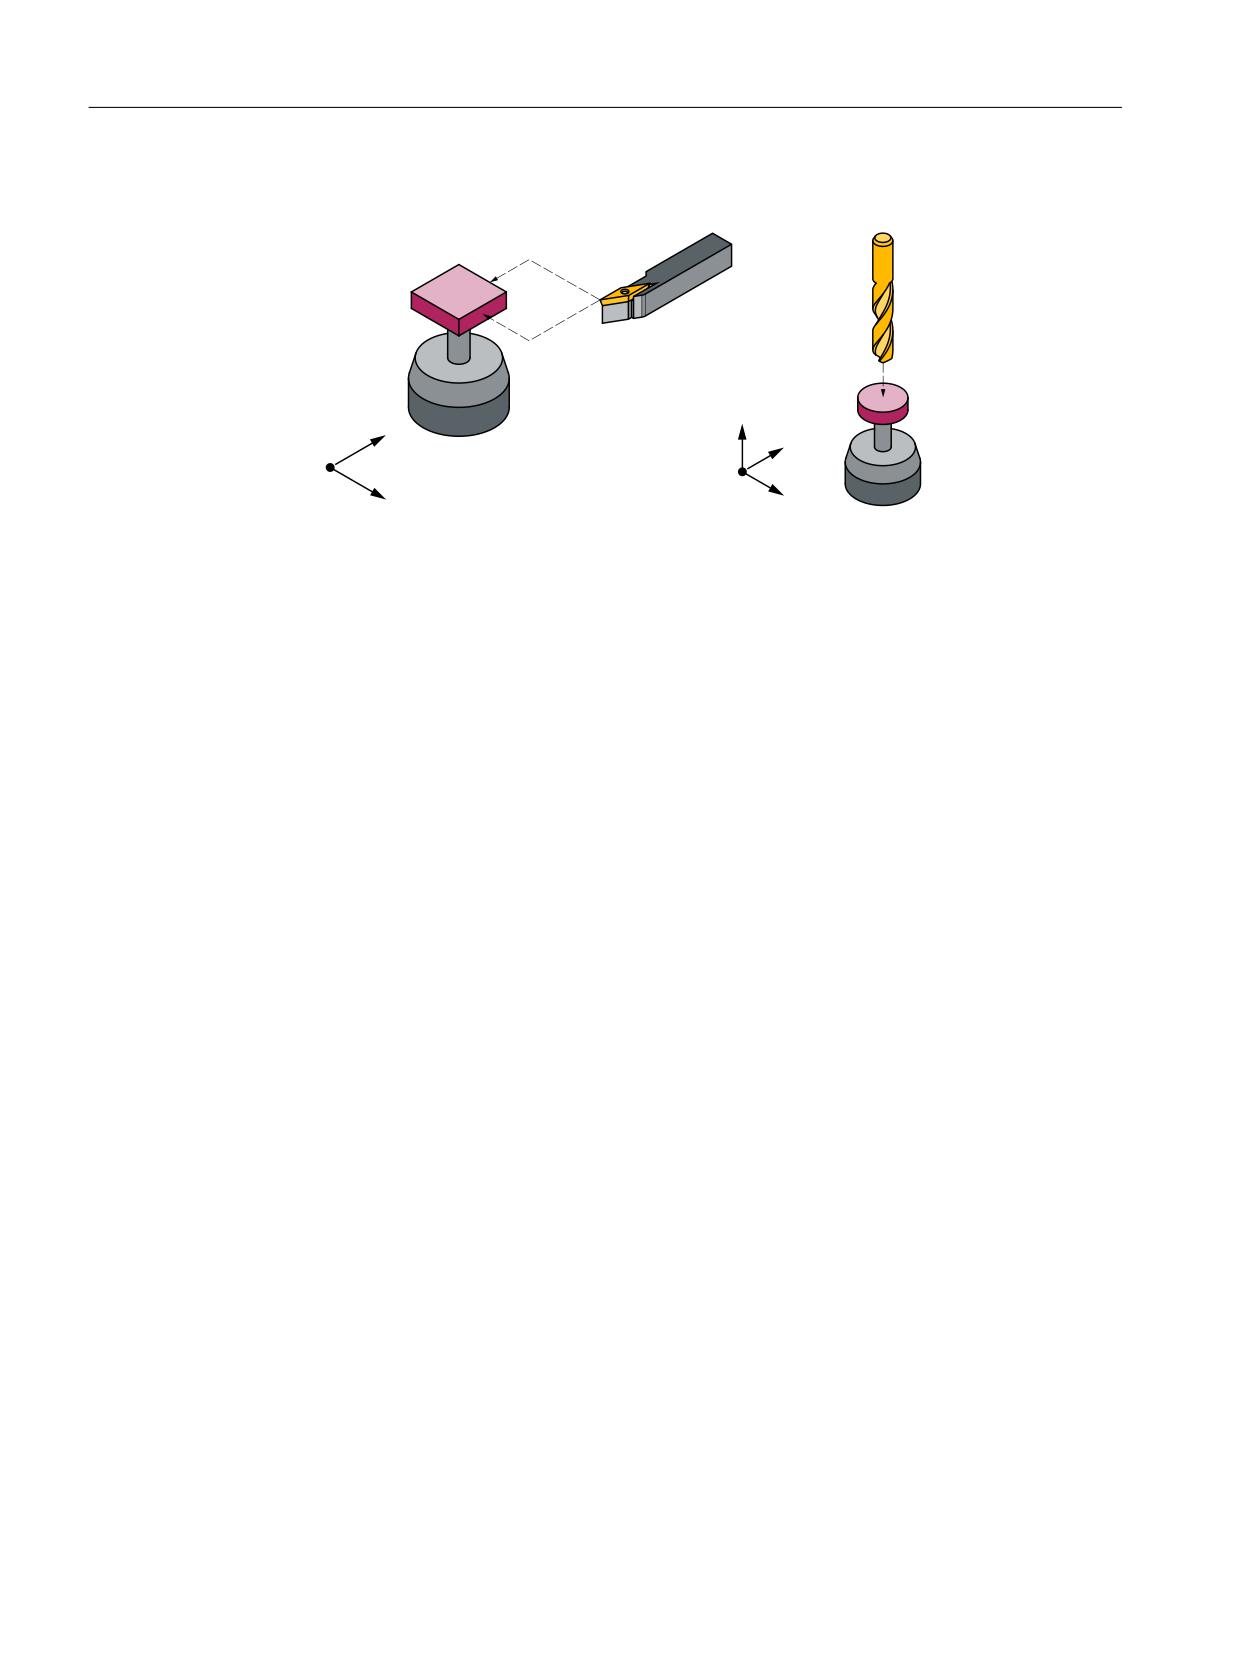
Измерение инструмента
;
=
<
=
;
Измерение инструмента на примере токар- Измерение инструмента на примере сверла
ного инструмента
При измерении инструмента установленный инструмент подводится к щупу и
измеренные значения регистрируются. Измерительный щуп либо жестко закреплен на
станке, либо вводится в рабочее пространство при помощи механического
приспособления. Полученная геометрия инструмента вносится в соответствующий блок
данных коррекции инструмента.
Измерительные циклы
26
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.2 Общие условия
3.2
Общие условия
Условия
Для возможности использования измерительных циклов должны быть выполнены
определенные условия. Дополнительная информация по этим условиям представлена
в Руководстве по вводу в эксплуатацию SINUMERIK 840D sl Базовое и системное ПО.
Проверить условия согласно следующем контрольному списку:
• Станок
- Все оси станка выполнены согласно DIN 66217.
- Данные станка адаптированы.
• Исходное положение
- Реферирование выполнено.
- Переход на исходную позицию возможен с линейной интерполяцией без
столкновений.
• Канал обработки
Измерительные циклы и функции измерения в JOG выполнимы только в канале
обработки. В канале манипулирования они не выполняются.
(Действительно только для СЧПУ 828D не ниже SW 4.94)
• Функции отображения измерительных циклов
Для отображения экранов результатов измерений и поддержки измерительных
циклов потребуется HMI/TCU или HMI/PCU.
• При программировании помнить:
- Коррекция радиуса инструмента перед вызовом сброшена (G40).
- Цикл вызывается самое позднее на 5-ом программном уровне.
- Измерение возможно и в отличной от основной системе единиц (с
переключением технологических данных).
В метрической основной системе с активной G70, G700.
В дюймовой основной системе с активной G71, G710.
Дополнительная информация
Дополнительная информация по настоящей документации представлена в следующих
руководствах/справочниках:
• Руководство по вводу в эксплуатацию SINUMERIK Operate
• Руководство по программированию Программирование ЧПУ
• Справочник по функциям Основные функции
• Справочник по функциям Преобразования
• Справочник по функциям Инструменты
• Справочник по функциям Технологии
• Справочник по функциям Управление инструментом
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
27
Описание
3.3 Поведение при поиске кадра, пробном ходе, тестировании программы, симуляции
3.3
Поведение при поиске кадра, пробном ходе, тестировании
программы, симуляции
Функция
Измерительные циклы пропускаются в процессе прогона, если активен один из
следующих режимов обработки:
• "Пробный ход"
($P_DRYRUN=1)
• "Тестирование
($P_ISTEST=1)
программы"
• "Поиск кадра"
($P_SEARCH=1), только если при этом $A_PROTO=0.
Симуляция, прорисовка
Настройка циклов измерения в симулированной среде
Дата настройки SD55618 $SCS_MEA_SIM_ENABLE
= 0:
Циклы измерения завершаются безрезультатно.
= 1:
Выполняются циклы измерения.
Различаются следующие варианты симуляции:
- Симуляция в редакторе HMI Operate
Движения перемещения визуализируются.
Результаты измерения и индикация результатов измерения отсутствуют.
- SinuTrain
Есть результаты измерения и индикация результатов измерения.
Функция прорисовки позволяет визуализировать движения перемеще-
ния.
- Системы, работающие исключительно с симулированными осями (напри-
мер, виртуальные станки, NCU при использовании испытательной стойки)
Есть результаты измерения и индикация результатов измерения.
Функция прорисовки позволяет визуализировать движения перемеще-
ния.
Для симуляции в SinuTrain и системах с симулированными осями необхо-
димо соблюдать следующие параметры:
Если MD13230 $MN_MEAS_PROBE_SOURCE = от 1 до 8,
установить MD10360 $MN_FASTIO_DIG_NUM_OUTPUTS >= 1!
SD55619 $SCS_MEA_SIM_MEASURE_DIFF = установка разности симулиро-
ванных измерений
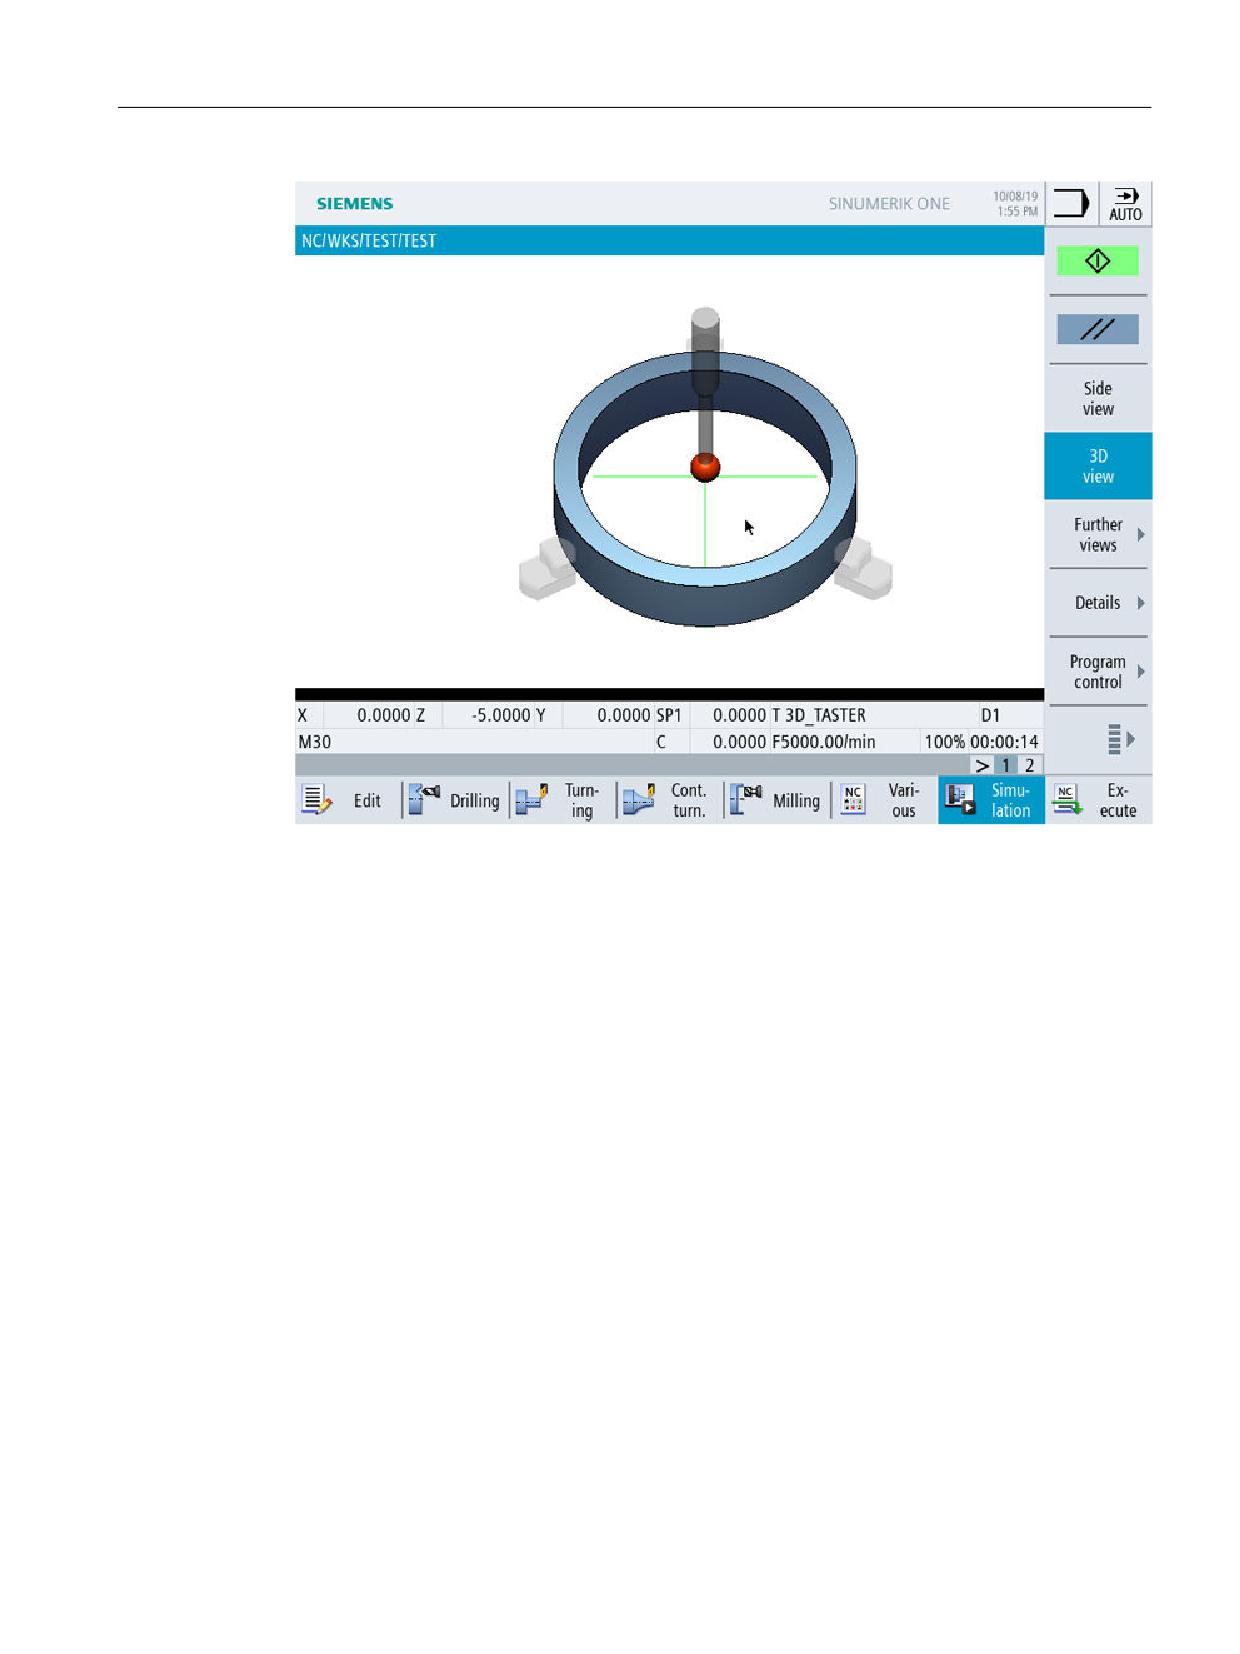
Циклы измерения и результаты измерения в симулированной среде (SinuTrain) служат
для программирования в рамках обучения при отсутствии реальных станков. Под
результатами измерения понимают также "симулированные" значения, которые могут
отличаться от настройки в MD13231 MEAS_PROBE_OFFSET, но на которые данная
настройка влияет.
Измерительные циклы
28
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.3 Поведение при поиске кадра, пробном ходе, тестировании программы, симуляции
Рисунок 3-1
Измерение - симуляция
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
29
Описание
3.4 Исходные точки на станке и на детали
3.4
Исходные точки на станке и на детали
Общая информация
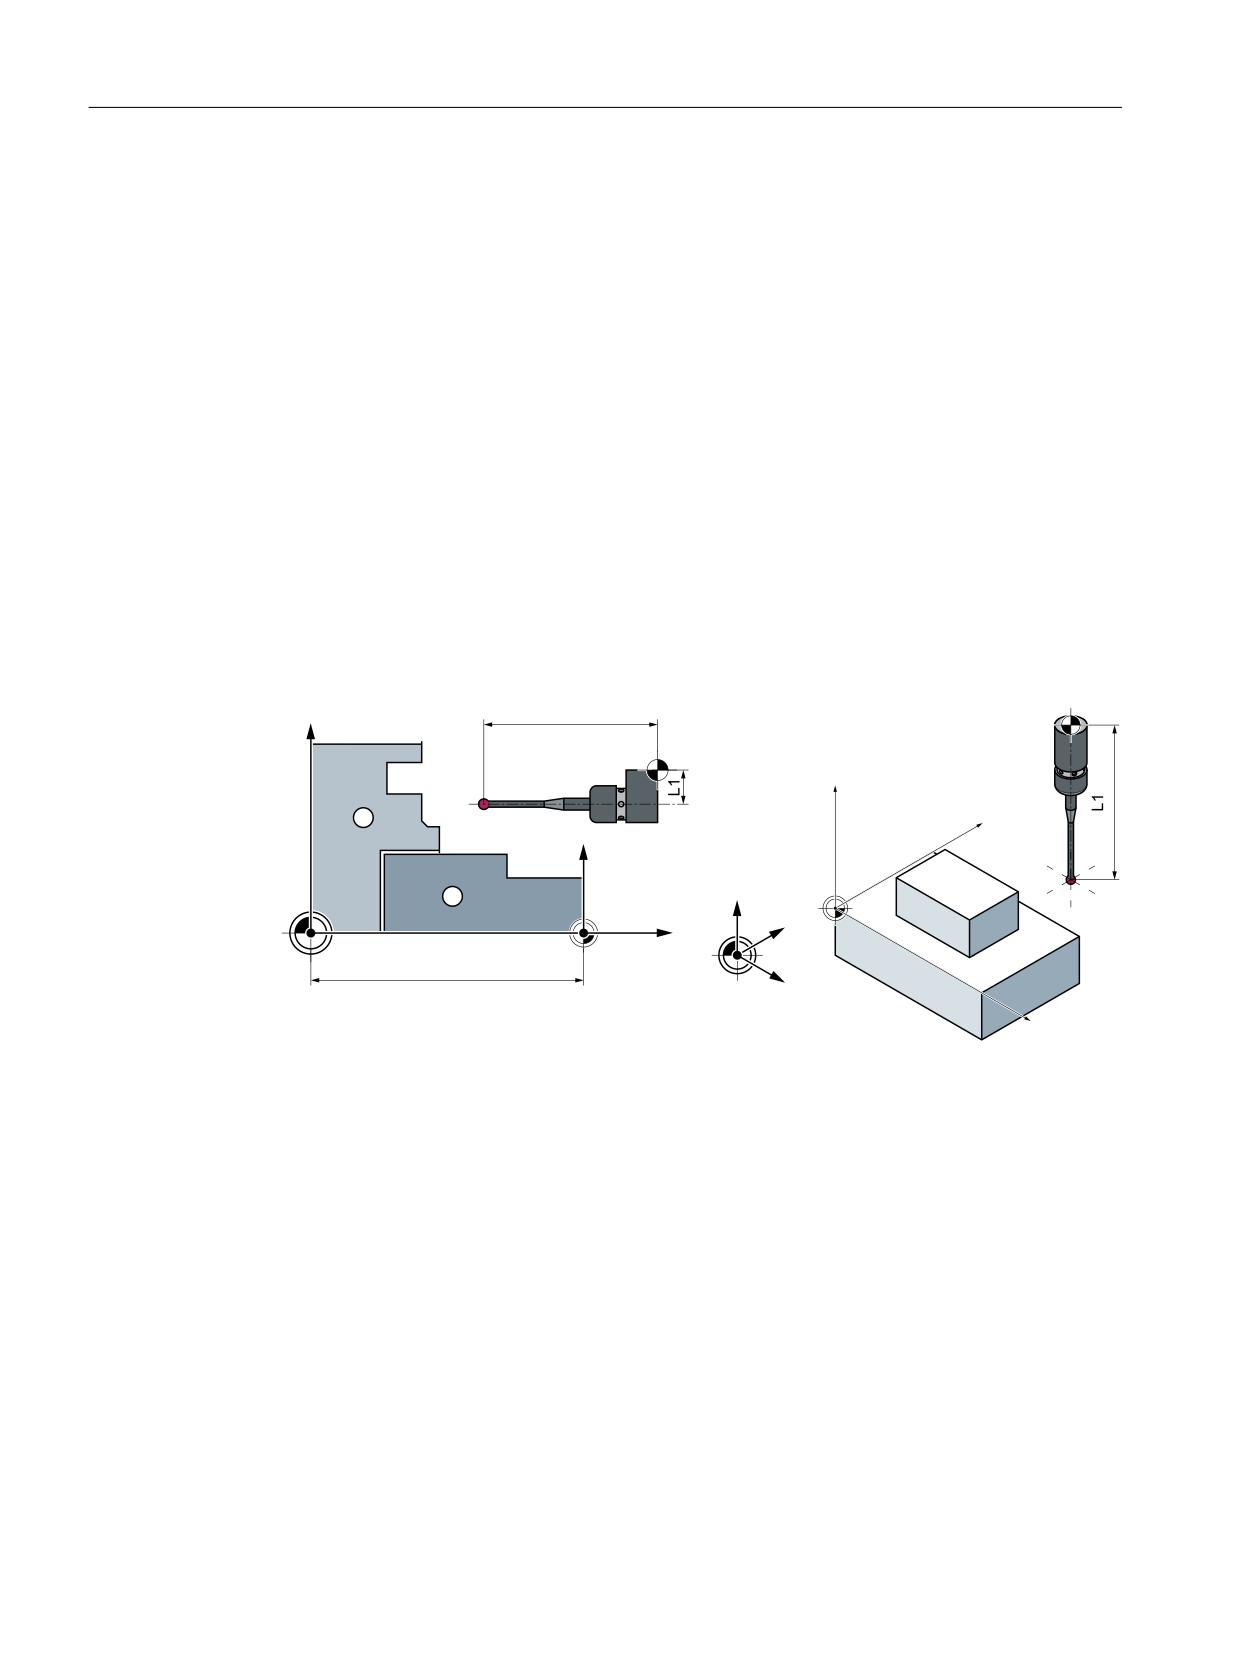
В зависимости от задачи измерения, могут потребоваться измеренные значения в
системе координат станка (MCS) или в системе координат детали (WCS).
К B.: Для определения длины инструмента удобнее использовать систему координат
станка.
Измерение деталей выполняется в системе координат детали.
Значения:
• M = нулевая точка станка в MCS
• W = нулевая точка детали в WCS
• F = исходная точка инструмента
Исходные точки
/
)
;
)
=
<
;
=
<
=
=
0
:
19 LQ =
;
;
① Патрон шпинделя
② Деталь
В качестве фактического значения станка определяется позиция исходной точки
инструмента F в системе координат станка в нулевой точкой станка M.
В качестве фактического значения детали отображается позиция острия/резца
(режущей кромки) активного инструмента в системе координат детали с нулевой точкой
детали W. У измерительного щупа детали в качестве острия инструмента может быть
определен центр или конец сферического наконечника измерительного щупа.
Смещение нулевой точки (WO) характеризует положение нулевой точки детали W в
системе координат станка.
Смещения нулевой точки (WO) включают в себя такие компоненты, как смещение,
вращение, отражение и коэффициент масштабирования (только глобальное базовое
смещение нулевой точки не содержит вращения).
Измерительные циклы
30
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.4 Исходные точки на станке и на детали
Различают базовое смещение нулевой точки (G54 ... G599) и программируемое
смещение нулевой точки. Область базового смещения нулевой точки включает в себя
другие подобласти, как то глобальное базовое смещение нулевой точки, спец. для
канала базовое смещение нулевой точки и зависящие от конфигурации смещения
нулевой точки (к примеру, референция кругового стола или базовая референция).
Названные смещения нулевой точки в совокупности действуют как цепочка и дают в
результате систему координат детали.
В отношении "коррекции смещением нулевой точки" в сочетании с циклами измерения
различают два случая.
• Коррекция грубым смещением:
Определяется абсолютное значение смещения между нулевой точкой машины и
измеренной нулевой точкой детали. Это смещение записывается в компонент грубой
настройки выбранного смещения нулевой точки, а компонент точной настройки
стирается.
• Коррекция точным смещением:
Разность измерений записывается в качестве смещения в компонент точной
настройки выбранного смещения нулевой точки и служит дополнением к
компоненту грубой настройки.
Активация окна ввода грубой / точной коррекции нулевой точки в окна автоматических
циклов измерения осуществляется при помощи SD54760
$SNS_MEA_FUNCTION_MASK_PIECE, бит 10 = 1.
Примечание
Коэффициенты масштабирования с нормирующим значением, отличным от "1", не
поддерживаются измерительными циклами! Отражения разрешены только в контексте
встречных шпинделей на токарных станках.
Система координат станка и детали может быть настроена или запрограммирована по
отдельности в метрической или дюймовой системе единиц.
Примечание
Трансформация
• Измерение детали
Детали всегда измеряются с системе координат детали. Она подразумевается во всех
описаниях по измерению деталей!
• Измерение инструмента
При измерении инструментов с включенной кинематической трансформацией
различают базовую кинематическую систему и систему координат станка.
При отключенной кинематической трансформации различие не нужно.
Все последующие описания измерения инструментов исходят из отключенной
кинематической трансформации и поэтому всегда относятся к системе координат
станка.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
31
Описание
3.5 Определение плоскостей, типы инструментов
3.5
Определение плоскостей, типы инструментов
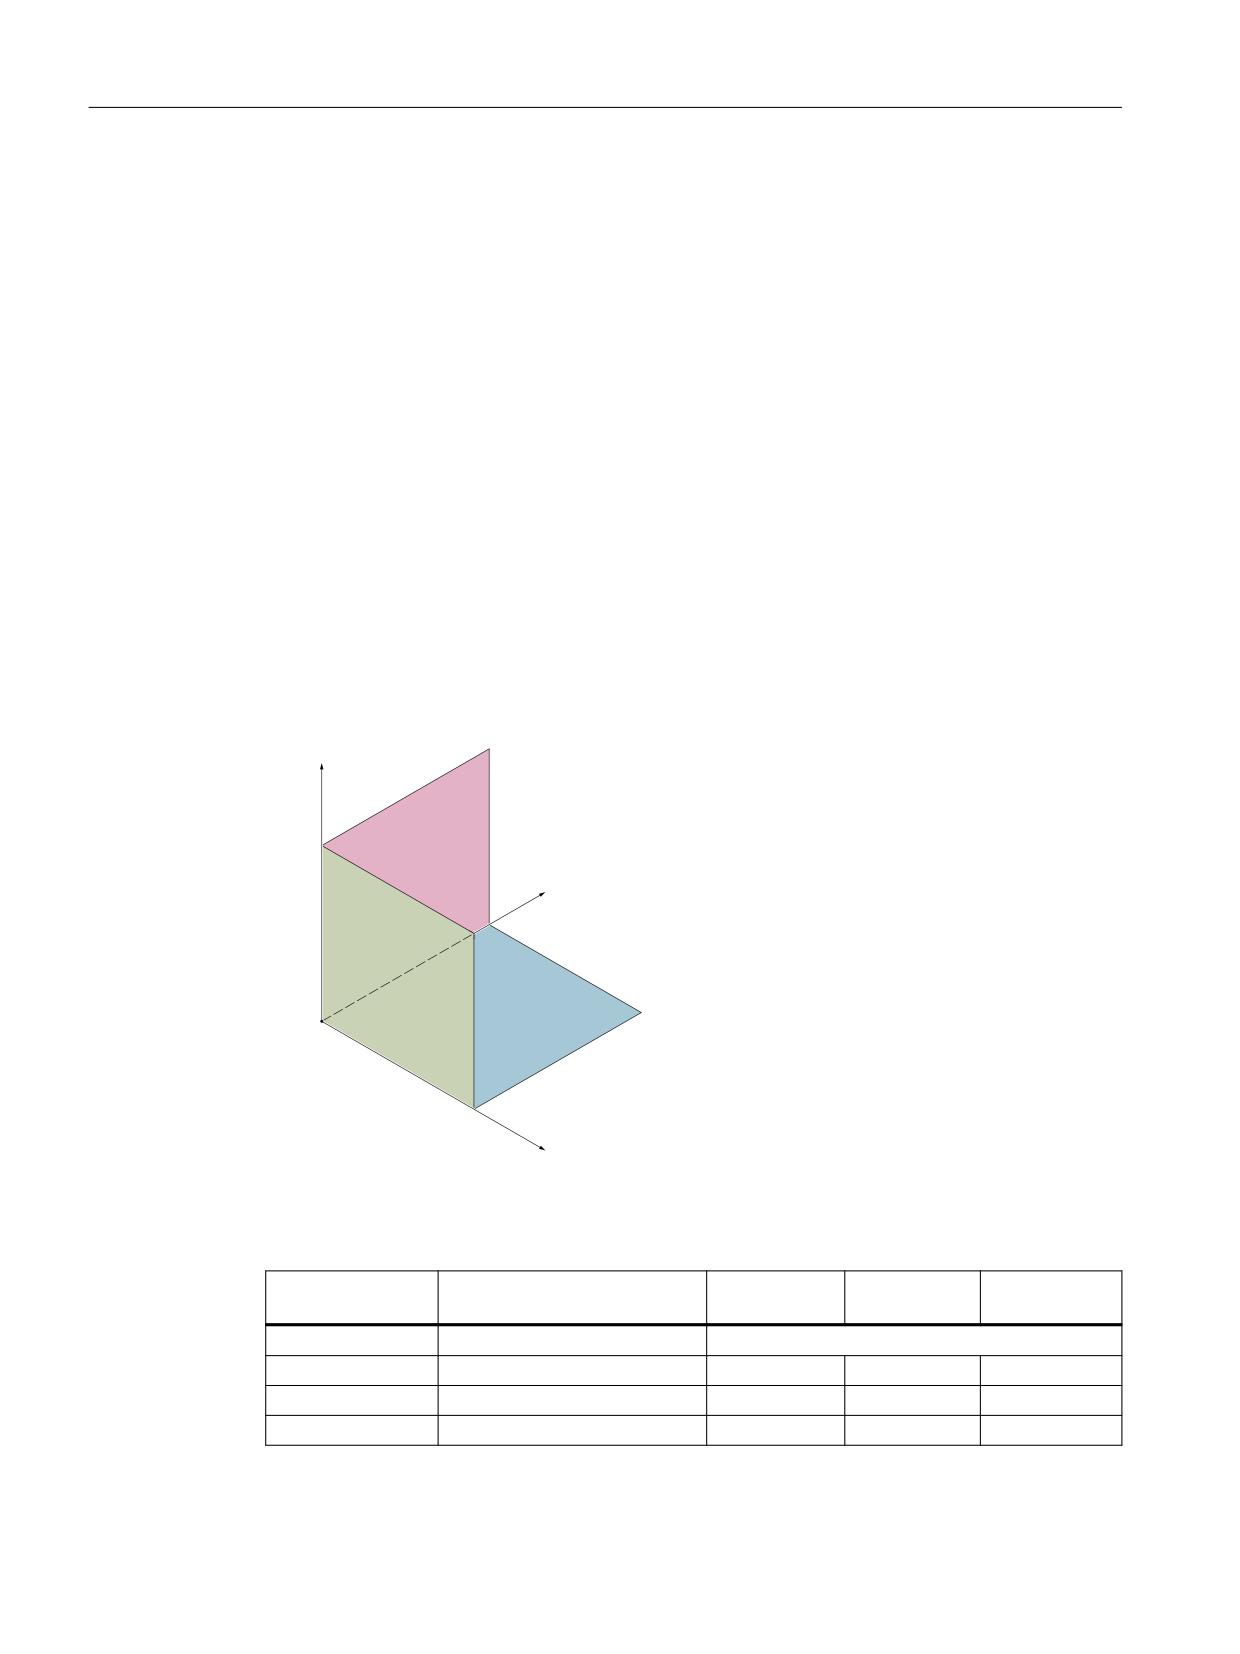
При измерении во фрезерной технологии могут быть выбраны плоскости обработки
G17, G18 или G19.
При измерении в токарной технологии должна быть выбрана плоскость обработки G18.
При измерении инструмента разрешены следующие типы инструментов:
• Фрезы типа 1..
• Сверла типа 2...
• Токарные инструменты типа 5...
Для измерения детали разрешены следующие типы инструментов:
• Измерительный щуп детали, фрезерная обработка: Типы измерительных щупов 710,
712, 713, 714
• Измерительный щуп детали, токарная обработка: Тип щупа 580 для токарных станков
без расширенной фрезерной технологии, в остальном 710
См. "Измерение детали на станке с комбинированной технологией (Страница 278)".
Фрезерование
=
*
<
*
*
;
В зависимости от типа инструмента, длины инструмента согласуются с осями следующим
образом:
действует в ...
G17-пло-
G18-пло-
G19-пло-
скость
скость
скость
Тип инструмента:
1xy / 2xy / 710
длина 1
1-я ось плоскости:
Z
Y
X
длина 2
2-я ось плоскости:
Y
X
Z
длина 3
3-я ось плоскости:
X
Z
Y
Измерительные циклы
32
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.5 Определение плоскостей, типы инструментов
Примечание
При согласовании длин инструмента необходимо учитывать настройки в следующих
параметров настройки:
• SD42940 $SC_TOOL_LENGTH_CONST
• SD42942 $SC_TOOL_LENGTH_CONST_T
• SD42950 $SC_TOOL_LENGTH_TYPE
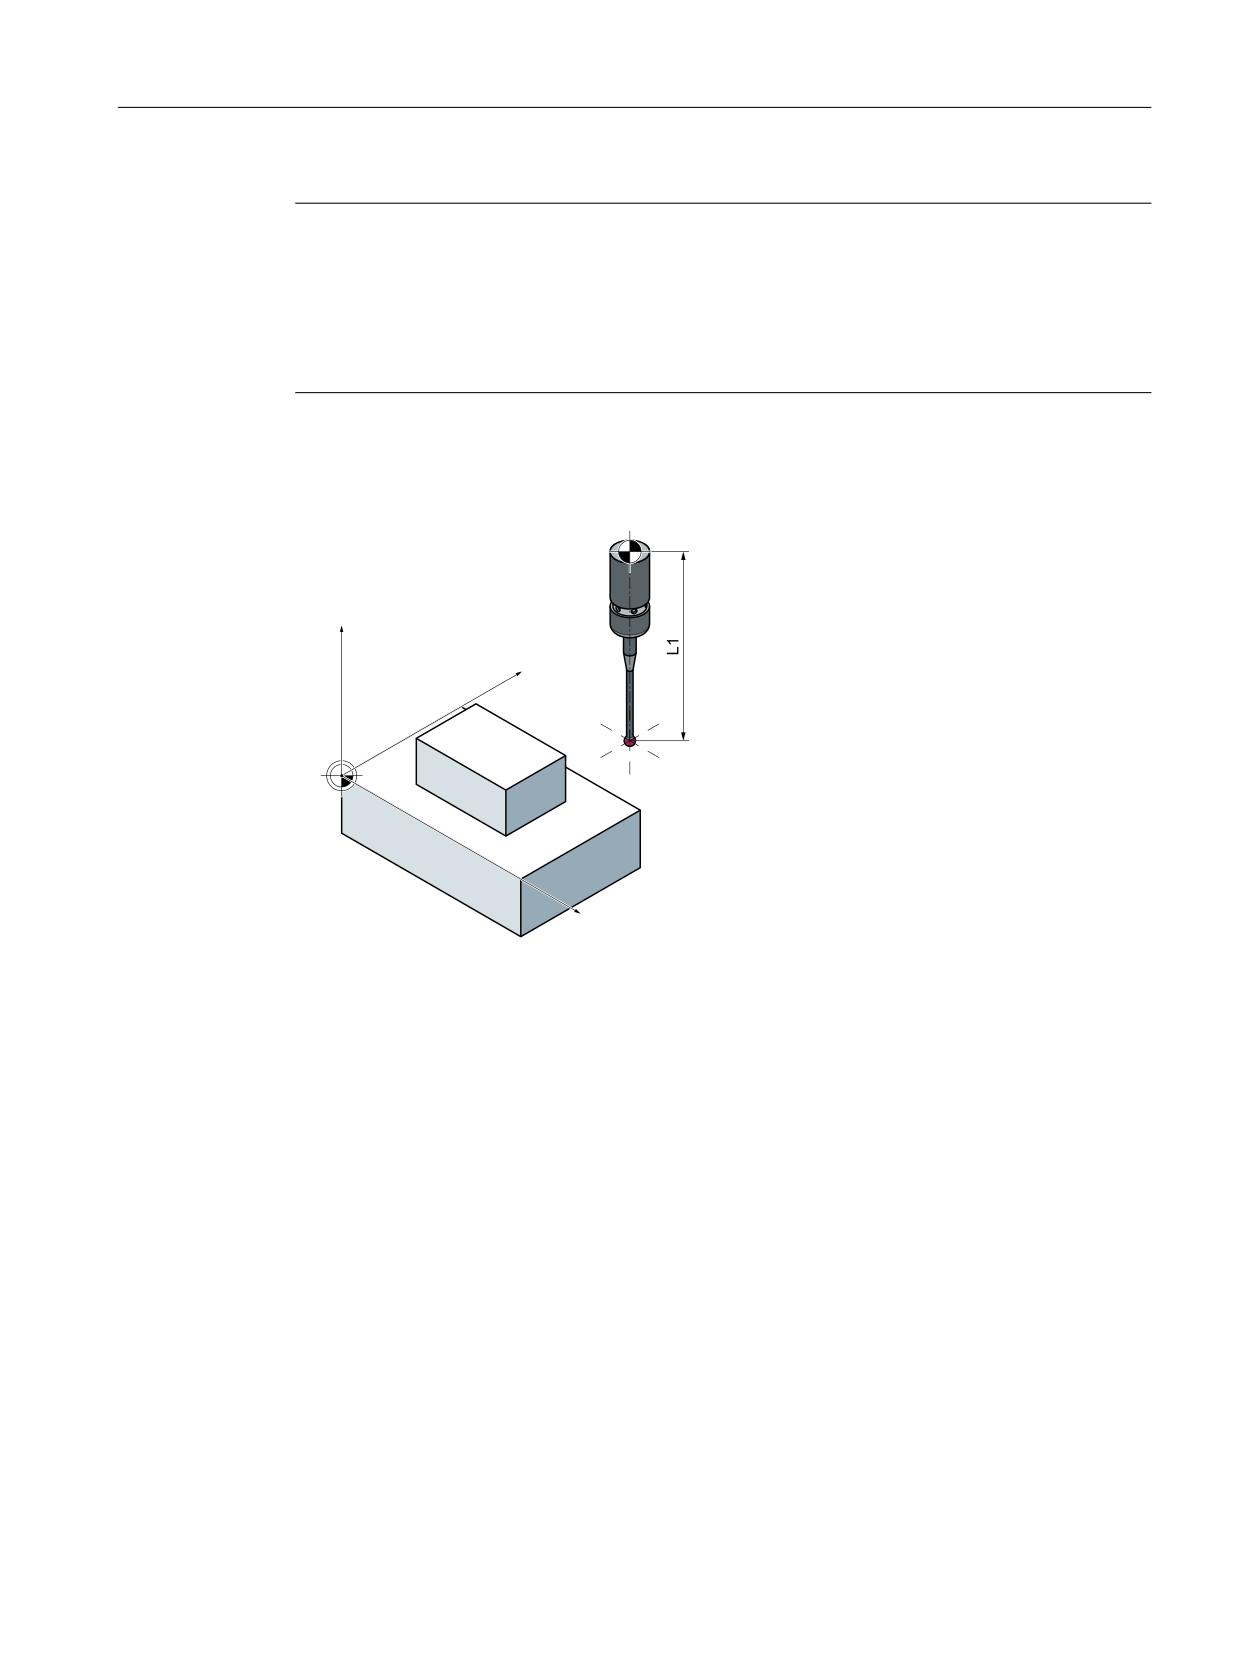
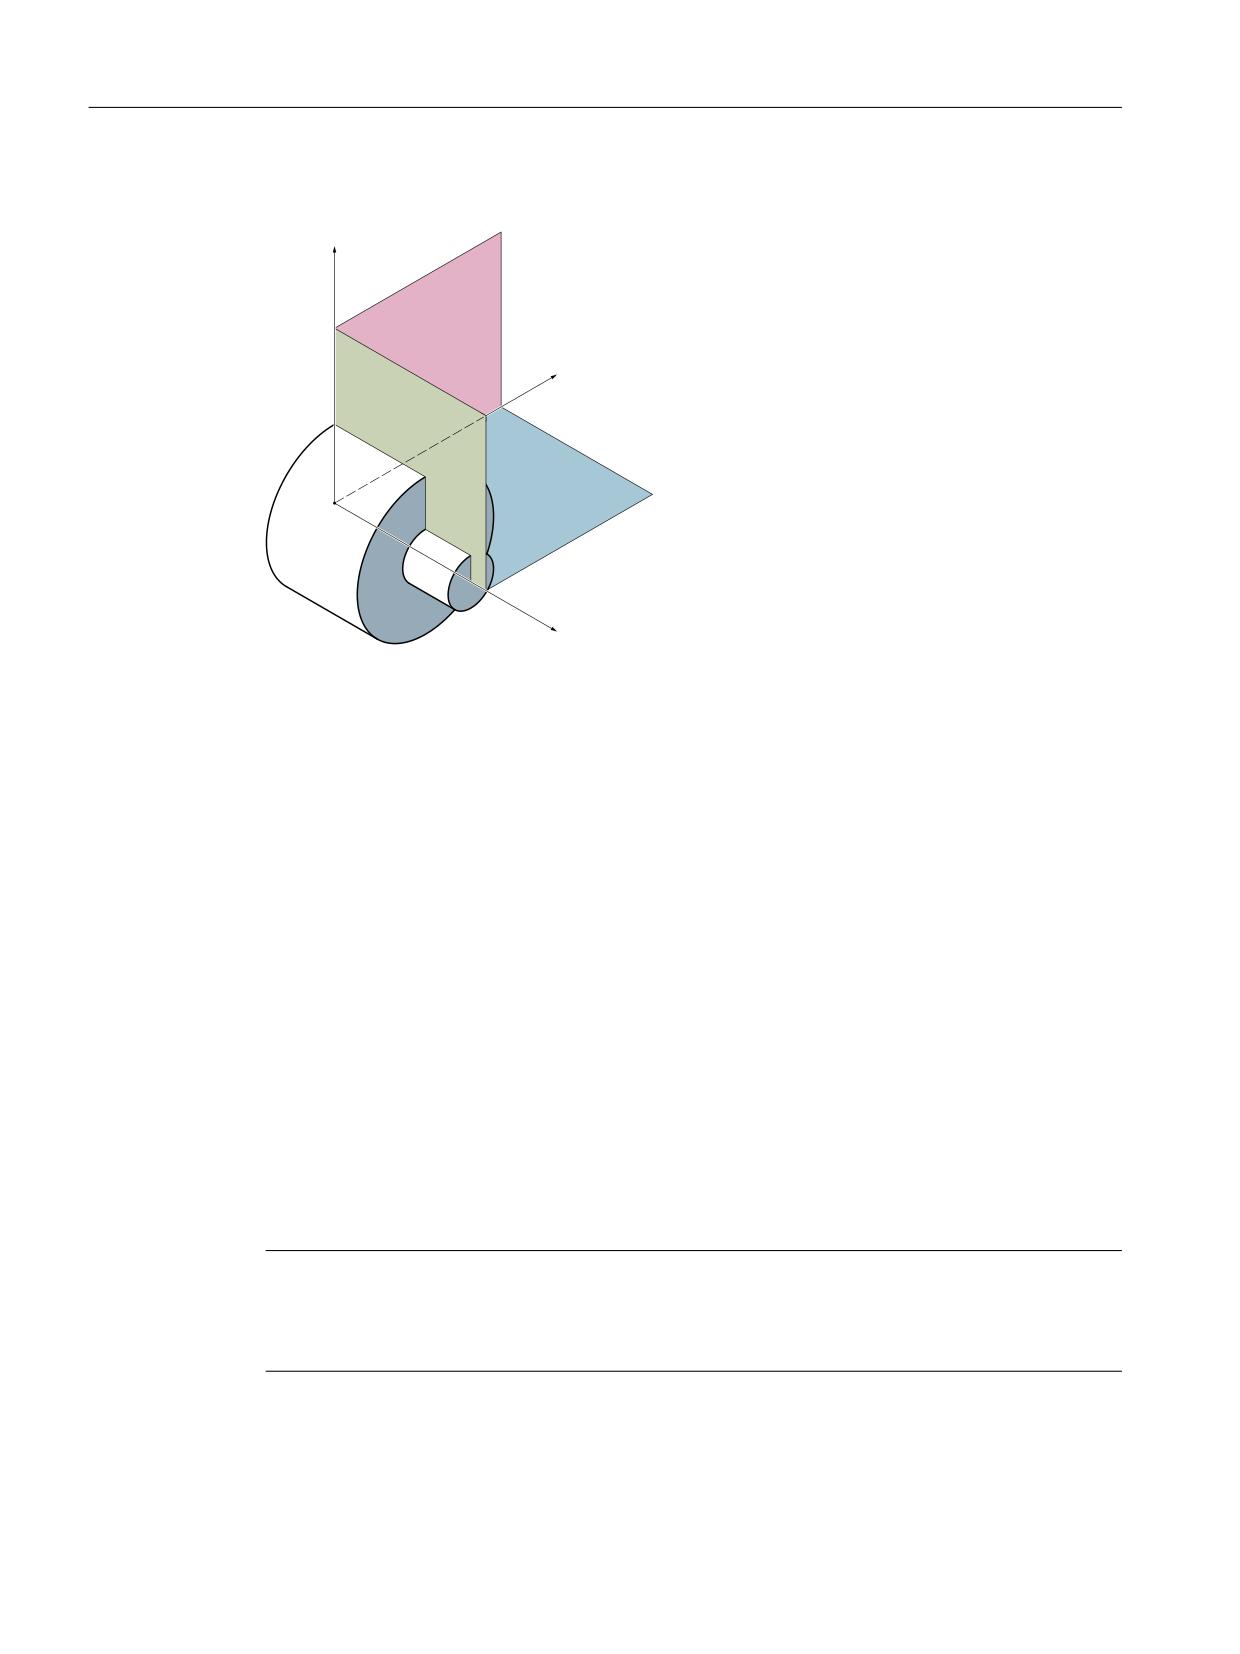
Пример определения плоскостей для фрезерной обработки
)
=
<
:
;
Рисунок 3-2
Пример: Фрезерный станок с G17
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
33
Описание
3.5 Определение плоскостей, типы инструментов
Токарная обработка
<
*
;
*
*
=
У токарных станков, как правило, существуют только оси Z и X и тем самым:
G18-плоскость
Тип инструмента
5xy (токарный инструмент, измерительный щуп детали)
длина 1
действует в X (2-я ось плоскости)
длина 2
действует в Z (1-я ось плоскости)
G17 и G19 используются на токарных станках при фрезерной обработке. Если ось станка
Y отсутствует, то фрезерная обработка может быть реализована через следующие
кинематические трансформации:
• TRANSMIT
• TRACYL
В принципе, измерительные циклы поддерживают кинематические трансформации.
Более точную информацию можно предоставить только в контексте отдельных циклов,
вариантов измерения. Информация по кинематической трансформации представлена в
Руководстве по программированию Программирование ЧПУ или в документации
изготовителя станка.
Примечание
При измерении сверл или фрез на токарных станках, как правило, устанавливаются
спец. для канала SD42950 $SC_TOOL_LENGTH_TYPE = 2 . Тем самым эти инструменты в
коррекции на длину обрабатываются как токарный инструмент.
Наряду с этим, у СЧПУ SINUMERIK имеются и другие машинные и параметры настройки,
которые могут повлиять на расчет инструмента.
Измерительные циклы
34
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.5 Определение плоскостей, типы инструментов
Дополнительная информация:
• Справочник по функциям Основные функции
• Справочник по функциям Трансформации
• Справочник по функциям Инструменты
• Справочник по функциям Технологии
• Справочник по функциям Управление инструментом
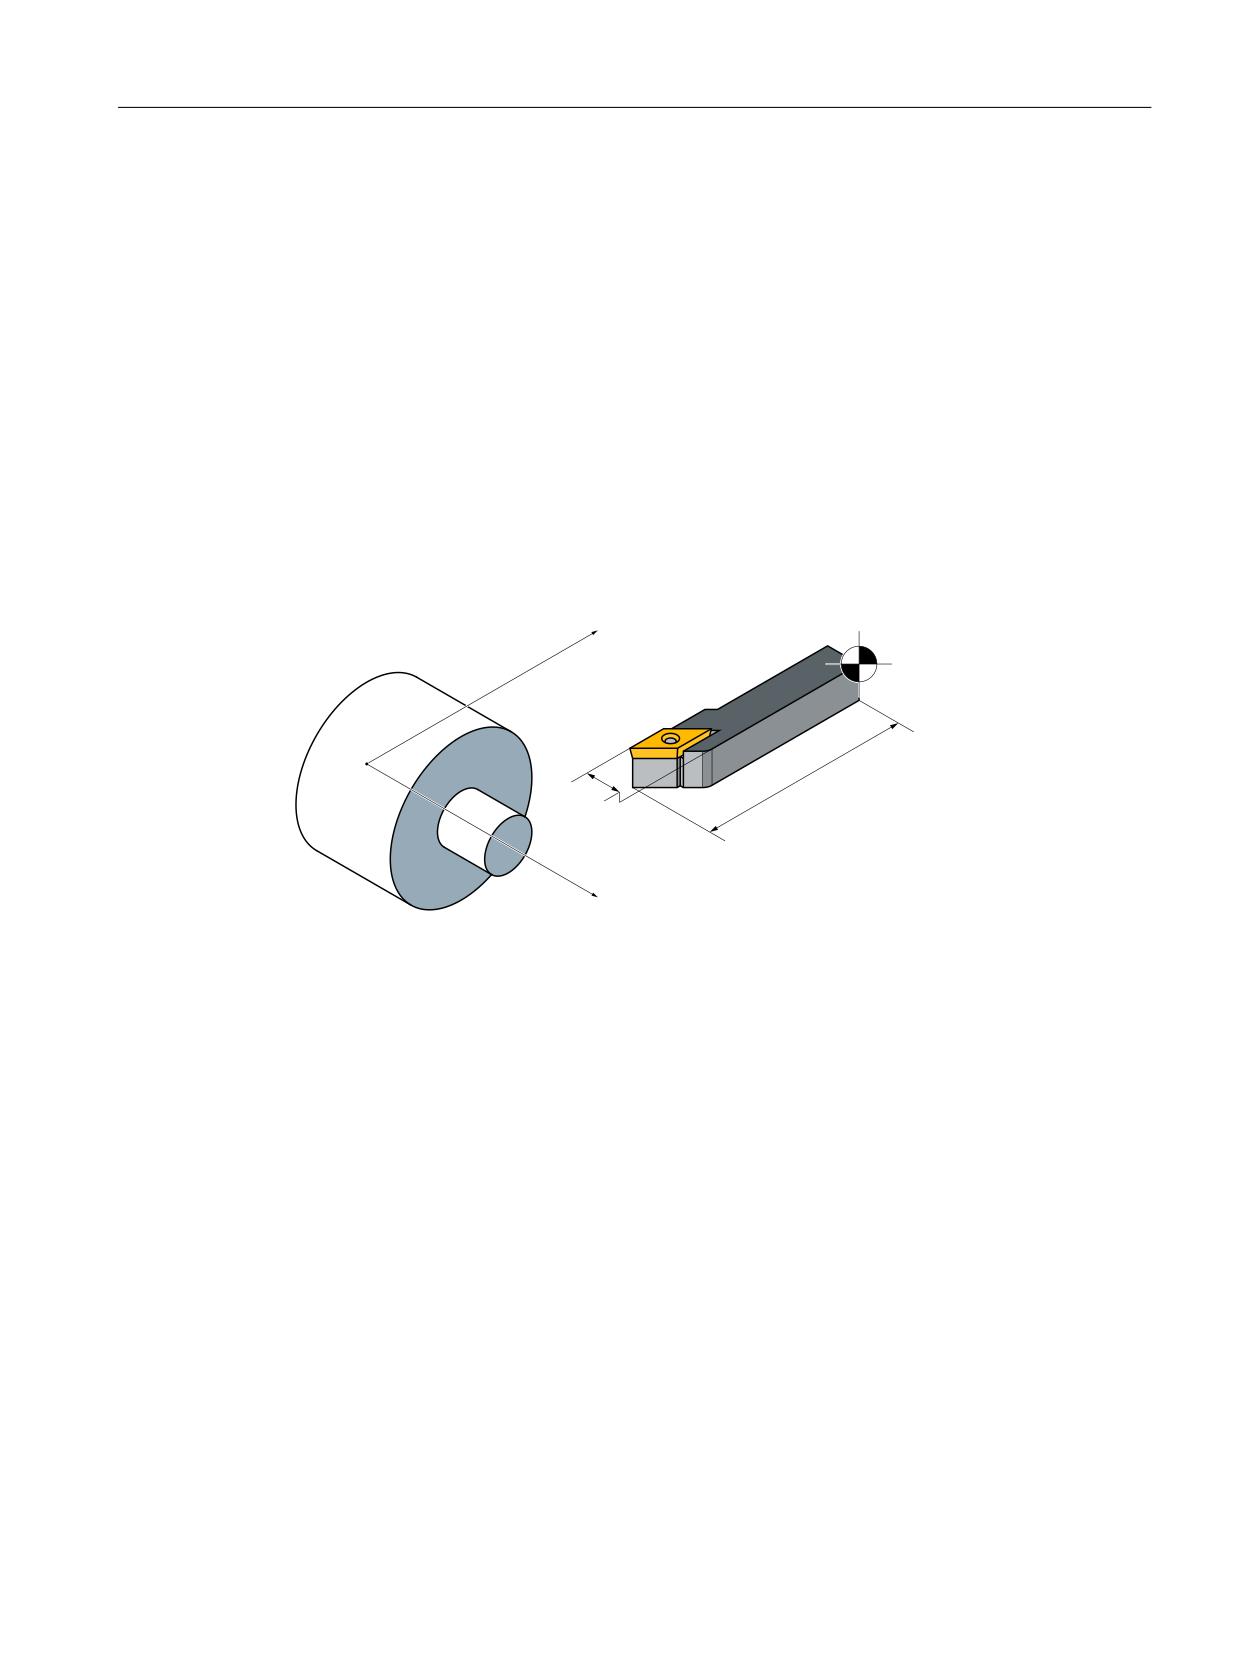
Пример определения плоскостей для токарной обработки
;
)
/
/
=
Рисунок 3-3
Пример: Токарный станок с G18
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
35
Описание
3.6 Используемые измерительные щупы
3.6
Используемые измерительные щупы
Общая информация
Для регистрации размеров инструмента и детали необходим электронный контактный
измерительный щуп, подающий при отклонении сигнал (фронт) с требуемой
стабильностью.
Измерительный щуп должен срабатывать практически без дребезга.
Разные изготовители предлагают различные варианты измерительных щупов.
Примечание
Следовать указаниям изготовителей электронных измерительных щупов или указаниям
изготовителя станка в следующих пунктах:
• Электрическое подключение
• Механическая калибровка измерительного щупа
• При использовании измерительных щупов деталей, наряду с направлением
срабатывания, необходимо учитывать и передачу контактного сигнала на стойку
станка (радиопередатчик, инфракрасный передатчик или кабель). У некоторых
исполнений возможна только передача в определенных позициях шпинделя или в
определенных областях. Это может ограничить использование щупа.
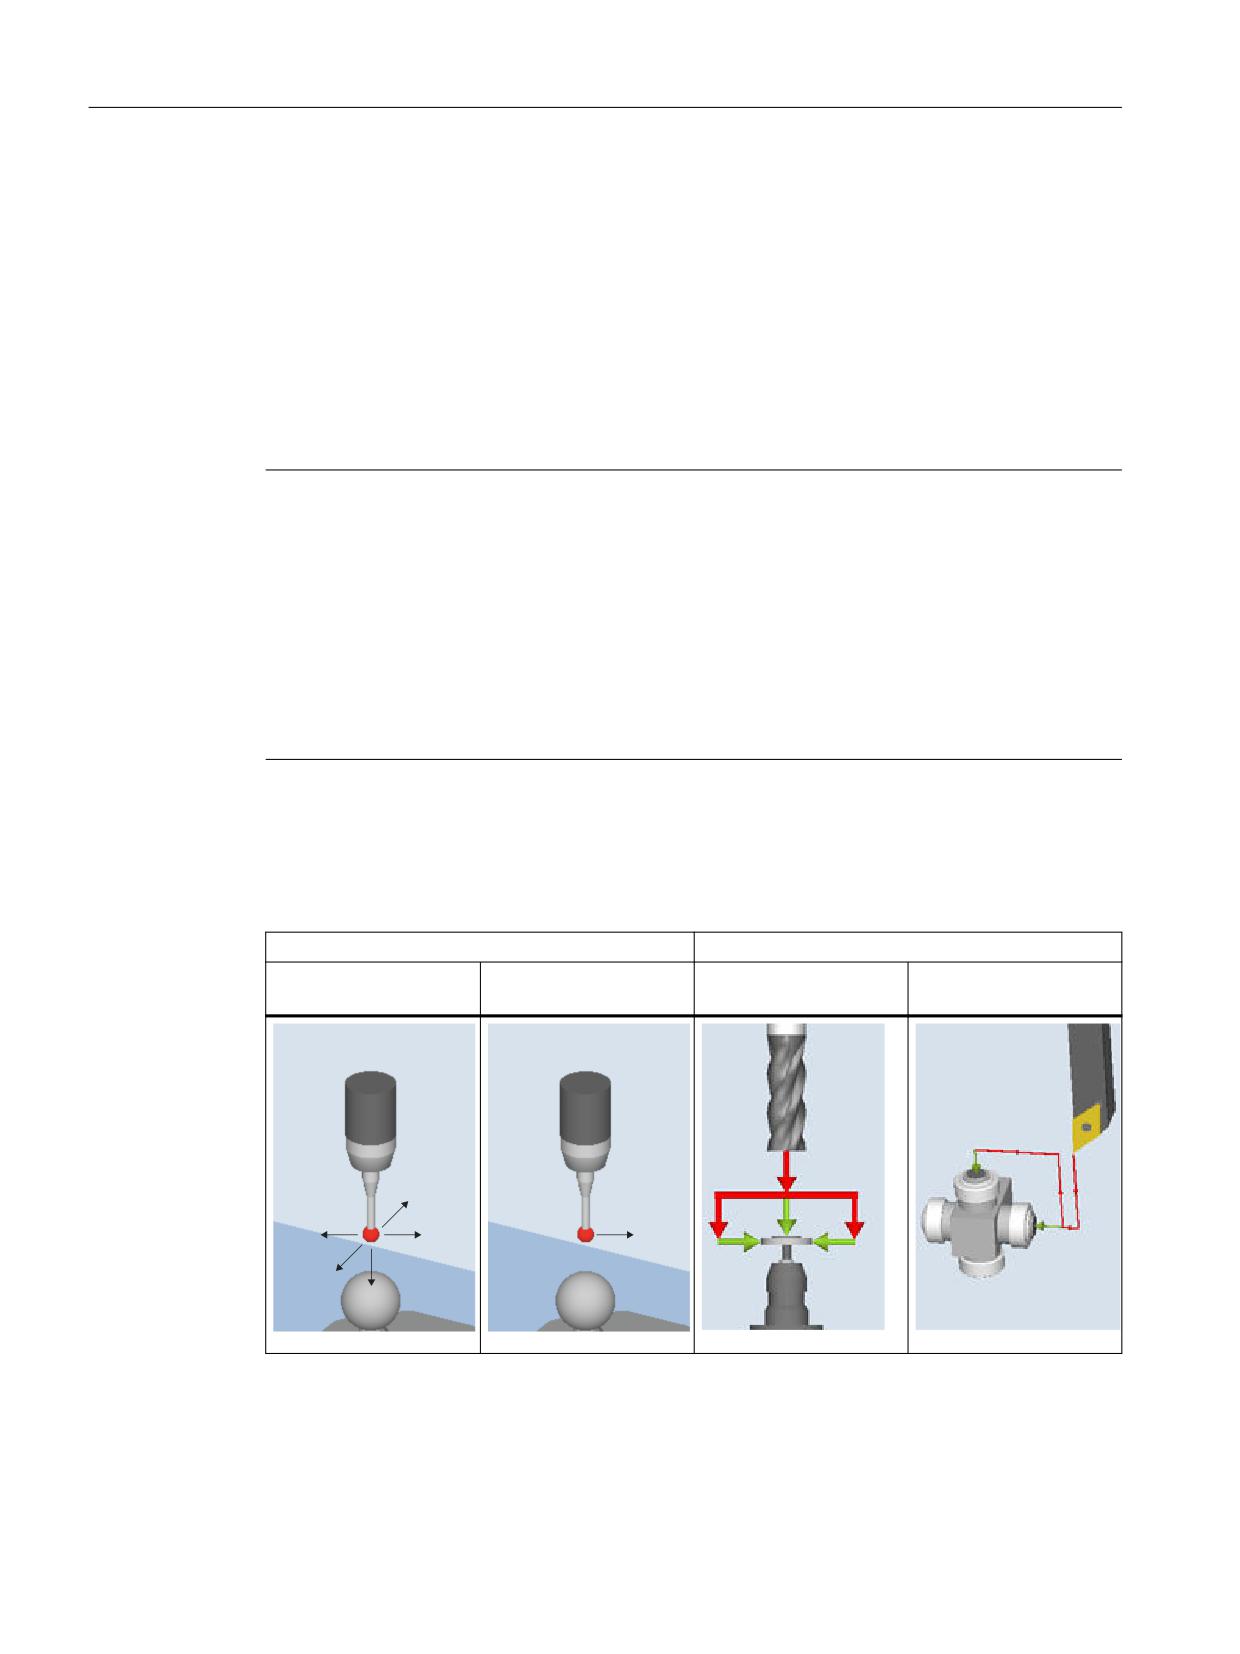
Щупы различаются по числу направлений измерения:
• разнонаправленные (мультищуп)
• однонаправленные (монощуп)
Измерительный щуп детали
Измерительный щуп инструмента
Разнонаправленный
однонаправленный
Фрезерные станки
Токарные станки
(3D)
<
;
;
<
=
Щупы также различаются по форм наконечника:
Измерительные циклы поддерживают прямые, L- и звездообразные щупы как
самостоятельные типы инструментов. В отдельных измерительных циклах указывается
на использование типов щупов. Мультищупы могут использоваться универсально.
Измерительные циклы
36
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.6 Используемые измерительные щупы
У монощупа направление срабатывания отслеживается при каждом измерении через
вращение шпинделя. Это может значительно увеличить время выполнения программы.
Типы измерительных щупов деталей
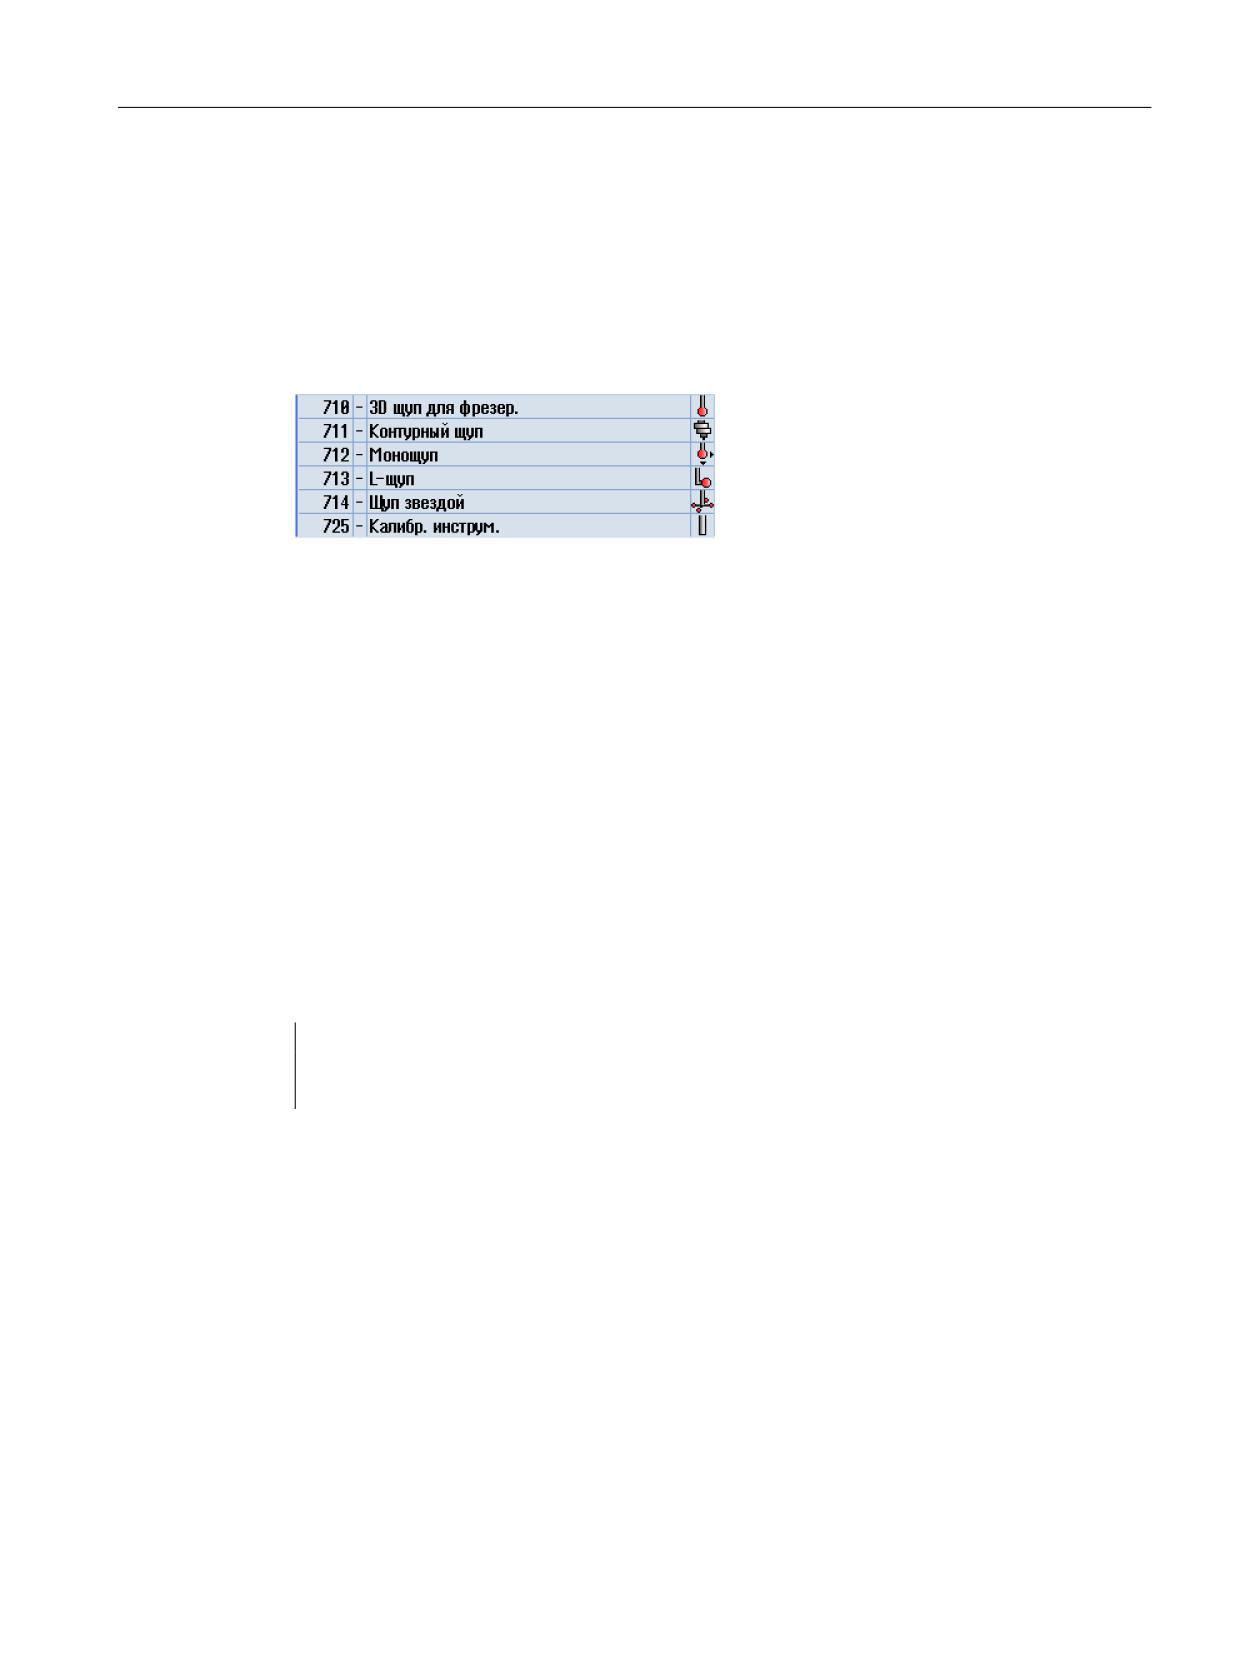
В управлении инструментом предлагаются следующие типы щупов и калибровочный
инструмент для калибровки щупов деталей:
Рисунок 3-4
Типы щупов в управлении инструментом
Данные инструмента щупов
Щупы различаются по типу инструмента и его специальным свойствам, к примеру,
возможным направлениям срабатывания.
Измерительный щуп может содержать инструменты нескольких типов. Для этого к
измерительному щупу следует приложить несколько резцов (D1, D2, ...).
Пример: Мультищуп с рычагом
D1
3D-ЩУП
Тип 710:
D2
L-ЩУП
Тип 713:
При предварительном позиционировании пользователь должен учитывать геометрию
щупа. Для этого можно взять отдельные данные инструмента в программе пользователя:
Пример:
IF (($P_TOOLNO>0) AND ($P_TOOL>0))
R1= ($P_AD[6]) ; Считывание: Радиус актуального инструмента
ENDIF
Угол поправки
С помощью параметра «Угол поправки» щуп точно устанавливается в направлении +X.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
37
Описание
3.6 Используемые измерительные щупы
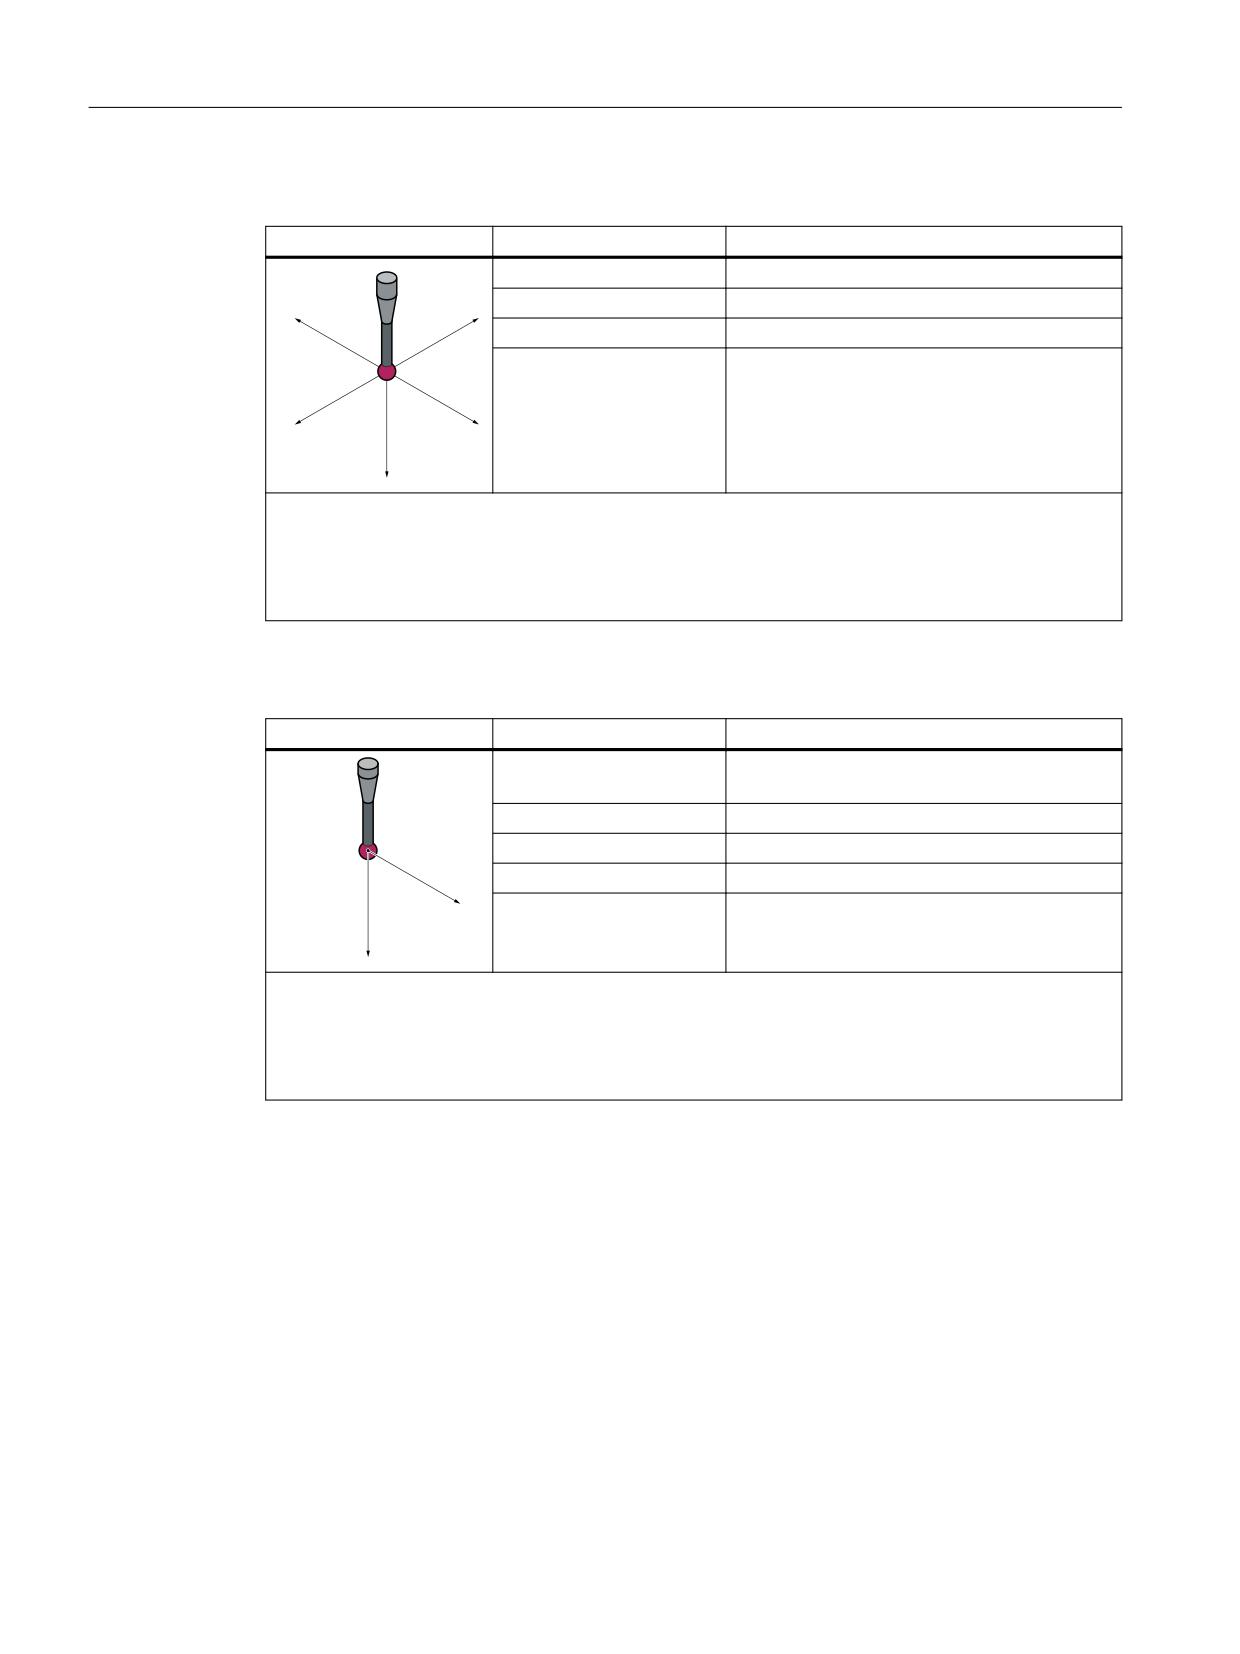
Измерительный щуп 3D (мультищуп)
Представление
Свойства
Особенность
Использование:
универсальное
;
<
Тип:
$TC_DP1 = 710
Длина инструмента:
в Z (для G17) 1)
Радиус шарика измери-
$TC_DP6
тельного щупа
<
;
=
1) Измерение деталей, отношение длин измерительного щупа 3D
Длина инструмента в направлении оси подач (для G17: ось Z) определена как расстояние между
опорной точкой инструмента в оправке и параметрируемой опорной точкой на шарике щупа.
Опорную точку можно настраивать по следующим машинным данным в соответствии с центром
или объемом шарика: MD51740 $MN_MEA_FUNCTION_MASK, бит 1
Монощуп
Представление
Свойства
Особенность
Использование:
Точная установка направления срабатыва-
ния при измерении
Тип:
$TC_DP1 = 712
Длина инструмента:
в Z (для G17) 1)
Угол поправки:
$TC_DP10 = 0,0° - 359,9°
Радиус шарика измери-
$TC_DP6
;
тельного щупа
=
1) Измерение деталей, отношение длин монощупа
Длина инструмента в направлении оси подач (для G17: ось Z) определена как расстояние между
опорной точкой инструмента в оправке и параметрируемой опорной точкой на шарике щупа.
Опорную точку можно настраивать по следующим машинным данным в соответствии с центром
или объемом шарика: MD51740 $MN_MEA_FUNCTION_MASK, бит 1
Исходным положением циклов измерения определено направление срабатывания
монощупа в рабочей плоскости, в направлении оси +X, в позиции шпинделя 0°. Если
требуется угловая коррекция, необходимо внести значение в параметр инструмента
«Угол поправки» ($TC_DP10).
Измерительные циклы
38
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.6 Используемые измерительные щупы
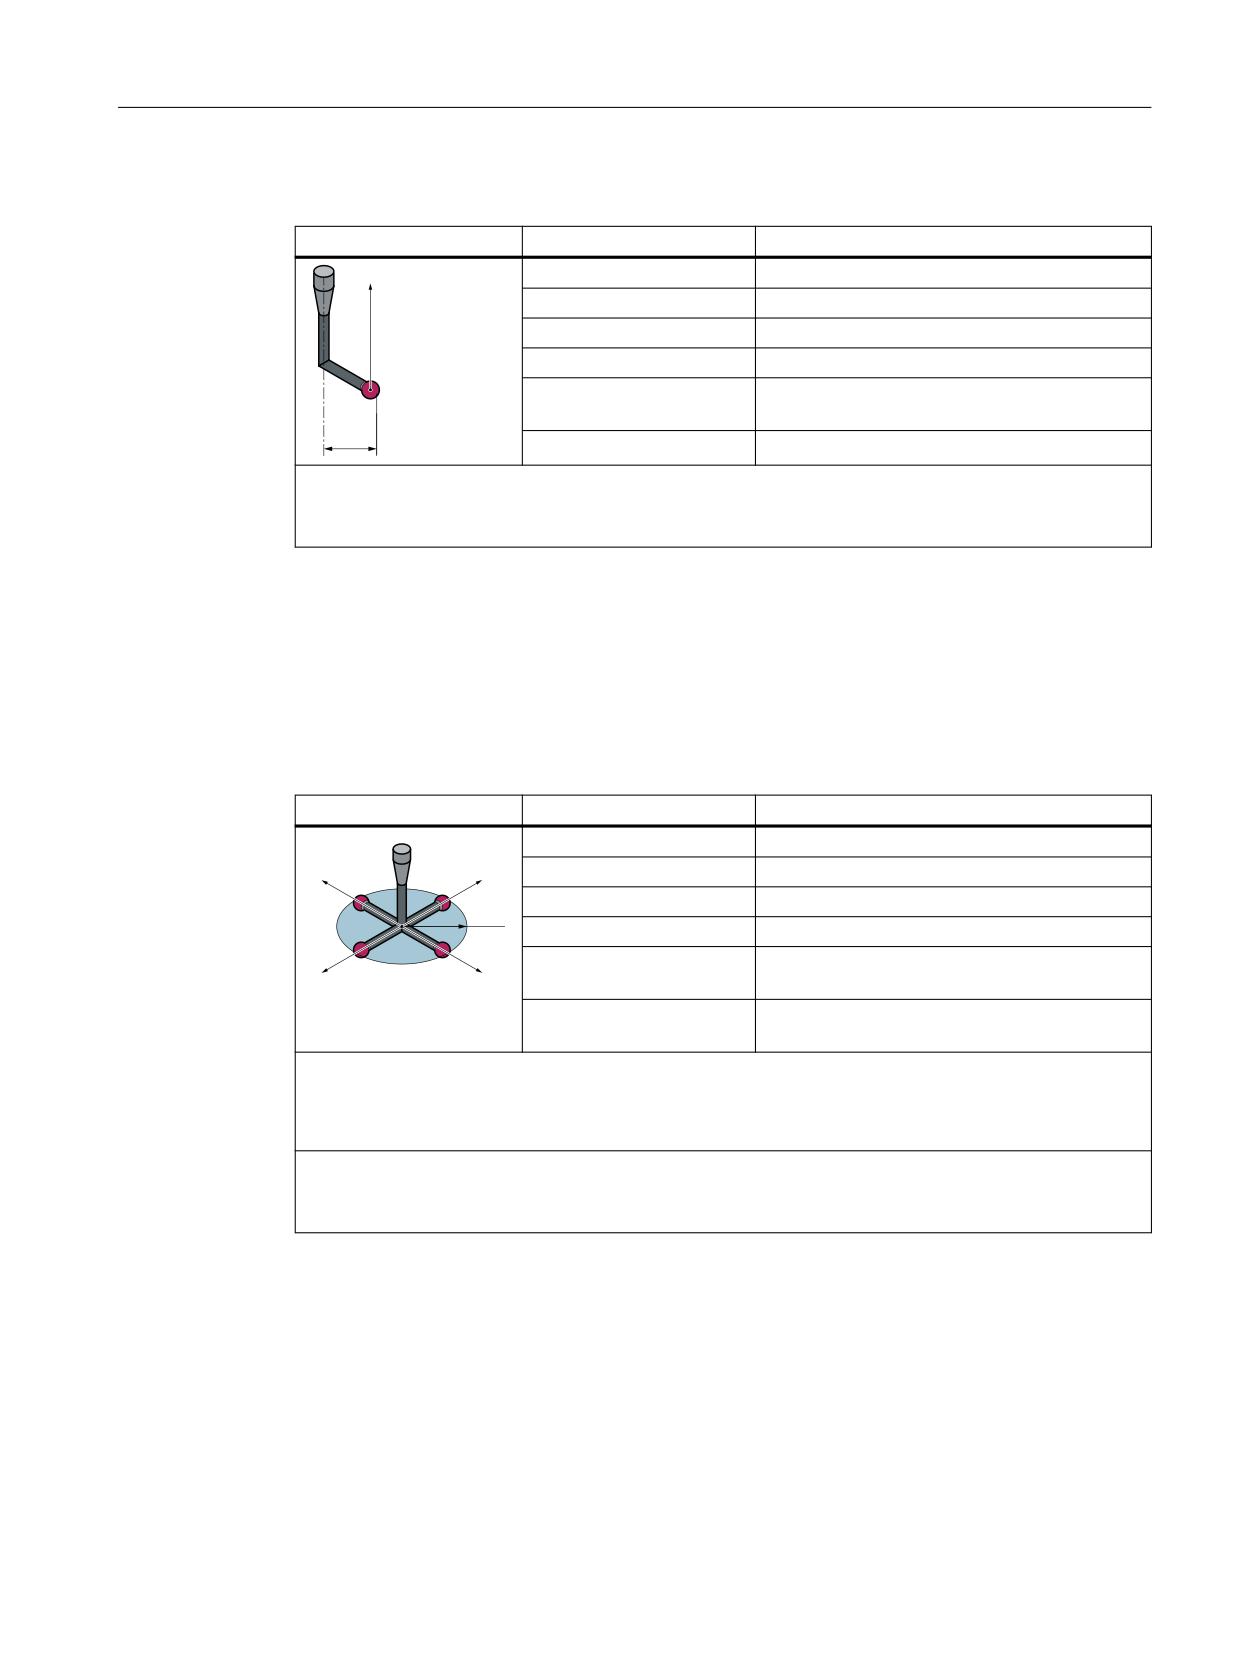
L-щуп
Представление
Свойства
Особенность
Использование:
Протягивающее измерение в +Z
=
Тип:
$TC_DP1 = 713
Длина инструмента:
в Z (для G17) 1)
Угол поправки:
$TC_DP10 = 0,0° - 359,9°
Радиус шарика измери-
$TC_DP6
тельного щупа:
/
Длина L рычага:
$TC_DP7
1) Измерение деталей, отношение длин
Длина инструмента определяется как расстояние между опорной точкой инструмента в оправке
и точкой касания шарика измерительного щупа в направлении +Z.
Исходное положение L-щупа относительно измерительных циклов определено так, что
при позиции шпинделя 0° рычаг и тем самым направление срабатывания в рабочей
плоскости ориентированы в направлении оси +X.
Если для этого необходима угловая коррекция инструментального шпинделя,
необходимо внести значение в параметр инструмента "Угол поправки" ($TC_DP10).
Звездообразный щуп
Представление
Свойства
Особенность
Использование:
Измерение: Отверстие параллельно осям 1)
;
<
Тип:
$TC_DP1 = 714
Длина инструмента:
в Z (для G17) 2)
5
Угол поправки:
$TC_DP10 = 0,0° - 359,9°
Наружный радиус R звез-
$TC_DP6
<
;
ды:
Радиус шарика измери-
$TC_DP7
тельного щупа:
1) Использование только для измерений в плоскости (при G17: XY-плоскость). Измерение в на-
правлении инструмента (для G17: Z-направление) для звездообразного щупа не разрешено. При
необходимости измерения в направлении инструмента один элемент звезды (рычаг) должен
быть настроен как L-щуп ($TC_DP1 = 713).
2) Измерение деталей, отношение длин звездообразного щупа
Длина инструмента определяется как расстояние между опорной точкой инструмента в оправке
и центром одного из измерительных шариков.
Рычаги звездообразного щупа следует установить параллельно геометрическим осям
рабочей плоскости. Если требуется угловая коррекция, необходимо внести значение в
параметр инструмента «Угол поправки» ($TC_DP10).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
39
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
3.7
Измерительный щуп, эталон, калибровочный инструмент
3.7.1
Измерение деталей на фрезерных станках, обрабатывающих центрах
Калибровка измерительного щупа
Все щупы перед использование должны быть правильно механически юстированы. При
первом использовании в измерительных циклах необходимо калибровать направления
срабатывания. Это же относится и к случаю замена наконечника щупа.
При калибровке определяются точки срабатывания (точки переключения),
позиционное отклонение (наклон), эффективный радиус шарика щупа детали и
вносятся в поля данных общего параметра настройки SD54600
$SNS_MEA_WP_BALL_DIAM . Предлагается 40 полей данных.
Калибровка может быть выполнена в калибровочном кольце (известное отверстие), на
калибровочной сфере или на поверхностях детали, имеющих соответствующую
точность формы и незначительную шероховатость поверхности.
Калибровка и измерение должны выполняться с одной скоростью измерения. В первую
очередь это относится к коррекции скорости подачи. Если в MD51740
$MNS_MEA_FUNCTION_MASK задан бит 6=1, измерительные комплекты (MEAS) в ходе
измерительных циклов перемещаются со 100% коррекцией скорости подачи, при
условии, что задана коррекция скорости подачи >0. При многократном использовании
одного и того же блока данных калибровки следует всегда задавать одинаковую скорость
измерения, в противном случае калибровка, выполненная первой, будет считаться
недействительной.
Для калибровки измерительного щупа предусмотрен измерительный цикл CYCLE976 с
разными вариантами измерения.
Примечание
Порядок увеличения числа блоков данных калибровки
Число полей для данных калибровки, которые могут быть использованы (макс. 40),
необходимо задать в данных станка MD 51600 $MNS_MEA_CAL_WP_NUM. Следует
учитывать, что данное значение может быть вновь стерто при считывании архива ЧПУ.
Измерение
Все типы измерительных щупов желательно применять в сочетании с позиционируемым
шпинделем. Тем самым гарантируется возможность использования любых вариантов
измерения фрез.
Измерительные циклы относятся к позиционированию измерительного щупа,
обязательно на активном ведущем шпинделе. При наличии нескольких шпинделей
пользователь должен выполнить это условие. Во время выполнения программы это
может быть реализовано командой ЧПУ SETMS.
Пример: SETMS(3); третий шпиндель является ведущим.
Измерительные циклы
40
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
Если измерительные щупы будут применяться в сочетании с не позиционируемыми
шпинделями, придется считаться с ограничениями вариантов измерения и типов щупов.
В случае недопустимых вариантов измерения во время выполнения цикла могут
выводиться предупреждения.
На момент калибровки и измерения пользователь должен обеспечить идентичную
ориентацию (позицию шпинделя) измерительного щупа, например, путем зажимания
или индексации.
Если измерительные щупы будут неподвижно закреплены на установке, придется
считаться с ограничениями вариантов измерения и типов щупов. В случае недопустимых
вариантов измерения во время выполнения цикла могут выводиться предупреждения.
В случае жесткого крепления измерительных щупов на машине возможно механическое
смещение по трем геометрическим осям между центром шарика измерительного щупа
(наконечником инструмента) и опорной точкой инструмента.
Это смещение необходимо внести в размер оправки (базовый размер) параметров
контактной измерительной головки.
См. также
Калибровка измерительного щупа - радиус в кольце (CYCLE976) (Страница 137)
Калибровка измерительного щупа - радиус на кромке (CYCLE976) (Страница 142)
Калибровка измерительного щупа - калибровка на сфере (CYCLE976) (Страница 152)
3.7.2
Измерение инструментов на фрезерных станках, обрабатывающих
центрах
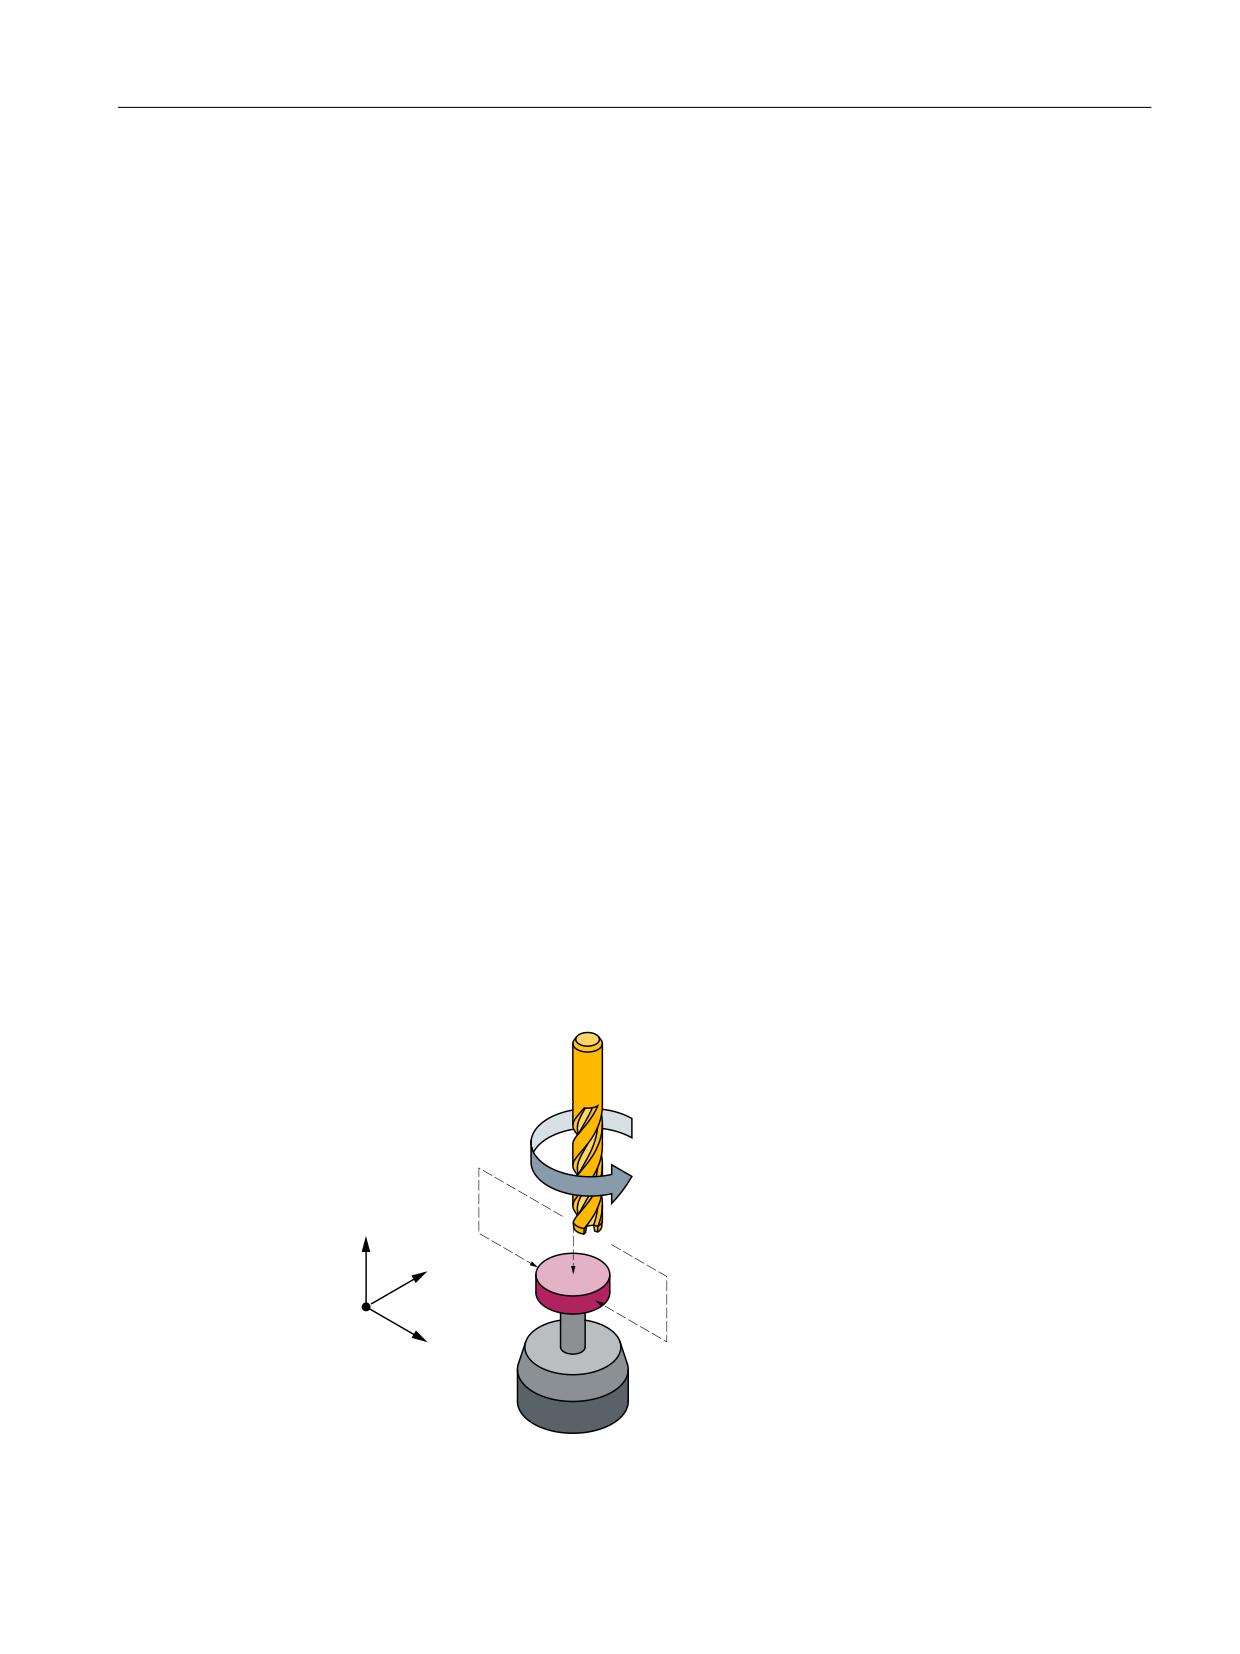
Измерительный щуп инструмента
=
<
;
Рисунок 3-5
Измерение фрезы
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
41
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
Параметры измерительного щупа инструмента
Параметры настройки
• Для измерения/калибровки по отношению к станку:
- SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
- SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
- SD54627 $SNS_MEA_TP_TRIG_MINUS_DIR_AX2
- SD54628 $SNS_MEA_TP_TRIG_PLUS_DIR_AX2
- SD54629 $SNS_MEA_TP_TRIG_MINUS_DIR_AX3
- SD54630 $SNS_MEA_TP_TRIG_PLUS_DIR_AX3
• Для измерения/калибровки по отношению к детали:
- SD54640 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX1
- SD54641 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX1
- SD54642 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX2
- SD54643 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX2
- SD54644 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX3
- SD54645 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX3
В стандартной установке имеются поля данных для 6 измерительных щупов.
Калибровка, калибровочный инструмент
Перед использованием измерительного щупа он должен быть откалиброван. Для этого
при использовании циклов измерения в режиме AUTOMATIK перед калибровкой
необходимо внести приблизительные значения для соответствующего измерительного
щупа в вышеприведенные параметры настройки. Только таким способом можно
распознать в цикле измерения приблизительное положение измерительного щупа.
При калибровке точки срабатывания (точки переключения) измерительного щупа
инструмента точно определяются и записываются в соответствующие параметры.
Калибровку можно выполнять для типов: калибровочный инструмент (тип 725) или
фрезеровальный (тип 1xy) / сверлильный инструмент (2xy). Размеры инструмента при
этом точно известны.
Для процесса калибровки предлагается вариант измерения Калибровка измерительного
щупа (CYCLE971) (Страница 313).
Примечание
Скорость измерений
Для процесса измерения автоматически используется значение скорости, сохраненное
при калибровке в блок данных калибровки.
Измерительные циклы
42
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
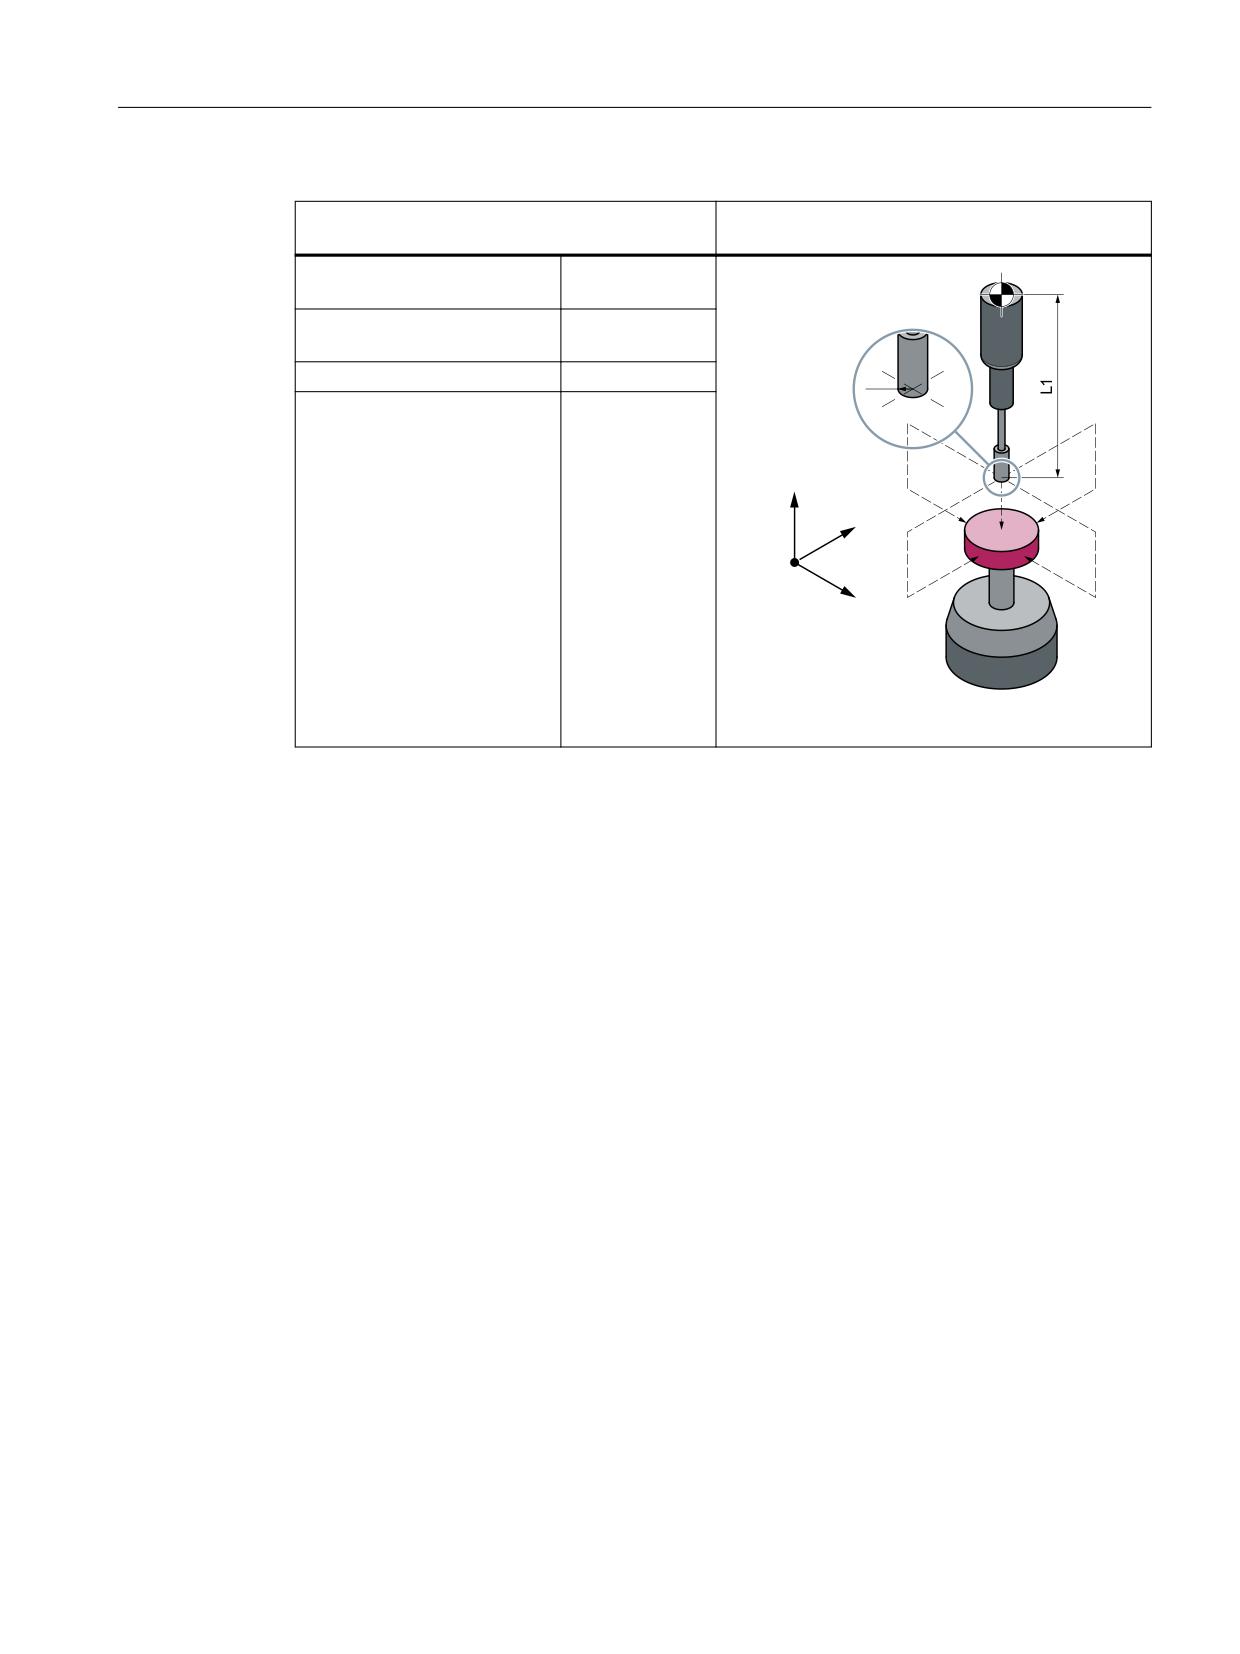
Параметры инструмента
Калибровка измерительного щупа инстру-
мента
Тип инструмента
725, 1xy или 2xy
)
̱͇͒͏͈͕͉͕͔͗͐͢͞ ͏
($TC_DP1[ ]):
͔͙͚͓͔͙͗͌͘
Длина 1 - геометрия
L1
($TC_DP3[ ]):
Радиус ($TC_DP6[ ]):
r
U
Длина 1 - базовый размер
только при не-
($TC_DP21[ ]):
обходимости
=
<
;
̯͎͓͌͗͏͙͔͌͒ͣ͐͢ ͚͖͠
͏͔͙͚͓͔͙͇͗͌͘
Все прочие параметры инструмента, например, износ, должны быть сброшены на ноль.
3.7.3
Измерение деталей на токарных станках
Измерительный щуп детали
На токарных станках щупы для измерения заготовок рассматриваются как инструмент
типа 580 с допустимыми положениями резцов (SL) от 5 до 8. В данных коррекции
инструмента длина резцов щупа для измерения заготовок должна быть указана равной
5...8.
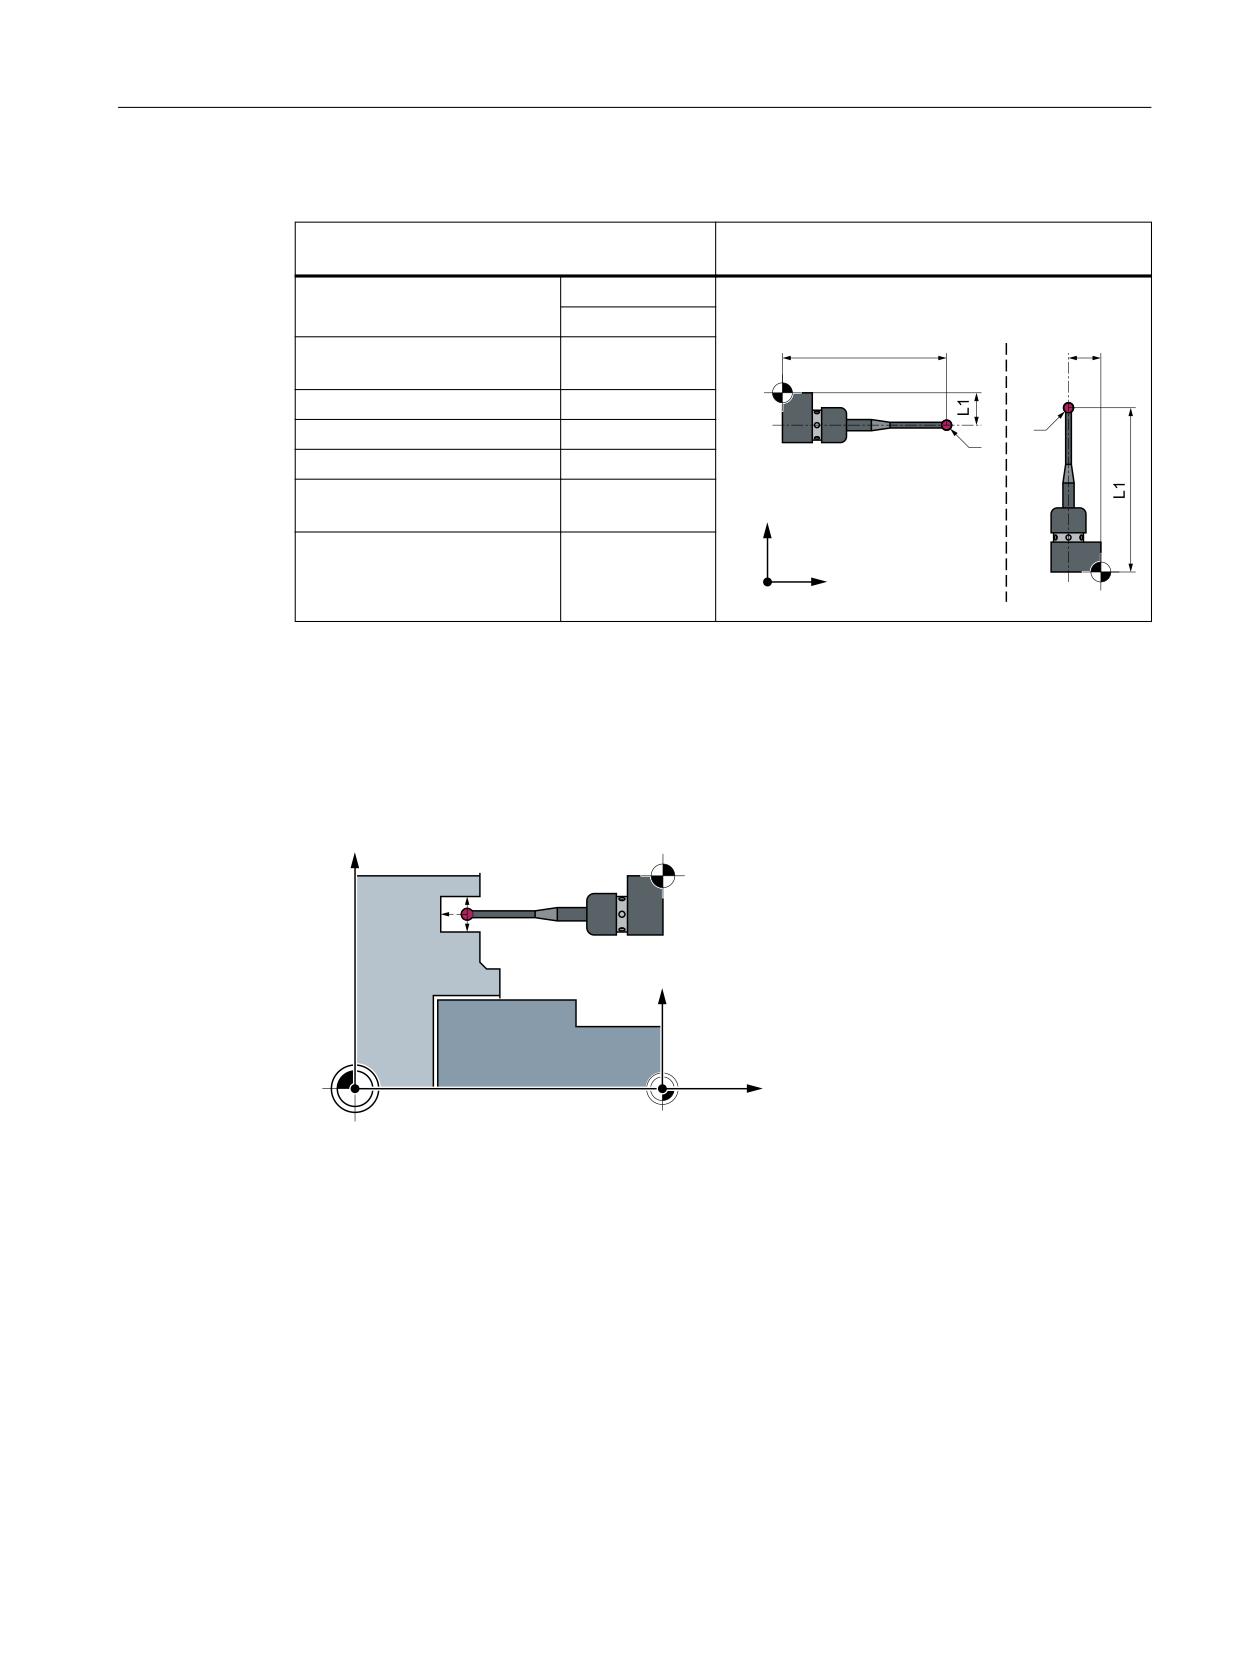
Длины у токарных инструментов указываются относительно острия инструмента, у
измерительных щупов деталей на токарных станках, напротив, относительно центра
шарика.
По своей позиции измерительные щупы подразделяются:
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
43
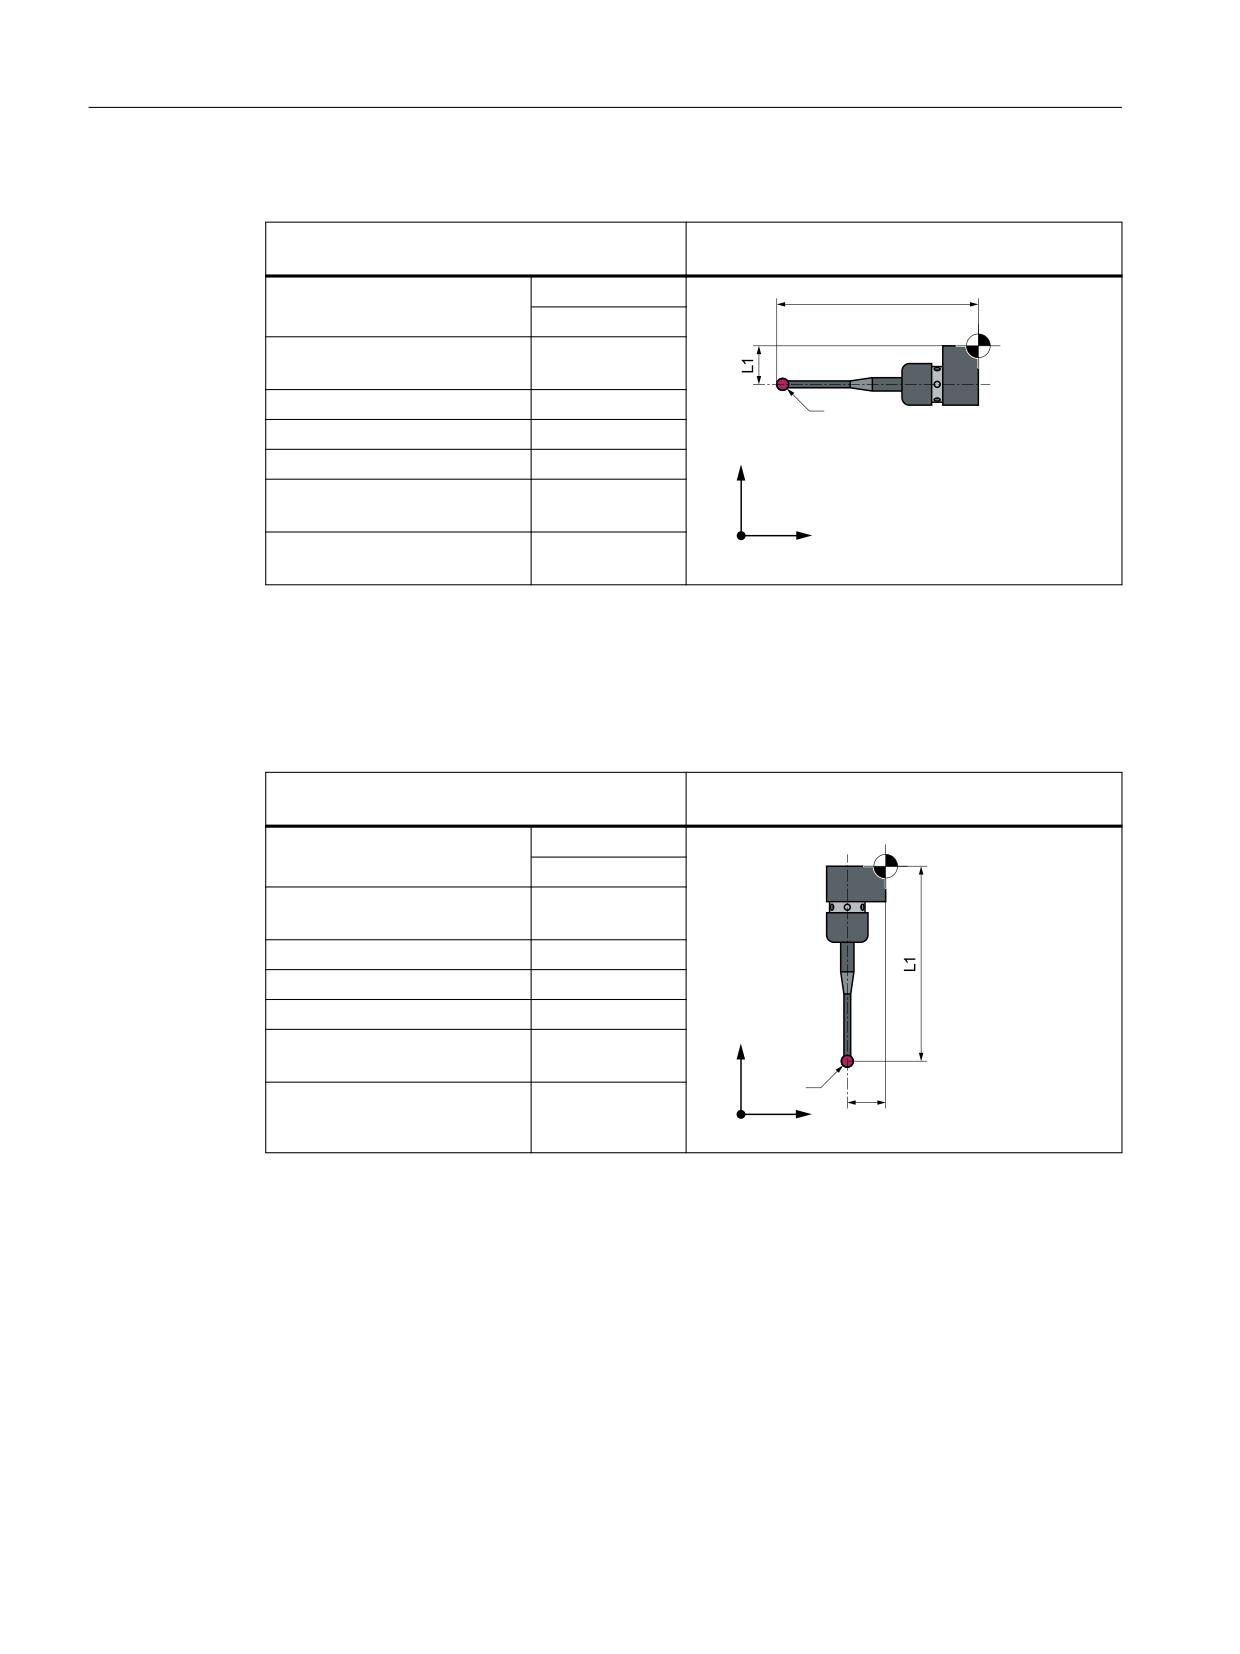
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
Измерительный щуп детали SL 7
Ввод в инструментальном магазине
Измерительный щуп детали для токарного
станка
Тип инструмента
580
/
($TC_DP1[ ]):
7101)
)
Положение резцов
7
($TC_DP2[ ]):
U
Длина 1 - геометрия:
L1
Длина 2 - геометрия:
L2
Радиус ($TC_DP6[ ]):
r
;
Длина 1 - базовый размер
только при не-
($TC_DP21[ ]):
обходимости
Длина 2 - базовый размер
только при не-
=
($TC_DP22[ ]):
обходимости
1)
Для комбинированной технологии токарно-фрезерной обработки (1. Токарная технология. 2.
Фрезерная технология) с условиями параметр настройки SD42940 $SC_TOOL_LENGTH_CONST =
18 (или -18) и параметр настройки SD42950 $SC_TOOL_LENGTH_TYPE = 2
Износу и другим параметрам инструмента присвоить ноль.
Измерительный щуп детали SL 8
Ввод в инструментальном магазине
Измерительный щуп детали для токарного
станка
Тип инструмента
580
)
($TC_DP1[ ]):
7101)
Положение резцов
8
($TC_DP2[ ]):
Длина 1 - геометрия:
L1
Длина 2 - геометрия:
L2
Радиус ($TC_DP6[ ]):
r
Длина 1 - базовый размер
только при не-
;
($TC_DP21[ ]):
обходимости
U
/
Длина 2 - базовый размер
только при не-
($TC_DP22[ ]):
обходимости
=
1)
Для комбинированной технологии токарно-фрезерной обработки (1. Токарная технология. 2.
Фрезерная технология) с условиями параметр настройки SD42940 $SC_TOOL_LENGTH_CONST =
18 (или -18) и параметр настройки SD42950 $SC_TOOL_LENGTH_TYPE = 2
Износу и другим параметрам инструмента присвоить ноль.
Измерительные циклы
44
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
Измерительный щуп детали SL 5 или 6
Ввод в инструментальном магазине
Измерительный щуп детали для токарного
станка
Тип инструмента
580
6/
6/
($TC_DP1[ ]):
7101)
/
/
Положение резцов
5 или 6
($TC_DP2[ ]):
)
Длина 1 - геометрия:
L1
U
Длина 2 - геометрия:
L2
U
Радиус ($TC_DP6[ ]):
r
Длина 1 - базовый размер
только при не-
($TC_DP21[ ]):
обходимости
;
Длина 2 - базовый размер
только при не-
($TC_DP22[ ]):
обходимости
)
=
1)
Для комбинированной технологии токарно-фрезерной обработки (1. Токарная технология. 2.
Фрезерная технология) с условиями параметр настройки SD42940 $SC_TOOL_LENGTH_CONST =
18 (или -18) и параметр настройки SD42950 $SC_TOOL_LENGTH_TYPE = 2
Износу и другим параметрам инструмента присвоить ноль.
Калибровка, эталон
;
)
;
=
=
:
0
Рисунок 3-6
Калибровка измерительного щупа детали, пример: Калибровка в референтном
пазу
Перед использование измерительного щупа он должен быть калиброван. При
калибровке определяются точки срабатывания (точки переключения), позиционное
отклонение (наклон), точный радиус шарика щупа детали и вносятся в соответствующие
поля данных общего параметра настройки SD54600 $SNS_MEA_WP_BALL_DIAM .
В стандартной настройке есть поля данных для 40 измерительных щупов.
Для калибровки измерительного щупа детали на токарных станках в большинстве
случаев используются эталоны (референтные пазы). Точные размеры референтного
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
45
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
паза известны и должны быть внесены в соответствующие поля данных следующих
общих параметров настройки:
• SD54615 $SNS_MEA_CAL_EDGE_BASE_AX1
• SD54616 $SNS_MEA_CAL_EDGE_UPPER_AX1
• SD54617 $SNS_MEA_CAL_EDGE_PLUS_DIR_AX1
• SD54618 $SNS_MEA_CAL_EDGE_MINUS_DIR_AX1
• SD54619 $SNS_MEA_CAL_EDGE_BASE_AX2
• SD54620 $SNS_MEA_CAL_EDGE_UPPER_AX2
• SD54621 $SNS_MEA_CAL_EDGE_PLUS_DIR_AX2
• SD54622 $SNS_MEA_CAL_EDGE_MINUS_DIR_AX2
В стандартной настройке есть поля данных для 3 эталонов. Im Messzyklenprogramm erfolgt
die Auswahl über die Nummer des Kalibrierkörpers (S_CALNUM).
Калибровка на известной поверхности также возможна.
Для процесса калибровки предусмотрен измерительный цикл CYCLE973 с различными
вариантами измерения.
См. также
Калибровка измерительного щупа - Длина (CYCLE973) (Страница 101)
Калибровка измерительного щупа - Радиус на плоскости (CYCLE973) (Страница 104)
Калибровка измерительного щупа - Калибровка в пазу (CYCLE973) (Страница 108)
3.7.4
Измерение инструментов на токарных станках
Измерительный щуп инструмента
;
=
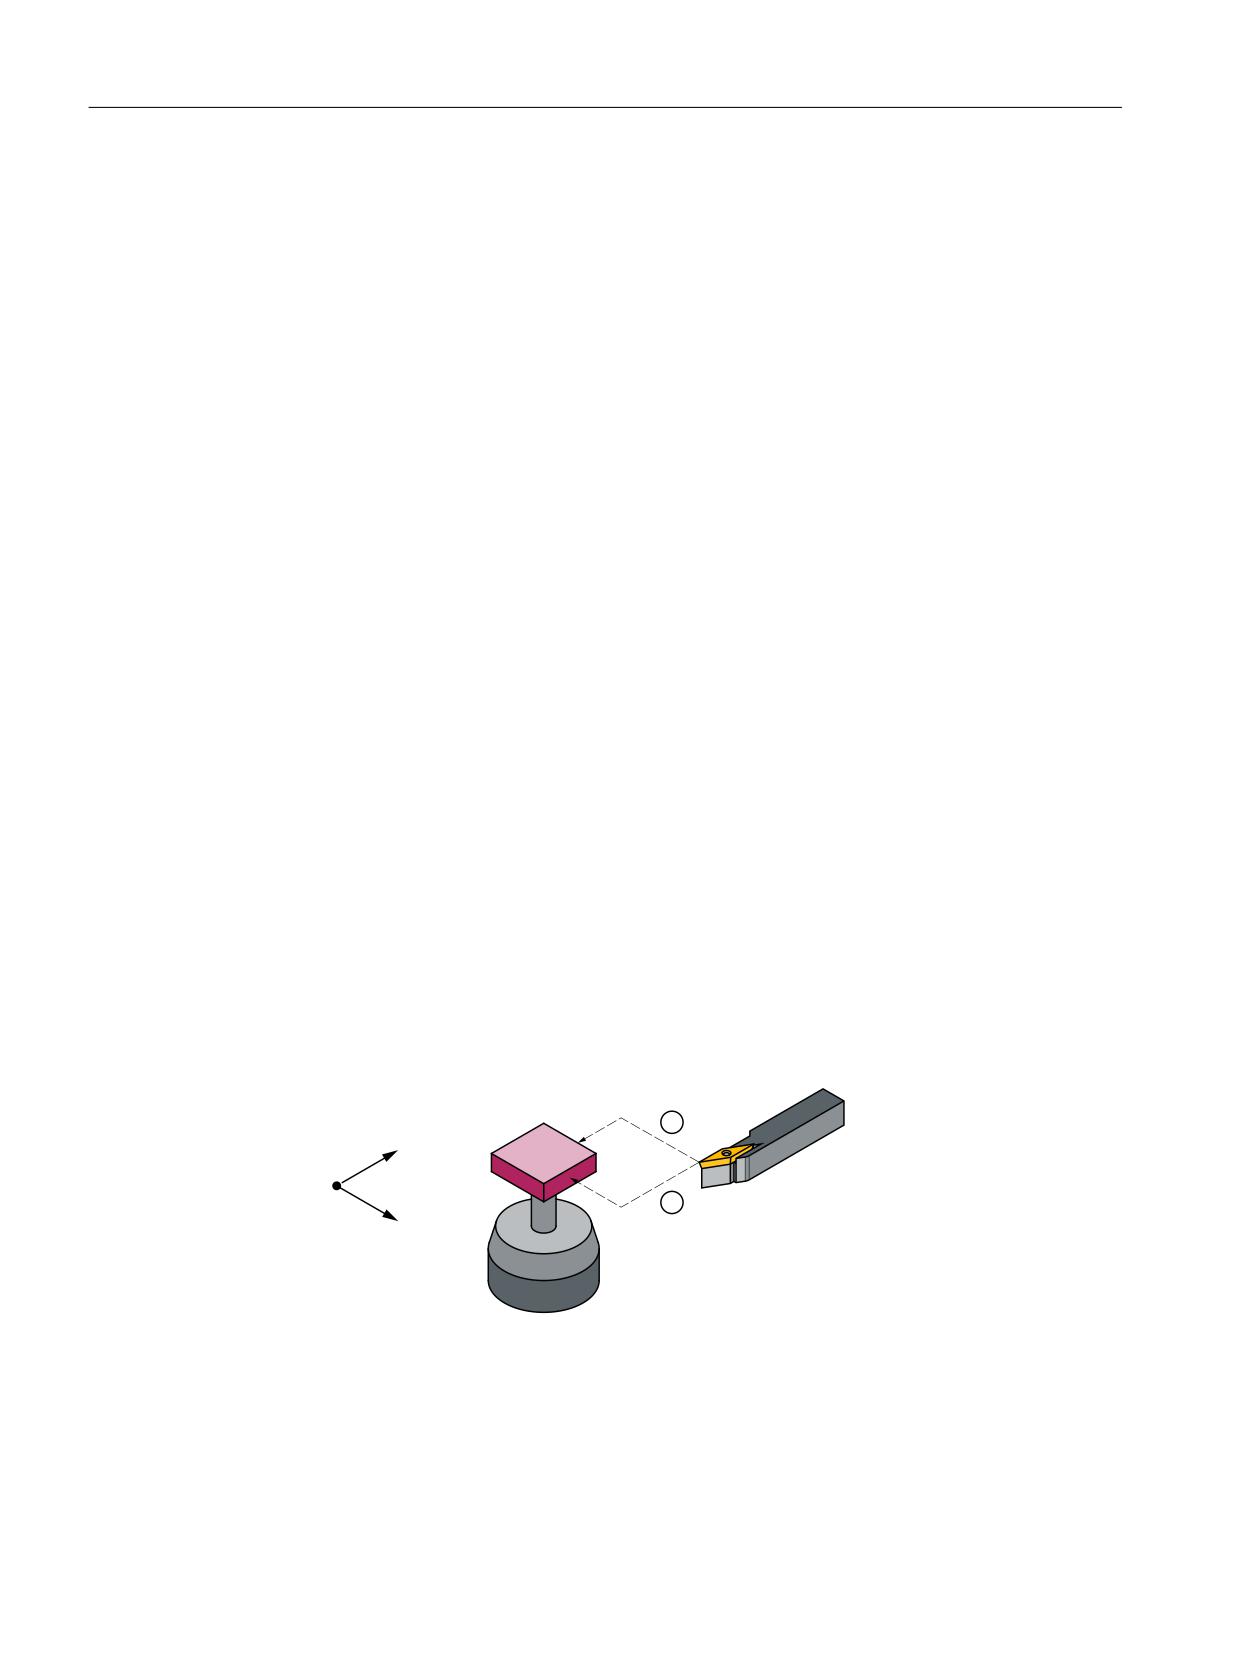
① Измерение длины 1
② Измерение длины 2
Рисунок 3-7
Измерение токарного инструмента
Измерительные циклы
46
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
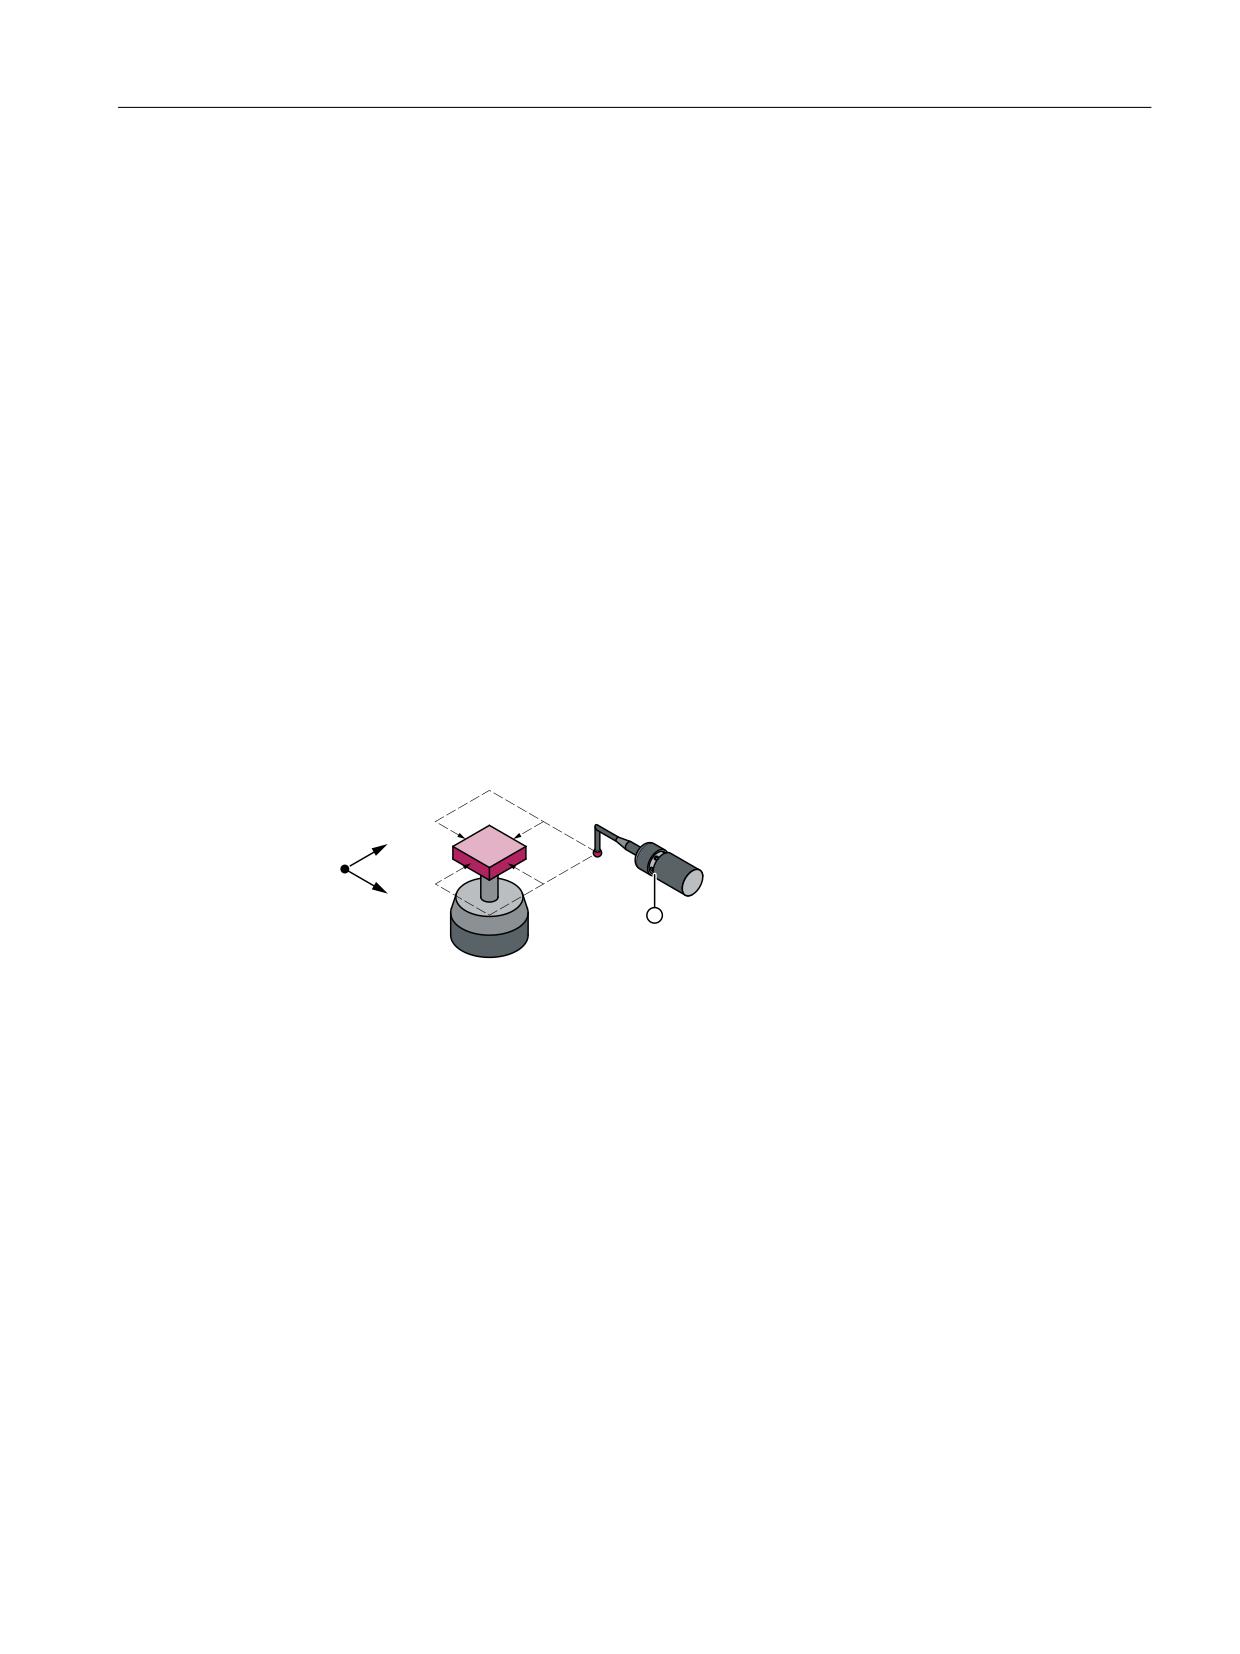
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
Параметры измерительного щупа инструмента
Параметры настройки:
• Для измерения/калибровки по отношению к станку:
- SD54626 $SNS_MEA_TP_TRIG_PLUS_DIR_AX1
- SD54625 $SNS_MEA_TP_TRIG_MINUS_DIR_AX1
- SD54627 $SNS_MEA_TP_TRIG_MINUS_DIR_AX2
- SD54628 $SNS_MEA_TP_TRIG_PLUS_DIR_AX2
• Для измерения/калибровки по отношению к детали:
- SD54641 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX1
- SD54640 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX1
- SD54642 $SNS_MEA_TPW_TRIG_MINUS_DIR_AX2
- SD54643 $SNS_MEA_TPW_TRIG_PLUS_DIR_AX2
В стандартной установке имеются поля данных для 6 измерительных щупов.
Наряду с токарными инструментами можно также измерять сверла и фрезы.
Калибровка, эталон
;
=
① Калибровочный инструмент
Перед использованием измерительного щупа он должен быть откалиброван. Для этого
при использовании циклов измерения в режиме AUTOMATIK перед калибровкой
необходимо внести приблизительные значения для соответствующего измерительного
щупа в вышеприведенные параметры настройки. Только таким способом можно
распознать в цикле измерения приблизительное положение измерительного щупа.
При калибровке точки срабатывания (точки переключения) измерительного щупа
инструмента точно определяются и записываются в соответствующие параметры.
Калибровку можно выполнять для типов: калибровочный инструмент (тип 585 или 725)
или токарный инструмент (тип 5xy). Размеры инструмента при этом точно известны.
Для процесса калибровки предлагается вариант измерения Калибровка измерительного
щупа (CYCLE982) (Страница 284).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
47
Описание
3.7 Измерительный щуп, эталон, калибровочный инструмент
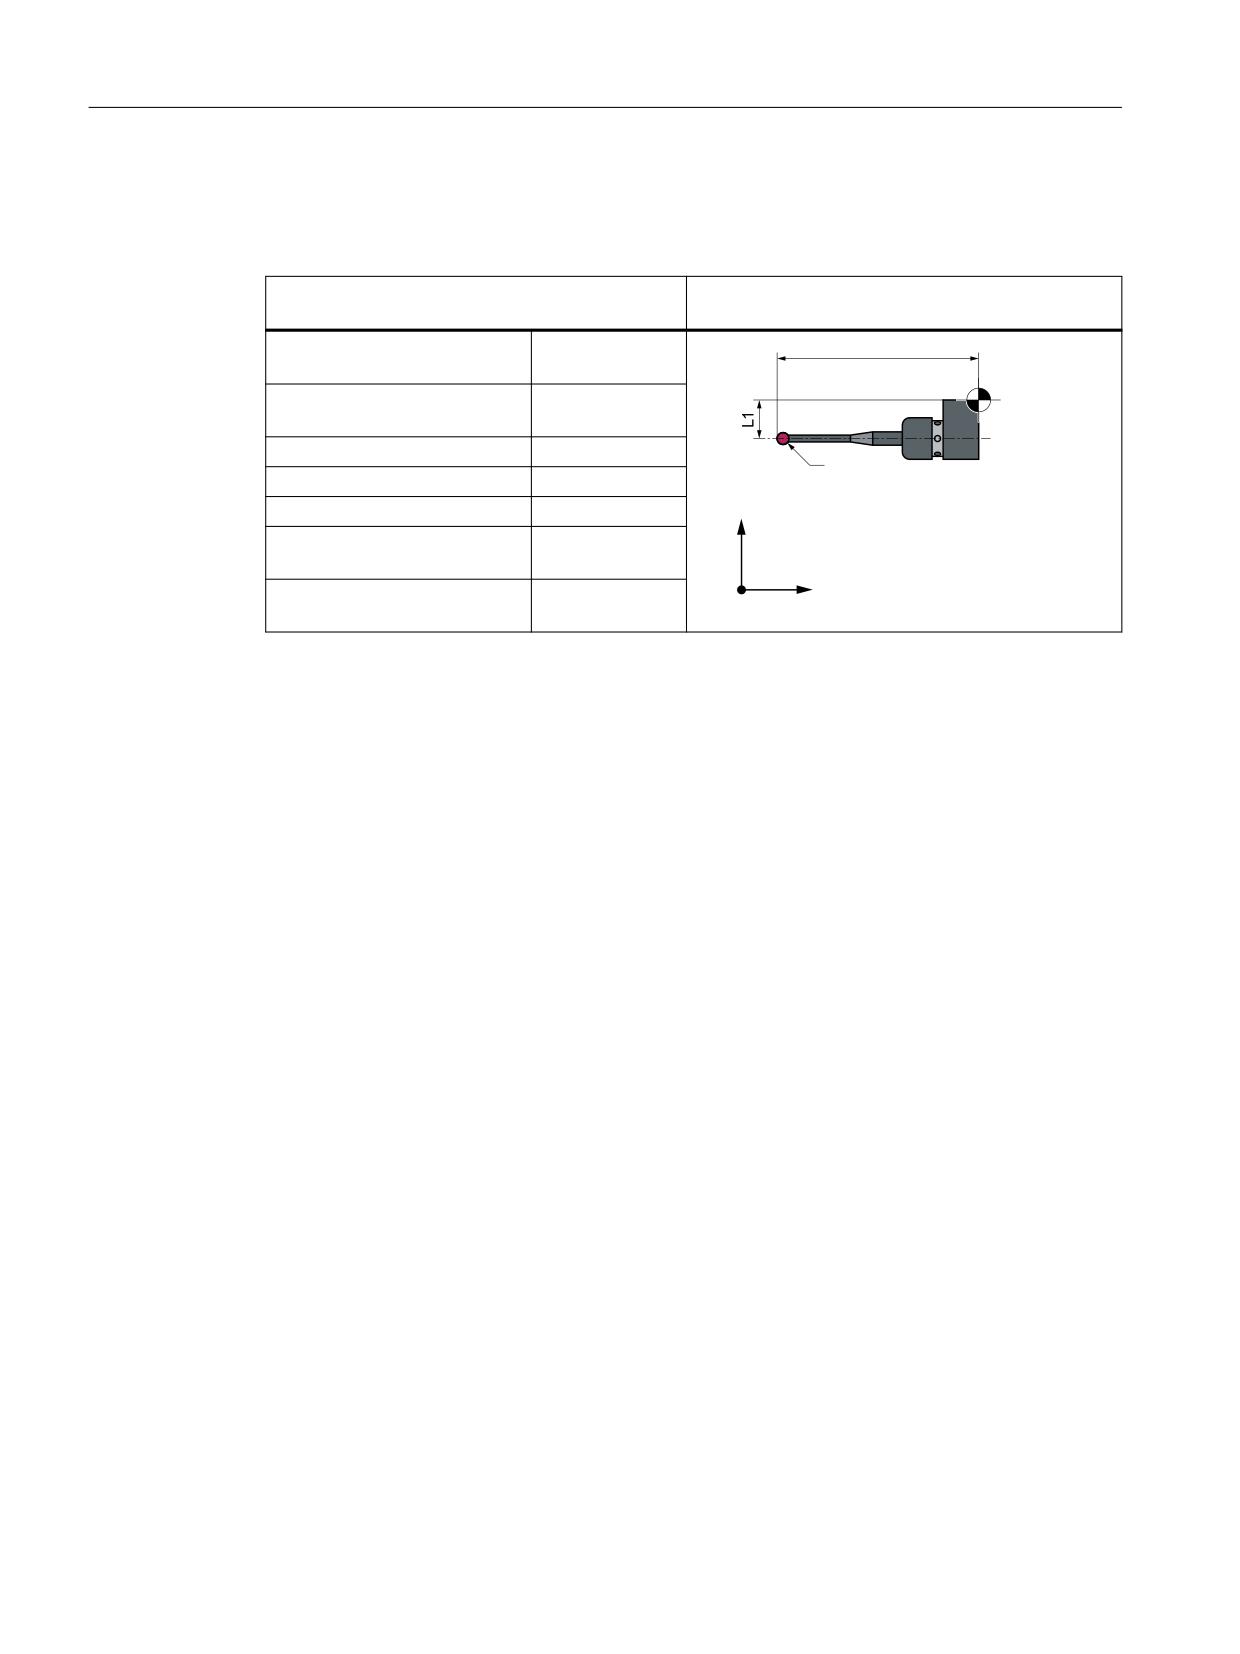
Для токарных станков порядок обработки калибровочного инструмента соответствует
токарному инструменту. Для сравнения можно использовать позиции резцов 1 - 4. Длины
указываются относительно экватора, а не центра шарика.
Ввод в инструментальном магазине
Калибровочный инструмент для измеритель-
ного щупа инструмента на токарном станке
Тип инструмента
585, 725 или 5xy
/
($TC_DP1[ ]):
)
Положение резцов
3
($TC_DP2[ ]):
Длина 1 - геометрия:
L1
U
Длина 2 - геометрия:
L2
Радиус ($TC_DP6[ ]):
r
;
Длина 1 - базовый размер
только при не-
($TC_DP21[ ]):
обходимости
Длина 2 - базовый размер
только при не-
=
($TC_DP22[ ]):
обходимости
Все прочие параметры, например, износ, должны быть сброшены на ноль.
Измерительные циклы
48
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.8 Принцип измерения
3.8
Принцип измерения
̶̺̾
̯͎͓͌͗͏͙͔͌͒ͣ͐͢ ͝͏͑͒
̸͙͏͇͔͗͏͌
̻͇͙͑͏͕͌͑͌͘͞
͎͔͇͔͌͞͏͌
͕͙͇͙͕͔͕͊͘͞
͕ ͖͚͙͏
̷͌͊͏͙͇͗͘͝͏ͦ ͇͙͛͑͏͕͌͑͘͞
͕͊ ͎͔͇͔͌͞͏ͦ
̸͏͔͇͊͒ ͏͎͓͌͗͏͙͌͒
͔͕͕ͣ͊ ͚͖͇͠
̷͚͌͊͒͏͕͉͇͔͗͏͌ ͖͕͕͍͔͒͌
͏ͦ
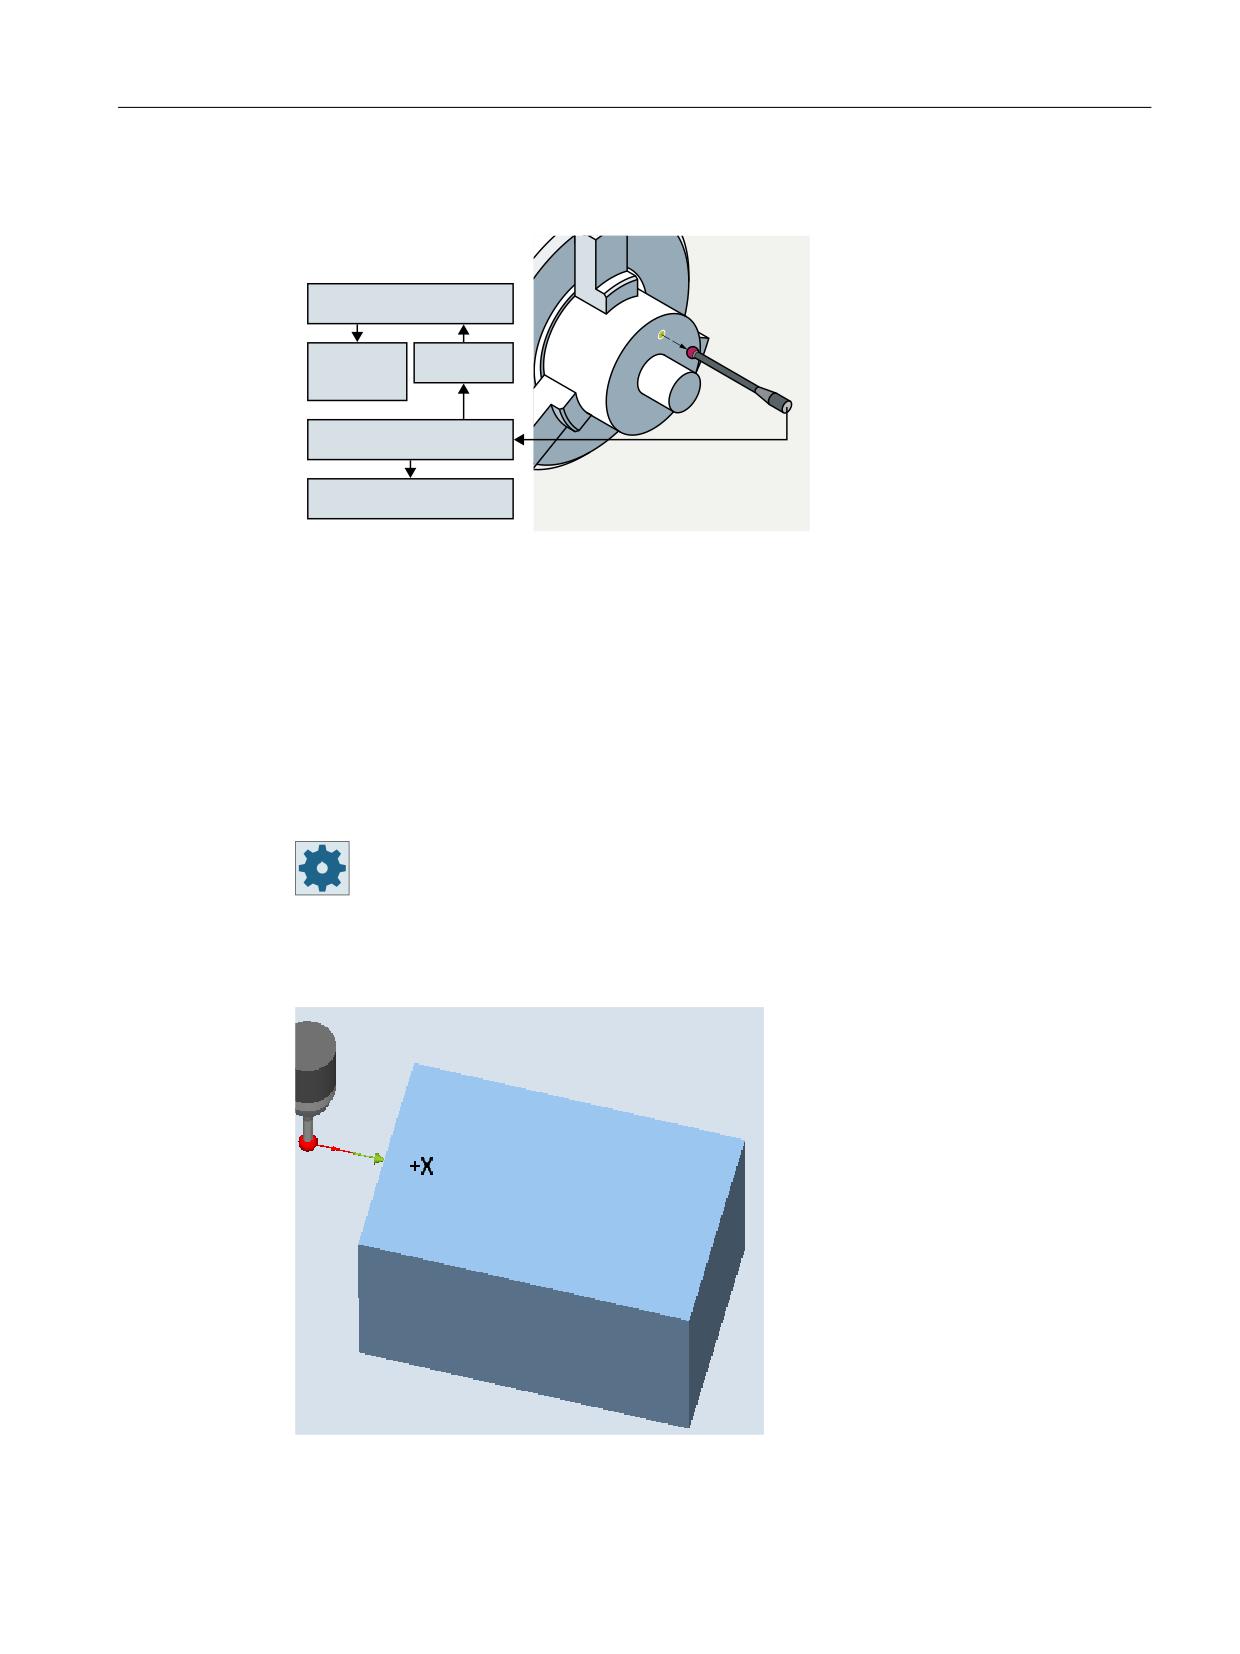
По импульсу измерительного щупа фактическая позиция оси регистрируется во время
движения оси и перезаписывается в ЧПУ. Посредством обнаружения сигнала
измерительного щупа оси определенным образом затормаживаются, остаточный путь
кадра измерения удаляется, и внутри цикла выполняется переход на следующий кадр
ЧПУ. Прогон программы продолжается.
Подключение измерительного щупа
На периферийном интерфейсе СЧПУ SINUMERIK имеет два входа для подключения
контактных измерительных щупов.
Изготовитель станка
Следовать указаниям изготовителя станка.
Процесс измерения на примере установки кромки (CYCLE978)
Рисунок 3-8
Процесс измерения на примере установки кромки (CYCLE978)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
49
Описание
3.8 Принцип измерения
Процесс описывается на примере варианта изменения Установка кромки (CYCLE978).
Принцип действий для других измерительных циклов аналогичен описанному.
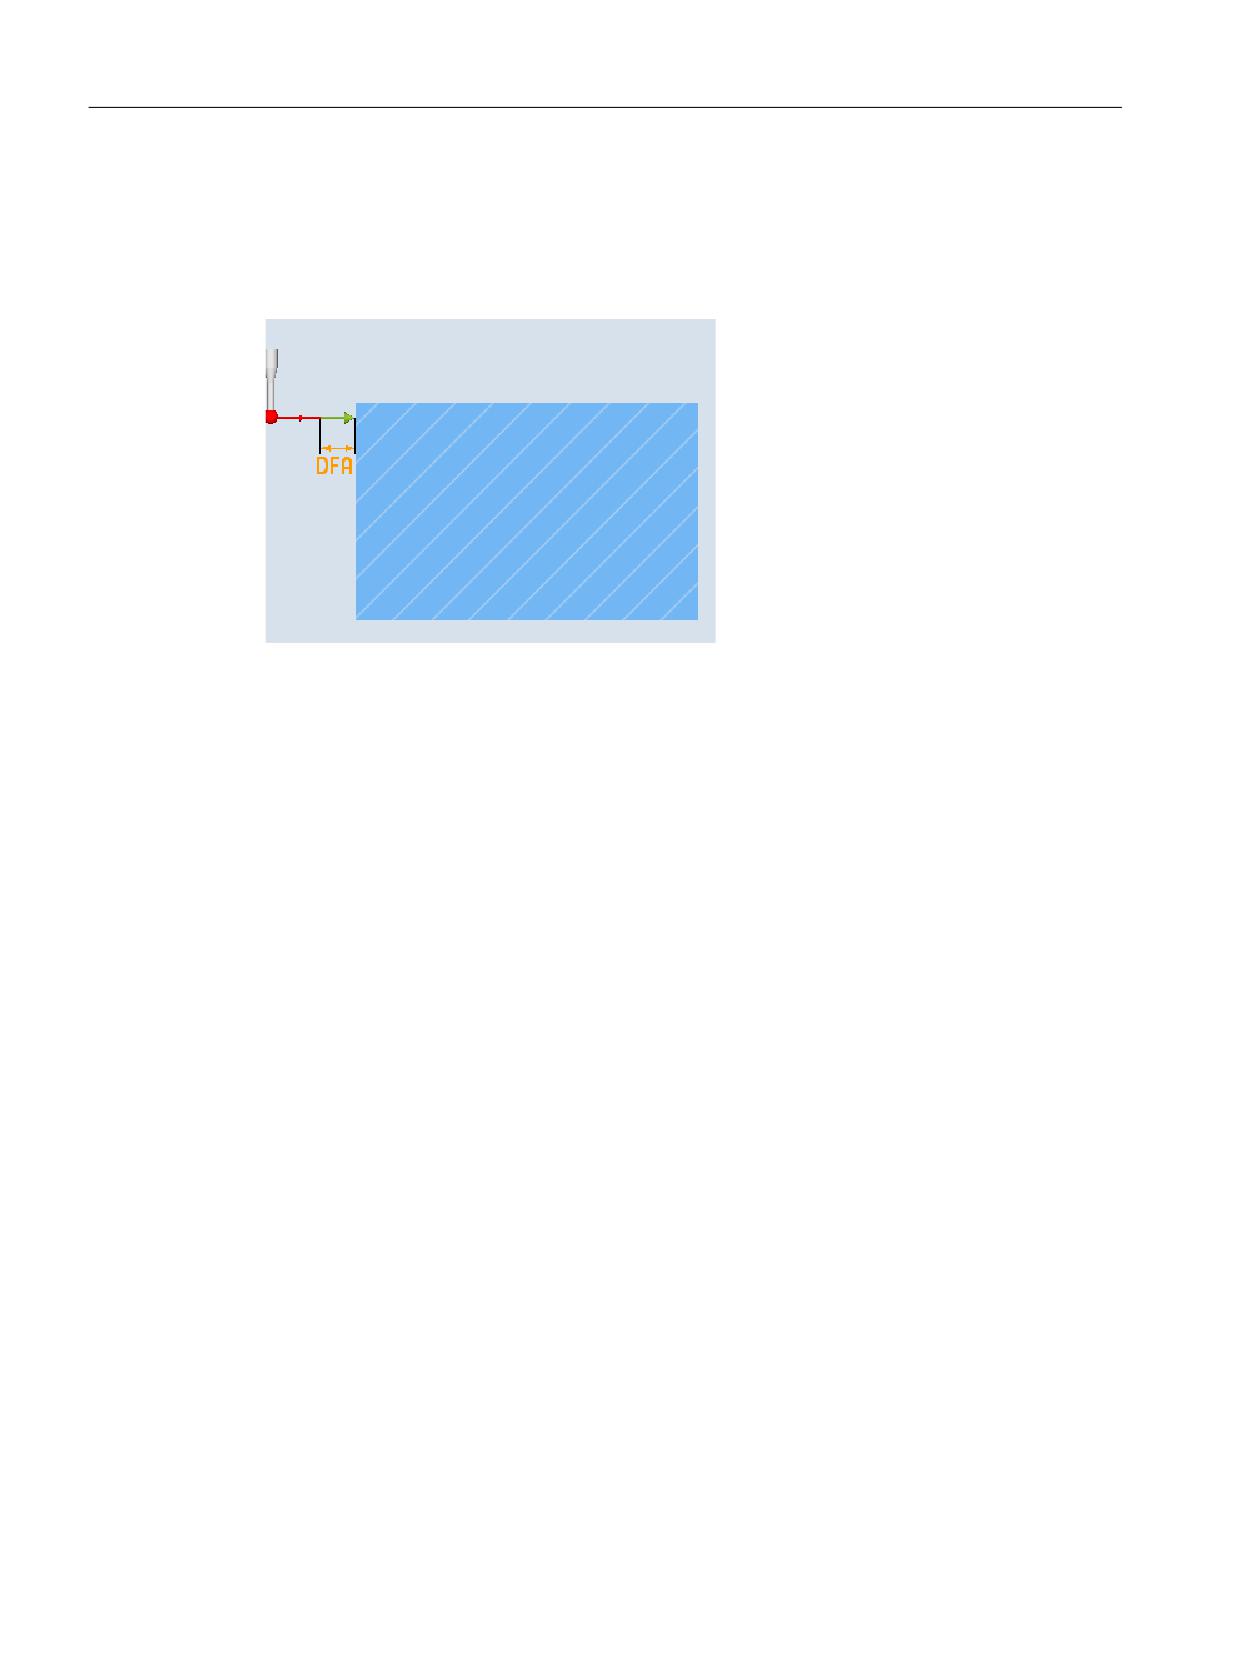
Исходной позиций для процесса измерения является позиция DFA перед установленной
заданной позицией (ожидаемый контур).
Рисунок 3-9
Исходная позиция
Исходная позиция рассчитывается в цикле на основе заданных параметров и данных
измерительного щупа. Расстояние перемещения от определенной через программу
пользователя препозиции до исходной позиции пути измерения проходится ускоренным
ходом G0 или со скоростью позиционирования G1 (в зависимости от параметра). От
исходной позиции действует скорость измерения, сохраненная в данных калибровки.
Контактный сигнал ожидается на участке пути 2 · DFA от исходной позиции. В ином случае
выводится аварийное сообщение или измерение повторяется.
Получаемая из этого макс. позиция измерения в результирующих параметрах _OVR[ ] и
_OVI[ ] измерительного цикла.
В момент контактного сигнала от щупа мгновенная фактическая позиция сохраняется
"на лету", измерительная ось останавливается и после выполняется функция "Стирание
остаточного пути".
Остаточный путь это не пройденный путь кадра измерения. После стирания может быть
выполнен следующий кадр в цикле. Измерительная ось возвращается на исходную
позицию. Возможно выбранные повторные измерения заново выполняются с этой
точки.
Длина измерения DFA
Параметр DFA определяет длину пути измерения перед указанным заданным
значением. Внутри цикла это расстояние выводится еще раз после заданной позиции.
Это гарантирует, что регистрируется фактическая позиция, отличающаяся от установки
заданного значения.
Измерительные циклы
50
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.8 Принцип измерения
Скорость измерения
Все измерительные циклы используют в качестве подачи измерения сохраненное после
калибровки измерительного щупа детали в общем параметре настройки SD54611
значение. Каждому калибровочному полю [n] может быть назначена иная подача
измерения.
Для калибровки измерительного щупа используется либо подача измерения из спец. для
канала параметра настройки SD55630 $SCS_MEA_FEED_MEASURE (значение по
умолчанию: 300 мм/мин), либо подача измерения может быть изменена в маске ввода
на момент калибровки. Для этого в общем параметре настройки SD54760
$SNS_MEA_FUNCTION_MASK_PIECE должен быть установлен Бит 4=1.
Макс. допустимая скорость измерения получается из:
• Характеристики торможения оси.
• Допустимого отклонения измерительного щупа.
• Задержки в обработке сигнала.
Тормозной путь, отклонение измерительного щупа
ВНИМАНИЕ
Надежное торможение измерительной оси
Надежное торможение измерительной оси до состояния покоя в пределах допустимого
отклонения измерительного щупа должно быть обеспечено всегда. Иначе случится
поломка!
От обнаружения контактного сигнала до подачи команды торможения на
измерительную ось имеет место типичная для СЧПУ задержка t в обработке сигнала (IPO-
такт: общие машинные данные MD10050 $MN_SYSCLOCK_CYCLE_TIME и MD10070
$MN_IPO_SYSCLOCK_TIME_RATIO). Она создает компонент тормозного пути.
Происходит уменьшение отклонения измерительной оси, обусловленного
запаздыванием. Отклонение, обусловленное запаздыванием, зависит от скорости и
одновременно зависит от установленного коэффициента регулирования
измерительной оси (усиление контура соответствующей оси станка: коэффициент Kv).
Дополнительно необходимо учитывать интенсивность торможения оси.
Все это вместе создает спец. для оси, зависящий от скорости тормозной путь.
Коэффициент Kv это осевые MD 32200 $MA_POSCTRL_GAIN.
Макс. темп разгона / торможения оси зафиксирован в осевых MD 32300
$MA_MAX_AX_ACCEL . Но он может ухудшаться из-за других воздействий.
Использовать соответствующие наименьшие значения участвующих в измерении осей.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
51
Описание
3.8 Принцип измерения
Точность измерения
От обнаружения контактного сигнала измерительного щупа до передачи измеренного
значения в СЧПУ присутствует задержка. Она обусловлена передачей сигнала
измерительного щупа и аппаратными свойствами СЧПУ. За это время проходится путь,
искажающий измеренное значение. Влияние можно минимизировать за счет
уменьшения скорости измерения.
При измерении инструмента "фреза" с вращающимся шпинделем вращение оказывает
дополнительное воздействие. Компенсация возможна с помощью поправочных таблиц.
Достижимая точность измерения зависит от следующих факторов:
• Стабильность станка
• Стабильность измерительного щупа
• Разрешение измерительной системы
Примечание
Условиями точного измерения являются калибровка измерительного щупа в условиях
измерения, т.е. рабочая плоскость, выверка шпинделя в плоскости и скорость
измерения при измерении и калибровке должны совпадать. Отклонения приводят к
ошибкам измерения. Если в MD51740 $MNS_MEA_FUNCTION_MASK выставлен бит 6=1,
то измерительные записи (MEAS) в циклах измерения перемещаются со 100%
процентовкой подачи, при условии, что процентовка подачи > 0.
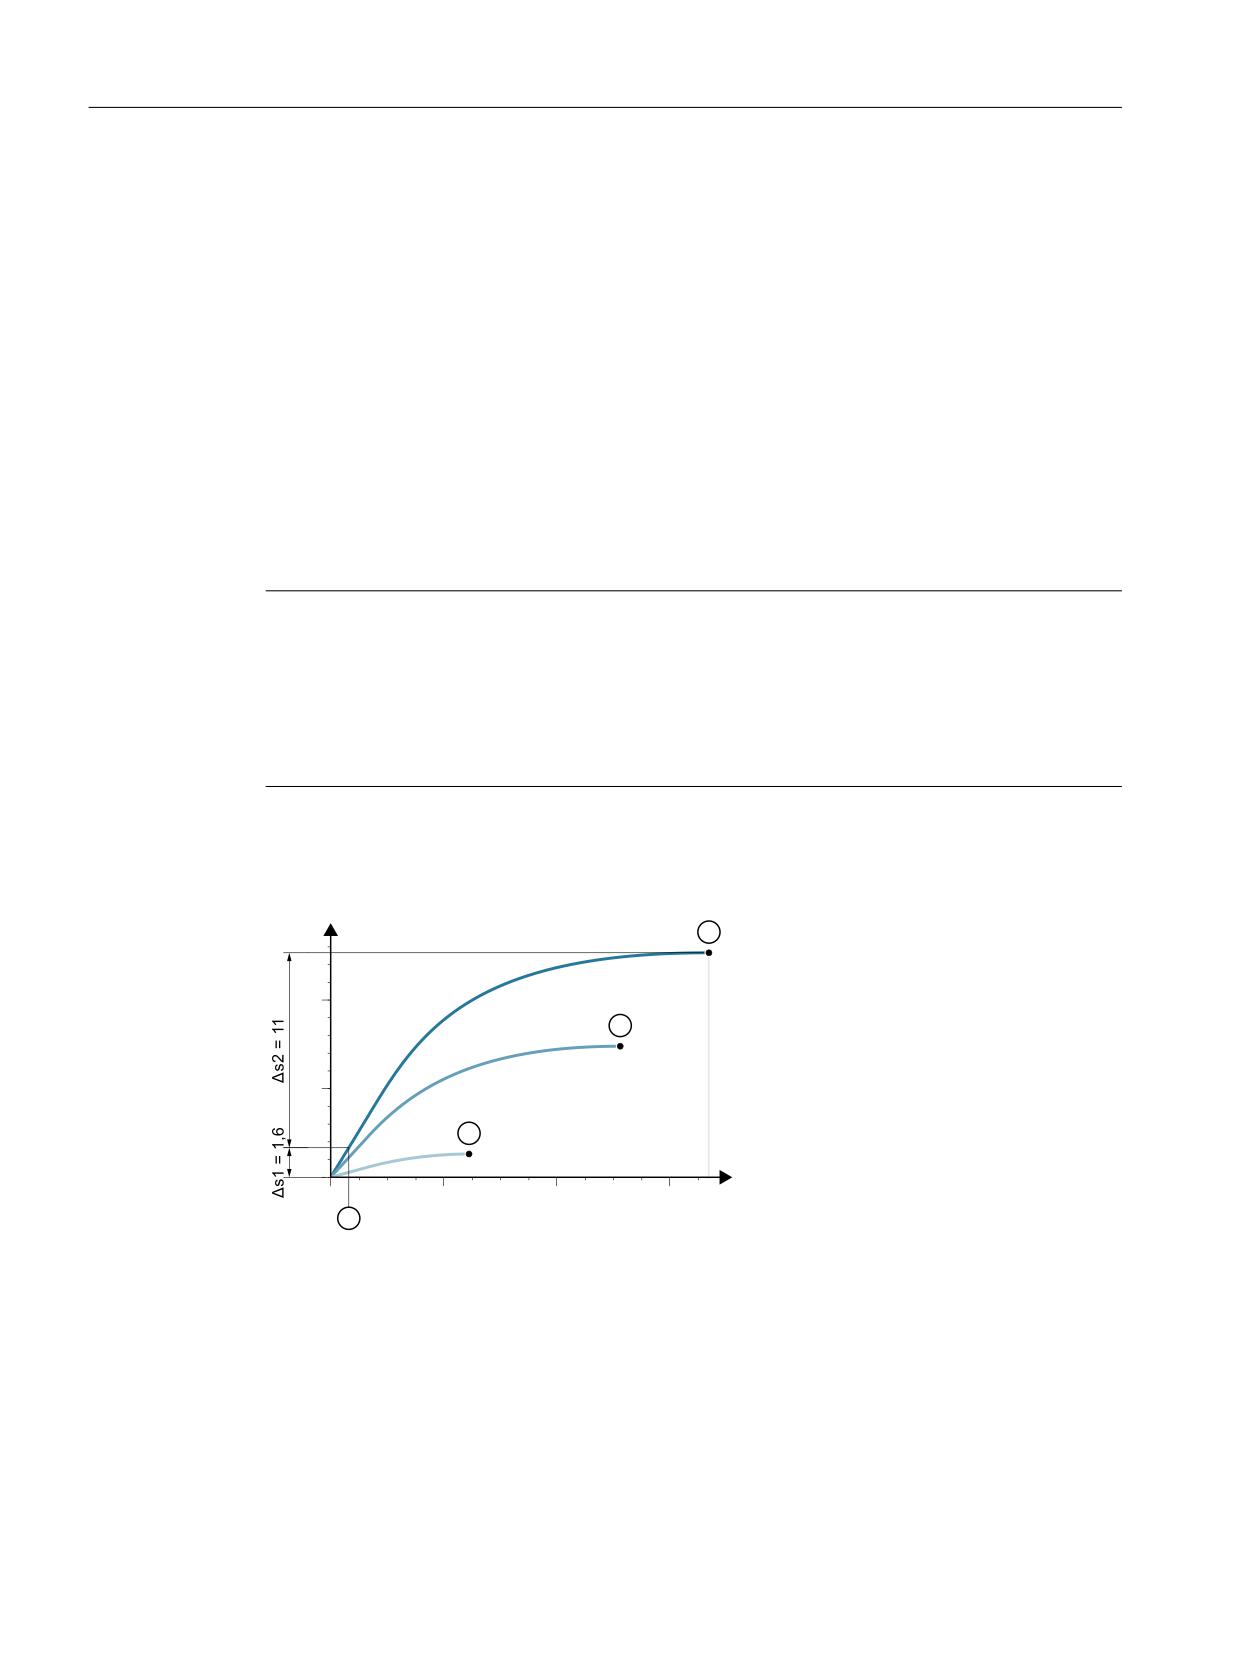
Расчет тормозного пути
V >PP@
Y
P PLQ
Y
P PLQ
Y
P PLQ
W >PV@
① Простой оси
② Простой
③ Отсрочка обработки сигнала
Рисунок 3-10
Диаграмма пути-времени при разной скорости измерения согласно примеру
вычисления
Учитываемые тормозной путь получается как:
Измерительные циклы
52
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.8 Принцип измерения
Y
VE Y y W
˂V
D
˂V
˂V
sb
Тормозной путь
в мм
v
Скорость измерения
в м/с
t
Сигнал задержки
в с
a
Интенсивность торможе- в м/с2
ния
Δs
Отклонение,обусловлен- в мм
ное запаздыванием
Δs = v / Kv
v здесь в м/мин
Kv
Усиление контура
в (м/мин)/мм
Пример вычисления:
• v = 6 м/мин = 0,1 м/с скорость измерения
• a = 1 м/с2 интенсивность торможения
• t = 16 мс задержка сигнала
• Kv = 1 в (м/мин)/мм
Промежуточные шаги:
Δs = v / Kv
= 6[m/min] / 1[(m/min)/mm]
= 6 mm
Отклонение,обусловлен-
ное запаздыванием
Δs2 = v²/2a
= 0,1 [m/s]² / 2 · 1 [m/s²]
= 5 mm
спец. для оси компонент
Δs1 = v · t
= 0,1 [m/s] · 0,016 [s]
= 1,6 mm
компонент из-за задерж-
ки сигнала
Общий результат:
sb = Δs1 + Δs2 + Δs
= 6 mm + 5 mm + 1,6 mm
= 12,6 mm Тормозной путь
Отклонение измерительного щупа = тормозной путь до состояния покоя оси составляет
12,6 мм.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
53
Описание
3.9 Стратегия при измерении деталей с коррекцией инструмента
3.9
Стратегия при измерении деталей с коррекцией инструмента
Для того, чтобы можно было установить и исправит фактические отклонения от
заданного размера на детали, необходимо точно определить фактические размеры
детали и сравнить их с установленными заданными значениями. Из этого можно вывести
коррекцию используемого при обработке инструмента.
Функция
Фактические размеры при измерении на станке берутся из систем измерения
перемещения управляемых по положению осей подачи. Для каждого полученного из
заданного и фактического размера детали отклонения от заданного размера существует
множество причин, которые можно разделить на 3 основные категории:
• Отклонения от заданного размера, причина которых не подвержена тенденции, к
примеру, полоса разброса позиционирования осей подачи или расхождения
измеренных значений между внутренним измерением (измерительный щуп) и
внешним измерительным устройство (микрометр, измерительная машина).
Здесь с помощь т.н. эмпирических значений, находящихся в специальной памяти,
можно автоматически исправить полученную разницу между фактическим и
заданным значением на это эмпирическое значение.
• Отклонения от заданного размера, причина которых подвержена тенденции, к
примеру, износ инструмента или тепловое расширение шариковинтовой пары.
• Случайные отклонение от заданного размера, к примеру, из-за колебаний
температуры, охлаждающего вещества и небольшого загрязнения мест измерения.
Для получения поправки в идеальном случае можно учитывать только отклонение от
заданного размера, причина которых подвержена тенденции. Но так как никогда не
известно, в каком объеме и направлении случайное отклонение от заданного
размера участвует в результате измерения, требуется стратегия (скользящее
формирование среднего значения), выводящая поправку из измеренной разницы
между фактическим и заданным значением.
Формирование среднего значения
Подходящим средством зарекомендовало себя формирование среднего значения в
комбинации с нормированием измерения верхнего уровня.
При коррекции инструмента можно выбрать, будет ли коррекция выполняться
напрямую на основе текущего измерения, или необходимо выполнить усреднение по
нескольким измерениям, с которым будет выполнена коррекция.
Формула выбранного формирования среднего значения:
Mi
-
D
Mi
=Mi
-
стар.
i
нов.
стар.
k
Miнов.
Новое среднее значение = величина поправки
Miстар.
Среднее значение перед последним измерением
k
Весовой коэффициент для расчета среднего значения
Di
Измеренная разница между фактическим и заданным значением (минус
возможное эмпирическое значение)
Измерительные циклы
54
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
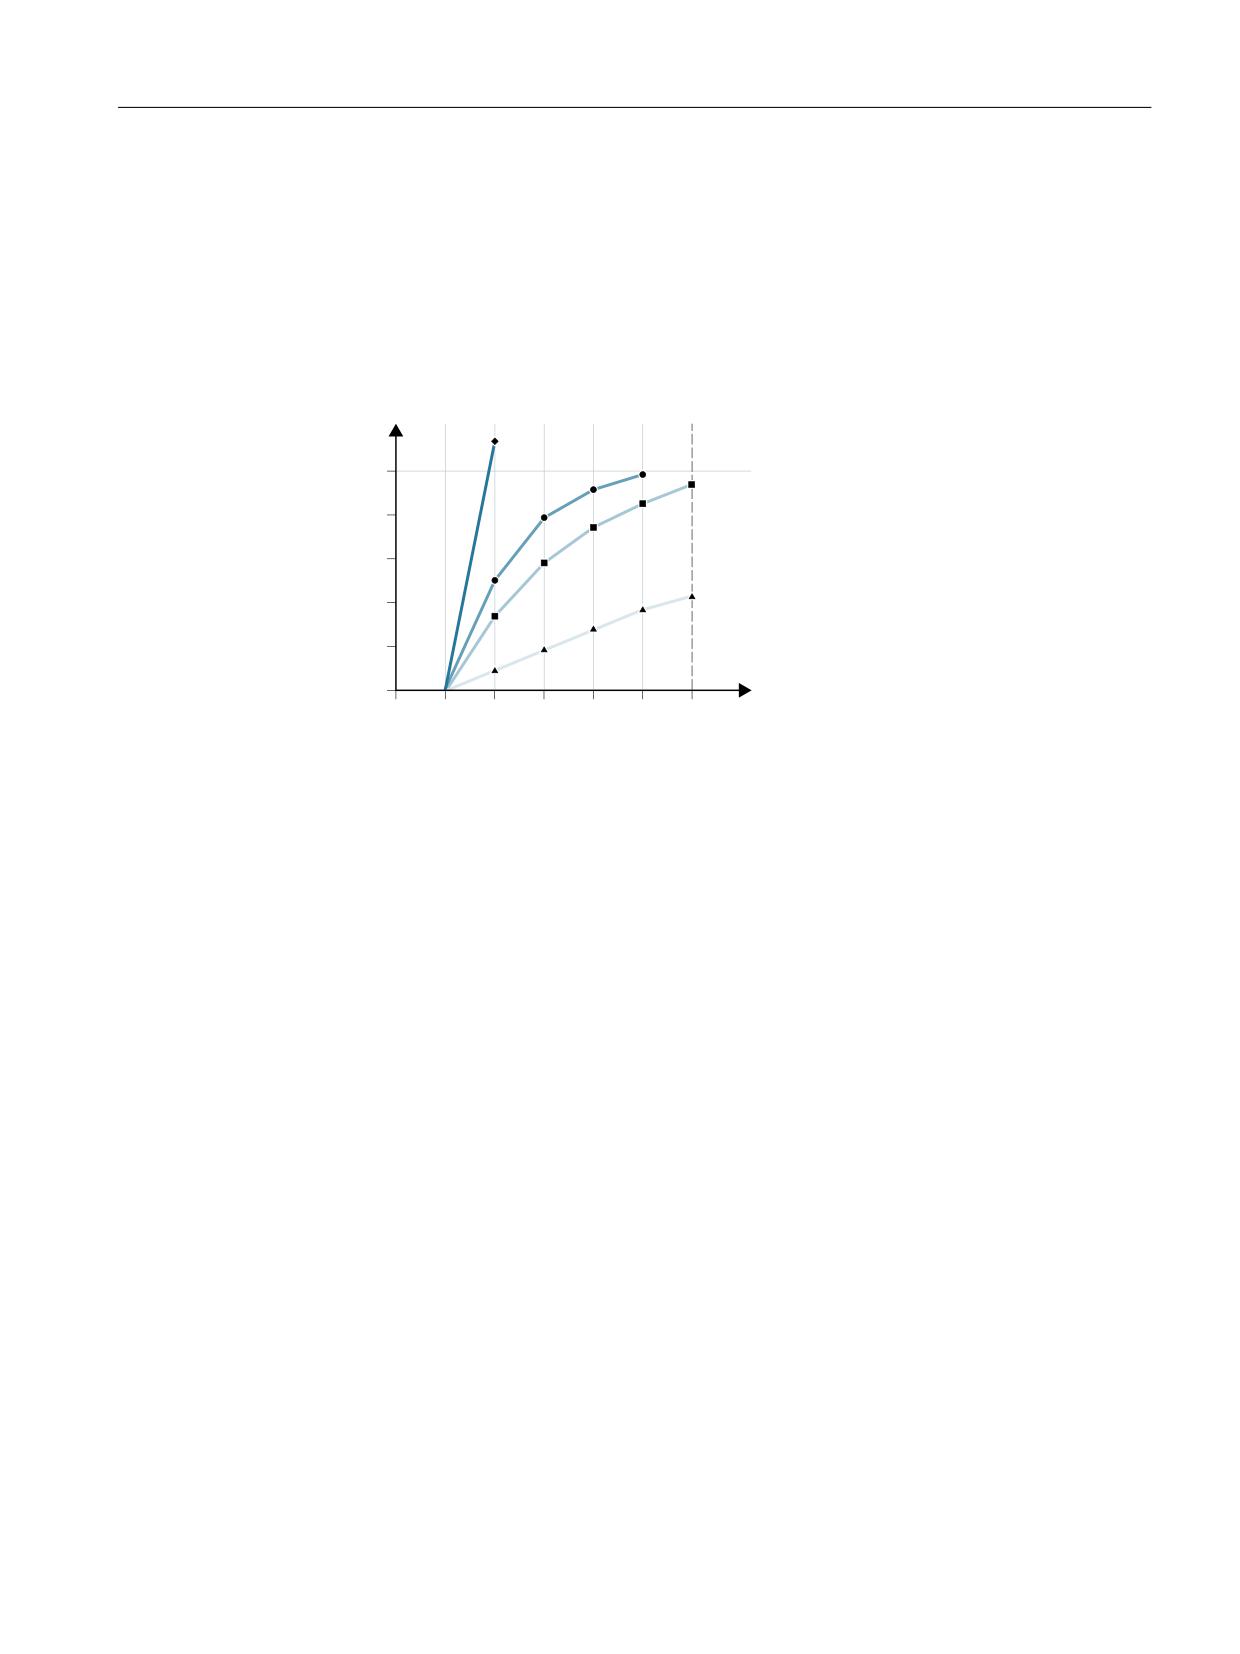
Описание
3.9 Стратегия при измерении деталей с коррекцией инструмента
Расчет среднего значения учитывает тенденцию отклонений от номинального размера
серии обработок, при этом весовой коэффициент k, на основе которого формируется
среднее значение, может выбираться.
Новый результат измерения, содержащий случайные отклонения от заданного размера,
в зависимости от весового коэффициента, лишь частично влияет на новую коррекцию
инструмента.
Расчетная характеристика среднего значения при различных взвешиваниях k
̸͔͗͌͋͌͌ ͎
͔͇͔͌͞͏͌
̴͏͍͔ͦͦ ͇͔͊͗͏͇͝b
̱͕͗͗͌͑͝͏ͦ ͔
m̱͕͗͗͌͑͝͏ͦ ͔͚͒ͦ}
͚͒ͦ 6B7=/
N
N
N
͉͢͞͏͔͔͒͌͘
͌͢ ͔͗͌͋͘͏
͌ ͎͔͇͔͌͞͏ͦ
N
̮͇͇͔͔͕͋͌ ͎
͔͇͔͌͞͏͌
0
1
2
3
4
5
6
L
̱͕͒͏͙͉͕͌͘͞ ͕͓͛͗͏͕͉͇͔͗͏͐ ͔͕͗͌͋͌͊͘
͎͔͇͔͌͞͏ͦ ͕͑͒͏͙͉͕͌͘͞ ͙͇͋͌͒͌͐
Рисунок 3-11
Формирование среднего значения с влиянием взвешивания k
• Чем выше k, тем медленнее реагирует формула при возникновении большой
погрешности в расчете или встречной коррекции, но одновременно случайные
вариации уменьшаются с увеличением k.
• Чем ниже k, тем быстрее реагирует формула при возникновении большой
погрешности в расчете или встречной коррекции, но тем сильнее становится влияние
случайных колебаний.
• Среднее значение Mi рассчитывается от 0 через число деталей i до тех пор, пока
полученное среднее значение не превысит области нулевой коррекции (S_TZL). От
этого границы коррекция выполняется с вычисленным средним значением.
• Если коррекция была выполнена со средним значением, то после оно стирается в
памяти. Тем самым следующее измерение снова начинается с Miстар. = 0.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
55
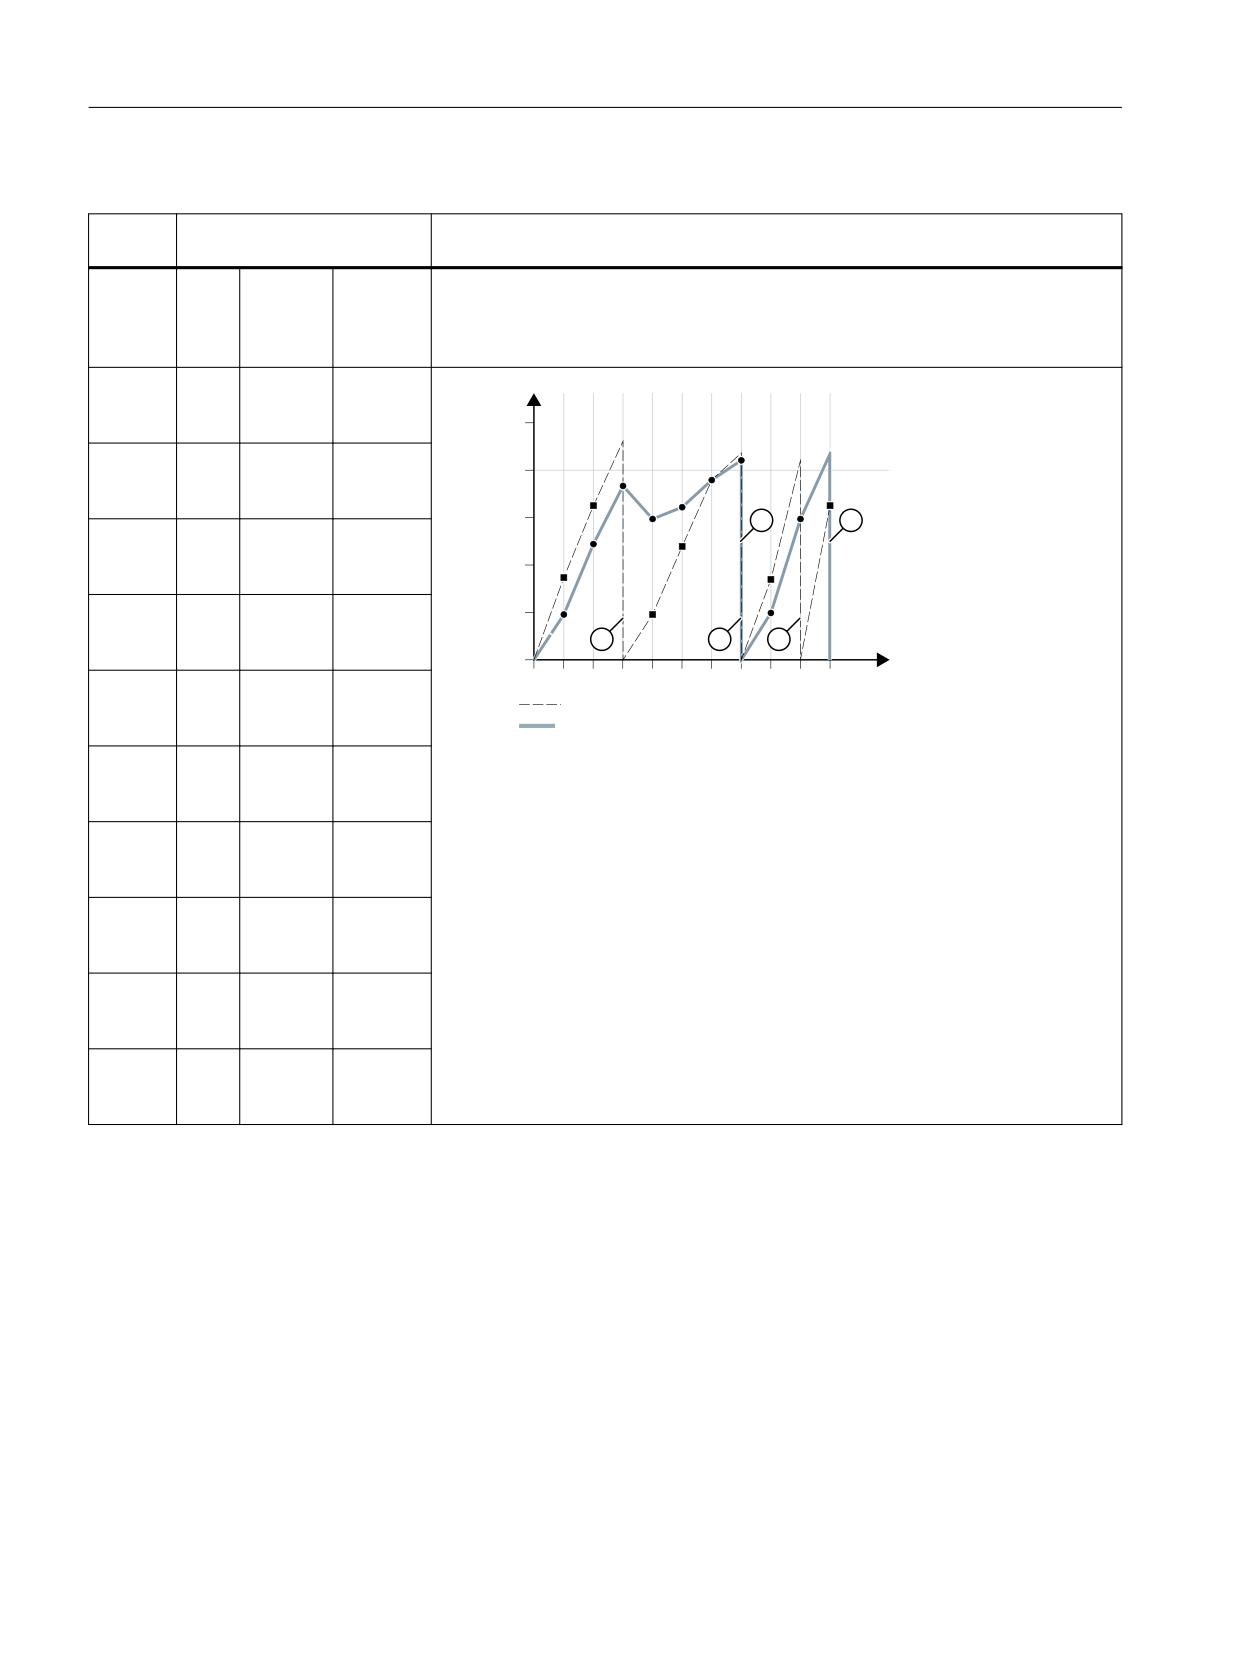
Описание
3.9 Стратегия при измерении деталей с коррекцией инструмента
Таблица 3-1 Пример формирования среднего значения и коррекции
Нижняя граница = 40 мкм
Характеристика средних значений при двух различных весовых коэффи-
(S_TZL = 0.04)
циентов
i
Di
Mi
Mi
k = 3
k = 2
[мкм
[мкм]
[мкм]
]
1-е из-
30
10
15
̸͔͗͌͋͌͌ ͎
мере-
͔͇͔͌͞͏͌
̸
͗͌͋
͔͏͌
͎͔͇
͔͌͞
͏ͦ !b6B
7=/
͉͖͕͢
ние
͒
͔ͦͥ
͙ͦ͘
͇͑͑
͕͑͗
͗͌͑͝͏ͦ
2-е из-
50
23,3
32,5
̱͕͗͗͌͑͝͏ͦ ͔͚͒
мере-
ͦ 6B7=/
ние
3-е из-
60
35,5
46,2 ③
мере-
ние
4-е из-
20
30,3
10
мере-
ние
0
1
2
3
4
5
6
7
8
9
10
L
5-е из-
40
32,6
25
̱͕͒͏͙͉͕͌͘͞ ͕͓͛͗͏͕͉͇͗
N
мере-
͔͏͐ ͔͕͗͌͋͌͊͘ ͎͔͇͔͌͞͏ͦ
N
ние
͕͑͒͏͙͉͕͌͘͞ ͙͇͋͌͒͌͐
6-е из-
50
38,4
37,5
мере-
ние
7-е из-
50
42,3 ①
43,75 ④
мере-
ние
8-е из-
30
10
15
мере-
ние
9-е из-
70
30
42,5 ⑤
мере-
ние
10-е из-
70
43,3 ②
35
мере-
ние
При измерениях с отмеченными полями со средним значением выполняется коррекция
инструмента (вычисленное среднее значение > S_TZL):
• При k = 3 в 7-м и 10-м измерении (① и ②),
• При k = 2 в 3-м, 7-м и 9-м измерении (③, ④ и ⑤).
Измерительные циклы
56
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.10 Параметры для контроля результата измерения и коррекции
3.10
Параметры для контроля результата измерения и коррекции
Для постоянных отклонений от заданного размера без тенденции возможна коррекция
результата измерения при определенных вариантах измерения через эмпирическое
значение.
Для последующих коррекции на основе отклонений от заданного размера, заданному
размеру назначены действующие симметричное поля допуска, ведущие к различным
реакциям.
Эмпирическое значение / среднее значение EVN (S_EVNUM)
Эмпирическое значение служат для подавления постоянных отклонений от
номинального размера, не подверженных тенденции.
Примечание
Если использование эмпирических значений нежелательно, то установить S_EVNUM = 0.
Сами эмпирические значения сохраняются в спец. для канала SD55623
$SCS_MEA_EMPIRIC_VALUE .
EVN указывает номер в этой памяти эмпирических значений. Полученная
измерительным циклом разница между фактическим и заданным значением
исправляется на это значение перед всеми последующими мерами коррекции.
Это затрагивает:
• Измерение деталей с автоматической коррекцией инструмента.
•
1-точечное измерение деталей с автоматической коррекцией WO.
• Измерение инструментов.
Среднее значение относится только к измерению деталей с автоматической коррекцией
инструмента.
При автоматической коррекции инструмента среднее значение формируется из
разности между предшествующим и текущим измерением. Особое значение эта
функциональность имеет в рамках серии обработок с измерениями на одном и том же
месте.
Активация функции не требуется.
Средние значения сохранены в спец. для канала SD55625 $SCS_MEA_AVERAGE_VALUE .
Номер памяти средних значений передается в измерительном цикле с переменной
S_EVNUM.
Доверительная область TSA (S_TSA)
Доверительная область действует практически при всех вариантах измерения и не
влияет на формирование поправки, она служит для диагностики.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
57
Описание
3.10 Параметры для контроля результата измерения и коррекции
Если эта граница достигнута, то, возможно, имеет место:
• Неисправность в измерительном щупе или
• Неправильная установка заданной позиции или
• Недопустимое отклонение от заданной позиции.
Примечание
АВТОМАТИЧЕСКИЙ режим
АВТОМАТИЧЕСКИЙ режим прерывается, программа не может быть продолжена.
Оператору выводится текст аварийного сообщения.
Контроль разности размеров DIF (S_TDIF)
DIF действует только при измерении деталей с автоматической коррекцией инструмента,
а также при измерении инструмента.
Эта граница также не влияет на формирование поправки. Ее достижение означает, что
инструмент вероятно изношен и должен быть заменен.
Примечание
Оператору выводится текст аварийного сообщения и программа может быть
продолжена через NC-Start.
Эта граница допуска в общем и целом используется PLC для управления инструментом
(однотипные инструменты, контроль износа).
Допуск детали: Нижняя граница TLL (S_TLL), верхняя граница TUL (S_TUL)
При измерении деталей оба параметра сказываются только на коррекции инструментов.
Если для параметров допуска TLL, TUL выбираются несимметричные значения, внутри
цикла заданное значение ∅S корректируется так, чтобы оно находилось в центре заново
сформированного симметричного интервала допусков. Эти измененные значения
сохраняются в следующих результирующих параметрах.
• _OVR[0] - заданное значение
• _OVR[8] - верхняя граница допуска
• _OVR[12] - нижняя граница допуска
Пользовательские параметры ввода TLL,TUL, ∅S остаются без изменений.
Пример: TUL = 0,0, TLL = -0,004, ∅S = 10
В результате получается: _OVR[8] = 0,002, _OVR[12] = -0,002, _OVR[0] = 9,998
Если при обработке коррекции инструмента формируется среднее значение, и разность
измерений находится в диапазоне между "2/3-допуска детали" (S_TMV) и "Контроль
разности размеров" (S_TDIF), разность измерений принимается на 100 % как коррекция
Измерительные циклы
58
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.10 Параметры для контроля результата измерения и коррекции
инструмента, а прежнее среднее значение удаляется. Тем самым возможна быстрая
ответная реакция при больших отклонениях от заданного размера.
Примечание
Если разность измерений выходит за границы допуска детали, оператору в зависимости
от положения допуска отображается сообщение "размер с припуском" или "заниженный
размера». В CYCLE995 TUL означает верхнюю границу допуска углового отклонения.
2/3-допуска детали TMV (S_TMV)
TMV действует только при измерении деталей с автоматической коррекцией
инструмента.
В пределах области "нижняя граница" и "2/3-допуска детали" расчет среднего значения
выполняется по описанной в главе "Стратегия измерения" формуле.
Примечание
Miнов. сравнивается с областью нулевой коррекции:
• Если Miнов. больше ее, то выполняется коррекция на Miнов. и соответствующая память
средних значений стирается.
• Если Miнов. меньше ее, но коррекция не выполняется. Это предотвращает
скачкообразные коррекции.
Весовой коэффициент для формирования среднего значения FW (S_K)
FW действует только при измерении деталей с автоматической коррекцией инструмента.
С помощью весового коэффициента можно по разному оценить влияние отдельного
измерения.
Тем самым новый результат измерения в зависимости от FW лишь частично влияет на
новую коррекцию инструмента.
Область нулевой коррекции TZL (S_TZL)
TZL действует при
• измерении деталей с автоматической коррекцией инструмента,
• измерении инструмента и калибровке измерительных щупов инструмента и деталей.
Это поле допуска соответствует величине макс. случайных отклонений от номинального
размера. Оно должно быть вычислено для каждого станка.
В пределах этой границы коррекция инструментов не выполняется.
Но с этой измеренной разницей между фактическим и заданным значением, возможно
исправленной на эмпирическое значение, при измерении деталей с автоматической
коррекцией инструмента актуализируется среднее значение этого места измерения и
сохраняется заново.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
59
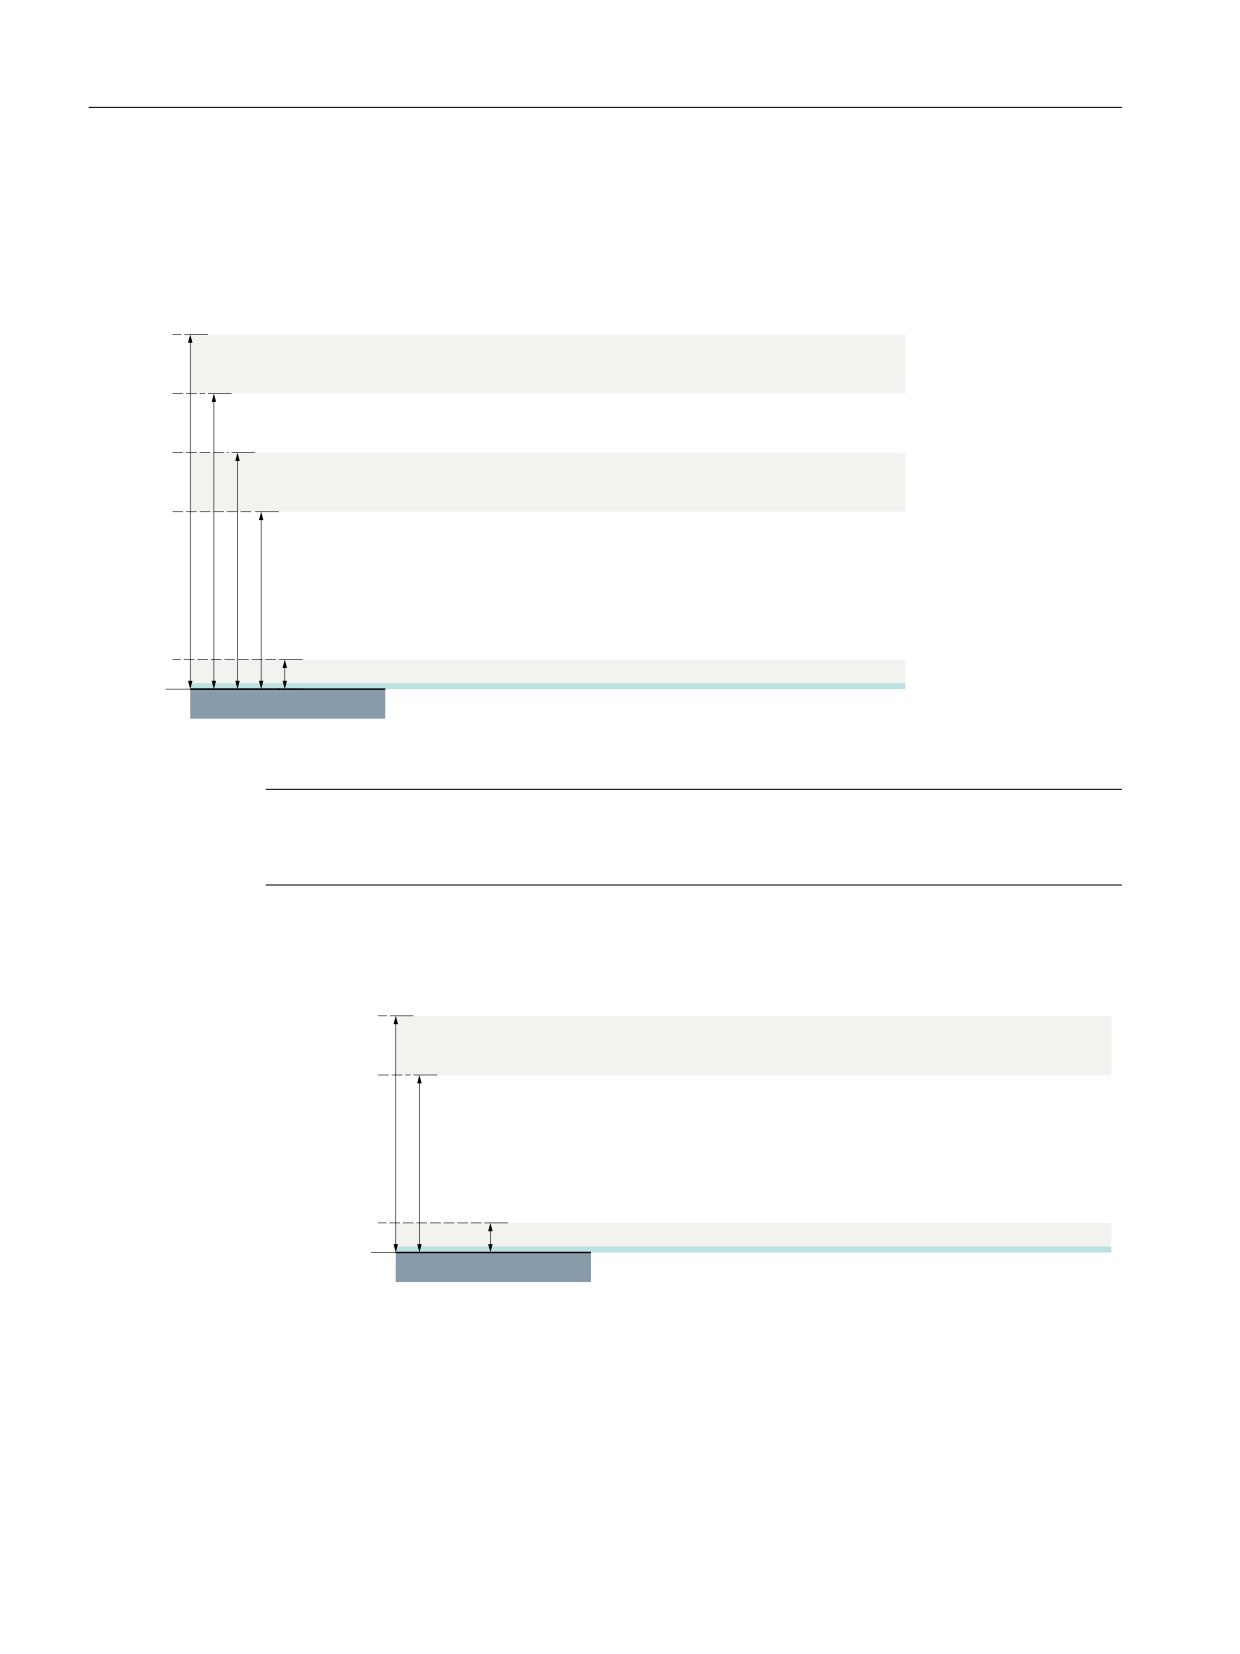
Описание
3.10 Параметры для контроля результата измерения и коррекции
Поля допуска (область разрешенного допуска на размер) и их производные реакции
определены следующим образом:
• При измерении деталей с автоматической коррекцией инструмента
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̩͕͋͢͜ ͎͇ ͖͗͌͋͌͒͢
͕͉͋͌͗͏͙͔͕͌͒ͣ͐ ͕͈͇͙͒͘͏
76$
̫͕͉͌͗͏͙͔͇͌͒ͣͦ ͕͈͇͙͒ͣ͘
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̶͉͔͗͌͌͢͟͏͌ ͕͖͚͋
͙͘͏͓͕͐ ͇͎͔͕͙͗͘͏ ͇͎͓͕͉͗͌͗
7',)
̱͕͔͙͕͗͒ͣ ͇͎͔͕͙͗͘͏ ͇͎͓͕͉͗͌͗
̱͕͗͗͌͑͝͏ͦ ͙͚͕͌͑͌͊͠ ͕͙͕͔͔͑͒͌͏ͦ
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̶͗͏͖͚͑͘
̴͇͖͚͑͘
7// 78/
̫͕͖͚͑͘ ͔͇ ͙͇͋͌͒ͣ
̱͕͗͗͌͑͝͏ͦ ͙͚͕͌͑͌͊͠ ͕͙͕͔͔͑͒͌͏ͦ
709
̫͕͖͚͑͘ ͔͇ ͙͇͋͌͒ͣ
̻͕͓͗͏͕͉͇͔͗͏͌ ͔͕͗͌͋͌͊͘ ͎͔͇͔͌͞͏ͦ (
91 ): ͏ ͕͑͗͗͌͑͝͏ͦ ͔͇ ͔͗͌͋͌͌͘ ͎͔͇͞
͔͌͏͌
̱͕͗͗͌͑͝͏ͦ ͔͚͒ͦ ͔͏͍͔ͦͦ ͇͔͊͗
̻͕͓͗͏͕͉͇͔͗͏͌ ͔͕͗͌͋͌͊͘ ͎͔͇͔͌͞͏ͦ ͕͗͘͜
7=/
͏͇͝
͇͔͙ͦ͌ͦ͘
̮͇͇͔͔͕͋
͌ ͎͔͇͔͌͞
͏͌
Примечание
В измерительных циклах заданный размер детали по соображениям симметрии
помещается центр разрешенной ± границы допуска.
• При измерении инструмента
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̩͕͋͢͜ ͎͇ ͖͗͌͋͌
͒͢ ͕͉͋͌͗͏͙͔͕͌͒ͣ͐ ͕͈͇͙͒͘͏
76$
̫͕͉͌͗͏͙͔͇͌͒ͣͦ ͕͈͇͙͒ͣ͘
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̶͉͔͗͌͌͢͟͏͌
͕͖͚͙͋͘͏͓͕͐ ͇͎͔͕͙͗͘͏ ͇͎͓͕͉͗͌͗
7',)
̱͕͔͙͕͗͒ͣ ͇͎͔͕͙͗͘͏ ͇͎͓͕͉͗͌͗
̶͇͓͙ͦͣ ͏͔͙͚͓͔͙͕͉͗͌͘ ͕͙͑͗͗͌͑͏͚͙͗͌ͦ͘
̱͕͗͗͌͑͝͏ͦ ͔͚͒ͦ ͔͏͍͔ͦͦ ͇͔͊͗
7=/
͏͇͝
̶͇͓͙ͦͣ ͏͔͙͚͓͔͙͕͉͗͌͘ ͈͎͌ ͏͎͓͔͔͌͌͏͐
̮͇͇͔͔͕͋
͌ ͎͔͇͔͌͞
͏͌
Измерительные циклы
60
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
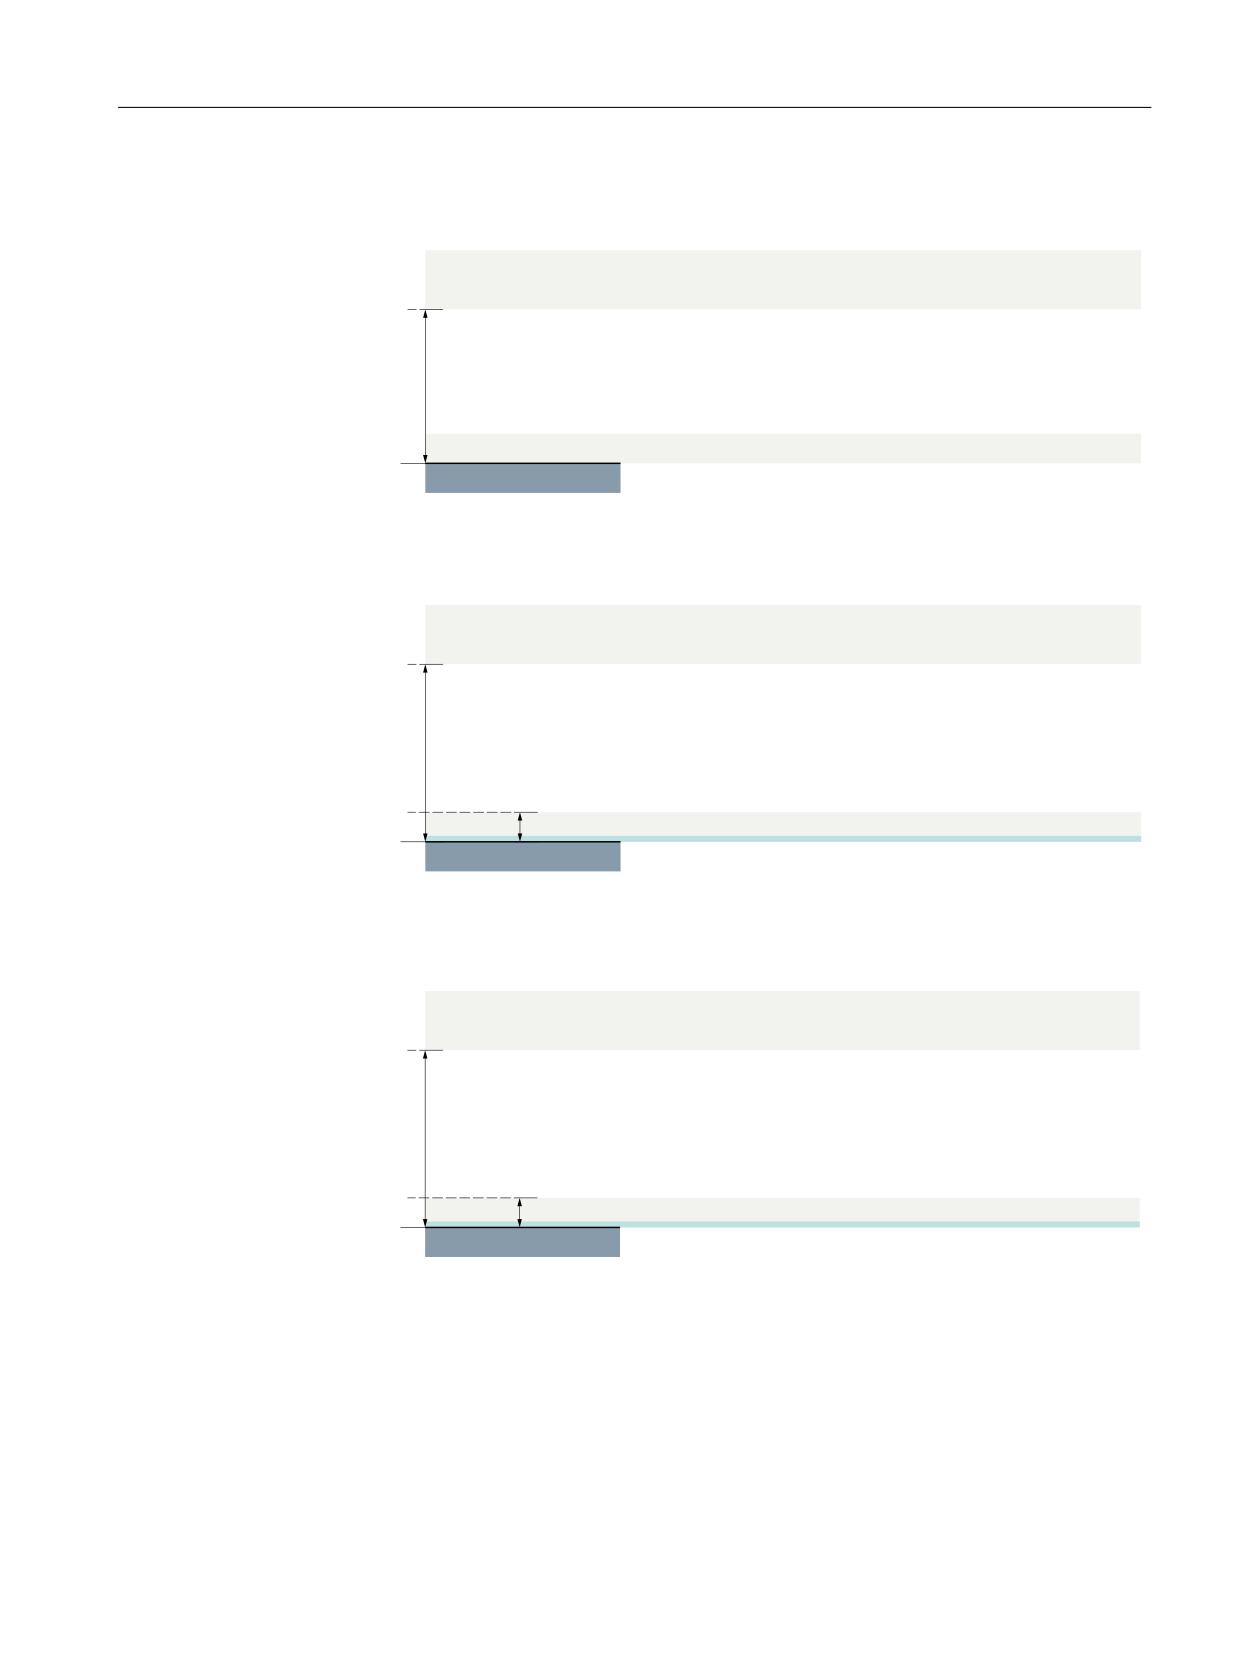
Описание
3.10 Параметры для контроля результата измерения и коррекции
• При измерении детали с коррекцией WO
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̩͕͋͢͜ ͎͇ ͖͗͌͋͌͒͢ ͕͉͋͌͗͏͙͔͕͌͒ͣ͐ ͕͈͇͙͒͘͏
76$
̫͕͉͌͗͏͙͔͇͌͒ͣͦ ͕͈͇͙͒ͣ͘
̱͕͗͗͌͑͝͏ͦ ͖͇͓͙ͦ͏ ͓͔͌͌͘͠͏ͦ ͔͚͉͕͒͌͐ ͙͕͑͞͏
̮͇͇͔͔͕͋
͌ ͎͔͇͔͌͞
͏͌
• При калибровке измерительного щупа детали
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̩͕͋͢͜ ͎͇ ͖͗͌͋͌͒͢ ͕͉͋͌͗͏͙͔͕͌͒ͣ͐ ͕͈͇͙͒͘͏
76$
̫͕͉͌͗͏͙͔͇͌͒ͣͦ ͕͈͇͙͒ͣ͘
̫͇͔͔͌͢ ͏͎͓͌͗͏͙͔͕͕͌͒ͣ͊ ͚͖͇͠ ͙͇͋͌͒͏
͕͙͑͗͗͌͑͏͚͙͗ͥͦ͘
̱͕͗͗͌͑͝͏ͦ ͔͚͒ͦ ͔͏͍͔ͦͦ ͇͔͊͗
̫͇͔͔͌͢ ͏͎͓͌͗͏͙͔͕͕͌͒ͣ͊ ͚͖͇͠ ͙͇͋͌͒͏ ͈͎͌ ͏͎
7=/
͏͇͝
͓͔͔͌͌͏͐
̮͇͇͔͔͕͋
͌ ͎͔͇͔͌͞
͏͌
• При калибровке измерительного щупа инструмента
̧͉͇͗͏͔͕͐͌ ͕͕͈͔͌͘͠͏͌
̩͕͋͢͜ ͎͇ ͖͗͌͋͌͒͢ ͕͉͋͌͗͏͙͔͕͌͒ͣ͐ ͕͈͇͙͒͘͏
76$
̫͕͉͌͗͏͙͔͇͌͒ͣͦ ͕͈͇͙͒ͣ͘
̫͇͔͔͌͢ ͏͎͓͌͗͏͙͔͕͕͌͒ͣ͊ ͚͖͇͠ ͏͔͙͚͗͘
͓͔͙͇͌ ͕͙͑͗͗͌͑͏͚͙͗ͥͦ͘
̱͕͗͗͌͑͝͏ͦ ͔͚͒ͦ ͔͏͍͔ͦͦ ͇͔͊͗
̫͇͔͔͌͢ ͏͎͓͌͗͏͙͔͕͕͌͒ͣ͊ ͚͖͇͠ ͏͔͙͚͓͗͌͘
7=/
͏͇͝
͔͙͇ ͈͎͌ ͏͎͓͔͔͌͌͏͐
̮͇͇͔͔͕͋
͌ ͎͔͇͔͌͞
͏͌
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
61
Описание
3.11 Действие эмпирического значения, среднего значения и параметров допуска
3.11
Действие эмпирического значения, среднего значения и
параметров допуска
Следующая блок-схема показывает принцип действия эмпирического значения,
среднего значения и параметров допуска на основе измерения детали с автоматической
коррекцией инструмента.
Измерительные циклы
62
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.11 Действие эмпирического значения, среднего значения и параметров допуска
̯͎͓͌͗͏͙͔͌͒ͣ͐͢ ͝͏͑͒
̯͎͓͔͌͗͌͏͌
̩͢͞͏͔͒͌͘͏͌ ͇͎͔͗͏͢͝ ͇͙͛͑͏͌͑͘͞͏͜ ͎͔͇͔͌͞͏͐
̷͇͎͔͏͇͝ ͓͏͔͚͘ ͓͖ͤ͏͗
͏͕͌͑͌͘͞ ͎͔͇͔͌͞͏͌
̷͇͎͔͏͇͝ !
͔͙͌
͇͋
͕͉͋͌͗͏͙͔͇͌͒ͣͦ ͕͈͇͒͘
͙ͣ 6B76$
̷͇͎͔͏͇͝ ! ͕͔͑
͔͙͌
͙͕͗͒ͣ ͇͎͔͕͙͗͘͏ ͇͎͓͕͉͗͌͗
6B7',)
̷͇͎͔͏͇͝ ! ͕͖͋
͔͙͌
͇͋
͚͇͑͘ ͙͇͋͌͒͏ 6B78/ 6B
7//
̯͔͋͏͇͑͝͏ͦ
̯͔͋͏͇͑͝͏ͦ
̯͔͋͏͇͑͝͏ͦ
̶͗͏͖͚͑͘ ͏͒͏ ͔͇͖͚͑͘
̶͉͔͗͌͌͢͟͏͌ ͕͖͚͙͋͘͏͓͕͐
̩͕͋͢͜ ͎͇ ͖͗͌͋͌͒͢ ͕͉͋
͇͎͔͕͙͗͘͏ ͇͎͓͕͉͗͌͗
͌͗͏͙͔͕͌͒ͣ͐ ͕͈͇͙͒͘͏
͉͔͚͙͔͔͗͌͏͐ ͖͇
͔͙͌
͇͓͙͗͌͗ ͉ ͔͇͙͘ b͉͓͗͌ͦ ͉͌͊͘
͇͋
̷͇͎͔͏͇͝ !b
̷͇͎͔͏͇͝ !b
͇͋
͇͋
b͕͖͚͇͋͑͘ ͙͇͋͌͒͏
b͕͖͚͇͋͑͘ ͙͇͋͌͒͏
6B709
6B709
͔͙͌
͔͙͌
̩͢͞͏͔͒͌͘͏͌ ͎͔͇͔͌͞͏ͦ ͕͑
̩͢͞͏͔͒͌͘͏͌ ͔͕͗͌͋͌͊͘ ͎͔͇͔͌͞
͗͗͌͑͝͏͏ ͘ ͚͙͕͓͌͞ ͉͕͉͕͌͘
͏ͦ ͕͑͗͗͌͑͝͏͏ ͘ ͚͙͕͓͌͞ ͉͕͉͕͌͘
͕͊ ͕͑ͤ͛͛͏͝͏͔͙͇͌ 6B.
͕͊ ͕͑ͤ͛͛͏͝͏͔͙͇͌ 6B.
̮͔͇͔͌͞͏͌ ͕͑͗͗͌
̸͔͗͌͋͌͌ ͎͔͇͔͌͞͏͌
͔͙͌
͔͙͌
͑͝͏͏ ! ͔͏͍͔͌͐ ͇͔͊͗͏͢͝
͕͑͗͗͌͑͝͏͏ ! ͔͏͍͔͌͐ ͇͔͊͗͏͢͝
6B7=/
6B7=/
͇͋
͇͋
̱͕͗͗͌͑͝͏ͦ ͔͇ ͎͔͇͔͌͞͏͌
̱͕͗͗͌͑͝͏ͦ ͔͇ ͇͗
̶͎͇͖͌͗͌͏͇͙ͣ͘ ͗͘
̱͕͗͗͌͑͝͏ͦ ͔͇ ͔͗͌͋͌͌͘ ͎͔
̱͕͗͗͌͑͝͏ͦ ͔͇ ͇͗
͕͑͗͗͌͑͝͏͏ b͕͇͈͔͒͒͌͘
͎͔͏͚͝ b
ͦ
͔͌͋͌͌ ͎͔͇͔͌͞͏͌
͇͔͌͞͏͌ ͕͑͗͗͌͑͝͏͏ b͕͇͒͘
͎͔͏͚͝ b
ͦ
̶͕͉͙͕͔͗͌͏͌ ͏͎͓
͇͋
͔͇ͦ ͕͑͗͗͌͑͝͏ͦ
͕͑͗͗͌͑͝͏ͦ
͕͑͗͗͌͑͝͏͏
͈͔͔͇͒͌ͦ ͕͑͗͗͌͑͝͏ͦ
͕͑͗͗͌͑͝͏ͦ
͔͌͗͌͏ͦ
̺͇͋͒͏͙ͣ ͔͗͌͋͌͌͘ ͎͔
̺͇͋͒͏͙ͣ ͔͗͌͋͌͌͘ ͎͔
̺͇͋͒͏͙ͣ ͔͗͌͋͌͌͘ ͎͔
̺͇͋͒͏͙ͣ ͔͗͌͋͌͌͘ ͎͔
͇͔͌͞͏͌ ͕͑͗͗͌͑͝͏͏
͇͔͌͞͏͌ ͕͑͗͗͌͑͝͏͏
͇͔͌͞͏͌ ͕͑͗͗͌͑͝͏͏
͇͔͌͞͏͌ ͕͑͗͗͌͑͝͏͏
̩͕͋͢͜ ͎͇ ͖͗͌͋͌͒͢ ͋
͕͉͌͗͏͙͔͕͌͒ͣ͐ ͕͈͇͙͒͘
͏" 6B76$
͇͋
̮͇͉͔͌͗͌͟͏͌ ͖͕͇͓͓͗͊͗͢ ͙͕͕͒ͣ͑
̱͕͔͌͝
͖͕͙͉͕͓͗͌͋͘͘ 5(6(7
①
SD54740 $SNS_MEA_FUNCTION_MASK, бит 0
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
63

Описание
3.12 Стратегия коррекции инструмента
3.12
Стратегия коррекции инструмента
3.12.1
Стратегия коррекции инструмента при измерения детали в соответствии
с группами инструментов (однотипные инструменты)
Для коррекции инструмента после измерения детали измерительные циклы обычно
проверяют следующее состояние инструментов:
• "Инструмент активен" и
• "Инструмент использовался"
Коррекция затрагивает только незаблокированные инструменты с таким статусом.
Подробное представление действий измерительных циклов
Состояние
Операции по коррекции
Только у одного инструмента группы инструментов - ста-
Коррекции подвергается только этот инструмент. Если ин-
тус
струмент "заблокирован", выводится предупреждение
цикла 61404 "Невозможно выполнить коррекцию инстру-
• "Инструмент активен" и
мента".
• "Инструмент использовался"
По имени инструмента инструмент не найден.
Коррекция не выполняется, выводится предупреждение
цикла 61343 "Инструмент не существует".
В группе инструментов не обнаружено инструментов с
Коррекция не выполняется, выводится предупреждение
вышеуказанным статусом.
цикла 61404 "Невозможно выполнить коррекцию инстру-
мента".
В группе инструментов обнаружено несколько инстру-
Коррекция не выполняется, выводится предупреждение
ментов с вышеуказанным состоянием.
цикла 61344 "Обнаружено несколько активных инстру-
ментов".
Измерительные циклы
64
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
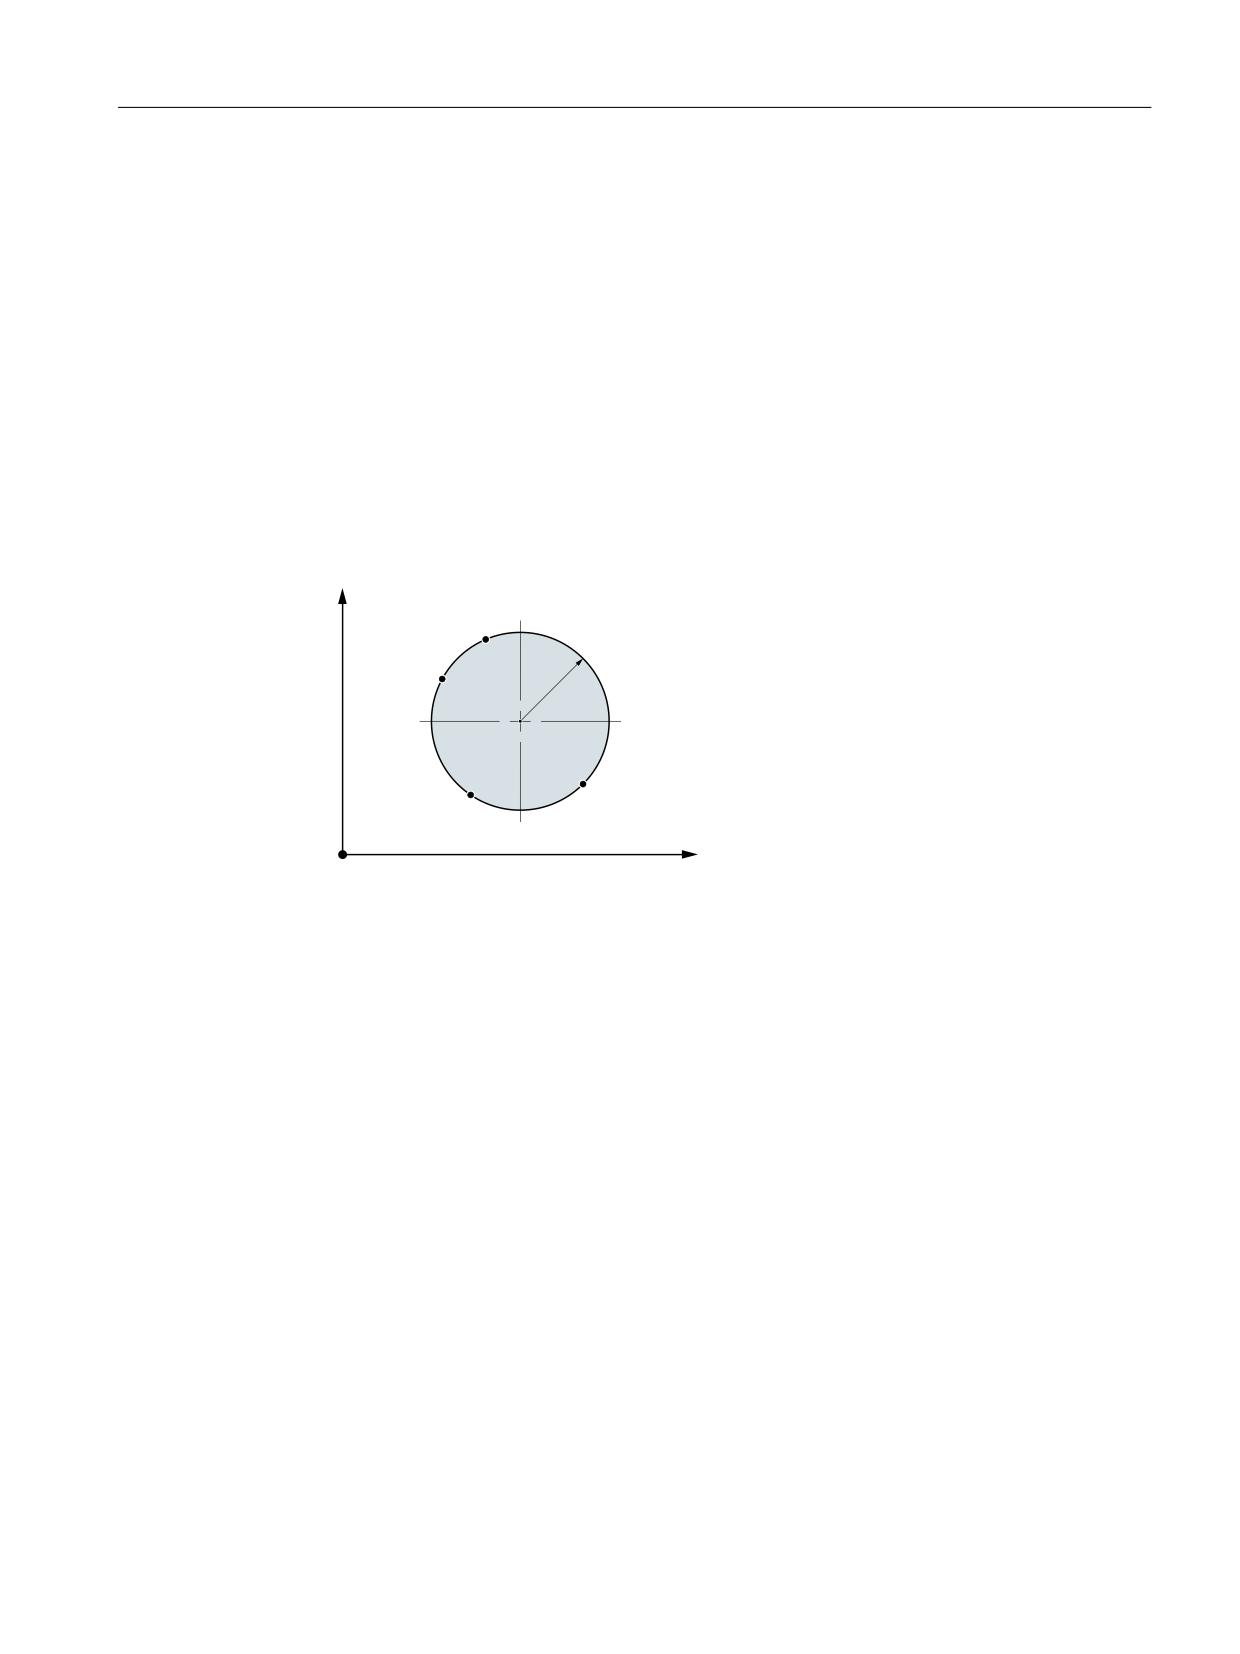
Описание
3.13 Вспомогательные программы измерительных циклов
3.13
Вспомогательные программы измерительных циклов
3.13.1
CYCLE116: Расчет центра и радиуса окружности
Функция
Этот цикл рассчитывает из трех или четырех точек, лежащих в одной плоскости,
вписанную ими окружность с центром и радиусом.
Для увеличения универсальности этого цикла, его данные передаются через список
параметров.
В качестве параметра должно быть передан массив переменных REAL длиной 13.
=
3
3
5
03
3
3
;
Рисунок 3-12
Расчет параметров окружности из 4 точек
Программирование
CYCLE116 (_CAL[ ], _MODE)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
65
Описание
3.13 Вспомогательные программы измерительных циклов
Передаваемые параметры
• Входные данные
Параметр
Тип дан-
Объяснение
ных
_CAL [0]
REAL
Число точек для расчета (3 или 4)
_CAL [1]
REAL
1-я ось плоскости первой точки
_CAL [2]
REAL
2-я ось плоскости первой точки
_CAL [3]
REAL
1-я ось плоскости второй точки
_CAL [4]
REAL
2-я ось плоскости второй точки
_CAL [5]
REAL
1-я ось плоскости третьей точки
_CAL [6]
REAL
2-я ось плоскости третьей точки
_CAL [7]
REAL
1-я ось плоскости четвертой точки
_CAL [8]
REAL
2-я ось плоскости четвертой точки
• Выходные данные
Параметр
Тип дан-
Объяснение
ных
_CAL [9]
REAL
1-я ось плоскости центра окружности
_CAL [10]
REAL
2-я ось плоскости центра окружности
_CAL [11]
REAL
Радиус окружности
_CAL [12]
REAL
Состояние для расчета
0 = расчет выполнен
1 = возникла ошибка
_MODE
INTEGER
Номер ошибки (возможно 61316 или 61317)
Примечание
Этот цикл вызывается, например, из измерительного цикла CYCLE979 как подпрограмма.
Пример
%_N_Kreis_MPF
DEF INT _MODE
DEF REAL _CAL[13]= (3,0,10,-10,0,0,-10,0,0,0,0,0,0)
;с задачей 3 точек
P1: 0,10
P2: -10,0
P3: 0,-10
Измерительные циклы
66
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.13 Вспомогательные программы измерительных циклов
CYCLE116(_CAL, _MODE)
;результат:
_CAL[9]=0
_CAL[10]=0
_CAL[11]=10
_CAL[12]=0
_ALM=0
M0
STOPRE
M30
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
67
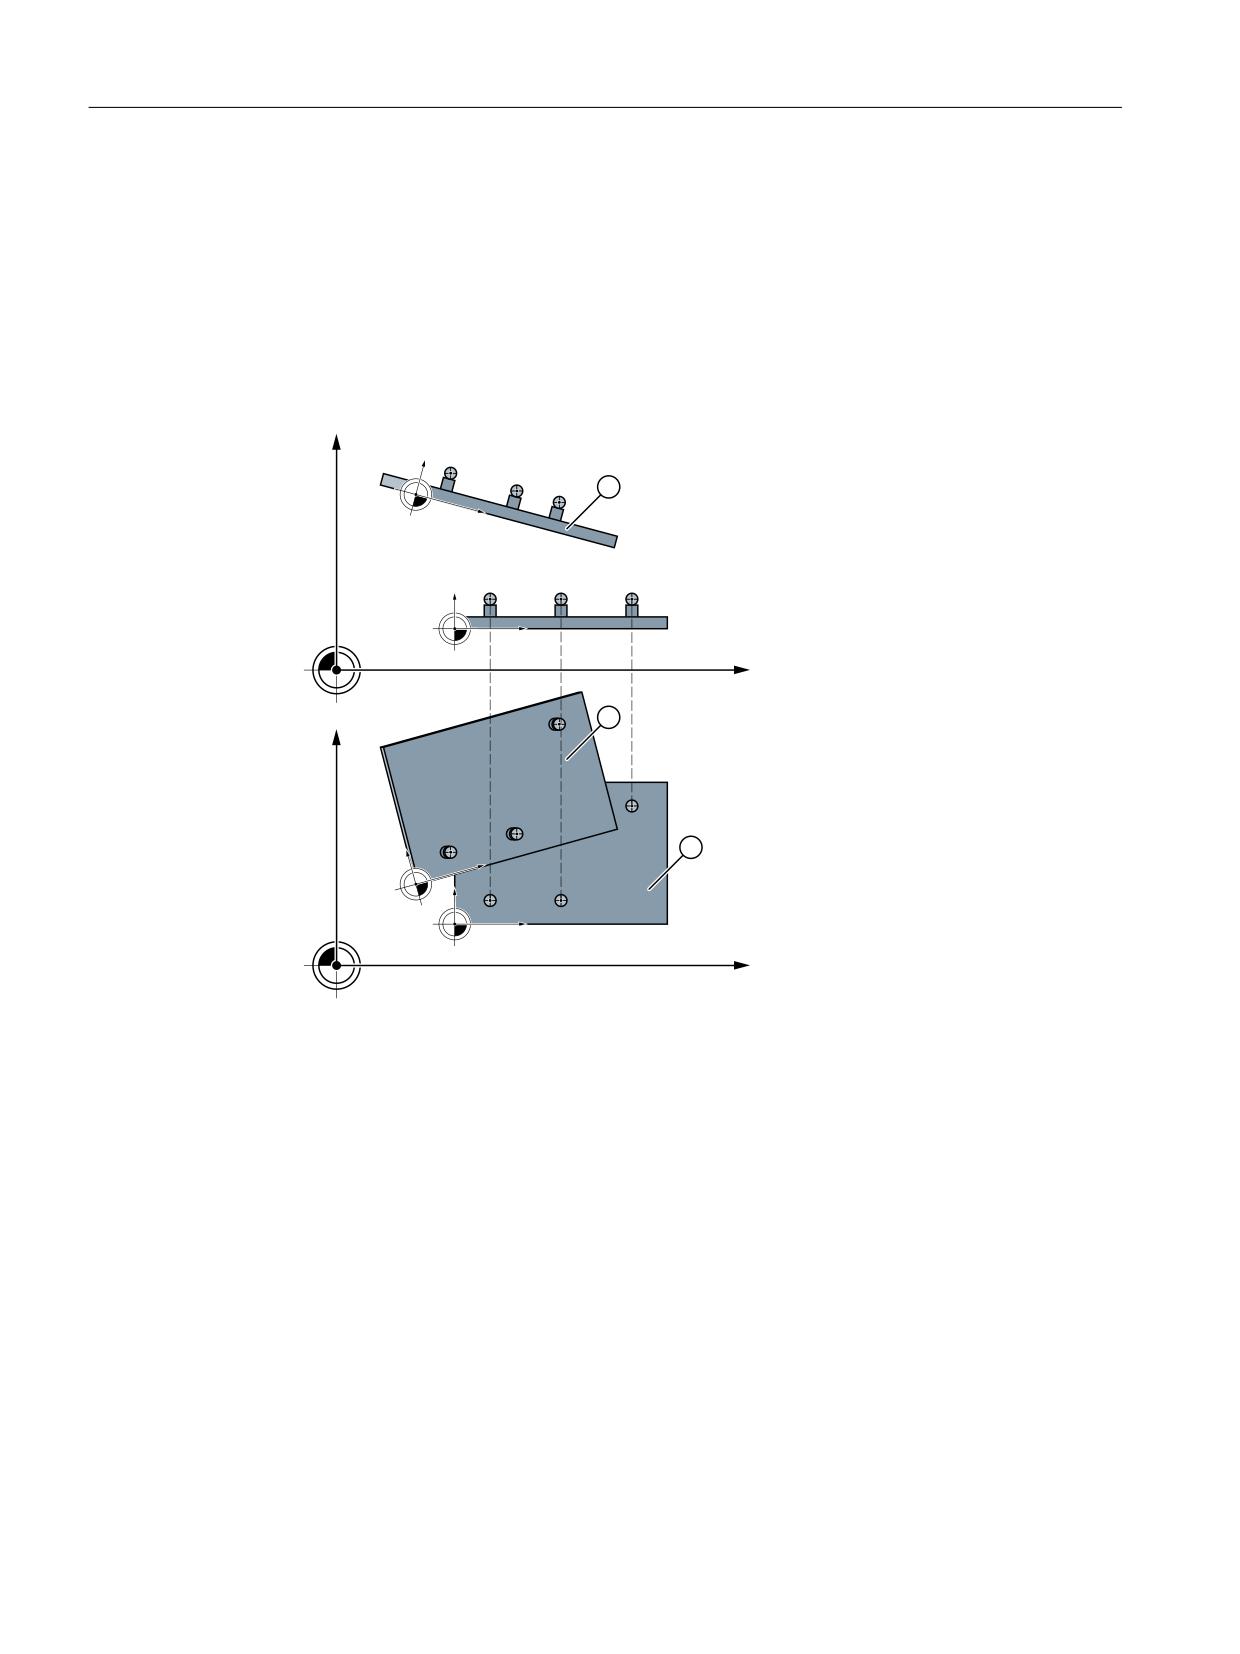
Описание
3.13 Вспомогательные программы измерительных циклов
3.13.2
CYCLE119: Цикл расчета для определения положения в пространстве
Функция
Этот вспомогательный цикл на основании трех номинальных позиций в пространстве
(опорный треугольник) рассчитывает три фактических позиции в пространстве,
отклонение положения и угол к активному фрейму. Коррекция осуществляется в
выбранном для этого фрейме.
=
3 ಿ
3 ಿ
3 ಿ
:ಿ
3
3
3
:
;
0
3 ಿ
<
3
3 ಿ
3 ಿ
3
3
:ಿ
:
;
0
① Фактическое положение
② Деталь
3 связанных точки от P1 до P3 (треугольник) смещены в пространстве и размещены с поворотом:
P1', P2', P3'
Cycle119 вызывается отдельно от цикла измерения CYCLE997 в виде подпрограммы или
программы пользователя
Чтобы цикл можно было применять в любых целях, его данные передаются через
интерфейс параметров.
Программирование
CYCLE119 (_SETPOINT, _MEASPOINT, _ALARM, _RES, _REFRAME,_COR,
_RESLIM)
Измерительные циклы
68
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.13 Вспомогательные программы измерительных циклов
Параметр
Входные дан-
Тип данных
Значение
ные
_SETPOINT[3,
REAL
Поле для 3 номинальных позиций в последовательности 1., 2. , 3. Геометрическая
3]
ось (X, Y, Z).
Эти точки составляют опорный треугольник.
_MEASPOINT[3
REAL
Поле для 3 измеренных позиций в последовательности 1., 2. , 3. Геометрическая ось
,3]
(X, Y, Z). Это фактическое положение в пространстве описанного треугольника.
_COR
INTEGER
Коррекция
Значе-
0: без коррекции
ния:
1...99: NV-коррекция в G54...G57, G505..G599
1000: NV-коррекция в последнем активном базовом фрейме канала
согласно MD28081
от 1011 до 1026: NV-коррекция в базовом фрейме канала
2000: NV-коррекция в системном фрейме для режима касания и уста-
новки фактического значения ($P_SETFR).
9999: NV-коррекция в активном фрейме, регулируемом фрейме G54 -
G57, G505...G599 или для G500 в последнем активном базовом фрейме
согласно $P_CHBFRMASK
_RESLIM
REAL
Предельное значение для искажения (имеет значение только при _COR >0 ). Если
_RES ниже этого предельного значения, то NV будет откорректировано, в противном
случае будет выведено предупреждение.
Результаты расчета записываются в эти передаваемые параметры.
Выходные дан-
Тип дан-
Значение
ные
ных
_ALARM
INTEGER
Номер предупреждения цикла для информации об исполнении.
(передаваемое значение при вызове цикла должно быть = 0.)
_RES
REAL
Результат расчета
Зна-
< 0: Не удалось рассчитать фрейм. Выведено предупреждение (_ALARM > 0)
че-
ния:
>=0: Расчет выполнен успешно. Величина значения - мера искажения треуголь-
ника, например, вследствие погрешностей измерения. Это сумма отклонений
отдельных точек в мм.
_REFRAME
FRAME
Фрейм результатов., разность с активным фреймом. Если этот фрейм результатов свя-
зан с активным фреймом, то измеренная позиция треугольника оказывается в нужной
номинальной позиции (координаты детали).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
69
Описание
3.13 Вспомогательные программы измерительных циклов
Примечание
Для коррекции
Корректируемый фрейм не должен содержать отражений или коэффициентов
масштабирования. При отсутствии базового фрейма канала у G500 выводится
предупреждение цикла (_ALARM>0).
Если Cycle119 вызывается через Cycle997, то корректируемый фрейм активируется
автоматически.
Если Cycle119 вызывается отдельно в программе пользователя, новые данные фрейма
активируются при повторном программировании команды G соответствующего
регулируемого фрейма (G500, G54 - ...) вне этого цикла.
3.13.3
CUST_MEACYC: программа пользователя до/после измерения
Функция
Он вызывается в каждом измерительном цикле до и после выполнения задачи
измерения.
Он может быть задействован пользователем для программирования необходимых
процессов перед началом измерения (к примеру, активировать измерительный щуп).
В состоянии при поставке этот цикл содержит CASE-оператора, реализующего переход на
метку с последующей M17 (конец подпрограммы).
Пример
_M977:
;перед измерительным щупом детали с CYCLE977 (измерение отверстия/
вала/паза/перемычки)
GOTOF _AM_WP_MES
;
;
_AM_WP_M ;перед деталью в целом
ES:
;
;
M17
;конец цикла
Начиная с меток перехода, можно программировать действия, которые должны
выполняться при каждом вызове CYCLE977 (метка _M977) или при измерении детали в
целом (метка _AM_WP_MES).
Измерительные циклы
70
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.13 Вспомогательные программы измерительных циклов
Дополнительная информация
Дополнительная информация представлена в Руководстве по вводу в
эксплуатацию SINUMERIK 840D sl Базовое и системное ПО.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
71
Описание
3.14 Дополнительные функции
3.14
Дополнительные функции
3.14.1
Поддержка измерительных циклов в редакторе текстов программ
Редактор текстов программ предлагает расширенную поддержку измерительных циклов
для вставки вызовов измерительных циклов в программу.
Функция
Эта поддержка измерительных циклов предлагает следующую функциональность:
• Выбор измерительных циклов через программные клавиши
• Маски ввода для обеспечения параметров со вспомогательными изображениями
• Из отдельных масок создается программный код, который может быть
рекомпилирован.
3.14.2
Индикация результатов измерения
Функция
Результаты измерения могут отображаться автоматически в ходе измерительного цикла.
Отображение окна с результатами измерения можно включить, выключить или
параметрировать в программе через цикл CYCLE150, который также управляет
функцией ведения журнала. Количество мест после запятой в результатах измерений на
экране результатов измерений зависит от соответствующей настройки единиц
индикации системы управления.
Примечание
Цикл CYCLE150 необходимо запрограммировать перед первым вызовом
соответствующего измерительного цикла. Имевшаяся ранее возможность управления
окнами с результатами измерений с помощью параметра настройки SD55613
$SCS_MEA_RESULT_DISPLAY сохраняется по соображениям совместимости.
Измерительные циклы
72
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5