содержание .. 1 2 3 ..
SINUMERIK 840D sl/828D. Измерительные циклы. Руководство по программированию ЧПУ (2021 год) - часть 2

Описание
3.14 Дополнительные функции
Индикация результатов измерения
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыта в
редакторе.
1. Нажать программную клавишу "Измерить деталь" или
"Измерить инструмент".
2. Нажать программную клавишу “Результат измере-
ния”. Открывается окно ввода "Результат измерения".
3. Выберите нужные варианты в полях переключения.
Выбор в маске "ВКЛ" для окна с результатами измерения позволяет выбрать режим
индикации следующим образом:
-
"автоматически 8 с" ... Окно с результатами измерения отображается в течение
фиксированного периода, равного 8 с.
-
"Пуск ЧПУ" ...
При наличии окна с результатами измерения цикл приоста-
навливается по M0, при пуске ЧПУ цикл измерения продол-
жается, а окно с результатами измерения закрывается.
-
"при предупрежде-
Только для предупреждений циклов 61303, 61304, 61305 и
нии" ...
61306 открывается окно с результатами измерений.
Эти варианты выбора соответствуют возможностям, которые ранее были доступны
через SD55613 $SCS_MEA_RESULT_DISPLAY .
Индикацию окна с результатами измерения и функцию ведения журнала можно
включать и выключать отдельно друг от друга. В каждом из этих случаев потребуется
запрограммировать повторный вызов CYCLE150.
При завершении программы (СБРОС канала) функция выключается автоматически,
явного программирования не требуется.
Примечание
Имевшаяся ранее возможность управления окнами с результатами измерений с
помощью параметра настройки SD55613 $SCS_MEA_RESULT_DISPLAY сохраняется по
соображениям совместимости.
Измерительные циклы в зависимости от варианта измерения могут отображать
различные экраны результатов измерения:
• Калибровка измерительного щупа инструмента
• Измерение инструмента
• Калибровка измерительного щупа детали
• Измерение детали
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
73
Описание
3.14 Дополнительные функции
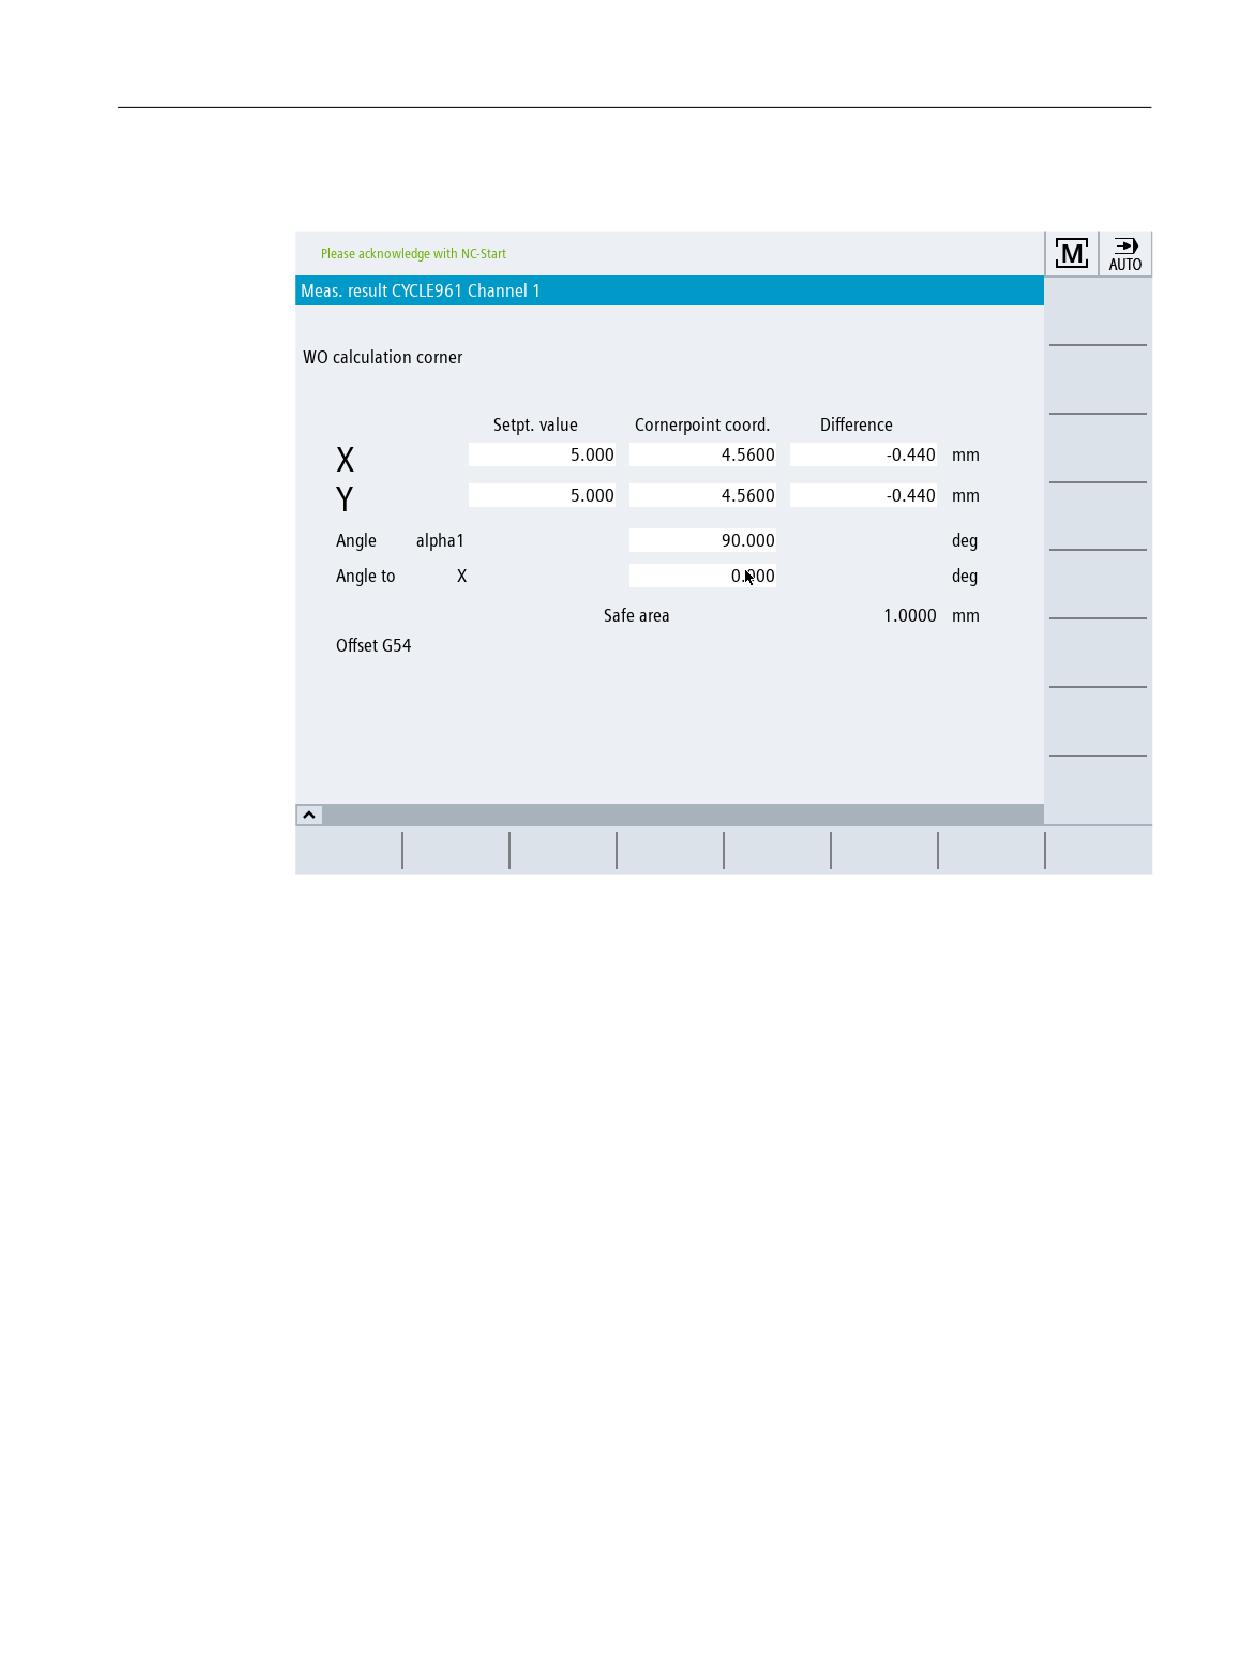
Содержание окон с результатами измерений
Экраны результатов измерений содержат следующие данные:
Калибровка измерительного щупа инструмента
• Измерительный цикл, вариант измерения и номер канала
• Пусковые значения направлений осей и разности
• Номер щупа
• Доверительная область
Измерение инструмента
• Цикл измерения и вариант измерения
• Фактические значения и разности для коррекций инструмента
• Доверительная область и допустимая разность размеров
• T-имя, D-номер
Калибровка измерительного щупа детали
• Цикл измерения и вариант измерения
• Пусковые значения направлений осей и разности
• Позиционное отклонение (наклон измерительного щупа) при калибровке в плоскости
• Номер щупа
• Доверительная область
Измерение детали
• Цикл измерения и вариант измерения
• Заданные значения, фактические значения и их разности
• Верхние и нижние границы допуска (при коррекции инструмента)
• Поправка
• Номер щупа
• Доверительная область и допустимая разность размеров
• T-имя, D-номер и DL-номер или WO-номер памяти при автоматической коррекции
Измерительные циклы
74
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
Пример экрана результатов измерения
Команда индикации, отключение окон с результатами измерений
Через команду управления программой MRD "Показать результаты измерения" можно
легко активировать или деактивировать запрограммированные вызовы окон с
результатами измерений. Для этого не требуется изменять программу!
Команда MRD действует на все вызовы окон с результатами измерений, независимо от
того, были ли они реализованы путем вызова CYCLE150 или путем программирования
параметра настройки SD55613 $SCS_MEA_RESULT_DISPLAY в программе.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
75
Описание
3.14 Дополнительные функции
3.14.3
Регистрация в журнале
3.14.3.1
Общая информация
Функция
• Стандартный журнал
Перенос результатов измерений из автоматических измерительных циклов в файл
журнала.
Каждому варианту измерения по содержанию назначается определенный
стандартный журнал. По содержанию это соответствует экрану результата измерения
на дисплее. Дополнительный ввод данных пользователя к содержанию журнала не
нужен.
• Журнал пользователя
Вывод релевантных для пользователя данных в качестве отдельного журнала или
дополнительно к журналу измерений.
За оформление содержания и формат отвечает только пользователь. Для этого
предлагается готовый массив для содержания журнала.
Возможна запись на внешние носители, если таковые имеются, на локальные диски, USB
или в память для УП. Журнал может выводиться как форматированный текст или в
табличном формате (разделитель для столбцов “;“) для дальнейшей обработки в
программах электронных таблиц.
Количество мест после запятой в результатах измерения в протоколе устанавливается
согласно соответственно настроенной дискретности индикации СЧПУ.
Условия
При записи на внешние носители, например, USB или сетевые диски, необходимо
установить режим EES (см. "Руководство по вводу в эксплуатацию SINUMERIK Operate
(IM9)").
Содержание стандартного журнала
• Дата / время (записи в журнал), название журнала и путь
• Вариант измерения
• Важнейшие вводные значения (вводимые в маске перед измерением)
• Цель коррекции
• Заданные значения, измеренные значения и расхождения
В журнал записывается столько же мест после запятой, сколько отображается на
дисплее. Понятия и имена осей также идентичны отображаемым на дисплее, и тем не
менее прописаны полностью (без сокращений). Выбор единицы измерения (мм/дюйм)
зависит от активной при измерении системы единиц.
Измерительные циклы
76
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
3.14.3.2
Управляющий цикл CYCLE150
Функция
Для активации функции записи в журнал просто программируется вызов цикла
CYCLE150. Индикация результатов и запись в журнал могут выбирать по отдельности и
управляться независимо друг от друга. Параметры в CYCLE150 действуют модально до
конца программы или сброса или до повторного вызова цикла.
Порядок действий
Программно-управляемая регистрация в журнале включается и выключается через
соответствующее параметрирование CYCLE150. Он должен быть запрограммирован
один раз в начале программы измерения. Только при изменении входных параметров
потребуется повторное программирование перед соответствующим вызовом
измерительного цикла. При завершении программы (СБРОС канала) функция
выключается автоматически, явного программирования не требуется.
Обрабатываемая УП или программа ShopMill создана и открыт редактор.
1. Нажать программную клавишу "Измерить деталь" или
"Измерить инструмент"
2. Нажать программную клавишу “Результат измерения”.
Открывается окно ввода "Результат измерения".
3. Отметить соответствующие поля выбора (см. таблицу
ниже)
Маска содержит поле выбора для экрана результата измерения (выключение и
включение с выбором состояния "выкл" / "вкл"). Кроме этого есть поле выбора для
журнала (выключение и включение с выбором состояния "выкл" / "вкл" / "последнее
измерение").
Если в обоих полях выбрано состояние "выкл", то все последующие поля ввода для
соответствующей функции скрыты.
Параметр
Параметр
Описание
Экран результата изме-
выкл / вкл
рения
Режим индикации
автом. 8 с / NC-Start / при ошибке
Журнал
Тип журнала
Стандартный журнал / журнал пользователя
Формат журнала
Текстовый формат / табличный формат
(для стандартного журна-
(расширение файла TXT / CSV)
ла)
Данные журнала
новые / прикрепить
Место хранения журнала
Директория / как программа обработки детали / переменная
Название файла журнала
Тип файла установлен согласно выбору формата журнала
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
77
Описание
3.14 Дополнительные функции
Тип журнала
Имеющаяся инфраструктура для записи результатов измерения одновременно должна
быть предоставлена пользователю для личных целей - вывода журналов пользователя.
Поэтому различают стандартный журнал и журнал пользователя.
Формат журнала
Стандартные журналы могут выводиться в двух различных форматах - в текстовом и
табличном формате. Журнал в текстовом формате аналогичен отображению
результатов измерения на экране. Табличный формат это выходной формат, который
может быть импортирован из Excel (или из других табличных программ). С его помощью
возможна дополнительная статистическая обработка журналов результатов измерения.
Выбор между текстовым/табличным форматом возможен только для стандартных
журналов. В случае журналов пользователя он сам отвечает за форматирование, т.е. это
поле выбора для журнала пользователя скрыто.
Данные журнала
Можно создать новый или использовать/продолжить имеющийся файл журнала. Для
этого предлагаются данные журнала "новый" и "прикрепить". При выборе "нового" файла
существующий файл с таким же именем удаляется и создается новый для записи
журнала.
Место хранения журнала
Путь сохранения журнала может быть указан явно или не явно, т. е. существует
возможность выбора "Директория", "Как программа обработки детали", "Переменная".
При выборе "как УП" циклы записи в журнал автоматически определяют путь программы
ЧПУ верхнего уровня и помещают файл журнала по этому адресу. Следующее поле ввода
для пути скрывается. В случае "Директории“ появляется дополнительное поле ввода, в
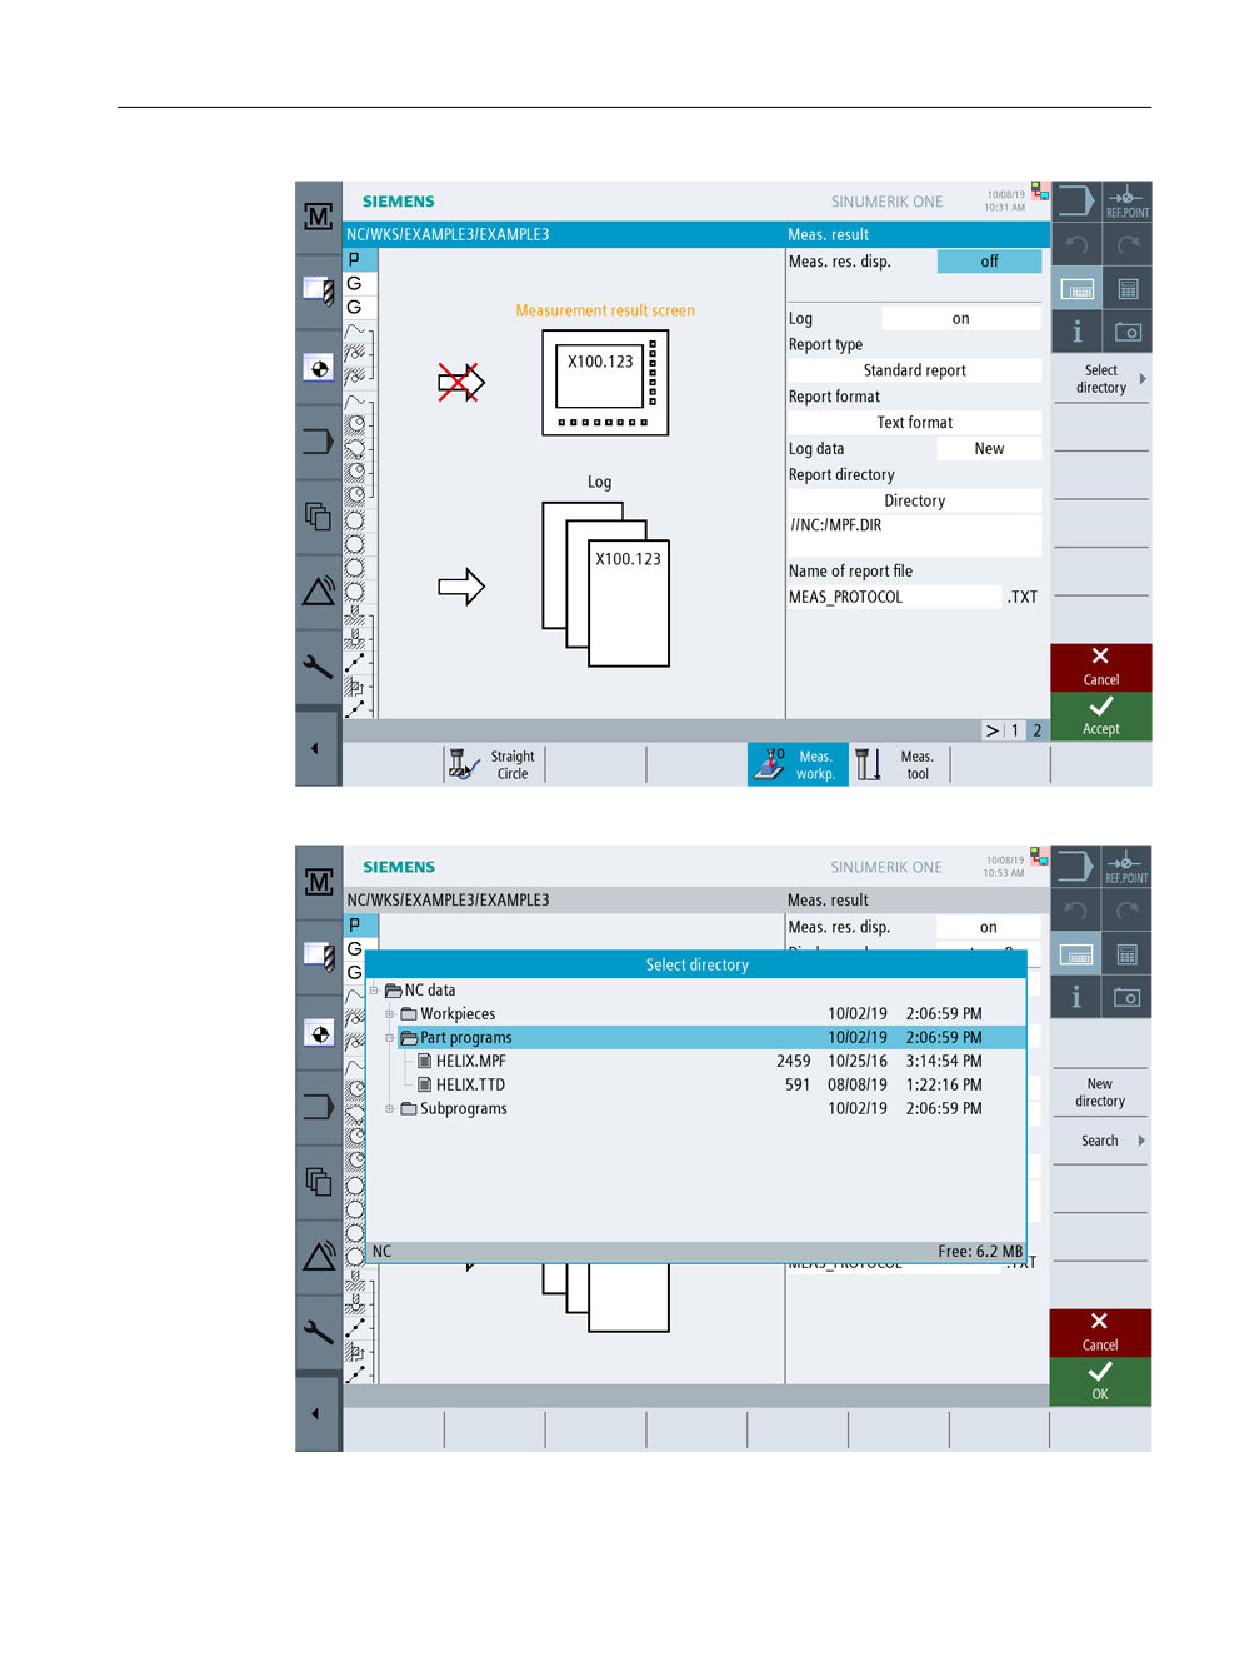
которое вносится путь. Возможен не ввод пути, а его выбор в диалоге, открываемом
дополнительной вертикальной программной клавишей (ВПК1) "Выбор директории".
При выборе "Переменная" в следующем поле вводится имя переменной. Впоследствии
по этой переменной программируется имя файла журнала. При этом указание пути
возможно, но не требуется. Файл журнала сохраняется по тому же пути, что и программа
ЧПУ верхнего уровня.
Программная клавиша "Выбрать директорию" появляется только при установке
"Директория" в поле выбора "Место сохранения журнала".
Измерительные циклы
78
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
Рисунок 3-13
Открытие диалога выбора для сохранения журнала
Рисунок 3-14
Диалог выбора для сохранения журнала
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
79
Описание
3.14 Дополнительные функции
Могут быть выбраны все имеющиеся в диспетчере программ диски и пути.
• Локальный диск
• Данные ЧПУ (память для УП)
• Сетевой диск(и), если подключены
• USB (при наличии)
В диалоге можно выбрать только путь или также и имеющийся файл.
Если выбирается только путь, то после нажатия программной клавиши "Применить"
выбор с полным путем передается в маску, но может быть дополнительно изменен.
Вводится имя файла журнала. Если выбирается файл, то в маску передаются полный путь
и имя файла, но изменения еще возможны.
В качестве альтернативы можно ввести место сохранения.
Примеры для выбора места сохранения:
1. Данные ЧПУ -> Деталь -> Деталь "Журналы“
//NC/WKS.DIR/PROTOKOLLE.WPD
2. Сетевой диск Журналы
//d:/Журналы
3. USB -> Измерительные циклы_Журналы
//USB:/01/Измерительные циклы_Журналы
Название файла журнала
Имя файла журнала может быть выбрано свободно. Оно должно соответствовать
правилам для имен программ в ЧПУ или для имен программ при записи на внешние
диски.
Тип файла
Поддерживаются следующие типы файлов:
• Текстовый файл - тип TXT
• Табличный формат - тип CSV
Эти типы файлов зависят от выбранного формата журнала.
Тип файла не может быть изменен, он только индицируется.
Измерительные циклы
80
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
3.14.3.3
Журнал "Последнее измерение"
Функция
Функция «Запись последнего измерения в журнал» программируется путем
однократного вызова цикла записи журнала CYCLE150. Измерение при этом не
выполняется, а происходит обращение к еще находящимся в результирующих
параметрах измерительных циклов (переменные GUD) значениям последнего
измерения, и вызывается только один вспомогательный цикл для регистрации в
журнале. Эта функция имеет смысл только при выборе «журнал выкл.» во время
измерения.
Условие
Вывод стандартного журнала возможен только в том случае, если прежде был активен
измерительный цикл в автоматическом режиме.
Порядок действий
УП для записи журнала "Последнее измерение" создана и редактор открыт.
1. Выбрать в поле ввода журнала "Последнее измерение"
2. Задать другие параметры согласно приведенному вы-
ше описанию
3. Нажать программную клавишу "Применить". В редак-
торе появляется созданный вызов цикла.
Пример программирования:
CYCLE150(30,11012,"//NC/MPF.DIR/LAST_MEASURE.TXT")
M30
3.14.3.4
Стандартный журнал
Функция
Стандартные журналы предоставляют результаты из измерительных циклов в наглядной
структуре. Вывод возможен в текстовом или табличном формате. Содержание и
структура предопределены.
Условие
Стандартные журналы возможны только в комбинации с вызовами измерительных
циклов.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
81
Описание
3.14 Дополнительные функции
Содержание журнала
Для неизменяемых текстов журналов всегда используется английский язык. (Окна с
результатами измерений отображаются на языке операционной системы)
Журналы измерительных циклов имеют следующую структуру и содержание:
• Блок заголовка - Заголовок журнала
- Дата / время (создания журнала)
- Имя и путь файла журнала
- Название УП, из которой была вызвана функция измерения
- Номер детали
• Блок значений - Результаты для каждой точки замера
-
№ точки замера, запрограммированный вариант измерения, время измерения
Вариант измерения как текст (например, "1 Hole“)
- Данные по цели коррекции либо
только измерение (measure only) - без коррекции - либо
для вариантов измерения с коррекцией WO: указание исправленного WO, цель
коррекции (WO / точное смещение) - или
для вариантов измерения с коррекцией инструмента: имя инструмента, D-номер,
тип инструмента, цель коррекции (длина/радиус, геометрия/износ)
- Заданные значения (Setpoint), измеренные значения (Measured), расхождения
(Difference) с указанием соответствующего имени оси или объекта замера
(например, "Diameter“) и единицы
Порядок действий
Вызов управляющего цикла CYCLE150 всегда стоит в начале программы. После
программируются соответствующие вызовы измерительных циклов. Если требуется
иное параметрирование CYCLE150, то следует повторно вызвать его в соответствующем
месте программы.
Пример программирования
N10 G54
N20 T710 D1 M6
; вызов измерительно-
го щупа
; позиционирование и
т.д.
N50 CYCLE150(10,1001,"MESSPROT.TXT")
; включить журнал
N60
; 1-й измерение
CYCLE997(109,1,1,10,1,5,0,45,0,0,0,5,5,5,10,10,10
,0,1,,0,)
; позиционирование и
т.д.
N90
; 2. измерение
CYCLE978(200,,4000001,1,77,2,8,1,1,1,"END_MILL_D8
",,0,1.01,0.1,0.1,0.34,1,10001,,1,0)
Измерительные циклы
82
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
; позиционирование и
т.д.
N120
; 3. измерение
CYCLE998(100105,10004,0,1,1,1,,1,5,201,1,10,,,,,1
,,1,)
N140 M30
Журнал в табличном формате
Выбрать в маске ввода CYCLE150 в "Формат журнала" пункт "Табличный формат". Этот
формат может быть импортирован в программы табличных вычислений для
дальнейшей обработки.
"Табличный формат" определяется следующими установками по умолчанию:
Разделение полей с данными:
Точка с запятой
Десятичный знак:
запятая
Формат даты:
гггг-MM-дд
Число мест после запятой:
как на дисплее
Формат времени:
чч:мм:сс
Информация журнала в табличном формате идентична таковой в текстовом формате.
Для статистического анализа серий измерений необходима дополнительная обработка
этих журналов в соответствующей программе обработки таблиц.
3.14.3.5
Журнал пользователя
Функция
Функция основывается на том, что пользователь самостоятельно и свободно определяет
содержание своих строк журнала и сохраняет его в массиве строковых переменных
(длина строки 200).
При вызове нового цикла CYCLE160 содержание этого строкового массива вносится в
журнал. Запись всегда начинается с индекса массива 0 и продолжается до пустой строки
(т.е. длина строки 0).
Для простых приложений в блоке PGUD определен глобальный для NCK массив
строковых переменных:
DEF NCK STRING[200] S_PROTTXT[10]
Т.е. сразу же может быть записано 10 строк.
Если этого недостаточно, то в качестве альтернативы пользователь в собственном блоке
GUD (например, MGUD или UGUD) может создать второй строковый массив с
предопределенным именем S_USERTXT[n] любой длины:
DEF NCK STRING[200] S_USERTXT[n]
Функция регистрации проверяет наличие этого массива S_USERTXT. Если он имеется, то
содержание этого массива записывается в журнал, если нет - то содержание S_PROTTXT.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
83
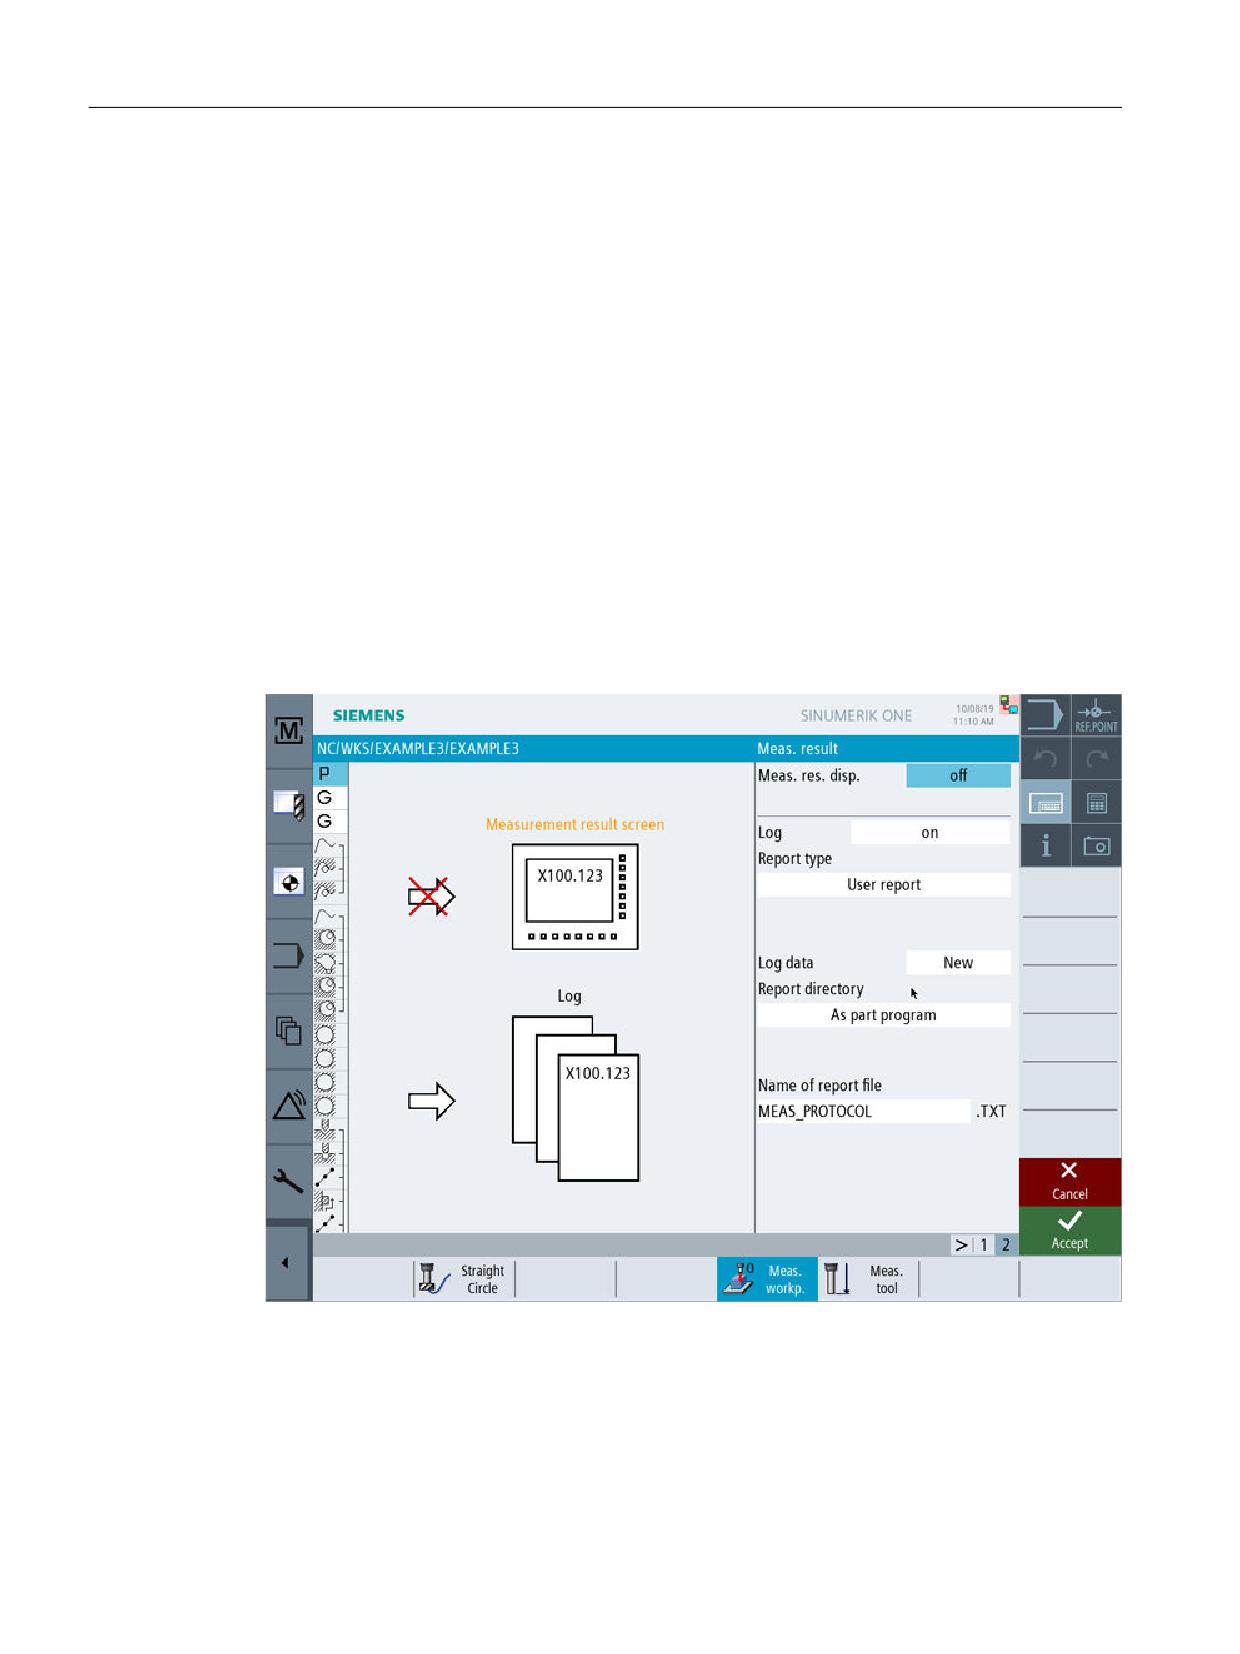
Описание
3.14 Дополнительные функции
В месте программы, в котором вызывается CYCLE160, выполняется регистрация
согласно установленной через вызов CYCLE150 цели регистрации - точно так же как при
регистрации результатов измерений.
С помощью этой функции можно как вывести полный пользовательский журнал (без
отсылки на измерения), так и вставить дополнительные строки в стандартные журналы.
Если дополнительные строки записываются в стандартные журналы в табличном
формате, то за форматирование столбцов в этих строках отвечает сам пользователь
(вставить разделительный символ „;“).
Порядок действий
В маске ввода CYCLE150 для управления журналом выбирается "Журнал пользователя".
Не делается различий между текстовым и табличным форматом - пользователь
самостоятельно определяет содержание. Соответствующее поле выбора в
пользовательском журнале скрывается.
Если вводится путь, то для этого используется тот же диалог, что и для стандартного
журнала.
Рисунок 3-15
Маска ввода журнала пользователя
Измерительные циклы
84
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
Записать в УП следующее:
• Вызов CYCLE150 для включения журнала пользователя
• Сопоставление содержания журнала с предопределенными строковыми
переменными
• CYCLE160 для вывода содержания журнала
Передаваемые параметры в CYCLE160 отсутствуют. Пользователь должен
самостоятельно запрограммировать его без маски ввода.
Свободно определяемый журнал пользователя
Пример программирования:
N50
; журнал ВКЛ
CYCLE150(10,1111,“MY_PROT.TXT“)
N51 S_USERTXT[0]=REP("")
; массив удалить старые данные
N52 S_USERTXT[0]="MASCHINE:
; составление содержания журнала
ABC_12345"
N53 S_USERTXT[1]="LOGFILE KOMPENSATIONSDATEN"
N54 S_USERTXT[2]=" "
; программирование пустая строка: 1 x про-
бел
N55 S_USERTXT[3]="WERT1 = "<<R101
N56 S_USERTXT[4]="WERT2 = "<<R102
N60 CYCLE160
; запись журнала пользователя
M30
Выписка из журнала:
СТАНОК: ABC_12345
ЖУРНАЛ ДАННЫХ КОМПЕНСАЦИИ
ЗНАЧЕНИЕ1 = 123.456
ЗНАЧЕНИЕ2 = 789.333
Пояснения:
• N50 … запись журнала включается
- Цель: по тому же адресу, что им вызывающая программа
- продолжение существующего журнала
- Тип журнала: Журнал пользователя
- Журнал "ВКЛ"
• N52 - N56 содержание журнала
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
85
Описание
3.14 Дополнительные функции
• N60 … вызов CYCLE160: теперь записываются данные
• Значение 1 и значение 2 отражают содержание R-параметров R101 и R102 на момент
вывода журнала.
Стандартный журнал с дополнительными данными пользователя
Пример программирования:
---
N50 CYCLE150(10,1001,…)
; журнал ВКЛ, запись заголовка
N51 S_PROTTXT[0]=REP("")
; массив удалить старые данные
N52 S_PROTTXT[0]="BOHRUNG DM 20H7" : запись в данные пользователя
N53
S_PROTTXT[1]="GROESSTMASS:20.021"
N54
S_PROTTXT[2]="KLEINSTMASS:20.000"
N55 S_PROTTXT[3]="SPINDELTEMPERATUR:"<<R99<<" GRD"
N60 CYCLE160
: запись данных пользователя в журнал
T="3D_TASTER_FR" D1 M6
G0 X0 Y0 Z5
N70 CYCLE977(201,,4000001,1,24,,,2,8,0,1,1,,,1,"
",,0,1.01,1.01,-1.01,0.34,1,0,,1,1)
M30
Выписка из журнала:
**********************************************************************
****************************
Данные
: 2013-08-05
Time:
11:59:10
Protocol: /_N_WKS_DIR/_N_WP1_WPD/_PROT_TE_977_BOHR_TXT
Program : _N_TE_977_BOHR_MPF
Workpiece No: 123
**********************************************************************
***************************
BOHRUNG DM 20H7
GROESSTMASS:20.021
KLEINSTMASS:20.000
SPINDELTEMPERATUR:68.7 GRD
----------------------------------------------------------------------------------------------------------------
1
: 977 / 101
Time: 11:58:10
Results measure: 1 Hole / CYCLE977
----------------------------------------------------------------------------------------------------------------
Измерительные циклы
86
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
Correction into: Work offset, Coarse
G508
Coarse [mm]
Rotation [deg]
--------------------------------------------------------------------------
X
-0.0200
0.0000
Y
0.0300
45.0000
Z
-0.0128
0.0000
--------------------------------------------------------------------------
Results:
Setpoint
Measured
Difference
X
12.9900
12.9700
-0.0200 mm
Y
7.5000
7.5300
0.0300 мм
Diameter
24.0000
23.8400
-0.1600 mm
---------------------------------------------------------------------------------------------------------------
3.14.3.6
Отображение пользовательского журнала в форме окна результатов
измерения
Пользовательский журнал отображается на мониторе в форме окна результатов
измерения, если выполнены следующие условия:
• CYCE150: Окно результатов измерения "ВКЛ"
- Тип журнала "Пользовательский журнал" ИЛИ
- журнал "ВЫКЛ".
• Вызов CYCLE160
Не вызывать CYCLE160 при выборе пункта журнала "последнее измерение"!
Если активирована команда "MRD", содержание поля переменной "S_PROTTXT" или
"S_USERTXT" отображается в форме окна результатов измерения. Содержание окна
результатов соответствует таковому в журнале. Программа продолжается через "пуск"
или "автоматически" в зависимости от выбора в CYCLE150. Если журнал выключен
("ВЫКЛ"), отображается только окно результатов. Режим индикации "при
предупреждении" действует только в измерительных циклах.
Пример программирования 1
Если строки пользовательского журнала выводятся с таким же разделением столбцов,
как и в стандартном журнале текстового формата, описание формата можно перенять из
переменных GUD _PROTVAL[35],[36]. При использовании ключа "SPRINT"
программирование выполняется следующим образом:
%_N_TEST_3.MPF
CYCLE150(31,11,"MEAS_PROTOCOL.TXT")
S_PROTTXT[0]=REP("",10)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
87
Описание
3.14 Дополнительные функции
S_PROTTXT[0]="SPRINT(_PROTVAL[35],'"'Axis'"','"'Setpoint'"','"'Measu
rd'"','"'Difference'"','"'Unit'"')"
S_PROTTXT[1]="SPRINT(_PROTVAL[36],'"'Z'"',R11,R12,R13,S_TXT[3])"
CYCLE160
M30
Пояснение
В стандартном журнале измерений измеренные значения выводятся построчно в
5 стандартных столбцах. Строка формата - предписание по форматированию,
применяемое к разделенным запятыми значениям в каждом из этих столбцов.
_PROTVAL[35] = строка формата отображения заголовков столбцов (только текст)
_PROTVAL[36] = строка формата отображения содержимого столбцов (текст, значения)
S_TXT[3] = единица измерения длины в активной системе (мм или дюймы)
Начало и конец строки обозначаются кавычками " ("…"), включая ключ SPRINT. Если в
соответствующем столбце присутствует только текст, маркер строки необходимо
заключать в верхние кавычки (например, ‘ “ ‘NAME‘ “ ‘).
Пример программирования 2
При вызове CYCLE150 с помощью функции "последнее измерение" текущее содержание
поля переменной вносится в журнал и отображается (если MRD активна).
%_N_LASTMEAS_MPF
CYCLE150(31,12,"MEAS_PROTOCOL_LAST.TXT")
M30
3.14.3.7
Поведение при поиске, моделировании и в случае нескольких каналов
Поиск кадра
Если в поиске кадра обрабатывается вызов цикла для регистрации "Вкл", то это состояние
сохраняется. Последующие циклы измерения, которые еще выполняются в режиме
поиска, не выполняют записи в журнал (так как результаты измерения отсутствуют).
Запись в журнал возобновляется после запуска программы и достижения цели поиска.
Точно так же при вызове цикла для регистрации "Выкл" в поиске сохраняется состояние
и после запуска программы регистрация не выполняется.
Моделирование
Для моделирования Operate действует:
Программы с вызовами функции регистрации в журнале могут работать, но журналы не
создаются.
Измерительные циклы
88
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Описание
3.14 Дополнительные функции
Измерительные циклы при моделировании не дают результатов измерений, а лишь
показывают движения перемещения по точкам замеров - поэтому материал для
регистрации отсутствует.
Несколько каналов
Программы измерения с регистрацией в журнале всегда могут работать в двух каналах.
Но пользователь должен обеспечить сменяемость функций измерения и регистрации
между каналами без их наложения. Это относится и к журналам пользователя.
3.14.4
Расширенная реакция на ошибку при измерении инструментов
Для эксплуатации без оператора может быть полезно дополнительно реагировать в ответ
на определенные предупреждения или заблокировать выведение предупреждений. Для
этого внедрена функция «Расширенная реакция на ошибку» для измерений инструмента
(CYCLE971 и CYCLE982).
Поддерживаются следующие предупреждения:
•
61301 - «Измерительный щуп не контактирует»
•
61303 - «Выход за пределы доверительной области»
•
61306 - «Превышение допустимой разности размеров»
•
62320 - «Отдельные резцы вне разности размеров»
Дополнительно описываются следующие параметры GUD:
• _OVI[2] - номер цикла (971 или 982)
• _OVI[9] - номер предупреждения
3.14.4.1
Дополнительный прогон CUST_MEACYC перед выводом предупреждения
При помощи SD54750 $SNS_MEA_ALARM_MASK бит 16 = 1 для указанных выше
предупреждений перед выводом предупреждения в CUST_MEACYC выполняется переход
на метку "_MEACYC_ERROR" После этой метки можно запрограммировать
дополнительные реакции, например, подвод измерительного щупа инструмента. При
помощи запроса параметров GUD _OVI[2] и _OVI[9] можно различить отдельные циклы и
номера предупреждений.
Пример
IF _OVI[2]==971
IF _OVI[9] == 61303 ; Выход за пределы доверительной области
ENDIF
…
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
89
Описание
3.14 Дополнительные функции
ENDIF
…
3.14.4.2
Блокировка вывода предупреждения
Если SD54750 $SNS_MEA_ALARM_MASK бит 17 = 1, то вышеуказанные предупреждения
не выводятся. Бит 17 действует только в сочетании с SD54750 бит 16.
Примечание
Предупреждение 61301 "Измерительный щуп не контактирует" не обязательно означает,
что имеет место поломка инструмента. Оно указывает на отсутствие контактного сигнала
с измерительного щупа. При этом может иметь место проблема соединения
измерительного щупа и ЧПУ.
Измерительные циклы
90
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4
4.1
Общие условия
4.1.1
Обзор измерительных циклов
Функция измерительных циклов
Таблица ниже описывает функции измерительных циклов для токарной и фрезерной
технологии.
Таблица 4-1 Измерительные циклы
Измеритель-
Описание
Варианты измерения
ный цикл
CYCLE973 2)
С помощью этого измерительного цикла можно кали-
• Калибровка измерительного щупа - дли-
бровать измерительный щуп детали на поверхности де-
на
тали или в пазу.
• Калибровка измерительного щупа - ра-
диус на поверхности
• Калибровка измерительного щупа - щуп
в пазу
CYCLE974 2)
С помощью этого измерительного цикла можно опре-
• Измерение при токарной обработке - пе-
делить нулевую точку детали в выбранной измеритель-
редняя кромка
ной оси или коррекцию инструмента с помощью 1-то-
• Измерение при токарной обработке -
чечного измерения.
внутренний диаметр
• Измерение при токарной обработке - на-
ружный диаметр
CYCLE994 2)
С помощью этого измерительного цикла можно опре-
• Измерение при токарной обработке -
делить нулевую точку детали в выбранной измеритель-
внутренний диаметр
ной оси или коррекцию инструмента с помощью 2-то-
• Измерение при токарной обработке - на-
чечного измерения. Для этого последовательно вы-
ружный диаметр
полняется автоматический подвод к двум противопо-
ложным точкам измерения на диаметре.
CYCLE976
С помощью этого измерительного цикла можно кали-
• Калибровка измерительного щупа - дли-
бровать измерительный щуп детали в калибровочном
на на поверхности
кольце или на калибровочной сфере полностью в рабо-
• Калибровка измерительного щупа - ра-
чей плоскости или на кромке для определенной оси и
диус в кольце
направления.
• Калибровка измерительного щупа - ра-
диус на кромке
• Калибровка измерительного щупа - ка-
либровка на сфере
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
91
Варианты измерения
4.1 Общие условия
Измеритель-
Описание
Варианты измерения
ный цикл
CYCLE961
С помощью этого измерительного цикла можно опре-
•
Угол - прямой угол
делить положение угла детали (внутри или снаружи) и
•
Угол - любой угол
использовать как смещение нулевой точки.
CYCLE977
С помощью этого измерительного цикла можно опре-
•
Кромка Расстояние - паз
делить центр в плоскости, а также ширину или диаметр.
•
Кромка Расстояние - перемычка
•
Отверстие - прямоугольный карман
•
Отверстие - 1 отверстие
•
Цапфа - прямоугольная цапфа
•
Цапфа - 1 круговая цапфа
CYCLE978
С помощью этого измерительного цикла можно изме-
•
Кромка Расстояние - установить кромку
рить кромку в системе координат детали.
CYCLE979
С помощью этого измерительного цикла можно изме-
•
Отверстие - круговой сегмент внутри
рить центр в плоскости и радиус круговых сегментов.
•
Цапфа - круговой сегмент снаружи
CYCLE995
С помощью этого измерительного цикла можно изме-
•
3D - угловое отклонение шпинделя
рить наклон шпинделя на станке.
CYCLE996
С помощью этого измерительного цикла можно опре-
•
3D - кинематика
делить релевантные для трансформации данные для ки-
нематической трансформации с использованием круг-
овых осей.
CYCLE9960
С помощью этого измерительного цикла можно опре-
•
3D - кинематика
делить значимые для трансформации данные для кине-
матических трансформаций с использованием круг-
овых осей.
CYCLE997
С помощью этого измерительного цикла можно опре-
•
3D - сфера
делить цикл и диаметр сферы. Кроме этого, можно из-
•
3D - 3 сферы
мерить центры трех распределенных сфер. Сформиро-
ванная через три центра сфер плоскость определяется
в своем угловом положении относительно рабочей пло-
скости в системе координат детали.
CYCLE998
С помощью этого измерительного цикла можно опре-
•
Кромка Расстояние - выверить кромку
делить угловое положение поверхности (плоскости) от-
•
3D - точная установка плоскости
носительно рабочей плоскости и угол кромок в системе
координат детали.
CYCLE971 1)
С помощью этого измерительного цикла можно выпол-
•
Калибровка измерительного щупа
нить калибровку измерительного щупа инструмента и
•
Измерение инструмента
измерение длины инструмента и/или радиуса инстру-
мента для фрезерных инструментов.
CYCLE982 2)
С помощью этого измерительного цикла можно выпол-
•
Калибровка измерительного щупа
нить калибровку измерительного щупа инструмента и
•
Токарный инструмент
измерение токарных, сверлильных и фрезерных ин-
струментов на токарных станках.
•
Фреза
•
Сверло
1)
только для фрезерной технологии
2)
только для токарной технологии
Измерительные циклы
92
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.1 Общие условия
4.1.2
Выбор вариантов измерения через программные клавиши (токарная
обработка)
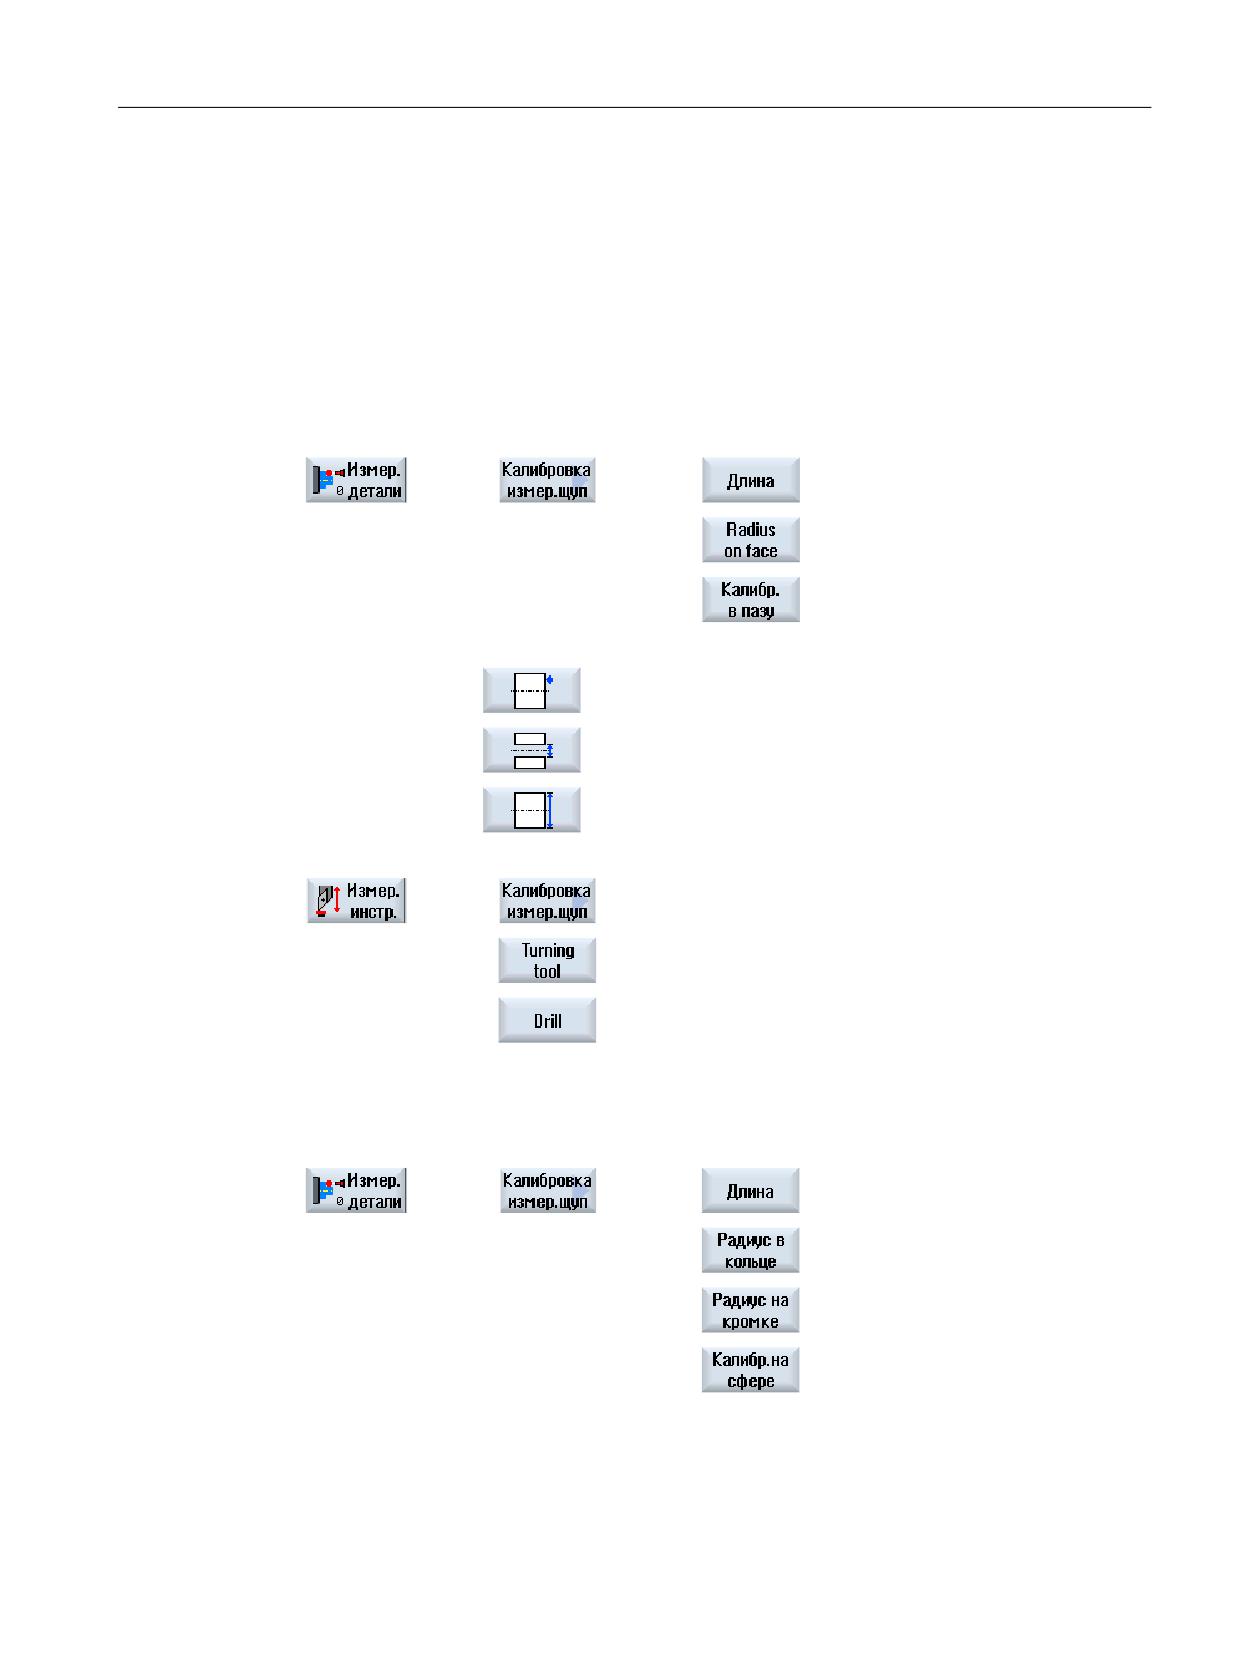
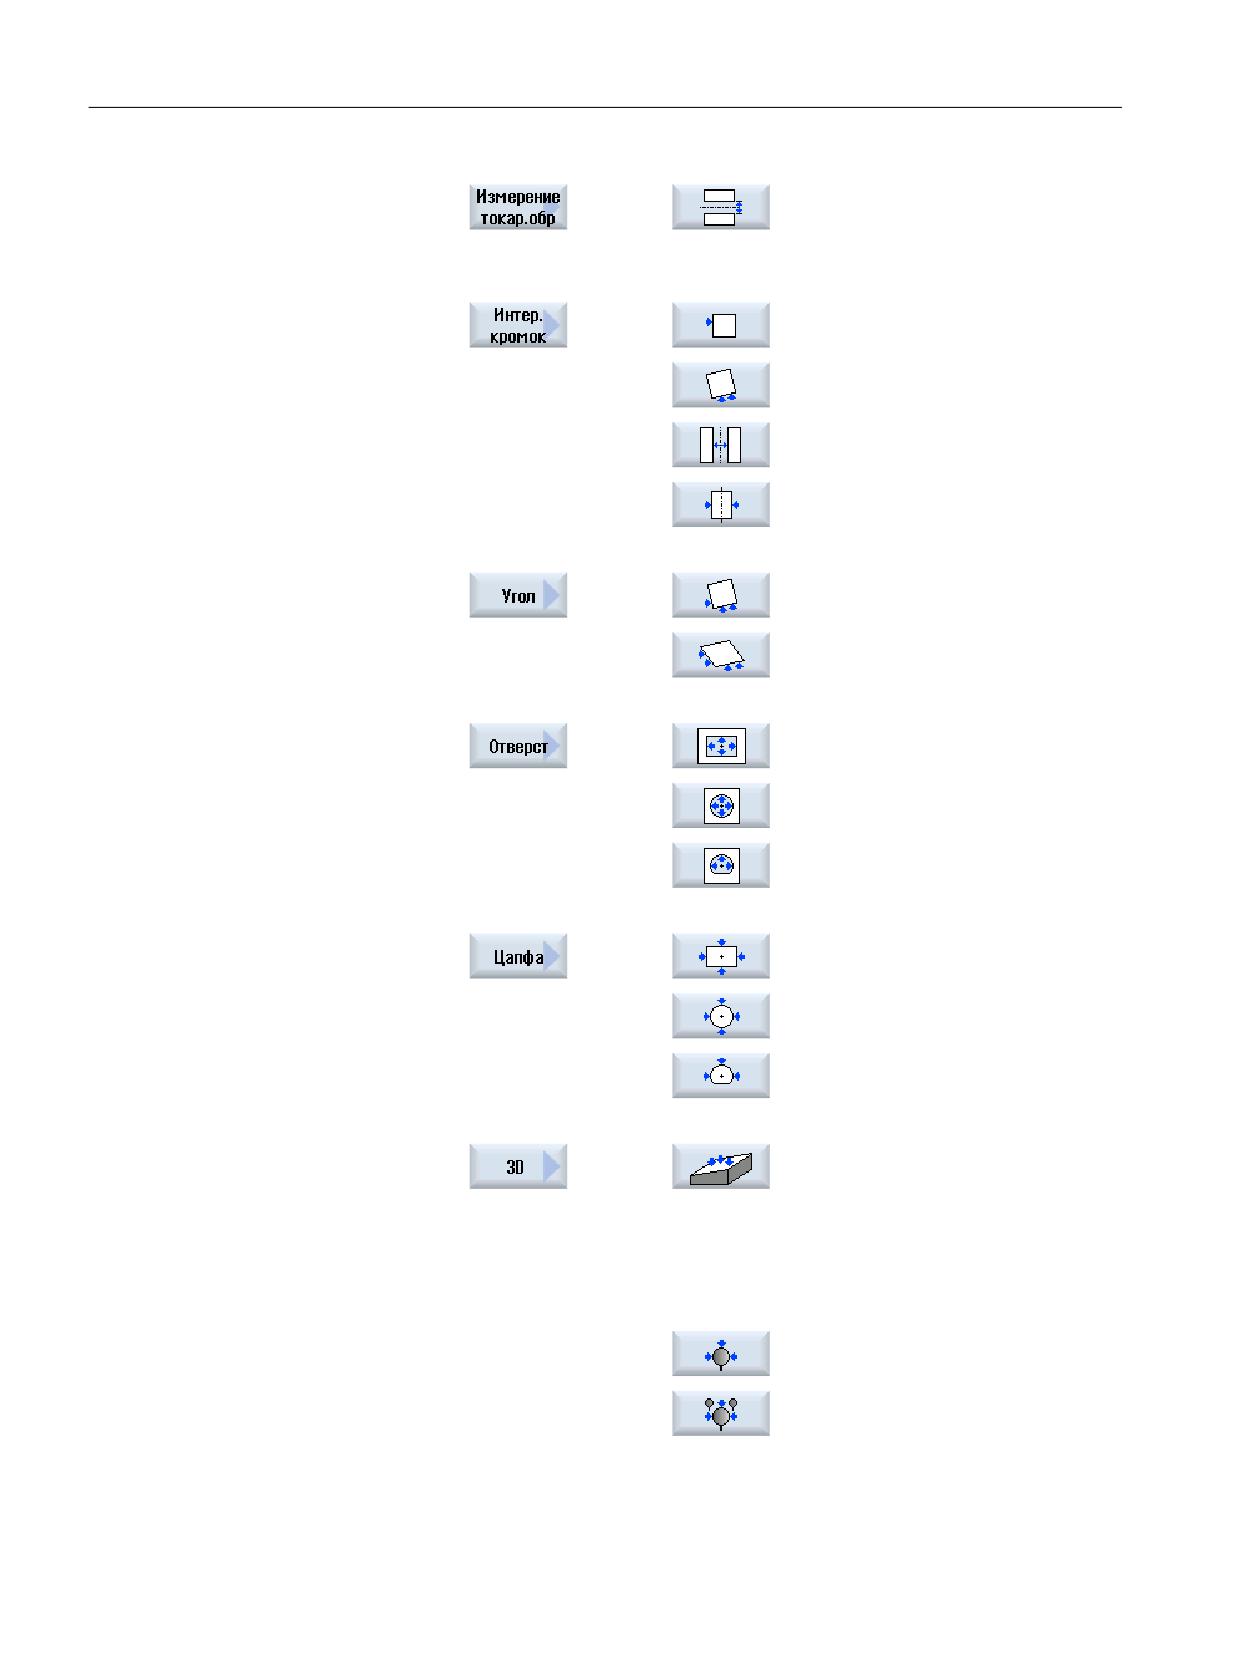
Ниже варианты измерения токарной технологии представлены в древовидной структуре
меню в редакторе программ. Представлены все имеющиеся в СЧПУ варианты
измерения. Но на конкретной установке могут быть выбраны только шаги, возможные
согласно установленной расширенной технологии.
Древовидное меню токарной технологии
→
→
Длина (CYCLE973)
Радиус на плоскости (CYCLE973)
(Страница 104)
Калибровка в пазу (CYCLE973)
(Страница 108)
Передняя кромка (CYCLE974)
(Страница 113)
Внутренний диаметр (CYCLE974,
CYCLE994) (Страница 116)
Наружный диаметр (CYCLE974,
CYCLE994) (Страница 122)
→
Калибровка измерительного
щупа (CYCLE982) (Страница 284)
Токарный инструмент
(CYCLE982) (Страница 290)
Сверло (CYCLE982) (Страни-
ца 303)
Следующие программные клавиши отображаются только при установленной
расширенной технологии "Фрезерование" (спец. для канала MD52201
$MCS_TECHNOLOGY_EXTENSION = 2).
→
→
Длина на кромке (CYCLE976)
(Страница 137)
Радиус в кольце (CYCLE976)
(Страница 137)
Радиус на кромке (CYCLE976)
(Страница 142)
Калибровка на сфере
(CYCLE976) (Страница 152)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
93
Варианты измерения
4.1 Общие условия
Внутренний диаметр (CYCLE974,
CYCLE994) (Страница 116)
→
Установить кромку (CYCLE978)
(Страница 156)
Выверить кромку (CYCLE998)
(Страница 163)
Паз (CYCLE977) (Страница 170)
Перемычка (CYCLE977) (Страни-
ца 177)
→
Прямой угол (CYCLE961) (Стра-
ница 184)
Любой угол (CYCLE961) (Страни-
ца 188)
→
Прямоугольный карман
(CYCLE977) (Страница 193)
1 отверстие (CYCLE977) (Страни-
ца 201)
Внутренний круговой сегмент
(CYCLE979) (Страница 206)
→
Прямоугольная цапфа
(CYCLE977) (Страница 213)
1 круговая цапфа (CYCLE977)
(Страница 219)
Внешний круговой сегмент
(CYCLE979) (Страница 225)
→
Точная установка плоскости
(CYCLE998) (Страница 232)
Программная клавиша "3D" от-
ображается, если в общих
SD54760
$SNS_MEA_FUNCTION_MASK_PIE
CE установлен Бит1 = 1.
Сфера (CYCLE997) (Страни-
ца 237)
3 сферы (CYCLE997) (Страни-
ца 242)
Измерительные циклы
94
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.1 Общие условия
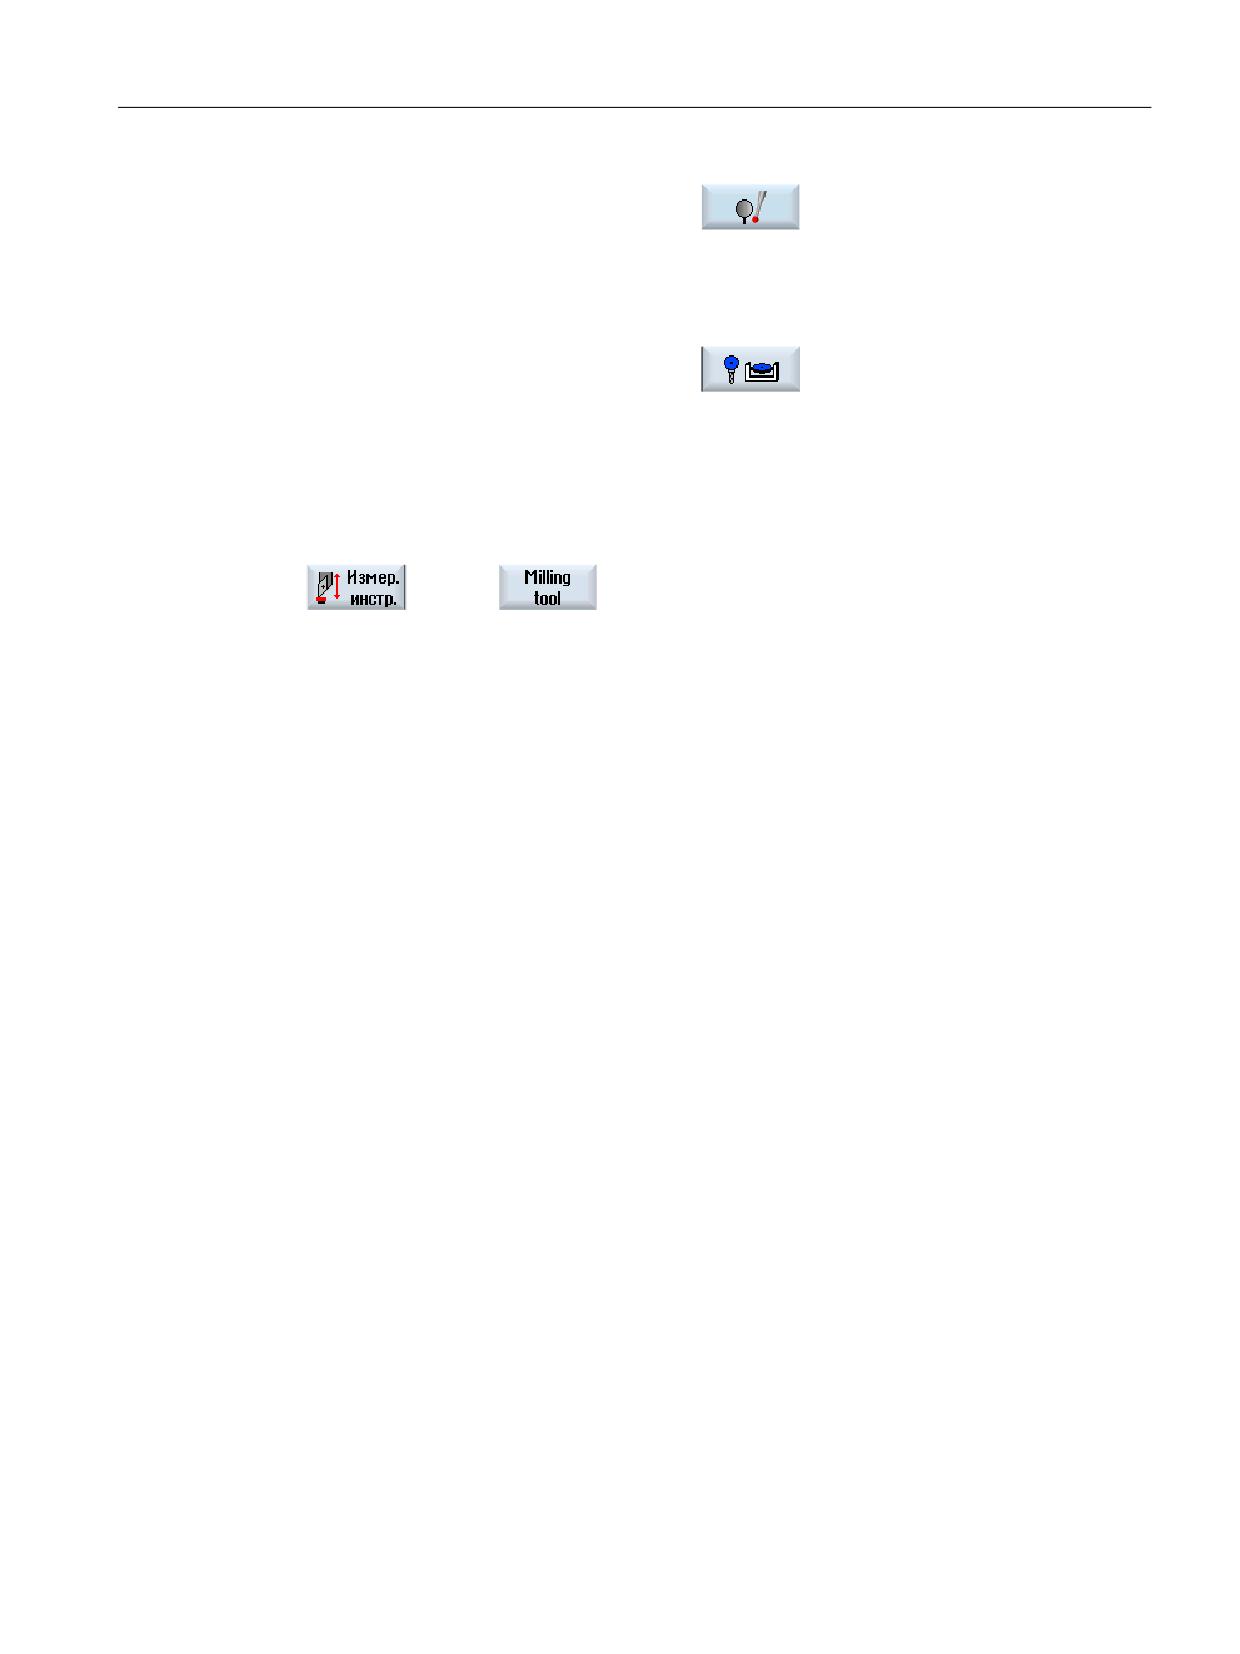
Угловое отклонение шпинделя
(CYCLE995) (Страница 248)
Программная клавиша "Угло-
вое отклонение шпинделя" от-
ображается только в программе
в G-кодах.
Полное измерение кинематики
(CYCLE9960) (Страница 252)
Программная клавиша "Кине-
матика" отображается только в
программе в G-кодах при уста-
новленной опции "Измерение
кинематики".
→
Фреза (CYCLE982) (Страни-
ца 295)
См. также
Калибровка измерительного щупа - Длина (CYCLE973) (Страница 101)
Измерение детали на станке с комбинированной технологией (Страница 278)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
95
Варианты измерения
4.1 Общие условия
4.1.3
Выбор вариантов измерения через программные клавиши (фрезерная
обработка)
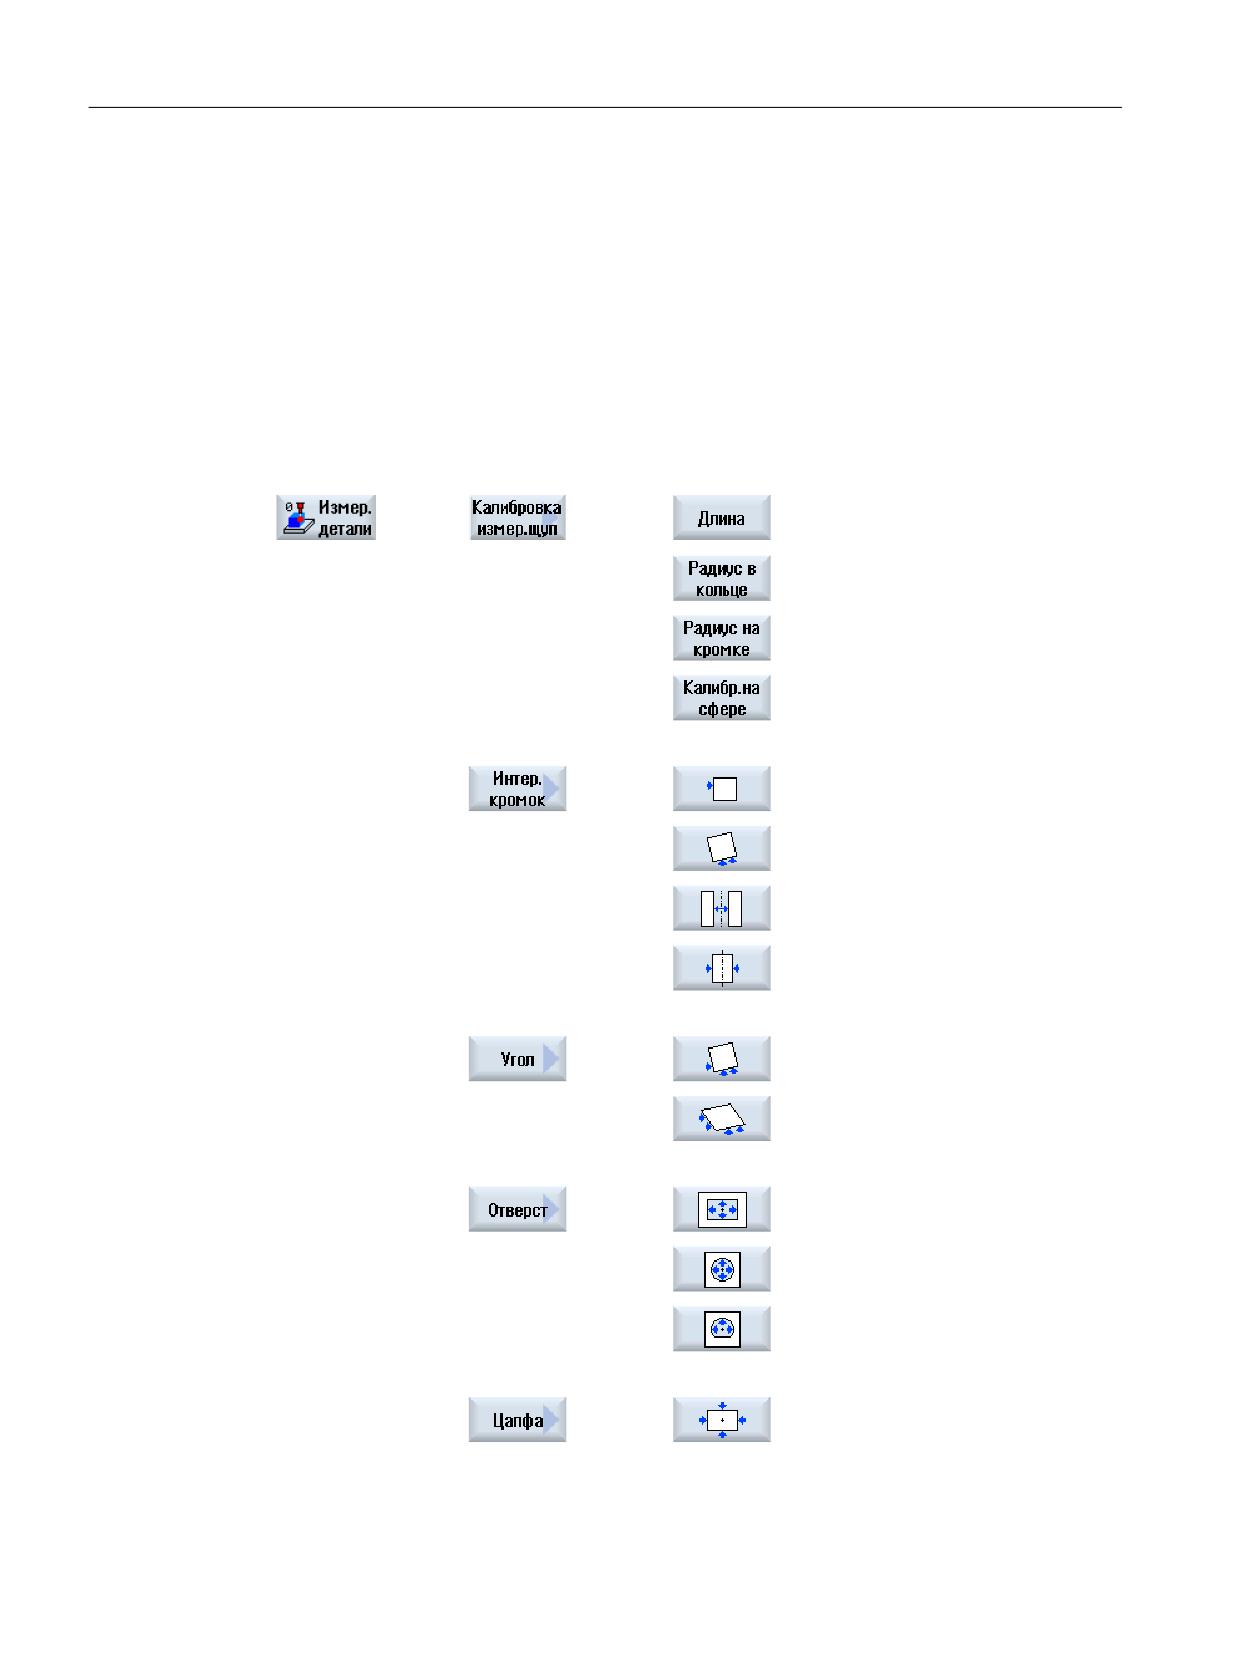
Ниже варианты измерения для фрезерной технологии представлены в древовидном
меню в редакторе программ.
Представлены все имеющиеся в СЧПУ варианты измерения. Но на конкретной установке
могут быть выбраны только шаги, возможные согласно установленной расширенной
технологии.
Древовидное меню фрезерной технологии
→
→
Длина (CYCLE976)
Радиус в кольце (CYCLE976)
(Страница 137)
Радиус на кромке (CYCLE976)
(Страница 142)
Калибровка на сфере
(CYCLE976) (Страница 152)
→
Установить кромку (CYCLE978)
(Страница 156)
Выверить кромку (CYCLE998)
(Страница 163)
Паз (CYCLE977) (Страница 170)
Перемычка (CYCLE977) (Страни-
ца 177)
→
Прямой угол (CYCLE961) (Стра-
ница 184)
Любой угол (CYCLE961) (Страни-
ца 188)
→
Прямоугольный карман
(CYCLE977) (Страница 193)
1 отверстие (CYCLE977) (Страни-
ца 201)
Внутренний круговой сегмент
(CYCLE979) (Страница 206)
→
Прямоугольная цапфа
(CYCLE977) (Страница 213)
Измерительные циклы
96
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.1 Общие условия
1 круговая цапфа (CYCLE977)
(Страница 219)
Внешний круговой сегмент
(CYCLE979) (Страница 225)
Программ-
→
Точная установка плоскости
ная
(CYCLE998) (Страница 232)
клавиша
"3D" отобра-
жается,
если в
общих
SD54760
$SNS_MEA_F
UNCTION_M
ASK_PIECE
установлен
Бит1 = 1.
Сфера (CYCLE997) (Страни-
ца 237)
3 сферы (CYCLE997) (Страни-
ца 242)
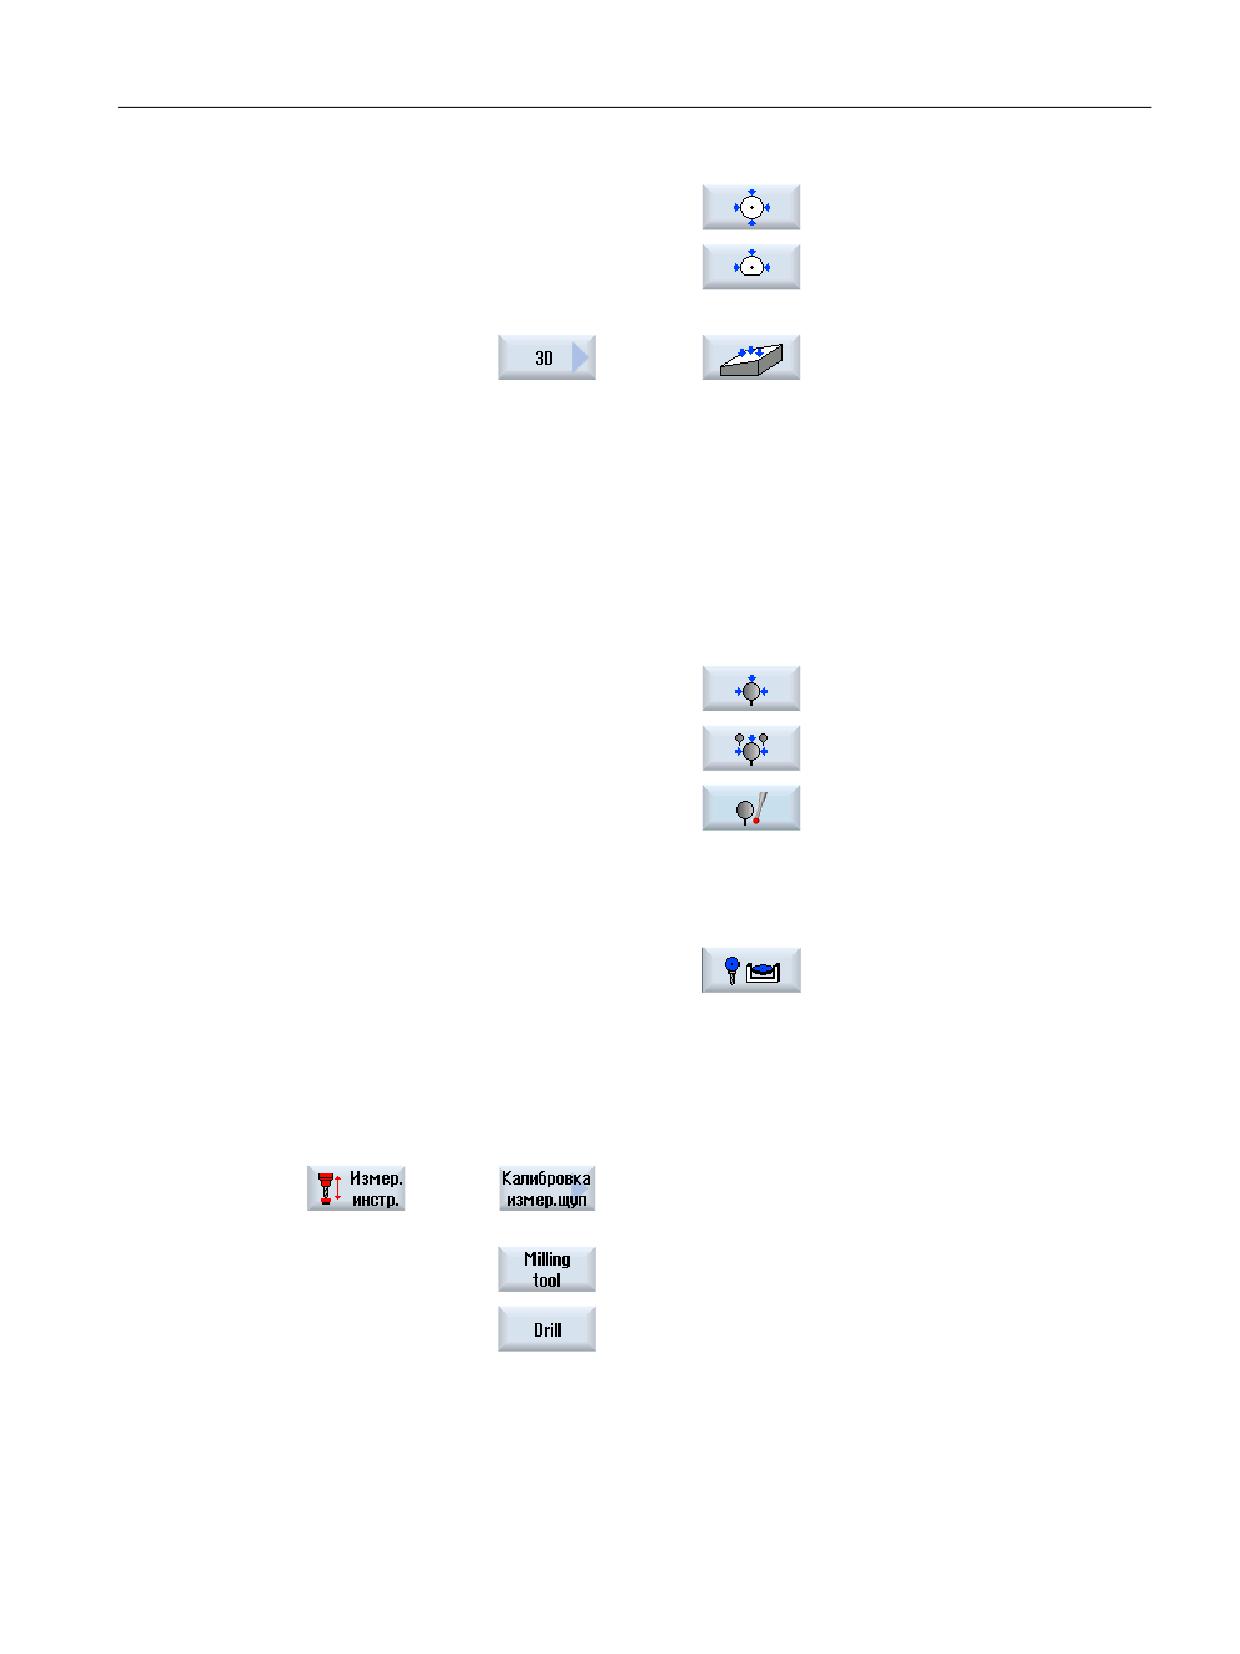
Угловое отклонение шпинделя
(CYCLE995) (Страница 248)
Программная клавиша "Угло-
вое отклонение шпинделя" от-
ображается только в програм-
ме в G-кодах.
Полное измерение кинематики
(CYCLE9960) (Страница 252)
Программная клавиша "Кине-
матика" отображается только в
программе в G-кодах при уста-
новленной опции "Измерение
кинематики".
→
Калибровка измерительного
щупа (CYCLE971) (Страни-
ца 313)
Фреза или сверло (CYCLE971)
(Страница 321)
Фреза или сверло (CYCLE971)
(Страница 321)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
97
Варианты измерения
4.1 Общие условия
Следующие программные клавиши отображаются при установленной расширенной
технологии "Токарная" (спец. для канала MD52201 $MCS_TECHNOLOGY_EXTENSION = 1).
→
токарный инструмент
(CYCLE982) (Страница 290)
См. также
Калибровка измерительного щупа - Калибровка в пазу (CYCLE973) (Страница 108)
Измерение при токарной обработке - передняя кромка (CYCLE974) (Страница 113)
Измерение при токарной обработке - Внутренний диаметр (CYCLE974, CYCLE994)
(Страница 116)
Измерение при токарной обработке - Наружный диаметр (CYCLE974, CYCLE994)
(Страница 122)
4.1.4
Результирующие параметры
Определение
Результирующие параметры это предоставленные измерительными циклами результаты
измерений.
Параметр
Тип
Объяснение
_OVR[ ]
REAL
Результирующий параметр - действительное число:
заданные значения, фактические значения, разности, поправки и
т.п.
_OVI[ ]
INTEGER
Результирующий параметр - целочисленный
Измерительные циклы
98
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.1 Общие условия
Вызов
Результирующие параметры измерительных циклов находятся в спец. для канала
переменных пользователя. Они могут вызываться из области управления следующим
образом:
1. Нажать программную клавишу «Параметры».
3. Нажать программную клавишу "Пользовательская перемен-
ная".
В окне "Спец. для канала пользовательские переменные" отоб-
ражаются результирующие параметры _OVR[ ] и _OVI[ ].
2. Нажать программную клавишу «Канал GUD».
Примечание
Если имеются не только переменные SGUD, то с помощью программной клавиши
«Выбор GUD» потребуется выбрать «SGUD».
Варианты измерения
Какие результирующие параметры будут выводиться измерительными циклами,
описывается в отдельных вариантах измерения.
Некоторые варианты измерения выводят при измерении деталей с коррекцией
инструмента или коррекцией в WO дополнительные результирующие параметры, см.
главу Дополнительные результирующие параметры (Страница 381).
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
99
Варианты измерения
4.2 Измерение детали (токарная обработка)
4.2
Измерение детали (токарная обработка)
4.2.1
Общая информация
Следующие измерительные циклы предназначены для использования на токарных
станках.
Шпиндель
Шпиндельные команды в измерительных циклах всегда относятся к активному мастер-
шпинделю СЧПУ.
При использовании измерительных циклов на станках с несколькими шпинделями
определить затронутый шпиндель перед вызовом цикла как мастер-шпиндель.
Примечание
Условиями точного измерения являются калибровка измерительного щупа в условиях
измерения, т.е. рабочая плоскость и скорость измерения при измерении и калибровке
должны совпадать.
При использовании измерительного щупа в шпинделе для вращающихся инструментов
помнить и о точной установке шпинделя. Отклонения могут привести к ошибкам
измерения.
Дополнительная информация: Руководство по программированию
Программирование ЧПУ
Программирование диаметра, система единиц
Измерительные циклы токарной обработки работают с актуальной плоскостью G18.
Значения поперечной оси (X) измерительных циклов в токарной обработке задаются в
диаметре (DIAMON). Внутренняя работа измерительных циклов в токарной обработке
(CYCLE973, CYCLE974 и CYCLE994) также выполняется с активным программированием
диаметра (DIAMON).
Системы единиц (основная система) станка и детали могут быть различными.
Для измерения детали в ДЮЙМАХ на метрическом станке необходимо использовать G-
команду G700.
Для измерения детали в мм на ДЮЙМОВОМ станке необходимо использовать G-команду
G710.
Измерительные циклы
100
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Информация об измерении в сочетании с 3-й осью представлена в главе Расширенное
измерение (Страница 129).
Примечание
Список соответствий используемых параметров измерительных циклов, машинных и
установочных данных касательно версий измерительных циклов 7.5, 2.6 и 4.4 можно
найти в приложении Изменения от версии циклов SW4.4 (Страница 385)!
4.2.2
Калибровка измерительного щупа - Длина (CYCLE973)
Функция
Только для токарного станка без фрезерной технологии.
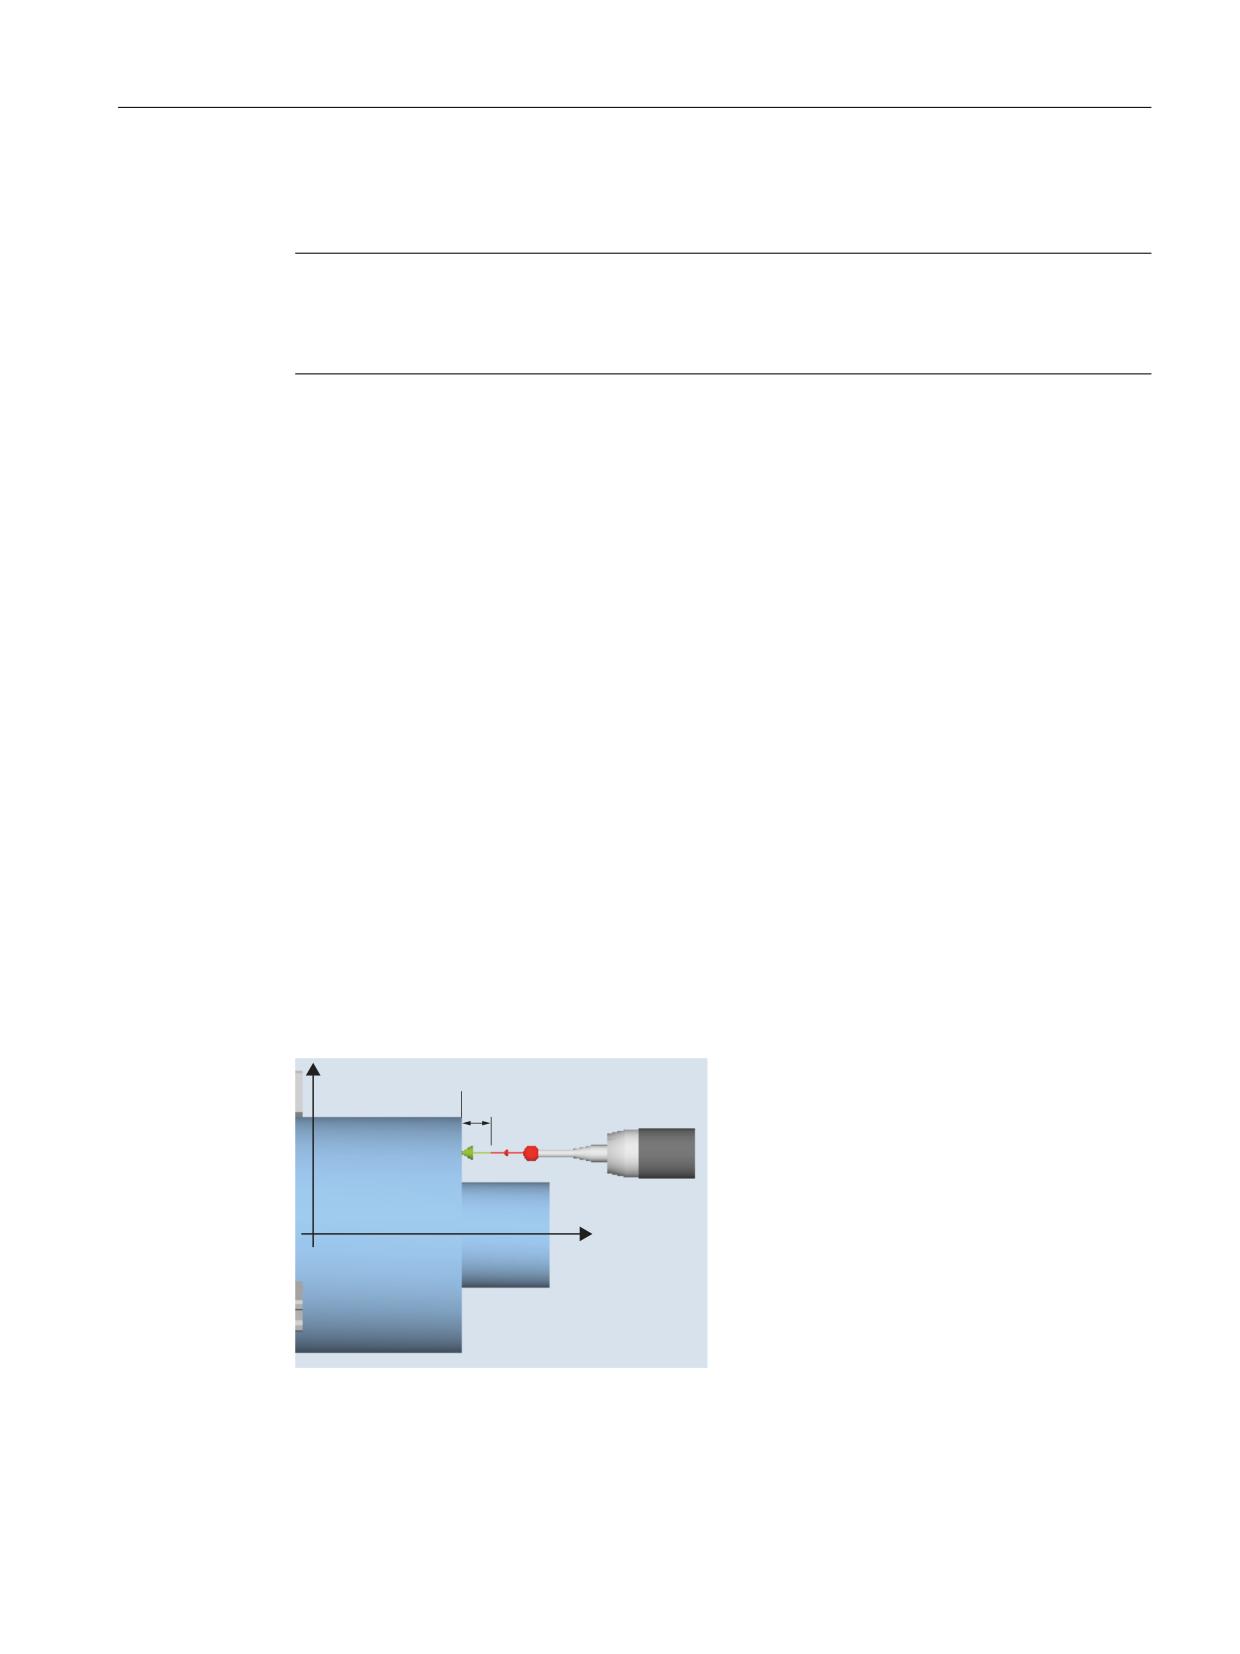
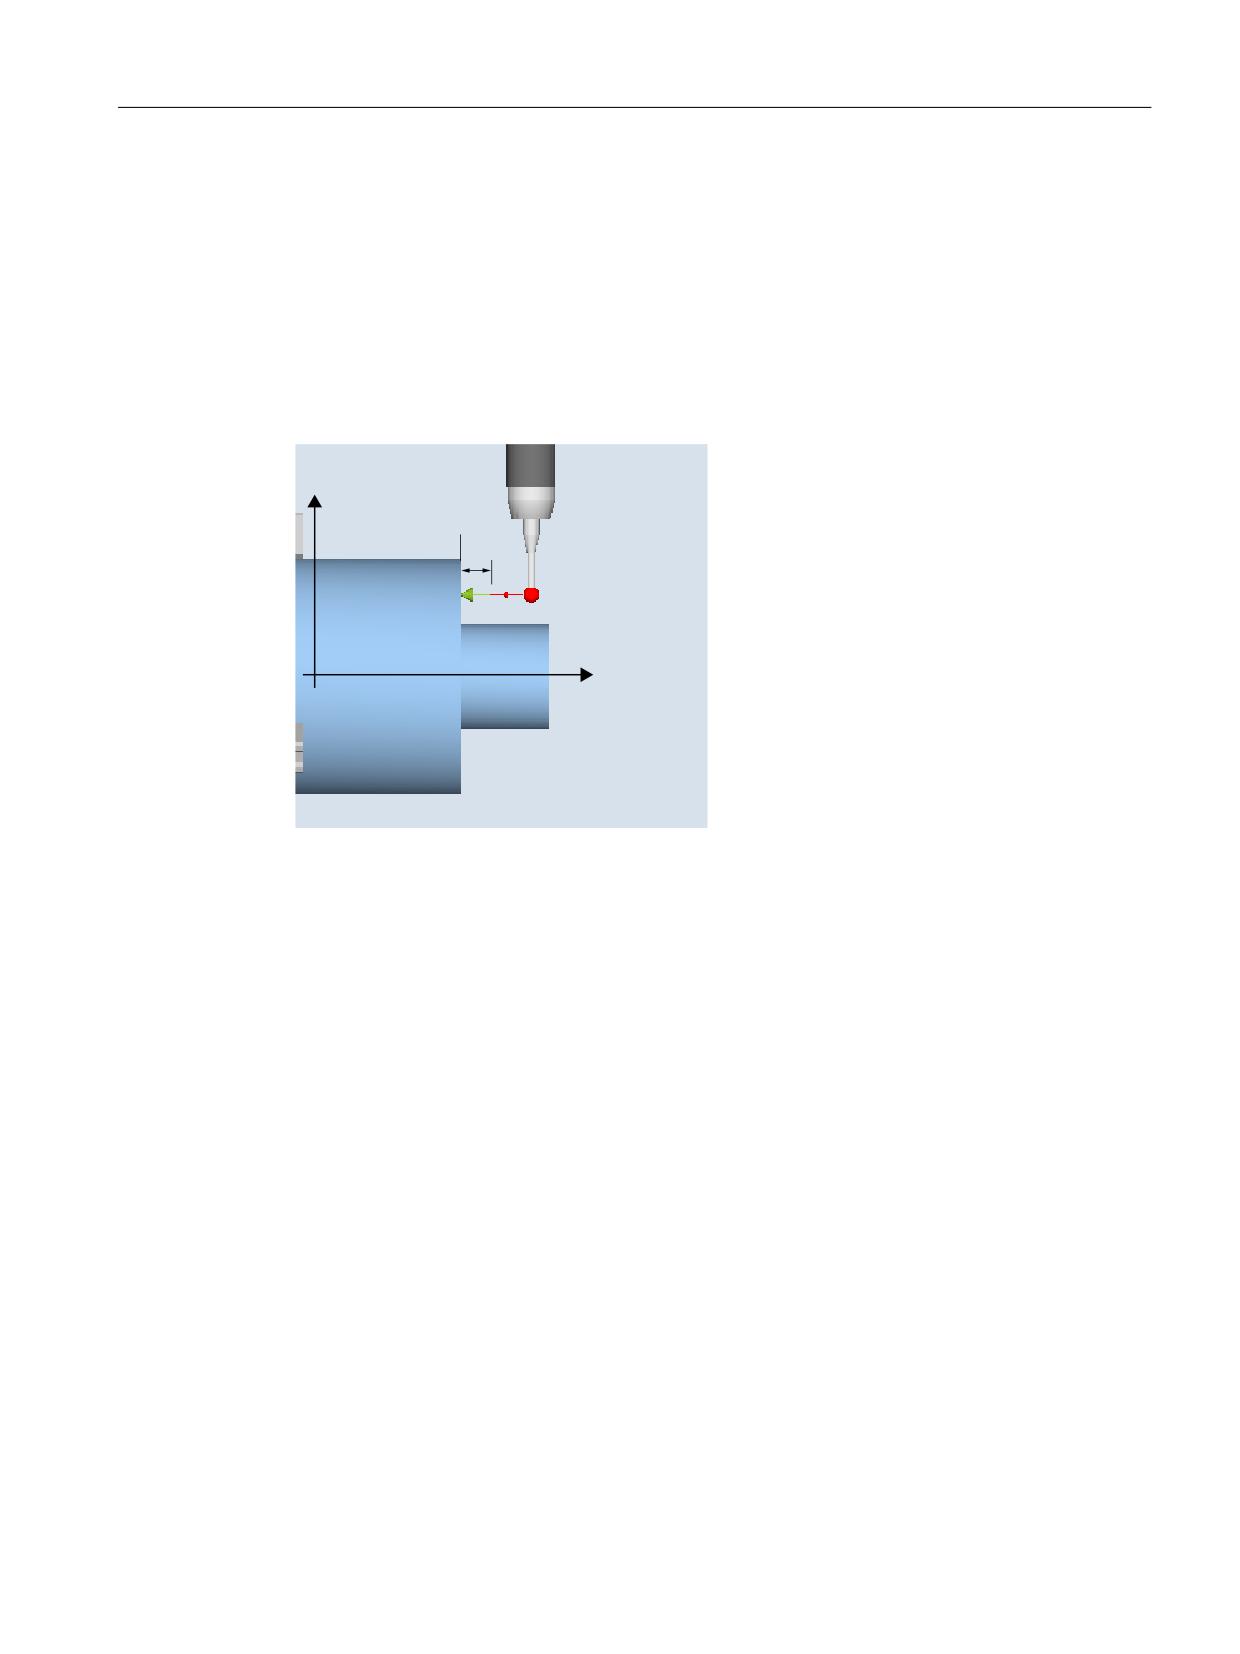
С помощью этого варианта измерения возможна калибровка измерительного щупа
детали с положением резцов SL=5 до 8 на известной плоскости (относительно детали).
Тем самым определяются точки срабатывания измерительного щупа.
Как опция через параметр «Согласовать длину инструмента» можно внести фактическую
длину в памяти коррекции инструмента.
Принцип измерения
Полученная позиция контакта измерительного щупа детали в оси просчитывается с
соответствующей длиной измерительного щупа. Вычисленная точка срабатывания
определяется в соответствующей оси и направлении оси и вносится в выбранный блок
данных калибровки (поле данных калибровки) измерительного щупа детали.
Измерительный щуп подводится в направлении измерения к опорной поверхности (к
примеру, детали).
;
=
')$
=
Рисунок 4-1
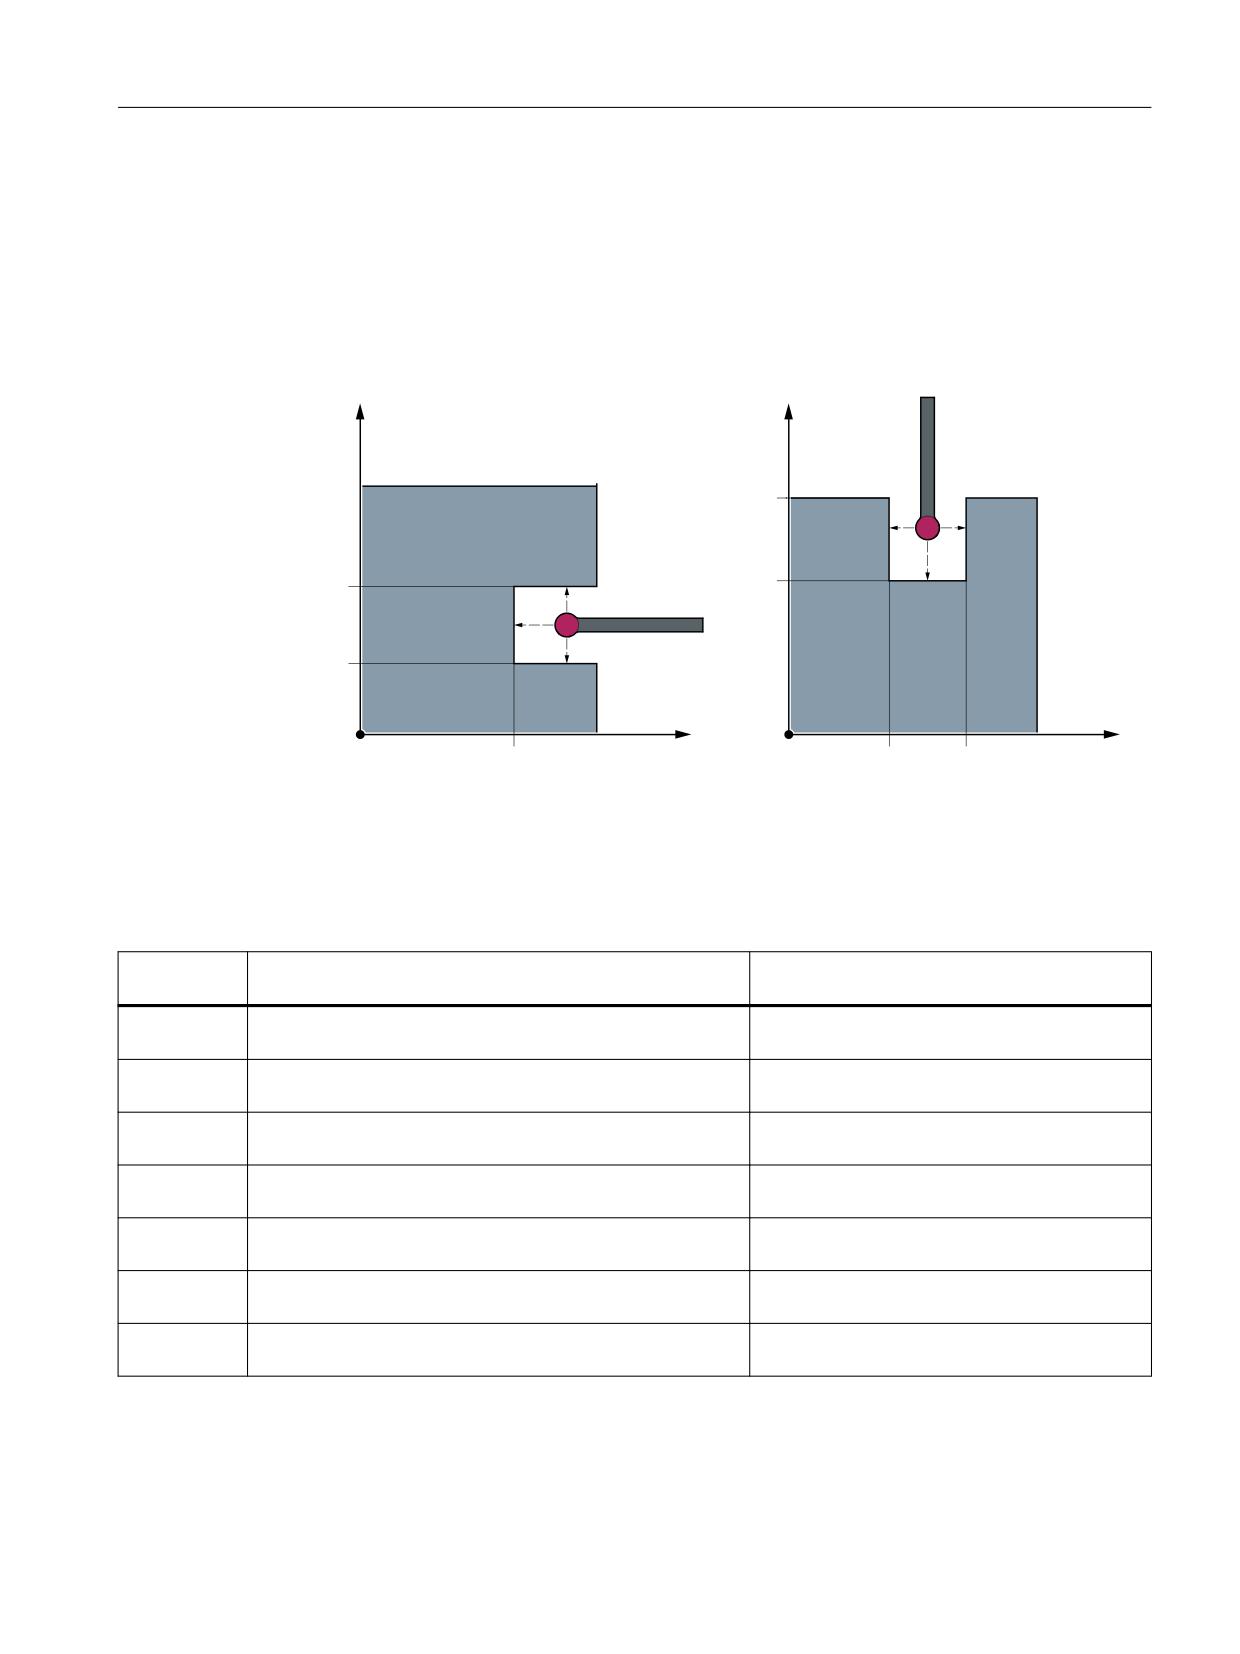
Калибровка: длина на плоскости (CYCLE973), пример G18, SL=7
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
101
Варианты измерения
4.2 Измерение детали (токарная обработка)
Условия
• Плоскость должна лежать параллельно оси системы координат детали (WСS).
• Опорная поверхность должна иметь низкую шероховатость.
• Измерительный щуп детали вызывается как инструмент с коррекцией инструмента.
• В качестве типа щупа установить 580.
• Калибровка длины измерительного щупа не является измерением инструмента.
Отклонение значений физической длины измерительного щупа от значений в данных
инструмента не должно превышать 5 мм / 0,2 дюйма.
Исходная позиция перед измерением
Позиционировать измерительный щуп напротив опорной поверхности.
Позиция после завершения измерительного цикла
Измерительный щуп располагается напротив опорной поверхности на расстоянии
выбранной длины измерения (DFA).
См. также
Измерение детали на станке с комбинированной технологией (Страница 278)
Принцип действий
Выполняемая программа обработки детали или программа ShopTurn создана и Вы
находитесь в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
3. Нажать программную клавишу "Длина".
Открывается окно ввода "Калибровка: длина на плоскости".
Измерительные циклы
102
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
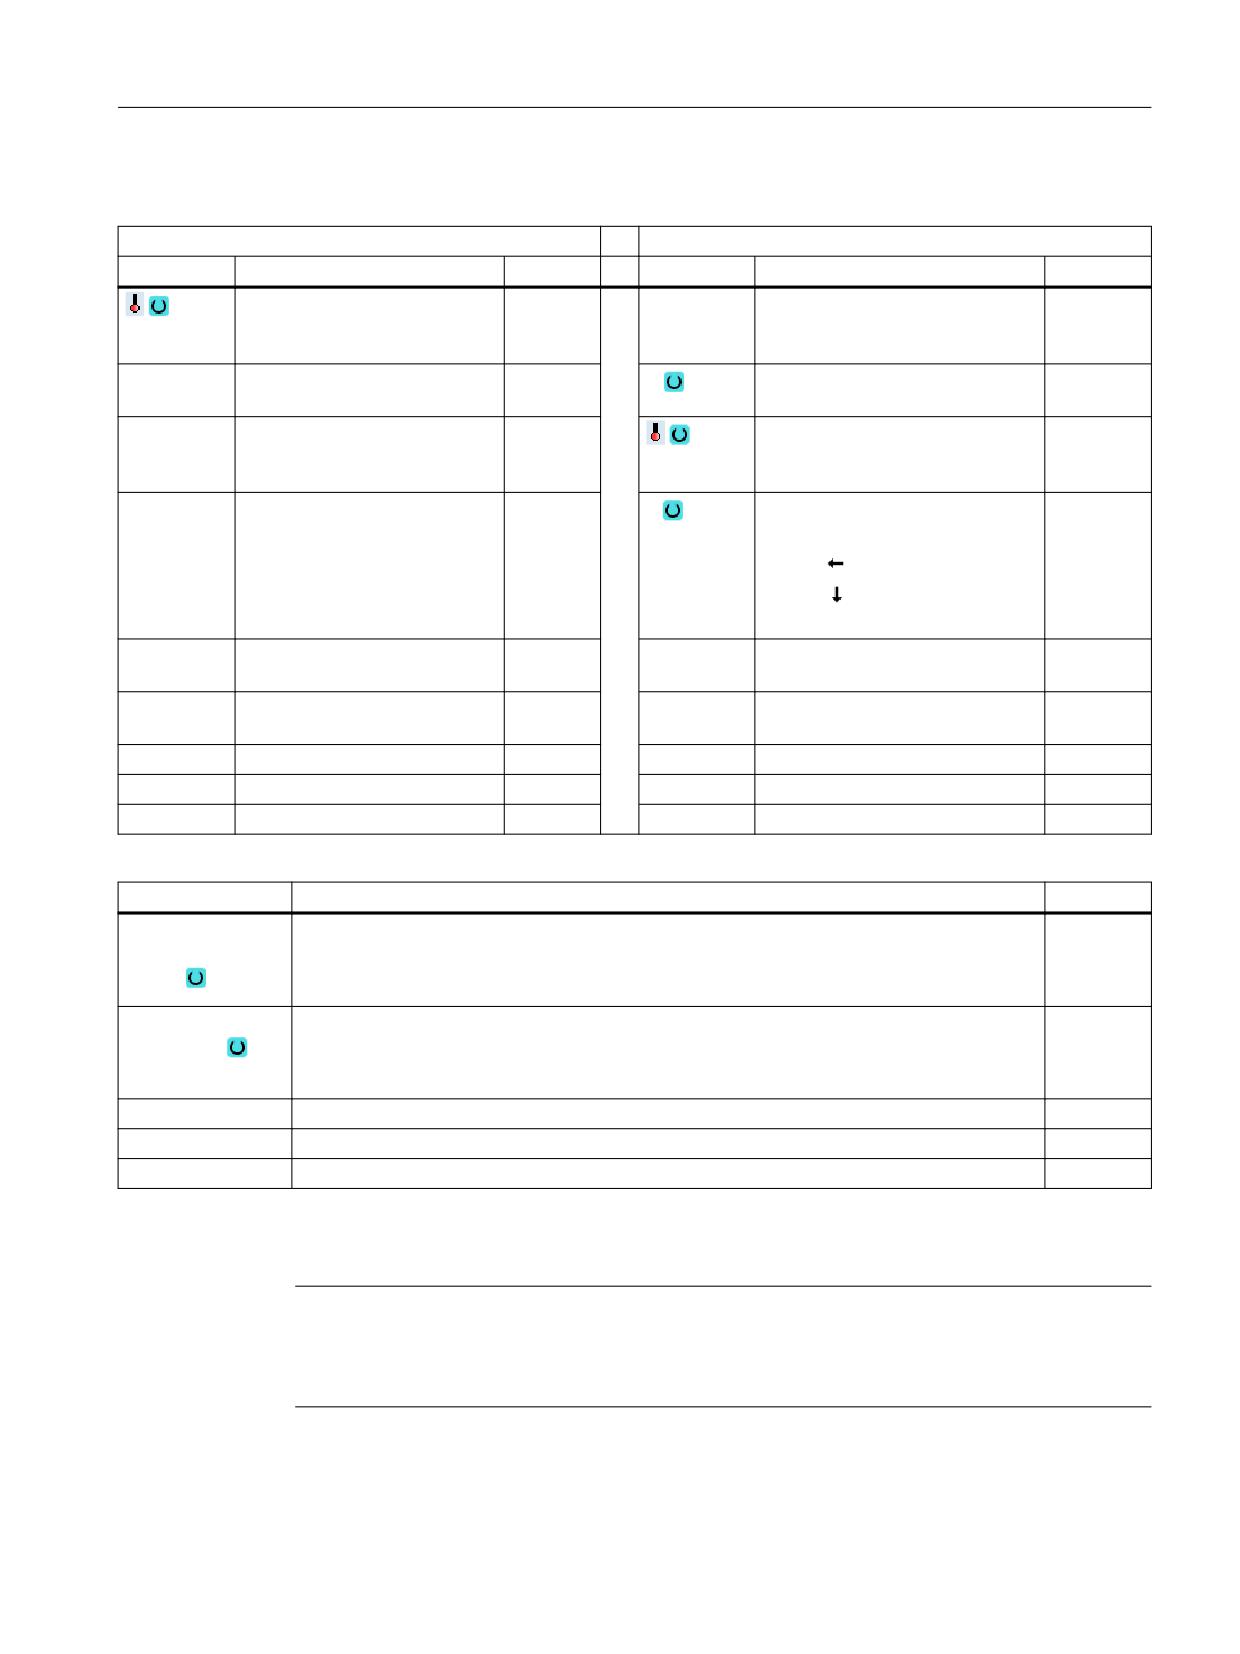
Описание
Единица
Параметр
Описание
Единица
Блок данных калибровки (1-
-
T
Название измерительного щу-
-
40), возможен ввод пере-
па
менной1)
F
Подача калибровки и изме-
Путь/мин
D
Номер резца (1 - 9)
-
рения
Блок данных калибровки (1-
-
40), возможен ввод перемен-
ной1)
β
Точная установка инструмента
Градус
с осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
F
Подача калибровки и измере-
мм/мин
ния
CP
Угол позиционирования для
градус
диапазона измерений
Z
Начальная точка Z измерения
мм
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Параметр
Описание
Единица
Согласование
Согласование длины щупа и точки срабатывания:
-
длины инстру-
• Да
мента
• Нет (только согласование точки срабатывания)
Направление
Измерительная ось (при G18):
-
измерения
•
+/- Z
•
+/- X
Z0 / X0
Исходная точка Z / X (согласно направлению измерения)
мм
DFA
Измерительное расстояние
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть пустым.
Примечание
При первой калибровке поле данных щупа еще предустановленно на "0". Поэтому
запрограммировать параметр TSA > радиуса сферы щупа, чтобы не допустить ошибки
"Превышение доверительной области".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
103

Варианты измерения
4.2 Измерение детали (токарная обработка)
Список результирующих параметров
Вариант измерения "Длина" предоставляет следующие результирующие параметры:
Таблица 4-2
Результирующие параметры "Длина"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение диаметра сферы измерительного щупа
мм
_OVR [5]
Разность диаметра сферы измерительного щупа
мм
_OVR [8]
Точка срабатывания, минусовое направление, фактическое значе-
мм
ние, 1-я ось плоскости
_OVR [10]
Точка срабатывания, плюсовое направление, фактическое значе-
мм
ние, 1-я ось плоскости
_OVR [12]
Точка срабатывания, минусовое направление, фактическое значе-
мм
ние, 2-я ось плоскости
_OVR [14]
Точка срабатывания, плюсовое направление, фактическое значе-
мм
ние, 2-я ось плоскости
_OVR [9]
Точка срабатывания, минусовое направление, разница, 1-я ось пло-
мм
скости
_OVR [11]
Точка срабатывания, плюсовое направление, разница, 1-я ось пло-
мм
скости
_OVR [13]
Точка срабатывания, минусовое направление, разница, 2-я ось пло-
мм
скости
_OVR [15]
Точка срабатывания, плюсовое направление, разница, 2-я ось пло-
мм
скости
_OVR [20]
Позиционное отклонение 1-й оси плоскости (наклонное положение
мм
измерительного щупа)
_OVR [21]
Позиционное отклонение 2-й оси плоскости (наклонное положение
мм
измерительного щупа)
_OVR [27]
Диапазон коррекции нуля
мм
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
4.2.3
Калибровка измерительного щупа - Радиус на плоскости (CYCLE973)
Функция
Только для токарных станков без фрезерной технологии.
С помощью этого варианта измерения можно калибровать радиус измерительного щупа
детали с положением режущих кромок SL=5 до 8 на поверхности. Тем самым
определяются точки срабатывания измерительного щупа.
Опорная поверхность относится к детали. Можно калибровать только в выбранной оси и
направлении, которые расположены вертикально относительно этой опорной
поверхности.
Измерительные циклы
104
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Принцип измерения
Полученная позиция контакта измерительного щупа детали в спараметрированной оси
и направлении просчитывается с заданным значением эталонной поверхности и из этого
выводится соответствующая точка срабатывания.
Если ошибки отсутствуют, то запускающее значение вносится в выбранный блок данных
калибровки измерительного щупа детали.
Измерительный щуп подводится в направлении измерения к эталонной поверхности (к
примеру, детали).
;
=
')$
=
Рисунок 4-2
Калибровка: радиус на поверхности (CYCLE973), пример G18, SL=8
Условия
• Поверхность должна располагаться параллельно оси системы координат детали
(WСS).
• Опорная поверхность должна иметь низкую шероховатость.
• Измерительный щуп детали вызывается как инструмент с коррекцией на инструмент.
• В качестве типа щупа установить 580.
Исходная позиция перед измерением
Позиционировать измерительный щуп напротив опорной поверхности.
Позиция после завершения измерительного цикла
Измерительный щуп (радиус шарика) находится напротив опорной поверхности на
расстоянии длины измерения.
См. также
Измерение детали на станке с комбинированной технологией (Страница 278)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
105
Варианты измерения
4.2 Измерение детали (токарная обработка)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
3. Нажать программную клавишу "Радиус на плоскости".
Открывается окно ввода "Калибровка: радиус на плоскости".
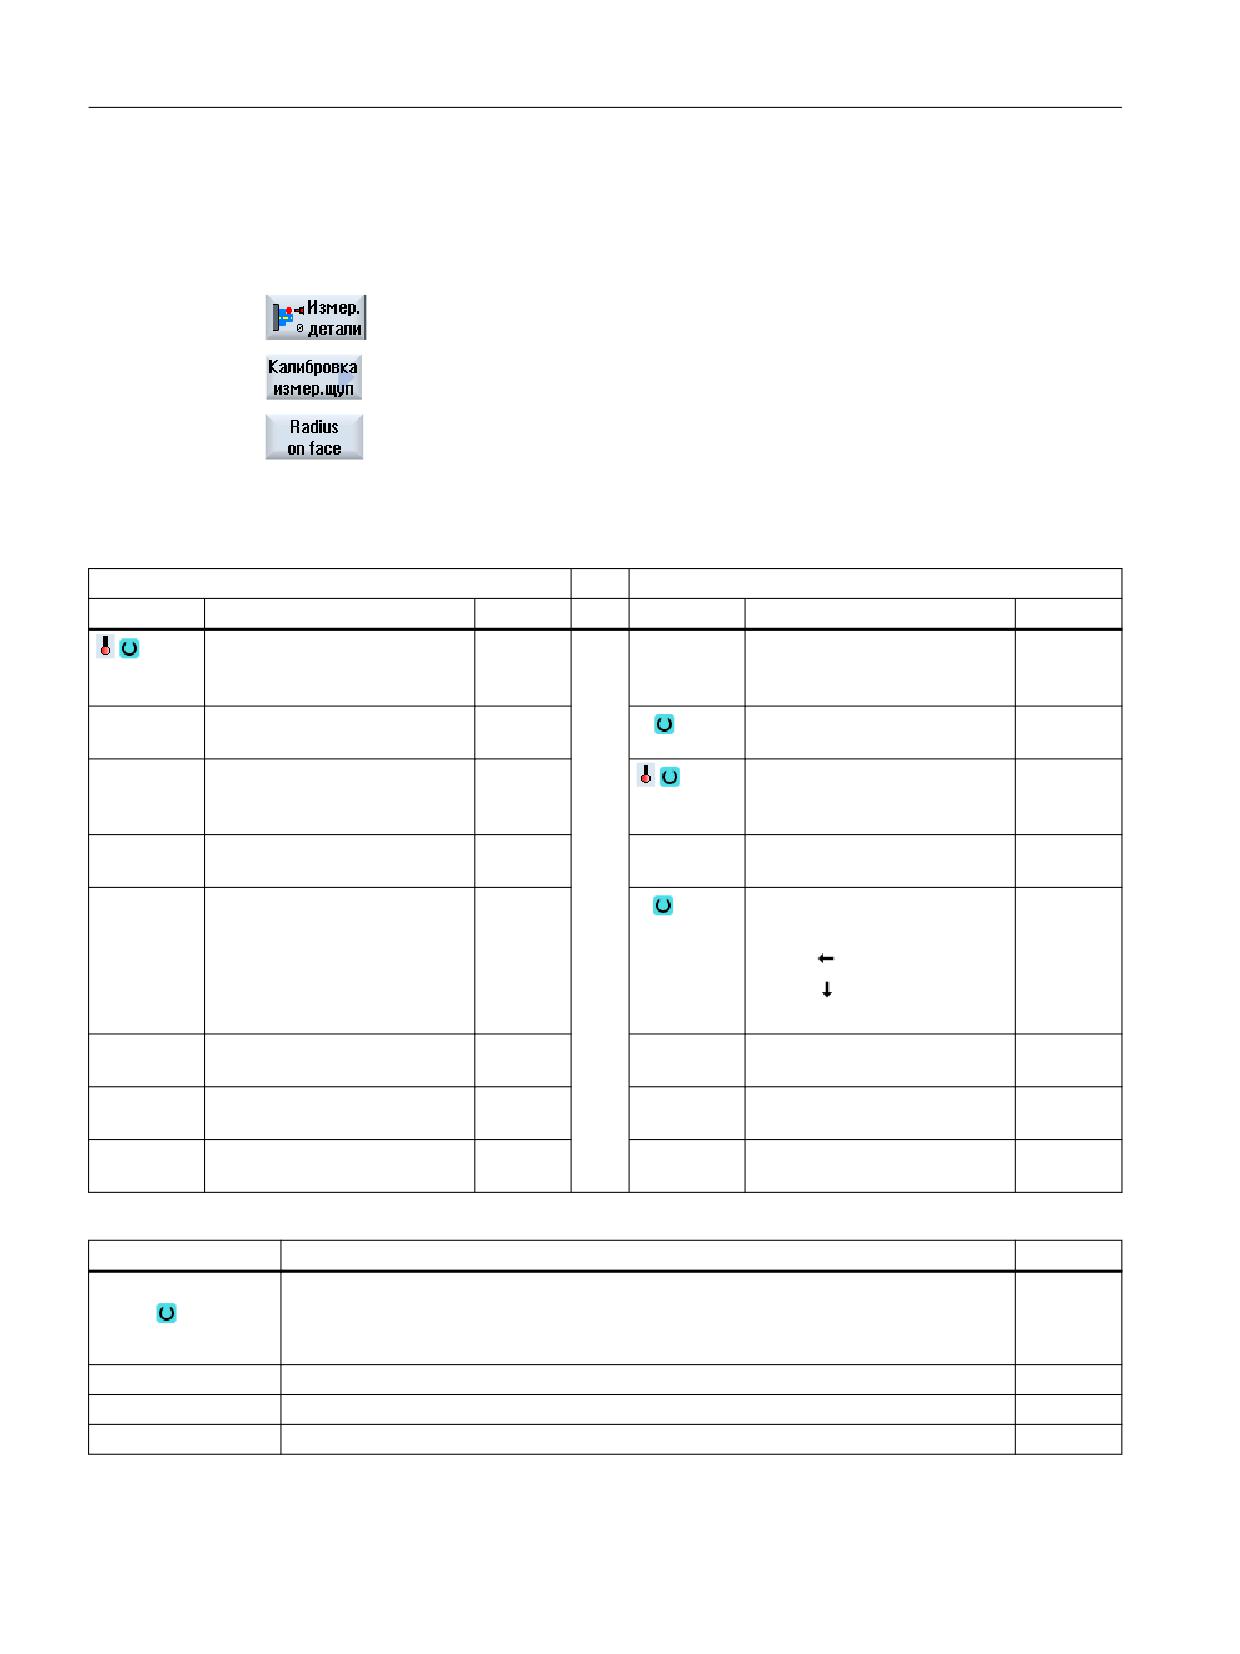
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Единица
Параметр
Описание
Единица
Блок данных калибровки (1-
-
T
Название измерительного
-
40), возможен ввод перемен-
щупа
ной1)
F
Подача калибровки и изме-
путь/мин
D
Номер режущей кромки (1 -
-
рения
9)
Блок данных калибровки (1-
-
40), возможен ввод перемен-
ной1)
F
Подача калибровки и изме-
мм/мин
рения
β
Точная установка инструмен-
градус
та с осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Направление изме-
Измерительная ось (при плоскости измерения G18):
-
рения
•
+/- Z
•
+/- X
Z0 / X0
Опорная точка Z / X (согласно направлению измерения)
мм
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
106
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.2 Измерение детали (токарная обработка)
Примечание
При первой калибровке поле данных щупа еще предустановленно на "0". Поэтому
запрограммировать параметр TSA > радиуса сферы щупа, чтобы не допустить ошибки
"Превышение доверительной области".
Список результирующих параметров
Вариант измерения "Радиус на плоскости" предоставляет следующие результирующие
параметры:
Таблица 4-3
Результирующие параметры "Радиус на плоскости"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение диаметра сферы измерительного щупа
мм
_OVR [5]
Разность диаметра сферы измерительного щупа
мм
_OVR [8]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [10]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [12]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [14]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [9]
Точка срабатывания, минусовое направление, разница, 1-я ось
мм
плоскости
_OVR [11]
Точка срабатывания, плюсовое направление, разница, 1-я ось
мм
плоскости
_OVR [13]
Точка срабатывания, минусовое направление, разница, 2-я ось
мм
плоскости
_OVR [15]
Точка срабатывания, плюсовое направление, разница, 2-я ось
мм
плоскости
_OVR [20]
Позиционное отклонение 1-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [21]
Позиционное отклонение 2-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [27]
Диапазон коррекции нуля
мм
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
107
Варианты измерения
4.2 Измерение детали (токарная обработка)
4.2.4
Калибровка измерительного щупа - Калибровка в пазу (CYCLE973)
Функция
Только для токарных станков без фрезерной технологии.
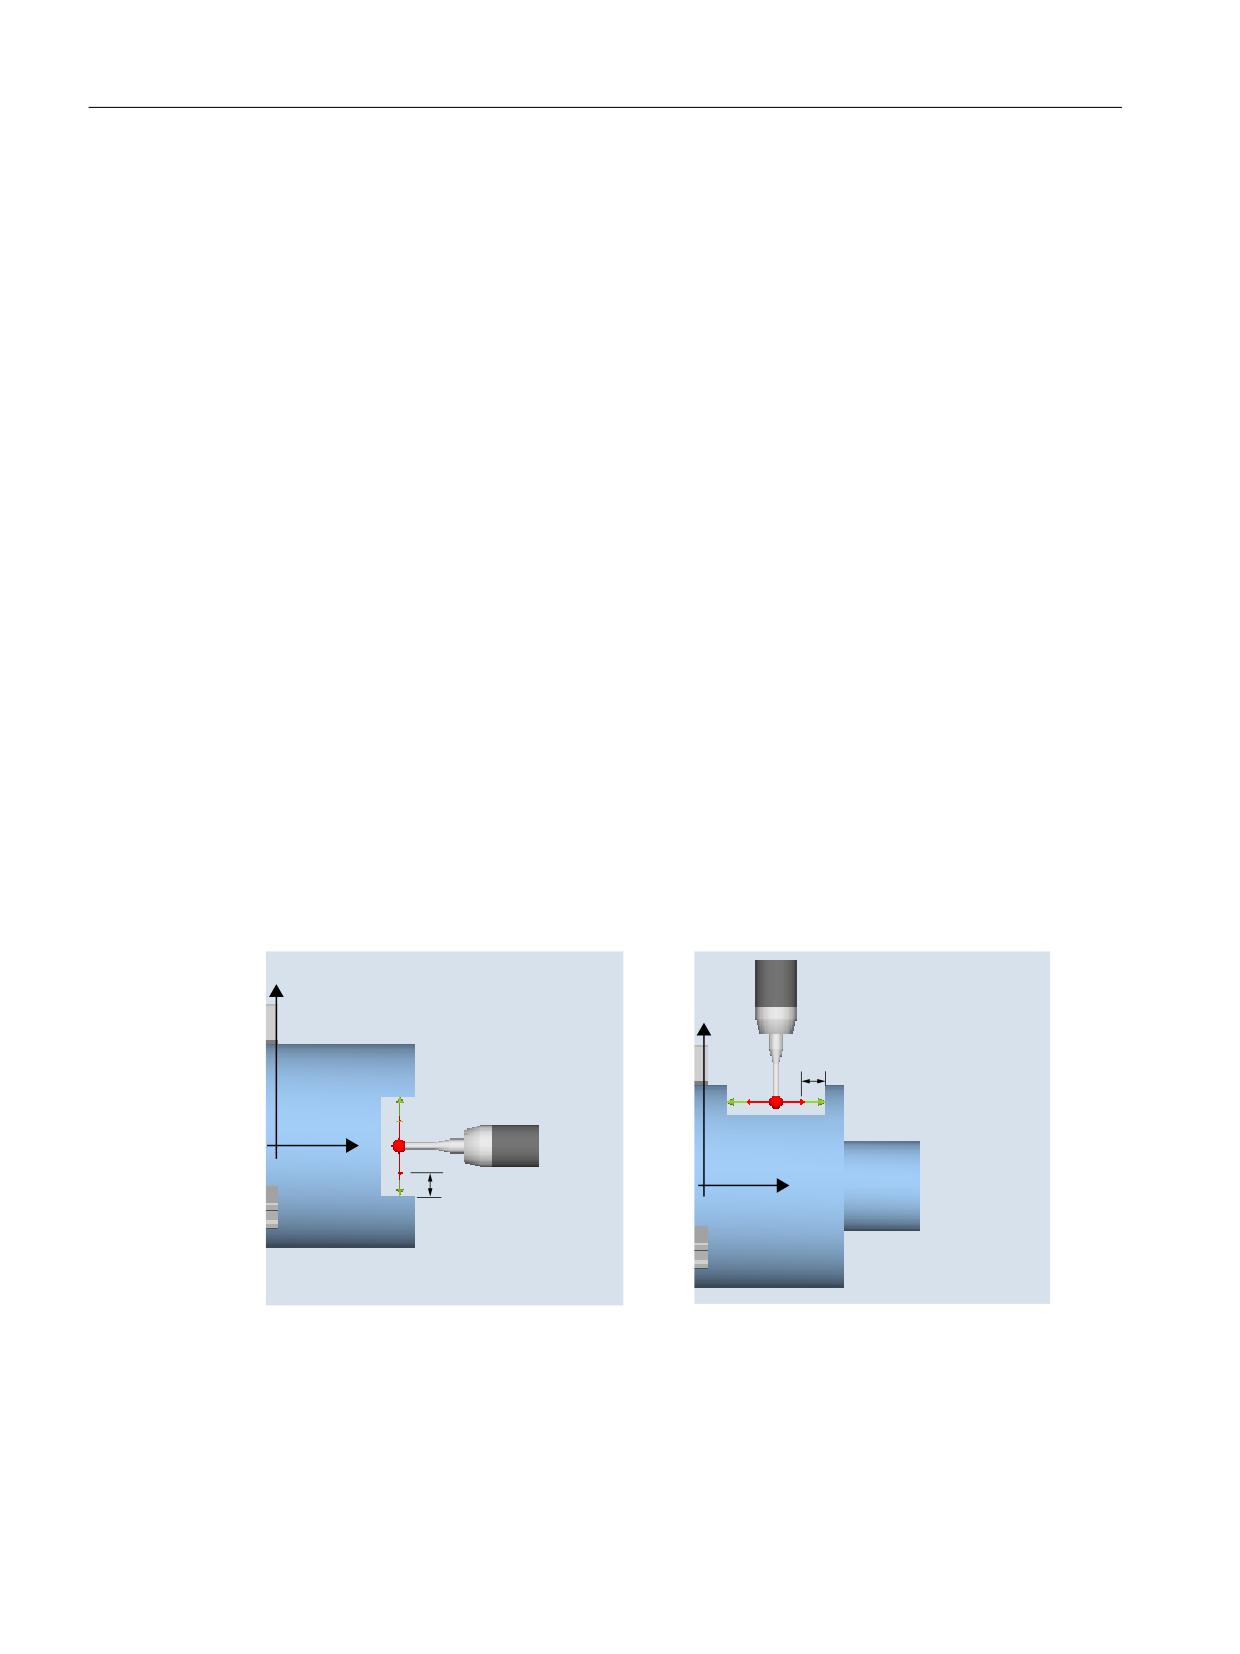
С помощью этого варианта измерения возможна калибровка измерительного щупа
детали с положением режущих кромок SL=7 или SL=8 в эталонном пазу относительно
станка в осях плоскости. При калибровке по выбору можно определить длину
измерительного щупа или радиус шарика измерительного щупа.
При определении радиуса возможна калибровка в одном направлении или в
противоположных направлениях оси. Дополнительно при калибровке в
противоположных направлениях можно определить позиционное отклонение
(наклонное положение) измерительного щупа и эффективный диаметр шарика
измерительного щупа.
Принцип измерения
Измеренные позиции контакта измерительного щупа детали в спараметрированной оси
учитываются с относящимися к станку данными выбранного калибровочного паза и из
них вычисляются точки срабатывания в положительном и отрицательном направлении,
а также позиционное отклонение в этой оси и эффективный диаметр шарика
измерительного щупа. Точки срабатывания всегда относятся к центру шарика
измерительного щупа (TCP).
Измерительный щуп перемещается в калибровочном пазу в обоих направлениях в
выбранной измерительной оси.
;
;
')$
=
')$
=
Калибровка: щуп в пазу (CYCLE973),
Калибровка: щуп в пазу (CYCLE973),
пример G18, SL=7
пример G18, SL=8
Измерительные циклы
108
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Условия
• Измерительный щуп детали должен вызываться как инструмент с соответствующей
коррекцией на инструмент.
• Относящиеся к станку геометрические размеры выбранного калибровочного щупа
перед калибровкой должны быть внесены в соответствующие общие параметры
настройки.
;
;
.1B
.1B
.1B
.1B
=
=
.1B
.1B
.1B
Геометрия калибровочного паза,
Геометрия калибровочного паза,
пример G18, SL=7
пример G18, SL=8
Таблица 4-4 Общие параметры настройки для размеров калибровочного паза
Калибро-
Общий параметр настройки
Описание
вочный паз
KN_0
SD54621 $SNS_MEA_CAL_EDGE_PLUS_DIR_AX2
Кромка калибровочного паза в положитель-
ном направлении 2-й измерительной оси
KN_1
SD54622 $SNS_MEA_CAL_EDGE_MINUS_DIR_AX2
Кромка калибровочного паза в отрицатель-
ном направлении 2-й измерительной оси
KN_2
SD54615 $SNS_MEA_CAL_EDGE_BASE_AX1
Основание калибровочного паза 1-й изме-
рительной оси
KN_3
SD54617 $SNS_MEA_CAL_EDGE_PLUS_DIR_AX1
Кромка калибровочного паза в положитель-
ном направлении 1-й измерительной оси
KN_4
SD54618 $SNS_MEA_CAL_EDGE_MINUS_DIR_AX1
Кромка калибровочного паза в отрицатель-
ном направлении 1-й измерительной оси
KN_5
SD54620 $SNS_MEA_CAL_EDGE_UPPER_AX2
Верхняя кромка калибровочного паза 2-й
измерительной оси
KN_6
SD54619 $SNS_MEA_CAL_EDGE_BASE_AX2
Основание калибровочного паза 2-й изме-
рительной оси
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
109
Варианты измерения
4.2 Измерение детали (токарная обработка)
Исходная позиция перед измерением
Начальная точка должна быть выбрана таким образом, чтобы выбранный
измерительный щуп детали мог бы быть позиционирован по кратчайшему пути
параллельными осям движениями без столкновений в выбранный эталонный паз
согласно активному положению резцов.
Позиция после завершения измерительного цикла
После завершения процесса калибровки с одним направлением калибровки
измерительный щуп расположен напротив опорной поверхности с удалением на путь
измерения (DFA). При калибровки с 2 направлениями калибровки позицией щупа по
завершении процесса измерения является начальная позиция.
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
3. Нажать программную клавишу "Калибровка в пазу".
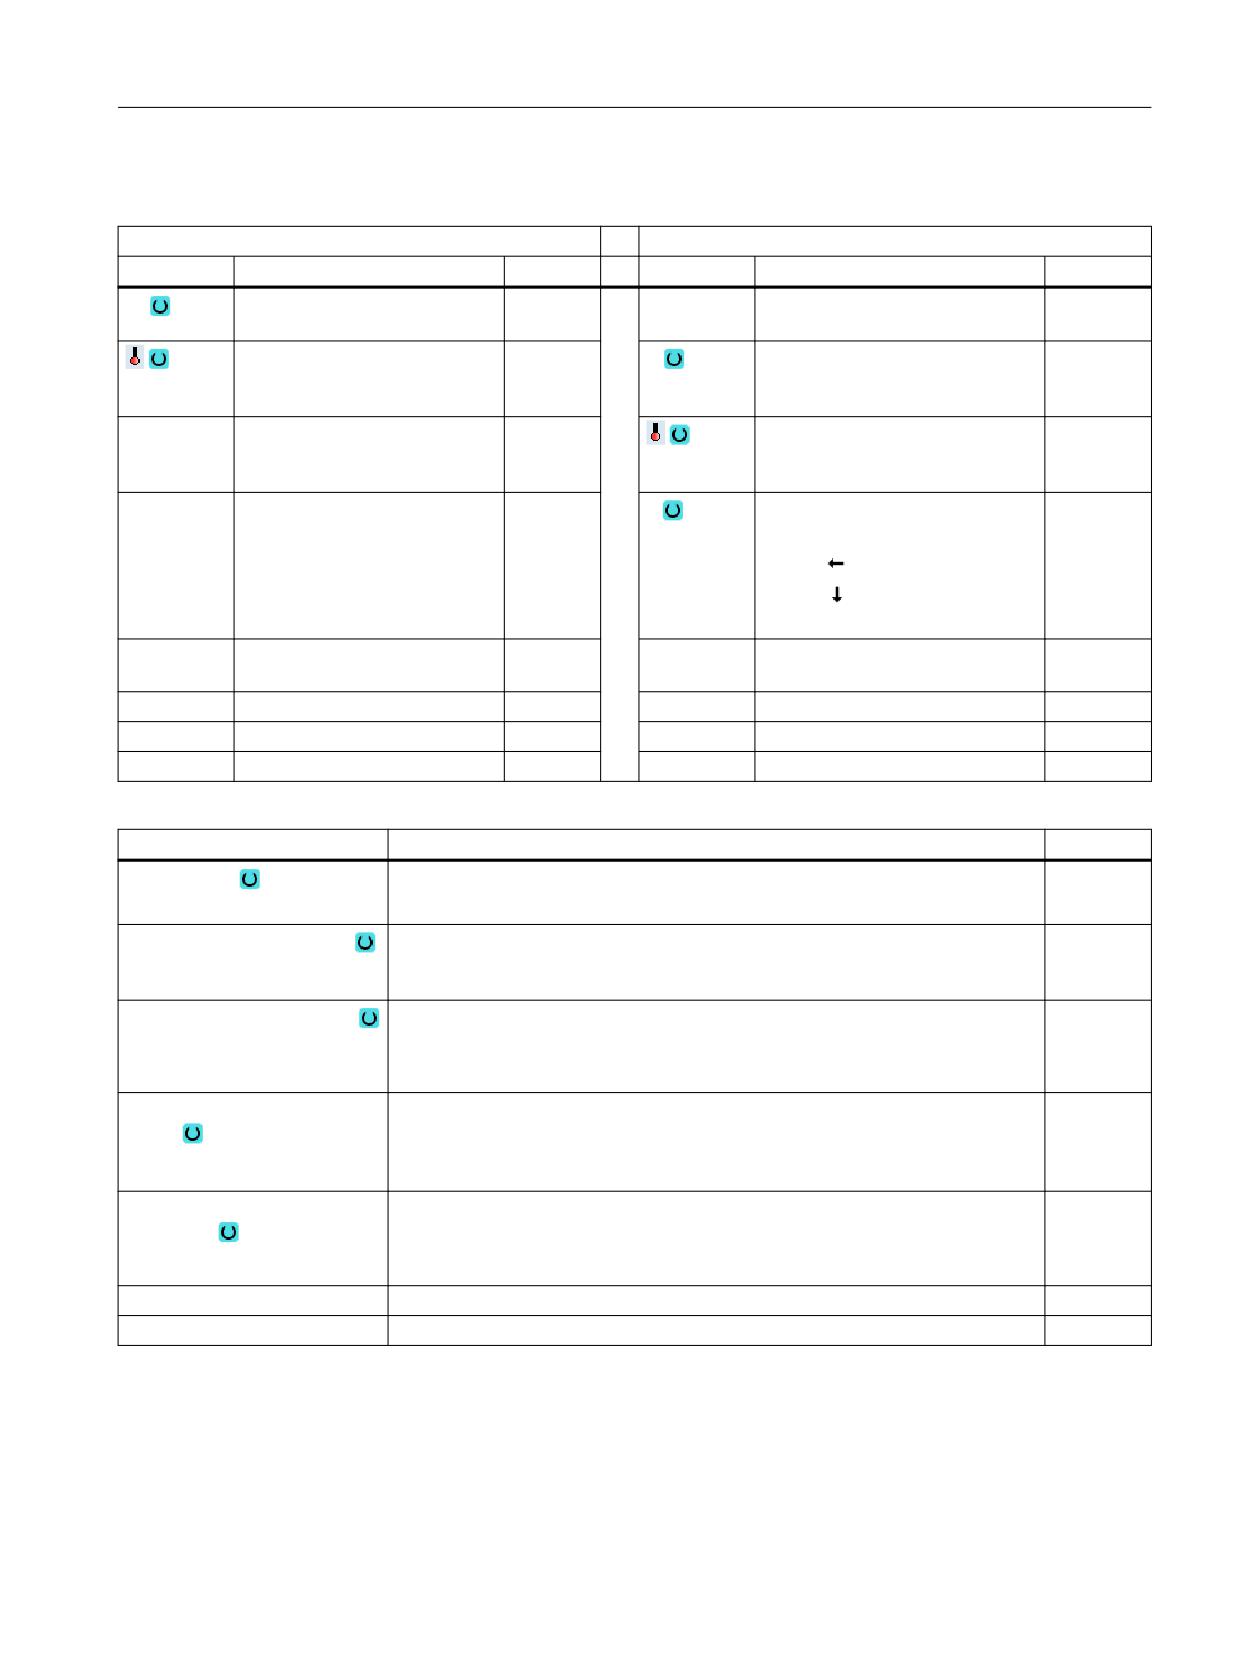
Открывается окно ввода "Калибровка: щуп в пазу".
Измерительные циклы
110
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного щу-
-
G19)
па
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 - 9)
-
40), возможен ввод перемен-
ной1)
F
Подача калибровки и изме-
путь/мин
Блок данных калибровки (1-
-
рения
40), возможен ввод перемен-
ной1)
β
Точная установка инструмента
градус
с осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Параметр
Описание
Единица
Калибровка
• Длина (калибровка длины щупа)
-
• Радиус (калибровка радиуса щупа)
Направления калибровки
•
1: калибровка в одном направлении
-
(только при калибровке «Ра-
•
2: калибровка в противоположных направлениях
диус»)
Направление измерения
Измерительная ось (согласно плоскости измерения):
-
•
(+/-) Z
•
(+/-) X
Согласование длину инстру-
• Нет (только согласование точки срабатывания)
-
мента
• Да (согласование длины щупа и точки срабатывания)
(только при калибровке
«Длина»)
Блок данных калибровоч-
•
1
-
ного паза
•
2
•
3
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
111

Варианты измерения
4.2 Измерение детали (токарная обработка)
Примечание
При первой калибровке поле данных щупа еще предустановленно на «0». Поэтому
необходимо запрограммировать параметр TSA > радиуса сферы щупа, чтобы не
допустить ошибки «Превышение доверительной области».
Список результирующих параметров
Вариант измерения "Калибровка в пазу" предоставляет следующие результирующие
параметры:
Таблица 4-5
Результирующие параметры "Калибровка в пазу"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение диаметра сферы измерительного щупа
мм
_OVR [5]
Разность диаметра сферы измерительного щупа
мм
_OVR [8]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [10]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [12]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [14]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [9]
Точка срабатывания, минусовое направление, разница, 1-я ось
мм
плоскости
_OVR [11]
Точка срабатывания, плюсовое направление, разница, 1-я ось
мм
плоскости
_OVR [13]
Точка срабатывания, минусовое направление, разница, 2-я ось
мм
плоскости
_OVR [15]
Точка срабатывания, плюсовое направление, разница, 2-я ось
мм
плоскости
_OVR [20]
Позиционное отклонение 1-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [21]
Позиционное отклонение 2-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [27]
Диапазон коррекции нуля
мм
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
Измерительные циклы
112
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
4.2.5
Измерение при токарной обработке - передняя кромка (CYCLE974)
Функция
С помощью этого варианта измерения можно снять размеры детали на кромках в
направлении оси подачи и вывести из этого коррекции.
Результат измерения, измерительная разность, может использоваться следующим
образом:
• Коррекция смещения нулевой точки
• Коррекция инструмента
• Измерение без коррекции
Примечание
Расширенное измерение
Информацию по измерению в комбинации с третьей осью см. главу Расширенное
измерение (Страница 129).
Принцип измерения
Измерительный цикл определяет фактическое значение точки измерения на кромке
токарной детали, относительно нулевой точки детали.
Рассчитывает разница между текущим фактическим значением (измеренное значение)
и установленным заданным значением 1-й оси плоскости (при G18: Z).
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна.
При коррекции инструмента всегда могут учитываться эмпирические значения.
;
=
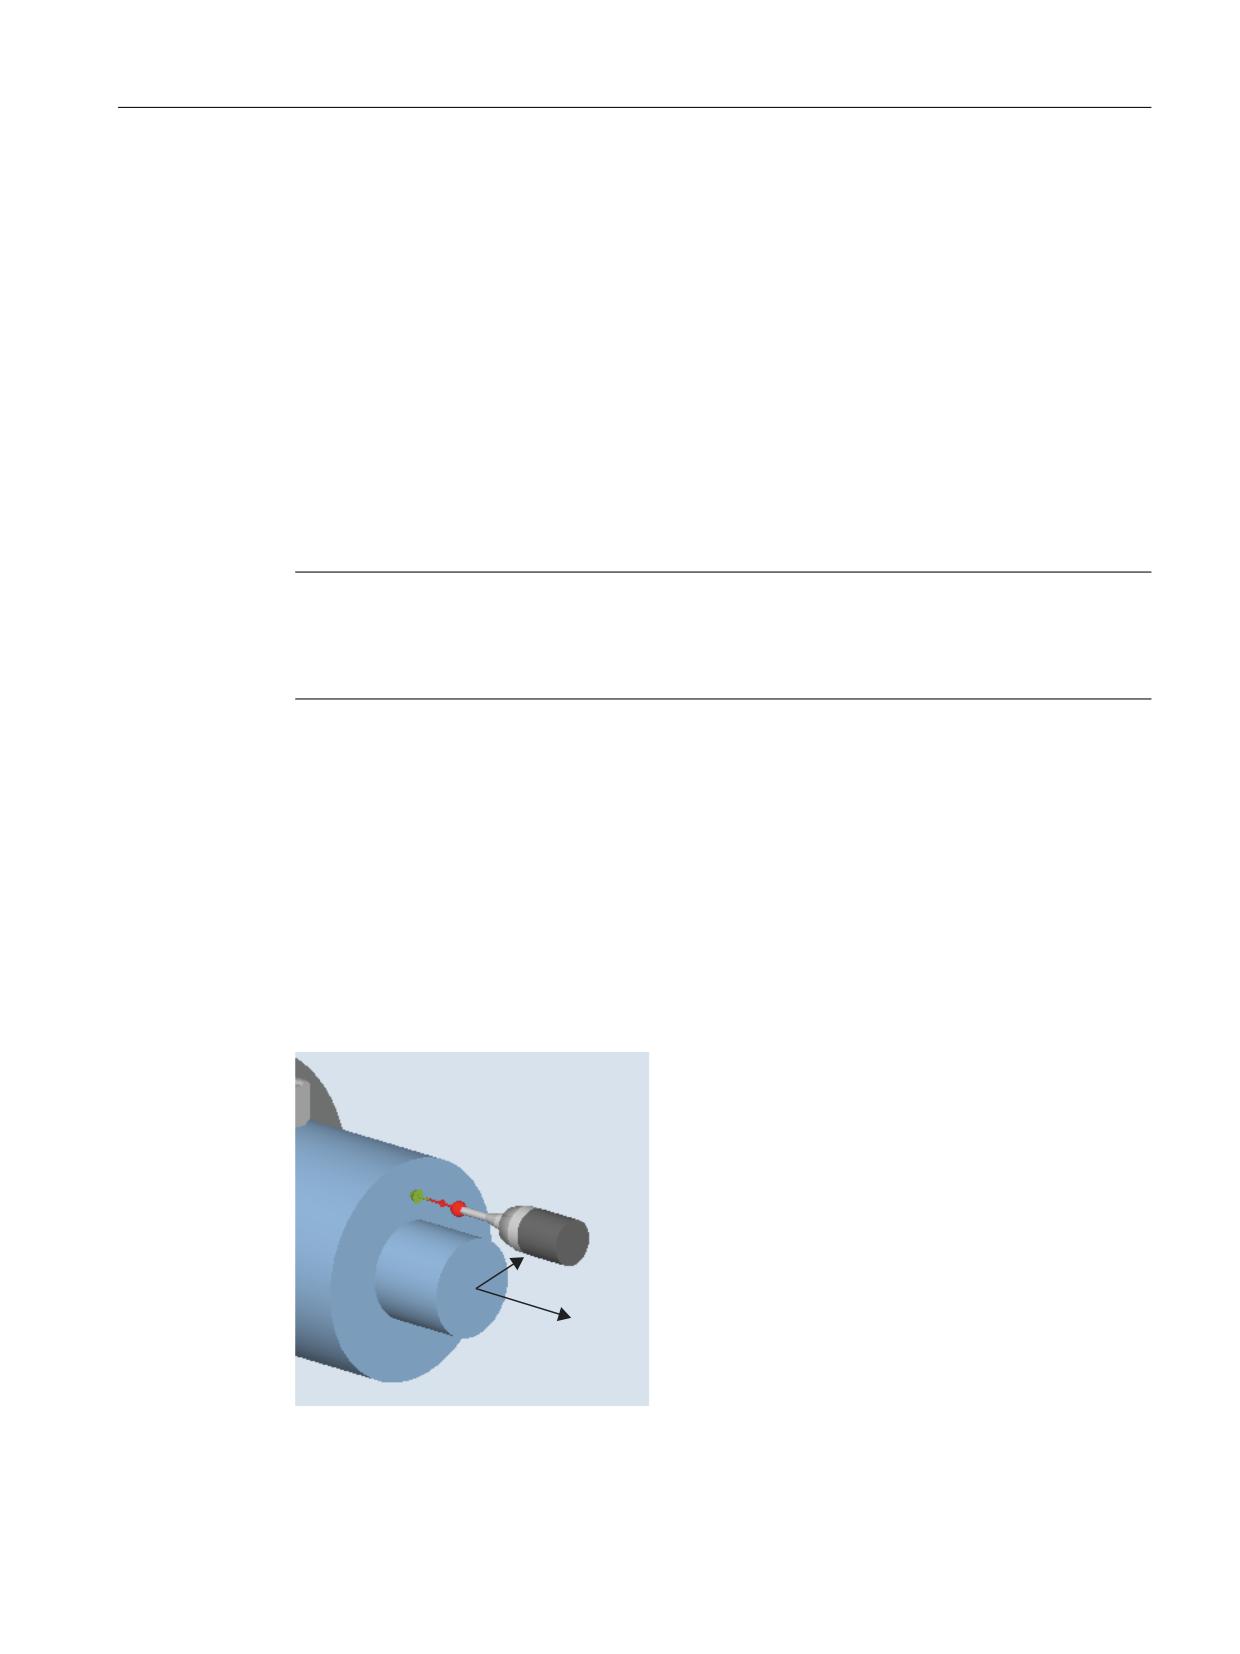
Рисунок 4-3
Измерение: передняя кромка (CYCLE974)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
113
Варианты измерения
4.2 Измерение детали (токарная обработка)
Условия
• Измерительный щуп должен быть калиброван в направлении измерения и быть
активным как инструмент. Тип измерительного щупа 580. В случае комбинированной
технологии «токарный/фрезерный станок» тип измерительного щупа 710.
• Положение резцов может быть 5 до 8 и должно соответствовать задаче измерения.
• При необходимости следует привести деталь посредством позиционирования
главного шпинделя (SPOS) в желаемое наклонное положение.
Исходная позиция перед измерением
Позиционировать измерительный щуп напротив измеряемой плоскости/кромки. Исходя
из этой позиции измерительный цикл всегда перемещает измерительную ось в
направлении заданного значения.
Позиция после завершения измерительного цикла
После завершения процесса измерения измерительный щуп расположен напротив
мерительной поверхности с удалением на длину измерения (DFA).
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Измерение Токарная обработ-
ка".
3. Нажать программную клавишу "Установить кромку".
Открывается окно ввода "Измерение: передняя кромка".
Измерительные циклы
114
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
Блок данных калибровки
-
T
Название измерительного щупа
-
(1-40), возможен ввод пе-
ременной 1)
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40),
-
возможен ввод переменной 1)
β
Точная установка инструмента с
градус
осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
Z
Начальная точка Z измерения
мм
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренных значений в настраиваемое
WO) 2)
• Коррекция на инструмент (сохранение измеренного значения в данные инстру-
мента)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
Z0
Опорная точка Z
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер (только при цели коррекции "Коррекция на инстру-
-
мер
мент")
• Да
• Нет
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
1)
Имя переменной не должно быть незаполненным.
2)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
115

Варианты измерения
4.2 Измерение детали (токарная обработка)
Изготовитель станка
Следовать указаниям изготовителя станка.
Список результирующих параметров
Вариант измерения "Передняя кромка" предоставляет следующие результирующие
параметры:
Таблица 4-6 Результирующие параметры "Передняя кромка"
Параметр
Описание
Единица
_OVR [0]
Заданное значение, измерительная ось
мм
_OVR [1]
Заданное значение в 1-й оси плоскости → только при S_MA=1
мм
_OVR [2]
Заданное значение во 2-й оси плоскости → только при S_MA=2
мм
_OVR [3]
Заданное значение в 3-й оси плоскости → только при S_MA=3
мм
_OVR [4]
Фактическое значение, измерительная ось
мм
_OVR [5]
Фактическое значение в 1-й оси плоскости → только при S_MA=1
мм
_OVR [6]
Фактическое значение во 2-й оси плоскости → только при S_MA=2
мм
_OVR [7]
Фактическое значение в 3-й оси плоскости → только при S_MA=3
мм
_OVR [16]
Разница, измерительная ось
мм
_OVR [17]
Разница в 1-й оси плоскости → только при S_MA=1
мм
_OVR [18]
Разница во 2-й оси плоскости → только при S_MA=2
мм
_OVR [19]
Разница в 3-й оси плоскости → только при S_MA=3
мм
_OVI [0]
D-номер или WO-номер
-
_OVI [2]
Номер измерительного цикла
-
При измерении детали с коррекцией инструмента или коррекцией в смещение нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
4.2.6
Измерение при токарной обработке - Внутренний диаметр (CYCLE974,
CYCLE994)
Функция
С помощью этого варианта измерения можно измерить внутренний диаметр
цилиндрических деталей. Поддерживаются программирование диаметра и радиуса.
Измерительные циклы
116
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция в смещении нулевой точки (только при 1-точечных измерениях)
• Коррекция инструмента
• Измерение без коррекции
Примечание
Расширенное измерение
Информацию по измерению в комбинации с третьей осью см. главу Расширенное
измерение (Страница 129).
Принцип измерения
Измерительный цикл определяет фактическое значение внутреннего диаметра через 1-
или 2-точечное измерение симметрично к нулевой точке детали (центр вращения). 2-
точечное измерение выполняется через реверс шпинделя на 180 градусов детали или
через измерение выше и ниже центра вращения.
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна.
При коррекции инструмента всегда могут учитываться эмпирические значения.
;
=
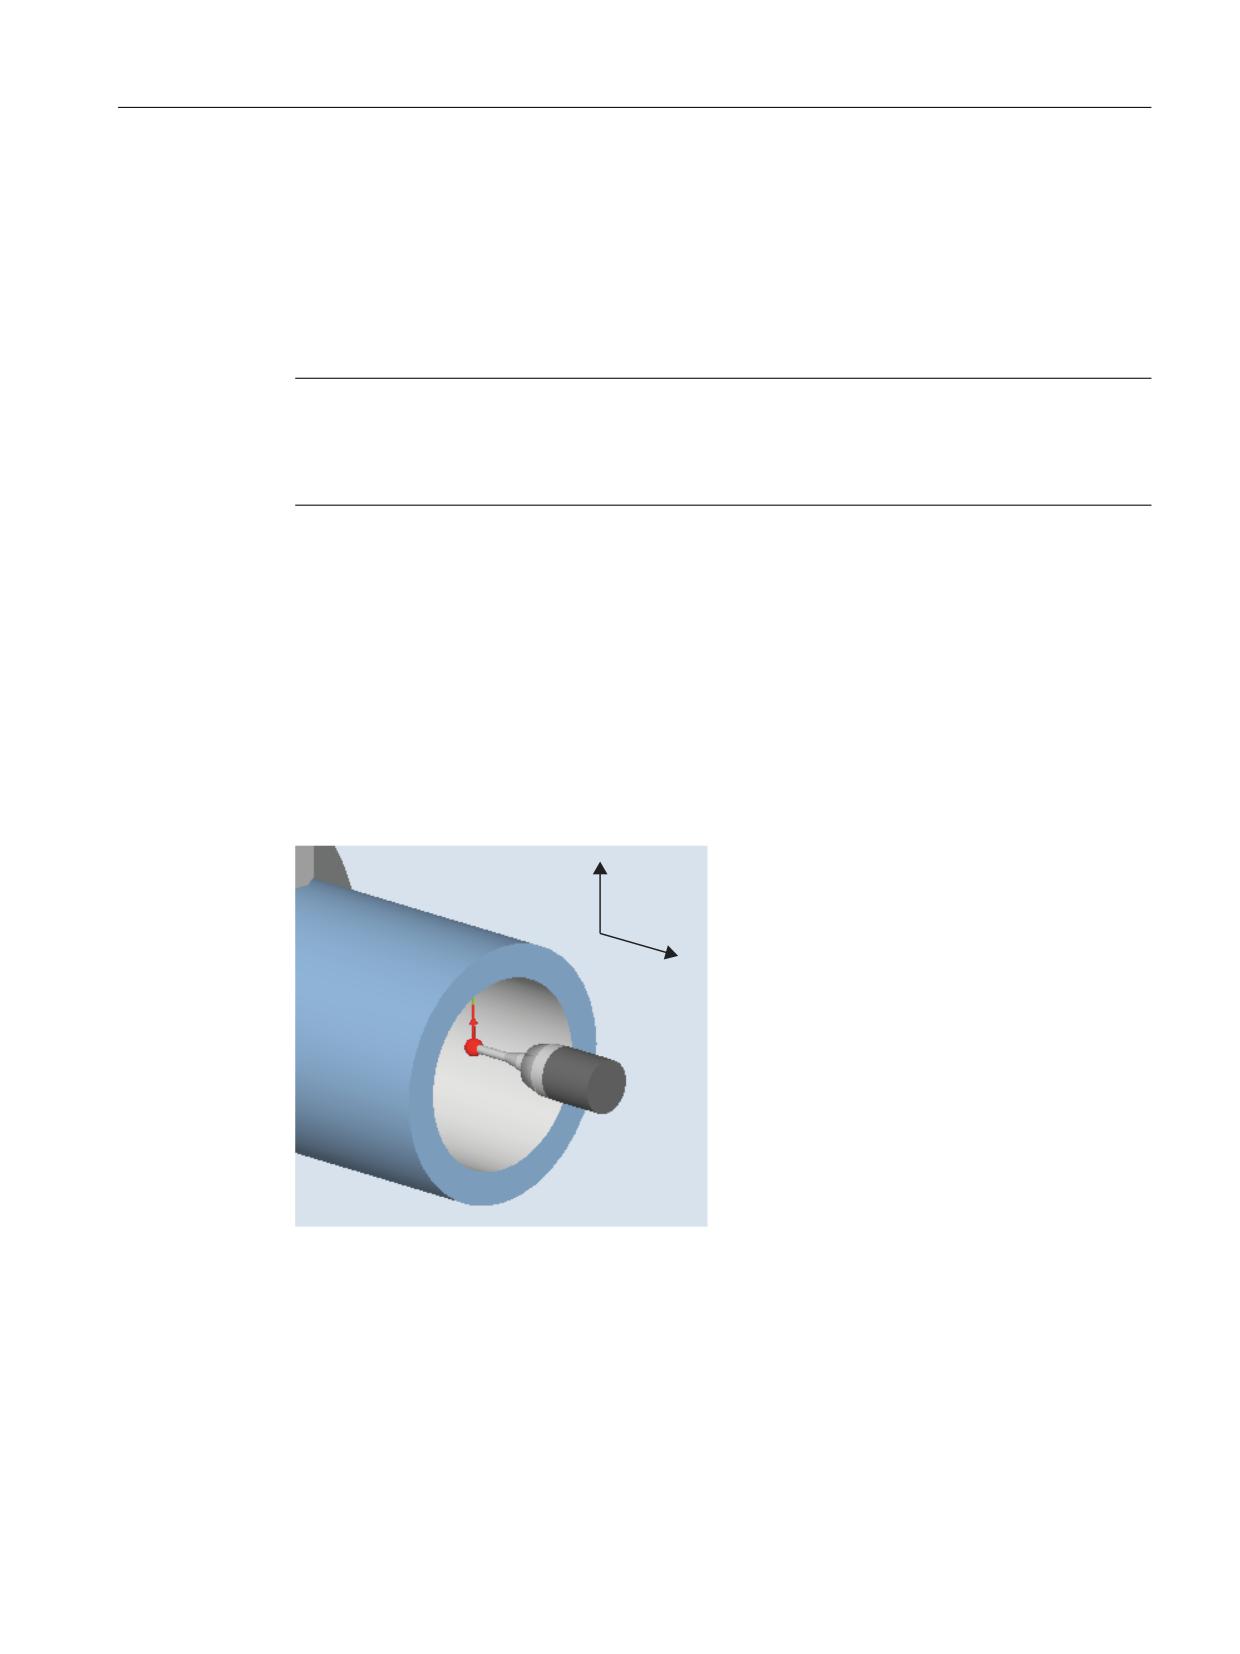
Рисунок 4-4
Измерение: внутренний диаметр (CYCLE974)
Позиционирование "Движение под центр" (CYCLE994)
При "Движение под центр" внутренний диаметр детали измеряется 2-точечным
измерением с измерительным циклом CYCLE994 . Выполняется подвод к двум
противоположным точкам измерения симметрично нулевой точке детали (центр
вращения) на расстоянии установленного пользователем заданного значения.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
117
Варианты измерения
4.2 Измерение детали (токарная обработка)
Можно запрограммировать защищенную область, которая будет учитываться при
перемещении. Радиус шарика измерительного щупа должен учитываться
пользователем при выборе размеров защищенной области.
;
=
0
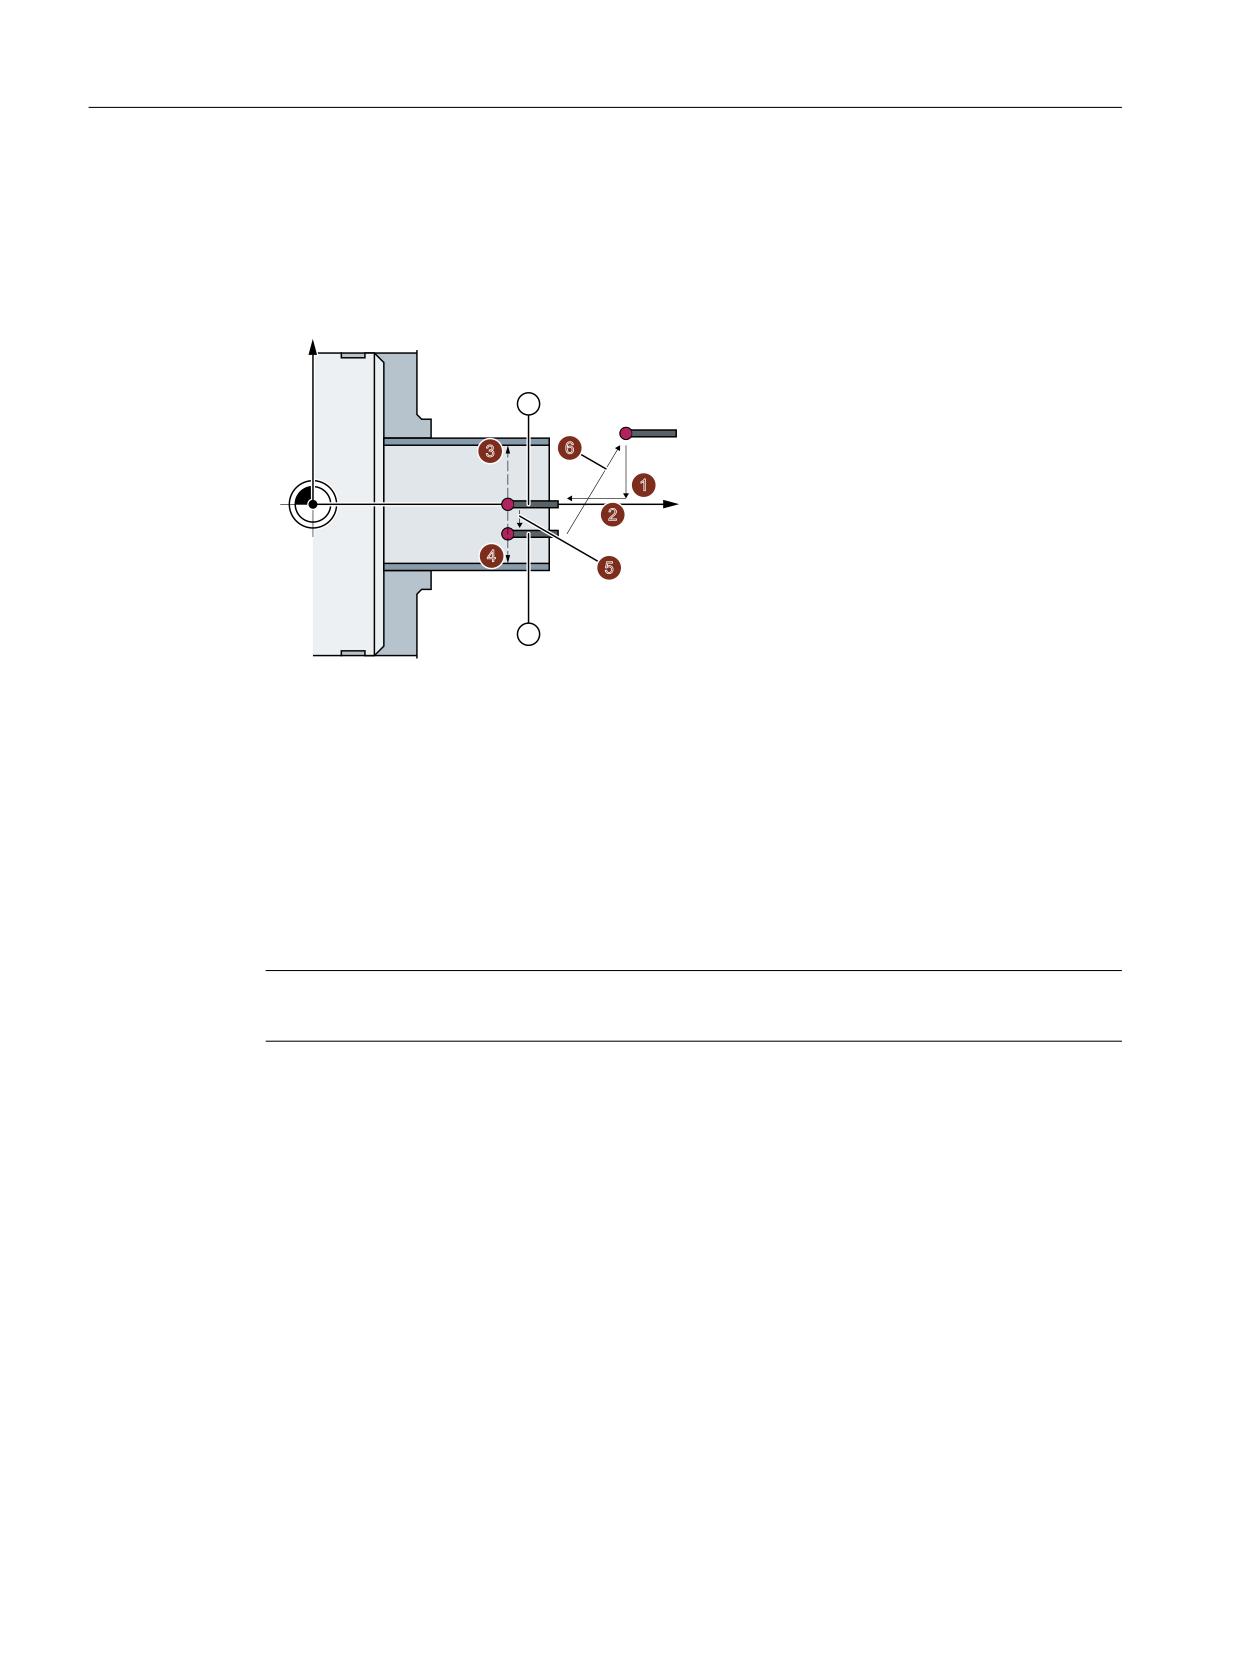
① Начало измерения
② Конец измерения
Рисунок 4-5
Позиции измерительного щупа при измерении внутреннего диаметра посредством
2-точечного измерения (CYCLE994)
Измерение с реверсом детали (CYCLE974)
Примечание
Главный шпиндель должен поддаваться позиционированию (SPOS).
При этом варианте измерения фактическое значение детали относительно нулевой
точки детали в измерительной оси определяется через регистрацию двух
расположенных друг напротив друга точек на диаметре.
Перед первым измерением деталь устанавливается циклом в запрограммированное в
параметре α0 наклонное положение. После 1-го измерения цикл также автоматически
генерирует реверс на 180 градусов перед вторым измерением. Из обоих измеренных
значений формируется среднее значение.
Коррекция смещения нулевой точки (WO) возможна только при измерении без реверса
(1-точечное измерение).
Измерительные циклы
118
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Условия
• Измерительный щуп должен быть калиброван в направлении измерения.
• Тип измерительного щупа 580 должен быть активен. В случае комбинированной
технологии «токарный/фрезерный станок» тип измерительного щупа 710 активен.
• Положение резцов может быть 5 до 8 и должно соответствовать задаче измерения.
Исходная позиция перед измерением
Позиционировать измерительный щуп напротив измеряемой плоскости, над центром
вращения.
Позиция после завершения измерительного цикла
Измерительный щуп расположен на расстоянии длины измерения (DFA) напротив
мерительной поверхности, над центром вращения.
При выборе "Движение под центр вращения" измерительный щуп после завершения
цикла измерения расположен на расстоянии длины измерения (DFA) напротив
мерительной поверхности, под центром вращения.
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Измерение Токарная обработ-
ка".
3. Нажать программную клавишу "Внутренний диаметр".
Открывается окно ввода "Измерение: внутренний диаметр".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
119
Варианты измерения
4.2 Измерение детали (токарная обработка)
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Единица
Параметр
Описание
Единица
Блок данных калибровки (1-
-
T
Название измерительного щу-
-
40), возможен ввод перемен-
па
ной1)
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-
-
40), возможен ввод перемен-
ной1)
β
Точная установка инструмента
градус
с осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
Z
Начальная точка Z измерения
мм
X
Начальная точка X измерения
мм
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренного значения в настраиваемое
WO) 2), 3)
• Коррекция на инструмент (сохранение измеренного значения в данные инстру-
мента)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
∅
Внутренний диаметр
мм
Позиционирова-
• Измерение без реверса детали
-
ние
• Измерение с реверсом детали (180 °) 4)
• Движение под центр (измерение под и над центром вращения)
α0
Начальный угол для реверса шпинделя (только при позиционировании "с реверсом")
градус
XR
Отвод в Х (диаметр)
мм
ZR (для G18)
Отвод в Z
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер (только при цели коррекции "Коррекция на инстру-
-
мер
мент")
• Да
• Нет
Измерительные циклы
120
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.2 Измерение детали (токарная обработка)
Параметр
Описание
Единица
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
1)
Имя переменной не должно быть незаполненным.
2)
Только при позиционировании "без реверса"
3)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
4)
Функция "Измерение с реверсом детали" отображается, если в общих SD54764 $SNS_MEA_FUNCTION_MASK_TURN
установлен бит 0.
Изготовитель станка
Следовать указаниям изготовителя станка.
Список результирующих параметров
Вариант измерения "Внутренний диаметр" предоставляет следующие результирующие
параметры:
Таблица 4-7 Результирующие параметры "Внутренний диаметр"
Параметр
Описание
Единица
_OVR [0]
Заданное значение диаметра (учитывать измерительную
мм
ось S_MA)
_OVR [1]
Заданное значение диаметра в 1-й оси плоскости → только
мм
при S_MA=1
_OVR [2]
Заданное значение диаметра в 2-й оси плоскости → только
мм
при S_MA=2
_OVR [3]
Заданное значение диаметра в 3-й оси плоскости → только
мм
при S_MA=3
_OVR [4]
Фактическое значение диаметра
мм
_OVR [5]
Фактическое значение диаметра в 1-й оси плоскости → только
мм
при S_MA=1
_OVR [6]
Фактическое значение диаметра в 2-й оси плоскости → только
мм
при S_MA=2
_OVR [7]
Фактическое значение диаметра в 3-й оси плоскости → только
мм
при S_MA=3
_OVR [16]
Разница, диаметр
мм
_OVR [17]
Разница, диаметр в 1-й оси плоскости → только при S_MA=1
мм
_OVR [18]
Разница, диаметр в 2-й оси плоскости → только при S_MA=2
мм
_OVR [19]
Разница, диаметр в 3-й оси плоскости → только при S_MA=3
мм
_OVI [0]
D-номер
-
_OVI [2]
Номер измерительного цикла
-
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
121
Варианты измерения
4.2 Измерение детали (токарная обработка)
При измерении детали с коррекцией инструмента или коррекцией смещения нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
4.2.7
Измерение при токарной обработке - Наружный диаметр (CYCLE974,
CYCLE994)
Функция
С помощью этого варианта измерения можно измерить наружный диаметр
цилиндрических деталей. Поддерживаются программирование диаметра и радиуса.
Результат измерения (измерительная разность) может использоваться следующим
образом:
• Коррекция в смещение нулевой точки (только при измерении без реверса, 1-
точечное измерение)
• Коррекция инструмента
• Измерение без коррекции
Примечание
Расширенное измерение
Информацию по измерению в комбинации с третьей осью см. главу Расширенное
измерение (Страница 129).
Измерительные циклы
122
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
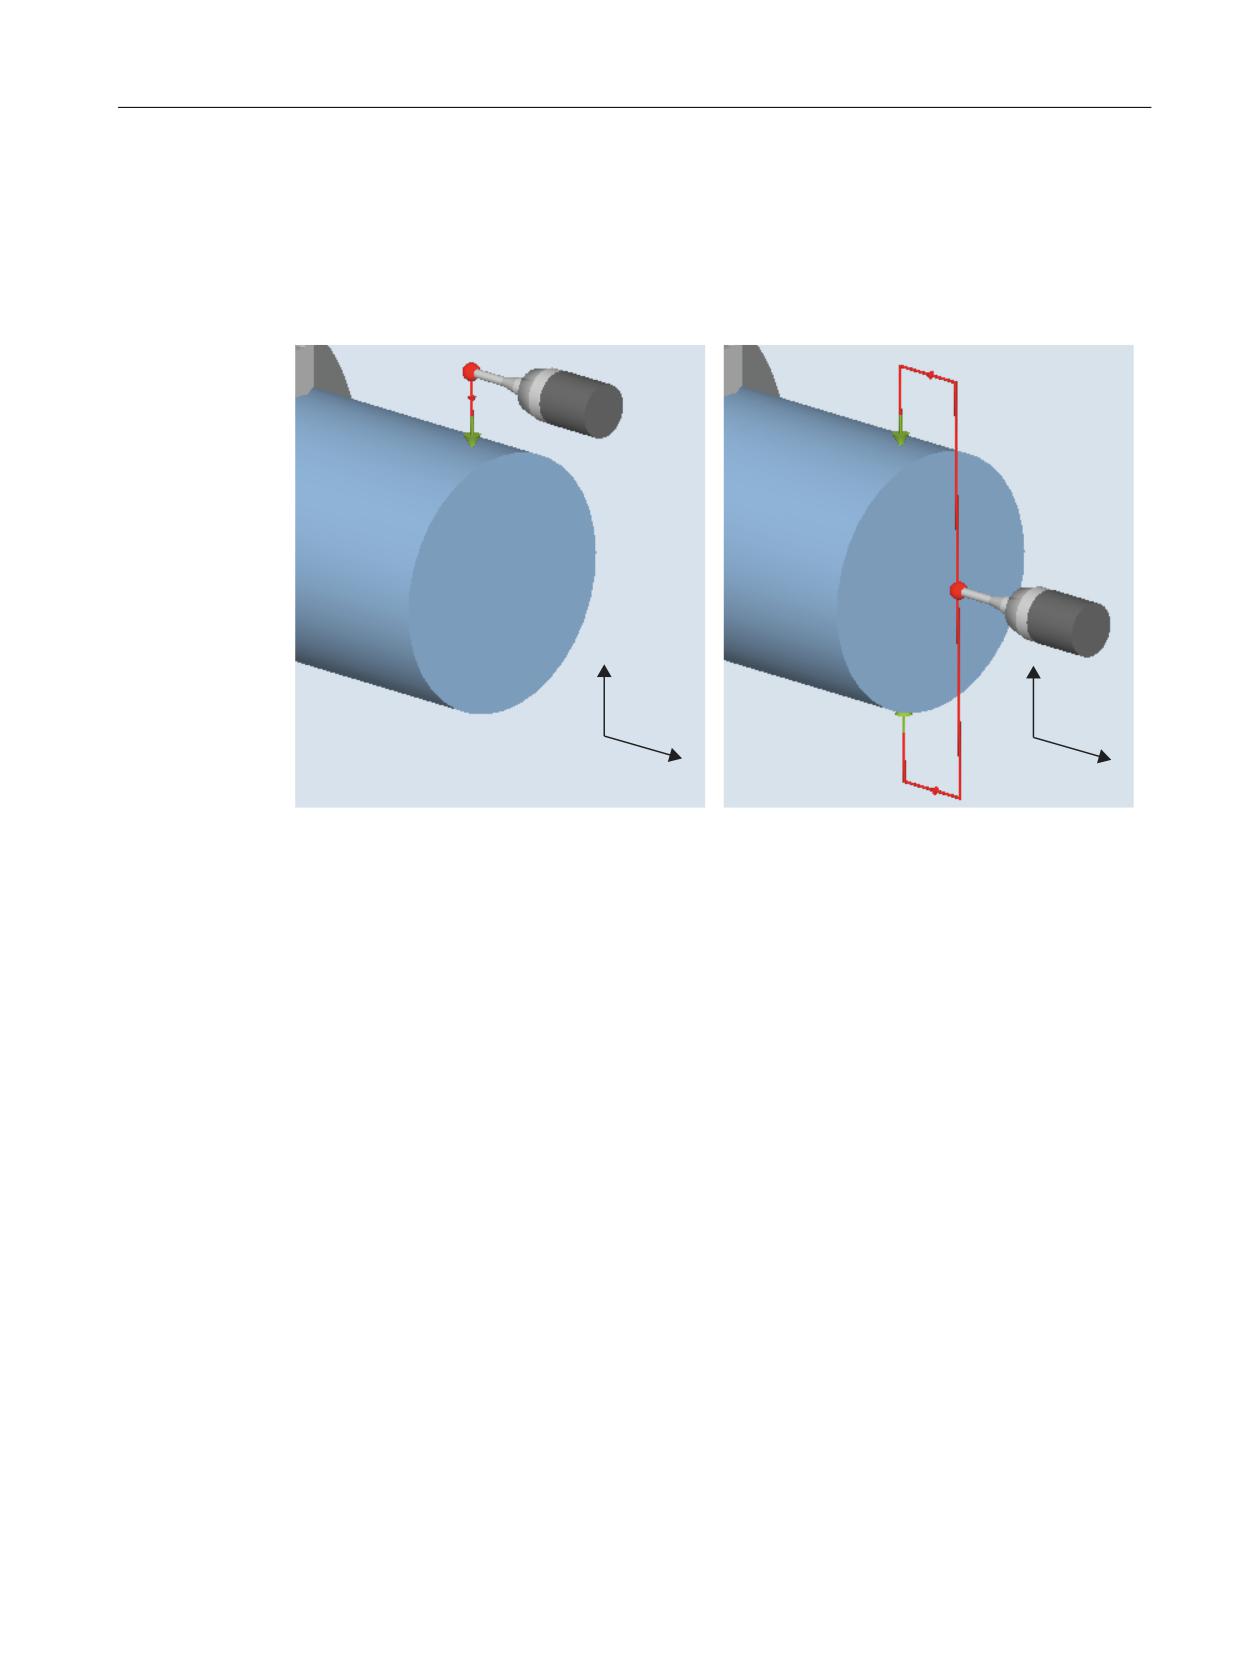
Варианты измерения
4.2 Измерение детали (токарная обработка)
Принцип измерения
Измерительный цикл определяет фактическое значение наружного диаметра через 1-
или 2-точечное измерение симметрично к нулевой точке детали (центр вращения). 2-
точечное измерение выполняется через реверс шпинделя на 180 градусов детали или
через измерение выше и ниже центра вращения.
;
;
=
=
Измерение: наружный диаметр (CYCLE974)
Измерение: наружный диаметр (CYCLE994)
с/без реверса детали
над или под центром вращения
Позиционирование "Движение под центр" (CYCLE994)
При "Движение под центр" наружный диаметр детали измеряется 2-точечным
измерением с измерительным циклом CYCLE994 . Выполняется подвод к двум
противоположным точкам измерения симметрично нулевой точке детали (центр
вращения) на расстоянии установленного пользователем заданного значения. При
перемещении учитывается защищенная область. Радиус шарика измерительного щупа
должен учитываться пользователем при выборе размеров защищенной области.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
123
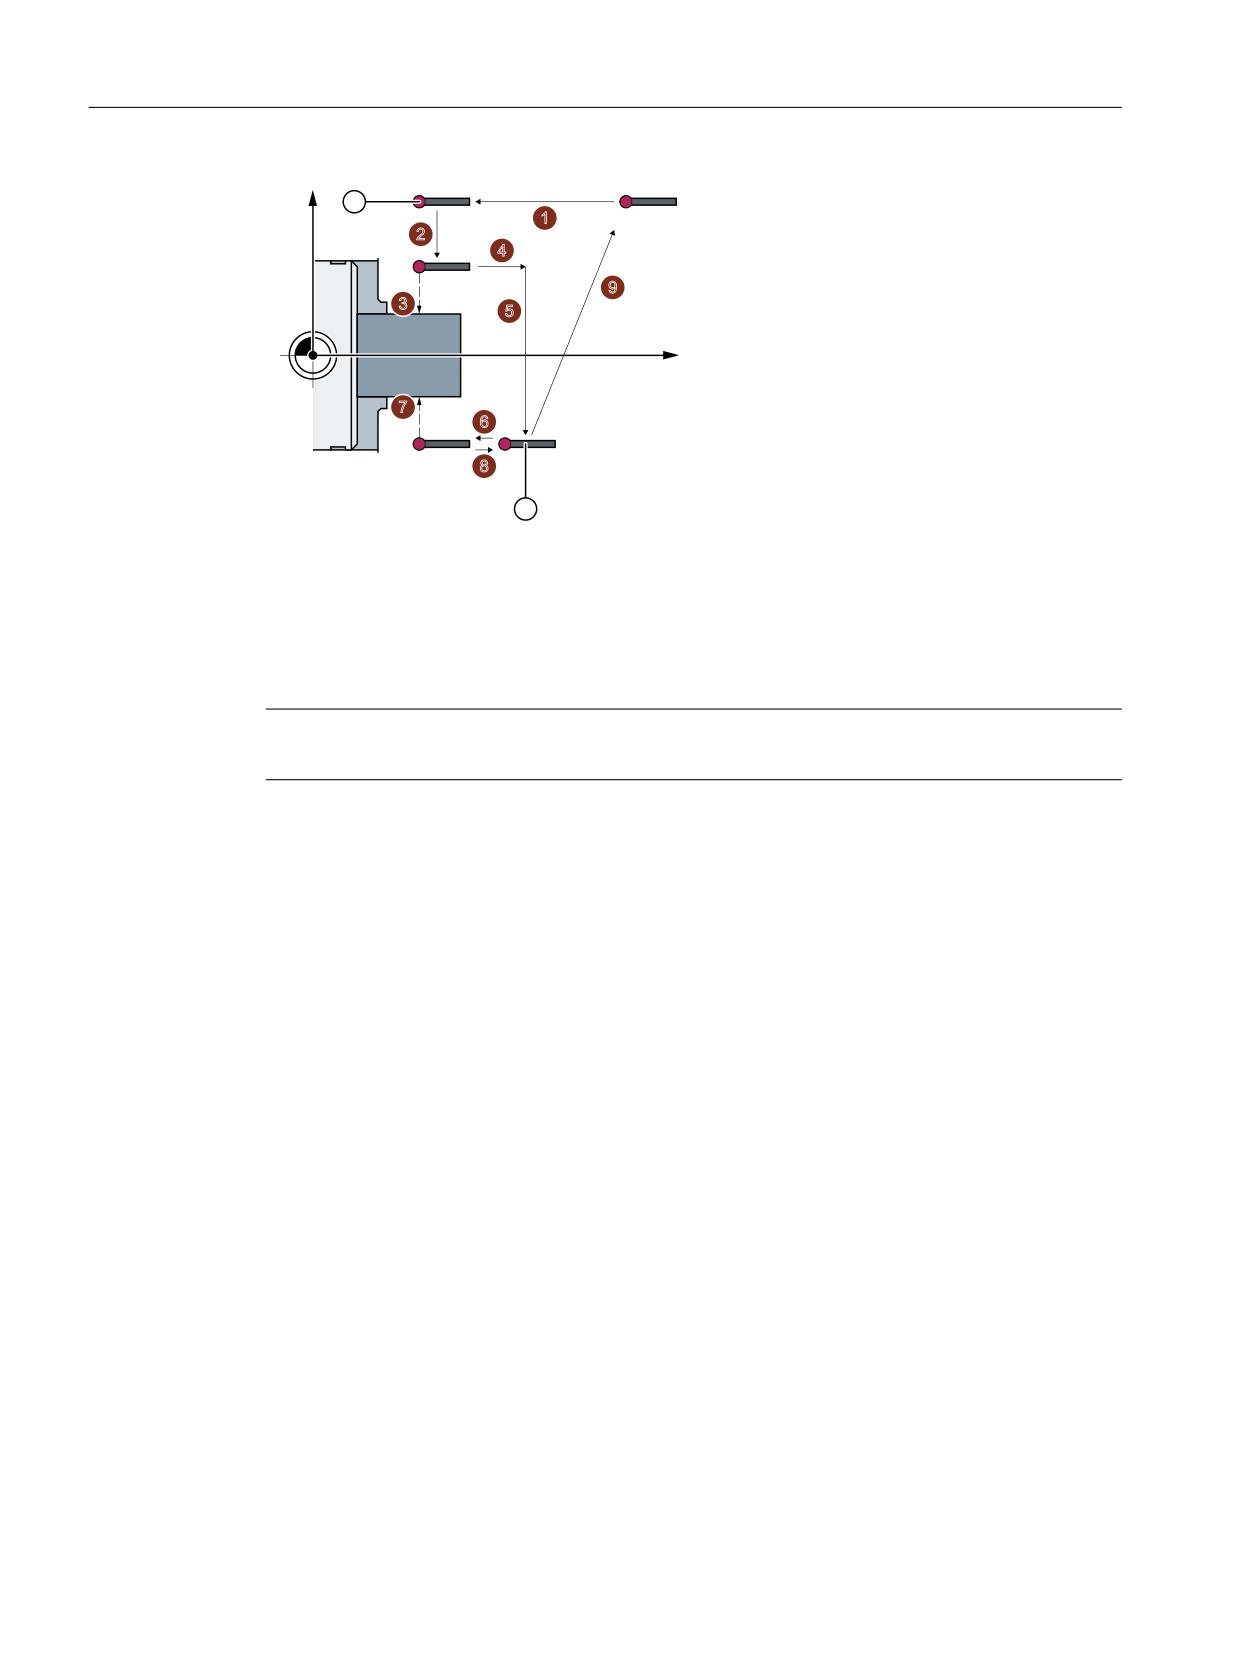
Варианты измерения
4.2 Измерение детали (токарная обработка)
;
=
0
① Начало измерения
② Конец измерения
Рисунок 4-6
Позиции измерительного щупа при измерении наружного диаметра (CYCLE994) с
путем обратного хода по X и Z
Измерение с реверсом детали (CYCLE974)
Примечание
Главный шпиндель должен поддаваться позиционированию (SPOS).
При этом варианте измерения фактическое значение детали относительно нулевой
точки детали в измерительной оси определяется через регистрацию двух
расположенных друг напротив друга точек на диаметре.
Перед первым измерением деталь устанавливается циклом в запрограммированное в
параметре α0 наклонное положение. После 1-го измерения цикл также автоматически
генерирует реверс на 180 градусов перед вторым измерением. Из обоих измеренных
значений формируется среднее значение.
Коррекция смещения нулевой точки (WO) возможна только при измерении без реверса
(1-точечное измерение).
Расширенная коррекция на инструмент для однотипных инструментов, а также в
суммарных и отладочных коррекциях возможна.
При коррекции инструмента всегда могут учитываться эмпирические значения.
Условия
• Измерительный щуп должен быть калиброван в направлениях измерения.
• Тип измерительного щупа 580 должен быть активен. В случае комбинированной
технологии «токарный/фрезерный станок» тип измерительного щупа 710 активен.
• Положение резцов может быть 5 до 8 и должно соответствовать задаче измерения.
Измерительные циклы
124
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Примечание
В варианте измерения "Движение под центром вращения" измерение возможно и без
предварительной калибровки, если в программе пользователя перед вызовом
CYCLE994 установлен _CHBIT[7] (совместимость с прежними положениями).
Исходная позиция перед измерением
Позиционировать измерительный щуп напротив измеряемой плоскости, над центром
вращения.
Позиция после завершения измерительного цикла
Измерительный щуп расположен на расстоянии длины измерения (DFA) напротив
мерительной поверхности, над центром вращения.
При выборе "Движение под центр вращения" измерительный щуп после завершения
цикла измерения расположен на измерительном расстоянии (DFA) напротив
мерительной поверхности, под центром вращения.
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Измерение Токарная обработ-
ка".
3. Нажать программную клавишу "Наружный диаметр".
Открывается окно ввода "Измерение: наружный диаметр".
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
125
Варианты измерения
4.2 Измерение детали (токарная обработка)
Параметр
Программа в G-кодах
Программа ShopTurn
Параметр
Описание
Едини-
Параметр
Описание
Единица
ца
Блок данных калибровки
-
T
Название измерительного щупа
-
(1-40), возможен ввод пе-
ременной1)
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40),
-
возможен ввод переменной1)
β
Точная установка инструмента с
градус
осью качаний
•
(0 градусов)
•
(90 градусов)
• Ввод значения
Z
Начальная точка Z измерения
мм
Х
Начальная точка X измерения
мм
Параметр
Описание
Единица
Цель коррек-
• Только измерение (без коррекции)
-
ции
• Смещение нулевой точки (сохранение измеренного значения в настраиваемое
WO) 2), 3)
• Коррекция на инструмент (сохранение измеренного значения в данные инстру-
мента)
• Коррекция на инструмент (ST) (сохранить измеренное значение в инструмент
DUPLO, номер ST)
TR
Имя исправляемого инструмента
-
D
Номер режущей кромки исправляемого инструмента
-
ST
Номер однотипного инструмента (номер DUPLO)
-
∅
Наружный диаметр
мм
Позиционирова-
• Измерение без реверса детали
-
ние
• Измерение с реверсом детали 4)
• Движение под центр (измерение под и над центром вращения)
α0
Начальный угол для реверса шпинделя (только при позиционировании "Измерение
градус
с реверсом")
ZR (для G18)
Отвод в Z
мм
XR
Отвод в Х (в диаметре)
мм
DFA
Путь измерения
мм
TSA
Доверительная область для результата измерения
мм
Допуск на раз-
Использовать допуск на размер (только при цели коррекции "Коррекция на инстру-
-
мер
мент")
• Да
• Нет
Измерительные циклы
126
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.2 Измерение детали (токарная обработка)
Параметр
Описание
Единица
TUL
Верхняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
TLL
Нижняя граница допуска, деталь (инкр. к заданному значению, только при допуске
мм
на размер "Да")
1)
Имя переменной не должно быть незаполненным.
2)
Только при позиционировании "Измерение без реверса"
3)
Другие параметры и цели коррекции настраиваются в общих SD54760 $SNS_MEA_FUNCTION_MASK_PIECE .
4)
Функция "Измерение с реверсом детали" отображается, если в общих SD54764 $SNS_MEA_FUNCTION_MASK_TURN
установлен бит 0.
Изготовитель станка
Следовать указаниям изготовителя станка.
Варианты измерения фрезерной обработки на токарном станке
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Измерение Токарная обработка".
3. Нажать программную клавишу "Наружный диаметр".
Открывается окно ввода "Измерение: наружный диаметр".
Параметр
Программа ShopMill
Параметр
Описание
Единица
T
Название измерительного щупа
-
D
Номер режущей кромки (1 - 9)
-
Блок данных калибровки (1-40), возможен ввод пере-
-
менной1)
β
Точная установка инструмента с осью качаний
градус
•
(0 градусов)
•
(90 градусов)
• Ввод значения
Z
Начальная точка Z измерения
мм
X
Начальная точка X измерения
мм
1)
Имя переменной не должно быть пустым.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
127

Варианты измерения
4.2 Измерение детали (токарная обработка)
Список результирующих параметров
Вариант измерения "Наружный диаметр" предоставляет следующие результирующие
параметры:
Таблица 4-8 Результирующие параметры "Наружный диаметр"
Параметр
Описание
Единица
_OVR [0]
Заданное значение диаметра (учитывать измерительную
мм
ось S_MA)
_OVR [1]
Заданное значение диаметра в 1-й оси плоскости → только
мм
при S_MA=1
_OVR [2]
Заданное значение диаметра в 2-й оси плоскости → только
мм
при S_MA=2
_OVR [3]
Заданное значение диаметра в 3-й оси плоскости → только
мм
при S_MA=3
_OVR [4]
Фактическое значение диаметра
мм
_OVR [5]
Фактическое значение диаметра в 1-й оси плоскости → только
мм
при S_MA=1
_OVR [6]
Фактическое значение диаметра в 2-й оси плоскости → только
мм
при S_MA=2
_OVR [7]
Фактическое значение диаметра в 3-й оси плоскости → только
мм
при S_MA=3
_OVR [16]
Разница, диаметр
мм
_OVR [17]
Разница, диаметр в 1-й оси плоскости → только при S_MA=1
мм
_OVR [18]
Разница, диаметр в 2-й оси плоскости → только при S_MA=2
мм
_OVR [19]
Разница, диаметр в 3-й оси плоскости → только при S_MA=3
мм
_OVI [0]
D-номер
-
_OVI [2]
Номер измерительного цикла
-
При измерении детали с коррекцией инструмента или коррекцией смещения нулевой
точки отображаются дополнительные параметры, см. Дополнительные результирующие
параметры (Страница 381).
Измерительные циклы
128
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
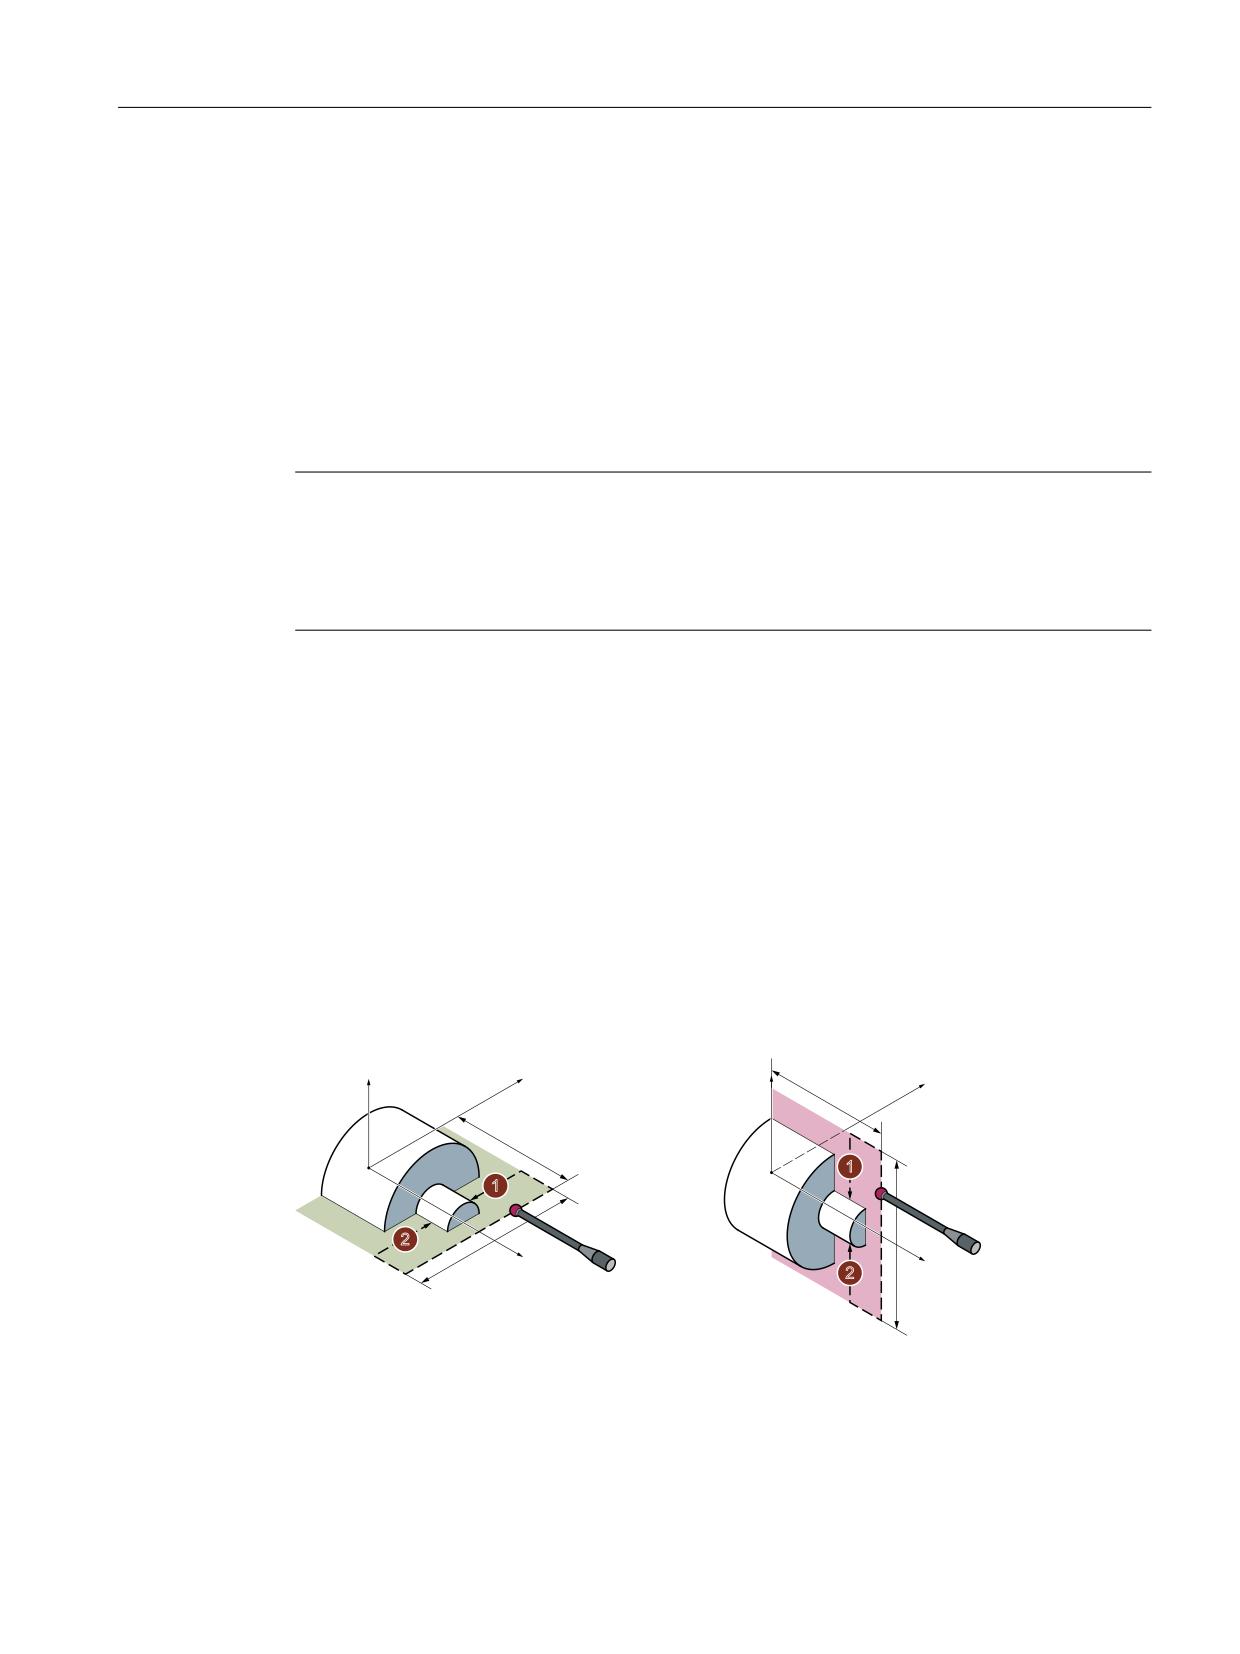
Варианты измерения
4.2 Измерение детали (токарная обработка)
4.2.8
Расширенное измерение
Измерение в сочетании с 3-й осью (Y)
Если у токарного станка есть 3-я ось, то по технологическим причинам может иметь
смысл использовать ее и в качестве измерительной оси. При этом предварительное
позиционирование и процесс измерения осуществляются в 3-й оси (ось Y), но коррекция
результатов измерения вносится в компоненты инструмента и WO 2-й гео-оси (ось X). 3-я
ось поддерживает программирование радиуса и диаметра согласно соотношениям 2-й
гео-оси (X).
Примечание
Функция интеграции 3-й оси для токарных станков относится к измерительным циклам
CYCLE974 и CYCLE994! Эту функцию необходимо активировать:
Дополнительная информация: Руководство по вводу в эксплуатацию SINUMERIK 840D sl
Базовое и системное ПО / SINUMERIK Operate
Расширенные возможности обхода при 2-точечном измерении (CYCLE994)
Если у токарного станка есть 3-я ось, она может использоваться и в качестве обходной
оси.
Представленные ниже стратегии обхода могут быть реализованы через маски
параметрирования или номер измерительной оси (параметр S_MA).
Основой расширенной стратегии обхода является активация 3-й оси для измерительных
циклов.
S_MA, многозначный = 102
S_MA, многозначный = 103
1-я ось плоскости - это обходная ось (Z)
1-я ось плоскости - это обходная ось (Z)
2-я ось плоскости - это измерительная ось
3-я ось - это измерительная ось (Y)
(X)
;
;
<
<
6B6=$
6B6=$
6B6=2
=
=
6B6=2
Измерительный щуп с положением резцов Измерительный щуп с SL=7
SL = 7
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
129
Варианты измерения
4.2 Измерение детали (токарная обработка)
S_MA, многозначный = 302
S_MA, многозначный = 203
3-я ось - это обходная ось (Y)
2-я ось плоскости - это обходная ось (X)
2-я ось плоскости - это измерительная ось
3-я ось - это измерительная ось (Y)
(X)
6B6=$
6B6=2
;
;
<
<
6B6=2
6B6=$
=
=
Измерительный щуп с SL=7
Измерительный щуп с SL=7
Измерительные циклы
130
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3
Измерение детали (фрезерование)
4.3.1
Общая информация
Фрезерные станки
Следующие измерительные циклы предназначены для использования на фрезерных
станках.
Примечание
Шпиндель
Шпиндельные команды в измерительных циклах всегда относятся к активному мастер-
шпинделю СЧПУ.
При использовании измерительных циклов на станках с несколькими шпинделями
определить затронутый шпиндель перед вызовом цикла как мастер-шпиндель.
Примечание
Условиями точного измерения являются калибровка измерительного щупа в условиях
измерения, т.е. рабочая плоскость и скорость измерения при измерении и калибровке
должны совпадать.
При использовании измерительного щупа в шпинделе для вращающихся инструментов
помнить и о точной установке шпинделя. Отклонения могут привести к ошибкам
измерения.
Дополнительная информация: Руководство по программированию
Программирование ЧПУ
Определение плоскостей, система единиц
Измерительные циклы фрезерной обработки работают с активными плоскостями G17,
G18 или G19.
Системы единиц (основная система) станка и детали могут быть различными.
Для измерения детали в ДЮЙМАХ на метрическом станке необходимо использовать G-
команду G700.
Для измерения детали в мм на ДЮЙМОВОМ станке необходимо использовать G-команду
G710.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
131
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.2
Калибровка измерительного щупа - Длина (CYCLE976)
4.3.2.1
Функция
Примечание
Указание для всех вариантов калибровки
Для получения точных измерений, связанных с функциями поворота/Cycle800 или Traori,
необходимо убедиться, что калибровка датчика осуществляется так же, как в
последующем будет производиться измерение.
То есть калибровка щупа должна происходить в такой механической конфигурации
круговых и линейных осей, которая соответствует измерению!
Функция
С помощью этого варианта измерения можно калибровать длину измерительного щупа
детали в оси инструмента на известной поверхности (эталонной поверхности). Это может
быть выполнено, к примеру, на детали.
Принцип измерения
Измерительный щуп подводится в направлении измерения к кромке (к примеру, детали).
Рисунок 4-7
Калибровка: Длина на кромке (CYCLE976)
Длина измерительного щупа определяется согласно установке в общих MD 51740
$MNS_MEA_FUNCTION_MASK, Бит 1. Установка определяет, относится ли длина
инструмента к центру или периметру шарика измерительного щупа.
В варианте "длина инструмента до центра шарика", в данные калибровки согласно
направлению калибровки вносится запускающее значение.
Измерительные циклы
132
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Условия
• Измерительный щуп должен быть активен как инструмент.
• Тип измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- L-щуп (тип 713)
Примечание
Использование L-щупа (тип 713)
С помощью L-щупа возможна калибровка в +Z (для протягивающего измерения).
Стандартная выверка рычага L-щупа это +X (угол поправки = 0). Если рычаг щупа в
программе измерений должен быть точно установлен в другом направлении, то
это возможно через вращение вокруг оси инструмента (к примеру, ROT Z = 90).
• Для позиционирования измерительного щупа детали без столкновений в программе
необходимо ввести длину щупа в память коррекций на инструмент.
• Радиус шарика должен быть известен точно и внесен в данные инструмента.
Возможность реализации, например, через предшествующую калибровку в кольце
или на сфере (для типа 710, 712).
• Опорная поверхность расположена вертикально к оси измерения или оси
инструмента.
Исходная позиция перед измерением
Позиционировать измерительный щуп напротив опорной поверхности.
Расстояние от щупа до опорной поверхности должно быть приблизительно равно
выбранному пути измерения (DFA).
Позиция после завершения измерительного цикла
Согласно направлению измерения (X, Y, Z), щуп в АВТОМАТИЧЕСКОМ режиме удален от
опорной поверхности на значение выбранного пути измерения (DFA). В режиме JOG
снова выполняется подвод к начальной позиции.
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
133
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.2.2
Вызов варианта измерения
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и Вы
находитесь в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
3. Нажать программную клавишу "Длина".
Открывается окно ввода "Калибровка: длина на кромке".
4.3.2.3
Параметр
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного щу-
-
G19)
па
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 - 9)
-
40), возможен ввод перемен-
ной 1)
F
Подача калибровки и изме-
путь/мин
Блок данных калибровки (1-
-
рения
40), возможен ввод перемен-
ной 1)
F
Подача калибровки и измере-
мм/мин
ния
X
Начальная точка X измерения
мм
Y
Начальная точка Y измерения
мм
Z
Начальная точка Z измерения
мм
Параметр
Описание
Единица
Согласование
• Да (согласование длины измерительного щупа и точки срабатывания) 2)
-
длины инстру-
• Нет (только согласование точки срабатывания)
мента
Направление
Измерительная ось (+/-) Z (при плоскости измерения G17)
-
измерения
Z0
Исходная точка Z (при плоскости измерения G17)
мм
DFA
Путь измерения
мм
Измерительные циклы
134
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
TSA
Доверительная область для результата измерения
мм
Измерения
Число измерений на одном месте (1-9)
-
1)
Имя переменной не должно быть незаполненным.
2)
Параметр "Адаптация длины инструмента" доступен, только если это поле разблокировано через SD54780
$SNS_J_MEA_FUNCTION_MASK_PIECE бит 28.
Примечание
При первой калибровке поле данных щупа еще предустановленно на "0". Поэтому
запрограммировать параметр TSA > радиуса сферы щупа, чтобы не допустить ошибки
"Превышение доверительной области".
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1.
Нажать программную клавишу "Измерить деталь".
2.
Нажать программную клавишу "Калибровка измерительного щупа".
3.
Нажать программную клавишу "Длина".
Открывается окно ввода "Калибровка: длина на кромке".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительно-
-
го щупа
D
Номер режущей кромки
-
(1 - 9)
Блок данных калибровки
-
(1-40), возможен ввод
переменной 1)
F
Подача калибровки и из-
мм/мин
мерения
X
Начальная точка X изме-
мм
рения
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
135

Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
Y
Начальная точка Y изме-
мм
рения
Z
Начальная точка Z изме-
мм
рения
1)
Имя переменной не должно быть пустым.
4.3.2.4
Результирующие параметры
Список результирующих параметров
Вариант измерения "Длина" предоставляет следующие результирующие параметры:
Таблица 4-9 Результирующие параметры "Длина"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение диаметра сферы измерительного щупа
мм
_OVR [5]
Разность диаметра сферы измерительного щупа
мм
_OVR [16]
Точка срабатывания, минусовое направление, фактическое значе-
мм
ние, 3-я ось плоскости
_OVR [17]
Точка срабатывания, минусовое направление, разница, 3-я ось пло-
мм
скости
_OVR [18]
Точка срабатывания, плюсовое направление, фактическое значе-
мм
ние, 3-я ось плоскости
_OVR [19]
Точка срабатывания, плюсовое направление, разница, 3-я ось пло-
мм
скости
_OVR [22]
Длина измерительного щупа детали
мм
_OVR [27]
Диапазон коррекции нуля
мм
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
Измерительные циклы
136
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
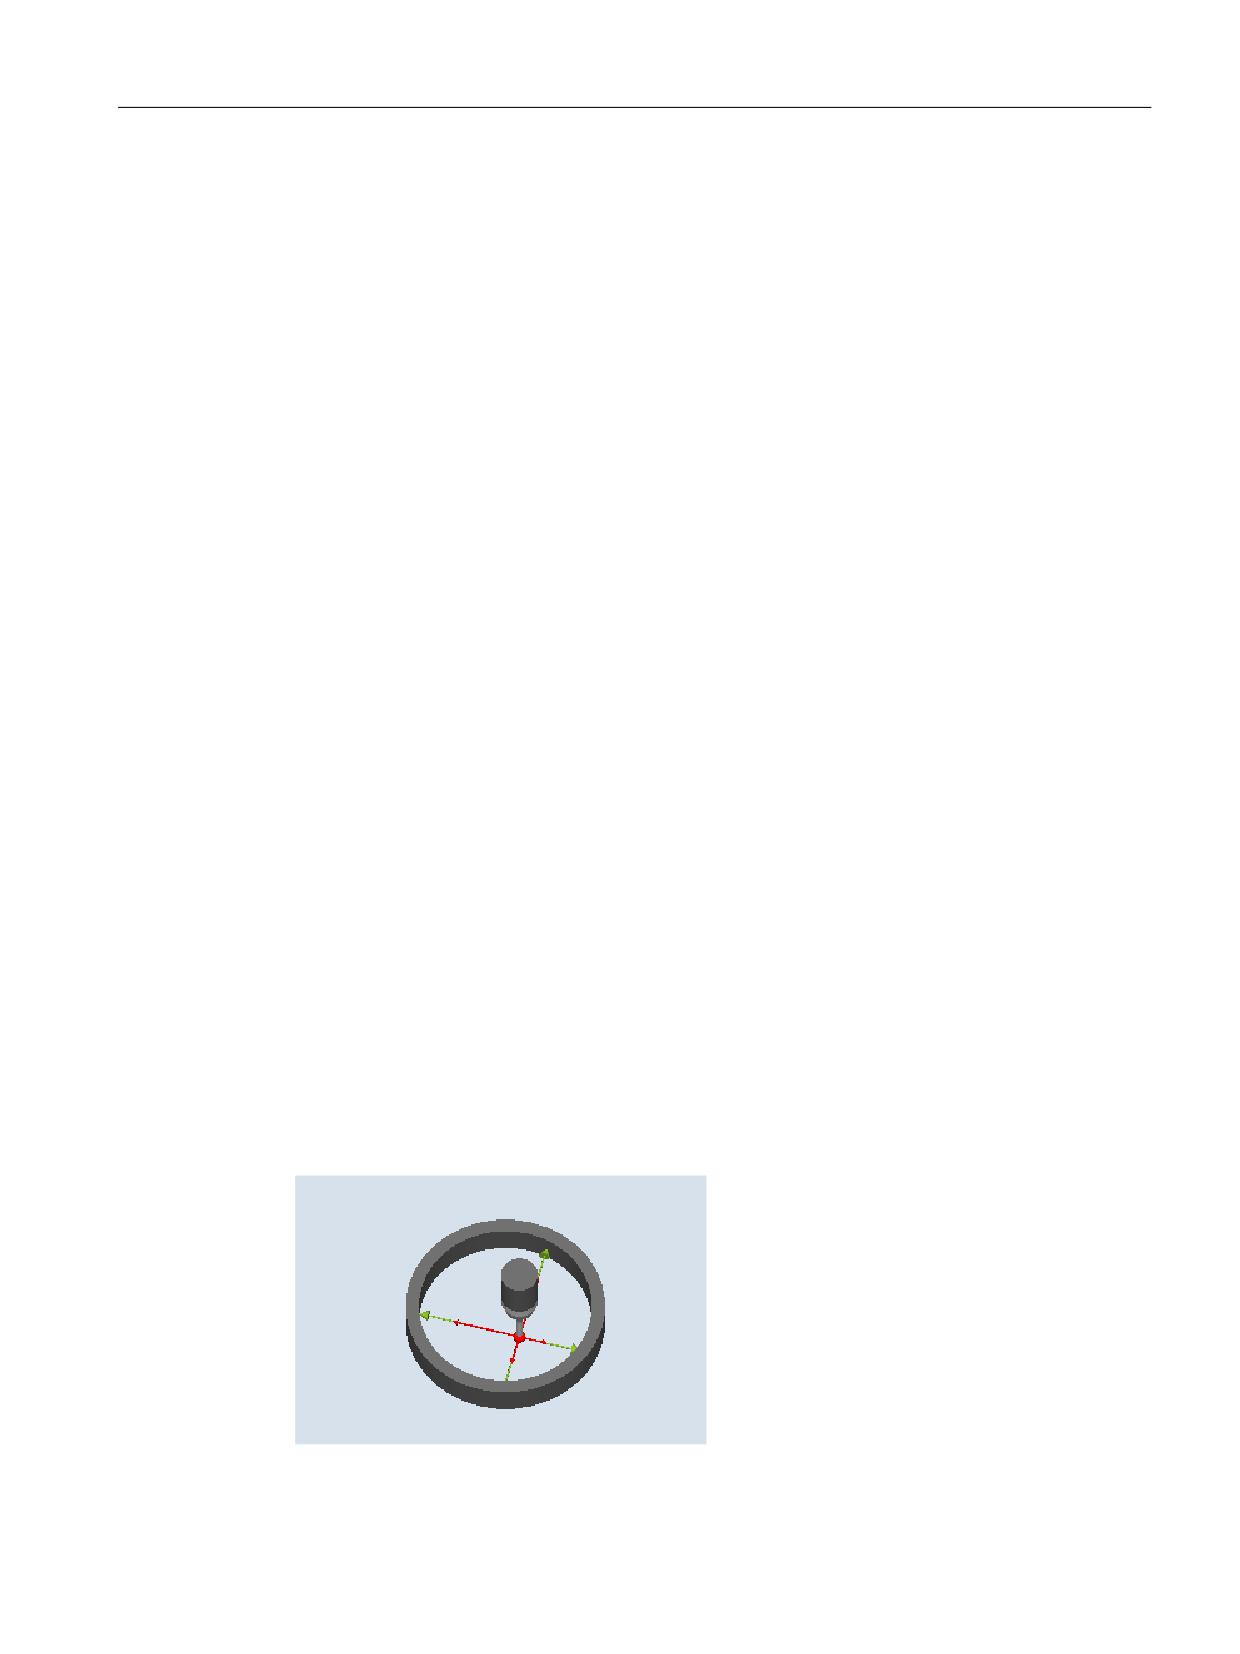
Варианты измерения
4.3 Измерение детали (фрезерование)
4.3.3
Калибровка измерительного щупа - радиус в кольце (CYCLE976)
Функция
С помощью этого варианта измерения можно компенсировать следующие данные
калибровки:
• Наклонное положение измерительного щупа детали
• Значения срабатывания
• Радиус сферического наконечника измерительного щупа в калибровочном кольце (в
осях плоскости)
Калибровка щупа в кольце может выполниться на основе неизвестного или известного
центра в кольце. При известном центре он соответствует начальной точке.
При варианте калибровки "Старт в центре кольца" калибровка возможно и с учетом
начального угла. При использовании начального угла можно обойти возможные
препятствия по пути измерения или в месте измерения.
Принцип измерения
Калибровка всегда начинается в положительном направлении 1-й оси актуальной
рабочей плоскости. Регистрируется 8 позиций калибровки, разделенных на 2 прохода. В
зависимости от используемого типа измерительного щупа проходы выполняются с
единой позицией шпинделя или с реверсированием на 180 градусов.
В процессе калибровки определяются центр калибровочного кольца (согласно варианту
калибровки) и его удаление от начальной позиции.
В результате на данные калибровки / значения срабатывания значительное влияние
оказывают следующие величины:
• физический радиус шарика измерительного щупа
• конструкция измерительного щупа
• Скорость измерения
• калибровочное кольцо с соответствующей точностью
• правильное крепление калибровочного кольца
Рисунок 4-8
Калибровка: Радиус в кольце (CYCLE976)
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
137
Варианты измерения
4.3 Измерение детали (фрезерование)
Условия
Следующие условия должны быть выполнены для калибровки в кольце:
• Измерительный щуп должен быть активен как инструмент.
• Тип измерительного щупа:
- 3D мульти-щуп (тип 710)
- Монощуп (тип 712)
- Звездообразный щуп (тип 714)
Примечание
В сочетании с монощупом, звездообразным щупом и вариантом калибровки
"Начальная точка в центре кольца "НЕТ"" необходим шпиндель с возможностью
позиционирования.
Примечание
Лучи звездообразного щупа (тип 714) должны располагаться под углом точно в 90
градусов друг к другу.
• Точный диаметр калибровочного кольца известен.
Исходная позиция перед измерением
При запуске измерительного цикла не в центре кольца, центр шарика измерительного
щупа детали должен быть позиционирован вблизи от центра кольца, а также на высоте
калибровки в пределах калибровочного кольца.
При запуске измерительного цикла в центре кольца центр шарика измерительного щупа
детали должен быть позиционирован точно в центр кольца, а также на высоте
калибровки в пределах калибровочного кольца.
Позиция после завершения измерительного цикла
После завершения процесса калибровки центр измерительного щупа стоит в центре
кольца на высоте калибровки.
Примечание
При очень высоких требованиях к точности измерения имеет смысл передать
расстояние между центром и начальной позицией в смещение нулевой точки и
выполнить еще одну калибровку с такой оптимизацией.
Измерительные циклы
138
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
Варианты измерения
4.3 Измерение детали (фрезерование)
Порядок действий
Выполняемая программа обработки детали или программа ShopMill создана и открыт
редактор.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного
щупа".
3. Нажать программную клавишу "Радиус в кольце".
Открывается окно ввода "Калибровка: радиус в кольце".
Параметр
Программа в G-кодах
Программа ShopMill
Параметр
Описание
Единица
Параметр
Описание
Единица
PL
Плоскость измерения (G17 -
-
T
Название измерительного
-
G19)
щупа
Блок данных калибровки (1-
-
D
Номер режущей кромки (1 -
-
40), возможен ввод перемен-
9)
ной1)
F
Подача калибровки и изме-
путь/мин
Блок данных калибровки (1-
-
рения
40), возможен ввод перемен-
ной1)
F
Подача калибровки и изме-
мм/мин
рения
X
Начальная точка X измере-
мм
ния
Y
Начальная точка Y измере-
мм
ния
Z
Начальная точка Z измере-
мм
ния
Параметр
Описание
Единица
Начальная точ-
• Да (выбрать оси и направления калибровки)
-
ка в центре
• Нет (калибровка всех осей и направлений плоскости)
кольца
Направления
•
1 (калибровка в одном направлении)
-
калибровки
•
2 (калибровка в противоположных направлениях)
•
4 (калибровка в противоположных направлениях плоскости)
Определение
• Да (определять позиционное отклонение измерительного щупа)
-
позиционного
• Нет (не определять позиционное отклонение измерительного щупа)
отклонения
Messachse
Измерительная ось (X, Y)
-
Направление
Направление измерения (+/-), измерительная ось (X, Y)
-
измерения
∅
Диаметр кольца
мм
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
139
Варианты измерения
4.3 Измерение детали (фрезерование)
Параметр
Описание
Единица
α0
Угол измерения
градус
DFA
Длина измерения
мм
TSA
Доверительная область для результата измерения
мм
Измерения
Число измерений на одном месте (1-9)
-
1)
Имя переменной не должно быть пустым.
Примечание
При первой калибровке поле данных щупа еще предустановленно на "0". Поэтому
запрограммировать параметр TSA > радиуса сферы щупа, чтобы не допустить ошибки
"Превышение доверительной области".
Вариант измерения "Токарная обработка на фрезерном станке" (только 840D sl)
Порядок действий
Выполняемая программа обработки детали или программа ShopTurn создана и открыта
в редакторе.
1. Нажать программную клавишу "Измерить деталь".
2. Нажать программную клавишу "Калибровка измерительного щу-
па".
3. Нажать программную клавишу "Радиус в кольце".
Открывается окно ввода "Калибровка: радиус в кольце".
Параметр
Программа ShopTurn
Параметр
Описание
Единица
T
Название измерительно-
-
го щупа
D
Номер режущей кромки
-
(1 - 9)
Блок данных калибровки
-
(1-40), возможен ввод
переменной1)
F
Подача калибровки и из-
мм/мин
мерения
X
Начальная точка X изме-
мм
рения
Измерительные циклы
140
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5

Варианты измерения
4.3 Измерение детали (фрезерование)
Программа ShopTurn
Параметр
Описание
Единица
Y
Начальная точка Y изме-
мм
рения
Z
Начальная точка Z изме-
мм
рения
1)
Имя переменной не должно быть пустым.
Список результирующих параметров
Вариант измерения "Радиус в кольце" предоставляет следующие результирующие
параметры:
Таблица 4-10
Результирующие параметры "Радиус в кольце"
Параметр
Описание
Единица
_OVR [4]
Фактическое значение диаметра сферы измерительного щупа
мм
_OVR [5]
Разность диаметра сферы измерительного щупа
мм
_OVR [6]
Центр калибровочного кольца в 1-й оси плоскости
мм
_OVR [7]
Центр калибровочного кольца в 2-й оси плоскости
мм
_OVR [8]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [9]
Точка срабатывания, минусовое направление, разница, 1-я ось
мм
плоскости
_OVR [10]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 1-я ось плоскости
_OVR [11]
Точка срабатывания, плюсовое направление, разница, 1-я ось
мм
плоскости
_OVR [12]
Точка срабатывания, минусовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [13]
Точка срабатывания, минусовое направление, разница, 2-я ось
мм
плоскости
_OVR [14]
Точка срабатывания, плюсовое направление, фактическое зна-
мм
чение, 2-я ось плоскости
_OVR [15]
Точка срабатывания, плюсовое направление, разница, 2-я ось
мм
плоскости
_OVR [20]
Позиционное отклонение 1-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [21]
Позиционное отклонение 2-й оси плоскости (наклонное положе-
мм
ние измерительного щупа)
_OVR [24]
Угол, под которым были определены точки срабатывания
Градус
_OVR [27]
Диапазон коррекции нуля
мм
_OVR [28]
Доверительная область
мм
_OVI [2]
Номер измерительного цикла
-
_OVI [5]
Номер щупа
-
_OVI [9]
Номер ошибки
-
Измерительные циклы
Руководство по программированию, 07/2021, 6FC5398-4BP40-6PA5
141