Универсальный фрезерный станок OPTImill MT 200. Руководство по эксплуатации (Версия 1.0.6) - часть 3
 

  Главная      Книги - Разные     Универсальный фрезерный станок OPTImill MT 200. Руководство по эксплуатации (Версия 1.0.6)


поиск по сайту            правообладателям  


содержание      ..     1      2      3      4      ..


Универсальный фрезерный станок OPTImill MT 200. Руководство по эксплуатации (Версия 1.0.6) - часть 3


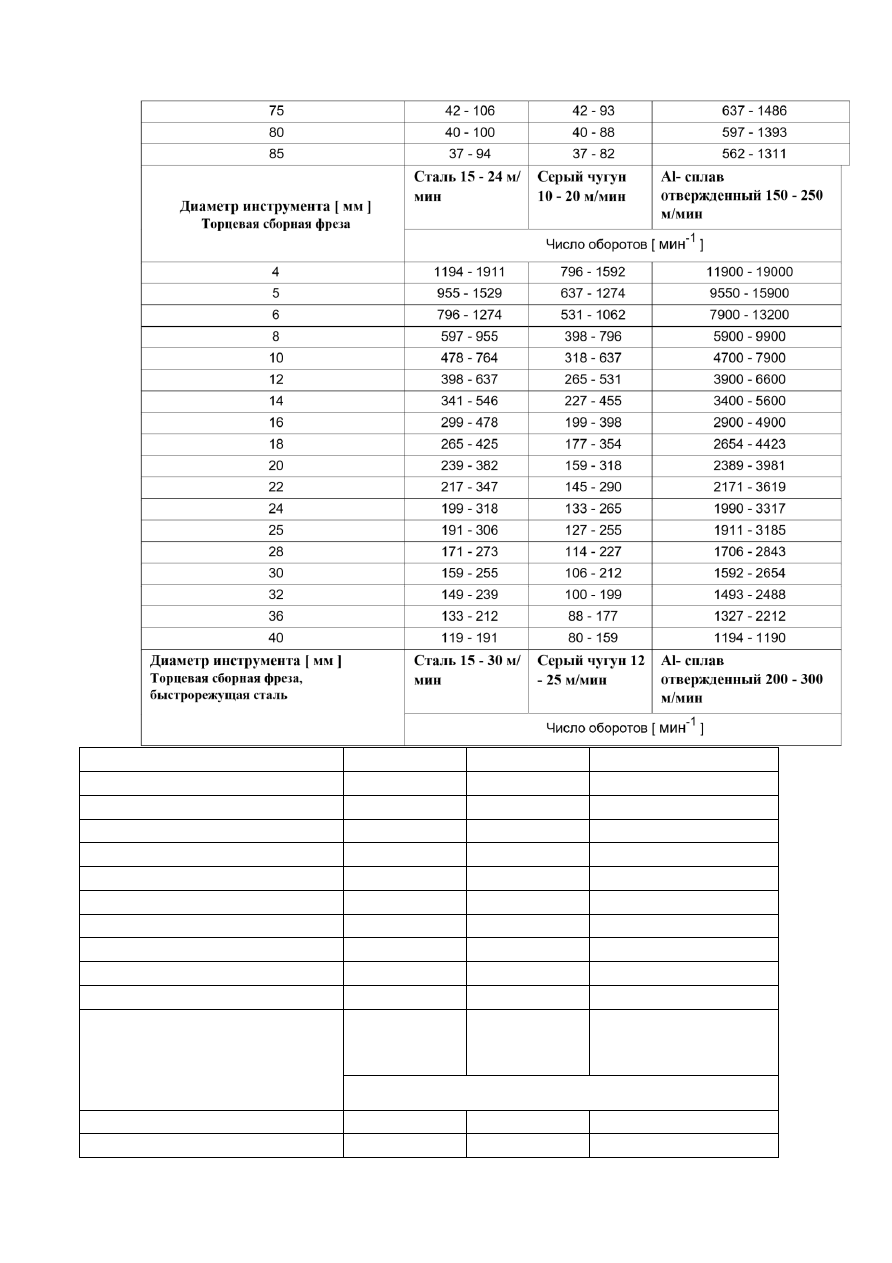
35


136 - 273


109 - 227


1820 - 2730


40


119 - 239


96 - 199


1592 - 2389


45


106 - 212


85 - 177


1415 - 2123


50


96 - 191


76 - 159


1274 - 1911


55


87 - 174


69 - 145


1158 - 1737


60


80 - 159


64 - 133


1062 - 1592


65


73 - 147


59 - 122


980 - 1470


70


68 - 136


55 - 114


910 - 1365


75


64 - 127


51 - 106


849 - 1274


80


60 - 119


48 - 100


796 - 1194


85


56 - 112


45 - 94


749 - 1124


Диаметр инструмента [ мм ]


Торцевая сборная фреза, твердый 
сплав


Сталь


100 - 200 м/мин


Серый чугун  


30 - 100 м/мин


Al- сплав


отвержденный 300 - 400 
м/мин


Число оборотов [ 

мин

-1

 ]


35


910 - 1820


273 - 910


2730 - 3640


40


796 - 1592


239 - 796


2389 - 3185


45


708 - 1415


212 - 708


2123 - 2831


50


637 - 1274


191 - 637


1911 - 2548


55


579 - 1158


174 - 579


1737 - 2316


60


531 - 1062


159 - 531


1592 - 2123


65


490 - 980


147 - 490


1470 - 1960


70


455 - 910


136 - 455


1365 - 1820


75


425 - 849


127 - 425


1274 - 1699


80


398 - 796


119 - 398


1194 - 1592


85


375 - 749


112 - 375


1124 - 1499


4.6  

Включение / выключение вращения шпинделя (вертикальное фрезерование)  

Выбрать правый или левый ход вращения шпинделя. При правильно 

подключенных фазах (направление вращения) в момент фрезерования это 
правый ход. На рисунке слева переключатель установлен в режим правого хода. 
Нажмите зеленую кнопку. Вращение шпинделя начинается. Поместите 
вращающийся переключатель в положение    

"0".  Шпиндель  прекращает  вращаться.  Переключите  главный  выключатель  в  положение  “ВЫКЛ”/  0,  при 

необходимости отключите.  


4.7  

Включение / выключение вращения шпинделя (горизонтальное 

фрезерование)  

Выбрать правый или левый ход вращения шпинделя. При правильно подключенных 

фазах (направление вращения) в момент фрезерования это правый ход. Вращение 
шпинделя начинается. Нажмите кнопку "0". Шпиндель прекращает вращаться. 
Переключите главный выключатель в положение “ВЫКЛ”/ 0, при необходимости 
отключите.  


4.8  

Включение / Выключение автоматической подачи стола ON / OFF  

ВНИМАНИЕ!


В  том  случае,  если  необходимо  изменить  скорость  подачи  стола,  рукоятку  регулировки 

направления подачи следует повернуть в промежуточное положение (“ВЫКЛ”)  


Ü 

Рукоятку направления (ось X, Y или Z) подачи стола установить в желаемое положение.  

Ü 

Рукоятку направления расположить в промежуточной позиции, когда подачу стола следует отключить.  

Смотрите также 

+ 


"Перемещение стола вверх / вниз“ на стр. 40

+ 


"Перемещение стола по оси Х  

(вправо/влево)“ на стр. 41

+ 


"Поперечное перемещение стола ( ось Y)“ на стр. 42  

4.9СОЖ  

Подача смазочно-охлаждающей жидкости управляется переключателем подачи СОЖ на 

панели управления.  

0 

= отключить подачу СОЖ   

1 

= включить подачу СОЖ   

Количество подаваемой СОЖ регулируется дозирующим краном.  

4.10 Фрезерная головка  

Фрезерная головка имеет две поворотные оси.  


угол  фрезерной  головки  установлен  на  0° 

или  

180°,  шпиндель  находится  в  вертикальном 

положении.  


Рис.4-8: 


Вертикальное 

положение шпинделя


Вращением  задней  и  передней  части 

фрезерной 

головки  возможно  расположить  ее  под 

определенным 

углом  в  горизонтальном  положении  по 

отношению 

к 

оси подачи координатного стола.  

Вращающаяся


ось


4.10.1 Поворот фрезерной головки  

ПРЕДУПРЕЖДЕНИЕ!


Выключите станок и произведите запирание станка от нежелательного включения.  

Ü 

Вытащите спереди и сзади конические штифты для закрепления нулевого положения фрезерной 

головки. Эти штифты можно поставить обратно только в данном положении фрезерной головки.  

Ü 

Ослабьте зажимные гайки шпиндельной головки впереди и сзади.  

ОСТОРОЖНО!


Ослабьте зажимные гайки, но не полностью. Если зажимные гайки ослабить полностью, фрезерная головка 

может упасть

.


Ü 

Установите  требующийся  Вам  угол,  воспользовавшись  таблицей 

+ 


"Таблица  значений  углов: 

горизонтальная ось шпинделя- координатный стол“ на стр. 37 .  

4.10.2 Таблица значений углов: горизонтальная ось шпинделя- координатный стол  


Угол между 
горизонтальной 
осью шпинделя и 
осью подачи 
координатного 
стола


Градус° Минуты‘ Секунды‘‘


46°


67° 05‘ 17‘‘


25° 07‘ 03‘‘


47°


68° 39‘ 15‘‘


25° 46‘ 24‘‘


48°


70° 13‘ 44‘‘


26° 26‘ 17‘‘


49°


71

° 48‘ 47‘‘


27° 06‘ 42‘‘


50°


73° 24‘ 24‘‘


27° 47‘ 42‘‘


51°


75° 00‘ 38‘‘


28° 28‘ 17‘‘


52°


76° 37‘ 30‘‘


29° 11‘ 30‘‘


53°


78° 15‘ 02‘‘


29° 54‘ 22‘‘


54°


79° 53‘ 17‘‘


30° 37‘ 56‘‘


55°


81° 32‘ 17‘‘


31° 22‘ 13‘‘


56°


83° 12‘ 04‘‘


32° 07‘ 16‘‘


57°


84° 52‘ 40‘‘


32° 53‘ 06‘‘


58°


86° 34‘ 10‘‘


33° 39‘ 47‘‘


59°


88° 16‘ 35‘‘


34° 27‘ 22‘‘


60°


90°


35° 15‘ 51.8‘‘


61°


91° 44‘ 28‘‘


36° 05‘ 21‘‘


17°


24° 07‘ 54‘‘


8° 35‘ 42‘‘


62°


93° 30‘ 02‘‘


36° 55‘ 34‘‘


18°


25° 33‘ 46‘‘


9° 06‘ 47‘‘


63°


95° 17‘ 47‘‘


37° 47‘ 33‘‘


19°


26° 59‘ 46‘‘


9° 38‘ 00‘‘


64°


97° 04‘ 48‘‘


38° 40‘ 21‘‘


20°


28° 25‘ 54‘‘


10° 09‘ 21‘‘


65°


98° 54‘ 11‘‘


39° 34‘ 25‘‘


cos


=


 2co


s


–


1


2


21°


29° 52‘ 11‘‘


10° 40‘ 51‘‘


66°


100° 45‘ 01‘‘


40° 29‘ 49‘‘


22°


31° 18‘ 36‘‘


11° 12‘ 31‘‘


67°


102° 07‘ 23‘‘


41° 26‘ 38‘‘


23°


32° 45‘ 12‘‘


11° 44‘ 20‘‘


68°


104° 31‘ 26‘‘


42° 24‘ 57‘‘


24°


34° 11‘ 56‘‘


12° 18‘ 20‘‘


69°


106° 27‘ 18‘‘


43° 24‘ 45‘‘


25°


35° 38‘ 52‘‘


12° 48‘ 31‘‘


70°


108° 25‘ 08‘‘


44° 26‘ 37‘‘


26°


37° 05‘ 58‘‘


13° 20‘ 53‘‘


71°


110° 25‘ 04‘‘


45° 30‘ 13‘‘


27°


38° 33‘ 17‘‘


13° 53‘ 28‘‘


72°


112° 27‘ 20‘‘


46° 35‘ 50‘‘


28°


40° 00‘ 48‘‘


14° 26‘ 15‘‘


73°


114° 32‘ 08‘‘


47° 43‘ 41‘‘


29°


41° 28‘ 32‘‘


14° 59‘ 17‘‘


74°


116° 39‘ 43‘‘


48° 53‘ 57‘‘


30°


42° 56‘ 29‘‘


15° 32‘ 32‘‘


75°


118° 30‘ 23‘‘


50° 05‘ 52‘‘


31°


44° 24‘ 41‘‘


16° 06‘ 02‘‘


76°


121° 04‘ 29‘‘


51° 22‘ 41‘‘


32°


45° 53‘ 07‘‘


16° 39‘ 48‘‘


77°


123° 22‘ 25‘‘


52° 41‘ 47‘‘


33°


47° 21‘ 50‘‘


17° 13‘ 49‘‘


78°


125° 44‘ 42‘‘


54° 04‘ 30‘‘


34°


48° 50‘ 48‘‘


17° 48‘ 08‘‘


79°


128° 44‘ 53‘‘


55° 31‘ 17‘‘


35°


50° 20’ 04‘‘


18° 22‘ 44‘‘


80°


130° 44‘ 45‘‘


57° 02‘ 43‘‘


36°


51° 49‘ 38‘‘


18° 57‘ 38‘‘


81°


133° 24‘ 12‘‘


58° 39‘ 30‘‘


37°


53° 19‘ 31‘‘


19° 32‘ 52‘‘


82°


136° 11‘ 28‘‘


60° 22‘ 33‘‘


38°


54° 49‘ 44‘‘


20° 08‘ 27‘‘


83°


139° 08‘ 09‘‘


62° 13‘ 04‘‘


39°


56° 20‘ 17‘‘


20° 44‘ 22‘‘


84°


142° 16‘ 26‘‘


64° 12‘ 40‘‘


40°


57° 51‘ 12‘‘


21° 20‘ 39‘‘


85°


145° 39‘ 30‘‘


66° 23‘ 44‘‘


41°


59° 22‘ 30‘‘


21° 57‘ 20‘‘


86°


149° 22‘ 17‘‘


68° 49‘ 50‘‘


42°


60° 54‘ 10‘‘


22° 34‘ 23‘‘


87°


153° 33‘ 02‘‘


71° 36‘ 58‘‘


43°


62° 54‘ 10‘‘


23° 11‘ 52‘‘


88°


158° 27‘ 58‘‘


74° 56‘ 51‘‘


44°


63° 58‘ 50‘‘


23° 49‘ 48‘‘


89°


164° 49‘ 02‘‘


79° 49‘ 34‘‘


45°


65° 31‘ 49‘‘


24° 28‘ 11‘‘


90°


180°


90°


4.10.3 

Как рассчитать значение этих углов

:


= 

угол в задней части фрезерной головки.


= 

угол в передней части фрезерной головки.


= 

угол между двумя направлениями между горизонтальной осью шпинделя и осью подачи координатного 

стола

.  

tan


= 

------

tan

--  


2  

2


Пример

:


Горизонтальная ось шпинделя должна быть повернута к оси подачи координатного стола под углом 5°.


cos


= 2cos


– 1 = 2cos 5


– 1 = 0 992389396


= 7 073315171 


= 

7 04 24


tan


= 

-----

2

-

tan 

-- 

= 

-----

2

-

tan

7 073315171

-------------------------------


- 

= 0 043702617


2  

2  

2  

2


= 2 502383228 


= 

2 30 09


4.11 Монтаж упорного подшипника и приспособления крепления инструмента  

Дисковая фреза, модульная фреза и 

подобные  


инструменты  могут 

использоваться   

в  


горизонтальном 

положении 

для 

фрезерования.      

Ü  

Поворачивайте   держатель 
шпиндельной головки с помощью 

рукоятки 


в  

направлении 

координатного  

стола   пока   не 

установите 


шпиндель.  

При 

необходимости ослабьте крепежные 

винты 


держателя  

шпиндельной 

головки.      

Ü 

При необходимости установите 

противоподшипник на держатель 
шпиндельной головки.   

Ü 

Закрепите  противоподшипник  при 

помощи 

крепежных винтов.   

Ü 

Установите шпиндель инструмента.  

Ü 

Смажьте подшипник скольжения и 

поместите 

шпиндель в конус зажимного 
устройства.  

Ü 

Присоедините  шпиндель  к  зажимной 

тяге, и затяните до 

предела.   

Ü 

После завершения монтажных работ 

можно 

зажать держатель шпиндельной 

головки.   

горизонтального шпинделя.


4.12 

Перемещение стола вверх / вниз


Существует два способа 

перемещать стол по оси Z.  


Вращение рукоятки.  


При помощи автоматической подачи стола.  

Перемещение вручную по оси Z


Вертикальное перемещение  
координатного  стола  осуществляется 

при 

помощи 

рукоятки.  

Ü 

Ослабить зажимный рычаг.  

Ü 

Нажатием заблокировать рукоятку.  

Ü  

Переместить  

стол   в 


требуемое положение.  


Цена деления лимба составляет 0,05 мм, 

при помощи болта 

с накатанной головкой можно установить 

положение „ноль“.  

Ü 

Затем снова обязательно зафиксировать 

зажимный рычаг.  

Автоматическое  перемещение  по  оси


Z 

при 

помощи подачи стола


Ü 

Включите  автоматическую  подачу  стола. 

+ 


"Включение  

/  

Выключение 

автоматической 

подачи стола ON / OFF“ на  

стр.  

35.  

Ü  

Установить  

скорость 


подачи  

на 

приводном 

механизме.  

Ü 

Ослабить зажимный рычаг.  

Ü 

Снять рукоятку по оси Z.  

Ü 

Перемещайте  рычаг  направления  в  том  направлении,  в  котором  должен  двигаться 
координатный стол.  

Рис.4-10: Стол - вертикальное перемещение


Когда рычаг направления находится в центральной позиции, муфта находится не в зацеплении.   

Переключатель  конечного  упора  и  два  регулирующих  упора  отключают  автоматическую  подачу  по 

достижении заданного положения. Подача отключается.     

Ü 

В связи с этим внимательно следите за тем, чтобы зажимные гайки переключателя регулирующих упоров 

были затянуты как следует.   

Рукоят


ка


Зажимный


рычаг


Рычаг


направления


4.13 Перемещение кронштейна шпиндельной головки вперед-назад  

Кронштейн  шпиндельной  головки  можно 

перемещать вперед-назад.   

Выполняйте следующие действия:   

Ü 

Ослабить зажимный рычаг.  

Ü 

С помощью рукоятки привести кронштейн 

шпиндельной головки в требуемое 
положение.  

Ü 

Снова крепко затянуть зажимные винты.  

Рис.4-11: Перемещение кронштейна шпиндельной головки вперед-


назад


4.14 Перемещение стола по оси Х (вправо/влево)  

Есть два способа перемещать стол по оси Х.  

 

Вращением  маховика  вправо  или  влево  от  стола. 

 

При  помощи 

автоматической подачи стола.   

Перемещение по оси Х вручную


Ü 

Ослабить зажимный рычаг.  

Ü 

Нажатием  на  маховик  введите  его  в 

зацепление с муфтой подачи.   

Ü 

Вращением маховика приведите стол 

в 

требуемое 

положение.  

+ 

Цена деления лимба составляет   

0,02 мм, вращая лимб прои помощи 

болта с  

накатанной  головкой,  приведите  его 

в положение "0".   

Ü 

Затяните зажимную рукоятку.  

Автоматическая  подача  стола  по  оси 


Х


Ü 

Включите  автоматическую  подачу 

стола. 

+ 


"Включение  

/ 


Выключение  

автоматической  подачи  стола  ON  / 

OFF“ на стр. 35.  

Ü 

Установите  требуемую  скорость 

подачи 

с 

помощью регулятора скорости подач.  

Ü 

Ослабьте зажимный рычаг.  

Ü 

Переместите  рычаг  направления 

подачи  в  то 

направление, в котором должна осуществляться подача.   

Когда  рычаг  направления  находится  в  центральной  позиции,  муфта  находится  не  в  зацеплении.   

Рис.4-12: 

Перемещение стола по оси X


Переключатель  конечного  упора  и  два  регулирующих  упора  отключают  автоматическую  подачу  по 

достижении заданного положения. Подача отключается.     

Рукоятка


Зажимный


рычаг


Регулируемое


переключение


конечных


положений


Рычаг


направления


Ü 

В связи с этим внимательно следите за тем, чтобы зажимные гайки переключателя регулирующих упоров 

были затянуты как следует.   

4.15 Поперечное перемещение стола ( ось Y)  

Есть два способа перемещать стол по оси Y.  


Вращением рукоятки спереди на столе.  


При помощи автоматической подачи стола.   

Перемещение вручную по оси Y


Ü 

Отпустите зажимный рычаг.  

Ü 

Нажатием  на  маховик  введите  его  в 

зацепление с муфтой подачи.   

Ü 

Вращением маховика приведите стол 

в 

требуемое 

положение.  

+ 

Цена деления лимба составляет   

0,02 мм, вращая лимб прои помощи болта с накатанной головкой, приведите его в положение  

"0".   

Ü 

Затяните зажимную рукоятку.  

Автоматическое  перемещение  по  оси  Y 

при 

подаче 

стола


Ü 

Включите подачу стола. 

+ 


"Включение /  

Выключение автоматической подачи стола  

ON / OFF“ на стр. 35.  

Ü 

Включить переключатель ВКЛ/ ВЫКЛ.    

Ü 

Установите требуемую скорость подачи с 

помощью 

регулятора скорости подач.  

Рис.4-13: Перемещение стола по оси Y 

Ü 

Отпустите  

зажимный рычаг.  

Ü 

Переместите рычаг направления подачи в то направление, в котором должна осуществляться подача.   

Ü 

подача.   

Когда рычаг направления находится в центральной позиции, муфта находится не в зацеплении.   

По  достижении  конечного  положения  поместить  рычаг  направления  подачи  в  среднее  положение.  Подача 

отключается. Четко задается расположение конечного положения.   

4.16 Поворот координатного стола (ось X)  

Ü 

Ослабьте зажимный рычаг.  

Зажимный


рычаг


Рукоятка


Рычаг


направления


Ü 

Поверните  координатный  стол  под 

нужым 

углом 

(макс. +/- 35°).  

Ü 

Затянуть крепежные винты.  

Ü 

После окончания работы снова 

приведите координатный стол в 
положение „0“. При необходимости 
выровнять стол при помощи 
индикатора.  

Рис.4-14: Поворот координатного стола 

Ü 

Убедитесь  

в том, что крепежные винты затянуты должным образом.   

4.17 Смена инструмента  

4.17.1 Установка инструмента  

ПРЕДУПРЕЖДЕНИЕ!


Выключите станок и гарантируйте невозможность 

его несанкционированного или неумышленного 
включения. 

Ü 

Отвинтить защитный колпачок 

зажимной   

Ü 

Перед установкой инструмента очистите посадочные конусы шпинделя и инструмента.   

Ü 

Установите посадочный конус инструмента в шпиндель.   

Поводки пиноли должны попасть в пазы оправки  


инструмента.  

Инструмент


Ü 

Полностью затянуть резьбу зажимной тяги. Убедитесь в том, что инструмент надежно закреплен.   

4.17.2 Демонтаж инструмента  

Ü 

Отвинтить защитный  колпачок зажимной тяги.  

Ü 

Ослабить резьбу зажимной тяги. предотвратить проворачивание шпинделя можно 

снижением числа оборотов.  

Лимб


со


шкалой


Координатный


стол


ось


X


Зажимная


тяга 


тяги .   

Р


ис


.4


-


15:


Установка


инструмента


Ü 

Снять инструмент.  

Ü 

При необходимости возможен демонтаж инструмента легкими ударами резинового молотка по зажимной 

тяге пиноли. Зажимная тяга должна быть завинчена на несколько оборотов, в противном случае это 
может повредить резьбе на инструменте и зажимной тяге. Привинтить на место защитный колпачок 
зажимной тяги.  


5  

Устройство цифровой индикации 


5.1  

Устройство индикации на передней панели станка и описание функций клавиш  


Рис.5-1:   DPA 2000


5.2  

Устройство индикации на задней панели  


Рис.5-2:   Устройство индикации на задней панели


5.3  

Описание клавиш  

Nr.


Значок на 
клавишах


Описание функции 
клавиши


Описание функции


считывания


Переключатель


ВКЛ


/


ВЫКЛ


Предохранитель


Подключение


к


сети


Винт


заземления


I


Разъемы


для


устройств


1


клавиша оси X


Для  выбора  координатной  оси  X 

(световой сигнал расположен слева)


2


клавиша оси Y


Для выбора координатной оси Y 

(световой сигнал расположен слева)


3


клавиша оси Z0/Y (3 оси)


Для выбора координатной оси Z0/Y (световой 

сигнал расположен слева)


4


клавиша оси Z 

(3 оси)


Для выбора координатной оси Z 

(световой сигнал расположен слева)


5


цифровые клавиши


Для ввода чисел


6


Десятичная запятая/ 

клавиша регулировки 


линейной скорости 

обработки


Для ввода десятичной запятой или для 

регулировки линейной скорости обработки


7


Знаки  плюс+  и минус-/ 

первые (макс.) настройки 
данных диаметра 


заготовки 


Для  ввода  положительных  и  отрицательных 

чисел  или  установки  первого  (макс.) 
диаметра заготовки


8


Клавиша “Удалить”


Для  удаления  указанных  данных  по 

определенной  оси  или  для  остановки 
процесса текущей обработки. 


9


Клавиша “Ввод”


Для подтверждения ввода данных


10


Клавиша 

переключения 
величины  радиуса/ 
диаметра 


Для переключения данных величины радиуса/ 

диаметра 


(лампочка сигнала расположена рядом)


11


Клавиша переключения 

мм/дюймы


Для переключения мм/дюйм  

(лампочка сигнала расположена рядом) 


12


Клавиша конечного пункта 

Служит для выбора и 
установки начала отсчета.


Для установки устройства в положение “0” 

(лампочка сигнала расположена рядом)


13


Клавиша установки даты 

изготовления станка 


Клавиша установки даты изготовления 

станка (лампочка сигнала расположена 
рядом) 


14


Клавиша переключения 

функции токарного/ 
фрезерного станка 


Клавиша 

переключения 

функции 

токарного/ фрезерного станка 


(лампочка сигнала расположена рядом)


15


Z+Z0 клавиша (3-оси)


для отображения значения Z+Z0 


16


Программируемая 

клавиша


для изменения внутренних параметров


17


Клавиша калькулятора


Включает и выключает встроенный 

калькулятор  

(лампочка сигнала расположена рядом)


18


сложение/ распределить 


отверстия вдоль косой 


линии 


дополнительная функция, позволяющая 

добавлять/ распределять отверстия вдоль 

косой 


линии 


19


Клавиша 

вычитания/ 

распределение отверстий в 


круге 


Функция 

вычитания 

калькулятора 

или 

распределение отверстий в круге


20


Клавиша умножения/ 

клавиша обработки вдоль 
косой линии


Функция умножения калькулятора или 

обработка вдоль косой линии


21


Клавиша деления / 

клавиша обработки по дуге


Клавиша деления на калькуляторе или 

обработка по дуге


22


Клавиша квадратного 

корня


Служит  для  извлечения  квадратного  корня  в 
режиме калькулятора.


23


Клавиша 

Инструмента1 


Для обозначения координатных данных 

инструмента 1 (лампочка сигнала 

расположена 


рядом)


24


Клавиша Инструмента 

2 


Для обозначения координатных данных 

инструмента 2 (лампочка сигнала 

расположена 


рядом)


25


Клавиша Инструмента 

3 


Для обозначения координатных данных 

инструмента 3 (лампочка сигнала 

расположена 


рядом)


26


Клавиша Инструмента 

4 


Для  обозначения  координатных  данных 

инструмента 

4 

(лампочка 

сигнала 

расположена 


рядом)


27


Клавиша Инструмента 

5 


Для  обозначения  координатных  данных 

инструмента 

5 

(лампочка 

сигнала 

расположена 


рядом)


28


Клавиша Инструмента 

6 


Для  обозначения  координатных  данных 

инструмента 

6 

(лампочка 

сигнала 

расположена 


рядом)


29


Клавиша Инструмента 

7 


Для  обозначения  координатных  данных 

инструмента 

7 

(лампочка 

сигнала 

расположена 


рядом)


5.4  

Сигналы со считывающего устройства  


Обозначение разъемов с 9-штырькового разъема приведены в следующей таблице:  

Pin No


1


2


3


4


5


6


7


8


9


Цвет


кра


сны 

й


желт


ый


кори 
чнев 

ый


черный


оранже


вый


зеле


ный


син


ий


фиол


етовы 

й


изоляция


синус 11uAp-p 

сигнал


0°


180°


+5V


0V


90°


270°


Z


Empty


изоляция


TTLквадратволновой 

сигнал


A+


A-


+5V


0V


B+


B-


Z+


Z-


изоляция


5.5  

Адаптер ввода/ вывода   


Обозначение разъемов с 15-штырькового разъема приведены в следующей таблице:   

Номер 

разъе 

ма


Значение


Цвет


Назначение


1


Фотоэлектрически 

й выключатель 

плюс


Серый


тахометр фотоэлектрического датчика, выход 

импульса 


2


+12V


коричневый 

/розовый


тахометр фотоэлектрического датчика, источник 

электропитания плюс


3


Первый сигнал 

SIN


Зеленый


внешний датчик первый сигнал


5


настройка 


скорости, выход 


ADJ


Красный


терминал измерительный трансформатор, 

настройка частот


6


Цифровое 

заземление


DGND


Голубой


тахометр  фотоэлектрического  датчика,  источник 

электропитания минус


внешний датчик общий кабель


7


низкое значение 

скорости


LIN


Желтый


внешний датчик, слабый сигнал скорости


содержание      ..     1      2      3      4      ..