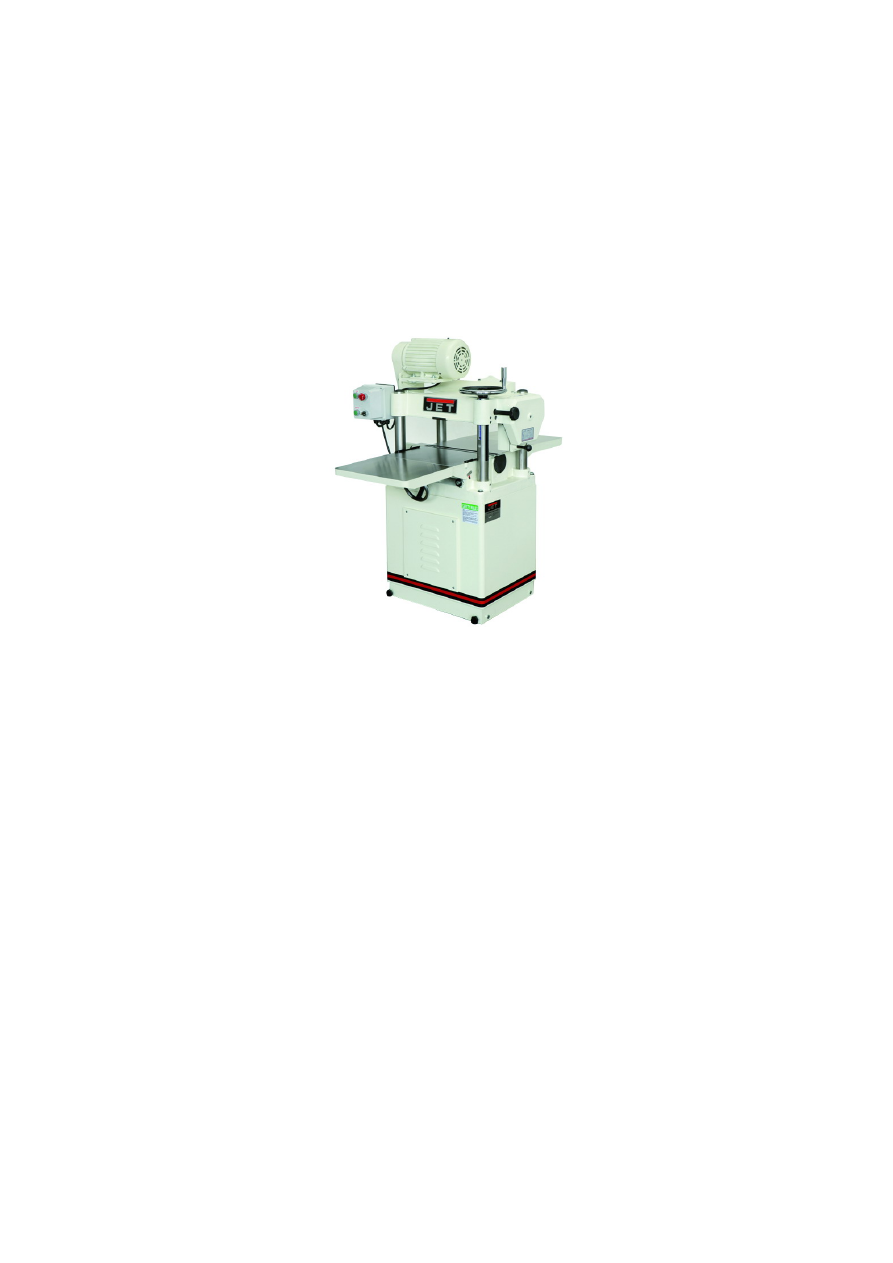
Двухсторонний рейсмусовый станок JPM-400D. ИНСТРУКЦИЯ ПО ЭКСПЛУАТАЦИИ
 

  Главная      Учебники - Разные 


поиск по сайту            правообладателям  


Двухсторонний рейсмусовый станок JPM-400D. ИНСТРУКЦИЯ ПО ЭКСПЛУАТАЦИИ


1 

ИНСТРУКЦИЯ


ПО


ЭКСПЛУАТАЦИИ


ДВУХСТОРОННИЙ


РЕЙСМУСОВЫЙ


СТАНОК

 JPM-400D 

ВМХ


Тул


Груп


АГ

 (WMH Tool Group AG) 

Банштрассе

 24, CH-8603 

Шверценбах


1. 

ОБЩИЕ


УКАЗАНИЯ


Станок


предназначен


для


строгания


изделий


из


древесины

. 

Нельзя


обрабатывать


изделия


из


металла

. 

Обработка


других


материалов


недопустима

, 

или


может


производиться


только


после


консультации


с


представителями


компании

. 

Наряду


с


указаниями


по


технике


безопасности

, 

содержащимися


в


инструкции


по


эксплуатации

, 

и


особыми


предписаниями


Вашей


страны


необходимо


принимать


во


внимание


общепринятые


технические


правила


работы


на


деревообрабатывающих


станках

. 

Каждое


отклонение


от


этих


правил


при


использовании


рассматривается


как


неправильное


применение


и


продавец


не


несет


ответственность


за


повреждения

, 

произошедшие


в


результате


этого

. 

В


станке


нельзя


производить


никаких


технических


изменений

. 

Ответственность


несет


только


пользователь

. 

Использовать


станок


только


в


технически


исправном


состоянии

. 

При


работе


на


станке


должны


быть


установлены


все


защитные


приспособления


и


крышки

. 

Соединительный


кабель

  (

или


удлинитель

) 

от


автомата


защиты


и


от


источника


электропитания


до


станка


должен


быть


не


менее

 4x1,5

мм

² (

желательно


медный

, 

четырёхжильный

, 

с


сечением


каждой


жилы


не


менее

 1,5 

мм

2

). 

При


возникновении


неисправностей


в


процессе


эксплуатации


станка


не


пытайтесь


ставить


не


оригинальные


детали


и


узлы

, 

не


вносите


конструктивных


изменений


и


переделок


в


станок


Станок


разрешается


эксплуатировать


лицам

, 

которые


ознакомлены


с


его


работой

, 

техническим


обслуживанием


и


предупреждены


о


возможных


опасностях

. 

Если


Вы


при


распаковке


обнаружили


повреждения


вследствие


транспортировки

, 

немедленно


сообщите


об


этом


Вашему


продавцу

. 

Не


запускайте


станок


в


работу

! 


Двухсторонний


рейсмусовый


станок


JPM-400D 


-------------------------------------------------------------------------------------------------------------------------------------------------------------

2 

КОМПЛЕКТ


ПОСТАВКИ


1.


Тумба


2.


Два


удлинения


стола


3.


100 

мм


вытяжной


патрубок

 (

два

) 

4.


Шаблон


для


установки


строгальных


ножей


5.


Инструмент


для


обслуживания


6.


Список


деталей


ТЕХНИЧЕСКИЕ


ХАРАКТЕРИСТИКИ

 JPM-400D 

Диаметр


строгального


вала

 .............. 73 

мм


Число


резов


в


минуту

 ....................  15,000   

Частота


вращения


строгального


вала


 ..........................................  5,000 

об

/

мин


Кол

-

во


ножей

 .................................. 3 

шт

. 

Размер


стола

 ..........................................  

(

с


расширением

) ............ 406 

мм

 x 1270 

мм


Диаметр


подающего


ролика

 .......... 50,8 

мм


Скорость


подачи


 ...............  16/20 

об

/

мин

 (4,87/6,10 

м

/

мин

) 


Макс

. 

глубина


строгания

 (

толщина


заготовки


меньше

 154 

мм

) 

 .................. 3 

мм

 (

сверху

), 2,5 

мм

 (

снизу

)  

Макс

. 

глубина


строгания

 (

толщина


заготовки


больше

 154 

мм

) 

 ................ 2,5 

мм

 (

сверху

), 1,5 

мм

 (

снизу

)  

Мин

. 

толщина


заготовки

 ................... 6 

мм


Макс

. 

толщина


заготовки

 ............... 154 

мм


Мин

. 

длина


заготовки

 .................... 155 

мм


Макс

. 

ширина


строгания

 ................ 400 

мм


Выходная


мощность


(

верхний

/

нижний


вал

) ............. 2,2/1,5 

кВт


Масса


нетто

/

брутто

.................. 324/354 

кг


Габаритные


размеры


станка


в


упаковке


(

ДхШхВ

) .......................  762x870x1290 

мм


*

Примечание

:


Спецификация


данной


инструкции


является


общей


информацией

. 

Данные


технические


характеристики


были


актуальны


на


момент


издания


руководства


по


эксплуатации

. 

Компания

 WMH Tool Group 

оставляет


за


собой


право


на


изменение


конструкции


и


комплектации


оборудования


без


уведомления


потребителя

. 

Настройка

, 

регулировка

, 

наладка


и


техническое


обслуживание


оборудования


осуществляются


покупателем

.


4. 

ОБЩИЕ


УКАЗАНИЯ


ПО


ТЕХНИКЕ


БЕЗОПАСНОСТИ


Техника


безопасности


включает


в


себя


также


соблюдение


инструкции


по


эксплуатации


и


техническому


обслуживанию

, 

предоставленные


изготовителем


Всегда


храните


инструкцию

, 

предохраняя


её


от


грязи


и


влажности

, 

передавайте


дальнейшим


пользователям

. 

Ежедневно


перед


включением


станка


проверяйте


функционирование


необходимых


защитных


устройств

. 

Установленные


дефекты


станка


или


защитных


устройств


необходимо


незамедлительно


устранить


с


помощью


уполномоченных


для


этого


специалистов

. 

Не


включайте


в


таких


случаях


станок

, 

выключите


его


из


эл

. 

сети

. 

Применяйте


необходимые


согласно


предписаниям


средства


личной


защиты

. 

Надевайте


плотно


прилегающую


одежду

, 

снимайте


украшения

, 

кольца


и


наручные


часы

. 

Если


у


Вас


длинные


волосы

, 

надевайте


защитную


сетку


для


волос


или


головной


убор

. 

Для


безопасного


обращения


со


строгальными


ножами


необходимо


надевать


подходящие


защитные


перчатки

. 

Держите


ножи


заточенными


и


очищенными


от


ржавчины


и


смолы

. 

Следите

, 

чтобы


зажимные


винты


были


надежно


затянуты

.  

Удаляйте


посторонних

, 

особенно


детей

, 

из


опасной


зоны

. 

Перед


строганием


удалите


из


заготовок


гвозди


и


другие


инородные


предметы

. 

Минимальные


и


максимальные


размеры


заготовок


должны


быть


соблюдены

. 

При


работе


с


длинными


заготовками


используйте


соответствующие


удлинения


стола

, 

роликовые


опоры

. 

При


строгании


неудобных


для


обработки


заготовок


применяйте


для


крепления


подходящие


вспомогательные


средства

. 

НЕ


ПЫТАЙТЕСЬ


снять


кожух


во


время


работы


станка

. 

Нарушение


этого


правила


может


привести


к


серьезным


физическим


увечьям

. 

Следить


за


тем

, 

чтобы


все


заготовки


при


обработке


надежно


удерживались


и


безопасно


перемещались

. 

Нельзя


строгать


слишком


маленькие


заготовки

. 

Не


эксплуатируйте


станок


при


открытом


кожухе


редуктора

. 

Если


заграждения


необходимо


снять


для


регулировки


или


обслуживания

, 

их


необходимо


немедленно


установить


обратно


сразу


после


выполнения


нужных


процедур


и


перед


началом


эксплуатации


станка

. 

Удалять


стружку


и


заготовки


только


при


выключенном


моторе


и


при


полной


остановке


станка

. 

По


соображениям


безопасности


на


этом


станке


необходимо


работать

, 

используя


обе


руки

. 

-------------------------------------------------------------------------------------------------------------------------------------------------------------

3 

Во


время


работы


держите


руки


подальше


от


подающих


роликов


и


строгального


вала

. 

Не


разрешается


работа


на


станке


с


использованием


каких

-

либо


подставок


и


лестниц

. 

Не


оставляйте


без


присмотра


работающий


станок

. 

Перед


уходом


с


рабочего


места


отключите


станок

. 

Строгальный


вал


должен


достичь


максимального


числа


оборотов

, 

прежде


чем


начать


строгание

. 

Учитывайте


время


пробега


строгального


вала


станка


при


торможении

, 

оно


не


должно


превышать

 10 

секунд

. 

Следите


за


тем

, 

чтобы


станок


устойчиво


стоял


на


твердом


и


ровном


основании

. 

Станок


должен


быть


установлен


так

, 

чтобы


было


достаточно


места


для


его


обслуживания


и


направления


заготовок

. 

Следите


за


хорошим


освещением

. 

Не


используйте


станок


поблизости


от


горючих


жидкостей


и


газов

. 

Принимайте


во


внимание


возможности


сообщения


о


пожаре


и


борьбе


с


огнем

, 

например


с


помощью


расположенных


на


пожарных


щитах


огнетушителей

. 

Не


применяйте


станок


во


влажных


помещениях


и


не


подвергайте


его


воздействию


дождя

. 

Постоянно


обращайте


внимание


на


то

, 

чтобы


не


образовывалось


слишком


много


пыли

 – 

всегда


применяйте


подходящую


вытяжную


установку

. 

Древесная


пыль


является


взрывоопасной


и


может


быть


вредной


для


здоровья

. 

Ваш


станок


должен


быть


заземлен

. 

Если


используется


шнур


или


штекер

, 

убедитесь

, 

что


каждое


гнездо


заземления


подсоединяется


к


подходящему


заземлению

. 

Следуйте


процедуре


заземления

, 

прописанной


в


электротехнических


правилах


и


нормах

.  

Работы


на


электрическом


оборудовании


станка


разрешается


проводить


только


квалифицированным


электрикам


Не


перегружайте


станок

. 

Он


работает


намного


лучше


и


дольше

, 

если


его


мощность


используется


надлежащим


образом

. 

Никогда


не


используйте


станок

, 

если


включатель

-

выключатель


не


функционирует


надлежащим


образом

. 

Следите


за


тем

, 

чтобы


электрическая


проводка


не


мешала


рабочему


процессу

, 

и


чтобы


об


неё


нельзя


было


споткнуться

. 

Удлинительный


кабель


необходимо


полностью


разматывать


с


барабана

. 

Немедленно


заменяйте


поврежденный


сетевой


кабель

. 

Необходимо


постоянно


обращать


внимание


на


то

, 

чтобы


вентиляционные


прорези


мотора


были


всегда


открытыми


и


чистыми

. 

Переоснащение

, 

регулировку


и


очистку

, 

производить


только


после


полной


остановки


станка


и


отключении


эл

. 

питания

. 

Поврежденные


строгальные


ножи


должны


быть


немедленно


заменены

. 


5. 

ТРАНСПОРТИРОВКА


И


ПУСК


В


ЭКСПЛУАТАЦИЮ


5.1 

ТРАНСПОРТИРОВКА


Под


станиной


есть

 4 

ролика


для


удобного


перемещения


станка

. 

Перед


транспортировкой


станка


к


месту


работы


ослабьте

 2 

стопорных


барашка

, 

которые


фиксируют


ролики

. 

После


транспортировки


снова


закрутите


стопорные


барашки

. 


Стопорные


ручки


Подключение


Двухсторонний


рейсмусовый


станок


имеет


эл

. 

двигатель


на

 380 

В

. 

Подключите


вилку


на

 32

А


на

 380

В


или


подсоедините


к


электрощитку


через


автомат


эл

. 

защиты

. 

Необходимо


правильно


заземлить


станок

. 

Неправильное


заземление


может


привести


к


поражению


электрическим


током

. 

Если


в


электрике


станка


необходимо


провести


изменения

, 

то


все


работы


должен


выполнять


только


квалифицированный


персонал

, 

и


установка


должна


соответствовать


всем


требованиям


и


предписаниям

. 

Не


рекомендуется


удлинять


провод

. 

Если


необходимо


удлинение


провода

, 

то


удлинение


должно


быть


достаточным


для


соединения


станка


с


источником


питания

, 

а


сечение


провода


должно


быть


соответствующим


для


поддержания


силы


тока

. 

-------------------------------------------------------------------------------------------------------------------------------------------------------------

4 

5.2. 

Монтаж


Установка


маховика


1. 

Установите


маховик


на


ось

, 

которая


расположена


справа


на


верхней


части


станка

. 

2. 

Совместите


паз


маховика


и


шпонку


оси

. 


3. 

Установите


шайбу


и


гайку


на


ось


и


закрепите


маховик


гаечным


ключом

. 

Установка


кожухов


для


вытяжной


установки


1. 

Закрепите


верхний


кожух


с


помощью


болтов


и


шайб

. 

Прикрепите


нижний


кожух


к


основанию


с


помощью

 6 

болтов


и


шайб

. 

Диаметр


вытяжного


штуцера

 – 100 

мм

. 

Внимание

: 

Всегда


во


время


работы


на


рейсмусовом


станке


используйте


вытяжную


установку

! 

верхний


кожух


нижний


кожух


Настройка


рейсмуса


(

для


одной


обрабатываемой


стороны

) 


установочный


винт


для


нижнего


положения


установочный


винт


для


верхнего


положения


Регулировка


подающего


стола


относительно


нижнего


строгального


вала

. 

1. 

Отключите


станок


от


эл

. 

питания

. 

2. 

Поднимите


верхний


механизм


до


упора

, 

чтобы


было


достаточно


места


для


регулировки

. 

3. 

Разместите


уровень


на


разгрузочном


столе


и


поперёк


нижнего


строгального


вала

. 

4. 

Вращая


маховик

, 

поднимайте


и


опускайте


подающий


стол


до


тех


пор

, 

пока


подающий


и


разгрузочный


столы


не


будут


находиться


на


одном


уровне

. 

5. 

Если


невозможно


установить


подающий


стол


в


необходимых


пределах

, 

и


требуется


регулировка

, 

то


ослабьте


установочные


болты


на


передней


стороне


с


обеих


сторон


от


маховика

, 

чтобы


было


достаточно


хода


для


регулировки


подающего


стола

. 


ограничительные


планки


Проверяйте


ограничительные


планки


обратного


удара


заготовки

, 

расположенные


перед


ребристым


валом


подающим


заготовку

, 

эти


ограничительные


планки


служат


для


того

, 

чтобы


заготовка


не


отскакивала


назад


во


время


захода


в


её


поверхность


строгальных


ножей

. 

-------------------------------------------------------------------------------------------------------------------------------------------------------------

5 

Данные


ограничительные


планки


необходимо


ежедневно


проверять


на


повреждения


или


ограничения


хода

, 

которые


могли


появиться


в


результате


работы

. 

После


подъёма


планок


они


должны


свободно


опускаться

. 

Если


ограничители


заедают

, 

необходимо


почистить


их


с


помощью


сжатого


воздуха

. 

Внимание

: 

не


будьте


слишком


уверены


в


том

, 

что


заготовка


никогда


не


будет


отброшена


назад

. 

Во


время


работы


никогда


не


стойте


перед


или


за


станком

. 

Несоблюдение


техники


безопасности


может


привести


к


серьёзным


травмам

! 

Регулировка


глубина


строгания


нижнего


строгального


вала

. 

1. 

Изменение


глубины


строгания


нижнего


строгального


вала


осуществляется


путём

, 

поднимания


или


опускания


подающего


стол

. 

2. 

Поверните


маховик

, 

расположенный


под


подающим


столом

, 

чтобы


поднять


или


опустить


подающий


стол

. 


Маховик


подающий


стол


3. 

Установочные


болты


выставляются


в


два


положения

 – 0 

и

 2 

мм

. 

Положение

 0 

мм


можно


использовать


для


регулировки


верхней


строгальной


головы

 . 

4. 

С


помощью


шкалы

, 

расположенной


с


правой


стороны


подающего


стола

, 

можно


регулировать


глубину


строгания

. 

5. 

Максимальная


глубина


строгания


для


нижнего


строгального


вала

 – 2,5 

мм

. 


Шкала


нижнего


строгального


вала


Регулировка


скорости


подачи


Рейсмусовый


станок


оснащён


прижимными


валами


движения


заготовки

, 

с


помощью


рукоятки


можно


регулировать


скорость


от


16 

до

 20 

футов


в


минуту

. 

Всегда


меняйте


скорость


подачи


в


зависимости


от


материала


и


глубины


сьёма


поверхности

. 

Установка


скорости


движения


заготовки


осуществляется


при


включённом


эл

. 

двигателе

. 

Последовательность


изменения


скорости

: 

1. 

Нажмите


на


рукоятку


регулировки


скорости


до


конца

, 

до


скорости

 20 

футов


в


минуту

. 

2. 

Плавно


потяните


рукоятку


регулировки


скорости


в


среднее


положение

, 

чтобы


ослабить


ролики

. 

3. 

Вытяните


рукоятку


регулировки


скорости


максимально

, 

Установиться


скорость

 16 

футов


в


минуту

. 


-------------------------------------------------------------------------------------------------------------------------------------------------------------

6 

Винты


натяжения


ремней


Брусок


Прижимные


винты


Регулировка


натяжения


ремней


верхнего


строгального


вала


1. 

Отключите


станок


от


сети

. 

2. 

Снимите


защитный


кожух


ремней


с


левой


стороны


станка

. 

3. 

Ослабьте


два


винта


натяжения


ремней

, 

как


показано


на


рисунке

. 

4. 

Используйте


деревянный


брусок

, 

чтобы


приподнять


площадку


с


двигателем


в


верх


и


ремень


натянется

. 

5. 

Если


необходимо


только


немного


подтянуть


ремень

, 

то


ослабьте


прижимные


винты


и


поднимите


площадку


двигателя


рукой


в


верх

, 

попробуйте


рукой


натяжение


ремня

. 

Снова


затяните


прижимные


винты


площадки

. 

6. 

Чтобы


отрегулировать


натяжение

, 

необходимо


сжать


ремень


пальцами

. 

Ремень


должен


прогнуться

. 


7. 

Затяните


все


винты


площадки


Эл

.

двигателя


после


регулировки

. 

8. 

Закройте


кожух


ремней

. 


Регулировка


натяжения


ремней


нижнего


строгального


вала


1. 

Отключите


станок


от


сети

. 

2. 

Снимите


крышку


на


тумбе


и


кожух


ремня


нижнего


строгального


вала


с


левой


стороны


станка

. 

3. 

Ослабьте


натяжение


ремня


с


помощью


верхней


гайки


прижима


площадки


Эл

.

двигателя

. 

4. 

Поворачивайте


нижнюю


гайку


регулировки


натяжения


ремня


до


тех


пор

, 

пока


не


отрегулируете


натяжение


ремня

. 

5. 

Чтобы


проверить


натяжение

, 

необходимо


сжать


ремень


пальцами

. 

Ремень


должен


прогнуться

 (

показано


на


картинке

). 

Крышка


двигателя


Кожух


ремней


Верхняя


регулировочная


гайка


Нижняя


регулировочная


гайка


-------------------------------------------------------------------------------------------------------------------------------------------------------------

7 


6. 

Затяните


верхнюю


гайку


площадки


эл


.

двигателя


после


проверки


натяжения


ремня

.  

7. 

Поставьте


крышку


на


тумбе


и


кожух


ремней

. 


Стол


подачи


Установка


расширения


стола


1. 

Установите


уровень


на


плоскости


расширения


стола


и


плоскости


главного


стола

, 

чтобы


выровнять


поверхность

. 

2. 

Ослабьте


два


крепёжных


винта

, 

которые


крепят


расширение


стола

. 

Винты


расположены


с


нижней


стороны


стола

. 

3. 

Поворачивайте


регулировочные


винты


до


тех


пор

, 

пока


не


установите


в


одной


плоскости


столы


на


нужный


уровень

 (

см

. 

рисунок

). 


-------------------------------------------------------------------------------------------------------------------------------------------------------------

8 


4. 

Отрегулируйте


столы


по


высоте


с


обеих


сторон


станка

. 

5. 

После


завершения


регулировки


столов

, 

затяните


два


крепёжных


винта


расширения


стола

. 


Регулировка


ножей


1. 

Отключите


станок


от


питания

. 

2. 

Ослабьте


пять


шестигранных


болтов

, 

как


показано


на


рисунке

. 

3. 

Установите


шаблон


на


строгальный


вал

, 

как


показано


на


рисунке

. 

После


регулировки


края


ножей


должны


касаться


низа


центрального


выступа


шаблона

. 

4. 

Чтобы


поднять


нож

, c 

помощью


шестигранного


ключа


крутите


винты


с


обеих


сторон


строгального


вала

, 

поворачивая


ключ


против


часовой


стрелки

. 

5. 

Чтобы


опустить


нож

, 

поворачивайте


болты


по


часовой


стрелке

. 

С


помощью


деревянного


бруска


вставьте


ножи


в


строгальный


вал

. 

Перед


заключительной


регулировкой


ножи


всегда


необходимо


поднимать

. 

6. 

Затяните


пять


шестигранных


болтов

. 

7. 

Повторите


эти


действия


для


регулировки


остальных


ножей

. 


Демонтаж


и


установка


ножей


1. 

Отключите


станок


от


питания

. 

2. 

Ослабьте


пять


шестигранных


болтов


как


описано


выше

. 

3. 

Снимите


нож

, 

держа


его


прямо

. 

Для


снятия


ножа


используйте


деревянную


планку


для


выталкивания


ножа


из


паза

. 

4. 

Установите


новый


нож


в


строгальный


вал

. 

5. 

Убедитесь

, 

что


ножи


установлены


правильно

, 

в


соответствии


с


инструкцией

. 

6. 

Затяните


пять


прижимных


болтов

. 


Установка


ножей


Внимание

: 

во


время


работы


с


ножами


используйте


защиту


рук

! 

Ножи


очень


острые

! 

Если


требуется


регулировка


или


техническое


обслуживание


ножей

, 

необходимо


проводить


обслуживание


сразу


всех


ножей

. 

Невыполнение


предписаний


по


безопасности


может


привести


к


серьёзным


травмам

. 


Строгальная


голова


с


валами


продольно

-

строгального


станка


А

 ........ 

Гасящие


отдачу


планки


В

 ........ 

Вал


подачи

 (

рябуха

) 

С

 ........ 

Стружколоматель


D ........ 

Строгальный


вал


Е

 ......... 

Ограничительная


планка


F ......... 

Вал


разгрузки


Прижимные


болты


Отверстия


крепления


расширения


стола


-------------------------------------------------------------------------------------------------------------------------------------------------------------

9 


Вал


подачи


В

, 

и


Вал


разгрузки

 F, – 

это


те


детали


строгального


станка

, 

которые


двигают


заготовку

, 

при


строгании

. 

Вал


подачи


и


разгрузки


вращаются


цепью

, 

и


её


натяжение


должно


быть


достаточным

, 

чтобы


равномерно


подавать


материал


в


станок


без


проскальзываний

, 

но


и


не


слишком


плотно

, 

чтобы


не


повредить


заготовку

. 

Натяжение


цепи


должно


быть


одинаковым


с


обеих


сторон


зубчатой


шестерни


каждого


вала

. 

Регулировка


прижима


заготовки


валами


подачи


и


разгрузки


В


корпусе


Верхней


строгальной


головы


расположены


пружины


осуществляющие


давление


валов


движения


заготовки


на


деталь


и


регулирующиеся


при


помощи


винтов


с


обеих


сторон


головы

.  

Чтобы


отрегулировать


прижим


заготовки


валами


подачи


и


разгрузки

, 

поверните


винты


при


помощи


шестигранного


ключа

. 

Таким


же


образом


поверните


винты


с


противоположной


стороны


валов


подачи


и


разгрузки

. 

Если


пружина


слишком


ослаблена

, 

заготовка


будет


проскальзывать

. 

Слишком


сильное


натяжение


может


привести


к


повреждению


механизма


подачи

. 

Натяжение


пружины


необходимо


регулировать


одинаково


с


каждой


стороны


валов

. 

1. 

Чтобы


отрегулировать


давление


пружины


на


подающем


валу

, 

необходимо


повернуть


регулировочные


винты


по


часовой


стрелке

, 

чтобы


увеличить


давление


на


заготовку


и


против


часовой


стрелки

, 

чтобы


уменьшить


давление

. 

Давление


пружины


должно


быть


одинаковым


с


обеих


сторон


вала

. 

2. 

Чтобы


отрегулировать


давление


пружины


разгрузочного


вала

, 

необходимо


повернуть


винты


по


часовой


стрелке

, 

чтобы


увеличить


давление


пружины


и


против


часовой


стрелки

, 

чтобы


уменьшить


давление

. 

Давление


пружины


должно


быть


одинаковым


с


обеих


сторон


ролика

. 

Для


такой


операции

, 

как


выставление


положений


строгального


вала

, 

стружколомателя

, 

подающего


и


разгрузочного


валов


необходимы


шаблоны

. 

Используйте


твёрдую


древесину

, 

чтобы


сделать


шаблон

, 

как


показано


на


рисунке

. 


Регулировка


оси


подающего


и


разгрузочного


валов


относительно


стола


Регулировка


прижима


заготовки


валом


подачи


Регулировка


прижима


заготовки


валом


разгрузки


-------------------------------------------------------------------------------------------------------------------------------------------------------------

10 


Примечание

:


убедитесь

, 

что


перед


регулировкой


подающего


и


разгрузочного


валов


подающий


и


разгрузочный


столы


выровнены

. 

1. 

Отключите


станок


от


эл

. 

сети

. 

2. 

Убедитесь

, 

что


ножи


отрегулированы


правильно

. 

3. 

Установите


шаблон


на


стол


прямо


под


строгальный


вал

. 

4. 

Положение


подающего


вала

 – 1,5 

мм


ниже


края


ножа

. 

Чтобы


установить


вал


в


это


положение

, 

необходимо


установить

 1,5 

мм


щуп


на


верхушке


деревянного


шаблона


и


опускать


верхний


механизм


до


тех


пор

, 

пока


нож


не


коснётся


шаблона

, 

когда


он


находится


в


нижней


точке

. 

5. 

Снимите


шаблон


с


деревянного


бруска

. 

6. 

Переставьте


деревянный


брусок


под


подающий


вал

. 

Подающий


вал


должен


касаться


верхушки


деревянного


бруска

. 

Если


этого


не


произошло


необходимо

: 

Ослабить


стопорную


гайку

, 

как


показано


на


рисунке

, 

затем


поворачивайте


регулировочный


винт


подающего


вала


до


тех


пор

, 

пока


подающий


вал


не


коснётся


верхушки


деревянного


бруска

.  

7 

После


того

, 

как


подающий


вал


отрегулирован

, 

снова


затянуть


стопорную


гайку

. 

8. 

Проверьте


и


отрегулируйте


подающий


вал


с


обеих


сторон

. 


Подающий


вал


Регулировка


подающего


и


разгрузочного


валов


Разгрузочный


вал


отрегулирован


на

 1,0 

мм


ниже


края


ножа

, 

когда


он


находиться


в


нижнем


положении

. 

Отрегулировать


Разгрузочный


вал


можно


так


же

, 

как


и


подающий


вал

. 


Регулировка


прижимных


клиньев


стола


подачи


заготовки


После


долгой


работы


станка


прижимные


клинья

, 

которые


расположены


в


нижней


части


подающего


стола

, 

могут


разболтаться

, 

влияя


на


качество


обработки

. 

Последовательность


регулировки


прижимных


клиньев

: 

1. 

Ослабьте

 3 

стопорные


гайки

. 

2. 

Затяните

 3 

регулировочных


болта


с


помощью

 5 

мм


шестигранного


ключа

. 

Достаточно


не


сильно


затяните


винты

. 

Уберите

 «

люфт

» 

3. 

После


того

, 

как


прижимные


клинья


отрегулированы

, 

снова


затяните

 3 

стопорных


болта

. 


-------------------------------------------------------------------------------------------------------------------------------------------------------------

11 


Регулировка


стружколомателя


Стружколоматель


расположен


под


верхним


кожухом


станка


и


уходит


вниз


под


верхнюю


строгальную


голову

. 

Стружколоматель


размельчает


снятый


ножом


пласт


в


щепки

 (

стружку

) 

Нижняя


часть


стружколомателя


должна


быть


параллельна


ножам


и


установлена


на


0,5 

мм


ниже


строгального


ножа

. 


Последовательность


регулировки


стружколомателя

:  

1. 

Отключите


станок


от


сети

. 

2. 

Убедитесь

, 

что


ножи


отрегулированы


правильно


в


соответствии


с


инструкцией

. 

3. 

Расположите


деревянный


шаблон


на


столе


прямо


под


ножевым


валом


верхней


головы

. 

Установите


щуп

 0.5 mm 

на


верхушке


деревянного


шаблона


и


опускайте


верхний


механизм


до


тех


пор

, 

пока


нож


не


коснётся


шаблона


когда


он


находится


в


нижней


точке

. 

Снимите


шаблон


с


деревянного


бруска

. 

4. 

Переставьте


деревянный


шаблон


под


стружколоматель

. 

Стружколоматель


должен


касаться


верхушки


деревянного


шаблона

. 


Если


стружколоматель


установлен


неправильно

, 

с


помощью


регулировочных


винтов


установите


его


на


шаблон


и


законтрите


гайками

. 


Установка


ножевого


вала


параллельно


столу


Стол


устанавливается


параллельно


строгальной


голове


на


заводе


и


не


требует


дальнейшей


регулировки

. 

Если


поверхность


заготовки


неровная

, 

то


сначала


проверьте

, 

правильно


ли


установлены


ножи


в


строгальной


голове

.  

Затем


проверьте

, 

параллельно


ли


установлен


стол


по


отношению


к


строгальной


голове

: 

Верхняя


строгальная


голова


1. 

Отключите


станок


от


Эл

.

сети

. 

    2. 

Установите


шаблон


прямо


под


верхней


режущей


головой

, 

как


показано


на


рисунке

. 

Опускайте


верхний


механизм


до


тех


пор

, 

пока


нож


не


коснётся


шаблона

. 


3. 

Подвиньте


шаблон


на


противоположную


сторону


стола


и


повторите


операцию

. 

Расстояние


от


стола


до


края


строгальной


головы


должно


быть


одинаковым

. 

4. 

Если


строгальная


голова


все


еще


не


параллельна


столу

, 

необходимо


отрегулировать


станок


внизу

. 

5. 

Снимите


крепёжные


болты


и


ослабьте


стопорный


болт

, 

чтобы


подвинуть


звёздочку


для


ослабления


натяжения


цепи

. 

6. 

Снимите


цепь


со


звёздочки


с


той


стороны


стола

, 

где


необходимо


произвести


регулировку

. 


-------------------------------------------------------------------------------------------------------------------------------------------------------------

12 

7. 

Поверните


звёздочку


рукой

, 

чтобы


отрегулировать


три


другие


угла

. 

Обратите


внимание

, 

что


это


очень


тонкая


регулировка

, 

и


звездочку


необходимо


повернуть


всего


лишь


на

 1 

или

 2 

зуба

. 


8. 

Если


повернуть


звёздочку


по


часовой


стрелке

, 

то


расстояние


между


столом


и


строгальной


головой


уменьшится

. 

Если


повернуть


звёздочку


против


часовой


стрелки

, 

расстояние


между


столом


и


строгальной


головой


увеличится

. 

9. 

После


того

, 

как


Вы


проверите


регулировку


с


помощью


уровня

, 

снова


наденьте


цепь


на


звёздочку


и


закрепите


звёздочку

, 

крепёжным


и


стопорным


болтами

. 


Регулировка


глубины


строгания


на


нижней


строгальной


голове


1. 

Подняв


или


опустив


верхний


механизм

, 

можно


изменить


глубину


строгания

. 

2. 

Для


этого


ослабьте


стопорные


ручки

, 

как


показано


на


рисунке

. 

3. 

Поверните


маховик

, 

чтобы


поднять


или


опустить


строгальную


голову

. 

4. 

Шкала


для


строгания


с


правой


стороны


колонны


показывает


общую


глубину


строгания

. 

5. 

Максимальная


глубина


строгания


заготовки


верхней


строгальной


головой

 – 4 

мм

. 

6. 

Максимальная


глубина


строгания


для


широкой


заготовки


нижней


строгальной


головой

 – 2,5 

мм

. 

Глубина


строгания


ограничена

, 

для


максимальной


ширины


заготовки

. 

7. 

Перед


запуском


станка


в


работу


закрутите


стопорные


ручки

. 


Внимание

: 

перед


проведением


наладочных


работ


на


станке


необходимо


отключить


станок


от


эл

. 

сети

!  

Строгание


с


использованием


только


верхнего


строгального


вала


На


станке


можно


строгать


только


с


использованием


верхнего


строгального


вала

, 

однако


нельзя


строгать


только


с


использованием


нижнего


строгального


вала

. 

Перед


строганием


на


верхнем


строгальном


валу


выставите


подающий


стол


таким


образом

, 

чтобы


подающий


и


разгрузочный


столы


находились


на


одном


уровне

, 

выше


ножевого


вала

 . 

Смотри


раздел

  «

регулировки


подающего


стола

». 

Запускайте


верхний


строгальный


вал


только


при


нажатии


кнопки


пуска


верхнего


строгального


вала

, 

расположенной


на


панели


управления

. 


Панель


управления


Кнопка


пуска


верхнего


строгального


вала


Кнопка


пуска


нижнего


строгального


вала


-------------------------------------------------------------------------------------------------------------------------------------------------------------

13 

Строгание


с


использованием


нижнего


и


верхнего


строгальных


валов


1. 

Запускайте


верхний


строгальный


вал


нажатием


кнопки


пуска


верхнего


строгального


вала


на


панели


управления

. 

2. 

Запускайте


нижний


строгальный


вал


нажатием


кнопки


пуска


нижнего


строгального


вала


на


панели


управления

. 

3. 

Если


нажать


аварийный


выключатель


на


панели


инструментов

, 

оба


строгальных


вала


(

нижний


и


верхний

) 

немедленно


останавливаются

. 

Смазка


и


техническое


обслуживание


Масло


необходимо


менять


после

 300 

часов


работы


станка

. 

Сливайте


масло

, 

открыв


пробку


сливного


отверстия

  (

см

. 

рисунок

). 

Заливайте


масло


с


помощью


шланга

. 

На


стол


и


четыре


колонны


необходимо


наносить


масло


тонким


слоем

. 


4 

винта


подъёма


смазывать


по


необходимости

, 

используя


обычную


смазку

. 

Смазывайте


ролики


подачи


после

 30 

часов


работы


станка

. 

Заливайте


масло


через


4 

отверстия

, 

которые


расположены


на

 4 

углах


на


верхней


части


верхнего


строгального


вала

. 

Учитывайте

, 

что


строгальные


ножи

, 

обрезиненные


валы


привода


движения


заготовки

, 

плоские

, 

поликлиновые

, 

клиновые


и


другие


ремни

, 

а


также


цепи

, 

используемые


в


конструкции


станка

, 

относятся


к


деталям


быстроизнашивающимся


(

расходные


материалы

) 

и


требуют


периодической


замены

. 

Гарантия


на


такие


детали


не


распространяется

. 

Защитные


кожуха

, 

отдельные


детали


из


пластика


и


алюминия

, 

используемые


в


конструкции


станка

, 

выполняют


предохранительные


функции

. 

Замене


по


гарантии


такие


детали


не


подлежат

. 

ДОПОЛНИТЕЛЬНЫЕ


АКСЕССУАРЫ


ДЛЯ


СТАНКА

 JPM-400D 


DK010009 

Ножи

 / 

односторонние

 (

набор


из

 6 

шт

.)


-------------------------------------------------------------------------------------------------------------------------------------------------------------


///////////////////////////////////////